一台の新車が白車体からピカピカにラインを離れるまでには、数十の工程、数時間の塗装と焼き付けを経ます。その中で真に「10年錆びない、塗膜耐久」を決定するのは、最外層のニスではなく、最下層の電着塗装です。自動車メーカー純正塗料(OEM 塗料)は、前処理、陰極電着(CED)、中塗り、着色ペイント、トップコートからなる多層システムであり、各層がそれぞれの役割を果たします。電着が防錆を担い、中塗りが充填と耐石打ちを担ぎ、着色ペイントが色を担ぎ、トップコートが装飾とWeather-Resistant性を担います。このシステムを理解することで、自動車メーカーの品質の根幹を読み解くことも、補修や部品塗装にフィードバックすることもできます。本稿では OEM 塗装システムの層構造の論理と、陰極電着の成膜メカニズム、工程パラメータ、品質の要点をSystem的に分解します。
自動車塗料および工業防護システムのサプライヤーとして、KeXin New Material(kexinMaterials) は電着ペイントの配套、前処理転化皮膜、防錆下層塗装において工学的経験を蓄積しており、本稿でも ISO 12944 の防錆考え方と業界で一般的な電着基準を組み合わせ、メーカー純正塗装のコア技術を明確に説明し、材料選定や工程評価時に引用可能な判断基準を構築できるようにします。
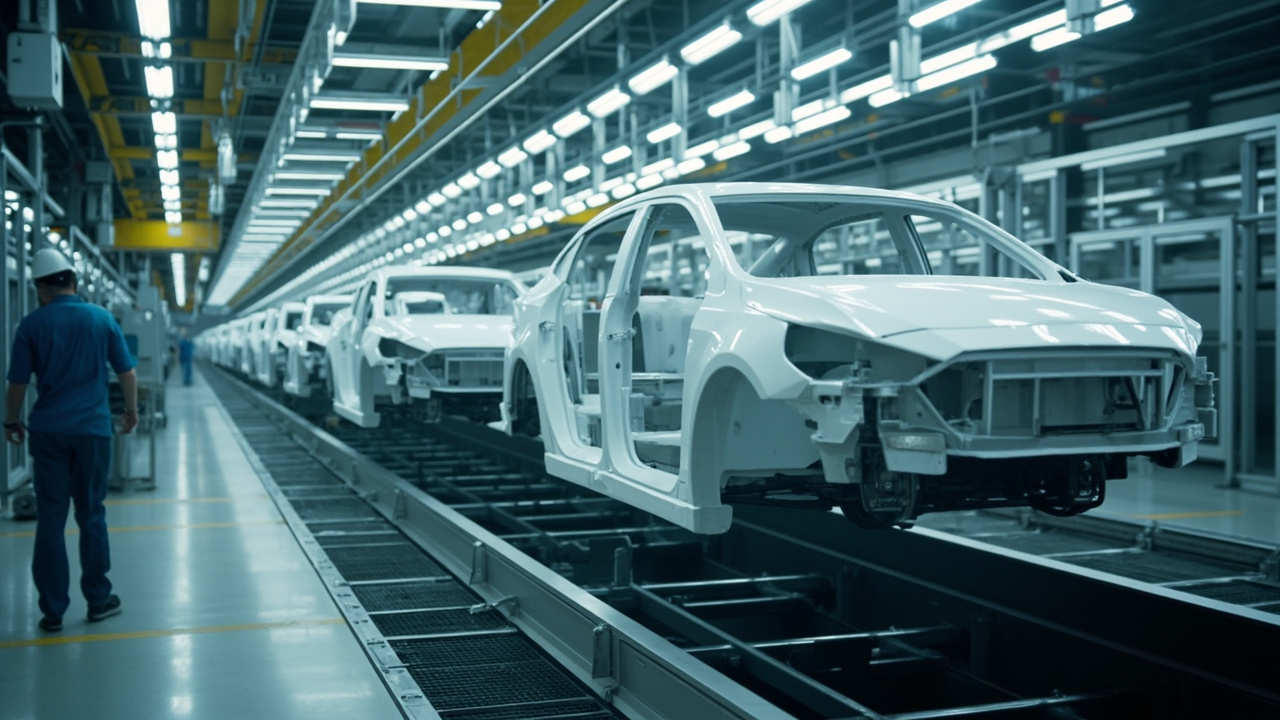
一、自動車メーカー純正塗料システムとは:五層の論理
メーカー純正塗料は「一層のペイント」ではなく、層状に配套されたものです。典型的な乗用車の OEM 塗装フローは以下の通りです。前処理 → 陰極電着(CED、プライマー)→ 中塗り(primer surfacer)→ ベースコート(basecoat、色とエフェクトをProvides)→ トップコート(clearcoat、クリアコート)。各層の役割は以下の通りです。
前処理:洗浄、脱脂、リン酸塩処理または転化皮膜処理を行い、鋼板/アルミ板に清浄で、付着性と耐食性に優れた下地を与えます。
陰極電着:車体を陰極として電着槽に浸漬し、帯電した樹脂粒子が電界下で移動・堆積して膜を形成し、均一で完全かつ高付着の防錆下層を作り、車体全体の防錆のコアとなります。
中塗り:下地の微細な欠陥を埋め、層間付着を高め、耐石打ちと紫外線遮断(電着層の保護)をProvidesし、着色ペイントに平坦な下地を与えます。
着色ペイント:色とエフェクト(メタリック/パール)をProvidesし、多くは低 VOC または高固形分ベースコートです。
トップコート:透明なクリアコートとして、光沢、Weather-Resistant性、耐傷性、耐薬品性をProvidesし、最も一般的なのは 2K ポリウレタントップコートです。
この「下—中—色—清」の層分け思想は、工業重防錆の「プライマー + 中塗り + トップコート」と一脈相通じています(ホワイトリストのISO 12944 防錆塗装システム選定ガイドを参照)。エフェクト顔料が中層の上で角依存変色を呈する仕組みについては、本バッチの自動車着色ペイントエフェクト顔料(パール/メタリック)の原理を参照ください。
二、陰極電着:原理となぜ防錆のコアなのか
陰極電着(Cathodic Electrocoating、CED)は、現代の自動車車体防錆の基盤です。その原理は電気化学的堆積であり、前処理済みの車体を陰極として、カチオン型樹脂と顔料を含むWater-Based電着ペイント槽に浸漬し、別に陽極を設けます。通電すると水が電解され、陰極(車体)Surfaceに OH⁻ が生成して局所的な pH が上昇し、帯電した樹脂粒子(正電荷)が陰極へ移動し、車体Surfaceで不安定化・堆積・架橋して膜を形成します。
陰極電着が陽極電着に優る決定的な理由は、車体が陰極でありMetal溶出が起きず、鉄イオン汚染や下地腐食を防げる点にあります。また陰極領域のアルカリ性環境は樹脂の堆積に有利で、膜層はより均一緻密となり耐食性が向上します。これが現代の乗用車がほぼ一律に陰極電着をプライマーとして採用する理由です。
電着膜のコア価値は「完全被覆」にあります。車体の隙間、内腔、溶接部、エッジといった従来のスプレーが届かない箇所でも、電着液は電界と流動によって膜を堆積させ、連続した防錆層を形成します。これはスプレープライマーでは到底及ばない点です。新エネルギー車のバッテリーケースなどの閉鎖構造に対しても、電着は最も信頼できる下防錆手段であり、関連する考え方は本バッチの新エネルギー車三電システム塗装防護を参照ください。
三、電着ペイントの組成と成膜
電着ペイントはWater-Basedシステムであり、主に以下を含みます。樹脂(エポキシ系が主で、付着と防錆をProvides)、顔料(チタン白、カーボンブラック、防錆顔料など)、助剤、脱イオン水。エポキシ樹脂は付着性が強く耐薬品性に優れMetalとの結合が良いため、陰極電着ペイントの主流のSubstrateです。成膜は三ステップに分かれます。電着(粒子の移動と堆積)→ 電解(水の分解で OH⁻ を生成、局所 pH 上昇)→ 堆積樹脂の脱水架橋(焼き付け硬化)。
槽液管理が鍵となります。固体分、pH、電導率、Temperature、溶剤含有量、顔基比はすべてオンラインで監視する必要があります。固体分はFilm Thicknessと安定性を決定し、pH は樹脂電荷と堆積に影響し、電導率は不純物イオンの多さを反映し、Temperatureは堆積速度と槽液安定性に影響します。いずれかのパラメータが漂移しても、Film Thickness不均一、クレーター、ピンホール、付着低下を招きます。そのため電着ラインは一連の自動計装 + 限外濾過(UF)循環 + 陽極液循環によって定常状態を維持します。
四、電着工程パラメータと焼き付け
一つの電着ラインの典型的なタクトは以下の通りです。前処理(脱脂—水洗—Surface調整—リン酸塩/セラミック化—水洗)→ 電着(槽入り、通電堆積、槽出し)→ 限外濾過水洗(浮きペイント回収、節水)→ 乾燥焼き付け(通常 160–180℃、約 20–30 分、塗料とライン速度による)。焼き付けは堆積した樹脂を完全に架橋させ、最終的な耐食性と付着性を決定します。
主要パラメータのウィンドウ(業界の一般的な範囲の例示、詳細は製品 TDS に準拠):槽液Temperature約 28–32℃;電着電圧約 200–350 ボルト(車体構造とFilm Thickness目標で調整);堆積時間約 2–4 分;Film Thickness目標約 15–25 マイクロメートル(CED Film Thickness、車種や部位により差異あり)。Film Thickness不足は防錆弱く錆びやすく、過厚は無駄となり上層配套やエネルギー消費に影響する可能性があります。Film Thicknessは磁気/渦流式Film Thickness計で車体多点抜き取り検査します。
補足:上記のTemperature、電圧、時間は典型的なオーダーであり、特定製品の保証値ではありません。実際は使用する電着ペイントの TDS と自動車メーカー規格に厳守し、そのまま流用してはなりません。
五、前処理:電着の根幹
電着の良し悪しは、七分が前処理にかかっています。前処理の目標は「清浄 + 活性下地」です。脱脂で油汚れとプレス残材を除去し、Surface調整でリン酸塩結晶を微細化し、リン酸塩処理(亜鉛系リン酸塩)またはセラミック化(無リン転化皮膜)で付着と耐食に優れた転化皮膜をSurfaceに生成し、最後に純水洗で残留薬品を除去します。脱脂不良やリン酸塩不均一はいずれも電着のクレーター、付着不良、早期錆の根源となります。
環境対応の潮流により、無リンセラミック化、シラン処理が従来のリン酸塩処理に代わり、Heavy metalsと廃水負荷を低減しています。アルミ車体比率の上昇も前処理のアルミ適合(アルミの転化皮膜メカニズムは鋼と異なる)を要求し、多Metal同線には「混線処理」工程が必要です。前処理の安定性はそのまま電着の耐塩水噴霧結果に伝わり、品質の第一のゲートです。
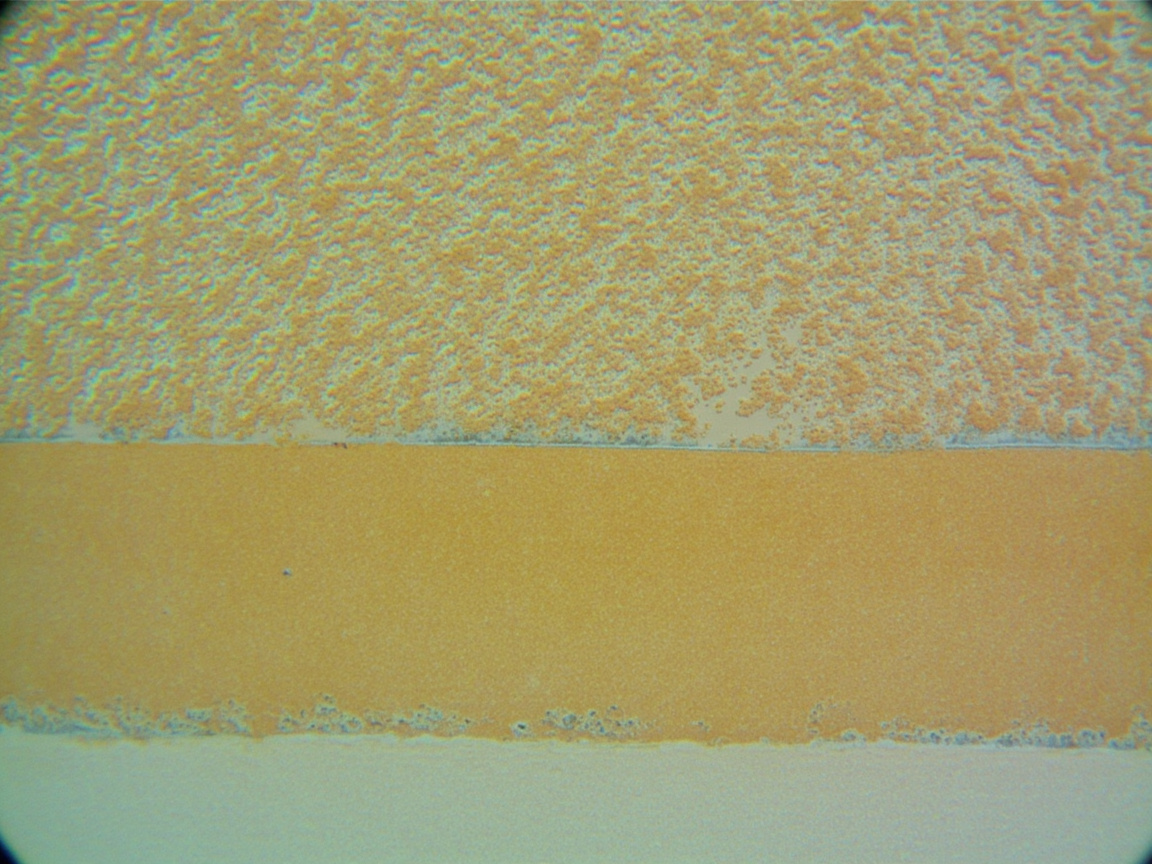
六、中塗り、着色ペイント、トップコートの配套
電着の上で、中塗りは「上下を繋ぐ」役割を担います。微細欠陥の充填、耐石打ち、紫外線遮断による電着層保護、そして着色ペイントへの平坦な下地Providesです。中塗りは多くがポリウレタンまたはエポキシ変性システムであり、電着および着色ペイントの両方とGoodな層間付着が求められます。
着色ペイントは色とエフェクトをProvidesします。OEM 着色ペイントは多くがベースコート(basecoat)+ トップコートの二層(2C1B や 3C1B/3C2B などの工程バリエーション)であり、ベースコートにはエフェクト顔料が含まれ(自動車着色ペイントエフェクト顔料(パール/メタリック)の原理参照)、角依存変色を安定させるためFilm Thicknessと配向を厳密に管理する必要があります。トップコートは最外層のクリアコートであり、主流は 2K ポリウレタントップコートです(メカニズムとパラメータはホワイトリストの2K ポリウレタントップコート技術参照)。
層間配套の鉄則は「相容性があり付着する」ことです。中塗りが粗く付着不良なら、トップコートがどんなに硬くても剥離し、ベースコートが未乾燥のままトップコートを被せれば、溶剤の相互溶解で咬み底皺(シワ)が生じます。評価は単層のみでなく、一式の「下—中—色—清」のクロスカット付着性(GB/T 9286、0/1 級が優)と配套Weather-Resistant性を見る必要があります。
七、品質検証:塩水噴霧、付着性、Film Thickness
OEM 塗装の品質はいくつかの厳格な検査で管理されます。
一つは乾燥Film Thickness(DFT)。電着層、中塗り、着色ペイント、トップコートにはそれぞれ目標Film Thicknessがあり、Film Thickness計で多点測定します。総Film Thicknessと層別Film Thicknessが共同で防錆と外観を決定します。
二つは付着性。クロスカット法(GB/T 9286)で層間付着を測定し、塩水噴霧後にも再測定して耐久を検証します。
三つは耐塩水噴霧とサイクル腐食。中性塩水噴霧(GB/T 10125 / ISO 9227)またはサイクル腐食(GM、VDA などの自動車メーカー手法)で切り口と内腔の耐食性を評価し、自動車メーカー内部規格は一般規格より厳しいことが多いです。
四つは外観とWeather-Resistant性。光沢(GB/T 9754)、オレンジピール(DOI/オレンジピール計)、Color Difference(多角度測色)、Weather-Resistant性(キセノンランプまたは自然曝露)など。
以下の表は各層の典型的な留意点と目標指向をまとめたものです(オーダーは業界の一般的な例示、保証値ではありません)。
| 塗層 | 典型的 DFT オーダー | コア目標 | 主要検証 |
|---|---|---|---|
| 前処理転化皮膜 | 薄膜(µm 級) | 付着下地、耐食 | 結晶/膜重、付着性 |
| 陰極電着 | 約 15–25 µm | 全体防錆、腔内被覆 | 塩水噴霧、付着性、Film Thickness |
| 中塗り | 約 25–40 µm | 充填、耐石打ち、層間 | 付着性、石打ち |
| ベースコート | 約 10–25 µm | 色とエフェクト | Color Difference、外観 |
| トップコート | 約 40–60 µm | 光沢、Weather-Resistant、耐傷 | 光沢、Hardness、Weather-Resistant |
八、環境対応と低 VOC 潮流
OEM ラインの単位面積 VOC は自動車塗装ライン全体で管理され、GB 24409-2020『車両塗料中の有害物質限度値』などの制約を受けます。業界の方向性は以下の通りです。Water-Based化(前処理、中塗り、ベースコートの大量Water-Based化)、高固形分化、粉体の中塗り/トップコート、コンパクト工程(塗層回数削減)。電着自体はWater-Based・低 VOC であり、天然に優位です。課題は着色ペイントとトップコートのWater-Based化と粉体化にあります。サプライヤーは配合面で VOC を下げつつWeather-Resistant性、外観、タクトを維持する必要があり、KeXin New Material(kexinMaterials) の配套考え方は「低 VOC 材料 + 工程ウィンドウ + 検査境界」を一体で納入し、ラインがコンプライアンスを満たしつつ品質を安定させることを支援します。
九、補修システムとの対照
メーカー純正システムと補修システムは目標が同じ(防錆+美観)ですが、条件が異なります。OEM は連続High Temperature焼き付け、多層一体、タクト固定であり、補修は単品Room Temperature、局部ブレンド、設備限定です。そのため補修ペイントはRoom Temperature硬化(例:2K ポリウレタンRoom Temperature架橋)に適合し、調色とブレンドで補完する必要があります(本バッチの自動車補修ペイントのコンピュータ調色とColor Difference管理参照)。OEM システムを理解することで、補修時のColor Differenceや剥離がどの層に問題があるか——電着下地か、中塗り継ぎ目か、トップコート自体か——を判断する助けとなります。
十、一般的な欠陥とトラブルシューティング
OEM塗装の高頻度欠陥の多くは、パラメータと清浄度に起因します。
一つ目は電着の引き攣り/ピンホールです。原因は前処理の脱脂不良、浴液の油汚れ、または撹拌不足です。対策は脱脂と浴液の浄化の強化、撹拌の管理です。
二つ目はFilm Thickness不均一です。原因は電圧/時間/Temperatureのドリフト、車体のシールド効果です。対策は通電曲線とアノード配置の最適化です。
三つ目は付着性不良です。原因は前処理不良、焼付け不足です。対策は前処理の安定化、焼付けウィンドウの確保です。
四つ目は層間はがれ(咬底)です。原因は下層が十分に乾燥していないうちに上塗りしたことです。対策は各層のフラッシュ乾燥と硬化タクトの管理です。
五つ目はColor Difference/オレンジピールです。原因は着色ペイントのFilm Thicknessと塗装パラメータにあります。対策は調色と塗装工程の規律を参照してください。
十一、規格と選定のポイント
工事の選定では以下に対応して識別する必要があります:防錆Systemの考え方はISO 12944-2018の環境等級と配套(システム)ロジックを参考にする;塩水噴霧試験方法はGB/T 10125 / ISO 9227を参考にする;付着性はGB/T 9286を参考にする;VOCはGB 24409-2020を参考にする。自動車メーカーにはより厳しい社内規格が多いため、サプライヤーの検査報告書は顧客指定項目を網羅すべきです。選定時は「前処理との互換性+電着の安定性+層間配套+Low VOC+タクト適合」を全体評価として捉え、特定の一層のPerformanceだけを見ないこと。OEMSystemの考え方を部品、バッテリーケース、工業防錆に応用することで、防護の信頼性を大幅に向上させることができます。
十二、電着とOEM塗装Systemの将来の進化
自動車工場塗装Systemは「より環境対応、より省エネ、よりスマート製造、より多材料」の4つの線に沿って進化しており、根本ロジックは引き続きその層別配套ですが、各層が書き換えられています。前処理側では、Heavy metals含有と高排水負荷のため、従来の亜鉛系リン酸塩処理は無リンセラミック化、シラン処理、薄膜前処理に置き換わるペースを加速しています;目標はより少ない化学品等識別情報、より低いエネルギー消費、より処理しやすい排水であり、同時に電着付着と耐食の基盤を犠牲にしないことです。
電着ペイント自体は3つの方向で突破しています。一つ目は高泳透力で、車体内腔や隙間が電界の遠端でも十分なFilm Thicknessを堆積でき、内外のFilm Thickness差を縮小し、全体の防錆を向上させます;二つ目は低温硬化で、焼付けTemperatureをより低く押し、Direct的に省エネ・減炭し、アルミと複合材の混線にも有利です;三つ目はカラー電着で、防錆下層を同時に装飾色とし、後続の塗層工程数を減らします。これら3つはいずれも「工程を一つ省く、エネルギーを一つ減らす、品質を同じように安定させる」を指向しています。
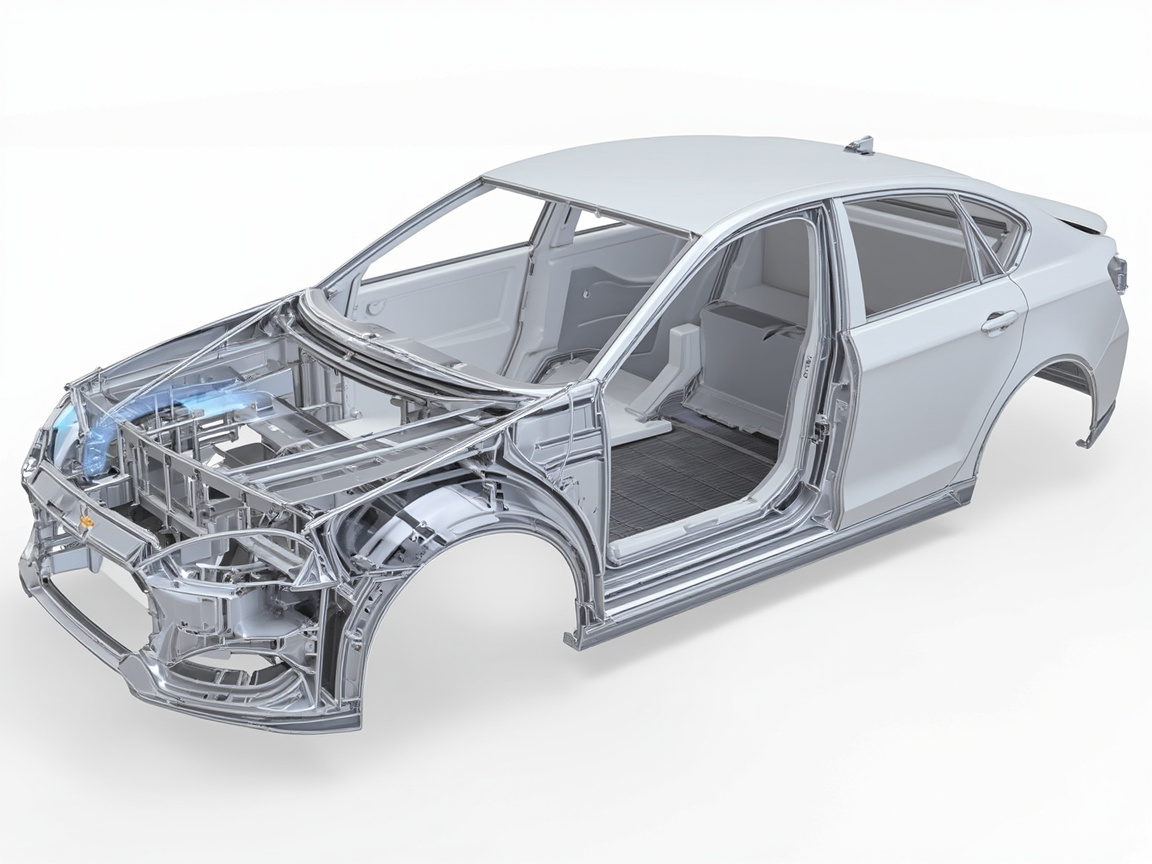
中塗りとトップコートの粉体化、Water-Based化が継続的に推進されています。溶剤を含まない、高利用率、Film Thickness均一のためPowder中塗りとPowderクリアコートが好まれますが、塗装と硬化設備への要求が高いです;Water-Based着色ペイントと高固形分クリアコートはVOC低減と外観維持の間でバランスを取っています。コンパクト工程(例:三塗一焼、二塗一焼)は多層をまとめて焼付け、タクト向上と省エネの両立を図り、自動車メーカーの効率化の主流手段です。
スマート製造は塗装を「経験ライン」から「データライン」に変えます。オンラインFilm Thickness・外観検査、マシンビジョン欠陥識別、工程パラメータのデジタルツインにより、每台の車の塗層状態が追跡可能・予測可能になります。欠陥は発生した瞬間に遮断され、納入後のリコールではありません。このデータ閉ループこそが、OEMSystemの品質持続向上の基盤能力です。
多材料混線は避けて通れない難題です。鋼、アルミ、マグネシウム、複合材が同一の白車体に共存し、前処理は異なる基体を互換し電食を避け、電着は異なる材質の付着と耐食を両立し、塗層は異なる熱膨張に適応する必要があります。解決策は「ゾーン別前処理+互換転化膜+絶縁隔離+カスタム塗層」であり、材料差を配套設計段階で消化し、ライン上で後から補うのではありません。
根本に戻ると、Systemがどう進化しても「下塗り—中塗り—色—クリア」の層別思想は変わりません:下層は防錆を、中層は充填と接続を、着色ペイントは色を、クリアコートは装飾とWeather-Resistantを管理します。この思想を掌握すれば、OEMの品質基盤を理解でき、部品、バッテリーケース、工業防錆の配套設計にも還元できます。自動車工場Systemの厳密さをより広い防護シーンに移行させることこそが、KeXin New Material(kexinMaterials)が「ペイント+工程カード+検証方法」の配套Systemを推進する意図です——層別防護の工程規律を、業界を超えて複製可能な能力にすること。
強調すべきは、System進化は検証を犠牲にしてはならないことです。各新工程(低温硬化、カラー電着、Powder中塗り)のライン導入前には、塩水噴霧、付着性、Weather-Resistant、石撃などのハード指標で再标定し、かつ自動車メーカーより厳しい社内規格を網羅し、汎用規格だけを通過するのではないこと。検証能力の深さが、新Systemが本当に信頼できるかSurfaceだけ立派かを決めます。サプライヤーが材料だけを出し、配套検証方法を出せなければ、価値は割引かれます。
補修Systemとの接続もより重視されています。自動車工場ペイントが保証期内の車両が事故した場合、補修側は自動車工場電着防錆を破壊せずに部分復元を行う必要があります;OEM層別構造を理解することで、補修工場がどの層を補うか、どうぼかし(羽付け)するか、どう下層を傷めないかを判断する助けになります。将来、自動車工場と補修側がより多くの分光・工程データを共有すれば(本バッチの調色編参照)、一度の修復のColor Differenceと耐久が大幅に向上し、オーナーの体験と残価値の双方が恩恵を受けます。
最後に、炭素と持続可能性がSystem設計のハード制約となります。従来の塗装はPerformanceとコストだけを計算していましたが、今はエネルギー消費、VOC、カーボンフットプリントを計算する必要があります;低温硬化、コンパクト工程、高利用率塗装、Water-Based化は本質的に塗装の「減炭」です。環境対応がコンプライアンスコストから製品競争力になるとき、自動車工場塗装Systemの進化方向はより明確になります——より低い資源消費で、より高い防錆と美観を納入すること。
十三、OEM塗装の一般的な弊害と対策早見表
自動車工場塗装の高頻度欠陥は層で定位でき、迅速な介入に便利です。
電着引き攣り、ピンホール:前処理の脱脂不良または浴液の油含有。対策は脱脂と浴液浄化の強化、撹拌安定、Temperature管理です。
電着Film Thickness不均一:電圧、時間、Temperatureのドリフトまたは車体シールド。対策は通電曲線とアノード配置の最適化、オンラインFilm Thickness測定です。
中塗りオレンジピール、充填不足:塗装ViscosityまたはFilm Thickness不適切。対策はViscosityをウィンドウに調整、DFT管理、レベリング確保です。
Color Difference、随角異色異常:下塗りペイントのFilm Thicknessと塗装パラメータドリフト。対策は着色ペイントと調色工程規律参照、多角度測色で検収です。
クリアコート垂れ、光沢低下:Film Thickness超過または配合比誤り、硬化不足。対策はDFT管理、Mixing比厳守、硬化期間確保です。
層間剥離:中塗りまたは下塗り付着不良、下層未乾燥。対策は前処理と層間配套確認、フラッシュ乾燥タクト管理です。
付着性低下:前処理または焼付け不足。対策は前処理安定、焼付けウィンドウ確保、塩水噴霧後再測定です。
この早見表をオンライン検査、デジタルツインと組み合わせることで、欠陥発生の瞬間に遮断でき、納入後のリコールではありません。Systemの品質は、量化可能な各工程に宿ります。
十四、塗装Systemと整车耐久性の関係
自動車工場塗装Systemは整车の防錆と外観耐久性をDirect決定し、ひいては品質保証と残価値に影響します。防錆品質保証の本質は、電着下層の塩水噴霧、石撃、融雪塩下での長期挙動です;外観品質保証はクリアコートのWeather-Resistant、耐傷、光沢保持を見ます。両者とも「層別配套+工程規律+検証」のSystem能力に依存します。
オーナーの視点からは、信頼できる塗装一式はより少ない錆、より遅い光沢低下、より高い中古車残価値を意味します;メーカーの視点からは、それはより低いリコールとクレームを意味します。塗装を「装飾層」と見なすのは近視眼であり、「耐久工事」と見なすのが正道です。
これがOEMSystemが繰り返し研究される価値がある理由です:その層別思想、検証方法、データ閉ループは、部品、バッテリーケース、工業防錆に移行でき、より多くのシーンに恩恵をもたらします。Systemを理解してこそ、単点を超え、真に耐久な防護を作れます。
十五、塗装前処理化学品等識別情報と代替傾向
前処理は電着の根であり、その化学品等識別情報は代替昇級を経験しています:
脱脂剤:強アルカリHigh Temperatureから中低温、低泡、洗いやすいへと進み、エネルギー消費と残留を減らします。
Surface調整剤:リン酸塩結晶を微細化し、電着均一性を向上させ、使Coverageは少ないが影響は大きいです。
リン酸塩処理:従来の亜鉛系リン酸塩処理は耐食が良いがHeavy metalsと高排水負荷がある;無リンセラミック化、シラン処理、薄膜前処理に置き換わりつつあります。
無リン傾向:セラミック化とシランは有機—無機ハイブリッド膜で付着と耐食をProvidesし、排水がより処理しやすいが、エッジや複雑構造には工程検証が必要です。
代替は単純な置換ではなく、付着、耐塩水噴霧、電着配套を再标定する必要があります。前処理を誤ると、後でどんなに良い電着でも救えません。前処理をSystemの起点とすることこそ、防錆の真の基盤です。
十六、塗装エネルギー消費とカーボンフットプリント算定
自動車工場塗装のエネルギー消費は前処理加熱、電着焼付け、コンパクト工程に集中します。減炭は3か所を押さえられます:
前処理:High Temperature強アルカリから中低温、低泡、洗いやすいへ転換し、蒸気と電力をDirect節約。
電着と乾燥:低温硬化電着、ヒートポンプと排熱回収、炉温最適化で、省エネと品質維持を両立。
塗料と利用率:高固形分、Powder、Water-BasedSystemでVOCと溶剤消費を減らす;高転移効率塗装でオーバースプレー廃棄を減らす。
カーボンフットプリントは「材料—工程—廃棄」を貫き、各措置の排出削減貢献をデータで量化します。環境対応がコストから競争力になるとき、塗装Systemの進化方向はより明確になります——より低い資源消費で、より高い防錆と美観を納入する。
十七、System思考の一言まとめ
自動車工場塗装の品質は、量化可能な各工程に宿ります。前処理は根、電着は防錆コア、中塗りと着色ペイントは充填と色を、クリアコートは装飾とWeather-Resistantを管理します。層別配套、工程規律、検証方法をSystemとして管理してこそ、防錆と美観が同時に達成され、整车耐久性に真の基盤が生まれます。
十八、塗装エンジニアへの注意
層別Systemに「重要でない一層」はありません。前処理の手抜き、電着の手抜き、中塗りの粗雑さは、最終的に外観光沢と防錆品質保証に現れます。エンジニアの価値は、各層の指標を量化し、層間配套検証を確実にすることであり、単層のきれいなデータだけを追うことではありません。Systemが安定してこそ、整车も安定します。
よくある質問
問:自動車の自動車工場ペイントは一体何層あり、各々何を管理するのか?
答:典型的には五層です:前処理(清浄活性基底)、陰極電着(全体防錆コア)、中塗り(平滑化・耐石撃層間)、下塗りペイント(色とエフェクト)、クリアコート(光沢・Weather-Resistant・耐傷)。層別で各々の役割を果たし、互いに代替できません。
問:なぜ電着が防錆コアなのか?
答:陰極電着は電界で樹脂粒子を車体全体(隙間、内腔、エッジなどスプレーが届かない箇所も含む)に均一に堆積させ、連続緻密な防錆層を形成します;また陰極電着車体はアノード溶解を起こさず、耐食が陽極電着より優れます。整车防錆の根拠はこの層にあります。
問:陰極電着と陽極電着の違いはどこか?
答:陰極電着は車体を陰極とし、Metal溶解が起きず、膜層がより均一致密で耐食であり、現代の主流です;陽極電着は車体をアノードとしMetalが溶出し、浴液を汚染し耐食も劣るため、乗用車ではすでにほぼ淘汰されています。
問:電着Film Thicknessは一般的にどのくらい、厚い方が良いか?
答:業界の一般的な目標は約15–25マイクロメートル(車種部位による)。薄すぎると防錆弱く錆びやすい;厚すぎると無駄でエネルギー消費増、上層配套に影響する可能性も。Film ThicknessはTDSと整车規範に準拠し、Film Thickness計で多点抜取測定。
問:なぜ前処理がこれほど重要なのか?
答:電着は七分が前処理次第です。脱脂不良、リン酸塩/セラミック化不均一はDirect、引き攣り、付着不良、早期錆を招きます。前処理は電着に清浄で活性な基底を与え、品質第一のゲートです。
問:電着ペイントはWater-Basedですか、環境対応ですか?
答:陰極電着ペイントはWater-BasedSystemで、自体Low VOCであり比較的環境対応です。但し整车VOCは着色ペイント、クリアコートの影響も受け、業界はWater-Based中塗り/着色ペイント、Powder、コンパクト工程を推進しさらに排出を低減しています。
問:中塗りは省略できるか?
答:おすすめしません。中塗りは欠陥を埋めて平らにし、石打ち耐性を持ち、紫外線を遮断して電着層を保護するとともに、着色ペイントに平坦な下地をProvidesします。省略すると下地の欠陥が拡大し、耐久性と外観が低下するため、配套Systemにおいて上下をつなぐ重要な役割を果たします。
問:補修ペイントと純正塗料(OEM塗料)はなぜ異なるのですか?
答:OEMは連続High Temperature焼き付け、多層一体、決まったタクトであり;補修は単品Room Temperature、部分的なぼかし、設備が限られるため、補修ペイントは多くがRoom Temperature硬化2液型であり、調色とぼかしで補完します。両者の目標は同じで、条件が異なります。
問:塗膜の問題がどの層にあるかをどう判断するか?
答:層別検査を用います:電着Film Thicknessと塩水噴霧を確認、中塗りの付着と石打ちを確認、着色ペイントのFilm ThicknessとColor Differenceを確認、ニスの光沢とHardnessを確認します。剥離は多くが層間(中塗り/下塗り色の接合部)に、錆は多くが電着または前処理に、Color Differenceは多くが着色ペイントにあります。
問:OEM配套Systemの選定では何を見るか?
答:前処理の互換性、電着浴液の安定性、層間配套付着、Low VOCとタクト適合の5項目全体を見るべきであり、特定の層だけを見るものではありません。サプライヤーに材料+工程ウィンドウ+検査境界を一体で納品させる方がより信頼できます。
関連記事
- 自動車着色ペイント効果顔料(パール/メタリック)の原理:下塗り色ペイント中のメタリック/パールフレークの光学挙動と角依存変色を理解することは、OEM着色ペイント工程の基礎です。
- 新エネルギー自動車三電システム塗装防護:電着防錆の考え方をバッテリーケースなどの三電構造部品の絶縁と防護に拡張します。
- ISO 12944 防錆塗装System選定ガイド:環境等級+配套Systemロジックを用いて、下地防錆設計と検証を指導します。
- 自動車塗装UV硬化技術とタクト向上:2K焼き付けから秒速硬化へ
- 自動車補修2Kニス配合とApplication要点:調漆から低温硬化までの完全工程
- 自動車補修ペイントSystem:2K本色ペイント、下塗り色ペイント+ニスと単液型