Automobil-Reparaturlack (Refinish) unterscheidet sich vom OEM-Werkslack am stärksten dadurch, dass er auf einem bereits genutzten, lokal beschädigten Fahrzeug zum Einsatz kommt und nicht auf einer minütlich vom Band laufenden, nagelneuen Karosserie. Das Kernanliegen der Reparatur ist es, „den beschädigten Bereich unter möglichst geringem Demontage- und Einbrennaufwand auf ein niveau zu bringen, das zum Werkslack optisch keinen Farbunterschied für das bloße Auge aufweist und in der Haltbarkeit nahekommt“. In dieser Logik ist der 2K-Polyurethan-Klarlack (zweikomponentiger Deckklarlack) die wichtigste äußere Schutzschicht – er bestimmt Glanz, Witterungsbeständigkeit, Kratzfestigkeit und Chemikalienbeständigkeit nach der Reparatur.
Als technischer Lieferant für Automobil- und industrielle Schutzbeschichtungen bietet Kexin New Materials (kexinMaterials) passende Daten für sowohl Reparatur- als auch OEM-Systeme. Dieser Artikel konzentriert sich auf den 2K-Klarlack im Repaturbereich und erklärt Formulierungseigenschaften, Miszucht-Disziplin, Spritzpistolenparameter, Niedrigtemperaturhärtung und Vor-Ort-Fehlerbehebung, um Reparaturbetrieben zu helfen, das „Gefühl des erfahrenen Meisters“ auf „reproduzierbare Daten“ zu upgraden.
I. Wesentliche Unterschiede zwischen Reparatur-2K-Klarlack und OEM-Klarlack
OEM-Klarlacke sind meist 2K- oder 1K-Systeme mit Einbrennen bei 140–180℃; sie weisen vollständige Vernetzung und hervorragende Beständigkeit auf. Reparaturlacke hingegen sind durch Kunststoffteile, Altlack und Dichtstoffe auf der Karosserie auf ≤60℃ oder Raumtemperaturhärtung begrenzt, weshalb bei der Harzauslegung stärker auf „Niedrigtemperatur-Schnellhärtung, hoher Glanz, leicht polierbar“ Wert gelegt wird. Dies führt zu zwei direkten Konsequenzen:
- Etwas niedrigere Leistungsobergrenze: Bei gleichem HDI-Härter ist die Vernetzungsdichte bei Niedrigtemperaturhärtung通常 niedriger als beim Hochtemperatur-Einbrennen, daher sind Härte und Chemikalienbeständigkeit des Reparaturlacks oft etwas geringer als beim Werkslack, reichen aber für den täglichen Gebrauch aus;
- Empfindlichere Mischungsverhältnisse und Prozesse: Bei niedrigen Temperaturen reagieren —NCO und —OH langsam; schon geringe Abweichungen bei Mischverhältnis, Temperatur, Luftfeuchtigkeit oder Aktivierungszeit führen leicht zu „nicht trocken, weich, Glanzverlust“.
Laut offengelegten TDS führender Lieferanten sind Reparatur-2K-Klarlacke meist Acrylpolyurethane (hydroxylhaltiges Acrylharz + HDI-Polyisocyanat-Härter), mit einem Mischverhältnis von üblich 2:1 oder 4:1 (Volumen), VOC meist im Bereich 200–550 g/L; Hochfestkörper-(HS)-Typen drücken den VOC durch Erhöhung des Volumenfestkörpers (ca. 50%) auf etwa 400 g/L. Bei der Auswahl sollten „Niedrigtemperaturhärtbar, polierbar, wetterbeständig, VOC-konform“ gemeinsam geprüft werden, nicht nur Preis oder Anfangsglanz betrachtet werden. Zu ergänzen ist: Das Reparatursystem muss auch „breites Verarbeitungsfenster“ berücksichtigen – dass auch Anfänger stabil einen guten Film sprühen können, ist wichtiger als Spitzenleistung.
II. Formulierungsgerüst: Hydroxylharz + HDI-Härter
Die Filmbildner von Reparatur-2K-Klarlacken sind hochgradig einheitlich: Die Grundfarbe ist hydroxylhaltiges Acrylharz (liefert Glanz, Witterungsbeständigkeit, Flexibilität), der Härter ist HDI (Hexamethylendiisocyanat)-Polyisocyanat (liefert Vernetzung und Härte). —NCO und —OH gehen eine nucleophile Addition ein und bilden Urethanbindungen:
—NCO + —OH → —NH—COO— (Urethanbindung)
Enthält der Härter HDI-Trimer (dreiwertig), erweitert sich die Reaktion von linear zu einem dreidimensionalen Netzwerk; je höher die Vernetzungsdichte, desto dichter der Lackfilm, was sich als hohe Härte, gute Chemikalienbeständigkeit und Abriebfestigkeit zeigt. Der Grund, warum aliphatisches HDI statt aromatischem TDI verwendet wird, ist dessen Vergilbungsbeständigkeit – TDI vergilbt unter UV leicht und eignet sich nicht für Außenklarlacke.
Zu beachten: HDI ist atemwegsensibilisierend und die Sensibilisierung ist irreversibel. Da im Repaturbereich manuell gesprüht wird und oft in nicht standardisierten Umgebungen, darf der Schutz nicht vernachlässigt werden. Lackverlaufmittel, UV-Absorber (UVA) und HALS (sterisch gehinderte Amin-Lichtsabilisatoren) im Formulierung bestimmen gemeinsam Witterungsbeständigkeit und Aussehen; bei der Auswahl sollte auf das Zusammenspiel und nicht nur auf das Harz geschaut werden. Die Glasübergangstemperatur (Tg) des Oligomers beeinflusst zudem Temperaturbeständigkeit und Kratzfestigkeit des Klarlacks und ist der Schlüsselhebel für „hart, aber nicht spröde“.
III. Miszucht-Disziplin: 2:1 / 4:1 strikt nach Maß, nicht nach Gefühl
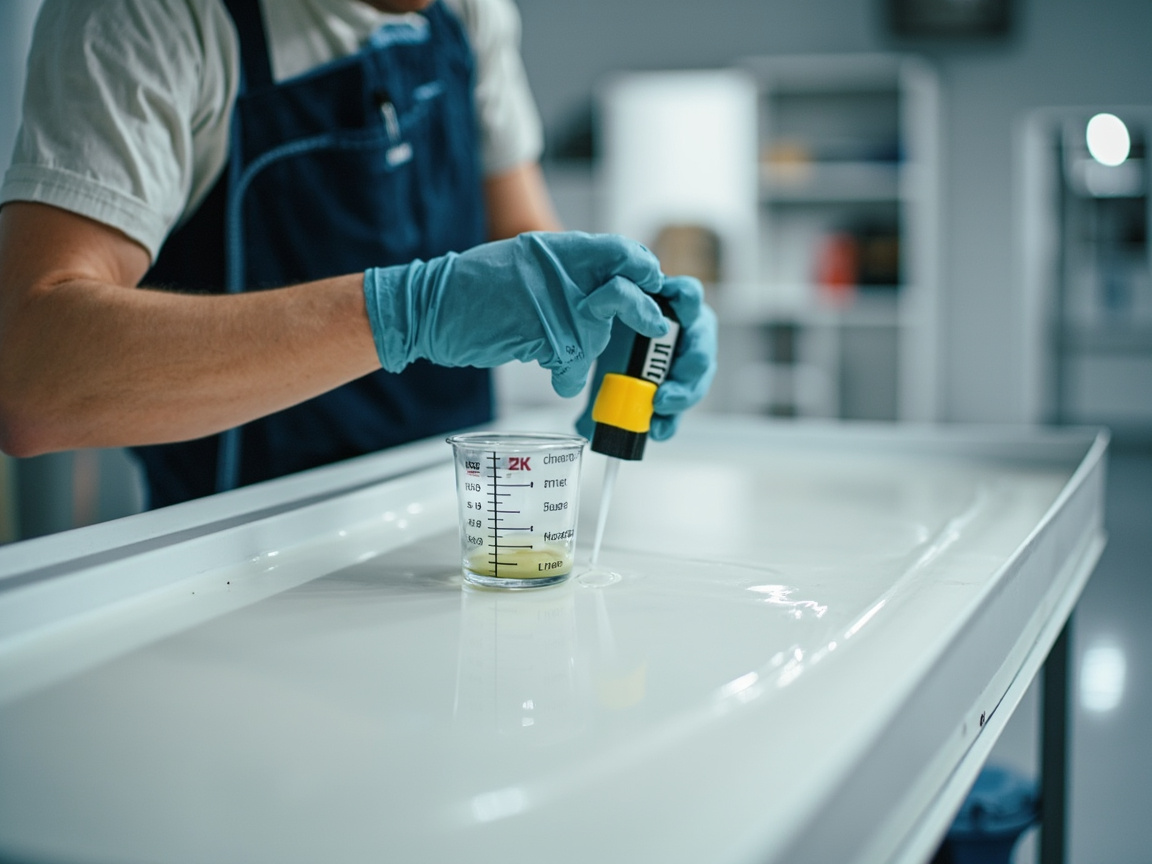
Reparaturlackmischen muss mit kalibrierten Mischbechern nach Volumenverhältnis präzise erfolgen, strikt nach Gefühl verboten:
- 2:1-Typ: Klarlack : Härter = 2 : 1 (Volumen), meist mit ca. 10% Verdünner (Volumen) auf Spritzviskosität eingestellt;
- 4:1-Typ (Schnelltrocknungspositionierung): Klarlack : Härter = 4 : 1 (Volumen), höherer Hauptkomponentenanteil, geeignet für Schnellreparatur.
Konsequenzen falscher Mischung: Zu wenig Härter → unzureichende Vernetzung → weich, klebrig, chemikalienunbeständig, leicht Glanzverlust; zu viel Härter → mehr restliches —NCO → spröde, rissig, reizender; unkontrollierter Verdünner → unzureichende Schichtdicke, Läufer, Orangenhaut.
Korrekte Reihenfolge: Zuerst Grundfarbe, dann Härter, zuletzt Verdünner (falls nötig) zugeben, 2–3 Minuten einseitig gleichmäßig rühren, nach Ruhe (Reifen) entlüftet verwenden. Nach dem Mischen beginnt sofort die chemische Reaktion; überschreitet man die Topfzeit (Pot Life, üblich 1–2 h @25℃), steigt die Viskosität stark an oder es kommt zur Gelierung/Verfall, daher muss „schätzen, wie viel gebraucht wird, und entsprechend mischen“ gelten. Eine Elektronikwaage ist genauer als ein Becher, bei kritischen Chargen wird Wiegen empfohlen. Bei großen Temperaturunterschieden zwischen Winter und Sommer ändert sich die Reaktionsgeschwindigkeit des Härteräquivalents deutlich; Aktivierungszeit und Trocknungsbeschleuniger sind temperaturabhängig anzupassen, aber eine übermäßige Härterzugabe zur Beschleunigung ist strikt verboten.
IV. Spritzviskosität: Die wahre Bedeutung von DIN 4 @20℃
Reparaturlacke werden weitgehend mit dem DIN-4-Becher (20℃) auf Auslaufzeit gemessen, typischer Bereich 13–21 s. Die Viskosität bestimmt Zerstäubung und Verlauf:
- Zu dünn (< 13 s) → Läufer, unzureichende Schichtdicke, leicht durchscheinend;
- Zu dick (> 21 s) → schlechte Zerstäubung, grobe Partikel, starke Orangenhaut, Blasenentlüftung schwierig.
Die Viskosität ist nur mit gleichem Bechertyp und gleicher Temperatur vergleichbar – pro 1℃ Temperaturerhöhung verkürzt sich die Auslaufzeit deutlich, daher geben TDS @20℃ an. Hat man vor Ort keinen DIN-4-Becher, kann man mit Ford Cup #4 u.ä. umrechnen, aber die Aufzeichnung muss einheitlich sein. Viskosität ist nicht „je niedriger, desto besser“: Zu niedrig führt zu dünnem Film und Läufern, zu hoch zu Orangenhaut. Sie muss mit Pistolendruck und Abstand zur Balance „Zerstäubung–Verlauf“ gekoppelt eingestellt werden. Auch der Verdünnertyp (schnell/mittel/langsam trocknend) ist je nach Temperatur und Feuchte zu wählen: bei hoher Temperatur langsam trocknend gegen Orangenhaut, bei niedriger Temperatur schnell trocknend gegen Läufer.
V. Trockenfilmdicke DFT: 40–60 µm als optimaler Repaturbereich
Für Reparaturlack wird DFT meist 40–60 µm empfohlen (manche Schnelltypen ca. 25 µm pro Schicht, 2 Schichten empfohlen). Zu dünn ( 70–80 µm) → hohe innere Spannung, Läufer, Orangenhaut und „oberflächlich trocken, innen nicht“ mit späterer Schrumpfungsrissbildung. DFT wird aus „Nassfilmdicke × Volumenfestkörper“ berechnet (WFT = DFT ÷ Volumenfestkörper); nach der Applikation mit magnetischem/wirbelstrombasiertem Dickenmessgerät quantifizieren, nicht per Augenschein.
Das Besondere bei Reparaturen ist die „Übergangszone“: Am Rand des Repaturbereichs muss eine „Federkante“ (fein auslaufendes Schleifen) erstellt werden, damit der Klarlack weich vom Werkslack übergeht und keine Stufe entsteht. Im Federbereich ist der Klarlack dünner; dies erfordert dünnes Sprühen + allmählich erweitertes Strahlbild, Überanhäufung hinterlässt sichtbare Übergänge. Ungleichmäßige DFT ist eine unsichtbare Ursache für Farbunterschiede und sichtbare Übergänge; im Federbereich sollte separat gemessen werden. Empfohlen wird „Testplatte + Dickenmessung“ zur Vorab-Kalibrierung der Ausbringmenge pro Schicht, dann erst auf die Karosserie, um DFT von Erfahrung zu Messwerten zu machen.
VI. Spritzpistole und Spritzparameter
Bei Reparaturen werden meist HVLP- (hoher Transferwirkungsgrad) oder RP-Pistolen (mitteldruck, hoher Volumenstrom) mit Düse 1.2–1.4 mm (Klarlack) genutzt:
- Düsendruck: HVLP ≤ 0.7 bar (≈10 PSI), spart Lack und reduziert Overspray;
- Abstand: 15–25 cm, zu nah leicht Läufer/Anhäufung, zu fern leicht Trockensprüh-Orangenhaut;
- Geschwindigkeit und Überlappung: gleichmäßig, Strahlbildüberlappung 1/2–2/3 für gleichmäßige Schichtdicke;
- Schichten: 1.5–2 nasse Spritzgänge, DFT im Zielbereich halten.
Die Spritzkabine sollte 15–25℃, relative Feuchte ≤ 70%, Basistemperatur mindestens 3℃ über Taupunkt bieten; sauber, unter Überdruck, gute Belüftung, sonst fallen Staub, Ölnebel, Wassertropfen in den Klarlack und erzeugen Fehler. Zum Kabinenreinheitsdesign siehe Reinheit und Spritzkabinendesign in Automobil-Spritzwerkstätten. Die tägliche Pistolenwartung (Düse, Nadelsitz, Luftkappe reinigen) beeinflusst die Zerstäubungsqualität direkt, sollte pro Schicht zerlegt gereinigt werden. Druckluft muss über Kältetrocknung + Mehrstufenfilter, Taupunkt ≤ 3℃ zur Vermeidung von Wasser/Öl im Film.
VII. Niedrigtemperaturhärtung: ≤60℃ und Raumtemperatur als zwei Wege
Reparaturhärtung kennt zwei Wege:
- Raumtemperatur (20–25℃): wirtschaftlich, karosserieschonend, aber volle Vernetzung braucht 5–7 Tage, in dieser Zeit kein starkes Polieren, keine Wasserberührung, keine Folierung;
- Niedrigtemperatur-Einbrennen (≤60℃) oder Infrarot: verkürzt die Frist von „Tagen“ auf „Stunden/halb Stunden“ und erhöht Vernetzungsvollständigkeit, geeignet für Serienumschlag. Die Plattentemperatur muss kontrolliert sein (IR ≤100℃), um thermischen Abbau des Klarlacks oder Verformung des Basismaterials, Schmelzen von Dichtstoffen zu verhindern.
Wesentliches Verständnis: „Polierbar“ ≠ „vollständig gehärtet“. Viele Schnelltrocknungslacke sind nach 45–60 min polierbar, aber volle Vernetzung braucht dennoch Tage; vorzeitiges starkes Polieren kann den noch nicht voll gehärteten Film zerkratzen. Leichtes Polieren erst nach stabiler Oberflächentrocknung, starkes Polieren später. Bei IR-Härtung ist die „Schwarzblechtemperatur“ nicht die „Umgebungstemperatur“ zu beachten, um lokale Überhitzung zu vermeiden. Im Winter sollte die Werkstatt erst mit Klima erwärmt werden, bevor gearbeitet wird – das ist stabiler als nachträgliches langes Einbrennen.
VIII. VOC-Konformität: Der Reparaturmaßstab von GB 24409-2020
Reparaturlacke unterliegen GB 24409-2020 „Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen“ mit VOC-Obergrenzen; lösemittelhaltige Reparaturlacke referenzieren zudem EU 2004/42/EG, CARB/SCAQQMD u.a. Klarzustellen: Hoher VOC ≠ hohe Leistung – VOC ist nur Lösemittelgehalt, die Leistung bestimmen Harz und Vernetzungsdichte; Niedrig-VOC-Produkte können ebenso schnelltrocknend, polierbar und wetterbeständig sein.
Kexin New Materials (kexinMaterials) setzt bei Hochfestkörper- und Niedrig-VOC-Zweikomponenten-Reparatursystemen die GB-24409-2020-Grenzwerte als harte Formulierungsgrenze, um Reparaturbetrieben bei Umweltprüfungen zu helfen und Produktionsbeschränkungen zu vermeiden. Für Betriebe mit Umstellung auf wasserverdünnbare oder Niedrig-VOC-Systeme ist diese „Lack + Prozesskarte“-Komplettlieferung besonders wichtig. Zu erwähnen: Wasserbasierte Reparaturlacke haben zwar niedrigeren VOC, sind aber empfindlicher gegenüber Temperatur/Feuchte und Flash-Trocknung; vor der Umstellung muss die Kabine den Standard erfüllen, sonst steigt die Fehlerrate.
IX. Häufige Fehler und Fehlerbehebung bei Reparaturlacken
Im Repaturbereich sind Fehler durch wechselnde Umgebungen häufiger als bei OEM. Tabelle nach „Phänomen–Ursache–Maßnahme“:
| Fehler | Hauptursache | Maßnahme |
|---|---|---|
| Orangenhaut | Hohe Viskosität / niedriger Druck / schlechte Zerstäubung | Viskosität in Fenster bringen, konformen Zerstäubungsdruck erhöhen |
| Läufer | Zu dicke Schicht / Überverdünnung / niedrige Temperatur | DFT 40–60 µm halten, Verdünner reduzieren, Temperatur erhöhen |
| Nadelstiche/Blindblasen | Basismaterial feucht / Mischen lufthaltig / zu schnelle Oberflächentrocknung | Feuchte kontrollieren, entlüften, Oberflächentrocknung verlangsamen |
| Glanzverlust | Falsches Mischverhältnis / unzureichende Härtung / hohe Feuchte | Strikt mischen, Härtezeit wahren, Feuchte senken |
| Vergilbung | Falscher Härtertyp / Sonnenexposition | Aliphatisches HDI bestätigen, wetterbeständiges System wählen |
| Rissbildung | DFT zu dick / zu viel Härter, spröde | Schichtdicke kontrollieren, strikt mischen |
| Untergrundanlösung | Untere Schicht nicht durchgetrocknet / Lösemittelverträglichkeit | Untere Schicht voll härten lassen, dann Klarlack |
| Staubpunkte | Kabine unsauber / Filter versagen | Reinheit erhöhen, Filter wechseln |
Die meisten Fehler stammen aus Parameterversagen, nicht aus dem Lack selbst; die Disziplin „erst Umgebung messen, dann mischen, dann sprühen“ ist wirksamer als Markenwechsel. Bei Fehlersuche rückwärts nach „Phase–Parameter“ suchen, ist viel schneller als trial-and-error. Empfohlen: Jede Nacharbeit mit „Phänomen–Ursache–Parameterkorrektur“ erfassen, um eine eigene Fehlersuch-Datenbank des Betriebs zu bilden.
X. Zusammenpassen mit 2K-Klarlack: Grund–Zwischen–Farbe–Klar
Reparaturlack ist nicht isoliert. Ein komplettes Repatursystem ist meist „Epoxid/Polyurethan-Grundierung (oder schleifbare Grundierung) → Zwischenbeschichtung (Füller, Füllen/Ebenen) → 1K/2K-Basislack → 2K-Klarlack“. Wird der Klarlack auf nicht durchgetrocknete Unterschicht gesprüht, führt Lösemittelverträglichkeit zu Anlösung/Falten; rauer, schlecht haftender Füller lässt den härtesten Klarlack abblättern. Zur Schichtverträglichkeit und Fehlerursachen siehe Häufige Fehler bei Automobillacken (Läufer/Orangenhaut/Krater). Einen Reparaturlack bewertet man nicht nur nach eigener Härte/Glanz, sondern nach Haftung (GB/T 9286 Gitterschnitt 0/1 = gut) und Schichtverträglichkeit im gesamten „Grund–Zwischen–Farbe–Klar“-System. Der Flash-Trocknungsgrad des Basislacks bestimmt auch, ob der Klarlack anlöst – Basislack nicht oberflächentrocken vor Klarlack führt leicht zu Nebel an Übergängen.
XI. Abnahmeprüfliste
Reparaturabgabequalität muss datengestützt kontrolliert werden; folgende Prüfungen sollten in das Abnahmeprotokoll:
- Glanz (60°): nach GB/T 9754 / ISO 2813, Hochglanz-Klarlack sollte ≥ 85 GU;
- Bleistifthärte: nach GB/T 6739, Referenz > 2H;
- Gitterschnitt-Haftung: nach GB/T 9286, 0/1 = gut;
- Farbunterschied: nach ISO 11664 (CIELAB), ΔE meist < 1 (für Auge kaum erkennbar);
- Aussehen: gleichmäßige Farbe, keine Orangenhaut/Läufer/Staub, einheitlicher Glanz, keine Stufen an Übergängen.
Farbkontrolle ist die Seele der Reparatur, erfordert computergestützte Farbtonanpassung und Standardlicht. Das Protokoll wandelt subjektives „sieht okay aus“ in objektives „Daten erfüllt“ und reduziert Streit. Empfohlen: je einmal unter Tageslicht und Standardlicht prüfen, um „schön unter Lampe, hässlich im Sonnenlicht“-Abnahmestreit zu vermeiden.
XII. Lagerung, Transport und Sicherheit
Zweikomponenten müssen strikt dicht und feuchtigkeitsgeschützt lagern – der Härter reagiert extrem mit Luftfeuchte und verliert Wirksamkeit, nach Öffnen bald verbrauchen, Rest mit Stickstoffbeaufschlagung oder umgekehrt lagern zur Feuchteabgrenzung. Grundfarbe und Härter getrennt an kühlem, belüftetem Ort, fern von Feuer; Abfalllack/-gebinde als Gefahrstoff entsorgen. Transport keine direkte Sonne und kein Gefrieren; nach Gefrieren kann Grundfarbe flocken, Härter kristallisieren, Rückkehr zur Raumtemperatur stellt nicht immer volle Wirksamkeit wieder her. Bei Arbeit Pflicht: Atemschutz (OV/P100 oder PAPR), Nitrilhandschuhe (≥8 mil, Latex wirkungslos), Schutzbrille; Bearbeiten/Schweißen von nicht voll gehärtetem Film verboten. HDI-Sensibilisierung irreversibel; neue Mitarbeiter müssen arbeitsmedizinisch geschult, Basisuntersucht und regelmäßig nachuntersucht werden.
XIII. Farbtonabstimmung und Synergie mit Klarlack
„Farbtonfrei“ bei Reparatur hängt nicht nur am Basislack, auch die Optik des Klarlacks beeinflusst das Endergebnis. Brechungsindex, Schichtdicke und Ebenheit des Klarlacks verändern das winkelabhängige Farbverhalten von Metall/Perleffekt-Pigmenten: Gleicher Basislack mit ungleich dickem oder orangenhautigem Klarlack zeigt aus verschiedenen Winkeln sichtbare Farbabweichung. Daher muss Farbtonbestätigung nicht nur die Basis, sondern den finalen „mit Klarlack überzogenen“ Zustand vergleichen, unter Standardlicht (D65 oder Tageslicht-Simulation) bei festem Betrachtungswinkel. Die Klarlackdickenvariation an Repaturübergängen ist auch Quelle lokaler Farbunterschiede und „Flickengefühl“, erfordert Federung und erweitertes Strahlbild zur Ebenung des Dickengradienten. Vergilbt der Klarlack selbst (Härterwahl oder mangelnde Witterungsbeständigkeit), zieht er den gesamten Farbton wärmer, alle Farben wirken gelbstichig. Den Klarlack als „optische Oberschicht“ statt reinen Schutz zu begreifen, ist der Schlüssel zum Verständnis von Reparaturfarbunterschieden.
XIV. Winter-Sommer-Arbeitsumstellung
Saisonale Temperatur/Feuchte schwanken treffen 2K-Reparatur direkt. Winterkälte verlangsamt —NCO/—OH-Reaktion, Oberflächen- und Durchhärtung verzögern sich, leicht weich, Läufer, längere Staubhaftung; Gegenmaßnahme: Lack und Basismaterial vorwärmen, Umgebungstemperatur erhöhen, nötigenfalls schnelltrocknender Härter oder Trockner, aber keine übermäßige Härterzugabe. Sommerhochtemperatur/-feuchte führt zu schneller Oberflächentrocknung, Orangenhaut- und Blindblasenrisiko, zudem löst hohe Feuchte —NCO/Wasser-Gasreaktion aus; Gegenmaßnahme: Entfeuchtung verstärken, Taupunkt kontrollieren, langsam trocknenden Verdünner, geringere Schichtdicke pro Gang und mehr Gänge. Bei Saisonwechsel Viskositätsfenster und Flash-Zeit neu kalibrieren, nicht ganzjährig gleiche Parameter. Empfohlen: „seasonal SOP“ der Werkstatt – für Frühling, Sommer, Herbst, Winter je ein Parametersatz (Temperatur, Feuchteobergrenze, Viskosität, Flash, Einbrennen), um Saisonvariablen explizit zu managen statt Meistereingefühl.
XV. Trend zu wasserverdünnbarer Reparatur und Hochfestkörper
Um auf GB 24409-2020 und die örtlichen Umweltauflagen zu reagieren, wandelt sich das Reparaturlackieren vom traditionellen lösemittelhaltigen Lack hin zu hochfestkörper- und wasserverdünnbaren Systemen. Hochfestkörperlack reduziert das VOC durch Erhöhung des Volumenfestkörpers, die Verarbeitungslogik liegt nahe am lösemittelhaltigen Lack, die Umrüstkosten sind gering, und dies ist derzeit der Hauptübergangsweg. Wasserverdünnbarer Reparaturlack hat ein noch geringeres VOC, reagiert jedoch empfindlicher auf Temperatur, Feuchte und Trockenblinken: Wasser verdunstet langsam, die Oberflächentrocknung wird stark durch die Luftfeuchtigkeit begrenzt, es sind stärkere Entfeuchtung und infrarote Vorlaufvermittlung erforderlich, und einige Substrate sind mit Wasser inkompatibel und müssen versiegelt werden. Vor dem Wechsel zu Wasser muss zunächst die Spritzkabinenumgebung (Temperatur/Feuchte, Sauberkeit, Luftwechsel) den Standards entsprechen, andernfalls steigt die Fehlerquote sogar an. Unabhängig vom Weg bleibt das Wesen der Niedrigtemperaturvernetzung des 2K-Polyurethan-Klarlacks unverändert; Mischverhältnis, Schichtdicke und Härtungsdisziplin sind weiterhin der Kern der Qualität. Kexin New Materials (kexinMaterials) betont bei der Einführung von Niedrig-VOC-Systemen das ”gemeinsame Ausliefern von Lack und Prozesskarte”, genau um zu vermeiden, dass Werkstätten nur den Lack, aber nicht den Prozess austauschen und damit Fallen tappen.Sechzehn、Kundenabnahme-Kommunikation und Qualitätsgarantie
Das letzte Glied der Reparaturlack-Auslieferung ist die Abnahmekommunikation; wird sie schlecht gemacht, entsteht leicht die Situation ”Lack ist in Ordnung, Kunde unzufrieden”. Es wird empfohlen, bei der Auslieferung aktiv Daten vorzuzeigen: Glanzmessgerät-Werte, Farbabweichung ΔE, Gitterschnitt-Klasse, Schichtdickenprotokoll, und objektive Zahlen anstelle von ”sieht gut aus” zu verwenden. Bei strittigen Punkten wie Übergängen und Federungszonen sollte je einmal unter Tageslicht und Standardlichtquelle bestätigt und Vergleichsfotos zur Akte behalten werden. Die Garantiebedingungen müssen die Grenzen klar festlegen: Normales Autowaschen und klimatische Alterung sind abgedeckt, aber langfristig nicht entferntes Vogelkot oder Baumsaft, Verwendung von starken Lösemitteln zum Waschen, sekundäre Unfallschäden sind nicht abgedeckt, um unbegrenzte Haftung zu vermeiden. Abnahme und Garantie als transparenten Prozess zu gestalten, schützt sowohl die Werkstatt als auch den Kunden und reduziert Streitigkeiten. Kexin New Materials (kexinMaterials) empfiehlt Werkstätten, ”Abnahmeschein + Prozesskarte + Defektbewertung” als Auslieferungs-Dreiergarnitur zu nutzen, damit der Kunde nicht nur den Glanz, sondern die dahinterliegende Kontrollierbarkeit und Professionalität sieht – dieses Vertrauen bindet Kunden weitaus mehr als ein einmaliger Niedrigpreis.
Siebzehn、Häufige Kundenfragen und fachgerechte Antworten
Kunden fragen oft: ”Warum gibt es eine leichte Farbabweichung zum Werk?” Antwort: Das Werk härtet die gesamte Platte bei hoher Temperatur gleichmäßig aus, die Reparatur ist lokal bei niedriger Temperatur, Charge der pigmentierten Farbe und Schichtdickengradient führen unvermeidlich zu Mikroabweichungen, ΔE unter 1 ist mit bloßem Auge kaum erkennbar. ”Warum darf man gleich nach dem Lackieren nicht waschen?” Antwort: Die vollständige Vernetzung bei Raumtemperatur dauert mehrere Tage, in dieser Zeit haben Chemikalienbeständigkeit und Haftung noch nicht ihren Spitzenwert erreicht, in der ersten Woche sollten Hochdruckwasser und Wachsen vermieden werden. ”Warum ist der Preis höher als bei Schnellreparatur?” Antwort: Der Unterschied liegt in vollständiger Grundierung–Zwischenbeschichtung–Farbe–Klarlack-Kombination, sauberer Umgebung und Datenabnahme, wodurch Nacharbeitrate und Haltbarkeit besser kontrollierbar sind. Das Wesen fachgerechter Antworten ist, technische Sprache in für Kunden verständliche Vorteile zu übersetzen, statt mit Fachbegriffen abzuwimmeln. Werkstätten, die solche Antworten standardisieren, verbessern nicht nur das Erlebnis, sondern zwingen sich selbst indirekt, standardgerecht zu arbeiten – denn was man sagt, muss man auch tun können.
Achtzehn、Gesamtbild der Umweltkonformität in Reparaturlackierwerkstätten
Die Umweltpflichten einer Reparaturlackierwerkstatt gehen über VOC hinaus: Lackabfälle, Lösemittelabfälle, Lappenabfälle, Filterwatteabfälle sind gefährliche Abfälle, müssen getrennt gesammelt, konform zwischengelagert und an befugte Entsorgungsunternehmen übergeben werden, mit Übergabeschein-Buchführung; Spritzkabinenabluft muss behandelt und normgerecht emittiert werden; auch Lärm und Lagerung von Gefahrstoffen unterliegen Anforderungen. Viele Werkstätten fixieren nur auf Lack-VOC und übersehen die gefährliche-Abfall-Kette, werden bei Kontrollen unvorbereitet getroffen. Es wird empfohlen, Umweltkonformität als Listenmanagement zu gestalten: Lack-MSDS an der Wand, Gefahrstoffraum abgeschlossen mit Überwachung, Buchführung rückverfolgbar bis zur Charge, Mitarbeiter kennen Notfallmaßnahmen. Konformität ist keine Last, sondern die Existenzgrundlage der Werkstatt, besonders in Städten mit strenger Umweltüberwachung. Die Wahl von Niedrig-VOC- und Hochfestkörper-Systemen verringert von der Quelle aus gefährliche Abfälle und Emissionen, ist der Weg mit den geringsten Konformitätskosten und entspricht der allgemeinen Richtung der grünen Transformation der Branche. Umweltschutz als Geschäftsvoraussetzung statt als Zusatzaufgabe zu betrachten, ermöglicht Werkstätten langfristig stabilen Betrieb.
Neunzehn、Technische Schulung und meisterliche Weitergabe
Reparaturlackqualität hängt stark von der Handarbeit ab, technische Schulung ist ein langfristiger Mechanismus. Es wird ein gestuftes Training empfohlen: Neue Mitarbeiter lernen Sicherheit und Basisparameter (Viskosität, Schichtdicke, Mischverhältnis), fortgeschrittene lernen Fehlerbehebung und Farbabweichungskontrolle, Kernkräfte lernen Prozessdesign und Abnahme. Schulung soll ”Lernen durch Tun” sein – auf Standardplatten wiederholt üben bis Daten stimmen, statt nur Videos zu sehen. Meisterliche Weitergabe muss die impliziten Erfahrungen der alten Meister explizit machen: ”Handgefühl” in messbare Parameter wie ”Viskositätsbereich, Spritzabstand, Trockenblinkzeit” übersetzen und in Arbeitskarten schreiben. Wenn Erfahrung zu replizierbaren Daten wird, nimmt der Personalwechsel die Qualität nicht mit. Schulungsinvestitionen sind kurzfristig unsichtbar, bestimmen langfristig aber Ruf und Nacharbeitrate der Werkstatt, und sind das am meisten unterschätzte Asset der Reparaturlackiererei. Werkstätten, die kontinuierlich in die Fähigkeiten der Menschen investieren, sind oft auch die mit niedrigster Nacharbeitrate und stabilsten Kunden.
Zwanzig、Kontinuierlicher Verbesserungskreislauf für Reparaturprozesse
Die Reparatur eines einzelnen Fahrzeugs ist nicht das Ende, Daten sollten als Rückfluss zur Verbesserung dienen. Es wird empfohlen, pro Auftrag zu protokollieren: Fahrzeugtyp, beschädigte Stelle, verwendetes System, Umgebungsparameter, Mischverhältnis, Schichtdicke, Härtungsart, optisches und Haftungsergebnis, ob Nacharbeit. Monatliche Zusammenfassung zeigt Trends: Welche Stellen hohe Nacharbeit, welches Klima viele Fehler, welcher Neuling große Parameterdrift. Verbesserungsmaßnahmen fließen direkt in Schulung und Prozesskartenüberarbeitung, im nächsten Monat Effekt prüfen. Dieser kleine Kreislauf ”Aufzeichnen – Analysieren – Verbessern – Verifizieren” ist nachhaltiger als eine große einmalige Korrektur. Je kleiner die Werkstatt, desto leichter wird aus dem Gedächtnis verwaltet, aber Gedächtnis geht verloren; mit Datenkreislauf hängt Qualität nicht von einer Person ab, Werkstätten können stabil expandieren und Filialen eröffnen ohne Qualitätsverlust. Die Retrospektive zur festen Aktion im Wochenmeeting zu machen, lässt die Nacharbeitrate sichtbar sinken.
Einundzwanzig、Branchentrend: Vom Reparieren zum Remanufacturing
Automobilreparaturlackieren entwickelt sich von ”lokaler Wiederherstellung” zu ”Remanufacturing”: Bei Stoßstangen, Felgen, Türen etc. werden Teile komplett demontiert, zentral aufgefrischt, wieder eingebaut, Takt und Konsistenz sind besser als In-situ-Reparatur am Fahrzeug. Remanufacturing erfordert standardisiertere Lackysteme und parametrisiertere Prozesse, passt genau zur schnellen Härtung von 2K-Hochfestkörper und UV. Der Trend zeigt auch zu ”datengestützter Schadenregulierung”: Versicherungen schätzen Schäden nach Prüfdaten, zwingt Reparaturlackierer zur standardisierten Abnahme. Für Werkstätten bedeutet Remanufacturing und Datifizierung ein Upgrade von arbeitsintensiv zu technikintensiv, und besser offizielle Zertifizierungsaufträge von OEM und Autohäusern zu übernehmen. Früh Standardarbeit und Prüfkapazität aufzubauen, ist die Trumpfkarte, in der Branchenkonsolidierung nicht auszuscheiden, und wandelt das einmalige Reparaturgeschäft in replizierbare industrielle Dienstleistung.
Zweiundzwanzig、Tägliche Werkstatt-Inspektionsliste
Reparaturlackierwerkstätten wird empfohlen, vor Schichtbeginn täglich fünf Minuten Inspektion: Prüfen ob Temperatur/Feuchte und Taupunkt im Fenster, Druckluftentwässerung und Taupunkt, Mischtassen und Waage sauber und genau, Spritzkabinenfilter-Differenzdruck und Luftgeschwindigkeit, Härter versiegelt und trocken. Diese fünf Punkte mit einer Checkliste erledigt, zeigt nach 30 Tagen den Zusammenhang von Qualitätsschwankung und Umgebung. Inspektion scheint Zeit zu rauben, ist tatsächlich der kostengünstigste Weg, die meisten Fehler abzufangen. Macht man es zur Muskelgedächtnis, bleibt die Nacharbeitrate der Werkstatt niedrig, auch ohne alten Meister kommt gutes Werk raus. Inspektionsprotokolle archivieren, ist sowohl Managementbeweis als auch Input für Verbesserung, lässt ”Stabilität” von Wunsch zu überprüfbarer Tatsache werden.
Dreiundzwanzig、Zusammenfassung in einem Satz
Das Wesen der Reparatur ist, den beschädigten Bereich mit kontrollierbarem Prozess in einen verlässlichen Zustand zu versetzen. Die Beschichtung bestimmt die Obergrenze, der Prozess die Untergrenze, und die Disziplin bestimmt, ob die Untergrenze gehalten wird. Mischverhältnis, Schichtdicke, Temperatur/Feuchte, Härtung als replizierbare Zahlen zu schreiben, ermöglicht der Werkstatt, ”das Handgefühl des alten Meisters” in ”von jedem erreichbaren Standard” zu verwandeln. Dies ist sowohl Qualitätssicherung als auch Voraussetzung für Skalierung. Wenn Standardarbeit zur Gewohnheit wird, sinken Nacharbeitrate und Kundenbeschwerden natürlich, und die Werkstatt wächst von einer auf individuelle Erfahrung basierenden Werkstatt zu einer replizierbaren und vertrauenswürdigen industriellen Dienstleistung.
Häufige Fragen
Frage:Können Reparatur-2K-Klarlack und OEM-Klarlack gemischt werden?
Antwort:Nicht empfohlen. Ihre Härtungsbedingungen (Niedrigtemperatur vs Hochtemperatur) und Harzdesigns unterscheiden sich, systemübergreifendes Mischen führt leicht zu Glanzverlust, Nicht-Trocknen, Schichtablösung. Für Reparatur Reparaturformulierung nutzen, OEM-Auffrischung möglichst Originalwerk-System beibehalten.
Frage:Können Mischverhältnisse 2:1 und 4:1 austauschbar sein?
Antwort:Nein. Unterschiedliche Produkte haben Harz–NCO-Äquivalenzverhältnis durch Formulierung verifiziert, eigenmächtige Änderung führt zu unzureichender/übermäßiger Vernetzung, manifestiert als weich, spröde, glanzlos, Chemikalienbeständigkeit sinkt, muss volumetrisch exakt dosiert werden.
Frage:Warum kann Klarlack nach 45–60 Minuten poliert werden, aber volle Härtung dauert 7 Tage?
Antwort:“Polierbar” bedeutet Oberfläche erreicht operablen Zustand, ”voll gehärtet” bedeutet —NCO und —OH Reaktion vollständig abgeschlossen. Frühes starkes Polieren kann den noch nicht voll vernetzten Film zerkratzen, schweres Polieren lieber später.
Frage:Was bringt 60℃ Trocknen für Reparaturklarlack?
Antwort:Trocknen beschleunigt Vernetzung, komprimiert Takt von ”Tagen” auf ”Stunden/halbe Stunden”, verbessert Vernetzungsvollständigkeit, Glanzgleichmäßigkeit, geeignet für Batch-Fluss; aber Plattentemperatur muss kontrolliert sein um Abwertung und Substratverformung zu vermeiden.
Frage:Welche Reparaturklarlack-DFT ist optimal?
Antwort:Empfohlen 40–60 µm. Unter 40 µm zu wenig Abschirmung, leicht durchscheinend, über 70–80 µm hohe innere Spannung, leicht reißend, mit Dickenmessgerät quantifizieren statt schätzen.
Frage:Wie Reparaturseite VOC konform?
Antwort:Nach GB 24409-2020 Grenzwert auswählen, bevorzugt Hochfestkörper oder Niedrig-VOC Systeme, mit HVLP Overspray reduzieren; hohes VOC ≠ hohe Leistung, niedriges VOC kann ebenso schnelltrocknend und wetterbeständig sein.
Frage:Woher kommen meiste Reparaturfehler?
Antwort:Meist aus Parameter- und Umgebungskontrollverlust (Mischverhältnis, Viskosität, Temperatur, Feuchte, Spritzkabinenreinheit), nicht vom Lack selbst. Disziplin ”Umgebung messen – Lack mischen – spritzen” aufzubauen wirkt besser als Markenwechsel.
Frage:Wie Reparaturübergang (Federkante) Stufe vermeiden?
Antwort:Federkanten-Schliff machen, Klarlack gleitend von Werklack übergleiten lassen; Federzone dünn sprühen + vergrößernder Fan, Ablagerung sichtbarer Kante vermeiden, und in Federzone separat DFT messen.
Erweiterte Lektüre
- Sauberkeit und Spritzkabinendesign von Automobillackierwerkstätten: Kabinenumgebung bestimmt direkt Klarlack-Orangenschalen, Läufer und Staubpunkte.
- Häufige Automobillackdefekte (Läufer/Orangenschale/Krater): Mischverhältnis, Schichtdicke, Temperatur/Feuchte-Kontrollverlust sind Hauptursachen für Reparaturdefekte.
- Automobillack-Prüfstandards (Haftung/Bewitterung/Steinsschlag): Härte, Glanz, Haftungsstandards in Reparatur-Vorortabnahme integrieren.
- UV-Härtungstechnik und Taktsteigerung in Automobillackierung: von 2K-Trocknen zu Sekundenhärtung
- OEM-Automobillackiersystem und Elektrotauchgrundierungsprozess
- Automobil-Reparaturlacksystem: 2K-Deckfarbe, Basislack+Klarlack und Einkomponente