Das Batteriegehäuse (Battery Pack) ist das “Herz” von neuen Energiefahrzeugen, und das Batteriegehäuse (Battery Enclosure / Battery Tray) ist die “Rüstung” dieses Herzens. Es muss nicht nur Stoßkollisionen, Bodenkratzern und Vibrationen durch komplexe Straßenverhältnisse standhalten, sondern auch langfristig dem Angriff von Regen, Schnee, Salznebel, Schlamm und streusalzartigen Enteisungsmitteln auf der Straße widerstehen. Gleichzeitig muss es in einem Hochspannungssystem (normalerweise 300–800 V) eine zuverlässige Isolation und Kriechstrecke aufrechterhalten. Dies erfordert, dass die Beschichtung des Batteriegehäuses nicht nur “Korrosionsschutz” leisten darf, sondern gleichzeitig die dreifache Aufgabe von “Korrosionsschutz + Isolation + einer gewissen Wärmebeständigkeit und Flammhemmung” übernehmen muss. Heute, da die Anzahl der neuen Energiefahrzeuge schnell steigt und 800-V-Hochspannungsplattformen schrittweise verbreitet werden, hat sich die Gehäusebeschichtung von einem “optionalen Zusatzschutz” zu einem Kernbereich entwickelt, der Sicherheit und Garantie direkt beeinflusst.
Als technischer Lieferant von Industrie-Schutzbeschichtungen hat Kexin New Materials (kexinMaterials) umfangreiche Ersthanddaten zu Begleitbeschichtungen für die drei elektrischen Systeme (Batterie, Motor, Steuerung) neuer Energiefahrzeuge gesammelt, die verschiedene Prozessrouten für Aluminiumlegierungs-, Stahl- und Verbundwerkstoffgehäuse abdecken. Dieser Artikel erklärt die technischen Schwerpunkte der korrosionsschützenden und isolierenden Beschichtung für Batteriegehäuse detailliert – von den Korrosionsmechanismen, Isolationskennzahlen, dem Vergleich von Materialsystemen, der Verarbeitungskontrolle und der Synergie mit Wärmemanagement und Brandschutz bis hin zu Abnahmestandards und häufigen Auswahlfehlern –, um Ingenieuren bei der Auswahl zu helfen, “Erfahrung” in “zitierbare Daten” aufzuwerten. Es ist besonders darauf hinzuweisen, dass die spezifischen Werte im Text aus öffentlichen Standards oder gängigen technischen Bereichen der Branche stammen; die tatsächliche Auswahl sollte auf dem gemessenen TDS (Technisches Datenblatt) des Produkts und der technischen Spezifikation des Projekts basieren.
I. Warum das Batteriegehäuse eine “Korrosionsschutz + Isolation”-Doppelbeschichtung benötigt
Herkmömmliche Fahrwerksteile von Autos berücksichtigen hauptsächlich Korrosionsschutz und Steinschlagfestigkeit, während die Bedingungen, denen das Batteriegehäuse ausgesetzt ist, viel komplexer sind. Wir können diese Besonderheit aus vier Dimensionen verstehen.
Erstens, elektrische Sicherheit. Das Innere des Batteriepacks ist ein Hochspannungssystem; das Gehäuse als Außenhülle des stromführenden Stromkreises muss durch Isolation die Hochspannungskomponenten vom Fahrzeugkörper (vom Insassen berührbares Metall) trennen. Sobald die Beschichtung nach Feuchtigkeit, Salznebel oder Stoßschäden ihre Isolationswirkung verliert, kann es zu Stromlecks, Alarmen oder sogar Sicherheitsrisiken kommen. Der nationale Standard GB 38031-2020 “Sicherheitsanforderungen für Antriebsbatterien von Elektrofahrzeugen” stellt klare Anforderungen an den Isolationswiderstand des Batteriepacks; der Isolationswiderstand von Fahrzeug und System muss bestimmte Schwellenwerte erfüllen (z. B. für B-Klasse-Spannungskreise muss der Isolationswiderstand normalerweise im Bereich von 100 Ω/V liegen, gemäß den spezifischen Standardklauseln und Prüfverfahren). Das bedeutet, dass die Gehäusebeschichtung nicht einfach “ein Lackauftrag” ist, sondern Teil des Isolationssystems, das auch nach Feuchte-Wärme, Salznebel und Temperaturwechselzyklen stabil einen hohen Widerstandswert beibehalten muss.
Zweitens, Korrosionsprobleme. Die Gehäusematerialien sind hauptsächlich Aluminiumlegierungen (wie 6000er, 5000er Serie) und Stahl. Aluminiumlegierungen erleiden in Küsten- und Enteisungssalzumgebungen Lochfraß und Spaltkorrosion; Stahl ist einer allgemeinen Rostbildung ausgesetzt. Noch problematischer ist, dass bei einer Kühlmittelleckage im Batteriepack (z. B. glykolbasiertes Kühlmittel) oder einem mikroskopischen Elektrolytaustritt im Inneren des Gehäuses eine lokale, stark korrosive Umgebung entsteht, deren Intensität oft ein Mehrfaches der normalen atmosphärischen Korrosion übersteigt.
Drittens, Kontaktkorrosion verschiedener Materialien. Im Batteriepack existieren Aluminiumgehäuse, Kuperschienen und stählerne Halterungen gemeinsam; unterschiedliche Metalle haben große Potenzialunterschiede und bilden in Gegenwart eines Elektrolyten ein galvanisches Element, das die Auflösung der Anode (z. B. Aluminium) beschleunigt. Die Beschichtung dient hier sowohl als Korrosionsbarriere als auch als elektrische Trennschicht, die den galvanischen Kreislauf unterbricht und das Risiko einer beschleunigten Korrosion durch Kontakt unterschiedlicher Metalle verringert.
Viertens, Wärme und Brandschutz. Thermisches Durchgehen (Thermal Runaway) ist eines der am meisten beachteten Risiken der Branche. Obwohl die Beschichtung selbst kein Mittel zur Brandbekämpfung ist, kann ein Beschichtungssystem mit Temperaturbeständigkeit, raucharmem und halogenfreiem Verhalten sowie Synergie mit Wärmedämmmaterialien in der Anfangsphase der Wausbreitung wertvolle Zeit gewinnen. Relevante Brandsicherheit kann mit den Prüfanforderungen für Wärmeverbreitung in GB 38031-2020 und der GB/T 31467-Reihe referenziert werden; die Gehäusebeschichtung spielt in der gesamten Sicherheitsauslegung eine Rolle des “Verzögerns” statt des “Verhinderns”, aber diese Rolle ist unersetzlich.
Zusammenfassend ist die Batteriegehäusebeschichtung ein typisches ingenieurtechnisches Problem des “sowohl als auch und noch dazu”: Sie muss im selben Filmsystem gleichzeitig Korrosionsschutz, Isolation, Wärmebeständigkeit, Flammhemmung, Haftung, Flexibilität und Verarbeitbarkeit erfüllen – genau darin liegt die technische Schwierigkeit.
II. Korrosionsmechanismen des Batteriegehäuses: von außen nach innen
Um die richtige Beschichtung auszuwählen, muss man zuerst verstehen, “wodurch” das Gehäuse eigentlich korrodiert. Nach der Quelle lässt sich die Korrosion in vier Kategorien unterteilen: externe atmosphärische Korrosion, Spalt- und Kontaktkorrosion, interne Medienleckage-Korrosion sowie Vibrationsverschleißkorrosion.
2.1 Externe atmosphärische Korrosion
Der Boden des Gehäuses und der Bereich der unteren Fahrzeugverkleidung kommen langfristig mit Regenwasser, Schneeschmelzsalz (NaCl, CaCl₂) und Schlamm in Kontakt. Stahlgehäuse können in Korrosionsumgebungen der Klassen C3–C5 (gemäß ISO 12944-2 Klassifizierung der atmosphärischen Korrosivität) ohne wirksame Beschichtung eine jährliche Korrosionsrate von Dutzenden Mikrometern erreichen. Aluminiumlegierungen sind zwar natürlich passiviert, aber in Cl⁻-haltigen Umgebungen wird die Passivschicht leicht lokal zerstört, was zu Lochfraß führt; der sinkende pH-Wert am Grund des Lochs beschleunigt sich selbstkatalytisch weiter und lässt den Lochfraß in die Tiefe wachsen. Küstenregionen und Streusalzstrecken im Norden im Winter sind Hochrisikogebiete für diese Art von Korrosion.
2.2 Spaltkorrosion und Kontaktkorrosion unterschiedlicher Metalle
Gehäusefugen, Grenzbereiche zwischen Dichtmittel und Beschichtung sowie Schraubverbindungen sind typische empfindliche Zonen für Spaltkorrosion. Sauerstoffkonzentrationsunterschiede bilden ein Konzentrationselement, wodurch das Metall in der Spalte beschleunigt aufgelöst wird. Direkter Kontakt von Kupfer-Aluminium oder Stahl-Aluminium bildet ein galvanisches Paar: Aluminium (Potenzial ca. −0,8 V vs SCE) wird als Anode geopfert, Stahl/Kupfer als Kathode. Wenn die Beschichtung an diesen Grenzflächen nicht durchgängig ist, breitet sich die Korrosion entlang der Spalte schnell aus und kann das Gehäuse von innen durchfressen, selbst wenn die Außenoberfläche intakt erscheint.
2.3 Interne Kühlmittel- und Elektrolytleckage
Eine Leckage der Flüssigkühlplatte lässt Glykol-Kühlmittel in das Gehäuse eindringen; ein Zellenausfall kann Elektrolyt mit LiPF₆ austreten lassen, der mit Wasser HF (Flusssäure) bildet und Aluminium extrem korrodiert. Diese “endogene Korrosion” ist oft versteckter und heftiger als externe atmosphärische Korrosion; daher benötigt die Innenbeschichtung des Gehäuses eine bessere Chemikalienbeständigkeit und Vollständigkeit, ohne Poren oder Fehlstellen.
2.4 Vibrationsverschleiß und Steinschlag
Fahrzeugschwingungen lassen die Grenzfläche zwischen Beschichtung und Substrat zyklische Spannungen ertragen; Steinschlag am Boden verursacht lokale Filmdickenverringerung oder sogar Freilegung des Untergrunds. ISO 20567-1 bewertet die Steinschlagfestigkeit von Beschichtungen mit dem Steinstrahltest (Gravelometer), was den Bedingungen von Fahrwerk und unterem Batteriegehäuse entspricht. Für das untere Gehäuse sind Steinschlagfestigkeit und Korrosionsbeständigkeit gleichermaßen wichtig; bei der Auswahl darf man nicht nur Salznebeldaten betrachten.
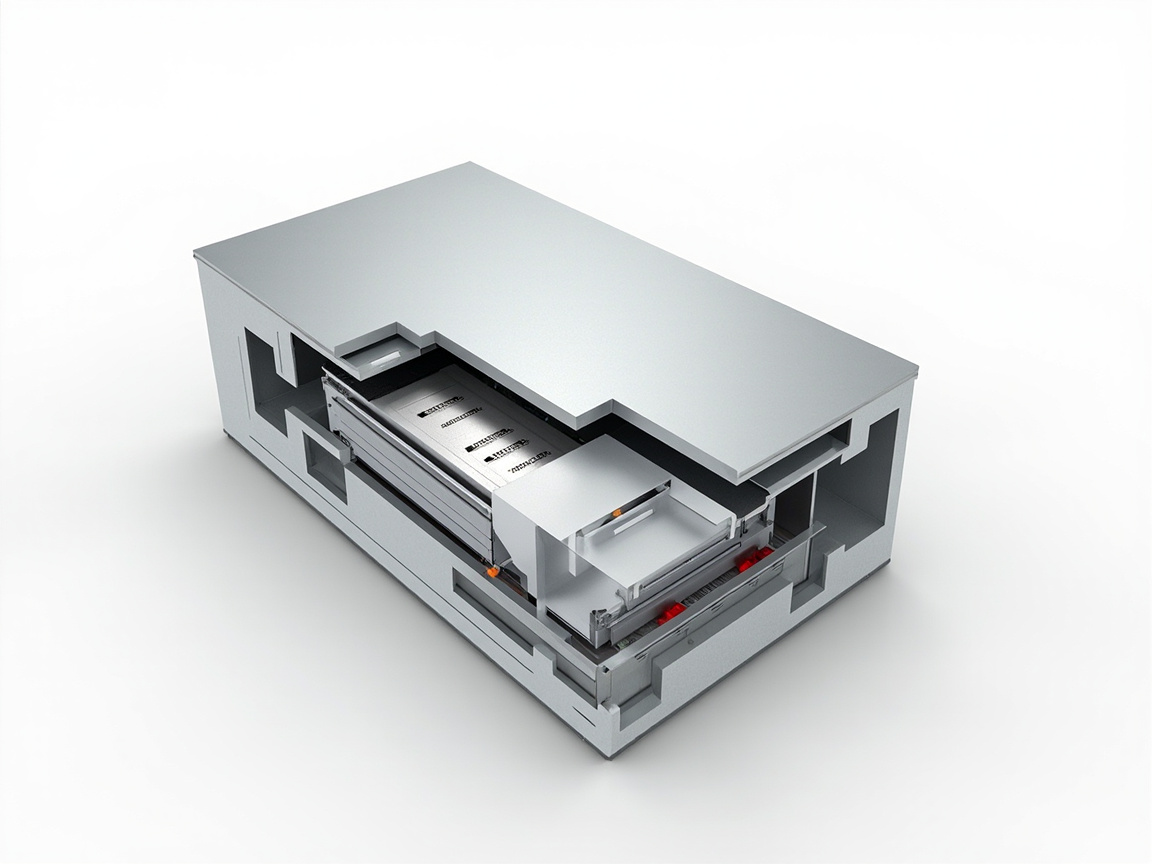
III. Kennzahlen und Standards der Isolationsleistung: Isolation bedeutet nicht “einfach aufgetragen”
Isolation ist das Unterscheidungsmerkmal der Batteriegehäusebeschichtung gegenüber gewöhnlichen Korrosionsschutzbeschichtungen. Die Branche beachtet drei Kernwerte, die alle unverzichtbar sind.
3.1 Volumenwiderstand und Oberflächenwiderstand
Isolationsbeschichtungen werden durch Volumenwiderstand (Ω·cm) und Oberflächenwiderstand (Ω) charakterisiert. Eine ausgezeichnete Isolationsbeschichtung sollte eine Volumenwiderstandsfähigkeit im Bereich von über 10¹² Ω·cm aufweisen. Der Oberflächenwiderstand betrifft das “Kriechen” – Stromlecks entlang der Beschichtungsoberfläche. Je vollständiger und wasserabweisender die Oberfläche, desto geringer das Kriechrisiko. Es ist zu betonen, dass ein höherer Widerstand nicht unbedingt besser ist, sondern unter stabil verarbeitbarer Schichtdicke dauerhaft eingehalten und nach Alterung beibehalten werden muss.
3.2 Dielektrische Festigkeit (Durchschlagspannung)
Die dielektrische Festigkeit (Dielectric Strength, kV/mm) gibt das maximale elektrische Feld pro Filmdicke an, das die Beschichtung ohne Durchschlag ertragen kann. Batteriegehäusebeschichtungen müssen oft die Spitzenspannung des Systems mit Sicherheitsmarge aushalten; üblich sind Auslegungen für kV-Bereich-Durchschlagspannungen (z. B. für 800-V-Plattformen muss die Beschichtung bei einigen Dutzend bis über hundert Mikrometern Filmdicke kV-Durchschlagspannung aufweisen). Spezifische Werte sollten dem gemessenen TDS des Produkts entsprechen; bei der Auswahl sollte der Lieferant einen nach GB/T 1408.1 (entspricht IEC 60243) gemessenen Dielektrischen-Festigkeits-Bericht vorlegen, und es ist auf die Übereinstimmung der Prüfdicke mit der eigenen Designfilmdicke zu achten.
3.3 Isolationswiderstand und Spannungsfestigkeitsprüfung
Der Isolationswiderstand des gesamten Packs wird nach GB 38031-2020, GB/T 31467.3 usw. beurteilt; die Beschichtung als einer der Isolationsglieder muss auch nach Feuchte-Wärme und Salznebel isolierend bleiben. In der Praxis wird häufig der “feuchte Isolationswiderstand” geprüft: Beschichtete Proben werden in Wasser getaucht oder in feuchter Umgebung gelagert und dann der Isolationswiderstand gemessen; die Verschlechterungsrate sollte kontrollierbar sein. Viele Ausfälle treten genau bei “trocken gut isoliert, nass gemessen sofort abgefallen” auf, daher sind Feuchtdaten ein hartes Abnahmekriterium.
Zusammenfassung der relevanten elektrischen Prüfstandards:
- GB/T 1408.1 “Prüfverfahren für die elektrische Festigkeit von Isolierstoffen”: dielektrische Festigkeit;
- GB/T 1410 “Prüfverfahren für Volumenwiderstand und Oberflächenwiderstand fester Isolierstoffe”;
- GB/T 16935.1 / IEC 60664: Isolationskoordination für elektrische Betriebsmittel in Niederspannungssystemen (Kriechstrecke und Luftstrecke);
- ISO 16750-2: Umgebungsbedingungen und Prüfungen für elektrische und elektronische Einrichtungen in Straßenfahrzeugen (elektrische Last, Isolation betreffend);
- GB/T 31467.3: Lithium-Ionen-Batteriepack und -system für Elektrofahrzeuge – Teil 3: Sicherheitsanforderungen und Prüfverfahren.
Besonderer Hinweis: Die oben genannten elektrischen Standards betreffen nur die Isolationsleistung der “Beschichtung selbst”, während die Fahrzeugabnahme zusätzlich die Beurteilung des Isolationswiderstands und der Spannungsfestigkeit des Gesamtpacks nach GB 38031-2020 umfasst. Das Verhältnis ist wie “Bauteil qualifiziert” und “Baugruppe qualifiziert” – gute Bauteildaten bedeuten nicht automatisch, dass die Baugruppe besteht, da Montagespannungen, Dichtgrenzflächen und Stromschienenanordnung die endgültige Isolation beeinflussen. Daher müssen Einzelberichte des Gehäusebeschichtungslieferanten mit den Gesamtpaket-Prüfergebnissen des Fahrzeugherstellers abgeglichen, nicht gegenseitig ersetzt werden.
IV. Vergleich gängiger Beschichtungssysteme: Epoxid, Polyurethan, Pulver – wer eignet sich besser
Es gibt keine “einzige Antwort” für Batteriegehäusebeschichtungen; es kommt auf den Bereich (Außenboden, Innenraum, Oberdeckel) und das Verfahren (Elektrotauchlack, Pulver, Flüssigspritzen) an. Die folgende Tabelle vergleicht vier Hauptwege als Referenz für die Auswahl.
| System | Typisches Verfahren | Korrosionsschutz | Isolation/Dielektrik | Wärmebeständigkeit | Filmdicke | Anwendungsbereich |
|---|---|---|---|---|---|---|
| Epoxid-Elektrotauchlack (CED) | Kathodische Elektrotauchlackierung | Sehr gut (gut verschlossen) | Gut (basisisolierend) | Mittel (ca. 120–140℃ langfristig) | 15–30 µm | Stahlgehäuse gesamtes Grundieren |
| Epoxidpulver | Elektrostatisches Spritzen + Aushärtung | 优(Hochfilmdicke-Abschirmung) | 优(hoher spezifischer Widerstand) | Mittel(abhängig von der Formulierung) | 60–150 µm | Stahl-/Aluminiumgehäuse insgesamt oder Hohlräume |
| Flüssigepoxid/Polyurethan | Spritzen | Gut–Sehr gut | Gut–Sehr gut | Polyurethan besser wetterbeständig | 40–100 µm | Reparatur, lokale Verstärkung |
| Isolationspulver (modifiziertes Epoxid/Polyimid-Klasse) | Elektrostatisches Spritzen | Gut | Sehr gut (hohe Dielektrizität) | Höher (teilweise beständig 150℃+) | 80–200 µm | Hochspannungsisolierung, bei unzureichender Kriechstrecke |
Auswahllogik: Die Außenfläche des Bodens priorisiert Steinschlagfestigkeit + Korrosionsbeständigkeit + Wetterbeständigkeit, häufig verwendet wird „Epoxidgrundierung + aliphatischer Polyurethan-Decklack“ oder „Korrosionsschutzpulver + wetterbeständiger Klarlack“; Hohlräume priorisieren Isolierung + chemische Beständigkeit, verwendbar sind isolierende Epoxidpulver oder flüssiges Epoxid mit hohem spezifischem Widerstand; für Hochspannungsgehäuse mit enger Kriechstrecke kann an Bolzensäulen und Verstärkungsrippen lokal eine dickere Isolationsbeschichtung aufgetragen werden. Es ist daran zu erinnern, dass Wetterbeständigkeit der Außenfläche und Isolierung des Hohlraums oft widersprüchlich sind (gewöhnliches Epoxid ist schlecht wetterbeständig, Polyurethan isoliert mäßig), daher ist „zonendifferenzierte Kombination“ der vorherrschende Ansatz bei der modernen Batteriegehäuse-Beschichtung.
4.1 Beispiele für zwei typische Prozessrouten
Um die „zonendifferenzierte Kombination“ in die Produktionslinie umzusetzen, sind in der Branche zwei Referenzrouten üblich. Die erste ist gesamte Elektrotauchlackierung des Stahlgehäuses + Isolierungsverstärkung des Hohlraums: Zuerst wird durch Kathodische Elektrotauchlackierung (CED) ein gleichmäßiger Grundfilm von 15–30 µm erhalten, der basischen Korrosionsschutz und Haftung bietet; dann wird im Hochspannungsisolierbereich des Hohlraums lokal isolierendes Epoxidpulver oder flüssiges Epoxid nachgespritzt, um den spezifischen Widerstand und die dielektrische Festigkeit dieses Bereichs zu erhöhen; die Außenbodenfläche erhält auf dem Elektrotauchlack eine Kombination aus aliphatischem Polyurethan-Decklack, um Wetterbeständigkeit und Steinschlagfestigkeit zu ergänzen. Diese Route hat einen hohen Automatisierungsgrad und gleichmäßige Schichtdicke, geeignet für massenfertigte Stahlgehäuse. Die zweite ist chromfreie Konversion des Aluminiumgehäuses + gesamte Isolationspulver-Beschichtung: Aluminium wird zuerst mit einer chromfreien Zirkon-Titan-Konversionsschicht behandelt, dann gesamte elektrostatische Beschichtung mit isolierendem Epoxidpulver (60–150 µm), Hohlraum und Außenfläche in einem Arbeitsgang; bei enger Kriechstrecke wird mit Schablonen lokal auf 150–200 µm verdickt. Diese Route ist lösemittelfrei und hat gute Abschirmung, muss aber Haftung von Aluminiumpulver und Pulver sowie Kantenabdeckung lösen. Die beiden Routen haben keinen absoluten Vor- oder Nachteil, entscheidend ist die Übereinstimmung von Gehäusematerial, Produktionstakt und Isolationskennwerten.
Ergänzend ist anzumerken: Unabhängig von der Route ist „Kanten- und Innenkantenabdeckung“ eine gemeinsame Schwierigkeit von Pulver und Elektrotauchlack. Die Innenkante der Stanz- und Biegestellen des Gehäuses hat ein schwaches elektrisches Feld und geringe Pulveradsorption, oft mit dünnerer Schicht, was genau der Schwachpunkt für Korrosion und Stromleckage ist; im Design sollten R-Kanten optimiert und bei der Qualitätsprüfung die Schichtdicke gezielt gemessen werden.
Fünf. Materialauswahl: Von Harz bis Füllstoff
5.1 Harzmatrix
Epoxidsysteme mit starker Haftung, guter chemischer Beständigkeit und hohem spezifischem Widerstand sind die bevorzugte Grundierung; aber gewöhnliches Epoxid ist schlecht wetterbeständig (im Freien leicht chalkend), die Außenfläche benötigt eine Kombination mit aliphatischem Polyurethan-Decklack (gemäß ISO 12944-5 zur Wetterbeständigkeitsklassifizierung von Polyurethan-Decklack) oder eine Änderung auf wetterbeständig modifiziertes. Polyharnstoff, Polyimid-Klasse können bei höherer Temperatur isolieren, haben aber ein enges Prozessfenster und hohe Kosten, meist für spezielle Hochspannungsisolierstellen. Die Glasübergangstemperatur (Tg) des Harzes beeinflusst auch die Dimensionsstabilität der Beschichtung unter Temperaturwechsel, das Gehäuse durchläuft −40℃ bis 85℃ oder höher, die Tg-Auswahl muss zur Arbeitsbedingung passen.
5.2 Isolationsfüllstoffe
Glimmerpulver, Talkum, Silkamikropulver usw. haben selbst hohen Widerstand und verlängern den Leckagepfad (Labyrinth-Effekt), sind übliche Füllstoffe für Isolierung und Korrosionsschutz; Nanofüllstoffe (wie oberflächenmodifiziertes nano-SiO₂, BaTiO₃) können die Porenrate senken, die Dichte erhöhen und die Durchschlagfestigkeit verbessern. Achtung: leitfähige Füllstoffe (Ruß, Metallpulver) zerstören die Isolierung, in Isolationsbeschichtungen müssen sie vermieden werden. Diese Abwägung „Isolierung vs. Leitung“ lässt sich mit einem anderen Artikel dieser Serie leitfähige Beschichtung EMI-Abschirmprinzip vergleichend verstehen – dieselbe Füllstoffklasse spielt in zwei Szenarien eine völlig gegensätzliche Rolle.
5.3 Chemische Beständigkeit und Flammschutz
Für die Beständigkeit gegen Kühlmittel, Elektrolyt (mit HF) sollten die Reagenzienbeständigkeitsdaten von flüssigem Epoxid/Polyurethan geprüft werden (gemäß GB/T 9274 oder ISO 2812 Tauchverfahren). Beim Flammschutz können Low-Smoke-Zero-Halogen (LSZH)-Füllstoffe (wie Aluminiumhydroxid, Magnesiumhydroxid) im Brandfall Rauch hemmen, opfern aber teils mechanische Eigenschaften, die Formulierung muss ausbalanciert werden. Flammschutz bedeutet nicht, dass „die Beschichtung Feuer löscht“, eher reduziert sie die giftige Rauchfreisetzung beim Brand und verschafft Zeit für Flucht und Notfallmaßnahmen.
Sechs. Oberflächenbehandlung und Verarbeitung: 70 % der Korrosionsschutzlebensdauer liegen in der Vorbehandlung
So gut die Beschichtung auch ist, bei unzureichender Substratbehandlung versagt sie früh. Empfohlener Ablauf für Batteriegehäuse, jeder Schritt quantitativ kontrolliert.
- Entfettung und Reinigung: Entfernen von Stanzöl, Schneidflüssigkeit. Aluminium meidet Starklaugen, schwach alkalisch oder neutral entfetten, Überkorrosion vermeiden;
- Konversionsschicht/Passivierung: Aluminium üblich mit chromfreier Zirkon-Titan-Konversionsschicht (entspricht Umwelttrend, ersetzt Sechswert-Chrom-Passivierung), Stahl mit Phosphatierung oder Silanbehandlung;
- Schichtdickenkontrolle: Elektrotauchlack 15–30 µm, Pulver 60–150 µm, Flüssig 40–100 µm, mit magnetischem/wirbelstrom Schichtdickenmessgerät (gemäß GB/T 4956) quantifizieren;
- Härtungsfenster: Epoxidpulver-Härtungstemperatur und -zeit strikt nach TDS; Überbacken vergilbt und senkt Isolierung, Unterbacken führt zu unzureichender Vernetzung;
- Defektkontrolle: Poren sind das Hauptübel für Isolierung, mit Funkenprüfung (Holiday Detection) Lecks finden und nachbeschichten, dies ist das übliche „Porendetektions“-Verfahren für Druckbehälter und Heavy-Duty-Korrosionsschutz;
- Umgebungskontrolle: Beschichtungstemperatur 5–40℃, relative Feuchte ≤ 85%, Substrattemperatur 3℃ über Taupunkt, gemäß ISO 12944-7 Ausführungsnorm, in Regenzeit und hoher Feuchte Produktion stoppen oder nach innen verlegen.
Als begleitender Ansatz betont Kexin New Materials (kexinMaterials) die gemeinsame Lieferung von „Beschichtung + Prozesskarte“: nicht nur die Formulierung, sondern auch Konversionsschichtparameter, Schichtdickenbereich und Härtungsfenster, damit der Gehäusehersteller das „Gefühl des Meisters“ in „reproduzierbare Daten“ wandelt und von Grund auf die Isolationsrisiken durch Chargenschwankungen senkt.
Sieben. Synergie-Design mit Wärmemanagement und Brandschutz
Moderne Batteriepacks verwenden allgemein den Verbundschutz „Beschichtung + Isolierpad/Glimmerplatte + Brandschutzdecke“. Die Beschichtung übernimmt Isolierung und Korrosionsschutz, das Isoliermaterial verzögert die Wärmeausbreitung. Bei Design beachten:
- Beschichtung und Isoliermaterial dürfen nicht gegenseitig quellen oder verkleben, Grenzflächenkompatibilität ist Vorbedingung der Abnahme;
- Deckelbereich bei Leichtbau (Aluminium oder Verbund) muss Beschichtung Haftung und geringes Zusatzgewicht vereinen;
- Reparierbarkeit: Einige OEM fordern lokale Beschichtung reprozessierbar, bei Auswahl die Überbeschichtungshaftung bestätigen (gemäß GB/T 9286 Gitterschnitt);
- Luft- und Kriechstrecke: Beschichtungsdickenänderung beeinflusst die tatsächliche Kriechstrecke, im Design die Beschichtung in die Isolationskoordination einrechnen, statt nachträglich aufzutragen.
Das Wesen des Synergie-Designs ist „jeder übernimmt seine Aufgabe, keiner behindert den anderen“. Die Gehäusebeschichtung muss und soll die Brandschutzaufgabe nicht allein lösen, sondern in ihrem Zuständigkeitsbereich perfekt sein – vollständig, hochohmig, temperaturbeständig, raucharm.
Acht. Abnahme- und Qualitätskontrollsystem
Gehäusebeschichtung ist nicht „nach Auftrag sofort Lieferung“, sondern ein quantifizierbarer Abnahme-Kreislauf aufzubauen:
- Schichtdicke: Mit magnetischem/wirbelstrom Messgerät gemäß GB/T 4956 an mehreren Punkten, differenzierte Anforderungen für Außenboden, Hohlraum, Verstärkungsrippe;
- Haftung: Gitterschnitt gemäß GB/T 9286 Klasse 0/1, Schlüsselstellen mit Abreißmethode (ISO 4624);
- Salzsprühnebel: Neutraler Salzsprühtest gemäß GB/T 10125 / ISO 9227, Kratzunterwanderung und Blasengrad aufzeichnen;
- Elektrische Eigenschaften: Trocken- und Feuchtwiderstand, dielektrische Festigkeit gemäß GB/T 1410, GB/T 1408.1 messen, Feuchteverschlechterungsrate Schwelle setzen;
- Porendichtheitsprüfung: Hohlraum und Hochspannungsisolierbereich mit Funkenprüfung auf Löcher prüfen;
- Chargenrückverfolgung: Jede Charge Probe behalten, Protokoll führen, für After-Sales und Rezeptiteration.
Nur wenn diese sechs Punkte in Eingangs- und Ausgangsprüfung integriert sind, ist die Gehäusebeschichtungsqualität wirklich „kontrollierbar, prüfbar, verbesserbar“.
In der Massenfertigung wird empfohlen, weiter den SPC-Ansatz (Statistical Process Control) einzuführen: für Schichtdicke, Haftung, Feuchteisolierung drei Schlüsselmerkmale Mittelwert-Spannweiten-Kontrolle, bei Abweichung von Kontrollgrenzen Warnung statt erst bei ganzer Charge Ausschuss. Zudem Funkenprüfung und Dickenmesswerte in digitales QS-System, bildet rückverfolgbares elektronisches Protokoll. Dies hat anfangs höhere Kosten, senkt aber deutlich die Gehäuse-Isolationsausfallrate im Lebenszyklus von NEV, aus After-Sales-Kosten betrachtet lohnend.
Neun. Häufige Auswahlfehler
Fehler 1: Je dicker die Isolationsbeschichtung, desto besser. Dick bedeutet nicht gut isolierend, Poren und Blasen sind Hauptursache für Durchschlag; Dicke kontrollieren + Lecks prüfen, gleichmäßiger vollständiger Film wichtiger als bloße Dicke.
Fehler 2: Korrosionsschutzbeschichtung direkt als Isolierung nutzen. Gewöhnliche Korrosionsschutzbeschichtung erreicht Widerstandswert nicht zwingend, stromführende Teile brauchen verifiziert isolierendes System, nicht einfach ersetzen.
Fehler 3: Aluminium braucht keine Konversionsschicht. Aluminiumpassivschicht versagt leicht unter Cl⁻, chromfreie Konversion steigert Haftung und Korrosionsbeständigkeit deutlich, ist notwendiger Schritt nicht Option.
Fehler 4: Nur trockene Isolierung messen. Feuchte, nach Salzsprüh Isolierung ist echte Bedingung, Feuchte/Salzsprüh-Isolierungserhaltung prüfen nötig, sonst großes Risiko.
Irrtum 5: Für die Außenfläche reicht ein gewöhnlicher Epoxidlack. Gewöhnlicher Epoxidlack hat eine schlechte Wetterbeständigkeit und pulverisiert im Freien nach wenigen Monaten; wenn das untere Gehäuse des Batteriepacks freiliegt, muss zwingend ein wetterbeständiger Decklack oder ein Pulverbeschichtungssystem verwendet werden. Irrtum 6: Galvanische Korrosion wird ignoriert. Wenn nur das Aluminiumgehäuse beschichtet wird, ohne die Kupfer-Aluminium-Kontaktstellen zu isolieren, breitet sich die galvanische Korrosion entlang der Grenzfläche weiter aus; die Beschichtung muss mit einem strukturellen Isolationsdesign kombiniert werden. Die Kernpunkte des Vorherigen in einem Satz zusammengefasst: Die Gehäusebeschichtung der Batterie ist ein Systemprojekt, das „Korrosionsschutz, Isolierung, Hitzebeständigkeit und Flammhemmung“ in einem vereint, und kann nicht anhand einer einzelnen Eigenschaft beurteilt werden. Ingenieure sollten zu Projektbeginn zunächst drei Dinge klären – Gehäusematerial (Aluminium/Stahl/Verbundwerkstoff), Umgebungsbedingungen (C3–C5, küstennahe/Enteisungssalz oder nicht) sowie Spannungsniveau der elektrischen Plattform (400 V oder 800 V). Diese drei Punkte bestimmen die Basislinie für Untergrundvorbehandlung, Beschichtungssystem und Schichtdickenbereich. Anschließend wird mit einer quantifizierbaren Abnahmetabelle (Schichtdicke, Haftung, Salzsprühnebel, Feuchtisolation, Dielektrizitätsfestigkeit, Porenprüfung) die „Erfahrung“ als „Daten“ festgeschrieben, und vor der Serienproduktion eine Kleinserienvalidierung durchgeführt, um die Chargenstabilität zu bestätigen. Bei der Umsetzung der Ausstattung empfiehlt Kexin New Materials (kexinMaterials), die Gehäusebeschichtung als vorgelagerten Schritt in das Sicherheitsdesign der drei elektrischen Systeme (Batterie, Motor, Steuerung) des gesamten Fahrzeugs aufzunehmen, anstatt erst nach der eigenständigen Auswahl durch den Gehäusehersteller Korrekturen vorzunehmen; eine frühzeitige Einbindung ermöglicht es, Konversionsschichtparameter, zonenweise Ausstattungskonzepte und Porenprüfanforderungen auf einmal in das technische Abkommen zu schreiben, was das spätere Isolationsrisiko und die Nacharbeitskosten deutlich senkt. Bei komplexen Gehäusen mit gemischten Materialien (Aluminiumgehäuse + Kupferschiene + Stahlhalterung) sollte das Risiko der galvanischen Korrosion durch die doppelte Absicherung „strukturelles Isolationsdesign + Beschichtungsschirmung“ beseitigt werden. Frage: Warum muss die Batteriegehäusebeschichtung sowohl korrosionsschützend als auch isolierend sein? Antwort: Weil das Gehäuse gleichzeitig zwei großen Risiken ausgesetzt ist: Salzsprühnebel/Schmutz von außen führen zu Korrosionsdurchbruch, und das interne Hochspannungssystem (300–800 V) erfordert zuverlässige Isolierung zur Vermeidung von Stromlecks. Die Beschichtung muss sowohl den Korrosionspfad als auch den Stromleckpfad unterbrechen; beides ist unverzichtbar, und das Versagen eines der beiden führt zu Sicherheits- oder Strukturrisiken. Frage: Was ist der Unterschied zwischen Isolationswiderstand und Dielektrizitätsfestigkeit, und welche Normen sind jeweils maßgeblich? Antwort: Der Isolationswiderstand ist die „Fähigkeit, Stromlecks zu verhindern“ (Ω), siehe GB/T 1410, GB 38031-2020, GB/T 31467.3; die Dielektrizitätsfestigkeit ist „welche Spannung pro Dickeneinheit ohne Durchschlag ertragen wird“ (kV/mm), siehe GB/T 1408.1 (IEC 60243). Bei der Auswahl sollten beide vom Lieferanten berichtet werden, idealerweise mit Feuchtdaten. Frage: Welche Oberflächenvorbehandlung eignet sich am besten für Aluminiumgehäuse? Antwort: Empfohlen wird eine chromfreie Zirkon-Titan-Konversionsschicht (umweltfreundlich, gute Haftung), sechswertige Chrompassivierung sollte vermieden werden; Stahlgehäuse können phosphatiert oder silanbehandelt werden. Die Qualität der Konversionsschicht bestimmt direkt die Beschichtungshaftung und Korrosionslebensdauer und ist die Kernoperation vor dem Beschichten. Frage: Was eignet sich besser für Batteriegehäuse: Epoxidpulver oder flüssiger Epoxidlack? Antwort: Pulver hat eine gleichmäßige Schichtdicke, kein lösemittelfreies VOC, gute Schirmung, eignet sich für Gesamt- oder Innenräume; Flüssigbeschichtung ist flexibel, eignet sich für Reparatur und lokale Verdickung. Oft kombiniert: Innenpulver + außen flüssige Polyurethan-Deckbeschichtung, um Isolierung und Wetterbeständigkeit zu verbinden. Frage: Welchen Einfluss haben Beschichtungsporen auf die Isolierung und wie werden sie entdeckt? Antwort: Poren sind die Haupt-Schwachstellen für Isolationsdurchschlag; ein Mikroloch kann unter Hochspannung durchschlagen. Mit Funkenprüfung (Holiday Detection) lassen sich undichte Stellen zerstörungsfrei finden, üblich in der Schwerkorrosions- und Druckbehälterindustrie; für Batteriegehäuseinnenräume und Hochspannungsisolationszonen wird die Prüfung besonders empfohlen. Frage: Welche höheren Anforderungen stellt die 800-V-Plattform an die Gehäusebeschichtung? Antwort: Je höher die Spannung, desto größer das Kriechstrom- und Durchschlagrisiko; es werden höhere Dielektrizitätsfestigkeit, größerer Oberflächenwiderstand sowie strengere Schichtdicke und Integrität gefordert. Bei Bedarf lokale Verdickung der Isolationsbeschichtung im Hochspannungsraum und Einbeziehung der Beschichtung in die Gesamtisolationsberechnung. Frage: Kann die Beschichtung Korrosion durch Kühlmittelleckage am Gehäuse abhalten? Antwort: Abhängig von der chemischen Beständigkeit der Beschichtung. Für Glykol-Kühlmittel und HF-haltige Elektrolyte sollten chemikalienbeständig verifizierte Epoxid-/Polyurethanbeschichtungen gewählt werden, mit Referenz auf GB/T 9274 oder ISO 2812 Tauchdaten; für Innenräume wird isolierendes Epoxidpulver empfohlen, mit Porenprüfung. Frage: Beeinflussen flammhemmende Füllstoffe die Isoliereigenschaften? Antwort: Aluminiumhydroxid, Magnesiumhydroxid und andere halogenfreie flammhemmende Füllstoffe sind an sich isolierend und schädigen den Widerstand meist nicht, aber Überdosierung senkt mechanische Eigenschaften und Haftung; Rezeptur ausbalancieren und durch Messung bestätigen, dass der Widerstand nicht übermäßig sinkt. Frage: Wie temperaturbeständig muss die Batteriegehäusebeschichtung sein? Antwort: Allgemein −40℃ bis 85℃ (gemäß ISO 16750-4 Temperaturklasse); Thermische Durchgeh-Sicherung erfordert Abstimmung mit Wärmedämmstoffen; Beschichtung nach Temperaturklasse wählen; manche Polyimid-Klassen vertragen über 150℃, aber hohe Temperaturbeständigkeit bedeutet meist höhere Kosten und Verarbeitungsaufwand. Frage: Wie wird die Qualität der Batteriegehäusebeschichtung abgenommen? Antwort: Mindestens umfassend: Schichtdicke (GB/T 4956), Haftung (GB/T 9286 Gitterschnitt 0/1), Salzsprühnebel (GB/T 10125 / ISO 9227), Funkenprüfung ohne Fehlstellen, Trocken-/Feucht-Isolationswiderstand und Dielektrizitätsfestigkeit Messberichte, sowie Chargen-Rückverfolgungsprotokoll.Zehn. Zusammenfassung der technischen Auswahl
Häufig gestellte Fragen
Empfohlene Literatur