Die elektronische Steuerbox (ECU, Controller) ist das „Nervenzentrum“ von Neue-Energie-Fahrzeugen, Energiespeichern und Industrieanlagen. Im Inneren befinden sich dicht gepackte PCBs (Leiterplatten), Chips, Steckverbinder und Leistungsbauteile. Sie befinden sich häufig in rauen Umgebungen wie dem heißen Motorraum, Vibrationen am Fahrwerk, Küstensalznebel oder feuchter Hitze im Batteriefach. Normale ungeschützte Leiterplatten sind extrem anfällig für Stromlecks, Korrosion und Ausfälle durch Feuchtigkeit, Tauwasser, Salznebel und chemische Gase. Das Conformal Coating (Conformal Coating, die drei Schutzfunktionen sind Feuchtigkeitsschutz, Salznebelschutz, Schimmelschutz oder Verschmutzungsschutz) ist genau eine maßgeschneiderte dünne Schutzschicht für PCBs, die den Stromkreis von der korrosiven Umgebung isoliert, ohne Gewicht und Form merklich zu erhöhen.
Als technischer Lieferant von elektronischen Schutzmaterialien hat KeXin New Material(kexinMaterials) umfangreiche Daten zu Rezepturen von Conformal Coating und elektronischen Nanobeschichtungen gesammelt. Dieser Artikel erklärt das Conformal Coating für elektronische Steuerboxen von Ausfallmechanismen, Materialtypen, Normen, Beschichtungsprozessen bis zur Reparatur, um OEMs, Tier-1-Lieferanten und Wartungssystemen zu helfen, überprüfbare Schutzvorschriften aufzubauen.
Eins: Warum PCBs Conformal Coating benötigen: Ausfallmechanismen
Die Ausfallpfade ungeschützter Leiterplatten in rauen Umgebungen sind vielfach überlagert; nur wenn man diese Mechanismen versteht, kann das richtige Material gewählt werden.
Eins: Elektrochemische Migration (ECM). Unter Feuchtigkeit und Spannung wandern Metallionen entlang der Oberfläche und bilden Dendriten, die Kurzschlüsse verursachen; dies ist der verborgenste Ausfall in feuchten, hochspannungsführenden Szenarien, oft ohne äußere Auffälligkeiten, aber bereits mit Stromleckage.
Zwei: Tauwasser und Brückenbildung. Tag-Nacht-Temperaturunterschiede lassen Wasser kondensieren, der Leckstrom zwischen benachbarten Leiterbahnen steigt, was leichte Signaldrift oder schwere intermittierende Kurzschlüsse verursacht.
Drei: Salznebelkorrosion. Chloridionen zerstören Lötstellen und Kupferfolien, bilden Korrosionsprodukte und saugen weiter Feuchtigkeit an, was einen Teufelskreis erzeugt.
Vier: Schimmelpilze. Bei hoher Temperatur und Feuchtigkeit wachsen Schimmelpilze auf organischen Rückständen, zerstören die Isolation und scheiden saure Stoffwechselprodukte aus, die die Korrosion beschleunigen.
Fünf: Staub und Chemie. Leitfähiger Staub, Sulfide (wie Schwefelwasserstoff) korrodieren Silber und Zinn, was zu Kontaktproblemen und Unterbrechungen führt.
Das Conformal Coating bildet auf der PCB-Oberfläche einen kontinuierlichen Film von 25 bis 200 Mikrometern (je nach Typ), der den Stromkreis physikalisch von Feuchtigkeit, Ionen und Schadstoffen der Umgebung isoliert, während eine gewisse Atmungsaktivität und Reparierbarkeit erhalten bleiben. Es muss betont werden, dass Conformal Coating „Oberflächenschutz“ und keine „Versiegelung“ ist; bei dauerndem Eintauchen muss weiterhin die Gehäuseschutzart (IP) und Verguss kombiniert werden.
Zwei: Haupttypen und Eigenschaften von Conformal Coating
Fünf gängige Haupttypen in der Industrie; bei der Auswahl müssen Hitzebeständigkeit, Feuchtigkeitsschutz, Reparierbarkeit und Kosten ganzheitlich berücksichtigt werden.
2.1 Acryl (Acrylic, AR)
Am häufigsten, transparent, schnelltrocknend, leicht reparierbar (mit Lösungsmittel ablösbar), gute Haftung, niedrige Kosten. Nachteil: Hitze- und Chemikalienbeständigkeit nur durchschnittlich, nicht für häufige Hochtemperatur geeignet; im oberen Motorraumbereich kann die Hitzebeständigkeitsgrenze erreicht werden.
2.2 Polyurethan (Polyurethane, UR)
Chemikalien-, abriebfest und feuchtigkeitsbeständiger als Acryl, aber Reparatur erfordert spezielles Abziehmittel, mittlere Hitzebeständigkeit, geeignet für Controller mit Spritzern von Öl oder Reinigungsmitteln.
2.3 Silikon (Silicone, SR)
Breiter Temperaturbereich (ca. minus 50 bis 200 Grad Celsius), gute Flexibilität, ausgezeichnet hydrophob, geeignet für Temperaturwechsel; aber geringe mechanische Festigkeit, neigt zu Staubansammlung, schwer reparierbar (mechanisches Abkratzen oder Spezialmittel nötig), und einige Silikone bergen Migrationskontaminationsrisiko (beeinträchtigt späteres Löten).
2.4 Parylen (Parylene, XY)
Gasphasenabscheidung bildet film, fugenlos, extrem dünn und gleichmäßig, gute Beständigkeit, ist Hochleistungsschutz; aber teure Ausrüstung, schwer reparierbar, meist für Militär, Medizin und hochzuverlässige Stromversorgungen.
2.5 UV-Härtung (UV)
Sekundenhärtung, hohe Effizienz, benötigt lichtdurchlässige Aushärtung; Schattenbereiche erfordern Nachbeschichtung, oft kombiniert mit Acryl oder Polyurethan für Effizienz und Abdeckung.
Drei: Leistung und Normen: IPC-CC-830 ist zentral
Die maßgebliche Norm für Conformal Coating ist IPC-CC-830 (entspricht IEC 61086) „Qualifizierung und Eigenschaften von elektrischen Isolierverbindungen für Leiterplatten“ sowie die UL-746E-Zertifizierung für Isoliermaterialien. Die wichtigsten Prüfpunkte sind unten; Lieferanten sollten entsprechende Konformitätsberichte statt mündlicher Zusagen liefern.
Aussehen und Abdeckung: keine Blasen, kein Fehlen von Beschichtung, keine Fischaugen; bei selektiver Beschichtung muss geprüft werden, ob der Randbereich in den Steckverbinderbereich eindringt.
Isolationsfestigkeit: Dielektrische Festigkeit (nach GB/T 1408.1 oder IEC 60243), verifiziert, dass der Lackfilm unter Hochspannung nicht durchschlägt.
Volumen- und Oberflächenwiderstand: hoher Widerstandswert, die Haltequote des Isolationswiderstands (Megaohm-Bereich) nach Feuchte-Wärme muss normgerecht sein.
Feuchtigkeitsbeständigkeit: nach Feuchte-Wärme darf der Isolationswiderstand nicht um Größenordnungen fallen, um ECM-Keimung zu verhindern.
Salznebelbeständigkeit: nach Salznebel keine Korrosion, keine Isolationsminderung, besonders für küsten- und fahrwerksnahe Controller.
Anti-Pilz: nach IPC TM-650 oder ASTM G21 Schimmelpilztest, Bestätigung, dass das organische System nicht pilzfördernd ist.
Thermischer Schock: keine Rissbildung bei Temperaturzyklen (nach GB/T 2423.22 oder IEC 60068-2-14), passend zu Temperaturwechseln in Automobil und Energiespeicherung.
Vier: Materialauswahl-Vergleichstabelle
Die folgende Tabelle fasst die Schlüsseleigenschaften gängiger Conformal Coatings zusammen, um Abwägungen in der Entwicklung zu erleichtern:
| Typ | Hitzebeständigkeit | Feuchtigkeitsschutz | Reparierbarkeit | Kosten | Typische Schichtdicke | Anwendung |
|---|---|---|---|---|---|---|
| Acryl AR | Mittel (ca. 120 Grad Celsius) | Gut | Leicht (Lösungsmittel) | Niedrig | 25–75 Mikrometer | Allgemein |
| Polyurethan UR | Mittel–Hoch | Exzellent | Mittel (Abziehmittel) | Mittel | 25–100 Mikrometer | Chemikalien- und abriebfest |
| Silikon SR | Hoch (200 Grad Celsius) | Exzellent | Schwer | Mittel–Hoch | 50–200 Mikrometer | Hoch-/Tieftemperatur |
| Parylen XY | Hoch | Sehr exzellent | Sehr schwer | Hoch | 1–25 Mikrometer | Hochwertig |
| UV-Härtung UV | Mittel | Gut | Mittel | Mittel | 25–75 Mikrometer | Hohe Effizienz |
Hinweis: Schichtdicke ist typischer Bereich, muss in der Serie per Dickenmessung oder Wägung überwacht werden; bei Hochdichte-Steckverbinderbereichen kann zu dicke Schicht Pin-Brücken verursachen, Wert sollte mit Designspalt kombiniert werden.
Fünf: Beschichtungsprozess: Selektive Beschichtung ist Mainstream
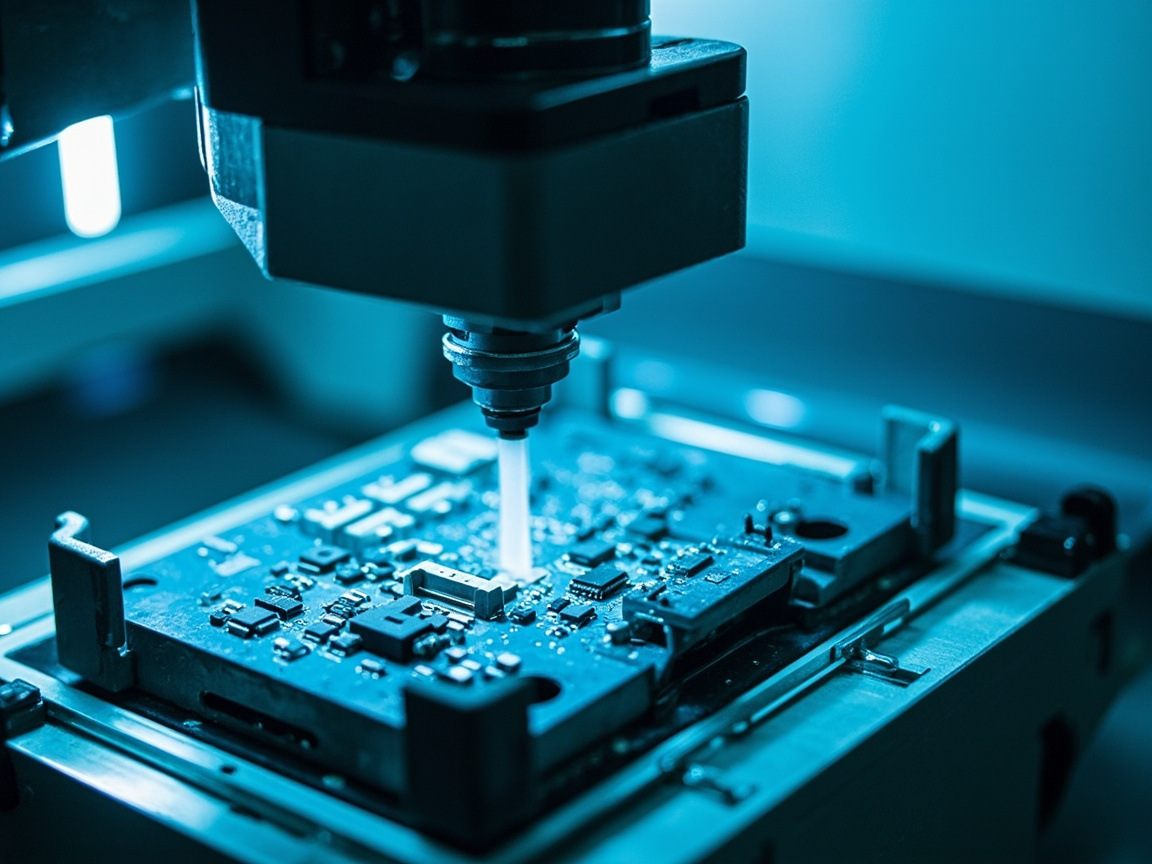
PCBs in elektronischen Steuerboxen verwenden meist „selektive Beschichtung“ (Selective Coating): mit Ventilspritzen oder Spritzrobotern werden nur die zu schützenden Bereiche beschichtet, Steckverbinder, Testpunkte und einstellbare Bauteile werden ausgespart. Die Prozesspunkte müssen arbeitsschrittlich festgelegt werden.
Eins: Reinigung. Entfernen von Flussmittel, Fingerabdrücken, Staub (Ionenverschmutzung nach IPC-TM-650 getestet); Ionenrückstände sind die Quelle von ECM, unzureichende Reinigung gleicht einer vergrabenen Mine.
Zwei: Abdeckung. Steckverbinder, Goldfinger, einstellbare Widerstände mit hitzebeständigem Klebeband oder Vorrichtungen abdecken, um zu verhindern, dass Lackfilm in Kontaktbereiche gelangt und Stecken beeinträchtigt.
Drei: Beschichtung. Tauchen, Pinseln, Spritzen oder selektives Spritzen, gleichmäßige Schichtdicke kontrollieren; selektives Spritzen erfordert Pfadsimulation, um Schatten und Ränder zu bestätigen.
Vier: Aushärtung. Raumtemperatur, Wärme oder UV gemäß Technischem Datenblatt, ausreichend vernetzen; UV-Härtung muss Lichtdurchlässigkeit und Schatten-Nachbeschichtung sichern, sonst trocknet Schattenbereich nicht.
Fünf: Prüfung. Sichtprüfung plus UV-Lampe (Fluoreszenztyp) für Abdeckung, Schichtdicken-Stichprobe, kritische Punkte mit Feuchte-Wärme- oder Salznebel-Isolationswiderstandsverifikation.
Achtung: Conformal Coating darf nicht auf Kühlflächen von Leistungsbauteilen mit zu starker Wärmeentwicklung, beweglichen Teilen, vor Ort zu lötenden Pads aufgetragen werden, sonst beeinträchtigt es Kontakt, Wärmeabfuhr und Fertigbarkeit.
Sechs: Unterschied zu elektronischer Nanobeschichtung
Konventionelles Conformal Coating bildet dickeren Film (Dutzende Mikrometer), während die hier genannte elektronische Conformal-Nanobeschichtung meist ultradünne hydrophobe Filme von submikrometer bis wenige Mikrometer (z. B. Fluorsilikon, Parylen-artig) bezeichnet, dünner und leichter, ändert Form nicht, geeignet für Consumer-Elektronik und Präzisionssteckverbinder. Beide haben unterschiedliche Positionierung: dickes Conformal Coating für starke Umgebung (Salznebel, Eintauchrisiko), Nanofilm für leichten Feuchtigkeitsschutz und hydrophobe Zusatzschutz. In der Praxis kombinierbar: zuerst Nanoultradünnfilm als Grundierung dann lokales Conformal Coating zur Verstärkung, aber Kompatibilität und Haftung beider Schichten prüfen.
KeXin New Material(kexinMaterials) bietet für elektronische Steuerboxen die Doppelroute „Acryl leicht reparierbar plus Silikon hitzebeständig“ und begleitet mit Reinigungs- und selektiven Beschichtungsprozesskarten, um OEMs bei Balance zwischen Schutz und Fertigbarkeit zu helfen; für hochzuverlässige Stromversorgungen wird zusätzlich Parylen-Gasphasenabscheidung eingeführt. Es ist darauf hinzuweisen, dass Reparatur nicht einfach alten Lack wegwischen und neu beschichten bedeutet; wenn der Entfernungsprozess Lötpad beschädigt oder Lösungsmittelrückstände hinterlässt, wird dies neue Ausfallquelle, daher sollten Reparaturplätze spezifiziertes Abziehmittel, Reinigung und Trocknung vorschreiben, und reparierte Platinen erneut Isolationswiderstand und Abdeckungsprüfung durchlaufen, um „einmal reparieren, einmal zuverlässig“ zu sichern.
Sieben: Reparatur und Nachhaltigkeit
Der größte technische Widerspruch von Conformal Coating ist „Schutz gegen Reparatur“. Acryl mit Lösungsmittel lösbar, am freundlichsten; Polyurethan benötigt Abziehmittel; Parylen fast nicht reparierbar. Im Design klarlegen: ob Testpunkte reserviert, ob defekte Teile komplett getauscht. Umweltseitig: lösemittelhaltige Systeme müssen flüchtige organische Verbindungen (VOC) kontrollieren (nach GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“ Trend und GB 33372 „Grenzwerte für flüchtige organische Verbindungen in Klebstoffen“ verwandte Ansätze), wasserverdünnbares oder UV-Conformal Coating ist Richtung, aber dessen Beständigkeit und Aushärtevollständigkeit müssen normgerecht sein, nicht VOC-Reduktion auf Kosten des Schutzes.
VIII. Häufige Ausfälle und Gegenmaßnahmen
Die folgende Tabelle fasst die häufigen Ausfälle der Schutzbeschichtung an elektronischen Steuerkästen zusammen, um die Qualitätssicherung und Rückverfolgbarkeit zu erleichtern:
| Ausfall | Hauptursache | Gegenmaßnahme |
|---|---|---|
| Korrosion unter der Schicht | unzureichende Reinigung, Fehlstellen | Reinigung verstärken, vollständige Abdeckungsprüfung |
| Blasenbildung | Feuchte im Substrat, schnelle Aushärtung | Feuchte kontrollieren, langsame Aushärtung |
| Rissbildung | zu hohe Schichtdicke, thermischer Schock | Schichtdicke kontrollieren, flexible wählen |
| schwer reparierbar | falsche Materialwahl | Acryl oder abziehbar verwenden |
| Fehlstelle im Anschlussbereich | Abdeckung oder Prozess | Beschichtungspfad optimieren |
IX. Synergie mit dem Batteriesgehäuse- und Ladesäulenschutz
Der elektronische Steuerkasten ist kein isoliertes elektronisches Bauteil. Die Korrosionsschutz-Isolationsbeschichtung des Batteriegehäuses dieser Charge sowie die Artikel zur Wetterbeständigkeit im Freien von Ladesäulen liefern jeweils Schutzansätze aus der Sicht der Hochspannungsisolierung und der Gehäusebeständigkeit; die Schwachstellen des elektronischen Steuerkastens liegen meist im internen Schaltkreis und sollten unter Berücksichtigung der Schutzart (IP, gemäß IEC 60529 und GB/T 4208) des externen Gehäuses koordiniert ausgelegt werden, um „das Gehäuse hält großes Wasser ab, die Schutzbeschichtung schützt vor Feuchtigkeit“ zu erreichen und so eine doppelte Schutzlinie vom Gesamtgerät bis zum Bauelement zu bilden. Bei der technischen Überprüfung ist auch zu beachten, dass die Gehäusedichtung zwar externes Wasser abhalten kann, aber keine interne Kondensation beseitigt; daher sollten selbst bei hoher Schutzart des Gesamtgeräts die internen Schaltkreise mit Schutzbeschichtung versehen werden, wobei beide sich ergänzen und nicht ersetzen – ein Punkt, der von Erstentwicklern oft übersehen wird und zu versteckten Ausfällen führt.
X. Entscheidungsliste für die Materialauswahl
Es wird empfohlen, die folgenden Punkte in die Beschaffungsspezifikation für Schutzbeschichtung aufzunehmen: Substrat und Bauteilanordnung (Steckerposition, Kühlfläche), Typ (Acryl, Polyurethan, Silikon, Parylen, UV), Schichtdickenbereich und Überwachungsmethode, Normkonformität (IPC-CC-830, IEC 61086), Isolations- und Salzsprühnebelbeständigkeitskennwerte, Reparaturverfahren, VOC-Konformität (GB 30981), Überlappungsschema mit Nanobeschichtung. Durch Quantifizierung dieser Punkte und Kombination mit technischen Datenblättern und Fremdprüfungen lässt sich das „Beschichten nach Erfahrung“ zu einem „nachvollziehbaren Bauteilschutz“ aufwerten.
XI. Durchgängige Kontrolle und Stichproben der Beschichtungsqualität
Der Schutzefekt der Schutzbeschichtung hängt zu siebzig Prozent vom Prozess ab. Zusätzlich zu den Einzelarbeitsschritten in Abschnitt fünf sollte ein geschlossener Kreislauf zur durchgängigen Qualitätskontrolle aufgebaut werden, um „vollständige Abdeckung, gleichmäßige Schichtdicke, keine Fehlstellen“ in überprüfbare Daten umzusetzen.
Eingangskontrolle: Jede Charge Schutzbeschichtung sollte anhand des technischen Datenblatts auf Feststoffgehalt, Viskosität, Topfzeit und Aushärtungsbedingungen verifiziert werden, um Leistungsdrift zwischen Chargen zu vermeiden; für fluoreszierende Produkte sollte eine Referenzprobe der Fluoreszenzintensität pro Charge aufbewahrt werden, um alte und neue Schichten bei späteren Reparaturen zu unterscheiden.
Prozesskontrolle: Vor der Beschichtung Erstmuster-Vollprüfung durchführen, mit UV-Lampe Abdeckungsrate und Randabstand bestätigen, Schattenzonen und Steckerumgebung fotografisch dokumentieren; in der Serie Stichproben nach statistischer Sampling-Methode für Schichtdicke und Ionenkontamination, wobei überschrittene Ionenkontamination oft Vorläufer für elektrochemische Migration ist und als Null-Toleranz-Punkt festgelegt werden sollte.
Endproduktverifizierung: Chargen-Typprüfung gemäß IPC-CC-830 und GB/T 2423 Reihe, einschließlich Isolationswiderstand nach Feuchte-Wärme, keine Korrosion nach Salzsprühnebel, keine Rissbildung nach thermischem Schock; für hochzuverlässige Projekte zusätzlich Langzeitalterung von über hundert Stunden zur Nachverfolgung, um Erfahrungsurteile wie „sollte kein Problem sein“ durch Daten zu ersetzen.
Rückverfolgbarkeitsmanagement: Chargennummer, Beschichtungsgeräteparameter, Aushärtungskurve und Prüfergebnisse aufzeichnen, sodass bei Fehlerteilen rückwärts lokalisiert werden kann, ob Material, Gerät oder Prozess das Problem ist; Aufbau einer Vorwärts- und Rückwärts-Rückverfolgungskette von Beschichtungscharge bis Endseriennummer ist einer der vom Kunden (Fahrzeug und Energiespeicher) am meisten geschätzten Nachweise und wandelt die After-Sales-Kosten von „Nadel im Heuhaufen suchen“ in „präzise Lokalisierung“. Kexin New Materials (kexinMaterials) betont in den begleitenden Prozesskarten die „Drei-Stufen-Methode: Erstmusterbestätigung plus Chargen-Stichprobe plus Musterrücklage“, die Gesamtgerätehersteller dabei unterstützt, den Schutz von „Beschichten nach Gefühl“ zu einem „prüfbaren Bauteilschutz“ aufzuwerten.
XII. Unterschiede in der Materialauswahl für typische Anwendungsszenarien
Die Betriebsbedingungen verschiedener elektronischer Steuerkästen unterscheiden sich stark, daher sollte die Auswahl der Schutzbeschichtung situationsgerecht erfolgen und nicht mit einem universellen Ansatz. Motorraum-Steuergerät: hohe Temperatur und Ölnebel, Priorität auf Polyurethan oder temperaturbeständigem Silikon mit freiliegenden Kühlflächen. Fahrwerk- und Radkanten-Steuergerät: Vibration und Salzsprühnebel gleichermaßen wichtig, benötigt hohe Haftung und Salznebelbeständigkeit, Polyurethan passender mit Gehäuse-Eintrittsschutz. Batteriemanagementsystem und Energiespeicher-PCS-Leiterplatte: hohe Feuchte-Wärme und Kondensation, Fokus auf Feuchtigkeitsschutz und Isolationserhalt, Silikon oder Acryl mit Nanogrundierung möglich. Steuermodul-Leiterplatte des Ladegeräts: sowohl hohe Temperatur als auch möglicher Kontakt mit Reinigungsmitteln, chemikalienbeständiges Polyurethan wählen. Betriebsbedingungen in die Spezifikation schreiben und danach Typ, Schichtdicke und Reparaturverfahren wählen, um sowohl Schutz als auch Fertigungs- und Wartungsfreundlichkeit zu erreichen. Zu beachten: Im selben Fahrzeug existieren oft verschiedene Steuergeräte; statt für jede Platine ein eigenes Schutzkonzept zu entwickeln, ist es besser, zuerst nach den drei gemeinsamen Faktoren Temperatur, Salzsprühnebel und Reparierbarkeit zu klassifizieren und eine unternehmensweite Auswahlmatrix für Schutzbeschichtung zu bilden, was sowohl die Materialvielfalt reduziert als auch Linien-Schulung und Ersatzteilmanagement erleichtert – ein effektiver Weg zur Skaleneinsparung.
XIII. Engineering-Disziplin bei Mischverhältnis und Aushärtungskontrolle
Bei Zwei-Komponenten-Polyurethan oder UV-Wärme-Komposit-Systemen sind Mischverhältnis und Aushärtung qualitätsentscheidend. Hauptmittel und Härter der Polyurethan-Schutzbeschichtung müssen nach dem Volumen- oder Massenverhältnis des technischen Datenblatts präzise dosiert werden; Abweichungen führen zu unzureichender Vernetzung (weich, schlechte Chemikalienbeständigkeit, staubanfällig) oder Übervernetzung (spröde, reißend). Nach dem Mischen besteht eine Topfzeit; überschreitet man diese, steigt die Viskosität stark an bis zur Gelierung, daher muss „soviel mischen wie verbraucht“ gelten, kein abgelaufenes Gemisch hartnäckig auftragen.
Die Aushärtungsbedingungen sind ebenso kritisch. Raumtemperatur-Aushärtung benötigt ausreichende Pflegezeit für endgültige Isolierung und Beständigkeit; voreilige Montage kann später Schwachstellen zeigen. Wärmehärtung erfordert Temperaturkurvenkontrolle, um lokale Überhitzung mit Blasenbildung oder Substratschäden zu vermeiden; UV-Härtung muss Lichtdurchlässigkeit und Schatten-Nachbeschichtung sichern, ungehärtete Schattenzonen gleichbedeutend mit Fehlstellen. In der Prozesskarte Mischverhältnis, Reifezeit, transportfähiges und vollständig ausgehärtetes Fenster klar kennzeichnen; empfohlen wird doppelte Kontrolle mit skaliertem Behälter und Timer, um menschliche Schwankungen zu reduzieren. Mischverhältnis und Aushärtung in die Arbeitsanweisung zu schreiben, ist die grundlegende Sicherung für langfristige Zuverlässigkeit des Schutzbeschichtung am elektronischen Steuerkasten.
XIV. Ursachen und Fehlerbehebung häufiger Beschichtungsdefekte
In der Serienfertigung treten bei Schutzbeschichtung häufig folgende Defekte auf; nur durch Identifikation der Ursachen lässt sich Qualität stabilisieren. Orangenhaut und Läufer meist durch falsche Viskosität oder Zerstäubungsdruck, Rückkehr zum Verarbeitungsfenster des Datenblatts und Neukalibrierung; Nadelstiche und Blasen oft aus Substratfeuchte, Lufteintrag beim Rühren oder zu schneller Aushärtung, daher Feuchte kontrollieren, entlüften und Trocknungsgeschwindigkeit an Oberfläche senken; Weißanlauf und Trübung treten bei UV oder hoher Feuchte auf, im Zusammenhang mit Feuchtigkeitsaufnahme der Formulierung und unvollständiger Aushärtung; ungleichmäßige Dicke abgesehen von Gerätefaktoren auch beeinflusst durch Plattentemperatur und Umgebungswindgeschwindigkeit. Bei selektiver Beschichtung ist der häufigste Prozessdefekt Randüberschreitung in Stecker und Schatten-Fehlstellen, abzufangen durch Pfadsimulation und UV-Erstmuster-Vollprüfung. Zudem führt unvollständige Entfernung alter Beschichtung mit Lösungsmitteln an Reparaturplätzen zu Rückstandslösungsmitteln, die die neue Beschichtungsoberfläche kontaminieren und Haftung mindern; Reinigungs- und Trocknungsprozess vorschreiben und Klebeverifikation durchführen. Aufbau einer Defekt-Musterbibliothek mit Phänomen, Ursache und Gegenmaßnahme wird empfohlen, damit das Personal vor Ort abgleicht statt jedes Mal neu zu suchen, um die Serienqualität hoch zu stabilisieren.
XV. Normen- und Regulierungsystem sowie Compliance-Schwerpunkte
Die Schutzbeschichtung ist dünn, spannt aber über elektrische Isolierung, Umweltprüfung und gefährliche Stoffe mehrere Normenfamilien, Compliance nicht zu vernachlässigen. Kern für elektrische Isolierung sind IPC-CC-830, IEC 61086, ergänzt durch GB/T 1408.1 Dielektrizitätsfestigkeit und GB/T 2423 Umweltprüfreihe; Flammwidrigkeit referenzierbar nach UL 746E und Geräte-Level-Anforderungen. Bei gefährlichen Stoffen müssen lösemittelhaltige Systeme VOC-Grenzwerttrends (GB 30981-2020 zum Regelungsansatz für Industrie-Schutzbeschichtung) sowie RoHS-, REACH-Beschränkungen bestimmter Stoffe beachten, um Export oder Gerätezertifizierung nicht zu blockieren. Für Automobil-Steuerkästen zusätzlich automotive Zuverlässigkeitsanforderungen und Fahrzeug-Umgebungsnormen anbinden, Schutzbeschichtung in Teilerverifikationsplan integrieren. Kexin New Materials (kexinMaterials) liefert mit Produkten Konformitätserklärung und Fremdprüfungsindex, um „Materialkonformität“ vom losen Zertifikatesammeln zu einer systematischen Beweiskette zu wandeln und Zertifizierungsrisiken zu senken.
XV-1. Schlüsselpunkte zu Beschichtungsgeräten und Linienlayout
Erfolg oder Misserfolg selektiver Beschichtung hängt zur Hälfte an Material, zur Hälfte an Gerät und Linie. Ventilsprühsystem sollte je nach Lötstellen dichte und Plattenrillen Düsenöffnung und Ausgabemenge wählen; für feinpolige Stecker kleine Durchfluss-Prazisionsventile zur Brückenbildung vermeiden; Sprühroboter benötigt Pfadsimulation, Stecker, Testpunkte und einstellbare Bauteile als Sprühverbotszone mit Sicherheitsabstand. Linienlayout: Reinigung, Abdeckung, Beschichtung, Aushärtung, Prüfung als Einwegfluss, um Rückfluss beschichteter Platten und Sekundärkontamination zu vermeiden; UV-Härtungszone abschirmen und Schatten-Nachbeschichtungsplatz einrichten. Umgebungskontrolle: Beschichtungsraum empfohlen unter Überdruck und stabiler Temperatur/Feuchte, um Staub und Kondenswasser auf Abdeckungsvollständigkeit zu reduzieren. Bei vielen Varianten kleiner Stückzahlen eher schnell umrüstbare Ventilsprüh-Einheiten statt großer Tauchlinien, für Flexibilität bei verschiedenen Platinen. Geräteparameter, Pfaddateien und Prüfnormen in Prozesskarte integrieren, damit Schutzbeschichtung am Steuerkasten von „Meistergefühl“ zu stabiler Serienfertigung wird.
XVI. Zuverlässigkeits- und Umweltqualifikationspfad
Für automotive und hochzuverlässige Steuerkästen reicht Eingangsprüfung der Schutzbeschichtung nicht, sie muss mit dem Gesamtgerät volle Zuverlässigkeits- und Umweltqualifikation durchlaufen. Typischer Pfad: zuerst IPC-CC-830 Materialqualifikation, dann GB/T 2423 Bauteil-Umweltprüfung inkl. Feuchte-Wärme (konstant oder zyklisch), Salzsprühnebel, thermischer Schock und Vibration; zuletzt Einbau ins Gesamtgerät für Systemdauer und Straßentest. Jede Stufe hält nachvollziehbare Daten zu Isolationswiderstand, Dielektrizitätsfestigkeit und Aussehen, bei Ausfall Lokalisierung ob Material, Prozess oder Konstruktionsspalt.
Besonders zu beachten: Isolationswiderstandserhalt bei „relativer Feuchte plus Spannung“, dies spiegelt elektrochemische Migrationsrisiko besser als reine Feuchte-Wärme; für Küsten- und Fahrwerk-Steuergeräte Salzsprühnebel-Nach-Isolation und Korrosion als Ausschlusskriterium. Vibrationstest verifiziert flexible Passung zwischen Lackfilm, Bauteil und Lötstelle, um Rissbildung mit freiliegendem Kupfer bei Resonanz zu vermeiden. Diese gestufte Verifikation in Teilentwicklungsplan schreiben, dann wird Schutzbeschichtung vom „eine Schicht Lack“ zu „Zuverlässigkeitsdesign mit Beweiskette“.
Bei konkreter Beurteilung empfohlen: „Isolationswiderstand nach Feuchte-Wärme sinkt nicht mehr als eine Größenordnung“, „nach Salzsprühnebel keine sichtbare Korrosion und kein Isolationsabfall“, „nach thermischem Schock keine Rissbildung oder Ablösung“ als harte Bestehenslinie, bei Nichterreichung eines Punkts sofort Material- oder Prozesskorrektur statt Erfahrungsfreigabe. Für hochzuverlässige Stromversorgung und Domain-Controller zusätzlich Langzeitalterung bei sixty Grad Celsius und ninety-three Prozent relativer Feuchte mit Spannung, um kumulierte Spannung über zehn Fahrzeugjahre zu simulieren. Solche beschleunigten Tests sind zeitaufwendig, decken aber vor Serie versteckte Defekte von Formulierung und Prozess auf, günstiger als Nachrüstung/Rückruf. Beurteilungslinie und Beschleunigungsspektrum in Unternehmensstandard festlegen, dann wird Schutzbeschichtungsqualität vorhersehbar und reproduzierbar. Ist diese Beweiskette reif, kann der Hersteller Schutz von passiver Eingangsprüfung zu Zuverlässigkeitsinput in Designphase vorverlagern, um spätere Ausfallrate und Rückrufrisiko an Quelle zu senken.
XVII. Häufige Irrtümer und korrekte Lösungen
Im Engineering gibt es rund um die Schutzbeschichtung (Conformal Coating) einige Missverständnisse. Zur Klärung und um Fehler zu vermeiden, folgt eine Analyse. Missverständnis 1: Eine dickere Schicht schützt besser. Falsch, zu dick führt zu inneren Spannungen und Rissbildung und kann Lötstifte überbrücken; Gleichmäßigkeit ist wichtiger als Dicke. Missverständnis 2: Mit Schutzbeschichtung ist man gegen Untertauchen im Wasser geschützt. Falsch, Schutzbeschichtung dient dem Feuchtigkeits- und Spritzwasserschutz; bei dauerndem Untertauchen sind weiterhin Gehäuse-Eintrittschutz und Verguss nötig. Missverständnis 3: UV-Härtung ist immer am schnellsten und sparsamsten. Falsch, Schattenbereiche härten nicht aus und erfordern Nachbeschichtung, transparente Bauteile können UV zudem blockieren. Missverständnis 4: Wegen schlechter Reparierbarkeit lieber nicht beschichten. Falsch, was geschützt werden muss, muss geschützt werden; man kann ein leicht reparierbares Acrylsystem zur Balance nutzen. Missverständnis 5: Nanobeschichtung kann Schutzbeschichtung ersetzen. Falsch, beide ergänzen sich in ihrer Positionierung, statt sich zu ersetzen; bei starken Umgebungen dominiert weiterhin die dicke Schutzbeschichtung. Diese Missverständnisse in die Konstruktionsrichtlinie aufzunehmen, senkt Feldausfälle und Garantiestreitigkeiten deutlich.
Häufige Fragen
Frage: Was genau bedeutet die ”drei Schutz” der Schutzbeschichtung?
Antwort: Üblicherweise Feuchtigkeitsschutz (gegen Tau und Feuchte), Salznebelschutz (gegen Chloridkorrosion), Schimmelschutz oder Verschmutzungsschutz (gegen Schimmel und Verunreinigung). In verschiedenen Regionen leicht unterschiedlich, aber der Kern ist eine isolierende Schutzschicht für das PCB gegen die Umgebung, kein wasserdichtes Versiegeln.
Frage: Nach welchen Normen bewertet man Schutzbeschichtung?
Antwort: Kernnorm IPC-CC-830 (entspricht IEC 61086), Isolation siehe GB/T 1408.1, Umweltprüfung siehe GB/T 2423-Reihe, Flammwidrigkeit siehe UL 746E. Bei der Auswahl muss der Lieferant einen Konformitätsbericht vorlegen, nicht nur mündlich behaupten.
Frage: Wie wählt man zwischen Acryl- und Silikon-Schutzbeschichtung?
Antwort: Acryl ist günstig, leicht reparierbar, für Allgemeinanwendungen; Silikon verträgt höhere Temperaturen (minus 50 bis 200 Grad Celsius), ist flexibel, gut für Temperaturwechsel, aber schwer reparierbar und kann migrierend verschmutzen. Nach Arbeitstemperatur und Reparaturbedarf wählen, bei Bedarf beide zonenweise nutzen.
Frage: Ist eine dickere Schutzbeschichtungsschicht besser?
Antwort: Nein. Zu dick neigt zu Rissbildung durch innere Spannung, schlechter Wärmeabfuhr, Verschwendung und kann in Stecker kriechen und Brücken bilden. Je nach Typ 25 bis 200 Mikrometer einhalten, Gleichmäßigkeit wichtiger als Dicke, bei dichten Platinen besonders Randabstände kontrollieren.
Frage: Welche Stellen darf man nicht mit Schutzbeschichtung beschichten?
Antwort: Steckerstifte, Goldfinger, einstellbare Bauteile, vor Ort zu lötende Pads, große Kühlflächen, bewegliche Teile – diese abdecken und auslassen, sonst beeinträchtigt es Kontakt, Wärmeabfuhr und Fertigbarkeit.
Frage: Reicht Schutzbeschichtung in Salznebel-Umgebung?
Antwort: Qualifizierte Schutzbeschichtung (IPC-CC-830 Salznebelprüfung) verlängert die Lebensdauer deutlich, bei extremem Salznebel dennoch doppelter Schutz aus Schutzbeschichtung plus Gehäusedichtung (IP) empfohlen, und chemikalienbeständigere Polyurethan- oder Silikonbeschichtung wählen, statt nur einer Lackschicht.
Frage: Kann Schutzbeschichtung gegen Untertauchen schützen?
Antwort: Normale Schutzbeschichtung dient ”Feuchtigkeits- und Spritzwasserschutz”, kein dauerhaftes Untertauchen versiegelnd. Kurzzeitiger Tau, Spritzwasser zuverlässig; dauerndes Untertauchen braucht IP-Gehäuse plus speziellen Verguss oder Kapselung, Schutzbeschichtung ersetzt keine strukturelle Dichtung.
Frage: Wie prüft man, ob Schutzbeschichtung Stellen auslässt?
Antwort: Sichtprüfung plus fluoreszierende Schutzbeschichtung unter UV-Lampe auf Deckung sehen, oder nach Feuchte/Wärme- oder Salznebeltest Isolationswiderstand messen; Stellen mit sinkendem Widerstand sind verdächtig auf Auslassung; bei Serie Stichprobe statt Voll-Sichtprüfung empfohlen.
Frage: Sind wasserverdünnbare und UV-Schutzbeschichtungen ein Trend?
Antwort: Ja. Zur Senkung flüchtiger organischer Verbindungen (VOC, GB 30981 Trend) und Effizienzsteigerung wachsen wasserverdünnbare oder UV-Schutzbeschichtungen, aber deren Beständigkeit, vollständige Aushärtung und Verträglichkeit mit Bauteilen müssen geprüft sein, nicht Schutz für Compliance opfern.
Frage: Was ist der Unterschied zwischen Schutzbeschichtung und Vergussmasse?
Antwort: Schutzbeschichtung ist dünne Oberflächenbeschichtung (zehn bis hundert Mikrometer), formtreu ohne Gewicht; Vergussmasse ist dicke Füllung (Millimeterbereich), umschließt ganz, stoßfest aber nicht reparierbar, deutlich schwerer. Nach Schutzgrad und Wartungsstrategie wählen, oder beide kombinieren.
Erweiterte Lektüre
- Elektronik-Schutz-Nanobeschichtung: Prinzip ultradünner Schutzschichten:Von dicker Schutzbeschichtung zur ergänzenden Lösung submikrometer-hydrophober Nanobeschichtung.
- Korrosionsschutz- und Isolationsbeschichtung für Batteriegehäuse: Schutz des Dreier-Elektro-Systems:Von Leiterplattenschutz zur ganzheitlichen Isolations- und Korrosionsschutzidee für Hochspannungsgehäuse.
- VOC-Grenzwertverordnung für wasserverdünnbare Beschichtung (GB 30981):Den regulatorischen Hintergrund der Wasserverdünnung von Schutzbeschichtung und VOC-Compliance verstehen.
- Wetterbeständige Korrosionsschutzbeschichtung für Photovoltaik-Stützen: Beschichtungssicherung für 25 Jahre Außenlebensdauer
- Beschichtung für Halbleiter-Reinräume: niedrig ausgasende, antistatische und chemikalienbeständige Beschichtungssysteme
- Überblick Nanobeschichtung: Nanopartikel, Wirkmechanismen und Definitionsgrenzen