Bei der Photovoltaik-Stromerzeugung muss die „Bilanz über den gesamten Lebenszyklus“ betrachtet werden: Die Komponentengarantie verspricht häufig eine Leistungsabgabe von 25 oder sogar 30 Jahren, doch wenn die die Module tragenden Gestelle vorzeitig rosten oder an Festigkeit verlieren, beeinträchtigt dies im leichten Fall den Neigungswinkel des Arrays und den Wirkungsgrad der Stromerzeugung, im schweren Fall entstehen strukturelle Sicherheitsrisiken. Photovoltaik-Gestelle befinden sich dauerhaft im Freien und sind ultravioletter Strahlung, Temperaturschwankungen, Regen, Salznebeln (Küsten- und Wattkraftwerke) sowie der kombinierten Korrosion durch Industrieatmosphäre ausgesetzt, was an die „Wetterbeständigkeit + Korrosionsschutz“ der Beschichtung Anforderungen stellt, die strenger und langfristiger sind als bei gewöhnlichen Werkstahlkonstruktionen. Getrieben durch die „Doppelkohlenstoff“-Ziele expandieren Freiflächenkraftwerke, Dach-Distributionsanlagen, Fisch-Licht-Synergie- und Sand-Wüste-Wildnis-Großbasen parallel, wobei die Einsatzumgebungen der Gestelle extrem variieren; ein einziges Beschichtungsschema kann nicht alles abdecken, es muss eine differenzierte Ausstattung nach Umweltklassen erfolgen.
Als technischer Lieferant von Industrie-Schutzbeschichtungen hat KeXin New Material(kexinMaterials) umfangreiche Daten zur begleitenden Beschichtung von Stahlkonstruktionen im Freien für neue Energien gesammelt, die verschiedene Substrate wie feuerverzinkten Stahl, Aluminiumlegierungen und Aluminium-Zink-Magnesium-Beschichtungen abdecken. Dieser Artikel erklärt die Schlüsselaspekte der wetterbeständigen und korrosionsschützenden Beschichtung für Photovoltaik-Gestelle – von der Korrosionsumgebung, Substrateigenschaften, Beschichtungssystemen, Normen und Vorschriften über die Abnahme bis zu häufigen Schäden. Zur Klarstellung: Filmdicken, Salznebeldauern usw. in diesem Text entsprechen gängigen ingenieurtechnischen Bereichen; tatsächliche Projekte sollten sich nach dem TDS der Beschichtung und dem technischen Lastenheft des Kraftwerks richten und vorrangig dem ISO-12944-Serienrahmen folgen.
Konzeptionell sollte die Gestellbeschichtung nicht als „letzter Anstrichschritt“ betrachtet werden, sondern vorab als Teil des strukturellen Dauerhaftigkeitsdesigns eingeplant werden. Bei vielen Kraftwerken liegt der Fehler nicht an nicht normgerechten Beschichtungen, sondern an einer „falschen Umweltklassifizierung“ – ein C5-Küstenprojekt wird nach C3 ausgestattet oder ein Dachprojekt als korrosionsfreie Umgebung behandelt. Das korrekte Vorgehen ist: zuerst die Korrosionsumgebung anhand des Standorts identifizieren, dann das Beschichtungssystem und die Filmdicke ableiten und schließlich mit Abnahmedaten schließen, um eine vollständige Kette von „Umwelt – Design – Verifikation“ zu bilden.
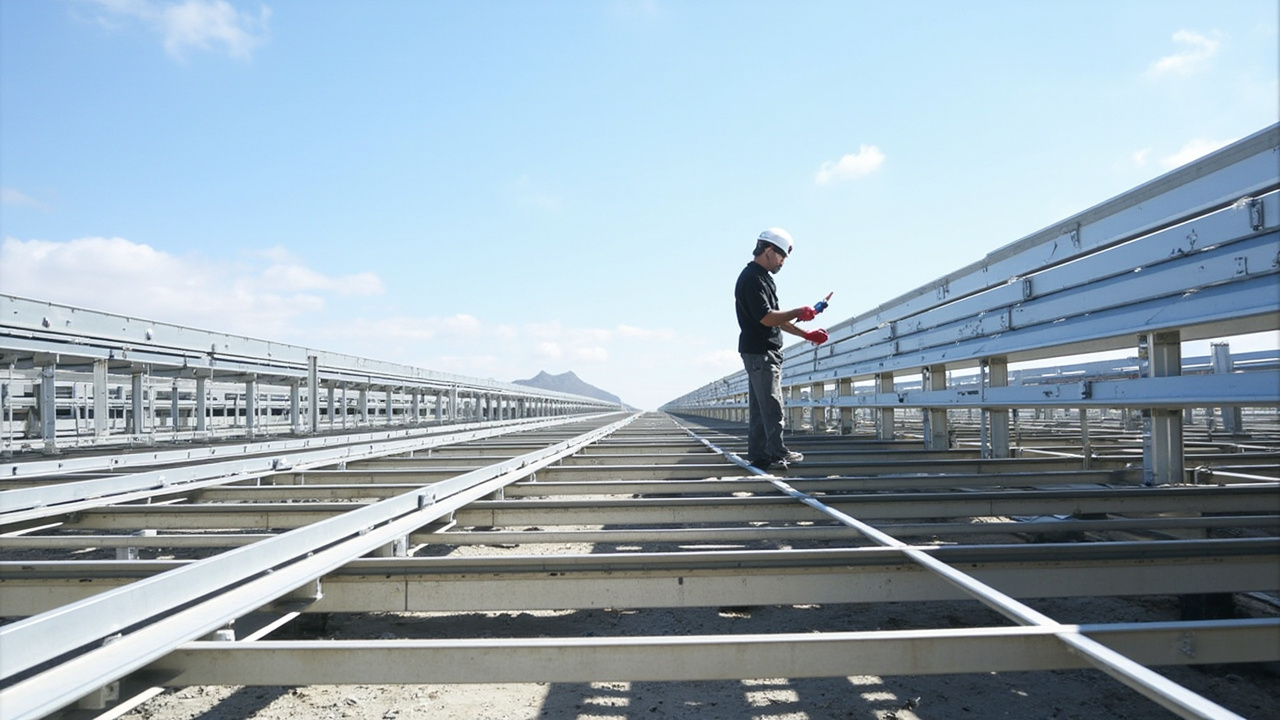
I. Die Einsatzumgebung von Photovoltaik-Gestellen: Warum sie schwieriger ist als Werkstahlkonstruktionen
Photovoltaikkraftwerke werden meist in drei typischen Umgebungen gebaut: trockene Gebiete mit starker UV-Strahlung im Nordwesten, Küstengebiete mit hohem Salznebel im Südosten sowie feuchte Korrosionszonen in Wattgebieten/Fisch-Licht-Synergie. Diese Umgebungen entsprechen der atmosphärischen Korrosivitätsklassifizierung nach ISO 12944-2:
- C3 (mittel): Städtische und leicht industrielle Atmosphäre;
- C4 (hoch): Industriell und küstennahe (mittlerer Salzgehalt);
- C5 (sehr hoch): Küsten mit hohem Salzgehalt, offshore und starke industrielle Verschmutzung;
- CX (extrem): Extreme Umgebungen wie Offshore-Plattformen (in einigen neueren ISO-12944-Versionen separat aufgeführt).
Küsten- und Wattkraftwerke fallen oft in den Bereich C4–C5, mit einer jährlichen Korrosionsrate weit über der gewöhnlicher Werkhallen. Problematischer ist, dass Photovoltaik-Gestelle dünnwandige offene Profile (C-Stahl, U-Stahl, Aluminiumprofile) sind; einmal korrodiert die Innenwand, ist der Querschnittswiderstand stark verringert, was die Tragfähigkeit deutlich beeinträchtigt – ein spezielles Risiko durch „dünnwandig + langfristig“.
Regional gesehen stehen die Sand-Wüste-Wildnis-Basen im Nordwesten Chinas vor der Kombination aus „starker UV-Strahlung + großen Temperaturunterschieden + Sandstrahlverschleiß“; UV und Kälte-Wärme-Zyklen sind die Hauptursachen für Kreiden und Reißen der Beschichtung. Die Küste und Wattgebiete im Südosten sehen sich der Kombination aus „hohem Salznebel + hoher Luftfeuchtigkeit + sandführenden Taifunen“ gegenüber, wobei durch Chloridionen induzierte Lochkorrosion und Spaltkorrosion stärker hervortreten. Südliche Dach-Distributionsanlagen kommen zusätzlich „hohe Temperatur, hohe Feuchtigkeit + industrielle Luftverschmutzung“ hinzu. Dasselbe Beschichtungssystem kann in verschiedenen Basen völlig unterschiedlich abschneiden, daher ist die „Klassifizierung nach Standort“ der erste Schritt bei der Gestellbeschichtung. Wirtschaftlich betrachtet macht die Gestellkosten etwa ein Zehntel der Gesamtinvestition eines Kraftwerks aus, doch wenn aufgrund vorzeitigen Beschichtungsalterungs bereits nach 10 Jahren ein großflächiger Austausch nötig wird, übersteigen die Demontage-, Stillstands- und Arbeitskosten bei weitem den Preisunterschied einer anfangs hochwertigeren Ausstattung – die Bilanz über den Lebenszyklus lohnt sich nicht.
Zudem müssen die Gestelle aushalten: wechselnde Spannungen in der Beschichtung durch Wärmeausdehnung, Beschichtungsermüdung durch Windvibration sowie lokale Korrosion durch Reinigungswasser (möglicherweise chlorhaltig). All dies erfordert von der Beschichtung gleichzeitig Flexibilität und Dauerhaftigkeit; man darf nicht nur Härte anstreben und dabei die Rissbeständigkeit opfern.
II. Substratwege: Feuerverzinkter Stahl vs. Aluminiumlegierung vs. Aluminium-Zink-Magnesium
Es gibt drei Hauptsubstrate für Photovoltaik-Gestelle, jeweils mit unterschiedlichen Voraussetzungen für die Beschichtung.
2.1 Feuerverzinkter Stahl (HDG)
Beim Feuerverzinken (nach GB/T 13912 / ASTM A123) bildet sich auf der Stahloberfläche eine Zn-Fe-Legierungsschicht, die den Stahl durch opferanodischen Schutz des Zinks vor Korrosion schützt – die kostengünstigste Korrosionsschutzlösung. Doch die Zinkschicht hat in C5-Umgebungen ebenfalls eine Lebensdauergrenze, und an Schnittkanten, Schweißpunkten und Bolzenlöchern ist die Zinkschicht nicht durchgängig, weshalb eine Beschichtungsverstärkung nötig ist. Beim Beschichten von verzinktem Stahl („Beschichtung von verzinkten Teilen“) muss das Haftungsproblem gelöst werden – die Zinkoberfläche ist glatt und zinkhaltig, direkter Anstrich löst sich leicht, was die häufigste Ursache für Beschichtungsversagen bei Photovoltaik-Gestellen ist. Zudem unterscheidet man zwischen „reiner Zinkbeschichtung“ und „legierter Zinkbeschichtung (legiertes GA)“; beide haben unterschiedliche Oberflächenzustände, weshalb Vorbehandlung und Grundierungsauswahl variieren sollten, kein einheitlicher Ansatz.
2.2 Aluminiumprofile
Aluminium ist leicht und korrosionsbeständig, geeignet für Dächer und sicherheitsgewichtige Szenarien, aber teuer, und birgt in Cl⁻-haltigen Umgebungen weiterhin Lochkorrosionsrisiken sowie Kontaktkorrosion (mit Stahlklemmen). Die anodisierte Aluminiumschicht ist zwar korrosionsbeständig, als Beschichtungsuntergrund ist jedoch eine Konversionsschicht nötig, um die Lackhaftung zu verbessern. In der Praxis ist zu beachten: Bei der Aluminiumextrusion gelangen Öl und Zunder auf die Oberfläche; ist die Reinigung unzureichend, sinkt die Beschichtungshaftung drastisch. Zudem unterscheidet sich der Wärmeausdehnungskoeffizient von Aluminium von dem organischer Beschichtungen; in Gebieten mit großen Tag-Nacht-Temperaturschwankungen akkumuliert sich die Grenzflächenspannung leichter, weshalb flexible Systeme zu empfehlen sind.
2.3 Aluminium-Zink-Magnesium-beschichteter (Zn-Al-Mg) Stahlblech
Neue Beschichtung mit besserer Korrosionsbeständigkeit als gewöhnliches Verzinken und guter Selbstheilung an Schnittkanten (Zn-Al-Mg-Eutektikum bildet an Beschädigungen eine dichte Schutzschicht), in jüngerer Zeit vermehrt bei Photovoltaik-Gestellen eingesetzt. Auch hier ist eine geeignete Vorbehandlung nötig, sonst reicht die Grenzflächenhaftung nicht aus. Im Vergleich zur reinen Zinkschicht ist die aluminiumreiche Schicht von Zn-Al-Mg dichter, weshalb die Anforderungen an „grundierungstolerant gegenüber geringer Oberflächenvorbehandlung“ leicht anders sind; es wird empfohlen, zuerst kleine Haftungsmuster zu prüfen, bevor man hochskaliert.
2.4 Einfluss der Substratwahl auf das Beschichtungsdesign
Die Substratwahl ist im Kern ein Abwägen zwischen „Materialkosten, Strukturgewicht und Korrosionsschutzkapital“. Feuerverzinkter Stahl bietet durch die Beschichtung selbst kathodischen Schutz, die Beschichtung übernimmt eher „Wetterbeständigkeit + Lückenschluss/Verstärkung“; Aluminium verlässt sich auf die Passivierungsschicht, die Beschichtung übernimmt „Einfärbung + Hilfsschutz“; Aluminium-Zink-Magnesium liegt dazwischen. Wer dies versteht, kann das begrenzte Beschichtungsbudget gezielt einsetzen.
III. Beschichtungssystemdesign: „Mehrschicht-Schutz“ und „organische Beschichtung“ auf Zinkschicht
Für wetterbeständigen Korrosionsschutz auf verzinktem Untergrund gibt es zwei gängige Wege, beide mit dem Kerngedanken: „Organische Beschichtung und Metallbeschichtung übernehmen jeweils ihre Rolle.“
3.1 Verzinken + organische Beschichtung (Duplex-System)
ISO 12944-1 führt das Konzept des „Mehrschicht-Schutzes (Duplex System)“ ein: Feuerverzinkung und organische Beschichtung überlagert ergeben eine Lebensdauer nahe der Summe oder länger (Synergieeffekt). Typische Ausstattung: „Zinkschicht + Epoxidgrundierung (oder zinkhaltige Grundierung) + aliphatische Polyurethan-/Fluorcarbon-Decklack“. Die Zinkschicht bietet kathodischen Schutz und Basissperre, der organische Decklack Wetterbeständigkeit und Farbe (Photovoltaik-Gestelle meist silbergrau, schwarz). Der Kern des Duplex-Systems: Selbst wenn der organische Decklack lokal altert, schützt die darunterliegende Zinkschicht weiter den Stahl, es kommt nicht zum katastrophalen Versagen „Lack kaputt = sofort Rost“.
3.2 Direkte hochwetterbeständige Beschichtung (ohne oder dünne Verzinkung)
Bei Aluminium oder Aluminium-Zink-Magnesium kann „Konversionsschicht + wetterbeständiger Decklack/Pulver“ direkt schützen, ohne dicke Verzinkung. Pulverbeschichtung (Polyester/TGIC oder Polyurethanpulver) wird wegen lösemittelfrei, gleichmäßiger Schichtdicke und guter Wetterbeständigkeit häufig bei Gestellen eingesetzt. Für Dachgestelle, wo vor Ort keine großflächige Vorbehandlung möglich ist, ist die werksseitige Pulverbeschichtung kontrollierbarer als vor-Ort-Flüssiglackierung.
Erwähnenswert ist der Synergiemechanismus des Duplex-Systems: Die Zinkschicht versagt eher durch „gleichmäßige Abnutzung“ statt lokaler Durchbruchskorrosion; bricht der organische Decklack, schützt die freiliegende Zinkschicht weiter opferanodisch den Stahl und gibt dem Betrieb ein Zeitfenster zum „Erkennen und Reparieren“. Genau diese „doppelte Redundanz“ macht das Duplex-System in ISO 12944-1 empfehlenswert. Über die Lebenszykluskosten betrachtet ist die Erstinvestition des Duplex-Systems zwar höher als bei Einzellösungen, doch die Haltbarkeit nähert sich der Summe beider Lebensdauern, wodurch die Jahreskosten pro Einheit sinken – besonders vorteilhaft für Kraftwerke mit 25 Jahren Auslegungslebensdauer.
Schlüssel bei der Ausführung: Verzinkte Teile müssen mit „spezieller Grundierung für verzinkte Oberflächen“ (Ätzgrundierung oder epoxidbasiert, tolerant gegenüber geringer Vorbehandlung) versehen und Zinksalze (Weißrost) gründlich entfernt werden. Andernfalls reicht die Haftung nicht, nach Jahren großflächiges Abblättern, die Reparaturkosten übersteigen bei weitem die anfänglichen Verfahrenskosten.
IV. Vergleichstabelle gängiger Beschichtungssysteme
Die folgende Tabelle stellt Haltbarkeitserwartungen verschiedener Substrate und Ausstattungen gegenüber, zur Vorauswahl nach der Auslegungslebensdauer des Kraftwerks.
| Substrat | Beschichtungsausstattung | Wetterbeständigkeit | Erwartete Korrosionsschutzlebensdauer | Typische Filmdicke | Anwendbare Umgebung |
|---|---|---|---|---|---|
| Feuerverzinkter Stahl | Verzinkung + Epoxidgrund + aliphatischer PU-Decklack | Exzellent (PU hält Glanz 10–15 Jahre) | Bei C4: 20–25 Jahre | Grund 40 + Deck 60 µm | Allgemein–Küste |
| Feuerverzinkter Stahl | Verzinkung + Fluorcarbon-Decklack | Sehr exzellent (Glanz 15–20 Jahre) | Bei C5: 25 Jahre+ | Deck 30–40 µm (dünn) | Starke UV/Küste |
| Aluminium | Chrom-/chromfreie Konversionsschicht + Polyesterpulver | Exzellent | 20–25 Jahre | 60–80 µm | Dach/ general |
| Al-Zn-Mg-Stahl | Reinigung + Polyurethanpulver | Mäßig–exzellent | 15–20 Jahre | 60–80 µm | Universell |
| Stahl (unbeschichtet) | Strahlen Sa2.5 + zinkreiches Epoxid + Zwischenbeschichtung + PU-Decklack | Exzellent | Nach ISO 12944 Ausstattung | Z. B. 80+100+60 µm | Schwerkorrosionsszenarien |
Hinweis: Die obigen Lebensdauern sind ingenieurpraktische Erfahrungsbereiche, tatsächlich abhängig von Umweltklasse, Filmdicke und Ausführungsqualität, und sollten mit der erwarteten Dauerhaftigkeitsstufe nach ISO 12944-1 (niedrig/mittel/hoch/sehr hoch, entspricht 2–5 / 5–15 / >15 Jahren) bewertet werden. Man sollte nicht allein aus „Salznebelstunden“ auf Freiluftjahre schließen; Salznebel ist nur relative beschleunigte Prüfung.
V. Schlüsselleistungsindikatoren und Normen
Nach Systemwahl die Abnahme mit Daten, um „sieht etwa gleich aus“-Freigaben zu vermeiden.
5.1 Neutraler Salznebel (NSS)
Nach GB/T 10125 / ISO 9227 Neutraler Salznebeltest: Verzinkungs- + Beschichtungssysteme erfordern meist geringe Kriechkorrosion an der Ritze, keine Blasen; hochdauerhafte Systeme oft 720 h, 1000 h oder länger ohne Basiskorrosion. Küsten-C5-Projekte empfehlen Salznebel ≥ 1000 h, wobei die „Kriechkorrosionsbreite an der Ritze“ statt nur „ob Rostpunkte“ beachtet werden sollte.
5.2 Wetterbeständigkeit (QUV / Xenon)
Nach ISO 16474 (vormals ISO 11507, QUV-UV-Fluoreszenz), ISO 11341 (Xenon) künstliche Bewitterung: Glanzerhalt, Kreiden, Farbänderung. Aliphatischer PU-Decklack behält nach QUV 1000–2000 h hohen Glanz; Fluorcarbon noch besser. Bei Abnahme sollte ein „Mindestglanzerhalt nach bestimmten Stunden“ vereinbart werden, statt nur „Test durchgeführt“.
5.3 Haftung
Nach GB/T 9286 Gitterschnitt: Verzinkte Teile Ausstattung sollte Klasse 0/1 erreichen; Abreißtest (ISO 4624) Haftung ≥ 5 MPa ist gängige Schwelle. Für windvibrationsexponierte Windkraft/Nachführgestelle wird zusätzlich Flexibilität und Haftungserhalt nach Biegung empfohlen.
5.4 Zinkschichthaftung und -dicke
Feuerverzinkte Schichtdicke nach GB/T 13912, je nach Stahlstärke Mindestanforderungen (z. B. Bauteilmittel ≥ 85 µm), dies ist das Korrosionsschutzkapital des Verzinkens. Vor Beschichtung Zinkschichtdicke prüfen, sonst „selbst beste Beschichtung rettet dünne Zinkschicht nicht“. Zudem Haftfestigkeit Zinkschicht–Stahl prüfen (Hammer/Biege nach GB/T 13912 Anhang); bricht die Verzinkung selbst ab, löst sich die daraufliegende Beschichtung mit.
5.5 Feuchte Wärme und zyklische Korrosion
Neben einzelnem Salznebel fordern zunehmend Lastenhefte „zyklische Korrosion (CCT, nach ISO 14993 / GB/T 24195)“ und „feuchte Wärme (GB/T 1740)“, da die reale Umgebung „trocken–feucht–salz–UV“ wechselt, nicht konstanter Salznebel. Zyklische Korrosion deckt Grenzflächenversagen besser auf; für hochdauerhafte Projekte werden NSS- und CCT-Daten empfohlen, um „Salznebel bestanden, vor Ort vorzeitig altert“ zu vermeiden.
5.6 Farbabweichung und optische Konsistenz
Die Farbe des Gestell-Decklacks (silbergrau, schwarz, weiß) betrifft nicht nur Ästhetik, sondern auch Wärmeabsorption und Array-Konsistenz. Farbabweichung nach GB/T 11186 (oder ISO 7724) mit Farbmessgerät quantifizieren (üblich ΔE), Chargenlieferung sollte farbige Abweichung innerhalb und zwischen Chargen begrenzen, um sichtbare Farbbänder am fertigen Kraftwerk zu vermeiden.
VI. Wichtige Punkte der Ausführungstechnik
- Vorbehandlung verzinkter Teile: Entfetten → Spülen → Entfernen von Weißrost/Zinksalzen (mit verdünnter Säure oder Spezialmittel) → Konvertierung/Phosphatierung oder direkt verzinkungsgeeignete Grundierung; niemals mit Weißrost direkt beschichten.
- Strahlen (ohne Verzinkung): Stahlgrund strahlen auf Sa2.5 (nach GB/T 8923.1 / ISO 8501-1), Rauheit Ry5 40–70 µm, Haftung erhöhen.
- Filmdickenkontrolle: Trockenfilm mit magnetischem Messgerät (GB/T 4956) messen; Kanten, Schnittkanten dünner, gezielt nachbeschichten.
- Umgebungskontrolle: Temperatur 5–40℃, relative Feuchte ≤ 85%, Basistemperatur 3℃ über Taupunkt (Kondensation vermeiden), nach ISO 12944-7 Ausführungsnorm.
- Pulverhärtung: Polyesterpulver nach TDS härten (typisch 180–200℃ 10–15 min), Ofentemperaturhomogenität beeinflusst Verlauf und Eigenschaften, regelmäßig mit Ofentemperatur-Tracker kalibrieren.
- Kanten- und Innenwinkelverstärkung: Stanzkanten, Biegeinnenwinkel sind dünnste, rostanfälligste Stellen; an Linie „Vorbeschichtung + Nachspritzen vor Linie“ als zwei Kontrollen setzen, Innenwinkel gezielt mit Messgerät stichprobenprüfen.
- Chargenmuster und Erstmusterprüfung: Jede Chargenbeschichtung Muster aufbewahren, pro Schicht Erstmuster Haftung und Filmdicke prüfen, bei Abweichung Linie stoppen und prüfen, um Gesamtchargenausschuss zu vermeiden.
Vor-Ort-Beschichtung (z. B. Nachbeschichtung bestehender Kraftwerke) sollte „Überlackierbarkeit“ prüfen: Alte Beschichtung aufrauen und Kompatibilitätstest, sicherstellen dass alt-neu verträglich, nicht schichtig, sonst blättert Reparaturschicht flächig ab.
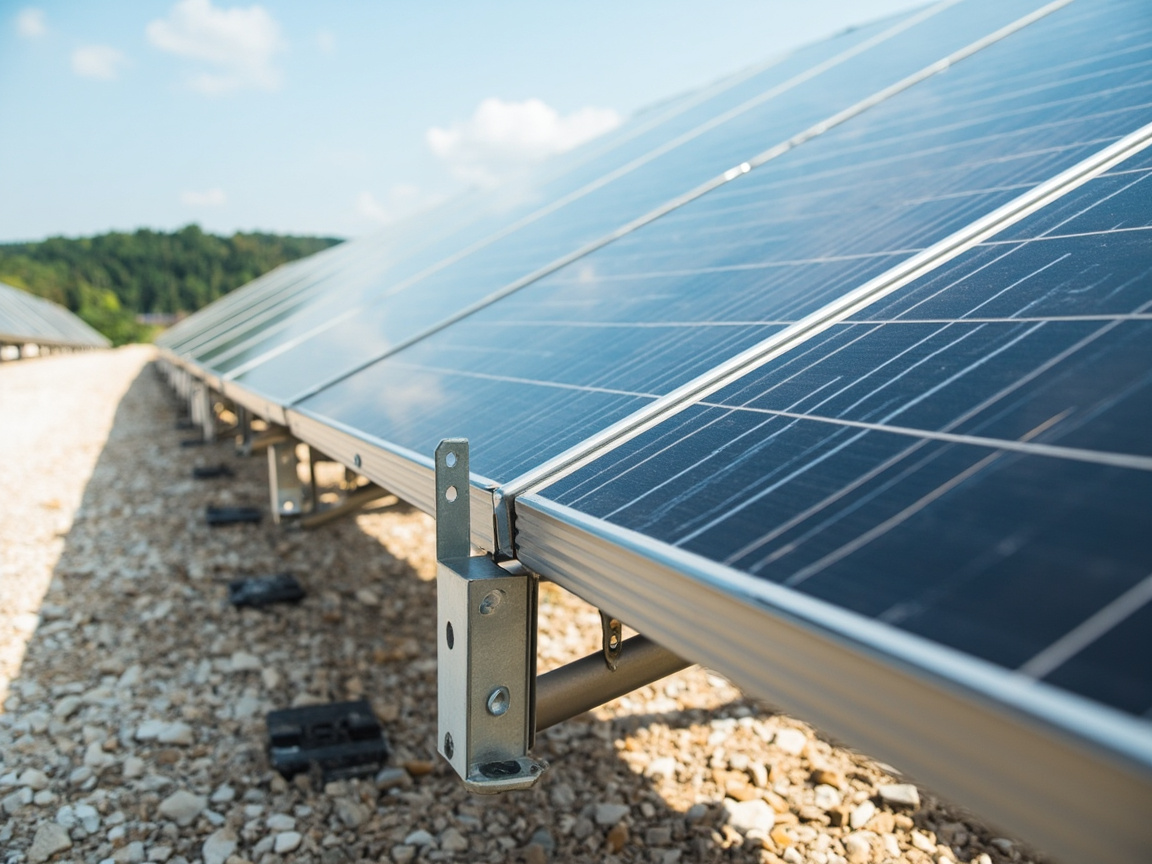
KeXin New Material(kexinMaterials) betont bei der Gestellbeschichtungsausstattung das „Drei-in-Eins aus Vorbehandlung + Beschichtung + Filmdicke“ und bietet für Küstenprojekte verstärkte Decklackschichten und Fluorcarbon-Upgrades, um die Wartungskosten des Kraftwerks über 25 Jahre minimal zu halten. Für dünnwandige offene Profile empfehlen wir zusätzlich „Vorbeschichtung + Versiegelung“ der Innenwand, um Querschnittsschwächung zu vermeiden.
VII. Häufige Schäden und Gegenmaßnahmen
| Schadenserscheinung | Hauptursache | Gegenmaßnahme |
|---|---|---|
| Flächiges Abblättern verzinkter Teile | Zinksalz nicht entfernt, falsche Grundierung | Zinksalz gründlich entfernen + verzinkungsspezifische Grundierung |
| Rost an Schnittkanten/Bolzenlöchern | Beschichtung deckt nicht, Zinkschicht unterbrochen | Nach Montage nachbeschichten, versiegeln |
| Kreiden/Verfärbung Decklack | Falscher Decklack (aromatisches PU) | Aliphatisches PU/Fluorcarbon verwenden |
| Lochkorrosion an Küste | Umgebung C5, Ausstattung unzureichend | Auf Fluorcarbon + Verstärkung upgraden |
| Beschichtungsriss | Substratverformung, zu dicke Schicht | Dicke kontrollieren, flexibles System wählen |
Diese Tabelle ist eine Schnellreferenz für die „Diagnose vor Ort“. Wichtig: Die absolute Mehrheit der Gestellbeschichtungsschäden lässt sich auf „unzureichende Vorbehandlung“ oder „Filmdicke nicht erreicht“ zurückführen, nicht auf Qualitätsprobleme der Beschichtung selbst.
Zwei oft übersehene Schäden ergänzend: Erstens „Wärmeabsorption durch Vergilbung steigt“ – aromatisches Polyurethan oder minderwertiger Decklack vergilbt unter starker UV, erhöhte Wärmeabsorption hebt Rückseitentemperatur der Module, senkt indirekt Wirkungsgrad; dieser Schaden zeigt sich nicht als Rost, mindert aber Ertrag. Zweitens „Zwei-Metall-Korrosion an Schnittkanten“ – Bolzen verbinden Stahlgestell und Aluklemme; ohne Isolation an Kontaktfläche und Beschichtungsbruch an Pressstelle entsteht Stahl-Aluminium-Galvanik, Presspunkt rostet zuerst. Ersteres durch korrekte Decklackwahl, letzteres durch Isolationsscheiben und Kontaktflächenöl/-lack lösbar.
VIII. Synergie mit Modulen und Nachführsystemen
Die Horizontal-Einachsnachführungshalterungen bewegen sich häufig, die Beschichtung benötigt eine bessere Flexibilität und Biegefestigkeit, andernfalls treten bei langfristiger Biegung Mikrorisse auf; wenn für den Rahmen von Doppelglasmodulen beschichtetes Aluminium verwendet wird, ist auf die Verträglichkeit mit dem Rahmenkleber des Moduls zu achten, um zu vermeiden, dass die Beschichtung quillt und dadurch die Dichtung versagt. Bei der Konstruktion sollte die Korrosionsschutzklasse der Halterung mit der Auslegungslebensdauer des Kraftwerks abgestimmt werden, um die peinliche Situation zu vermeiden, dass „das Modul noch Strom erzeugt, die Halterung aber bereits ausgetauscht werden muss“. Für Halterungen in Unterwasser-/Wasserstandswechselzonen bei Fisch-Photovoltaik-Synergieanlagen sollte zudem die Wechselkorrosion in der Wasserlinie durch Trocken-Nass-Wechsel berücksichtigt werden, das Schutzsystem sollte eine Stufe höher als im Atmosphärenbereich ausgelegt sein.
Darüber hinaus stehen die Halterungen/Schwörper-Stützstrukturen von Wasser-Photovoltaik (Schwimmsystemen) vor Problemen wie Mikroorganismenbewuchs im Wasser und „wiederholter Wasserlinieneintauchung“ durch Wasserstandsschwankungen; herkömmliche atmosphärische Korrosionsschutzsysteme versagen in der Wasserlinienzone beschleunigt. Es wird empfohlen, für den Wasserlinienbereich eine spezielle „verdickte + wasserbeständige“ Ausstattung vorzusehen und regelmäßig Rostspuren an der Wasserlinie zu inspizieren. An den Übergängen von Drehteilen der Nachführhalterungen und der Beschichtung ist auf die Aufrechterhaltung der Schichtdicke an den Reibungsstellen zu achten; falls erforderlich, sollte im Bereich beweglicher Scharniere eine lokale Verstärkung erfolgen oder auf Beschichtung verzichtet und stattdessen Edelstahlteile verwendet werden, um zu vermeiden, dass die Beschichtung durchgescheuert wird und zum Korrosionsausgangspunkt wird.
IX. Abnahme- und Betriebswartungsvorschläge
Bei der Übergabe des Kraftwerks sollte die Abnahme der Halterungsbeschichtung mindestens umfassen: Schichtdicke (GB/T 4956, mehrere Punkte), Gitterschnitt-Haftfestigkeit (GB/T 9286, Klasse 0/1), neutrale Salzsprühnebelprüfung (GB/T 10125 nach Klasse), QUV-Bewitterungsbericht (ISO 16474) sowie makelloses Aussehen ohne Läufer und Orangenhaut. In der Betriebsphase wird empfohlen, alle 2–3 Jahre eine Vor-Ort-Stichprobe durchzuführen: mit dem Dickenmessgerät die verbleibende Schichtdicke überprüfen, beobachten, ob an Schnittstellen und Bolzenlöchern Rost auftritt, bei frühen Defekten lokal nachbeschichten – dadurch lässt sich der Zeitpunkt der Hauptreparatur deutlich hinauszögern.
Es sollte ein Mechanismus zur „defektgestuften Reaktion“ etabliert werden: Bei einzelnen Nadelsroststellen (kleine Fläche, keine Ausbreitung) kann lokal geschliffen und nachbeschichtet werden; bei kontinuierlichem Rost entlang von Schnittkanten oder Unterwanderungsblasen unter der Schicht sollte die Gesamterneuerung dieser Chargen von Bauteilen evaluiert werden; bei allgemeiner Kreidung der Decklackierung bei intakter Grundierung kann eine Auffrischung durch „Reinigung + Klarlack“ erfolgen statt eines kompletten Ausbaus. Die Weiterentwicklung der Wartung von „Reparatur nach Defekt“ zu „Eingriff nach Stufe“ ist der Schlüssel zur Verlängerung der wirtschaftlichen Lebensdauer des Kraftwerks. Für große Freiflächenkraftwerke wird empfohlen, den Zustand der Halterungsbeschichtung in die Drohneninspektion und das digitale Zwilling-Datenblatt aufzunehmen, um die Verschlechterungsrate durch Bildvergleich zu verfolgen.
X. Entscheidungsbaum zur Auswahl: Fünf-Schritte-Methode von Standort bis Ausstattung
Die Auswahl der Halterungsbeschichtung lässt sich als festes Fünf-Schritte-Entscheidungsverfahren standardisieren, um Planung nach Gutdünken zu vermeiden:
- Umgebungsklassifizierung des Standorts: Gemäß ISO 12944-2, kombiniert mit Entfernung zur Küste, industriellen Schadstoffquellen, durchschnittlicher jährlicher Feuchte und Temperaturdifferenz, wird das Projekt in C3, C4 oder C5 eingeordnet. Bei strittiger Beurteilung können am Standort Expositionsbleche für drei bis sechs Monate ausgehängt werden, um die tatsächliche Korrosionsrate als Beleg für die Einstufung zu nutzen – das ist überzeugender als Diskussionen.
- Abstimmung der Auslegungslebensdauer: Klärung der Auslegungslebensdauer des Kraftwerks (i. d. R. 25 Jahre) und der erwarteten ersten Hauptreparatur (z. B. 15 Jahre); gemäß Dauerhaftigkeitsgrad in ISO 12944-1 Wahl der Ausstattung „hoch“ oder „sehr hoch“, nicht mit „mittel“ auf 25 Jahre wetten.
- Festlegung der Substratroute: Für große Bodenstützpunkte priorär feuerverzinktes Stahl-Compositesystem; bei Dachverteilnetz bei begrenzter Eigenlast Aluminium + Pulverbeschichtung; für dünnwandige Nachführhalterungen mit hohen Anforderungen an Schnittkantenschutz Zink-Aluminium-Magnesium-Beschichtung erwägen.
- Rückrechnung von Ausstattung und Schichtdicke: Gemäß Umgebungsklasse und Lebensdauerniveau Rückrechnung von Grund-/Decklackart und Gesamttrockenfilmdicke – C3 mit „Verzinkung + einlagige wetterbeständige Deckfarbe“, C4 empfohlen „Verzinkung + Epoxidgrundierung + aliphatischer Polyurethan-Decklack“, C5 Upgrade auf „Verzinkung + Epoxidgrundierung + Fluorcarbon-Lack“ und verdicken.
- Verifikation und Closed-Loop: Nach Kleinserien-Testbeschichtung Gitterschnitt-Haftfestigkeit, Salzsprühnebel und QUV-Stichprobe; bei Erreichen der Werte Serienfreigabe; nach Inbetriebnahme gemäß Wartungsplan Nachmessung, tatsächliche Verschlechterungsrate an Auswahl der nächsten Projektphase zurückmelden.
Der Wert dieses Prozesses liegt darin, „Erfahrungsurteil“ in „prüfbare Entscheidungsaufzeichnungen“ zu übersetzen, sodass Ausschreibung, Überwachung und Wartung drei Seiten zur Nachverfolgung abgleichen können.
XI. Ausschreibungstechnische Klauseln und Wareneingangs-Nachprüfliste
Viele Streitigkeiten um Halterungsbeschichtungen rühren von vagen Ausschreibungsklauseln her – es wird nur „wetterbeständig korrosionsschützend, 10 Jahre Garantie“ geschrieben, ohne Prüfmethoden und Beurteilungskriterien klarzustellen, sodass bei Problemen keine Schiedsentscheidung möglich ist. Es wird empfohlen, in der technischen Spezifikation mindestens folgende Klauseln festzulegen und die entsprechenden Standardnummern anzugeben:
| Klauselposten | Empfohlene Formulierung | Referenzstandard |
|---|---|---|
| Zinkschichtdicke | Nach Stahlstärke der Bauteile Mindestdurchschnitts- und örtliche Mindestwerte vorgeben | GB/T 13912 |
| Trockenfilmdicke | Nennwert, Mindestwert und Messpunktdichte festlegen | GB/T 4956, ISO 19840 |
| Haftfestigkeit | Gitterschnitt Klasse 0/1 und Zugabrissverfahren mit Schwellenwert | GB/T 9286, ISO 4624 |
| Neutraler Salzsprühnebel | Stundenzahl und Grenzwert der Linienauskreidung festlegen | GB/T 10125 |
| Künstliche beschleunigte Alterung | Stundenzahl sowie Mindestwerte für Glanzerhalt und Farbabweichung festlegen | ISO 16474, GB/T 11186 |
| Schadstoffe | VOC- und Schwermetallgrenzwerte gemäß geltender nationaler Norm | GB 30981-2020 |
Bei der Wareneingangs-Nachprüfung wird ein „dreistufiges Stichprobenverfahren“ empfohlen: Erste Liefercharge vollständige Nachprüfung (inkl. Drittprüfung Salzsprühnebel und Alterung); bei Normalchargen proportionale Messung von Schichtdicke und Haftfestigkeit; bei Chargen-/Linienwechsel (Lack-Chargenwechsel, Ofenwechsel der Produktionslinie) einmal verdichtete Stichprobe. Auch der Umgang bei Nichterfüllung der Nachprüfung sollte vorab im Vertrag stehen – ob ganze Charge Rückgabe, Herabstufung oder Überarbeitung/Neubeschichtung, um Vor-Ort-Gezerre zu vermeiden. Bei zeitkritischen Projekten ist insbesondere der Kompromiss „Abnahme auf Kosten des Zeitplans“ zu verhindern: Beschichtungsdefekte werden nach der Installation durch Bolzen und Klemmen verdeckt und später kaum punktgenau prüfbar; die Kontrolle an Auslieferung und Wareneingang vorzuverlagern ist die kostengünstigste Qualitätsstrategie.
Kexin New Materials (kexinMaterials) empfiehlt den Betreibern, bereits in der Ausschreibungsphase einen Beschichtungstechnikberater einzubinden oder einen Dritten mit der Erstellung eines Beschichtungsspezialkapitels zu beauftragen, um Umgebungseinstufung, Ausstattungsdesign und Abnahmekriterien einmalig schriftlich zu fixieren; Lieferanten antworten bei Angeboten im selben Rahmen, sodass die Angebotswertung vom „Preisvergleich“ zum „Systemvergleich“ zurückkehrt – das ist für das Erreichen des 25-Jahre-Lebensdauertziels weit wichtiger als nachträgliche Rechtsdurchsetzung.
XII. Spezial für Nachführhalterungen: Beschichtungsprüfung unter dynamischer Last
Horizontal-Einachsen- und Zweiachsen-Nachführhalterungen drehen sich täglich mit der Sonne hin und her; deren Drehmomentrohre, Säulen und Lagergehäuse unterliegen kontinuierlicher Wechselbelastung und Mikrovibration, die Beschichtungsprüfung kann nicht einfach die statischen Kennwerte fester Halterungen übernehmen. Drei Spezialaspekte: Erstens, Flexibilität und Rissbeständigkeit – die Decklackierung sollte durch Biegeversuch (GB/T 6742 Zylinderachsbiegung) und Tiefungversuch (GB/T 9753) die Deformationsfolge bestätigen, um Haarrisse an Stellen wiederholter Mikrodeformation der Drehmomentrohre zu vermeiden; zweitens, Abrieb und Schutz der Befestigungspunkte – Antriebsende, Anschläge und Wartungs-Trittpunkte sind Hochrisikobereiche für mechanische Beschichtungsschäden, bei Konstruktion lokale Verdickung oder Schutzteile vorgeben, in Wartung als feste Inspektionspunkte führen; drittens, Haftfestigkeitserhalt unter Vibration – an Proben erst Vibrations- oder Biegewechsel-Vorbehandlung, dann Gitterschnitt-Haftfestigkeit erneut messen, um sicherzustellen, dass die Beschichtung nach dynamischer Last nicht zwischen den Schichten ablöst. Die Wirtschaftlichkeit von Nachführhalterungen basiert auf höherem Energieertrag; wenn die Beschichtung durch dynamische Frühalterung Stillstandswartung erhöht, wird der Mehrertrag aufgefressen. Daher schützt das kleine Geld für dynamische Spezialprüfung das Ertragsmodell des Nachführsystems. Zusätzlicher Hinweis: Steuerkasten, Getriebegehäuse und Kabeltrassen der Nachführhalterung werden oft von unterschiedlichen Unterlieferanten geliefert, mit bunter Beschichtungssystemvielfalt; vor Übergabe sollte einheitlich geprüft werden, ob der Korrosionsschutzgrad der Komponenten mit der Hauptstruktur matcht, um den „Shortboard-Effekt“ zu vermeiden, dass „Hauptträger 25 Jahre hält, Zubehör nach 5 Jahren zuerst verrottet“ – die Gesamtlebensdauer der Anlage wird durch das schwächste Glied bestimmt.
Häufig gestellte Fragen
Frage: Warum werden für Photovoltaik-Halterungen häufig feuerverzinkter Stahl statt reiner Farbe verwendet?
Antwort: Feuerverzinkung schützt den Stahl durch Opferanode des Zinks, auch an Schnittstellen und Beschädigungen selbst schützend, zudem langlebig und kostengünstig; reine Farbe rostet bei Kratzern lokal. Das Verbundsystem Verzinkung + Beschichtung (Duplex) hat noch längere Korrosionsschutzlebensdauer und ist Mainstream in der Branche.
Frage: Warum löst sich Farbe auf Zinkschicht direkt aufgetragen leicht ab?
Antwort: Zinkoberfläche ist glatt und bildet leicht Zinksalze (Weißrost) sowie Spurenoxide, normale Farbe haftet schlecht. Es muss zinktaugliche Grundierung (Ätztyp oder niedrigtolerante Epoxid für geringe Oberflächenvorbehandlung) mit vorheriger Zinksalzentfernung genutzt werden, um Haftung zu sichern.
Frage: Welche Klasse muss die Beschichtung von Küsten-Photovoltaikanlagen erfüllen?
Antwort: Meist C4–C5 (ISO 12944-2). Empfohlen Salzsprühnebel ≥ 1000 h, Decklack aliphatischer Polyurethan oder Fluorcarbon, Schichtdicke angemessen erhöhen, und prioritär Verbundverzinkungssystem zur Lebensdauerverlängerung.
Frage: Wie wählt man zwischen Polyurethan-Decklack und Fluorcarbon-Decklack?
Antwort: Polyurethan bietet hohes Preis-Leistungs-Verhältnis, Glanzerhalt 10–15 Jahre, für die meisten Projekte; Fluorcarbon Glanzerhalt 15–20 Jahre, extrem wetterbeständig aber teuer, für starke UV und Küsten-Hochdauer. Nach Auslegungslebensdauer und Budget abwägen.
Frage: Bedeutet 1000 Stunden Salzsprühnebel, dass es 25 Jahre hält?
Antwort: Nicht direkt umrechenbar. Salzsprühnebel ist „relativer“ beschleunigter Korrosionstest, nicht gleichbedeutend mit Outdoor-Jahren. Kombiniert mit ISO 12944 erwartetem Dauerhaftigkeitsgrad, QUV-Bewitterung und tatsächlicher Umgebung beurteilen; Salzsprühnebel ist nur notwendig, nicht hinreichend.
Frage: Brauchen Aluminiumhalterungen noch Beschichtung?
Antwort: Aluminium ist von sich aus korrosionsbeständig, aber in Cl⁻-Umgebung Lochfraßrisiko, und Galvanikkontakt mit Stahlklemme beachten. Meist chromfreie Konversionsschicht + wetterbeständiges Pulver ausreichend, schützt und bietet Farbe.
Frage: Wo ist Zink-Aluminium-Magnesium-Stahl besser als Feuerverzinkung?
Antwort: Korrosionsbeständigkeit besser, Schnittkanten-Selbstheilung (Zn-Al-Mg-Eutektikum), geeignet für dünnwandige Halterungen mit hohem Schnittschutzanspruch, aber etwas teurer; dessen Beschichtung braucht ebenfalls geeignete Vorbehandlung.
Frage: Was passiert bei zu hoher Luftfeuchte während der Verarbeitung?
Antwort: Zu hohe relative Feuchte oder Untergrund unter Taupunkt −3 °C führt zu Tauwasser, Wasser unter Beschichtung verursacht Haftverlust und Blasen. ISO 12944-7 fordert Feuchte- und Taupunktkontrolle, Regen und Hochfeuchte Stopp der Arbeit.
Frage: Was ist für Halterungen besser: Pulverbeschichtung oder Flüssigbeschichtung?
Antwort: Pulver lösemittelfrei VOC, gleichmäßige Schicht, wetterbeständig, für Serienprofile; Flüssig flexibel, für Reparatur und Sonderformen. Halterungs-Serienfertigung meist Polyesterpulver, Vor-Ort-Reparatur flüssig.
Frage: Wie nimmt man Halterungsbeschichtungsqualität ab?
Antwort: Schichtdicke (GB/T 4956), Gitterschnitt-Haftfestigkeit (GB/T 9286 Klasse 0/1), neutraler Salzsprühnebel (GB/T 10125), QUV-Bewitterung (ISO 16474), Aussehen ohne Läufer und Orangenhaut, und Lieferant muss passenden Umgebungsklassen-Nachweis liefern.
Empfohlene weiterführende Lektüre
- Außenschutz von Energiespeicherschränken: Beschichtungslösungen für Outdoor-Speichergeräte: Ebenfalls neue Energie Outdoor-Geräte, Vergleich der Korrosionsumgebungsunterschiede von Halterung und Speicherschrank.
- Wetterbeständigkeit von Ladesäulen im Freien: Beschichtung für Ladeinfrastruktur: Synergie-Korrosionsschutzansatz für Ladeinfrastruktur und Halterung in küstennaher Hochfeuchte-Umgebung.
- ISO 12944 Korrosionsschutz-Beschichtungssystem Auswahlleitfaden: Mit ISO 12944 Korrosionsgrade und Systemrahmen den Halterungsschutzgrad bewerten.
- Graphen-leitfähige Korrosionsschutzbeschichtung: Tiefe Analyse von Plattenschirmung und Leitungsmechanismus
- Korrosionsschutzbeschichtung für Wasserstoff-Speicherung/Transport: Schutzherausforderungen und Auswahl bei Hochdruck-Wasserstoffumgebung
- Überblick Nanobeschichtung: Nanopartikel, Wirkmechanismen und Definitionsgrenzen