In der Entwicklung von Heavy-Duty- und Industrie-Schutzbeschichtungen ist die Frage, „wie man eine Lackfilm-Schicht Wasser, Sauerstoff und Korrosionsionen länger abhält“, stets das Kernproblem. Traditionell wird dies durch eine Dreischicht-Kombination erreicht: opferanodische Zinkreiche Grundierung, plättchenförmige Abschirmung durch Epoxid-Glimmerrostschutz-Zwischenbeschichtung und wetterbeständige Versiegelung durch die Decklack-Schicht. Die in jüngerer Zeit aufgekommene Nanokomposit-Korrosionsschutzbeschichtung führt durch das Einbringen von nanoskaligem SiO₂, TiO₂ und Tonplättchen in filmbildende Harze wie Epoxid oder Polyurethan die „Verdichtung“ der Abschirmung auf die Nanoskala voran und senkt die Wasser-Sauerstoff-Permeabilität signifikant, wodurch die Gesamtlebensdauer des Korrosionsschutzes ohne nennenswerte Schichtdickenvergrößerung erhöht wird. Dieser Artikel analysiert systematisch die Barriere- und Korrosionsinhibierungs-Verstärkungslogik des Nanokomposit-Korrosionsschutzes anhand von Mechanismus, Materialien, Vergleich der Kombinationen und ingenieurtechnischer Auswahl und ordnet ihn in die Koordinaten bestehender industrieller Korrosionsschutzsysteme ein.
Als Materiallieferant für Industrie- und Automobil-Schutzszenarien verfolgt Kexin New Materials (kexinMaterials) seit langem die Rezeptur- und Industrialisierungspfade von Nanokomposit-Korrosionsschutz. In den Abschnitten zur Mechanismusanalyse und Auswahlempfehlung dieses Artikels wird, kombiniert mit realen Betriebsbedingungen und öffentlichen technischen Daten, ein umsetzbarer Beurteilungsrahmen gegeben, um Ingenieuren zu helfen, den Balancepunkt zwischen „Korrosionsschutz-Upgrade“ und „kostenkontrollierbar“ zu finden.
I. Zunächst klären: Was ist eine Nanokomposit-Korrosionsschutzbeschichtung
Unter einer „Nanokomposit-Korrosionsschutzbeschichtung“ versteht man eine Beschichtung, bei der in einer organischen filmbildenden Harzmatrix (am häufigsten Epoxidharz, Polyurethanharz) gleichmäßig feste Partikel (oder Plättchen) mit mindestens einer Phase in der Größe von 1–100 nm dispergiert sind, um die Korrosionsschutz-, mechanischen und wetterbeständigen Eigenschaften des Films mittels spezieller Effekte im Nanomaßstab zu verbessern. Laut der Zusammenfassung aus dem Batch-Forschungsarchiv (TDS_MSDS_RESEARCH.md, abgerufen am 2026-07-27) gehören zu den gängigen Partikeln der Nanobeschichtung TiO₂, SiO₂, ZnO, Ag, Cu, CaCO₃ usw.; ihr Wirkmechanismus basiert auf drei Arten von Nano-Effekten:
- Kleingrößeneffekt: Wenn die Partikelgröße in den Nanobereich eintritt, steigt die spezifische Oberfläche stark an, die Grenzflächenwechselwirkungsfläche mit der Harzmatrix steigt um Größenordnungen, was ein effektiveres „Auffüllen von Rissen“ und Verstärken ermöglicht.
- Oberflächeneffekt (hohe spezifische Oberfläche): Die Anzahl der Oberflächenatome pro Masseneinheit von Nanopartikeln ist extrem hoch, die Oberflächenenergie groß, was sowohl Herausforderungen bei der Dispergierung mit sich bringt (siehe einen anderen Artikel dieses Batches zur Dispersionsstabilität) als auch eine starke Grenzflächenfähigkeit zur Wechselwirkung mit Korrosionsmedien bietet.
- Quantengrößeneffekt: Einige halbleitende Nanopartikel (wie TiO₂, ZnO) zeigen unter UV-Anregung zusätzliche Funktionen wie Photokatalyse und antibakterielle Wirkung.
Im Korrosionsschutzkontext werden am meisten die durch die ersten beiden Effekte bewirkte Verbesserung der Abschirmungsdichte geschätzt: Wenn Nanopartikel im Lackfilm ein kontinuierliches oder nahezu kontinuierliches Barrierennetzwerk bilden, müssen Korrosionsmedien wie Wasser, Sauerstoff und Chloridionen unzählige Nano-Hindernisse umgehen, wodurch der Diffusionspfad deutlich verlängert und die Permeabilität gesenkt wird.
2.4 Die quantitative Bedeutung des „Upgrades“ aus Sicht der Permeabilität
Das Wesen der Abschirmung ist die Senkung der stationären Permeabilität von Korrosionsmedien durch den Lackfilm. Plättchenförmige Füllstoffe lassen den effektiven Diffusionskoeffizienten sinken; das Ausmaß der Senkung hängt mit dem Volumenanteil der Plättchen, dem Aspektverhältnis und dem Orientierungsgrad zusammen: je paralleler die Orientierung, größer das Aspektverhältnis und höher der Anteil, desto verschlungener das Labyrinth. Das Aspektverhältnis von Nanoton ist weit höher als das von Mikroglimmer, daher lässt sich bei gleicher Zugabemenge eine geringere Permeabilität erzielen – genau darin liegt das „Upgrade“ des Nanokomposits gegenüber der traditionellen plättchenförmigen Abschirmung, und dies ist auch die theoretische Basis, warum es bei dünner Beschichtung einen hohen Schirmwert beibehalten kann.
II. Kernmechanismus eins: Wie Nanoplättchen die Abschirmung verbessern
Die Abschirmung gewöhnlicher Epoxid- oder Polyurethan-Lackfilme stützt sich auf den Verdichtungsgrad des Harzkörpers nach dem Filmbilden und die Kontrolle der Pigmentvolumenkonzentration (PVC). Dennoch bieten molekulare Mikroporen und durch Härtungsschrumpfung entstandene Grenzflächendefekte Wasser und Sauerstoff einen „Abkürzungsweg“. Der Ansatz des Nanokomposits ist, diese Abkürzungswege mit plättchenförmigen Nanofüllstoffen zu blockieren.
2.1 Tonplättchen und „Labyrintheffekt“
Die im Forschungsbericht erwähnten „Tonplättchen“ bezeichnen meist nanometerdünne Plättchen aus geschichtetem Silikat wie Montmorillonit nach organischer Interkalation. Diese Plättchen sind nur etwa 1 nm dick und haben ein extrem hohes Aspektverhältnis. Wenn sie im Harz in einer bestimmten Orientierung (z. B. parallel zur Substratoberfläche) dispergiert sind, müssen Korrosionsmedien, um den Film zu durchdringen, entlang der Plättchenränder wiederholt umherirren, was den sogenannten „Labyrintheffekt“ (tortuous path) bildet. Laut dem Eintrag „Nanokomposit-Korrosionsschutz“ in Abschnitt fünf des Archivs wird explizit festgestellt: Nanoskaliges SiO₂/TiO₂/Tonplättchen verbessern die Abschirmung, senken die Wasser-Sauerstoff-Permeabilität und können, mit Epoxid/Polyurethan kombiniert, den Pfad der Korrosionsmedien verzögern.
2.2 Füllung und Verstärkung durch nano-SiO₂
Nano-SiO₂-Partikel sind kugelförmig und klein, können in freie Volumina und Mikrodefekte des Harzvernetzungsnetzwerks eingebettet werden und erhöhen die Vernetzungsdichte sowie die Filmdichte. Gleichzeitig steigen Härte und Abriebfestigkeit, was einen Puffer gegen Korrosionsversagen durch mechanische Beschädigung im Langzeitbetrieb bietet. SiO₂ ist chemisch inert und mit dem Hauptharz gut verträglich, weshalb es ein im industriellen Korrosionsschutz vergleichsweise leicht zu implementierender Nanofüllstoff ist.
2.3 Die Doppelrolle von Nano-TiO₂
Nano-TiO₂ verbessert einerseits aufgrund kleiner Partikelgröße und hohem Brechungsindex die UV-Alterungsbeständigkeit der Beschichtung (Absorption/Streuung von UV); andererseits besitzt es unter UV-Anregung photokatalytische Aktivität, die Oberflächen-Schmutz organisch abbauen kann und so Selbstreinigung bewirkt. Das Archiv weist jedoch auch darauf hin: Die Photokatalyse von TiO₂ kann die Alterung benachbarter organischer Harze beschleunigen, daher wird in realen Rezepturen oft eine Beschichtung (z. B. SiO₂-Umhüllung) vorgenommen, um aktive Zentren zu isolieren und „Selbstschädigung“ zu vermeiden.
3.4 Quantifizierung der „Korrosionsinhibierungs-Verstärkung“ mittels elektrochemischer Methoden
In der Praxis wird zur Bewertung der Entwicklung der Abschirmungsschicht während der Tauchzeit häufig die elektrochemische Impedanzspektroskopie (EIS) eingesetzt. Nanokomposit-Beschichtungen weisen aufgrund des Labyrintheffekts einen langsameren Abfall des Niederfrequenz-Impedanzbetrages |Z| und eine breitere Phasenwinkel-Plattform auf, was auf eine längere Abschirmungslebensdauer hindeutet. Die Kombination von EIS mit Salzsprühtest (GB/T 1771) ermöglicht es, zwischen den Mechanismen „Abschirmungsversagen“ und „Grenzflächenkorrosion“ zu unterscheiden, was der realen Beanspruchung näher kommt als nur die Salzsprüh-Dauer zu betrachten. Dies erinnert auch daran: Die „Verstärkung“ des Nanokomposits sollte quantifizierbar verifizierbar sein, nicht nur auf Konzeptbehauptungen beruhen.
III. Kernmechanismus zwei: Korrosionsinhibierungs-Verstärkung bedeutet nicht nur „Blockieren“, sondern auch „Passivieren“
Die „Verstärkung“ des Nanokomposit-Korrosionsschutzes liegt nicht nur in der physikalischen Abschirmung, sondern zeigt sich auch in der korrosionsinhibierenden Synergie:
- Inerte Barriere + aktive Korrosionsinhibierung: Wenn die Oberfläche von Nanofüllstoffen funktionalisiert ist (z. B. mit inhibierenden Gruppen beladen oder mit passivierenden Bestandteilen wie Phosphatgruppen an der Oberfläche), können selbst bei lokaler Durchbrechung der Abschirmung die freigesetzten Inhibitoren an der Metallgrenzfläche eine Passivierungsschicht bilden und die Anodenauflösung hemmen.
- Synergie mit Zinkpulver: In zinkreichen Grundierungssystemen kann die Zugabe einer angemessenen Menge Nano-SiO₂ oder Plättchen bei gleichbleibendem Zinkgehalt (das Archiv fordert bei zinkreichen Grundierungen einen Zinkgehalt in der Trockenfilmdicke ≥ 80 %, z. B. entspricht der zinkreiche Epoxid-Grundierung Jotun Barrier 80 UHS dem ASTM D520 Type II) die Zinkabsenkung reduzieren, die Streichgleichmäßigkeit verbessern und die Porosität senken.
- Self-Repair-Tendenz: Einige Nanokomposit-Systeme nutzen das physische Zurückfüllen von Plättchen an Kratzstellen und die Diffusion von Inhibitoren, um eine gewisse „Selbstheilungs“-Pufferung bei Mikroschäden zu bieten; dies ist jedoch nicht gleichzusetzen mit echter chemischer Selbstheilung und sollte im Engineering nüchtern betrachtet werden.
Es muss betont werden: Die Voraussetzung für Korrosionsinhibierungs-Verstärkung ist, dass die Nanopartikel dispersionsstabil und gut grenzflächengebunden sind. Bei Agglomeration reißt nicht nur das Abschirmnetzwerk ab, sondern der Agglomerat selbst kann zum Ausgangspunkt eines korrosiven Mikroelements werden. Dies korrespondiert mit einem anderen Artikel dieses Batches zur Dispersionsstabilität – wird die Dispergierung nicht gut gemacht, kehrt sich der Vorteil des Nano-Korrosionsschutzes in einen Defekt um.
3.5 Trend zur Beladung von Korrosionsinhibitoren
Eine weitergehende Richtung ist, Korrosionsinhibitoren in „Nanocontainer“ (wie mesoporöses SiO₂, layered double hydroxides) zu „laden“, die im Normalzustand verschlossen sind und bei Korrosionsreiz freigesetzt werden, um „bedarfsgerechte Inhibierung“ zu erreichen. Dies gehört zum Bereich des intelligenten Korrosionsschutzes; obwohl noch nicht im Massen-Industrielack verbreitet, wurde das Potenzial bereits im Hochwert-Ausrüstungsschutz verifiziert und ist ein repräsentativer Pfad, wie das Nanokomposit vom „passiven Schirm“ zum „aktiven Schutz“ übergeht, womit auch das Problem gelöst wird, dass direkt zugesetzte Inhibitoren den Film verschmutzen oder vorzeitig verbraucht werden.
IV. Kombination mit Epoxid/Polyurethan: Warum diese beiden Harzklassen
Die Nanokomposit-Korrosionsschutzbeschichtung bildet keine eigene Kategorie, sondern wird als „funktional modifizierende Komponente“ auf reife Harzsysteme aufgesetzt. Das Archiv stellt explizit fest: „Kombination mit Epoxid/Polyurethan verzögert den Pfad der Korrosionsmedien“, und die Gründe sind praktischer Natur:
4.1 Epoxidharz: Hauptkampffeld des Korrosionsschutzes
Epoxidbeschichtungen haben starke Haftung, gute Chemikalienbeständigkeit und hohe Vernetzungsdichte nach der Härtung, und sind das Hauptmittel für Grundierungen und Zwischenbeschichtungen im Industrie-Schutz (ISO 12944 Kombination). Der Zusatz von Nanofüllstoffen zu Epoxid kann dessen ohnehin exzellente Abschirmung weiter verbessern. Als Referenz dient im Archiv die Jotun Jotacote Universal N10 Universal-Verschleißfest-Epoxidfarbe mit einem Volumenfeststoffgehalt von 72 ± 2 %, VOC gemäß GB 30981-2020 von 239 g/L und einer Trockenfilmdicke (DFT) von 75–300 µm – eine ideale Matrix für Nanokomposit-Modifizierung.
4.2 Polyurethan: wetterbeständige Decklage
Polyurethan-(insbesondere Acryl-Polyurethan-)Decklacke sind wetterbeständig, glanzhaltend und abriebfest und werden oft als äußerste Schicht der Kombination verwendet. Der Zusatz von Nano-TiO₂, SiO₂ zur Polyurethan-Deckschicht kann UV-Abweisung und hydrophobe Selbstreinigung vereinen. Als Referenz im Archiv die BASF Glasurit 923-666 HS Klarlack (2K-Acryl-Polyurethan, hochfest), mit Feststoffgehalt 50–55 %, VOC ≤ 419 g/L, Bleistifthärte > 2H, was zeigt, dass Polyurethan-Deckschichten in Härte und Dauerhaftigkeit ohnehin stark sind; durch Nanomodifizierung lassen sich Korrosionsschutz und Dekoration gleichzeitig verstärken.
4.3 Typische Kombination: Wo wird das Nanokomposit eingesetzt
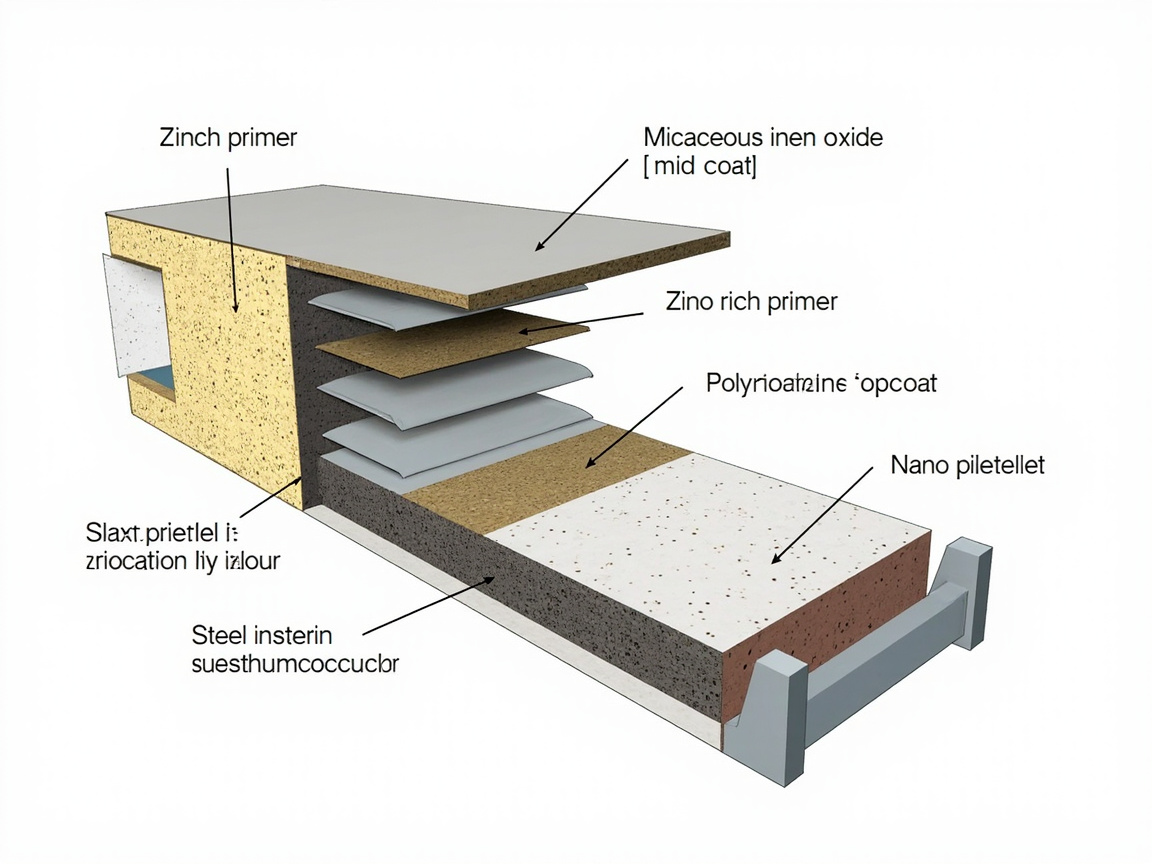
Die traditionelle Heavy-Duty-Kombination (laut Zusammenfassung der Epoxid-Polyurethan-Decklack-Parameter in Abschnitt zwei des Archivs) lautet: Epoxid-Zinkgrundierung (70–80 µm) + Epoxid-Glimmer-Zwischenbeschichtung (100–150 µm) + Epoxid-Polyurethan-Decklack (100–120 µm). Das Nanokomposit kann auf drei Arten eingebettet werden:
- Nanomodifizierte Grundierung: Zugabe von Nano-SiO₂ in die Epoxid-Zinkgrundierung, um Porosität zu senken und Verarbeitbarkeit zu verbessern;
- Plättchenmodifizierte Zwischenbeschichtung: Einsatz von Nanoton/Glimmer-artigen Plättchen zur Substitution oder Ergänzung eines Teils des Eisenoxids (Glimmer), um den Labyrintheffekt zu verstärken;
5. Bezug zu traditionellen Mechanismen: Abschirmung/Kathodenschutz von zinkreichen und Glimmer-Eisenoxid-Systemen
Um zu verstehen, worin das „Upgrade“ des Nanokomposits besteht, muss man zunächst klar erkennen, welche ausgereiften Mechanismen es fortführt. Laut Abschnitt 2 des Archivs „Schlüsselmechanismen und Auswahlkriterien“:
- Kathodenschutz: Zinkstaub in der zinkreichen Grundierung (≥ 80 % Trockenfilm) wirkt als Opferanode und korrodiert vorrangig, um den Stahluntergrund zu schützen. Jotun Barrier 80 UHS epoxidharzbasierte zinkreiche Grundierung hat einen Festkörpergehalt von 95 ± 2 % (Gewicht), VOC 134 g/L (GB 30981 / GB/T 34682) und erreicht im ISO 12944-6-Test C5 die Dauerhaftigkeitsklasse „sehr hoch (VH)“.
- Abschirmwirkung: Die Glimmer-Eisenoxid-Schichten der epoxidharzigen Zwischenbeschichtung verlängern den Diffusionsweg der Korrosionsmedien – dies ist im Wesen identisch mit dem „Labyrinth-Effekt“ des Nanotonics, nur dass die Schichtgröße von Mikrometern (Glimmer-Eisenoxid) auf Nanometer (Ton) reduziert wird, wodurch der Weg verschlungenener und die Permeabilität geringer ist.
- Kompatibilitätsprinzip: Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Abschirmung) + Decklack (Wetterbeständigkeit/Dekoration), dies ist das Gerüst des ISO 12944-2018-Systemdesigns.
Es ist ersichtlich, dass die Nanokomposit-Korrosionsschutzbeschichtung die Tradition nicht umstößt, sondern die Dimension „Abschirmung“ feiner ausführt: Glimmer-Eisenoxid ist mikroskalige Blattabschirmung, Nanoton ist nanoskalige Blattabschirmung; beide können überlagert werden und bilden eine komposite Barriere über Skalen hinweg. Für den Konstrukteur ist dies ein inkrementelles Mittel zur Korrosionsschutz-Verbesserung, kein vollständiger Ersatz.
Ergänzend ist darauf hinzuweisen, dass Kathodenschutz und Abschirmung nicht isoliert sind: Wenn der Zinkgehalt der zinkreichen Grundierung bis zu einem gewissen Grad verbraucht ist, nimmt deren Abschirmwirkung ab; zu diesem Zeitpunkt übernehmen die Blattschichten der Zwischenbeschichtung (ob mikroskaliges Glimmer-Eisenoxid oder Nanoton) die abschirmende Staffel. Daher eignet sich Nanokomposit am besten zur Einbettung in die „Zwischenbeschichtungs- oder Decklackschicht“ als Teil der abschirmenden Staffel, anstatt die opferanodische Grundierung zu ersetzen. Die Platzierung des Nanokomposits an der richtigen Kompatibilitätsposition ist der Schlüssel zum Erfolg des Konzepts.
6. Vergleichstabelle zur Korrosionsschutz-Verstärkung: Mechanismen und Daten verschiedener Wege
Die folgende Tabelle stellt Nanokomposit und drei traditionelle Korrosionsschutzwege in denselben Koordinaten gegenüber; alle Daten stammen aus diesem Forschungsarchiv und erleichtern die horizontale Beurteilung bei der Auswahl.
| Korrosionsschutzweg | Kernmechanismus | Repräsentatives Material/System | Schlüsseldaten (laut Archiv) | Anwendungsszenario | Relativer Nachteil |
|---|---|---|---|---|---|
| Traditionelle physikalische Abschirmung | Dichter Lackfilm blockiert Wasser/Sauerstoff/Ionen | Alkyd-/Epoxid-Rostschutzfarbe | Alkyd-Grundierung Salzsprühtest ca. 500 h (ISO 12944 C3, z. B. Würth Rust Stop) | Allgemeiner Atmosphärenschutz, Transportgrundierung | Abschirmungsschicht hat molekulare Mikroporen |
| Zinkreicher Kathodenschutz | Zinkstaub-Opferanode | Epoxidharzige zinkreiche Grundierung | Trockenfilm-Zink ≥ 80 %; Barrier 80 UHS VOC 134 g/L, C5 „sehr hoch“ | Schwerkorrosionsschutz, Offshore/stark korrosiv | Bei alleiniger Nutzung ohne Decklack begrenzte Wetterbeständigkeit |
| Mikroskalige Blattabschirmung | Glimmer-Eisenoxid verlängert Diffusionsweg | Epoxidharzige Glimmer-Eisenoxid-Zwischenbeschichtung | Zwischenbeschichtung Schichtdicke 100–150 µm | Kompatible Zwischenbeschichtung, Verdickung/Abschirmung | Blattgröße im Mikrometermaßstab |
| Nanokomposit-Abschirmung | Nano SiO₂/TiO₂/Ton-Blätter senken Wasser-Sauerstoff-Permeabilität | Nanokomposit-Epoxid/Polyurethan | Sehr hohes Aspektverhältnis der Blätter, Labyrinth-Effekt | Korrosionsschutz-Upgrade, dünne Beschichtung mit hoher Abschirmung | Abhängig von Dispersionsstabilitätsprozess |
Diese Tabelle zeigt: Der differenzierende Wert der Nanokomposit-Korrosionsschutzbeschichtung liegt darin, „mit dünnerer Schicht eine geringere Permeabilität zu erzielen“, was besonders für Szenarien geeignet ist, die strenge Anforderungen an Schichtdicke, Eigengewicht oder Aussehen stellen und gleichzeitig die Lebensdauer deutlich verlängern wollen. Sie kann mit zinkreichen und Glimmer-Eisenoxid-Systemen kombiniert werden, nicht exklusiv.
7. Engineering-Auswahl: Wann sollte Nanokomposit eingesetzt werden
Ob Nanokomposit-Korrosionsschutz verwendet wird, sollte auf die spezifische Arbeitsbedingung zurückgeführt werden, nicht „um des Nano willen“. Basierend auf Archivdaten und Mechanismen wird die folgende Checkliste gegeben:
- Hohe Korrosionsklasse (C4–C5 oder CX): Traditionelle Kompatibilitäten sind bereits an ihre Grenzen gestoßen; Nanoblatt-Komposit kann als inkrementelle Verstärkung von Zwischenbeschichtung oder Decklack dienen und mit zinkreicher Grundierung eine Barriere über Skalen hinweg bilden.
- Schichtdickenbegrenzung: Bei bestimmten Präzisionsteilen, Rohrinnensanierungen usw., wo keine dicke Beschichtung möglich ist, zeigt der Vorteil des Nanokomposits „dünn und dicht“ deutlich.
- Wetterbeständigkeit und Selbstreinigung gleichermaßen: Freistehende Türme, Brücken, Außenflächen von Tanks; Polyurethan-Deckschicht mit nano TiO₂/SiO₂ kann UV-Beständigkeit und leichte Reinigung verbinden.
- Kostensensitives allgemeines Atmosphärenumfeld (C2–C3): Priorität auf Oberflächenbehandlung (Sandstrahlen Sa 2½, ISO 8501-1) und Standard-Drei-Schicht-Kompatibilität; der Grenznutzen des Nanokomposits deckt möglicherweise den Aufpreis nicht.
Zur Oberflächenbehandlung betont das Archiv wiederholt:
7.5 Einbettungsempfehlungen für Nanokomposit nach Korrosionsklasse (ISO 12944)
| Korrosionsklasse | Umgebungsbeispiel | Einbettungsempfehlung für Nanokomposit |
|---|---|---|
| C2 niedrig | Trockene Innenräume, gemäßigte Atmosphäre | Im Allgemeinen nicht erforderlich, Standard-Drei-Schicht-Kompatibilität genügt |
| C3 mittel | Städtisch, leicht industrielle Atmosphäre | Optional Decklackschicht mit nano TiO₂ gegen Verschmutzung und Selbstreinigung |
| C4 hoch | Industriell, küstennah | Zwischenbeschichtung mit Nanoblättern zur Abschirmungsverstärkung |
| C5/CX sehr hoch | Offshore, chemisch, feucht | Zinkreiche Grundierung + Nano-Zwischenbeschichtung + Nano-Decklackschicht, kompatibel über Skalen |
Unter Befolgung der Korrosionsklassen (C2–CX) und Kompatibilitätsdesigns von ISO 12944-2018 sollte zunächst die Klasse korrekt bestimmt und dann entschieden werden, in welche Schicht das Nanokomposit eingebettet wird; dies ist wirtschaftlicher als „vollständige Nanonisierung des Systems“ und nutzt den inkrementellen Wert des „Korrosionsschutz-Upgrades“ besser. Egal wie fortschrittlich das Nanokomposit ist, es kommt nicht ohne ordnungsgemäße Untergrundbehandlung aus. Für Kohlenstoffstahl wird Sandstrahlen Sa 2½, Rauheit 30–75 µm empfohlen; Edelstahl erfordert Anschleifen mit nichtmetallischem Schleifmittel, um Kratzer für Haftung zu erzeugen. Wird Nanokomposit direkt auf Öl, Flugrost oder nicht festhaftendem Altlack aufgetragen, bricht das Abschirmnetzwerk durch Haftungsversagen zusammen.
8. Prüfung und Verifikation: Nicht vom Wort „Nano“ abbringen lassen
Das Archiv gibt in „Prüfung und Charakterisierung von Nanofarben“ und „Markt- und Standardstatus“ klare Warnungen: Derzeit gibt es keinen einzelnen global verbindlichen Standard für „Nanobeschichtungen“; Kauf und Bewertung sollten auf Prüfberichten Dritter basieren, mit Fokus auf Schichtdicke, Kontaktwinkel, Salzsprühtest und Abriebdaten. Für Nanokomposit-Korrosionsschutz wird empfohlen:
- Salzsprühbeständigkeit: Nach GB/T 1771-2007 (entspricht ASTM B117, DIN EN ISO 9227), Beobachtung der Zeit ohne Blasenbildung, einseitige Rostbildung ≤ 1–2 mm; für Schwerkorrosionsschutz 1000–3000 h Bereich.
- Haftung: Gitterschnitt GB/T 9286, Klasse 0/1 als exzellent (Abfall ≤ 5 %).
- Schichtdicke und Permeabilität: Mit Profilometer/SEM-Querschnitt die tatsächliche Nanoschichtdicke messen; bei Bedarf elektrochemische Impedanzspektroskopie (EIS) zur Bewertung der Abschirmung über die Zeit.
- Dispersionsqualität: Mit Partikelgrößenverteilung und Zeta-Potenzial (dynamische Lichtstreuung DLS) bestätigen, ob Nanopartikel wirklich dispergiert sind statt falscher Agglomeration.
Kexin New Materials (kexinMaterials) besteht bei Korrosionsschutz-Kompatibilitätslösungen auf Salzsprühtest, Haftung und Charakterisierungsdaten Dritter als Abnahmekriterien, um „konzeptionelles Nano“ vor technischen Entscheidungen zu bewahren – wichtig ist die tatsächliche Permeabilitätsabnahme und Lebensdauerverlängerung, nicht ob auf dem Etikett „nano“ steht.
9. Lagerung, Transport, Ausführung und Qualitätsumsetzungsdetails
So gut die Nanokomposit-Korrosionsschutzbeschichtung auch ist, sie muss in „stabil transportieren, gleichmäßig streichen, genau prüfen“ umgesetzt werden. Basierend auf den Ausführungs- und Lagerparametern für Industriebeschichtungen im Archiv werden praktische Details gegeben, damit Laborleistung auf der Baustelle nicht „null gesetzt“ wird.
9.1 Verpackung und Lagerung
Referenz Archiv Epoxid-Polyurethan-Decklackparameter: Hauptmittel 20 kg + Härter 4 kg Verpackung, Lagerung 5–35 °C, Haltbarkeit 12 Monate. Wird das Nanokompositsystem als „Nanopaste + Hauptfarbe“ in Zweikomponenten geliefert, ist zusätzlich zu beachten: Nanopaste ist empfindlich gegen Temperatur und Scherung; beim Transport sind starke Erschütterungen und direkte Hitze zu vermeiden; Lagerung nach „First-in-First-out“, bei Überschreitung der Frist erneute Prüfung von Zeta-Potenzial und Partikelgrößenverteilung vor Freigabe, da bei längerer Ruhe schwache Flockung auftreten kann, die unsichtbar ist, aber das Abschirmnetzwerk bereits beeinträchtigt.
9.2 Ausführungsumgebung
Die Akte legt fest, dass die Anforderungen an die Umgebung für die Verarbeitung von Industriebeschichtung eine Temperatur von 5–35 °C, eine relative Luftfeuchtigkeit von ≤ 80 % und eine Untergrundtemperatur von mindestens 3 °C über dem Taupunkt erfordern. Nanokompositbeschichtungen reagieren besonders empfindlich auf Tauwasserbildung – sobald Kondenswasser auf der Untergrundoberfläche vorhanden ist, wird die Grenzfläche zwischen Nanoschichten und Harz durch den Wasserfilm unterbrochen, und sowohl Haftung als auch Barrierewirkung brechen schlagartig ein. Daher muss in der Regenzeit und auf Baustellen mit großen Tag-Nacht-Temperaturschwankungen der Taupunkt tatsächlich gemessen und die Feuchtigkeit streng kontrolliert werden; lieber auf ein geeignetes Zeitfenster warten, als leichtfertig vorzugehen.
9.3 Verarbeitungsart und Mischreihenfolge der Beschichtung
Vorzugsweise wird Airless-Spritzen oder Air-Spray-Verfahren eingesetzt; Pinseln und Rollen ist nur für kleine Flächenausbesserungen zulässig. Die Reihenfolge beim Mischen ist wichtig: Zuerst werden die Nanosuspension und der Hauptlackbasis bei niedriger Drehzahl gleichmäßig vermischt (um durch hohe Scherung eingebrachte Blasen und neue Agglomerate zu vermeiden), dann wird gemäß Datenblatt der Härter zugegeben, nach der Reifezeit filtriert und gespritzt. Es darf keinesfalls Nanopulver direkt in den Hauptlack gegeben und bei hoher Drehzahl gerührt werden – das erzeugt nur neue harte Agglomerate und macht alle vorherigen Bemühungen zunichte.
9.4 Qualitätsfreigabe
Zusätzlich zu den üblichen DFT (Trockenfilmdicke, Bezug auf den Bereich 75–300 µm von Jotacote Universal N10, entsprechend dem Design festzulegen), Gitterschnitt-Haftung (GB/T 9286, 0/1 Klasse ist exzellent) wird für Nanokomposite zusätzlich eine ”Erstmuster-Mikroprüfung” empfohlen – auf einer Probetafel nach der Aushärtung eine SEM-Querschnittsaufnahme erstellen, um zu bestätigen, dass die Schichtorientierung gut ist und keine Agglomerate vorliegen, bevor die Serienbeschichtung erfolgt. Die Prüfung auf das Erstmuster vorzuverlegen, ist weitaus kostengünstiger als eine nachträgliche flächenweise Nachbesserung.
9.5 Perspektive der Lebenszykluskosten
Der Aufpreis für nanokompositiven Korrosionsschutz resultiert hauptsächlich aus Nanofüllstoffen und Oberflächenmodifizierungsverfahren. Die wahren Kosten eines Korrosionsversagens (Stillstand, Strahlen und Neubeschichtung, Strukturquerschnittsverlust) sind jedoch meist weit höher als der Preisunterschied bei der Beschichtung. Am Beispiel einer Brücke oder eines Tanks in C5-Korrosionsumgebung: Wenn das Nanokomposit den Hauptinstandsetzungszyklus von 8 auf 12 Jahre verlängert, decken die kumulierten Einsparungen bei Verarbeitungs- und Produktionsstillstandskosten in der Regel ein Mehrfaches der Materialmehrkosten. Daher muss bei der Bewertung zwingend die Lebenszykluskosten (LCC) und nicht der Einzelpreis als Entscheidungsgrundlage herangezogen werden – dies ist auch die durchgängige Position von Kexin New Materials in den Lösungsvorschlägen.
Zehn. Häufige Irrtümer und realistische Erwartungen
- Irrtum 1: ”Nanobeschichtung schützt korrosionsmäßig garantiert zehnmal besser als normale Farbe.” Falsch. Bei schlechter Dispergierung oder mangelhafter Untergrundvorbehandlung führt Nano im Gegenteil zu Defekten.
- Irrtum 2: ”Mit Nano kann auf den Zinkstaubgrund verzichtet werden.” Falsch. Der kathodische Schutz kann durch die Nanoschicht-Barriere nicht ersetzt werden; beide ergänzen sich.
- Irrtum 3: ”Nanokomposit bedeutet Selbstheilung.” Die meisten sind lediglich passive Barrierenverstärkung; aktive Selbstheilung erfordert zusätzliche Mikrokapseln u. Ä.
- Irrtum 4: ”Desto dicker die Nanoschicht, desto besser.” Ein zu hoher Nanofüllstoffgehalt schädigt die Kontinuität des Harzes und erhöht die Sprödigkeit; es gibt ein optimales Zugabefenster.
Wenn Sie gerade ein Beschichtungssystem für ein konkretes Projekt bewerten, können Sie zunächst über unseren Leitfaden zur Auswahl wasserverdünnbarer Industriebeschichtungen einen systemebenen Beurteilungsrahmen erhalten und dann anhand der Nanokompositmechanismen in diesem Artikel entscheiden, ob diese Zusatzmaßnahme angewendet wird; wenn Sie zwischen wasserverdünnbarer und lösemittelhaltiger Route schwanken, können Sie sich auch an der Vergleichenden Auswahl von wasserverdünnbarer und lösemittelhaltiger Farbe für die Gesamtentscheidung orientieren.
Elf. Häufig gestellte Fragen
Frage: Welche Korrosionsschutzbeschichtung ist besser – nanokompositiver Korrosionsschutz oder herkömmliche epoxidhaltige Zinkstaubgrundierung?
Antwort: Die Wirkmechanismen sind unterschiedlich und nicht direkt vergleichbar. Zinkstaub wirkt durch Opferanode des Zinks (kathodischer Schutz), Nanokomposit durch Labyrintheffekt der Schichten zur Senkung der Wasser-/Sauerstoffpermeation (physikalische Barriere). In der Praxis wird oft Nano-SiO₂ der Zinkstaubgrundierung zugesetzt, um Verarbeitung und Dichtheit zu verbessern; beide wirken synergistisch, nicht ersetzend. Für schweren Korrosionsschutz wird nach wie vor die vollständige Kombination ”Zinkstaubgrundierung + Glimmer/Eisenoxid-Zwischenbeschichtung oder Nano + Polyurethan-Decklack” empfohlen.
Frage: Senken Nanoschichten wirklich die Wasser-/Sauerstoffpermeation, und worauf beruht das?
Antwort: Die mechanistische Grundlage ist der ”Labyrintheffekt”: Wenn Ton-, Glimmer-artige Nanoschichten im Lackfilm parallel orientiert angeordnet sind, muss das Korrosionsmedium entlang der Schichtkanten wiederholt umherirren, der effektive Diffusionspfad wird stark verlängert und damit die Permeation gesenkt. Das in diesem Chargen-Forschungsarchiv explizit vermerkte ”Nano-SiO₂/TiO₂/Tonschichten verbessern Barrierewirkung und senken Wasser-/Sauerstoffpermeation” ist ein branchenüblicher Konsensmechanismus.
Frage: Eignet sich nanokompositiver Korrosionsschutz für den Einsatz am Automobil?
Antwort: Ja, aber eher an Stellen mit ”funktionalem Korrosionsschutz” wie Unterbodenpanzerung, Gehäuse des Batteriepacks und Strukturbauteilschutz, nicht an der dekorativen Deckfarbe. Automobil-Decklacke fokussieren mehr auf Aussehen und Wetterbeständigkeit; Nano-TiO₂/SiO₂ wird meist für UV-Beständigkeit und Selbstreinigung in Polyurethan-Klarlacken eingesetzt. Für Fahrzeuglackierung ist zudem GB 24409-2020 (VOC-Grenzwerte für Fahrzeugbeschichtungen) einzuhalten.
Frage: Warum ist Dispersionsstabilität für Nano-Korrosionsschutz so entscheidend?
Antwort: Nanopartikel haben eine große spezifische Oberfläche und hohe Oberflächenenergie und neigen stark zur Agglomeration. Einmal agglomeriert, reißt das Schicht-Labyrinthnetzwerk, und der Agglomerat selbst kann zum Ausgangspunkt eines korrosiven Mikroelements werden, wodurch der Korrosionsschutzvorteil in einen Defekt umschlägt. Daher sind Oberflächenmodifizierung, Dispergiermittel sowie Ultraschall-/Sandmühlverfahren Voraussetzung für die Industrialisierung von Nanokompositen; ein anderer Beitrag dieser Charge ”Dispersionsstabilität von Nanobeschichtungen” geht speziell darauf ein.
Frage: Ist der VOC-Gehalt von nanokompositiven Korrosionsschutzbeschichtungen hoch?
Antwort: VOC hängt vom gewählten Grundharz und Festkörpergehalt ab, nicht davon, ”ob Nano enthalten ist”. Beispielsweise hat laut Akte die epoxidhaltige Zinkstaubgrundierung Jotun Barrier 80 UHS einen VOC von 134 g/L (GB 30981), der Polyurethan-Klarlack BASF Glasurit 923-666 HS einen VOC von ≤ 419 g/L. Durch Wahl eines hochfestkörperigen Epoxid-/Polyurethan-Basismaterials und Solventkontrolle kann auch Nanokomposit einen niedrigen VOC erreichen und GB 30981-2020 sowie GB 24409-2020 erfüllen.
Frage: Sind die Anforderungen an die Oberflächenvorbehandlung bei der Verarbeitung höher?
Antwort: Die Anforderungen an die Oberflächenvorbehandlung entsprechen denen des normalen schweren Korrosionsschutzes: Für Kohlenstoffstahl wird Strahlen Sa 2½ (ISO 8501-1) mit einer Rauheit von 30–75 µm empfohlen; Edelstahl erfordert Anschliff mit nichtmetallischem Strahlmittel zur Erzeugung von Kratzspuren. Nanokompositbeschichtungen versagen noch empfindlicher durch Haftungsverlust, da das Barrierennetzwerk bei Ablösung des Altfilms zusammenbricht; daher darf die Untergrundvorbehandlung erst recht nicht entfallen.
Frage: Wie lässt sich die vom Lieferanten behauptete Nano-Korrosionsschutzwirkung verifizieren?
Antwort: Fordern Sie einen Prüfbericht eines Drittlabors, mit Schwerpunkt auf: Salzsprühnebelbeständigkeit (GB/T 1771, Dauer und Bewertung), Haftung (GB/T 9286 Gitterschnitt 0/1 Klasse), Filmdicke und Nanoschichtcharakterisierung (SEM/TEM, Profilometer), Permeation (EIS elektrochemische Impedanzspektroskopie). Das Archiv weist zudem darauf hin, dass es derzeit keine einzelne globale Zwangsnorm für Nano gibt; urteilen Sie zwingend anhand von Daten, nicht anhand von Etiketten.
Frage: Lohnt sich der Kostenaufpreis für nanokompositiven Korrosionsschutz etwa?
Antwort: Das hängt von Korrosionsklasse und Lebensdauerziel ab. Für allgemeine Atmosphären C2–C3 reicht eine Standard-Drei-Schicht-Kombination, der Grenznutzen von Nanokomposit ist begrenzt; für Szenarien C4–C5, begrenzte Filmdicke oder hoher Wetterbeständigkeits-/Selbstreinigungsbedarf deckt Nanokomposit durch ”dünne Beschichtung mit hoher Barriere” erwirkte Lebensdauerverlängerung in der Regel den Materialaufschlag. Eine Bewertung nach Lebenszykluskosten wird empfohlen, nicht nur nach Einzelpreis.
Zwölf. Empfohlene weiterführende Lektüre
Die folgenden drei Beiträge aus veröffentlichtem Inhalt der Whitelist dienen Ihnen, um entlang der technischen Kette ”Kombination – Auswahl – Filmbildung” weiter zu vertiefen:
- Leitfaden zur Auswahl wasserverdünnbarer Industriebeschichtungen: Verstehen Sie auf Systemebene die Grund-, Zwischen- und Deckbeschichtungskombination sowie die Korrosionsklassenabstimmung; dies ist Voraussetzung, um zu bewerten, ob Nanokomposit ergänzt wird.
- Vergleichende Auswahl von wasserverdünnbarer und lösemittelhaltiger Farbe: Treffen Sie die Gesamtentscheidung bezüglich der Grundharzroute (wasserverdünnbares Epoxid/Polyurethan vs. lösemittelhaltig), was VOC und Verarbeitungsanpassung des Nanokomposits betrifft.
- Wissenschaftliche Grundlagen wasserverdünnbarer Holzbeschichtungen: Gewinnen Sie übergreifend Verständnis für Filmbildungsmechanismen und Hilfsmittelwirkung, was auch für das Verständnis von Dispergierung und Grenzfläche von Nanopartikeln in der Harzmatrix aufschlussreich ist.