Sur le chemin transformant réellement les nanoparticules en revêtement utilisable, l'étape la plus facilement sous-estimée et la plus susceptible de faire échouer un projet n'est pas la conception de la formulation, mais la stabilité de dispersion. De nombreuses recherches présentent de belles performances de nanocomposites dans des articles, mais dès qu'on passe à la production à grande échelle, le film de peinture présente des particules, un voile, une perte d'anticorrosion — la racine se trouve souvent dans la re-agglomération des nanoparticules. Ce dossier de recherche (TDS_MSDS_RESEARCH.md, consulté le 2026-07-27) l'écrit très clairement : le défi clé des nanoparticules est « agglomération (les nanoparticules à haute énergie de surface s'agglomèrent facilement) → nécessite modification de surface/agent de dispersion/ultrasons ». Cet article part de la racine de l'agglomération, décompose systématiquement la modification de surface, les agents de dispersion, les ultrasons et les procédés de broyage et de micronisation, ainsi que la façon d'évaluer la stabilité de la pâte par le potentiel Zeta, pour aider les ingénieurs à intégrer véritablement et stablement le « nano » dans le revêtement.
En tant que fournisseur spécialisé dans les revêtements fonctionnels, Kexin New Materials (kexinMaterials) considère la stabilité de dispersion comme le premier verrou technologique dans le passage des systèmes nanocomposites du laboratoire à la production de masse. Les points clés de modification de surface et de broyage mentionnés dans cet article proviennent tous de l'expérience industrielle réelle et de la validation croisée de données techniques publiques, à titre de référence pour les équipes de R&D et de production.
I. Conclusion d'abord : la stabilité de dispersion est le goulot d'étranglement de la production de revêtement nano
L'« effet nano » du revêtement nano repose entièrement sur la prémisse que « les particules existent dans le film de peinture à taille nanométrique et dispersées uniformément ». Dès que les particules s'agrègent en blocs micrométriques :
- le réseau de blindage se rompt, les fonctions d'anticorrosion, d'usure et d'hydrophobie chutent brutalement ;
- les blocs deviennent des centres de diffusion lumineuse, le film de peinture voile et le brillant est irrégulier ;
- la liaison interface blocs-résine est faible, devenant point de concentration de contrainte et point de départ de micro-piles de corrosion ;
- obstruction des pistolets lors de la pulvérisation, sédimentation lors du stockage et transport, la cohérence de l'application s'effondre.
Ainsi, la conversion du « nano » en valeur produit dépend à sept parts de la dispersion et à trois parts de la formulation. C'est aussi pourquoi la stabilité de dispersion est isolée comme sujet central du procédé de fabrication.
II. La racine de l'agglomération : les trois sources de la haute énergie de surface
Pour traiter l'agglomération, il faut d'abord comprendre pourquoi elle survient. Selon la première section du dossier « Propriétés générales et particules du revêtement nano » : le mécanisme d'action du revêtement nano repose sur l'effet de petite taille, l'effet de surface (haute surface spécifique), l'effet de taille quantique, et le défi clé est précisément « les nanoparticules à haute énergie de surface s'agglomèrent facilement ». La haute énergie de surface entraîne l'agglomération à trois niveaux :
2.1 Explosion de la surface spécifique
Quand la taille des particules passe du micromètre au nanomètre, le rapport surface sur volume augmente par ordres de grandeur. Pour une particule sphérique, la surface spécifique d'une particule de 100 nm de diamètre est environ 100 fois celle d'une particule de 10 µm. Une surface immense signifie beaucoup de liaisons pendantes, de liaisons insaturées, les particules « désirent » se toucher mutuellement pour réduire l'énergie.
2.2 Prédominance des forces de van der Waals
À l'échelle nanométrique, la gravité est négligeable, tandis que l'attraction de van der Waals est proportionnelle au diamètre et décroît avec le cube de la distance ; à courte distance elle est bien supérieure à l'énergie cinétique du mouvement brownien qui sépare les particules. Autrement dit, deux nanoparticules une fois proches, la force de van der Waals les verrouille ensemble comme un « aimant ».
2.3 Équilibre fragile entre charge de surface et solvatation
Si la charge de surface des particules est insuffisante (potentiel Zeta absolu faible), la répulsion électrostatique ne suffit pas à contrebalancer l'attraction de van der Waals ; si la couche de solvatation est mince, l'encombrement stérique est insuffisant, les particules s'agrègent aussi. C'est la base physique pour laquelle on recourt plus tard à l'agent de dispersion et à la modification de surface.
3.4 Comment maîtriser le « degré » de modification
Une modification insuffisante laisse l'énergie de surface encore haute et un risque de re-agglomération ; une modification excessive donne une couche organique trop épaisse, diluant l'effet nano et pouvant être incompatible avec la résine, voire affecter le durcissement et la réticulation. En pratique, on calibre le degré de modification par l'angle de contact, le potentiel Zeta et le suivi de la taille des particules après dispersion, pour trouver la fenêtre de « modification minimale nécessaire » — stable en dispersion sans sacrifier les performances intrinsèques du nano.
2.4 Comprendre l'agglomération et la stabilité via le cadre DLVO
La chimie des colloïdes décrit par la théorie DLVO l'énergie potentielle totale inter-particules comme la somme de l'attraction de van der Waals et de la répulsion de la double couche : quand la barrière de répulsion est assez haute, les particules ne peuvent la franchir et restent stables ; si la barrière est comprimée (ex. ajout d'électrolyte, mauvais réglage du pH) elles s'agrègent. Les nanoparticules, ayant un terme de van der Waals plus fort, exigent une barrière plus haute, c'est pourquoi elles dépendent davantage d'un potentiel Zeta élevé ou d'un fort encombrement stérique. Comprendre ce cadre évite les manipulations aveugles « au feeling sur l'agent de dispersion ».
III. Premier levier contre l'agglomération : la modification de surface
La modification de surface « agit sur la particule elle-même », modifiant par moyens chimiques ou physiques les propriétés de surface des nanoparticules pour réduire l'énergie de surface et améliorer la compatibilité avec la résine. C'est le moyen fondamental pour une stabilité durable.
3.1 Modification par couplant
Les silanes de couplage, les titanates de couplage sont des voies classiques. Prenons le nano SiO₂ : après hydrolyse, le silane condense avec les silanols de surface, enveloppant la particule d'une couche de chaînes organiques, réduisant l'énergie de surface et améliorant la liaison interface par l'enchevêtrement des chaînes organiques avec la résine. Le SiO₂ modifié s'humecte et se disperse plus facilement dans l'époxy, le polyuréthane, et ne s'agglomère pas facilement à nouveau.
3.2 Enrobage inorganique
Pour le nano TiO₂ à activité photocatalytique, l'usage direct accélère le vieillissement de la résine. On l'enrobe souvent de SiO₂ ou Al₂O₃ pour isoler ses sites actifs, l'enrobage modifiant aussi l'énergie de surface et améliorant la dispersion. Cela correspond à la remarque « le nano TiO₂ nécessite un traitement d'enrobage » en anticorrosion (voir l'article nanocomposite anticorrosion de ce lot).
3.3 Greffage de polymère en surface
Par réaction radicalaire ou d'ouverture de cycle, on greffe des chaînes macromoléculaires en surface formant une « brosse polymère ». Ces brosses s'étendent dans le solvant, offrant un fort encombrement stérique, solution adoptée par les pâtes de dispersion nano haut de gamme, mais procédé complexe et coûteux.
L'avantage de la modification de surface est durable, permanent ; le défaut est une fenêtre de procédé étroite, insuffisante elle limite l'effet, excessive elle peut introduire des groupes incompatibles ou affecter le durcissement final. Elle est généralement combinée avec l'agent de dispersion et le procédé mécanique ci-dessous.
4.3 Répartition des rôles entre agent de dispersion et modification de surface
Ils ne sont pas en compétition mais complémentaires : la modification de surface détermine si la particule est « intrinsèquement » favorable, l'agent de dispersion détermine si elle reste stable « dans un système donné ». Si on a fait une modification silane, on peut choisir un agent de dispersion polymère mieux compatible pour réduire la dose ; si la particule n'est pas modifiée, on dépend d'un agent plus fort et d'un Zeta plus élevé, mais la stabilité au stockage à long terme est souvent inférieure au système modifié. En sélection, il faut traiter l'état de prétraitement des particules et le type d'agent de dispersion comme variables conjointes à optimiser.
IV. Second levier contre l'agglomération : l'agent de dispersion
Quand la modification de surface ne suffit pas seule à maintenir la stabilité, ou que le coût est contraint, l'agent de dispersion est la solution la plus courante en industrialisation. Les agents de dispersion sont souvent des polymères ou oligomères, adsorbés en surface des particules via une structure « groupe d'ancrage + segment de solvatation » :
- Type stabilisation électrostatique : comme les polyélectrolytes, donnent aux particules une charge de même signe, la répulsion de double couche combat l'agglomération (efficace en milieu aqueux, limité en milieu haute salinité/haut solide).
- Type encombrement stérique : les segments macromoléculaires forment une barrière physique entre particules, indépendant de la charge, crucial pour les systèmes solvants.
- Type stabilisation électrosterique (combinée) : combine les deux, large applicabilité.
Choisir l'agent de dispersion doit correspondre à la polarité de la résine et au système solvant. Par exemple, les structures d'agent requises pour l'époxy aqueux et le polyuréthane solvant diffèrent grandement ; la dose aussi doit être optimisée par potentiel Zeta et courbe de viscosité, un excès provoquant au contraire une floculation par pontage.
4.4 Plage d'expérience sur la dose
La dose d'agent de dispersion se compte généralement « sur la masse de nanoparticules », commune de 1 %–10 %, pas plus c'est plus stable : trop peu couvre insuffisamment, trop flocule par pontage ou affecte le brillant et la dureté du film. Le point optimal se détermine par l'ensemble des trois courbes « Zeta — viscosité — taille », et se fige dans la fiche procédé, évitant d'ajuster au feeling chaque lot, discipline de base pour la cohérence de production.
V. Troisième levier contre l'agglomération : procédé de dispersion mécanique
La modification de surface et l'agent de dispersion règlent « si ça peut rester stable », le procédé mécanique règle « comment les séparer ». Le dossier liste « ultrasons » comme un moyen clé, mais l'industrialisation à grande échelle repose plus sur le broyage et le cisaillement élevé.
5.1 Dispersion par ultrasons
Utilise les micro-jets à haute pression locaux générés par cavitation ultrasonore dans le liquide pour « déchirer » les agglomérats. Avantage : matériel simple, doux pour les particules fragiles, adapté aux petits échantillons labo ; défaut : très difficile à amplifier — l'ultrason s'atténue vite, un grand volume de pâte est difficile à traiter uniformément, énergie et temps importants. Ainsi l'ultrason sert surtout à la pré-dispersion ou validation R&D, pas à la ligne principale.
5.2 Broyage (micronisation/broyage à billes)
La vraie force des pâtes nano en industrie est le microniseur (broyeur à billes, bead mill) et le broyeur à boulets. Le microniseur utilise un disque tournant rapide entraînant le milieu de broyage (perles de zircone etc.) appliquant cisaillement fort et impact à la pâte, brisant les agglomérats au niveau nano. Paramètres clés :
- taille et densité du milieu de broyage (plus petit milieu, taille plus fine mais efficacité baisse) ;
- taux de remplissage des perles et vitesse (déterminent l'apport énergétique) ;
- solide et viscosité de la pâte (affectent mouvement du milieu et gestion thermique) ;
- nombre de cycles et temps de séjour (déterminent le rétrécissement de la distribution granulométrique).
Le microniseur est efficace, continu, équipement central de la production de revêtement nano. Mais il chauffe fort, les résines sensibles température ou systèmes à agglomération thermique nécessitent une double enveloppe de refroidissement.
5.3 Pré-mélange à cisaillement élevé et tri-cylindre
Avant le microniseur, on fait généralement un pré-mélange à disperseur à cisaillement élevé (dissolver) pour casser les agglomérats mous, humecter la poudre ; pour les systèmes très visqueux on peut utiliser un broyeur tri-cylindre. Un pré-mélange insuffisant réduit fortement l'efficacité du microniseur.
6.6 Stabilité au stockage et structure thixotrope
La pâte stable doit présenter une certaine structure thixotrope au repos pour prévenir la sédimentation, et peut être fluidifiée de manière réversible sous cisaillement (pompage, agitation) pour faciliter le transfert ; cet état de « gel mou » favorise le stockage et le transport à longue distance des pâtes nano. Mais une thixotropie trop forte entraîne des difficultés de formulation et un mauvais débullage, il faut trouver un équilibre entre les auxiliaires rhéologiques et la stabilité de dispersion. Sur la ligne de production, on confirme généralement la durée de conservation par le suivi de la taille des particules et du taux de sédimentation après 7/14/28 jours de stockage.5.4 Notions de base sur l'énergie et la mise à l'échelle du broyage
L'énergie d'entrée du broyeur à billes est approximativement liée à la masse du milieu et au carré de la vitesse de rotation ; pour réduire la taille des particules de moitié, l'énergie doit souvent être multipliée par plusieurs. Cela signifie que la nanofication présente une caractéristique de « coût marginal croissant » : plus fin n'est pas toujours mieux — il suffit d'atteindre le rapport diamètre/épaisseur et le degré de dispersion nécessaires au masquage, un broyage excessif n'augmente que la consommation d'énergie et les risques thermiques. En production de masse, la cible du procédé doit être « la finesse minimale satisfaisant aux performances », et non la poursuite aveugle de la limite nano.
VI. Stabilité de la pâte : de « bien disperser » à « bien stabiliser »
Séparer les particules n'est que la première mi-temps ; les empêcher de se réagréger pendant tout le processus de stockage, de formulation et d'application est la seconde mi-temps — c'est-à-dire la stabilité de la pâte. Points clés :
- Potentiel Zeta suffisant : généralement |Zeta| > 30 mV est considéré comme relativement stable (plus la valeur absolue est élevée, plus c'est stable), < 20 mV favorise la sédimentation par agrégation. Mais il faut noter que pour les systèmes dominés par le blocage stérique, Zeta n'est pas le seul critère.
- Viscosité et teneur en solides appropriées : à teneur en solides trop élevée, la fréquence de collision des particules augmente, nécessitant un mécanisme de stabilisation plus fort ; trop basse, le coût est élevé et l'efficacité faible.
- Solvatation et compatibilité avec la résine : la polarité de la pâte et de la résine de formation de film finale doit correspondre, sinon séparation de phase ou floculation lors de la formulation.
- Éviter les électrolytes et les changements brusques de pH : cela compresse la double couche électrique ou modifie la charge de surface, provoquant une réagrégation secondaire.
- Contrôle de température : l'augmentation de température peut affaiblir la couche de solvatation et accélérer l'agrégation brownienne ; le refroidissement du broyeur et la régulation thermique de l'entrepôt sont importants.
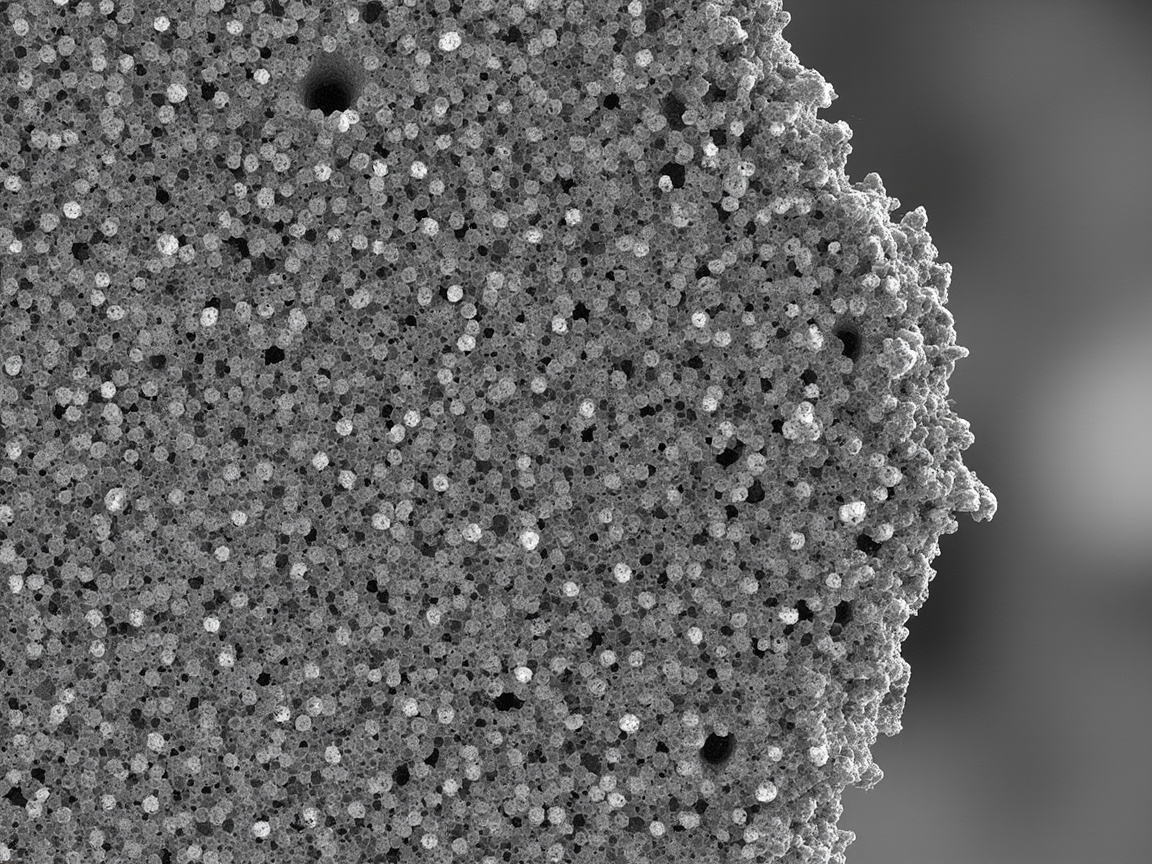
Le dossier indique clairement dans « Test et caractérisation des peintures nano » : la distribution de taille des particules / le potentiel Zeta sont évalués par diffusion dynamique de la lumière (DLS), associés à TEM/SEM pour observer la morphologie et au profilomètre pour mesurer l'épaisseur du film. Ce sont précisément les « bilans de santé » de la stabilité de la pâte.
VII. Tableau comparatif des méthodes de dispersion : comment choisir la combinaison de procédés
Le tableau ci-dessous résume le mécanisme, l'applicabilité et les limites des principaux moyens de dispersion et de stabilisation, afin de faciliter les décisions de combinaison lors de la conception du procédé.
| Méthode de dispersion/stabilisation | Principe d'action | Système/échelle applicable | Principal avantage | Principale limite |
|---|---|---|---|---|
| Modification de surface (couplant/enrobage/greffage) | Réduire l'énergie de surface, améliorer la compatibilité avec la résine | Particules nano inorganiques (SiO₂/TiO₂/argile) | Longue durée, améliore la liaison interfaciale | Procédé complexe, fenêtre étroite |
| Dispersant (polyélectrolyte/polymère) | Répulsion électrostatique ou blocage stérique | Aqueux/solvanté tous deux possibles | Polyvalent, facile à mettre à l'échelle | Un mauvais choix de type provoque la floculation par pontage |
| Dispersion par ultrasons | Désagrégation par micro-jets de cavitation | Laboratoire, petit lot | Équipement simple, doux | Difficile à mettre à l'échelle, consommation énergétique élevée |
| Broyeur à billes/sable | Cisaillement élevé, impact cassant les agrégats | Pâte, ligne de production continue de pâte colorée | Efficace, scalable | Échauffement, peut introduire une usure du milieu |
| Prémélange à cisaillement élevé | Mouillage par cisaillement, cassage des agrégats mous | Prédispersion des charges | Simple, prétraitement indispensable | Dispersion grossière seulement, pas de nanofication |
Dans la pratique, une ligne de production typique est « prémélange à cisaillement élevé → broyage fin au sable → stabilisation avec dispersant/particules modifiées de surface → formulation → libération après test Zeta/taille » ; ces cinq étapes sont étroitement liées.
8.4 Exigences implicites de la cinétique de durcissement sur la dispersion
La durcissement époxy-amine et la réaction NCO/OH de polyuréthane ont toutes une fenêtre de temps. Si la pâte nano contient une trace d'eau ou des groupes polaires introduits par le dispersant, cela peut modifier la vitesse de durcissement ou provoquer un dégagement de mousse. Par conséquent, avant la qualification du système nanocomposite, un test par calorimétrie différentielle à balayage (DSC) ou de temps de gel doit être effectué pour confirmer que les composants dispersés ne « volent » pas l'agent de durcissement ni ne catalysent de réactions secondaires, sinon le film de peinture sera mou, collant et l'anticorrosion diminuera.
VIII. Liaison avec la formation du film : bien dispersé et c'est gagné ?
La dispersion stabilisée résout le fait que « les particules nano ne s'agrègent pas dans le liquide », mais après l'application et la formation du film, de nouveaux défis apparaissent :
- Rhéologie et application : la viscosité de la pâte nano est très sensible à la teneur en solides et au dispersant ; la pulvérisation sans air nécessite un bon comportement d'amincissement au cisaillement, sinon bouchage de pistolet ou coulures.
- Retrait de durcissement : l'époxy/polyuréthane se rétracte en volume lors du durcissement, ce qui peut « pousser » les particules initialement séparées les unes vers les autres ; il faut laisser une marge dans la formulation (ex. contrôle du PVC, ajout de segments flexibles).
- Caractérisation finale : après réalisation du film, utiliser la coupe SEM pour confirmer si les particules nano sont toujours mono-dispersées et si les couches sont orientées ; utiliser la brume saline (GB/T 1771) et l'adhérence (GB/T 9286) pour vérifier la fonctionnalité.
On peut dire que la dispersion stabilisée est un point de départ, pas une fin ; elle détermine la limite inférieure, le procédé de formation du film détermine la limite supérieure.
IX. Sécurité et environnement : l'autre face de la manipulation nano
Le dossier rappelle dans « Sécurité nano (points clés MSDS) » : les particules nano inhalables pénètrent dans les poumons, avec risque d'inflammation/fibrose ; l'opérateur doit porter une protection respiratoire contre les particules certifiée NIOSH. La formulation liquide après durcissement est généralement inerte, mais la poussière de pulvérisation et la pâte non durcie nécessitent encore une protection ; il faut éviter de relâcher les poudres nano dans l'environnement. Pour l'atelier de production, cela signifie :
- Zone de chargement des poudres équipée de ventilation locale et de dépoussiérage ;
- Opérateurs équipés de masque/semi-masque NIOSH contre les particules, interdiction de disperser à main nue ;
- Les eaux de lavage et solvants de machine traités comme déchets dangereux, empêcher la diffusion des poudres nano via les eaux usées.
Cela est cohérent avec la discipline EPI de tous les lots contenant de l'isocyanate et des systèmes solvantés : les matériaux avancés doivent être portés par une manipulation avancée et conforme. Il est recommandé d'intégrer la manipulation nano dans les instructions de travail (SOP) et la formation à l'embauche, en précisant les EPI et exigences de ventilation pour le chargement, le broyage et le nettoyage, et de former une boucle fermée via des contrôles réguliers de santé au travail — la stabilité du procédé et la sécurité du personnel sont les deux lignes de base de la production de masse des revêtements nano.
X. Checklist ingénierie : cinq questions avant de lancer le revêtement nano
- L'énergie de surface des particules nano est-elle ramenée à une plage contrôlable par modification/dispersant ?
- La ligne possède-t-elle un équipement à cisaillement élevé comme le broyeur à sable, avec régulation thermique ?
- Le potentiel Zeta et la distribution de taille ont-ils des critères de libération (ex. |Zeta| > 30 mV) ?
- La polarité de la pâte et de la résine finale est-elle compatible, pas de floculation à la formulation ?
- Après formation du film, y a-t-il validation SEM/brume salaine/adhérence confirmant que l'effet nano est bien réalisé ?
En maintenant ce contrôle, l'expérience de Kexin New Materials (kexinMaterials) est : le taux de rendement et la stabilité des performances du revêtement nano sont presque entièrement déterminés par l'étape de dispersion. Dans le dossier procédé, indiquer clairement la taille du milieu, la vitesse, le nombre de cycles, l'ordre d'ajout est plus efficace que d'ajuster sans cesse la formulation.
XI. Milieu de broyage, différences eau/solvant et libération en production
Pour transformer la dispersion stabilisée d'« astuce de laboratoire » en « procédé de ligne reproductible », il y a trois obstacles à franchir : le choix du milieu, les différences de système, les critères de libération.
11.1 Comment choisir le milieu de broyage
Le cœur du broyeur à sable est le milieu de broyage. Les billes d'oxyde de zirconium ont une densité élevée et sont résistantes à l'usure, adaptées à la nanofication des particules dures (ex. TiO₂, SiO₂) ; les billes de verre sont peu coûteuses mais peu efficaces et fragiles, pouvant introduire une pollution siliceuse affectant les performances. La taille du milieu est généralement de 10 à 30 fois la taille cible : pour une pâte à 100 nm, on utilise souvent des microbilles de 0,3–0,6 mm. Le taux de remplissage est souvent de 70–85 % du volume de la chambre ; trop bas manque d'énergie, trop haut augmente fortement l'auto-broyage et l'échauffement. La vitesse de rotation et le type de disque déterminent la vitesse linéaire, généralement cible 8–12 m/s, à ajuster selon la viscosité de la pâte.
11.2 Différences de dispersion entre système aqueux et système solvanté
La dispersion nano aqueuse utilise l'eau comme phase continue, souvent un dispersant polyélectrolyte pour la stabilisation électrostatique ; le potentiel Zeta dépend fortement du pH, il faut ajuster le pH de la pâte à la zone stable ; et l'évaporation de l'eau modifie la teneur en solides, sensible au gel-dégel, l'entrepôt doit être anti-gel. Le système solvanté (ex. polyuréthane avec solvants ester/cétone) utilise plutôt un dispersant polymère pour le blocage stérique, insensible aux électrolytes, mais le VOC est contraint par GB 30981-2020 (revêtement industriel), GB 24409-2020 (revêtement automobile), nécessitant un vecteur bas VOC. Les deux diffèrent aussi en nettoyage d'équipement, classe d'incendie, traitement des gaz résiduels ; la conception de ligne doit être planifiée séparément.
11.3 Tableau des pannes courantes et solutions
| Phénomène de panne | Cause possible | Solution |
|---|---|---|
| Taille ne descend pas | Milieu trop gros / vitesse basse / peu de cycles | Changer pour billes fines, augmenter vitesse, plus de cycles |
| Viscosité de pâte en flèche | Dispersant excessif par pontage / teneur en solides trop haute | Optimiser dosage, réduire teneur en solides |
| Sédimentation et agrégation rapides | Zeta bas / manque de blocage stérique | Ajuster pH, changer dispersant polymère |
| Échauffement et agglomération au broyage | Refroidissement insuffisant / énergie trop élevée | Ajouter refroidissement à double enveloppe, réduire débit d'alimentation |
| Floculation à la formulation | Polarité pâte/résine incompatible | Choisir résine compatible, ajouter agent de compatibilité |
11.4 Pièges de mise à l'échelle du laboratoire à la ligne
En laboratoire, l'utilisation des ultrasons pour quelques grammes d'échantillon permet d'obtenir facilement une stabilité, mais lors du passage à l'échelle de la micronisation par billes de l'ordre de la tonne, les problèmes se concentrent sur la gestion thermique et l'homogénéité : les suspensions de grand volume transmettent mal la chaleur, et une surchauffe locale déclenche l'agglomération ; une alimentation irrégulière provoque un élargissement de la distribution granulométrique. Les contre-mesures consistent en une micronisation par étapes (plusieurs machines en série), un renforcement du refroidissement par chemise et une alimentation à vitesse constante stable. De nombreux projets nano « échantillon étonnant en petit, échec en production de masse », la cause racine se situe presque toujours à ce seuil de mise à l'échelle.
11.5 La caractérisation n'est pas un devoir à faire après coup
En traitant la DLS, le Zeta et la TEM comme des contrôles obligatoires à chaque lot plutôt que comme des mesures uniquement en cas de problème, on peut transformer la stabilité de la dispersion d'une « science occulte » en une discipline ingénierisable. La distribution granulométrique/Zeta (DLS), la morphologie TEM/SEM et l'épaisseur de film (profilomètre) listées dans le dossier doivent être intégrées au processus de QC, et non conservées uniquement comme matériel pour publications.
11.6 Recommandations pour les critères de libération en production de masse
Inscrire ce qui suit sur la carte de procédé : la finesse du pré-mélange avant l'entrée au broyeur à billes atteint le standard ; la taille de sortie D50, D90 satisfait la conception ; la valeur absolue du potentiel Zeta > 30 mV ; le taux de sédimentation sur 24 h est inférieur au seuil ; après formulation de la peinture, le retest de la taille ne montre pas de grossissement. Conserver un échantillon par lot pour la vérification par brouillard salin (GB/T 1771)/adhérence (GB/T 9286). Le SPC (contrôle statistique de procédé) du segment de dispersion garantit davantage le rendement et la stabilité des performances du revêtement nano que de re-régler sans cesse la formulation.
11.7 Numérisation et contrôle qualité en ligne
Les lignes de production avancées ont commencé à connecter la DLS, le Zeta et les granulomètres en ligne au MES, pour un retour en temps réel ajustant la vitesse de rotation du broyeur et le débit d'alimentation, remplaçant l'expérience du vieux maître par une boucle de données fermée. Pour un système de revêtement nano où « le procédé est le produit », celui qui premièrement transforme la stabilité de dispersion en un procédé numérique observable et traçable détient la clé du rendement de production de masse. Bien que cet investissement soit important, c'est la voie obligée pour transformer réellement les résultats étonnants du laboratoire en produits commerciaux stables sur l'étagère.
XII. Questions fréquentes
Q : Pourquoi les nanoparticules s'agglomèrent-elles si facilement, alors que les pigments ordinaires ne le font pas vraiment ?
R : Les pigments ordinaires ont une taille de l'ordre du micron, une faible surface spécifique et une faible énergie de surface, les forces de van der Waals étant négligeables relativement à leur masse. Les nanoparticules ont une surface spécifique des centaines ou milliers de fois supérieure, avec de nombreuses liaisons pendantes en surface et une énergie de surface extrêmement élevée ; l'attraction de van der Waals domine à l'échelle nanométrique, et dès qu'elles s'approchent elles sont « aspirées », d'où une agglomération très facile. C'est une nécessité physique due à l'effet de taille, et non une erreur de formulation.
Q : Modification de surface ou ajout d'agent de dispersion, lequel est meilleur ?
R : Ce n'est pas un choix l'un ou l'autre, mais un usage par couches. La modification de surface réduit l'énergie de surface à partir de l'intrinsèque de la particule et améliore la compatibilité avec la résine, c'est une solution à long terme mais au procédé complexe ; l'agent de dispersion est le moyen de stabilisation externe le plus courant en industrie, s'appuyant sur la répulsion électrostatique ou le blocage stérique pour empêcher l'agrégation. Les systèmes haut de gamme utilisent souvent les deux : d'abord modification de surface, puis agent de dispersion adapté, enfin dispersion mécanique, les trois agissant en synergie.
Q : Ultrasons ou broyeur à billes, lequel utiliser industriellement ?
R : Les ultrasons conviennent à la pré-dispersion d'échantillons de laboratoire ou à la validation scientifique ; l'avantage est la douceur et la simplicité de l'équipement, mais la mise à l'échelle est extrêmement difficile et la consommation énergétique élevée, difficile à utiliser en ligne principale. Le broyeur à billes (bead mill) est le pilier de la production de masse de suspensions nano, brisant les agglomérats en nanomètres par impact à cisaillement élevé des milieux de broyage, permettant la continuité et une efficacité élevée, mais nécessite un contrôle thermique. Une ligne typique est « pré-mélange à cisaillement élevé → broyage à billes → stabilisation → formulation de la peinture ».
Q : Comment juger si une suspension nano est stable ?
R : Les indicateurs clés sont le potentiel Zeta et la distribution granulométrique, mesurés par diffusion dynamique de la lumière (DLS). Généralement |Zeta| > 30 mV est considéré comme relativement stable, < 20 mV sédimente facilement ; en même temps, observer si la distribution granulométrique est étroite et s'il y a une traîne de grosses particules. Juger ensuite par l'évolution de la viscosité dans le temps et l'observation de sédimentation. Pour les systèmes dominés par le blocage stérique, le Zeta n'est pas le seul critère, il faut aussi examiner la solvatation et la compatibilité.
Q : Quelle valeur regarder exactement pour le potentiel Zeta ?
R : Regarder la valeur absolue. Le potentiel Zeta reflète la charge nette en surface de la particule ; plus la valeur absolue est grande, plus la répulsion de la double couche est forte, et moins l'agrégation est facile. Par expérience |Zeta| > 30 mV est stable, 20–30 mV critique, < 20 mV sédimente facilement. Mais il ne décrit que la contribution de stabilisation électrostatique ; si le blocage stérique est fourni par un dispersant polymère, même avec un Zeta bas la stabilité est possible, il faut alors corroborer par la distribution granulométrique.
Q : Quelle taille de billes et quelle vitesse de rotation choisir pour le broyage ?
R : Il n'y a pas de valeur universelle, cela dépend de la taille cible et des propriétés de la suspension. Généralement, plus le milieu de broyage est petit, plus la taille obtenue est fine, mais l'efficacité et la chaleur augmentent ; le taux de remplissage des billes et la vitesse de rotation déterminent l'apport énergétique ; la teneur en solide et la viscosité de la suspension affectent le mouvement du milieu et la gestion thermique. Il faut déterminer la fenêtre par expérience sur distribution granulométrique et capacité de production, et équiper un refroidissement par chemise pour contrôler l'élévation de température, évitant la ré-agglomération thermique secondaire.
Q : La dispersion est bien faite, pourquoi y a-t-il encore des problèmes après formation du film ?
R : La dispersion ne résout que le « ne pas s'agglomérer dans le liquide » ; la formation du film a de nouvelles variables : le retrait de cure peut rapprocher les particules ; une rhéologie inappropriée provoque le bouchage de pistolet ou les coulures lors de la pulvérisation ; une polarité de résine incompatible déclenche la floculation lors de la formulation. Par conséquent, après formation du film, utiliser une coupe SEM pour confirmer que les particules restent monodispersées et l'orientation des couches, et vérifier la fonction par brouillard salin (GB/T 1771) et adhérence (GB/T 9286).
Q : Quelles précautions de sécurité pour la manipulation des poudres nano ?
R : Selon l'entrée sécurité nano du dossier : les nanoparticules inhalables blessent les poumons, la manipulation doit se faire avec une protection respiratoire contre les particules NIOSH ; après durcissement liquide elles sont généralement inertes, mais la poussière de pulvérisation et les suspensions non durcies nécessitent protection ; éviter la libération des nanopoudres dans l'environnement. L'atelier doit être équipé de ventilation locale et dépoussiérage, EPI conformes, et les déchets de suspension et solvants de lavage gérés comme déchets dangereux.
XIII. Lectures complémentaires
Les trois articles suivants, issus de la liste blanche de contenus publiés, vous permettent de prolonger sous l'angle « sélection de système — cure de film — science de formation de film » :
- Guide de sélection des revêtements industriels à l'eau : comprendre le système de résine ainsi que la teneur en solide et les contraintes VOC est le préalable au choix du type d'agent de dispersion et à l'adaptation du procédé de broyage à billes.
- Mécanisme de séchage et de cure des peintures à l'eau : la formation et le retrait de cure du film affectent la distribution finale des nanoparticules ; cet article aide à relier le bout dispersion et le bout cure.
- Principes scientifiques des revêtements bois à l'eau : comprendre transversalement la matière de formation de film, les additifs et les interactions d'interface, ce qui est également instructif pour la modification de surface des nanoparticules et la compatibilité résine.