На пути превращения наночастиц в реально пригодное покрытие самым недооценённым и наиболее часто приводящим к провалу проектов этапом является не разработка рецептуры, а дисперсионная стабильность. Многие исследования демонстрируют в статьях впечатляющие нанокомпозитные свойства, но при масштабировании до производства на лакокрасочной плёнке появляются частицы, матовость, отказ антикоррозийной защиты — корень проблемы, как правило, в повторной агломерации наночастиц. В данном пакете исследовательских материалов (TDS_MSDS_RESEARCH.md, извлечено 2026-07-27) это написано предельно ясно: ключевая проблема наночастиц — «агломерация (наночастицы с высокой поверхностной энергией склонны к агломерации) → требуются поверхностная модификация / диспергатор / ультразвук». В этой статье, начиная с корней агломерации, системно разбираются поверхностная модификация, диспергаторы, ультразвук и процессы перетира и бисерного помола, а также то, как оценивать стабильность пасты по Zeta-потенциалу, чтобы помочь инженерам действительно устойчиво ввести «нано» в покрытие.
Как поставщик, глубоко работающий в сфере функциональных покрытий, Кэсинь Новые Материалы (kexinMaterials) в процессе перехода нанокомпозитных систем из лаборатории в серийное производство рассматривает дисперсионную стабильность как первый технологический барьер. Изложенные в статье ключевые моменты поверхностной модификации и процесса бисерного помола основаны на перекрёстной проверке реального производственного опыта и открытых технических данных и предназначены для справки командам НИОКР и производственно-технологическим командам.
I. Сразу к выводу: дисперсионная стабильность — горловина серийного производства нанопокрытий
«Наноэффект» нанопокрытий полностью строится на предпосылке «частицы присутствуют в лакокрасочной плёнке в нанометровом размере и равномерно диспергированы». Как только частицы собираются в агломераты микронного размера:
- защитная сеть разрывается, функции антикоррозийности, износостойкости, гидрофобности падают обрывисто;
- агломераты становятся центрами рассеяния света, плёнка мутнеет, блеск неравномерен;
- связь агломератов с матрицей смолы слабая, они становятся концентраторами напряжений и стартовыми точками коррозионных микрогальванических пар;
- при распылении забивается сопло, при хранении и транспортировке происходит оседание, согласованность нанесения разрушается.
Поэтому, превратятся ли «нано» в ценность продукта, на семь десятых зависит от диспергирования, на три — от рецептуры. Именно поэтому дисперсионная стабильность выделена в отдельную ключевую тему производственного процесса.
II. Корни агломерации: три источника высокой поверхностной энергии
Чтобы победить агломерацию, сначала поймите, почему она происходит. Согласно первому разделу материалов «Общие свойства нанопокрытий и частицы»: механизм действия нанопокрытий строится на эффекте малых размеров, поверхностном эффекте (высокая удельная поверхность), квантовом размерном эффекте, а ключевая проблема — именно «наночастицы с высокой поверхностной энергией склонны к агломерации». Высокая поверхностная энергия движет агломерацией на трёх уровнях:
2.1 Взрывной рост удельной поверхности
При уменьшении размера частиц с микронного до нанометрового отношение поверхности к объёму возрастает на порядки. Для сферических частиц оценочно удельная поверхность частиц диаметром 100 нм уже примерно в 100 раз больше, чем у частиц 10 мкм. Огромная поверхность означает множество висячих и ненасыщенных связей, частицы «стремятся» снизить энергию через взаимный контакт.
2.2 Доминирование сил Ван-дер-Ваальса
Для частиц наномасштаба гравитацией можно пренебречь, а силы Ван-дер-Ваальсова притяжения пропорциональны размеру частиц и убывают с кубом расстояния, на близком расстоянии они много больше кинетической энергии броуновского движения, разделяющей частицы. Иными словами, два наночастицы, однажды сблизившись, словно «магнитным притяжением» запираются вместе.
2.3 Хрупкое равновесие поверхностного заряда и сольватации
Если поверхностный заряд частиц недостаточен (абсолютное значение Zeta-потенциала низкое), электростатического отталкивания не хватает, чтобы противостоять Ван-дер-Ваальсову притяжению; если сольватный слой тонкий, стерического барьера недостаточно, частицы также коагулируют. Именно в этом физическая основа для последующего применения диспергаторов и поверхностной модификации.
3.4 Как соблюсти «меру» модификации
При недостаточной модификации поверхностная энергия остаётся высокой, легко происходит повторная агломерация; при избыточной модификации органический слой слишком толстый, разбавляется наноэффект и возможна несовместимость со смолой, вплоть до влияния на отверждение и сшивку. На практике часто калибруют степень модификации по краевому углу смачивания, Zeta-потенциалу и контрольному замеру размера частиц после диспергирования, находя окно «минимально необходимой модификации» — достаточной для стабильного диспергирования, но не жертвующей собственными наносвойствами.
2.4 Понимание агломерации и стабильности через框架 DLVO
Коллоидная химия использует теорию DLVO, описывая суммарный потенциал между частицами как сумму Ван-дер-Ваальсова притяжения и двойнослойного электростатического отталкивания: когда барьер отталкивания достаточно высок, частицы не могут его преодолеть и остаются стабильными; если барьер сжат (например, добавлением электролита, неверным pH), происходит коагуляция. Наночастицы из-за более сильного Ван-дер-Ваальсова члена предъявляют более жёсткие требования к высоте барьера, именно поэтому они сильнее зависят от высокого Zeta-потенциала или сильного стерического барьера. Понимание этого框架 позволяет избежать слепых операций «подбора диспергатора на ощупь».
III. Первый рычаг против агломерации: поверхностная модификация
Поверхностная модификация — это «воздействие на сами частицы»: химическими или физическими методами меняются свойства поверхности наночастиц, снижается поверхностная энергия, повышается совместимость со смолой. Это фундаментальное средство достижения долговременной стабильности.
3.1 Модификация силанами-связующими
Силановые связующие (силаны), титанатные связующие — классический путь. На примере нано-SiO₂: после гидролиза силан конденсируется с поверхностными силикольными группами, покрывая частицу слоем органических цепей, что снижает поверхностную энергию и через переплетение органических цепей со смолой повышает межфазную связь. Модифицированный SiO₂ легче смачивается и диспергируется в эпоксидной, полиуретановой смолах и менее склонен к повторной агломерации.
3.2 Неорганическое капсулирование
Для фотокаталитически активного нано-TiO₂ прямое применение ускорит старение смолы. Часто применяют капсулирование SiO₂ или Al₂O₃, изолируя активные центры, при этом капсулирующий слой также меняет поверхностную энергию и улучшает диспергирование. Это согласуется с предупреждением в антикоррозийной статье о «необходимости капсулирования нано-TiO₂» (см. статью этой партии о нанокомпозитной антикоррозии).
3.3 Прививка полимера на поверхность
Через радикальные или реакции раскрытия цикла на поверхности частиц прививаются макромолекулярные цепи, формируя «полимерную щётку». Эти щётки разворачиваются в растворителе, обеспечивая мощный стерический барьер — схема, часто применяемая в высококачественных нанодисперсных пастах, но технологически сложная и дорогая.
Преимущество поверхностной модификации — раз и навсегда, долговременно; недостаток — узкое технологическое окно, при недостаточной модификации эффект ограничен, при избыточной возможно внесение несовместимых групп или влияние на финальное отверждение. Обычно применяется в сочетании со следующими диспергаторами и механическими процессами.
4.3 Разделение труда между диспергатором и поверхностной модификацией
Они не конкуренты, а дополнение: поверхностная модификация определяет, «дружелюбна» ли частица по своей природе, диспергатор определяет, будет ли она стабильна «в конкретной системе». Если уже проведена силановая модификация, можно выбрать лучше совместимый полимерный диспергатор и снизить его расход; если частицы не модифицированы, зависят от более сильного диспергатора и более высокого Zeta, но долговременная стабильность при хранении и транспортировке часто хуже, чем у модифицированных систем. При выборе следует рассматривать состояние предобработки частиц и тип диспергатора как набор совместных переменных для оптимизации.
IV. Второй рычаг против агломерации: диспергаторы
Когда поверхностной модификации недостаточно для самостоятельного поддержания стабильности или ограничен бюджет, диспергатор — самое универсальное решение для индустриализации. Диспергаторы в основном представляют собой полимеры или олигомеры, адсорбирующиеся на поверхности частиц через структуру «якорная группа + сольватирующийся сегмент»:
- Электростатически стабилизирующий тип: например, полиэлектролиты, придают частицам одноимённый заряд, защищают от агломерации за счёт двойнослойного отталкивания (эффективно для водных систем, ограничено при высокой солёности / высокой твёрдой фазе).
- Стерически стабилизирующий тип: макромолекулярные сегменты формируют физический барьер между частицами, не зависит от заряда, особенно важен для растворимых покрытий.
- Электростатически-стерический комбинированный тип (electrosteric): сочетает оба, широко применим.
Выбор диспергатора должен соответствовать полярности смолы и растворительной системе. Например, структуры диспергаторов для водной эпоксидной и растворимой полиуретановой смол сильно различаются; количество добавки также оптимизируется по Zeta-потенциалу и кривой вязкости, избыток напротив вызывает мостиковую флокуляцию.
4.4 Эмпирический диапазон добавки
Расход диспергатора обычно считается «от массы наночастиц», часто в диапазоне 1%–10%, и неверно думать, что чем больше, тем стабильнее: при малом — покрытие недостаточно, при большом — мостиковая флокуляция или влияние на блеск и твёрдость плёнки. Оптимум определяется совместно по трём кривым «Zeta-потенциал — вязкость — размер частиц» и фиксируется в техкарте, чтобы избежать добавок на ощупь каждой партией — это базовая дисциплина согласованности серийного производства.
V. Третий рычаг против агломерации: механические процессы диспергирования
Поверхностная модификация и диспергаторы решают «можно ли стабилизировать», механические процессы решают «как это разорвать». В материалах «ультразвук» указан как один из ключевых методов, а для промышленного масштабирования больше полагаются на перетир и высокий сдвиг.
5.1 Ультразвуковое диспергирование
Использует локальные микроструи высокого давления, возникающие в жидкости при ультразвуковой кавитации, чтобы «разорвать» агломераты. Преимущества: простое оборудование, мягко к хрупким частицам, подходит для лабораторных образцов; недостатки: крайне трудно масштабировать — ультразвук быстро затухает, большой объём пасты трудно обработать равномерно, высокое энергопотребление и длительное время. Поэтому ультразвук чаще применяют для преддиспергирования или НИОКР-проверки, а не в основной линии.
5.2 Перетир (бисерный помол / шаровой помол)
Настоящей силой в промышленных нанопастах является бисерная мельница (bead mill) и шаровой помол. Бисерная мельница за счёт быстро вращающегося диска приводит мелющие тела (циркониевые шарики и пр.) в сильный сдвиг и удар по пасте, разбивая агломераты до нанометрового уровня. Ключевые параметры процесса включают:
- размер и плотность мелющих тел (чем мельче тела, тем тоньше получаемый размер, но ниже эффективность);
- коэффициент заполнения шарами и скорость вращения (определяют энерговложение);
- твёрдая фаза и вязкость пасты (влияют на движение тел и теплоуправление);
- число циклов и время пребывания (определяют сужение распределения по размерам).
Бисерный помол эффективен, может быть непрерывным —Ядроное оборудование серийного производства нанопокрытий. Но он заметно выделяет тепло, для термочувствительных смол или систем с термоиндуцированной агломерацией требует охлаждающей рубашки.
5.3 Высокосдвиговое предсмешивание и трёхвалковая машина
Перед подачей в бисерную мельницу обычно используют диссольвер (высокосдвиговый смеситель) для предсмешивания, разбивания мягких агломератов, смачивания сухого порошка; для систем с очень высокой вязкостью возможно применение трёхвалковой машины. Недостаточное предсмешивание сильно снижает эффективность бисерного помола.
6.6 Стабильность при хранении и тиксотропная структура
Стабильная паста в состоянии покоя должна обладать определенной тиксотропной структурой для предотвращения оседания, а под воздействием сдвига (перекачка насосом, перемешивание) обратимо разжижаться для удобного перемещения; такое состояние «мягкого геля» благоприятно для дальней транспортировки и хранения нанопаст. Однако чрезмерно сильная тиксотропность приведет к трудностям при приготовлении краски и плохому удалению пузырьков, необходимо найти баланс между реологическими добавками и дисперсионной стабильностью. На производственной линии обычно подтверждают срок годности, отслеживая размер частиц и степень оседания через 7/14/28 дней хранения.
5.4 Энергия помола и общие сведения о масштабировании
Вводимая в песочную мельницу энергия приблизительно связана с массой мелющих тел и квадратом скорости вращения; чтобы уменьшить размер частиц вдвое, энергии часто требуется в несколько раз больше. Это означает, что наноизмельчение обладает характеристикой «возрастающей предельной стоимости», и чем тоньше — не всегда лучше: достаточно достичь необходимого для экранирования соотношения диаметра и толщины и степени дисперсности, чрезмерный помол лишь увеличивает расход энергии и тепловые риски. При массовом производстве процесс следует настраивать, ориентируясь на цель «минимальная тонкость, достаточная для обеспечения свойств», а не слепо гнаться за нанопределом.
VI. Стабильность пасты: от «диспергировано» к «удерживается стабильным»
Разделить частицы — это лишь первая половина, а вторая — не дать им повторно агрегироваться на протяжении всего процесса хранения, транспортировки, приготовления краски и нанесения, то есть стабильность пасты. Ключевые моменты:
- Достаточный Zeta-потенциал: обычно |Zeta| > 30 мВ считается относительно стабильным (чем выше абсолютное значение, тем стабильнее), при < 20 мВ легко происходит агрегация и оседание. Но следует учитывать, что для систем с преобладающим стерическим барьером Zeta не является единственным критерием.
- Подходящая вязкость и содержание твердой фазы: при слишком высоком содержании твердой фазы частота столкновений частиц возрастает, требуется более сильный механизм стабилизации; при слишком низком — высокая стоимость и низкая эффективность.
- Сольватация и совместимость с смолой: полярность пасты и конечной пленкообразующей смолы должны совпадать, иначе при приготовлении краски возникнет фазовое разделение или флокуляция.
- Избегать электролитов и резких изменений pH: это сжимает двойной электрический слой или меняет поверхностный заряд, вызывая вторичную агломерацию.
- Контроль температуры: повышение температуры может ослабить слой сольватации и ускорить броуновскую агрегацию, важны охлаждение песочной мельницы и температурный контроль на складе.
В досье в разделе «Детектирование и характеризация нанокрасок» четко указано: распределение по размерам частиц / Zeta-потенциал оценивают методом динамического рассеяния света (DLS), в сочетании с TEM/SEM для изучения морфологии и профилометром для измерения толщины пленки. Именно это — «карта медосмотра» стабильности пасты.
VII. Таблица сравнения методов диспергирования: как выбрать комбинацию процессов
Приведенная ниже таблица обобщает механизмы, области применения и ограничения основных средств диспергирования и стабилизации, чтобы облегчить принятие комбинированных решений на этапе проектирования процесса.
| Метод диспергирования/стабилизации | Принцип действия | Применимые системы/масштабы | Основные преимущества | Основные ограничения |
|---|---|---|---|---|
| Модификация поверхности (силаны/оболочка/прививка) | Снижение поверхностной энергии, повышение совместимости со смолой | Неорганические наночастицы (SiO₂/TiO₂/глина) | Долговременное действие, улучшение межфазной связи | Сложный процесс, узкое окно параметров |
| Диспергатор (полиэлектролит/полимер) | Электростатическое отталкивание или стерический барьер | Подходит как для водных, так и для растворимых систем | Универсальность, легкое масштабирование | Неправильный выбор типа вызовет мостиковую флокуляцию |
| Ультразвуковое диспергирование | Кавитационные микроструи для дезагрегации | Лаборатория, мелкие партии | Простое оборудование, мягкое воздействие | Трудно масштабировать, высокое энергопотребление |
| Песочная/шаровая мельница | Высокосдвиговое ударное разрушение агломератов | Пасты, пигментные пасты на непрерывной линии | Высокая эффективность, возможность масштабирования | Нагрев, возможный износ мелющих тел |
| Высокосдвиговое предварительное смешивание | Сдвиговое смачивание, разбивание мягких агломератов | Предварительная дисперсия компонентов | Простота, обязательная предобработка | Только грубая дисперсия, не наноизмельчение |
На практике типичная производственная линия выглядит как «высокосдвиговое предсмешивание → измельчение в песочной мельнице → стабилизация модифицированными частицами/диспергатором → приготовление краски → контроль Zeta/размера частиц и выпуск», пять этапов тесно связаны друг с другом.
8.4 Скрытые требования к диспергированию со стороны кинетики отверждения
Отверждение эпоксид-амином, реакция полиуретан NCO/OH имеют временное окно. Если нанопаста содержит следы воды или полярные группы, внесенные диспергатором, это может изменить скорость отверждения или вызвать вспенивание. Поэтому нанокомпозитные системы перед утверждением должны пройти дифференциальную сканирующую калориметрию (DSC) или тест на время гелеобразования, чтобы подтвердить, что диспергирующие компоненты не «украли» отвердитель или не катализируют побочные реакции, иначе пленка краски будет мягкой, липкой, а антикоррозийность снизится.
VIII. Стыковка с пленкообразованием: раздиспергировали и стабилизировали — и дело сделано?
Дисперсионная стабильность решает задачу «наночастицы не агрегируются в жидкости», но после нанесения и пленкообразования возникают новые вызовы:
- Реология и нанесение: вязкость нанопасты очень чувствительна к содержанию твердой фазы и полярности диспергатора, для безвоздушного распыления нужно настроить поведение разжижения при сдвиге, иначе забьется пистолет или будет подтекание.
- Усадка при отверждении: при отверждении эпоксидной/полиуретановой смолы объем уменьшается, что может «подтолкнуть» ранее разделенные частицы друг к другу, в рецептуре нужно оставлять запас (например, контроль PVC, добавление гибких звеньев).
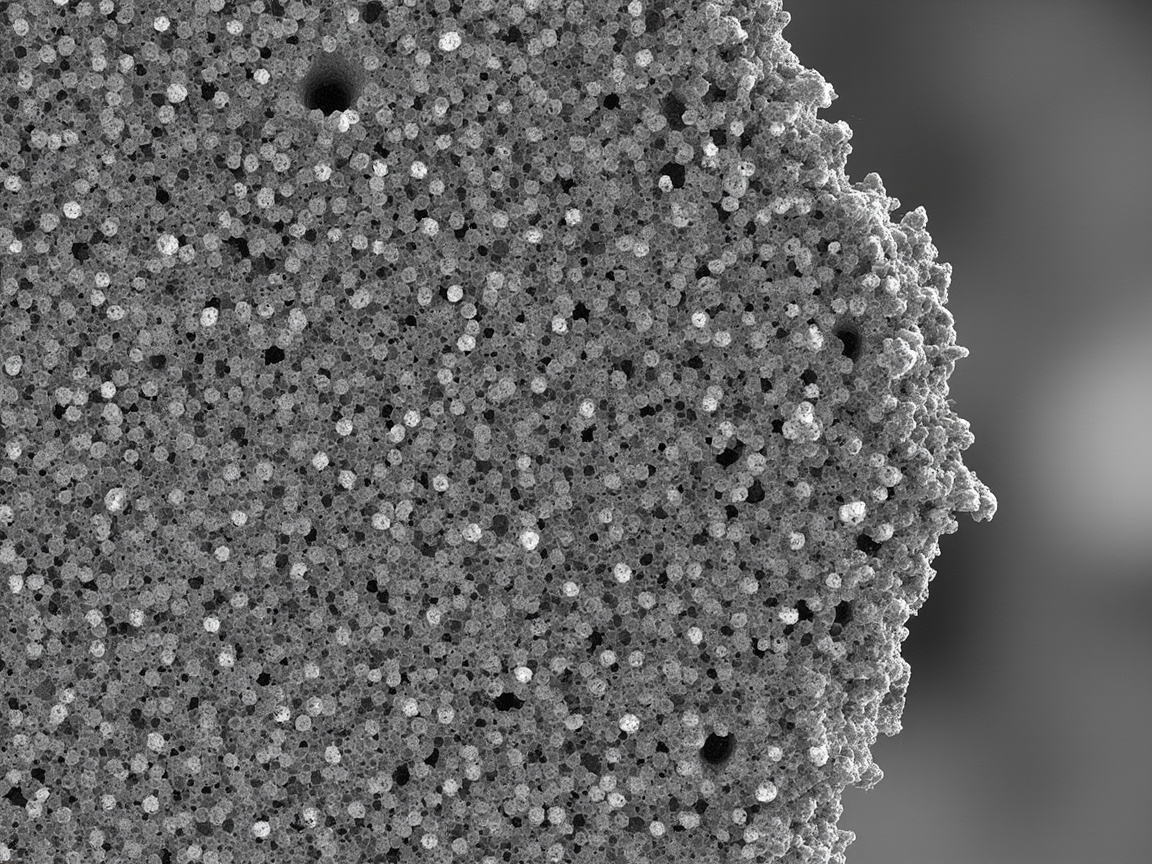
- Конечная характеризация: после изготовления пленки краски нужно с помощью SEM-сечения подтвердить, остаются ли наночастицы монодисперсными, ориентированы ли пластины; с помощью солевого тумана (GB/T 1771), адгезии (GB/T 9286) проверить реализацию функций.
Можно сказать, дисперсионная стабильность — это начало, а не конец; она определяет нижний предел, а процесс пленкообразования — верхний.
IX. Безопасность и экология: другая сторона работы с нано
В досье в разделе «Безопасность нано (акценты MSDS)» напоминается: наночастицы могут вдыхаться в легкие, потенциально вызывая воспаление/фиброз; при работе следует носить респираторы для частиц, сертифицированные NIOSH. После отверждения жидкая рецептура обычно инертна, но пыль распыления и неотвержденная паста всё же требуют защиты; следует избегать выброса нанопорошка в окружающую среду. Для производственного цеха это означает:
- Зона загрузки порошка оборудуется местной вытяжкой и пылеулавливанием;
- Операторы носят маски/полумаски NIOSH для частиц, запрещено голыми руками рассыпать;
- Отработанная паста, промывочные растворители управляются как опасные отходы, чтобы предотвратить распространение нанопорошка со сточными водами.
Это согласуется с дисциплиной PPE всех партий, содержащих изоцианаты и растворимые системы: передовые материалы требуют передовой и соответствующей нормам эксплуатации. Рекомендуется внести работу с нано в инструкции (SOP) и вводный инструктаж, четко прописать PPE и требования к вентиляции на этапах загрузки, помола, очистки, и через регулярные медосмотры сформировать замкнутый цикл — стабильность процесса и безопасность персонала — это две нижние границы массового производства нанопокрытий.
X. Инженерный чек-лист: пять вопросов себе перед запуском нанопокрытия
- Поверхностная энергия наночастиц снижена до контролируемого диапазона за счет модификации/диспергатора?
- Есть ли на линии песочная мельница и другое высокосдвиговое оборудование с температурным контролем?
- Есть ли критерии выпуска по Zeta-потенциалу и распределению размеров (например, |Zeta| > 30 мВ)?
- Совпадает ли полярность пасты и конечной смолы, не будет ли флокуляции при приготовлении краски?
- Проводится ли после пленкообразования верификация SEM/солевым туманом/адгезией, подтверждающая реальную реализацию наноэффекта?
Удерживая этот барьер, опыт Кэсинь Новые Материалы (kexinMaterials) показывает: выход годных и стабильность свойств нанопокрытия почти полностью определяются стадией диспергирования. В технологической документации четко прописать размер мелющих тел, скорость вращения, число циклов, порядок добавления — действеннее, чем многократно менять рецептуру.
XI. Мелющие тела, различия вода/растворитель и выпуск при массовом производстве
Чтобы превратить дисперсионную стабильность из «лабораторного навыка» в «воспроизводимый заводской процесс», нужно преодолеть еще три порога: выбор мелющих тел, различия систем, критерии выпуска.
11.1 Как выбрать мелющие тела
Ядро песочной мельницы — мелющие тела. Циркониевые шарики плотные, износостойкие, подходят для наноизмельчения твердых частиц (например, TiO₂, SiO₂); стеклянные шарики дешевы, но малоэффективны, легко разрушаются, могут внести кремниевое загрязнение, влияющее на свойства. Размер мелющих тел обычно в 10–30 раз больше целевого размера частиц: чтобы получить пасту 100 нм, обычно используют микрошарики 0.3–0.6 мм. Степень заполнения чаще всего 70–85% объема камеры, при низкой — энергии недостаточно, при высокой — резко возрастают самоизмельчение и нагрев. Скорость вращения и тип диска определяют линейную скорость, обычно целевой диапазон 8–12 м/с, нужно настраивать в сочетании с вязкостью пасты.
11.2 Различия диспергирования в водных и растворимых системах
Водная нанодисперсия имеет water в качестве непрерывной фазы, обычно использует полиэлектролитный диспергатор для электростатической стабилизации, Zeta-потенциал сильно зависит от pH, нужно довести pH пасты до стабильной зоны; кроме того, испарение воды вызывает изменение содержания твердой фазы, чувствительность к заморозке-разморозке, на складе нужна защита от замерзания. Растворимые системы (например, полиуретан на сложноэфирных/кетонных растворителях) чаще используют полимерный диспергатор для стерического барьера, нечувствительны к электролитам, но VOC ограничен GB 30981-2020 (промышленная краска), GB 24409-2020 (автомобильная краска), нужно выбирать низкоВОС-носитель. Две системы также различаются по очистке оборудования, классу пожарной безопасности, обработке выбросов, проектирование линии должно вестись раздельно.
11.3 ТаблицаЧасто задаваемые неисправностей и мер
| Явление неисправности | Возможная причина | Мера |
|---|---|---|
| Размер частиц не снижается | Слишком крупные мелющие тела/низкая скорость/мало циклов | Сменить на мелкие шарики, повысить скорость, увеличить циклы |
| Вязкость пасты резко растет | Избыток диспергатора вызывает мостиковость/слишком высокое содержание твердой фазы | Оптимизировать дозировку, снизить содержание твердой фазы |
| Быстрое оседание и агрегация | Низкий Zeta/отсутствие стерического барьера | Настроить pH, сменить на полимерный диспергатор |
| Нагрев и комкование в песочной мельнице | Недостаточное охлаждение/слишком высокий ввод энергии | Добавить рубашечное охлаждение, снизить скорость подачи |
| Флокуляция при приготовлении краски | Несовпадение полярности пасты и смолы | Выбрать совместимую смолу, добавить совместитель |
11.4 Ловушки масштабирования от лаборатории к производству
В лаборатории с помощью ультразвука легко стабилизировать образцы весом в несколько граммов, но при увеличении масштаба до тонного бисерного помола проблемы сосредоточены в тепловом менеджменте и однородности: теплопередача большого объема пасты медленная, локальный перегрев вызывает агломерацию; неравномерная подача приводит к расширению распределения размеров частиц. Мерами являются поэтапный бисерный помол (несколько машин последовательно), усиленное охлаждение рубашкой, стабильная подача на постоянной скорости. У многих нанопроектов «лабораторный образец впечатляет, а при масштабировании провал» — коренная причина почти всегда в этом барьере масштабирования.
11.5 Характеризация — не домашка после факта
Относитесь к DLS, Zeta и TEM как к обязательному контролю каждой партии, а не к измерениям только при возникновении проблем, тогда дисперсионная стабильность из «магии» превратится в инженерную дисциплину. Указанные в досье распределение размеров частиц/Zeta (DLS), морфология TEM/SEM, толщина пленки (профилометр) должны быть внедрены в процесс QC, а не оставаться лишь материалом для статей.
11.6 Рекомендации по стандартам выпуска в массовое производство
Внесите в технологическую карту следующее: тонкость предварительного смешивания перед бисерным помолом соответствует норме; размер частиц после помола D50, D90 удовлетворяет проекту; абсолютное значение Zeta-потенциала > 30 мВ; скорость оседания за 24 ч ниже порога; после приготовления краски повторное измерение размера частиц показывает отсутствие роста. От каждой партии оставляют образец для проверки солевым туманом (GB/T 1771)/адгезии (GB/T 9286). SPC (статистическое управление процессами) на участке диспергирования лучше гарантирует выход годных и стабильность свойств нанопокрытия, чем многократная коррекция рецептуры.
11.7 Цифровизация и онлайн-контроль качества
Передовые линии уже начали подключать DLS, Zeta и онлайн-анализаторы размера частиц к MES, в реальном времени обратной связью регулируя скорость бисерного помола и скорость подачи, заменяя опыт мастеров замкнутым циклом данных. Для такой системы, как нанопокрытие, где «процесс и есть продукт», тот, кто первым сделает дисперсионную стабильность наблюдаемым и прослеживаемым цифровым процессом, тот и держит в руках решающее право на выход годных при масштабировании. Хотя этот шаг требует больших вложений, он является обязательным путем, чтобы по-настоящему превратить впечатляющие лабораторные результаты в стабильный товар на полке.
Двенадцать. Часто задаваемые вопросы
В: Почему наночастицы так легко агломерируют, а обычные пигменты — нет?
О: Обычные пигменты имеют микронный размер, малую удельную поверхность и низкую поверхностную энергию, силы Ван-дер-Ваальса по сравнению с их массой пренебрежимо малы. Удельная поверхность наночастиц в сотни и тысячи раз выше, много висячих связей на поверхности, поверхностная энергия чрезвычайно высока, ван-дер-ваальсово притяжение на наноуровне доминирует — стоит сблизиться, и они «прилипают», поэтому крайне легко агломерируют. Это физическая неизбежность размерного эффекта, а не ошибка рецептуры.
В: Модификация поверхности и добавление диспергатора — что лучше выбрать?
О: Не «или-или», а послойное применение. Модификация поверхности снижает поверхностную энергию на уровне самих частиц и улучшает совместимость со смолой — это долгосрочное решение, но процесс сложный; диспергатор — самое распространенное внешнее средство стабилизации в промышленности, предотвращающее коагуляцию за счет электростатики или пространственного затруднения. В высокоуровневых системах часто используют оба: сначала модификация поверхности, затем подходящий диспергатор, и в конце механическое диспергирование — синергия всех трех.
В: Ультразвук или бисерный помол — что в итоге применяют в промышленности?
О: Ультразвук подходит для лабораторной преддисперсии малых образцов или научной проверки; плюсы — мягкое воздействие, простое оборудование, но масштабирование крайне трудно, энергозатраты высоки, трудно применять на основной линии. Бисерный помол (bead mill) — основная сила массового производства нанопаст, за счет высокого сдвига и удара мелющих тел разбивает агломераты до наноуровня, возможна непрерывность, высокая эффективность, но нужен контроль температуры. Типичная линия: «высокосдвиговое предсмешивание → бисерный помол → стабилизация → приготовление краски».
В: Как понять, стабильна нанопаста или нет?
О: Ключевые показатели — Zeta-потенциал и распределение размеров частиц, измеряемые динамическим рассеянием света (DLS). Обычно |Zeta| > 30 мВ считается довольно стабильным, < 20 мВ легко коагулирует и оседает; также смотрят, узкое ли распределение размеров, нет ли «хвоста» крупных частиц. Дополнительно комплексно оценивают по изменению вязкости со временем и наблюдению за оседанием. Для систем с доминирующим пространственным затруднением Zeta — не единственный критерий, нужно смотреть сольватацию и совместимость.
В: На какое значение смотреть в Zeta-потенциале?
О: На абсолютное значение. Zeta-потенциал отражает чистый поверхностный заряд частиц; чем больше абсолютное значение, тем сильнее отталкивание двойного электрического слоя, тем труднее коагуляция. По опыту |Zeta| > 30 мВ — стабильно, 20–30 мВ — критично, < 20 мВ — легко коагулирует и оседает. Но он описывает только вклад электростатической стабилизации; если стабильность обеспечивается пространственным затруднением от полимерного диспергатора, то даже при невысоком Zeta может быть стабильно — нужно подтверждать распределением размеров.
В: Какой размер шаров и какая скорость вращения подходят при помоле?
О: Универсальных значений нет, зависит от целевого размера частиц и свойств пасты. Обычно чем мельче мелющие тела, тем мельче получаемый размер, но растут эффективность и нагрев; степень заполнения шарами и скорость вращения определяют энерговложение; твердость и вязкость пасты влияют на движение мелющих тел и тепловой менеджмент. Нужно опытным путем по распределению размеров и производительности определить окно, и оснастить охлаждающую рубашку для контроля роста температуры, предотвращая тепловую вторичную агломерацию.
В: Диспергирование сделано хорошо, почему после формирования пленки всё равно проблемы?
О: Диспергирование решает только «не агломерирует в жидкости»; при формировании пленки появляются новые переменные: усадка при отверждении может сдвинуть частицы вместе; неправильная реология ведет к забиванию пистолета при распылении или подтекам; несоответствие полярности смолы вызывает коагуляцию при приготовлении краски. Поэтому после формирования пленки нужно с помощью SEM-сечения подтвердить, что частицы остаются монодисперсными, ориентацию слоев, и проверить реализацию функций солевым туманом (GB/T 1771), адгезией (GB/T 9286).
В: Какие меры безопасности при работе с нанопорошками?
О: Согласно пункту досье по нанобезопасности: наночастицы вдыхаемы и вредны для легких, при работе следует носить респиратор NIOSH от твердых частиц; после отверждения в жидком виде обычно инертны, но пыль распыления и неотвержденная паста требуют защиты; избегать выброса нанопорошка в окружающую среду. В цеху нужна местная вытяжка и пылеудаление, соответствующие СИЗ, отработанная паста и промывочные растворители учитываются как опасные отходы.
Тринадцать. Дополнительное чтение
Следующие три статьи из опубликованного белого списка помогут вам продолжить углубление с точки зрения «выбор системы — отверждение пленки — наука о пленкообразовании»:
- Руководство по выбору промышленного водного покрытия: понимание смоляной системы, твердого остатка и ограничений VOC — предпосылка для выбора типа диспергатора и адаптации процесса бисерного помола.
- Механизм сушки и отверждения водной краски: усадка при пленкообразовании и отверждении влияет на конечное распределение наночастиц, статья помогает связать диспергирование и отверждение.
- Научные принципы водного деревянного покрытия: междисциплинарное понимание пленкообразующего, вспомогательных веществ и межфазного взаимодействия, также полезно для понимания модификации поверхности наночастиц и совместимости со смолой.