
Organisch modifiziertes Montmorillonit (Organically Modified Montmorillonite, Kurzform OMMT) ist ein Schichtsilikat-Nanofüller, der durch Kationenaustausch von natürlichem natriumbasischem Montmorillonit (Na⁺-MMT) mit quartären Ammoniumsalzen entsteht: Einzelplättchendicke ≈ 1 nm, Seitengröße 100 nm–1 500 nm, Aspektverhältnis α=2L/t üblicherweise 30–150; bereits 1 wt%–8 wt% in einer Polymerbeschichtung verlängern den Diffusionsweg von Wasser, gelöstem Sauerstoff und Chloridionen über den Krümmungspfad nach Nielsen um eine Größenordnung, was diese Route zu einer der ausgereiftesten zweidimensionalen Nanofüller-Linien für Schwerkorrosionsschutz, Absperrverpackungen, Automotive-OEM-Lacke und Beschichtungen für den Meeresbau macht.
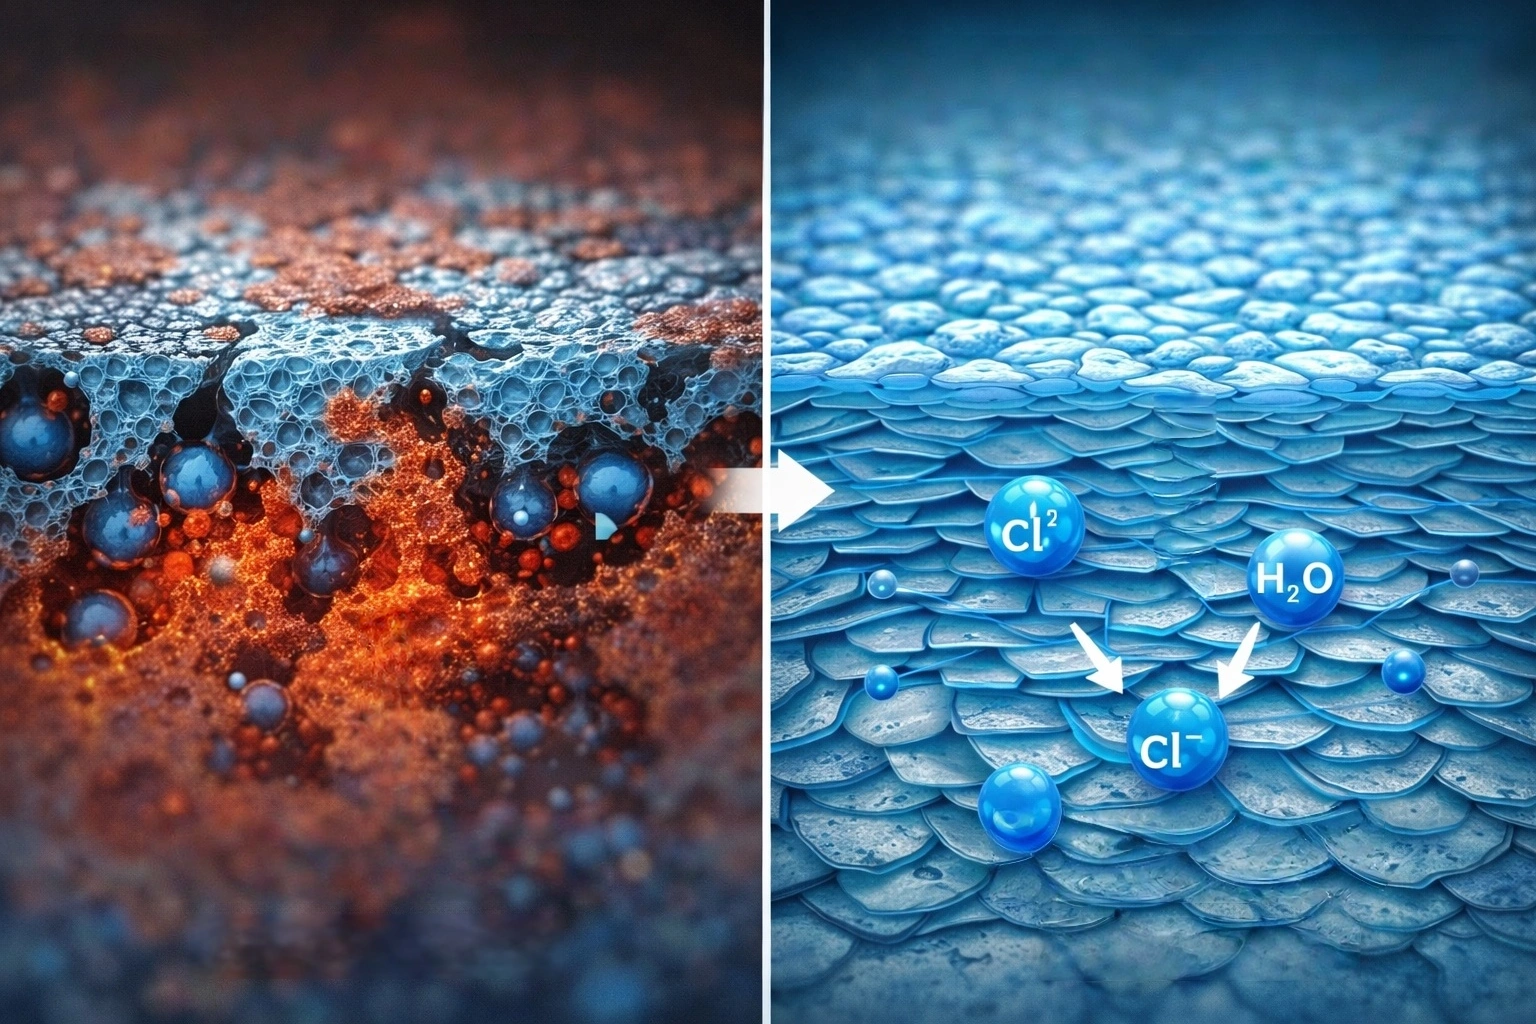
Die drei häufigsten Schadensbilder im Feld hängen allesamt an der Transportrate von Wasser, Sauerstoff und Cl⁻: Erstens zeigen Mittelchichten von Stahlbauten an der Küste und von Brücken innerhalb von 5–8 Jahren lokale Blasenbildung und Fadenrost; zweitens wandert bei Fahrzeug-Fahrwerksteilen und Aufbauten von Nutzfahrzeugen unter Enteisungsalz-Bedingungen die Front der kathodischen Ablösung von der Kratzspur aus beidseitig nach außen; drittens verliert die Innen-Deckschicht von Chemie-Lagertanks unter Lösungsmittel-Tauchbelastung früh Glanz und Härte. Der klassische Ausweg war eine dickere Schicht oder mehr Glasflocken, doch zusätzliche Dicke kostet Geld, Trocknungszeit und baut innere Spannungen auf; die Stärke von OMMT liegt genau darin — mit unter 5 wt% Dosierung und praktisch ohne die obere Grenze der Verarbeitungsviskosität zu verändern, macht es aus einer dichten Beschichtung ein "Labyrinth aus übereinander gestapelten Schichten".
TL;DR: sechs Kriterien auf einen Blick
- Der Zwischenschichtabstand d₀₀₁ ist der unmittelbarste Beleg für Intercalation: Natrium-Montmorillonit-Erzs liegt bei ≈ 1.2 nm (relativfeuchteabhängig), Cloisite 15A meist bei 3.1–3.2 nm, Cloisite 30B bei ≈ 1.8–1.9 nm, und nach der Exfolierung schwächt sich die Röntgenreflexion bei tiefen Winkeln (2θ<5°) deutlich ab oder verschwindet; sortenspezifische Daten richten sich nach dem Supplier-TDS und der gemessenen XRD.
- Die Kationenaustauschkapazität CEC setzt die Obergrenze für die Anpfropfung der quartären Ammoniumsalze: Die theoretische CEC von Montmorillonit liegt bei ≈ 80–120 meq/100 g, der Organisierungs-Substitutionsgrad wird üblicherweise auf 90%–110% der CEC ausgelegt; außerhalb dieses Bereichs verbleibt freies quartäres Ammoniumsalz und verschlechtert die Frühwasserbeständigkeit der Beschichtung.
- Typisches Dosierungsfenster 1 wt%–8 wt%: Transmissions- undmechanische Gewinne zeigen meist um 3 wt%–5 wt% einen Knick; weiteres Erhöhen treibt die Viskosität und verschlechtert die Dispergierung; in PPO/PS-Blend-Systemen berichtet die open-literature eine Perkolationsgrenze von ≈ 4 wt% (Werte aus öffentlicher Literatur, siehe Referenzen).
- Das Aspektverhältnis α im Nielsen-Bharadwaj-Modell ist die Kernvariable: Dc/D₀=(1−φ)/(1+αφ/2) nimmt parallele, unendlich ausgedehnte Plättchen an; die Bharadwaj-Korrektur ergänzt endliche Länge und Orientierungswinkel; bei α=100 und φ=3 vol% liegt der theoretische Sperrfaktor im Bereich 3–5×.
- Offener Literaturfall Epoxid + 2 wt%–5 wt% Cloisite 30B: Der Prüfung mit neutralem Salzsprühnebel nach GB/T 1771-2007 / ISO 9227 steigt von 500 h auf 800 h–1 000 h, und die Niederfrequenz-Impedanz |Z|0.01 Hz legt um 1–2 Größenordnungen zu; die konkreten Daten streuen stark mit Rezeptur, Schichtdicke und Aushärtung und sind hier nur als Werte der öffentlichen Literatur angegeben.
- Die Exfolierung nach drei Kriterien gleichzeitig beurteilen: Röntgenreflexion bei tiefen Winkeln + TEM-Einzelplättchenverteilung + Anstieg des Niederfrequenz-Speichermoduls G′; wer nur ein Kriterium heranzieht, hält "interkaliert, aber nicht exfoliert" leicht für "vollständig exfoliert", und die Sperrwirkung bleibt dann deutlich hinter der theoretischen Erwartung zurück.
I. Kristallstruktur des Montmorillonits und CEC
Montmorillonit ist ein Schichtsilikat vom Typ 2:1: Zwei Silizium-Sauerstoff-Tetraederblätter sandwichen ein Aluminium-Sauerstoff-Oktahederblatt, und die Schichtladung wird durch austauschbare Kationen wie Na⁺, Ca²⁺ und K⁺ kompensiert, die zusätzlich eine oder mehrere Lagen Wasser adsorbieren. Genau diese Struktur aus "austauschbaren Kationen + schwacher van-der-Waals-Bindung" macht OMMT zu einem Nanofüller, der drei Merkmale gleichzeitig vereint: der Zwischenschichtabstand ist chemisch designbar, die Einzellagen sind mechanisch exfolierbar, und die Dosierung kann unterhalb von 1 wt% wirken.
Die CEC (Cation Exchange Capacity, Kationenaustauschkapazität) ist der Anker für die Wahl der Menge an quartärem Ammoniumsalz und für die Beurteilung des Substitutionsgrads. Natürlicher Montmorillonit liegt üblicherweise zwischen 80–120 meq/100 g; je höher die CEC, desto mehr austauschbare Zwischenschicht-Kationen und desto größer der Spielraum für die Organophilierung. In der Praxis legt man den Organisierungs-Substitutionsgrad auf "90%–110% der theoretischen CEC" aus: zu niedrig lässt nacktes Na⁺ zwischen den Schichten zurück und die Hydrophobierung bleibt unvollständig; zu hoch lässt überschüssiges quartäres Ammoniumsalz frei außerhalb der Plättchen zurück, das als Kanal für die frühe Wasseraufnahme der Beschichtung wirkt.
1.1 Arbeitsteilung zwischen Montmorillonit und anderen Schichtsilikaten
Zu den industriell gängigen Schichtsilikaten zählt weit mehr als nur Montmorillonit. Bei der Füllerwahl darf man nicht nur auf "Nanoplättchen ja oder nein" schauen — auch Aspektverhältnis, Zwischenschichtchemie, Temperatur- und Säure- bzw. Laugenbeständigkeit zählen.
| Füller | Kristalltyp | Typische Einzellagentgröße | Aspektverhältnis α | CEC / meq·100 g⁻¹ | Hauptanwendung in Beschichtungen |
|---|---|---|---|---|---|
| Montmorillonit MMT / OMMT | 2:1-Oktaheder-Alumosilikat, quellfähig | Dicke ≈1 nm, seitlich 100–1 500 nm | 30–150 | 80–120 | Schwerkorrosionsschutz, Absperr-Decklack, wasserbasischer Grundlack, Automotive-OEM-Klarlack |
| Sepiolit | 2:1-Kettenschicht-Silikat, eindimensionale Stäbchen | Breite 20–40 nm, Länge 0.5–5 μm | 20–100 | 20–40 | Thixotroper Absetzschutz, Hochtemperaturbeschichtungen; Sperrbeitrag schwächer als bei MMT |
| Kaolin (exfoliert) | 1:1-Schicht-Alumosilikat | Dicke 0.1–1 μm, Plättchendurchmesser 1–10 μm | 5–20 | <15 | Füllerpigment, Absperr-Füller (Mikronbereich), Brandschutzbeschichtung |
| Laponite, synthetisches Li-Mg-Silikat | 2:1-Scheibchenform, Scheibchendurchmesser 25 nm | Dicke ≈1 nm, Durchmesser ≈25 nm | ≈5 | ≈80 | Thixotropie in Dispersionslacken, Stabilisator für Emulsionspolymerisation; schwache Sperrwirkung |
| Glimmer / titanoxidbeschichteter Glimmer | 2:1-schichtig, natürliche Spaltbarkeit | Dicke 10–200 nm, Plättchendurchmesser 5–100 μm | 50–200 | 5–20 | Physikalische Abschirmung, diffusionshemmender Decklack; geringer Exfolierungsgrad |
Aus dieser Tabelle lassen sich drei Schlüsse ziehen: Nur Montmorillonit und Laponite besitzen eine austauschbare Zwischenschicht mit CEC≥80 — deshalb kommen nur sie für echte "chemische Intercalation" in Frage; Sepiolit ist ein eindimensionaler Stäbchenfüller — stark verdickend, aber schwach sperrend; exfoliertes Kaolin und Glimmer sind mikronskaliert — sie wirken über die Packungsdichte statt über den Nano-Effekt, und oft sind erst 5 wt%–15 wt% nötig, bis ein klarer Rückgang der Durchlässigkeit erscheint. Auch deshalb behandelt dieser Artikel OMMT als eigenständiges Thema.
II. Die drei Routen der organischen Modifikation mit quartären Ammoniumsalzen
Die Umwandlung von Na⁺-MMT in OMMT läuft industriell überwiegend über den Kationenaustausch mit quartären Ammoniumsalzen; im Labor wurden auch Pyridinium-, Imidazolium- und Ammonium-Silane eingesetzt. Die Wahl des quartären Ammoniumsalzes bestimmt unmittelbar: Zwischenschichtabstand d₀₀₁, thermische Stabilität, Polarität und Harzverträglichkeit. Technisch unterscheidet man drei Familien nach der Anordnung der Alkylketten.
2.1 Einkettig / zweikettig / Hydroxyalkyl — die drei Geschwister
Einketten-quartäre Ammoniumsalze (z. B. Octadecyltrimethylammonium, Code 9AT) lagern sich in der Zwischenschicht schräg liegend an und heben d₀₀₁ von 1.2 nm auf ≈ 2.4 nm; ihre Polarität ist schwach, geeignet für unpolare Matrices wie Polyamid und Polyolefin. Zweikettige Dialkyldimethyl-Ammoniumsalze (industrielle Typen oft 2M2HT / 2HT2M) bilden eine "parallel stehende Doppelschicht" mit d₀₀₁ üblicherweise 3.1–3.6 nm, und die Exfolierung gelingt verhältnismäßig leicht. Hydroxyalkyl-Ammoniumsalze (Methyl·bis(hydroxyethyl), Code MT2EtOH) führen zwei –OH-Gruppen ein, wodurch d₀₀₁ auf 1.8–1.9 nm zurücksinkt; dafür ist die Wasserstoffbrückenbindung zu polaren Harzen wie Epoxid und wasserbasischem Polyurethan stärker, weshalb dies die gängige Sorte in Epoxid-Systemen ist.
Beispiele gängiger Markttypen (Daten aus offenen Supplier-TDS und Literatursammlungen; chargenbezogene Werte sind per Messung zu bestätigen): Cloisite Na⁺ Zwischenschichtabstand ≈1.2 nm, Cloisite 15A ≈3.1 nm, Cloisite 20A ≈2.8 nm, Cloisite 30A ≈2.5 nm, Cloisite 93A ≈2.2 nm, Cloisite 25A ≈3.6 nm, Cloisite 30B ≈1.8 nm. Der Kern der Sortenwahl ist nicht "je größer der Abstand, desto besser", sondern die Passung zu Matrixpolarität und Ziel-Aushärtungstemperatur: Härtet Epoxid bei 180 ℃ aus, versagen Hydroxyalkyl-Ammoniumsalze leicht durch Hofmann-Eliminierung, und man muss auf thermisch stabilere Imidazolium- oder Phosphonium-Typen wechseln; beim wasserbasischen Acrytlack mit 80 ℃-Trocknung gilt das Umgekehrte, und die polar passende 30B ist gut einsetzbar.
Neben quartären Ammoniumsalzen gibt es zwei Nischenrouten, die der Erwähnung wert sind: die eine nutzt Aminosilan-Copplingagen (z. B. γ-Aminopropyltriethoxysilan KH-550), die mit den Silanolen der Montmorillonit-Zwischenschicht kondensieren und zugleich am Harzende andocken; die andere sind reaktive Intercalations-Monomere — Hydroxyethylmethacrylat (HEMA) wird erst interkaliert und dann in situ polymerisiert, sodass die Plättchen kovalent ins Harznetz "genagelt" werden und die langfristige Barrieredegradation kleiner ausfällt. Beide Routen liegen in der öffentlichen Literatur bei Kosten und Industrialisierungsgrad noch hinter dem Ammoniumsalz-Austausch, daher werden sie hier nicht vertieft.
III. Lösungs-Intercalation, Schmelz-Intercalation und In-situ-Polymerisations-Intercalation
Vom "Füllersack" ins "Beschichtungssystem" führt OMMT über drei gängige Prozessrouten; entscheidend sind Harzform, VOC-Obergrenze, Produktionskapazität und Anlagen.
Lösungs-Intercalation: Das Harz wird in einem polaren Lösungsmittel (Cyclohexanon, Xylol, DMF, NMP oder Ethanol/Wasser) gelöst, mit OMMT unter hoher Scherung gemischt und anschließend zu einem Film getrocknet. Das ist die älteste Laborroute und zugleich die heute für Dispersionslacke und lösemittelarme Automotive-OEM-Lacke gängige industrielle Methode — das polare Lösungsmittel dringt in die Zwischenschicht ein und öffnet zusammen mit der Rührenergie den d₀₀₁; der Nachteil sind Lösungsmittel-Rückgewinnung und VOC-Compliance-Kosten. Schmelz-Intercalation: lösemittelfrei, ein Doppelschnecken-Extruder verschmilzt Harz und OMMT direkt bei 180 ℃–260 ℃; verbreitet für Pulverlacke, Polyester/PA-Hotmelts und Granulat-Masterbatches, mit höherem Energie- und Anlagenbedarf. In-situ-Polymerisations-Intercalation: Das Monomer (ε-Caprolactam, Acrylat oder Epoxidharz-Vorprodukt) wird erst in die Zwischenschicht geschoben und dann die Polymerisation initiiert, sodass die wachsenden Ketten die Plättchen "auseinanderhebeln" — mit günstiger Exfolierung; typische Anwendungen sind Nylon 6/Ton-Masterbatch und UV-härtende Klebstoffe. Um die drei Routen technisch abzuwägen, genügt eine Frage: Wie viele Gramm pro Liter VOC erlaubt das System? Die Antwort streicht mindestens eine Route sofort.
Auf Seiten der Dispergiertechnik gilt als verbreiteter industrieller Erfahrungswert: Schnelldispergieren (1 000–1 500 r/min, 15–30 min) + Sandmill oder Dreiwalzenkalander (Feinheit ≤15 μm). Unterhalb dieser Schwelle verbleibt OMMT als interkalierte Stapel aus 10–30 Ebenen in der Beschichtung: die Röntgenreflexion bei tiefen Winkeln ist noch vorhanden, aber die Sperrwirkung erreicht nur drei bis fünf Zehntel des theoretischen Werts.
IV. Exfolierungsnachweis: XRD d₀₀₁ + TEM + Niederfrequenz-Rheologie
Die Morphologie von OMMT in der Beschichtung wird nach dem "Grad der Zwischenschicht-Dehnung" in drei Stufen eingeteilt: Phasenseparation (Taktoid) — die Plättchen liegen noch als Erz-Stapel vor, d₀₀₁ ohne klare Änderung; interkaliert — Harzmoleküle dringen in die Zwischenschicht ein, d₀₀₁ wächst um 0.5–2 nm und die Röntgenreflexion bei tiefen Winkeln wandert zu kleineren Winkeln; exfoliert — die Plättchen sind als Einzellagen im Harz verteilt und die Röntgenreflexion bei tiefen Winkeln (2θ<5°) schwächt sich deutlich ab oder verschwindet. Für die Beurteilung der Exfolierung darf man nicht nur die XRD heranziehen:
- XRD: Cu-Kα-Strahlung λ=0.154 06 nm, Scan-Bereich 2θ=1°–10°, Rückrechnung von d₀₀₁ aus dem Bragg-Gesetz nλ=2d·sinθ. Ein großer d₀₀₁ zeigt eine vollständige Intercalation an; ein verschwindender <5°-Peak zeigt, dass die meisten Plättchen exfoliert sind. Doch die scheinbare Differenz zwischen d₀₀₁=3.5 nm und d₀₀₁=4.0 nm sagt nichts über die Sperrgüte — dafür muss auch die Orientierung der Einzellagen geprüft werden.
- TEM: Zeigt unmittelbar, ob die Einzellagen der 1-nm-Klasse gleichmäßig verteilt sind; es ist der "Goldstandard", verlangt aber anspruchsvolle Präparation (Ultradünnschnitte 60–80 nm, Färbung mit RuO₄ oder Osmiumtetroxid); pro Charge mindestens 5 Gesichtsfelder auszählen.
- Niederfrequente Rheologie: Ein Anstieg des Speichermoduls G′ um 1–2 Größenordnungen bei 0.01 rad/s zusammen mit einem "Niederfrequenz-Plateau" ist der physikalische Fingerabdruck der Plättchennetzwerk-Perkolation; schneller als XRD und geeignet für Stichproben in der Fertigung.
| Morphologie | d₀₀₁ / nm | Röntgenreflexion bei tiefen Winkeln | TEM-Eindruck | G′-Anstieg im Niederfrequenzbereich | Typischer Sperrfaktor |
|---|---|---|---|---|---|
| Phasenseparation (Taktoid) | ≈ Erz 1.2 | 2θ ≈ 7°, scharfer Peak | Aggregate aus 15–30 gestapelten Lagen | Nicht erkennbar | 1–1.5× |
| Intercaliert | 2.5–3.5 | 2θ ≈ 2.5°–3.5°, noch stark | Regelmäßige Streifen, erweiterter Zwischenraum | 0.5–1 Größenordnung | 2–4× |
| Exfoliert | >5 oder kein Peak | 2θ<2° deutlich abgeschwächt | Einzellagen zufällig verteilt | 1–2 Größenordnungen | 4–10× (begrenzt durch φ und α) |
V. Nielsen-Bharadwaj-Krümmungspfad und Aspektverhältnis
Das klassische Modell der Sperrwirkung ist der 1967 von Nielsen vorgeschlagene "Krümmungspfad": Undurchlässige Plättchen zwingen die diffundierenden Moleküle, um sie herum zu laufen, und verlängern damit den effektiven Diffusionsweg. Unter der Annahme paralleler Plättchen, die weit größer als die Schichtdicke sind, gilt der relative Diffusionskoeffizient Dc/D₀=(1−φ)/(1+αφ/2), wobei φ der Volumenanteil der Plättchen und α=2L/t das Aspektverhältnis ist. Bharadwaj korrigierte 2001 zwei Voraussetzungen — die endliche Plättchenlänge und einen Orientierungswinkel θ relativ zur Beschichtungsebene — und erhielt die korrigierte Form Dc/D₀=(1−φ)/(1+(α·S/4)φ·tan⁻¹(…)) (vollständige Herleitung bei Bharadwaj 2001); technisch bedeutet das: "je paralleler die Plättchen zur Beschichtungsoberfläche liegen und je schmaler ihre Orientierungsverteilung ist, desto besser die Sperrwirkung".
| φ / vol% | α = 30 | α = 50 | α = 100 | α = 150 | α = 300 |
|---|---|---|---|---|---|
| 1 | 1.7× | 2.6× | 5.0× | 7.5× | 15.0× |
| 2 | 2.4× | 4.0× | 8.0× | 11.5× | 22.5× |
| 3 | 3.0× | 5.2× | 10.5× | 15.0× | 30.0× |
| 5 | 4.0× | 7.0× | 14.0× | 20.0× | 40.0× |
| 8 | 5.4× | 9.4× | 18.7× | 26.7× | 53.3× |
Diese Tabelle zeigt zweierlei: Erstens ist die Exfolierung wichtiger als "mehr zugeben" — die Steigerung von α von 30 auf 100 bringt weit mehr Sperrwirkung als die Erhöhung von φ von 1% auf 3%; zweitens steigt der theoretische Sperrfaktor bei 8 vol% weiter, doch technisch ist meist schon zwischen 3% und 5% das Ende erreicht — weil hoch-α Plättchen im Scherfeld wieder zu interkalierten Stapeln zurückfinden und der "scheinbare α" wieder fällt. Auch das ist der physikalische Grund, warum 3 wt%–5 wt% in allen OMMT-Fällen der günstigste Arbeitsbereich ist.
VI. Das Spannungsdreieck aus Dosierung, Viskosität und Mechanik
Die Gewinne aus steigender OMMT-Dosierung verlaufen nicht monoton, sondern drei Kurven ziehen gegeneinander: die Durchlässigkeit sinkt, die Viskosität steigt, und die Zähigkeit steigt zuerst und fällt dann. Bei der Rezepturarbeit gilt es, einen zulässigen Bereich zwischen drei Schwellen zu finden:
- Viskositäts-Obergrenze: Airless-Spritzen verlangt eine Ford-Becher-#4-Viskosität von ≤60 s bei 60 s Messzeit; ein wasserbasischer Alkyd-Decklack darf bei 25 ℃ im Brookfield-Viskosimeter ≤3 000 mPa·s erreichen; über dieser Linie entweder die Dosierung senken oder auf hohe Scherung bzw. Sandmill ausweichen.
- Zähigkeits-Untergrenze: Die Pendeldämpfungs-Härte nach GB/T 6739 / ISO 1522 darf sich um nicht mehr als 1 Grad verschlechtern; die Zylindertest-Biegung nach GB/T 6742 oder ASTM D522 ≤3 mm darf keine Risse zeigen; die Schlagfestigkeit GB/T 1732 ≥40 cm ist die übliche technische Untergrenze.
- Untergrenze der Haftfestigkeit: GB/T 9286-2021 Gitterschnitt ≤ Grad 1 und GB/T 5210-2006 Abreißfestigkeit ≥3 MPa; eine zu hohe Dosierung drückt die Haftung über Eigenspannungen und eine Abweichung des Härters-Mischungsverhältnisses nach unten.
Erfahrungsbereich: lösemittelbasisches Epoxid 2 wt%–4 wt%, wasserbasische Acrylatdispersion 3 wt%–5 wt%, Automotive-OEM-Klarlack 1 wt%–2 wt% (gegen Anstieg des Trübungsgrads), UV-härtende Systeme 0.5 wt%–2 wt% (begrenzt durch die Lichtdurchlässigkeit). Diese Werte fassen die gängigen Spannen aus öffentlicher Literatur und Supplier-TDS zusammen, keine Empfehlungen unseres Werks; jedes reale Projekt muss die Design-Validierung mit dem konkreten Harz, Härters und der Verarbeitungsweise erneut durchführen.
VII. Schlüsseldaten (acht Werte, jeweils mit Einheit)
- Zwischenschichtabstand des Natrium-Montmorillonits d₀₀₁ ≈ 1.2 nm (relativfeuchteabhängig; quellfähiges 2:1-Silikat).
- Theoretische CEC des Montmorillonits 80–120 meq/100 g; der industrielle Organisierungs-Substitutionsgrad wird üblicherweise auf 90%–110% der CEC ausgelegt.
- OMMT-Einzelplättchendicke ≈ 1 nm, Seitengröße 100 nm–1 500 nm, Aspektverhältnis α 30–150.
- Die Cloisite-Typen zeigen d₀₀₁ häufig bei 1.8 nm (30B)–3.6 nm (25A); belastbar nur die chargenweise gemessene XRD.
- Theoretischer Durchlässigkeitsfaktor: bei φ=3 vol% und α=100 ist Dc/D₀ ≈ 1/10.5 (vereinfachtes Nielsen-Modell).
- In Epoxid/Härter-Systemen ist 3 wt%–5 wt% OMMT das gängige Gleichgewichtsfenster zwischen Sperrwirkung und Viskosität; über 6 wt% schnellt die Viskosität meist hoch.
- Offener Literaturfall: Epoxid + 2 wt% Cloisite 30B hebt die Prüfung mit neutralem Salzsprühnebel nach GB/T 1771-2007 / ISO 9227 von 500 h → 800 h–1 000 h, die Niederfrequenz-Impedanz |Z|0.01 Hz steigt um 1–2 Größenordnungen.
- Die kritische Temperatur der Hofmann-Eliminierung quartärer Ammoniumsalze liegt bei ≈ 180 ℃–200 ℃; darüber werden Alkene und tertiäre Amine frei, was zu Vergilbung und Kollaps der Zwischenschicht führt; Hochtemperatur-Aushärtesysteme müssen auf Imidazolium- oder Phosphonium-Organophile umsteigen.
VIII. Routenvergleich mit anderen zweidimensionalen Nanofüllern
OMMT ist nicht der einzige zweidimensionale Füller. Graphen, MXene, hexagonales Bornitrid und Glimmerplättchen tragen alle zum Krümmungspfad bei, sind aber jeweils durch Kosten, Dichte, Farbton, Bewitterungsbeständigkeit und Leitfähigkeit begrenzt. Vor der Routenwahl die Frage: Braucht das Projekt Absperrung, Wärmeleitfähigkeit, elektrische Leitfähigkeit oder nur dekorative Abschirmung?
| Dimension | OMMT | Modifiziertes Graphen | MXene (Ti₃C₂Tₓ) | Hexagonales Bornitrid h-BN |
|---|---|---|---|---|
| Typische Dosierung | 1 wt%–8 wt% | 0.05 wt%–1 wt% | 0.5 wt%–5 wt% | 2 wt%–10 wt% |
| Preisniveau (öffentlicher Markt) | Niedrig (Dutzende Yuan/kg) | Mittel-hoch (Hunderte–Tausende Yuan/kg) | Hoch (überwiegend noch im Laborstadium) | Mittel-hoch |
| Einfluss auf den Farbton der Beschichtung | Hellgelb; für weiße/helle Decklacke geeignet | Dunkelgrau–Schwarz | Dunkelgold–Grau | Weiß; mit hellen Tönen kombinierbar |
| Leitfähigkeit | Isolierend | Perkolierend bis leitfähig | Perkolierend bis leitfähig | Isolierend |
| Absperrmechanismus | Krümmungspfad + chemische Verankerung in der Zwischenschicht | Krümmungspfad + hohe Dichte | Krümmungspfad + Ti-OH-Inhibitorsynergie | Krümmungspfad + hohe Wärmeleitfähigkeit |
| Häufiger Ausfall | Thermische Zersetzung der Ammoniumsalze, Rückfeuchtung | Dispergations-Agglomeration, Rückgang der Lichtdurchlässigkeit | Hydrolytische Oxidation, Risiko Kontaktkorrosion | In-plane-Gleiten mindert die Haftung |
Drei Faustregeln: Für kostensensitiven Schwerkorrosionsschutz wählt man OMMT; für ableitfähige oder leitfähige Beschichtungen wählt man Graphen / MXene statt OMMT; wo Wärmeleitfähigkeit bei elektrischer Isolierung gefordert ist (LED-Substrate, Gehäuse von Elektroantrieben), wählt man h-BN oder eine h-BN/OMMT-Mischformel. Für die Mechanik und die technischen Belastungsgrenzen siehe die Artikel auf der Website MXene (Ti₃C₂Tₓ)-Antikorrosionsbeschichtung und Dispergierung und technische Belastungsgrenzen graphenmodifizierter Absperrbeschichtungen.
IX. Hinweise für die technische Umsetzung
9.1 Dispergierenergie, Farbpasten-Verträglichkeit und Chargenstreuung
OMMT ist ein Füller nach dem Muster "wenig zugegeben, sehr empfindlich": Chargenstreuungen von d₀₀₁ und freiem Wassergehalt innerhalb derselben Sorte bewirken eine sichtbare Drift der Rezeptur. Drei übliche Kontrollen: Eingangsprüfung von d₀₀₁ per XRD (einmal pro Charge, eine Abweichung innerhalb von ±0.2 nm ist akzeptabel); Mahlfeinheit ≤15 μm (Rillen-Feinheitsmesser); und eine Verträglichkeitsprüfung vor dem Vormischen mit Farb- oder Rostschutzpasten wie Ruß, Titanoxid und Zinkphosphat — stark polare anorganische Pigmente besetzen die Zwischenschicht-Plätze und verdrängen das quartäre Ammoniumsalz, was zu örtlicher Vergilbung der Beschichtung führt. Siehe den Abschnitt zu Dispergiertechnik im Artikel auf der Website Dispergierung von Nano-SiO₂ und Absetzschutz: OMMT braucht längere Dispergierzeiten, nicht höhere Dispergierenergie.
9.2 Thermische Stabilität, UV und Rückfeuchtung
Die Hofmann-Eliminierung der quartären Ammonium-Organophile ist der am leichtesten übersehene Ausfall: Nähern sich Aushärtung, Trockenbackung oder Laserbeschriftung der Marke 180 ℃, setzen zweikettige Ammoniumsalze Alkene und tertiäre Amine frei, wodurch d₀₀₁ zurückkollabiert, der Farbton vergilbt und die Sperrwirkung abfällt; die Abhilfe sind Imidazolium- oder Phosphonium-modifizierte Tone für höhere Temperaturen oder ein abgesenkter Spitzenwert der Prozesstemperatur. Bei der UV-Bewitterung bleiben die OMMT-Plättchen selbst stabil, aber der Abbau der Harzmatrix legt sie frei, die Oberflächenrauheit steigt und die Reflexion sinkt — derselbe physikalische Mechanismus wie der SRI-Rückgang bei Strahlungskühlungs-Beschichtungen, siehe Strahlungskühlungs-Nanobeschichtung: spektrale Selektion, atmosphärisches Fenster und Belastungsgrenzen der Bewitterung. Die Rückfeuchtung ist typisch für Hydroxyalkyl-Ammoniumsalz-Systeme: Die –OH-Gruppen und das Rest-Na⁺ ziehen gemeinsam Wasserdampf an, und nach langem Wasserkontakt (GB/T 1733 / ISO 2812) liegt die Wasseraufnahme der Beschichtung hoch; der Gegenweg ist, die Dosierung auf unter 3 wt% zu senken und mit einem Epoxid- oder Polysiloxan-Decklack abzudichten.
X. Häufig gestellte Fragen (FAQ)
- F1: Wie viel OMMT zahlt sich am ehesten aus, und warum hilft hier viel nicht viel?
A: In den meisten Harzsystemen liegt der günstigste Bereich bei 2 wt%–5 wt%. Das Nielsen-Modell zeigt, dass der Sperrfaktor mit φ monoton steigt, doch α wird durch erneutes Stapeln bei höherer Dosierung wieder auf den Ausgangswert zurückgeworfen; zugleich steigt die Viskosität mit einer Potenz von 2 oder höher, und das Verarbeitungsfenster verengt sich. Unterhalb von 3 wt% gilt meist "mehr Füller, mehr Barriere", oberhalb von 5 wt% oft "immer spröder und schwerer versprühbar". - F2: Beeinflusst OMMT die Transparenz oder den Farbton der Beschichtung?
A: Ja. Einzelne Plättchen der 1-nm-Klasse streuen sichtbares Licht nur schwach, weshalb unter 2 wt% der Trübungsgrad eines Klarlacks praktisch unverändert bleibt; Rückstände der Organophile oder eine schlechte Dispergierung, die Taktoid-Stapel aus 10–30 Lagen bilden, trüben den Film dagegen sichtbar. Dunkle Systeme sind kaum betroffen; für helle oder transparente Systeme die Dosierung ≤2 wt% halten und per Sandmill dispergieren. - F3: Ist eine Mischformel von OMMT mit Graphen/MXene möglich?
A: Ja, und das ist seit Jahren eine aktive Richtung. OMMT liefert die großflächigen Plättchen und die chemische Verankerung, Graphen/MXene liefern hohe elektrische oder thermische Leitfähigkeit bzw. Inhibitorsynergie; die Literatur zeigt, dass 1 wt%–3 wt% OMMT + 0.1 wt%–0.5 wt% Graphen/Epoxid gleichzeitig 1 000 h Salzsprühnebel und eine Oberflächenleitfähigkeit von 10⁻³–10⁻² S/cm erreichen können. Technisch ist darauf zu achten, dass sich die Dispergierverfahren und die Scherrichtungen der beiden Füller nicht gegenseitig aufheben. - F4: Woran erkenne ich, dass mein OMMT wirklich exfoliert und nur — nicht bloß interkaliert ist?
A: Alle drei Kriterien zusammen prüfen: Der Röntgenpeak bei tiefen Winkeln (2θ<5°) soll deutlich schwächer werden oder verschwinden; das TEM soll über mindestens 5 Gesichtsfelder zufällig verteilte Einzellagen zeigen; und die Niederfrequenz-Rheologie einen G′-Anstieg von ≥1 Größenordnung. Wer nur die XRD heranzieht, hält "interkaliert mit schlechter Ordnung" leicht für "vollständig exfoliert". Für die Fertigungs-Stichprobe genügt die Niederfrequenz-Rheologie; bei Auffälligkeiten ergänzt man XRD und TEM. - F5: Welche Bewitterungs- und Korrosionsschutz-Normen kann eine OMMT-Beschichtung erfüllen?
A: OMMT ist ein Füller, kein System, deshalb hängt die Endleistung weiterhin vom Harz ab. Übliche Abnahmekombinationen: neutraler Salzsprühnebel GB/T 1771-2007 / ISO 9227, Xenonhöchstenergiebestrahlung — beschleunigte Bewitterung GB/T 1865-2009 / ISO 11509, Feuchtebeständigkeit GB/T 1740-2007, Beständigkeit gegen Flüssigkeiten GB/T 9274-1988 und Abreißfestigkeit GB/T 5210-2006. Für Meeresbau-Systeme der Klasse C5-M gelten die Laborprüfmethoden in GB/T 30790.5-2014 und ISO 12944-9:2018. - F6: Warum scheitert die OMMT-Dispergierung in wasserbasischen Systemen häufig?
A: Wassermoleküle konkurrieren um die Intercalation und verdrängen das quartäre Ammoniumsalz; zudem sind die Latexpartikel des Harzes von 100–300 nm ähnlich groß wie die OMMT-Einzellagen, was Ko-Agglomeration erleichtert. Das technische Vorgehen: OMMT erst mit etwas Ethanol/Propylenglycol zu einer Paste vorbenetzen und dann unter hoher Scherung (800–1 200 r/min, 15–30 min) in die Dispersion einarbeiten; den pH auf 8–9 stabilisieren; und nicht gleichzeitig ein anionisches Dispergator zugeben, sonst kommt es zur Ausflockung. - F7: Lassen sich OMMT mit Silan-Imprägnierung und Anti-Graffiti-Beschichtungen kombinieren?
A: Ja. Die Silan-Imprägnierung folgt dem Weg der "hydrophoben Porenwände" in Beton oder mineralischen Untergründen, OMMT folgt dem Weg der "Absperrung im Beschichtungskörper", sodass sich beide ergänzen; siehe den Artikel auf der Website hydrophobierende Beschichtung mit Silan-Imprägnierung. Anti-Graffiti-Beschichtungen beruhen auf niedriger Oberflächenenergie (siehe die fluorfreie wasserabweisende Route); OMMT geht in den Mittelcoat statt in den Decklack, und beide Schichten übereinander beeinträchtigen die Anti-Graffiti-Wirkung nicht.
Referenzen und Anmerkungen zur Datenherkunft
- Nielsen, L. E. Diffusion in Heterogeneous Media I. Barrier Diffusion in a Oriented-Continuous Filler System. J. Macromol. Sci. 1967, C1(1): 929–942 — das ursprüngliche Krümmungspfad-Modell.
- Bharadwaj, R. K. Modeling the Barrier Properties of Polymer Layered Silicate Nanocomposites. Macromolecules 2001, 34(26): 9189–9192. DOI: 10.1021/ma011090e — Korrektur um endliche Plättchenlänge und Orientierungswinkel.
- Alexandre, M.; Dubois, P. Polymer-Layered Silicate Nanocomposites: From Fabrication to Properties. Materials Science and Engineering R: Reports 2000, 28(1–2): 1–63. DOI: 10.1016/S0927-796X(00)00012-7 — OMMT-Übersicht und Systematik der Intercalationsrouten.
- Giannelis, E. P. Polymer Layered Silicate Nanocomposites. Advanced Materials 1996, 8(1): 29–43. DOI: 10.1002/adma.19960080105 — die grundlegende Übersicht zu Polymer/Ton-Nanokompositen.
- GB/T 10125-2021 „Korrosionsversuche in künstlichen Atmosphären — Salzsprühversuch“ (identische Übernahme von ISO 9227:2017) und GB/T 1771-2007 „Farben und Lacke — Bestimmung der Beständigkeit gegen neutrales Salzsprühnebel“.
- GB/T 30790.5-2014 „Farben und Lacke — Korrosionsschutz von Stahlbauten durch Beschichtungssysteme — Teil 5: Beschichtungssysteme“ und ISO 12944-9:2018 Teil 9, Laborprüfmethoden.
- GB/T 1766-2008 „Farben und Lacke — Beurteilung von Änderungen an Beschichtungen“ und GB/T 1865-2009 „Farben und Lacke — Künstliche Bewitterung und Bestrahlung — Höchstenergie-Bestrahlung mit gefilterten Xenonbogenlampen“.
- GB/T 9286-2021 „Farben und Lacke — Gitterschnittprüfung“, GB/T 5210-2006 „Farben und Lacke — Bestimmung der Abreißfestigkeit“ und GB/T 6739-2022 „Farben und Lacke — Pendeldämpfungsverfahren“.
- Zhu Xiaoqi u. a.: „Untersuchung zu PBAT-Composites mit organischem Montmorillonit“, Guangzhou Chemical Industry 2015, 43(9) — das d₀₀₁ von OMMT-DK2 wächst von 1.923 nm auf 3.2–3.6 nm; Zugfestigkeit 33.25 MPa bei 3 wt% und Bruchdehnung 860% bei 5 wt% (ausdrücklich als Fall aus öffentlicher Literatur zitiert, nicht als garantierter Werks-Messwert).
- Die Parametersätze der Cloisite-Typen stammen aus dem offenen TDS von Southern Clay Products (heute Teil von BYK); chargenbezogene Daten richten sich nach dem Werksprüfbericht jeder Charge.
- Alle konkreten Dosierungen, Zeiten, Temperaturen und Faktor-Angaben für Beschichtungssysteme in diesem Artikel sind Werte aus öffentlicher Literatur bzw. dem Supplier-TDS, keine garantiert gemessenen Werte unseres Werks; jedes reale Projekt muss mit der Rezeptur und dem Verfahren unseres Werks gesondert validiert werden.
Last updated: 2026-11-17 · Kexin New Materials (Guangdong) Co., Ltd. · B2B-Technikinformation; Produktlieferung nach EXW / FOB-Handelsklauseln.