Die metallische Bipolarplatte (bipolar plate, kurz BP) ist im Stapel einer Brennstoffzelle mit Protonenaustauschmembran (PEMFC) das dünne Metallbauteil, das zugleich den Strom von Anode und Kathode sammelt, die beiden Gaskammern voneinander trennt, die Reaktandengase verteilt und das Wasser- und Wärmemanagement übernimmt; üblicherweise werden Bleche aus 316L-Edelstahl, Titan oder Aluminium mit einer Dicke von 0,08 mm–0,20 mm zu Strömungskanälen tiefgezogen und paarweise übereinandergestapelt. Ihre Oberfläche muss mit einer Beschichtung versehen sein, die gleichzeitig elektrisch leitfähig und korrosionshemmend wirkt. Über die Freigabe dieser Schicht entscheiden technisch zwei Achsen: der Grenzflächenkontaktwiderstand (interfacial contact resistance, ICR, Einheit mΩ·cm²) und die Korrosionsstromdichte (icorr, Einheit μA/cm²).
Vorab ein Versagensszenario: Die Membran ist noch intakt, die Leistung geht trotzdem zurück
Dass die Leistung eines Wasserstoff-Brennstoffzellenstapels im Fahrzeug abfällt, liegt selten an einem vorzeitigen Katalysatorversagen – meist „verschmutzen" zuerst die Grenzflächen der Platten. In einer sauren Kammer (pH um 3) mit Fluorid-Spuren (HF in der Größenordnung 0,1×10⁻⁶), bei 60 ℃–80 ℃ und anliegendem Potenzial lösen sich unbeschichtete oder lückenhaft beschichtete Metallflächen fortlaufend anodisch auf: Die ausgetragenen Fe-, Cr- und Ni-Ionen wandern zur Membran-Elektroden-Einheit und belegen dort die Sulfonsäure-Plätze der Protonenaustauschmembran, wodurch deren Protonenleitfähigkeit und Wasserbindung sinken. Zugleich schieben sich auf der Anlagefläche zwischen Platte und Gasdiffusionsschicht (GDL) die Korrosionsprodukte als Hydroxid- bzw. Oxidschicht zu einer lockeren, schwach leitenden Zwischenschicht und treiben den ursprünglich bei wenigen mΩ·cm² liegenden Grenzflächenkontaktwiderstand kontinuierlich nach oben. Der Stapel antwortet mit Spannungsrückgang bei konstantem Strom und steigendem Innenwiderstand, und dieser Abbau ist irreversibel – weder Reinigen noch Neumontage holen das bereits abgetragene Metallsubstrat zurück.
Die öffentlich zugängliche Forschung beziffert diese Kette recht deutlich: Unbeschichtetes 316L-Edelstahlblech erreicht in simulierter Kathodenumgebung eine Korrosionsstromdichte in der Größenordnung 26 μA/cm², während eine Nb-dotierte TiO₂-Beschichtung sie auf 0,13 μA/cm² drückt (0,1 mol/L H₂SO₄, 80 ℃); eine unbeschichtete Titanplatte liegt bei rund 36,02 μA/cm² und kann mit einer Verbundbeschichtung auf 1,41 μA/cm² abgesenkt werden. Dieselbe Literaturgruppe nennt auch Negativbeispiele: Leitfähige Polymerbeschichtungen kommen in 0,1 mol/L H₂SO₄ weiterhin auf 9,25 μA/cm² und besitzen nur eine Volumenleitfähigkeit von 13,17 S/cm – gegenüber dem DOE-Ziel von >100 S/cm für Bipolarplattenwerkstoffe fehlt damit eine Größenordnung. Anders formuliert: „Bremst diese Schicht die Korrosion?" und „Leitet diese Schicht den Strom?" sind zwei Seiten derselben Medaille, und Daten, die nur eine Seite nennen, haben für eine Abnahme keinen Wert.
Die folgende TL;DR-Übersicht stellt die Maßstäbe dieses Beitrags vorab zusammen; Details und Prüfbedingungen werden in den Abschnitten einzeln ausgeführt.
- Die DOE-Technikziele 2025 für metallische Bipolarplatten (in öffentlich zugänglichen Übersichtsarbeiten zitierte Fassung) lauten: Korrosionsstromdichte ≤1 μA/cm², ICR ≤10 mΩ·cm² @1,4 MPa, Leitfähigkeit >100 S/cm, Bauteilkosten <2 $/kW und Kurzstapel-Dauerhaftigkeit >5000 h (H₂SO₄ mit pH=3 plus 0,1×10⁻⁶ HF, 80 ℃).
- Maßgebliche Prüfnorm im chinesischen Sprachraum ist GB/T 20042.6-2024 „Brennstoffzellen mit Protonenaustauschmembran – Teil 6: Prüfverfahren für die Eigenschaften von Bipolarplatten", veröffentlicht am 2024-03-15, in Kraft seit 2024-10-01, als Ersatz für GB/T 20042.6-2011; sie führt Schichtdicke, Haftfestigkeit der Beschichtung sowie Zusammensetzung und Konzentration der abgegebenen Ionen als eigenständige Prüfpunkte.
- Der ICR ist immer an die Flächenpressung gekoppelt zu berichten: In der Literatur liegt eine CrN-Beschichtung bei 100 N/cm² bei 8,4 mΩ·cm², während a-C-basierte Schichten bei 1,4 MPa bis auf 0,87 mΩ·cm² abfallen können; dasselbe Material liefert bei 0,6 MPa und 1,4 MPa Werte mit mehr als dem 2-Fachen Abstand – ohne Flächenpressung ist ein ICR-Zahlenwert wertlos.
- Der Druck zur Chromfreiheit kommt etwa zur Hälfte aus der Regulierung: Die ECHA hat am 2025-04-29 einen Beschränkungsvorschlag für Cr(VI) veröffentlicht, der vorsieht, die betreffenden Stoffe aus Anhang XIV der REACH-Verordnung (Zulassungsliste; chromium trioxide und chromic acid sind dort die Einträge 16 und 17 mit Auslaufdatum 2017-09-21) in Anhang XVII (Beschränkungsliste) zu überführen; der Diskussionskorridor für die berufliche Exposition liegt bei 0,1 μg/m³–5 μg/m³ als 8-Stunden-Zeitmittel, die Übergangsfrist beträgt 18 Monate.
- Der Neutral-Salz-Sprühtest (NSS) allein ist keine tragfähige Abnahmegrundlage für Beschichtungen: Die NSS-Bedingungen nach ISO 9227 und GB/T 10125-2021 sind (50±5) g/L NaCl, pH 6,5–7,2, (35±2) ℃ – ohne anliegendes Potenzial und ohne Fluorid, also nicht derselbe Versagensmechanismus wie in der Stapelkammer; die Norm selbst erklärt zudem, dass Salzsprüfergebnisse nicht unmittelbar auf die Langzeitbeständigkeit im realen Medium übertragen werden sollen.
- Umformbarkeit ist ein quantifizierbarer Maßstab und keine Bauchentscheidung: Eine CrN-Beschichtung in der Größenordnung 50 nm behält nach starker Umformung mit 20 % in x- und 5 % in y-Richtung ihre Korrosionsbeständigkeit und Leitfähigkeit – „erst beschichten, dann umformen" ist in solchen Systemen tragfähig; umgekehrt reißen säulenkristalline Monoschichten an den Kanalwurzeln deutlich eher.
- Auf der Fertigungsseite existieren öffentlich referenzierbare Zahlen: Eine inländische PVD-Beschichtungslinie weist für dieselbe Ofengröße einen Tagesausstoß von einigen Dutzend Platten im Jahr 2017 bis zu 4000 Platten pro Tag auf der 2026 angelaufenen Linie aus – eine Jahreskapazität von über 1,2 Mio. Platten bei einer erklärten Gutteilrate von 99,9 %.
1. Warum die Einsatzbedingungen schärfer sind als im klassischen Korrosionsschutz
Schwere Korrosionsschutzsysteme für Stahlkonstruktionen – ob Epoxid-Glasflocken-Schicht oder Polyurethan-Decklack – beantworten genau eine Frage: „Trennt die Beschichtung das Medium vom Untergrund?" Die Beschichtung einer metallischen Bipolarplatte muss vier Fragen gleichzeitig beantworten: Hält sie Säure und Fluorid zurück, trägt sie den Strom, erträgt sie die Flächenpressung der Montage und die Umformung, und vergiften die ausgetragenen Ionen die Membran-Elektroden-Einheit? Genau die Logik der ersten Systemgruppe – „Isolation ist Sicherheit" – ist hier tödlich: Je dichter und je isolierender die Schicht, desto höher der ICR und desto größer der Wirkungsgradverlust des Stapels.
1.1 Säure plus Fluorid: Warum die Passivschicht nicht standhält
Edelstahl verdankt seinen Schutz einer chromoxidreichen Oxidschicht in Nanometerstärke. In der PEMFC-Kammer wirken zwei Dinge gezielt gegen sie: erstens das verdünnte Schwefelsäuremilieu bei pH um 3, zweitens die Fluorid-Spuren aus den Abbauprodukten der perfluorsulfonierten Membran (PFSA). Fluorid greift die Oxidschicht über komplexbildende Auflösung an – es zieht Cr³⁺/Fe³⁺ aus der Schicht heraus und bildet lösliche Fluorokomplexe, wodurch die Passivschicht sich nicht mehr selbst reparieren kann. Die in der Literatur verbreiteten Simulationsmedien machen diese Absicht sichtbar: 0,5 mol/L H₂SO₄ + 2×10⁻⁶ HF, 0,5 mol/L H₂SO₄ + 5×10⁻⁶ HF, 0,05 mol/L H₂SO₄ + 2 ppm NaF sowie nach DOE-Angabe pH=3 H₂SO₄ + 0,1×10⁻⁶ HF; die Prüftemperaturen bündeln sich auf die drei Stufen 60 ℃, 70 ℃ und 80 ℃. Der Vergleich zeigt, warum „kein Rotrost" im Salzsprühkasten keine Vergleichsbasis abgibt: NSS arbeitet mit einer fluoridfreien, neutralen Natriumchlorid-Lösung.
1.2 Das Potenzialfenster: 0,67 V und 1,43 V sind zwei Trennlinien
Die Platte arbeitet nie potentialfrei. Das Kathodenpotenzial liegt im Bereich 0,6 V–0,9 V (vs. SHE), das Anodenpotenzial reicht nahe an das Abscheidungspotenzial von Wasserstoff heran, und beim An- und Abfahren (start-up/shut-down) sowie in transienten Betriebszuständen können lokal deutlich höhere Potenziale auftreten. Die öffentliche Studie zur C/Ti/316L-Verbundbeschichtung liefert einen sehr brauchbaren Vergleich: Bei 0,67 V potentiostatischer Polarisation hält die Beschichtung auch bei 90 ℃ die Korrosionsstromdichte unter 0,5 μA/cm² und den ICR unter 2 mΩ·cm²; hebt man das Polarisationspotenzial auf 1,43 V an und überlagert hohe Temperatur, folgt eine Kette aus vorrangiger Kohlenstoffauflösung, freigelegter und gelöster Titan-Zwischenschicht sowie Bilden und Auflösen von Titanoxid – die Leitfähigkeit senkrecht zur Ebene nimmt daraufhin ab. Die technische Konsequenz lautet: Die Auswahl einer kohlenstoffbasierten Beschichtung ist an der tatsächlichen Potenzial-Obergrenze auszurichten, nicht am mittleren Arbeitspotenzial, erst recht bei Nutzfahrzeugen mit häufigem An- und Abfahren.
2. ICR: Definition, Prüfgrundlage und Messung vor und nach der Alterung
Der Grenzflächenkontaktwiderstand ist der Kontaktwiderstand pro Flächeneinheit zwischen Platte und GDL (oder verbundener Diffusionsschicht) bei definierter Flächenpressung, Dimension mΩ·cm². Er ist kein Volumenwiderstand des Werkstoffs: Dieselbe Platte liefert im polierten und im rauen Zustand, bei konformer und bei überschrittener Planheit, auf der Kanalerhebung und im Kanalgrund völlig verschiedene Werte. GB/T 20042.6-2024 führt den „Kontaktwiderstandstest der Bipolarplatten-Komponente" als eigenes Kapitel und behält daneben die geometrischen Prüfpunkte Ebenheit, relative Planheit, Dickengleichmäßigkeit, Tiefengleichmäßigkeit der Kanäle und Flächennutzung – genau hier liegt die Logik: Die Streuung des ICR kommt zunächst aus Geometrie und Montage, erst danach aus der Beschichtung.
Die in Drittliteratur veröffentlichte Lesart der genormten Prüfvorrichtung lautet: vergoldete Kupferelektroden, Kontaktfläche 5 cm², Prüfkraft bezogen auf 1,5 MPa, Stromdichte 40 mA/cm², Berechnung nach R=(R₁−R₂)×S/2 im Doppelprobenverfahren zur Abziehung des Volumenwiderstands; Umgebung 25±2 ℃ und Feuchte ≤65 %. Diese Lesart stammt aus öffentlich zugänglichen Sekundärquellen und nicht aus dem Normtext; für die Beschaffung sind der Wortlaut der amtlichen Ausgabe und die Rohprotokolle des Labors maßgeblich. Sie steht hier, um vier Punkte zu verdeutlichen: Ein Bericht muss Flächenpressung, Kontaktfläche, Stromstärke und die Frage, ob der Volumenwiderstand abgezogen wurde, eindeutig ausweisen.
| Kennwert | Einheit und Prüfgrundlage | DOE-Ziel 2025 (aus Übersichtsarbeiten) | Öffentlich dokumentierte Messwerte | Branchenseitige Angaben (nicht unabhängig nachgemessen) |
|---|---|---|---|---|
| Korrosionsstromdichte icorr | μA/cm², H₂SO₄ pH=3 + 0,1×10⁻⁶ HF, 80 ℃ | ≤1 | Nb-Cr-C/Ti 0,022 (Kathode); a-C/TA1 3,37×10⁻³; TiN/Ti 0,278 | 4,5×10⁻⁸ A/cm², entsprechend 0,045 μA/cm² (0,84 V vs. SHE, 80 ℃) |
| Grenzflächenkontaktwiderstand ICR | mΩ·cm², Flächenpressung ist anzugeben | ≤10 @1,4 MPa | a-C/Ag/Cr 0,87 @1,4 MPa; Nb-Cr-C 1,15 @1,5 MPa; CrN 8,4 @100 N/cm² | 1,5 @1,4 MPa; 3,5 @0,6 MPa |
| Leitfähigkeit | S/cm (Volumen des Werkstoffs) | >100 | leitfähiges Polymer SGO₃/PPy mit 13,17 – Ziel nicht erreicht | keine konkreten Werte veröffentlicht |
| Bauteilkosten | $/kW | <2 | Adelmetall-Routen (Au/Pt/Ag) decken diesen Korridor kaum ab | Referenzrichtung: edelmetallfreie Mehrschichtsysteme |
| Dauerhaftigkeit | h (Kurzstapel/Prüfstand) | >5000 | 3 h–720 h potentiostatisch, 30 d Tauchtest, 300 h Einzellenpolarisation – überwiegend Fragmentdaten | Prüfstand nach 5000 h Leistungsabbau ≤3 %; Auslegungslebensdauer >20000 h; ein Fahrzeug mit über 200000 km Straßenfahrt |
| Geometrie und Montage | mm, MPa, % | — (über die Komponentennormen abgebildet) | bei pressgeformten Verbundplatten Kanaltiefe 0,65 mm, Kanalbreite 0,5 mm | Flächenpressung 0,6 MPa–1,4 MPa gilt als üblicher deklarierter Bereich |
2.1 Warum der ICR-Zuwachs nach der Alterung in die Abnahmeklausel gehört
Ein niedriger Ausgangs-ICR sagt nur, dass die Schicht in diesem Moment leitfähig ist; er enthält kein Versprechen darüber, wie viel davon nach 5000 h noch übrig ist. Die Untersuchung zu Cr-Beschichtungen liefert einen typischen Vergleich: Eine durch Sauerstoffplasma erzeugte dichte CrO*-Deckschicht zeigt zunächst einen höheren ICR als die unbehandelte Ausführung CrOn/Cr, doch nach 3 h bei 0,05 mol/L H₂SO₄ + 2 ppm NaF und +0,6 V potentiostatisch wächst ihr ICR deutlich schwächer – die dichte Deckschicht unterdrückt die weitere Oxidation der Beschichtung und die Ablagerung von Korrosionsprodukten. In Vertragssprache übersetzt heißt das: Der Abnahmewert muss lauten „Ausgangswert ≤X und Zuwachs nach Alterung ≤Y %"; ein Prüfbericht, der nur den Ausgangswert nennt, hat hier keine Trennschärfe.
2.2 Flächenpressung, Dichtung und Druckverteilung der GDL
Beim Zusammendrücken des Stapels läuft die Last der Endplatten über Dichtungen, Randrahmen und die Kanalerhebungen linienförmig nach unten; die reale Flächenpressungsverteilung ist niemals ein gleichmäßiger Wert von 1,4 MPa. Übliche Muster sind: Die Rückfederungszonen der Dichtung liegen tief (0,3 MPa–0,8 MPa), die Übergänge von Kanalerhebung zu Randrahmen liegen hoch und können mehr als das 1,5-Fache des Nennwerts erreichen. Daraus folgen zwei Effekte: Im Niederdruckbereich reicht die Kontaktfläche nicht aus, der ICR steigt lokal an; im Hochdruckbereich wird die Beschichtung in die Kohlenstofffasern der GDL gepresst, Mikroscherung dünn die Schicht aus, bis sie durchscheuert. Wer eine Beschichtung auslegt, muss Flächenpressung, Kontaktfläche und Schichtdicke daher gemeinsam betrachten – ein Einzelpunktwert lässt sich nicht auf die ganze Platte hochrechnen.
3. Chromfreie Routen: Regulierungsdruck, Mechanismusrisiko und vier Technologiepfade
„Chromfrei" ist im Kontext der Bipolarplatte in zwei getrennte Themen aufzuteilen: erstens das Verbot sechswertiger Chromverbindungen in Konversions- und Passivierungsbädern (Regulierung und berufliche Exposition), zweitens die Vermeidung chromhaltiger Schichten, die unter Kathodenpotenzial zu höherwertigen Chromspecies weiteroxidiert werden (Mechanismus und Ionenabgabe). Beides ist nicht mit „einem anderen Werkstofftyp" erledigt.
Der Regulierungszeitraum ist recherchierbar. chromium trioxide und chromic acid stehen in Anhang XIV der REACH-Verordnung an den Einträgen 16 und 17 mit Auslaufdatum 2017-09-21; mehrere Chromate – darunter Dichromatverbindungen der Trichrom-Trioxid-Familie sowie basische Zink-Chromat-Pigmente – sind am 2019-01-22 ausgelaufen. Der Gerichtshof der Europäischen Union hat im Verfahren C-144/21 die vorgelagerte Zulassungsentscheidung aus dem Jahr 2020 teilweise aufgehoben, worauf die Zulassungsanträge stark anstiegen: Nach der Statistik vom 2023-09-18 entfielen von 518 in den Zulassungsberichten erkannten SVHC-Verwendungen 273 – etwa 53 % – auf sechswertiges Chrom. Die Kommission hat daher am 2023-10-11 die ECHA beauftragt, einen Beschränkungsbericht nach Anhang XV zu erstellen; die ECHA legte am 2025-04-29 den Beschränkungsvorschlag vor. Die drei diskutierten Varianten (RO1/RO2/RO3) sehen für die 8-Stunden-Zeitmittelkonzentration der beruflichen Exposition Werte von 1 μg/m³–5 μg/m³, 0,5 μg/m³–1 μg/m³ beziehungsweise 0,1 μg/m³–0,5 μg/m³ vor; die Emissionskorridore liegen für Luft bei 0,025 kg/Jahr–2,5 kg/Jahr und für Wasser bei 0,15 kg/Jahr–15 kg/Jahr, die Übergangsfrist beträgt einheitlich 18 Monate. Die ECHA schätzt, dass bei vollständiger Umsetzung jährlich rund 17 t Cr(VI)-Emissionen eingespart werden, der Netto-Nutzen über 20 Jahre bei 3,31×10⁸ € bis 10,7×10⁸ € (331 Mio. € bis 1,07 Mrd. €) liegt und die gesellschaftlichen Kosten bei 3,14×10⁸ € bis 32,3×10⁸ € (314 Mio. € bis 3,23 Mrd. €).
Auch das Mechanismusrisiko ist messtechnisch unterlegt. Cr-Beschichtungen oxidieren unter dem normalen Kathodenarbeitspotenzial der PEMFC (0,6 V–0,9 V) weiter; Röntgenphotoelektronenspektroskopie (XPS) mit Tiefenprofil zeigt, dass Chrom im Oberflächenoxid bis zur höchsten Oxidationsstufe (sechswertiges Cr(VI)) aufoxidierbar ist. Ist diese Oxidschicht locker und schwach leitend, erscheint das unmittelbar als Anstieg des ICR. GB/T 20042.6-2024 führt die „Prüfung auf Zusammensetzung und Konzentration abgegebener Ionen" genau zu dem Zweck als Komponententest, dass solche Migrationsrisiken schon in der Wareneingangskontrolle quantifizierbar werden, statt sie erst nach einer Vergiftung der Membran-Elektroden-Einheit im Gerät zurückzuverfolgen.
3.1 Chromfreiheit in der Vorbehandlung: realistische Optionen für Passivierung und Konversionsschicht
Viele Teams konzentrieren sich auf Decklack oder Beschichtung und übersehen, dass die Vorbehandlung noch chromatiert ist. Die chromfreie Route für Edelstahl ist längst standardisiert: ASTM A967 enthält sowohl Salpetersäure- als auch Zitronensäure-Rezepturen; die lange Zeit allein maßgebliche militärspezifische QQ-P-35C wurde 1998 gestrichen, die luft- und raumfahrtseitige AMS-QQ-P-35 wurde 2005 durch SAE AMS2700 ersetzt und erlaubt die Wahl zwischen Zitronen- und Salpetersäure. Die technische Literatur liefert eine nützliche Vergleichsgruppe: Nach Zitronensäure-Passivierung beträgt das im ESCA ermittelte Verhältnis Chromoxid/Eisenoxid 5,3–5,5, in der Salpetersäuregruppe 2,0–2,1; die AES-Tiefenprofilanalyse weist eine Oxidschichtdicke von 27,0 Å–28,0 Å aus gegenüber 17,0 Å–21,0 Å bei Salpetersäure. Die Metallanalyse eines Zitronensäurebades nach 30 Tagen Dauerbetrieb zeigt Eisen mit 0,72 mg/L, während Nickel und Chrom beide unter 0,05 mg/L bleiben – es wird also selektiv freies Eisen entfernt und die Legierungselemente der Matrix bleiben praktisch ungelöst. Austenitische Typen fahren üblicherweise mit einem Bad bei pH um 2, für martensitische und aussenhärtbare Typen wird pH ≥3 empfohlen; die Wirksamkeitskontrolle ist mit öffentlich verfügbaren Verfahren möglich, etwa Kupfersulfat-Tropfprobe, Kochen in destilliertem Wasser, Feuchtwärme oder Salzsprühtest. In der Lackindustrie wurde die Chromfreiheit beim Zinkflakesystem früher erreicht; die Engineering-Erfahrungen vom Umstieg auf chromfreie Versiegelung und Nano-Dacromet-Wege – einschließlich Restbeständigkeit und Risiko der Wasserstoffversprödung – stehen im Beitrag Ultradünner Nanodacromet-Überzug für Verbindungselemente: vom chromfreien Umweltschutz zur Oberflächentechnik hochwertiger Schrauben.
3.2 Nitride und Carbonitride: der Kompromisskorridor zwischen Leitfähigkeit und Beständigkeit
Die Gefügequerschnitte dieser Schichten benennen ihre Schwäche: Beim physikalischen Gasphasenabscheiden wachsen säulenförmige Kristalle, und zwischen den Säulen öffnen sich direkte Kanäle bis zum Substrat; entlang dieser Korngrenzen wandert das korrosive Medium wesentlich schneller als durch das Korn. Das ist der Grund, warum in der öffentlichen Forschung wiederholt alternierende Mehrlagenstrukturen auftauchen – sie schieben zwischen jede Lage eine Oxidgrenze und unterbrechen damit das Säulenwachstum.
Die öffentlich gemessenen Werte dieser Familie machen den Kompromiss quantifizierbar. Nanokristallines, per HiPIMS abgeschiedenes TiN (auf Titan) erreicht in 0,5 mol/L H₂SO₄ + 2×10⁻⁶ HF bei 70 ℃ eine icorr von 0,278 μA/cm² und bei 140 N/cm² einen ICR von 3,51 mΩ·cm²; per reaktivem Magnetronsputtern abgeschiedenes 50 nm CrN (auf 316L) liegt in 0,6 mol/L H₂SO₄ bei 60 ℃ und 0,48 V vs. SCE bei etwa 0,1 μA/cm², erreicht bei 100 N/cm² einen ICR von 8,4 mΩ·cm² und hält die Leistung auch nach starker Umformung; TiCN aus CFUMSIP (316L, beste Acetylen-Führungsrate 2 sccm) drückt die icorr auf 5,08×10⁻² μA/cm², kommt aber auf 10 mΩ·cm² – typisch für „Beständigkeit ausreichend, Leitfähigkeit eng"; CrAlCN senkt über die Kohlenstoffdotierung die Kationenvakanz-Konzentration im Passivoxid, die Probe C-8 sccm erreicht bei 227 mV eine icorr von 2,10×10⁻² μA/cm² und bei 140 N/cm² einen ICR von 2,94 mΩ·cm². Die Niob-Route (β-Nb₂N/430F mit 0,037 μA/cm² und 3,8 mΩ·cm²; Nb-Cr-C 500 nm/Titan mit kathodisch 0,022 μA/cm², anodisch −0,051 μA/cm² und 1,15 mΩ·cm² bei 1,5 MPa) weist zudem in Richtung einer dichten, leitenden Phase außerhalb von Chrom; öffentliche Arbeiten zeigen, dass auch Nb/Ta-Multilayer die icorr unter 1,0 μA/cm² halten können.
3.3 Kohlenstoffbasierte und zweidimensionale Materialien: das sp²/sp³-Verhältnis ist die Leitgröße
Die Leitfähigkeit von amorphem Kohlenstoff (a-C) kommt aus den sp²-Clustern, Beständigkeit und Dichte aus den sp³-Bindungen – gesteuert wird technisch genau dieses Verhältnis. Die öffentlich zugänglichen Daten sprechen dafür: Per Arc-Ionenplattieren auf TA1-Titanfolie abgeschiedenes a-C (Abscheiderate über 100 nm/min) erreicht bei 1,4 MPa einen ICR von 1,125 mΩ·cm² und eine icorr von etwa 3,37×10⁻³ μA/cm²; Ag/Cr-codotiertes a-C (316L) sinkt bei 1,4 MPa bis auf 0,87 mΩ·cm²; Cr/Ti-codotiertes a-C liegt bei 3,1 mΩ·cm² und 5,7×10⁻² μA/cm². Die Gegenbeispiele sind ebenso wichtig: N-dotiertes a-C (304L) verbessert zwar den ICR, doch der Stickstoff senkt den sp³-Anteil und die Schichtdichte, wodurch Beständigkeit und Hydrophobie schlechter werden – die Annahme „dotieren macht es besser" trägt also nicht. Vertikales Graphen (VG/Ti) schließlich wird mit icorr 0,2 μA/cm², einer Absenkung des ICR um 2 Größenordnungen, dem 100-Fachen an Wärmeleitfähigkeit und einem um 68,1° größeren Wasser-Kontaktwinkel beschrieben; seine Anforderungen an Prozessfenster und Kosten rücken es näher an ein Laborkonzept als an eine Linienlösung.
Der Sperrgedanke der Plättchenstrukturen ist eng verwandt mit den in der Lackindustrie üblichen MXene- und Graphen-modifizierten Routen; der Mechanismus ist beschrieben im Beitrag MXene (Ti₃C₂Tₓ)-Korrosionsschutzbeschichtung: Lamellen-Sperrmechanismus und technische Grenzen und im Beitrag Dispersion und technische Grenzen graphenmodifizierter Sperrschichten; die Dispersions- und Sedimentationsstabilität von Nanofüllstoffen (die Dichte und Pinhole-Dichte der Schicht unmittelbar beeinflusst) ist behandelt in Nano-SiO₂ in Beschichtungen: Dispersion, Absetzschutz, Mattierung und Verschleißfestigkeit.
| Route | Repräsentatives System und Schichtdicke | ICR-Richtwert | icorr-Richtwert | Umformkompatibilität | Wesentliche Schwäche |
|---|---|---|---|---|---|
| Metallnitride | HiPIMS TiN (Titanbasis); reaktiv gesputtertes CrN 50 nm (316L) | 3,51 mΩ·cm² @140 N/cm²; 8,4 mΩ·cm² @100 N/cm² | 0,278 μA/cm² @70 ℃; etwa 0,1 μA/cm² @60 ℃ | CrN hält nach 20 %/5 % Umformung | chromhaltige Systeme mit Risiko höherwertiger Chromspecies und Ionenabgabe; säulenkristalline Fehlstellen |
| Carbonitride | CFUMSIP TiCN (316L); CrAlCN (C-8 sccm) | 10 mΩ·cm²; 2,94 mΩ·cm² @140 N/cm² | 5,08×10⁻² μA/cm²; 2,10×10⁻² μA/cm² | C-Dotierung erhöht die Dichte | bei TiCN lassen sich Leitfähigkeit und Beständigkeit nicht gleichzeitig einengen |
| Niobbasis und Multilayer | β-Nb₂N (430F); Nb-Cr-C 500 nm (Ti); Nb/Ta-Multilayer (Ti) | 3,8 mΩ·cm²; 1,15 mΩ·cm² @1,5 MPa | 0,037 μA/cm²; 0,022 μA/cm²; <1,0 μA/cm² | Multilayer unterbrechen das Säulenwachstum | Target- und Kapazitätskosten hoch, Lieferkette konzentriert |
| Amorpher Kohlenstoff und Dotierungen | a-C (TA1, >100 nm/min); a-C/Ag/Cr sowie Cr/Ti-codotiertes a-C (316L) | 1,125 mΩ·cm²; 0,87 mΩ·cm²; 3,1 mΩ·cm² (jeweils @1,4 MPa) | 3,37×10⁻³ μA/cm²; 5,7×10⁻² μA/cm² | hohe Eigenspannungen, Zwischenschicht nötig | Kohlenstoffauflösung bei hohem Potenzial und hoher Temperatur; sinkt sp³, leidet die Beständigkeit |
| MAX-Phasen und zweidimensionale Materialien | Cr₂AlC (316L, Orientierung (103)); vertikales Graphen VG (Ti) | 3,16 mΩ·cm² @1,5 MPa; gegenüber blankem Titan um 2 Größenordnungen niedriger | 0,02 μA/cm²; 0,2 μA/cm² | adaptive Passivschicht | Orientierungskontrolle und Serienfertigung aufwendig |
| Leitfähige Polymere | PPy/C-PDA, SGO₃/PPy (304/316); PANI/CNTs | gegenüber reinem PANI um etwa 35 % niedriger | 9,25 μA/cm²; 0,18 μA/cm² (potentiodynamisch) und 1,27 μA/cm² (potentiostatisch); etwa 1,9 μA/cm² | gutmütig im Verformen, leicht auszubessern | Volumenleitfähigkeit 13,17 S/cm – bis zum Ziel >100 S/cm fehlt eine Größenordnung |
4. Substratunterschiede: Lochfraß und Spaltkorrosion bei 304, 316L, Titan und Aluminium
Eine Beschichtung ist kein Allheilmittel; das Substrat bestimmt die Untergrenze des Versagens. In der Praxis sortiert man gern über das Lochfraß-Äquivalent: PREN = w(Cr) + 3,3 × w(Mo) + 16 × w(N). Mit den öffentlich dokumentierten Messzusammensetzungen ergibt sich: 304 (18,5 % Cr, 0,447 % Mo, Stickstoff mit 0,05 % angesetzt) liegt bei etwa 20,3; ein typisches 316L (17 % Cr, 2,25 % Mo, 0,08 % N) bei etwa 26; duplex 2205 (22 % Cr, 3,0 % Mo, 0,17 % N) bei etwa 34. Zur Lesart ist nachdrücklich zu sagen: Dieser Index ist eine Erfahrungszahl für chloridinduzierten Lochfraß und taugt im fluoridhaltigen, schwachsauren System mit äußerem Potenzial nur zur Sortierung, nicht als Abnahmekriterium.
| Substrat | Zusammensetzung / PREN-Schätzung | Neigung zu Lochfraß und Spaltkorrosion | Leitfähigkeit und Grenzfläche | Umformung und Dicke | Weitere Risiken |
|---|---|---|---|---|---|
| Edelstahl 304 | 18,5 Cr / 8,33 Ni / 0,447 Mo, PREN etwa 20,3 | im fluoridhaltigen Schwachsauren früh instabil; öffentliche Studien sehen das DOE-Ziel nicht erreicht | auf der blanken Fläche genügt eine dickere Passivschicht, um den ICR anzuheben | reifes Tiefziehverhalten, Bleche bis 0,10 mm sind formbar | hängt vollständig von der Dichte der Beschichtung ab; jede Schadstelle wird zur lokalen Korrosionsstelle |
| Edelstahl 316L | 16,5–18,5 Cr / 2,0–3,0 Mo, PREN etwa 24–26 | stabiler als 304, im Spalt bleibt aktive Auflösung möglich | ohne Beschichtung icorr bis in die Größenordnung 26 μA/cm² | große Rückfederung, enges Umformfenster bei dünnen Blechen | ausgetragene Fe-/Cr-/Ni-Ionen vergiften die Membran-Elektroden-Einheit |
| Duplex 2205 | 22 Cr / 3,0 Mo / 0,17 N, PREN etwa 34 | in der Sortierung des Lochfraßwiderstands weit vorn, Kosten und Lieferung eingeschränkt | erfordert eine gleichwertige Beschichtungsauslegung | engere Fenster für Umformung und Schweißen | öffentliche Bipolarplattendaten noch dünn |
| Titan (TA1 / Ti-6Al-4V) | — | Passivschicht mit starker Selbstreparatur, anodisch dennoch lösbar | blankes Titan laut Literatur bei icorr etwa 36,02 μA/cm², mit Verbundbeschichtung 1,41 μA/cm² | Folien bis in den Bereich 0,025 mm möglich, geringe Rückfederung beim Tiefziehen | Kosten und Wasserstoffaufnahme; die Haftfestigkeit der Schicht auf dem Substrat ist der Schlüssel |
| Aluminium (AA6061) und Verbundgraphit | — | Aluminium ist im Sauren lokal korrosionsanfällig; Graphitplatten sind spröde und kaum für feine Kanäle geeignet | Ni-P/TiNO-beschichtetes AA6061 zeigt bei 1,4 MPa einen Kontaktwiderstand von 50,5 mΩ/cm² | pressgeformte Verbundplatten mit Kanaltiefen um 0,65 mm und Breiten um 0,5 mm | Kontaktkorrosion zwischen ungleichen Metallen und die Gewichtsverteilung |
4.1 Wo auf der Platte Lochfraß und Spaltkorrosion konkret sitzen
Die Korrosionsmorphologie realer Bauteile konzentriert sich auf drei Stellen: den Kanalgrund (Medienreste stehen, Sauerstoffkonzentrationszelle), den Spalt zwischen Kanalerhebung und Dichtungsauflage (pH-Abfall im Spalt, Fluoridanreicherung) sowie die Grat- und Schnittkanten des Stanzrands (Eigenspannung plus frisch freigelegte Fläche). Allen drei Stellen gemeinsam ist „Medienstand plus Sauerstoff-/Potenzialgradient", grundverschieden von einem gleichmäßig abgesetzten Feuchtfilm im Salzsprühkasten – das erklärt, warum eine Beschichtung mit gleichmäßiger Schichtdicke trotzdem an bestimmten Stellen zuerst versagt.
4.2 Ungleiche Metalle und Kontaktkorrosion: die Platte korrodiert nicht allein
Wenn Aluminium-Endplatten, Kupferschienen oder Edelstahl-Schraubverbindungen über einen elektrolythaltigen Pfad (Kondensat, Spülrestfeuchte) mit der Platte verbunden sind, überlagert der Kontaktkorrosionsstrom die ursprüngliche Aufteilung in Anode und Kathode, die sonst die Beschichtung trägt. Das folgt derselben Logik wie die Beschichtungstrennung und Randabdichtung im Mischbau aus Stahl und Aluminium im Karosseriebau; die technische Ausführung ist beschrieben in Kontaktkorrosion im Stahl-Aluminium-Mischbau: Beschichtungstrennung, Randabdichtung und aufeinander abgestimmter Korrosionsschutz. Bereits in der Auslegungsphase sind Kontaktpotenzialdifferenz und eine trennende, dabei dichte Zwischenschicht in die Stückliste aufzunehmen, statt nach dem Schaden mit einer Nachbeschichtung zu reagieren.
5. Wie die Umformung die Beschichtung beschädigt – und welche Haftkriterien greifen
Die gängigen Umformverfahren für Metallplatten sind Hydro- und mechanisches Tiefziehen; die Kanaltiefen liegen meist bei 0,2 mm–0,65 mm, die Blechdicken bei 0,08 mm–0,12 mm, und die lokale plastische Dehnung der Fläche kann im Moment des Umformens 20 % überschreiten. Für die Beschichtung ergeben sich drei unmittelbare Folgen: an den Radien der Stegfüße wird die Schicht gedehnt bis zur Rissbildung, an Seitenwand und Kanalgrund löst sie sich vom Substrat, und an der Scherkante wird sie abgetragen – es entsteht eine völlig ungeschützte Blankzone. Alle drei Fehlerbilder schlagen im Labor zunächst nicht auf den ICR durch; sie erscheinen erst nach mehrstündiger Polarisation und Ablagerung der Korrosionsprodukte als Drift des Messwerts.

Die Bewertung, ob die Schicht hält, ist auf Normenebene eindeutig verortet. GB/T 20042.6-2024 führt mit der „Schichtdickenprüfung der Bipolarplatten-Komponente" und der „Prüfung der Haftfestigkeit der Beschichtung" zwei eigene Punkte; Letztere ist gegenüber der Ausgabe 2011 neu aufgenommen und adressiert genau die Ablösung von Beschichtungen auf Metallplatten. Die in der allgemeinen Beschichtungstechnik üblichen Verfahren Gitterschnitt (Normenfamilie ISO 2409 / ASTM D3359) und Ritztest sind für die Vorselektion auch an PVD-Schichten anwendbar, allerdings mit Vorbehalt: PVD-Dünnschichten liegen weit unter hundert Mikrometern, und die Gitterschnittklassifizierung ist für solche Schichten wenig empfindlich; trennscharf sind meist erst die kritische Ausbruchlast des Ritztests und die Nachmessung nach der Umformung.
5.1 Umformgrad, Eigenspannung und Design der Zwischenschicht
Die öffentliche Forschung enthält eine als Kriterium brauchbare Aussage: Ein per reaktivem Magnetronsputtern abgeschiedenes 50-nm-CrN behält im Transmissionselektronenmikroskop nach einer starken Umformung mit 20 % in x- und 5 % in y-Richtung Korrosionsbeständigkeit und Leitfähigkeit – diese Schichtfamilie ist also für das Verfahren „erst beschichten, dann umformen" geeignet. Der Gegenfall kommt aus der Eigenspannung: Amorphe Kohlenstoffschichten bringen üblicherweise hohe Druckeigenspannungen mit, mit zunehmender Dicke steigen Ablösungs- und Wellenbildungsrisiko, deshalb werden in der Linie Zwischenschichten aus Ti, Cr oder Ni-P zur Haftungserhöhung eingesetzt – Ni-P/TiNO auf AA6061 ist ein solches Beispiel: öffentlich gemessen icorr 0,0885 μA/cm² unter Kathodenarbeitspannung, aber bei 1,4 MPa weiterhin 50,5 mΩ/cm² Kontaktwiderstand. Die Zwischenschicht hat hier die Haftung verbessert, die Leitfähigkeit aber nicht gelöst.
5.2 Prozessreihenfolge: erst beschichten dann umformen, erst umformen dann beschichten, Kantennacharbeit
Die Wahl zwischen drei Routen ist anhand der Fehlerverteilung zu treffen. Erst umformen, dann beschichten: Die Schicht erlebt keine Dehnung, aber bei großer Kanal-Tiefe-Breite-Relation verdeckt die Geometrie die Sicht, wodurch Kanalgrund und Seitenwand zu dünn abgedeckt werden; die Gleichmäßigkeit muss über Planetenträger und Rotation nachgeführt werden. Erst beschichten, dann umformen: gleichmäßige Abdeckung, aber die Beschichtung braucht ein Dehnungspolster, und die Werkzeugradien sind zu steuern. Partielle Nacharbeit: sinnvoll an Scherkanten und für Ausbesserungen, jedoch sind Leitfähigkeit, Schwindung bei der Aushärtung und Grenzflächendichtung des Nacharbeitwerkstoffs zu prüfen, sonst entsteht eine zusätzliche Grenzflächenschicht mit Eigenwiderstand. Welche Route auch gewählt wird – die Wareneingangskontrolle muss „Nachmessung von ICR und icorr nach der Umformung" festschreiben, statt nur Flachproben zu prüfen. Sind hochfeste Stähle und Galvanikschichten im Spiel, sind zusätzlich Wasserstoffeintrag und Auslagerungsfenster zu bewerten; die Kriterien dazu stehen in Wasserstoffversprödung hochfester Verbindungselemente und Auslagerungsfenster: Kriterien für Galvanik- und Beschichtungssysteme.
6. Korrosionsverifikation: Warum der Salzsprühtest nicht genügt
Der Wert des Salzsprühtests liegt in Schnelligkeit, Vergleichbarkeit und Eignung für die Qualitätskontrolle – nicht in einer Lebensdauervorhersage. ISO 9227 und die in China gleichlautend übernommene GB/T 10125-2021 schreiben für den Neutral-Salz-Sprühtest (NSS) eine (50±5) g/L Natriumchlorid-Lösung, pH 6,5–7,2, (35±2) ℃ und eine Sedimentationsrate von 1–2 mL/(80 cm²·h) vor; der acetatgepufferte Test (AASS) gibt Eisessig hinzu und stellt pH 3,1–3,3 ein; der kupferbeschleunigte Acetattest (CASS) fügt zusätzlich Kupferchlorid zu und erhöht auf (50±2) ℃ bei pH 3,0–3,1. ASTM B117-20 arbeitet mit 5 % (Massenanteil) Natriumchlorid, pH 6,5–7,2 und 35 ℃. Der Normtext selbst betont, dass solche Ergebnisse beschleunigter Prüfungen nicht direkt auf die Langzeitbeständigkeit im realen Medium übertragen werden dürfen – ihr Platz ist der Vergleich zwischen Proben derselben Art.
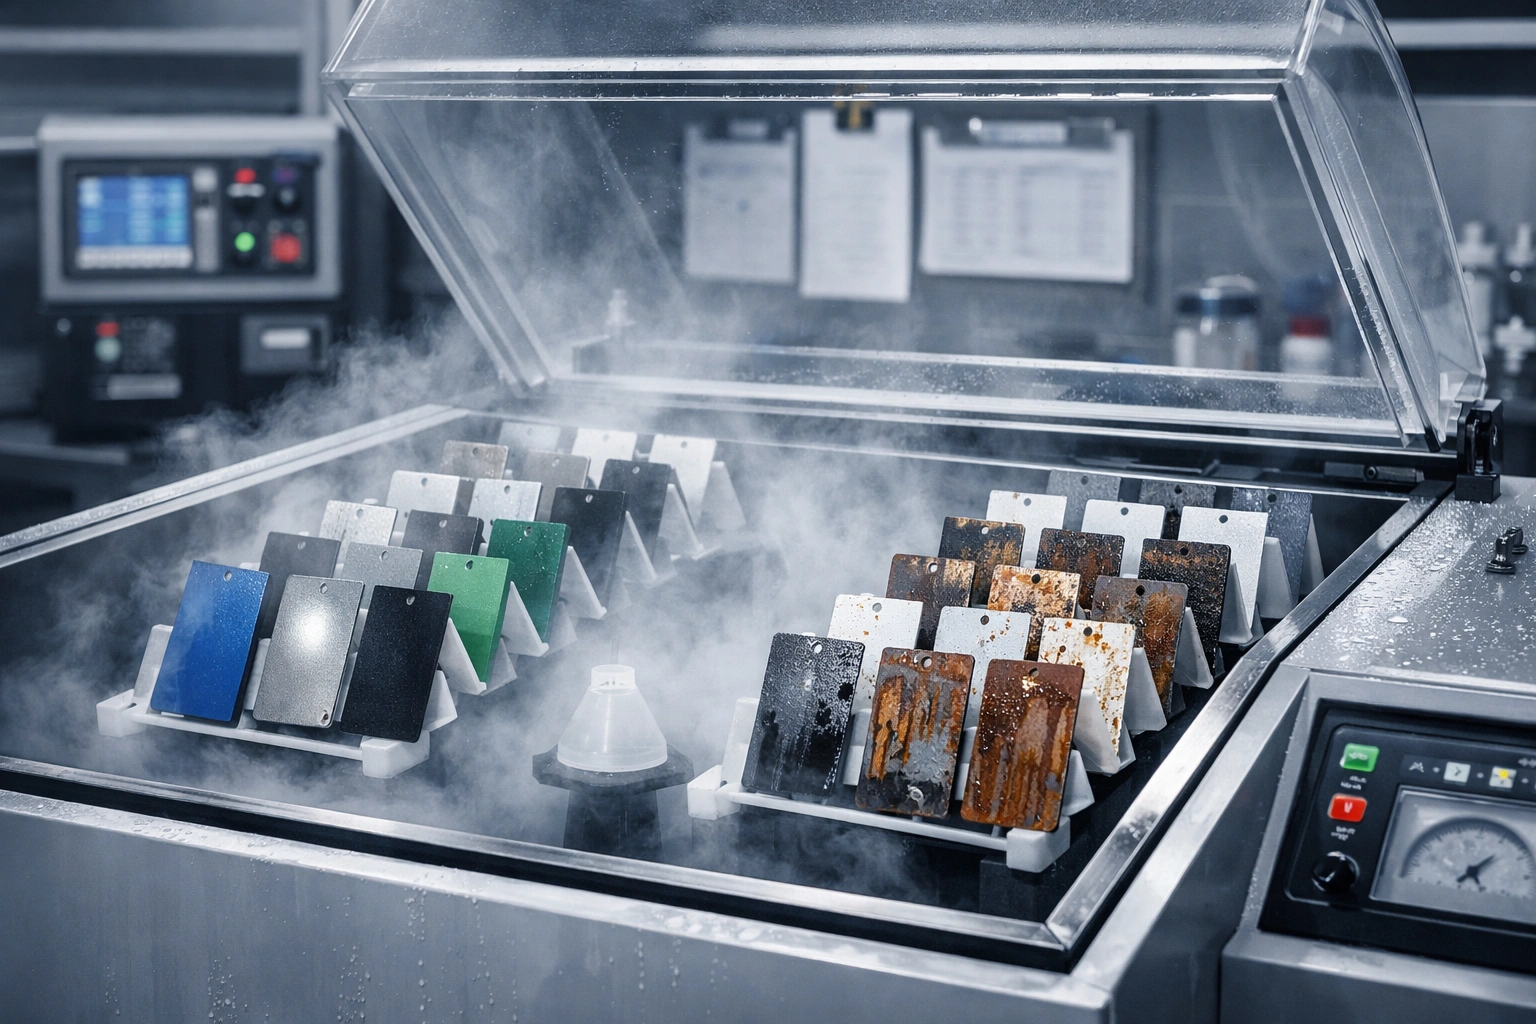
Auf die Bipolarplatte übertragen, übersieht der Salzsprühtest vier Dinge: erstens fehlt das äußere Potenzial, obwohl die Platte im Stapel ständig unter einer anodisch gerichteten Polarisation von 0,6 V–0,9 V liegt, die Kinetik ist also eine völlig andere; zweitens fehlt Fluorid, damit bleibt die komplexierende Auflösung der Passivschicht unbeteiligt; drittens ist das Medium ein neutrales Chlorid statt verdünnter Schwefelsäure bei pH 3, das Versagensbild wechselt von chlorinduziertem Lochfraß zu anodischer Auflösung mit Produktablagerung; viertens misst der Salzsprühtest keine Leitfähigkeit, und die andere Hälfte der Lebensdaueraussage ist genau der ICR. Umgekehrt genügt auch icorr allein nicht: Eine leitfähige Polymerbeschichtung kann die Korrosionsstromdichte auf 0,18 μA/cm² (potentiodynamische Lesart) drücken, bleibt bei 13,17 S/cm Volumenleitfähigkeit aber deutlich unter der Linie.
| Verfahren | Typische Bedingungen | Messgröße | Was damit zu beantworten ist | Was damit nicht zu beantworten ist |
|---|---|---|---|---|
| Neutral-Salz-Sprühtest NSS (ISO 9227 / GB/T 10125-2021) | (50±5) g/L NaCl, pH 6,5–7,2, (35±2) ℃, 1–2 mL/(80 cm²·h) | Zeit und Klasse bis Rotrost bzw. Fehlstelle | Chargenkonstanz und Erstprüfung der Kontinuität der Schutzschicht | Lebensdauer unter Stapelpotenzial und Fluoridbelastung |
| Potentiodynamische Polarisation (Tafel/LSV) | unter anderem 0,5 mol/L H₂SO₄ + 2×10⁻⁶ HF, 60–80 ℃ | icorr, Korrosionspotenzial | Größenordnung der Korrosionsrate in einer Rangfolge | Beitrag langzeitiger Produktablagerung zum ICR |
| Potentiostatische Polarisation | unter anderem +0,6 V, 0,48 V vs. SCE, 0,84 V vs. SHE, 1,43 V | stationärer Strom iss, Zeitverlauf | Auflösungsverhalten bei Arbeits- und bei transienten Potenzialen | realer Medienstrom und Temperaturschwankung |
| ICR-Nachmessung nach dem Tauchtest | 0,5 mol/L H₂SO₄ + 5×10⁻⁶ HF, 80 ℃, 3 h–30 d | ICR vor und nach der Alterung sowie Zuwachs | Einfluss der Produktablagerung auf die Grenzflächenleitfähigkeit | lokale Unterschiede durch die Verteilung der Montageflächenpressung |
| Kurzstapel und Prüfstand | DOE-Zielgröße >5000 h; öffentlich kommunizierte 5000 h mit ≤3 % Abbau | Abbaurate der Polarisationskurve, Einzellenspannung | Verfügbarkeit auf Systemebene | Ursachenzuordnung zu einem Einzelfehler (Ausbau und Nachmessung nötig) |
6.1 Eine ausführbare Kombination von Versuchsreihen
Erst die Verknüpfung dieser Verfahren zu einer Kette beherrscht gleichzeitig Rate, Leitfähigkeit und Umformung: an der Flachprobe eine potentiostatische iss-Messung über 3 h plus ICR-Nachmessung nach 30 d Tauchtest; an der umgeformten Probe dieselbe Potenzialführung, die Differenz beider Reihen als Umformempfindlichkeit; dazu eine Serie Schichtdicke und Haftfestigkeit (nach den beiden Beschichtungsabschnitten von GB/T 20042.6-2024); anschließend ein Zwischenpunkt am Kurzstapel oder mit der Einzellen-Spannungsmethode über 500 h–1000 h, der das Ziel 5000 h in prüfbare Meilensteine zerlegt. Der Salzsprühtest kann als schnelle Wareneingangsprüfung der Chargenkonstanz bleiben, gehört aber nicht in eine Dauerhaftigkeitsaussage.
6.2 Drei Voraussetzungen für vergleichbare Daten
Beim anbieterübergreifenden Vergleich von Messwerten sind zuerst drei Blöcke zu prüfen: das Medium (Schwefelsäurekonzentration, Fluoridquelle HF oder NaF und ihre Äquivalenz, Temperatur), das Potenzial (Bezugselektrode SHE oder SCE und ob die Umrechnung angegeben ist) und die Mechanik (Zahl und Einheit der Flächenpressung, Kontaktfläche, Abzug des Volumenwiderstands). In der Literatur bestehen die Rezepturen 2×10⁻⁶, 5×10⁻⁶, 0,1×10⁻⁶ und 2 ppm NaF gleichzeitig nebeneinander, und N/cm² wird neben MPa verwendet; sind diese drei Blöcke nicht abgeglichen, kann die Differenz größer sein als die zwischen zwei Beschichtungssystemen.
7. Das Fenster der Serienfertigung: Schichtdicke, Abscheiderate, Gutteilrate und Kosten
Zwischen der einzelnen Laborprobe und der Serie stehen vier Variablen: Abscheiderate, Gleichmäßigkeit, Kontrolle von Partikeln und Fehlstellen sowie die Abdeckung der In-Line-Prüfung. Öffentliche Prozessreferenzen sind die drei Hauptlinien Magnetronsputtern (inklusive Reaktivsputtern und HiPIMS), Arc-Ionenplattieren (einschließlich Closed-Field-Unbalanced-Magnetron-Ionenplattierung CFUBMSIP/CFUMSIP) und plasmaunterstützte chemische Gasphasenabscheidung; die Schichtdicken liegen allgemein im Bereich 50 nm–3 μm – CrN ist mit 50 nm berichtet, Nb-Cr-C mit 500 nm, der Multilayer CrO*/Cr bei etwa 100 nm, a-C reicht bis 3 μm. Am Durchmesser eines Haares von rund 70 μm gemessen sind diese Schichten weniger als ein Hundertstel davon dick.
Rate und Kapazität sind direkt gegenprüfbare Zahlen: Öffentliche Arbeiten berichten vom Arc-Ionenplattieren mit Abscheideraten über 100 nm/min auf TA1-Titanfolie, einschließlich Serienabscheidung großflächiger Schichten; auf Branchenseite nennt eine Veröffentlichung ein zweites Koordinatensystem – 2017 lag der Tagesausstoß einer einzelnen PVD-Kammer bei einigen Dutzend Platten, die 2026 angelaufene Beschichtungslinie für edelmetallfreie metallische Bipolarplatten nennt 4000 Platten pro Tag und eine Jahreskapazität von über 1,2 Mio. Platten, eine erklärte Gutteilrate von 99,9 % sowie rückverfolgbare Daten zu Schichtdicke, Haftung und Chargenkonstanz. Das sind Selbstauskünfte der Unternehmen ohne unabhängige Nachmessung; für die Beschaffung sind die Rohprüfprotokolle mehrerer aufeinanderfolgender Chargen zu fordern, nicht ein Einzelchargenbericht.
7.1 Fenster der Schichtdicke: was eine zu dünne und was eine zu dicke Schicht kostet
Schichtdicke und Verhalten stehen nicht in einem monotonen Verhältnis. Am dünnen Ende reicht die Abdeckung nicht, der Flächenanteil der Fehlstellen steigt, und der stationäre Strom iss unter potentiostatischer Führung folgt dann der Defektdichte statt der Dicke – in diesem Bereich bringt mehr Dicke wenig, hier gehören Grundierung und Zwischenschicht überarbeitet. Am dicken Ende akkumulieren Eigenspannungen, Wellenbildung und Ablösung nehmen zu, und zugleich steigen Targetausnutzung und Taktzeitkosten. Die öffentlichen Daten des a-C-Systems markieren einen belastbaren Ankerpunkt: Schichten in der Größenordnung 3 μm halten icorr und ICR zugleich im Zielkorridor, ihre Zuverlässigkeit hängt dabei aber am sp³-Anteil und am Design der Zwischenschicht – nicht allein an der aufgetragenen Dicke.
7.2 Gutteilrate, Fehlstellen und Nacharbeit
In der Linie sind es meist vier Fehlerfamilien, die die Gutteilrate drücken: Partikel (Kammerstaub und Targetverspritzen), Fehlstellen (Substratrauheit und Vorbehandlungsreste), Farb- und Dickendrift (Targetposition und Drift der Biasspannung) sowie Versagen der Randabschirmung (Abschattung durch die Spannvorrichtung). Die passenden Gegenmaßnahmen sind die Klassierung der Anlieferungsoberfläche nach Rauheit, festgeschriebene Fenster für Reinigung und Trocknung, die Überwachung von Kammerdruck und Restgas sowie die In-Line-Stichprobe mit Vier-Sonden-Widerstands- oder Wirbelstrom-Dickenprüfung, ergänzt um eine chargenbezogene potentiostatische Stichprobe. Nacharbeit ist heikel: Das Beizen vor der zweiten Beschichtung greift gleichzeitig das Substrat an, deshalb verwirft die Mehrzahl der Systeme lieber, statt nachzuarbeiten; wer dennoch ausbessern muss, arbeitet die drei Nacharbeitsfragen aus § 5.2 Punkt für Punkt ab.
8. Wichtige Daten im Überblick (alle Werte mit Einheit)
- DOE-Ziel 2025 für metallische Bipolarplatten (in Übersichtsarbeiten zitierte Fassung): icorr ≤1 μA/cm², ICR ≤10 mΩ·cm² @1,4 MPa, Leitfähigkeit >100 S/cm, Kosten <2 $/kW, Kurzstapel-Dauerhaftigkeit >5000 h (pH=3, H₂SO₄ + 0,1×10⁻⁶ HF, 80 ℃).
- Öffentlich gemessene Bandbreite nach unten: a-C/Ag/Cr (316L) ICR 0,87 mΩ·cm² @1,4 MPa; a-C/TA1 1,125 mΩ·cm² @1,4 MPa bei icorr 3,37×10⁻³ μA/cm²; Nb-Cr-C 500 nm/Ti 1,15 mΩ·cm² @1,5 MPa.
- Referenzwerte des Blankmaterials: 316L unbeschichtet icorr 26 μA/cm² (0,1 mol/L H₂SO₄, 80 ℃), mit Nb-dotierter TiO₂-Beschichtung 0,13 μA/cm²; blankes Titan 36,02 μA/cm², mit TiN-C-Verbundbeschichtung 1,41 μA/cm².
- Kriterium Umformkompatibilität: 50-nm-CrN hält nach 20 % in x- und 5 % in y-Richtung Beständigkeit und Leitfähigkeit; die Probe ohne Umformung liefert icorr etwa 0,1 μA/cm² (0,6 mol/L H₂SO₄, 60 ℃, 0,48 V vs. SCE) und ICR 8,4 mΩ·cm² @100 N/cm².
- Prüfnorm: GB/T 20042.6-2024, veröffentlicht am 2024-03-15, in Kraft seit 2024-10-01, Ersatz der Ausgabe 2011, mit 21 Prüfpunkten; neu aufgenommen wurden die Haftfestigkeit der Beschichtung sowie Zusammensetzung und Konzentration abgegebener Ionen als Komponentenprüfungen.
- Referenzbedingungen des Salzsprühtests: NSS nach ISO 9227 / GB/T 10125-2021 mit (50±5) g/L NaCl, pH 6,5–7,2, (35±2) ℃, Sedimentation 1–2 mL/(80 cm²·h); CASS mit (50±2) ℃, pH 3,0–3,1.
- Regulatorische Größen: Im von der ECHA am 2025-04-29 veröffentlichten Cr(VI)-Beschränkungsvorschlag liegt der Diskussionskorridor der beruflichen Exposition als 8-h-TWA bei 0,1 μg/m³–5 μg/m³, die Luftemission bei 0,025 kg/Jahr–2,5 kg/Jahr und die Wasseremission bei 0,15 kg/Jahr–15 kg/Jahr, die Übergangsfrist beträgt 18 Monate; von den 518 SVHC-Verwendungen im Zulassungsbericht per 2023-09-18 betrafen 273 sechswertiges Chrom.
- Vergleichswerte der chromfreien Passivierung: ESCA-Verhältnis Chromoxid/Eisenoxid nach Zitronensäure 5,3–5,5, nach Salpetersäure 2,0–2,1; AES-Oxidschichtdicke 27,0 Å–28,0 Å gegenüber 17,0 Å–21,0 Å; im Zitronensäurebad nach 30 Tagen Fe 0,72 mg/L, Ni und Cr jeweils <0,05 mg/L.
- Größenordnung der Branche (öffentliche Unternehmensangaben, nicht unabhängig nachgemessen): Linie mit 4000 Platten pro Tag, Jahreskapazität über 1,2 Mio. Platten, Gutteilrate 99,9 %; die Bipolarplatte belegt etwa 20 % der Stapelkosten und mehr als 60 % des Gewichts.
9. Häufige Fragen (FAQ)
Q1 Warum für die Beschichtung von Bipolarplatten kein klassisches Schwerkorrosionsschutz-System durchreicht
Weil die Prüfachsen andere sind. Ein Schwerkorrosionsschutz-System zielt darauf, das Medium zu trennen – dichter und isolierender ist besser. Die Beschichtung einer Bipolarplatte muss die Korrosion bremsen und zugleich den Grenzflächenkontaktwiderstand bis in den Bereich von 10 mΩ·cm² halten (DOE-Lesart), und die Konzentration der ausgetragenen Ionen muss beherrschbar sein (GB/T 20042.6-2024 führt Zusammensetzung und Konzentration abgegebener Ionen als Komponentenprüfung). Ein organischer Dickschichtaufbau kann 1000 h im Salzsprühtest rotrostfrei überstehen und scheidet im Stapel wegen fehlender Leitfähigkeit sofort aus.
Q2 Bei welcher Flächenpressung ist der ICR zu messen, und sind Werte unterschiedlicher Pressung vergleichbar?
Nicht unmittelbar vergleichbar. Dasselbe System kann bei 0,6 MPa und 1,4 MPa Werte mit mehr als dem 2-Fachen Abstand liefern (die veröffentlichte Branchenangabe nennt 3,5 mΩ·cm² und 1,5 mΩ·cm²), und in der Literatur begegnen gleichzeitig 100 N/cm², 140 N/cm², 1,4 MPa und 1,5 MPa. Vergleichbar wird es, wenn ein Bericht Flächenpressung mit Einheit, Kontaktfläche, Aufbringungsart und die Auskunft enthält, ob der Volumenwiderstand im Doppelprobenverfahren abgezogen wurde, und wenn zusätzlich zur Nennpressung eine Variante mit ±20 % Abweichung gemessen wird.
Q3 Warum der ICR-Zuwachs nach der Alterung eher in die Abnahmeklausel gehört als der Ausgangs-ICR
Der Ausgangswert bildet nur den Leitungszustand im Augenblick der Montage ab; die Lebensdauer bestimmt die Rate, mit der Korrosionsprodukte abgelagert werden. Die Untersuchung zum System CrO*/Cr ist der Musterfall: Nach der Sauerstoffplasma-Behandlung ist der Ausgangs-ICR höher, nach 3 h bei 0,05 mol/L H₂SO₄ + 2 ppm NaF und +0,6 V potentiostatisch wächst er jedoch deutlich schwächer als bei der unbehandelten Probe – die dichte Deckschicht unterdrückt die fortlaufende Oxidation. Als Klausel formuliert heißt das: „Ausgangswert ≤X mΩ·cm² und Zuwachs nach 3 h oder 30 d Alterung ≤Y %"; beide Schwellen müssen zugleich erfüllt sein.
Q4 Bedeutet „chromfreie Beschichtung", dass das Material gar kein Chrom enthält?
Nein, zwei Bedeutungsebenen sind zu trennen. Die erste ist das Verbot sechswertiger Chromverbindungen in Verfahren und Stoffen: Das ist Gegenstand von REACH Anhang XIV/XVII und des Arbeitsschutzes, und der Beschränkungsvorschlag der ECHA vom 2025-04-29 verschiebt Cr(VI) genau aus dem Zulassungs- in das Beschränkungsregime. Die zweite Ebene ist die Chemie der Schicht: In CrN, CrAlCN und Cr₂AlC liegt Chrom als gebundenes Metall vor, nicht als sechswertiges Chromsalz, doch unter 0,6 V–0,9 V Kathodenpotenzial kann in der Oberflächenoxidschicht höherwertiges Chrom entstehen, begleitet von Ionenabgabe. Die Abnahme muss daher beide Punkte benennen – „kein Verfahren mit sechswertigem Chrom" und „Grenzwert für abgegebene Ionen" –, damit ein pauschales „chromfrei" nicht beide Fragen verdeckt.
Q5 Beweist „1000 h Salzsprühtest ohne Rotrost", dass die Platte 5000 h im Stapel hält?
Nein. Die NSS-Bedingungen sind (50±5) g/L NaCl, pH 6,5–7,2, (35±2) ℃, ohne äußeres Potenzial, ohne Fluorid und ohne Leitfähigkeitsmessung; die treibenden Größen unterscheiden sich von der Stapelkammer (verdünnte Schwefelsäure bei pH 3 plus 0,1×10⁻⁶ HF, 60 ℃–80 ℃, 0,6 V–0,9 V an der Kathode) grundsätzlich. ISO 9227 und GB/T 10125-2021 weisen selbst darauf hin, dass beschleunigte Ergebnisse nicht direkt auf reale Lebensdauern übertragen werden dürfen. Richtige Nutzung: der Salzsprühtest als Prüfung von Chargenkonstanz und Schichtkontinuität im Wareneingang, die Dauerhaftigkeitsaussage aber über potentiostatische Polarisation, ICR-Nachmessung nach dem Tauchtest und den Kurzstapelversuch.
Q6 Wie verhindert man Risse in der Beschichtung nach dem Umformen, ohne die Leitfähigkeit zu verlieren?
In vier Schritten: ein umformkompatibles System wählen (öffentliche Daten zeigen, dass 50 nm CrN nach 20 %/5 % Umformung die Leistung hält); mit Zwischenschichten und Multilayern das Säulenwachstum unterbrechen und Eigenspannungen abbauen (Ni-P, Ti oder Cr als Grundierung sowie der Multilayer CrO*/Cr sind solche Fälle); Werkzeugradien und Ziehtiefen festschreiben und die lokale Dehnung am Stegfuß innerhalb des nachgewiesenen Fensters halten; nach dem Umformen nachmessen und die Alterungszuwächse von icorr und ICR zum Freigabekriterium der Charge machen. Die Scherkante ist die Ausnahme: Sie ist separat mit einer Ausbesserungs- oder Schutzlösung zu bewerten.
Q7 Wie wählt man zwischen Titan- und 316L-Platten?
Sortiert wird nach drei Fragen: braucht die Platte eine Beschichtung, welche Kosten sind tragbar, wie geht man mit der Wasserstoffaufnahme um. 316L ist in Umformung und Lieferkette reif, erreicht ohne Beschichtung aber Korrosionsstromdichten in der Größenordnung 26 μA/cm² und hängt stark von der Dichte der Beschichtung ab. Titan repariert seine Passivschicht selbst, Folien können dünner gefahren werden, und der Literaturwert von 36,02 μA/cm² für blankes Titan sinkt mit einer Verbundbeschichtung auf 1,41 μA/cm²; a-C/TA1 liefert zudem 1,125 mΩ·cm² @1,4 MPa. Der Preis sind Materialkosten und Wasserstoffmanagement. Duplex 2205 steht mit einem PREN von etwa 34 in der Sortierung des Lochfraßwiderstands weit vorn, die öffentlichen Bipolarplattendaten dazu sind jedoch noch dünn – als Auslegungsbasis der ersten Wahl noch nicht tragfähig.
Q8 Welche Nachweise braucht man mindestens für die Wareneingangskontrolle?
Mindestens fünf. Erstens Schichtdicke und Gleichmäßigkeit nach dem Prüfansatz „Schichtdicke der Beschichtung" von GB/T 20042.6-2024, mit Querschnitts- oder ellipsometrischen beziehungsweise Stufenprofil-Rohdaten. Zweitens die Haftfestigkeit der Beschichtung (der 2024 neu aufgenommene Punkt derselben Norm). Drittens die Zeitreihe des stationären Stroms iss aus der potentiostatischen Polarisation, mit Mediumrezeptur und Bezugselektrode. Viertens ICR vor und nach der Alterung, mit Flächenpressung und Kontaktfläche. Fünftens der Bericht über Zusammensetzung und Konzentration abgegebener Ionen. Dazu kommen die Prozessprotokolle mehrerer aufeinanderfolgender Chargen (Kammerdruck, Restgas, Targetposition und Bias) – ein Einzelchargenbericht belegt keine Konstanz.
10. Referenzen und Angaben zur Prüfgrundlage
Alle Zahlen dieses Beitrags stammen aus öffentlich zugänglichen Normen, Fachartikeln und Branchenveröffentlichungen; es wurden keine internen oder Kundendaten verwendet. Alles, was mit „Branchenangabe" oder „Lesart aus Drittliteratur" gekennzeichnet ist, wurde von keinem unabhängigen Labor nachgemessen; maßgeblich bleiben der Wortlaut der amtlichen Normausgabe und die Originalprüfberichte.
- GB/T 20042.6-2024 „Brennstoffzellen mit Protonenaustauschmembran – Teil 6: Prüfverfahren für die Eigenschaften von Bipolarplatten", veröffentlicht am 2024-03-15, in Kraft seit 2024-10-01, Ersatz für GB/T 20042.6-2011; ICS 27.070, CCS K82, verantwortlich das nationale technische Komitee für Standardisierung von Brennstoffzellen und Redox-Flow-Batterien; die laufende Serie umfasst GB/T 20042.1-2017 (Begriffe), GB/T 20042.2-2023 (Allgemeine technische Bedingungen für Zellstapel), GB/T 20042.5-2024 (Membran-Elektroden-Einheit) und GB/T 20042.7-2024 (Kohlenstoffvlies).
- ISO 9227 (Korrosionsprüfungen in künstlichen Atmosphären – Nebelsprühtests) und die gleichlautende Übernahme GB/T 10125-2021; ASTM B117-20 (Verfahrensregel für den Salzsprühkastenbetrieb).
- ASTM A967 (Passivieren von Edelstahl, Salpetersäure- und Zitronensäure-Routen), ASTM A380 (Reinigen und Beizen), SAE AMS2700; QQ-P-35C wurde 1998 zurückgezogen, AMS-QQ-P-35 2005 durch AMS2700 ersetzt; die Vergleichsdaten Zitronensäure/Salpetersäure stammen aus einem öffentlichen technischen Beitrag von STERC (R. Kremer, Developments in Citric Acid Passivation of Stainless Steel).
- Der von der ECHA am 2025-04-29 veröffentlichte Beschränkungsvorschlag für Cr(VI)-Stoffe (Varianten RO1/RO2/RO3, 18 Monate Übergangsfrist, Emissions- und Expositionskorridore); REACH Anhang XIV Einträge 16 und 17 (chromium trioxide, chromic acid, Auslaufdatum 2017-09-21); das Urteil des Gerichtshofs der Europäischen Union in der Rechtssache C-144/21 mit teilweiser Aufhebung der vorgelagerten Zulassungsentscheidung; 273 von 518 SVHC-Verwendungen im Zulassungsbericht per 2023-09-18 mit Bezug zu sechswertigem Chrom.
- Zhao Lingfang, Sun Xi, Dou Nannan, Chen Jia, Wu Zhengbin: „Forschungsfortschritt zu Beschichtungen metallischer Bipolarplatten im Bereich der Brennstoffzelle", in: Nichteisenmetall-Werkstoffe und Ingenieurwesen, 2025, Jg. 46, H. 4, S. 1–9 (die DOE-Ziele 2025 werden dort weitergereicht aus Liu R X u. a., Int. J. Hydrogen Energy 2022, 47(54): 22915–22937, DOI:10.1016/j.ijhydene.2022.05.078).
- Messliteratur zu Beschichtungen: DOI 10.1016/j.ijhydene.2022.09.066 (HiPIMS TiN); 10.1016/j.ijhydene.2020.03.248 (umformbares CrN); 10.1016/j.ijhydene.2021.06.207 (β-Nb₂N/430F); 10.1016/j.jpowsour.2021.230797 (Nb-Cr-C/Ti); 10.1016/j.corsci.2021.109757 (TiCN/316L); 10.1016/j.vacuum.2023.112084 (CrAlCN); 10.1016/j.ijhydene.2023.05.197 (a-C/TA1, >100 nm/min); 10.1016/j.carbon.2019.01.050 (a-C/Ag/Cr); 10.3390/molecules28062821 (Cr/Ti-codotiertes a-C); 10.1016/j.diamond.2024.111387 (a-C:N/304L); 10.1002/adma.202110565 (vertikales Graphen/Ti); 10.1016/j.porgcoat.2022.106995 und 10.1016/j.porgcoat.2023.107611 (leitfähige Polymere); 10.1016/j.cej.2020.124675 (PPy/C-PDA); 10.1016/S0378-7753(01)00950-8 und 10.1016/j.jmst.2020.07.009 (Adelmetalle sowie CrO*/Cr, letzteres in J. Mater. Sci. Technol. 2021, 61: 75–84); 10.1177/1478422X261434419 (temperaturinduzierte anodische Auflösung von C/Ti/316L); 10.1016/j.ijhydene.2009.06.030 (a-C 3 μm/316L).
- Weitere Substrate und Medieneinflüsse: Int. J. Hydrogen Energy 2012, 37: 18537–18546 (Einfluss von pH und Halogeniden auf die Korrosion von Edelstahlplatten); Vergleichsuntersuchungen zu Ti-6Al-4V und SUS 316L in 0,5 mol/L H₂SO₄ bei 10 mV/s und 10 h potentiostatischer Führung.
- Branchenveröffentlichung: „Fengyuan Hydrogen Energy: Serien-Beschichtungslinie für edelmetallfreie metallische Bipolarplatten geht in Produktion", 2026-09 von der Wasserstoff-Sektion der China Industrial Development Promotion Association sowie von Fachmedien verbreitet (4000 Platten pro Tag, Jahreskapazität über 1,2 Mio. Platten, Gutteilrate 99,9 %, ICR 3,5 mΩ·cm² @0,6 MPa und 1,5 mΩ·cm² @1,4 MPa, icorr 4,5×10⁻⁸ A/cm² @0,84 V vs. SHE sowie bei 80 ℃ in pH 3 + 0,1 ppm HF, Prüfstand nach 5000 h mit ≤3 % Abbau, über 200000 km Straßenfahrt eines Fahrzeugs, Bipolarplatte mit rund 20 % der Stapelkosten und über 60 % des Gewichts).
- Lesarten aus Drittliteratur und Grenzen: Die Geräteparameter zu GB/T 20042.6-2024 (vergoldete Kupferelektrode, 5 cm², 1,5 MPa, 40 mA/cm², R=(R₁−R₂)×S/2, 25±2 ℃ und Feuchte ≤65 %) stammen aus einer öffentlich zugänglichen Sekundärquelle und sind kein Normzitat; PREN = w(Cr) + 3,3 × w(Mo) + 16 × w(N) ist ein Erfahrungswert für chloridinduzierten Lochfraß und dient im fluoridhaltigen Schwachsauren nur der Sortierung; die Größen „Netto-Nutzen über 20 Jahre 3,31×10⁸ € bis 10,7×10⁸ €, gesellschaftliche Kosten 3,14×10⁸ € bis 32,3×10⁸ €, jährliche Minderung rund 17 t" sind Abschätzungen des ECHA-Vorschlags und bleiben an die Entscheidungen der Europäischen Kommission und der Mitgliedstaaten gebunden.
Last updated: 2026-11-17
Zusammengestellt vom Technikteam der Kexin New Materials (Guangdong) Co., Ltd. für Fach- und Einkaufsverantwortliche in den Bereichen Brennstoffzelle und industrielle Oberflächentechnik. Der Inhalt ist eine technische Materialsammlung in B2B-Fachsprache und begründet weder eine Produktkonstruktion noch eine Zusicherung von Eigenschaften; für konkrete Einsatzbedingungen sind Beschichtungs- und Schichtsystemauslegungen anhand von Labornachmessungen und Prüfstanddaten zu bestätigen. Das Unternehmen liefert industrietaugliche Produkte und technischen Support; die Handelsklauseln sind EXW / FOB.