Hochtemperaturbeschichtung ist eine Art funktionaler Beschichtung, die unter anhaltender oder periodischer Hitzeeinwirkung (normalerweise über 200 ℃, im Extremfall 600–800 ℃ oder sogar höher) intakt bleibt, nicht verkohlt, nicht abblättert und keine Blasen wirft. Das in der Industrie am häufigsten verwendete Hochtemperatursystem ist die organische Silikon- (Polysiloxan-) Hochtemperaturbeschichtung – sie kombiniert die hohe Bindungsenergie der Silicium-Sauerstoff-Hauptkette mit der Verarbeitbarkeit organischer Polymere und zeigt im Bereich von 200–600 ℃ hervorragende Leistung; steigt die Temperatur weiter, zersetzt sich auch reines Organosilikon, und man muss Aluminiumpulver, Glasscherben und Keramikfüllstoffe einführen, um einen Übergang zur „Anorganisierung“ zu schaffen, der eine hitzebeständige Schicht der Stufe 800 ℃ oder höher bildet. Stahl beginnt in Luft bei über 200 ℃ mit deutlicher Oxidation, ab 400 ℃ beschleunigt sich die Oxidation und die Festigkeit sinkt; daher ist der Schutz von Hochtemperaturausrüstung kein „Dekorieren“, sondern „Lebensdauerverlängerung und Funktionserhalt“. Betrachtet man die Kosten des Versagens: Abplatzungen der Beschichtung am Auspuffrohr sind nur ein optisches Problem, aber wenn die hitzebeständige Schicht von Kesseln, Wärmebehandlungsöfen und Rauchkanälen abfällt, geht dies oft mit Produktionsstillstand, Wartung und beschleunigter Geräteoxidation einher – der Verlust ist weit größer als die Beschichtung selbst.
Im Bereich funktionaler Pulver und Spezialbeschichtungen bietet Kexin New Materials (kexinMaterials) organische Silikon-Wärmepulver und passende Lösungen von 200 ℃ Motorenisolierung, 400 ℃ Auspuffrohr bis zu über 600 ℃ Ofenanlagen und gestaltet Hitzebeständigkeit synergetisch mit Isolierung, Korrosionsschutz und Wärmeleitung. Dieser Artikel stützt sich auf zitierfähige Standards (GB/T 1735 Hitzebeständigkeit, GB/T 9286 Haftfestigkeit usw.) und erklärt Mechanismus und Auswahl von organischen Silikon-Hochtemperaturbeschichtungen, um Ingenieuren zu helfen, „wie viele Grad es aushält“ in verifizierbare Konstruktionsparameter umzuwandeln.
Eins: Molekularer Mechanismus der organischen Silikon-Hitzebeständigkeit
Die Hauptkette des Polysiloxans ist eine alternierende Silicium-Sauerstoff-Silicium-Struktur mit großem Bindungswinkel, hoher Bindungsenergie und freier Bindungsrotation, was die Molekülkette flexibel und thermisch stabil macht. Im Vergleich zu Kohlenstoffkettenpolymeren (wie Epoxid, Acryl) liegt die Bindungsenergie der Silicium-Sauerstoff-Bindung bei etwa 452 Kilojoule pro Mol, deutlich höher als die der Kohlenstoff-Kohlenstoff-Bindung von etwa 348 Kilojoule pro Mol; gleichzeitig kann Silicium bei Hitzeeinwirkung einen kontinuierlichen Siliciumdioxid-Schutzfilm bilden, der die weitere innere Oxidation verhindert; zudem hat Organosilikon eine niedrige Oberflächenenergie und ist hydrophob, was die Anhaftung von Verunreinigungen bei hohen Temperaturen reduziert. Diese drei Punkte bilden gemeinsam die Grundursache der Silikon-Hitzebeständigkeit.
Aber reines Organosilikon hat geringe mechanische Festigkeit, durchschnittliche Haftung und ist teuer; daher ist die tatsächliche Beschichtung ein Verbundsystem aus „Organosilikon-Modifizierung + Füllstoffverstärkung“: man verwendet Organosilikonharz (oder organosilikonmodifiziertes Polyester, Epoxid) als Bindemittel, kombiniert mit Aluminiumpulver, Glimmerpulver, Glasmehl, Keramikmikropulver, Talkum usw. Der Organosilikonanteil im Bindemittel bestimmt direkt die obere Temperaturgrenze – je höher der Organosilikonanteil, desto besser die Hitzebeständigkeit, aber auch höher Kosten und Verarbeitungsschwierigkeit. Die Rezeptur sucht das Gleichgewicht zwischen „Temperaturbeständigkeit, Kosten, Haftung, Aussehen“.
Klarzustellen ist: Organosilikon-Hitzebeständigkeit bedeutet nicht „unbegrenzt hitzebeständig“. Lineares Polydimethylsiloxan beginnt in Luft bei etwa 350–400 ℃ mit deutlicher Zersetzung, mit Phenylgruppen eingeführt kann es über 450 ℃ erreichen; über etwa 500 ℃ ist der organische Teil weitgehend zersetzt, übrig bleibt das Siliciumdioxid-Gerüst, und die Integrität der Schicht wird dann durch Glasscherben und Keramikfüllstoffe gehalten. Daher besteht eine „600 ℃ beständige“ Beschichtung oft nur zum Teil aus Organosilikon, mehr gestützt durch anorganische Füllstoffe, die keramisiert werden.
Zwei: Harzstruktur und Modifizierungswege
Die obere Temperaturgrenze ist im Wesen die Frage „wie lange hält die organische Kette, kann das anorganische Gerüst übernehmen“; daher bestimmt die Harzstrukturwahl die Decke:
Reines Organosilikonharz: gute Temperaturbeständigkeit, flexibel, aber Haftung und Härte eher niedrig, teuer, meist für Hochleistungs-Wärmepulver und Flüssigkeiten.
Organosilikonmodifiziertes Polyester/Epoxid: Pfropfen von Siloxanketten auf Polyester- oder Epoxidhauptkette, vereint Haftung, Härte und gewisse Temperaturbeständigkeit (meist 200–400 ℃), moderate Kosten, die Hauptwahl für dekorative Wärmeteile (Heizkörper, Motorgehäuse).
Phenylmodifiziertes Silikonharz: Einführung von Phenyl erhöht thermooxidative Stabilität und Steifigkeit, kann über 450 ℃, aber Flexibilität sinkt, Kosten hoch.
Anorganisches/Silikatsystem: auf Wasserglas oder Kieselsolsol basierend, extrem hitzebeständig (über 800 ℃+), aber spröde, Haftung abhängig vom Untergrund, oft für Ofenauskleidung oder Spezialteile; häufig mit Organosilikon als „Übergangsschicht“ kombiniert.
Die ingenieurstechnische Bedeutung der Modifizierungswege ist: Kaufen Sie nicht für 300 ℃ Betrieb ein 600 ℃ reines Silikonharz (Verschwendung), und verwenden Sie für 600 ℃ Betrieb kein modifiziertes Epoxid (zum Scheitern verurteilt). Budget und Temperaturbeständigkeit abzugleichen ist das erste Prinzip der Materialwahl.
Drei: Temperaturstufen und typische Systeme
Nach langfristig ertragbarer Temperatur lässt sich organische Silikon-Hochtemperaturbeschichtung grob einteilen (Werte sind übliche Konstruktionsbereiche der Branche, konkret gemäß Hersteller-Datenblatt und Typprüfung):
| Temperaturbeständigkeitsstufe | Typisches Bindemittel/Füllstoff | Typische Anwendung | Schlüsselstandard/Prüfung |
|---|---|---|---|
| 200–300 ℃ | Organosilikon + Aluminiumpulver | Motorgehäuse, Heizkörper, Motorenteile | GB/T 1735 Hitzebeständigkeit |
| 300–400 ℃ | Organosilikon + Aluminiumpulver + Glasscherben | Auspuffrohr, Schalldämpfer, Schornstein | GB/T 1735 |
| 400–600 ℃ | Organosilikon + Glasscherben/Keramik | Industrieofengehäuse, Brenner, Kessel | GB/T 1735, Thermoschock |
| 600–800 ℃ | Silikonharz + viele Glasscherben/Keramik (tendiert anorganisch) | Hochtemperatur-Rauchkanal, Wärmebehandlungsanlage | Thermischer Kreislauf, Haftung |
| > 800 ℃ | Überwiegend anorganische/Keramikbeschichtung | Spezielle Ofenauskleidung | Spezielle Hochtemperaturprüfung |
Achtung: „600 ℃ beständig“ bezeichnet normalerweise „langfristig 600 ℃ ohne Versagen ertragen“, nicht den Momentanspitzenwert. Momentanspitzen (wie Motor-Rückschlag) können höher sein, dauern aber kurz. Die Auswahl muss auf den Doppelparametern „Dauerbetriebstemperatur + Thermoschockfrequenz“ basieren, nicht nur auf Werbezahlen. Den Momentanhochtemperaturwert als Dauerbetriebstemperatur zu nehmen, ist einer der häufigsten Auswahlfehler.
Vier: Schlüsselfüllstoffe: Aluminiumpulver und Keramisierung
Aluminiumpulver ist der „Standard“ der organischen Silikon-Wärmebeschichtung. Einerseits reflektiert es Wärmestrahlung und reduziert die Wärmeaufnahme der Schicht; andererseits schmilzt Aluminium bei hohen Temperaturen und bildet mit dem Substrat oder Silikat eine metallurgische oder keramische Bindung, was Haftung und Dichtheit verbessert. Aber Aluminiumpulver hat bei langem Kontakt mit Säure und Wasser das Risiko der Wasserstoffentwicklung, die Rezeptur muss pH-Wert und Feuchtigkeitsgehalt kontrollieren. Glasscherben (niedrigschmelzendes Glasmehl) erweichen, fließen und versiegeln Poren über 400 ℃, verbrennen organische Rückstände und bilden eine anorganische Glasurschicht, sodass die Schicht nach Zersetzung der organischen Bestandteile „nahtlos“ intakt bleibt. Der Erweichungspunkt der Glasscherben muss zum System passen; zu frühes Fließen führt zu Runzeln, zu spätes zu unzureichender Porenversiegelung.
Keramik- und Mineralienfüllstoffe (Glimmer, Talk, Wollastonit, Kaolin usw.) liefern Gerüst und thermische Stabilität, senken Kosten und regulieren den Wärmeausdehnungskoeffizienten, um Risse durch thermische Fehlpassung mit dem Metallsubstrat zu reduzieren. Hochwertige Wärmepulver wandeln sich bei Hitze von „organisch plus anorganischem Füllstoff“ zu einer „kontinuierlichen Keramikphase“; selbst wenn alles Organische zersetzt ist, behält das verbleibende Gerüst Form und Haftung – dies ist der Schlüsselmechanismus für Stufen über 600 ℃, genannt Keramisierung. Ergänzend: Die Partikelgrößenverteilung und Dispergierung der Füllstoffe bestimmt ebenfalls die Porenversiegelungsqualität; schlecht dispergiertes Glasmehl agglomeriert und bildet Defektstellen, die bei hohen Temperaturen Ausgangspunkte für Risse oder Oxidation werden.
Fünf: Bewertungsmethoden der Hitzebeständigkeit
Der Kernstandard für Hitzebeständigkeitsprüfung ist GB/T 1735 „Bestimmung der Hitzebeständigkeit von Lackfilmen“: Die beschichtete Probe wird in einen Umluftofen oder Heizvorrichtung gegeben, auf die vorgeschriebene Temperatur gebracht und für die vorgeschriebene Zeit gehalten, nach Abkühlung werden Glanzverlust, Verfärbung, Blasenbildung, Abblättern, Risse geprüft. Dies ist die grundlegendste Hitzebeständigkeitsprüfung. Strengere Prüfungen sind Thermoschock oder Kalt-Warm-Zyklen, schnelles Auf und Ab der Temperatur prüft thermische Fehlpassung und ist näher an realen Bedingungen als Konstanttemperatur, oft nach Unternehmensmethode oder GB/T 1735 mit Zyklen. Haftung (nach Hitze) per GB/T 9286 Gitterschnitt, Schwerpunkt auf Haftung „nach Erhitzen und Abkühlen“, da viele Schichten bei Raumtemperatur gut haften, nach Hitze aber bersten. Farbabweichung und Glanz nach GB/T 11186 und GB/T 9754 zur Bewertung von Hitzeverfärbung und Glanzverlust.
Es ist darauf hinzuweisen: „Temperatur – Zeit – Kühlart“ der Hitzebeständigkeitsprüfung muss mit den Betriebsbedingungen übereinstimmen, um aussagekräftig zu sein. Nur „in 600 ℃ Ofen 1 Stunde“ zu legen, wenn es nicht dem echten „400 ℃ Zyklus plus Vibration plus korrosive Atmosphäre“ entspricht, führt zu irreführenden Schlüssen. Daher muss die Abnahme nicht nur einen Hitzebeständigkeitspunkt betrachten, sondern auch Thermoschockzyklen, Kühlart, ob korrosive Medien enthalten sind – dies sind die wahren Abbilder der Betriebsbedingungen.
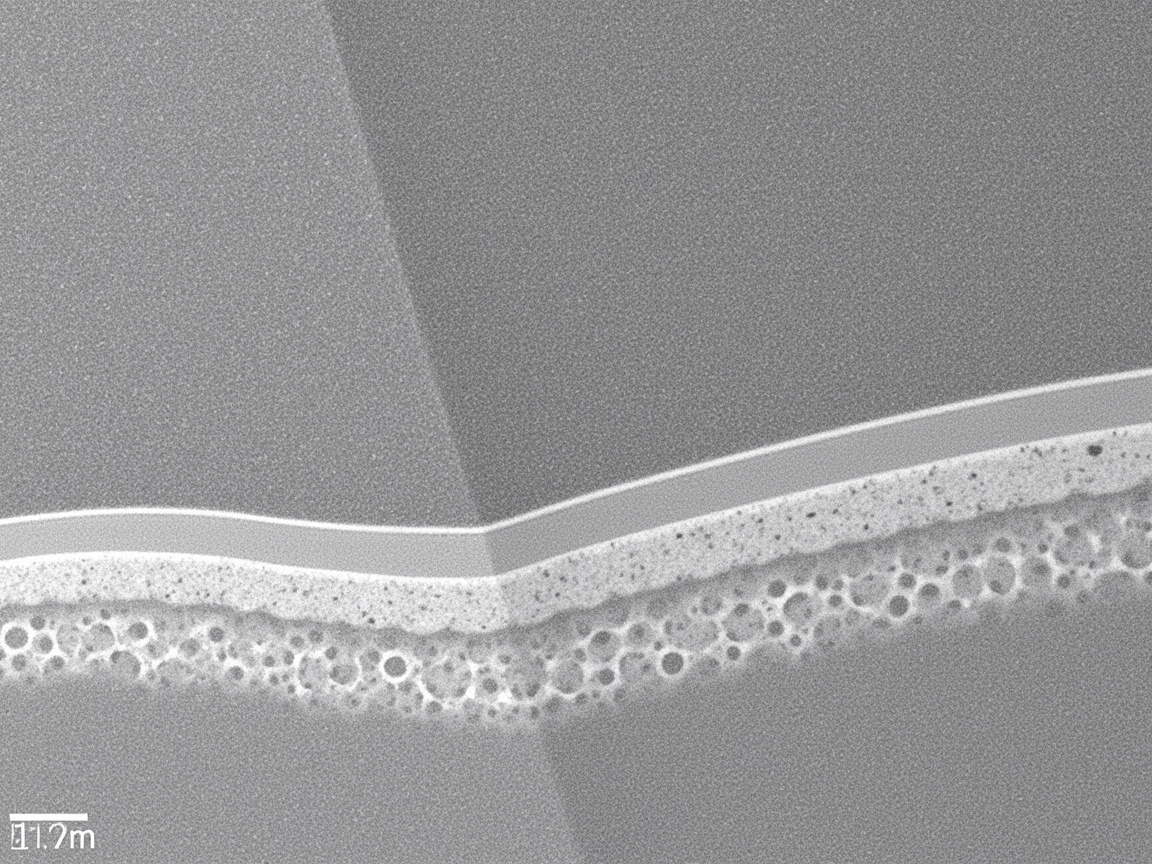
Sechs: Vergleich von Organosilikon mit anderen hitzebeständigen Systemen
Bei der Wahl hitzebeständiger Beschichtungen darf man nicht nur auf Organosilikon starren, ein Quervergleich vermeidet Blindflug:
Organosilikonsystem: 200–600 ℃ insgesamt optimal, flexibel, leicht verarbeitbar, pulverisierbar; Nachteil: reines Silikon teuer, mechanische Festigkeit nach Hitze abhängig von Keramisierung.
Epoxid/Phenolharzsystem: bei Raumtemperatur bis mittlerer Temperatur (≤200 ℃) Haftung und Korrosionsschutz exzellent, aber obere Temperaturgrenze niedrig, bei Hitze leicht verkohlend, geeignet für „hitzebeständig zugleich schwer korrosionsschützend“ im Niedrigtemperaturbereich.
Acryl/Polyester: Dekoration und Wetterbeständigkeit gut, aber Temperaturbeständigkeit meist ≤200 ℃, keine echte Hochtemperaturbeschichtung.
Anorganisches Silikat/Keramik: höchste Temperaturbeständigkeit (800 ℃+), aber spröde, Haftung substratabhängig, schwer verarbeitbar, geeignet für Ofenauskleidung oder Verbundunterlage.
Pulver vs. Flüssig: Pulverförmige Organosilikon-Wärmebeschichtung null VOC (nach GB 30981 = 0), gleichmäßige Schichtdicke, werkseitig vorfertigbar, Keramisierung kontrollierbarer; flüssige Form für vor Ort nicht backbare Großteile. Ingenieurtechnisch meist Kombination „Pulver-Vorfertigung Standardteile + Flüssig ergänzt Vorort“.
Sieben: Thermoschock- und Temperaturgradienten-Design
Wirkliche Hochtemperaturgeräte durchlaufen fast alle Start-Stopp und Lastschwankungen, daher ist „Thermoschock-Design“ wichtiger als „statische Temperaturbeständigkeit“. Konstruktionspunkte:
Eins: Wärmeausdehnungskoeffizient (CTE) anpassen: CTE der Schicht sollte nahe am Substrat (Stahl ca. 12×10⁻⁶/℃) liegen, große Abweichung führt bei Temperaturwechsel zu kumulierender Grenzflächenscherspannung und Rissen. Mineralienfüllstoffe (Glimmer, Talk) regulieren CTE und sind der Schlüssel gegen Risse.
Zwei: Temperaturgradient: lokale Stellen (wie Brennerwurzel, Rauchkanalknick) sind viel heißer als der Durchschnitt, Konstruktion muss nach „heißstem Punkt“ statt „Durchschnittstemperatur“ auswählen, und im heißesten Bereich verdicken oder lokal stärker hitzebeständiges System nutzen.
Drei: Thermoschocktoleranz: häufiges schnelles Kühlen/Erwärmen (wie Abschreckbaddeckel, Intervallofen) prüft die Schicht am strengsten, man muss Zähigkeit erhöhen, Schichtdicke senken, Glasmehlversiegelung sichern, ggf. Kalt-Warm-Zyklusprüfung zur Verifikation.
Vier: gestuftes Aufheizen zur Aushärtung: neu beschichtete Geräte zuerst bei niedriger Temperatur probeweise laufen, schrittweise auf Arbeitstemperatur steigen, damit organische Bestandteile geordnet zersetzen und Glasmehl geordnet versiegelt – plötzliche Hitze und Abplatzen vermeiden.
Acht: Verarbeitung und Systemaufbau
Hochtemperaturbeschichtungen reagieren ebenso empfindlich auf Vorbehandlung und Schichtdicke. Vorbehandlung erfordert Strahlen auf Sa2.5 (siehe Beschichtung Oberflächenvorbehandlung Sa2.5), um Zunder und Öl zu entfernen; Hochtemperaturgeräte haben oft Zunder, der muss gründlich entfernt werden, sonst hebt sich die Schicht nach Hitze durch Rostwölbung. Bei Grundierung können Gusseisen, Kohlenstoffstahl zuerst mit Organosilikon-Aluminiumpulver grundiert werden oder direkt in einem Zug die Dicke erreichen; für Szenarien über 600 ℃ ist die Anpassung des Ausdehnungskoeffizienten von Substrat und Beschichtung wichtiger. Bei Schichtdicke wird hitzebeständige Beschichtung normalerweise nicht dick ausgeführt, üblich 20–60 µm; zu dick neigt eher zu Rissen im Thermoschock. Aber bei Hochtemperatur-Rauchkanal usw. mit Korrosionsschutz kann verdickt oder kombiniert werden. Bei Aushärtung: selbsttrocknende Typen bei Raumtemperatur müssen vor dem Aufheizen ausreichend lufttrocknen (Blasen durch Lösemittelverdampfung vermeiden), backbare Typen gestuft nach Datenblatt sintern, förderlich für Glasmehl und Keramisierung.
Kexin New Materials (kexinMaterials) betont bei der Systemauslegung „gestuftes Aufheizen zur Aushärtung“: neu beschichtete Geräte zuerst bei niedriger Temperatur probeweise laufen, schrittweise auf Arbeitstemperatur, damit organische Bestandteile geordnet zersetzen und Glasmehl geordnet versiegelt – plötzliche Hitze und Abplatzen vermeiden. Diese „Prozesskarte plus Backkurve“-Begleitung ist entscheidend für die Lebensdauer von Hochtemperaturgeräten und die Gegenmaßnahme zur Wurzel vieler Vor-Ort-Versagen (direkter Volltemperaturbetrieb führt zu Abplatzen).
Neun: Anwendungsfälle
Fall 1: Autoaustpuffrohr (300–600 ℃ periodisch). System aus Organosilikon plus Aluminiumpulver plus Glasmehl, Grundierung mit Aluminiumpulver, Decklack farbig, Schwerpunkt Schichtdicke ≤ 50 µm und gestuftes Aufheizen, um Risse und Verfärbung im Kalt-Warm-Zyklus zu vermeiden.
Fall 2: Industrieofengehäuse (400–600 ℃ dauerhaft). Gehäuse muss hitzebeständig und oxidationsschützend sein, Verwendung hochglasmehl-keramisierendes Pulver, Vorbehandlung Strahlen Sa2.5, Schichtdicke moderat erhöht für Korrosionsschutz, nach Betrieb regelmäßige Inspektion auf Pulverisierung.
Fall 3: Wärmebehandlungsanlage/Rauchkanal (600 ℃+). System „Organosilikon plus viele Glasmehl/Keramik“ tendiert anorganisch, teils lokal anorganische Keramikgrundierung, Auswahl nach heißestem Punkt und Thermoschockverifikation.
Fall 4: Motorgehäuse (200–300 ℃ und isolierend). Organosilikon-Aluminiumpulver-System vereint Hitzebeständigkeit und Isolierung (siehe Isolationspulverbeschichtung), Hitzebeständigkeit und elektrische Eigenschaften integriert konstruiert.
Zehn: Synergie mit Korrosionsschutz und Isolierung
Hochtemperaturbeständigkeit schneidet oft mit Korrosionsschutz und Isolierung: Auspuffrohr muss hitzebeständig und kondensatkorrosionsbeständig sein; Motorgehäuse hitzebeständig und isolierend (siehe Isolationspulverbeschichtung); Ofengehäuse hitzebeständig und etwas korrosionsschützend. Organosilikonsystem kann beides, aber Prioritäten klären – bei Schwerpunkt Hitze Festigkeit opfern, bei Schwerpunkt Korrosionsschutz Temperaturgrenze begrenzen. Als Lieferant von Spezialbeschichtungen empfiehlt Kexin New Materials (kexinMaterials) Matrixauswahl nach vier Dimensionen „Arbeitstemperaturobergrenze, Thermoschock, korrosive Atmosphäre, Substrat“, statt nur zu fragen „wie viele Grad hält es“.
Elf: Häufige Defekte und Fehlerbehebung
| Defekt | Ursache | Gegenmaßnahme |
|---|---|---|
| Risse bei Hitze | zu große Schichtdicke, CTE-Fehlpassung | Schichtdicke kontrollieren, Mineralienfüllstoff für CTE |
| Abplatzen, Blasen | plötzliche Hitze, restliches Lösemittel/Wasser | gestuftes Aufheizen, ausreichend trocknen |
| Verfärbung, Glanzverlust | Pigment nicht hitzebeständig, Überhärtung | hitzebeständiges Pigment, Fenster kontrollieren |
| Rostwölbung, Abfall | schlechte Vorbehandlung, Zunder | Strahlen Sa2.5, Zunder entfernen |
| unzureichende Versiegelung | Glasmehl nicht passend | Erweichungspunkt Glasmehl anpassen |
Zwölf: Technologietrends
Eins: wasserverdünnbare Organosilikon-Wärmebeschichtung, senkt Verarbeitungs-VOC (enthält noch geringe Hilfslösemittel); zwei: Optimierung keramisierender Füllstoffe, Nanokeramik für Dichtheit und Haftung; drei: mehrschichtiger Verbund, hitzebeständige Grundierung plus korrosionsschützende Deckbeschichtung für komplexe „Hitze plus Korrosion“-Bedingungen; vier: Pulverisierung, Organosilikon-Wärmebeschichtung als null-VOC-Pulver für Serienteile (siehe Pulverbeschichtung Prinzip und Klassifikation).
Dreizehn: Entscheidungsbaum zur Auswahl
Wahl hitzebeständiger Beschichtung folgt einfachem Pfad: Arbeitstemperatur ≤ 300 ℃ und dekorativ nötig, Organosilikon-Aluminiumpulver; 300–500 ℃ Auspuffrohrtyp, Organosilikon plus Glasmehl; 500–700 ℃ Ofengehäuse Rauchkanal, hochglasmehl-keramisierend; > 700 ℃ überwiegend anorganische Keramik. Dann addieren: „ob Isolierung nötig“ (Keramikfüllstoff statt leitfähig), „ob korrosive Atmosphäre“ (Korrosionsschutzgrund verstärken), „ob Substrat backbar“ (Pulver oder Flüssig). Diesen Pfad als Prozesskarte schreiben, dann keine Auswahl nach Gefühl.
Vierzehn: Standardliste und Abnahmeprotokoll
Für praktische Umsetzung die Hauptstandards der Organosilikon-Hochtemperaturbeschichtung als Liste, zur Abnahme Punkt für Punkt. Kern-Nationalstandards: GB/T 1735 „Bestimmung der Hitzebeständigkeit von Lackfilmen“ (Temperatur – Zeit – Kühlung); GB/T 9286 (Gitterschnitt-Haftung, Schwerpunkt nach Hitze); GB/T 11186 und GB/T 9754 (Farbabweichung und Glanz, Hitzeverfärbung/Glanzverlust); GB/T 1732 (Schlagfestigkeit); GB/T 13452.2 (Schichtdicke); zugehörige Ofenkurven nach Herstellerdatenblatt und Prozesskarte. International referenzierbar ASTM D2485 (Hitzebeständige Farbe) usw.
Abnahmeprotokoll empfohlen mit vier Punkten: eins Hitzebeständigkeitsprüfung (Temperatur, Haltezeit, Kühlart, Ergebnis); zwei Haftung und Aussehen nach Hitze; drei Farbabweichung und Glanzverlust; vier Schichtdicke und Vorbehandlungsbestätigung (Strahlen Sa2.5 Nachweis). Besonders betonen: „Temperatur – Zeit – Kühlart“ der Hitzeprüfung muss mit realen Bedingungen übereinstimmen, ein isolierter Hochtemperaturpunkt repräsentiert keinen Zyklusbetrieb. Viele Projekte machen nur „eine Stunde in Ofen“, ignorieren Thermoschock und korrosive Atmosphäre, dann platzt es vor Ort nach Monaten – die Wurzel ist Abnahme und Bedingungen nicht passend.
Dieses Protokoll als rückverfolgbares Dokument erfüllt Qualitätskontrolle und erleichtert späteren Betriebsvergleich. Kexin New Materials (kexinMaterials) liefert mit Wärmekonzept „Ofenkurvenkarte + Hitzebeständigkeitsprüfbericht + Vorbehandlungsbestätigung“ als Dreierset, damit Kunden von Verarbeitung bis Abnahme belastbare Unterlagen haben, statt nach Farbe zu urteilen.
Fünfzehn: Erhitzungsgrenzen und Eignung typischer Substrate
Wirkung hitzebeständiger Schicht hängt stark mit Substrateigenschaften zusammen, Substrat bei Auswahl nicht ignorieren. Kohlenstoffstahl ist häufigstes Substrat, oxidiert bei Hitze deutlich, Kernwert der Beschichtung ist Oxidation verzögern, Festigkeit halten, aber Voraussetzung Zunder restlos entfernt. Gussteile oberflächlich porös, alter Zunder dick, müssen stark gestrahlt oder geschliffen bis rein metallisch, sonst hebt Rostwölbung nach Hitze Schicht unweigerlich ab. Edelstahlsubstrat hat anderen Ausdehnungskoeffizient als Kohlenstoffstahl, zudem träge Oberfläche, Haftung schwer – ggf. passende Grundierung oder Strahlen zur Rauhung für mechanischen Griff; selbst besser oxidationsbeständig, Beschichtung eher für höhere Temperatur oder Spezialmedium. Aluminium und Legierungen Schmelzpunkt niedrig (ca. 660 ℃), nicht in normale Hochtemperatur-Härteöfen, bei Bedarf niedrighärtende oder Alu-spezifische Systeme, Arbeitstemperaturobergrenze durch Substratschmelzpunkt begrenzt – niemals „Beschichtung hält 600 ℃“ auf 600 ℃ Aluteil anwenden.
Sechzehn: Aushärtefenster organischer Silikon-Wärmepulver und keramisierendes Sintern
Der Erfolg oder Misserfolg von Pulver-Polyurethan-Hochtemperaturbeschichtungen hängt in hohem Maße vom Schritt des „Sinterns“ ab. Im Gegensatz zu Flüssigkeiten, die durch Verdunsten des Lösemittels trocknen, schmilzt das Pulver durch Erhitzen, läuft aus, vernetzt und lässt bei höheren Temperaturen die Glasur erweichen, fließen und die Poren versiegeln, wodurch schließlich eine Keramisierung erfolgt. Das Aushärtungsfenster muss beide Enden berücksichtigen: Bei zu niedriger Temperatur oder zu kurzer Zeit sind die organische Vernetzung und die Porenversiegelung durch die Glasur unzureichend, die Beschichtung ist porös, oxidationsanfällig und hat schlechte Haftung; bei zu hoher Temperatur oder zu langer Dauer zersetzt sich der organische Anteil vollständig, die Keramikphase wird spröde und reißt, und das Basismaterial kann sogar ausglühen. Daher muss strikt der stufenweise Aufheizkurve aus dem technischen Datenblatt gefolgt werden – zuerst bei niedriger Temperatur die geordnete Zersetzung und Entgasung des Organischen zulassen, dann in den Erweichungsbereich der Glasur ansteigen, um die Porenversiegelung abzuschließen, und schließlich bei konstanter Temperatur formhärten. Bei Systemen über 600 ℃ entscheidet die Vollständigkeit der Keramisierung direkt darüber, ob das verbleibende Gerüst bei hohen Temperaturen intakt bleibt. Bei der Abnahme sollte „bleibt nach Hitzeeinwirkung noch dicht und haftend“ als harte Kriterium gelten, nicht nur das anfängliche Aussehen.
17. Reparatur und Renovierung von Hitzeschutzbeschichtungen
Nach langem Betrieb von Hochtemperaturanlagen kann die Hitzeschutzschicht durch Thermocyclen, mechanische Stöße oder korrosive Atmosphäre lokal pulvern, reißen oder abblättern und muss repariert statt komplett neu beschichtet werden. Kleine Flächen können mit dem gleichen System nach lokaler Reinigung nachbeschichtet und strikt nach dem Aushärtungsfenster gebrannt werden; bei großflächiger oder systematischer Alterung sollte bewertet werden, ob eine komplette Renovierung erfolgt. Der Schlüssel der Reparatur ist „saubere Grenzfläche, konsistentes System“: Lockere Altschicht muss vollständig entfernt werden, Neuschicht und Altschicht müssen verträglich sein und passende Ausdehnungskoeffizienten aufweisen, um zu vermeiden, dass die Reparaturstelle zum neuen Rissausgangspunkt wird. Vor der Renovierung wird empfohlen, zuerst an Musterteilen Haftung und Hitzebeständigkeit zu verifizieren, bevor man auf die Gesamtanlage überträgt, um Seriennacharbeit zu vermeiden. Reparatur in die Wartungsvorschriften aufzunehmen, sichert die kontinuierliche Produktion besser als „warten bis zum Stillstand durch Defekt und dann notreparieren“.
18. Details der Oberflächenvorbehandlung von Hitzeschutzbeschichtungen
Die Vorbehandlung von Hitzeschutzbeschichtungen ist anspruchsvoller als bei normaler Dekorfarbe. Hochtemperaturanlagen weisen häufig dicke Zunderschichten, Altanstriche, Ölverschmutzungen und Schweißschlacke auf; wenn diese nicht gründlich entfernt werden, wird die Zunderausdehnung durch Hitze die Beschichtung unweigerlich abheben. Nach dem Strahlen auf Sa2.5 sollte eine Bestätigung der Oberflächenreinheit (frei von Öl, Wasser, Staub) erfolgen, und die Beschichtung zügig abgeschlossen werden, um Sekundärkontamination oder Wiederrosten zu vermeiden. Bei großen Teilen, die nicht gestrahlt werden können, kann mit mechanischen Werkzeugen auf St3 geschliffen und eine Umwandlungsbehandlung kombiniert werden, aber der Effekt ist schwächer als Strahlen; bei Design müssen Schichtdicke und System entsprechende Toleranzen aufweisen. Träge Oberflächen von Gusseisen und Edelstahl müssen noch stärker aufgeraut werden, um ausreichende Ankerprofile zu erhalten. Kurz gesagt: Die obere Grenze der Lebensdauer einer Hitzeschutzbeschichtung wird durch die Qualität der Vorbehandlung bestimmt, nicht durch die Farbsorte – selbst das beste Silikon hält auf Zunder nicht mehr als ein paar Thermocyclen.
19. Schnellauswahl für Silikon-Hitzeschutzpulver
Zur schnellen Vor-Ort-Auswahl dient folgende vereinfachte Übersicht: 200–300 ℃ Motorgehäuse/Heizkörper → Silikon-Aluminiumpulver oder modifiziertes Epoxidsilikon; 300–400 ℃ Abgasrohr/Schornstein → Silikon mit Glasur; 400–600 ℃ Ofengehäuse/Brenner → hochglasierte Keramisierung; über 600 ℃ → tendenziell anorganische Keramik oder anorganisches System; benötigte Isolation kumulativ → keramische Füllstoffe statt leitfähigem Aluminiumpulver wählen (siehe isolierende Pulverbeschichtung); korrosive Atmosphäre → korrosionsschützende Grundierung verstärken. Diese Übersicht ist nur ein Ausgangspunkt; endgültig gilt die Bestätigung anhand der drei Punkte „Dauerbetriebstemperatur plus Zyklenfrequenz plus Medium“, sowie Typprüfung von Hitzebeständigkeit und Thermoschock, um Spitzenwerte fälschlich als Dauerbetriebstemperatur zu verwenden.
20. Lagerung, Transport und Arbeitssicherheit von Hitzeschutzpulver
Silikon-Hitzeschutzpulver ist zwar lösemittelfrei, muss aber bei Lagerung feuchtigkeitsgeschützt und vor Hitze bewahrt werden, um Verklumpung und Ausblüten von Hilfsstoffen zu vermeiden; nach Öffnen zügig verbrauchen und versiegeln. Bei der Arbeitssicherheit wird der Spritzbereich nach allgemeinem Staubexplosionsschutz geführt (angelehnt an GB 15577), der Hochtemperaturbereich des Trockenofens muss isoliert und warnmarkiert sein, Wartung mit Stromabschaltung und Schild; Pulver mit Glasur oder Keramik erfordern beim Zerkleinern und Einfüllen Staubschutz. Beim Aushärten strikt der stufenweisen Aufheizkurve folgen, um abrupte Hitzeeinwirkung mit Abschuppen und Energieverschwendung zu vermeiden. Lagerung, Transport und Ofensicherheit in die Arbeitsanweisung zu schreiben, ist die Basis für stabile Lieferung von Hitzeschutzbeschichtungen und die Ursachengegenmaßnahme, um typische Vor-Ort-Unfälle wie „direkt volle Temperatur und sofort Abschuppen“ zu vermeiden.
21. Häufige Fehlbeurteilungen vor Ort
Vor Ort wird oft „Farbe bleibt gleich“ als „Beschichtung intakt“ gewertet, aber Silikonbeschichtungen können bei langem Erhitzen pulvern und glanzlos werden, ohne abzufärben – das Risiko verbirgt sich innen; die Abnahme darf nicht nur das Aussehen prüfen, sondern muss Haftung nach Hitzeeinwirkung und Schichtdicke messen. Eine weitere Fehlbeurteilung ist „desto dicker desto hitzebeständiger“ – zu dick reißt eher bei Thermocyclen, man sollte nach Designschichtdicke arbeiten. Manche nutzen auch die Spitzentemperatur als Dauerbetriebstemperatur zur Einstufung, was zu frühem Versagen führt. Diese drei Punkte in die Arbeitsanweisung zu schreiben, spart Umwege und lässt Hitzeschutzbeschichtungen wirklich nach Einsatzbedingung statt nach Werbezahlen auswählen.
Häufig gestellte Fragen
Frage: Warum ist Silikon-Hochtemperaturbeschichtung hitzebeständiger als normale Farbe?
Antwort: Die Bindungsenergie der Silicium-Sauerstoff-Hauptkette (ca. 452 kJ/mol) ist höher als die der normalen Kohlenstoff-Kohlenstoff-Kette (ca. 348 kJ/mol), und Silicium bildet bei Hitzeeinwirkung eine Siliziumdioxid-Schutzschicht gegen Oxidation; die Zersetzungstemperatur von Silikonharz liegt deutlich über der von Epoxid, Acryl etc., daher kann es bei 200–600 ℃ dauerhaft arbeiten.
Frage: Ist „600 ℃ beständig“ instantan oder dauerhaft?
Antwort: Es bezeichnet im Allgemeinen dauerhaftes Bestehen von 600 ℃ ohne Versagen, nicht einen instantanen Spitzenwert. Bei der Auswahl sollte nach „Dauerbetriebstemperatur plus Thermocyclusfrequenz“ bewertet werden; instantane Hochtemperatur wie Motor-Rückfeuerung wird separat betrachtet. Spitzenwerte als Dauertemperatur zu nehmen, führt zur Falschauswahl.
Frage: Welche Rolle spielt Aluminiumpulver in Hitzeschutzbeschichtungen?
Antwort: Aluminiumpulver reflektiert Wärmestrahlung und senkt die Wärmeaufnahme, und schmilzt bei hoher Temperatur mit Basismaterial oder Silikat eine art-metallurgische Bindung ein, was Haftung und Dichte bei Hitze erhöht; aber Aluminiumpulver kann bei säurem Wasser Wasserstoff bilden, die Formulierung muss pH-Wert und Feuchte kontrollieren.
Frage: Warum reißt die Beschichtung nach Hitzeeinwirkung?
Antwort: Meist durch Fehlpassung des Wärmeausdehnungskoeffizienten von Beschichtung und Basismaterial, zu große Schichtdicke oder Fehlen von Glasur und keramischen Füllstoffen zur Spannungsaufnahme. Gegenmaßnahme: mineralische Füllstoffe zur Regulierung des Ausdehnungskoeffizienten, Schichtdicke kontrollieren, Glasur zur Porenversiegelung und Pufferung nutzen.
Frage: Welche speziellen Anforderungen gibt es an die Vorbehandlung vor der Hitzeschutzbeschichtung?
Antwort: Hochtemperaturanlagen haben oft Zunder und Rost, die durch Strahlen auf Sa2.5 gründlich entfernt werden müssen, sonst hebt die Zunderausdehnung bei Hitze die Beschichtung ab; zudem müssen Basismaterialtemperatur und Umgebung die technischen Daten erfüllen, um Kondensation und Ölverschmutzung zu vermeiden.
Frage: Kann lufttrocknende Hitzeschutzfarbe sofort bei hoher Temperatur genutzt werden?
Antwort: Nicht empfohlen. Sie muss ausreichend abtrocknen, damit das Lösemittel verdunstet, dann stufenweise aufgeheizt aushärten, damit der organische Anteil geordnet zersetzt und die Glasur die Poren versiegelt; abrupte Hitze lässt Restlösemittel gasen und Blasen werfen, die Beschichtung schuppt ab.
Frage: Kann man über 600 ℃ noch Silikon nutzen?
Antwort: Reines Silikon zersetzt sich ab 400 ℃ allmählich, über 600 ℃ benötigt man viel Glasur und keramische Füllstoffe zur „Keramisierung“, sodass nach dem Verbrennen des Organischen das anorganische Gerüst intakt bleibt. Über 800 ℃ dominieren meist anorganische oder keramische Beschichtungen.
Frage: Welche Prüfprojekte sind bei der Abnahme von Hitzeschutzbeschichtungen nötig?
Antwort: Mindestens GB/T 1735 Hitzebeständigkeit (Temperatur–Zeit–Abkühlung), Haftung nach Hitzeeinwirkung (GB/T 9286 Gitterschnitt), Farbabweichung und Glanzverlust sowie Thermoschockcyclen für den Einsatzfall; bei korrosiver Atmosphäre zusätzlich Korrosionsbeständigkeit.
Frage: Lassen sich Hitzebeständigkeit und Korrosionsschutz vereinen?
Antwort: Ja, aber Haupt und Neben müssen klar sein. Silikon-Aluminiumsysteme können bei 200–400 ℃ Hitzebeständigkeit und Korrosionsschutz vereinen; bei höherer Temperatur dominiert Hitzebeständigkeit, Korrosionsschutz über dichte Glasschicht und Basisschutz. Abgasrohr, Ofengehäuse gehen oft den Weg „Hitzebeständigkeit plus moderate Korrosion“.
Frage: Welche Vorteile hat Pulver-Silikon-Hitzeschutzbeschichtung?
Antwort: Null VOC (nach GB 30981 = 0), gleichmäßige Schichtdicke, werkseitig vorfertigbar, Glasur und Keramisierung besser kontrollierbar, geeignet für Serien-Hitzeteile (wie Abgasrohr, Motorgehäuse); vor Ort nur Nahtbeschichtung, Qualität stabil. Mechanismus gleich wie Flüssigsilikon, ebenfalls Hitzebeständigkeit durch Silicium-Sauerstoff-Bindung und Keramisierung.
Frage: Wie wählt man Silikon und andere Hitzeschutzsysteme?
Antwort: 200–600 ℃ generell Silikon; ≤200 ℃ und schwere Korrosion Epoxid/Phenolharz; >800 ℃ oder Ofenauskleidung anorganische Keramik; nicht brennbare Großteile Flüssig, Normteile Pulver. Nach „Temperatur plus Einsatzbedingung plus Verarbeitungsart“ dreidimensional bestimmen, nicht nur nach Temperaturzahl.
Empfohlene Lektüre
- Prinzipien und Klassifizierung von Pulverbeschichtungen: von Filmbildungsmechanismus bis Harzsystem-Auswahl: Filmbildung und Null-VOC-Basis von Silikon-Hitzeschutzpulver, systematischer Hintergrund des Mechanismus hier.
- Isolierende Pulverbeschichtung: Volumenwiderstand und Dielektrizitätsfestigkeit: Motorgehäuse-Hitzebeständigkeit erfordert oft gleichzeitig Isolation, beide Artikel ergänzen sich.
- Oberflächenvorbehandlung für Beschichtung Sa2.5 und Strahlgrade: Zunder entfernen bei Hochtemperaturanlagen ist Voraussetzung für Haftung der Hitzeschutzbeschichtung, Vorbehandlung entscheidet über Erfolg.
- Intumeszierende feuerhemmende Beschichtung: Brandhemmungsmechanismus, Feuerwiderstandsklasse und Verarbeitungsabnahme
- Duroplastische und thermoplastische Pulverbeschichtungen: Filmbildungsmechanismus, Leistungsgrenzen und Auswahl
- Industriebeschichtungs-Verarbeitung: Airless-Spritzparameter, Schichtdickenkontrolle und Beschichtungsintervalle