Einleitung: Erdgasleitungen – Beschichtungen müssen nicht nur korrosionsschützend wirken, sondern auch helfen, Gas einzusparen.
In den Betriebskosten von Fernleitungen für Erdgas entfallen >60% auf den Energieverbrauch der Verdichter (um das Gas zum Fließen gegen den Reibungswiderstand an der Rohrwandinnenseite zu bewegen). Eine Verringerung der Oberflächenrauheit (Ra) der Rohrwand um jeweils 5 μm führt zu einer Verringerung des Gasförderwiderstands um etwa 5 %–8 % und des Verdichter-Energieverbrauchs um 3 %–5 %. Bei Tausende Kilometer langen Fernleitungen können jährlich Energiekosten von mehreren Millionen bis zu zehn Millionen Yuan eingespart werden. Ein lösemittelfreier flüssiger Epoxid-Innenanstrich (100 % VS / einfache DFT > 65 μm) reduziert die Rauheit der Stahlrohrinnenseite von Ra 30–60 μm bei unbeschichtetem Stahl auf <5 μm und bietet gleichzeitig langfristigen Korrosionsschutz in korrosiven Umgebungen von 60–80 °C – mit der doppelten Funktion der Widerstandsverminderung und Korrosionsschutz.
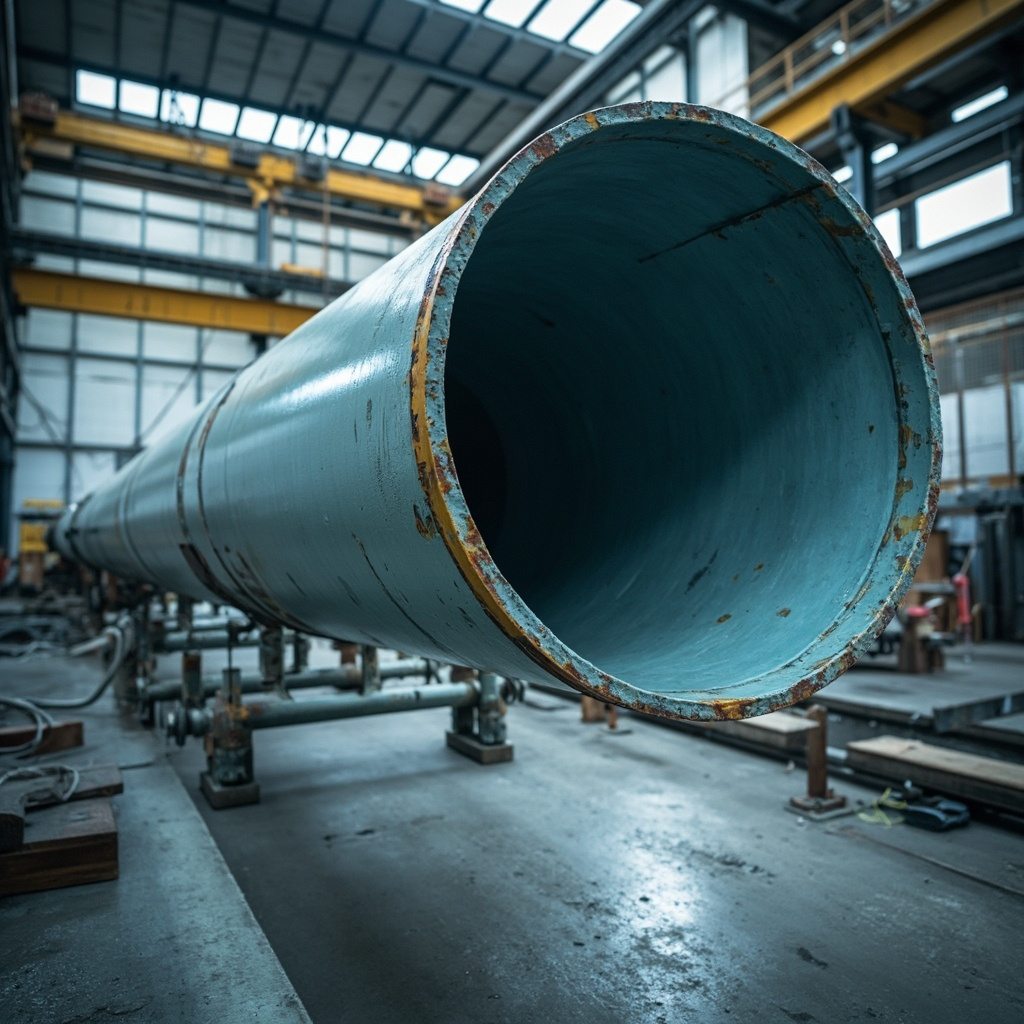
I. Schlüsselkennwerte für Rohrinnenschichten (Norm API RP 5L2)
| Leistungskennzahl | Normanforderung (API RP 5L2) | Typischer Messwert lösemittelfreies Epoxid | Prüfverfahren |
|---|---|---|---|
| Trockenfilmdicke (DFT) | >65 μm (Einfachschicht) | 80–120 μm | Trockenfilmdickenmessgerät (speziell für Rohrinnenseite) |
| Oberflächenrauheit (Ra) | <5 μm (Anforderung an Widerstandsverminderung) | 2–4 μm | Taststift-Rauheitsmessgerät |
| Haftfestigkeit (Abzugsmethode) | >5 MPa | 8–15 MPa | ISO 4624 (Dolly/20 mm) |
| Poren | 0 (porenfrei) | 0 | Hochspannungs-Funkenprüfung (1500 V / 65 μm DFT) |
| Salzsprühnebelbeständigkeit (ASTM B117) | >500 h (Kreuzschnitt) | >1500 h | ASTM B117 + ISO 4628 Bewertung |
II. Übersicht zum Vergleich der technischen Parameter
| Technische Kennzahl | Normanforderung | Hohes Qualitätsniveau | Prüfverfahren |
|---|---|---|---|
| Haftfestigkeit | ≥3MPa | ≥5MPa | ISO 4624 Abreißmethode |
| Salzsprühbeständigkeit | ≥500h | ≥1000h | ASTM B117 |
| Bewitterungsbeständigkeit (QUV) | ≥1000h Glaserhalt >50% | ≥3000h Glaserhalt >80% | ISO 16474-3 |
| VOC-Gehalt | Konform mit GB-Standard | 50% unter dem Grenzwert | GB/T 23985 |
| Verarbeitungsfenster | 5-35°C | -10~40°C (weiter Temperaturbereich) | TDS empfohlene Bedingungen |

II. APCA-Beschichtungsverfahren
Die Beschichtung des Rohrinneren mit Spritzlack erfolgt mittels APCA (Airless Plural Component Application / Zweikomponenten-Hochdruck-Airless)-Verfahren – (1) Hauptlack und Härter bleiben vor Eintritt in die Spritzpistole getrennt – sie werden über zwei unabhängige beheizte Leitungen zur Spritzpistolenspitze gefördert (jeweils 50–60 °C zur Viskositätsverringerung); (2) im Mischraum der Spritzpistole erfolgt die Momentanmischung im Verhältnis 1:1 (oder gemäß Rezeptur); (3) die Rotationsdüse (Rotary Spray Nozzle) dreht sich mit 3000–8000 rpm – für gleichmäßige Beschichtung der Rohrwandung; (4) die Düse bewegt sich axial mit konstanter Geschwindigkeit von 0,3–1 m/s vorwärts. Für Großrohre mit Ø500–1420 mm kommt ein kriechender Rohrbeschichtungsroboter (Crawler) zum Einsatz – der Roboter verfügt über eigene Beleuchtung + Kamera + Spritzdüse – die Bedienperson steuert ihn ferngesteuert von außerhalb des Rohrendes.
Die Beschichtung der Rohrinnenwand muss in der Rohrherstellungslinie des Rohrwerks erfolgen (Werksvorfertigung) – bei im Freien bereits verschweißten Rohrleitungen ist eine Innenbeschichtung nahezu unmöglich. Daher stellt der Schweißnahtbereich der Rohre (Field Joint) das ”Himmelsfenster” der Innenbeschichtung dar und kann nicht durch die Innenbeschichtung geschützt werden – dies muss durch die Außenbeschichtung und den kathodischen Korrosionsschutz kompensiert werden.
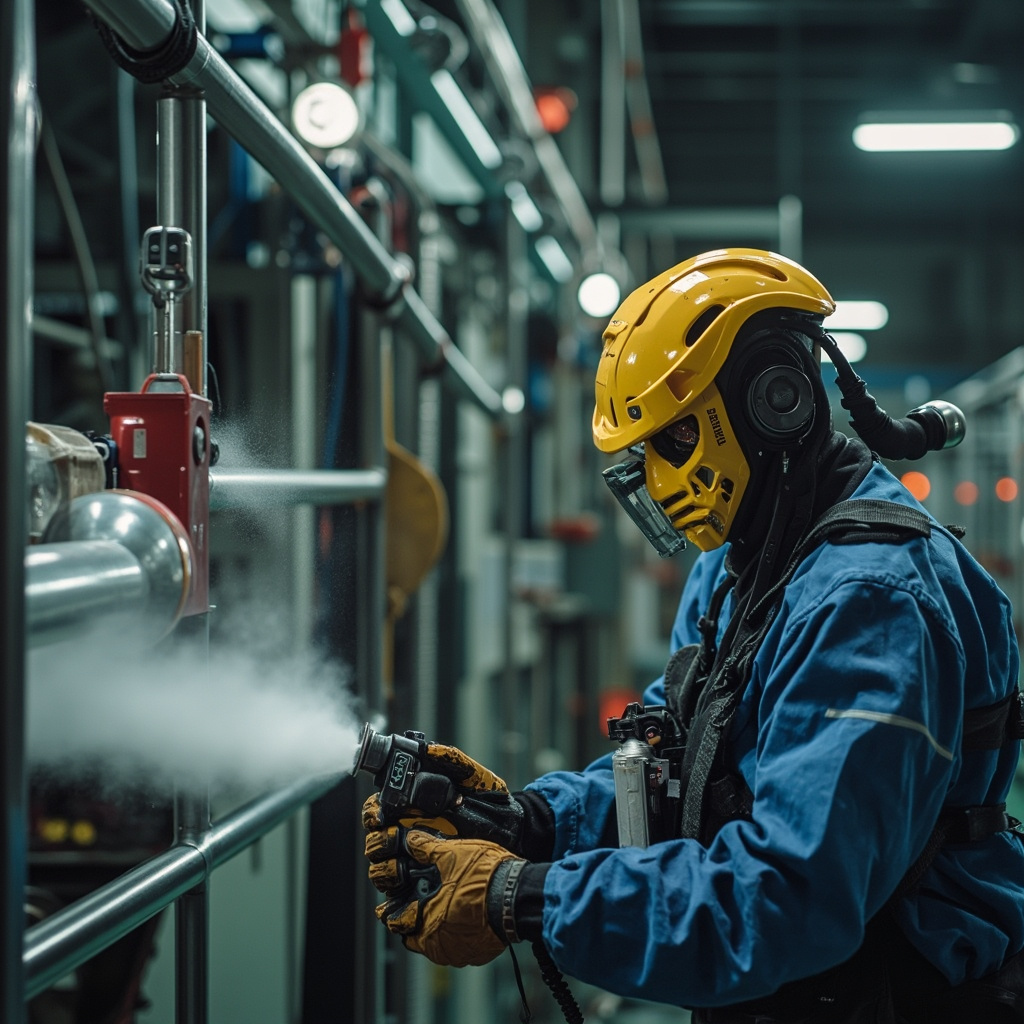
Technische Vertiefung: Systematische Optimierungsmethoden für Prozessparameter (DoE-Versuchsplanung)
Die Optimierung von Beschichtungsproduktionsprozessen sollte nicht auf der „Trial-and-Error-Methode“ basieren, sondern die wissenschaftliche Methode des DOE-Versuchsplans anwenden. Am Beispiel des Dispergierprozesses – die die Qualität beeinflussenden Faktoren (Lineargeschwindigkeit / Zeit / Füllgrad / Temperatur), 4 Faktoren jeweils 3 Stufen – erfordert ein vollfaktorieller Versuch 81 Experimente – DOE verwendet orthogonale Versuche L9 (9 Mal) oder Response-Surface-Methode (27 Mal), um die Experimentanzahl drastisch zu reduzieren – und erhält gleichzeitig die Haupteffekte und Wechselwirkungen der Faktoren. Beispielsweise zeigt sich, dass „die Wechselwirkung Lineargeschwindigkeit × Zeit signifikant ist“: hohe Lineargeschwindigkeit + kurze Zeit und niedrige Lineargeschwindigkeit + lange Zeit können denselben Dispergiereffekt erzielen – aber Erstere spart über 20 % Energie.
In der DOE-Analyse die Interpretation des P-Werts – P95 % Konfidenz). Die finale DOE-Ausgabe ist ein Satz von Vorhersagemodellen (polynomische Regressionsgleichungen) – Eingabe von Liniengeschwindigkeit/Zeit/Temperatur → Vorhersage von Feinheit/Viskosität/Glanz – und stellt Formulierungsingenieuren ein Werkzeug zur „digitalen Rezepturoptimierung“ bereit.
Branchenpraxis: Vom „Gefühl des erfahrenen Meisters“ zur „Parametrisierung nach Standard“
Die allgemeinen Herausforderungen der Lackierindustrie – wenn erfahrene Meister in Rente gehen, nehmen sie das „Gefühl“ (Rührwiderstand / Streichen auf dem Feinheitsblatt / visuelle Beurteilung des Nassfilmglanzes) mit – neue Mitarbeiter können es nicht reproduzieren. Das „Gefühl“ in quantifizierbare Standardparameter umwandeln: (1) Rührwiderstand → Viskosimeterablesung; (2) Streichen auf dem Feinheitsblatt → Feinheitsblattablesung (μm); (3) Nassfilmglanz → Glanzmesser (GU-Wert). Die „Standardparameterkarten“ für jeden Arbeitsschritt werden neben den Geräten ausgehängt – neue Mitarbeiter arbeiten anhand der „Karten“ statt „nach Gefühl“. „Parametrisierung“ ist ein entscheidender Schritt für Lackfabriken, um von der „Werkstatt“ zur „Fabrik“ zu gelangen.
FAQ
Q1: Wie lässt sich die widerstandsreduzierende und energieeinsparende Wirkung von Rohrleitungsinnenbeschichtungen quantifizieren?Über den ”Rohrleitungseffizienzfaktor (Efficiency Factor)” EF = tatsächlicher Gasdurchsatz / (theoretischer Durchsatz glatter Rohre) × 100 %. Für unbeschichtete Stahlrohre ohne Innenbeschichtung liegt EF ≈ 92 %–95 %, nach der Innenbeschichtung EF ≈ 98 %–100 %. Pro 1 % Erhöhung des EF – bei einer 1000 km langen Gasleitung mit Ø1000 mm – werden jährlich etwa 2–5 Mio. Yuan an Verdichter Energieverbrauch eingespart.
Q2: Warum muss lösemittelfreies Epoxid beim Innenbeschichten von Rohren erwärmt werden?Lösemittelfreies Epoxid hat bei Raumtemperatur eine Viskosität >5000 mPa·s – kann nicht zerstäubt verspritzt werden. Nach Erwärmung auf 50–60 °C sinkt die Viskosität auf <1000 mPa·s – zerstäubbar. Das Erwärmen verkürzt jedoch die Topfzeit – bei 50 °C beträgt die Topfzeit möglicherweise nur 20–40 min statt 2–4 h bei Raumtemperatur – es muss das APCA-Inline-Mischsystem verwendet werden (sofort nach dem Mischen versprühen / keine Vorvermischung).
Q3: Auswirkungen von Abweichungen beim Mischverhältnis von APCA (z. B. 1:0,9 oder 1:1,1) auf die Beschichtungseigenschaften?Schwerwiegend! Abweichung des Verhältnisses von Hauptlack/Härter >5 %——Ungleichgewicht des NCO/OH-Verhältnisses——>10 % Abweichung → unvollständige Aushärtung der Beschichtung (Härte↓/Chemikalienbeständigkeit↓) oder Überhärtung (Sprödigkeit/Rissbildung). Die Dosierpumpen des APCA-Systems müssen täglich kalibriert werden——durch Wiegen des tatsächlichen Ausgabegewichts beider Komponenten innerhalb einer Minute zur Überprüfung der Verhältnisgenauigkeit.
Q4: Wie wird die Qualitätsprüfung der Innenbeschichtung von Rohren durchgeführt?(1) Ein kriechender Rohrinspektionsroboter (Crawler / mit DFT-Sonde + Porenprüf-Elektrode + Kamera) fährt automatisch an der Rohrwandung mit 0,2–0,5 m/s und misst DFT und Poren – Rohrabschnitte mit >99 % der Gesamtlänge gelten als qualifiziert; (2) DFT wird alle 10 m gemessen; (3) Porenprüfung über 100 % der Gesamtlänge. Der Automatisierungsgrad der Qualitätsprüfung der Innenbeschichtung ist höher als bei der Außenbeschichtung (Außenbeschichtung erfordert manuelle Inspektion – große Rohre können manuell betreten werden / kleine Rohre sind auf Roboter angewiesen).
Q5: Was tun, wenn die Innenbeschichtung an den Schweißnähten (Field Joint) der Rohre nicht aufgebracht werden kann?Der Schweißnahtbereich ist ca. 200–300 mm breit – ohne Innenbeschichtungsschutz – dieser Teil der Rohrwandung ist ungeschützt. Zwei Kompensationsstrategien: (1) Schweißnaht-Rohrabschnitte aus korrosionsbeständiger Legierung (CRA/Edelstahl 316L) (mechanisch verbundenes Rohr) – hohe Kosten; (2) Kombination aus Außenbeschichtung der Schweißnaht und kathodischem Korrosionsschutz (CP) – der CP-Strom erzeugt auch an den Schweißnähten der Rohrinnenwand einen kathodischen Schutzefekt – dies ist der Standardansatz für Fernleitungsrohre.
Q6: Verursacht das ”Pigging” (Rohrreinigung mit Reinigungsgeräten) von innenbeschichteten Rohren Schäden an der Innenbeschichtung?Es kommt zu leichten Schäden, die jedoch akzeptabel sind. Die langfristige Reibung der Drahtbürsten und Polyurethan-Schaberscheiben des Pigs an der Innenbeschichtung führt zu einer langsamen Verringerung der Beschichtungsdicke (pro 100 Pigging-Vorgänge etwa 1–3 μm). Die kumulative Auswirkung der Pigging-Häufigkeit des Rohrs (1–4 Mal pro Jahr / abhängig von der Ablagerungsgeschwindigkeit der Verunreinigungen im Rohr) auf die Lebensdauer der Beschichtung muss bei der Auslegung der Beschichtungsdicke durch einen Verschleißzuschlag berücksichtigt werden.
Q7: Anforderungen an die Druckbeständigkeit der Beschichtung für Hochdruck-Erdgasleitungen?Die Beschichtung selbst muss keinen Druck aufnehmen (der Stahlrohr übernimmt den Druck), aber die Beschichtung darf bei schneller Gasentlastung der Leitung (Rapid Gas Decompression) keine Blasenbildung (RGD-Bläschen) durch das Entweichen und Expandieren von Gas aus Mikroporen der Beschichtung aufweisen – dies ist der entscheidende Prüfparameter, der Innenbeschichtungen für Erdgasleitungen von solchen für Flüssigkeitsleitungen unterscheidet (ISO 23936-2/NORSOK M-710). Lösemittelfreie Epoxidharze mit hoher Vernetzungsdichte weisen eine gute RGD-Beständigkeit auf.
Q8: Hat der "Glanz" der Innenbeschichtung eine funktionelle Bedeutung?Ja. Eine Innenbeschichtung mit hohem Glanz (>85 GU/60°) hat eine glattere Oberfläche → geringerer Reibungskoeffizient zwischen Gas und Rohrwand → bessere Reibungsverminderung. Der anfängliche Glanz der Innenbeschichtung und die Glanzerhaltung nach dem Einsatz sind indirekte Indikatoren für die Beständigkeit der Reibungsverminderung.
Q9: Was sind die wesentlichen Unterschiede in der Rezeptur zwischen Innenbeschichtung und Außenbeschichtung (3PE/FBE) der Rohre?Innenbeschichtung (flüssiges Epoxid) – niedrige Viskosität (Erwärmung auf 50–60 °C) / Applikationsmethode ist Spritzen – Fokus auf Reibungsminderung (Oberflächenglätte) und Beständigkeit gegen schwache saure Korrosion durch H₂S/CO₂ im Gas. Außenbeschichtung (3PE/FBE/Pulver) – fest / Applikationsmethode ist Extrudieren oder Pulverschmelzbeschichtung – Fokus auf mechanische Schlagfestigkeit (Steine im Verfüllmaterial) und Beständigkeit gegen Korrosion durch Boden/Grundwasser. Die Leistungsanforderungen von Innen- und Außenbeschichtung unterscheiden sich stark – die Rezepturen sind nicht austauschbar.
Q10: Besondere Anforderungen an die Beschichtung von Wasserstoffpipelines (Hydrogen Pipeline)?Wasserstoff als kleinstes Molekül – Permeabilität und RGD-Risiko sind deutlich höher als bei Erdgas. Die Innenbeschichtung von Wasserstoffpipelines muss den RGD-Test nach ISO 23936-2 (Wasserstoffatmosphäre/100 bar → schnelle Druckentlastung/10 Zyklen/keine Blasenbildung) bestehen. Lösungsmittelfreie Epoxidharze neigen unter RGD-Bedingungen mit Wasserstoff signifikant stärker zur Blasenbildung als bei Erdgas – eine Rezepturverbesserung ist erforderlich (höhere Vernetzungsdichte + geringere Porosität).
Verwandte Lektüre
Zusammenfassung
Lösemittelfreie flüssige Epoxid-Innenbeschichtung für Rohrleitungen (API RP 5L2/DFT > 65 μm/Ra 20 Jahre). Das APCA-Zweikomponenten-Heiß-Airless-Spritzverfahren ist die Kerntechnologie für die Rohrinnenbeschichtung. Die Rohrinnenbeschichtung muss im Rohrherstellungswerk erfolgen – Schweißnähte vor Ort können nicht nachbeschichtet werden. Kexin New Materials bietet Rohrleitungskunden ein komplettes Sortiment an Innen- und Außenbeschichtungsprodukten für Rohre sowie technische Unterstützung für APCA-Spritzapplikationen.