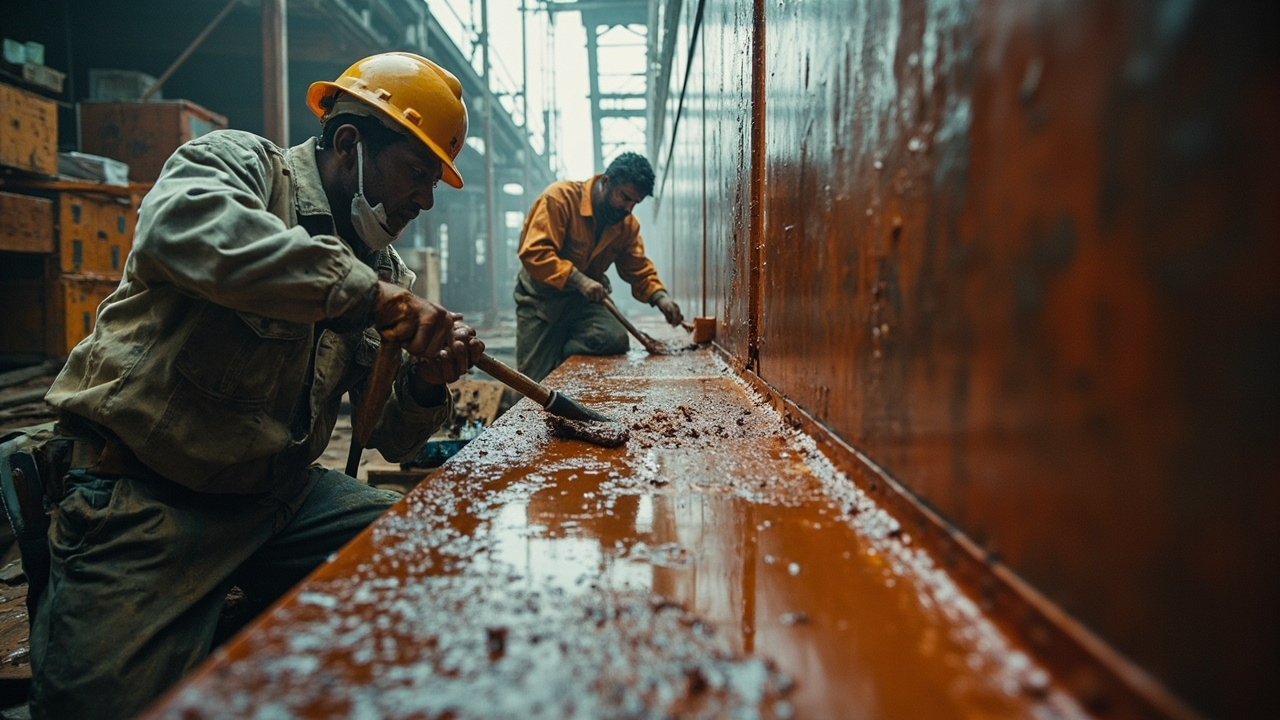
Die Schwierigkeiten der “Umstellung von Lösemittel auf Wasser” liegen oft nicht in der Laborrezeptur, sondern auf der Baustelle. Viele Unternehmen kaufen wasserverdünnbare Farbe, und sobald sie auf der Baustelle eingesetzt wird, geht etwas schief: Stahloberflächen zeigen unerklärlichen Rotrost, der Farbfilm trocknet halbe Tage nicht und bleibt klebrig, in der Regenzeit trübt und blättert die gesamte Charge ab. Wasserverdünnbare Industriebeschichtung verwendet Wasser als Medium, und ihr physikalisch-chemisches Verhalten unterscheidet sich grundlegend von lösemittelhaltigen Produkten. Blitzrost, langsames Trocknen und Umweltempfindlichkeit sind die drei häufigsten Hürden vor Ort.
Für Beschichtungsteams, Anlagenhersteller und Korrosionsschutz-Fachbetriebe ist das Verständnis der Ursachen dieser drei Schmerzpunkte wirksamer als das bloße Auswechseln eines Eimers ”besserer Farbe”. Dieser Artikel analysiert sie einzeln und liefert ein umsetzbares Gegenmaßnahmen-Framework.
一、Schmerzpunkt 1: Blitzrost (Flash Rust)
Blitzrost ist der anschaulichste ”Baustellenunfall” bei wasserverdünnbarer Farbe – Stahl wird kurz vor oder nach dem Auftragen Wasserfilm ausgesetzt, und innerhalb von Minuten bis zu mehreren Dutzend Minuten erscheinen punktförmige Roststellen auf der Oberfläche; selbst wenn der Decklack darüber aufgetragen wird, lassen sie sich nicht verdecken, was letztlich das Risiko eines ”Rost unter Farbe” schafft.
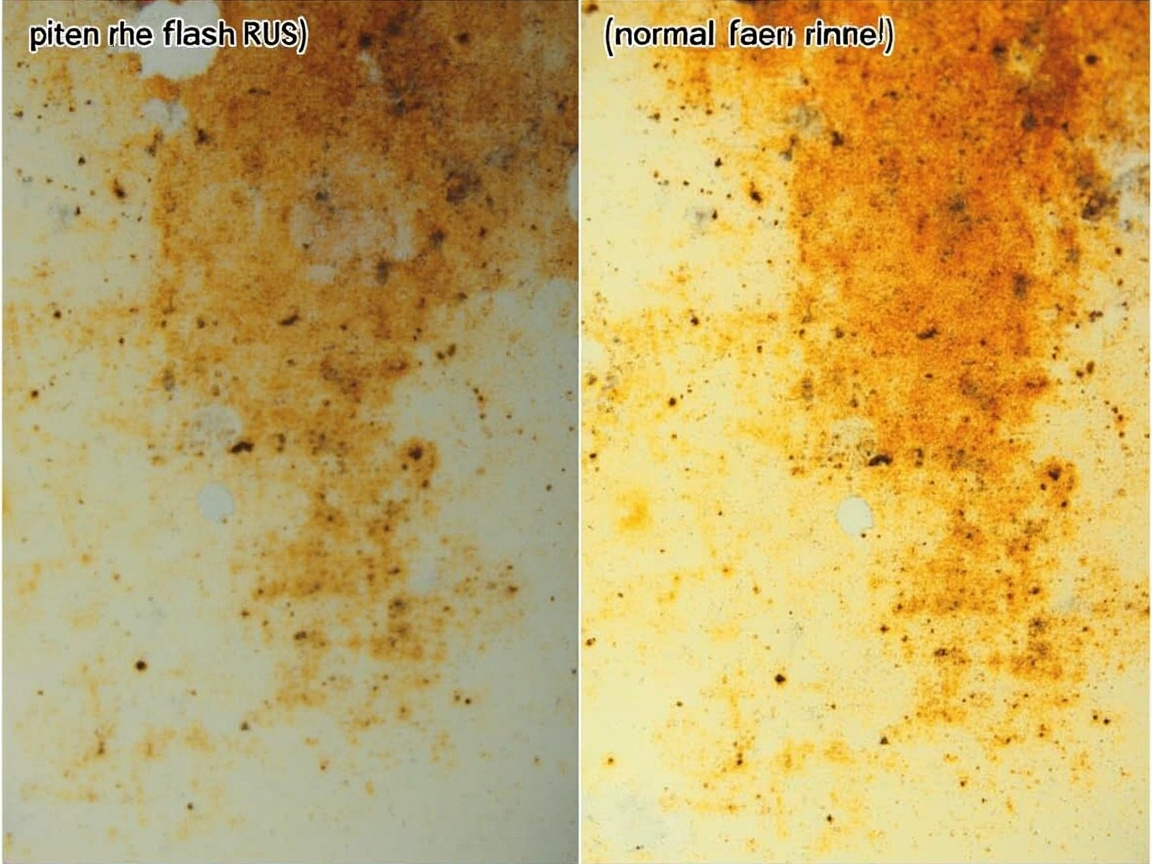
Ursachen:
- Das wässrige Medium verursacht eine momentane elektrochemische Korrosion der Eisenoberfläche, besonders heftig bei hoher Luftfeuchtigkeit, niedriger Temperatur und restigem Rost am Substrat;
- Zu lange Auftragsintervalle oder eine Grundierung, die keine wirksame Sperrschicht bildet, sodass Wasser ständig mit dem Stahl in Kontakt bleibt.
Gegenmaßnahmen:
- Gründliche Substratvorbereitung: Strahlen / Schleifen auf das vorgeschriebene Niveau, Restrost und Zunder müssen entfernt werden – auch eine nanobasierte Rostschutzgrundierung rettet keinen lockeren Flugrost;
- Rostschutzgrundierung als Basis: Zuerst eine Nanopassivierungsschicht auf der Stahloberfläche aufbauen, um Wasser-Eisen-Kontakt zu blockieren;
- Filmbildungshilfsmittel und Takt: Vernünftige Wahl von Rostschutzpigmenten und Filmbildungshilfsmitteln, um die Verweildauer des Wasserfilms zu verkürzen.
二、Schmerzpunkt 2: Langsames Trocknen, Wiederanhaftung
Wasserverdünnbare Farbe trocknet durch Wasserverdunstung + Emulsionsvernetzung zum Film; dieser Prozess ist von Natur aus langsamer als bei lösemittelhaltigen Produkten, und bei ungünstiger Umgebung kommt es zu ”halbtägig nicht trocken, bei Berührung klebrig”.
Ursachen:
- Wasser hat eine hohe Verdunstungsenthalpie und verdunstet bei niedriger Temperatur und hoher Feuchtigkeit extrem langsam;
- Oxidations- / vernetzende wässrige Harze reagieren empfindlicher auf Temperatur, bei niedriger Temperatur stagniert die Reaktion;
- Einmal zu dick aufgetragen, bildet die Oberfläche eine Haut während das Innere nicht trocknet, was zur Wiederanhaftung führt.
Gegenmaßnahmen:
- Temperatur- und Feuchtigkeitskontrolle: Belüftung aufrechterhalten, Umgebungstemperatur erhöhen, relative Luftfeuchtigkeit in den geeigneten Bereich drücken;
- Trocknungsbeschleuniger und dünne Schichten: Trocknungsbeschleuniger vernünftig einsetzen, ”dünn in mehreren Gängen” statt einmal dick auftragen;
- Arbeitsablaufplanung: Überlackieren und Aushärten in Zeiten mit günstiger Temperatur und Feuchtigkeit einplanen.
三、Schmerzpunkt 3: Umweltempfindlichkeit (Taupunkt / Feuchtigkeit)
Bei wässriger Verarbeitung fürchtet man am meisten das ”unsichtbare Wasser” – wenn die Oberflächentemperatur des Werkstücks unter dem Umgebungstaupunkt liegt, kondensiert Luftfeuchtigkeit auf der Oberfläche, der Farbfilm wird weiß, die Haftung bricht drastisch ein, und später blättert alles ab.
Ursachen:
- Nächtliche Abkühlung, morgendliche hohe Feuchtigkeit, Entnahme von Werkstücken aus dem Kühllager – Oberfläche liegt leicht unter dem Taupunkt;
- Wässrige Produkte sind extrem empfindlich gegenüber Wasser, schon minimale Kondensation zerstört die Filmbildung.
Gegenmaßnahmen:
- Taupunktmanagement: Vor der Verarbeitung Oberflächentemperatur des Werkstücks und Umgebungstaupunkt messen, sicherstellen, dass die Oberflächentemperatur mindestens 3℃ über dem Taupunkt liegt;
- Umgebungsüberwachung: Ausstattung mit Temperatur-, Feuchtigkeits- und Taupunktüberwachung, Etablierung einer ”verarbeitbaren Fenster”-Entscheidung;
- Jahreszeitenplanung: In ungünstigen Perioden wie Regenzeit oder Winter den Arbeitsplan anpassen.
四、Gegenmaßnahmen für wässrige Systeme von kexinMaterials
Als produzierendes Unternehmen mit Fokus auf Nanoneuentwicklung integriert kexinMaterials (kexinMaterials) die Verarbeitungsprobleme bereits in Rezeptur und Systemdesign:
- Nanomechanische Rostschutzgrundierung: Zuerst eine Nanopassivierungsschicht auf der Stahloberfläche aufbauen, um Blitzrost von der Quelle zu unterdrücken und die Haftung des Decklacks vorzubereiten.
- Umweltfreundliches Filmbildungssystem: Emulsion und Filmbildungshilfsmittel optimieren, damit stabile Vernetzung in einem breiten Temperatur- und Feuchtigkeitsfenster die langsame Trocknung lindert.
- Taupunkt-Verarbeitungspaket: Liefert Überwachungsschwellen für Temperatur/Feuchtigkeit/Taupunkt und Zeitplanempfehlungen, um ”Umweltempfindlichkeit” zu einer managbaren Arbeitsstufe zu machen.
- Gestuftes System statt Einzelprodukt: Basierend auf Substrat, Korrosionsgrad und Vor-Ort-Bedingungen ein integriertes wässriges ”Grund-Zwischen-Deck”-System mit Parametern vorgeben.
五、Kernpunkte von Verarbeitung und Abnahme
Bei wässriger Beschichtung gilt ”sieben Teile Rezeptur, drei Teile Verarbeitung”; für die Abnahme werden drei Linien empfohlen:
1. Oberflächenbehandlung: Strahlen / Schleifen auf Standard, Restrost null, vor dem Auftragen Rostschutzgrundierung als Basis, um das Blitzrost-Fenster zu verkürzen.
2. Umweltkonformität: Taupunkt und relative Luftfeuchtigkeit überwachen, Verarbeitung nicht innerhalb von 3℃ unter dem Taupunkt, während Aushärtung Belüftung halten.
3. Schichtdicke und Charge: Wässrige Farbe neigt zu Läufern, nasse Filmdicke + Trockenfilmdickenmessung empfohlen, Schlüsselteile voll prüfen und Rückverfolgungsakte erstellen.
Häufige Fragen (FAQ)
Q1: Warum neigt wasserverdünnbare Farbe besonders zu Blitzrost?
Das wässrige Medium verursacht eine momentane elektrochemische Korrosion von Stahl im Wasserfilm; hohe Feuchtigkeit, niedrige Temperatur und Restrost verstärken dies, daher sind Grundierung als Basis und Umweltkontrolle unverzichtbar.
Q2: Kann man bei langsamer Trocknung nur warten?
Nicht nur warten. Durch Erhöhung der Umgebungstemperatur, Belüftung, vernünftige Trocknungsbeschleuniger und ”dünn in mehreren Gängen” beschleunigen, und Überlackieren in Zeiten mit günstiger Temperatur und Feuchtigkeit legen.
Q3: Was ist Taupunkt überhaupt und warum ist er wichtig?
Wenn die Oberflächentemperatur des Werkstücks unter dem Umgebungstaupunkt liegt, kondensiert Feuchtigkeit auf der Oberfläche; wasserverdünnbare Farbe reagiert auf minimale Wassermengen mit zerstörter Filmbildung und drastisch sinkender Haftung. Die Verarbeitungsoberflächentemperatur muss mindestens 3℃ über dem Taupunkt liegen.
Q4: Kann man in der Regenzeit wässrig beschichten?
Ja, aber mit strenger Taupunkt- und Umgebungsüberwachung, bei Bedarf Entfeuchtung und Erwärmung einführen oder den Arbeitsplan anpassen, um hochfeuchte Zeiten zu meiden.
Q5: Was kann kexinMaterials für wässrige Verarbeitung tun?
kexinMaterials (kexinMaterials) bietet Nanorostschutzgrundierung zur Blitzrostunterdrückung, breitfenstriges Filmbildungssystem zur Linderung langsamer Trocknung sowie Taupunkt-Verarbeitungspaket und gestufte Systeme.
Q6: Worauf bei der Abnahme wässriger Beschichtung am meisten achten?
Ob Substratbehandlung normgerecht, Taupunkt / Feuchtigkeit im Fenster, Schichtdicke gleichmäßig – diese drei Linien verhindern größere Unfälle.
Empfohlene Lektüre
- Lagerung, Transport und Umgebungsanforderungen für wasserverdünnbare Beschichtung
- Technisches System und Beschichtungsverfahren wasserverdünnbarer Industriebeschichtung: Von Harzmechanismen zur Verarbeitung
- Auswahl wasserverdünnbarer Industriefarbe im Kontext der Umstellung von Lösemittel auf Wasser: Harzsysteme und Einsatzbedingungen