Quand le chromage rencontre la ligne rouge écologique : une proposition de substitution à valeur de milliers de milliards
Le chromage était autrefois synonyme de « texture métallique haut de gamme ». Des calandres automobiles, poignées de porte aux robinets sanitaires, réflecteurs de lampes, jusqu'aux innombrables décorations argent brillant sur pièces plastiques, le chrome électrolytique a dominé le domaine de l'apparence métallique décorative pendant des décennies grâce à son reflet miroir et sa dureté incomparables. Cependant, à l'ère de l'écologie, la galvanoplastie fait face à une pression de ligne rouge sans précédent : le chrome hexavalent est un cancérogène avéré et un polluant à haut risque, le processus de galvanoplastie génère de grandes quantités d'eaux usées contenant des métaux lourds, de brouillards acides et des déchets dangereux, et les restrictions mondiales sur le chrome hexavalent se resserrent continuellement ; même le procédé au chrome trivalent relativement écologique peine à se débarrasser totalement du fardeau des eaux usées et de la consommation énergétique. Parallèlement, la galvanoplastie plastique (grossissage chimique préalable sur plastiques comme l'ABS, puis cuivre-nickel et enfin chrome) a une chaîne de procédé longue, un taux de rendement sensible et des coûts écologiques élevés.
C'est dans ce contexte que le « revêtement métallique sans galvanoplastie » — souvent appelé dans l'industrie peinture de substitution au chrome, revêtement argent miroir ou peinture métallique liquide — est passé d'une catégorie de niche au centre de la scène industrielle. Sa proposition centrale est directe : peut-on, sans cuve de galvanoplastie, sans rejet d'eaux usées de métaux lourds, et uniquement avec une ligne de pulvérisation conventionnelle, obtenir sur des substrats comme le plastique, le métal, le verre une apparence métallique miroir proche du chromage ? La réponse est oui, et la clé pour atteindre cet objectif réside dans une catégorie spéciale de pigments d'aluminium haute brillance miroir, combinée à un procédé en trois couches soigneusement conçu « apprêt — pâte d'argent — finition ».
Pour l'industrie des revêtements, la substitution au chrome est un océan bleu alliant défis techniques et espace marché. Elle transforme les points de douleur écologiques de la galvanoplastie en opportunités techniques pour les revêtements, permettant aux commandes autrefois destinées aux usines de galvanoplastie de passer à des entreprises de revêtements dotées de capacités de peinture miroir. Des fabricants comme Kexin New Materials, qui approfondissent les revêtements industriels et décoratifs, considèrent la peinture de substitution au chrome comme une direction importante pour l'extension des revêtements à effet métallique vers le haut de gamme et la fonctionnalisation. Cet article déconstruit systématiquement les principes des matériaux et le procédé complet de la peinture de substitution au chrome, aidant les lecteurs à comprendre la logique technique derrière le « reproduction du miroir par pulvérisation ».
Du point de vue du contexte industriel, trois forces poussent le développement rapide de la substitution au chrome. La première est l'impulsion réglementaire : l'UE REACH a inscrit le chrome hexavalent parmi les substances extrêmement préoccupantes (SVHC) et en limite progressivement l'autorisation, la régulation des eaux usées, déchets dangereux et santé professionnelle liés à la galvanoplastie se resserre globalement, élevant continuellement les coûts de conformité et le seuil d'accès des entreprises de galvanoplastie. La deuxième est la réévaluation des coûts : lorsqu'on intègre traitement des eaux usées, élimination des déchets dangereux, investissement en installations écologiques et risques de conformité, le « coût réel » de la galvanoplastie plastique n'est plus bas, tandis que la peinture de substitution au chrome se réalise avec une ligne de pulvérisation conventionnelle, son avantage de coût global apparaît peu à peu. La troisième est la conduite par le design : la recherche par les produits de consommation modernes d'apparences diversifiées comme métal mat, métal coloré, dégradé, semi-transparent, est justement le point faible du chrome et le point fort de la peinture de substitution au chrome. La superposition des trois forces fait passer la substitution au chrome de « substitution contrainte » à « choix actif », ouvrant continuellement l'espace marché.
D'où vient le miroir : le secret du pigment d'aluminium haute brillance miroir
Les flocons d'aluminium dans la peinture métallique ordinaire peuvent produire un éclat métallique et un effet coloré selon l'angle, mais sont loin d'atteindre le reflet continu « qui reflète les silhouettes » du chromage miroir. La peinture de substitution au chrome réalise l'effet miroir grâce à une catégorie spéciale de pigments d'aluminium haute brillance miroir, qui diffère essentiellement de la poudre d'aluminium ordinaire par le procédé de fabrication, la morphologie et le comportement optique.
Pour comprendre la différence entre miroir et éclat métallique ordinaire, prenons une analogie : la poudre d'aluminium ordinaire ressemble à un tas de fragments de miroir éparpillés au hasard, à surface rayée, chaque fragment légèrement orienté différemment et imparfait, la lumière réfléchie se disperse, nous voyons donc un « sentiment métallique » brillant mais flou ; tandis que le pigment d'aluminium miroir ressemble à un miroir entier soigneusement posé, orienté de façon uniforme et à surface parfaitement lisse, la lumière réfléchie est ordonnée et cohérente, nous voyons donc un « miroir » formant une image claire. L'essence physique de cette différence réside dans la planéité de la surface des flocons d'aluminium (déterminant si la réflexion est spéculaire ou diffuse) et le parallélisme de l'arrangement (déterminant si la lumière est ordonnée à l'échelle macroscopique). Tout le procédé de la peinture de substitution au chrome sert essentiellement ces deux points — faire en sorte que les flocons les plus lisses se déposent de la manière la plus parallèle et dense sur l'apprêt le plus lisse.
La poudre d'aluminium ordinaire est généralement fabriquée par broyage à billes, les flocons sont en forme de maïs ou de dollars d'argent, bords irréguliers, surface à relief microscopique, la lumière réfléchie se diffuse dans plusieurs directions, présentant donc un « éclat métallique » plutôt qu'un « miroir ». Le pigment d'aluminium miroir (appelé VMP dans l'industrie, Vacuum Metallized Pigment, pigment métallisé sous vide) est obtenu par dépôt physique en phase vapeur sous vide d'une couche d'aluminium extrêmement fine et lisse sur un film, puis pelage et broyage. Ces flocons ont une épaisseur de seulement quelques dizaines de nanomètres, surface lisse à l'échelle atomique, bords nets, comme d'innombrables micros miroirs parfaits, réfléchissant la lumière incidente quasi spéculairement. Lorsque ces flocons miroir sont arrangés hautement parallèles et denses dans le film de peinture, ils présentent macroscopiquement un reflet miroir continu, approchant l'apparence du chromage.
Le pigment VMP est généralement fourni sous forme de pâte dispersée ou de pré-dispersion liquide, plutôt qu'en poudre sèche, car les flocons VMP sont extrêmement fins et fragiles, s'agglutinent et se endommagent facilement à sec, seule la conservation dans un milieu liquide maintient leur planéité miroir. La teneur en solide de la pâte VMP est très faible (souvent autour de 10 %), elle doit être encore diluée à grand facteur à l'usage, la quantité réelle d'aluminium pulvérisée sur la pièce est très faible, ce qui explique pourquoi la couche d'argent peut être aussi fine que submicronique tout en restant miroir — car le miroir vient de la planéité et de l'arrangement des flocons, non de l'épaisseur et de la quantité. La brillance, le pouvoir couvrant, la teinte (argent froid ou chaud) du VMP sont déterminés par son épaisseur de dépôt d'aluminium d'origine, le diamètre et le rapport épaisseur/diamètre, différentes références s'adaptant à différents niveaux miroir.
Outre le VMP, il existe une autre catégorie de « poudre d'aluminium haute brillance en dollars d'argent » (silver dollar) obtenue par broyage et polissage spéciaux, dont la brillance est intermédiaire entre la poudre ordinaire et le VMP, à moindre coût, pour les scénarios sans exigence miroir extrême. Le choix du pigment dépend du niveau d'apparence visé et du budget : pour un miroir extrême proche du chromage, utiliser le VMP ; pour un haute brillance acceptant un léger grain, utiliser la poudre d'aluminium dollars d'argent haute brillance. Quelle que soit la catégorie, le pigment d'aluminium miroir est extrêmement « délicat » — son miroir vient de la planéité atomique de surface, toute cisaille mécanique, érosion par solvant fort ou contact inapproprié avec d'autres composants peut détruire sa planéité et faire perdre le miroir. Cette caractéristique détermine que la formulation et l'application de la peinture de substitution au chrome doivent être extrêmement soignées.
Architecture du procédé en trois couches : apprêt, pâte d'argent et finition ont chacun leur rôle
La peinture de substitution au chrome s'utilise presque jamais en monocouche, mais en un système précis de trois couches : apprêt (Base Coat), pâte d'argent / couche argent miroir (Silver/Mirror Coat), finition (Top Coat). Les trois couches ont chacune leur rôle, toute absence ou défaut d'une couche fait effondrer l'effet miroir. Comprendre cette architecture est le cœur de la maîtrise du procédé de substitution au chrome.
L'apprêt est le « support miroir ». Le reflet miroir exige sous lui une surface extrêmement plane et lisse — toute rugosité microscopique, peau d'orange, grain du substrat sera fidèlement amplifié par la couche miroir. Ainsi la tâche première de l'apprêt est de « combler et niveler », fournissant une base miroir à haute brillance, haut pouvoir d'écoulement, sans défaut ; il doit aussi garantir l'adhérence au substrat et la compatibilité avec la pâte d'argent supérieure. L'apprêt adopte généralement une résine UV ou bicomposant à haut pouvoir d'écoulement, la planéité de surface après application détermine directement la qualité miroir, d'où le dicton « l'apprêt détermine la limite supérieure du miroir ». Le degré de brillance, la dureté et l'état de cure de l'apprêt doivent être strictement contrôlés.
La couche d'argent est le « miroir lui-même ». C'est une dispersion de pigment d'aluminium miroir hautement diluée, faible teneur en aluminium mais exigeant un arrangement monocouche dense et parallèle des flocons sur la surface de l'apprêt. Ici « arrangement monocouche » est la clé — idéalement les flocons miroir doivent se poser comme des carrelages en monocouche non chevauchante à la surface de l'apprêt, tout empilement détruit la continuité et la pureté du miroir. L'application de la pâte d'argent est le maillon le plus technique : pulvérisation extrêmement fine (film sec souvent inférieur à 1 micron), atomisation très fine, passage très uniforme, faisant poser les flocons miroir comme « collés » à plat sur l'apprêt. La couche d'argent est elle-même extrêmement fine et fragile, sans résistance mécanique ni corrosion, doit donc s'appuyer sur l'apprêt et être protégée par la finition.
La finition est le « protecteur du miroir ». La couche d'argent nue se marque au toucher et se corrode à l'eau, doit être recouverte d'une finition transparente assurant résistance à l'usure, corrosion, intempéries et produits chimiques. Le plus grand défi de la finition est « protéger sans détruire le miroir » : son solvant ne doit pas gonfler ni éroder la fragile couche d'argent, elle-même doit être haute transparence, non jaunissante, sans voile, sinon elle affaiblit la brillance miroir. La transparence, l'adhérence, la durabilité de la finition et sa compatibilité avec la couche d'argent déterminent ensemble la qualité finale et la durée de vie du produit miroir. Cette logique en trois couches « apprêt nivelant — pâte d'argent formant miroir — finition protégeant » est le squelette de tout procédé de peinture de substitution au chrome.
| Couche | Fonction centrale | Épaisseur typique | Points de contrôle clés |
|---|---|---|---|
| Apprêt Base Coat | Nivellement, adhérence, base miroir | 15-30 microns | Haut pouvoir d'écoulement, haute brillance, sans défaut |
| Argent Silver Coat | Couche de réflexion miroir | <1 micron | Flocons parallèles denses, extrêmement fin et uniforme |
| Finition Top Coat | Protection, intempéries, transparence | 15-30 microns | Haute transparence, non érosif à la couche d'argent |
Détail de l'étape d'apprêt : la limite supérieure du miroir est déterminée ici
Puisque « l'apprêt détermine la limite supérieure du miroir », il vaut la peine de décomposer séparément chaque point technique de l'étape d'apprêt. L'objectif de l'apprêt peut se résumer en une phrase : fournir à la pâte d'argent une base plane et lisse aussi proche que possible du miroir idéal.
D'abord le prétraitement du substrat. Les substrats plastiques (ABS, PC, PC/ABS, nylon, etc.) doivent être dégraissés, déstressés, et selon l'énergie de surface traités par flamme, plasma ou apprêt pour améliorer l'adhérence ; les substrats métalliques doivent être dégraissés, dérouillés, phosphatés ou passivés ; le verre doit être nettoyé et traité par couplant. Un prétraitement insuffisant, à minima une mauvaise adhérence causant le décollement de la couche miroir, au pire une pollution résiduelle formant des défauts visibles sous le miroir. Les pièces plastiques doivent particulièrement attention au déstressage (recuit), sinon la contrainte interne libérée lors de la peinture ultérieure ou l'usage provoque fissures et blanchiment.
Ensuite le niveau d'écoulement et la cure de l'apprêt. L'apprêt doit atteindre un pouvoir d'écoulement extrême, réduisant au minimum la peau d'orange et les grains de la pulvérisation, car le miroir amplifie ces défauts plusieurs fois. L'apprêt UV, par sa cure rapide, haute dureté, haute brillance, devient le choix principal : après pulvérisation, d'abord écoulement (leveling) laissant le film s'étaler naturellement, puis cure instantanée par lampe UV verrouillant la surface plane. Le degré de cure doit être précisément contrôlé — sous-cure donne surface molle, facilement érodée par solvant de l'argent ou finition ; sur-cure peut affecter l'adhérence avec la couche d'argent. L'apprêt thermodurcissable bicomposant peut aussi servir pour pièces de forme complexe non compatibles UV, mais nécessite plus long écoulement et cuisson.
Enfin le contrôle de propreté. L'exigence de propreté de l'environnement du procédé miroir est quasi stricte — une poussière à peine visible à l'œil nu est sur le miroir un point brillant ou picoté éblouissant. Ainsi l'apprêt et l'application de la pâte d'argent de la peinture de substitution au chrome se font généralement en cabine propre, contrôlant poussière, température-humidité et flux d'air. On peut dire que l'étape d'apprêt transforme la « peinture » en « fabrication de précision », c'est aussi la confiance technique de la peinture de substitution au chrome pour concurrencer frontalement le chromage. Kexin New Materials, lors de l'introduction de solutions de peinture miroir aux clients, prend généralement comme points clés de livraison technique les spécifications de prétraitement, exigences de propreté et fenêtre de cure de l'apprêt, car ces « détails invisibles » décident souvent du succès.
Du point de vue de la structure des coûts, la rentabilité des peintures de substitution à l'électroplacage mérite également d'être clarifiée. Bien que le prix unitaire des revêtements miroir (notamment les pâtes argentées VMP) ne soit pas négligeable, comme la quantité de pâte argentée utilisée est très faible et que les apprêts et finitions sont pour la plupart des résines conventionnelles, le coût des matériaux par pièce reste souvent maîtrisable ; le véritable poste de coût réside dans le taux de rendement et les investissements en propreté — le taux de réparation des défauts miroir, la construction et la maintenance des cabines de pulvérisation propres, ainsi que l'investissement dans les équipements de durcissement UV. Par conséquent, l'amélioration du taux de rendement et la stabilisation du procédé constituent le cœur de la réduction des coûts des peintures de substitution à l'électroplacage. Comparée à l'électroplacage, elle supprime les coûteuses installations de traitement des eaux usées, les frais d'élimination des déchets dangereux et les coûts de conformité environnementale sans cesse croissants, et présente souvent un avantage en termes de coût sur l'ensemble du cycle de vie, particulièrement dans les régions où la réglementation environnementale est stricte. C'est aussi la motivation réaliste pour laquelle de nombreuses entreprises passent d'elles-mêmes de l'électroplacage à la substitution par peinture — non seulement pour l'environnement, mais aussi pour un coût global plus maîtrisable et plus prévisible.Explication détaillée du procédé de pâte argentée : « déposer » les flocons d'aluminium en un miroir
Bien que la couche de pâte argentée soit mince comme une feuille de cicade, elle est l'âme de l'ensemble du procédé de substitution à l'électroplacage. Sa logique d'application est totalement différente de la pulvérisation conventionnelle — ce n'est pas « pulvériser une couche de peinture », mais « déposer un miroir ». Comprendre la spécificité de l'application de la pâte argentée est la clé pour maîtriser le procédé miroir.
La préparation de la pâte argentée met l'accent sur « haute dilution, faible teneur en solides ». La concentration du pigment d'aluminium miroir dans la pâte argentée est très faible ; l'action d'une grande quantité de solvant est de disperser pleinement les flocons d'aluminium, et après pulvérisation sur la surface de l'apprêt, de s'étaler rapidement et de s'aligner parallèlement, puis de « sédimenter et adhérer » sur l'apprêt avec l'évaporation du solvant pour former un miroir monocouche. Le choix du solvant et sa vitesse d'évaporation sont cruciaux : s'il s'évapore trop vite, les flocons n'ont pas le temps de s'aplanir et sont figés, le miroir devient brumeux et terne ; s'il s'évapore trop lentement, les flocons peuvent s'empiler ou se déplacer avec l'écoulement, détruisant également le miroir. Par conséquent, la pâte argentée utilise principalement un diluant spécial correspondant, et il est strictement interdit de changer arbitrairement de solvant ou d'utiliser un équipement à cisaillement élevé pour remuer (le cisaillement détruit la planéité des flocons d'aluminium miroir).
La pulvérisation de la pâte argentée exige « extrêmement fin, extrêmement uniforme, extrêmement mince ». Le pistolet est souvent utilisé à basse pression, avec une atomisation fine, une passe uniforme et un chevauchement suffisant entre les passes, pour « brumiser » la pâte argentée finement et uniformément sur l'apprêt. L'épaisseur du film est extrêmement mince (souvent inférieure à 1 micron) ; trop pulvériser entraîne un empilement des flocons qui assombrit et tache, trop peu donne un masquage insuffisant et un miroir discontinu. Cela va à l'encontre totale de l'intuition de application des peintures pleines ou même des peintures métalliques ordinaires, et nécessite un réglage procédé spécialisé ainsi qu'une formation des techniciens. Après pulvérisation, la couche de pâte argentée doit subir un séchage flash approprié ou un séchage à basse température, pour permettre aux flocons de s'orienter et d'adhérer pleinement, avant d'entrer dans l'étape de finition.
Un détail souvent négligé mais extrêmement critique est l'influence de la « polarité et de la mouillabilité » de la surface de l'apprêt sur l'étalement de la pâte argentée. La pâte argentée est fine comme une brume d'eau ; sa capacité à s'étaler uniformément sur l'apprêt, sans retrait de couche ni accumulation, dépend de la tension superficielle de la surface de l'apprêt et de l'adéquation de mouillage avec la pâte. Si l'énergie de surface de l'apprêt est trop basse ou qu'il reste un agent de démoulage, de l'huile, la pâte se rétracte en petits points (retrait de couche) et le miroir devient tacheté ; si l'adéquation est bonne, la pâte s'étale comme du mercure en un miroir continu. Par conséquent, l'état de surface, la propreté de l'apprêt et la conception de mouillage de la pâte doivent être considérés de manière coordonnée, ce qui explique aussi pourquoi « apprêt — pâte argentée » doivent être développés comme un système correspondant dans leur ensemble, et qu'il est impossible de mélanger arbitrairement des produits de fabricants différents. De plus, la température et l'humidité ambiantes modifient directement le rythme d'évaporation du solvant de la pâte, affectant ainsi la fenêtre de temps pour l'aplanissement des flocons ; les lignes de production miroir ont donc généralement des réglages stricts et stables de température et d'humidité de la cabine.
Un autre défi majeur de l'application de la pâte argentée est la « fenêtre de zéro pollution ». La couche de pâte fraîchement pulvérisée est extrêmement fragile ; tout contact, perturbation d'air ou chute de poussière laissera des défauts permanents ; la fenêtre de temps entre la pâte argentée et la finition doit également être strictement contrôlée — un intervalle trop court fait que le solvant de finition érode facilement la couche d'argent instable, un intervalle trop long fait que la couche d'argent peut adsorber des pollutions ou s'oxyder. C'est pourquoi les lignes de peinture de substitution à l'électroplacage conçoivent souvent l'apprêt, la pâte argentée et la finition comme un procédé intégré, propre et à paramètres couplés, plutôt que comme trois étapes isolées. Cette exigence extrême de « propreté, finesse, continuité » est précisément la ligne de partage entre la peinture miroir et la pulvérisation ordinaire.
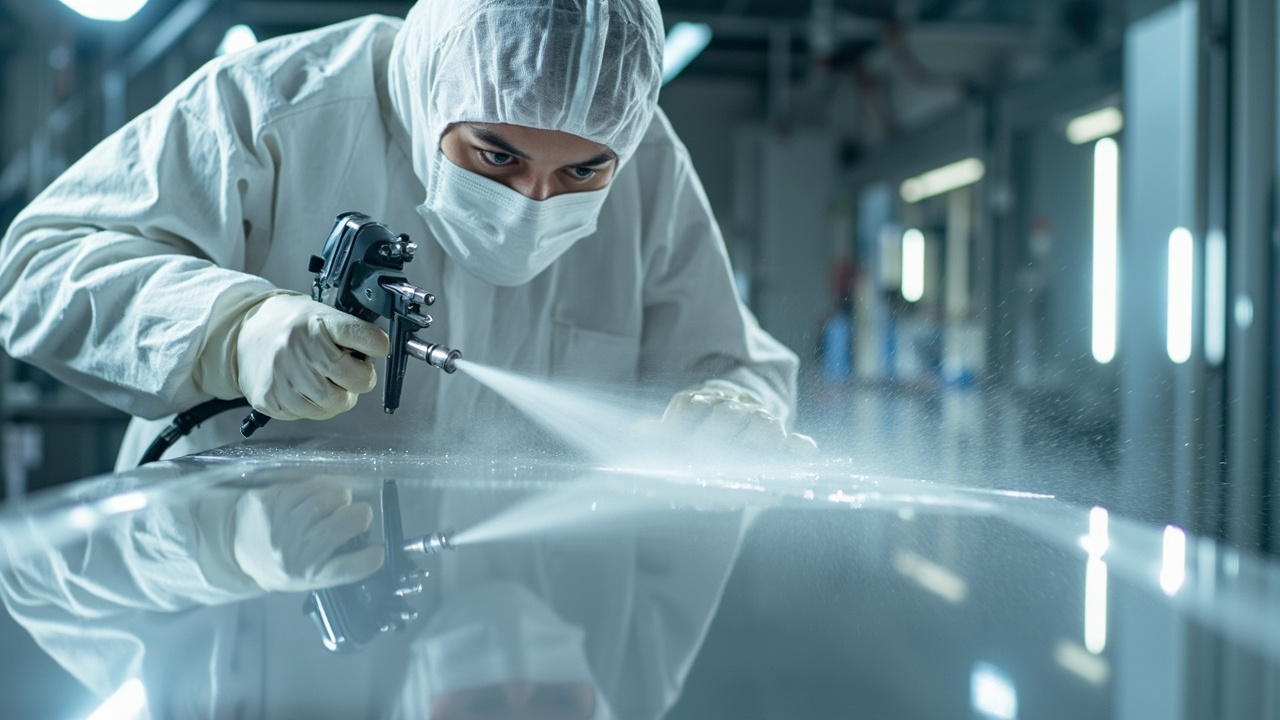
Finition et tenue aux intempéries : faire « vivre longtemps » le miroir
Si l'apprêt et la pâte argentée déterminent si le miroir est « beau », alors la finition détermine s'il « peut durer dans le temps ». L'électroplacage du chrome est durable grâce à la haute dureté et à l'inertie chimique du chrome lui-même ; tandis que la couche de pâte argentée de la peinture de substitution à l'électroplacage n'a pratiquement aucune durabilité, et repose entièrement sur cette couche de finition « protectrice » pour soutenir sa durée de vie dans un environnement d'usage réel. La réussite de la conception de la finition détermine directement si la peinture de substitution à l'électroplacage peut vraiment remplacer l'électroplacage.
La première priorité de la finition est la compatibilité avec la couche de pâte argentée. Le solvant de finition ne doit en aucun cas gonfler ou éroder la précieuse couche d'argent miroir, sinon cela provoquera un miroir brumeux, tacheté, avec une chute brutale de brillance. Cela exige que la finition adopte un solvant faible ou un système de solvant correspondant à la pâte, ou choisisse un mode de durcissement doux pour la couche d'argent comme le durcissement UV ou à l'eau. En même temps, la finition doit avoir une transparence extrêmement élevée et ne pas jaunir — toute brume, déviation de couleur ou jaunissement affaiblira le miroir comme si on le voilait d'un voile. La finition transparente durcie UV est largement utilisée pour sa prise rapide, sa haute transparence et sa dureté ; pour les scénarios extérieurs ou à haute tenue, il faut ajouter des absorbeurs UV et des stabilisateurs lumière dans la finition, voire adopter un système fluorocarboné ou en polyuréthane haute tenue.
La tenue aux intempéries est la performance la plus surveillée et la plus difficile des peintures de substitution à l'électroplacage. L'aluminium nu corrode et s'assombrit facilement dans des environnements humides, brumisés salins, acides ou alcalins ; une fois la finition rayée ou perméable, la couche d'argent perd sa protection et défaille. Par conséquent, les applications extérieures (comme les pièces de carrosserie automobile, l'éclairage extérieur) exigent de la finition une tenue aux intempéries, au brouillard salin, à l'eau bouillante et une adhérence extrêmement élevées, devant passer des tests de vieillissement stricts (comme des centaines à mille heures de tenue et de brouillard salin). En comparaison, les pièces de décoration intérieure (comme les boutons d'électroménager, les accessoires de salle de bain, les jouets, l'emballage) ont des exigences de tenue plus faibles, et la substitution de l'électroplacage par peinture y est plus mature et fiable.
La conception de la structure de finition s'améliore continuellement. La finition monocouche doit souvent compromettre entre protection et transparence, c'est pourquoi les produits haut de gamme adoptent de plus en plus une structure de « double finition » : la première couche de finition près de la couche d'argent choisit une résine douce pour la couche d'argent et à excellente adhérence, jouant un rôle de « protection rapprochée » ; la seconde couche de finition externe choisit une résine à haute dureté, haute tenue et haute résistance à l'usure, assumant la « défense externe ». Les deux couches de finition collaborent : elles n'érodent pas la précieuse couche d'argent tout en offrant une protection externe puissante, constituant une voie efficace pour améliorer la durabilité des pièces miroir. De plus, l'introduction d'une couche barrière (barrier coat) extrêmement fine entre la pâte argentée et la finition peut isoler davantage l'érosion de la couche d'argent par le solvant de finition et bloquer la pénétration d'humidité, améliorant significativement la tenue et la corrosion ; cette structure mult couche fine est précisément l'atout technique de la peinture de substitution à l'électroplacage pour approcher continuellement la durabilité de l'électroplacage.
Ces dernières années, la technologie de tenue des peintures de substitution à l'électroplacage progresse continuellement : grâce à des finitions plus denses, une structure double finition, et l'introduction d'une couche barrière entre la pâte argentée et la finition, sa tenue aux intempéries approche voire dépasse l'électroplacage plastique sur certains indicateurs. Parallèlement, son attribut vert sans chrome ni métaux lourds la rend de plus en plus attractive dans un contexte de durcissement de la réglementation environnementale. Pour les entreprises de revêtement, la capacité à améliorer continuellement la protection de la finition tout en garantissant la brillance miroir est le sujet central qui détermine les limites d'application de la peinture de substitution à l'électroplacage.
Domaines d'application : pénétration large de la carrosserie aux produits de consommation
Grâce à ses avantages de protection environnementale, de flexibilité et d'aptitude à divers substrats, la peinture de substitution à l'électroplacage grignote les parts de l'électroplacage traditionnel dans de plus en plus de domaines, sa carte d'application couvrant presque tous les scénarios de consommation et industriels nécessitant « un aspect miroir ou métallique brillant ».
Le domaine automobile est l'un des champs de bataille les plus importants de la peinture de substitution à l'électroplacage. Les pièces brillantes argentées des intérieurs et extérieurs automobiles, autrefois réalisées par électroplacage plastique — baguettes de calandre, poignées de porte, socles d'emblèmes, baguettes de décoration intérieure, boutons et molettes — voient leur application par peinture de substitution à l'électroplacage croître rapidement, avec la recherche des constructeurs pour l'environnement et l'allègement, ainsi que la hausse de la demande pour des aspects que l'électroplacage peine à réaliser comme mat argenté ou métal coloré. Elle peut non seulement faire de l'argent miroir, mais aussi via l'ajustement des pigments et des bases de couleur réaliser mat argenté, or champagne, gris arme, métal coloré et autres effets difficiles à couvrir par électroplacage, offrant plus de liberté de design. Les véhicules à énergie nouvelle favorisent particulièrement ce procédé — ils recherchent généralement un langage esthétique technologique, minimaliste et différencié, avec calandres fermées, baguettes traversantes, poignées cachées utilisant massivement des pièces mattes ou métalliques colorées, qui sont justement les points forts de la peinture de substitution à l'électroplacage. Parallèlement, la pression ESG des constructeurs et la réduction carbone de la chaîne d'approvisionnement rendent la solution de substitution sans chrome hexavalent ni eaux usées de métaux lourds plus attractive.
L'électronique grand public et l'électroménager constituent une autre grande application. Cadres de téléphone, écouteurs, objets portables, boutons et baguettes d'électroménager, coques de petits appareils, adoptent de plus en plus la peinture de substitution à l'électroplacage pour un aspect métallique, évitant la pollution de l'électroplacage tout en facilitant la diversification des couleurs. Il faut ici distinguer les limites d'application : pour les cadres de téléphone nécessitant la pénétration du signal antenne, on utilise plutôt le dépôt sous vide NCVM ; pour les pièces décoratives, boutons et coques sans exigence de pénétration, la peinture de substitution à l'électroplacage pulvérisée est préférée pour la flexibilité colorée et l'avantage coût. Dans l'éclairage, les réflecteurs, abat-jour et pièces décoratives utilisent un revêtement miroir à haute réflexion pour remplacer le dépôt sous vide ou l'électroplacage, conciliant efficacité réfléchissante et coût ; le réflecteur exige un taux de réflexion miroir très élevé, typique pour tester la performance optique de la peinture miroir.
Dans l'emballage et les soins personnels, les bouchons de flacons cosmétiques, coques de parfum, tubes de rouge à lèvres et autres emballages haut de gamme utilisent massivement l'argent miroir, le métal coloré et le métal mat pour créer un luxe tactile ; ces produits extrêmement sensibles à l'apparence, à grand volume et renouvellement rapide, sont le terrain d'expression de la flexibilité colorée et du prototypage rapide de la peinture de substitution à l'électroplacage. Cadeaux d'artisanat, trophées, objets décoratifs, jouets, quincaillerie de meuble, adoptent aussi largement pour son faible seuil et ses multiples effets. On voit que l'application de la peinture de substitution à l'électroplacage couvre presque tous les scénarios de consommation et industriels « nécessitant un aspect métallique sans être du vrai métal », sa profondeur et ampleur de marché s'étendant encore. De plus, la quincaillerie de salle de bain, jouets, emballage cosmétique, cadeaux d'artisanat, décoration de meuble, sont aussi des marchés actifs — ces scénarios principalement intérieurs et décoratifs ont une exigence de tenue relativement souple, où la maturité et l'avantage coût-prix de la substitution à l'électroplacage sont particulièrement marqués.
À noter que la peinture de substitution à l'électroplacage, la peinture à effet métallique et le revêtement plastique se fondent fortement en technologie et marché : elle est essentiellement une branche haut de gamme de la peinture à effet métallique poursuivant le miroir extrême, et appliquée massivement sur substrat plastique donc liée au procédé de revêtement plastique. Pour une entreprise comme Kexin New Materials déployant simultanément protection industrielle, décoration métallique et peinture plastique, la peinture de substitution à l'électroplacage est un levier important pour relier ces domaines et monter en gamme vers les revêtements décoratifs à haute valeur ajoutée.
Peinture miroir sur substrat plastique : le plus grand et le plus difficile champ de bataille
Les pièces plastiques sont le plus grand vecteur d'application de la peinture de substitution à l'électroplacage, et aussi l'endroit où les défis procédé sont les plus concentrés. ABS, PC, PC/ABS, nylon, PMMA et autres plastiques techniques ont chacun leur tempérament ; comprendre leurs caractéristiques est le préalable au succès de la peinture miroir plastique.
Le premier problème du plastique est l'adhérence et la contrainte. La faible énergie de surface et la faible polarité du plastique rendent naturellement la couche difficile à adhérer, donc presque toutes les pièces miroir plastique nécessitent un traitement d'adhérence : traitement flamme, traitement plasma, ou application d'un apprêt (primer) spécial pour faire pont d'adhérence entre le plastique et l'apprêt miroir. Plus sournois est la contrainte interne — les pièces plastiques moulées par injection gardent des contraintes résiduelles, si non recuites, se relâcheront sous l'action du solvant lors de la peinture ultérieure ou des variations de température d'usage, causant fissuration (fissuration de contrainte), blanchiment voire rupture du miroir. Par conséquent, les pièces miroir plastique exigent généralement un recuit post-moulage et le choix d'un système d'apprêt insensible à la fissuration de contrainte. La résistance au solvant diffère fortement selon les plastiques : le PC est sensible à beaucoup de solvants et sujet à la fissuration de contrainte, les solvants de peinture doivent être choisis prudemment ; l'ABS résiste relativement mais doit aussi correspondre ; cela exige du fournisseur de peinture une validation de compatibilité pour la nuance de plastique spécifique.
Le second problème du plastique est le dégazage et la tenue thermique. Les pièces plastiques peuvent relâcher gaz internes ou humidité lors du séchage au four ou du durcissement UV, formant des piqûres ou points sous le miroir ; en même temps le plastique ne supporte pas haute température, limitant la température de durcissement, ce qui explique la popularité des systèmes durcissement UV et basse température sur pièces miroir plastique. Les formes plastiques sont souvent complexes (courbes, gorges, cavités), rendant difficile la pulvérisation uniforme et l'irradiation UV, nécessitant pulvérisation multi-angle, outillage rotatif, UV multi-lampe ou système double durcissement. On peut dire que la peinture miroir plastique est un système intégré « matériau — procédé — équipement », tout maillon négligé anéantit les efforts. C'est pourquoi un fournisseur mature de peinture de substitution à l'électroplacage doit comprendre le plastique — non seulement fournir la peinture, mais pouvoir conseiller globalement prétraitement, décontrainte,配套 et durcissement selon la nuance, la pièce et la ligne du client. C'est aussi pourquoi Kexin New Materials insiste particulièrement, en promouvant les solutions de peinture miroir plastique, sur « d'abord validation compatibilité et prototypage, puis parler production de masse ».
Inspection et normes de qualité : comment quantifier le miroir
Pour que la peinture miroir soit produite en série stable, livrable et réceptionnable, il faut transformer le sujet subjectif « beau » en un standard objectif mesurable et décidable. Le système d'inspection de la peinture de substitution à l'électroplacage est précisément le sésame lui permettant de concurrencer frontalement l'électroplacage et d'entrer dans les chaînes d'approvisionnement strictes comme automobile et électronique.
L'apparence et les indices optiques sont primordiaux. La brillance miroir peut être quantifiée par un brillomètre spéculaire (tel que le brillant à 20°, 60°), et pour les pièces miroir haut de gamme, le brillant à 60° est souvent exigé proche de la valeur de saturation ; la netteté de réflexion (DOI, Distinctness of Image) et le voile (Haze) mesurent respectivement la clarté de l'image miroir et si elle est voilée, constituant des indices clés pour distinguer un miroir de qualité d'un simple brillant élevé ; la couleur (notamment pour les pièces métalliques colorées) est contrôlée par un spectrophotomètre multi-angles. Ces données optiques permettent pour la première fois de transmettre et d'accepter la « qualité miroir » par des chiffres entre fournisseur et client.
Les indices d'adhérence et de durabilité déterminent si le produit est utilisable. L'adhérence est souvent testée par la méthode de la grille (croisillons) ou le test de traction ; l'abrasion et la rayure sont évaluées par l'abrasion au ruban RCA, la dureté au crayon, le frottement au steel wool, etc. ; la résistance aux intempéries est simulée par un vieillissement au xénon ou en chambre UV ; la corrosion est vérifiée par brouillard salin neutre, ébullition dans l'eau, humidité chaude pour voir si la couche d'argent se corrode ou s'assombrit ; il y a en outre les tests de résistance aux produits chimiques (alcool, sueur, cosmétiques, nettoyants) selon différents scénarios d'usage. Les clients automobiles et électroniques ont souvent leurs propres normes d'entreprise et spécifications de test, le fournisseur doit vérifier point par point selon les normes du client et fournir un rapport. C'est précisément ce système rigoureux de test et de normes qui fait passer la peinture de substitution à la galvanoplastie du « ça ressemble » à « fiable en usage, reproductible de lot en lot », et c'est aussi la raison fondamentale pour laquelle elle est acceptée par l'industrie manufacturière grand public.
Défauts courants et prévention en production
La peinture de substitution à la galvanoplastie, en raison de sa chaîne de procédé longue et de son exigence de précision élevée, présente plus de types de défauts et plus insidieux que les revêtements ordinaires. Comprendre systématiquement les défauts courants et leurs causes est une base importante pour le contrôle qualité en ligne et l'évaluation technique des fournisseurs.
Le voile et l'assombrissement du miroir sont les problèmes les plus courants, se manifestant par une brillance miroir insuffisante, comme couverte d'un voile. Les causes sont nombreuses : mauvais niveau de l'apprêt ou rugosité microscopique, évaporation trop rapide du solvant de la pâte d'argent empêchant les flocons d'aluminium de s'aplatir, épaisseur de film de pâte d'argent trop forte provoquant un empilement des flocons, érosion de la couche d'argent par la finition, ou insuffisance de propreté avec micro-poussières. La prévention nécessite une investigation systématique sur la planéité de l'apprêt, le solvant et l'épaisseur de la pâte d'argent, la compatibilité de la finition, et la propreté de la cabine de pulvérisation. Les marbrures et ombres nuageuses sont surtout dues à une pulvérisation inégale de la pâte d'argent, un chevauchement de passes irrégulier ou une orientation chaotique des flocons d'aluminium, nécessitant de stabiliser l'atomisation et le rythme des passes.
Les piqûres et points proviennent généralement de poussières, de dégazage du substrat ou d'évaporation flash du solvant, le dégazage et la propreté des pièces plastiques étant les directions clés d'investigation. La mauvaise adhérence (desquamation de la couche d'argent ou de la finition) est souvent due à un prétraitement insuffisant, une mauvaise compatibilité intercouches ou une cure inadéquate, nécessitant de vérifier la spécification de prétraitement et le système intercouches. L'effet peau d'orange et les particules viennent d'un niveau insuffisant de l'apprêt ou de la finition, d'une mauvaise atomisation ou d'une pollution environnementale. Le jaunissement et le voile sont surtout dus à une résistance insuffisante aux intempéries de la résine de finition ou à une cure UV anormale. La défaillance aux intempéries (assombrissement, cloquage, corrosion après usage extérieur) est souvent due à une protection insuffisante de la finition ou à une érosion de la couche d'argent, nécessitant de renforcer la barrière et la conception résistante aux intempéries de la finition.
La prévention de ces défauts repose en fin de compte sur trois choses : un système de formulation et de compatibilité stable, des paramètres d'application précis et contrôlables, ainsi qu'un environnement de production propre et maîtrisé. C'est aussi pourquoi la peinture de substitution à la galvanoplastie ne se résume pas à « acheter une peinture et bien la faire », mais nécessite que le fournisseur de revêtement fournisse un support technique global, du prétraitement à la compatibilité à trois couches, en passant par les paramètres d'application et le diagnostic des défauts. Un fournisseur mature livre avec le produit un guide de procédé détaillé et une validation d'échantillon, transformant le procédé exigeant de peinture miroir en une capacité reproducible stable sur la ligne de production du client.
Cure UV : le partenaire idéal de la peinture de substitution à la galvanoplastie
Dans l'évolution technique de la peinture de substitution à la galvanoplastie, la technologie de cure UV (ultraviolet) joue un rôle clé ; on peut dire que sans la généralisation de la cure UV, il n'y aurait pas l'application à grande échelle d'aujourd'hui de la peinture de substitution à la galvanoplastie. Comprendre pourquoi la cure UV s'accorde si bien avec la peinture miroir aide à saisir l'essence du procédé de cette catégorie.
Le principe de la cure UV est le suivant : le photoamorceur dans le revêtement produit instantanément des radicaux libres actifs ou des cations sous irradiation UV, déclenchant la réticulation rapide des groupes actifs de la résine en film, l'ensemble du processus de cure ne nécessitant souvent que quelques secondes. Cette « cure en quelques secondes » est d'une grande importance pour la peinture miroir. D'abord, la vitesse de cure est rapide et le rythme de ligne élevé, associée au procédé continu multi-couches de la peinture miroir, permettant d'améliorer grandement l'efficacité et de réduire le temps d'exposition des pièces en zone propre réduisant ainsi les risques de pollution. Ensuite, la cure UV ne contient presque pas ou très peu de solvant (souvent des résines photoréticulables à 100 % de matières non volatiles), les émissions de COV sont extrêmement faibles, en accord avec la position verte de la peinture de substitution à la galvanoplastie.
Plus important encore, la cure UV peut fournir un film à haute dureté, haute brillance et haute planéité, ce qui est précisément la caractéristique rêvée pour l'apprêt miroir. L'apprêt UV après pulvérisation s'étale d'abord, puis est « figé » instantanément par la lampe UV dans cet état plan, évitant les coulures et déformations possibles lors d'un long écoulement en cure thermique. La finition UV, avec sa haute dureté, offre une excellente protection anti-abrasion et anti-rayure, compensant le défaut de résistance de la couche d'argent miroir, tout en étant hautement transparente et non jaunissante, préservant au maximum la brillance miroir. Bien sûr, la cure UV a aussi des limites : la lumière UV se propage en ligne droite, les zones concaves, arrières et cavités internes des pièces de forme complexe présentent des « zones d'ombre » non irradiées, nécessitant des lampes UV multi-angles, des outillages rotatifs ou un système de double cure (Dual Cure) associant une cure thermique basse température. Ces dernières années, les progrès de la cure UV 3D stéréoscopique et de la LED-UV élargissent continuellement le champ d'application de la cure UV sur les pièces de substitution à la galvanoplastie de forme complexe.
Pas seulement l'argent miroir : extensions des effets mats, colorés et translucides
Le charme de la peinture de substitution à la galvanoplastie réside aussi dans le fait qu'elle dépasse la limite de la galvanoplastie « ne pouvant faire que argent brillant/chrome brillant », capable de réaliser de nombreux effets d'apparence difficilement accessibles à la galvanoplastie, ouvrant ainsi de nouveaux espaces d'imagination pour le design industriel, et constituant aussi un avantage concurrentiel important la distinguant de la galvanoplastie.
Le métal mat est une caractéristique majeure de la peinture de substitution à la galvanoplastie. En ajoutant un matifiant dans la finition, ou en ajustant l'état des flocons d'aluminium de la pâte d'argent, on peut obtenir une surface métallique à texture soyeuse du semi-mat au totalement mat, largement utilisée pour les intérieurs automobiles, l'électronique grand public et l'électroménager recherchant un sentiment discret et haut de gamme. Cette apparence métallique mate est extrêmement difficile à réaliser par galvanoplastie traditionnelle, mais est la chérie du design de produits haut de gamme actuel. Le métal coloré, quant à lui, par recouvrement d'une finition colorée transparente (peinture pigmentée transparente de type teinture) sur la couche d'argent miroir, laisse la réflexion miroir traverser la couche colorée, produisant un « miroir coloré » — tel que or rose, or champagne, gris arme, métal bleu-violet, métal vert, etc., avec une liberté de couleur de loin supérieure aux quelques tons limités de la galvanoplastie. Cette structure « base miroir + voile coloré transparent » est le procédé central des pièces de substitution à la galvanoplastie colorée.
L'effet translucide et dégradé est aussi le fort de la peinture de substitution à la galvanoplastie. En contrôlant l'épaisseur et le pouvoir couvrant de la pâte d'argent, on peut réaliser un « métal semi-transparent » (rétroéclairé translucide, métallique de face), utilisé pour les boutons, icônes et panneaux décoratifs nécessitant une rétroillumination ; par un dégradé d'épaisseur lors de la pulvérisation, on peut réaliser une transition dégradée de couleur métallique, créant un sentiment technologique et de profondeur. De plus, combiné avec la gravure laser, le masquage par pulvérisation, on peut aussi réaliser des motifs évidés, des assemblages bicolores et autres décorations complexes sur les pièces miroir. Ces riches possibilités d'apparence font de la peinture de substitution à la galvanoplastie non seulement un « substitut équivalent » à la galvanoplastie, mais aussi un matériau de design capable de créer activement de nouveaux langages d'apparence. Pour les entreprises de revêtement, la capacité à fournir au client un schéma d'effets complet allant de l'argent miroir au mat, coloré, translucide et dégradé, est un signe important de maturité de sa technologie de substitution à la galvanoplastie.
Comparaison avec la galvanoplastie : avantages, limites et sélection
Pour voir objectivement la peinture de substitution à la galvanoplastie, il faut comparer impartialement ses forces et faiblesses avec la galvanoplastie, clarifier leurs frontières respectives d'application, et éviter le malentendu « soit l'un soit l'autre ».
Les quatre avantages centraux de la peinture de substitution à la galvanoplastie sont : premièrement, écologique, sans chrome hexavalent, sans eaux usées de métaux lourds, sans brouillard d'acide fort, évitant fondamentalement le fardeau environnemental et les risques de conformité de la galvanoplastie ; deuxièmement, large gamme de substrats, applicable sur presque tout substrat tel que ABS, PC, nylon, métal, verre, particulièrement adaptée aux pièces de forme complexe difficiles à galvaniser ; troisièmement, liberté de couleur, outre l'argent miroir, capable de faire mat, métal coloré, dégradé etc. difficiles à réaliser par galvanoplastie ; quatrièmement, procédé flexible et investissement relativement maîtrisé, réalisable avec une ligne de pulvérisation conventionnelle, sans l'investissement massif et les installations de traitement des eaux usées d'une ligne de galvanoplastie.
Ses limites doivent aussi être reconnues : premièrement, sur le miroir extrême et la dureté, la pureté miroir, la dureté et l'abrasion du chrome top-level restent légèrement supérieures, la substitution à la galvanoplastie poursuit encore sur les niveaux de miroir les plus exigeants ; deuxièmement, résistance aux intempéries et durabilité, en scénario d'usage extérieur long terme, la dépendance de la substitution à la protection de la finition rend la gestion de durabilité plus complexe, nécessitant un système et une validation précis ; troisièmement, sensibilité au procédé, la peinture miroir exigeant une propreté, des paramètres et une compatibilité extrêmes, rendant le contrôle de ligne difficile. Ainsi, pour la sélection, un principe pragmatique est : pour décoration intérieure, forme complexe, besoin multicolore, priorité écologique, la peinture de substitution à la galvanoplastie est souvent la meilleure solution ; tandis que pour les rares scénarios exigeant miroir et abrasion extrêmes et pouvant assumer le coût environnemental, la galvanoplastie garde sa place.
Du point de vue de la tendance industrielle, avec le durcissement continu des réglementations environnementales et les progrès constants des pigments miroir et des technologies de finition, les frontières d'application de la peinture de substitution à la galvanoplastie s'élargissent continuellement, la profondeur de substitution s'approfondit. Elle représente la grande direction de l'apparence métallique décorative « passant de la galvanoplastie chimique à la pulvérisation physique, de la pollution lourde à la verdisation ». Pour les entreprises de revêtement, celui qui peut continuellement percer sur la brillance miroir, la protection aux intempéries et la stabilité de procédé, prendra l'avantage dans ce bleu océan de substitution. L'investissement d'entreprises comme Kexin New Materials dans la peinture de substitution à la galvanoplastie est précisément un choix stratégique conforme à cette tendance de verdisation et de haute valeur.
Frontière technique et perspectives futures
L'évolution technique de la peinture de substitution à la galvanoplastie ne s'arrête pas, plusieurs directions de frontière élargissent son champ de capacité et sa profondeur d'application. La première est la percée continue de la technologie résistante aux intempéries. Par structure double couche, couche de barrière nano, finition haute performance fluorocarbonée/polyuréthane et passivation de la couche d'argent, les performances de résistance aux intempéries, brouillard salin et ébullition de la peinture de substitution à la galvanoplastie se rapprochent voire dépassent sur certains indices la galvanoplastie plastique, ouvrant progressivement les portes des seuils de haute résistance aux intempéries tels que la carrosserie automobile, l'éclairage extérieur. La deuxième est l'intégration fonctionnelle. La couche miroir peut se combiner avec blindage électromagnétique, conductivité, réflexion infrarouge, antibactérien, faisant fusionner « décoration » et « fonction », par exemple des boîtiers électroniques à apparence métallique et blindage EMI, des réflecteurs d'éclairage à haute réflexion et résistants aux intempéries.
La troisième est l'automatisation et l'intelligence du procédé. Avec l'introduction de la pulvérisation robotisée, du contrôle optique en ligne (mesure automatique DOI/voile/brillant), du contrôle en boucle fermée des paramètres, la peinture miroir autrefois hautement dépendante de l'expérience des maîtres devient plus contrôlable, reproducible et à meilleur rendement, levant les obstacles de la production de masse. La quatrième est la montée en gamme verte. Les systèmes de substitution à la galvanoplastie à l'eau, les systèmes UV à plus haute teneur en matières non volatiles, les photoamorceurs sans métaux lourds réduisent continuellement l'empreinte environnementale du produit lui-même, faisant de la peinture de substitution à la galvanoplastie « verte du début à la fin ».
Dans l'ensemble, la peinture de substitution à la galvanoplastie est dans une trajectoire ascendante drivée conjointement par les réglementations environnementales, la réévaluation des coûts, les besoins de design et les progrès techniques. Elle n'est plus un « substitut bon marché » à la galvanoplastie, mais un revêtement décoratif à haute valeur ajoutée combinant écologie, flexibilité, apparence diversifiée et durabilité renforcée. Pour les entreprises de revêtement déployant simultanément protection industrielle, décoration métallique et peinture plastique, la peinture de substitution à la galvanoplastie est un pivot stratégique reliant multiples domaines et visant le revêtement décoratif haut de gamme. On peut prévoir qu'avec l'expansion continue des frontières techniques, de plus en plus d'applications originellement galvaniques seront substituées par ces revêtements miroir verts, ce qui est à la fois une victoire de l'écologie et un résumé du progrès technique des revêtements.
Peinture de substitution à la galvanoplastie vs dépôt sous vide (NCVM/PVD) : la division des trois routes miroir
Sous la grande direction du « sans galvanoplastie », outre la peinture de substitution à la galvanoplastie de type pulvérisation, il y a aussi la route du dépôt physique en phase vapeur du dépôt sous vide (PVD, NCVM). Les deux sont souvent mentionnés de pair, mais la logique technique et les scénarios d'application diffèrent grandement, clarifier leur division aide à faire le bon choix.
Le dépôt sous vide consiste à chauffer et évaporer ou pulvériser un métal (comme aluminium, étain, indium) dans une chambre à vide, le déposant sur la surface de la pièce formant un film métallique extrêmement mince. Le NCVM (dépôt sous vide non conducteur) en contrôlant la discontinuité du film le rend non conducteur, satisfaisant ainsi l'exigence de pénétration du signal (comme espace libre antenne) des produits électroniques, largement utilisé pour les cadres de téléphone, emballages cosmétiques etc. L'avantage du dépôt sous vide est un film extrêmement mince et uniforme, un sentiment métallique pur, sans émission de solvant ; les inconvénients sont le gros investissement équipement, le besoin de chambre à vide, le coût de lot élevé, la taille de pièce limitée par la chambre, la faible flexibilité de couleur, et les difficultés de revêtement périphérique dans les cavités complexes.
L'avantage de la peinture de substitution à la galvanoplastie de type pulvérisation réside dans : pas besoin d'équipement à vide, seuil d'investissement bas, taille de pièce non limitée, couleur et effet (mat, coloré, dégradé, translucide) extrêmement flexibles, applicable sur grandes pièces in situ. Son inconvénient est l'exigence élevée de propreté et de compatibilité de procédé, et une pureté miroir extrême légèrement inférieure au dépôt sous vide. Ainsi les trois routes miroir forment une division complémentaire : pour les rares scénarios recherchant un sentiment chrome miroir extrême et pouvant assumer le coût environnemental, la galvanoplastie ; pour les pièces électroniques nécessitant un film métallique ultra-mince uniforme et pénétration de signal, le NCVM dépôt sous vide ; pour les larges scénarios recherchant couleur flexible, forme complexe/grande pièce, bas investissement et verdisation, la peinture de substitution à la galvanoplastie de type pulvérisation. Les trois ne s'entretuent pas, mais occupent chacun leur place selon niveau d'apparence, substrat, taille, fonction, coût. Comprendre cette division permet de choisir la « solution d'apparence métallique » la plus adaptée pour un produit concret, plutôt que de poursuivre aveuglément un procédé.
En fait, avec le durcissement des réglementations environnementales et l'upgrade esthétique de consommation, le champ d'application de la peinture de substitution à la galvanoplastie de type pulvérisation s'élargit continuellement — avec le plus bas fardeau environnemental et la plus haute liberté de forme et couleur, elle accueille massivement les besoins décoratifs originellement dépendants de la galvanoplastie, devenant le chemin le plus universel de réalisation de l'« apparence métallique verte ». Pour les entreprises manufacturières, plutôt que de s'obséder sur le bien ou mal d'un procédé unique, mieux vaut partir du positionnement produit, niveau d'apparence, forme de substrat, exigences fonctionnelles et budget coût, pour faire une combinaison rationnelle parmi ces trois routes. Et pour le fournisseur de revêtement, la capacité à fournir un schéma complet de peinture de substitution à la galvanoplastie allant de la formulation, couleur au guide d'application, et à assister le client dans le choix de procédé correct en scénario concret, est précisément une manifestation importante de la valeur de son service technique.
FAQ
Q : La peinture de substitution à la galvanoplastie peut-elle vraiment faire un miroir comme le chrome ?R : Oui. En utilisant des pigments d'aluminium à miroir brillant (VMP plaqué sous vide ou poudre d'aluminium argentée brillante type pièce) avec le procédé à trois couches « apprêt — pâte d'argent — finition », on peut obtenir sur plastique, métal et verre un reflet miroir continu proche du chromage. Dans la plupart des scénarios de décoration intérieure, il peut déjà remplacer de façon fiable l'électroplacage ; pour la pureté miroir et la dureté les plus extrêmes, le chromage haut de gamme conserve un léger avantage. La qualité miroir peut être quantifiée objectivement par des indicateurs optiques tels que le brillant, la clarté de réflexion (DOI) et le voile, ce qui facilite le contrôle et la réception en ligne de production.
Q : Pourquoi la couche miroir de la peinture de remplacement de l'électroplacage est « sans résistance, sans corrosion » mais peut tout de même être utilisée longtemps ? R : Parce qu'elle repose sur les deux couches supérieure et inférieure qui la « soutiennent et la protègent » : l'apprêt inférieur à fort niveauement fournit une base miroir plane et l'adhérence, et la finition transparente supérieure (voire une structure double face + couche barrière) assure une protection anti-usure, résistante aux intempéries, à la corrosion et aux produits chimiques. La couche d'argent submicronique fragile est encapsulée au milieu et ne subit pas directement l'érosion externe, si bien que l'ensemble du système obtient une durabilité pratique. C'est aussi pourquoi la réussite ou l'échec de la conception de la finition détermine directement la durée de vie du produit.
Q : Pourquoi la peinture de remplacement de l'électroplacage doit-elle être à trois couches ? R : Parce que les trois couches ont chacune un rôle propre et sont indispensables : l'apprêt fournit une base miroir extrêmement plane (la limite du miroir est déterminée par lui), la pâte d'argent est la couche réfléchissante miroir extrêmement fine elle-même (sans résistance ni résistance à la corrosion), et la finition assure une protection transparente anti-usure, résistante aux intempéries et à la corrosion. La couche de pâte d'argent est fragile et délicate ; sans l'apprêt qui la soutient et la finition qui la protège, elle ne peut pas être utilisée pratiquement.
Q : Pourquoi la couche d'argent miroir est-elle si fine et pourtant si fragile ? R : Le miroir provient de la planéité au niveau atomique et du fort alignement parallèle à la surface des flocons d'aluminium miroir ; le film sec de la pâte d'argent fait souvent moins de 1 micron. Si l'on pulvérise trop épais, les flocons d'aluminium s'empilent et deviennent ternes et tachetés ; de plus, les flocons d'aluminium perdent leur planéité et donc le miroir dès qu'ils subissent une coupe mécanique, une érosion par solvant fort ou un contact, si bien que la formulation, la pulvérisation et la finition doivent être extrêmement précis.
Q : La peinture de remplacement de l'électroplacage peut-elle être utilisée en extérieur ? R : Oui, mais elle nécessite une conception spécifique résistante aux intempéries. La couche d'argent nue corrode facilement en milieu humide et brumisé salin ; en extérieur, il faut une finition haute résistance aux intempéries (avec absorbeur UV / stabilisateur lumière, ou fluorocarbone, polyuréthane haute tenue) et passer des tests sévères de vieillissement, brouillard salin, ébullition dans l'eau, etc. Les pièces de décoration intérieure ont une faible exigence de tenue aux intempéries et le remplacement y est le plus mature ; les pièces extérieures nécessitent une vérification prudente de la compatibilité et de la durabilité.
Q : En quoi la peinture de remplacement de l'électroplacage est-elle plus écologique que le placage plastique ? R : Le placage plastique nécessite un rugueux chimique, un dépôt cuivre-nickel-chrome, impliquant du chrome hexavalent, des eaux usées de métaux lourds, des acides forts et des déchets dangereux ; la peinture de remplacement de l'électroplacage est réalisée par pulvérisation, sans chrome hexavalent, sans eaux usées de métaux lourds, sans brouillard acide, évitant à la source la pollution principale et les risques de conformité de l'électroplacage, tout en pouvant traiter plus de substrats et faire plus de couleurs.
Q : Quels produits conviennent le mieux à la peinture de remplacement de l'électroplacage ? R : Les produits utilisés en intérieur, de forme complexe, nécessitant un métal multicolore ou mat, et privilégiant l'écologie conviennent le mieux, tels que les baguettes décoratives / poignées intérieures et extérieures automobiles, les boutons et pièces décoratives d'électroménager, les réflecteurs de lampes, la quincaillerie de salle de bain, les jouets, l'emballage cosmétique, les cadeaux artisanaux, etc. Pour quelques scénarios exigeant un miroir et une usure extrêmes, il faut encore évaluer si l'on conserve l'électroplacage.
Q : Que faut-il noter pour l'introduction d'une ligne de production de peinture de remplacement de l'électroplacage ? R : La clé réside dans la propreté et la compatibilité du procédé. Il faut une cabine de pulvérisation propre contrôlant poussière, température et humidité, un prétraitement normalisé du substrat (surtout déstressage du plastique), un apprêt à fort niveauement et durci, un diluant spécifique à la pâte d'argent et une pulvérisation extrêmement fine et uniforme, une finition compatible avec la couche d'argent, ainsi qu'un procédé continu et lié apprêt — pâte d'argent — finition. Il est recommandé de coopérer avec un fournisseur capable de fournir un ensemble complet et un service technique, en validant d'abord un échantillon avant la production de masse.
Q : Comment choisir entre la peinture de remplacement de l'électroplacage et le dépôt sous vide (NCVM) ? R : Pour une pellicule métallique ultra-mince et uniforme et des pièces électroniques nécessitant la pénétration du signal (comme le châssis de téléphone), le NCVM convient ; pour les scénarios larges exigeant des couleurs flexibles, des effets mats / colorés / dégradés, des formes complexes ou de grandes pièces, un faible investissement et la verdisation, la peinture de remplacement de l'électroplacage par pulvérisation convient. Le dépôt sous vide a un investissement équipement élevé et des couleurs limitées mais une pellicule pure ; la peinture de remplacement par pulvérisation a une grande flexibilité et un faible investissement mais exige une forte exigence de propreté et de compatibilité de procédé. On peut pondérer globalement selon le niveau d'apparence, le substrat, la dimension, la fonction et le coût.
Q : Pourquoi ne peut-on pas associer arbitrairement des produits de différents fabricants pour l'apprêt et la pâte d'argent ? R : Parce que l'effet miroir dépend de l'adaptation du mouillage de surface entre l'apprêt et la pâte d'argent, ainsi que de la compatibilité solvant entre la pâte d'argent et la finition. Un apprêt dont l'énergie de surface ne correspond pas au mouillage de la pâte d'argent provoque des cratères et des taches ; un solvant de finition incompatible avec la couche d'argent érodera le miroir. Les trois couches sont développées et validées ensemble comme système compatible ; mélanger des produits de fabricants différents provoque facilement cratères, voile, mauvaise adhérence, etc., il faut donc utiliser un système complet déjà validé.
Q : Que faut-il noter pour le nettoyage et l'entretien de la couche miroir ? R : Le miroir de la peinture de remplacement de l'électroplacage est protégé par la finition ; au quotidien, éviter de rayer avec des objets durs, ou de nettoyer avec des solvants forts ou des détergents fortement acides/alcalins, utiliser plutôt un chiffon doux avec un détergent neutre. Bien qu'une bonne finition possède déjà une bonne résistance à l'usure et aux produits chimiques, comparée au chromage métallique, un entretien doux est recommandé pour prolonger la vie du miroir, surtout pour les pièces extérieures il faut surveiller si la finition est rayée ou endommagée et protéger à temps pour éviter l'érosion de la couche d'argent.
Lecture complémentaire
- Panorama de l'industrie des revêtements métalliques alliage et à effet métallique : évolution technique de la couleur changeante selon l'angle et de la décoration fonctionnelle
- Teinture et procédé d'application des peintures à effet métallique : reproduction précise de la couleur changeante selon l'angle et du scintillement
- Explication complète du prétraitement pour revêtement plastique : première ligne de défense de l'adhérence
- Analyse de la technique de peinture miroir argentée de remplacement de l'électroplacage : comment atteindre 95GU de haut brillant
- Différentes solutions de traitement pour métal nu, ancienne peinture et pièces plastique (comparaison traitement — apprêt — couche intermédiaire)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "La peinture de remplacement de la galvanoplastie peut-elle vraiment produire un effet miroir semblable au chromage ?", "acceptedAnswer": {"@type": "Answer", "text": "Oui. Grâce à un pigment d'aluminium à haute brillance miroir (aluminium métallisé sous vide VMP ou poudre d'aluminium à haute brillance type écaille) associé à un procédé en trois couches « apprêt — pâte d'argent — finition », on peut obtenir sur plastique, métal et verre une réflexion miroir continue proche du chromage. Dans la plupart des scénarios de décoration intérieure, elle remplace déjà de façon fiable la galvanoplastie ; pour la pureté miroir et la dureté les plus extrêmes, le chromage haut de gamme conserve un léger avantage. La qualité miroir peut être quantifiée objectivement par des indicateurs optiques tels que le brillant, la clarté de réflexion (DOI) et le voile, facilitant le contrôle et la réception en ligne de production."}}, {"@type": "Question", "name": "Pourquoi la couche miroir de la peinture de remplacement de la galvanoplastie, bien qu'« sans résistance, sans tenue à la corrosion », peut-elle être utilisée longtemps ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce qu'elle repose sur deux couches supérieure et inférieure qui la « soutiennent et la protègent » : l'apprêt inférieur à haut niveaulement fournit une base miroir plane et l'adhérence, et la finition transparente supérieure (voire une structure double couche + couche barrière) assure une protection contre l'abrasion, les intempéries, la corrosion et les produits chimiques. La couche d'argent submicronique fragile est encapsulée au milieu et ne subit pas directement l'érosion externe, si bien que l'ensemble du système acquiert une durabilité pratique. C'est aussi pourquoi la réussite de la conception de la finition détermine directement la durée de vie du produit."}}, {"@type": "Question", "name": "Pourquoi la peinture de remplacement de la galvanoplastie doit-elle obligatoirement comporter trois couches ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce que les trois couches ont chacune un rôle propre et sont indispensables : l'apprêt fournit une base miroir très plane (la limite du miroir en dépend), la pâte d'argent est la couche réfléchissante miroir extrêmement fine en elle-même (sans résistance ni tenue à la corrosion), et la finition apporte une protection transparente résistante à l'abrasion, aux intempéries et à la corrosion. La couche de pâte d'argent est fragile et délicate ; sans l'apprêt qui la porte et la finition qui la protège, elle ne peut pas être utilisée en pratique."}}, {"@type": "Question", "name": "Pourquoi la couche d'argent miroir est-elle si fine et si fragile ?", "acceptedAnswer": {"@type": "Answer", "text": "Le miroir provient de la planéité au niveau atomique et du très fort parallélisme de surface des flakes d'aluminium miroir, le film sec de pâte d'argent faisant souvent moins de 1 micron. Appliquée trop épaisse, les flakes d'aluminium s'empilent et assombrissent ou tachent ; de plus, dès qu'elles subissent une coupe mécanique, une érosion par solvant fort ou un contact, les flakes perdent leur planéité et le miroir disparaît. La formulation, la pulvérisation et la finition doivent donc être particulièrement soignées."}}, {"@type": "Question", "name": "La peinture de remplacement de la galvanoplastie peut-elle être utilisée en extérieur ?", "acceptedAnswer": {"@type": "Answer", "text": "Oui, mais elle nécessite une conception spécifique de tenue aux intempéries. La couche d'argent nue corrose facilement en milieu humide ou brumisé salin ; en extérieur, il faut une finition haute tenue aux intempéries (avec absorbeur UV / stabilisateur lumière, ou fluorocarbone, polyuréthane haute tenue) et passer des tests sévères de vieillissement, brouillard salin, ébullition dans l'eau, etc. Les pièces de décoration intérieure ont une exigence faible en tenue aux intempéries et le remplacement y est le plus mature ; les pièces extérieures nécessitent une vérification prudente du système et de la durabilité."}}, {"@type": "Question", "name": "En quoi la peinture de remplacement de la galvanoplastie est-elle plus écologique que la galvanoplastie plastique ?", "acceptedAnswer": {"@type": "Answer", "text": "La galvanoplastie plastique nécessite un rugissement chimique et un dépôt cuivre-nickel-chrome, impliquant du chrome hexavalent, des eaux usées de métaux lourds, des acides forts et des déchets dangereux ; la peinture de remplacement de la galvanoplastie est réalisée par pulvérisation, sans chrome hexavalent, sans eaux usées de métaux lourds, sans brouillard acide fort, évitant à la source la pollution principale et les risques de conformité de la galvanoplastie, tout en pouvant traiter plus de substrats et réaliser plus de couleurs."}}, {"@type": "Question", "name": "Quels produits conviennent le mieux à la peinture de remplacement de la galvanoplastie ?", "acceptedAnswer": {"@type": "Answer", "text": "Les produits utilisés en intérieur, de forme complexe, nécessitant un métal multicolore ou mat, et privilégiant l'écologie conviennent le mieux, tels que les baguettes décoratives / poignées intérieures et extérieures automobiles, les boutons et pièces décoratives d'électroménager, les réflecteurs de luminaires, la quincaillerie de salle de bain, les jouets, l'emballage cosmétique, les objets artisanaux et cadeaux, etc. Pour quelques scénarios exigeant un miroir et une abrasion extrêmes, il faut encore évaluer si l'on conserve la galvanoplastie."}}, {"@type": "Question", "name": "Que faut-il surveiller lors de l'introduction d'une ligne de production de peinture de remplacement de la galvanoplastie ?", "acceptedAnswer": {"@type": "Answer", "text": "La clé réside dans la propreté et l'adaptation du procédé. Il faut une cabine de pulvérisation propre contrôlant poussière, température et humidité, un prétraitement normalisé du substrat (notamment le déstressage du plastique), un apprêt à haut niveaulement et durci, un diluant spécifique à la pâte d'argent et une pulvérisation extrêmement fine et uniforme, une finition compatible avec la couche d'argent, ainsi qu'un procédé continu et lié apprêt — pâte d'argent — finition. Il est recommandé de coopérer avec un fournisseur capable de fournir un système complet et un support technique, en validant d'abord un échantillon avant la production de masse."}}, {"@type": "Question", "name": "Comment choisir entre la peinture de remplacement de la galvanoplastie et le dépôt sous vide (NCVM) ?", "acceptedAnswer": {"@type": "Answer", "text": "Pour une membrane métallique ultra-mince et uniforme et des pièces électroniques nécessitant la pénétration du signal (comme le châssis de téléphone), le NCVM sous vide convient ; pour les nombreux scénarios recherchant des couleurs flexibles, des effets mat / colorés / dégradés, des formes complexes ou de grandes pièces, un faible investissement et la verdisation, la peinture de remplacement de la galvanoplastie par pulvérisation convient. Le dépôt sous vide demande un gros investissement équipement, les couleurs sont limitées mais la membrane est pure ; la peinture de remplacement par pulvérisation a une grande flexibilité, un faible investissement mais exige beaucoup de propreté et d'adaptation du procédé. On peut pondérer globalement selon le niveau d'apparence, le substrat, la dimension, la fonction et le coût."}}, {"@type": "Question", "name": "Pourquoi ne peut-on pas associer arbitrairement des produits de différents fabricants pour l'apprêt et la pâte d'argent ?", "acceptedAnswer": {"@type": "Answer", "text": "Parce que l'effet miroir dépend de l'adaptation du mouillage de surface entre l'apprêt et la pâte d'argent, ainsi que de la compatibilité solvant entre la pâte d'argent et la finition. Un apprêt dont l'énergie de surface ne correspond pas au mouillage de la pâte d'argent provoque des cratères et taches ; un solvant de finition incompatible avec la couche d'argent érode le miroir. Les trois couches sont développées et validées ensemble comme un système associé ; mélanger des produits de fabricants différents risque fortement cratères, voile, mauvaise adhérence, etc. Il faut donc utiliser un système complet éprouvé."}}, {"@type": "Question", "name": "Que faut-il observer pour le nettoyage et l'entretien d'un revêtement miroir ?", "acceptedAnswer": {"@type": "Answer", "text": "Le miroir de la peinture de remplacement de la galvanoplastie est protégé par la finition ; au quotidien, éviter de rayer avec des objets durs, ou de nettoyer avec des solvants forts ou des détergents fortement acides/alcalins, et préférer un chiffon doux avec un détergent neutre. Bien qu'une bonne finition offre déjà une bonne tenue à l'abrasion et aux produits chimiques, comparée au chromage métallique, un entretien doux est recommandé pour prolonger la vie du miroir, surtout pour les pièces extérieures il faut surveiller les rayures ou dommages de la finition et protéger rapidement pour éviter l'érosion de la couche d'argent."}}]}