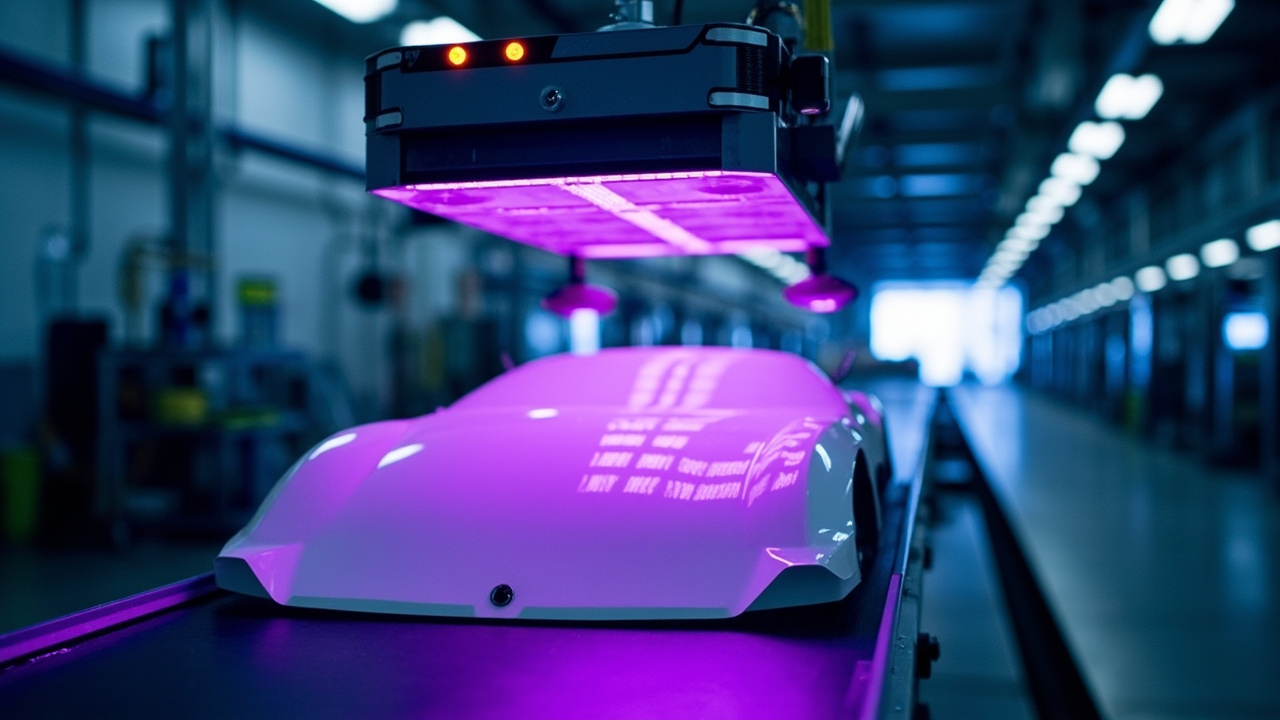
En la pintura automotriz tradicional, la capa transparente 2K se cura durante días a temperatura ambiente o decenas de minutos a 60 °C, y la capa transparente OEM mediante horneado a 160–180 °C. Estas vías de «curado térmico» consumen mucha energía y su takt está limitado por la longitud del horno. El curado UV utiliza fotones para provocar la polimerización al instante, comprimiendo «minutos/días» de curado en segundos.
Como proveedor técnico de revestimientos protectores automotrices e industriales, kexinMaterials tiene presencia en sistemas de curado por radiación y bajos COV. Este artículo explica la fotoquímica, el equipo (especialmente UV LED), los procesos típicos (3C1B UV) y las normas/seguridad, para ayudar a los ingenieros a juzgar «¿debe mi línea pasar a UV».
1. Naturaleza fotquímica del curado UV
El curado UV es una forma de curado por radiación: los fotones UV excitan un fotoinitiador para generar radicales libres o cationes que polimerizan y reticulan la resina al instante. Dos familias:
- Radical libre (el más común): resina acrílica (acrilato de uretano multifuncional / acrilato epoxi) + fotoinitiador radical (p. ej., tipos Irgacure). Al exponerse a UV, el iniciador se fragmenta en radicales que se añaden a los dobles enlaces acrílicos. Rápido y amplia base de materias primas, pero con inhibición por oxígeno (la superficie necesita exclusión de oxígeno o cera/aminas) y algo mayor retracción.
- Catiónico: resina epoxi / de éter de vinilo + fotoinitiador catiónico (p. ej., sal de iodonio). La UV genera un ácido fuerte que abre anillos. Sin inhibición por oxígeno, baja retracción, buena adhesión y «curado en oscuro» (reacciona tras apagar la lámpara), pero más costoso y sensible a la humedad.
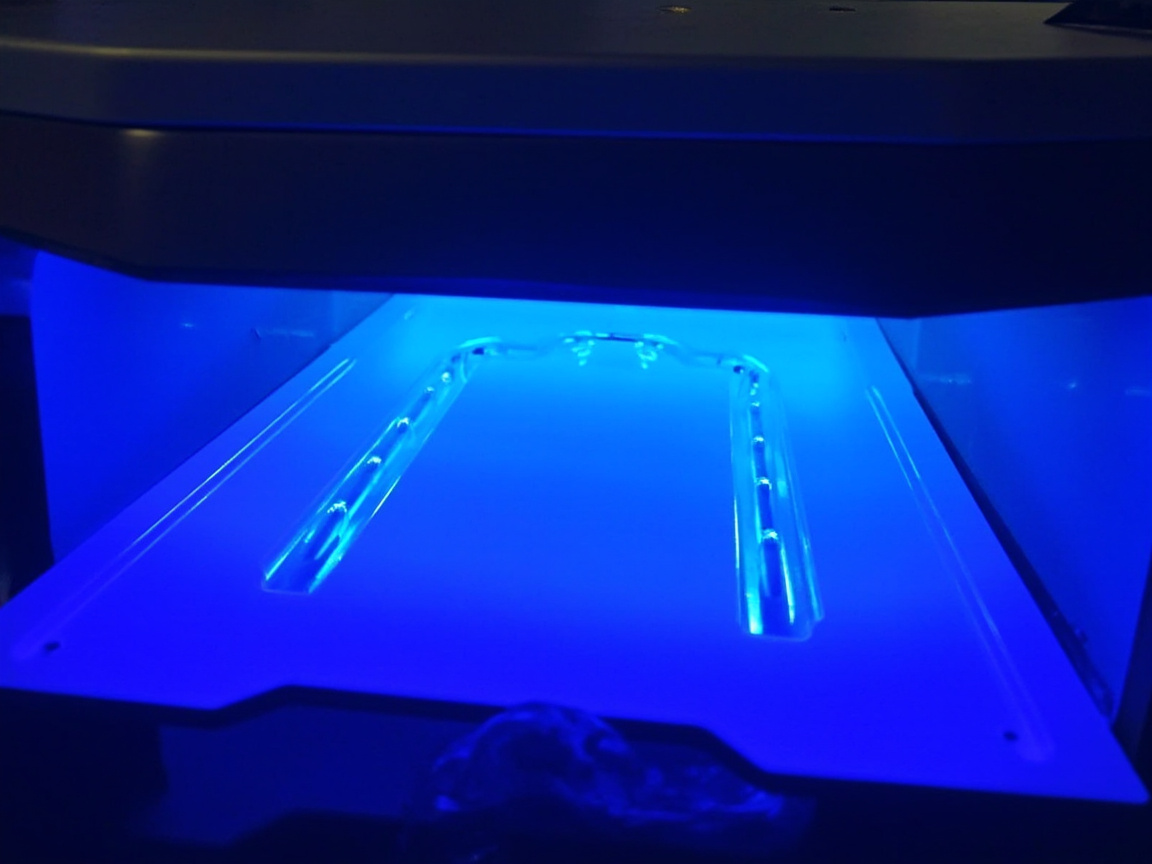
Las capas transparentes UV automotrices son mayormente sistemas radicales de acrilato de uretano que equilibran aspecto y resistencia a la intemperie; algunas de gama alta usan catiónico o híbrido para adhesión y resistencia química. Los «segundos» de la UV vienen de la fotoquímica, no de la transferencia de calor: los fotones activan directamente la reacción sin calentar todo el panel — y el curado UV barely se ve afectado por la temperatura/humedad ambiental.
2. Espectro UV: UVA/UVB/UVC y LED
UV por longitud de onda: UVA 315–400 nm, UVB 280–315 nm, UVC 200–280 nm. El curado UV usa comúnmente UVA (picos 365/385/395/405 nm) — buena penetración, peligro cutáneo relativamente menor (aún debe protegerse). Las lámparas de mercurio tradicionales tienen pico cerca de 365 nm con UVB/UVC y mucho calor/IR. La UV LED da un único pico estrecho (365/385/395 nm), sin mercurio, fuente fría, encendido/apagado instantáneo, baja energía, larga vida, y está reemplazando a las lámparas de mercurio por razones ambientales y energéticas.
Precaución: incluso la UVA LED lleva suficiente energía fotónica para dañar ojos y piel, y la UV sobre el aire genera ozono (especialmente con longitudes de onda cortas). Las zonas UV deben estar cerradas, ventiladas y equipadas con mascarillas y delantales protectores UV; nunca mire directamente a la lámpara.
3. Esqueleto de formulación de revestimiento UV
Los revestimientos UV (100% sólidos o alto sólido) constan de cuatro partes:
- Oligómero: decide las propiedades principales — acrilato de uretano (flexible, resistente a intemperie), acrilato epoxi (duro, resistente a abrasión), acrilato de poliéster (general). La capa transparente automotriz es mayormente acrilato de uretano por brillo/intemperie.
- Diluyente reactivo (monómero): dobles enlaces acrílicos ajustan viscosidad y participan en reticulación (TMPTA, TPGDA, HDDA). Algunos monómeros irritan la piel; evaluar seguridad.
- Fotoinitiador: radical (Irgacure 184/1173/819) o catiónico (iodonio) — fija longitud de onda de absorción y velocidad de curado.
- Aditivos y pigmentos de efecto: nivelado, desespumante, adhesión; pero los pigmentos de efecto (aluminio, mica-titanio) reflejan/absorben UV y limitan la profundidad de curado — una dificultad clave para las pinturas pigmentadas UV.
Los revestimientos UV son casi sin disolvente, COV muy por debajo de los tipos solventes 2K — la raíz de su ventaja ambiental. Pero 100% sólido significa «sin nivelado por evaporación de disolvente»; el nivelado depende enteramente de la formulación y pulverizado, haciendo la aplicación más estricta.
4. Ventaja de takt: segundos frente a minutos/días
La UV convierte la "espera de curado" de un cuello de botella en un "paso directo", acortando drásticamente el takt, reduciendo el WIP y eliminando la gran huella y el consumo energético del horno largo. Es especialmente económico para líneas de alto volumen de plástico/ piezas pequeñas (parachoques, ruedas). Pero cuente el costo total: el equipo UV y el mantenimiento únicos (monitoreo de decaimiento de lámpara, enfriamiento) deben compensar el horno, la energía y la huella ahorrados.
5. Proceso típico: 3C1B y UV
- Capa transparente UV (la más madura): la imprimación/base siguen siendo tradicionales (o a base de agua), la capa transparente final se cura con UV — sin horneado a alta temperatura, protege las piezas de plástico de la deformación.
- Imprimación/base UV + capa transparente UV (3C1B UV): curado por radiación completo, compresión extrema de takt; el reto es la penetración UV a través de las capas de color con efecto y el control de flop.
- Líneas dedicadas de parachoques/ruedas: las piezas de plástico no toleran alta temperatura → la UV es la primera opción.
Clave: antes de la UV, el "pre-nivelado por IR/aire caliente" permite que la película húmeda asiente (sin nivelado por disolvente), luego pasa a la UV. La dosis UV (mJ/cm²) debe penetrar completamente el espesor de película; la subdosis deja la superficie pegajosa y subcurada, la sobredosis amarillea y fragiliza. La gestión de dosis es el KPI central — monitoree en línea, no solo muestreo periódico.
6. Ventana de proceso y entorno limpio
- Limpieza: sin nivelado por disolvente significa que cualquier partícula que caiga sobre la película húmeda queda atrapada permanentemente — la limpieza de la cabina de pulverización debe superar 2K.
- Tiempo de pre-nivelado: ventana entre pulverización y UV; muy corto → piel de naranja, muy largo → polvo.
- Inhibición por oxígeno: los tipos radicales necesitan exclusión de oxígeno (cortina de nitrógeno) o cera/superficie de amina, de lo contrario la superficie queda pegajosa.
- Temperatura del sustrato: se recomienda 20–30 °C para viscosidad y nivelado.
7. Explicación del doble curado
Para equilibrar "segundos para fijar" con "curado en sombra/película gruesa", el doble curado acopla la UV con otro mecanismo: UV + térmico (la UV fija rápido, el térmico rellena sombra/película gruesa), UV + humedad/aire (curado en oscuro catiónico), UV + reacción latente. El doble curado es pragmático para piezas con cavidades y respaldos de soporte — el costo es formulación más compleja y costosa y aún una etapa térmica, reduciendo ligeramente la ventaja de takt.
8. UV vs 2K y normas
UV y 2K tienen posicionamientos diferentes: la UV en segundos por fotones, ~0 VOC, ideal para takt y plásticos; el 2K por reticulación química para reparación y OEM de alta temperatura. Se combinan (capa transparente UV + base 2K). Normas: ISO 10640 (reticulación por DMA/Tg), ISO 16474 / GB/T 1865 (envejecimiento por xenón/UV), GB 24409-2020 (revestimiento automotriz, muy amigable con UV casi 0 disolvente), GB/T 9286 / GB/T 6739 (adhesión/dureza).
Nota: el envejecimiento del revestimiento UV debe ser por envejecimiento real de xenón/UV fluorescente, no solo dureza inicial — algunos acrilatos amarillean o calcárean al exterior; elija oligómero/iniciador para envejecimiento.
9. Decisión: ¿Debo pasar a UV?
- ¿Piezas regulares, rotables, pocas sombras? → gran ventaja UV.
- ¿Plástico / intolerante a alta temperatura? → primera opción UV.
- ¿El takt es el cuello de botella? → la UV en segundos libera capacidad.
- ¿Puede costear equipo UV y mantenimiento? → TCO vs horno de horneado.
- ¿Alta proporción de capa de color con efecto? → verifique penetración UV y flop.
Tipicamente: parachoques, ruedas, lámparas, molduras → primera UV; capa transparente de línea completa → UV parcial; cavidades complejas y capas de color gruesas → precaución. Pruebe piezas pequeñas primero, valide con monitoreo de dosis y datos de envejecimiento antes de escalar.
Preguntas frecuentes
P: ¿Por qué el curado UV es tan rápido?
R: Los fotones UV excitan directamente el fotoinitiador para generar especies activas que polimerizan instantáneamente los dobles enlaces de la resina — fotoquímico, no térmico — por lo que se fija en segundos, sin horneado largo ni días a ambiente.
P: ¿LED UV vs lámpara de mercurio tradicional?
R: La LED UV tiene un pico único (365/385/395 nm), sin mercurio, fuente fría, encendido/apagado instantáneo, baja energía, larga vida; las lámparas de mercurio llevan UVB/UVC y mucho calor, necesitan precalentamiento y generan residuo de mercurio. La industria está cambiando a LED.
P: ¿Por qué el VOC del revestimiento UV es tan bajo?
A: Los revestimientos UV son en su mayoría 100% sólidos (o casi 0 disolvente); la película se forma por fotopolimerización, no por evaporación de disolvente, por lo que el COV es muy inferior al de las pinturas 2K de disolvente y muy respetuoso con la GB 24409-2020.Q: ¿Qué es el problema de la «zona de sombra» UV?
A: Las áreas sombreadas o del reverso no reciben luz, por lo que no hay reticulación. Se mitiga mediante diseño de trayectoria óptica, rotación de piezas o «curado dual UV + térmico» para rellenar las sombras.
Q: ¿Qué hay de difícil en las capas de acabado de color UV?
A: Los pigmentos de efecto (aluminio, mica-titanio) reflejan/absorben UV, dejando las capas de color gruesas subenergizadas y subcuradas; el flop también es sensible al espesor de película. Controle el espesor, elija iniciador o use curado dual.