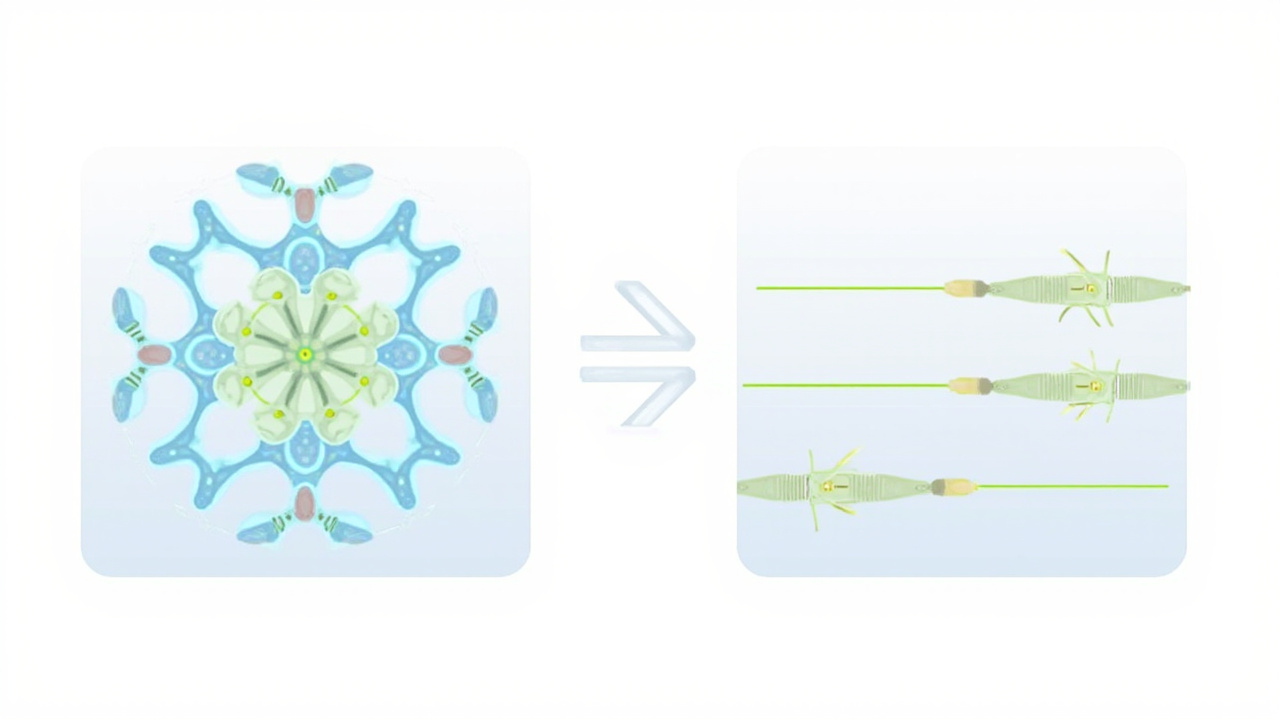
Por el comportamiento de la resina bajo calor, los revestimientos en polvo se dividen fundamentalmente en termoendurecibles y termoplásticos. Esta no es una diferencia de "estilo de formulación" sino una diferencia esencial de formación de película: el polvo termoendurecible se reticulación químicamente con el endurecedor durante el horneado en una red 3D insoluble e infusible; el polvo termoplástico simplemente se funde, fluye y se solidifica al enfriarse — re-fundible. En la tecnología de polvo de kexinMaterials, los polvos termoendurecibles epoxi/poliéster/PU dominan la protección y decoración industrial, mientras que los termoplásticos PE/PP/PA/PVC son insustituibles para tuberías, mallas, aislamiento eléctrico y revestimientos de desgaste. Comprender el límite es el primer paso para elegir correctamente.
1. Formación de película de polvo termoendurecible
La resina termoendurecible lleva grupos reactivos (epoxi, —OH, —COOH) pre-mezclados con endurecedor (amina, anhidrido, Primid, isocianato bloqueado). En el horno de curado, tras fundirse, la resina y el endurecedor reaccionan bajo calor:
- epoxi + amina/anhidrido → red reticulada
- poliéster hidroxilado + IPDI bloqueado (—NCO desbloqueado) → red de PU
- poliéster carboxilado + TGIC / Primid → red reticulada
Tras el "tiempo de gel" (ISO 8130-6 / GB/T 16995 a temperatura dada) el sistema pierde fluidez y cura en una red insoluble. Mayor densidad de reticulación → película más densa: alta dureza, resistencia a solventes/químicos, pero la sobre-reticulación se vuelve frágil con alto estrés interno. Ventana de curado típica 180–200 °C × 10–15 min.
Una vez curado, el termoendurecible no puede re-fundirse — ventaja (resistencia al calor/solventes, estabilidad dimensional) y límite (concentración de estrés en bordes/película gruesa, el polvo reciclado se degrada, sin reparación en caliente). Por ello el termoendurecible exige pre-tratamiento y curva de curado precisos.
2. Formación de película de polvo termoplástico
El polvo termoplástico (PE, PP, PA, PVC, EVA) es una resina polimérica lineal/ramificada grande; calentada por encima del punto de fusión se funde y fluye, luego se solidifica al enfriarse — solo enredo físico de cadenas, sin reticulación química. Por tanto:
- La película puede recalentarse, ablandarse incluso re-fundirse (reparable, recubrible por soldadura).
- Tenacidad, impacto, resistencia al desgarro usualmente mejores que el termoendurecible.
- Sin endurecedor, fórmula más simple, almacenamiento más estable, sin límite de vida de uso.
- Pero la adherencia y dureza a menudo son más débiles; necesita película más gruesa (usualmente 150–1000 µm) para compensar; la cobertura de bordes por "inmersión en caliente" o "lecho fluidizado" es más común.
El termoplástico se aplica por inmersión en lecho fluidizado o pulverización electrostática + fusión; la pieza se precalienta luego se sumerge en el lecho de polvo hirviente, o se pulveriza luego se funde en horno. Película mucho más gruesa que el termoendurecible electrostático convencional. La re-fusión sin reticulación lo hace valioso para protección externa de tuberías, mallas, cables.
3. Comparación de límites de rendimiento
El termoendurecible gana en "duro, adherido, fino, resistente a químicos"; el termoplástico gana en "tenaz, grueso, re-fundible, resistente al impacto". No son sustitutos sino división por condición: termoendurecible para acabado pesado y decorativo; termoplástico para revestimiento de película gruesa y revestimientos de impacto.
4. Sistemas termoendurecibles comunes
- Epoxi puro (EP): mejor adherencia y resistencia química, mal intemperismo exterior — interior de tuberías, armadura, imprimación de electrodomésticos. El epoxi de unión por fusión (FBE) es clásico para tuberías de petróleo/gas, 300–600 µm.
- Híbrido epoxi-poliéster: epoxi para adherencia/corrosión, poliéster para apariencia/intemperismo, rentable para electrodomésticos, muebles de oficina; durabilidad exterior aún inferior al poliéster puro.
- Poliéster puro (PE): curado con TGIC o Primid, buen intemperismo exterior — extrusión de aluminio, muro cortina, maquinaria agrícola principal. Primid favorecido (sin controversia de salud de TGIC).
- Poliuretano (PU): poliéster hidroxilado + isocianato bloqueado, intemperismo/químico equilibrado, buena apariencia — construcción de alta gama y autopartes; libera subproducto de desbloqueo necesitando extracción.
- Acrílico (AC):
5. Sistemas típicos termoplásticos
- Polietileno (PE): bajo costo, resistente, impermeable — malla, cestas, exterior de tuberías, estanterías de nevera; añadir antioxidante/estabilizador UV para intemperie.
- Polipropileno (PP): mejor química/térmica que PE — revestimiento de equipos químicos; necesita imprimación para adherencia al metal.
- Nylon (PA): resistente al desgaste, autolubricante, resistente a disolventes — piezas de máquinas, poleas, transportador de grado alimentario (según normas de contacto con alimentos); termoplástico de gama alta.
- PVC: blando, aislante, resistente a la intemperie — cable, barandilla, accesorios de construcción; menor resistencia al calor.
- EVA/otros: flexibilidad/adherencia especial — revestimientos espumosos, capas adhesivas compuestas.
La evaluación termoplástica se centra en el índice de fusión (GB/T 3682 / ISO 1133), Vicat (GB/T 1633), adherencia (a menudo con ayuda de imprimación) e impacto por peso caído — no en el grado de reticulación como el termoendurecible.
6. Puntos de decisión de selección
- Intemperie: exterior → poliéster puro/PU (termoendurecible) o PE estabilizado (termo); interior de servicio pesado → epoxi (termoendurecible).
- Espesor & tenacidad: película gruesa, impacto, reparación por re fusión (exterior de tuberías, malla) → termoplástico; decoración fina y dura → termoendurecible.
- Reciclaje & costo: alto volumen, recubrimiento fino, alto rendimiento → termoendurecible electrostático; grueso/complejo → lecho fluidizado termoplástico.
- Químico: disolvente fuerte/corrosión extrema → epoxi termoendurecible o PA termoplástico.
- Base de adherencia: epoxi termoendurecible naturalmente mejor en metal; termoplástico a menudo necesita imprimación o precalentamiento.
- Reparación en caliente: reparación por re fusión en campo (tubería enterrada) → termoplástico; decoración de una sola vez de alta precisión → termoendurecible.
kexinMaterials a menudo recomienda: cara decorativa de acero exterior → termoendurecible de poliéster puro (intemperie + decoración); exterior de tubería enterrada → termoplástico PE o epoxi FBE (espesor + corrosión) — “termoendurecible para la cara, termoplástico para el cuerpo” cubriendo diferentes entornos de servicio, con la curva de curado/fusión de cada proceso escrita en la ficha.
7. Tecnología adyacente y tendencias
Intemperie termoendurecible según principios de polvo; extensión de servicio pesado a polvo de servicio pesado; revestimiento termoplástico en tubería/armadura conecta con lecho fluidizado en aplicación de polvo. Tendencias: termoendurecible → curado a baja temperatura, sin TGIC (Primid), película fina; termoplástico → imprimación de alta adherencia, funcional (conductor/desgaste); la combinación de ambos (FBE+PE 3LPE) se vuelve principal en tuberías, difuminando el límite hacia la sistematización.
8. Casos de ingeniería
- Aluminio de muro cortina costero: de pared fina, exterior, >10 años retención de brillo → termoendurecible de poliéster puro (Primid), 60–80 µm, pretratamiento sin cromo. No epoxi (mala intemperie), no termoplástico (grueso, menos fino). Validar por xenón (GB/T 1865).
- Exterior de tubería de acero de gas enterrada: suelo, mecánico + compatible con protección catódica → 3LPE (FBE termoendurecible + adhesivo + PE termoplástico); FBE simple más débil contra impacto de relleno de roca.
- Malla transportadora de planta de alimentos: flexión frecuente, segura para alimentos, lavable → termoplástico nylon (PA) lecho fluidizado, 300–600 µm, reparable por re fusión. No termoendurecible (frágil bajo flexión).
Árbol de decisión: decoración exterior → poliéster termoendurecible; película gruesa enterrada → compuesto termoendurecible+termoplástico (3LPE); flexión frecuente/re fusión → termoplástico. Tenga “intemperie, espesor, tenacidad, reparabilidad” en la boca y la selección no se desviará.
FAQ
Q: ¿Cuál es la diferencia más esencial entre el polvo termoendurecible y el termoplástico?
A: El termoendurecible se reticulada con endurecedor durante el horneado formando una red insoluble e infusible, no re fundible tras el curado; el termoplástico solo se funde y enfría sin reticulación química, re calentable. Esto decide termoendurecible duro/resistente químico vs termoplástico tenaz/re fundible.
Q: ¿Por qué el termoplástico suele ser más grueso?
A: La adherencia/dureza del termoplástico son relativamente más débiles y se aplica mayormente por inmersión en lecho fluidizado, necesitando película más gruesa (150–1000 µm) para protección y resistencia mecánica; el termoendurecible electrostático de una sola capa es mayormente 50–150 µm.
Q: ¿Se puede reciclar el polvo termoendurecible?
A: Parcialmente — pero el polvo reciclado se degrada (fluidez, apariencia) porque el endurecedor/la resina pueden pre-reaccionar y la distribución de partículas se desvía durante el almacenamiento/recuperación; mézclalo con polvo nuevo en una proporción razonable, no un reuso infinito. El recuperado termoplástico es más estable.Q: Exterior — ¿termoestable o termoplástico?
A: Decoración/exposición a la intemperie → poliéster puro termoestable o PU (resistente a los rayos UV); revestimiento de película gruesa (barandilla exterior, malla) que requiere tenacidad → polietileno termoplástico estabilizado. El termoestable epoxi resiste mal la intemperie, no usar solo para la cara expuesta exterior.
Q: ¿Por qué el termoestable forma «gel»?
A: El gel es el punto crítico donde la reticulación pierde fluidez (tiempo de gel según ISO 8130-6 / GB/T 16995 a la temperatura dada). Más allá de esa ventana, más calor solo densifica o fragiliza la red; ajuste estrictamente el tiempo-temperatura del horno al tiempo de gel.