Lo que más preocupa a los propietarios y técnicos en la pintura de retoque automotriz no es la pistola de pulverización, sino que "el color no coincide". En el mismo vehículo, con el mismo código de color, al retocar una sección de pintura a menudo aparece una diferencia de color visible a simple vista, especialmente evidente bajo la luz solar. El mezclado de color manual tradicional depende de la experiencia del maestro, comparando a ojo y agregando pasta de color por intuición, lo que da mala estabilidad y alta tasa de reproceso. El retoque automotriz moderno ya ha entrado en la era del mezclado de color por computadora: se utiliza un espectrofotómetro para leer los datos espectrales del color de la carrocería, se invoca la base de datos de fórmulas para calcular automáticamente la proporción de los pigmentos base, y combinando con el proceso de pulverización se controla la diferencia de color en un rango difícil de detectar para el ojo humano. Este artículo desglosa sistemáticamente las tecnías clave del mezclado de color automotriz, desde el principio de medición de color, el cálculo de fórmulas, la evaluación de diferencia de color hasta la construcción in situ, ayudando a los talleres de reparación a elevar el "depender del sentimiento" a una operación estándar "reproducible y basada en datos".
Como proveedor de sistemas de pintura de retoque automotriz, KeXin New Material(kexinMaterials) ha acumulado una gran cantidad de datos de primera línea en la estabilidad de los pigmentos base, la base de datos de fórmulas y el equipamiento de mezclado de color por computadora. Este artículo también combinará los estándares de medición de color y diferencia de color de uso general en la industria para explicar claramente la lógica central del mezclado de color automotriz, facilitando que establezca una base de juicio citable al seleccionar y construir.
I. Por qué es difícil el mezclado de color automotriz: la esencia física del color
Para mezclar con precisión el color, primero hay que entender cómo se origina el color. El color de la carrocería que vemos es el resultado de que, tras iluminar la película de pintura, los pigmentos realicen una absorción y reflexión selectiva de la luz visible y esta entre en el ojo humano. Los pigmentos y pigmentos de efecto en la película de pintura determinan la forma del espectro de reflexión, mientras que la fuente de luz, el ángulo de observación, el espesor de la película y el brillo superficial cambiarán el color final percibido por el ojo. Las tres razones fundamentales de la dificultad del mezclado de color de retoque automotriz son: primero, la pintura de fábrica pasa por horneado a alta temperatura, y el estado de dispersión de los pigmentos es diferente de la curación a temperatura ambiente de la pintura de retoque; segundo, tras el envejecimiento de la carrocería, el barniz amarillea y la pintura de base decolora, por lo que el color de referencia ya se ha desviado; tercero, la dirección de disposición de los pigmentos de efecto (escamas metálicas, escamas perladas) se ve afectada por la técnica de pulverización, causando color metámero, y tanto la medición como la pulverización deben controlarse.
Precisamente porque el color es el resultado de la interacción de "luz–pintura–ojo", basarse solo en la comparación visual bajo una luz es insuficiente. El mezclado de color por computadora usa instrumentos para reemplazar el ojo humano en la medición objetiva, usa la base de datos para reemplazar la memoria en la búsqueda de fórmulas, y usa el medidor de diferencia de color para reemplazar la experiencia en la aceptación, convirtiendo el juicio subjetivo en números cuantificables. Sobre la disposición y principios ópticos de los propios pigmentos de efecto, puede consultar otro artículo de este lote Principio de los pigmentos de efecto de pintura de color automotriz (perla/metálico).
II. Espectrofotómetro: convertir el color en números
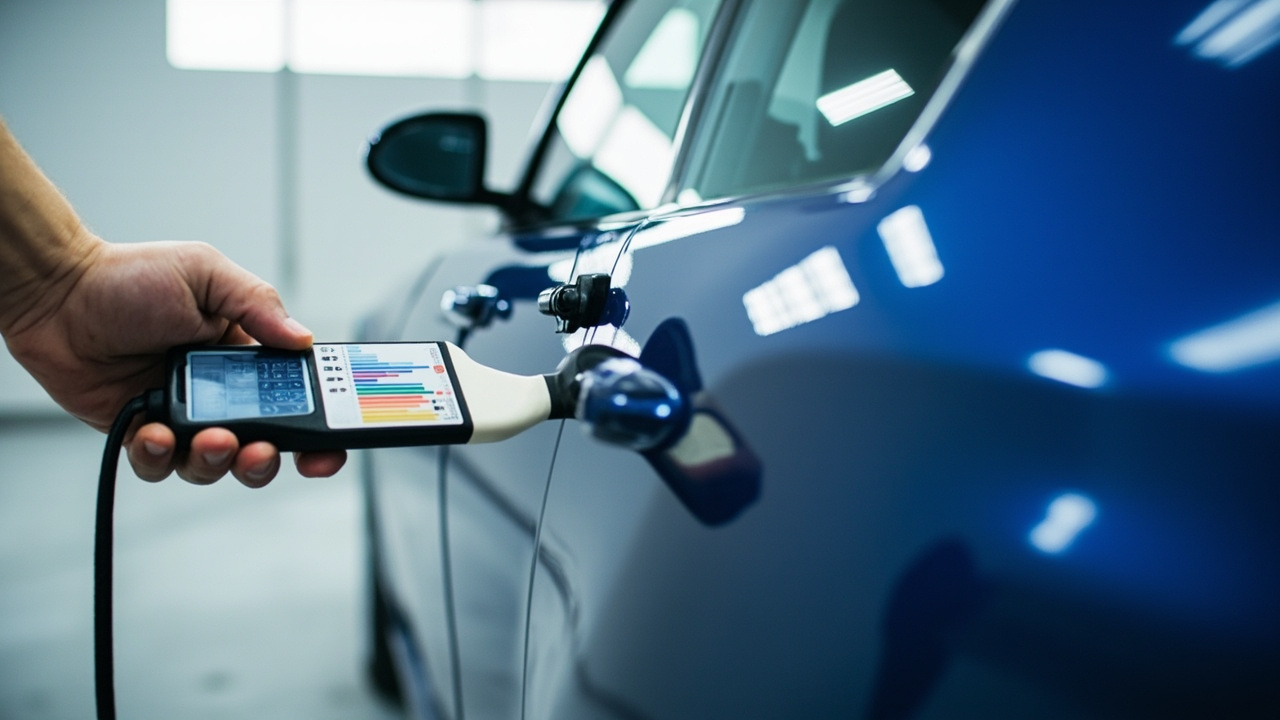
El primer paso del mezclado de color por computadora es usar un espectrofotómetro para recolectar la curva de reflexión espectral del color de la carrocería. El instrumento emite una fuente de luz estándar (comúnmente D65 para simular luz diurna) hacia la superficie de pintura, mide la reflectancia en múltiples longitudes de onda (generalmente cada 10 nm o cada 20 nm, cubriendo el espectro visible de 400–700 nm), obteniendo una curva de reflectancia completa. Esta curva es más confiable que un solo valor de color, porque el problema de metamería (diferente reflexión espectral pero percibido como mismo color por el ojo) se puede identificar mediante la comparación de curvas.
Los medidores de color se dividen en varios tipos según su estructura geométrica; para el retoque automotriz se usan comúnmente medidores de color multángulo (como ángulos de observación de 15°, 25°, 45°, 75°, 110°, etc.) para capturar el efecto metámero de pinturas metálicas y perladas. Al medir, se debe seleccionar una zona plana de la carrocería, sin rayones ni cristalización, evitando bordes y áreas reparadas; tomar múltiples puntos por zona y promediar para reducir diferencias locales. La luz ambiental debe ser estable, preferiblemente en una caja de luz estándar o con la placa blanca de calibración del propio medidor. El instrumento debe calibrarse periódicamente con placa blanca estándar y trampa negra para asegurar lecturas consistentes.
El color medido se representa comúnmente en el espacio de color CIE L*a*b* (es decir, CIELAB). Donde L* representa la luminosidad (eje blanco-negro, 0 es negro, 100 es blanco), a* representa el eje rojo-verde (positivo es rojo, negativo es verde), b* representa el eje amarillo-azul (positivo es amarillo, negativo es azul). Estos tres valores ubican el color en un espacio de color uniforme, y la distancia entre valores adyacentes corresponde aproximadamente al tamaño de la diferencia de color percibida por el ojo humano.
III. Base de datos de fórmulas y sistema de pigmentos base: el "almacén de materias primas" del mezclado
Tras medir el L*a*b* del color objetivo, el sistema de mezclado invocará la base de datos de fórmulas para buscar la fórmula base más cercana. Los fabricantes de pintura de retoque automotriz suelen establecer un enorme sistema de pigmentos base y biblioteca de fórmulas, cubriendo los códigos de color de las principales líneas de vehículos. El pigmento base (pasta de color) es una unidad de coloración básica pre-molida con pigmentos dispersos estables, dividida por tono en blanco, negro, amarillo, rojo, azul, naranja, púrpura, verde, así como pasta de aluminio, polvo perlado, pigmento base transparente, agente de control de color, etc.
La lógica de trabajo del software de mezclado por computadora es: tomando como punto de partida el código de color de fábrica más cercano, según la desviación entre la lectura del medidor y la placa estándar, usa un algoritmo de formulación (como el modelo óptico Kubelka-Munk, mínimos cuadrados iterativos) para calcular inversamente qué pigmentos base agregar o reducir y cuánto de cada uno. Los sistemas modernos también pueden seleccionar diferentes modelos de cálculo según las características del material (pintura sólida, pintura de plata, pintura perla), porque el comportamiento de dispersión de las escamas metálicas y perladas es diferente al de los pigmentos comunes.
Cabe enfatizar que la estabilidad del propio pigmento base determina la tasa de acierto del mezclado. La fluctuación interlote del pigmento base en tono, finura y contenido de pigmento se transmite directamente a la fórmula final. Por lo tanto, el proveedor del sistema debe consolidar la dispersión de pigmentos, el control de finura y la estabilidad de almacenamiento de los pigmentos base. KeXin New Material(kexinMaterials) adopta un control estandarizado en la molienda de pigmentos base y la consistencia de lotes, con el fin de que la misma fórmula, al reproducirse en diferentes tiempos y tiendas, el color caiga en un rango controlable, reduciendo el reproceso de "fórmula correcta, color errante".
IV. Evaluación de diferencia de color: ΔE y el umbral visible al ojo humano
Si el mezclado es preciso o no, finalmente debe juzgarse por la diferencia de color. La industria usa generalmente la fórmula de diferencia de color CIE 1976 ΔE*ab para representar la distancia euclidiana de dos colores en el espacio L*a*b*: ΔE = √[(ΔL*)² + (Δa*)² + (Δb*)²]. Cuanto mayor sea ΔE, mayor la diferencia de color. Pero el ojo humano tiene diferente sensibilidad a la luminosidad, rojo-verde y amarillo-azul; las fórmulas posteriores CIE 1994 y CIEDE2000 corrigieron los pesos, acercándose más a la visión real. Sin embargo, ΔE*ab sigue usándose ampliamente en la industria de reparación como juicio inicial por su simplicidad e intuición.
Sobre "qué tamaño de diferencia de color es visible al ojo", la experiencia de la industria es aproximadamente: ΔE menor a 1.0 generalmente indistinguishable al ojo; 1.0–2.0 detectable en comparación por personal dedicado pero no fácil de encontrar a distancia normal; 2.0–3.0 claramente visible; mayor a 3.0 la diferencia de color es prominente. La aceptación de retoque automotriz a menudo controla ΔE dentro de 1.5 o incluso 1.0 como alto estándar. Note que ΔE es un valor compuesto; a veces las desviaciones individuales de L*, a*, b* no son grandes pero en combinación el color global se desvía, y también puede ser detectado por el cliente, por lo que no solo hay que ver el ΔE total, sino también la dirección de desviación de las tres componentes.
Medir la diferencia de color debe hacerse bajo fuente de luz estándar (se recomienda D65 o caja multifulgente con D65, A, TL84, CWF, etc.), tomando como base la fuente de luz del escenario principal de uso del cliente. La misma área de reparación debe medirse en múltiples ángulos (especialmente el ángulo de destello y frontal para pinturas de efecto), porque la diferencia de color de la pintura metálica varía con el ángulo. La siguiente tabla da los intervalos de referencia para los criterios de diferencia de color comunes en retoque automotriz:
| ΔE*ab de diferencia de color | Significancia visual | Sugerencia de aceptación de reparación | Tratamiento típico |
|---|---|---|---|
| ≤ 1.0 | Casi indistinguishable al ojo humano | Excelente, entregable directamente | Sin tratamiento |
| 1.0–1.5 | Detectable por comparación de personal dedicado | Alto estándar alcanzado | Ajuste fino o aceptación |
| 1.5–2.0 | Ocasionalmente detectable a distancia normal | Generalmente calificado | Según requisito del cliente |
| 2.0–3.0 | Claramente visible | Requiere reproceso | Re-mezclar y pulverizar |
| > 3.0 | Diferencia de color prominente | No calificado | Refacer bloque completo |
V. Color metámero: la mayor variable en el mezclado de pinturas de efecto
La diferencia de color de la pintura sólida (pintura de un solo color) es principalmente el desplazamiento de L*, a*, b*, relativamente fácil de controlar. Pero las pinturas de plata y perla contienen escamas metálicas o perladas; la luz se refleja e interfiere en las capas de escamas, y el color cambia drásticamente con el ángulo de observación. Este efecto de "color metámero" hace que la dificultad del mezclado aumente abruptamente. Con la misma fórmula, si la presión de aire, la velocidad de pistola y el espesor de película durante la pulverización son diferentes, la orientación de las escamas metálicas (acostadas o erguidas) será distinta, viéndose más oscura de frente y más clara de lado, o viceversa.
Por lo tanto, el mezclado por computadora de pinturas de efecto no puede mirar solo el L*a*b* de un ángulo, sino usar un medidor multángulo para recolectar datos de al menos tres ángulos (como 25°, 45°, 75° o 15°, 45°, 110°) y controlar la diferencia de color de cada ángulo por separado. En el mezclado se usan a menudo técnicas como "ajustar claro/oscuro en visión lateral" y "control de diferencia frente-lateral": agregando pigmentos base específicos para cambiar la cobertura de las escamas metálicas y la transparencia de la base, así llevando la diferencia de color frente-lateral de vuelta al objetivo. Estas técnicas dependen de la comprensión del comportamiento óptico de los pigmentos de efecto, ver detalles en Principio de los pigmentos de efecto de pintura de color automotriz (perla/metálico).
La experiencia in situ es: para pinturas de efecto, mejor hacer pulverización de transición (degradado) en bloque completo o placas adyacentes, y no solo retocar un pequeño bloque con borde duro, de lo contrario la diferencia de color por ángulo será muy molesta en el borde. La pulverización de degradado combinada con la fórmula precisa de la computadora puede "esconder" la diferencia de color en el gradiente.
VI. Influencia del proceso de pulverización en la diferencia de color: mezclar bien también requiere pulverizar bien
Muchos reprocesos no se deben a mezclado inexacto, sino a que el proceso de pulverización "desvía" el color. Las variables clave del proceso que afectan el color final incluyen:
Primero, espesor de película de pintura. Con la misma fórmula, si se pulveriza fina la base se transparenta y se ve oscura; si se pulveriza gruesa la cobertura es fuerte y se ve vívida. La pintura sólida es relativamente insensible al espesor, pero la de efecto es extremadamente sensible: el cambio de espesor altera las capas de escamas metálicas, y la diferencia frente-lateral cambia. Debe construirse según el espesor de película seca (DFT) recomendado por la fórmula, y controlarse con medidor de espesor.
Segundo, pistola y presión de aire. Alta presión, atomización fina y partícula pequeña hacen que las escamas metálicas se acuesten más, color más claro; baja presión y partícula gruesa hacen que se erijan más, color más oscuro. La velocidad de pistola y la tasa de solape también cambian la cantidad de pintura por unidad de área, afectando espesor y orientación. Se recomienda fijar modelo de pistola, presión en boquilla y ritmo de pistola como parte de la fórmula.
Tercero, relación de dilución y entorno de cabina. El tipo de diluyente (secado rápido/lento) cambia el nivelado y secado al tacto; la temperatura y humedad afectan la evaporación del solvente y contracción de la película. Con gran fluctuación de temperatura/humedad, la misma fórmula también se desvía. La cabina debe mantener temperatura/humedad estables (ej. 20–25℃, humedad relativa 50%–70%) y calibrar la fórmula en condiciones estándar.
Cuarto, influencia del barniz. El brillo, amarilleo y espesor del barniz de acabado cambian la apariencia del color base. Si el barniz viejo del coche ya amarilleó, al repintar con barniz nuevo de alta transparencia, el color base se verá más "frío". Si es necesario, pulir las áreas adyacentes o aplicar barniz global para unificar la base de brillo.
VII. Diferencias de estrategia de mezclado entre pintura sólida y de efecto
El mezclado de pintura sólida es relativamente directo: tomando L*a*b* medido como objetivo, ajustar pigmentos base blanco/negro y de color para acercar las tres componentes al objetivo; controlar ΔE dentro de 1.5 suele bastar. El punto clave es la pureza y poder cubriente de los pigmentos base, evitando introducir colores extraños.
El mezclado de pintura de efecto es mucho más complejo. Primero fijar la base (luminosidad y tono en visión lateral), luego la diferencia frente-lateral y la intensidad de destello. La idea común: usar pasta de plata o polvo perla para controlar claridad/oscuridad y destello, usar pigmento base transparente para ajustar el tono lateral, usar agente de control para afinar la diferencia frente-lateral. El orden de mezclado es primero la dirección general (blanco/negro, tono principal) y luego detalles (lateral tirando a rojo o verde), midiendo en múltiples ángulos en cada paso, evitando enfocarse en un solo ángulo y arruinar otro.
Para pintura perla también hay que considerar el color de interferencia de la capa perla; diferentes tamaños y recubrimientos de polvo perla presentan diferentes desplazamientos de tono (ej. perla blanca tirando a azul, perla amarilla tirando a oro), tratándolo como variable independiente en el mezclado. Para estas fórmulas de alta dificultad, los fabricantes maduros ofrecen combinaciones de "perla madre + agente de control" y ventanas de adición recomendadas, reduciendo el costo de prueba y error de la tienda.
VIII. Envejecimiento y desviación del color base: cómo igualar color en coche viejo
En coche nuevo, la base es el color de fábrica; en coche viejo, la base es "el color de carrocería ya envejecido". La luz UV hace amarillear el barniz y decolorar ciertos pigmentos orgánicos de la base, causando desviación global del tono. Si se mezcla directo por código de fábrica, el retoque saldrá más nuevo y vívido, desentonando con la pintura vieja circundante.
El método: tomar como base de medición el color de envejecimiento real de la carrocería, no el código de fábrica. El medidor escanea la zona de pintura vieja para obtener L*a*b* real, y la fórmula se calcula inversamente según esto. Para barniz muy amarilleado, se puede lijar y pulir el barniz viejo circundante para reducir la interferencia, o evaluar la apariencia "con barniz viejo" al comparar. En áreas grandes y muy visibles (puertas, guardabarros), se recomienda hacer transición de degradado local, para que el color nuevo y viejo se conecten naturalmente, en vez de juntar con borde duro.
IX. Errores comunes de mezclado y solución de fallas
Los errores frecuentes en mezclado y pulverización provienen mayormente del proceso, no del equipo. Problemas típicos:
Uno, medir un solo punto y ya mezclar. Distintas zonas de la carrocería envejecen desigual y reciben luz distinta, un punto es poco representativo. Medir varios puntos y promediar, evitando marcas de reparación. Dos, ignorar la fuente de luz. El color "exacto" bajo lámpara amarilla del taller se desvía todo a la luz del día. La comparación y aceptación deben hacerse en caja de luz estándar con D65 u otras fuentes. Tres, controlar solo frente en pintura de efecto. Sin controlar diferencia frente-lateral, una banda brillante lateral al sol. Medir multángulo obligatorio. Cuatro, desconexión entre pulverización y mezclado. Mezclar en condiciones ideales pero pulverizar con presión y espesor cambiados, el color se desvía. Fijar parámetros de pulverización en la tarjeta de proceso. Cinco, barniz no compatible. Barniz equivocado o espesor desigual, apariencia global desviada. Unificar sistema y brillo de barniz.
Tabla de solución de fallas:
| Fenómeno | Causa posible | Contramedida |
|---|---|---|
| Diferencia de color evidente al sol | No controlar diferencia frente-lateral / espesor desigual | Medición multángulo, fijar espesor |
| Más nuevo y vívido | Según código de fábrica sin considerar envejecimiento | Tomar color de envejecimiento real de carrocería como base |
| Borde duro y molesto | Retoque de bloque pequeño sin degradado | Pulverización de bloque completo o transición |
| Misma fórmula, dos resultados | Diferencia de lote de pigmento base / instrumento sin calibrar | Controlar lote de pigmento, calibrar medidor |
| Cambia tras barniz | Amarilleo de barniz / brillo desigual | Unificar barniz y base de pulido |
X. Selección y mantenimiento de sistemas de mezclado por computadora
Al seleccionar sistema de mezclado por computadora, el taller debe ver cuatro cosas: precisión y capacidad multángulo del medidor, amplitud y frecuencia de actualización de la biblioteca de fórmulas, si el software advierte metamería, y si el fabricante puede suministrar pigmentos base estables. El hardware es solo la entrada; la biblioteca de fórmulas y los pigmentos base son el núcleo competitivo. Tras puesta en marcha, mantenimiento diario: calibración periódica del instrumento, buen guardado de placa blanca estándar, fuente de luz ambiental estable, usar pigmentos base por FIFO y dentro de vigencia, evitando sedimento y piel.
En gestión de datos, se recomienda guardar los datos de medición, fórmula final, parámetros de pulverización y ΔE de aceptación de cada pedido, formando la "biblioteca de fórmulas exitosas" propia de la tienda. La próxima vez para mismo coche y color, invocar y ajustar, mejorando eficiencia y estabilidad. Para tiendas de cadena, subir datos a la nube para compartir logra "una tienda mezcla, múltiples usan". Esta idea de entregar junto "pintura + datos + proceso" es el valor del sistema de KeXin New Material(kexinMaterials) — no solo da pigmentos base, sino también límites de proceso de mezclado reproducibles.
XI. Conexión con el sistema de pintura de fábrica automotriz
El mezclado de retoque no es un eslabón aislado, debe conectar con el sistema de pintura de fábrica (imprimación electroforética, capa intermedia, pintura de color, barniz). La pintura de color de fábrica pasa por horneado a alta temperatura; la dispersión de pigmentos y orientación de pigmentos de efecto difieren de la reparación a temperatura ambiente, por lo que la fórmula de reparación suele requerir corrección a "estado de reparación" del código de fábrica. Entender el sistema OEM de pintura ayuda a juzgar en qué capa está el color base: a veces el problema de diferencia de color no está en la capa de color, sino en transparencia de base, color de capa intermedia o amarilleo de barniz. Sobre imprimación electroforética y sistema de fábrica completo, puede leer Sistema de pintura de fábrica automotriz y proceso de imprimación electroforética. Dominar la perspectiva de sistema mejora claramente la tasa de acierto y primera calidad.
XII. Tendencia de mezclado digital y gestión de datos de color
El mezclado por computadora hoy tiene hardware maduro (medidor, software de fórmulas); la competencia real va a los "datos". Quien tenga base de datos de color más completa, precisa y fresca, podrá separar la brecha en tasa de acierto de primera mezcla y eficiencia de tienda. La industria pasa de "biblioteca de fórmulas en equipo único" a "plataforma de datos de color en nube colaborativa", con líneas técnicas claras.
Una, compartir biblioteca de fórmulas en nube. El fabricante cubre códigos de fábrica de líneas principales, pero la tienda enfrenta diario "modelo común de la tienda + equipo de la tienda + proceso de la tienda". Subir estas fórmulas exitosas anonimizadas forma efecto red de "una tienda mezcla, múltiples usan", reduciendo prueba y error. Requiere recolección estándar: guardar curva de reflexión, fórmula final, parámetros de pulverización, ΔE de aceptación, no solo anotar "más o menos".
Dos, base de datos espectral reemplaza valor único. Sistemas tempranos solo guardaban tres números L*a*b*, no podían tratar metamería; plataformas modernas guardan curva completa de reflectancia (cada 10 nm), cuantificando diferencia total y comparando punto a punto para advertir riesgo de "valores cercanos pero separados bajo luz". Base espectral mayor da más restricción al algoritmo inverso, recomendación más precisa.
Tres, algoritmo asiste recomendación de fórmula. Basado en fórmulas exitosas históricas + desviación medida, usa modelo óptico de formulación para recomendación iterativa, comprimiendo el proceso de "ajuste a ciegas". Pero claro: algoritmo asiste, no reemplaza; final debe pulverizar placa y aceptar multángulo, porque la pulverización "reprocesa" el color. Cerrar el ciclo de recomendación algorítmica, medición instrumental y pulverización normada es la cadena completa del mezclado digital.
Cuatro, conexión de datos de color con extremo de fabricación. La fábrica ya establece archivo espectral del código en producción; si el extremo de reparación lee ese espectral en vez de solo texto de código, puede corregir directo a "estado de reparación", reduciendo desviación por diferencia de horneado y curado ambiente. Esta homologación de datos entre vehículo y reparación es dirección de alto valor para primera calidad.
El quinto es la base de calidad de datos que no se puede ignorar. Por muy buena que sea la plataforma, si el instrumento no está calibrado, la luz ambiental es inestable y la adquisición no es normalizada, entra basura y sale basura. Por lo tanto, la tienda debe incluir en su rutina la calibración del colorímetro, el mantenimiento de la caja de luz estándar y el SOP de adquisición, y tratar la calidad de los datos como un activo igual de importante que la pintura en sí. Kexin New Materials (kexinMaterials) al promover el paquete de "pintura + datos + proceso", también toma la normalización de adquisición y el intercambio de fórmulas en la nube como puntos de implementación, ayudando a las tiendas de cadena a convertir la experiencia de los maestros veteranos en un activo digital replicable, en lugar de que se pierda con la renuncia del personal.A largo plazo, el valor de los datos de tonalización se extiende también a la trazabilidad de calidad y a los reclamos de seguros. Los datos espectrales y de proceso conservados en cada pedido pueden servir como evidencia objetiva en disputas de color; en escenarios de vehículos usados y reparación por accidente, también pueden demostrar la consistencia del color de retoque con el del vehículo original. Cuando los datos atraviesan toda la cadena "medición de color — fórmula — pulverización — aceptación — trazabilidad", la tonalización automotriz pasa de ser un oficio a convertirse en una ingeniería auditable.
XIII. Lista de configuración estándar del taller de tonalización
Para implementar de forma estable la tonalización por computadora, el taller necesita un conjunto completo de hardware calibrable. La siguiente lista puede servir como línea base de autocomprobación para los talleres de repintado:
Primero, espectrofotómetro (preferiblemente multángulo). Esta es la entrada de datos de la tonalización; se recomienda elegir un modelo con ángulos múltiples como 15°/25°/45°/75°/110°, y equiparlo con placa blanca estándar y trampa negra para calibración periódica, midiendo en un entorno de caja de luz estándar unificada.
Segundo, caja de luz estándar. Con fuentes de luz integradas D65, A, TL84, CWF, etc., para comparación visual y aceptación multifulente, evitando errores de juicio bajo luces cálidas amarillas del taller.
Tercero, utensilios de mezcla y medición. Vasos de mezcla graduados, balanza electrónica (precisión de 0,1 g), varillas de agitación, para dosificar con precisión los bases de color por relación volumétrica o de masa.
Cuarto, control de viscosidad y espesor de película. Copa de viscosidad DIN 4 (con cronómetro), medidores de espesor de película húmeda y seca, para cuantificar los parámetros de pulverización y evitar guiarse por el tacto.
Quinto, equipo de pulverización y curado. Pistola de pulverización (1,2–1,4 mm), sistema de purificación de aire comprimido, infrarrojos o horno, para convertir la fórmula en piezas aceptables.
Sexto, paneles de comparación y biblioteca de fórmulas. Conservar los paneles de fórmulas exitosas de la tienda y los datos de colorimetría correspondientes, formando un activo reutilizable.
Combinando estos seis tipos de equipos con un SOP normalizado, la tonalización por computadora pasa de "a veces precisa" a "siempre estable". El equipo es el esqueleto; los datos y la disciplina son el alma.
XIV. Ciclo de gestión de calidad de tonalización
La tonalización no es una acción única, sino un ciclo cerrado mejorable. Gestionarlo con el enfoque Planificar—Ejecutar—Verificar—Mejorar (PDCA) permite elevar continuamente la tasa de acierto y la eficiencia.
Fase de planificación: adquirir la curva de reflexión de la carrocería con el colorímetro, invocar la biblioteca de fórmulas para calcular la fórmula inicial, y registrar el Δ;E objetivo y la tolerancia multángulo.
Fase de ejecución: dosificar estrictamente según la fórmula, pulverizar según la tarjeta de proceso, fijar presión de pistola, pasada y espesor de película, reproduciendo en conjunto "tonalización" y "pulverización".
Fase de verificación: aceptación colorimétrica multángulo, registrar ΔE de vista frontal y lateral, brillo y apariencia, juzgar si se alcanza la ventana establecida; si no cumple, volver a la fase de planificación para ajustes finos.
Fase de mejora: conservar los datos de colorimetría, fórmula, proceso y aceptación de cada pedido en la biblioteca en la nube, convirtiéndolos en punto de partida para el próximo mismo color del mismo vehículo, y realizar análisis de causa raíz de las desviaciones frecuentes.
Este ciclo parece tedioso, pero convierte el "tacto del maestro veterano" en "activo de la tienda". Cuando los datos ruedan continuamente, la tonalización pasa del arte a la ingeniería, la tasa de reproceso y los costos bajan, y la satisfacción del cliente sube.
XV. Suplemento de errores comunes en tonalización
Además de los puntos anteriores, hay varios errores que se pasan por alto fácilmente:
Error 1: Un instrumento caro es necesariamente preciso. Falso. Por caro que sea el colorímetro, sin calibración y con luz ambiental caótica, los datos no son confiables. La calibración y el SOP determinan más la confiabilidad que el precio.
Error 2: Cuanto más completa la biblioteca de fórmulas, mejor. Falso. Una biblioteca grande pero con datos sucios, recomienda peor. Mejor una biblioteca pequeña pero con cada registro limpio y trazable.
Error 3: Aceptar solo a la luz del día. Falso. El cliente puede ver el auto en un estacionamiento subterráneo o bajo luces de calle nocturnas; debe haber aceptación multifulente.
Error 4: Una pequeña diferencia de color equivale a éxito. Falso. También hay que ver la diferencia frontal-lateral, el brillo y la consistencia tras envejecimiento; juzgar solo por ΔE lleva a errores de omisión.
Incluir estos errores en la capacitación evita muchos desvíos.
Preguntas frecuentes
P: ¿La tonalización por computadora garantiza al 100% que no habrá diferencia de color?
R: No. La tonalización por computadora objetiva la medición de color y el cálculo de fórmulas, y mejora mucho la tasa de acierto, pero el color final también se ve afectado por el espesor de película de pulverización, la presión de aire, temperatura y humedad, el barniz y la base de envejecimiento. Con ΔE instrumental dentro de 1,0, si el proceso de pulverización está fuera de control aún puede haber desviación. Tonalizar bien es solo el prerrequisito; pulverizar bien es el resultado.
P: ¿Qué valor de ΔE se considera aceptable?
R: La experiencia de la industria es: ΔE*ab menor a 1,0 es casi imperceptible al ojo humano, 1,0–1,5 es estándar alto, 1,5–2,0 generalmente aceptable, 2,0–3,0 visiblemente evidente y requiere reproceso, mayor a 3,0 no cumple. Las pinturas de efecto también requieren control de diferencia frontal-lateral por ángulo, no solo ΔE total.
P: ¿Por qué la pintura metálica es más difícil de tonalizar que la pintura lisa?
R: La pintura metálica contiene escamas metálicas, y el color cambia según el ángulo de observación (color dependiente del ángulo). Con la misma fórmula, distinto espesor de película o presión de aire al pulverizar cambia la orientación de las escamas, y el color frontal-lateral difiere. Debe usarse colorímetro multángulo para controlar por separado la diferencia de color en múltiples ángulos, mucho más difícil que la pintura lisa que solo mira L*a*b*.
P: ¿Por qué el repintado de autos viejos siempre se ve "demasiado nuevo"?
R: El barniz del auto viejo amarillea y la pintura base se desvanece, el color real de la carrocería ya se desplazó. Si se tonaliza según el código de color nuevo de fábrica, el parche quedará más nuevo y vivo. El procedimiento correcto es tomar como base el color envejecido medido en la carrocería para colorimetría y cálculo inverso de fórmula, y hacer transición de empalme en zonas de alta visibilidad.
P: ¿Qué es la metamería y puede detectarla la tonalización por computadora?
R: La metamería ocurre cuando dos colores se ven distintos bajo diferentes fuentes de luz (diferente curva de reflexión espectral). Comparar bajo una sola lámpara da falsa "coincidencia". La tonalización por computadora adquiere la curva de reflexión espectral completa y puede aceptar bajo múltiples fuentes en caja de luz estándar, identificando el riesgo de metamería.
P: ¿Por qué si la tonalización es correcta, al pulverizar sale desviado?
R: La variable más común es el espesor de película de pintura y la presión de la pistola. El espesor cambia el número de capas y orientación de pigmentos de efecto; la presión cambia la finura de atomización y el tendido de las escamas metálicas. Se debe fijar en la tarjeta de proceso el modelo de pistola, presión en boquilla, ritmo de pasada, junto con la fórmula como un todo.
P: ¿El barniz afecta el color final?
R: Sí. El brillo, espesor y amarilleo del barniz cambian la apariencia de la capa inferior. El barniz viejo ya amarilleó, el nuevo es más transparente, la capa inferior se ve más fría. Si es necesario, pulir uniformemente o aplicar barniz global, estableciendo una base de brillo consistente antes de comparar.
P: ¿Cómo mantener un colorímetro?
R: Calibrar periódicamente con placa blanca estándar y trampa negra; guardar la placa blanca estándar a oscuras y sin humedad; entorno de medición con luz estable; usar bases de color por FIFO y dentro de vigencia, evitando sedimentación y costra; conservar datos de colorimetría y fórmula de cada pedido para formar una biblioteca propia de éxitos.
P: ¿Debe la tienda crear su propia biblioteca de fórmulas?
R: Muy recomendable. La biblioteca total del fabricante cubre gamas principales, pero las "fórmulas de combate" de modelos y procesos comunes de la tienda se ajustan más a la realidad. Conservar y compartir valor de colorimetría, fórmula, parámetros de pulverización y ΔE de aceptación mejora notablemente eficiencia y estabilidad, especialmente en tiendas de cadena.
P: ¿En qué difiere la tonalización de repintado de la de fábrica?
R: La fábrica pintura en línea de horneado a alta temperatura por lotes, dispersión de pigmento y orientación de efecto estables, producción masiva por código de color; el repintado es pieza única curado a temperatura ambiente, debe enfrentar base de envejecimiento, empalme local y diferencias de equipo. La fórmula de repintado suele requerir corrección "estado repintado" al código de fábrica, dependiendo más de instrumentos y disciplina de proceso.
Lecturas complementarias
- Principio de pigmentos de efecto en pintura de color automotriz (perla/metálico): comprender a fondo el comportamiento óptico de las escamas metálicas y perladas es la base para controlar el color dependiente del ángulo y la tasa de acierto en tonalización de pinturas de efecto.
- Sistema de pintura de fábrica automotriz y proceso de imprimación electroforética: juzgar desde la perspectiva OEM los niveles de origen de diferencia de color, estableciendo el pensamiento integral de conjunto "base — intermedia — color — barniz".
- Mecanismo hidrófobo del recubrimiento nano cerámico para autos: conocer el efecto del recubrimiento cerámico sobre el barniz en el brillo y apariencia, evitando confundir el efecto del recubrimiento con diferencia de color.
- Limpieza del taller de pulverización automotriz y diseño de cabina: flujo de aire, filtración y control ambiental
- Protección de recubrimiento del sistema de tres electricidades de vehículos de nueva energía
- Sistema de pintura de retoque automotriz: pintura sólida 2K, base + barniz y monocomponente