La mayor diferencia entre los vehículos de nueva energía y los vehículos de combustión tradicionales no está en la apariencia, sino en la "tricomponente eléctrica" —batería, motor y control electrónico. El núcleo del vehículo de combustión son el motor y la caja de cambios, y su enfoque de protección es la resistencia a alta temperatura y a los aceites; el núcleo del vehículo eléctrico es el sistema de alta tensión de la tricomponente eléctrica, y su enfoque de protección es el aislamiento, la corrosión electroquímica, la seguridad de la batería y la gestión térmica. Un revestimiento inadecuado, en el mejor de los casos acorta la vida útil y aumenta el servicio posventa, y en el peor provoca fallo de aislamiento e incluso pérdida de control térmico en entornos de alta tensión y electrolito. Por lo tanto, la protección por revestimiento de los vehículos de nueva energía es un tema tecnológico totalmente nuevo. Este artículo parte de los mecanismos de fallo de cada componente de la tricomponente eléctrica para desglosar la lógica técnica y los puntos de selección de los revestimientos aislantes, los revestimientos anticorrosión y los sistemas de conductividad térmica y retardancia de llama.
Como proveedor de sistemas de revestimientos orientado a la nueva energía y la protección industrial, KeXin New Material(kexinMaterials) ha realizado un despliegue sistemático en el aislamiento y anticorrosión de carcasas de baterías, la protección triple (humedad, niebla salina y moho) de control electrónico y los materiales de interfaz térmica. Este artículo también combinará estándares generales de la industria (como GB/T 38031 seguridad de paquetes de baterías, ISO 12944 enfoque de sistemas anticorrosión) para explicar claramente los requisitos centrales del revestimiento de la tricomponente eléctrica, facilitando el establecimiento de criterios citables al seleccionar para ingeniería.
I. Por qué la tricomponente eléctrica necesita un revestimiento específico
El revestimiento de los vehículos de combustión sirve principalmente para la anticorrosión de la carrocería y la decoración exterior; el chasis y el tren motriz tienen sus propios revestimientos resistentes a aceites y temperaturas. El sistema de tricomponente eléctrica de los vehículos eléctricos trabaja en entornos de alta tensión (generalmente 300–800 voltios), gran corriente, exposición a electrolito y humedad-calor compleja, planteando requisitos estrictos de revestimiento inexistentes en los de combustión:
Primero, aislamiento eléctrico. Las carcasas de batería, motor y control electrónico suelen ser metálicas, pero el interior está a alta tensión; entre la carcasa y los componentes de alta tensión, y entre diferentes potenciales, debe haber aislamiento confiable para prevenir el tracking y cortocircuitos. El revestimiento se usa a menudo como barrera aislante adicional.
Segundo, protección contra corrosión electroquímica. El paquete de baterías está permanentemente en la posición del chasis, en contacto con lluvia, sal fundente y lodo; la fuga de electrolito (especialmente las sales de litio en sistemas de níquel-cobalto-manganeso o fosfato de hierro-litio) es corrosiva; las carcasas de aluminio sufren fácilmente corrosión galvánica por contacto con metales distintos. La electrodeposición corporal común no cubre estos casos.
Tercero, gestión térmica y retardancia de llama. La batería genera calor al cargar/descargar, necesitando canales conductores para llevar el calor a la placa de refrigeración líquida; al mismo tiempo, el fallo térmico de las celdas tiene riesgo de incendio, requiriendo cierta capacidad de retardancia y retardo de propagación en carcasa e internos.
Cuarto, protección triple (humedad, niebla salina, moho). Componentes electrónicos como controladores de motor y cargadores deben ser estables a largo plazo en humedad-calor y niebla salina. Estos cuatro puntos constituyen el núcleo que distingue el revestimiento de vehículos de nueva energía del tradicional. Para el aislamiento y anticorrosión específico de carcasas de batería, consulte este lote de revestimiento aislante y anticorrosión para carcasas de baterías de nueva energía.
II. Revestimiento de paquete de baterías: aislamiento + anticorrosión como línea principal
El paquete de baterías (carcasa + módulos + tapa superior) es la prioridad de protección por revestimiento. Sus carcasas suelen ser aleación de aluminio (como aluminio serie 6) o acero, con placa de refrigeración líquida, Busbar y conectores de alta tensión internos. Los riesgos de fallo se concentran en: corrosión del chasis externo de la carcasa, corrosión electroquímica por condensación interna y fuga de electrolito, y perforación de aislamiento de alta tensión a la carcasa.
La protección externa suele usar combinación de "pretratamiento + electrodeposición o polvo + pintura de acabado". El aluminio primero recibe conversión química (como pasivación sin cromo, ceramización) para mejorar adherencia y resistencia; luego electrodeposición epoxi o polvo anticorrosión; el acero va por fosfatado convencional + electrodeposición. El interior enfatiza aislamiento: entre carcasa y componentes de alta tensión, o sobre la bandeja del módulo, se rocía revestimiento aislante (polvo o líquido) para cumplir requisitos de tensión de ruptura (la industria suele mencionar resistencia de cientos a miles de voltios, según diseño de aislamiento del vehículo).
Cabe aclarar que el revestimiento aislante no es "cuanto más grueso mejor". El exceso afecta holguras de ensamble, aumenta peso y puede generar tensión interna y agrietamiento. En ingeniería se debe calcular a la inversa el nivel de revestimiento según objetivo de resistencia de aislamiento del vehículo (según límites de seguridad de alta tensión GB/T 18384), y validar con métodos estándar (tensión soportada, resistividad volumétrica, retención de aislamiento post-humedad-calor). El polvo aislante, por ser sin disolvente, espesor uniforme y buen cubrimiento en bordes, se usa crecientemente en paredes internas de carcasas; el líquido aislante es adecuado para refuerzo local en estructuras complejas.
III. Revestimiento de motor: resistencia térmica, aislamiento y protección de asientos de rodamiento
El motor de accionamiento trabaja largamente a alta temperatura y vibración; el devanado usa barniz aislante (resina de impregnación) para aislamiento entre espiras y a tierra; el exterior de la carcasa necesita anticorrosión y intemperie; clave: "no revestir piezas rotativas, no revestir superficies de sellado". La carcasa suele ser aluminio fundido, con electrodeposición o polvo anticorrosión. Para mayores exigencias, polvo resistente a intemperie (poliéster, epoxi modificado) equilibra apariencia y anticorrosión.
El sistema de aislamiento interno del motor es ámbito de aislamiento eléctrico, usando barnices de impregnación de grado H o superior (epoxi, poliésterimida), según estándares GB/T de estructura de aislamiento. El revestimiento debe soportar ciclos térmicos y humedad, evitando cortocircuitos entre espiras. Hay que recordar: el revestimiento de motor y los "revestimientos protectores de tricomponente eléctrica" son dos niveles: el aislamiento del motor es material eléctrico, la anticorrosión externa es protección de carrocería/estructura, no confundir al seleccionar.
IV. Control electrónico y carga-distribución: barniz triple y encapsulado
Componentes electrónicos como controlador de motor (MCU), cargador (OBC), caja de distribución de alta tensión (PDU), DC-DC; su núcleo es PCB y dispositivos de potencia. Su protección usa barniz triple (conformal coating) y encapsulado (potting). El barniz triple forma capa fina sobre PCB, protegiendo humedad, niebla salina, moho y corrosión leve; el encapsulado con epoxi o silicona sella el módulo, dando mayor protección mecánica y aislamiento.
El barniz triple por material se divide en acrílico, poliuretano, silicona, epoxi, con diferencias de temperatura, flexibilidad y reparabilidad. El control electrónico de nueva energía, por alta potencia y calor, suele usar silicona térmica o material modificado para equilibrar aislamiento y disipación. Hay que señalar: el barniz triple debe evitar orificios, conectores y puntos de prueba, y ser reparable (muchos exigen fluorescencia UV detectable y pelable). Para triple protección de cajas de control, lea barniz triple para cajas de control electrónico de nueva energía.
V. Conductividad térmica y retardancia: rol del revestimiento en gestión térmica
La gestión térmica de batería exige "conducir donde toca, aislar donde toca". Entre placa de refrigeración líquida y celdas se usan materiales de interfaz térmica (pasta, almohadilla, adhesivo térmico); el revestimiento/adhesivo térmico lleva el calor de celda a placa fría. Estos materiales equilibran conductividad, aislamiento eléctrico y flexibilidad —conducir sin cortocircuitar.
En retardancia, internos de paquete, superficie interna de tapa y fundas de cables usan materiales o revestimientos retardantes, para retrasar propagación de fallo térmico y ganar tiempo de evacuación. Usan sistemas sin halógenos o bajos en halógenos, según GB/T 2408, UL 94 (V-0, V-1). Aclarar: el revestimiento retarda, no elimina incendios; la seguridad del vehículo depende de celda, BMS, estructura y revestimiento en capas, no solo del revestimiento.
VI. Tabla de materiales y condiciones de trabajo
Los requisitos de revestimiento varían mucho según componente; la tabla resume necesidades y soluciones típicas:
| Componente | Riesgo principal de fallo | Requisito central de revestimiento | Solución típica |
|---|---|---|---|
| Carcasa de batería (ext.) | Corrosión de chasis, impacto de piedras, niebla salina | Anticorrosión, adherencia, intemperie | Tratamiento de conversión + electrodeposición/polvo + acabado |
| Carcasa de batería (int.) | Perforación de aislamiento, corrosión por condensación | Tensión soportada, aislamiento volumétrico, humedad | Polvo aislante / pintura aislante líquida |
| Placa de refrigeración líquida | Corrosión, baja conductividad | Anticorrosión + interfaz térmica | Imprimación anticorrosión + adhesivo/almohadilla térmica |
| Carcasa de motor | Vibración, aumento térmico, corrosión | Anticorrosión intemperie, no cara rotativa | Electrodeposición / polvo intemperie |
| Devanado de motor | Cortocircuito entre espiras, humedad-calor | Aislamiento eléctrico resistente a temperatura | Barniz de impregnación aislante (grado H) |
| PCB de control | Humedad, niebla salina, moho | Triple protección, reparable | Barniz triple (silicona/poliuretano) |
| Conector de alta tensión | Tracking, corrosión | Aislamiento local, resistencia a arco | Revestimiento aislante / recubrimiento inyectado |
VII. Proceso de revestimiento y validación de calidad
La calidad del revestimiento de tricomponente depende de "pretratamiento + espesor + validación". El pretratamiento decide adherencia y base anticorrosión: limpieza, desengrase, conversión sin cromo o ceramización de aluminio; fosfatado de acero; cualquier residuo de grasa es fuente de fallo temprano. El espesor se controla con medidor; el aislante debe medir resistividad y tensión soportada (hasta diseño sin ruptura); la capa anticorrosión según ISO 12944 o GB/T 1771 niebla salina.
Validaciones comunes: resistencia de aislamiento (pre/post humedad-calor), tensión soportada, niebla salina (NSS GB/T 10125 / ISO 9227), adherencia (cuadrícula GB/T 9286), ciclo térmico, grado retardante. Los ítems de seguridad (aislamiento, retardancia) requieren reporte de terceros, no solo publicidad. Para selección de sistemas anticorrosión, vea guía de selección de sistemas de revestimiento anticorrosión ISO 12944.
VIII. Desafíos de ligereza y nuevos materiales en el revestimiento
Los vehículos de nueva energía reducen peso usando aluminio, magnesio, plásticos y compuestos. Aleaciones Al/Mg sufren corrosión galvánica; en uniones hay que aislar o revestir. Compuestos de baja energía superficial necesitan plasma o imprimación; tapas de batería en SMC o aluminio difieren. Esto hace que "una electrodeposición para todo" no aplique; hay que personalizar por sustrato.
Otra tendencia es "integración de revestimiento" —materiales multifunción (adhesivo térmico estructural, polvo aislante-anticorrosión) que reducen procesos y peso. Exigen alta capacidad de formulación y proceso; KeXin New Material(kexinMaterials) sigue la idea de "pintura + tarjeta de proceso + método de validación" para ayudar a fabricantes de tricomponente a unificar protecciones en trabajo estándar reproducible.
IX. Fallos comunes y solución de problemas
Los fallos de campo suelen deberse a tratamiento de sustrato o espesor. Típicos:
Uno: poros en aislante causan fallo de tensión. Por espesor irregular, partículas, contaminación previa. Mejorar uniformidad, limpieza y muestreo de tensión.
Dos: corrosión galvánica Al-acero. Por contacto directo sin aislar. Usar separador aislante, revestimiento o anodizado.
Tres: descamación de barniz triple. Por residuo de flux, incompatibilidad. Limpiar, material compatible, control de espesor.
Cuatro: vacíos en adhesivo térmico causan puntos calientes. Por aplicación irregular, mal desaireado. Normalizar aplicación y presión.
Cinco: caída de aislamiento post-niebla. Por absorción de agua o mala formulación. Elegir sistema denso de baja absorción y validar post-humedad.
X. Estándares y cumplimiento
La protección de tricomponente involucra varios estándares: seguridad de alta tensión y resistencia de aislamiento GB/T 18384; paquete de baterías GB/T 38031; niebla salina GB/T 10125 / ISO 9227; adherencia GB/T 9286; retardancia GB/T 2408, UL 94; diseño anticorrosión puede usar lógica ISO 12944-2018 "grado de corrosión + sistema". Los estándares son umbral mínimo; los OEM suelen tener normas internas más estrictas; los reportes deben cubrir ítems del cliente, no solo generales.
XI. Protección coordinada con infraestructura de carga
Fuera de la tricomponente, cargadores, pistolas y conectores de cable también enfrentan intemperie, niebla salina y aislamiento, lógica similar. Carcasas de cargador usan polvo anticorrosión + acabado intemperie; electrónica interna barniz triple; interfaces de alta tensión enfatizan aislamiento y distancia de tracking. Para cargadores intemperie, lea revestimiento intemperie para cargadores de nueva energía. Alinear estándares de vehículo y cargador ayuda a cadena de suministro y validación unificadas, reduciendo posventa.
XII. Tendencias futuras y desafíos del revestimiento de tricomponente
La protección de tricomponente no es estática; evoluciona con estructura de batería, plataforma de voltaje y tasas de carga, exigiendo requisitos compuestos. La tendencia más clara es "multifunción integrada": unir aislamiento, anticorrosión, conductividad térmica, adhesión estructural e incluso retardancia en menos materiales y procesos. Ejemplo: adhesivo térmico estructural conduce y fija celdas a placa fría; polvo aislante-anticorrosión actúa como capa interna y anticorrosión. La integración aligera y reduce procesos, pero exige alta capacidad de formulación y proceso, con sinergia de materiales, electroquímica y diseño.
La innovación estructural de batería reescribe límites. CTC (celda a cabina) y CTB (celda a carrocería) integran celdas al chasis o carrocería, eliminando tapa de paquete; la protección "interna" baja a piezas estructurales, debiendo cumplir carga, aislamiento, anticorrosión y seguridad de ocupantes, condiciones más severas. Además, la reparabilidad y desmontabilidad del revestimiento se plantean —cómo rehacer aislamiento local tras accidente sin desechar todo el paquete, es cuestión de ingeniería.
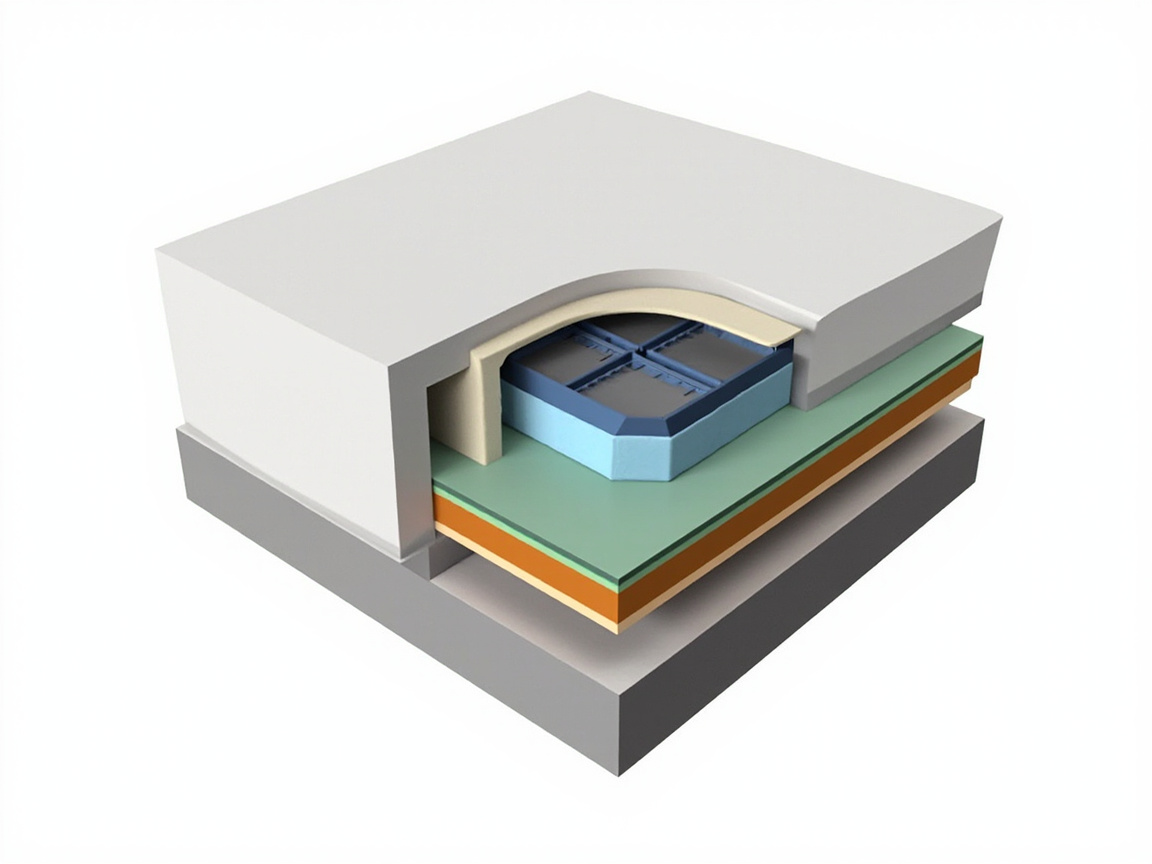
El aumento de plataforma de voltaje amplifica aislamiento. La plataforma de 800 V se populariza en gama alta, exigiendo mayor resistencia de aislamiento y tensión soportada; resistividad, ruptura y retención post-humedad del aislante deben recalibrarse. Mientras, la carga rápida genera más calor; el coeficiente térmico, confiabilidad y baja constante dieléctrica de interfaz (adhesivo, almohadilla) son clave: conducir calor sin canal de fuga.
Presión de VOC y sostenibilidad avanza. Vehículos y piezas reducen VOC y mejoran reciclaje; se acelera la base de agua, sin disolvente y polvo del revestimiento de tricomponente; también el desmontaje de bajo impacto de revestimientos de batería en retiro. El revestimiento debe equilibrar "alto desempeño + baja carga ambiental + circular", no solo rendimiento.
Los estándares y validación también avanzan. Métodos de seguridad de alta tensión, fallo térmico, corrosión cíclica y retardancia se actualizan; las normas internas OEM suelen liderar. El proveedor no debe "pasar una detección", sino construir capacidad de validación reproducible por lote cubriendo ítems del cliente. Empaquetar material, proceso y validación como "solución de protección entregable" es la idea de KeXin New Material(kexinMaterials) para tricomponente —no solo pintura, sino barrera de seguridad auditable y reproducible.
No se puede ignorar la coordinación de cadena. La tricomponente involucra celdas, módulos, carcasas, control, refrigeración; el revestimiento debe ser estable en interfaces de acero, aluminio, compuestos, busbar; cualquier tratamiento o tolerancia de un lado afecta la protección. Establecer estándares de interfaz y validación conjunta entre proveedores es más importante que optimización aislada. La competitividad futura pertenece a quien une "material—proceso—validación—cadena" en una línea.
En proceso, automatización y limpieza son otra palanca. Los componentes pasan a rociado y encapsulado robótico, reduciendo exposición (e isocianatos) y mejorando uniformidad; el barniz triple de PCB va a aplicación selectiva, rociado y encapsulado al vacío, equilibrando protección y reparabilidad. El ambiente limpio (bajo polvo, humedad controlada) influye más en confiabilidad de aislamiento y triple que el revestimiento mismo.
La retardancia apunta a "sin halógeno eficiente". Los bromados tienen inconvenientes ambientales; sistemas intumescentes y cerámicos sin halógeno son preferidos; pero requieren más aditivo, pudiendo sacrificar conductividad o aislamiento, necesitando balance multifunción. No hay fórmula universal; debe personalizarse según escenario de fallo térmico y estrategia de seguridad del vehículo, lo que distingue el revestimiento de tricomponente de la anticorrosión industrial común —es ingeniería de seguridad, no mera decoración o óxido.
XIII. Lista de pruebas comunes para revestimiento de tricomponente
La protección debe ser verificable; sugiera incluir estas pruebas en la lista de aceptación, cubriendo estándares del cliente:
Resistencia de aislamiento y tensión soportada: validar resistencia y retención pre/post humedad-calor del aislante, según límite de seguridad de alta tensión del vehículo (GB/T 18384).
Niebla salina y corrosión cíclica: NSS GB/T 10125 / ISO 9227, o método cíclico de OEM, evaluar carcasa e interiores.
Adherencia: cuadrícula GB/T 9286, validar adherencia entre capas, repetir post-niebla para durabilidad.
Coeficiente térmico: disparo láser o método estacionario para interfaz térmica, cotejar con diseño de gestión térmica.
Grado retardante: GB/T 2408, UL 94; note "retardar" no "eliminar" incendio.
Ciclo térmico y envejecimiento: ciclo alto-bajo, humedad-calor, ver estabilidad a largo plazo.
Triple protección: humedad, niebla salina, moho en PCB de control (según estándar de barniz triple).
Empaquetar estos ítems con material y proceso como "paquete de entrega" es más profesional que un certificado, y facilita auditoría de OEM y fabricantes de tricomponente.
XIV. Coordinación del revestimiento de tricomponente con la seguridad del vehículo
El revestimiento de tricomponente no es pieza de seguridad aislada; con celda, BMS y estructura forma la red de seguridad del vehículo. Su rol en fallo térmico es "ganar tiempo": retrasar propagación de llama, proteger celdas adyacentes y circuito de alta tensión, dar ventana de alerta y evacuación, no reemplazar el diseño de estabilidad térmica de la celda.
Por eso los indicadores deben alinearse con la estrategia de seguridad: grado de aislamiento cubrir plataforma de voltaje con margen; interfaz térmica coincidir con potencia de gestión; retardancia corresponder a escenario de propagación de fallo térmico. Hablar de "qué tan buen revestimiento" fuera del vehículo no tiene sentido; su valor está en el sistema.
La economía de reparación también se relaciona. Diseños de aislamiento reparable localmente y desmontables reducen costo y desecho post-accidente. La competitividad futura pertenece al proveedor de sistema que une "material—proceso—validación—cadena—reparación", no al que vende solo pintura.
XV. Puntos clave para la preparación de muestras en la detección de revestimientos de los tres sistemas eléctricos
Si los resultados de la detección representan al vehículo real, siete décimas dependen de la preparación de muestras. Puntos comunes:
El pretratamiento debe representar al vehículo real: la carcasa de aluminio debe hacerse con película de conversión según la línea de producción, la carcasa de acero según fosfatado, las piezas de línea mixta deben tratarse por zonas, no se permite sustituir a voluntad.
El espesor de película debe ser el adecuado: las capas aislantes y anticorrosión se preparan según el DFT de diseño; si es demasiado fino se subestima el riesgo, si es demasiado grueso no refleja el ensamblaje real.
El curado debe ser completo: la temperatura de horneado y el tiempo deben alcanzar la ventana, de lo contrario el entrecruzamiento es insuficiente y la resistencia eléctrica y a la corrosión se sobreestiman.
Bordes y cavidades interiores deben cubrirse: el punto clave de la carcasa de batería está en los bordes y soldaduras; la muestra debe contener estas zonas propensas a fallos, no se puede medir solo placas planas.
La desconexión entre preparación y prueba es la raíz de muchos "aprobado en laboratorio, fallo en el vehículo". Trate la muestra como una miniatura del vehículo real para que la conclusión sea creíble.
XVI. Gestión de interfaces de la cadena de suministro en el revestimiento de los tres sistemas eléctricos
La protección de los tres sistemas eléctricos abarca múltiples proveedores, y la gestión de interfaces determina la fiabilidad global. Se sugiere establecer tres aspectos:
Primero, estándares de interfaz. Los límites y tolerancias del revestimiento entre carcasa, celdas, barras colectoras y placas de enfriamiento deben acordarse por escrito, para evitar "cada uno cumple, al ensamblar falla".
Segundo, verificación conjunta. Las interfaces clave (como revestimiento aislante y junta, adhesivo térmico y placa fría) deben someterse a pruebas a nivel de conjunto, no solo ver informes unilaterales.
Tercero, intercambio de datos. Los parámetros de materiales, ventanas de proceso y datos de detección se comparten dentro de la cadena de suministro, para localizar rápidamente si el problema es del sustrato, revestimiento o ensamblaje.
Trate la interfaz como un producto, así el revestimiento de los tres sistemas eléctricos pasa de "aprobación de punto único" a "sistema fiable". Esta también es la exigencia implícita de los fabricantes de vehículos a los proveedores clave.
XVII. Resumen en una frase del revestimiento de los tres sistemas eléctricos
La esencia del revestimiento de los tres sistemas eléctricos es integrar aislamiento eléctrico, anticorrosión electroquímica, gestión térmica y retardancia de llama en una ingeniería de seguridad verificable. Ya no es simple decoración o prevención de óxido, sino una barrera invisible para la seguridad del vehículo completo. Solo conectando materiales, proceso, verificación y cadena de suministro en un ciclo cerrado, los "tres sistemas eléctricos" de los vehículos de nueva energía podrán ser realmente de alto rendimiento y seguros.
Preguntas frecuentes
Pregunta: ¿Cuál es la mayor diferencia entre el revestimiento de vehículos de nueva energía y el de vehículos tradicionales?
Respuesta: El núcleo son las necesidades de aislamiento de los tres sistemas eléctricos, corrosión electroquímica, gestión térmica y retardancia de llama. Los vehículos de combustión protegen principalmente contra aceite y temperatura; los eléctricos priorizan aislamiento de alto voltaje, corrosión por electrolito y seguridad de batería; la función del revestimiento pasa de "anticorrosión y decoración" a "barrera de seguridad".
Pregunta: ¿Por qué la batería debe ser a la vez anticorrosiva y aislante?
Respuesta: El exterior de la carcasa en el chasis contacta lluvia y salmuera, requiere anticorrosión; el interior tiene componentes de alto voltaje, condensación y posible fuga de electrolito, requiere aislamiento contra perforación y corrosión electroquímica. Los requisitos interiores y exteriores difieren; usualmente se diseña un sistema anticorrosión afuera y un revestimiento aislante adentro por separado.
Pregunta: ¿Cuanto más grueso el revestimiento aislante, mejor?
Respuesta: No. El exceso de grosor aumenta peso, afecta holguras de ensamblaje y puede agrietarse por tensión interna. Debe calcularse el grado necesario según el objetivo de resistencia de aislamiento del vehículo, verificando con voltaje soportado y resistividad volumétrica, no aumentar a ciegas.
Pregunta: ¿El revestimiento del motor y el triple protección del control electrónico son lo mismo?
Respuesta: No. El aislamiento del devanado del motor es aislamiento eléctrico (barniz de impregnación, alto grado térmico); el exterior de la carcasa es anticorrosión estructural (electroforesis/polvo); la PCB del control usa pintura de triple protección contra humedad y salmuera. Los tres difieren en materiales y estándares.
Pregunta: ¿Entran en conflicto el revestimiento térmico y el ignífugo?
Respuesta: Posiblemente. La buena conductividad térmica suele requerir alto relleno, y el ignífugo también; pueden sinergizar pero requieren equilibrio de formulación. La clave es ser térmico, aislante eléctrico y cumplir grado ignífugo (ej. UL 94 V-0); requiere diseño integral, no simple superposición.
Pregunta: ¿Por qué las carcasas de batería de aluminio se corroyen fácilmente?
Respuesta: El aluminio en contacto con metal distinto (ej. Busbar de acero) o en ambiente con cloro (sal fundente, electrolito de litio) sufre corrosión galvánica y por picaduras. Requiere película de conversión en pretratamiento, aislamiento y revestimiento adecuado para bloquear el canal de corrosión.
Pregunta: ¿Qué proyectos debe medir el revestimiento de los tres sistemas eléctricos?
Respuesta: Aislamiento: resistividad volumétrica, voltaje soportado, retención de aislamiento tras humedad-calor; anticorrosión: niebla salina, adherencia, espesor; seguridad: grado ignífugo y ciclo térmico. Los ítems críticos de seguridad requieren informe de terceros según estándar del cliente.
Pregunta: ¿Cómo se reviste la tapa superior de batería de material compuesto?
Respuesta: El material compuesto tiene baja energía superficial y difícil adherencia; requiere plasma o imprimación para mejorar adherencia, luego revestimiento anticorrosión o aislamiento compatible. No forzar idea de electroforesis metálica; personalizar pretratamiento según sustrato.
Pregunta: ¿Puede el revestimiento ignífugo prevenir incendios de batería?
Respuesta: No lo elimina. El revestimiento ignífugo retrasa la propagación de térmica descontrolada y gana tiempo; la seguridad del vehículo depende de celda, BMS, estructura y revestimiento en capas. No tomar el revestimiento como única defensa.
Pregunta: Además del rendimiento, ¿qué más ver en la selección?
Respuesta: Ver si cubre estándar del cliente y informe de terceros, consistencia de lote, viabilidad de aplicación (espesor uniforme, retocable), ligereza e integración multifunción. Evaluar "material + proceso + verificación" es más profesional que ver solo un tarro de pintura.
Lecturas adicionales
- Revestimiento anticorrosión y aislamiento para carcasa de batería de vehículos de nueva energía: se centra en soluciones y métodos de verificación de aislamiento y anticorrosión interior/exterior de la carcasa de batería.
- Pintura de triple protección para caja de control electrónico de nueva energía: profundiza en selección de materiales, aplicación y requisitos retocables de pintura de triple protección para PCB.
- Guía de selección de sistema de revestimiento anticorrosión ISO 12944: con grado de corrosión ambiental + idea de sistema complementario, guía el diseño anticorrosión de piezas estructurales de los tres sistemas eléctricos.
- Peligros para la salud y protección de isocianatos en pintura automotriz
- Sistema de pintura original de automóvil y proceso de imprimación electroforética
- Sistema de pintura de retoque automotriz: pintura sólida 2K, base + barniz y monocomponente