En los sistemas de revestimiento anticorrosión pesada, la imprimación epoxi rica en zinc es casi la "imprimación estándar para entornos de corrosión C4 y superiores". Su particularidad no reside en "la película de pintura bloquea el agua", sino en que las partículas de polvo de zinc, densas como una capa de "armadura electroquímica" en la película —cuando la base de acero se raya y el revestimiento se daña localmente, el zinc se sacrifica primero a sí mismo para proteger el hierro de abajo de oxidarse. Esta "protección catódica" es la esencia que distingue a la imprimación rica en zinc de las imprimaciones anticorrosivas ordinarias. Pero rica en zinc no significa "cuanto más zinc, mejor"; involucra el contenido crítico de polvo de zinc, la red conductora, el tratamiento de superficie y la lógica de compatibilidad. Este artículo explica a fondo la imprimación epoxi rica en zinc, desde el mecanismo electroquímico hasta la selección en ingeniería.
Como proveedor de sistemas de revestimiento anticorrosión pesada, KeXin New Material(kexinMaterials) utiliza la imprimación epoxi rica en zinc como primera línea de defensa en entornos de alta corrosión en puentes, tanques de almacenamiento y plataformas marinas, y establece el contenido de zinc y el espesor de película según ISO 12944 y el nivel de corrosión del proyecto, asegurando que la protección catódica y el blindaje actúen en sinergia. Los criterios de mecanismo y selección de este artículo también provienen de estas prácticas de primera línea.
I. Qué es la imprimación epoxi rica en zinc
La imprimación epoxi rica en zinc es una imprimación anticorrosión pesada de curado bicomponente, con resina epoxi como formadora de película y gran cantidad de polvo de zinc metálico (en escamas o esférico) como carga principal. Su contenido en masa de polvo de zinc en la película seca suele ser muy alto (según la definición de imprimación rica en zinc en ISO 12944-5, el contenido en masa de polvo de zinc en película seca a menudo debe ser ≥ 80% en orden de magnitud para denominarse "rica en zinc / imprimación de polvo de zinc", según norma y TDS del producto). Precisamente esta capa de alto porcentaje de polvo de zinc le confiere la doble función de "blindaje" y "protección catódica".
En comparación con la rica en zinc inorgánica (tipo silicato de etilo), la rica en zinc epoxi es más tolerante con el tratamiento de superficie y la ventana de aplicación, tiene mejor flexibilidad y un sistema de compatibilidad maduro con imprimaciones intermedias epoxi y pinturas de acabado de poliuretano, por lo que se aplica ampliamente en la anticorrosión pesada de estructuras de acero.
II. Mecanismo de protección catódica: por qué el zinc "muere en lugar del hierro"
El acero en agua de mar y atmósferas húmedas forma microcélulas, donde el hierro como ánodo se disuelve y oxida. El potencial de electrodo del zinc es más negativo (más activo) que el del hierro; cuando la película de pintura rica en zinc está eléctricamente conectada al acero y existe un electrolito (película de agua), el zinc pierde electrones y se oxida preferentemente:
Ánodo (zinc): Zn → Zn²⁺ + 2e⁻ Cátodo (hierro): O₂ + 2H₂O + 4e⁻ → 4OH⁻
Los electrones fluyen desde el zinc hacia el punto de daño del hierro a través de la red conductora de polvo de zinc, manteniendo el hierro como "cátodo" sin corroerse —esto es la protección por ánodo sacrificado. Incluso si la película tiene daños diminutos, el zinc forma un anillo de protección alrededor, retrasando la expansión de los puntos de óxido. Esta es la razón por la que tras el rayado de la imprimación rica en zinc "el óxido no se propaga".
III. Contenido crítico de polvo de zinc y red conductora
La premisa de la protección catódica es que las partículas de polvo de zinc se tocan entre sí y están conectadas al acero, formando un camino conductor continuo. Cuando el contenido de zinc es bajo, las partículas son separadas por la resina y la red se rompe, la protección catódica falla y solo queda el blindaje ordinario. Por tanto existe un "contenido crítico de polvo de zinc": por debajo de él, la denominación rica en zinc no es real.
Significado en ingeniería:
- El contenido en masa de polvo de zinc en película seca debe alcanzar el umbral requerido por norma / TDS (comúnmente ≥ 80% en orden de magnitud, según la definición de imprimaciones con zinc en ISO 12944-5);
- Un exceso de resina reduce la conductividad, hay que equilibrar "formación de película" y "conductividad";
- La forma del polvo de zinc (en escamas facilita el entrelazado en red) y la distribución de tamaño de partícula afectan la densidad de la red.
Es necesario aclarar: un alto contenido de zinc mejora la protección, pero demasiado alto hace la película porosa, baja la adherencia y aumenta el humo de soldadura, por lo que no es cuanto más mejor, sino "alcanzar el crítico y dejar margen de seguridad".
IV. Sinergia entre blindaje y protección catódica
La imprimación rica en zinc no depende solo de lo electroquímico. La película intacta en sí es también una barrera: la red epoxi densa más la capa de polvo de zinc alargan la ruta de penetración de agua y oxígeno. Ambos actúan en sinergia:
- Zona intacta: predomina el blindaje, impide el contacto del medio con el acero;
- Zona dañada: el zinc se sacrifica, la protección catódica cubre el riesgo.
Pero hay una dimensión temporal: el zinc se consume gradualmente con la protección, a largo plazo la protección catódica decae y finalmente depende del sistema de blindaje superior (imprimación intermedia epoxi micácea, pintura de acabado de poliuretano) para mantener la vida útil. Por ello la imprimación rica en zinc casi no se usa sola en superficies expuestas a la atmósfera, debe ir acompañada de imprimación intermedia y de acabado —usar sola la capa rica en zinc provocará pulverización por consumo del zinc y fallo.
V. Tratamiento de superficie y principios de compatibilidad
La imprimación rica en zinc tiene requisitos estrictos de tratamiento de superficie:
- Limpieza: normalmente Sa 2.5 (casi blanco), entornos severos Sa 3 (según ISO 8501-1 / GB/T 8923). Detalles del tratamiento de superficie en este lote en grados de chorreado y Sa2.5 en tratamiento de superficie de revestimiento;
- Rugosidad: de media (G) a gruesa (R), favorece el anclaje y el contacto conductor;
- Desalado: en zonas marinas / plantas químicas debe controlarse la sal soluble, evitar ampollas por presión osmótica bajo la pintura.
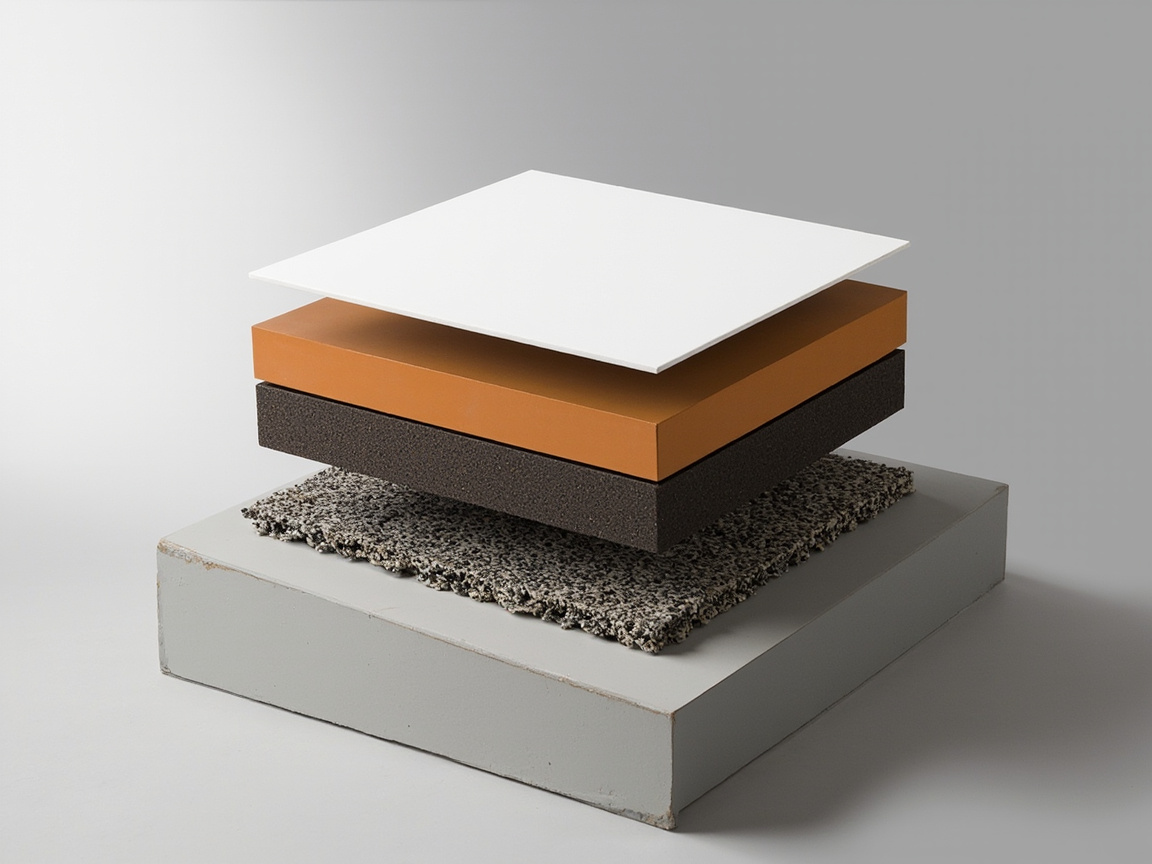
Capas de compatibilidad (según ISO 12944-5, típico para C4 y superiores):
| Capa | Función | Tipo común |
|---|---|---|
| Imprimación | Protección catódica + adherencia | Imprimación epoxi rica en zinc (zinc ≥ crítico) |
| Intermedia | Engrosar blindaje | Imprimación intermedia epoxi micácea (ver mecanismo de blindaje de imprimación intermedia de óxido de hierro micáceo) |
| Acabado | Intemperie y estética | Poliuretano alifático (ver intemperie de pintura de acabado de poliuretano alifático) |
KeXin New Material(kexinMaterials) en sistemas de puentes transmarinos suele adoptar el sistema de tres capas "epoxi rica en zinc + epoxi micácea + poliuretano alifático", fijando el DFT de cada capa según nivel de corrosión (C4/C5/CX), para que protección catódica, blindaje e intemperie tengan funciones claras.
VI. Parámetros clave de aplicación
La aplicación bicomponente de epoxi rica en zinc debe considerar:
- Relación de mezcla: estricta según TDS (común base:curador como 10:1 o 8:1 en masa), error causa falta de curado;
- Vida útil: el zinc reacciona con la amina y la carga es pesada, viscosidad sube rápido, usar recién mezclado;
- Espesor: DFT simple a menudo 60–80 µm, muy grueso tiende a agrietar y sedimentar zinc; espesor total de imprimación según sistema;
- Ambiente: temp. de sustrato 3℃ sobre punto de rocío, humedad ≤ 80–85%, la rica en zinc se emblanquece por humedad;
- Recubrimiento: intervalo con intermedia según TDS, fuera de tiempo requiere lijar.
Especial atención: antes de aplicar intermedia sobre rica en zinc, la superficie puede tener capa pulverulenta de "sal de zinc" (carbonato básico de zinc), debe eliminarse el polvo o tratarse levemente, si no afecta adherencia entre capas.
VII. Juicio de fallo y errores comunes
- Error 1: cuanto más zinc, más anticorrosión. Demasiado alto hace porosa, mala adherencia, mucho humo de soldadura;
- Error 2: la rica en zinc se usa sola. En superficie expuesta sola se pulveriza por consumo de zinc, debe ir acompañada;
- Error 3: tras rayado seguro sin óxido. La protección catódica tiene alcance y vida, daño grande aún requiere reparación;
- Error 4: relajar tratamiento de superficie. Bajo Sa2.5, red conductora y adherencia se reducen.
Juicio de fallo: si la película se pulveriza en gran área, puntos de óxido se expanden rápido, descuelgue entre capas, verificar si contenido de zinc cumple, tratamiento de superficie y sistema son correctos, no simplemente engrosar.
VIII. Elección frente a epoxi rica en zinc en agua
En zonas de control estricto de VOC, la epoxi rica en zinc en agua (ver en este lote imprimación epoxi rica en zinc en agua) reduce emisiones, pero red conductora y ventana de proceso son más sensibles. La selección debe ponderar entre límite GB 30981 (ver normativa de límite VOC de revestimiento industrial (GB 30981)) y confiabilidad de protección; estructuras clave aún priorizan sistema maduro a base de disolvente.
IX. Elección entre epoxi rica en zinc e inorgánica rica en zinc
Las imprimaciones ricas en zinc se dividen en epoxi (orgánica) e inorgánica (silicato de etilo). La inorgánica resiste calor, alta dureza, unión con acero muy firme, pero frágil, sensible a tratamiento de superficie (a menudo Sa3) y humedad de aplicación, y difícil recubrir con ciertos acabados; la epoxi rica en zinc es flexible, amplia compatibilidad, mejor tolerancia a humedad, es la corriente principal en anticorrosión pesada de acero. Principio: desnudos de alta temp. o desgaste considerar inorgánica; puentes, tanques, naves ordinarias priorizar epoxi rica en zinc, sellada con intermedia epoxi micácea y acabado de poliuretano. Ambas cumplen mecanismo de "protección catódica", la diferencia está en formadora de película y tolerancia de aplicación, no en el principio de protección.
X. Efectos térmicos de la soldadura y el corte
Cuando las estructuras de acero con revestimiento se sueldan o cortan, el zinc y la resina en la imprimación rica en zinc generan humo y polvo al calentarse; los compuestos de zinc y los vapores de aminas son perjudiciales para la salud, por lo que se debe instalar extracción local de humos y protección del personal. Al mismo tiempo, las altas temperaturas destruyen el revestimiento, y a ambos lados de la soldadura debe reservarse una "zona sin revestir" o reprocesarse y repintarse tras la soldadura. El proyecto debe marcar en los planos las zonas de soldadura prohibida y el proceso de repintado, para evitar la acumulación de humo de soldadura y la omisión de pintura tras la soldadura. Para componentes grandes, es preferible aplicar el revestimiento primero, luego ensamblar y soldar, y posteriormente realizar el tratamiento de superficie y el revestimiento complementario en la zona de soldadura, asegurando la continuidad de la anticorrosión global.
XI. Detalles de repintado y compatibilidad entre capas
Antes de aplicar la capa intermedia sobre la imprimación rica en zinc, la superficie puede generar una capa pulverulenta de carbonato básico de zinc (sales de zinc); si no se trata, debilitará la adherencia entre capas. Las medidas incluyen lijado ligero, eliminación de polvo o agente de tratamiento especializado. El intervalo de repintado debe seguir estrictamente la TDS: demasiado pronto es fácil que se pegue la base, demasiado tarde requiere rayar la superficie. La capa intermedia suele usar epoxi con micacio de hierro (ver mecanismo de blindaje de la capa intermedia de pintura de micacio de hierro) para aumentar el espesor y el blindaje, y la capa de acabado usa poliuretano alifático (ver resistencia a la intemperie de la pintura de poliuretano alifático para acabado). El orden de las tres capas y la distribución del DFT deben incluirse en las especificaciones, y el supervisor acepta según esto.
XII. Verificación por niebla salina y corrosión cíclica
La fiabilidad de la imprimación rica en zinc se respalda con ensayos: la niebla salina neutra (NSS, GB/T 1771 / ASTM B117) observa la propagación en la línea de corte; la corrosión cíclica (como ISO 12944-9 o PROHESION) se acerca más a la alternancia real de humedad y sequedad; el arranque de adherencia (GB/T 5210 / ISO 4624) verifica la unión. Al evaluar, no solo se mira "sin ampollas", sino también el alcance del anillo protector de zinc y el área de óxido rojo en la rayadura. Estos ensayos son evidencia para la selección; la TDS del fabricante debe proporcionar los datos correspondientes, y en proyectos importantes se puede muestrear y enviar a un tercero para retest.
XIII. Límites de aplicación y alerta de fallo
La imprimación rica en zinc no es omnipotente: en ácidos y álcalis fuertes el zinc se consume rápidamente, para tales medios se debe elegir epoxi resistente a químicos o revestimiento; en inmersión prolongada en agua dulce neutra y estéril, la protección catódica es efectiva pero requiere suficiente contenido de zinc. Las señales de alerta de fallo incluyen: pulverización blanca de óxido en grandes áreas de la superficie, expansión rápida de óxido rojo en rayaduras, ampollas y desprendimiento entre capas. Ante esto se debe verificar el contenido de zinc, el tratamiento de superficie y la compatibilidad, en lugar de simplemente aumentar el espesor. Un diseño razonable hace que la rica en zinc asuma "protección catódica temprana + adherencia", y la vida a largo plazo se confía al sistema de blindaje superior.
XIV. Influencia de la forma del polvo de zinc (escamas y esférico)
El polvo de zinc en la imprimación epoxi rica en zinc puede ser esférico o en escamas. El polvo de zinc esférico tiene bajo costo y buena fluidez, pero requiere mayor contenido para formar una red conductora continua; el polvo de zinc en escamas se entrelaza más fácilmente en red, puede alcanzar la conductividad crítica con contenido algo menor, y tiene mejor blindaje y sedimentación más lenta. Al seleccionar, no solo se mira el porcentaje de contenido de zinc, sino también la forma del polvo y la distribución de tamaño de partícula —dos productos que ambos indican "zinc en película seca 80%" pueden tener diferente comportamiento conductor y protector. La TDS del fabricante suele indicar el tipo de polvo de zinc y el espesor de película recomendado, y debe combinarse con la verificación de compatibilidad en lugar de solo mirar el número.
XV. Estabilidad de almacenamiento y control de sedimentación de zinc
La imprimación rica en zinc, debido a la gravedad específica del polvo de zinc, se sedimenta y aglomera fácilmente durante el almacenamiento, afectando la uniformidad de aplicación y la red conductora. Medidas de control: añadir agente antiasentamiento y tixotrópico en la formulación; moler y dispersar completamente antes del envío; evitar reposo prolongado y alta temperatura en transporte y almacenamiento; agitar completamente antes de aplicar, usando agitación mecánica si es necesario. Para productos con sedimentación leve, la agitación completa puede restaurar; si hay fondo endurecido no debe usarse. El "aplicar directo al abrir el envase" sin agitar es un error implícito común, y debe enfatizarse el premezclado en las instrucciones de trabajo.
XVI. Diferencias con la epoxi rica en zinc a base de agua
La epoxi rica en zinc a base de agua usa epoxi disperso en agua como base, con VOC más bajos, cumple los límites estrictos de GB 30981, adecuada para ventilación restringida y zonas de protección ambiental estricta; pero la formación de su red conductora y el curado son más sensibles a temperatura y humedad, con baja temperatura y alta humedad es propenso a problemas, y la resistencia al agua temprana y el establecimiento de adherencia son lentos. La epoxi rica en zinc a base de disolvente tiene amplitud de proceso y rendimiento estable, sigue siendo la corriente principal en estructuras críticas. Ambas tienen el mismo principio de protección catódica, la diferencia está en el vehículo y la ventana de aplicación. Para interiores con gran presión de emisión o escenarios de mantenimiento, puede priorizarse la base de agua; para cuerpos de puentes y marinos sigue siendo preferible la compatibilidad madura a base de disolvente.
XVII. Consumo típico en tanques y puentes
El espesor de película seca y el contenido de zinc de la imprimación epoxi rica en zinc determinan la vida protectora. En compatibilidad para puentes se usa comúnmente una sola capa de rica en zinc de 60–80 µm, sobre la cual va epoxi con micacio de hierro y poliuretano; el exterior de tanques es similar; en enterramiento o zona de salpicadura marina puede aumentarse el espesor de la imprimación y el contenido de zinc para reforzar el margen de protección catódica. El consumo no es cuanto más espeso mejor: demasiado espeso fácilmente agrieta, sedimenta el zinc y sube el costo. La práctica razonable es fijar el DFT según la corrosión y nivel de durabilidad de ISO 12944, y luego calcular la tasa teórica de aplicación y el consumo por m², incluyéndolo en presupuesto y aceptación.
XVIII. Discusión sobre el "radio efectivo" de la protección catódica
La protección de la imprimación rica en zinc en la zona rayada tiene un alcance espacial: el zinc suministra corriente a través de la red al punto dañado, pero en puntos demasiado lejanos la corriente decae y la protección disminuye. En ingeniería se dice que su alcance de "autorreparación" es limitado, no se puede esperar que la imprimación proteja acero desnudo en gran área. Por tanto, el diseño de compatibilidad debe asegurar película intacta y pocos poros, y la protección catódica es solo una línea defensiva local de respaldo. Entender este límite evita el error de juicio de "con rica en zinc todo está bien", y sigue siendo importante el tratamiento de superficie y el blindaje de película gruesa.
XIX. Resumen de normas y ensayos
Normas centrales relacionadas con la imprimación rica en zinc: ISO 12944-5 (definición y compatibilidad de imprimaciones con zinc, correspondiente a GB/T 30790.5), ISO 8501-1 (tratamiento de superficie, correspondiente a GB/T 8923), GB/T 1771 y ASTM B117 (niebla salina), GB/T 5210 / ISO 4624 (adherencia por arranque), determinación de contenido de zinc (método químico o XRF semicuantitativo). La selección y aceptación deben citar estas normas, haciendo que "rica en zinc" pase de palabra de marketing a indicador técnico verificable, reduciendo la sustitución por inferior y las disputas.
XX. Almacenamiento y vida útil de la imprimación rica en zinc
El componente principal y el endurecedor de la imprimación epoxi rica en zinc deben envasarse por separado, almacenarse en lugar fresco y seco, evitando alta temperatura y congelación. El polvo de zinc en el componente principal sedimenta lentamente; más allá de la vida útil, aunque no haya asentamiento duro, la red conductora y la dispersión pueden cambiar, reduciendo el rendimiento. La compra debe hacerse por lotes según el consumo del proyecto, evitando inventario prolongado; al llegar, verificar fecha de producción y vida útil, usando los lotes viejos primero. Los componentes abiertos y no usados deben sellarse contra humedad, el endurecedor especialmente evita la humedad. Escribir "primero entrado primero salido" y el registro de lotes en el sistema de almacén es un eslabón básico para garantizar que al pintar sea calificado, a menudo ignorado por proyectos pequeños.
XXI. Comparación con zinc pulverizado en frío y galvanizado
Además de la pintura epoxi rica en zinc, en campo se puede usar zinc pulverizado en frío (rocío de zinc) o galvanizado en caliente para protección catódica. El zinc pulverizado en frío rocía zinc puro a la superficie formando capa de zinc, mismo principio de protección, espesor ajustable, adecuado para grandes componentes y mantenimiento; el galvanizado en caliente sumerge el acero en zinc fundido, capa gruesa y duradera, pero limitado por tamaño de pieza y deformación. La ventaja de la epoxi rica en zinc es flexibilidad de aplicación, puede compatibilizarse con sistema de pintura, y bajo costo. Los tres pueden combinarse: al pintar epoxi rica en zinc sobre galvanizado hay que cuidar la interfaz, evitando desprendimiento entre doble capa de zinc. La selección debe juzgarse integralmente por tamaño de componente, condición de trabajo y vida, no por preferencia única.
XXII. Consideraciones especiales en zona de salpicadura marina
La zona de salpicadura marina con alternancia húmedo-seco, oxigenación plena y cloruros concentrados, es la parte de mayor corrosión del acero; la imprimación rica en zinc aquí debe dar protección catódica y resistencia al impacto y desgaste. En compatibilidad, se usa comúnmente sistema de alto DFT de "epoxi rica en zinc más epoxi micacio de hierro más poliuretano o polysiloxano", aumentando espesor si es necesario. Pero la zona de salpicadura tiene daño mecánico frecuente, tras rayadura el anillo protector de la rica en zinc es limitado, necesita combinar con protección catódica estructural como doble defensa. En diseño según requisitos de estructuras marinas de ISO 12944-9, la zona de salpicadura debe listarse como nivel de protección máximo, no tratarse igual que zona atmosférica general, si no en pocos años aparece corrosión extensa.
XXIII. Defectos comunes de aplicación y corrección
Defectos frecuentes en aplicación de imprimación rica en zinc: mezcla desuniforme causa curado parcial, debe agitar mecánicamente y verificar proporción; espesor desigual causa protección insuficiente por fino o grieta por grueso, controlar con peine de película húmeda; pintar sobre óxido de sustrato causa óxido entre capas, debe reprocesar; exceder intervalo de repintado sin rayar causa desprendimiento, seguir ventana estrictamente; sales de zinc sin eliminar causan mala adherencia de acabado, lijado ligero y eliminar polvo. Los defectos están mayormente en "persona, ambiente, proporción", prevenibles en gran parte con tarjeta de proceso y confirmación de primera pieza. En campo debe haber muestra de primera pieza, tras calificar extender a todo, evitando error por lotes.
XXIV. Principios de diseño sinérgico de protección catódica
La imprimación rica en zinc no es excluyente con corriente impuesta o ánodo de sacrificio. Para interior de tanques y tuberías enterradas, el revestimiento es principal y la electroquímica auxiliar: el revestimiento reduce la corriente de protección requerida a muy baja, el ánodo o corriente impuesta solo suple en defectos, prolongando mucho la vida del sistema. En diseño note: la imprimación rica en zinc ya contiene zinc, al combinar con corriente impuesta debe evitar "sobreprotección" con desprendimiento por hidrógeno del revestimiento; con ánodo de sacrificio de aluminio requiere coincidencia de potencial. Escribir ambas protecciones en el plan integral de anticorrosión es práctica común en instalaciones de larga vida, y concuerda con el pensamiento de sistema de ISO 12944.
XXV. Resumen de experiencia en práctica de ingeniería
De numerosos proyectos de puentes y tanques, la imprimación epoxi rica en zinc muestra rendimiento estable, pero el prerrequisito de éxito casi siempre apunta al mismo hecho: tratamiento de superficie adecuado, proporción precisa, compatibilidad completa. En casos de fallo temprano, al retroceder suele encontrarse uno de: nivel de tratamiento insuficiente, deriva de proporción de mezcla o falta de pintura de acabado. Por el contrario, proyectos con sistema estricto, incluso en salpicadura marina y zona industrial mantienen integridad a largo plazo. Estas experiencias indican que la imprimación rica en zinc no depende de alto rendimiento único, sino de cooperación sistemática, y cualquier omisión de eslabón debilita el efecto global.
XXVI. Detalles de gestión de temperatura en construcción invernal
La baja temperatura retrasa significativamente la reacción de curado, si no se gestiona bien aparece blandura y adherencia insuficiente. La práctica real: revisar pronóstico, elegir período de temperatura diaria alta para construir concentrado; precalentar sustrato adecuadamente sin sobrecalentar local; usar endurecedor de curado a baja temperatura; extender intervalo mínimo de repintado y alargar curado antes de uso. En campo hacer prueba de área pequeña, confirmar secado superficial y dureza normal antes de extender. La gestión de temperatura parece trivial, pero es la línea divisoria de calidad en invierno, merece guía de trabajo dedicada.
XXVII. Incompatibilidades comunes en compatibilidad de revestimiento
En diseño de compatibilidad las incompatibilidades más fáciles de aparecer: usar directo expuesto sobre imprimación rica en zinc, causando consumo y pulverización de zinc; capa intermedia incompatible con imprimación, aparece pegado de base; acabado con insuficiente resistencia intemperie, pérdida de brillo y color temprana; distribución irrazonable de espesor de película seca por capa, espesor total insuficiente. La raíz de incompatibilidad es mayormente armar por experiencia en lugar de seleccionar por norma. La práctica correcta: según nivel de ambiente de protección, elegir sistema por división de imprimación, intermedia y acabado, y escribir modelo y espesor de cada capa, dando base clara a construcción y supervisión, reduciendo riesgo de combinación arbitraria.
XXVIII. Métodos de prevención de disputas de calidad
Cuando la imprimación rica en zinc tiene corrosión temprana, a menudo surge disputa de responsabilidad entre constructor y proveedor. El método más efectivo de prevención es evidencia de proceso: nivel de granallado con bloque testigo y firma de ambas partes; proporción de mezcla registrada por equipo de medición; monitoreo ambiental en tiempo real; confirmación de muestra primera pieza; archivo de ensayo de adherencia y espesor tras terminar. Cuando todos los eslabones clave tienen datos e imágenes, la responsabilidad es clara, y obliga a cada parte a operar normado. Mover adelante la gestión de calidad vale más que discutir después, y es requisito básico de ingeniería madura.
XXIX. Discriminación visual del revestimiento rico en zinc
El personal de construcción y aceptación puede juzgar preliminarmente el estado de la imprimación rica en zinc por su apariencia: la curación normal presenta un color metálico gris uniforme y opaco, con buena adherencia; si aparece polvo blanco en la superficie, suele ser sales de zinc o exudación de amina, que debe tratarse antes de recubrir; si está pegajosa y no seca, suele deberse a un error de proporción o ambiente demasiado húmedo; si hay descamación en gran área, la adherencia ha fallado. El juicio por apariencia no sustituye la detección con instrumentos, pero permite detectar anomalías rápidamente y limitar pérdidas a tiempo. Elaborar tarjetas de comparación con fenómenos de apariencia comunes ayuda al personal en sitio a desarrollar un juicio intuitivo, formando una doble garantía junto con la detección formal.XXX. Conexión con la estrategia global de anticorrosión
La imprimación epoxi rica en zinc no es un producto aislado, sino un eslabón de la estrategia global de anticorrosión. Asume la protección catódica y la adherencia en la capa base, se conecta hacia arriba con el blindaje de la capa intermedia y la resistencia a la intemperie de la capa de acabado, hacia afuera con la protección catódica estructural, y hacia adentro con la calidad del tratamiento de superficie. Solo comprendiendo esta posición se evita divinizarla o usarla de forma aislada. La gestión madura de anticorrosión considera materiales, construcción, ambiente y mantenimiento como un sistema, haciendo que cada capa cumpla su función y se refuercen mutuamente. Solo bajo esta visión sistémica puede liberarse plenamente el potencial protector de la imprimación rica en zinc.
XXXI. Respuestas unificadas a dudas comunes
Ante las categorías de dudas más frecuentes en obra, se puede responder unificadamente: el valor central de la imprimación rica en zinc está en la protección catódica y la adherencia, no es un simple antóxido; el contenido de zinc debe alcanzar el crítico y formar red conductora, no cuanto más mejor; no puede exponerse sola a largo plazo, debe ir acompañada de capa intermedia y capa de acabado; el tratamiento de superficie debe llegar a nivel casi blanco y controlar rugosidad y sales; en invierno debe elegirse curado a baja temperatura y cumplir umbrales ambientales; tras rayaduras la protección tiene límite, daños grandes aún requieren reparación. Convertir estos puntos en tarjetas de preguntas y respuestas concisas, entregadas a diseño y construcción, reduce gran cantidad de errores repetitivos y hace que el sistema avance correctamente desde el inicio.
Preguntas frecuentes
Preguntas frecuentes
Pregunta: ¿Por qué la imprimación epoxi rica en zinc puede "proteger catódicamente"?
Respuesta: El alto porcentaje de polvo de zinc en la película forma una red conductora y se conecta con el acero; el potencial de electrodo del zinc es más negativo que el del hierro, y en presencia de electrólito se oxida y sacrifica primero, los electrones fluyen al punto dañado del hierro manteniéndolo catódico y sin corrosión, es decir, protección por ánodo de sacrificio.
Pregunta: ¿A mayor contenido de polvo de zinc, mejor?
Respuesta: No. Debe alcanzar el contenido crítico para formar red conductora (comúnmente masa de zinc en película seca ≥ 80% en orden de magnitud, según ISO 12944-5), pero en exceso la película se vuelve porosa, baja la adherencia y aumenta el humo de soldadura; basta con dejar margen de seguridad sobre el crítico.
Pregunta: ¿Puede usarse la imprimación rica en zinc sola como capa de acabado?
Respuesta: No se recomienda. El zinc se pulveriza al consumirse en la protección y falla con exposición prolongada; debe acompañarse de imprimación intermedia epoxi y capa de acabado de poliuretano/polisiloxano para formar sistema completo.
Pregunta: ¿Qué nivel de tratamiento de superficie se requiere?
Respuesta: Normalmente Sa2.5 (casi blanco), en ambientes severos Sa3 (según ISO 8501-1 / GB/T 8923), y controlar rugosidad y sales solubles; tratamiento insuficiente debilita red conductora y adherencia.
Pregunta: ¿Tras rayadura no se oxida nunca?
Respuesta: La protección catódica tiene alcance y vida útil; para daños diminutos forma anillo protector retrasando expansión de óxido, pero daños grandes aún requieren reparación oportuna, no se puede depender infinitamente de la imprimación.
Pregunta: ¿Cómo elegir entre epoxi rica en zinc y epoxi sin disolvente?
Respuesta: La rica en zinc aporta protección catódica, usada como imprimación; el epoxi sin disolvente aporta blindaje de película gruesa, usado en revestimientos de tanques etc. Pueden dividir funciones o combinarse en un mismo sistema, según ambiente y zona de corrosión.
Pregunta: ¿Por qué tratar sales de zinc antes de recubrir sobre imprimación rica en zinc?
Respuesta: La superficie rica en zinc genera fácilmente capa pulverulenta de carbonato básico de zinc (sales de zinc); si no se elimina el polvo o se trata levemente, afecta la adherencia interfacial con la capa intermedia, causando desprendimiento.
Pregunta: ¿Se puede construir epoxi rica en zinc en invierno?
Respuesta: Sí, pero debe usarse endurecedor de curado a baja temperatura, cumplir temperatura de sustrato 3℃ sobre punto de rocío y humedad adecuada, evitando exudación de amina y blanqueo o curado deficiente.
Pregunta: ¿Cómo verificar el contenido de zinc?
Respuesta: Según TDS y métodos estándar detectar contenido de zinc en película seca (como método químico o XRF semicuantitativo), y basarse en reporte del fabricante, no juzgar solo por el nombre "rica en zinc".
Pregunta: ¿Diferencia con epoxi rica en zinc base agua?
Respuesta: El sistema acuoso tiene VOC más bajos, cumple límites estrictos GB 30981, pero red conductora y ventana de aplicación son más sensibles; estructuras críticas suelen priorizar sistema solvente maduro, zonas de emisión estricta evalúan lo acuoso.
Lecturas complementarias
- Grados de tratamiento de superficie Sa2.5 y granallado para pintura
- Mecanismo de blindaje de imprimación intermedia de óxido de hierro micáceo
- Regulación de límites VOC de revestimiento industrial (GB 30981)
- Revestimiento epoxi sin disolvente de pesada anticorrosión
- Pintura alquídica antóxido: óxido de hierro rojo/antóxido gris, características de aplicación y limitaciones