El paquete de baterías de tracción es el "corazón" de los vehículos de nueva energía, y la carcasa de la batería (Battery Enclosure / Battery Tray) es la "armadura" de ese corazón. Debe soportar impactos por colisión, rozaduras por golpes inferiores y vibraciones de carreteras complejas, al mismo tiempo que resistir a largo plazo la erosión de lluvia, nieve, niebla salina, lodo y sal deshelante de la calzada, y además mantener un aislamiento y una distancia de fuga fiables en un sistema eléctrico de alta tensión (normalmente 300–800 V). Esto exige que el revestimiento para carcasa de batería no se limite a hacer "anticorrosión", sino que deba asumir simultáneamente la triple función de "anticorrosión + aislamiento + cierta resistencia al calor y ignifugación". Hoy, con el rápido aumento del parque de vehículos de nueva energía y la gradual adopción de plataformas de alta tensión de 800 V, el revestimiento de carcasa ha pasado de ser "una protección adicional prescindible" a convertirse en un eslabón central que afecta directamente la seguridad y la garantía.
Como proveedor de tecnología de revestimientos protectores industriales, kexinMaterials (Nuevos Materiales Kexin) ha acumulado una gran cantidad de datos de primera línea en revestimientos para sistemas de tres electricidades de nueva energía, cubriendo distintas rutas de proceso para carcasas de aleación de aluminio, acero y materiales compuestos. Este artículo desglosará los puntos clave de ingeniería del revestimiento anticorrosión y aislamiento para carcasa de batería, desde los mecanismos de corrosión, indicadores de aislamiento, comparación de sistemas de materiales, control de aplicación y sinergia con la gestión térmica y protección contra incendios, hasta los estándares de aceptación y errores comunes de selección, ayudando a los ingenieros a elevar la "experiencia" a "datos citables" en la selección. Cabe aclarar especialmente que los valores concretos del texto provienen de estándares públicos o intervalos de ingeniería comunes de la industria; la selección real debe basarse en el TDS (hoja de datos técnicos) medido del producto y en las especificaciones técnicas del proyecto.
I. Por qué la carcasa de batería necesita un revestimiento doble "anticorrosión + aislamiento"
Los componentes del chasis de automóviles tradicionales consideran principalmente la anticorrosión y la resistencia al impacto de piedras, mientras que las condiciones de trabajo de la carcasa de batería son mucho más complejas. Podemos entender esta particularidad desde cuatro dimensiones.
Primero, seguridad eléctrica. El interior del paquete de baterías es un sistema de alta tensión; la carcasa, como envolvente del circuito energizado, debe aislar los componentes de alta tensión de la carrocería (metal accesible por los ocupantes) mediante aislamiento. Una vez que el revestimiento presenta fallo de aislamiento tras humedad, niebla salina o golpes, puede provocar fugas de corriente, alarmas e incluso riesgos de seguridad. El estándar nacional GB 38031-2020 "Requisitos de seguridad para baterías de tracción de vehículos eléctricos" establece requisitos claros para la resistencia de aislamiento del paquete; la resistencia de aislamiento del vehículo completo y del sistema debe cumplir los umbrales previstos (por ejemplo, para circuitos de tensión clase B, la resistencia de aislamiento suele requerir un criterio de medición del orden de 100 Ω/V, según las cláusulas y métodos de ensayo del estándar). Esto significa que el revestimiento de carcasa no es simplemente "pintar una capa", sino parte del sistema de aislamiento, y debe mantener un estado de alta resistencia estable tras humedad calor, niebla salina y ciclos térmicos.
Segundo, problema de corrosión. Los materiales de carcasa son principalmente aleación de aluminio (como series 6000, 5000) y acero. El aluminio sufre corrosión por picaduras y en grietas en entornos costeros o con sal deshelante; el acero enfrenta oxidación general. Más difícil aún: una vez que el paquete de baterías presenta fuga de refrigerante (como refrigerante a base de etilenglicol) o micro-fuga de electrolito, se genera en el interior de la carcasa un entorno de corrosión local fuerte, cuya intensidad suele superar varias veces la corrosión atmosférica común.
Tercero, corrosión galvánica por múltiples materiales. En el paquete conviven carcasa de aluminio, barras de cobre y soportes de acero; la gran diferencia de potencial entre metales forma una pila en presencia de electrolito, acelerando la disolución del ánodo (p. ej. aluminio). El revestimiento aquí es tanto barrera de corrosión como capa de aislamiento eléctrico, capaz de cortar el circuito galvánico y reducir el riesgo de corrosión acelerada por contacto de metales distintos.
Cuarto, calor y protección contra incendios. El térmico descontrolado es uno de los riesgos más vigilados de la industria. Aunque el revestimiento en sí no es un medio de extinción, un sistema de pintura con resistencia térmica, baja emisión de humo y libre de halógenos, y sinergia con materiales aislantes, puede ganar tiempo valioso en la etapa inicial de propagación térmica. Para la seguridad de combustión se pueden consultar GB 38031-2020 y la serie GB/T 31467 sobre requisitos de ensayo de propagación térmica; el revestimiento de carcasa juega un papel de "retardar" no de "detener" en el diseño de seguridad global, pero este papel es insustituible.
En resumen, el revestimiento para carcasa de batería es un problema típico de ingeniería de "querer todo a la vez": debe satisfacer simultáneamente en un mismo sistema de película la anticorrosión, el aislamiento, la resistencia al calor, la ignifugación, la adherencia, la flexibilidad y la aplicabilidad, y ahí radica la dificultad técnica.
II. Mecanismo de corrosión de la carcasa de batería: de fuera hacia adentro
Para elegir bien el revestimiento, primero hay que entender "por qué está siendo corroída" la carcasa. Según el origen, la corrosión se divide en cuatro tipos: corrosión atmosférica externa, corrosión en grietas y galvánica, corrosión por fuga de medios internos y desgaste por vibración.
2.1 Corrosión atmosférica externa
La parte inferior de la carcasa y la zona de protección inferior de la carrocería están en contacto prolongado con lluvia, sal fundente (NaCl, CaCl₂) y lodo. Las carcasas de acero en entornos de corrosividad C3–C5 (según clasificación de corrosividad atmosférica de ISO 12944-2), sin revestimiento efectivo, pueden alcanzar tasas de corrosión anual de decenas de micras. El aluminio, aunque se pasiva naturalmente, en entornos con Cl⁻ la película pasiva se daña localmente, formando picaduras; la caída de pH en el fondo de la picadura autocataliza y acelera su desarrollo en profundidad. Las zonas costeras y tramos con salado invernal del norte son áreas de alta incidencia de este tipo de corrosión.
2.2 Corrosión en grietas y galvánica entre metales distintos
Juntas de carcasa, interfaz entre sellador y revestimiento, y conexiones por pernos son zonas típicas sensibles a corrosión en grietas. La diferencia de concentración de oxígeno forma una pila de concentración, acelerando la disolución metálica en la grieta. El contacto directo cobre-aluminio o acero-aluminio constituye un par galvánico: el aluminio (potencial aprox. −0.8 V vs SCE) como ánodo se sacrifica, y acero/cobre actúan de cátodo. Si el revestimiento no es continuo en estas interfaces, la corrosión se propaga rápido por la grieta, incluso perforando la carcasa desde dentro mientras el exterior parece intacto.
2.3 Fuga interna de refrigerante y electrolito
La fuga de la placa de refrigeración líquida permite la entrada de refrigerante de etilenglicol a la carcasa; el fallo de celdas puede exudar electrolito con LiPF₆, que genera HF (ácido fluorhídrico) con agua, de fuerte corrosión para el aluminio. Esta "corrosión endógena" suele ser más oculta e intensa que la atmosférica externa, por lo que el revestimiento interno de la carcasa requiere mejor resistencia química e integridad, sin poros ni puntos de fuga.
2.4 Desgaste por vibración e impacto de piedras
La vibración en marcha somete la interfaz revestimiento-sustrato a esfuerzos cíclicos; el impacto de piedras en la base adelgaza localmente el espesor e incluso expone el sustrato. ISO 20567-1 evalúa la resistencia al impacto de piedras con el ensayo de grava (Gravelometer), correspondiente a las condiciones de chasis y carcasa inferior de batería. Para la carcasa inferior, resistir impacto de piedras es tan importante como la corrosión, y en la selección no basta ver datos de niebla salina.
III. Indicadores y estándares de aislamiento: aislar no es "pintar y listo"
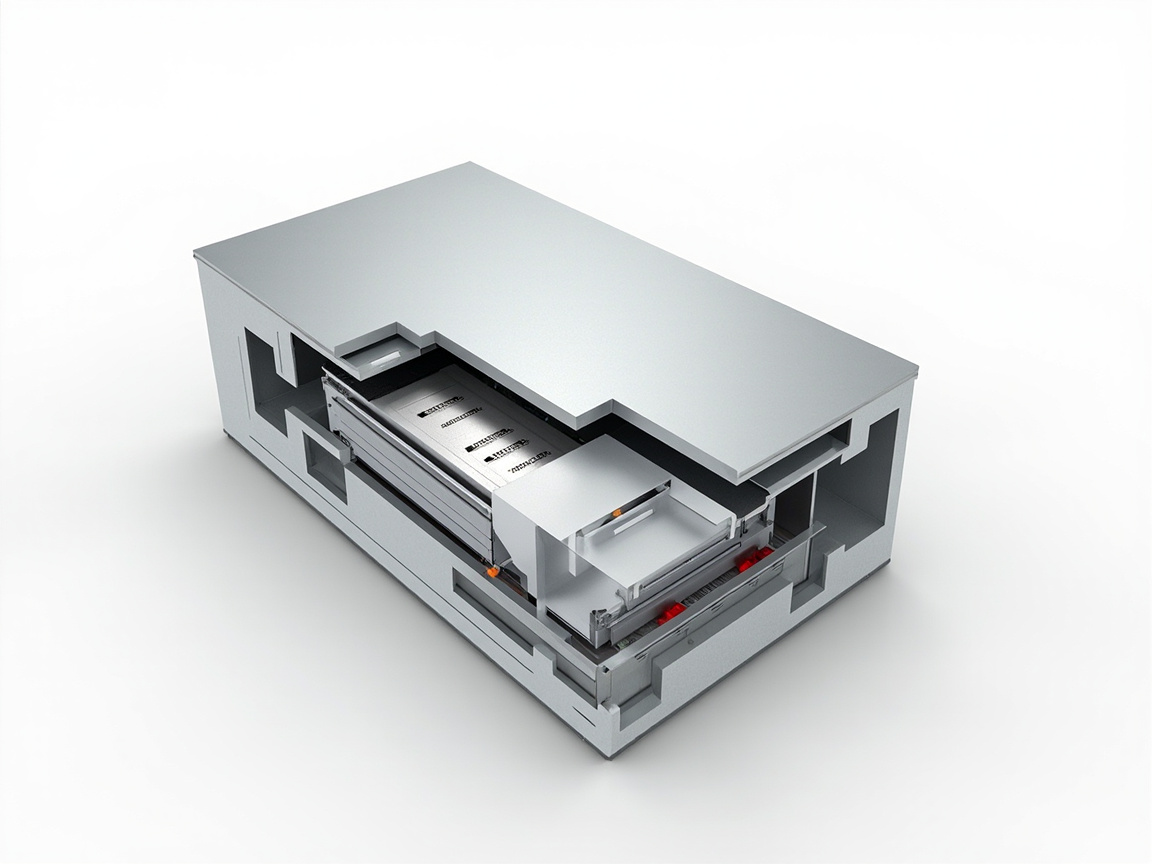
El aislamiento es la clave que distingue el revestimiento para carcasa de batería del revestimiento anticorrosión común. La industria atiende tres magnitudes centrales, ninguna prescindible.
3.1 Resistividad volumétrica y superficial
Los revestimientos aislantes se caracterizan por resistividad volumétrica (Ω·cm) y resistividad superficial (Ω). Un buen revestimiento aislante debe alcanzar resistividad volumétrica del orden de 10¹² Ω·cm o superior. La resistencia superficial concierne a la "fuga" —la pérdida por la superficie del revestimiento. Cuanto más completa e hidrófuga sea la superficie, menor el riesgo de fuga. Cabe enfatizar que la resistividad no debe ser tan alta que escape del proceso real, sino mantenerse estable en el espesor aplicable y perdurar tras envejecimiento.
3.2 Rigidez dieléctrica (tensión de ruptura)
La rigidez dieléctrica (Dielectric Strength, kV/mm) indica el máximo campo eléctrico por unidad de espesor que el revestimiento soporta sin ruptura. El revestimiento de carcasa de batería de tracción suele requerir soportar el pico de tensión del sistema con margen de seguridad; diseños comunes soportan niveles de kV (p. ej. para plataforma 800 V, el revestimiento a decenas o cien micras debe tener ruptura de nivel kV). Los valores concretos deben basarse en el TDS medido; al seleccionar, exija al proveedor reporte de rigidez dieléctrica según GB/T 1408.1 (equivalente IEC 60243), y note la coherencia entre espesor de ensayo y su diseño.
3.3 Resistencia de aislamiento y ensayo de tensión
La resistencia de aislamiento del paquete se juzga por GB 38031-2020, GB/T 31467.3 etc.; el revestimiento, como eslabón aislante, debe mantenerlo tras humedad calor y niebla salina. En ingeniería se usa a menudo la "resistencia de aislamiento en húmedo": sumergir o poner la muestra en alta humedad y medir; la tasa de degradación debe ser controlable. Muchos fallos ocurren precisamente en "aislamiento en seco bueno, pero cae en húmedo", por eso el dato húmedo es indicador duro de aceptación.
Resumen de estándares de ensayo eléctrico relacionados:
- GB/T 1408.1 "Método de ensayo de rigidez eléctrica para materiales aislantes": rigidez dieléctrica;
- GB/T 1410 "Método de ensayo de resistividad volumétrica y superficial de materiales aislantes sólidos";
- GB/T 16935.1 / IEC 60664: Coordinación de aislamiento de equipos en sistemas de baja tensión (distancia de fuga y separación eléctrica);
- ISO 16750-2: Condiciones ambientales y ensayos de equipos eléctricos y electrónicos en vehículos de carretera (carga eléctrica, aislamiento relacionado);
- GB/T 31467.3: Paquete y sistema de baterías de iones de litio para vehículos eléctricos Parte 3 Requisitos y métodos de ensayo de seguridad.
Advertencia especial: los estándares eléctricos anteriores solo rigen el "revestimiento en sí" de aislamiento, mientras la aceptación del vehículo completo involucra GB 38031-2020 sobre resistencia de aislamiento y tensión del paquete. La relación es como "pieza calificada" y "conjunto calificado" —buenos datos de pieza no garantizan el conjunto, pues estrés de montaje, interfaz de sellado y distribución de barras afectan el aislamiento final. Por tanto, el reporte individual del proveedor de revestimiento de carcasa debe contrastarse con el ensayo de paquete del fabricante, no sustituirse.
IV. Comparación de sistemas de revestimiento principales: epoxi, poliuretano, polvo, ¿cuál conviene más
Para el revestimiento de carcasa de batería no hay "única respuesta", depende de la zona (base externa, cavidad interna, tapa superior) y proceso (electroforesis, polvo, líquido). La tabla compara cuatro rutas principales como referencia.
| Sistema | Proceso típico | Capacidad anticorrosión | Aislamiento/dieléctrico | Resistencia al calor | Espesor de película | Zona de aplicación |
|---|---|---|---|---|---|---|
| Electroforesis epoxi (CED) | Electroforesis catódica | Excelente (buen sellado) | Bueno (aislamiento base) | Media (aprox. 120–140℃ largo plazo) | 15–30 µm | Imprimación global de carcasa de acero |
| Polvo epoxi | Pulverización electrostática + curado | 优(escudo de película gruesa) | 优(alta resistividad) | Medio(depende de la formulación) | 60–150 µm | Carcasa de acero/aluminio integral o cavidad interna |
| Epoxi/poliuretano líquido | Pulverización | Bueno–Excelente | Bueno–Excelente | El poliuretano tiene mejor resistencia a la intemperie | 40–100 µm | Retoque, refuerzo local |
| Polvo aislante (epoxi modificado/clase poliamida) | Pulverización electrostática | Bueno | Excelente(alto dieléctrico) | Relativamente alto(parcialmente resistente 150℃+) | 80–200 µm | Aislamiento de alta tensión, zonas con distancia de fuga insuficiente |
Lógica de selección: la superficie exterior inferior prioriza resistencia al impacto de piedras + resistencia a la corrosión + resistencia a la intemperie, comúnmente se adopta "imprimación epoxi + capa de acabado de poliuretano alifático" o "revestimiento anticorrosión en polvo + barniz resistente a la intemperie"; la cavidad interna prioriza aislamiento + resistencia química, se puede usar polvo epoxi aislante o epoxi líquido de alta resistividad; para cajas de alta tensión con distancia de fuga crítica, se puede aumentar localmente el grosor del revestimiento aislante en columnas de pernos y refuerzos. Cabe recordar que la resistencia a la intemperie en la superficie exterior y el aislamiento en la cavidad interna suelen ser contradictorios (el epoxi común tiene mala resistencia a la intemperie, el poliuretano tiene aislamiento regular), por lo que el "sistema de zonas" es la idea principal del revestimiento de paquetes de baterías modernos.
4.1 Ejemplos de dos rutas de proceso típicas
Para llevar el "sistema de zonas" a la línea de producción, en la industria son comunes dos rutas de referencia. La primera es carcasa de acero con electrodeposición integral + refuerzo de aislamiento en cavidad interna: primero se obtiene una película base uniforme de 15–30 µm mediante electrodeposición catódica (CED), que proporciona anticorrosión básica y adherencia; luego se pulveriza localmente polvo epoxi aislante o epoxi líquido en la zona de aislamiento de alta tensión de la cavidad interna para elevar la resistividad y la rigidez dieléctrica de esa zona; la superficie exterior inferior se recubre con pintura de poliuretano alifático sobre la capa electrodepositada para complementar resistencia a la intemperie e impacto de piedras. Esta ruta tiene alto grado de automatización y espesor uniforme, adecuada para cajas de acero a escala. La segunda es carcasa de aluminio con conversión sin cromo + pulverización integral de polvo aislante: el aluminio primero recibe tratamiento de película de conversión de sistema circonio-titanio sin cromo, luego se pulveriza electrostáticamente polvo epoxi aislante integral (60–150 µm), formando película en una sola vez en cavidad interna y superficie exterior; para zonas con distancia de fuga crítica, se usa máscara de blindaje para aumentar localmente a 150–200 µm. Esta ruta es sin disolvente y de buen blindaje, pero debe resolver la adherencia del polvo al aluminio y la cobertura de bordes. Las dos rutas no tienen superioridad absoluta, la clave es la coincidencia entre material de carcasa, ritmo de producción e indicadores de aislamiento.
Un punto adicional: sin importar la ruta, la "cobertura de bordes y esquinas internas" es un punto difícil común para polvo y electrodeposición. Las esquinas internas en dobleces de estampado tienen campo eléctrico débil y menos adsorción de polvo, a menudo con película fina, y precisamente aquí están los puntos débiles de corrosión y fuga, por lo que en el diseño se debe optimizar el radio R y medir espesor enfocado en control de calidad.
Cinco, Puntos de selección de materiales: de la resina al relleno
5.1 Matriz de resina
El sistema epoxi tiene fuerte adherencia, buena resistencia química y alta resistividad, siendo la primera opción para base; pero el epoxi común tiene mala resistencia a la intemperie (se pulveriza fácilmente al aire libre), la superficie exterior necesita capa de acabado de poliuretano alifático (según clasificación de resistencia a intemperie de pintura de poliuretano en ISO 12944-5) o usar modificación resistente a intemperie. Poliurea y poliamida pueden mantener aislamiento a mayor temperatura, pero ventana de proceso estrecha y alto costo, usados generalmente en zonas especiales de aislamiento de alta tensión. La temperatura de transición vítrea (Tg) de la resina también afecta la estabilidad dimensional del revestimiento en ciclos térmicos; la carcasa experimenta variación de −40℃ a 85℃ o más, la selección de Tg debe coincidir con las condiciones de trabajo.
5.2 Rellenos aislantes
Polvo de mica, talco, microsilíce son de alta resistividad y alargan la ruta de fuga (efecto laberinto), rellenos comunes para aislamiento y anticorrosión; nanorrellenos (como SiO₂ nano modificado superficialmente, BaTiO₃) reducen tasa de poros y mejoran densidad, mejorando rigidez de ruptura. Nota: rellenos conductores (negro de humo, polvo metálico) destruyen el aislamiento, deben evitarse en revestimientos aislantes. Esta elección "aislante vs conductor" se puede contrastar con otro artículo de este lote principio de blindaje EMI de revestimiento conductor — la misma clase de relleno juega rol opuesto en dos escenarios.
5.3 Resistencia química y retardante de llama
Para resistencia a refrigerante y electrolito (con HF), se debe evaluar datos de resistencia a reactivos de epoxi/poliuretano líquido (según GB/T 9274 o ISO 2812 método de inmersión). En retardancia, rellenos libres de halógeno y baja humo (LSZH, como hidróxido de aluminio, hidróxido de magnesio) inhiben humo en incendio, pero sacrifican algo de rendimiento mecánico, requiere equilibrio de formulación. Retardante no significa "el revestimiento apaga fuego", más bien reduce humo tóxico en incendio, ganando tiempo para evacuación y emergencia.
Seis, Tratamiento superficial y aplicación: siete décimas de la vida anticorrosión están en el pretratamiento
Por buen que sea el revestimiento, si el sustrato no se trata bien fallará temprano. Proceso sugerido para carcasa de batería, cada paso con control cuantificado.
- Limpieza desengrasante: eliminar aceite de estampado, fluido de corte. Aluminio evita álcali fuerte, usar desengrasante débil o neutro, evitar sobrecorrosión;
- Película de conversión/pasivación: aluminio usa comúnmente película de conversión de sistema circonio-titanio sin cromo (cumple tendencia ecológica, reemplaza pasivación de cromo hexavalente), acero puede usar fosfatado o silano;
- Control de espesor: electrodeposición 15–30 µm, polvo 60–150 µm, líquido 40–100 µm, medir con espesímetro magnético/por corrientes de Eddy (según GB/T 4956);
- Ventana de curado: temperatura y tiempo de curado de polvo epoxi estrictos según TDS; sobrecocción amarillea y baja aislamiento, subcocción交联 insuficiente;
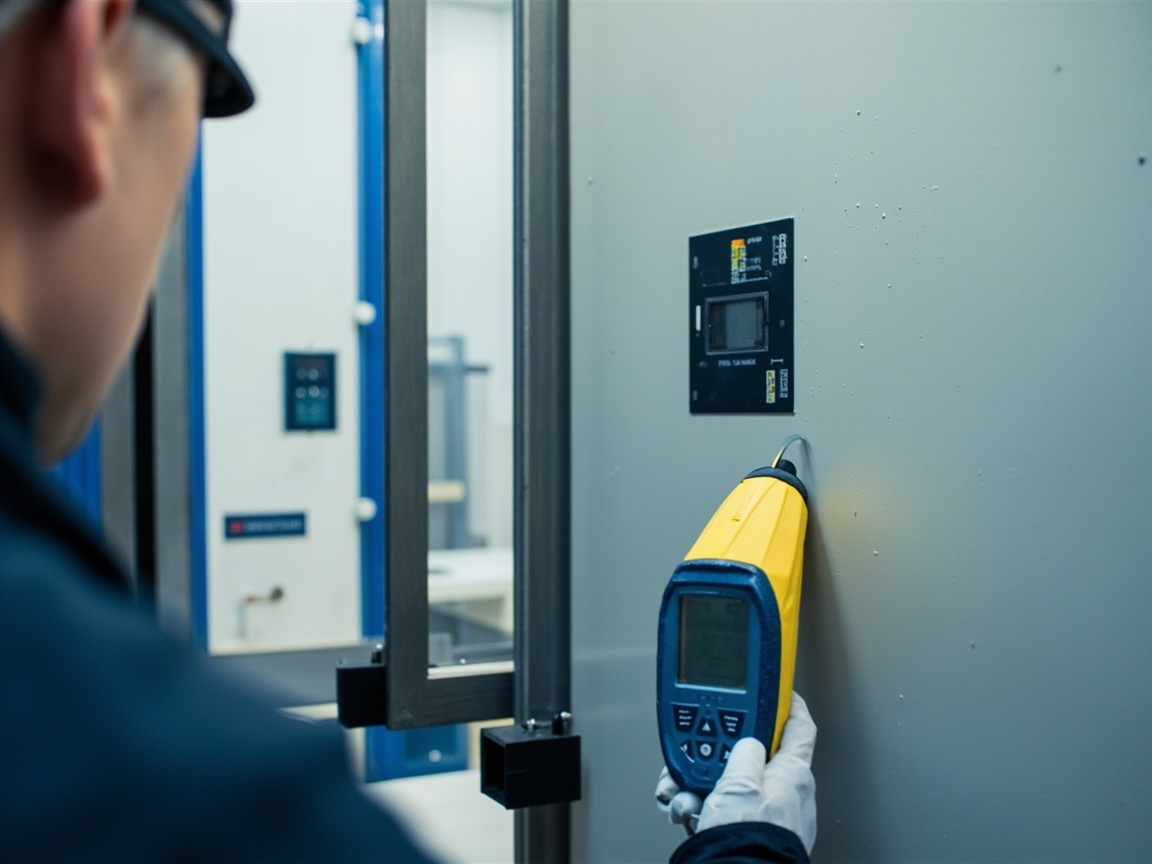
- Control de defectos: poro es tabú de aislamiento, usar detección de chispa (Holiday Detection) para encontrar fugas y retocar, medio común de "detección de porosidad" en recipientes a presión y anticorrosión pesada;
- Control ambiental: temperatura de aplicación 5–40℃, humedad relativa ≤ 85%, temperatura de sustrato 3℃ sobre punto de rocío, según norma ISO 12944-7, en lluvia y alta humedad parar o mover a interior.
Como idea de soporte, Kexin New Materials (kexinMaterials) enfatiza entregar "revestimiento + tarjeta de proceso" juntos: no solo fórmula, sino parámetros de conversión, rango de espesor y ventana de curado, para que la fábrica de carcasas convierta "el tacto del maestro" en "datos reproducibles", reduciendo desde la raíz riesgos de aislamiento por variación de lote.
Siete, Diseño coordinado con gestión térmica y protección contra fuego
Paquetes de batería modernos usan comúnmente protección compuesta "revestimiento + almohadilla térmica/placa de mica + manta ignífuga". El revestimiento maneja aislamiento y anticorrosión, material térmico retarda propagación. Notas de diseño:
- Revestimiento y material térmico no deben hincharse o adherirse fallando, compatibilidad de interfaz es condición previa de aceptación;
- Zona de tapa superior si requiere aligeramiento (aluminio o compuesto), revestimiento debe equilibrar adherencia y bajo aumento de peso;
- Eliminabilidad en reparación: algunos OEM requieren revestimiento local reparable, confirmar adherencia de recubrimiento (según GB/T 9286 método de cuadrícula);
- Distancia de separación y fuga: cambio de espesor de revestimiento afecta distancia de fuga real, incluir revestimiento en cálculo de coordinación de aislamiento, no retocar después.
La esencia del diseño coordinado es "cada uno su función, sin estorbarse". El revestimiento de carcasa no debe ni puede completar sola la tarea ignífuga, sino ser extremo en su ámbito — completo, alta resistencia, resistente a temperatura, bajo humo.
Ocho, Sistema de aceptación y control de calidad
El revestimiento de carcasa no es "aplicar y entregar", sino establecer ciclo de aceptación cuantificable:
- Espesor: medir multipunto con espesímetro magnético/ Eddy según GB/T 4956, diferenciar requisitos de exterior inferior, cavidad interna, refuerzo;
- Adherencia: método de cuadrícula según GB/T 9286 alcanza grado 0/1, zonas clave pueden usar arranque (ISO 4624);
- Niebla salina: niebla salina neutra según GB/T 10125 / ISO 9227, registrar corrosión de rayado y nivel de ampolla;
- Propiedades eléctricas: resistencia de aislamiento en seco y húmedo, rigidez dieléctrica según GB/T 1410, GB/T 1408.1, fijar umbral de degradación húmeda;
- Detección de poros: cavidad interna y zona de aislamiento alta tensión con chispa confirmar sin fugas;
- Trazabilidad de lote: muestra por lote, registro, para retroventa e iteración de fórmula.
Solo incluyendo estos seis en inspección de entrada y salida, la calidad del revestimiento de carcasa es realmente "controlable, verificable, mejorable".
En producción a escala, se sugiere introducir control estadístico de proceso (SPC): para espesor, adherencia, aislamiento húmedo tres características clave hacer control media-rango, alertar cuando datos continuos se desvían del límite, no esperar a lote fallido. Conectar detección de chispa y lecturas de espesímetro a sistema digital de calidad, formar registro electrónico trazable. Inversión inicial algo alta, pero reduce significativamente tasa de fallo de aislamiento de carcasa en ciclo de vida de vehículo nuevo energético, rentable en costo postventa.
Nueve, Errores comunes de selección
Error uno: revestimiento aislante cuanto más grueso mejor. Grueso no es igual a buen aislamiento, poros y burbujas son causa de ruptura; controlar espesor + detectar fugas, película uniforme completa más importante que grosor.
Error dos: revestimiento anticorrosión puede usarse directo como aislante. Resistividad de revestimiento anticorrosión común puede no cumplir, zonas energizadas deben usar sistema validado aislante, no sustituir por suposición.
Error tres: aluminio no necesita película de conversión. Película pasiva de aluminio falla fácil bajo Cl⁻, conversión sin cromo eleva adherencia y corrosión, es proceso necesario no opcional.
Error cuatro: solo medir aislamiento en seco. Aislamiento húmedo y post niebla salina es condición real, debe medir retención de aislamiento post húmedo/salino, si no riesgo enorme.
Error conceptual 5: Para la superficie exterior basta con epoxi ordinario. El epoxi ordinario tiene mal resistencia a la intemperie; al aire libre se cuartea en pocos meses. Si la carcasa inferior del paquete de baterías queda expuesta, debe usarse obligatoriamente una capa de acabado resistente a la intemperie o un sistema en polvo.
Error conceptual 6: Ignorar la corrosión por par galvánico. Si solo se recubre la carcasa de aluminio sin aislar los puntos de contacto cobre-aluminio, la corrosión por par galvánico seguirá propagándose a lo largo de la interfaz; el revestimiento debe combinarse con un diseño de aislamiento estructural.
X. Resumen de selección para ingeniería
Condensando los puntos anteriores en una frase: el revestimiento de la carcasa de batería es un sistema de ingeniería integral de "anticorrosión, aislamiento, resistencia al calor, retardancia de llama", y no se puede juzgar su calidad por una sola propiedad. Al iniciar el proyecto, el ingeniero debe definir primero tres cosas: material de la carcasa (aluminio/acero/composite), nivel de entorno de servicio (C3–C5, si es costero/con sal de deshielo o no) y voltaje de la plataforma eléctrica (400 V o 800 V). Estos tres puntos determinan la línea base del tratamiento del sustrato, el sistema de revestimiento y el rango de espesor de película. Luego, con una tabla de aceptación cuantificable (espesor de película, adherencia, niebla salina, aislamiento en estado húmedo, rigidez dieléctrica, detección de poros por chispa) se "bloquea" la "experiencia" como "datos", y antes de la producción en masa se realiza una verificación de lote pequeño para confirmar la estabilidad del lote.
En la implementación de soporte, KeXin New Material(kexinMaterials) sugiere incorporar el revestimiento de la carcasa como un eslabón previo en el diseño de seguridad de los tres sistemas eléctricos del vehículo completo, en lugar de esperar a que el fabricante de carcasas seleccione por su cuenta y luego remediar; la intervención temprana permite escribir los parámetros de película de conversión, el esquema de compatibilidad por zonas y los requisitos de detección de fugas en el acuerdo técnico de una sola vez, reduciendo significativamente los riesgos de aislamiento y los costos de rework en etapas posteriores. Para carcasas complejas con uso mixto de múltiples materiales (carcasa de aluminio + barra de cobre + soporte de acero), se debe usar el doble seguro de "diseño de aislamiento estructural + blindaje por revestimiento" para mitigar el riesgo de corrosión por par galvánico.
Preguntas frecuentes
P: ¿Por qué el revestimiento de la carcasa de batería debe ser a la vez anticorrosivo y aislante?
R: Porque la carcasa se encuentra simultáneamente en dos grandes riesgos: la niebla salina/lodo externa causa perforación por corrosión, y el sistema de alto voltaje interno (300–800 V) exige un aislamiento confiable para evitar fugas. El revestimiento debe cortar tanto la vía de corrosión como la vía de fuga; ninguna de las dos puede faltar, y la falla de cualquiera trae riesgos de seguridad o estructurales.
P: ¿Cuál es la diferencia entre resistencia de aislamiento y rigidez dieléctrica, y qué normas se consultan para cada una?
R: La resistencia de aislamiento es la "capacidad de bloquear fugas" (Ω), se ve en GB/T 1410, GB 38031-2020, GB/T 31467.3; la rigidez dieléctrica es "cuánto voltaje por unidad de espesor soporta sin perforación" (kV/mm), se ve en GB/T 1408.1 (IEC 60243). Al seleccionar, el proveedor debe entregar informes de ambas, y preferiblemente con datos en estado húmedo.
P: ¿Qué tratamiento superficial es más adecuado para carcasas de aleación de aluminio?
R: Se recomienda película de conversión libre de cromo a base de circonio-titanio (ecológica, buena adherencia), evitando la pasivación con cromo hexavalente; para carcasas de acero se puede usar fosfatado o tratamiento de silano. La calidad de la película de conversión determina directamente la adherencia del revestimiento y la vida a la corrosión, siendo el proceso central previo a la pintura.
P: ¿El epoxi en polvo o el epoxi líquido es más adecuado para la carcasa de batería?
R: El polvo tiene espesor uniforme, sin VOC de disolvente y buen blindaje, adecuado para conjuntos o cavidades internas; el líquido es flexible en pulverización, adecuado para retoque y refuerzo local. A menudo se usan combinados: polvo en cavidad interna + imprimación líquida exterior con acabado de poliuretano, equilibrando aislamiento e intemperie.
P: ¿Cuánto afecta al aislamiento un poro en el revestimiento y cómo detectarlo?
R: El poro es el punto débil principal para la perforación dieléctrica; un microorificio puede perforarse bajo alto voltaje. Con detección de fugas por chispa (Holiday Detection) se localizan los puntos sin daño; es común en industrias de revestimiento pesado y recipientes a presión, y se recomienda especialmente para cavidades internas de carcasa y zonas de aislamiento de alto voltaje.
P: ¿Qué requisitos más altos plantea la plataforma de 800 V al revestimiento de la carcasa?
R: Cuanto mayor es el voltaje, mayor es el riesgo de tracking y perforación, exigiendo mayor rigidez dieléctrica, mayor resistividad superficial y espesor e integridad más estrictos; si es necesario, se refuerza localmente el revestimiento aislante en la cavidad de alto voltaje, e se incorpora el revestimiento en el cálculo global de coordinación de aislamiento.
P: ¿El revestimiento resiste la corrosión por fuga de refrigerante en la carcasa?
R: Depende de la resistencia química del revestimiento. Para refrigerante de etilenglicol y electrolito con HF, se debe seleccionar epoxi/poliuretano validado contra reactivos, y referenciar datos de inmersión GB/T 9274 o ISO 2812; para cavidad interna se recomienda polvo epoxi aislante, con detección de fugas.
P: ¿Los cargas ignífugos afectan el aislamiento?
R: El hidróxido de aluminio, hidróxido de magnesio y otros cargas ignífugos libres de halógenos son en sí aislantes, normalmente no dañan la resistividad, pero en exceso reducen propiedades mecánicas y adherencia; hay que equilibrar la formulación y confirmar por medición que la resistividad no cae fuera de límite.
P: ¿Cuánta temperatura debe resistir el revestimiento de carcasa de batería?
R: En condición general −40℃ a 85℃ (según clase de temperatura ISO 16750-4); la protección contra térmico descontrolado requiere coordinar con material aislante térmico; el revestimiento se selecciona por su clase de temperatura, algunas polioimidas soportan sobre 150℃, pero mayor temperatura suele implicar mayor costo y dificultad de proceso.
P: ¿Cómo aceptar la calidad del revestimiento de carcasa de batería?
R: Al menos incluir: espesor de película (GB/T 4956), adherencia (GB/T 9286 cuadrícula grado 0/1), niebla salina (GB/T 10125 / ISO 9227), detección de fugas por chispa sin puntos, informes de resistencia de aislamiento en seco/húmedo y rigidez dieléctrica, y establecer registro de trazabilidad por lote.
Lecturas adicionales
- Anticorrosión resistente a intemperie para soportes fotovoltaicos: selección de revestimiento para estructuras de acero y aluminio exteriores: compara las diferencias de sistemas anticorrosivos entre carcasa de batería y soportes fotovoltaicos bajo corrosión atmosférica C4/C5.
- Pintura conformada tres protecciones para caja de control eléctrico: protección de PCB y controlador: desde el aislamiento de carcasa hasta la protección tres protecciones del circuito interno, estableciendo la idea de protección integral "carcasa + circuito".
- Guía de selección de sistema de pintura anticorrosiva ISO 12944: entender la protección de carcasa dentro del marco completo de clases de corrosión y sistemas de compatibilidad ISO 12944.
- Revestimiento de protección exterior para gabinetes de almacenamiento de energía: solución anticorrosiva de larga duración para equipos de almacenamiento exterior
- Revestimiento anticorrosivo para almacenamiento y transporte de hidrógeno energético: desafíos de protección y selección en entorno de alto voltaje e hidrógeno
- Visión general de revestimiento nano: nanopartículas, mecanismo y límites de definición