La placa bipolar metálica (bipolar plate, BP) es el componente de chapa metálica que, en el apilamiento (stack) de una pila de combustible de membrana de intercambio protónico (PEMFC), asume a la vez la recolección de corriente del ánodo y del cátodo, la separación de las cámaras de gas de ambos lados, la distribución del gas reactivo y la gestión del agua y el calor; normalmente se obtiene estampando canales en chapas de 316L, titanio o aluminio de 0.08 mm–0.20 mm de espesor, que luego se apilan de dos en dos; su superficie debe recibir un recubrimiento anticorrosivo que conduzca la corriente y a la vez bloquee la corrosión, y en ingeniería se juzga la idoneidad de esa película mediante dos ejes principales: la resistencia de contacto interfacial (interfacial contact resistance, ICR, en mΩ·cm²) y la densidad de corriente de corrosión (icorr, en μA/cm²).
Primero, un escenario de fallo: la membrana sigue intacta, pero el stack ya se degrada
En los stacks de pilas de combustible de hidrógeno para vehículo, la pérdida de potencia muchas veces no empieza por el catalizador, sino porque la interfaz de las placas se «ensucia» antes. Dentro de una cámara ácida (pH en torno a 3), con trazas de iones fluoruro (orden de 0.1×10⁻⁶ de HF), a 60 ℃–80 ℃ y con un potencial eléctrico aplicado, las superficies metálicas desnudas o con recubrimiento incompleto sufren una disolución anódica continua: los iones Fe, Cr y Ni liberados migran hacia el conjunto electrodo-membrana (MEA) y ocupan los sitios sulfónicos de la membrana de intercambio protónico, con lo que bajan su conductividad y su capacidad de retención de agua; al mismo tiempo, en la cara de contacto entre la placa y la capa de difusión de gas (GDL), los productos de corrosión se apilan como hidróxidos/óxidos formando una capa suelta y poco conductora que eleva sin freno la resistencia de contacto interfacial, que originalmente era del orden de unos pocos mΩ·cm². El stack lo manifiesta con una caída de tensión a corriente constante y un aumento de la resistencia interna, y esa degradación es irreversible: ni la limpieza ni el remontaje recuperan el sustrato metálico ya perdido.
La literatura pública permite cuantificar esta cadena: el 316L sin recubrir alcanza en un entorno catódico simulado densidades de corriente de corrosión del orden de 26 μA/cm², mientras que un recubrimiento de TiO₂ dopado con Nb la reduce a 0.13 μA/cm² (H₂SO₄ 0.1 mol/L, 80 ℃); una placa de titanio desnuda registra unos 36.02 μA/cm² y un recubrimiento compuesto puede bajarla a 1.41 μA/cm². Ese mismo conjunto de artículos documenta el caso contrario: los recubrimientos de polímero conductor mantienen en H₂SO₄ 0.1 mol/L una icorr de 9.25 μA/cm² y su conductividad en volumen es de apenas 13.17 S/cm, todavía un orden de magnitud por debajo del objetivo del DOE (>100 S/cm) para materiales de placa bipolar. Dicho de otro modo: «si la película frena la corrosión» y «si la película conduce la corriente» son las dos caras de la misma moneda, y cualquier dato que solo reporte una de ellas carece de valor para una aceptación.
El siguiente TL;DR expone primero los criterios del artículo; los detalles y las fuentes se desarrollan en los capítulos posteriores.
- Los objetivos tecnológicos del DOE para 2025 en placa bipolar metálica (según la cita habitual en revisiones publicadas) son: icorr ≤1 μA/cm², ICR ≤10 mΩ·cm² @1.4 MPa, conductividad >100 S/cm, coste del componente 5000 h (H₂SO₄ con pH=3 + 0.1×10⁻⁶ HF, 80 ℃).
- La referencia de ensayo vigente en China es GB/T 20042.6-2024 «Pilas de combustible de membrana de intercambio protónico — Parte 6: Métodos de ensayo de las características de las placas bipolares», publicada el 2024-03-15 y en vigor desde el 2024-10-01; sustituye a la GB/T 20042.6-2011 y convierte el espesor del recubrimiento, la resistencia de unión del recubrimiento y la composición y concentración de los iones liberados en partidas de ensayo independientes.
- La ICR debe informarse siempre ligada a la presión de aplastamiento: en la literatura, un recubrimiento de CrN registra 8.4 mΩ·cm² a 100 N/cm², mientras que los recubrimientos de base a-C pueden bajar a 0.87 mΩ·cm² a 1.4 MPa; las lecturas de un mismo material pueden diferir más de 2 veces entre 0.6 MPa y 1.4 MPa, y hablar de ICR sin mencionar la presión equivale a no decir nada.
- Buena parte del impulso hacia la eliminación del cromo viene de la normativa: la ECHA publicó el 2025-04-29 una propuesta de restricción del Cr(VI) que trasladaría las sustancias pertinentes del anexo XIV del REACH (lista de autorización, donde chromium trioxide y chromic acid ocupan las entradas 16 y 17, con fecha final 2017-09-21) al anexo XVII (lista de restricciones); la franja en debate para los valores de exposición profesional ponderados en 8 horas va de 0.1 μg/m³ a 5 μg/m³, con un período de transición de 18 meses.
- La niebla salina neutra no puede ser por sí sola el criterio de aceptación de una metalización: las condiciones NSS de la ISO 9227 y de la GB/T 10125-2021 son NaCl (50±5) g/L, pH 6.5–7.2 y (35±2) ℃, sin potencial aplicado y sin iones fluoruro, y no comparten el mecanismo de fallo de la cámara del stack; la propia norma declara que los resultados de niebla salina no deben extrapolarse directamente a la vida útil de corrosión en el entorno real.
- La conformabilidad es un criterio cuantificable y no una intuición empírica: recubrimientos de CrN del orden de 50 nm conservan su resistencia a la corrosión y su conductividad tras grandes deformaciones del 20% en x y del 5% en y, lo que demuestra que «recubrir antes de estampar» es viable en determinados sistemas; a la inversa, las películas monolíticas de grano columnar tienden a agrietarse en la raíz de los canales.
- En el lado productivo ya existen cifras públicas de referencia: una línea de metalización PVD declaró haber pasado de decenas de placas por horno y día en 2017 a 4000 placas diarias en su línea de 2026, con una capacidad anual superior a 1 200 000 placas y una tasa declarada de piezas conformes del 99.9%.
1. Por qué las condiciones de servicio son más severas que las de un sistema anticorrosivo convencional
Los sistemas pesados de protección anticorrosiva para estructuras de acero (ya sea epoxi con escamas de vidrio o esmalte de poliuretano) responden a una sola pregunta: «bajo atmósfera, agua o inmersión química, ¿el recubrimiento separa el medio del sustrato?». La metalización de una placa bipolar metálica debe responder a cuatro preguntas a la vez: si resiste el ácido y los fluoruros, si conduce la corriente necesaria, si soporta la presión de montaje y la deformación del estampado, y si los iones liberados envenenan el electrodo-membrana. La lógica de «aislar es proteger» de aquellos sistemas resulta aquí justamente letal: cuanto más densa y aislante es la película, mayor es la ICR y mayor la pérdida de eficiencia del stack.
1.1 Ácido + fluoruro: por qué la película de pasivación no resiste
El acero inoxidable se protege con una película de óxido enriquecida en cromo de espesor nanométrico. En la cámara de una PEMFC hay dos agentes dirigidos contra ella: primero, un medio de ácido sulfúrico diluido con pH en torno a 3; segundo, trazas de fluoruro procedentes de los productos de degradación de la membrana de ácido perfluorosulfónico (PFSA). El ataque del fluoruro sobre la película de óxido es una disolución por complejación: extrae Cr³⁺/Fe³⁺ de la red del óxido formando complejos fluorados solubles e impidiendo que la pasivación se autorrepare. Las formulaciones de solución simulada adoptadas de forma general en la literatura reflejan esa intención: H₂SO₄ 0.5 mol/L + 2×10⁻⁶ HF, H₂SO₄ 0.5 mol/L + 5×10⁻⁶ HF, H₂SO₄ 0.05 mol/L + 2 ppm de NaF y, en la versión del DOE, H₂SO₄ con pH=3 + 0.1×10⁻⁶ HF, con temperaturas de ensayo concentradas en 60 ℃, 70 ℃ y 80 ℃. Con esta comparación se entiende por qué la ausencia de «óxido rojo» en una cámara de niebla salina no es comparable: el ensayo NSS emplea una solución neutra de cloruro sódico sin flúor.
1.2 Ventana de potencial: 0.67 V y 1.43 V son dos líneas divisorias
La placa no está en circuito abierto. El potencial de trabajo del lado catódico se sitúa en la franja de 0.6 V–0.9 V (vs SHE), el lado anódico se acerca al potencial de desprendimiento de hidrógeno y las paradas y arranques (start-up/shut-down) o los regímenes transitorios pueden generar potenciales locales aún más altos. El estudio publicado del recubrimiento compuesto C/Ti/316L ofrece una comparación muy útil: con polarización potentiostática a 0.67 V, la película mantiene la icorr por debajo de 0.5 μA/cm² incluso a 90 ℃ y la ICR por debajo de 2 mΩ·cm²; pero si el potencial de polarización se eleva a 1.43 V y se suma la temperatura alta, se desencadena una reacción en cadena de corrosión preferente del carbono, exposición y disolución de la capa intermedia de titanio y formación/disolución de óxidos de titanio, con la consiguiente degradación de la conductividad en la dirección vertical. La conclusión de ingeniería de estos datos es que la selección de recubrimientos de base carbonosa debe dimensionarse por el «techo de potencial real» y no por el «potencial medio de trabajo», sobre todo en vehículos comerciales con arranques y paradas frecuentes.
2. ICR: definición, condiciones de medida y doble ensayo antes y después del envejecimiento
La resistencia de contacto interfacial es la resistencia de contacto por unidad de superficie entre la placa y la GDL (o la capa de difusión compuesta) bajo una presión de aplastamiento especificada, con dimensión mΩ·cm². No es la resistencia del volumen del material: sobre una misma placa, el pulido frente a la rugosidad, la planitud conforme frente a la reprobada y la cresta del canal frente al fondo pueden arrojar lecturas completamente distintas. La GB/T 20042.6-2024 dedica un capítulo independiente a la «medida de la resistencia de contacto de las placas bipolares» y conserva en paralelo los apartados geométricos de planitud, planitud relativa, uniformidad de espesor, uniformidad de profundidad de canal y aprovechamiento de superficie; la lógica está ahí: la dispersión de la ICR la aportan primero la geometría y el montaje, y después el recubrimiento.
La lectura publicada por terceros sobre los parámetros del equipo normalizado es la siguiente: electrodo de cobre dorado, superficie de contacto de 5 cm², presión de ensayo de 1.5 MPa, densidad de corriente de 40 mA/cm², y cálculo de R=(R₁−R₂)×S/2 restando la resistencia del volumen mediante el método de doble probeta; control ambiental a 25±2 ℃ y humedad ≤65%. Esta versión proviene de interpretaciones públicas en línea y no del texto original de la norma: en una compra deben prevalecer el texto oficial y los registros brutos del laboratorio; la incluimos aquí para subrayar cuatro cosas que todo informe debe explicitar: presión, superficie, corriente y si se restó o no la resistencia del volumen.
| Indicador | Unidad y condiciones | Objetivo DOE 2025 (citado de revisiones) | Muestras medidas en literatura pública | Cifras públicas de la industria (sin re-verificación independiente) |
|---|---|---|---|---|
| Densidad de corriente de corrosión icorr | μA/cm², H₂SO₄ con pH=3 + 0.1×10⁻⁶ HF, 80 ℃ | ≤1 | Nb-Cr-C/Ti 0.022 (cátodo); a-C/TA1 3.37×10⁻³; TiN/Ti 0.278 | 4.5×10⁻⁸ A/cm², es decir 0.045 μA/cm² (0.84 V vs SHE, 80 ℃) |
| Resistencia de contacto interfacial ICR | mΩ·cm², debe indicarse la presión de aplastamiento | ≤10 @1.4 MPa | a-C/Ag/Cr 0.87 @1.4 MPa; Nb-Cr-C 1.15 @1.5 MPa; CrN 8.4 @100 N/cm² | 1.5 @1.4 MPa; 3.5 @0.6 MPa |
| Conductividad | S/cm (en volumen del material) | >100 | Polímero conductor SGO₃/PPy: 13.17, no cumple | Sin valores públicos específicos |
| Coste del componente | $/kW | <2 | Las rutas con metales nobles (Au/Pt/Ag) difícilmente cubren ese rango | Sistemas multicapa sin metales nobles como dirección de comparativa |
| Durabilidad | h (stack corto/banco) | >5000 | Polarizaciones potentiostáticas de 3 h–720 h, inmersión de 30 d, polarización de celda unitaria de 300 h, casi siempre datos parciales | Banco: degradación ≤3% a 5000 h; vida de diseño >20000 h; más de 200 000 km rodados por vehículo |
| Geometría y montaje | mm, MPa, % | — (restringido por las normas de componente) | Canal moldeado en placa compuesta: 0.65 mm de profundidad y 0.5 mm de anchura | 0.6 MPa–1.4 MPa como franja de presión declarada habitual |
2.1 Por qué el «incremento de la ICR tras el envejecimiento» debe entrar en el pliego de aceptación
Una ICR inicial baja solo dice que la película conduce en este momento; no compromete nada sobre cuánto quedará tras 5000 h. El estudio de los recubrimientos de Cr ofrece una comparación típica: una superficie densa de CrO* generada por tratamiento con plasma de oxígeno presenta una ICR inicial incluso superior a la del CrOn/Cr sin tratar, pero tras 3 h de polarización a +0.6 V en H₂SO₄ 0.05 mol/L + 2 ppm de NaF, el aumento de ICR del primero es claramente menor, porque la capa densa frena la oxidación ulterior del recubrimiento y la acumulación de productos de corrosión. Traducido a lenguaje contractual: el indicador de aceptación debe ser «valor inicial ≤X e incremento tras el envejecimiento ≤Y%», y un informe que solo entregue el valor inicial aquí no discrimina nada.
2.2 Presión de aplastamiento, juntas y distribución de presión sobre la GDL
Cuando el stack se cierra, la carga de las placas extremas baja a través de las juntas, los marcos y las crestas de los canales, y la distribución real de presión nunca es un 1.4 MPa uniforme. El patrón habitual es: las zonas de rebote de la junta quedan por debajo (0.3 MPa–0.8 MPa) y las intersecciones de cresta con el marco por encima (pueden superar 1.5 veces el valor nominal). De ahí se derivan dos consecuencias: en las zonas de baja presión el área de contacto es insuficiente y la ICR se eleva localmente; en las de alta presión el recubrimiento se introduce entre las fibras de carbono de la GDL y el corte de los microrrelieves adelgaza la película hasta poder perforarla. Por eso, al diseñar el sistema de metalización, presión, superficie de contacto y espesor deben evaluarse juntos: un dato puntual no es extrapolable a toda la placa.
3. Rutas sin cromo: presión regulatoria, riesgos de mecanismo y cuatro vías tecnológicas
«Sin cromo» en el contexto de las placas bipolares abarca dos cosas distintas: primera, la prohibición de baños de conversión y pasivación con cromo hexavalente (asuntos normativos y de exposición profesional); segunda, evitar en lo posible que los recubrimientos con cromo se oxiden ulteriormente a especies de cromo de alto estado de oxidación bajo el potencial catódico (asunto de mecanismo y de iones liberados). Ninguna de las dos se resuelve simplemente «cambiando de grado».
El calendario regulatorio es consultable. Chromium trioxide y chromic acid figuran en las entradas 16 y 17 del anexo XIV del REACH, con fecha final 2017-09-21, y varios cromatos (familias de dicromatos y tricromatos, cromatos básicos de zinc y estroncio) caducaron el 2019-01-22; el Tribunal de Justicia de la UE, en el asunto C-144/21, anuló parcialmente la decisión de autorización aguas arriba de 2020, lo que disparó las solicitudes de autorización: según la estadística del 2023-09-18, de los 518 usos identificados en los informes de autorización, 273 (unos el 53%) estaban relacionados con el cromo hexavalente. Por ello la Comisión Europea habilitó a la ECHA el 2023-10-11 para redactar el informe de restricción del anexo XV, y la ECHA publicó la propuesta de restricción el 2025-04-29: los tres escenarios de restricción en debate (RO1/RO2/RO3) contemplan valores de exposición profesional ponderados en 8 horas de 1 μg/m³–5 μg/m³, 0.5 μg/m³–1 μg/m³ y 0.1 μg/m³–0.5 μg/m³ respectivamente; las emisiones al aire y al agua se situarían entre 0.025 kg/año–2.5 kg/año y 0.15 kg/año–15 kg/año, con un período de transición unificado de 18 meses; la ECHA estima que la aplicación plena reduciría cada año las emisiones de Cr(VI) en unos 17 t y generaría un beneficio neto a 20 años de entre 3.31×10⁸ y 10.7×10⁸ EUR (es decir, entre 331 y 1070 millones de euros), frente a un coste social de entre 3.14×10⁸ y 32.3×10⁸ EUR (entre 314 y 3230 millones de euros).
El riesgo del lado del mecanismo también tiene respaldo medido. Los recubrimientos de Cr siguen oxidándose bajo el potencial catódico normal de una PEMFC (0.6 V–0.9 V), y los perfiles de profundidad XPS muestran que el cromo de sus óxidos superficiales puede alcanzar estados de oxidación altos (Cr(VI) hexavalente); si esa capa de óxido es suelta y poco conductora, se traduce directamente en una ICR creciente. La GB/T 20042.6-2024 incluyó el «ensayo de composición y concentración de iones liberados» dentro de las partidas de componente precisamente para que el comprador pueda cuantificar este riesgo de migración en la inspección de entrada, en lugar de rastrear la causa cuando el electrodo-membrana ya está envenenado en el equipo.
3.1 Descromizar primero el pretratamiento: opciones reales de pasivación y conversión
Muchos equipos centran la atención en el acabado o en la metalización y pasan por alto que el pretratamiento sigue siendo cromatado. La ruta sin cromo del acero inoxidable está normalizada desde hace tiempo: la ASTM A967 recoge a la vez fórmulas de pasivación nítrica y cítrica; la especificación militar QQ-P-35C, que ocupó durante décadas ese puesto en solitario, se canceló en 1998, y la AMS-QQ-P-35 aeroespacial fue sustituida en 2005 por la SAE AMS2700, que permite elegir entre ácido cítrico y ácido nítrico. La literatura técnica publicada aporta un juego de comparaciones muy útil: tras la pasivación cítrica, el resultado ESCA muestra una relación óxidos de cromo/óxidos de hierro de 5.3–5.5, frente a 2.0–2.1 en el grupo nítrico; el espesor de la película de óxido medido por perfilado AES es de 27.0 Å–28.0 Å, contra 17.0 Å–21.0 Å del grupo nítrico. El análisis metálico del baño de ácido cítrico tras 30 días de uso continuo da 0.72 mg/L de Fe, mientras que Ni y Cr quedan por debajo de 0.05 mg/L, lo que indica que elimina selectivamente el hierro libre sin apenas disolver los elementos de aleación del sustrato. Los grados austeníticos suelen trabajar con baños a pH en torno a 2, mientras que para los martensíticos y de endurecimiento por precipitación se recomienda pH ≥3; la verificación de eficacia puede hacerse con métodos públicos como el gotero de sulfato de cobre, el agua destilada hirviendo, el ensayo de humedad y calor o la niebla salina. En la industria de recubrimientos, quien completó antes la descromización fue el sistema de polvo de zinc: la experiencia de ingeniería al pasar del sellado cromatado al sellado sin cromo y a las rutas de Dacromet nanoparticulado (incluidas la corrosión residual y el tratamiento del riesgo de fragilización por hidrógeno) se describe en el artículo Pintura nanométrica Dacromet ultrafina de alta protección anticorrosiva para elementos de fijación: de la transición ecológica sin cromo a la ingeniería de superficies para fijación de altas prestaciones.
3.2 Nitruros y carbonitruros: la franja de compromiso entre conductividad y resistencia a la corrosión
La morfología de la sección transversal de estas películas delata su punto débil: el crecimiento columnar generado por deposición física de vapor deja entre columna y columna canales abiertos hasta el sustrato, y el medio corrosivo migra por los límites de columna mucho más rápido que atravesando los granos; por eso las estructuras multicapa alternadas —que intercalan una interfaz de óxido entre capas para romper el crecimiento columnar— reaparecen una y otra vez en la investigación publicada.
Las cifras publicadas de esta familia permiten cuantificar el «compromiso». El TiN nanoestructurado por HiPIMS (sobre sustrato de Ti) registra en H₂SO₄ 0.5 mol/L + 2×10⁻⁶ HF a 70 ℃ una icorr de 0.278 μA/cm² y una ICR de 3.51 mΩ·cm² a 140 N/cm²; el CrN de 50 nm obtenido por pulverización reactiva (316L) alcanza alrededor de 0.1 μA/cm² en H₂SO₄ 0.6 mol/L, 60 ℃, 0.48 V vs SCE, con una ICR de 8.4 mΩ·cm² a 100 N/cm², y mantiene sus prestaciones tras la gran deformación; el TiCN por CFUMSIP (316L, con el caudal de acetileno más favorable de 2 sccm) baja la icorr hasta 5.08×10⁻² μA/cm², pero su ICR es de 10 mΩ·cm², un caso típico de «suficiente resistencia a la corrosión, conductividad justa»; el CrAlCN reduce la concentración de vacantes catiónicas de la película de pasivación mediante dopado con carbono, y la muestra C-8 sccm arroja una icorr de 2.10×10⁻² μA/cm² a 227 mV y una ICR de 2.94 mΩ·cm² a 140 N/cm². La ruta del niobio (β-Nb₂N/430F con 0.037 μA/cm² y 3.8 mΩ·cm²; Nb-Cr-C de 500 nm/titanio con 0.022 μA/cm² en cátodo, −0.051 μA/cm² en ánodo y 1.15 mΩ·cm² a 1.5 MPa) abre la búsqueda de fases densas y conductoras al margen del cromo, y los estudios públicos muestran que los multicapas Nb/Ta también mantienen la icorr por debajo de 1.0 μA/cm².
3.3 Carbono y materiales bidimensionales: la proporción sp²/sp³ es la variable maestra
La conductividad del carbono amorfo (a-C) procede de los cúmulos sp² y su resistencia a la corrosión y su densidad, de los enlaces sp³: lo que el proceso ajusta de verdad es esa proporción. Los datos públicos son elocuentes: el a-C obtenido por deposición iónica por arco sobre lámina de titanio TA1 (con una velocidad de deposición superior a 100 nm/min) alcanza una ICR de 1.125 mΩ·cm² a 1.4 MPa y una icorr de unos 3.37×10⁻³ μA/cm²; el a-C codopado con Ag/Cr (316L) baja hasta 0.87 mΩ·cm² a 1.4 MPa; el a-C codopado con Cr/Ti se queda en 3.1 mΩ·cm² y 5.7×10⁻² μA/cm². Los ejemplos inversos importan igual: el a-C dopado con nitrógeno (304L) favorece una ICR menor, pero la incorporación de N reduce el contenido de sp³ y la densidad de la película, y con ello la resistencia a la corrosión y la hidrofobicidad; la hipótesis de que «dopar siempre mejora» no se sostiene. En cuanto al grafeno vertical (VG/Ti), las publicaciones reportan una icorr de 0.2 μA/cm², un descenso de la ICR de 2 órdenes de magnitud, un aumento de la conductividad térmica de 100 veces y un ángulo de contacto con agua mayor en 68.1°, pero la exigencia de su ventana de fabricación y de su coste lo acerca más a una conclusión de laboratorio que a una solución de línea de producción.
La idea de barrera laminar conecta con las rutas de MXene y de grafeno modificado del sector de recubrimientos; el mecanismo puede consultarse en el artículo Recubrimientos anticorrosivos de MXene (Ti₃C₂Tₓ): mecanismo de barrera laminar y límites de ingeniería y en Recubrimientos de barrera con grafeno modificado: dispersión y límites de ingeniería; los problemas de dispersión y de estabilidad frente a la sedimentación de las nanocargas (que afectan directamente a la densidad de la película y a la densidad de poros) se tratan en Nano-SiO₂ en recubrimientos: dispersión, antisedimentación, mateado y resistencia a la abrasión.
| Ruta | Sistema representativo y espesor | ICR representativa | icorr representativa | Compatibilidad con la deformación | Principal limitación |
|---|---|---|---|---|---|
| Nitruros metálicos | TiN por HiPIMS (base Ti); CrN por pulverización reactiva de 50 nm (316L) | 3.51 mΩ·cm² @140 N/cm²; 8.4 mΩ·cm² @100 N/cm² | 0.278 μA/cm² @70 ℃; unos 0.1 μA/cm² @60 ℃ | CrN conserva sus prestaciones tras 20%/5% de deformación | Los sistemas con Cr plantean cromo de alto estado y riesgo de liberación iónica; porosidad columnar |
| Carbonitruros | TiCN por CFUMSIP (316L); CrAlCN (C-8 sccm) | 10 mΩ·cm²; 2.94 mΩ·cm² @140 N/cm² | 5.08×10⁻² μA/cm²; 2.10×10⁻² μA/cm² | El dopado con C aumenta la densidad | En el TiCN es difícil ajustar a la vez conductividad y corrosión |
| Base niobio y multicapas | β-Nb₂N (430F); Nb-Cr-C de 500 nm (Ti); multicapa Nb/Ta (Ti) | 3.8 mΩ·cm²; 1.15 mΩ·cm² @1.5 MPa | 0.037 μA/cm²; 0.022 μA/cm²; <1.0 μA/cm² | El multicapa rompe el crecimiento columnar | Coste de blanco y de capacidad; cadena de suministro concentrada |
| Carbono amorfo y sus dopados | a-C (TA1, >100 nm/min); a-C/Ag/Cr y a-C codopado Cr/Ti (316L) | 1.125 mΩ·cm²; 0.87 mΩ·cm²; 3.1 mΩ·cm² (todos @1.4 MPa) | 3.37×10⁻³ μA/cm²; 5.7×10⁻² μA/cm² | Alta tensión residual; requiere capa intermedia | Corrosión del carbono a alto potencial y temperatura; si cae el sp³ empeora la resistencia |
| Fases MAX y materiales bidimensionales | Cr₂AlC (316L, orientación (103)); grafeno vertical VG (Ti) | 3.16 mΩ·cm² @1.5 MPa; 2 órdenes de magnitud menos que el Ti desnudo | 0.02 μA/cm²; 0.2 μA/cm² | Película de pasivación adaptativa | Dificultad de control de orientación y de fabricación por lotes |
| Polímeros conductores | PPy/C-PDA, SGO₃/PPy (304/316); PANI/CNTs | Unos 35% menos que el PANI simple | 9.25 μA/cm²; 0.18 μA/cm² (potenciodinámica) y 1.27 μA/cm² (potentiostática); unos 1.9 μA/cm² | Buena flexibilidad, fácil de retocar | Conductividad en volumen de 13.17 S/cm, aún un orden de magnitud por debajo del objetivo >100 S/cm |
4. Diferencias entre sustratos: picadura y corrosión en ranura en 304/316L/titanio/aluminio
La metalización no es un parche universal: el sustrato fija el suelo del fallo. En ingeniería se ordena con el equivalente de resistencia a la picadura: PREN = w(Cr) + 3.3 × w(Mo) + 16 × w(N). Con las composiciones medidas publicadas: el 304 (18.5% Cr, 0.447% Mo, nitrógeno tomado como 0.05%) da unos 20.3; un 316L típico (17% Cr, 2.25% Mo, 0.08% N) unos 26; el dúplex 2205 (22% Cr, 3.0% Mo, 0.17% N) unos 34. Conviene subrayar el alcance del índice: es una magnitud empírica creada para la picadura en cloruros y, en un sistema con fluoruros, ácido débil y potencial aplicado como el de una PEMFC, solo sirve para ordenar, nunca como criterio de aceptación.
| Sustrato | Composición/estimación de PREN | Tendencia a la picadura y a la corrosión en ranura | Conductividad e interfaz | Conformado y espesor | Otros riesgos |
|---|---|---|---|---|---|
| Acero inoxidable 304 | 18.5 Cr / 8.33 Ni / 0.447 Mo, PREN ≈ 20.3 | Pierde estabilidad pronto en ácido débil con flúor; los estudios públicos muestran que no alcanza los objetivos del DOE | En superficie desnuda, basta que engrose la película de pasivación para que la ICR suba | Estampado maduro, viable en calibre 0.10 mm | Depende de la integridad del recubrimiento; donde la película se daña aparece corrosión localizada |
| Acero inoxidable 316L | 16.5–18.5 Cr / 2.0–3.0 Mo, PREN ≈ 24–26 | Más estable que el 304, pero dentro de la ranura sigue la disolución activa | La icorr sin recubrir puede alcanzar el orden de 26 μA/cm² | Gran retorno elástico; ventana estrecha de conformado en chapa delgada | Los iones Fe/Cr/Ni liberados envenenan el electrodo-membrana |
| Dúplex 2205 | 22 Cr / 3.0 Mo / 0.17 N, PREN ≈ 34 | Buena posición en el orden de resistencia a la picadura, limitada por coste y suministro | Requiere un sistema de recubrimiento del mismo nivel | Ventanas de conformado y soldadura más estrechas | Los datos públicos como placa bipolar aún son escasos |
| Titanio (TA1 / Ti-6Al-4V) | — | Fuerte capacidad de autorreparación de la película de pasivación; en el lado anódico también se disuelve | La icorr del Ti desnudo en la literatura es de unos 36.02 μA/cm²; un recubrimiento compuesto la baja a 1.41 μA/cm² | La lámina puede afinarse hasta el calibre 0.025 mm; poco retorno elástico en el estampado | Coste y absorción de hidrógeno; la adhesión película-sustrato del recubrimiento es la clave |
| Aluminio (AA6061) y grafito compuesto | — | El aluminio sufre corrosión localizada en ácido; la placa de grafito es frágil y no admite canales finos con facilidad | AA6061 con recubrimiento Ni-P/TiNO registra una resistencia de contacto de 50.5 mΩ/cm² a 1.4 MPa | Canal moldeado típico en placa compuesta: 0.65 mm de profundidad y 0.5 mm de anchura | Riesgo de corrosión galvánica por contacto de metales distintos y reparto del peso |
4.1 Dónde aparecen exactamente la picadura y la corrosión en ranura sobre la placa
La morfología real de la corrosión se concentra en tres sitios: el fondo del canal (retención de líquido residual y celdas de concentración de oxígeno), la ranura entre la cresta y el solape de la junta (caída del pH y enriquecimiento de flúor en el interior) y las rebabas de estampado y los cantos de cizalla (tensión residual más superficie nueva desnuda). Los tres comparten «estancamiento del medio + gradiente de oxígeno/potencial», algo muy distinto de la película húmeda de deposición uniforme de una cámara de niebla salina, y eso explica por qué incluso un recubrimiento de espesor uniforme falla primero en posiciones concretas.
4.2 Metales distintos y galvania: la placa no se corroe sola
Cuando placas extremas de aluminio, barras de cobre o elementos de fijación de acero inoxidable se conectan a través de una ruta con electrolito (condensado, restos de lavado), la corriente galvánica altera el reparto anódico/catódico que debía asumir la metalización. Es la misma lógica de aislamiento con recubrimiento y sellado de cantos de las carrocerías mixtas acero-aluminio; el planteamiento de ingeniería puede consultarse en Corrosión galvánica en carrocerías mixtas de acero y aluminio: aislamiento por recubrimiento, sellado de bordes y diseño de protección integral. La diferencia de potencial de contacto y la capa aislante deben incluirse en la tabla de selección desde la fase de proyecto, y no corregirse con retoques cuando el problema ya ha aparecido.
5. Cómo el estampado rompe la integridad del recubrimiento y criterios de adherencia
Las vías de conformado dominantes de la placa metálica son el estampado hidráulico o mecánico: los canales tienen en su mayoría 0.2 mm–0.65 mm de profundidad, la chapa mide 0.08 mm–0.12 mm de espesor y la deformación plástica local que sufre la superficie durante el conformado puede superar el 20%. Sobre la metalización hay tres consecuencias directas: adelgazamiento o agrietamiento de la película en los filetes de la raíz de la cresta; desprendimiento película/sustrato en las paredes y el fondo; y arranque del recubrimiento en el canto cortado, que deja una franja completamente desnuda y sin protección. En el laboratorio estas tres familias de defectos suelen no reflejarse de inmediato en la ICR: se manifiestan como una deriva de la lectura horas después, cuando la polarización y los productos de corrosión se han acumulado.

Las herramientas para juzgar «si la película aguanta pegada» ya tienen anclaje normativo. La GB/T 20042.6-2024 incluye partidas propias para el «ensayo de espesor del recubrimiento de las placas bipolares» y el «ensayo de resistencia de unión del recubrimiento», y esta última es novedad de la edición 2024 frente a la de 2011, dirigida justamente al desprendimiento de recubrimientos en placas metálicas. En la industria de recubrimientos en general son válidos como tamizado el método de corte cruzado (familia ISO 2409 / ASTM D3359) y el de rayado, pero con una advertencia: las películas PVD miden menos de cien micras y la clasificación del corte cruzado pierde sensibilidad en esos espesores; lo que de verdad discrimina suelen ser la carga crítica del ensayo de rayado y los datos remedidos tras el conformado.
5.1 Magnitud de la deformación, tensiones residuales y diseño de capas intermedias
Hay en la literatura una conclusión utilizable como criterio: el recubrimiento de CrN de 50 nm obtenido por pulverización reactiva, observado al microscopio electrónico de transmisión, conserva su resistencia a la corrosión y su conductividad tras deformaciones del 20% en x y del 5% en y, lo que demuestra la viabilidad de proceso de «recubrir antes de estampar» en ese sistema. El modo de fallo contrario viene de la tensión interna: las películas de carbono amorfo suelen acompañarse de elevadas tensiones de compresión y, al aumentar el espesor, crecen el riesgo de desprendimiento y de alabeo; por eso en producción se emplean capas intermedias de Ti, Cr o Ni-P para reforzar la adhesión película-sustrato. El sistema Ni-P/TiNO sobre AA6061 es un ejemplo: su lectura publicada es de icorr de 0.0885 μA/cm² bajo el potencial catódico de trabajo, pero la resistencia de contacto sigue en 50.5 mΩ/cm² a 1.4 MPa, señal de que la capa intermedia mejoró la adhesión sin resolver la conductividad.
5.2 Orden de operaciones: recubrir antes de estampar, estampar antes de recubrir y retoque de bordes
Las tres rutas se eligen según la distribución de defectos. Estampar y luego metalizar: la película no sufre deformación, pero con canales de gran relación fondo/anchura el sombreado geométrico deja fondos y paredes con cobertura insuficiente, y la uniformidad hay que recuperarla con portapiezas planetarios y giratorios; metalizar y luego estampar: cobertura uniforme, pero hay que reservar margen de deformación al recubrimiento y controlar los filetes del utillaje; retoque local: apropiado para cantos cortados y reparaciones, pero exige verificar la conductividad del material de retoque, su contracción de curado y el sellado interfacial; si no, se introduce una nueva capa de resistencia de contacto. Sea cual sea la ruta, la inspección de entrada debe incorporar «remedir ICR e icorr después del conformado», y no conformarse con muestras planas. Si el sustrato incluye piezas de acero de alta resistencia con capas electrodepositadas, hay que evaluar además la introducción de hidrógeno y la ventana de deshidrogenado; los criterios asociados se desarrollan en Fragilización por hidrógeno en elementos de fijación de alta resistencia y ventana de deshidrogenado: criterios para sistemas de electrodeposición y recubrimiento.
6. Validación de la resistencia a la corrosión: por qué no basta con la niebla salina
El valor del ensayo de niebla salina está en ser rápido, comparable y útil para el control de calidad, no en predecir la vida útil. La ISO 9227 y la GB/T 10125-2021, que la adopta de forma idéntica, fijan para la niebla salina neutra (NSS) una solución de NaCl (50±5) g/L, pH 6.5–7.2, (35±2) ℃ y una tasa de deposición de 1–2 mL/(80 cm²·h); la acetato salina (AASS) añade ácido acético glaciar para bajar el pH a 3.1–3.3; la acetato acelerada con cobre (CASS) suma cloruro cúprico y sube a (50±2) ℃ y pH 3.0–3.1. La ASTM B117-20 usa NaCl al 5% (en masa), pH 6.5–7.2 y 35 ℃. El propio texto normativo subraya que los resultados de estos ensayos acelerados no son extrapolables directamente a la resistencia a largo plazo de los materiales en su entorno real: su función es la comparación entre muestras similares.
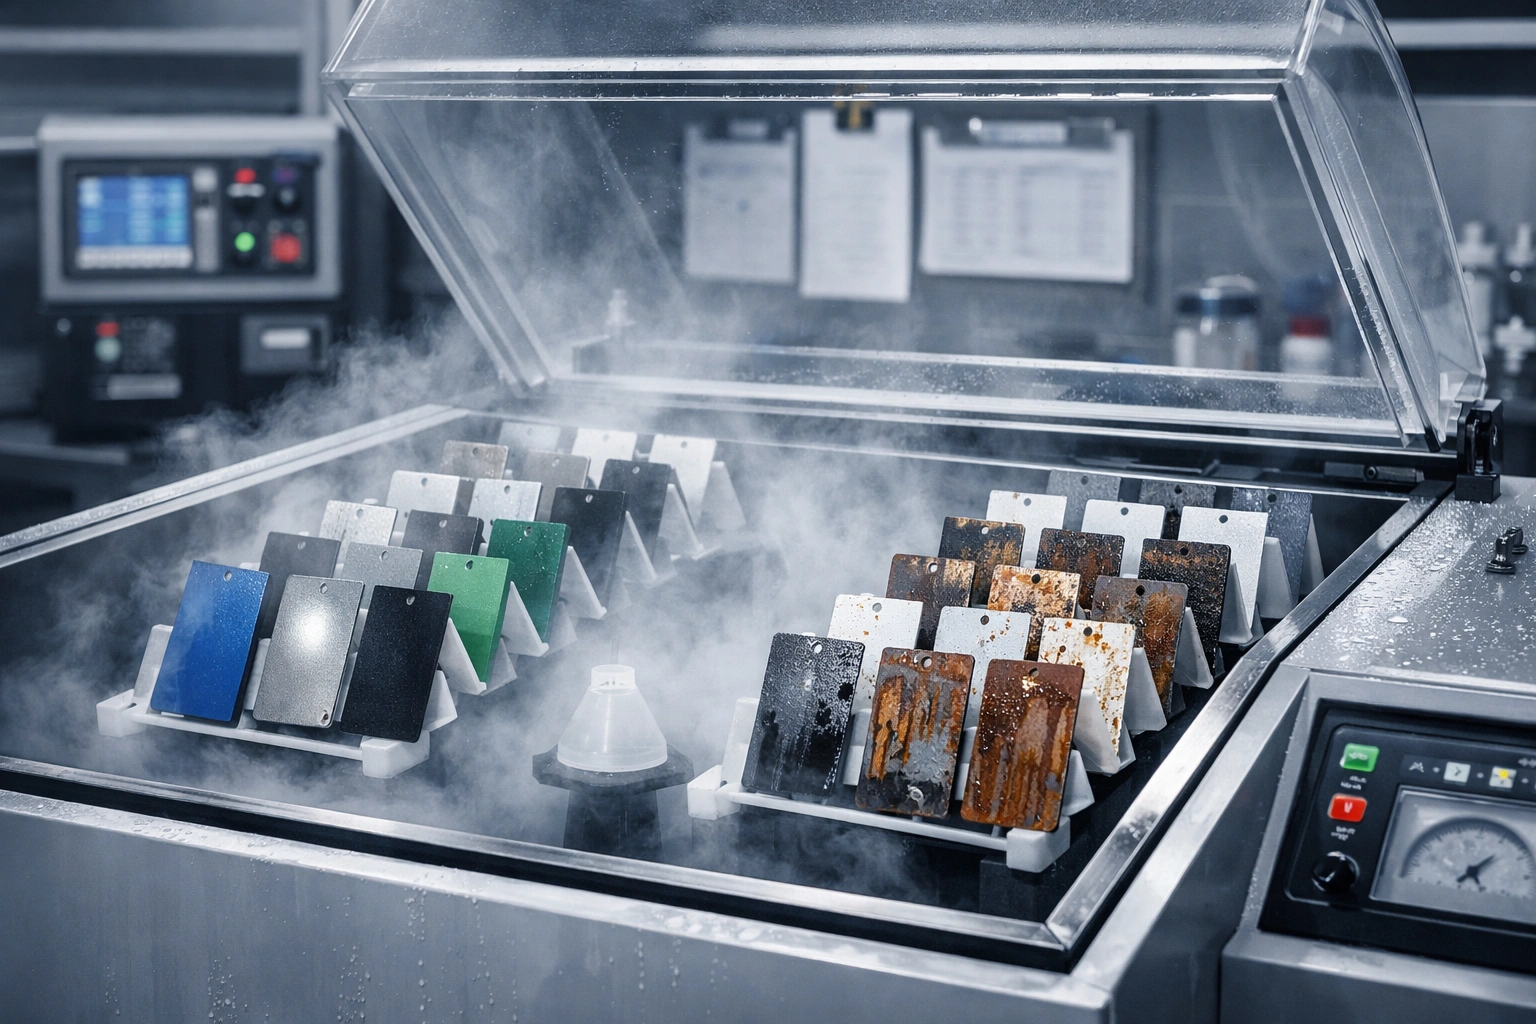
Llevar la niebla salina a una placa bipolar omite cuatro cosas: primera, no hay potencial aplicado, y en el stack la placa está permanentemente polarizada en sentido anódico a 0.6 V–0.9 V, con una cinética de corrosión completamente distinta; segunda, no hay fluoruros, así que no se activa la disolución por complejación de la película de pasivación; tercera, el medio es un cloruro neutro y no ácido sulfúrico diluido a pH 3, y la morfología de fallo cambia de picadura por cloruros a disolución anódica con acumulación de productos; cuarta, la niebla salina no mide conductividad, que es justamente la otra mitad del criterio de vida. A la inversa, quedarse solo en la icorr tampoco basta: los recubrimientos de polímero conductor pueden bajar la corriente de corrosión a 0.18 μA/cm² (régimen potenciodinámico), pero con 13.17 S/cm de conductividad no superan la línea.
| Método | Condiciones típicas | Salidas | Qué puede responder | Qué no puede responder |
|---|---|---|---|---|
| Niebla salina neutra NSS (ISO 9227 / GB/T 10125-2021) | NaCl (50±5) g/L, pH 6.5–7.2, (35±2) ℃, 1–2 mL/(80 cm²·h) | Tiempo y grado de aparición de óxido rojo/defectos | Consistencia entre lotes y tamizado de la continuidad de la capa de protección | La vida útil bajo el potencial del stack y en presencia de fluoruros |
| Polarización potenciodinámica (Tafel/LSV) | H₂SO₄ 0.5 mol/L + 2×10⁻⁶ HF, etc., 60–80 ℃ | icorr, potencial de corrosión | Orden de magnitud de la velocidad de corrosión | El aporte de la acumulación prolongada de productos a la ICR |
| Polarización potentiostática | +0.6 V, 0.48 V vs SCE, 0.84 V vs SHE, 1.43 V, etc. | Corriente estacionaria iss, series temporales | La disolución bajo el potencial de trabajo y bajo potenciales transitorios | El caudal real del medio y las fluctuaciones de temperatura |
| Re-medición de la ICR tras inmersión | H₂SO₄ 0.5 mol/L + 5×10⁻⁶ HF, 80 ℃, 3 h–30 d | ICR antes y después del envejecimiento y su incremento | El efecto de los productos acumulados sobre la conductividad interfacial | Las diferencias locales debidas a la distribución de presión de montaje |
| Stack corto y banco de pruebas | Objetivo del DOE: >5000 h; declaración pública de banco según la norma nacional: degradación ≤3% a 5000 h | Tasa de caída de las curvas de polarización, tensión por placa | La disponibilidad a nivel de sistema | La atribución del defecto a una placa concreta (exige desmontar y remedir) |
6.1 Un plan de ensayos combinados ejecutable
Solo encadenando estos métodos se controlan a la vez la velocidad, la conductividad y la deformación: sobre probetas planas, iss potentiostática de 3 h y re-medición de la ICR tras 30 d de inmersión; sobre probetas conformadas, la misma polarización, tomando la diferencia entre ambas como sensibilidad a la deformación; se añade una pareja de espesor del recubrimiento y resistencia de unión (conforme a los dos capítulos dedicados a recubrimientos en la GB/T 20042.6-2024); después, una validación intermedia de 500 h–1000 h en stack corto o por método de tensión de placa unitaria, troceando el objetivo de 5000 h en hitos auditables. La niebla salina puede mantenerse como tamizado rápido de consistencia de la materia prima, pero no debe aparecer en las conclusiones de durabilidad.
6.2 Los tres presupuestos de la comparabilidad de los datos
Al contrastar datos entre proveedores, verifiquen primero tres puntos: el medio (concentración de sulfúrico, fuente de flúor —HF o NaF y su equivalencia—, temperatura), el potencial (si el electrodo de referencia es SHE o SCE y si se documenta la conversión) y lo mecánico (valor y unidad de la presión de aplastamiento, superficie de contacto, si se restó o no la resistencia del volumen). En la literatura conviven formulaciones de 2×10⁻⁶, 5×10⁻⁶, 0.1×10⁻⁶ y 2 ppm de NaF, y se mezclan N/cm² y MPa; si esos tres puntos no están alineados, la diferencia puede superar a la que existe entre los propios sistemas de recubrimiento.
7. Ventana de proceso en producción: espesor, velocidad, rendimiento y coste
Entre la probeta de laboratorio y el lote de producción se interponen cuatro variables: velocidad de deposición, uniformidad, control de partículas y poros, y cobertura de la inspección en línea. Las referencias de proceso públicas utilizables cubren tres rutas dominantes: pulverización catódica (incluidas la reactiva y la HiPIMS), deposición iónica por arco (incluida la deposición iónica por pulverización con magnetron de campo cerrado no equilibrado, CFUBMSIP/CFUMSIP) y deposición química en fase vapor asistida por plasma; los espesores caen casi todos en la franja de 50 nm–3 μm —CrN reportado en 50 nm, Nb-Cr-C en 500 nm, el multicapa CrO*/Cr en unos 100 nm, a-C hasta 3 μm—; tomando como escala un cabello de unos 70 μm de diámetro, estas películas no alcanzan ni la centésima parte de su grosor.
Velocidad y capacidad son cifras directamente verificables: los estudios públicos describen una deposición iónica por arco con velocidad de deposición superior a 100 nm/min que fabricó películas de a-C sobre lámina de titanio TA1 y completó la deposición por lotes de películas de gran formato; la comunicación industrial ofrece otras coordenadas —en 2017 la producción diaria por horno PVD era de decenas de placas, y en 2026 una línea de producción de metalización sin metales nobles para placas bipolares metálicas, puesta en marcha ese año, declara 4000 placas diarias, una capacidad anual superior a 1 200 000 placas y una tasa de piezas conformes del 99.9%, con datos trazables de espesor, adherencia y consistencia de lote—. Son cifras autodeclaradas por la empresa, no re-verificadas de forma independiente: en una compra debe exigirse el registro de ensayo bruto de lotes consecutivos y no un informe puntual de un solo lote.
7.1 Ventana de espesor: qué precio se paga por pasarse de fino y por pasarse de grueso
Espesor y prestaciones no guardan una relación monótona. Por debajo, la cobertura no basta, sube la fracción de superficie porosa y la corriente estacionaria iss en polarización potentiostática depende de la densidad de defectos más que del espesor: allí engordar la película rinde poco y hay que atacar la capa base y la intermedia. Por encima, la tensión interna se acumula, crecen el alabeo y el desprendimiento y sube a la vez el aprovechamiento del blanco y el coste de ciclo. Los datos públicos del sistema a-C dan un punto de apoyo: con espesores del orden de 3 μm aún se pueden mantener icorr e ICR dentro del objetivo, pero esa fiabilidad depende del contenido de sp³ y del diseño de la capa intermedia, no de amontonar espesor.
7.2 Rendimiento, poros y reproceso
En la línea, cuatro familias de defectos arrastran el rendimiento: partículas (polvo de la cámara y salpicaduras del blanco), poros (rugosidad del sustrato y residuos de pretratamiento), deriva de color/espesor (deriva de la posición del blanco y del sesgo del sustrato) y fallo del sombreo de bordes (obstrucción por el utillaje de carga). Los controles asociados son: clasificación de la rugosidad superficial de la materia prima, ventana de limpieza y secado fijada como estándar, monitorización de la presión de cámara y de los gases residuales, y muestreo en línea de resistencia con cuatro puntas o de espesor por corrientes parásitas, junto con ensayos potentiostáticos por muestreo de lotes. El reproceso exige prudencia: el decapado previo a una segunda metalización ataca también al sustrato, y en la mayoría de los sistemas es preferible desechar a reprocesar; si de verdad hay que retocar, aplíquese una a una la tríada de comprobaciones del retoque descrita en la §5.2.
8. Los datos clave de un vistazo (cada línea con sus unidades)
- Objetivos del DOE 2025 para placa bipolar metálica (cita de revisiones): icorr ≤1 μA/cm², ICR ≤10 mΩ·cm² @1.4 MPa, conductividad >100 S/cm, coste <2 $/kW, durabilidad en stack corto >5000 h (pH=3, H₂SO₄ + 0.1×10⁻⁶ HF, 80 ℃).
- Referencia de los valores públicos más favorables medidos: a-C/Ag/Cr (316L) con ICR de 0.87 mΩ·cm² @1.4 MPa; a-C/TA1 con 1.125 mΩ·cm² @1.4 MPa e icorr de 3.37×10⁻³ μA/cm²; Nb-Cr-C de 500 nm/Ti con 1.15 mΩ·cm² @1.5 MPa.
- Referencia de materiales desnudos: 316L sin recubrir con icorr de 26 μA/cm² (H₂SO₄ 0.1 mol/L, 80 ℃), que un TiO₂ dopado con Nb reduce a 0.13 μA/cm²; Ti desnudo con 36.02 μA/cm², que un recubrimiento compuesto de TiN-C baja a 1.41 μA/cm².
- Criterio de compatibilidad con la deformación: un CrN de 50 nm conserva resistencia a la corrosión y conductividad tras deformaciones del 20% en x y del 5% en y; la probeta sin deformar mide una icorr de unos 0.1 μA/cm² (H₂SO₄ 0.6 mol/L, 60 ℃, 0.48 V vs SCE) y una ICR de 8.4 mΩ·cm² @100 N/cm².
- Base normativa: la GB/T 20042.6-2024, publicada el 2024-03-15 y en vigor desde el 2024-10-01, sustituye a la edición de 2011, contiene 21 partidas de ensayo y añade como partidas de componente la resistencia de unión del recubrimiento y la composición y concentración de iones liberados.
- Condiciones de referencia de la niebla salina: el NSS de ISO 9227 / GB/T 10125-2021 usa NaCl (50±5) g/L, pH 6.5–7.2, (35±2) ℃ y deposición de 1–2 mL/(80 cm²·h); el CASS, (50±2) ℃ y pH 3.0–3.1.
- Alcance normativo: en la propuesta de restricción del Cr(VI) publicada por la ECHA el 2025-04-29, la franja en debate de exposición profesional TWA de 8 h va de 0.1 μg/m³ a 5 μg/m³, las emisiones al aire de 0.025 kg/año a 2.5 kg/año y las emisiones al agua de 0.15 kg/año a 15 kg/año, con un período de transición de 18 meses; a fecha del 2023-09-18, de los 518 usos SVHC identificados en los informes de autorización, 273 involucran cromo hexavalente.
- Referencia de pasivación sin cromo: relación óxidos de cromo/óxidos de hierro por ESCA de 5.3–5.5 con ácido cítrico frente a 2.0–2.1 con nítrico; espesor de la película de óxido por AES de 27.0 Å–28.0 Å frente a 17.0 Å–21.0 Å; baño cítrico tras 30 días con Fe de 0.72 mg/L y Ni y Cr por debajo de 0.05 mg/L.
- Escala industrial de referencia (dato público de empresa, sin re-verificación independiente): línea en producción con 4000 placas diarias y capacidad anual superior a 1 200 000 placas, tasa de piezas conformes del 99.9%; la placa bipolar supone unos el 20% del coste del stack y más del 60% de su peso.
9. Preguntas frecuentes (FAQ)
Q1 ¿Por qué el recubrimiento de una placa bipolar no puede heredar un sistema anticorrosivo pesado convencional?
Porque los ejes de calificación son otros. Un sistema convencional busca aislar el medio, y cuanto más denso y aislante, mayor protección; el recubrimiento de una placa bipolar debe frenar la corrosión y a la vez mantener la ICR en el orden de 10 mΩ·cm² (objetivo del DOE), con concentraciones de iones liberadas controladas (la GB/T 20042.6-2024 ya ha convertido la composición y concentración de iones liberados en partida de componente). Un sistema orgánico grueso, aunque aguante 1000 h de niebla salina sin óxido rojo, queda descalificado en el stack simplemente por no conducir.
Q2 ¿A qué presión de aplastamiento debe medirse la ICR y son comparables lecturas tomadas a presiones distintas?
No son directamente comparables. En un mismo sistema la diferencia entre 0.6 MPa y 1.4 MPa puede superar el doble (la cifra pública de empresa da 3.5 mΩ·cm² y 1.5 mΩ·cm²), y en la literatura conviven 100 N/cm², 140 N/cm², 1.4 MPa y 1.5 MPa. La práctica comparable es: que el informe exprese a la vez el valor y la unidad de la presión, la superficie de contacto, el modo de carga y si se restó la resistencia del volumen por el método de doble probeta, midiendo una serie a la presión de diseño y otra con una fluctuación del ±20%.
Q3 ¿Por qué el «incremento de la ICR tras el envejecimiento» debe entrar en el pliego de aceptación antes que la ICR inicial?
El valor inicial solo describe el estado eléctrico del montaje en ese instante; la vida la fija la velocidad con que se acumulan los productos de corrosión. El sistema CrO*/Cr es el caso típico: la ICR inicial tras el tratamiento con plasma de oxígeno es más alta, pero después de 3 h en H₂SO₄ 0.05 mol/L + 2 ppm de NaF polarizado a +0.6 V su incremento es claramente menor que el de la muestra sin tratar, señal de que la capa densa frena la oxidación sostenida. Redactado como cláusula: «inicial ≤X mΩ·cm² y variación tras 3 h o 30 d de envejecimiento ≤Y%», con ambas condiciones cumpliéndose a la vez para considerar el lote conforme.
Q4 ¿«Recubrimiento sin cromo» significa que el material carece por completo de cromo?
No; hay que separar dos planos. Primero, la prohibición de procesos y sustancias con cromo hexavalente: eso compete al REACH (anexos XIV/XVII) y a la gestión de la exposición en el puesto de trabajo, y la propuesta de restricción de la ECHA del 2025-04-29 mueve justamente el Cr(VI) del régimen de autorización al de restricción. Segundo, la química del recubrimiento: el cromo de CrN, CrAlCN o Cr₂AlC es cromo metálico combinado, no una sal hexavalente, pero bajo potenciales catódicos de 0.6 V–0.9 V en la capa de óxido superficial pueden aparecer especies de cromo de alto estado de oxidación con liberación de iones. Por eso el pliego debe escribir por separado «sin procesos de cromo hexavalente» y «límites de iones liberados», sin dejar que un vago «sin cromo» lo absorba todo.
Q5 ¿Aguantar 1000 h de niebla salina sin óxido rojo demuestra que la placa servirá 5000 h en el stack?
No. Las condiciones del NSS —NaCl (50±5) g/L, pH 6.5–7.2, (35±2) ℃— no aplican potencial, no contienen fluoruros y no miden conductividad, de modo que los factores que impulsan el ensayo no son los de la cámara del stack (H₂SO₄ diluido a pH 3 + 0.1×10⁻⁶ HF, 60 ℃–80 ℃, cátodo a 0.6 V–0.9 V); la ISO 9227 y la GB/T 10125-2021 advierten ellas mismas de que los resultados de los ensayos acelerados no extrapolan la vida real. El uso correcto es quedarse con la niebla salina como tamizado de consistencia de entrada y de continuidad de la película, y dejar las conclusiones de durabilidad en manos de la polarización potentiostática, la re-medición de la ICR tras inmersión y la validación en stack corto.
Q6 ¿Cómo controlar el agrietamiento del recubrimiento tras el estampado sin sacrificar la conductividad?
En cuatro pasos: elegir sistemas compatibles con la deformación (los datos públicos muestran que un CrN de 50 nm conserva sus prestaciones tras 20%/5% de deformación); romper las columnas y liberar tensión con capas intermedias y estructuras multicapa (las capas base de Ni-P, Ti o Cr y el multicapa (CrO*/Cr) son ejemplos de ello); fijar en el utillaje los filetes y la profundidad de embutido, manteniendo la deformación local de la raíz de la cresta dentro del rango validado; y remedir tras el conformado, usando la variación envejecida de icorr e ICR como criterio de liberación del lote. El canto cortado es una posición aparte: exige evaluar por separado el retoque o el plan de protección.
Q7 ¿Cómo elegir entre placa de titanio y placa de 316L?
Ordenando por tres preguntas: ¿necesita o no metalización?, ¿qué coste se admite?, ¿existe preocupación por la absorción de hidrógeno? El 316L tiene estampado y cadena de suministro maduros, pero sin recubrir llega al orden de 26 μA/cm² y depende por completo de la integridad de la película; el titanio autorrepara su pasivación y su lámina puede ser más delgada: el valor publicado del Ti desnudo, 36.02 μA/cm², baja a 1.41 μA/cm² con un recubrimiento compuesto, y un a-C/TA1 llega a 1.125 mΩ·cm² @1.4 MPa, con el peaje del coste del material y de la gestión del hidrógeno. El dúplex 2205, con un PREN de unos 34, ordena bien frente a la picadura, pero sus datos públicos como placa bipolar siguen siendo escasos y no deberían sustentar por sí solos la primera opción.
Q8 ¿Qué datos debe exigir como mínimo la inspección de recepción?
Cinco como mínimo: primero, espesor y uniformidad (según la partida de ensayo de espesor de recubrimiento de la GB/T 20042.6-2024, con los datos brutos de sección, elipsometría o perfilometría por escalón); segundo, resistencia de unión del recubrimiento (apartado añadido en la edición 2024 de la misma norma); tercero, la serie temporal de iss potentiostática, con la fórmula del medio y el electrodo de referencia indicados; cuarto, la ICR antes y después del envejecimiento, con presión de aplastamiento y superficie de contacto; y quinto, el informe de composición y concentración de iones liberados. Añadan los registros de proceso de lotes consecutivos (presión de cámara, gases residuales, posición del blanco y sesgo): un informe de un solo lote no prueba la consistencia.
10. Referencias y alcance de los datos
Todos los datos de este artículo proceden de normas publicadas, literatura científica y comunicaciones industriales públicas; no se ha empleado información interna ni de clientes. Los contenidos marcados como «dato público de empresa» o «interpretación de terceros» no han sido re-verificados por un laboratorio independiente: a la hora de decidir, deben prevalecer el texto oficial de las normas y los informes originales.
- GB/T 20042.6-2024 «Pilas de combustible de membrana de intercambio protónico — Parte 6: Métodos de ensayo de las características de las placas bipolares», publicada el 2024-03-15 y en vigor desde el 2024-10-01, sustituye a la GB/T 20042.6-2011; ICS 27.070, CCS K82, a cargo del comité nacional de normalización de pilas de combustible y baterías redox de flujo; la serie vigente incluye GB/T 20042.1-2017 (terminología), GB/T 20042.2-2023 (condiciones técnicas generales del stack), GB/T 20042.5-2024 (electrodo-membrana) y GB/T 20042.7-2024 (papel de carbono).
- ISO 9227 (ensayos de corrosión en atmósferas artificiales — ensayo de niebla salina) y GB/T 10125-2021 (adopción idéntica); ASTM B117-20 (práctica normalizada para operar la cámara de niebla salina).
- ASTM A967 (especificación de pasivación de aceros inoxidables, con rutas nítrica y cítrica), ASTM A380 (prácticas de limpieza y decapado), SAE AMS2700; QQ-P-35C fue cancelada en 1998 y AMS-QQ-P-35 fue sustituida en 2005 por AMS2700; los datos comparativos de pasivación cítrica y nítrica proceden de la publicación técnica pública de STERC (R. Kremer, Developments in Citric Acid Passivation of Stainless Steel).
- Propuesta de restricción de las sustancias Cr(VI) publicada por la ECHA el 2025-04-29 (escenarios RO1/RO2/RO3, transición de 18 meses, franjas de emisión y de exposición); entradas 16 y 17 del anexo XIV del REACH (chromium trioxide, chromic acid, fecha final 2017-09-21); la anulación parcial, por el Tribunal de la UE en el asunto C-144/21, de la decisión de autorización aguas arriba de 2020; y los 273 usos relacionados con Cr(VI) de los 518 usos identificados en el informe de autorización del 2023-09-18.
- Zhao Lingfang, Sun Xi, Dou Nannan, Chen Jia y Wu Zhengbin: «Avances en la investigación de recubrimientos para placas bipolares metálicas en el ámbito de las pilas de combustible», Materiales e Ingeniería de Metales No Ferrosos, 2025, vol. 46, n.º 4, pp. 1–9 (los objetivos DOE 2025 que cita proceden de Liu R X et al., Int. J. Hydrogen Energy 2022, 47(54): 22915–22937, DOI:10.1016/j.ijhydene.2022.05.078).
- Literatura medida de recubrimientos: DOI 10.1016/j.ijhydene.2022.09.066 (TiN por HiPIMS); 10.1016/j.ijhydene.2020.03.248 (CrN conformable); 10.1016/j.ijhydene.2021.06.207 (β-Nb₂N/430F); 10.1016/j.jpowsour.2021.230797 (Nb-Cr-C/Ti); 10.1016/j.corsci.2021.109757 (TiCN/316L); 10.1016/j.vacuum.2023.112084 (CrAlCN); 10.1016/j.ijhydene.2023.05.197 (a-C/TA1, >100 nm/min); 10.1016/j.carbon.2019.01.050 (a-C/Ag/Cr); 10.3390/molecules28062821 (a-C codopado Cr/Ti); 10.1016/j.diamond.2024.111387 (a-C:N/304L); 10.1002/adma.202110565 (grafeno vertical/Ti); 10.1016/j.porgcoat.2022.106995 y 10.1016/j.porgcoat.2023.107611 (polímeros conductores); 10.1016/j.cej.2020.124675 (PPy/C-PDA); 10.1016/S0378-7753(01)00950-8 y 10.1016/j.jmst.2020.07.009 (metales nobles y CrO*/Cr, este último en J. Mater. Sci. Technol. 2021, 61: 75–84); 10.1177/1478422X261434419 (disolución anódica inducida por temperatura en C/Ti/316L); 10.1016/j.ijhydene.2009.06.030 (a-C de 3 μm/316L).
- Otros sustratos y efectos del medio: Int. J. Hydrogen Energy 2012, 37: 18537–18546 (influencia del pH y los haluros en la corrosión de placas de acero inoxidable); y el estudio comparativo de Ti-6Al-4V y SUS 316L en H₂SO₄ 0.5 mol/L, 10 mV/s y 10 h de polarización potentiostática.
- Comunicación industrial pública: «Inauguración de la línea de producción de placas bipolares metálicas con metalización sin metales nobles de Fengyuan Hydrogen Energy», publicada en 2026-09 por la Subdivisión de Hidrógeno de la Asociación China de Promoción del Desarrollo Industrial y medios del sector (4000 placas diarias, capacidad anual superior a 1 200 000 placas, tasa de piezas conformes del 99.9%, ICR de 3.5 mΩ·cm² @0.6 MPa y 1.5 mΩ·cm² @1.4 MPa, icorr de 4.5×10⁻⁸ A/cm² @0.84 V vs SHE y a 80 ℃ en pH 3 + 0.1 ppm de HF, degradación ≤3% tras 5000 h de banco, más de 200 000 km rodados por vehículo, y la placa bipolar como unos el 20% del coste del stack y más del 60% de su peso).
- Interpretación de terceros y límites: los parámetros del equipo de ensayo citados de la GB/T 20042.6-2024 (electrodo de cobre dorado, 5 cm², 1.5 MPa, 40 mA/cm², R=(R₁−R₂)×S/2, 25±2 ℃ y humedad ≤65%) proceden de interpretaciones públicas en línea y no son transcripción del texto de la norma; PREN = w(Cr) + 3.3 × w(Mo) + 16 × w(N) es un índice empírico de picadura en cloruros que, en un medio con fluoruros y ácido débil, solo sirve para ordenar; y las cifras «beneficio neto a 20 años de entre 3.31×10⁸ y 10.7×10⁸ EUR (331 a 1070 millones de euros), coste social de entre 3.14×10⁸ y 32.3×10⁸ EUR (314 a 3230 millones de euros) y reducción anual de unas 17 t» son el rango de la evaluación de impacto de la propuesta de la ECHA, supeditado a las decisiones de la Comisión Europea y de los Estados miembro.
Last updated: 2026-11-17
Documento elaborado por el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd., dirigido a perfiles de ingeniería y compras de los sectores de pilas de combustible y recubrimientos industriales; es una compilación técnica de alcance B2B y no constituye base de diseño de producto ni compromiso de prestaciones: la selección de recubrimientos y metalizaciones para cada condición concreta debe decidirse con re-ensayos de laboratorio y datos de validación en banco. Las actividades comerciales externas de la empresa son el suministro de productos de grado industrial y el soporte técnico, bajo condiciones comerciales EXW / FOB.