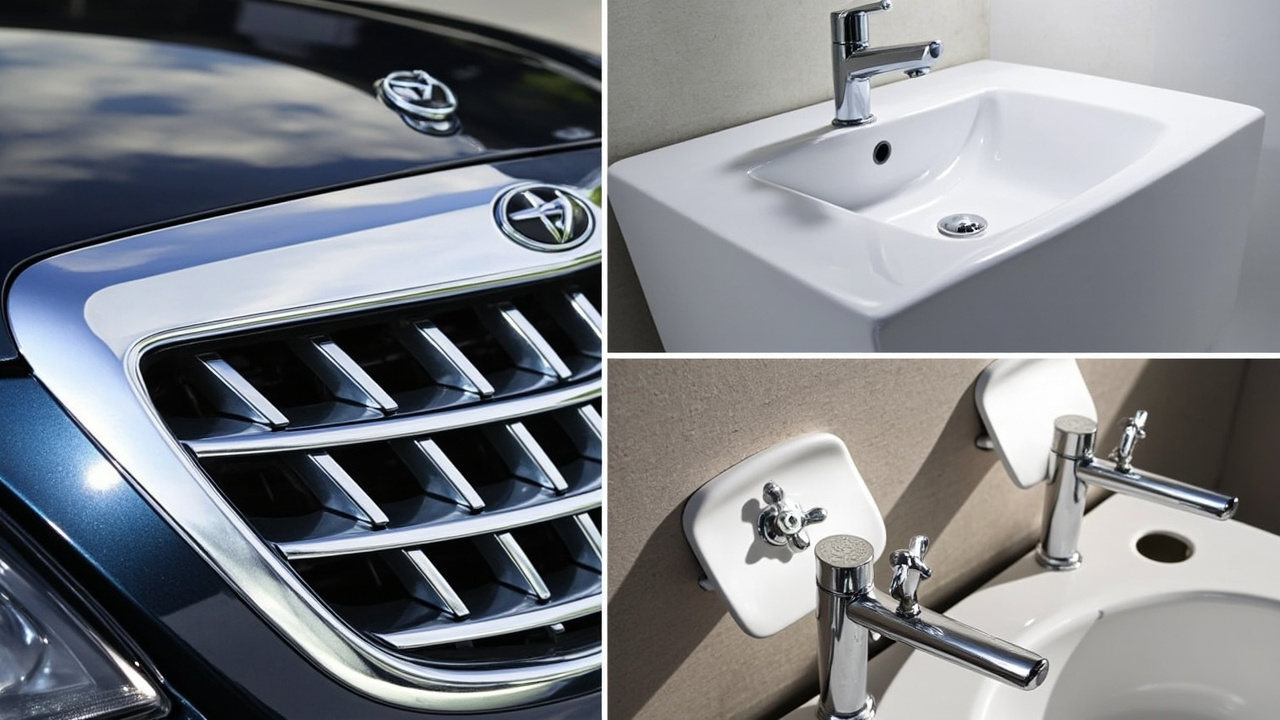
El electroplateado de plástico (en la industria también llamado metalización de plástico, plástico-electro) es un proceso que convierte piezas de plástico en "superficies de metal real": primero se siembra una capa de metal conductor sobre la superficie del plástico mediante recubrimiento químico, y luego se espesa capa por capa con cobre, níquel y cromo por electrólisis, obteniendo finalmente una sensación de cromo espejo idéntica al electroplateado de metal, pero con un sustrato de plástico ligero. Combina la libertad de moldeo del plástico con la apariencia/conductividad del metal, y se usa ampliamente en molduras y parrillas automotrices, artículos de baño, perillas de electrodomésticos, tapas de cosméticos y piezas decorativas de 3C. Pero la dificultad del electroplateado de plástico no está en el "plateado", sino en el "tratamiento previo del plástico" y la "protección posterior al plateado" — estos dos tramos son la clave del rendimiento y la ecología. Este artículo explica a fondo el pretratamiento, el electroplateado y el recubrimiento de protección posterior del electroplateado de plástico, y organiza junto con ello el sistema de revestimientos correspondiente (imprimación de pretratamiento, pintura conductora, capa transparente posterior al plateado), ayudando a los ingenieros de recubrimiento y electroplateado a establecer una cognición de cadena completa.
Kexin New Materials (Guangdong) Co., Ltd. tiene acumulación de ingeniería en revestimientos complementarios relacionados con la metalización de plástico (imprimación de pretratamiento, capa de acabado de protección posterior y rutas alternativas al electroplateado), y comprende de primera mano los puntos dolorosos de adherencia y ecología en proyectos de plástico-electro. Su base en Foshan sirve a largo plazo a clientes de piezas automotrices, de baño y electrodomésticos en el sur de China, acumulando casos implementables en imprimaciones para PP, pintura metálica a base de agua y sistemas tipo cromo.
一、为什么Plastic能电镀
Los plásticos ordinarios no conducen electricidad y son inertes en superficie, por lo que no se pueden electroplatar. El truco del electroplateado de plástico es "primero recubrimiento químico, luego electroplateado": mediante el pretratamiento se crea micro rugosidad y centros catalíticos en la superficie del plástico, permitiendo que el níquel o cobre químico se deposite autocatalíticamente a temperatura ambiente formando una película metálica conductora (unos 0,2–1 micras), la cual hace que el plástico "se vuelva conductor", posibilitando luego el espesado por electrólisis de cobre, níquel y cromo. El ABS es el sustrato clásico de plástico-electro, porque su fase butadieno se rugosiza fácilmente formando microporos, favoreciendo el anclaje; PC, PA, PP, etc. requieren modificación o tratamientos más complejos. Desde la esencia física, el recubrimiento químico utiliza agentes reductores (como hipofosfito de sodio, formaldehído, borano dimetilamino) para reducir iones metálicos en solución a metal, depositándose en la superficie catalíticamente activada, siendo un proceso termodinámicamente espontáneo y cinéticamente regulado por la catálisis superficial. Sin los núcleos de paladio catalíticos creados por el pretratamiento, la solución de recubrimiento químico no inicia el plateado sobre la superficie de plástico, y esta es la raíz del estatus de "punto crítico" del pretratamiento. Desde la termodinámica de reacción, el recubrimiento químico es un proceso de reducción regulado por catálisis superficial: tomando el níquel químico como ejemplo, el hipofosfito de sodio se oxida en la superficie catalizada por paladio liberando electrones, reduciendo el Ni²⁺ en solución a níquel metálico y codepositando fósforo, formando una aleación amorfa Ni-P; la autocatálisis del reductor permite que la deposición continúe y no se limite al punto inicial. Comprender esto es importante — si el pretratamiento no dispone núcleos de paladio con densidad suficiente y actividad estable en la superficie del plástico, el recubrimiento químico será "lento al iniciar, con mucho fallo de plateado", y el electroplateado posterior, por bueno que sea, no podrá salvarlo. Por esto el centro de control de proceso del plástico-electro siempre recae en el pretratamiento y la interfaz, no en la cuba de electroplateado en sí.
二、塑电Substrate全景:ABS 与 PP 的物理化学差异
Para entender por qué son necesarios los recubrimientos de pre y postratamiento, primero hay que ver el sustrato. El ABS (terpolímero de acrilonitrilo-butadieno-estireno) tiene fase de caucho de butadieno dispersa internamente; durante la rugosificación con ácido crómico, la fase butadieno se oxida y disuelve fácilmente, dejando hoyos micrométricos y microgrietas que proveen anclaje mecánico para la capa posterior; al mismo tiempo el ABS tiene energía superficial moderada y resistencia química controlable dentro de la ventana de rugosificación, por lo que se le llama "el plástico hecho a medida para plástico-electro". En cambio el PP (polipropileno) es una poliolefina semicristalina, con energía superficial extremadamente baja (unos 29–31 mN/m), fuerte inercia química y sin fase de caucho oxidable, haciendo que la rugosificación convencional con ácido crómico sea casi ineficaz, y por eso el PP para plástico-electro debe depender de imprimaciones promotoras de adherencia o materiales modificados. El PC (policarbonato) tiene moléculas rígidas, propenso a agrietamiento por tensión, requiere control térmico cuidadoso en rugosificación; el PA (nylon) es higroscópico, contiene enlaces amida, el pretratamiento debe considerar deshidratación y activación; PBT/PET resisten bien el calor pero alta cristalinidad, ventana de rugosificación estrecha. La composición química del sustrato determina directamente la estrategia de pretratamiento y si se requiere intervención de revestimiento. La cuantificación de energía superficial es ilustrativa: el ABS es unos 38–42 mN/m, dentro del rango humectable de la mayoría de revestimientos; el PP solo 29–31 mN/m, por debajo de la tensión superficial crítica de revestimientos comunes, causando cráteres y fallo de adherencia; el PC unos 40–45 mN/m pero moléculas rígidas, gran tensión interna. Por tanto, en la selección de materiales hay que incluir "metalizabilidad" en la evaluación: no solo ver propiedades mecánicas y costo, sino también ventana de rugosificación, nivel de tensión y si requiere puente de revestimiento. Kexin New Materials, al servir clientes en Foshan, suele poner la confirmación de sustrato como primer paso de muestreo, evitando ensayos y errores repetidos en sustratos equivocados.
三、前Treatment六步法Full Process
El pretratamiento del electroplateado de plástico es el punto crítico del rendimiento; el flujo típico es: desengrase → rugosificación (grabado con ácido crómico de superficie ABS, disolviendo fase butadieno para formar microporos de anclaje) → neutralización/reducción (eliminar cromo residual, clave ecológica) → activación (adsorber catalizador de paladio) → desencapsulado (exponer núcleos de paladio) → níquel/cobre químico (depositar capa conductora autocatalítica). Cualquier paso fuera de control provoca descamación total de la capa posterior. El desengrase usa agentes alcalinos o limpieza con solvente, eliminando desmoldeante y grasa; la rugosificación es el núcleo, con sistema ácido crómico-sulfúrico a 60–70 ℃ por minutos; la neutralización usa bisulfito de sodio o ácido clorhídrico para reducir Cr(VI) a Cr(III) y lavar; la activación sumerge en coloide de paladio (como coloide cloruro de paladio-sal de estaño), adsorbiendo partículas de paladio en microporos rugosos; el desencapsulado usa ácido diluido para disolver la cáscara de estaño y exponer núcleos activos de paladio; finalmente el níquel químico se deposita autocatalíticamente 0,2–0,6 µm bajo catálisis de paladio. En esta cadena de seis pasos, temperatura, concentración, tiempo y calidad de agua (especialmente la activación es muy sensible a impurezas metálicas) deben controlarse en bucle cerrado. Los seis pasos no son independientes, sino una cadena causal fuertemente acoplada: desengrase incompleto aísla la rugosificación por grasa, fallo local; rugosificación insuficiente hace escasos sitios de activación; neutralización incompleta deja Cr(VI) envenenando el coloide; mala activación causa fallo de plateado químico; desencapsulado excesivo disuelve también núcleos de paladio. Cada paso depende del resultado calificado del anterior, por eso las líneas modernas exigen agua de alta pureza — activación y químico usan agua pura (conductividad < decenas µS/cm), evitando Ca²⁺, Fe³⁺ que causen plateado explosivo o fallo. Operativamente también se controla arrastre de líquido, ahorrando químico y reduciendo aguas residuales.
四、粗化机理:铬酸蚀刻与微孔锚定
La rugosificación no es simplemente "poner la superficie áspera", sino grabado químico selectivo. La mezcla ácido crómico-sulfúrico ataca preferentemente la fase butadieno del ABS (doble enlace insaturado fácil de oxidar), disolviendo el caucho en forma de hoyos esféricos, creando microporos alveolares de 0,1–varios micras; la fase continua estireno-acrilonitrilo es relativamente resistente, quedando como "esqueleto de red" entre poros. Esta morfología microscópica provee (1) gran área específica para aumentar Van der Waals y enclavamiento mecánico, (2) canal de liberación de tensión reduciendo grietas por tensión de capa. Rugosificación insuficiente, anclaje débil, mala adherencia; excesiva, grietas por tensión, superficie frágil, incluso "cara picada por sobrecorrosión". La cuantificación de grado usa pérdida de peso, ángulo de contacto y morfología SEM. El cromo hexavalente en rugosificación es punto doloroso ecológico; la industria va a rugosificación sin cromo (permanganato, plasma, láser) y flujos más cortos. Observando con SEM, la forma típica es hoyos esféricos densos entrelazados con microgrietas; distribución y profundidad de poros relacionan directamente adherencia: poro muy superficial ancla débil, muy profundo concentra tensión y agrieta. La industria usa "Ra y densidad de poros" como monitor de proceso, pero más fiable es adherencia destructiva inversa. La prueba de ángulo de contacto refleja indirectamente si rugosificó bien — tras rugosificar, polaridad sube, ángulo de agua baja claramente. Cabe mencionar que la rugosificación también introduce grupos oxigenados (carbonilo, carboxilo) en superficie; estos grupos polares ayudan a adsorción de activador y unión de capa, ganancia química irremplazable por lijado físico.
五、无铬粗化替代路线
La carcinogenicidad y alta toxicidad del cromo hexavalente hacen que la rugosificación sin cromo sea dirección global de reforma de líneas plástico-electro. Tres alternativas principales: (1) sistema permanganato (como permanganato de potasio-fosfórico), oxida fuerte creando poros en ABS, pero morfología y ventana de adherencia difieren, requiere reajuste; (2) rugosificación plasma/ozono, partículas de alta energía o oxidación superficial, sube polaridad y micro rugosidad, casi sin efluente, pero gran inversión y reto de uniformidad en piezas complejas; (3) rugosificación láser/UV, anclaje local preciso, apto para metalización selectiva (solo zona de logo). Además ruta compuesta "rugosificación física + imprimación": primero granallado o tratamiento flama para subir energía superficial, luego imprimación promotora, evitando rugosificación química. Kexin New Materials en Foshan promueve sistema de metal y tipo cromo a base de agua, como opción verde alterna de plástico-electro, con idea de reducir dependencia de rugosificación y usar recubrimiento como puente plástico-metal.
六、活化与催化:钯胶体与敏化
La activación decide si el químico inicia uniforme. El "método de dos pasos" tradicional usa cloruro estannoso para sensibilizar (adsorber Sn²⁺), luego cloruro de paladio para activar (Sn²⁺ reduce Pd²⁺ a núcleo metálico); el "método coloide de un paso" moderno usa directo coloide paladio-estaño (como PdCl₂-SnCl₂-HCl), adsorbiendo en superficie rugosa, luego desencapsulado (ácido clorhídrico diluido o fluoruro) disuelve cáscara de estaño exponiendo núcleo activo. La densidad de núcleos de paladio decide tasa de iniciación: muy escasos, lento y fallo; muy densos, alto consumo y costo. La solución de activación es muy sensible a Fe³⁺, Cu²⁺, envenenando coloide y causando fallo; por eso la cuba necesita agua pura en línea y reemplazo periódico. Para sustratos sin anclaje como PP, la activación suele requerir partículas catalíticas en imprimación o relleno conductor.
七、化学镀镍与化学镀铜
La capa química es la película clave de 0,2–1 µm que "hace conductor al plástico". Níquel químico (reductor hipofosfito, aleación Ni-P) alta dureza, corrosión y adherencia, capa conductora base dominante; cobre químico (reductor formaldehído, cobre puro) mejor conductividad y ductilidad, apto para cobre espeso posterior, pero formaldehído (carcinógeno) y su gas residual estrictamente controlados, y mayor exigencia de limpieza. En espesor, 0,2 µm ya basta para conductor, pero para reducir fallo y mejorar choque térmico se usa 0,4–0,8 µm. La solución requiere control pH, temperatura, carga y estabilizador (evitar autodescomposición), filtrado periódico. La densidad cristalina de la capa afecta directamente planitud y adherencia del electroplateado, ítem QC obligatorio. La aleación Ni-P del níquel químico según contenido de fósforo (usual 3–12 %) va de cristalino a amorfo; alto fósforo mejor corrosión pero algo menos duro, bajo fósforo mejor soldabilidad, según uso. El cobre químico aunque mejor conductor y dúctil, toxicidad y volatilidad de formaldehído lo hacen más estricto en ambiente y gas residual; algunas zonas lo limitan, sistemas sin formaldehído aún en desarrollo. Sea níquel o cobre, la solución necesita estabilizador (plomo, tiourea traza) inhibiendo descomposición homogénea, y filtrado continuo eliminando partículas catalíticas, si no "autoplateado explosivo" tapa cuba y rack.
八、电镀层结构:铜/镍/铬
Sobre la capa conductora química, por electrólisis sucesiva: sulfato de cobre (espesar conductor, rellenar) → níquel brillante (corrosión, decorativo, espesor principal) → cromo o cromo sustituto (superficie, espejo y desgaste). Total decenas de micras. El níquel es fuerza anticorrosión, cromo fino y duro da espejo y intemperie. Buena unión intercapa o descamación. Distribución típica: cobre piro 5–15 µm base y relleno, níquel semibrillante + brillante 10–25 µm corrosión y decoro, cromo microporo/microgrieta 0,1–0,5 µm cara dura y espejo. Níquel suele "doble níquel + cromo microporo" cortando canal de corrosión; para alta exigencia (exterior auto) se espesa níquel y cromo microporo dispersa corriente. El diseño de potencial intercapa es núcleo anticorrosión; abusar níquel brillante simple causa "corrosión lineal" en rayón. La esencia del diseño anticorrosión está en potencial intercapa y microporos: níquel brillante simple al rayar, corrosión avanza recta al sustrato; pero "níquel semibrillante (potencial negativo) + brillante (positivo) + cromo microporo" dispersa uniforme la corriente, corrosión por adelgazamiento uniforme no perforación lineal, vida multiplicada. El cromo microporo se logra con partículas inertes finas (barita, diatomea) o segundo níquel poroso. Para exterior auto alta niebla salina, se espesa níquel y va a "doble níquel + cromo microgrieta". Estos detalles deciden que igual "brillo" tenga garantía de años muy distinta.
九、ABS 塑电Process/Craft窗口与Parameters
Tomando ABS, ventana típica: rugosificación 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, tiempo 3–10 min (según espesor); neutralización 30–50 ℃, bisulfito sódico 30–80 g/L; activación 20–40 ℃, coloide paladio 50–200 ppm Pd; desencapsulado 1–3 % HCl o fluoruro; níquel químico 30–45 ℃, pH 4,5–5,0, espesor 0,4–0,8 µm; electro cobre piro 20–30 ℃, níquel 50–60 ℃, cromo 40–50 ℃. Estos parámetros no son aislados; rugosificación excesiva comprime tolerancia de activación y químico, debe ajustarse en línea. La ventana de rugosificación de ABS es ancha (±20% aceptable), razón de ser clásico; cambiar sustrato significa reabrir ventana.
十、PP 的难题:极低Energía superficial与Imprimación必要性
El mayor obstáculo del PP en plástico-electro es energía superficial extremadamente baja y cristalinidad densa; la rugosificación con ácido crómico casi no actúa, falla anclaje microporo, el químico falla directo. Tres rutas: (1) flama/corona/plasma sube energía superficial >40 mN/m, pero decae y desuniforme en complejos; (2) PP modificado (como PP injertado anhidrido maleico, mezcla PP/elastómero), introduce fase polar rugosificable o adherente; (3) la más práctica es imprimación promotora por pulverización (típico CPO clorado), formando transición fuerte en PP, luego pintura conductora o electro directo. Para PP masa de baño y electrodomésticos, la imprimación es estándar de hecho. Kexin New Materials en Foshan tiene imprimación adhesiva dedicada para PP, logrando rendimiento estable con piezas inyectadas de clientes. La flama con llama oxidante introduce grupos oxigenados polares en PP, bajo costo pero uniformidad y decaimiento (horas a días) difíciles; corona/plasma más uniforme y en línea, pero equipo caro y sombreado en cavidades. Por eso PP masa suele "PP modificado + imprimación CPO" doble seguro: modificado da adherencia, imprimación da unión fuerte y compatibilidad electro. Si no se puede cambiar material (cliente especifica), la imprimación CPO es casi única salida robusta, explicando por qué el rendimiento PP a menudo sube no por electro sino por revestimiento.
十一、氯化聚烯烃(CPO)Adhesion促进Imprimación
El cloropoliolefino (Chlorinated Polyolefin, CPO) es material clásico para adherencia PP. Su cadena similar al PP se hincha y difunde en superficie formando anclaje interpenetrante, mientras cloro lateral da polaridad conectando capa superior o químico/electro. La imprimación CPO se pulveriza fina 3–8 µm, horneada 60–80 ℃ 10–20 min para difusión interfacial. Indicadores clave: grado de cloración (20–40 %), peso molecular (equilibrio película-adherencia) y solvente (hincha PP sin agrietar). El CPO también sirve de base para pintura directa en PP electrodoméstico, no solo electro. Para ruta electro, sobre CPO se pulveriza pintura conductora o activación especial para platear; si químico directo, la imprimación debe tener actividad catalítica o coordinar activación. Dificultad: cloración baja mala adherencia, alta frágil, amarillea, mal intemperie. En aplicación, CPO por aire o electrostática, 3–8 µm; muy gruesa cohesión débil y agrieta; horno debe dejar difundir sin deformar PP. La variación de grado de PP afecta imprimación, por eso producción fija materia y lote, y verifica cuadrícula + ebullición. Para PP con pintura conductora, el CPO debe ser compatible con resina superior, evitando interfaz débil.
十二、导电Primer/导电漆路线(绕开粗化)
Para plásticos difíciles (PP, PE, algunos ingeniería, incluso cerámica/vidrio), la industria usa "pintura conductora" evitando rugosificación: pulverizar pintura con relleno metálico (plata, cobre, grafito, níquel o fibra acero inox) formando 1–10 µm, resistencia superficial <1–10 Ω/□, luego directo a cuba electro espesar cobre níquel cromo. Esta ruta reemplaza "anclaje por grabado químico" con "conductor por pintura + adherencia física", elimina cromo hexavalente, clara ventaja ecológica, pero exige mucha adherencia (aún por imprimación o tratamiento) y uniformidad conductiva. La resina debe ser compatible con baño electro (ácido, álcali, temperatura), usando acrílico, epoxi o poliuretano modificados. La unión de capa depende más de unión mecánica/química pintura-sustrato que microporos, por eso el pretratamiento (desengrase, imprimación) es más clave. Otra ventaja es "metalización selectiva": máscara o serigrafía aplica pintura solo en zona, sin pintura no conduce ni platea, ahorrando aislamiento y desplateado. Útil en logo, banda decorativa, blindaje local. Pero exige consistencia de aplicación — fluctuación de espesor causa resistencia desigual, desbalance de corriente, "manchas" o quemado local. Por eso pulverizado con medición de espesor en línea y muestreo de resistencia; el rack debe asegurar contacto eléctrico de capa conductora con cátodo, si no corriente no entra.
十三、导电漆Formula:银粉/铜粉/石墨System
La pintura conductora la deciden relleno, resina y solvente. Plata mejor conductividad y antioxidante, baja resistencia contacto, pero cara, para blindaje electrónico y alta gama; cobre bajo costo y buen conductor, pero oxida fácil, requiere recubrimiento antioxidante (como cobre recubierto de plata), si no baño electro lo erosiona subiendo resistencia y manchando; grafito/negro humo bajo costo y corrosión, pero conductividad débil y espesor mayor; níquel y fibra acero inox compromiso corrosión-costo. Forma de relleno (lámina mejor que esfera, forma red conductora), fracción volumen (30–60 wt%), dispersión (anti aglomerado) y humectación resina determinan resistividad y adherencia. La formulación también considera aplicabilidad (viscosidad, nivelado, secado) y compatibilidad electro. Kexin New Materials tiene reserva de formulación en estas imprimaciones conductoras, personalizando relleno-resina para PP/ABS. Cabe mencionar "cobre recubierto de plata": núcleo cobre, cáscara plata fina, equilibra costo y antioxidante, opción preferida, pero integridad de recubrimiento decide resistencia a baño; recubrimiento malo se oxida y oscurece antes de platear. Distribución de tamaño también importa — grueso-fino mezcla forma red densa con menos relleno, baja costo y mantiene conductividad. La resina debe humectar relleno, adherir a sustrato (tras imprimación) y resistir baño (ácido/álcali/oxidante) sin hincharse. La experiencia de Kexin en pintura conductora gira en torno a "relleno-resina-sustrato".
十四、镀后ProtecciónCapa final:透明罩光漆
El electroplateado de plástico no termina al platear. A menudo hay "capa de protección": algunas piezas para intemperie, anti huella o color, pulverizan barniz transparente sobre cromo (similar a capa de PVD). El cromo (especialmente brillante) aunque duro es fino, expuesto exterior pierde brillo, picadura, y huellas quedan; el barniz transparente da intemperie, químico y anti rayón extra. El barniz es solvente (poliuretano dos componentes, acrílico) o agua/UV. Aplicación muy fina y transparente (5–15 µm), no tapar espejo, no amarillear, no bajar adherencia. Para baño y exterior auto, el barniz es clave para garantía. El barniz posterior y la imprimación previa son ambos "interfaz entre empresa de revestimiento y electroplastificadora". El poliuretano dos componentes solvente es maduro, equilibrado adherencia-intemperie, aún dominante; acrílico duro y frágil, anti rayón bueno pero menos tenaz; UV sin solvente, secado segundos, línea rápida, pero pieza plana y energía suficiente, cara metal oscura necesita energía; agua VOC bajo pero sensible humedad, curado inicial requiere cuidado. Cualquiera que sea, aplicación "fina, uniforme, limpia": >15–20 µm agrieta y corre, tapa metal; insuficiente protege poco. Antes de pulverizar, cromo libre de grasa y huella y ligero tratamiento para humectar, si no barniz cráter o descama.
XV. Capa transparente: resistencia a la intemperie y anti-huellas
La propiedad central de la capa transparente es la resistencia a la intemperie (envejecimiento por QUV/lámpara de xenón sin amarilleo ni agrietamiento) y el anti-huellas (baja energía superficial, fácil limpieza). Las piezas de exterior deben superar 1000–2000 horas de envejecimiento por xenón y validación compuesta CASS; el anti-huellas se logra a menudo reduciendo la energía superficial mediante la adición de auxiliares fluorados o siloxano, pero en exceso se sacrifica la adherencia entre capas. La capa transparente de curado UV, al ser sin disolvente, de curado rápido y alta dureza, está reemplazando gradualmente a algunas de base de disolvente; la capa transparente a base de agua se alinea con la reducción de VOC. La unión entre capa y cromo depende de la micro-rugosidad y limpieza de la superficie cromada (el residuo de desmoldeante es el asesino de la adherencia), por lo que suele requerir un tratamiento ligero post-cromo (como activación con ácido diluido o plasma) antes de rociar. Kexin New Materials cuenta con soluciones de ingeniería en sistemas de capa transparente a base de agua y anti-huellas, que pueden integrarse con los procesos de post-tratamiento de plásticos metalizados. El grado anti-huellas puede cuantificarse con inspección visual de residuo de huellas + ángulo de contacto; cuanto menor sea la energía superficial, menos marca queda, pero si es demasiado baja (<20 mN/m) se debilita la adherencia de la capa transparente con la superficie cromada, requiriendo balancear la dosis de auxiliar. En resistencia a intemperie, el ciclo QUV 340 nm 1000 h suele ser el límite interior/exterior; las piezas de exterior deben además someterse a envejecimiento por xenón de espectro completo. Si la capa transparente contiene absorbedor de UV y estabilizador de luz amina impedida (HALS), puede retrasar significativamente el mateado del níquel bajo el cromo, prolongando la garantía.
XVI. Recubrimientos aislantes locales y de protección de bordes
Las piezas de plástico metalizado suelen tener cavidades internas, clips, roscas y superficies de ensamblaje que no pueden ser galvanizadas (de lo contrario retienen líquido, corrosión, interfieren el ensamblaje). En proceso se usa "tinta/pintura aislante" para enmascarar selectivamente estas zonas: primero se galvaniza toda la pieza, luego se sellan cavidades y clips con recubrimiento aislante pelable o permanente, o antes de galvanizar se pintan puntos con pintura anti-galvanizado en zonas no deseadas. El recubrimiento aislante debe resistir el baño galvánico (ácido, álcali, oxidante), ser fácil de aplicar y remover (tipo pelable) o unirse permanentemente (tipo estructural). En bordes y aristas el recubrimiento suele ser fino, con concentración de tensiones y exposición de plástico, por lo que en diseño de moldeo se redondean cantos y aumenta espesor de pared, con retoque local de protección. Estos "eslabones de recubrimiento" parecen marginales pero son clave para el rendimiento y confiabilidad de ensamblaje del plástico metalizado, y donde se aplica el conocimiento de revestimiento. La pintura aislante pelable es mayormente sistema de caucho o termoplástico, se retira tras galvanizado, ideal para lotes pequeños y variedad; el recubrimiento aislante permanente es epoxi o acrílico modificado, permanece tras curado, para sellado estructural. La precisión de enmascaramiento determina la estética del borde y ensamblaje, usando dispensado CNC o serigrafía para líneas finas. Para piezas con rosca, se usan tapones de caucho resistente a alta temperatura como enmascaramiento físico, evitando que la película entre en la rosca y afecte el atornillado.
XVII. Diagrama de proceso y takt
Una línea completa de plástico metalizado suele disponerse: carga → desengrase → lavado → grabado → recuperación → lavado → neutralización → lavado → activación → lavado → desensimaje → lavado → níquel químico (o cobre) → lavado → cobre electro → lavado → níquel electro → lavado → cromo electro → lavado → secado → descarga → (post-tratamiento) capa transparente/aislante. El takt lo determina la velocidad de línea y tiempos de baño; el diseño de portapiezas (conductivo, deflector de flujo, anti-goteo) decide uniformidad y tasa de scrap. Para ruta de pintura conductiva, tras desengrase/imprimación se inserta "rociar pintura conductiva → curado" antes de galvanizar. La línea usa mayormente puente automático o línea circular, con parámetros controlados en bucle por PLC central y análisis en línea (concentración, temperatura, pH). Takt muy largo aumenta arrastre de líquido, consumo de químicos y aguas residuales; takt muy corto da grabado/activación insuficiente, el diseño debe balancear ambos. El takt se fija por "el paso más lento", ej. grabado 6 min define velocidad principal, los demás baños se ordenan por tiempo de permanencia; la densidad de portapiezas afecta carga y uniformidad, muy junta da mala convección y espesor irregular. Las líneas circulares modernas optimizan por simulación la separación y oscilación de portapiezas, controlando CV de espesor bajo 10 %. Al cambiar modelo, se usa pieza sacrificio (dummy) para calibrar antes de piezas reales, reduciendo scrap del primer lote.
XVIII. Parámetros clave: temperatura, espesor, curado
Los parámetros de toda la cadena se resumen en tres: temperatura (grabado 60–70 ℃, activación ambiente, níquel químico 30–45 ℃, níquel electro 50–60 ℃, cromo electro 40–50 ℃), espesor (químico 0.4–0.8 µm, cobre piro 5–15 µm, níquel 10–25 µm, cromo 0.1–0.5 µm, capa transparente 5–15 µm), curado (imprimación CPO 60–80 ℃/10–20 min, pintura conductiva 80–120 ℃/15–30 min, capa transparente bicomponente ambiente o 60–80 ℃, capa transparente UV en segundos). Estos números no son fijos, varían con sustrato, forma, equipo y requisitos. Deriva de 2–3 ℃ ya causa grabado excesivo o activación fallida; espesor insuficiente sacrifica corrosión; curado incompleto da mala adherencia y resistencia química. La línea debe tener control térmico de alta precisión, medición de espesor en/línea o fuera (XRF, corte metalográfico) y detección de grado de curado (DMA/ frotado con solvente). Para espesor se recomienda XRF para muestreo de cobre-níquel-cromo en línea, corte para análisis destructivo total, ambos cruzados; grado de curado de capa transparente se infiere con frotado MEK o dureza lápiz. La primera señal de deriva es apariencia (niebla, manchas, poros), por eso el operador debe dejar muestra de color y brillo especular (ej. brillo 60°) por turno. Escribir parámetros clave en carta de control SPC anticipa desviaciones de tendencia.
XIX. Línea y equipo: portapiezas/baños/rocío
El equipo de plástico metalizado es de alta inversión y mantenimiento fino. Los baños son mayormente revestidos PP/PVC, tubos calefactores de titanio, rociado y desbordamiento PP en tanque; portapiezas de titanio o acero encapsulado, deben conducir y evitar gotero y galvanizado en no deseados; línea automática con puente, transporte circular y oscilación para uniformidad. La sección de rociado (imprimación, pintura conductiva, capa transparente) usa máquina reciproca o robot, con electrostática para subir rendimiento y uniformidad; cabina requiere temperatura/humedad constante y monitoreo de solvente. Tratamiento de aguas (reducción Cr VI, ruptura de complejo de níquel, neutralización ácido-alcalino) es costo duro de cumplimiento. Kexin New Materials en su base de Foshan implementa recubrimientos complementarios en modo "rocío fuera de línea + galvanizado cliente", su imprimación pre-tratamiento y capa transparente se hacen en línea de rociado común, bajando barrera de reforma. El diseño de portapiezas suele subestimarse pero es clave: asume cuatro roles: conducir, soportar, deflectar flujo y anti-goteo. Sección conductiva insuficiente limita corriente y adelgaza capa; mal deflector galvaniza reverso, gasta y feo; gotero lleva químico al siguiente baño causando contaminación cruzada y más agua residual. Líneas de gama alta usan portapiezas titanio encapsulado, no deseados encapsulados y deseados titanio desnudo, con soporte conformado anti-goteo. La sección de rociado electrostático sube uso de pintura de 30–40 % (aire) a 60–80 %, bajando costo de pintura y VOC. La sección de agua es crítica de cumplimiento: Cr VI se reduce a III antes de precipitar, níquel complejado requiere ruptura antes de coagulación, incumplimiento limita producción.
XX. Avances en PP modificado y sin imprimación
Para reducir dependencia de PP metalizado de imprimación, el material avanza en PP modificado: injerto de monómero polar (ej. PP-g-MAH) aporta puntos polares adherentes; mezcla PP/elastómero (EPDM) crea fase grabable; relleno mineral o fibra de vidrio sube estabilidad dimensional y soporte de capa. Algunos PP modificados ya logran anclaje aceptable con grabado suave, logrando "aligerar + metalizable". Además, pintura conductiva sin imprimación (con resina de fuerte adherencia) y activación por plasma a baja temperatura comprimen la imprimación. Pero modificar sacrifica parte de bajo costo y ligereza de PP, la selección es re-balance "costo-propiedad-proceso". Para piezas grandes de baño, aún predomina ruta estable CPO + pintura conductiva. Tras injerto PP-g-MAH suben puntos polares y logra cierto anclaje en suave, pero difícil igualar grabado de ABS, la mayoría aún con imprimación; PP con fibra de vidrio debe cuidar poros en cabezas de fibra. La pintura conductiva sin imprimación introduce resina fuerte (ej. cloruro de vinilo modificado, epoxi) mordiendo PP directo, ahorra proceso pero difícil ambos conductividad y adherencia, para piezas decorativas/shield de gama media-baja. La selección sinérgica material-revestimiento es palanca clave de reducción de costo en PP metalizado.
XXI. Control de calidad: prueba de adherencia
La adherencia en plástico metalizado es línea de vida. Métodos estándar: choque térmico (calor-frío) ver si burbuja/descama; cuadrícula/peel (cinta o remache tracción) cuantifica; doblez/impacto ver tenacidad; cuadrícula + cinta (para capa transparente). La adherencia metal-plástico suele requerir pasar 100 ℃ agua hirviendo/aceite caliente o -40–85 ℃ ciclo sin desprender. La prueba debe muestrear en representativas y zonas débiles (borde, concavo); no solo plano. Kexin New Materials al entregar recubrimientos acuerda umbral de aceptación (ej. cuadrícula grado 0, choque sin desprender) y reproduce estado post-galvanizado para evitar "pintura ok pero capa se va". El método de tracción (alúmina pegada y estirar, MPa) es más cuantitativo que cuadrícula, para I+D; choque ok pero cuadrícula descama apunta a unión interfacial débil no estrés térmico. Muestreo debe cubrir fin de goteo, ángulo interno, raíz de rosca, zonas de baja corriente/adherencia que fallan primero. Kexin sugiere incluir adherencia en doble confirmación de entrada y salida por lote, no solo inspección final.
XXII. Ensayo de choque térmico (calor-frío)
El choque térmico es la barrera de confiabilidad más severa y común. Plástico y metal difieren en coeficiente de expansión (plástico ~50–100 ppm/℃, metal ~10–20 ppm/℃), cambio brusco acumula cizalla interfacial, adherencia baja da burbuja/descama. Condición típica: -40 ℃ 30 min ↔ 85 ℃ 30 min ciclo 5–10, o 100 ℃ agua hirviendo ↔ 0 ℃ agua hielo. Criterio: sin burbuja, sin descama, sin grieta. Fallo por choque expone pre-tratamiento (grabado bajo, mala activación) o imprimación (CPO débil, curado bajo), primera palanca de troubleshooting. Para exterior auto, choque suele encadenarse con niebla salina y UV en "prueba ambiental integral". La severidad debe coincidir con uso: interior usa -30–80 ℃ suave, auto suele -40–90 ℃ con humedad; además de "sin irse" ver niebla o decoloración. Para exponer, algunos OEM usan "choque + niebla" encadenado no separado, más real. Probeta y pieza real difieren en estrés, pieza crítica debe confirmarse con real.
XXIII. CASS y niebla salina neutra
La corrosión se valida por niebla. NSS usa 5 % NaCl, 35 ℃ spray continuo, ver óxido rojo/burbuja; CASS añade CuCl₂ y ácido acético, 50 ℃, más acelerado, umbral principal auto (16–96 h). Fallo en plástico metalizado: níquel insuficiente corroe sustrato, micro-poro de cromo "corrosión punteada a placa", borde expuesto corroe primero. Mejoras: espesar níquel, cromo micro-poroso dispersa, capa transparente post sellando, y capa sin poro. Piezas de baño por húmedo-caliente y cloro exigen más que decorativas. Muestra de niebla también en borde y ensamblaje, plano ok no iguala pieza. CASS se califica por ISO 10289 o estándar cliente en grado de protección (mayor mejor), contando burbuja y óxido; cromo micro-poroso da punteado uniforme no óxido grande, mejor grado. Para distinguir "níquel bajo" de "capa transparente falta", hacer niebla con/sin capa para ubicar fallo. Baño suele añadir "ciclo caliente-frío (70 ℃ agua ↔ fría)" simulando uso.
XXIV. Defectos comunes y troubleshooting
| Defecto | Causa | Contramedida |
|---|---|---|
| Descamado de capa | Grabado bajo/mala activación/imprimación débil | Ajustar grabado, revisar activación, reforzar imprimación CPO |
| Picaduras superficiales | Grabado excesivo/defecto sustrato/gas | Controlar grabado, cambiar material, mejorar agitación |
| Falta de depósito | Capa conductiva irregular/activación baja | Revisar níquel químico, suplementar pintura conductiva, reactivar |
| Grieta por tensión | Grabado fuerte/tensión sustrato | Recocer, bajar grabado, cambiar sustrato |
| Burbuja (choque) | Adherencia interfacial baja/goteo | Reforzar imprimación, quitar gotero, bajar estrés interfacial |
| Mala corrosión | Níquel fino/cromo falta/poro | Aumentar níquel, completar cromo, añadir capa transparente |
| Capa manchada | Oxidación pintura conductiva/corriente irregular | Usar carga antioxidante, ajustar portapiezas |
| Incumplimiento ambiental | Grabado Cr VI/tres residuos | Cambiar a grabado sin cromo, tratar agua |
| Desprendimiento de capa transparente | Cromo sucio/capa transparente mal elegida | Limpiar cromo, cambiar capa transparente compatible |
La localización de defectos debe retroceder por "pre-tratamiento → galvano → recubrimiento", mirar solo capa suele mal diagnosticar.
XXV. Aplicación auto: parrilla/emblema/moldura
El auto es el mayor mercado de alto valor de plástico metalizado. Parrillas, emblemas frontal/posterior, molduras de marco de ventana, manijas, paneles de cambio usan ABS/ABS-PC cromo brillante, ligero y lujo metálico. Exigen mucho: choque térmico, CASS, UV, impacto de piedra, limpiadores, y difícil control de lote y brillo especular. Tendencia: parrillas grandes van a PVD o pintura imitación cromo para bajar Cr VI, pero emblemas pequeños y molduras precisas prefieren espesor metálico real. Accesorios de PP como parachoques usan imprimación + pintura conductiva o PVD. Fábricas del sur de China servidas por Kexin suelen: plástico metalizado hace galvano, pintura provee CPO y capa transparente post. OEM exige DOI e instrumento de color en cromo brillante; parrilla grande prueba uniformidad y portapiezas. Para bajar Cr VI, accesorios de parachoques van a PVD o imitación, solo emblema de parrilla conserva metalizado por "espesor metálico". Kexin participa con "imprimación + capa transparente" asegurando protección anti-huellas e intemperie antes de ensamblar.
XXVI. Aplicación en baño y herrajes
El baño es el segundo mercado: carcasa de grifería, panel de regadera, portatoallas, jabonera en ABS o PP modificado imitan inox/cromo, reemplazando metal para aligerar y abaratar. Ambiente húmedo-caliente, cloro y agua dura exige más corrosión y capa transparente que decorativo, suele níquel espeso + capa doble. PP aquí depende de CPO + pintura conductiva. Herrajes pequeños (tapas de bisagra, tiradores) también. Este campo es sensible a "sin poro + sellado capa", niebla y corrosión cíclica son obligatorias. Kexin tiene combos de capa transparente e imprimación para baño ayudando a pasar húmedo-caliente. Carcasa PP/ABS de grifería suele requerir "ciclo caliente-frío + inmersión limpiador" simulando detergente y agua dura; la resistencia química de capa transparente es más clave que niebla sola. Panel de regadera por impacto de flujo y cloro, cromo micro-poroso + sellado es casi estándar. Kexin provee "CPO + pintura conductiva compatible + capa transparente química" y sugiere redondear cantos en molde para reducir zona fina.
XXVII. Aplicación en 3C y electrodomésticos
3C y electrodomésticos usan plástico metalizado para decoración y blindaje EMI: marco de celular, logo de laptop, perillas/paneles de electrodoméstico en ABS/PC suben textura; ruta de pintura conductiva da blindaje EMI (resistencia superficial cumple RF). Electrodoméstico PP (perilla de lavadora) usa CPO + rociado. 3C es pequeño, estricto, gran lote, exige uniformidad y sin picaduras, y limita halógeno/rohs, carga y auxiliar deben cumplir. Este campo es penetrado rápido por PVD y pintura imitación; metalizado se queda en "espesor metálico real + conductivo".
XXVIII. Ambiental: reemplazo Cr VI y tres residuos
La mayor presión del plástico metalizado viene de grabado Cr VI y tres residuos. Regulatorio: Cr VI es carcinógeno controlado, límites de descarga y costo de residuo peligroso suben. Rutas alternas: 1) grabado sin cromo (permanganato, plasma, láser) acorta y baja contaminación; 2) pintura conductiva + galvano "cuasi-metalizado" evita grabado; 3) PVD o pintura imitación directa, sin galvano. Tres residuos (cromo, níquel, ácido-alcalino) requieren reducción-ruptura-coagulación-membrana, níquel es prioritario. Pintura usa pigmento sin cromo, base agua/UV baja VOC. Ambiental pasó de "costo" a "acceso", clave de supervivencia. Ruta específica: agua con cromo usa metabisulfito o bisulfito a pH 2–3 reduce Cr(VI) a Cr(III), álcali precipita Cr(OH)₃; agua de níquel por complejo (ácido cítrico, tartárico) requiere ruptura (Fenton o hipoclorito) antes de precipitar, lodo es peligroso; ácido-alcalino neutralizado reusa o descarga. Membrana (UF, RO) recupera agua y sales bajando toma y descarga. Pintura aporta: base agua/UV baja VOC, pigmento sin cromo y estabilizador sin plomo, pintura conductiva evita grabado — llevar de "tratamiento final" a "reducción en fuente", lógica de supervivencia.
XXIX. Cadena y estructura de costo
El costo de plástico metalizado: sustrato (ABS mejor que ingeniería), químicos (ácido crómico, paladio, sales níquel/cobre son gran parte, paladio volátil), depreciación (línea automática cara), tratamiento de agua (duro), pintura (imprimación/conductiva/capa transparente) y scrap por descama. Ruta conductiva ahorra ácido crómico pero suma pintura y curado; PVD/pintura ahorra residuos pero equipo y blanco/pintura distintos. En cadena, paladio y níquel siguen mercado, formulación baja paladio (coloidal optimizado, reciclado) y sustituye cromo. Kexin como "proveedor de recubrimientos complementarios" ayuda con imprimación + capa transparente a mover rendimiento y ambiental sin reforma pesada de galvano.
XXX. Normas y regulaciones
Las normas relacionadas con plásticos y electrodeposición cubren sustratos, recubrimientos y ensayos: normas generales de capas de electroplateado (como la serie GB/T de galvanizado en zinc/níquel/cromo, ISO 4525 níquel+cromo sobre plástico), adherencia y niebla salina (GB/T 10125 niebla salina, CASS según ISO 9227), choque térmico (mayormente normas empresariales/de industria), VOC y residuos peligrosos (ley de protección ambiental, permiso de emisión, límites de VOC de revestimientos como GB 37824), RoHS/REACH para restricciones de metales pesados y ftalatos. Los clientes de automoción y sanitarios también tienen sus propias normas OEM (como especificaciones de capas de los fabricantes de vehículos, norma nacional sanitaria GB 18145, etc.). Los cambios de formulación y proceso deben someterse a una reconfirmación de conformidad con las normas, especialmente cuando involucran la reducción de cromo hexavalente, sustitución de cargas y agentes auxiliares de capa transparente. Solo comprendiendo los límites de las normas se puede evitar sobrepasar la línea entre "reducción de costes" y "cumplimiento". Ejemplos de normas específicas: níquel+cromo sobre plástico puede referirse a ISO 4525 y GB/T 12600, etc.; niebla salina y CASS según ISO 9227, GB/T 10125; espesor de capa por metalografía o XRF (tipo GB/T 4955/4956); adherencia por cuadrícula según ISO 2409/GB/T 9286; VOC del revestimiento limitado por GB 37824 (revestimiento industrial protector), etc.; componentes electrónicos también deben pasar cribado RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) y REACH (SVHC). Los clientes de automoción y sanitarios suelen tener además normas empresariales, como la norma combinada de corrosión cíclica + impacto de piedra para capas de exteriores de los fabricantes, y GB 18145 sanitaria con ciclo térmico húmedo a largo plazo. Los cambios de formulación o proceso (especialmente reducción de cromo, cambio de cargas, modificación de agentes auxiliares de capa transparente) deben repetir la confirmación de conformidad, no basta con "parece igual".XXXI. Relación con PVD y recubrimiento imitación cromo por pulverización
La metalización de plásticos tiene tres rutas principales: electrodeposición plástica (verdadero galvano), PVD complementario (película metálica real al vacío + protección por pulverización), recubrimiento imitación cromo por pulverización (falsa visión metálica). La electrodeposición plástica tiene la adherencia y sensación metálica más "real", pero es gravosa para el medio ambiente; PVD es metal real y verde, pero con cámara limitada y difícil en perforaciones profundas; el recubrimiento imitación cromo por pulverización es el más flexible para producción en masa, pero no es metal real y su textura es algo inferior. La selección se equilibra según el triángulo "valor—volumen—medio ambiente". Para la mayoría de piezas decorativas, PVD y el recubrimiento imitación cromo ya pueden reemplazar el 70% de los escenarios de electrodeposición plástica; solo la conductividad/espesor de galvano/sensación especial de necesidad rígida siguen en electrodeposición plástica. Kexin New Materials en Foshan despliega simultáneamente revestimientos complementarios de electrodeposición plástica y pinturas PVD/imitación cromo, pudiendo ofrecer según el escenario del cliente la solución comparativa de "electrodeposición plástica + capa transparente" o "PVD + capa de acabado".
XXXII. Práctica de la línea de producción de Kexin New Materials en Foshan
La base de Foshan de Kexin New Materials (Guangdong) Co., Ltd. se posiciona como "socio del lado de revestimientos" para la metalización de plásticos: proporciona imprimación de adherencia CPO para PP/ABS, pintura conductora de fondo, barniz transparente posterior al galvano y barniz anti-huellas, y colabora con los clientes para completar el bucle de cooperación desde imprimación→galvanizado del cliente→capa transparente. Su equipo de ingeniería enfatiza "primero definir el sustrato, luego la ruta": para ABS promueve el galvano estándar con capa transparente complementaria, para PP promueve la solución robusta de imprimación CPO + pintura conductora, y para clientes con gran presión ambiental promueve metal acuoso e imitación cromo. En casos, una fábrica sanitaria del sur de China al introducir su combinación de imprimación PP y capa transparente redujo significativamente la tasa de desecho por descamación de electrodeposición plástica en piezas PP y pasó la verificación de humedad-calor a largo plazo; una fábrica de adornos automotrices usó su capa transparente para mejorar la resistencia a huellas y los años de garantía de piezas exteriores. Estas prácticas confirman: para mejorar la tasa de rendimiento de electrodeposición plástica, la etapa de revestimiento suele subestimarse pero es la más fácil de impulsar.
XXXIII. Marco de decisión de selección
Ante "¿hacer electrodeposición plástica o no, cómo configurar el revestimiento?", se sugiere decidir en cinco pasos: (1) definir uso y vida útil (exterior/interior, nivel de corrosión); (2) definir sustrato (ABS prioritario, PP requiere imprimación, plásticos de ingeniería con cautela); (3) definir ruta de metalización (necesidad de galvano real→electrodeposición plástica/PVD, puramente visual→recubrimiento imitación cromo por pulverización); (4) definir interfaz de pintura (capa transparente complementaria de galvano, o imprimación + pintura conductora, o modificación sin imprimación); (5) definir límites ambientales y de coste (reducción de cromo hexavalente, VOC, presupuesto de tres residuos). La tabla de decisión puede referirse a:
| Escenario | Ruta recomendada | Interfaz de pintura |
|---|---|---|
| Pequeña insignia exterior automotriz | Galvano espeso plástico | Imprimación CPO (PP) + capa transparente |
| Rejilla de gran tamaño | PVD o imitación cromo | Pintura de acabado PVD / barniz imitación cromo |
| Pieza PP sanitaria | Imprimación + pintura conductora | Imprimación CPO + capa transparente sellante |
| Decoración ABS electrodoméstico | Galvano plástico o imitación cromo | Capa transparente (según necesidad) |
| Carcasa blindada 3C | Ruta de pintura conductora | Imprimación conductora + capa transparente fina |
El sentido del marco es poner "proceso, sustrato, pintura, regulación" en una tabla para coordinar, evitando que la optimización local cause fallo de toda la línea.
XXXIV. Perspectivas futuras
El futuro de la electrodeposición plástica es "reducción + sustitución + ecologización". Reducción: mediante PP modificado, galvano sin cromo, formulación de bajo paladio para comprimir la dependencia de cromo hexavalente y metales preciosos; sustitución: PVD y recubrimiento imitación cromo por pulverización siguen erosionando escenarios decorativos, la electrodeposición plástica retrocede a necesidad rígida de conductividad/galvano espeso; ecologización: pinturas acuosas/UV, aguas residuales en circuito cerrado, proceso corto se vuelven umbral de acceso. La oportunidad en el lado de pinturas está en el "puente de interfaz": imprimaciones CPO/adhésivas más eficientes, pinturas conductoras de menor resistencia y antioxidantes, capas transparentes anti-huellas más duraderas, decidirán si la electrodeposición plástica sobrevive bajo regulación estricta. Fábricas de revestimientos complementarios como Kexin New Materials verán su valor elevarse de "vender pintura" a "proveedor de soluciones de interfaz de metalización". A largo plazo, la metalización de plásticos evolucionará a un patrón maduro de coexistencia multi-tecnológica y división fina por escenario. Para las fábricas de pinturas complementarias de electrodeposición plástica, el punto de crecimiento está en "materiales de interfaz": CPO más eficiente, pintura conductora de menor resistencia y antioxidante, capa transparente anti-huellas más duradera; quien primero estabilice y abarate esto, tendrá el poder de voz para la subsistencia de la electrodeposición plástica bajo regulación estricta. Al mismo tiempo, la acuosidad y curado UV liberarán el lado de pinturas de la carga pesada de VOC, haciendo toda la cadena más ligera en cumplimiento. El despliegue de Kexin New Materials en Foshan sigue precisamente este hilo, elevando de "vender pintura" a "solución de interfaz de metalización".
XXXV. Checklist de implementación de ingeniería
Comprimir lo anterior en una lista ejecutable: (1) confirmación de sustrato y pre-estudio de ventana de galvano; (2) parámetros de pretratamiento de seis pasos y control de calidad de agua; (3) PP debe hacer verificación de imprimación CPO o material modificado; (4) confirmar ruta de pintura conductora con carga antioxidante y compatibilidad de galvano; (5) diseño de espesor de capa y diferencia de potencial (níquel doble + cromo microporoso); (6) seleccionar capa transparente posterior al galvano resistente a intemperie y anti-huellas, y limpiar superficie de cromo; (7) diseño de gancho para evitar retención de líquido y deflectores; (8) tres QC: choque térmico + CASS + adherencia por cuadrícula inspección total de bordes; (9) plan de cumplimiento de tres residuos y VOC; (10) re-visión de conformidad normativa (niebla salina, RoHS, límite VOC). Siguiendo esta lista y cerrando cada ítem, el riesgo del proyecto de electrodeposición plástica del prototipo a la producción en masa se reduce enormemente. Kexin New Materials en Foshan usa habitualmente este enfoque para revisar conjuntamente con clientes, anticipando problemas de interfaz de pintura a la etapa de diseño. El valor de esta lista está en "anticipar problemas de interfaz de pintura": muchos fallos de electrodeposición plástica no son del galvano en sí, sino que no se hizo imprimación, se eligió mal la capa transparente, o el sustrato no es apto para galvano, y se retrocede solo al descamar y desechar. Kexin New Materials en Foshan al revisar con clientes suele definir sustrato e interfaz de pintura antes del prototipo, usando mínimo error de prueba para máximo rendimiento. Al implementar, se sugiere primero verificar lote pequeño de tres ítems (choque térmico + CASS + cuadrícula), luego liberar línea de producción, y tras producción en masa retener muestra por turno para re-ensayo, formando archivo de calidad trazable.
XXXVI. Control de tensión interna de capa y deformación
Otro fallo oculto de piezas de electrodeposición plástica es la warping y microgrietas por tensión interna de la capa. La capa metálica al depositarse genera tensión de tracción/compresión por desajuste de red cristalina, inclusión de aditivos, gradiente térmico; el sustrato plástico tiene baja rigidez, la liberación de tensión se manifiesta como deformación, desviación dimensional o grietas de capa. Medidas de control: seleccionar aditivos de baja tensión (como ablandador para níquel, níquel semibrillante para bajar tensión), controlar uniformidad de temperatura y densidad de corriente, evitar exceso de espesor, y controlar tensión residual en inyección (recocido, punto de inyección racional). Para piezas grandes de pared fina, la superposición de tensión de capa y tensión de inyección es más peligrosa, a menudo reforzando con nervaduras y control de espesor uniforme en diseño. Kexin New Materials al complementar capa transparente también presta atención a que el encogimiento de curado de la capa no se superponga en misma dirección con la tensión de capa, evitando fallo secundario de "galvanizado bien, pintura agrietada".
Preguntas frecuentes (FAQ)
Q1: ¿Es resistente el galvano de plástico? ¿Aguanta caídas?
La adherencia depende de micro-anclaje por galvano y capa química; pieza calificada tiene fuerte fuerza de unión, pero capa fina, teme rayones de objetos duros e impacto fuerte, bordes fácilmente exponen plástico, el diseño debe evitar aristas vivas.
Q2: ¿Por qué la electrodeposición plástica usa mayormente ABS?
La fase butadieno en ABS es fácilmente galvanizada por ácido crómico generando microporos, proveyendo anclaje ideal, ventana de galvano amplia, alto rendimiento, equilibrio de coste-beneficio y madurez de proceso.
Q3: ¿Se puede evitar el galvano de cromo hexavalente?
Sí. El galvano sin cromo (permanganato, plasma, láser) y ruta de pintura conductora están reemplazando; aunque coste y proceso requieren reajuste, es el camino obligado ambiental.
Q4: ¿Puede la electrodeposición plástica ser reemplazada por PVD o recubrimiento imitación cromo por pulverización?
La mayoría de escenarios decorativos sí. PVD toma sensación metálica real y es verde, recubrimiento imitación cromo flexible en masa, ambos reemplazan la mayoría de aplicaciones de electrodeposición plástica; solo necesidad rígida de conductividad/galvano espeso queda en galvano.
Q5: ¿Se debe pulverizar pintura protectora tras galvano?
Según uso. Piezas exterior o anti-huellas suelen pulverizar capa de acabado transparente protectora sobre cromo; piezas puramente decorativas interiores pueden no añadir. La capa de acabado debe ser ligera, transparente, sin dañar sensación metálica.
Q6: ¿Puede el PP hacer electrodeposición plástica?
Difícil. El PP tiene energía superficial extremadamente baja y es resistente a corrosión, galvano convencional ineficaz, usualmente primero pulverizar imprimación conductora (como cloruro de poliolefina CPO) o seleccionar PP modificado, rendimiento y coste deben evaluarse.
Q7: ¿Qué ruta es más ecológica, pintura conductora o galvano?
La ruta de pintura conductora evita el galvano de cromo hexavalente, residuos reducidos significativamente, pero la pintura conductora contiene carga metálica y solvente, aún requiere control de VOC y aguas residuales; la ruta de galvano si cambia a sin cromo y con agua en circuito cerrado, también cumple. La superioridad ambiental de ambas depende del nivel de tratamiento de toda la línea.
Q8: ¿Afecta la pintura de capa transparente al espejo metálico?
La pintura de capa transparente de calidad se diseña extremadamente fina transparente (5–15 µm), baja amarillez, alta transmisión, normalmente no afecta espejo, sino protege brillo; pero si espesor desigual, amarillez o contaminación de aplicación, atomiza y reduce brillo, debe limpiar superficie de cromo y controlar estrictamente espesor.
Q9: ¿Cómo juzgar pieza de electrodeposición plástica calificada?
Ver tres ítems: choque térmico (impacto frío-calor) sin burbujas ni descamación, CASS/niebla salina alcanza umbral cliente, adherencia por cuadrícula grado 0, y bordes y zonas cóncavas internas débiles misma muestra, plano aprobado no igual a pieza completa aprobada.
Q10: ¿Qué complemento puede proveer Kexin New Materials?
Kexin New Materials (Guangdong) Co., Ltd. en base Foshan provee imprimación de adherencia PP/ABS, imprimación conductora, barniz transparente posterior al galvano y barniz anti-huellas, así como solución alternativa de metal acuoso/imitación cromo, colaborando con clientes para completar bucle de imprimación→galvano→capa transparente, ayudando a mejorar rendimiento e indicadores ambientales.
Lecturas adicionales
- Pinturas complementarias PVD — Ruta de referencia de metalización al vacío para plásticos.
- Pasta de aluminio acuosa y pintura metálica acuosa — Idea de sustitución ecológica para pintura metálica de plástico.
- Principio de formulación de pintura martillada y pintura arrugada — Lógica complementaria de pintura de textura artística para piezas plásticas.