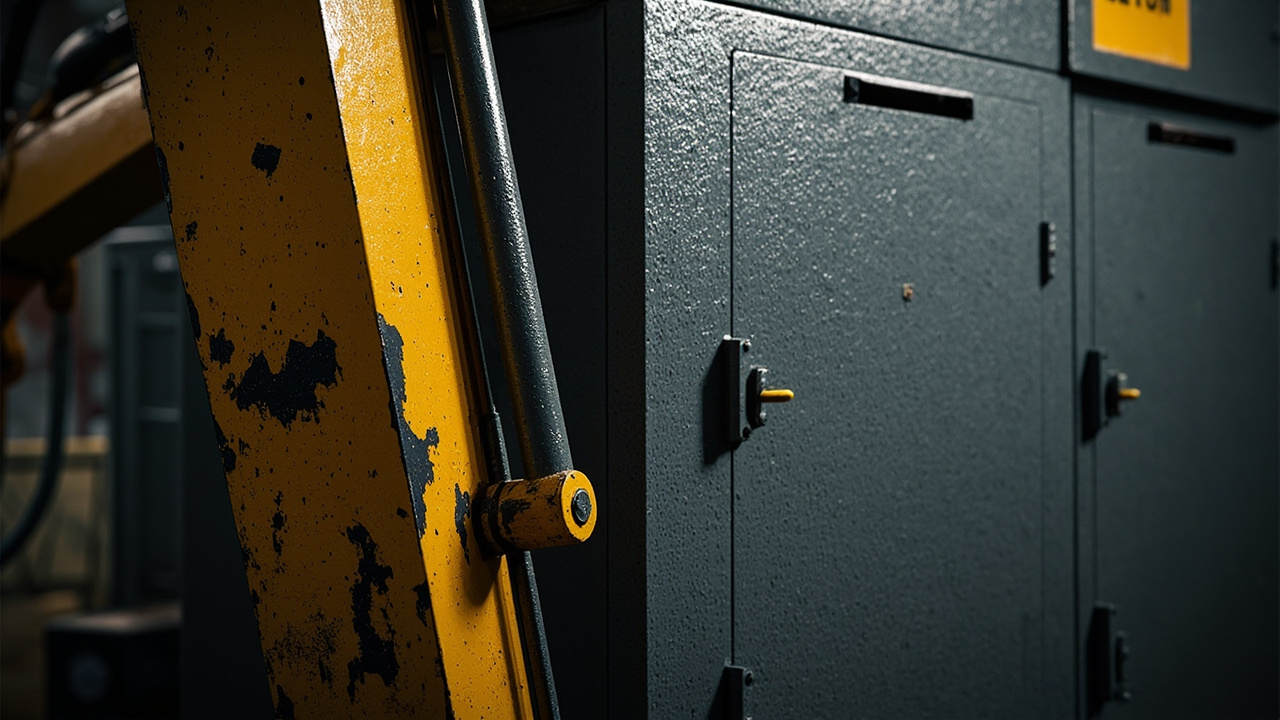
La vernice a martellatura e la vernice a grinze sono collettivamente denominate "vernice a effetto artistico" o "vernice a motivi", e sono una categoria di rivestimento industriale che, attraverso formulazioni e processi, produce attivamente micro-ondulazioni superficiali per ottenere effetti decorativi e funzionali unici. A differenza dei rivestimenti industriali ordinari che puntano a una superficie piana e speculare: la vernice normale teme la buccia d'arancia e le grinze, mentre la vernice a martellatura/grinze fa della "texture" proprio il suo punto di forza. Questi rivestimenti sono estremamente comuni su macchinari da cantiere, armadi elettrici, attrezzature, involucri di strumenti e apparecchiature di misurazione: nascondono i difetti del substrato e le cicatrici di saldatura, migliorano la qualità tattile, offrono antiscivolo, resistenza allo sporco e nascondono i graffi, rappresentando una combinazione di estetica industriale e pragmatismo.
Dalla prospettiva della scienza dei materiali, l'essenza della vernice a effetto artistico è la "programmazione precisa della tensione superficiale e del ritiro di reticolazione". I rivestimenti convenzionali cercano in tutti i modi di eliminare i difetti superficiali, mentre la vernice a effetto artistico induce, vincola e consolida attivamente questi difetti, trasformandoli in un linguaggio decorativo ripetibile e industrializzabile. Questo pensiero inverso determina che la sua formulazione e il suo processo sono molto diversi da quelli dei rivestimenti convenzionali: ciò che nei sistemi standard è un "incidente" (buccia d'arancia, crateri, grinze), nella vernice a effetto artistico deve essere controllato con precisione. Comprendere questo punto è il prerequisito per leggere l'intero articolo.
Dalla storia industriale, la vernice a grinze risale ai primi sistemi alchidici a olio del primo Novecento, quando si usavano essiccativi a base di cobalto e manganese su piccoli oggetti metallici (lampade, strumenti, cancelleria) per ottenere "grinze retrò" per nascondere imperfezioni e decorare; la vernice a martellatura si è sviluppata con la maturazione delle tecnologie di pigmenti di alluminio non flottante e di controllo della tensione superficiale, ed è stata ampiamente utilizzata dopo la seconda guerra mondiale per involucri di macchinari e apparecchiature elettriche. Entrambi, sotto il concetto di "creare bellezza con i difetti", si sono riuniti nella famiglia delle vernici a effetto artistico, e con il progresso dell'industria delle resine (epossidica, acrilica, poliuretanica, poliestere) hanno continuamente ampliato i confini di resistenza agli agenti atmosferici, resistenza chimica e automazione. Oggi non è più una "vernice economica per nascondere difetti", ma un maturo linguaggio industriale "tatto-visivo".
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), con sede a Foshan, è un produttore di rivestimenti per clienti industriali, con formulazioni mature ed esperienza di consegna in serie nel campo della sinergia resina-pigmenti a effetto per vernici a effetto artistico e delle forniture per involucri di macchinari da cantiere e apparecchiature elettriche. Questo articolo spiega a fondo il meccanismo, le materie prime, la formulazione, l'applicazione, il controllo qualità e l'impiego della vernice a martellatura e a grinze, per aiutare gli ingegneri a evitare deviazioni nella selezione e nella risoluzione dei problemi, e per fornire a acquirenti e responsabili di progetto standard di accettazione attuabili.
I. Cosa sono la vernice a martellatura e la vernice a grinze
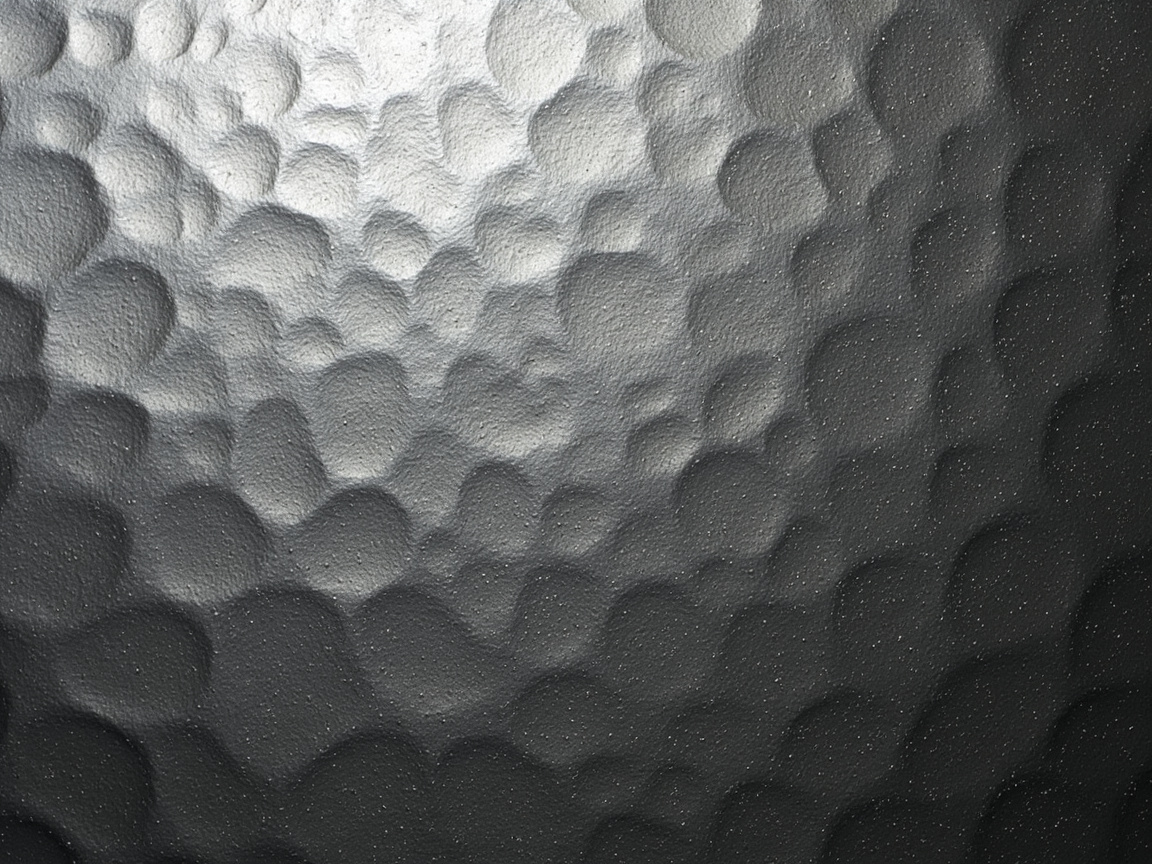
La vernice a martellatura (hammer-tone finish) presenta in superficie motivi di piccole depressioni dense simili a quelle lasciate da un martello che colpisce il metallo, con un aspetto di innumerevoli impronte di martello in miniatura, da cui il nome. Di solito è costituita da pigmenti di alluminio non flottante (o mica, polvere di acciaio inox) che forniscono il "nucleo" dei punti metallici, e dalla differenza di tensione superficiale che tira il film di vernice creando rilievi e depressioni. La vernice a grinze (wrinkle finish, anche chiamata vernice a increspatura, una branca della vernice a buccia d'arancia) presenta in superficie increspature uniformi e fitte o rilievi simili a crepe, come il letto di un fiume asciutto o la pelle di una persona anziana. Entrambe creano texture attraverso una "irregolarità controllata", ma i meccanismi fisici di formazione del motivo sono diversi: la martellatura è un flusso non uniforme guidato dalla tensione, le grinze sono increspature della pelle superficiale causate da un ritiro di reticolazione asincrono.
È necessario distinguere rigorosamente: le "grinze" della vernice a grinze sono causate dal ritiro chimico/fisico della vernice stessa ed è l'obiettivo di progettazione; mentre la "buccia d'arancia" della vernice normale è un difetto causato da una cattiva applicazione o da una perdita di controllo reologico, da eliminare. La texture della vernice a effetto artistico è progettata, ripetibile e stabile tra i lotti, la buccia d'arancia è incontrollabile, casuale e da eliminare: le due sono opposte e diverse per natura. In ingegneria la "vernice a buccia d'arancia" viene spesso inclusa nella famiglia delle vernici a effetto artistico, ma la sua formazione di texture è intermedia tra martellatura e grinze, basandosi su tixotropia + rapida evaporazione per accumulare rilievi a buccia d'arancia, con un meccanismo più vicino alla martellatura.
Dal linguaggio visivo, la martellatura tende al "metallico macchiato, rude, senso di forza", adatta a macchinari da cantiere e attrezzature pesanti; le grinze tendono al "fine, opaco, spessore tattile", adatte a strumenti, distribuzione elettrica, decorazione retrò. I clienti nella selezione spesso definiscono prima "che tipo di texture vogliono", poi risalgono a meccanismo e formulazione, il che è più scientifico che chiedere prima "che resina usare".
II. Meccanismo di formazione della martellatura
Il meccanismo centrale della martellatura è il "flusso non uniforme guidato dalla differenza di tensione superficiale". Nel film umido, i pigmenti a effetto (scaglie di alluminio) si arricchiscono localmente e modificano la tensione superficiale in quella zona; allo stesso tempo, l'evaporazione non uniforme del solvente dalla superficie del film e dai bordi delle scaglie di alluminio crea un gradiente di tensione superficiale. Le aree a bassa tensione superficiale vengono "trascinate" dalle aree circostanti ad alta tensione, formando depressioni locali; le scaglie di alluminio, come ancore visive della texture, fanno sì che le depressioni mostrino l'aspetto di punti metallici a martello. In breve: l'alluminio definisce il "punto", la differenza di tensione definisce la "depressione", l'evaporazione del solvente definisce il "ritmo". L'accoppiamento di questi tre fattori determina la densità, la profondità e il rilievo tridimensionale dei punti a martello.
Dal punto di vista reologico, il film umido a martellatura deve mantenere un certo valore di snervamento e tixotropia prima dell'essiccazione al tatto, in modo che le depressioni tirate dalla tensione non si riappiattiscano sotto gravità e flusso proprio. Se il sistema è troppo fluido e la tixotropia troppo bassa, la tensione tira il film in depressione ma poi il film lentamente si livella, alla fine la texture scompare e rimane solo la polvere di alluminio; se il sistema è troppo denso e la tixotropia troppo alta, il film non viene tirato e la texture non si forma, diventando una superficie opaca. Pertanto la formulazione a martellatura richiede molto più della vernice normale per la "reologia in tempo reale": vuole una finestra stretta di "abbastanza fluido per formare la texture, ma abbastanza viscoso per bloccarla".
La densità e la profondità della martellatura sono controllate da molteplici fattori: scaglie di alluminio più grossolane e in maggior quantità rendono i punti più evidenti; un'evaporazione del solvente più rapida e una maggiore differenza di tensione superficiale rendono le depressioni più profonde; uno spessore di film maggiore aumenta il rilievo tridimensionale ma può perdere la finezza. Il formulatore, combinando questi tre, crea stili diversi come "martello grossolano", "martello fine", "fiore grande", "fiore piccolo". Nella pratica si introduce anche una piccola quantità di agenti regolatori della tensione superficiale a base di silicone, per creare deliberatamente "punti a bassa tensione superficiale", rendendo le depressioni più nette e i bordi dei punti più chiari.
III. Meccanismo di formazione della vernice a grinze
La texture della vernice a grinze deriva da "increspature da ritiro controllato durante la formazione del film". Ci sono due percorsi tipici. Il primo è l'increspatura per ossidazione-polimerizzazione: le vernici a grinze antiche usavano sistemi a olio/alchidici, aggiungendo essiccativi a base di saponi metallici che promuovono l'ossidazione superficiale (come cobalto, manganese, calcio, zinco in combinazione), dove l'ossigenazione e reticolazione dello strato superficiale è molto più veloce di quella interna, lo strato superficiale forma prima una pelle e l'interno poi si ritira e reticolazione, e la pelle viene tirata in grinze dall'interno. Il secondo è l'increspatura termoplastica/termoindurente: si basa sulla differenza di temperatura di transizione vetrosa o di velocità di reticolazione tra strato superficiale e interno, causando un'incoerenza nel ritiro volumetrico durante l'asciugatura/reticolazione, generando grinze. Le vernici a grinze moderne usano più spesso resine modificate + agenti increspanti dedicati per controllare la scala delle grinze, evitando l'odore e l'ingiallimento dei sistemi a olio antichi.
Indipendentemente dal percorso, la chiave è la "asincronia di reticolazione/ritiro tra strato superficiale e interno": se sincroni non si increspano (il film si ritira uniformemente), se troppo diversi si crepano (la pelle viene rotta), la finestra deve essere calibrata. Il tipo a ossidazione-polimerizzazione è estremamente sensibile alla concentrazione di ossigeno e alla temperatura: la portata d'aria del forno, la densità di disposizione dei pezzi, il ritmo di riscaldamento cambiano la forma delle grinze, ed è per questo che la stessa formulazione in reparti diversi mostra grinze "diverse". Il tipo termoindurente/termoplastico dipende più dalla selezione della resina e dal rapporto dell'indurente, subisce meno interferenze dall'ossigeno ed è più adatto alle linee automatiche.
Da aggiungere: la "scala" delle grinze (lunghezza d'onda e ampiezza) è determinata da spessore del film, differenza di ritiro e resistenza dello strato superficiale. Più spesso il film, maggiore la differenza di ritiro, più tenace lo strato superficiale, più lunghe e profonde sono le grinze; viceversa sono fitte e fini. In ingegneria si usa spesso una curva di cottura "prima bassa temperatura per formare la pelle, poi riscaldamento a gradini per distendere" per stabilizzare questa finestra, vedi sezione XV.
IV. Panoramica delle materie prime chiave
Il sistema di materie prime della vernice a effetto artistico può essere suddiviso in sei moduli funzionali:
- Resina: la vernice a martellatura usa spesso resine alchidiche a olio corto, acriliche, epossidiche o poliuretaniche modificate; la vernice a grinze tradizionalmente usa alchidiche/fenoliche, modernamente epossidiche, poliestere, sistemi UV. La resina determina le proprietà del film (adesione, resistenza agli agenti atmosferici, chimica) e la finestra di formazione texture.
- Pigmenti a effetto: la polvere di alluminio non flottante è il "nucleo del punto" della martellatura; si usano anche mica, bronzo in polvere, acciaio inox per martellature colorate o speciali.
- Agenti increspanti/essiccativi: saponi metallici in combinazione (tipo ossidazione per grinze); o ausiliari siliconici/fluorurati dedicati per regolare la tensione superficiale (tipo martellatura).
- Cariche: talco, barite, carbonato di calcio regolano viscosità e supporto della texture, ma in eccesso appiattiscono la texture e riducono il rilievo.
- Ausiliari reologici: silice pirogena, bentonite, cere poliammidiche come agenti tixotropici per controllare il flusso, prevenendo la scomparsa della texture per livellamento.
- Solventi/co-solventi: il gradiente di evaporazione determina il ritmo di formazione texture, è il protagonista nascosto della formulazione, spesso sottovalutato.
Questi sei moduli non sono una semplice somma, ma un sistema fortemente accoppiato. Ad esempio cambiare resina altera l'umidificazione dell'alluminio, influenzando la luminosità dei punti; aggiungere un agente tixotropico cambia la capacità di supporto dello spessore, modificando la lunghezza d'onda delle grinze. Pertanto lo sviluppo della formulazione delle vernici a effetto artistico quasi inevitabilmente richiede "matrici sperimentali a fattore totale/parziale", difficile ottenere al primo colpo con semplici aggiustamenti empirici.
Più nello specifico, le "interazioni nascoste" tra moduli sono spesso sottovalutate: la polarità del solvente cambia l'orientamento e la velocità di sedimentazione dell'alluminio, così la stessa polvere di alluminio in sistemi ricchi di chetoni ha punti più dispersi, in quelli ricchi di aromatici più aggregati; la distribuzione granulometrica delle cariche assorbe gli idrossili superficiali dell'agente tixotropico, indebolendo la tixotropia, causando "stessa formula ma viscosità reale diversa"; gli ioni metallici negli essiccativi possono anche catalizzare l'invecchiamento termo-ossidativo di alcune resine, riducendo la stabilità di stoccaggio. Queste interazioni determinano che nella vernice a effetto artistico "cambiare materiale è come cambiare formula", ed è anche il motivo per cui le fabbriche mature includono il numero di lotto delle materie prime nella gestione della formula (vedi sezione XXX). Per i principianti, la strategia più sicura è fissare prima la coppia "variabili principali" resina e alluminio, poi intorno a esse regolare finemente il gradiente di solvente e tixotropia/increspatura, evitando di muovere più variabili principali insieme e perdersi.
V. Analisi approfondita dei sistemi di resina
La resina è lo "scheletro" della vernice a effetto artistico, determina la temperatura di formazione del film, il limite delle proprietà e l'intervallo di compatibilità di formazione texture. Le categorie comuni e i relativi compromessi sono:
- Resina alchidica a olio corto: basso costo, buona umidificazione dell'alluminio, punti martellatura luminosi, ma resistenza agli agenti atmosferici e chimica mediocri, usata per attrezzature indoor, strumenti. La vernice a grinze ossidativa spesso la usa come base.
- Resina acrilica (termoplastica/termoindurente): buona resistenza agli agenti atmosferici, ritenzione di lucentezza e colore, adatta a martellature per macchinari da cantiere esterni; il tipo termoindurente può reticolare ad alta temperatura, proprietà superiori ma richiede cottura.
- Resina epossidica (indurimento con ammina/fenolo): adesione, resistenza chimica, nebbia salina eccellenti, adatta a fondo-antiruggine integrato pesante o grinze resistenti all'usura per apparecchiature elettriche; ma ingiallisce facilmente, cautela come finitura esterna.
- Poliuretano (PU, bicomponente): proprietà complessive più forti (tenace, resistente agli agenti atmosferici, chimica, usura), prima scelta per martellature di fascia medio-alta dei macchinari; il bicomponente richiede finestra di applicazione e pot-life dopo miscelazione.
- Poliestere/saturo: abbinato a smalti a forno amino, reticolazione ad alta temperatura, alta durezza, livellamento controllabile, adatto a linee automatiche per grinze/martellature.
- Resina UV: zero/basso VOC, reticolazione in secondi, ma zone d'ombra su pezzi 3D difficile da reticolare, la vernice a effetto artistico UV è ancora in fase esplorativa.
La logica di selezione è: prima fissare "ambiente d'uso (indoor/outdoor, livello di corrosione)" e "metodo di applicazione (essiccazione naturale/cottura)", poi definire il legante nella matrice delle resine, infine progettare attorno a esso pigmenti a effetto e sistema di increspatura/tensione. La linea di produzione Foshan di Kexin New Materials di solito definisce soluzioni per i clienti seguendo due linee principali "fondo epossidico + finitura poliuretanica/acrilica" o "alchidica essiccazione naturale", coprendo la gamma da macchinari pesanti a strumenti indoor.
VI. Polvere di alluminio non flottante e pigmenti a effetto
I "punti" della martellatura sono essenzialmente la distribuzione spaziale e il riflesso delle scaglie di alluminio nel film. Qui deve essere usata polvere di alluminio non flottante (non-leafing), non flottante. L'alluminio flottante si arricchisce in superficie formando uno strato argentato speculare continuo, coprendo la texture e impossibilitato a formare "punti"; l'alluminio non flottante sospeso uniformemente nel film, orientato casualmente, viene trascinato dalla tensione e si aggrega nelle depressioni, formando nuclei di punti argentati discreti. La distribuzione granulometrica è l'interruttore di stile: polveri fini 8–20 µm danno "martello fine fiore piccolo", polveri grossolane 30–60 µm danno "martello grossolano fiore grande"; lo spessore lamellare influisce su scintillio e copertura.
Il trattamento superficiale dell'alluminio influisce direttamente sulla stabilità della martellatura. L'alluminio non rivestito in sistemi acidi/alcalini o ad alta umidità reagisce facilmente producendo gas e annerendo; il rivestimento in silice/acido grasso migliora resistenza chimica e stabilità di dispersione. La martellatura colorata sovrappone paste colorate trasparenti (come giallo trasparente, blu trasparente) o usa bronzo in polvere, perla colorata, acciaio inox. Il bronzo per texture "martello oro" è di alta qualità ma ossida e cambia colore facilmente, richiede finitura trasparente o resina resistente agli agenti atmosferici; la perla colorata per "martello iridescente" ha forte modernità, ma copertura e nitidezza dei punti inferiori all'alluminio, spesso usata come accento.
Il metodo di aggiunta della polvere di alluminio non flottante è anche chiave: deve essere dispersa a bassa velocità in fase di miscelazione, evitando il taglio ad alta velocità che distrugge la forma lamellare; per sistemi a base d'acqua serve alluminio rivestito in silice per isolare la reazione con la fase acquosa, vedi sezione XXVIII sull'idratazione. La percentuale di alluminio (in massa di formula) è comunemente 1%–6%, troppo bassa punti radi, troppo alta sedimenta e copre eccessivamente "impastando" la texture.
VII. Agenti increspanti ed essiccativi a cobalto e manganese
L'anima della vernice a grinze ossidativa è la combinazione di essiccativi. Il sapone di cobalto da solo asciuga molto velocemente ma causa "iperossidazione superficiale, non asciugatura interna, grinze ma appiccicose"; il sapone di manganese promuove l'ossidazione di fondo, approfondisce le grinze ma fa scurire il film; il sapone di piombo (oggi spesso limitato) era usato in sinergia; saponi di calcio/zinco come ausiliari e stabilizzatori di colore. La pratica classica del settore è la combinazione ternaria o quaternaria "cobalto + manganese + calcio/zinco", il cobalto fissa la velocità di pelle superficiale, il manganese la profondità delle grinze, calcio e zinco stabilizzano colore e sinergia. Il contenuto di cobalto (come metallo) è spesso 0,02%–0,08% della resina solida, il manganese 1–3 volte tanto, in eccesso si crepano, ingialliscono e odorano forte.
Oltre ai saponi metallici, le vernici a grinze moderne usano anche "agenti increspanti dedicati" — spesso poliestere insaturi ad alto peso molecolare o sistemi speciali a base di cera/silicio, che durante la formazione del film formano o migrano preferentialmente in superficie creando artificialmente una "pelle", liberandosi così dalla forte dipendenza dall'ossigeno, con texture più stabile e odore più basso, adatti a ambienti eco e linee automatiche. L'uso di questi agenti è spesso 1%–5%, con alta richiesta di compatibilità con la resina, la selezione richiede test di abbinamento con il legante.
Da guardare con cautela: gli essiccativi sono sensibili alla stabilità di stoccaggio. Un magazzino caldo fa pre-ossidare lentamente la vernice nel barattolo, all'apertura è "mezza grinza" e lo scarto è inutilizzabile. Pertanto lo stoccaggio della vernice a effetto artistico deve controllare la temperatura (consigliato 5–35℃), evitare la luce, primo entrato primo uscito, ed è anche un punto di guasto trascurato nella catena di fornitura.
VIII. Agenti tixotropici e controllo reologico
L'agente tixotropico determina "se la texture può essere bloccata". Si usano tre categorie comuni: silice pirogena (idrofila/idrofoba), bentonite organica, cere poliammidiche/derivati dell'olio di ricino idrogenato. Hanno in comune la formazione di una rete tridimensionale, facendo sì che il sistema abbia alta viscosità a riposo (antiscivolo, supporto spessore), si fluidifichi sotto taglio (spruzzatura, nebulizzazione facile), e ricostruisca la struttura a riposo (blocco texture, anti-sedimentazione). La vernice a martellatura vuole "abbastanza fluida per formare, abbastanza densa per bloccare", l'agente tixotropico è l'unificatore di questa contraddizione.
Diversi agenti tixotropici hanno stili diversi: la silice pirogena addensa forte, amica delle texture fini ma facilmente opaca, in eccesso "mangia" la lucentezza; la bentonite organica ha buona compatibilità con sistemi a solvente, recupero tixotropico rapido; la cera poliammidica ha eccellente anti-sedimentazione, adatta a sistemi con cariche pesanti e alluminio, ma può introdurre debole nebbia. In ingegneria spesso si usano in combinazione per bilanciare anti-sedimentazione, tixotropia e aspetto.
La quantità di agente tixotropico deve essere coordinata con spessore del film e cottura: più spesso il film, più forte tixotropia serve per anti-scivolamento, ma eccessiva appiattisce la texture e riduce il rilievo. Un'esperienza pratica è misurare l'"area dell'anelo tixotropico" con viscosimetro Stormer (KU) o IC rotazionale per quantificare, non affidarsi solo al tatto, così è controllabile tra lotti.
IX. Sistema di solventi e gradiente di evaporazione
Il solvente è il "protagonista invisibile" della vernice a effetto artistico. Il ritmo di formazione texture è determinato dal gradiente di evaporazione (stratificazione di velocità di evaporazione): serve "prima lento poi veloce" o "prima veloce poi lento" dipende dal meccanismo. La martellatura di solito vuole "evaporazione veloce per creare differenza di tensione, ma lasciare un po' di lento per mantenere il flusso e formare", quindi usa spesso combinazioni a gradiente di "chetoni/esteri medi-veloci + alcoli/aromatici lenti"; le grinze (ossidative) dipendono più da ossigeno e temperatura, il solvente gestisce livellamento e nebulizzazione, un gradiente scorretto causa punti aghi o dispersione della texture.
Esempio concreto: acetato di butile, metil etil chetone (MEK), metil isobutil chetone (MIBK) sono solventi medi-veloci, responsabili del gradiente di tensione iniziale e nebulizzazione; xilene, aromatici ad alto punto di ebollizione, diacetone alcol (DAA) sono solventi lenti, responsabili del flusso finale e anti-bianco. Troppi solventi veloci → pelle superficiale istantanea, solvente interno intrappolato → punti aghi, bolle, texture morta; troppi lenti → livellamento eccessivo, texture dispersa, asciugatura lenta, facile polvere. Regolare il solvente è regolare la "linea temporale".
Sotto la pressione ambientale, solventi ad alto punto di ebollizione dannosi (come alcuni aromatici, alogenati) sono limitati, si passa a esteri a bassa tossicità, eteri di alcol, ma il gradiente di evaporazione deve essere riordinato, altrimenti la finestra di texture deriva. Kexin New Materials nei progetti di solventi sostitutivi usa spesso misurazioni reali della curva di evaporazione GC per risalire alla formulazione, più affidabile che usare tabelle dei punti di ebollizione.
X. Punti chiave di progettazione della formulazione
La tabella seguente riassume le variazioni a fattore singolo (nota: in realtà è un sistema accoppiato, la modifica di un punto spesso coinvolge altri):
| Fattore di formulazione | Aumentando | Riducendo | Nota |
|---|---|---|---|
| Dose di alluminio | Punti martello più densi e luminosi | Punti martello più radi e scuri | In eccesso facile sedimentazione, copertura eccessiva |
| Granulometria alluminio | Macchie grossolane | Macchie fini | Polvere grossa scintilla ma superficie ruvida |
| Velocità evaporazione solvente | Depressione profonda, texture forte | Texture superficiale, quasi piana | Troppo veloce punti aghi, troppo lenta texture dispersa |
| Viscosità resina | Buona conservazione texture | Facile livellamento scompare | Troppo alta buccia d'arancia, troppo bassa nessuna texture |
| Agente tixotropico | Formatura stabile | Più flusso texture debole | Troppo superficie opaca |
| Agente increspante (vernice grinze) | Grinze fitte | Tende a piatto | In eccesso facile crepatura, ingiallimento |
| Spessore film | Texture tridimensionale forte | Texture superficiale piatta | Troppo spesso scivolamento, texture soffocata |
| Velocità riscaldamento cottura | Grinze tirate più aperte | Texture ristretta | Troppo veloce crepatura, troppo lenta lasca |
Questa tabella mostra: la vernice a effetto artistico è un sistema "accoppiato a multi-fattore", la modifica di un punto spesso muove tutto, bisogna usare esperimenti a matrice per bloccare la finestra. Si consiglia di stabilire la disciplina di sviluppo "formulazione base + gradiente a variabile singola", ogni variabile almeno 3 livelli, usare tabelle ortogonali per comprimere i test, e fissare i risultati con parametri di campione texture + spessore + viscosità.
Nell'attuazione ingegneristica, questa tabella dovrebbe essere sovrapposta alla "matrice dei costi": ad esempio, "aumentare la dimensione delle particelle di alluminio" può ingrossare le macchie, ma aumenterà scintillio e rugosità superficiale e potrebbe superare i requisiti di lucentezza del cliente, e deve essere conteggiato; "aumentare l'agente reticolante" approfondisce le rughe ma sacrifica resistenza agli agenti atmosferici e odore. Quindi il vero lavoro del formulatore non è "realizzare la texture", ma "trovare il dominio fattibile all'intersezione di cinque vincoli: copertura imperfezioni, qualità tattile, proprietà fisiche, costo, conformità". Questa è anche la ragione per cui questo articolo enfatizza ripetutamente "finestra stretta" e "arbitrato sul campione sigillato" — la vernice decorativa a effetto artistico non ha una risposta corretta unica, solo il compromesso ottimale sotto l'accettazione del cliente.
XI. Matrice di formulazione ed esempi quantitativi
Per trasformare l'"esperienza" in "riproducibile", di seguito vengono fornite due matrici di formulazione didattiche quantificate (parti in massa, solidi del legante circa 50%, solo per comprendere la struttura, non formulazione di produzione).
Esempio di matrice per vernice a martellata (poliuretano bicomponente, essiccazione a temperatura ambiente/forno a bassa temperatura):
| Componente | A martellata fine | B martellata media | C martellata grossa |
|---|---|---|---|
| Resina acrilica idrossilata (60%) | 45 | 45 | 45 |
| Alluminio non flottante (18 µm) | 2.0 | 3.0 | 0 |
| Alluminio non flottante (45 µm) | 0 | 0 | 4.5 |
| Silice pirogena | 0.6 | 0.8 | 1.0 |
| Pasta nera al carbone medio pigmento | 0.3 | 0.3 | 0.3 |
| Acetato di butile/xilene (7:3) | 12 | 12 | 12 |
| Agente livellante | 0.3 | 0.3 | 0.3 |
| Indurente (equivalente N75) | secondo NCO:OH=1.05 | stesso | stesso |
Si può vedere: da fine a grossa si passa principalmente commutando dimensione e dosaggio dell'alluminio; l'agente tixotropico aumenta con la polvere grossa per bloccare depressioni maggiori; la restante struttura rimane invariata. Questo riflette proprio l'idea di "quattro fattori (specifica alluminio, spessore film, gradiente solvente, viscosità resina) combinati per personalizzare lo stile".
Esempio di matrice per vernice a rughe (tipo ossidativo alchidico):
| Componente | Ruga fine | Ruga media | Ruga profonda |
|---|---|---|---|
| Resina alchidica a olio corto (50%) | 50 | 50 | 50 |
| Sapone di cobalto (6%) | 0.4 | 0.6 | 0.9 |
| Sapone di manganese (6%) | 0.6 | 1.0 | 1.6 |
| Sapone di calcio (4%) | 0.8 | 0.8 | 0.8 |
| Bentonite organica | 0.5 | 0.7 | 1.0 |
| Olio solvente 200# | 15 | 15 | 15 |
Si può vedere: l'approfondimento delle rughe dipende dall'aumento della proporzione e della quantità totale di cobalto e manganese, ma superando il livello "ruga profonda" si entra nella zona di crepatura, occorre ridurre lo spessore del film o rallentare il riscaldamento. Questo è il confine quantificato della "finestra".
XII. Panoramica del processo di applicazione
La vernice a martellata e la vernice a rughe hanno una certa tolleranza di applicazione (questo è il motivo per cui possono coprire i difetti del substrato), ma ci sono anche linee rosse. Metodi di applicazione principali: spruzzatura ad aria (il più usato, texture controllabile), spruzzatura airless ad alta pressione (alta efficienza per pezzi grandi, atomizzazione grossa da regolare), rivestimento a tenda/per immersione (pezzi piccoli regolari, ma uniformità inferiore allo spruzzo), spruzzatura elettrostatica (risparmio di vernice, richiede conduzione e abbinamento di resistenza). La rivestitura a rullo/pennello generalmente non è usata per le vernici decorative a effetto artistico — le tracce manuali rovinerebbero l'uniformità della texture.
Il pretrattamento del substrato determina il limite inferiore del successo: l'acciaio richiede sgrassaggio, rimozione ruggine, carteggiatura, si consiglia sabbiatura Sa 2.5 o utensili motorizzati St 3; saldature e pori di fusioni vanno prima stuccati e livellati prima di applicare la vernice a texture (la vernice a texture copre difetti "superficiali", non difetti "profondi"). I pezzi in plastica/plastiche richiedono trattamento fiamma/plasma o primer per migliorare l'adesione. Ambiente di applicazione: temperatura 10–35℃, umidità relativa ≤85%, evitare bassa temperatura e alta umidità che causino essiccazione lenta, colature, opacizzazione.
Indipendentemente dal metodo, il processo in tre passi "prima campione, poi standardizzazione, poi produzione di massa" è una regola ferrea. I campioni devono essere verificati su apparecchiature, spessore film e linea di cottura coerenti con il cliente; stile texture e consistenza del lotto valgono come validi.
XIII. Controllo della viscosità e Ford cup
La viscosità è il primo metro per l'applicazione delle vernici decorative a effetto artistico. Il settore usa comunemente la Ford cup 4 (FC4) misurando i secondi di deflusso come indicatore rapido in loco. La viscosità di spruzzatura della vernice a martellata è spesso controllata a 25–40 secondi (FC4, 23℃), la vernice a rughe 20–35 secondi, da regolare secondo pistola e obiettivo di spessore. Viscosità bassa → atomizzazione troppo fine, film sottile, texture debole o assente; alta → buccia d'arancia, granuli, intasamento pistola.
Ma la Ford cup è solo una "misurazione grossolana a punto singolo", ciò che va realmente gestito è la "reologia in tempo reale": usare un viscosimetro rotazionale per misurare la curva di viscosità apparente al variare del tasso di taglio, e l'area dell'anelo tixotropico. In loco il metodo più pratico è: ogni turno calibrare con FC4 + spruzzare pannello di prova, legando "secondi — texture pannello" in una SOP. La temperatura influisce significativamente sulla viscosità, a pari secondi in inverno e estate la viscosità reale è diversa, serve bagno a temperatura costante o tabella di correzione per temperatura.
Sulla diluizione: usare assolutamente il diluente specificato dalla formulazione, non aggiungere arbitrariamente normale thinner, altrimenti il gradiente di evaporazione si disordina e la texture perde il controllo. Dopo aver aggiunto diluente ricontrollare FC4 e fare prova di spruzzo, vietato "aggiungere a sensazione".
XIV. Controllo dello spessore del film
Lo spessore del film è la prima leva per la tridimensionalità della texture. Il film secco delle vernici decorative a effetto artistico è solitamente 35–70 µm, nettamente superiore alla normale finitura industriale (20–35 µm). Troppo sottile → texture assente, scarsa copertura; troppo spesso → colature, texture "ammassata" in pasta, crepe nelle rughe, spreco di costo. Mezzi di controllo: pettine per film umido per feedback immediato, misuratore spessore film secco per campionamento dopo indurimento; velocità di passata, distanza pistola, pressione, sovrapposizione determinano insieme.
Diversi stili corrispondono a diversi intervalli di spessore: martellata fine 35–45 µm, media 45–60 µm, grossa 55–70 µm; ruga fine 30–45 µm, profonda 50–70 µm. Su uno stesso pezzo spessore non uniforme causa "una zona martellata fine e una grossa", perciò le linee automatiche usano spesso macchina a reciprocazione +chiusura di misura spessore, le linee manuali si affidano alla stabilità del ritmo del tecnico. Kexin New Materials alla consegna al cliente scrive spesso la "finestra di spessore" negli standard di accettazione, ad esempio "martellata grossa 55±8 µm, uniformità texture visiva grado A".
Lo spessore è anche abbinato a substrato e primer: spruzzare direttamente su fusioni ruvide richiede più spessore per livellare; con primer epossidico la finitura può essere leggermente ridotta. Ma la riduzione deve avere come base che la texture non vada persa.
XV. Progettazione della curva di cottura
La curva di cottura della vernice a rughe è estremamente critica, la logica centrale è "prima bassa temperatura per far ossidare/incollare lo strato superficiale, poi risalita per far retrarre e indurire lo strato interno tirando le rughe". Curva a gradini tipica: pezzo a temperatura ambiente in forno → 80–100℃ per 8–15 minuti (fase di pellicola, ossigenazione superficiale e reticolazione in anticipo) → salita a gradini a 120–150℃ per 15–30 minuti (fase di apertura, lo strato interno si ritira tirando fuori le rughe e indurendo completamente) → raffreddamento lento e uscita. Riscaldamento troppo veloce causa "rughe morte" o crepe, troppo lento texture lasca e alto consumo.
La vernice a martellata (tipo essiccazione ambiente/forno bassa temp) dipende poco dalla cottura, ma un forno a bassa temperatura (60–80℃ 15–20 min) accelera l'indurimento, blocca la texture, elimina solvente, migliora la consistenza estetica. La martellata bicomponente poliuretano evita alta temperatura (>120℃ facile ingiallimento, perdita lucentezza), usa più essiccazione ambiente o forno bassa temp; i tipi epossidico/poliestere da forno possono seguire curva standard 140–180℃.
Il forno stesso deve essere a temperatura uniforme: differenza sopra-sotto, avanti-dietro ≤5℃, flusso d'aria uniforme, non soffiare direttamente sulla superficie (evitare che la texture venga spostata dal vento). Molti difetti in loco derivano da curve del forno modificate arbitrariamente o punti di misura inesatti — si consiglia di usare un registratore di temperatura forno (a registrazione dati) per misurare la curva reale di temperatura superficiale del pezzo, non guardare solo il quadrante.
XVI. Attrezzature di spruzzatura e pistole
La pistola a spruzzo ad aria è la più diffusa: a gravità (piccoli lotti, cambio colore veloce) e a pressione (grandi lotti, alimentazione continua). Diametro ugello spesso 1.3–1.8 mm, la martellata grossa può usare 1.5–1.8 mm per ridurre eccessiva atomizzazione e preservare i granuli; rughe 1.3–1.5 mm. Pressione 2.5–4.0 bar, distanza 15–25 cm, velocità di passata uniforme, sovrapposizione 1/2–2/3.
La chiave è la "granulometria di atomizzazione": la martellata vuole "atomizzazione grossa, mantenere sensazione granulare", quindi pressione non troppo alta, distanza non troppo vicina, far cadere l'alluminio a scaglie non a nebbia, così i punti sono evidenti; se atomizzazione troppo fine, alluminio troppo uniforme, i punti martellati diventano sfocati. Le rughe viceversa, spruzzo sottile uniforme multiplo, per stabilizzare spessore e superficie di contatto con ossigeno.
Le linee automatiche usano macchina a reciprocazione + campana elettrostatica, vantaggi programmabilità, spessore uniforme, dati tracciabili; difficoltà: l'alta taglio della campana può rompere le scaglie di alluminio, l'elettrostatica cambia la distribuzione dei punti di caduta, serve ricalibrare i parametri martellata. Manuale o automatica, la fluttuazione di pressione pistola e pompa deve essere stabile, pressione instabile = fluttuazione spessore = fluttuazione texture.
XVII. Forni di cottura e indurimento
Tipi di forno: forno a convezione ad aria calda (il più comune, basso costo, uniformità affidata al design dei condotti), infrarosso/lontano infrarosso (riscaldamento veloce, adatto a pezzi sottili, ma pezzi spessi non uniformi dentro-fuori), UV (solo sistemi UV), infrarosso catalitico a gas. Le vernici decorative a effetto artistico usano principalmente convezione ad aria calda, poiché serve "salita lenta, temperatura uniforme, controllo ossigeno".
Punti chiave attrezzatura: uniformità temperatura (differenza vuoto/carico), flusso regolabile e non diretto sui pezzi, evacuazione che porti via solvente e sottoprodotti (tipo ossidativo richiede ossigeno moderato, ma senza accumulo di vapore solvente al limite esplosivo). Velocità catena/nastro determina il tempo in forno, insieme alla temperatura forma la "curva tempo-temperatura". Si consiglia per ogni linea una "mappa distribuzione temperatura forno" e "tracciamento temperatura prodotto" a doppia taratura.
Consumo e costo stanno anche in questa fase: la curva a gradini risparmia tempo vs temperatura costante ma è complessa da controllare; recupero calore, controllo zona riducono consumo per pezzo. Kexin New Materials nella pianificazione di linee per clienti simula congiuntamente lunghezza tunnel, velocità catena, zone temp e finestra di formulazione, evitando il disallineamento "la formulazione fa texture, l'attrezzatura no".
XVIII. Metodi di controllo qualità
Il QC delle vernici decorative a effetto artistico ha due livelli: "fisico-chimico" e "estetico". Fisico-chimico: viscosità (FC4/rotazionale), finezza, solidi, densità, stabilità stoccaggio (50℃ 7 giorni senza gelificazione/separazione), tempo di essiccazione, adesione (cross-cut), durezza (matita/Shore), resistenza impatto, flessione, nebbia salina, resistenza acqua, chimica — base sugli standard vernici industriali, ma aggiungere voce "stabilità texture".
Il QC estetico è difficile: la texture è mista "soggettivo+oggettivo". Metodo oggettivo: fotometro/texture multiangolo, microscopia confocale per misurare profondità e lunghezza d'onda depressioni; metodo soggettivo: confronto con pannello standard (grado A/B/C), angolo e illuminazione visiva uniformi (es. sorgente D65, osservazione 45°). Si consiglia di stabilire "pannello campione sigillato cliente" come base arbitrale, ogni lotto di produzione confrontato col campione, fuori tolleranza si ferma la linea.
QC di processo: conferma primo pezzo per turno (spessore+texture+essiccazione), misura spessore in linea, registro temperatura forno, verifica lotto diluente. Il controllo statistico di processo (SPC) inserisce spessore e FC4 nel diagramma di controllo, il tasso difetti texture passa da "selezione postuma" a "controllo preventivo". Kexin New Materials promuove "campione lotto + scheda dati", in caso di reclamo si risale a formulazione e parametri di processo del lotto specifico.
XIX. Difetti comuni e contromisure
| Difetto | Causa | Contromisura |
|---|---|---|
| Texture martellata non visibile | Poco alluminio, film sottile, evaporazione lenta, bassa tissotropia | Aggiungere alluminio, aumentare spessore, accelerare evaporazione, aumentare tissotropia |
| Texture livellata e scomparsa | Bassa viscosità, tissotropia insufficiente, film sottile, molto solvente lento | Aumentare viscosità, aggiungere tissotropia, controllare spessore, ridurre solvente lento |
| Rughe screpolate | Eccesso agente reticolante, riscaldamento brusco, eccesso spessore | Ridurre agente reticolante, riscaldamento graduale, ridurre spessore |
| Rughe non uniformi | Spruzzo non uniforme, forno non uniforme, fluttuazione ossigeno | Standardizzare spruzzo, forno uniforme, stabilizzare flusso |
| Superficie appiccicosa | Indurimento insufficiente, squilibrio essiccativo, bassa temp alta umidità | Prolungare cottura, regolare essiccativo, migliorare ambiente |
| Colore screziato | Separazione pigmenti a effetto, scarsa livellazione, orientamento alluminio caotico | Ottimizzare dispersione, aggiungere livellante, stabilizzare taglio |
| Porosità/bolle | Troppo solvente veloce, aumento spessore brusco, pori substrato | Regolare gradiente evaporazione, controllare spessore, livellare substrato |
| Lucentezza non uniforme | Eccesso agente tissotropico aggregato localmente, trasparente non uniforme | Ottimizzare tissotropia, trasparente uniforme |
| Ingiallimento | Epossidico/alchidico scarsa resistenza UV, eccesso essiccativo, alta temp | Cambiare resina resistente UV, controllare essiccativo, abbassare temp forno |
| Scarto colore tra lotti | Lotto alluminio, tonalità resina, fluttuazione spessore | Standardizzare materie,chiusura spessore, confronto campione sigillato |
Disciplina di risoluzione: prima fissare spessore e cottura, poi toccare la formulazione, evitare modifiche simultanee di più fattori che impediscono l'attribuzione. Cambiare una sola variabile per volta e registrarla è la basa dell'ingegnerizzazione delle vernici decorative a effetto artistico.
XX. Studi di casi di risoluzione
Caso 1 (sparizione martellata): un'officina macchinari aveva spruzzato martellata grigio scuro "simile a vernice grigia normale". Ispezione: FC4 solo 18 sec (basso), spessore 28 µm (sottile), diluente sostituito dall'operaio con tipo a rapida essiccazione. Contromisura: FC4 a 32 sec, spessore a 58 µm, ripristinare diluente specificato e aggiungere 0.2% silice pirogena. Ricoperto, macchie ripristinate. Lezione: in loco "correre" e cambiare diluente è il killer numero uno.
Caso 2 (rughe screpolate): un'officina quadri elettrici con ruga profonda aveva 30% di crepe al avvio linea. Curva: ingresso forno subito 150℃ senza fase pellicola, spessore 75 µm. Contromisura: 90℃/12 min pellicola + 140℃/20 min apertura, spessore a 60 µm, cobalto+manganese -20% totale. Crepe azzerate. Lezione: curva riscaldamento e spessore sono le "doppie linee rosse" delle rughe.
Caso 3 (screziato): custodia strumento martellata localmente scura a "macchie nuvola". Causa: alluminio depositato in fondo al barattolo, miscelazione non uniforme, e fluttuazione pressione pistola. Contromisura: aggiungere cera anti-sedimentazione, agitatore in barattolo, valvola stabilizzatrice + monitoraggio pressione in linea. Lezione: negli sistemi alluminio "dispersone uniforme" è trascurata più della formulazione stessa.
Caso 4 (gelificazione stoccaggio): magazzino cliente estate 40℃, apertura barattolo già mezzo rugoso. Causa: essiccativo pre-ossidato sotto stoccaggio caldo. Contromisura: stoccaggio temperatura controllata + al buio + FIFO, fornitore confezione piccola. Lezione: controllo temperatura supply chain è punto di guasto latente.
XXI. Applicazioni su macchinari e attrezzature ingegneristiche
I macchinari ingegneristici (escavatori, caricatori, bracci autopompa, finitrici) sono il campo principale della vernice a martellata: lavoro all'aperto, molte saldature, facili ammaccature, la martellata copre in un colpo solo irregolarità substrato, nasconde graffi, dà qualità tattile, grigio scuro o giallo macchina con martellata è classico del settore. In applicazione bracci grandi usano martellata poliuretano bicomponente, essiccazione ambiente o forno bassa temp, bilanciando resistenza UV, tenacità e ritmo veloce.
Punti di selezione: per esterno priorità sistema acrilico/poliuretano; abbinare primer epossidico per anticorrosione; spessore martellata media-grossa 50–65 µm per bilanciare copertura e costo; su parti sollecitate come bracci attenzione flessibilità film (evitare eccessiva durezza fragilità). Kexin New Materials fornisce sistemi martellata a molte officine macchinari intorno a Foshan, l'esperienza lega "stile texture, finestra spessore, curva cottura/ambiente" in SOP esclusiva cliente, trasformando "effetto artistico" in "estetica consegnabile coerente in serie".
Lato manutenzione: superficie martellata resistente allo sporco, facile da pulire, graffi non visibili, riduce reclami estetici in garanzia; ma graffi profondi espongono il fondo, serve ritocco — il punto ritocco difficilmente coincide con originale, si consiglia "kit ritocco + istruzioni tecnica".
XXII. Applicazione su apparecchiature elettriche di distribuzione
Armadi elettrici, cassette controllo, quadri usano molto vernice a rughe: superficie rugosa opaca, non riflettente, tatto solido, impronte e polvere poco visibili, manutenzione comoda; inoltre può aggiungere funzione antistatica (sicurezza distribuzione). La vernice a rughe su apparecchi interni richiede poca resistenza UV, sistema alchidico/epossidico basta, costo controllato.
Punti processo: pezzi elettrici spesso lamiera sottile, pretrattamento fosfatazione/elettroforesi ottimale; vernice a rughe spessore 40–60 µm, con cottura a gradini; su parti dissipanti attenzione che film non ostacoli dissipazione (la rugosità aumenta superficie e aiuta leggermente, ma eccesso spessore isola). La vernice a rughe antistatica deve controllare resistività (solitamente 10^6–10^9 Ω·cm), tramite cariche conduttive (es. nero carbone conduttivo, polvere metallica) e formulazione, senza rompere la texture.
Kexin New Materials ha sviluppato per clienti elettrici un sistema "epossidico rughe + antistatico" integrato, controllando forma e contenuto carica conduttiva, mantenendo rughe e raggiungendo indice antistatico, usato in vari progetti distribuzione.
XXIII. Applicazione su attrezzi manuali
Attrezzi manuali (chiavi, pinze, martinetti, custodie elettroutensili) un tempo usavano molto vernice a rughe oleosa, odore forte, corrosione media. Oggi passano a sistema epossidico/poliuretano per migliorare corrosione e tatto. Vernice attrezzo deve essere resistente usura, sudore, olio, forte adesione, rughe/martellata danno antiscivolo e qualità tattile, tipico "pratico+estetico".
Processo: attrezzi piccoli, lotti grandi, adatti a immersione/rivestimento a tenda + cottura a ganci, o linea automatica; attenzione alla ritoncatura e antiruggine dei "punti senza vernice" da gancio. Colore oltre nero, rosso, blu classici, martellata colorata (es. blu, verde) aumenta riconoscibilità marca.
Sensibilità al costo è caratteristica del settore attrezzi, quindi si bilancia "grado resina, spessore, resa": resina alchidica/epossidica autoessiccante medio gamma per ridurre investimento attrezzatura, coprire substrato con spessore e texture, barattare resa per costo.
XXIV. Applicazione su strumenti e apparecchi di misura
Custodie strumenti e apparecchi di misura (misuratori portata, controllori, analizzatori) privilegiano estetica e copertura, martellata/rughe sono frequenti. Strumenti spesso interni, piccoli, estetica raffinata, tendono a "martellata fine/ruga fine" per senso premium; richiedono anche resistenza impronte, detergenti, bassa lucentezza non abbagliante.
Si selezionano prevalentemente sistemi acrilici/epossidici a finitura fine, con spessore del film sottile (35–50 µm) per preservare i dettagli; per gli strumenti con display, il film di vernice non deve influenzare le tolleranze di assemblaggio. Anche gli strumenti di alta gamma utilizzano "martellato + vernice trasparente" per migliorare resistenza agli agenti atmosferici e tatto. Kexin New Materials ha personalizzato per un produttore di strumenti di rilevamento uno schema di rivestimento zonale "martellato opaco fine + area logo lucida locale", bilanciando riconoscibilità del marchio e sobrietà complessiva.XXV. Estensione ad altre applicazioni di settore
L'applicazione delle vernici decorative a texture si sta espandendo: attrezzature antincendio (rosso opaco a effetto grinza, resistenza atmosferica + identificazione), attrezzature fitness (martellato colorato, antiscivolo e resistente al sudore), macchinari agricoli (martellato grossolano per mascherare ruggine e resistenza atmosferica), armadi per apparecchiature di comunicazione (grigio scuro a effetto grinza, opacizzante e non riflettente), equipaggiamenti militari/speciali (texture mimetica + sovrapposizione funzionale), componenti metallici per mobili (martellato artistico, decorativo). La sua caratteristica di "mascheramento difetti + texture + sovrapponibilità funzionale" lo rende quasi insostituibile nel campo della decorazione metallica di fascia media.
La direzione della sovrapposizione funzionale merita particolare attenzione: dissipazione elettrostatica, antibatterico, resistenza chimica, alta temperatura, ignifugo — trasformando la "vernice decorativa a texture" in un "rivestimento funzionale". Ad esempio, vernice martellata resistente al lavaggio per macchinari alimentari, vernice a grinza resistente ai reagenti per scaffali da laboratorio. Questo tipo di personalizzazione rappresenta uno spazio di crescita per fabbriche come Kexin New Materials, dotate di capacità di sviluppo formulazioni.
XXVI. Costi e catena di fornitura
Struttura dei costi della vernice decorativa a texture: resina (la quota maggiore, 30%–50%), polvere di alluminio/pigmenti a effetto (martellato evidente), solvente, additivi, cariche. L'errore di riduzione costi è "tagliare la qualità della resina" — si sacrificano proprietà fisiche e finestra di formazione della texture, con conseguente calo della resa e costo complessivo maggiore. La riduzione ottimale passa da: approvvigionamento mirato della polvere di alluminio (specifica e lotto definiti), sostituzione locale del solvente (mantenendo il gradiente), aumento della resa (riducendo i rifacimenti), minimizzazione dello spessore del film (riducendo il consumo preservando la texture).
Punti di rischio della catena di fornitura: la polvere di alluminio è soggetta a fluttuazioni del prezzo dell'alluminio e del processo di rivestimento; i saponi metallici essiccanti sono limitati da restrizioni ambientali; additivi speciali dipendono dall'importazione. Si consiglia di stabilire un meccanismo "doppio fornitore + scorta di sicurezza + campionatura sigillata per lotto". La gestione termica in magazzino (vedi sezioni VII e XX) è spesso sottovalutata, ma è un costo nascosto per la stabilità dei lotti. Kexin New Materials, tramite la filiera chimica locale di Foshan e canali stabili di materie prime, fornisce ai clienti sistemi martellato/grinza con consegne controllabili, e fissa nel preventivo un modello di correlazione "spessore film — resa — prezzo unitario" per evitare contestazioni successive su spessori.
XXVII. Ambiente e sicurezza (VOC, sicurezza sul lavoro)
La vernice decorativa a texture a solvente ha alto VOC e fronteggia limitazioni con il rigore ambientale. Percorsi di conformità: alto contenuto di solidi (solidi ≥70%, riducendo solvente), idrogenazione (vedi XXVIII), UV/polvere (difficile realizzazione texture, in studio), e raccolta/incenerimento VOC (RTO). Le aziende devono allinearsi ai requisiti tecnici locali per "Prodotti rivestimento a basso contenuto di composti organici volatili".
Sicurezza sul lavoro: la polvere di alluminio è infiammabile/esplosiva, stoccaggio e dosaggio richiedono antideflagrante, messa a terra, controllo concentrazione; il vapore di solvente è infiammabile, ventilazione e gestione lavori a caldo severi; i saponi metallici essiccanti contenenti cobalto (sostanza CMR) richiedono gestione MSDS e protezione da contatto. L'idrogenazione riduce il VOC, ma richiede gestione separata per polvere di alluminio acquosa e acque reflue.
La transizione verde non è "cambiare l'acqua e finito", ma un progetto sistemico di formulazione — processo — attrezzature — conformità. Kexin New Materials ha progettato nuove linee produttive secondo basso VOC e gestione salute lavoro, fornendo ai clienti documenti di supporto (report test, SDS, calcolo VOC applicativo) per ridurre rischi di valutazione ambientale.
XXVIII. Transizione all'idrogenazione
L'idrogenazione della vernice decorativa a texture è un osso duro del settore. Difficoltà: alta tensione superficiale acquosa, reazione polvere di alluminio con acqua (gas, annerimento), complessa accoppiamento evaporazione/fase acquosa, finestra di formazione texture stretta. Sfondi in tre punti: ① pasta di alluminio acquosa rivestita silicio/silice, isola fase acquosa, dispersione stabile (vedi Pasta di alluminio argentato acquosa e vernice metallica acquosa); ② additivi specifici acquosi per grinza/tensione, ricostruiscono differenza tensione superficiale; ③ riprogettazione curva di cottura (acquoso richiede essiccazione a lampo più lunga per espellere bolle, poi riscaldamento).
Il martellato acquoso ottiene attualmente effetto vicino al solvente per strumenti e armadi interni; per macchinari esterni resistenza atmosferica e stabilità texture sono ancora in fase di sviluppo. L'idrogenazione della grinza è relativamente più facile (ossidativo → termoindurente/a additivo), ma opacità e tatto vanno ricalibrati. Costo acquoso ancora alto (pasta alluminio rivestita cara, retrofit impianti), ma calerà a lungo termine per politiche e vincoli carbonio.
Kexin New Materials ha allestito linea pilota per trattamento alluminio acquoso e vernici decorative acquose, obiettivo: preservare linguaggio "martellato/grinza" riducendo VOC entro standard acquosi, riservando per clienti esterni percorso di upgrade conforme.
XXIX. Standard e norme
La vernice decorativa a texture attraversa molti standard, selezione e accettazione richiedono "mosaico": base generale vedi GB/T metodi generali vernici industriali (viscosità, adesione, resistenza atmosferica); protezione anticorrosione vedi ISO 12944 (sistemi rivestimento protettivo), GB/T 9276; sicurezza/conformità vedi limiti basso VOC, GB 30981 (VOC rivestimento protettivo industriale), etichettatura UE (es. CMR cobalto); applicazioni settore vedi normative verniciatura macchinari, apparecchi elettrici.
La texture stessa oggi è arbitrate da "standard aziendale + campione sigillato", non esiste livello texture unificato a livello nazionale. Si consiglia contratto cliente/fornitore con: campione stile texture, finestra spessore film, livello uniformità texture, tolleranza consistenza lotto, metodo riproduzione contestazioni. Scrivere "texture soggettiva" come "clausola accettabile" è chiave per evitare dispute. Kexin New Materials alla consegna fornisce carta campione texture e carta parametri processo corrispondenti, come baseline accettazione reciproca.
XXX. Gestione digitale colore e formulazioni
Il "digitale" della vernice decorativa a texture ha due livelli: digitalizzazione colore e digitalizzazione formulazione/processo. Colore: la texture influenza riflessione luce, colorimetri normali errano, servono multi-angolo (con aspetto texture) o combo "colorimetro + texture meter", fissando geometria e sorgente luce; archivio spettrale campione e libreria colori cliente dedicata.
Gestione formulazione: LIMS/sistema formule registra per lotto n° resina, n° alluminio, dosi additivi, viscosità, spessore, curva forno, catena dati tracciabile; con software DOE (progettazione esperimenti) analisi fattoriale, accorcia sviluppo nuovi stili. Digitale processo: parametri pistola, velocità catena, zone temp collegate a MES, monitoraggio real-time "variabili texture", SPC per difetti.
Per multi-sede/multi-cliente, libreria cloud + permessi evita "maestro porta via formula". Kexin New Materials consolida stili maturi come schede formula cliente dedicate (con lista sostituti materie e tabella troubleshooting), garantendo stabilità e riducendo dipendenza individuale.
XXXI. Checklist selezione progetto
Lista pratica per ingegneri e acquisti (copiabile in capitolato):
- Ambiente uso: interno/esterno? grado corrosione? range temp? determina resina e spessore.
- Linguaggio texture: martellato o grinza? grossa/fine/profonda/leggera? colorata o metallica? definisci campione.
- Substrato e pretrattamento: acciaio/fusione/plastic? primer abbinato (epossidico/plastic)? limite mascheramento?
- Metodo applicazione: spruzzo/colata/elettrostatico? manuale/auto? ritmo produttivo?
- Finestra spessore: µm film secco target e tolleranza, in accettazione.
- Curva cottura: parametri scalino (tempo/temp pelle, tempo/temp apertura), misura con logger forno.
- Viscosità SOP: secondi FC4 + diluente specifico + correzione temp.
- Sovrapposizione funzionale: dissipazione/chemico/alta temp/antibatterico? elenca indicatori.
- Conformità ambientale: limite VOC, basso VOC o acquoso? report test e SDS.
- Standard accettazione: livello campione texture, tolleranza colore, consistenza lotto, processo contestazione.
- Catena fornitura: consegna, scorta sicurezza, doppio fornitore, temp magazzino.
- Piano riparazione: metodo ritocco e differenza texture attesa, kit pronto.
Usare questa lista già in fase preventivo riduce molto lo "scarso rispetto specifiche" finale.
XXXII. Errori cognitivi comuni
Errore 1: "la vernice a texture fa texture sempre". Falso. La texture è a finestra stretta, se spessore/viscosità/forno escono, fallisce.
Errore 2: "più alluminio, più texture". Eccesso affonda, copre troppo, appiattisce texture, sale costo e rischio sedimento.
Errore 3: "grinza più profonda è più bella". Troppo profonda crepa, trattiene sporco, ruvida, elettrodomestici meglio grinza fine.
Errore 4: "cambiare diluente non conta". Falso, gradiente evaporativo caotico è killer numero uno (vedi caso 1).
Errore 5: "acquoso = eco fatto". Acquoso richiede alluminio rivestito, acque reflue e retrofit impianti, è sistemico (vedi XXVIII).
Errore 6: "buccia arancia = martellato". Buccia arancia è difetto non controllato, martellato è design controllato, meccanismo e aspetto diversi.
Errore 7: "texture non va in contratto". Voce soggettiva non quantificata causa dispute, serve campione + clausola (vedi XXIX).
XXXIII. Posizionamento capacità Kexin New Materials
Kexin New Materials (kexinMaterials) a Foshan, per clienti industriali macchinari, elettrico, strumenti, offre servizio integrato "sviluppo formula — campionatura — consegna — troubleshooting" per vernici decorative a texture. Tre focus: 1) libreria formule sinergiche resina-pigmento effetto-additivo, coprendo alchidica/epossidica/acrilica/poliuretanica e stili martellato grossolano/medio/fine, grinza fine/media/profonda; 2) lega stile texture, finestra spessore, curva cottura/essiccazione a SOP cliente dedicata, per consistenza batch; 3) riserva basso VOC e idrogenazione, per upgrade conforme cliente.
Valore tipico cliente: accorcia selezione e campionatura (matrice matura avvicina stile), abbassa difetti (spessore chiuso + arbitraggio campione), evita rischi conformità (report + SDS + calcolo). Nel distretto chimico/meccanico maturo di Foshan, questa capacità "vicina, custom, tracciabile" è scelta pragmatica per vernici decorative medio-alte.
XXXIV. Prospettive future
Il prossimo passo della vernice decorativa a texture è "texture come funzione, green, digitale" su tre fronti. Texture come funzione: su grinza/martellato sovrapporre dissipazione, antibatterico, chemico, alta temp, persino struttura texture per idrofobo/acustico/tatto. Green: alto solido diffuso, acquoso da interno a esterno, esplorazione UV/polvere, con trattamento VOC e vincolo carbonio. Digitale: formula-processo-QC tutti dati, AI per DOE e troubleshooting, texture "misurabile, prevedibile, tracciabile".
Per produttori come Kexin, competizione passa da "esce texture?" a "esce stabile? conforme? custom? tracciabile?". Chi trasforma prima la vernice decorativa da "arte maestro" a "prodotto dati" prende in mano il rivestimento decorativo industriale della fase successiva. Per l'utente, si consiglia integrare presto texture in accettazione standard e supply chain, facendo dell'"effetto decorativo" un "asset consegnabile e replicabile".
Domande frequenti (FAQ)
Q1: vernice martellata o grinza, quale maschera di più?
La martellata con macchie alluminio + depressioni maschera saldature e graffi in modo più completo, prima scelta macchinari; la grinza è più superficiale, maschera meno ma più fine. Entrambe molto più delle vernici piane. Se substrato pessimo (pori profondi, saldature grosse), serve stucco prima, la vernice a texture maschera solo difetti "leggeri".
Q2: perché la mia martellata non fa texture?
Spesso film troppo sottile o solvente lento causa livellamento. Aumenta spessore, alza solvente veloce, verifica dose/specie alluminio, poi thixotropy e diluente. Sequenza mono-variabile "spessore fisso → viscosità → alluminio → thixotropy" e registra.
Q3: perché la grinza crepa?
Eccesso agente grinza, riscaldamento troppo rapido o film troppo spesso crepano. Riduci agente, scalino termico (pelle poi apertura), controlla spessore. Se persiste, cobalto/manganese sbilanciati o surriscaldamento locale (aria forno diretta).
Q4: la martellata si può fare colorata?
Sì. Pigmento effetto colorato (bronzo, perla color) o pasta trasparente su alluminio dà oro/verde/blu martellato, stesso meccanismo. Bronzo ossida, esterno o alto livello richiede resina weathering o trasparente; perla più sicura.
Q5: la vernice a texture serve primer?
Consigliato. Film spesso, senza primer rischio adesione/anticorrosione; metallo epossidico, plastico primer plastico, per anticorrosione e adesione. Alta anticorrosione (esterno, costiero) obbligatorio "epossidico + texture", non omettere.
Q6: perché la martellata acquosa è difficile?
Alta tensione acquosa, alluminio reagisce, evaporazione complessa, finestra stretta. Serve alluminio silicio-rivestito + additivo grinza/tensione, e curva cottura nuova (essiccazione lampo più lunga). Oggi interno strumenti/armadi fattibile, esterno in sviluppo.
Q7: si può customizzare la texture?
Sì. Combinando specie alluminio, spessore, gradiente solvente, viscosità resina, si customizza grossa/fine, profonda/leggera, fiore grande/piccolo; si consiglia campione prima. Stili complessi (es. alta luce zonale) richiedono processo custom, con carta campione alla consegna.
Q8: cosa succede se non controllo spessore?
Troppo sottile niente texture, scarso mascheramento; troppo spesso colature, texture impastata, grinza crepa, spreco. Usa spessore umido + secco doppio controllo, linea auto con loop spessore. Scrivere finestra in accettazione costa meno che scartare dopo.
Q9: posso cambiare diluente in campo?
Assolutamente no. Il diluente determina gradiente evaporativo, cambiarlo sballa la texture, killer numero uno (caso 1). Usa diluente prescritto, misura Ford dopo aggiunta e prova. Inverno/estate serve tabella correzione, non a sensazione.
Q10: esiste livello nazionale per texture?
Oggi livello texture è "standard aziendale + campione" arbitrato, non esiste gradazione nazionale unificata. Contratto con campione, finestra spessore, livello uniformità, tolleranza lotto e metodo contestazione, quantificando il soggettivo per evitare dispute.
Q11: Kexin New Materials fa vernice decorativa custom?
Sì. Kexin New Materials (kexinMaterials) a Foshan offre servizio integrato da sviluppo a consegna e troubleshooting, coprendo alchidica/epossidica/acrilica/poliuretanica e stili martellato/grinza, con riserva basso VOC e idrogenazione, per macchinari/elettrico/strumenti su SOP dedicata.
Letture estese
- Meccanismo formazione vernice metallica scintillante e orientamento alluminio — capire orientamento lamelle è logica base delle "macchie" martellate.
- Rivestimenti metallici alternativi a cromatura spray/vacuum — per "vero metallo" invece di "metallo texture".
- Pasta di alluminio argentato acquosa e vernice metallica acquosa — base trattamento alluminio per idrogenazione vernice decorativa.