Sơn vân búa và sơn nhăn được gọi chung là "sơn vân nghệ thuật" hoặc "sơn hoa văn", là một loại sơn công nghiệp chủ động tạo ra sự gồ ghề vi mô trên bề mặt thông qua công thức và quy trình để đạt được hiệu quả trang trí và chức năng độc đáo. Chúng trái ngược với sơn công nghiệp thông thường vốn theo đuổi độ phẳng như gương: sơn thường sợ hiện tượng cam, sợ nếp nhăn, trong khi sơn vân búa/sơn nhăn lại lấy "đường vân" làm điểm bán hàng. Loại sơn này cực kỳ phổ biến trên máy công trình, tủ điện, thiết bị dụng cụ, vỏ máy móc thiết bị đo: vừa có thể che giấu khuyết tật vật liệu nền và vết hàn, vừa nâng cao chất lượng cảm quan, chống trượt, chống bẩn, giấu vết xước, là sự kết hợp giữa mỹ học công nghiệp và chủ nghĩa thực dụng.
Từ góc độ khoa học vật liệu, bản chất của sơn vân nghệ thuật là "lập trình chính xác lực căng bề mặt và sự co ngót khi đóng rắn". Công nghệ sơn thông thường tìm mọi cách để loại bỏ khuyết tật bề mặt, còn sơn vân nghệ thuật lại chủ động gây ra, kiểm soát và cố định những khuyết tật đó, biến chúng thành ngôn ngữ trang trí có thể lặp lại và sản xuất hàng loạt. Tư duy ngược này quyết định công thức và quy trình của nó đều rất khác so với sơn thông thường: những hiện tượng như da cam, lỗ rỗng co ngót, nếp nhăn vốn là "sự cố" trong hệ thống thông thường, thì trong sơn vân nghệ thuật lại phải được kiểm soát chính xác. Hiểu được điểm này là tiền đề để đọc hiểu toàn bộ nội dung bài viết.
Từ lịch sử ngành, sơn nhăn sớm nhất có thể truy nguyên đến hệ thống alkyd dầu đầu thế kỷ 20, khi đó dựa vào chất xúc tiến sấy khô coban mangan để tạo "nếp nhăn cổ điển" trên chi tiết kim loại nhỏ (đèn, dụng cụ đo, văn phòng phẩm) nhằm che khuyết và trang trí; sơn vân búa thì trỗi dậy cùng với sự trưởng thành của kỹ thuật bột nhôm không nổi và điều chỉnh lực căng bề mặt, được sử dụng rộng rãi cho vỏ máy móc và thiết bị điện sau Thế chiến II. Cả hai hội tụ thành họ sơn vân nghệ thuật dưới ý niệm "dùng khuyết tật tạo đẹp", và cùng với sự tiến bộ của công nghiệp nhựa (epoxy, acrylic, polyurethane, polyester) không ngừng mở rộng giới hạn về chịu thời tiết, chịu hóa chất và tự động hóa. Ngày nay, nó không còn là "sơn che xấu cấp thấp", mà là một ngôn ngữ "xúc giác — thị giác" trưởng thành trong thiết kế công nghiệp.
Công ty TNHH Vật liệu mới Kexin (Quảng Đông) (kexinMaterials) tọa lạc tại Phật Sơn, là nhà sản xuất sơn hướng tới khách hàng công nghiệp, có công thức trưởng thành và kinh nghiệm giao hàng số lượng lớn trong lĩnh vực hiệp đồng nhựa — pigment hiệu ứng của sơn vân nghệ thuật, cũng nhưtương thích vỏ máy công trình và thiết bị điện. Bài viết này phân tích sâu cơ chế, nguyên liệu thô, công thức, thi công, kiểm soát chất lượng và ứng dụng của sơn vân búa và sơn nhăn, giúp kỹ sư ít đi đường vòng khi chọn loại và xử lý sự cố, đồng thời cung cấp cho bộ phận mua hàng và quản lý dự án tiêu chuẩn nghiệm thu khả thi.
I. Sơn vân búa và sơn nhăn là gì
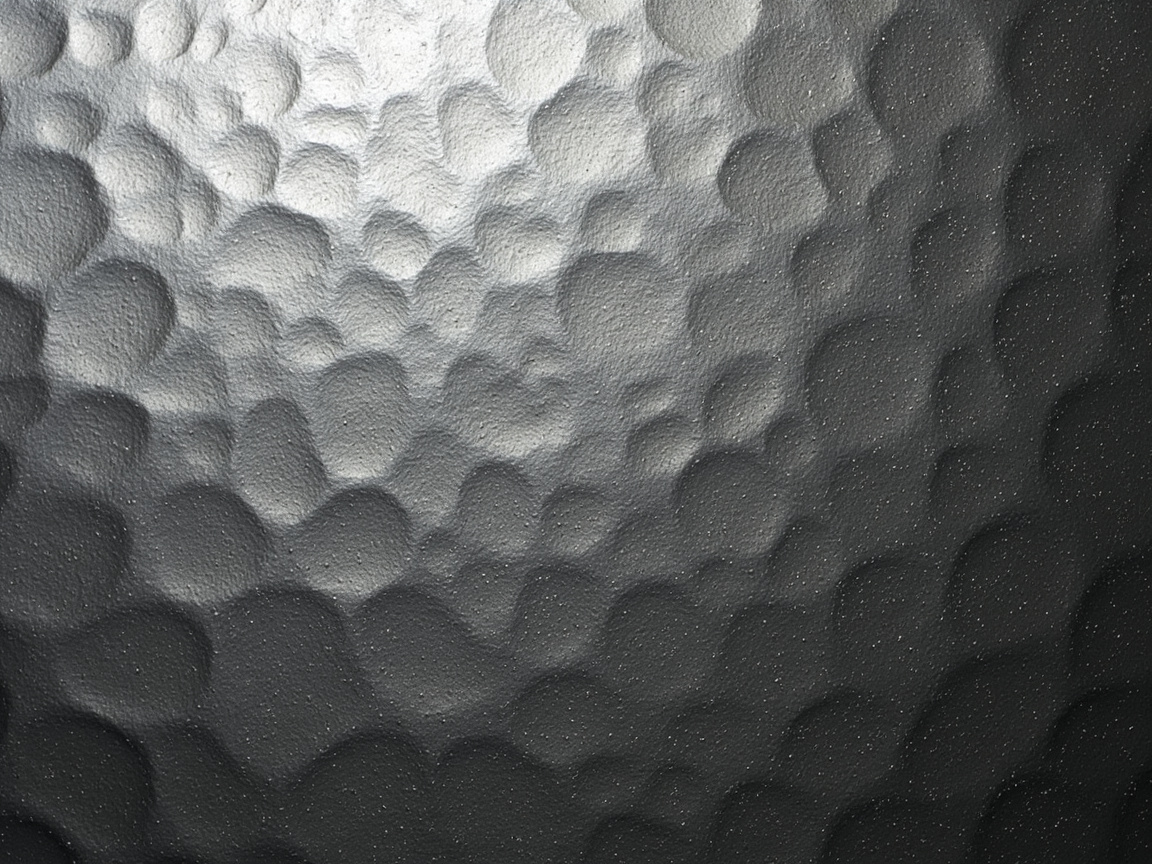
Sơn vân búa (hammer-tone finish) bề mặtgiới thiệu các vết lõm nhỏ dày đặc giống như kim loại bị búa đập, trông như vô số dấu búa thu nhỏ, nên có tên gọi này. Nó thường dùng bột nhôm không nổi (hoặc mica, bột thép không gỉ) cung cấp "hạt nhân" đốm kim loại, sau đó dựa vào chênh lệch lực căng bề mặt kéo màng sơn thành gồ ghề. Sơn nhăn (wrinkle finish, còn gọi là một nhánh của sơn vân cam, sơn nứt) bề mặt là nếp nhăn hoặc gồ ghề dạng rạn nứt đều đặn mịn, giống như lòng sông khô hay da người già. Cả hai đều tạo vân nhờ "sự không phẳng được kiểm soát", nhưng cơ chế vật lý tạo vân khác nhau: vân búa là dòng chảy không đều do lực căng dẫn động, vân nhăn là nếp nhăn biểu bì do co ngót đóng rắn không đồng bộ.
Cần phân biệt nghiêm ngặt: "nhăn" của sơn nhăn là do chính sơn co ngót hóa lý/lý tạo ra, là mục tiêu thiết kế; còn "da cam" của sơn thường là khuyết tật do thi công kém hoặc mất kiểm soát dòng chảy gây ra, cần phải loại bỏ. Đường vân của sơn vân nghệ thuật là được thiết kế, có thể lặp lại, ổn định theo lô; da cam là không thể kiểm soát, ngẫu nhiên, cần loại bỏ, hai bên hướng ngược nhau, bản chất khác nhau. Trong kỹ thuật thường xếp "sơn vân cam" cũng vào họ sơn vân nghệ thuật, nhưng tạo vân của nó nằm giữa vân búa và vân nhăn, dựa vào độ chảy trượt+ bay hơi nhanh tạo thành gồ ghề dạng vỏ cam, cơ chế gần phía vân búa hơn.
Về ngôn ngữ thị giác, vân búa thiên "kim loại rêu phong, thô ráp, cảm giác lực", phù hợp máy công trình, thiết bị hạng nặng; vân nhăn thiên "mịn, mờ, cảm giác tay dày", phù hợp dụng cụ đo, tủ điện, trang trí cổ điển. Khách hàng chọn loại thường định trước "cần chất cảm nào", rồi suy ngược cơ chế và công thức, điều này khoa học hơn so với hỏi trước "dùng nhựa gì".
II. Cơ chế hình thành vân búa
Cơ chế cốt lõi của vân búa là "dòng chảy không đều do chênh lệch lực căng bề mặt dẫn động". Trong màng ướt, pigment hiệu ứng (tấm nhôm) sẽ cục bộ làm giàu và thay đổi lực căng bề mặt tại chỗ đó; đồng thời dung môi bay hơi không đều từ bề mặt màng và cạnh tấm nhôm, gây ra gradient lực căng bề mặt. Vùng có lực căng bề mặt thấp bị vùng xung quanh lực căng cao "kéo lê", hình thành lõm cục bộ; tấm nhôm làm điểm neo thị giác của vân, khiến lõmgiới thiệu cảm quan đốm kim loại dấu búa. Nói đơn giản: tấm nhôm định "điểm", chênh lệch lực căng định "lõm", bay hơi dung môi định "nhịp điệu". Ba yếu tố này liên kết quyết định độ thưa dày, sâu nông và cảm giác lập thể của đốm búa.
Từ góc độ lưu biến, màng ướt vân búa trước khi khô mặt phải duy trì một giá trị giới hạn chảy và độ chảy trượt nhất định, để lõm bị lực căng kéo ra không tự tái phẳng dưới trọng lực và dòng chảy của chính nó. Nếu hệ quá loãng, độ chảy trượt quá thấp, lực căng kéo màng lõm rồi màng lại từ từ tự phẳng, cuối cùng vân mất chỉ còn bột nhôm; nếu hệ quá đặc, độ chảy trượt quá cao, màng không kéo được, vân không nổi, thành mặt phẳng mờ. Do đó yêu cầu với "lưu biến thời gian thực" của công thức vân búa cao hơn nhiều so với sơn thường — nó cần cửa sổ hẹp "đủ chảy để thành vân, lại đủ nhớt để khóa vân".
Độ thưa dày và sâu nông của vân búa chịu kiểm soát bởi nhiều yếu tố: kích thước hạt bột nhôm càng thô, lượng dùng càng cao, đốm càng rõ; dung môi bay hơi càng nhanh, chênh lệch lực căng bề mặt càng lớn, lõm càng sâu; độ dày màng càng lớn, cảm giác lập thể vân càng mạnh nhưng có thể mất đi sự mịn. Người pha chế qua kết hợp ba yếu tố này tạo ra các phong cách "búa thô" "búa mịn" "hoa lớn" "hoa nhỏ" khác nhau. Thực tế còn đưa vào lượng nhỏ chất điều chỉnh lực căng bề mặt loại silicon hữu cơ, cố ý tạo "điểm lực căng bề mặt thấp", khiến lõm sắc nét hơn, cạnh đốm rõ ràng hơn.
III. Cơ chế hình thành sơn nhăn
Vân của sơn nhăn đến từ "co ngót nếp nhăn được kiểm soát trong quá trình tạo màng". Đường đi điển hình có hai. Một là nếp nhăn trùng hợp oxy hóa: sơn nhăn sớm dùng hệ alkyd/dầu, thêm chất xúc tiến sấy khô xà phòng kim loại thúc đẩy oxy hóa bề mặt (như coban, mangan, canxi, kẽm xà phòng phối hợp), lớp bề mặt hấp thụ oxy liên kết nhanh hơn lớp trong rất nhiều, lớp bề mặt tạo vỏ trước, lớp trong đóng rắn co ngót sau, vỏ bị bên trong kéo thành nếp nhăn. Hai là nếp nhăn nhiệt dẻo/nhiệt rắn: dựa vào chênh lệch nhiệt độ thủy tinh hóa nhựa hoặc tốc độ liên kết chéo, khiến lớp bề mặt và lớp trong tạo ra thể tích co ngót không nhất quán khi khô/đóng rắn, từ đó nếp nhăn. Sơn nhăn hiện đại dùng nhiều hơn nhựa biến tính + phụ gia nếp nhăn chuyên dụng để kiểm soát kích thước nếp nhăn, tránh mùi và vàng của hệ dầu sớm.
Dù đường nào, then chốt đều là "đóng rắn/co ngót lớp bề mặt và lớp trong không đồng bộ": đồng bộ thì không nhăn (màng co ngót đều tổng thể), chênh lệch quá nhiều thì nứt (vỏ bị kéo vỡ), cửa sổ phải căn chuẩn. Loại oxy hóa trùng hợp cực kỳ nhạy với nồng độ oxy, nhiệt độ — lưu lượng gió lò sấy, mật độ xếp đặt chi tiết, nhịp độ tăng nhiệt đều thay đổi hình thái vân nhăn, cũng là lý do cùng một công thức ở xưởng khác vân "biến dạng". Loại nhiệt rắn/nhiệt dẻo thì phụ thuộc hơn vào chọn nhựa và tỷ lệ chất đóng rắn, ít bị oxy nhiễu, phù hợp dây chuyền tự động hơn.
Đáng bổ sung, "kích thước" (bước sóng và biên độ) của nếp nhăn do độ dày màng, chênh lệch co ngót, cường độ bề mặt ba yếu tố quyết định. Màng càng dày, chênh lệch co ngót càng lớn, bề mặt càng dai, bước sóng nếp nhăn càng dài, càng sâu; ngược lại thì mịn. Kỹ thuật thường dùng đường cong sấy "lạnh thấp tạo vỏ trước, rồi tăng nhiệt bậc thang kéo ra" để ổn định cửa sổ này, xem tiết mục 15.
IV. Tổng quan nguyên liệu thô then chốt
Hệ nguyên liệu thô sơn vân nghệ thuật có thể tách thành sáu mô-đun chức năng:
- Nhựa: sơn vân búa đa dùng nhựa alkyd dầu ngắn, acrylic, epoxy hoặc nhựa biến tính polyurethane; sơn nhăn truyền thống dùng alkyd/phenolic, hiện đại dùng epoxy, polyester, hệ UV. Nhựa quyết định tính chất màng (độ bám dính, chịu thời tiết, chịu hóa chất) và cửa sổ tạo vân.
- Pigment hiệu ứng: bột nhôm không nổi là "hạt nhân đốm" của vân búa; cũng có dùng mica, bột đồng vàng, bột thép không gỉ làm vân búa màu hoặc đặc biệt.
- Chất tạo nhăn/chất xúc tiến sấy: hợp chất xà phòng kim loại phối hợp (sơn nhăn loại oxy hóa); hoặc phụ gia silicon, fluor chuyên dụng điều chỉnh lực căng bề mặt (loại vân búa).
- Chất độn: bột talc, barit, canxi cacbonat v.v điều chỉnh độ nhớt và mang vân, quá nhiều sẽ ép phẳng vân, giảm cảm giác lập thể.
- Phụ gia lưu biến: silica khí phân, bentonit, sáp polyamide v.v chất tạo độ chảy trượt kiểm soát dòng chảy, ngăn vân tự phẳng mất đi.
- Dung môi/dung môi phụ: gradient bay hơi quyết định nhịp điệu tạo vân, là vai chính ngầm của công thức, thường bị đánh giá thấp.
Sáu mô-đun này không phải cộng đơn giản, mà là hệ thống liên kết mạnh. Ví dụ đổi một nhựa sẽ thay đổi sự thấm ướt với bột nhôm, từ đó ảnh hưởng độ sáng đốm; thêm một chất tạo độ chảy trượt sẽ thay đổi khả năng chịu độ dày màng, từ đó đổi bước sóng nếp nhăn. Do đó phát triển công thức sơn vân nghệ thuật gần như tất yếu đi "ma trận thí nghiệm nhân tố toàn phần/bán phần", chỉ dựa kinh nghiệm tinh chỉnh khó một lầnđầy đủ.
Cụ thể hơn, "tương tác ngầm" của các mô-đun thường bị đánh giá thấp: cực tính dung môi sẽ đổi hướng và tốc độ lắng của bột nhôm, nên cùng bột nhôm trong hệ nhiều ketone đốm tản hơn, trong hệ nhiều thơm tụ hơn; phân bố kích thước hạt chất độn hấp thụ nhóm hydroxyl bề mặt chất tạo độ chảy trượt, làm yếu cường độ chảy trượt, dẫn đến "bảng công thức giống nhau, độ nhớt thực tế khác"; ion kim loại trong chất xúc tiến còn có thể xúc tác lão hóa nhiệt oxy một số nhựa, làm ổn định lưu kho giảm. Các tương tác này quyết định sơn vân nghệ thuật "đổi liệu như đổi công thức", cũng là lý do xưởng trưởng thành đưa cả số lô nguyên liệu vào quản lý công thức (xem tiết mục 30). Với người mới, chiến lược ổn nhất là trước tiên cố định cặp "biến số chính" nhựa và bột nhôm, rồi xoay quanh chúng tinh chỉnh gradient dung môi và độ chảy trượt/nếp nhăn, tránh đồng thời động nhiều biến số chính mà lạc hướng.
V. Phân tích sâu hệ nhựa
Nhựa là "khung xương" của sơn vân nghệ thuật, quyết định nhiệt độ tạo màng, giới hạn tính chất vật lý và khoảng tương thích tạo vân. Các loại thường gặp và sự chọn lựa như sau:
- Nhựa alkyd dầu ngắn: chi phí thấp, thấm ướt bột nhôm tốt, đốm vân búa sáng, nhưng chịu thời tiết và hóa chấtthông thường, đa dùng thiết bị trong nhà, dụng cụ. Sơn nhăn oxy hóa thường lấy nó làm gốc.
- Nhựa acrylic (nhiệt dẻo/nhiệt rắn): chịu thời tiết tốt, giữ bóng giữ màu, phù hợp vân búa máy công trình ngoài trời; loại nhiệt rắn có thể liên kết chéo cao nhiệt, tính vật lý ưu hơn nhưng cần sấy.
- Nhựa epoxy (đóng rắn amin/phenolic): bám dính, chịu hóa chất, chịu sương muối cực tốt, phù hợp đáy chống ăn mòn nặng tích hợp vân hoặc vân nhăn mài mòn thiết bị điện; nhưng dễ vàng, sơn phủ ngoài trời cẩn thận.
- Polyurethane (PU, hai thành phần): tính vật lý tổng hợp mạnh nhất (dẻo, chịu thời tiết, chịu hóa chất, mài mòn), lựa chọn hàng đầu vân búa trung cao cấp máy công trình; hai thành phần có yêu cầu cửa sổ thi công và thời gian dùng sau trộn.
- Polyester/polyester no: phối với sơn nướng amino, đóng rắn cao nhiệt, độ cứng cao, tự phẳng khống chế được, phù hợp vân nhăn/vân búa dây chuyền tự động.
- Nhựa đóng rắn UV: VOC bằng không/thấp, đóng rắn cấp giây, nhưng vùng bóng ba chiều khó đóng rắn, sơn vân nghệ thuật UV hóa vẫn đang giai đoạn thăm dò.
Logic chọn loại là: trước khóa "môi trường sử dụng (trong nhà/ngoài trời, cấp ăn mòn)" và "cách thi công (tự khô/sấy)", rồi trong ma trận nhựa định nguyên liệu gốc, cuối cùng xoay quanh gốc này thiết kế pigment hiệu ứng và hệ nếp nhăn/lực căng. Dây chuyền Phật Sơn của Kexin Materials thường theo hai tuyến chính "epoxy đáy + polyurethane/acrylic mặt" hoặc "alkyd tự khô" định phương án cho khách, bao phủ độ vươn từ máy hạng nặng đến dụng cụ đo trong nhà.
VI. Bột nhôm không nổi và pigment hiệu ứng
"Đốm" của vân búa bản chất là phân bố không gian và phản quang của tấm nhôm trong màng. Đây phải dùng bột nhôm loại không nổi (non-leafing), không thể dùng loại nổi. Bột nhôm nổi sẽ làm giàu bề mặt tạo lớp bạc gương liên tục, che vân và không thành "điểm"; bột nhôm không nổi lơ lửng đều trong màng, định hướng ngẫu nhiên, bị lực căng kéo lê tụ tại chỗ lõm, hình thành hạt nhân đốm bạc rời rạc. Phân bố kích thước hạt là công tắc phong cách: bột mịn 8–20 µm ra "búa mịn hoa nhỏ", bột thô 30–60 µm ra "búa thô hoa lớn"; độ dày dạng tấm ảnh hưởng lấp lánh và che phủ.
Xử lý bề mặt bột nhôm ảnh hưởng trực tiếp ổn định vân búa. Bột nhôm không bao phủ trong hệ kiềm axit hoặc độ ẩm cao dễ phản ứng sinh khí, đen; bao phủ silicon/axit béo có thể nâng chịu hóa chất và ổn định phân tán. Vân búa màu thì chồng thêm màu trong suốt (như vàng trong, xanh trong) hoặc đổi bột đồng vàng, ngọc trai màu, bột thép không gỉ. Bột đồng vàng làm chất cảm "búa vàng" cao cấp nhưng dễ oxy hóa đổi màu, cần phối sơn bóng hoặc nhựa chịu thời tiết; ngọc trai màu làm "búa ảo sắc" hiện đại mạnh, nhưng che phủ và độ sắc đốm yếu hơn nhôm, thường làm điểm xuyết.
Cách thêm bột nhôm không nổi cũng then chốt: nên ở đoạn pha sơn tốc độ thấp phân tán, tránh cắt cao tốc phá dạng tấm; với hệ nước còn cần bột nhôm bao phủ silicon để cách ly phản ứng pha nước, xem tiết mục 28 hóa nước. Tỷ lệ bột nhôm (tính theo khối lượng công thức) thường 1%–6%, quá thấp đốm thưa, quá cao lắng đáy và che phủ quá mứcngược lại "nhão" mất vân.
VII. Chất tạo nhăn và chất xúc tiến sấy coban mangan
Linh hồn sơn nhăn oxy hóa là phối hợp chất xúc tiến sấy. Một mình xà phòng coban sấy cực nhanh nhưng dễ gây "bề mặt quá oxy, lớp trong không khô, nhăn mà dính"; xà phòng mangan thúc đẩy oxy hóa đáy, sâu nếp nhăn nhưng dễ làm màng tối; xà phòng chì (hiện đại đabị hạn chế) từng dùng hiệp đồng; xà phòng canxi/kẽm làm phụ và ổn định màu. Cách điển hình ngành là phối hợp ba hoặc bốn nguyên tố "coban + mangan + canxi/kẽm", coban định tốc độ tạo vỏ bề mặt, mangan định độ sâu nếp nhăn, canxi kẽm ổn màu và hiệp đồng. Hàm lượng coban (tính kim loại coban) thường chiếm 0.02%–0.08% rắn nhựa, mangan gấp 1–3 lần, quá lượng thì nứt nhăn, vàng, mùi nặng.
Ngoài xà phòng kim loại, sơn nhăn hiện đại cũng dùng "phụ gia tạo nhăn chuyên dụng" — đa là polyester không bão hòa phân tử lượng cao hoặc hệ sáp/silicon đặc biệt, chúng ưu tiên tạo màng hoặc di chuyển bề mặt khi thành màng, nhân tạo "lớp vỏ", từ đó thoát phụ thuộc mạnh vào oxy, vân ổn định hơn, mùi thấp hơn, phù hợp bảo vệ môi trường và dây chuyền tự động. Lượng phụ gia loại này thường 1%–5%, và yêu cầu tương hợp với nhựa cao, chọn loại cần thử nghiệm khớp với gốc.
Cần cảnh giác: chất xúc tiến sấy nhạy với ổn định lưu kho. Kho nhiệt độ cao khiến sơn oxy hóa sơ bộ chậm trong thùng, mở nắp là "nửa nhăn", thi công bỏ. Do đó sơn vân nghệ thuật nên khoảng nhiệt lưu kho (đề xuất 5–35℃), tránh sáng, nhập trước xuất trước, cũng là điểm hỏng thường bị bỏ qua ở khâu cung ứng.
VIII. Chất tạo độ chảy trượt và kiểm soát lưu biến
Chất tạo độ chảy trượt quyết định "vân có thể bị khóa hay không". Thường dùng ba loại: silica khí phân (ưa nước/kỵ nước), bentonit hữu cơ, sáp polyamide/dẫn xuất dầu thầu dầu hydro. Điểm chung là hình thành mạng ba chiều, khiến hệ tĩnh có độ nhớt cao (chống chảy nhỏ giọt, mang độ dày màng), khi cắt (phun) loãng (dễ sương hóa), sau tĩnh lại tái lập cấu trúc (khóa vân, chống lắng). Sơn vân búa cần "đủ loãng thành vân, đủ đặc khóa vân", chất tạo độ chảy trượt chính là người thống nhất mâu thuẫn này.
Các chất tạo độ chảy trượt phong cách khác nhau: silica khí phân tăng nhớt mạnh, thân thiện vân mịn nhưng dễ mờ, quá lượng "ăn" độ bóng; bentonit hữu cơ tương hợp hệ dung môi tốt, hồi phục chảy trượt nhanh; sáp polyamide chống lắng cực tốt, phù hợp hệ có chất độn nặng và bột nhôm, nhưng có thể đưa vào bóng mờ yếu. Kỹ thuật thường phối hợp dùng đểkết hợp chống lắng, chảy trượt và ngoại quan.
Lượng chất tạo độ chảy trượt cần liên động với độ dày màng, sấy: màng càng dày càng cần chảy trượt mạnh chống chảy nhỏ giọt, nhưng quá mạnh sẽ ép phẳng vân, giảm cảm giác lập thể. Một kinh nghiệm thực dụng là: dùng độ nhớt Stormer (KU) hoặc máy đo độ nhớt quay IC đo "diện tích vòng chảy trượt" để định lượng, thay vì chỉ cảm giác tay, như vậy qua lô mới khống chế được.
IX. Hệ dung môi và gradient bay hơi
Dung môi là "vai chính không thấy" của sơn vân nghệ thuật. Nhịp điệu tạo vân do gradient bay hơi (tầng thứ nhanh chậm bay hơi) quyết định: cần "chậm trước nhanh sau" hay "nhanh trước chậm sau", tùy cơ chế tạo vân. Vân búa thường cần "bay hơi nhanh tạo chênh lệch lực căng, lại giữ chút bay hơi chậm duy trì dòng chảy thành vân", nên thường dùng tổ hợp gradient "ketone ester trung bình/nhanh + alcohol/thơm chậm"; vân nhăn (oxy hóa) thì phụ thuộc hơn oxy và nhiệt độ, dung môi chủ yếu quản lưu phẳng và sương hóa, gradient không đúng gây lỗ kim hoặc vân tản.
Ví dụ cụ thể: butyl acetate, MEK, MIBK thuộc dung môi trung bình nhanh, phụ trách chênh lệch lực căng ban đầu và sương hóa; xylen, thơm điểm sôi cao, DAA thuộc dung môi chậm, phụ trách dòng chảy sau và chống trắng. Dung môi nhanh quá nhiều→ bề mặttức thời tạo vỏ, dung môi trong bị kẹt→ lỗ kim, bọt, vân chết; dung môi chậm quá nhiều→ tự phẳng quá, vân tản, khô chậm, dễ bụi. Chỉnh dung môi là chỉnh "trục thời gian".
Dưới áp lực bảo vệ môi trường, dung môi có hại điểm sôi cao (như một phần thơm, halogen) bị giới hạn, chuyển sang ester ít độc, alcohol ether, nhưng gradient bay hơi phải sắp xếp lại, nếu không cửa sổ tạo vân trôi. Kexin Materials trong dự án dung môi thay thế thường qua đo thực tế đường cong bay hơi GC để suy ngược công thức, tin cậy hơn bảng điểm sôi.
X. Điểm thiết kế công thức
Bảng dưới tổng hợp hướng điều chỉnh đơn nhân tố (lưu ý: thực tế là hệ liên kết, đổi điểm đơn thườngliên lụy cái khác):
| Nhân tố công thức | Tăng lên | Giảm xuống | Ghi chú |
|---|---|---|---|
| Lượng bột nhôm | Đốm búa dày sáng hơn | Đốm búa thưa tối hơn | Quá lượng dễ lắng đáy, che phủ quá mức |
| Kích thước hạt bột nhôm | Đốm thô lớn | Đốm mịn | Bột thô lấp lánh mạnh nhưng bề mặt ráp |
| Tốc độ bay hơi dung môi | Lõm sâu, vân mạnh | Vân nông gần phẳng | Quá nhanh dễ lỗ kim, quá chậm vân tản |
| Độ nhớt nhựa | Giữ vân tốt | Dễ tự phẳng mất | Quá cao da cam, quá thấp không vân |
| Chất tạo độ chảy trượt | Định hình ổn | Dòng chảy nhiều vân yếu | Quá nhiều bề mặt mờ |
| Chất tạo nhăn (sơn nhăn) | Nếp nhăn dày | Xu hướng phẳng | Quá lượng dễ nứt, vàng |
| Độ dày màng | Vân lập thể mạnh | Vân nông phẳng | Quá dày chảy nhỏ giọt, vân chất chết |
| Tốc độ tăng nhiệt sấy | Kéo nhăn rộng hơn | Vân thu lại | Quá nhanh nứt nhăn, quá chậm lỏng lẻo |
Bảng này chỉ ra: sơn vân nghệ thuật là hệ "nhiều nhân tố liên kết", đổi điểm đơn thường kéo một động cả mười, phải dùng thí nghiệm ma trận công thức khóa cửa sổ. Đề xuất thiết lập kỷ luật phát triển "công thức chuẩn + gradient biến số đơn", mỗi biến số ít nhất 3 mức, dùng bảng trực giao nén lượng thí nghiệm, và dùng mẫu vân + độ dày màng + độ nhớt ba tham số cố định kết quả.
Khi triển khai thực tế, bảng này còn phải được sử dụng chồng lấp với "ma trận chi phí": ví dụ "tăng kích thước hạt bột nhôm" dù có thể làm đốm to hơn, nhưng sẽ tăng độ lấp lánh và độ nhám bề mặt, có thể vượt yêu cầu độ bóng của khách, cũng phải tính vào; "tăng chất tạo nhăn" làm sâu vết nhăn nhưng lại hy sinh tính chịu thời tiết và mùi. Vì vậy công việc thực sự của người pha chế không phải là "tạo ra được vân", mà là "tìm miền khả thi tại giao điểm của năm ràng buộc: che khuyết điểm, chất cảm, tính vật lý, chi phí, tuân thủ". Đây cũng là lý do bài viết này liên tục nhấn mạnh "cửa sổ hẹp" và "mẫu封存 làm trọng tài" — sơn nghệ thuật vân hoa không có đáp án duy nhất đúng, chỉ có sự thỏa hiệp tối ưu dưới sự nghiệm thu của khách hàng.
XI. Ma trận công thức và ví dụ định lượng
Để biến "kinh nghiệm" thành "có thể lặp lại", dưới đây đưa ra hai ma trận công thức giảng dạy định lượng (phần khối lượng, chất nền có hàm lượng rắn khoảng 50%, chỉ để hiểu cấu trúc, không phải công thức sản xuất).
Ma trận ví dụ sơn vân búa (polyurethane hai thành phần, tự khô/sấy nhiệt độ thấp):
| Thành phần | A vân búa mịn | B vân búa trung bình | C vân búa thô |
|---|---|---|---|
| Nhựa acrylic hydroxyl (60%) | 45 | 45 | 45 |
| Bột nhôm không nổi (18 µm) | 2.0 | 3.0 | 0 |
| Bột nhôm không nổi (45 µm) | 0 | 0 | 4.5 |
| Silica khí phân tán | 0.6 | 0.8 | 1.0 |
| Paste carbon đen sắc tố trung bình | 0.3 | 0.3 | 0.3 |
| Butyl acetate/xylene (7:3) | 12 | 12 | 12 |
| Chất leveling | 0.3 | 0.3 | 0.3 |
| Chất đóng rắn (tương đương N75) | theo NCO:OH=1.05 | tương tự | tương tự |
Có thể thấy: từ mịn → thô chủ yếu nhờ chuyển đổi kích thước hạt và hàm lượng bột nhôm; chất tạo độ chảy thixotropic tăng theo bột thô để khóa các hố lõm lớn hơn; cấu trúc còn lại không đổi. Điều này thể hiện đúng ý tưởng "bốn yếu tố (quy cách bột nhôm, độ dày màng, gradien dung môi, độ nhớt nhựa) kết hợp tùy chỉnh phong cách".
Ma trận ví dụ sơn nhăn (loại oxy hóa alkyd):
| Thành phần | Nhăn mịn | Nhăn trung bình | Nhăn sâu |
|---|---|---|---|
| Nhựa alkyd dầu ngắn (50%) | 50 | 50 | 50 |
| Xà phòng coban (6%) | 0.4 | 0.6 | 0.9 |
| Xà phòng mangan (6%) | 0.6 | 1.0 | 1.6 |
| Xà phòng canxi (4%) | 0.8 | 0.8 | 0.8 |
| Bentonite hữu cơ | 0.5 | 0.7 | 1.0 |
| Dầu dung môi 200# | 15 | 15 | 15 |
Có thể thấy: làm sâu vết nhăn nhờ tỷ lệ và tổng lượng coban mangan tăng, nhưng vượt mức "nhăn sâu" sẽ vào vùng nứt, cần giảm độ dày màng hoặc sấy chậm lại. Đây chính là biên giới định lượng của "cửa sổ".
XII. Tổng quan quy trình thi công
Sơn vân búa và sơn nhăn có độ dung sai nhất định với thi công (chính đây là lý do chúng che được khuyết tật nền), nhưng cũng có giới hạn đỏ. Cách thi công chủ đạo: phun sương khí nén (phổ biến nhất, vân có thể kiểm soát), phun không khí áp lực cao (hiệu suất cao cho chi tiết lớn, sương thô cần chỉnh), phủ rót/nhúng (chi tiết nhỏ đều, nhưng độ đồng đều yếu hơn phun), phun tĩnh điện (tiết kiệm sơn, cần dẫn điện và khớp điện trở). Lăn/quét thường không dùng cho sơn nghệ thuật vân hoa — dấu thủ công sẽ phá vỡ độ đồng đều vân.
Xử lý bề mặt nền quyết định hạn dưới của thành bại: thép cần tẩy dầu, tẩy gỉ, mài, khuyến nghị phun bi Sa 2.5 hoặc dụng cụ động lực St 3; vết hàn, lỗ khí trên chi tiết đúc cần trét bột trám phẳng rồi mới phủ sơn vân (sơn vân che được khuyết tật "nông", không che được defect "sâu"). Chi tiết nhựa/plastic cần xử lý ngọn lửa/plasma hoặc sơn lót tăng bám dính. Môi trường thi công: nhiệt độ 10–35℃, độ ẩm tương đối ≤85%, tránh nhiệt độ thấp độ ẩm cao gây khô chậm, chảy xệ, trắng mờ.
Dù cách nào, ba bước "thử mẫu trước, định chuẩn sau, sản xuất hàng loạt cuối" là luật sắt. Mẫu cần xác nhận trên thiết bị, độ dày màng, băng tải sấy giống khách, phong cách vân và độ đồng nhất lô mới tính là đạt.
XIII. Kiểm soát độ nhớt và cốc Ford
Độ nhớt là thước đo đầu tiên của thi công sơn nghệ thuật vân hoa. Ngành thường dùng cốc Ford số 4 (FC4) đo giây chảy ra làm chỉ tiêu nhanh hiện trường. Độ nhớt phun sơn vân búa thường 25–40 giây (FC4, 23℃), sơn nhăn 20–35 giây, cụ thể chỉnh theo súng phun và mục tiêu độ dày. Độ nhớt thấp → sương quá mịn, màng mỏng, vân yếu thậm chí mất; cao → vỏ cam, hạt, tắc súng.
Nhưng cốc Ford chỉ là "đo thô đơn điểm", thực sự cần quản là "dòng chảy thời thực": dùng máy đo độ nhớt quay đo đường cong độ nhớt biểu kiến theo tốc độ cắt, và diện tích vòng thixotropic. Cách làm sát thực hơn hiện trường: mỗi ca mở máy dùng FC4 hiệu chuẩn + phun thử tấm, gắn "giây — vân tấm" thành SOP. Nhiệt độ ảnh hưởng rõ đến độ nhớt, cùng giây mùa đông hè độ nhớt thực khác, cần bể ổn nhiệt hoặc bảng hiệu chỉnh theo nhiệt độ.
Về pha loãng: nhất thiết dùng dung môi pha loãng chỉ định của công thức, không tự ý thêm nước xăng thông thường, nếu không gradien bay hơi loạn, vân mất kiểm soát. Sau khi thêm dung môi pha loãng cần đo lại FC4 và phun thử, cấm "thêm theo cảm giác".
XIV. Kiểm soát độ dày màng
Độ dày màng là đòn bẩy đầu của cảm giác lập thể vân. Sơn nghệ thuật vân hoa màng khô thường 35–70 µm, cao rõ so với sơn phủ công nghiệp thường (20–35 µm). Quá mỏng → vân không ra, che khuyết kém; quá dày → chảy xệ, vân "đống chết" thành bột, nhăn nứt, lãng phí chi phí. Cách kiểm soát: lược màng ướt đo màng ướt phản hồi tức thì, máy đo độ dày màng khô kiểm bỏ mẫu sau đóng rắn; tốc độ súng, khoảng cách súng, áp khí, tỷ lệ chồng lấp cùng quyết định.
Phong cách khác ứng với dải độ dày khác: vân búa mịn 35–45 µm, trung bình 45–60 µm, thô 55–70 µm; nhăn mịn 30–45 µm, nhăn sâu 50–70 µm. Cùng một chi tiết độ dày không đều sẽ "chỗ mịn chỗ thô", nên dây tự động thường dùng máy đi lại + vòng kín đo dày, dây thủ công nhờ nhịp kỹ thuật viên ổn định. Khi giao khách, Kexin New Materials thường ghi "cửa sổ độ dày màng" vào tiêu chuẩn nghiệm thu, ví dụ "vân búa thô 55±8 µm, độ đồng đều vân đạt A cấp nhìn bằng mắt".
Độ dày màng còn khớp với nền, sơn lót: phun trực tiếp trên chi tiết đúc thô cần dày hơn để lấp phẳng; có sơn lót epoxy thì sơn phủ có thể giảm bớt. Nhưng giảm phải lấy không mất vân làmranh giới dưới.
XV. Thiết kế đường cong sấy
Đường cong sấy của sơn nhăn cực quan trọng, logic cốt lõi là "nhiệt độ thấp trước để bề mặt oxy hóa/kết màng, rồi tăng nhiệt để lớp trong đóng rắn co rút kéo ra nếp nhăn". Đường cong bậc điển hình: chi tiết nhiệt phòng vào lò → 80–100℃ giữ 8–15 phút (kỳ kết màng, bề mặt hấp thụ oxy liên kết vượt trước) → tăng bậc lên 120–150℃ giữ 15–30 phút (kỳ kéo ra, lớp trong co rút kéo ra nếp nhăn và đóng rắn triệt để) → làm nguội từ từ ra lò. Tăng nhiệt quá nhanh sẽ "nhăn chết" hoặc nứt, quá chậm thì vân lỏng lẻo, tốn năng lượng.
Sơn vân búa (loại tự khô/sấy nhiệt thấp) ít phụ thuộc sấy, nhưng sấy nhiệt thấp (60–80℃ 15–20 phút) có thể tăng tốc định hình, khóa vân, thải dung môi, tăng độ đồng nhất ngoại quan. Sơn vân búa polyurethane hai thành phần kỵ nhiệt độ cao (>120℃ dễ vàng, mất bóng),dùng nhiều tự khô hoặc sấy thấp; loại sơn nướng epoxy/polyester có thể đi đường cong nướng chuẩn 140–180℃.
Lò sấy bản thân cần đều nhiệt: chênh lệch trên dưới, trước sau ≤5℃, lưu lượng gió đều, không thổi thẳng mặt chi tiết (tránh vân bị gió thổi lệch). Nhiều bệnh hiện trường thực ra do đường cong lò bị sửa tùy ý hoặc điểm đo nhiệt không chuẩn — khuyến nghị dùng máy theo dõi nhiệt lò (ghi dữ liệu) đo thực tế đường cong nhiệt độ bề mặt chi tiết, không chỉ xem mặt đồng hồ.
XVI. Thiết bị phun và súng phun
Súng phun khí nén phổ biến nhất: loại trọng lực (lô nhỏ, đổi màu nhanh) và loại cấp áp (lô lớn, cấp liệu liên tục). Đầu lỗ thường 1.3–1.8 mm, vân búa thiên thô dùng 1.5–1.8 mm giảm quá độ sương, giữ đốm; nhăn dùng 1.3–1.5 mm. Áp 2.5–4.0 bar, cách súng 15–25 cm, tốc độ đi súng đều, chồng 1/2–2/3.
Chốt ở "độ hạt sương": vân búa cần "sương thô, giữ cảm giác hạt", nên áp không quá cao, cách không quá gần, để bột nhôm rơi màng dạng vảy chứ không sương, đốm mới rõ; nếu sương quá mịn, bột nhôm tản đều, điểm búa mờ. Nhăn ngược lại, cần phun mỏng đều nhiều lớp, để độ dày màng và mặt tiếp xúc oxy ổn định.
Dây tự động dùng máy phun đi lại + cốc ly tâm tĩnh điện, ưu điểm lập trình được, độ dày đều, dữ liệu truy xuất; khó là cốc ly tâm cắt cao có thể phá vảy nhôm, tĩnh điện đổi phân bố điểm rơi, cần hiệu chuẩn lại tham số vân búa. Dù thủ công hay tự động, dao động áp súng và bơm phải ổn, áp không ổn = dao động độ dày = dao động vân.
XVII. Thiết bị sấy và đóng rắn
Loại lò sấy: lò đối lưu khí nóng (phổ biến nhất, chi phí thấp, đều nhiệt nhờ thiết kế gió), hồng ngoại/xa hồng ngoại (tăng nhiệt nhanh, hợp chi tiết mỏng, nhưng chi tiết dày không đều trong ngoài), UV (chỉ hệ UV), hồng ngoại xúc tác gas. Sơn nghệ thuật vân hoa chủ yếu dùng đối lưu khí nóng, vì cần "tăng chậm, đều nhiệt, kiểm oxy".
Điểm thiết bị: tính đồng nhất nhiệt độ (chênh không tải/tải), lưu lượng chỉnh được và không thổi thẳng chi tiết, hút thải mang theo dung môi và sản phẩm phụ phản ứng (loại oxy hóa cần oxy vừa phải, nhưng không để hơi dung môi tụ đến giới hạn nổ). Tốc độ xích/băng lưới quyết định thời gian lưu trong lò, cùng nhiệt độ tạo thành "đường cong thời gian — nhiệt độ". Khuyến nghị mỗi dây làm "bản đồ phân bố nhiệt lò" và "theo dõi nhiệt độ sản phẩm" kép hiệu chuẩn.
Năng lượng và chi phí cũng ở khâu này: đường cong bậc tiết thời gian hơn không đổi nhưng phức tạp kiểm nhiệt; thu hồi nhiệt thừa, phân vùng kiểm nhiệt giảm đơn giá năng lượng. Kexin New Materials khi quy hoạch dây cho khách, sẽ mô phỏng liên hợp chiều dài lò, tốc độ xích, vùng nhiệt với cửa sổ công thức, tránh tình trạng "công thức tạo vân được, thiết bị lại làm không ra".
XVIII. Phương pháp kiểm soát chất lượng
QC sơn nghệ thuật vân hoa chia hai lớp "lý hóa" và "ngoại quan". Lý hóa: độ nhớt (FC4/quay), độ mịn, hàm rắn, tỷ trọng, ổn định lưu kho (50℃ 7 ngày không keo hóa/phân tầng), thời gian khô, bám dính (lưới cắt), độ cứng (bút chì/Shore), chịu va đập, uốn, phun muối, chịu nước, chịu hóa chất — cơ bản áp dụng tiêu chuẩn sơn công nghiệp, nhưng thêm mục "ổn định vân".
QC ngoại quan là khó: vân là hỗn hợp "chủ quan + khách quan". Cách khách quan dùng quang độ đa góc/máy vân, hiển vi đồng tiêu đo độ sâu hố và bước sóng; chủ quan nhờ so sánh tấm chuẩn (cấp A/B/C), góc nhìn và chiếu sáng thống nhất (như nguồn D65, quan sát 45°). Khuyến nghị lập "tấm mẫu封存 khách hàng" làm căn cứ trọng tài, mỗi lô sản xuất so với mẫu封存, quá sai dừng dây.
QC quá trình: xác nhận đầu ca (độ dày + vân + khô), đo dày online, ghi nhiệt lò, đối chiếu lô dung môi pha loãng. SPC đưa độ dày và FC4 vào bản đồ kiểm soát, tỷ lệ lỗi vân từ "chọn sau" thành "kiểm trước". Kexin New Materials thực hành "lưu mẫu lô + thẻ dữ liệu", khi khách khiếu nại truy xuất được công thức và tham số quy trình lô cụ thể.
XIX. Bệnh thường gặp và đối sách
| Bệnh | Nguyên nhân | Đối sách |
|---|---|---|
| Vân búa không hiện | Bột nhôm ít, màng mỏng, bay hơi chậm, thixotropic thấp | Thêm bột nhôm, tăng độ dày, tăng bay hơi nhanh, thêm thixotropic |
| Vân bị leveling mất | Độ nhớt thấp, thixotropic không đủ, màng mỏng, dung môi chậm nhiều | Tăng nhớt, thêm thixotropic, kiểm độ dày, giảm dung môi chậm |
| Nhăn nứt | Chất tạo nhăn quá lượng, tăng nhiệt gấp, độ dày quá lớn | Giảm chất tạo nhăn, tăng nhiệt chậm, giảm độ dày |
| Nhăn không đều | Phun không đều, sấy không đều, dao động nồng độ oxy | Chuẩn hóa phun, lò đều nhiệt, ổn định gió |
| Bề mặt dính | Đóng rắn không đủ, chất sấy mất cân bằng, nhiệt thấp ẩm cao | Kéo dài sấy, chỉnh chất sấy, cải thiện môi trường |
| Màu loang | Sắc tố hiệu ứng phân tầng, leveling kém, hướng bột nhôm loạn | Tối ưu phân tán, thêm leveling, ổn định cắt |
| Lỗ kim/bọt | Dung môi nhanh quá nhiều, độ dày tăng vọt, lỗ khí nền | Chỉnh gradien bay hơi, kiểm độ dày, lấp phẳng nền |
| Độ bóng không đều | Chất thixotropic quá lượng tụ cục bộ, sơn bóng không đều | Tối ưu thixotropic, sơn bóng đồng nhất |
| Vàng hóa | Epoxy/alkyd chịu thời tiết kém, chất sấy quá lượng, nhiệt cao | Đổi nhựa chịu thời tiết, kiểm chất sấy, hạ nhiệt lò |
| Sai màu lô | Lô bột nhôm, sắc tố nhựa, dao động độ dày | Chuẩn hóa nguyên liệu, vòng kín độ dày, so mẫu封存 |
Kỷ luật xử sự: trước tiên cố định độ dày và sấy, rồi mới động công thức, tránh nhiều yếu tố đổi cùng lúc không thể quy nguyên nhân. Mỗi lần chỉ đổi một biến và ghi chép, là cơ bản của kỹ thuật hóa sơn nghệ thuật vân hoa.
XX. Nghiên cứu ca xử sự
Ca một (mất vân búa): một xưởng cơ giới phun vân búa xám đậm "như sơn xám thường". Rà: FC4 chỉ 18 giây (thấp), độ dày 28 µm (mỏng), công nhân đổi sang dung môi pha loãng nhanh. Đối sách: FC4 lên 32 giây, độ dày lên 58 µm, khôi phục dung môi chỉ định và thêm 0.2% silica khí phân tán. Phun lại đốm hồi phục. Bài học: hiện trường "để nhanh" tự đổi dung môi là sát thủ số một.
Ca hai (nhăn nứt): một xưởng tủ điện vân nhăn sâu lên dây 30% nứt. Xem đường cong: vào lò liền 150℃ xông thẳng (không đoạn kết màng), độ dày 75 µm. Đối sách: đổi 90℃/12 phút kết màng + 140℃/20 phút kéo ra, độ dày giảm 60 µm, tổng coban mangan giảm 20%. Nứt về không. Bài học: đường cong tăng nhiệt và độ dày là "hai giới hạn đỏ" của nhăn.
Ca ba (loang): vỏ thiết bị một hãng đo đạc vân búa cục bộ tối thành "vân mây". Nguyên nhân bột nhôm lắng đáy can, khuấy không đều, áp súng dao động. Đối sách: thêm sáp chống lắng, lắp khuấy trong can, van ổn áp + giám sát áp online. Bài học: hệ bột nhôm "phân tán đều" thường bị bỏ qua hơn cả công thức.
Ca bốn (keo hóa lưu kho): kho khách mùa hè 40℃ để, mở nắp nửa nhăn. Nguyên nhân chất sấy tiền oxy hóa khi tồn kho nóng. Đối sách: kho ổn nhiệt + tránh sáng + nhập trước xuất trước, nhà cung cấp đổi bao nhỏ. Bài học: kiểm nhiệt chuỗi cung ứng là điểm hỏng ngầm.
XXI. Ứng dụng trên máy móc thiết bị cơ giới
Máy móc cơ giới (máy đào, máy xúc lật, cần bơm xe, máy rải) là chiến trường chính của sơn vân búa: làm ngoài trời, nhiều vết hàn, dễ va quẹt, vân búa một lần che được nền không phẳng, giấu vết xước, thể hiện chất cảm, xám đậm hoặc vàng cơ giới phối vân búa là kinh điển ngành. Thi công chi tiết lớn như cần dùng sơn vân búa polyurethane hai thành phần, tự khô hoặc sấy thấp, cân bằng chịu thời tiết, dai và nhịp nhanh.
Điểm chọn: ưu tiên hệ acrylic/polyurethane cho ngoài trời; khớp sơn lót epoxy tăng chống ăn mòn; độ dày lấy vân búa trung thô 50–65 µm cân bằng che khuyết và chi phí; với chi tiết chịu lực như cần chú ý màng sơn dẻo (tránh quá cứng giòn). Kexin New Materials cung cấp hệ vân búa cho nhiều xưởng cơ giới quanh Phật Sơn, kinh nghiệm là gắn "phong cách vân, cửa sổ độ dày, đường cong sấy/tự khô" thành SOP riêng khách, biến "hiệu quả nghệ thuật" thành "ngoại quan giao hàng đồng nhất hàng loạt".
Bảo trì: mặt vân búa chịu bẩn, dễ lau, vết xước không lộ, giảm khiếu nại ngoại quan thời bảo hành; nhưng xước sâu vẫn lộ nền, cần sơn dặm — chỗ dặm vân khó đồng nhất với nguyên, nên cung cấp "bộ dặm + hướng dẫn thủ pháp".
XXII. Ứng dụng thiết bị đóng cắt điện
Tủ điện, hộp điều khiển, tủ switch đa dùng sơn nhăn: bề mặt nhăn tiêu quang, không phản chiếu, cảm giác dày, vân tay bụi không rõ, bảo trì nhàn; đồng thời có thể cộng chức năng dẫn tĩnh điện (an toàn điện). Sơn nhăn trên thiết bị trong nhà yêu cầu chịu thời tiết thấp, hệ alkyd/epoxy là được, chi phí kiểm soát.
Điểm quy trình: chi tiết điện đa là thép mỏng, xử lý bề mặt ưu tiên phospho/điện di lót; sơn nhăn độ dày 40–60 µm, phối sấy bậc; với chi tiết tản nhiệt chú ý màng sơn không cản tản nhiệt (vân tăng diện tích bề mặt lại hơi lợi tản nhiệt, nhưng quá dày cách nhiệt). Sơn nhăn dẫn tĩnh điện cần kiểm điện trở suất (thường 10^6–10^9 Ω·cm), nhờ chất độn dẫn điện (như carbon đen dẫn điện, bột kim loại) và công thức hiệp đồng, và không phá vân.
Kexin New Materials từng phát triển cho khách thiết bị điện hệ "epoxy nhăn + dẫn tĩnh điện" tích hợp, qua kiểm hình thái và hàm lượng chất độn dẫn điện, giữ hình thái nhăn đồng thời đạt chỉ tiêu chống tĩnh điện, đã dùng nhiều dự án điện.
XXIII. Ứng dụng dụng cụ thủ công
Dụng cụ cầm tay (cờ lê, kìm, kích, vỏ dụng cụ điện) ngày xưa nhiều dùng sơn nhăn dầu, mùi nặng, ăn mòn thường. Nay chuyển hệ epoxy/polyurethane để tăng ăn mòn và cảm giác cầm. Sơn dụng cụ cần mài mòn, chịu mồ hôi, chịu dầu, bám mạnh, vân nhăn/vân búa cho chống trượt và chất cảm, là điển hình "thực dụng + thẩm mỹ".
Quy trình dụng cụ đa là chi tiết nhỏ, lô lớn, hợp nhúng/rót + giá treo sấy, hoặc dây phun tự động; cần chú ý điểm tiếp giá "vùng không sơn" dặm và chống gỉ. Màu ngoài đen, đỏ, xanh cổ điển, vân búa màu (như búa xanh, búa xanh lá) tăng nhận diện thương hiệu.
Nhạy cảm chi phí là đặc điểm ngành dụng cụ, nên thường cân nhắc giữa "cấp nhựa, độ dày, tỷ lệ tốt": dùng alkyd/epoxy tự khô trung đoạn giảm đầu tư thiết bị, nhờ độ dày và vân che nền, lấy tỷ lệ tốt đổi chi phí.
XXIV. Ứng dụng thiết bị đo đạc
Vỏ thiết bị đo đạc (lưu lượng kế, bộ điều khiển, máy phân tích) trọng cả thẩm mỹ và che khuyết, vân búa/nhăn đều là khách thường. Thiết bị đa trong nhà, kích thước nhỏ, tinh xảo, thiên "vân búa mịn/vân nhăn mịn" để sang; đồng thời yêu cầu chịu vân tay, chịu chất tẩy, độ bóng thấp không chói.
Trên vật liệu thường chọn hệ acrylic/epoxy vân mịn, độ dày màng sơn mỏng (35–50 µm) để giữ chi tiết; với thiết bị có màn hình hiển thị, màng sơn không được ảnh hưởng đến khe lắp ráp. Thiết bị cao cấp cũng dùng "vân búa + sơn bóng trong" để tăng khả năng chịu thời tiết và cảm giác chạm. Kexin Materials từng thiết kế phương án sơn phân vùng "vân búa mờ mịn + khu vực logo bóng cao cục bộ" cho nhà máy thiết bị kiểm tra, cân bằng nhận diện thương hiệu và sự giản dị tổng thể.25. Mở rộng ứng dụng sang các ngành khác
Ứng dụng của sơn nghệ thuật vân hoa đang lan sang: thiết bị phòng cháy (đỏ mờ nhăn, chịu thời tiết + nhận diện), thiết bị fitness (vân búa màu, chống trượt chịu mồ hôi), máy nông cơ (vân búa thô che gỉ chịu thời tiết), tủ máy thiết bị viễn thông (xám đậm nhăn, mờ không phản quang), quân sự/thiết bị đặc chủng (vân ngụy trang + chồng chức năng), chi tiết kim loại nội thất (vân búa nghệ thuật, trang trí). Đặc tính "che khuyết điểm + chất cảm + chức năng có thể chồng" khiến nó gần như không thể thay thế trong lĩnh vực trang trí kim loại trung cấp.
Hướng chồng chức năng đáng chú ý: dẫn điện tĩnh, kháng khuẩn, chịu hóa chất, chịu nhiệt, chống cháy — nâng cấp "sơn nghệ thuật vân hoa" thành "lớp phủ chức năng". Ví dụ: máy thực phẩm dùng sơn vân búa chịu rửa, giá thí nghiệm dùng sơn nhăn chịu hóa chất. Loại tùy chỉnh này là không gian tăng trưởng của các nhà máy như Kexin Materials có năng lực phát triển công thức.
26. Chi phí và chuỗi cung ứng
Cấu trúc chi phí sơn nghệ thuật vân hoa: nhựa (chiếm lớn nhất, 30%–50%), bột nhôm/hiệu ứng màu (vân búa rõ rệt), dung môi, phụ gia, chất độn. Sai lầm giảm chi phí là "cắt giảm cấp nhựa" — sẽ hy sinh tính vật lý và cửa sổ tạo vân, ngược lại tỷ lệ đạt giảm, tổng chi phí đắt hơn. Giảm chi phí tối ưu hơn: mua bột nhôm định hướng (định quy cách định lô), thay thế dung môi địa phương (giữ gradient), tăng tỷ lệ đạt (giảm làm lại), hạ giới hạn độ dày màng (giảm tiêu hao trong điều kiện giữ vân).
Điểm rủi ro chuỗi cung ứng: bột nhôm dao động do giá nhôm và công nghệ phủ bọc; xà phòng kim loại chất làm khô bị hạn chế sản xuất vì môi trường; phụ gia đặc chủng phụ thuộc nhập khẩu. Đề xuất cơ chế "hai nhà cung cấp + tồn kho an toàn + mẫu lô niêm phong". Khâu kho bãi (xem mục 7, 20) thường bị đánh giá thấp về kiểm soát nhiệt độ, nhưng lại là chi phí ngầm của ổn định lô. Kexin Materials qua chuỗi hóa chất địa phương Phật Sơn và kênh nguyên liệu ổn định, cung cấp cho khách hệ vân búa/nhăn có tiến độ giao hàng kiểm soát được, và trong báo giá cố định mô hình liên động "độ dày màng — tỷ lệ đạt — đơn giá", tránh tranh cãi sau này về độ dày màng.
27. Môi trường và an toàn (VOC, an toàn nghề nghiệp)
Sơn nghệ thuật vân hoa gốc dung môi có VOC cao, đối mặt hạn chế dùng khi môi trường siết chặt. Đường hợp quy: hàm rắn cao (hàm rắn ≥70%, giảm dung môi), hóa nước (xem 28), UV/bột (tạo vân khó, đang nghiên cứu), và thu gom đốt VOC (RTO). Doanh nghiệp cần đối chiếu theo địa phương "Yêu cầu kỹ thuật sản phẩm sơn hàm lượng hợp chất hữu cơ dễ bay hơi thấp".
An toàn nghề nghiệp: bụi bột nhôm cháy nổ, lưu kho và cấp liệu cần chống nổ, tiếp đất, kiểm soát nồng độ; hơi dung môi cháy, thông gió xưởng và quản lý hàn cắt nghiêm ngặt; xà phòng kim loại chất làm khô một phần chứa coban (chất quan ngại CMR), cần MSDS quản lý và bảo vệ tiếp xúc. Hóa nước dù giảm VOC, nhưng xử lý bột nhôm nước và nước thải cần quản lý riêng.
Chuyển đổi xanh không phải "đổi nước là xong", mà là công trình hệ thống công thức — quy trình — thiết bị — hợp quy. Kexin Materials khi xây dây chuyền mới đã thiết kế theo hàm VOC thấp và quản lý sức khỏe nghề nghiệp, cung cấp cho khách hồ sơ hỗ trợ hợp quy (báo cáo thử nghiệm, SDS, tính VOC thi công), giảm rủi ro đánh giá môi trường khách.
28. Chuyển đổi hóa nước
Hóa nước sơn nghệ thuật vân hoa là khó nhằn ngành. Khó: sơn nước sức căng bề mặt cao, bột nhôm dễ phản ứng với nước sinh khí đen, nhịp bay hơi phức tạp với pha nước, cửa sổ tạo vân hẹp. Đột phá ở ba điểm: ① bột nhôm nước phủ bọc silica/silicone, cách ly pha nước, ổn định phân tán (chi tiết xem Bột nhôm bạc nước và sơn kim loại nước); ② phụ gia nhăn/tension chuyên dụng nước, tái cấu trúc chênh lệch sức căng bề mặt; ③ thiết kế lại đường nướng (nước cần sấy khô bọt lâu hơn, rồi tăng nhiệt).
Vân búa nước hiện đạt hiệu quả gần sơn gốc dung môi trong thiết bị trong nhà, tủ máy; ngoài trời máy công trình do chịu thời tiết và ổn định vân vẫn đang leo dốc. Hóa nước vân nhăn tương đối dễ hơn (loại oxy hóa đổi nhiệt rắn/phụ gia), nhưng độ mờ và cảm giác chạm cần chỉnh lại. Chi phí nước hiện cao (bột nhôm phủ bọc đắt, cải tạo thiết bị), nhưng dài hạn chịu chính sách và ràng buộc carbon kéo giảm.
Kexin Materials đã bố trí dây thử nghiệm xử lý bột nhôm nước và sơn nghệ thuật nước, mục tiêu giữ ngôn ngữ "điểm búa/nếp nhăn" đồng thời hạ VOC vào tiêu chuẩn nước, dự phòng đường nâng cấp hợp quy cho khách ngoài trời.
29. Tiêu chuẩn và quy phạm
Sơn nghệ thuật vân hoa trải nhiều loại tiêu chuẩn, chọn và nghiệm thu cần biết "ghép hình": chung cơ sở xem GB/T phương pháp sơn công nghiệp (độ nhớt, bám dính, chịu thời tiết...);tương thích chống ăn mòn xem ISO 12944 (hệ sơn bảo vệ), GB/T 9276...; an toàn hợp quy xem giới hạn VOC thấp, GB 30981 (VOC sơn bảo vệ công nghiệp), nhãn EU (như ghi CMR coban); ứng dụng ngành xem quy phạm sơn máy công trình, thiết bị điện.
Bản thân vân hiện chủ yếu dùng "tiêu chuẩn doanh nghiệp + mẫu niêm phong" phân xử, cấp quốc gia chưa có cấp vân thống nhất. Đề xuất khách và nhà cung trong hợp đồngthỏa thuận: mẫu vân niêm phong, cửa sổ độ dày màng, cấp đều vân, sai lệch nhất quán lô, phương pháp tái hiện khiếu nại. Viết "vân chủ quan" thành "điều khoản nghiệm thu được" là then chốt tránh cãi. Kexin Materials khi giao hàng cung cấp thẻ mẫu vân và thẻ tham số quy trình tương ứng, làm baseline nghiệm thu hai bên.
30. Quản lý màu và công thức số hóa
"Số hóa" sơn nghệ thuật vân hoa có hai lớp: số hóa màu và số hóa công thức/quy trình. Về màu, do vân ảnh hưởng phản xạ ánh sáng, máy đo màu thường dễ đo sai, cần dùng đa góc (gồm quan sát vân) hoặc tổ hợp "màu + máy vân", cố định hình học quan sát và nguồn sáng; lập thư viện màu riêng khách và hồ sơ quang phổ mẫu.
Quản lý công thức, dùng LIMS/hệ thống công thức ghi mỗi lô số lô nhựa, số lô bột nhôm, lượng phụ gia, độ nhớt, độ dày màng, đường lò, hình thành chuỗi dữ liệu truy vết; kết hợp phần mềm DOE (thiết kế thí nghiệm) làm phân tích nhân tố, rút ngắn chu kỳ phát triển phong cách mới. Số hóa quy trình là nối tham số súng phun, tốc độ dây, vùng nhiệt vào MES, giám sát thời gian thực "biến số liên quan vân", dùng SPC kiểm tỷ lệ lỗi.
Với đa cơ sở/đa khách, thư viện công thức đám mây + quản lý quyền hạn ngăn "thầy rời đi mang công thức". Kexin Materials gạn phong cách chín sơn nghệ thuật vân hoa thành thẻ công thức riêng khách (gồm danh sách thay nguyên liệu và bảng xử sự cố khẩn), vừa giữ ổn định giao hàng, vừa giảm phụ thuộc cá nhân.
31. Danh mục kiểm tra chọn dự án
Danh mục thực thi cho kỹ sư và mua hàng (có thể copy vào yêu cầu):
- Môi trường dùng: trong nhà/ngoài trời? cấp ăn mòn? dải nhiệt? quyết định nhựa và độ dày màng.
- Ngôn ngữ vân: vân búa hay nhăn? thô/mịn/sâu/nông? màu hay kim loại? định mẫu phong cách.
- Vật liệu nền và tiền xử lý: thép/đúc/nhựa? cótương thích sơn lót (epoxy/nhựa)? giới hạn che khuyết?
- Cách thi công: phun/tưới/tĩnh điện? thủ công/tự động? nhịp năng suất?
- Cửa sổ độ dày màng: mục tiêu µm màng khô và sai lệch, viết vào nghiệm thu.
- Đường nướng: tham số bậc thang (nhiệt/thời kết màng, nhiệt/thời kéo mở), dùng máy đo nhiệt lò thực đo.
- Viscosity SOP: giây FC4 + dung môi pha chỉ định + hiệu chỉnh nhiệt độ.
- Chồng chức năng: dẫn tĩnh/chịu hóa/chịu nhiệt/kháng khuẩn? liệt chỉ tiêu.
- Hợp quy môi trường: giới hạn VOC, đường VOC thấp hay nước? cần báo cáo thử và SDS.
- Tiêu chuẩn nghiệm thu: cấp mẫu vân, sai lệch màu, nhất quán lô, quy trình tái hiện khiếu nại.
- Chuỗi cung: tiến độ, tồn kho an toàn, hai nhà cung, yêu cầu kiểm soát nhiệt kho.
- Phương án sửa: cách dặm và kỳ vọng khác vân,chuẩn bị gói sửa.
Đưa danh mục này lên trước giai đoạn hỏi giá, giảm mạnh "hàng không khớp" sau này.
32. Hiểu lầm nhận thức thường见
Sai lầm một: "sơn vân thích phun là ra vân". Sai. Vân là thiết kế cửa sổ hẹp, độ dày màng/độ nhớt/lò một cái vượt giới là hỏng.
Sai lầm hai: "bột nhôm càng nhiều vân càng rõ". Quá lượng ngược lại lắng đáy, che quá mức, làm mờ vân, và chi phí và rủi ro lắng tăng.
Sai lầm ba: "nhăn càng sâu càng đẹp". Quá sâu dễ nứt, bẩn, cảm giác thô, chi tiết điện nên nhăn mịn.
Sai lầm bốn: "đổi dung môi pha không sao". Sai, gradient bay hơi loạn là sát thủ đầu bảng hiện trường (xem case 1).
Sai lầm năm: "nước là xong môi trường". Nước cần bột nhôm phủ bọc, nước thải và cải tạo thiết bị, là công trình hệ thống (xem 28).
Sai lầm sáu: "cam khô = vân búa". Cam khô là khuyết không kiểm soát, vân búa là thiết kế kiểm soát, cơ lý và quan sát đều khác.
Sai lầm bảy: "vân không cần viết hợp đồng". Mục chủ quan không định lượng ắt cãi, phải mẫu niêm phong + điều khoản (xem 29).
33. Định vị năng lực Kexin Materials
Kexin Materials (kexinMaterials) tại Phật Sơn, hướng tới khách công nghiệp máy công trình, thiết bị điện, dụng cụ thiết bị, cung cấp dịch vụ tích hợp "phát triển công thức — dặm mẫu niêm phong — giao hàng loạt — xử sự cố hiện trường" sơn nghệ thuật vân hoa. Năng lực tập trung ba điểm: một là thư viện công thức hiệp đồng nhựa — hiệu ứng màu — phụ gia, phủ alkyd/epoxy/acrylic/polyurethane đa hệ và vân búa thô/trung/mịn, nhăn mịn/trung/sâu đa phong cách; hai là gắn phong cách vân, cửa sổ độ dày màng, đường nướng/tự khô thành SOP riêng khách, đạt nhất quán lô; ba là dự phòng VOC thấp và hóa nước, dự phòng nâng cấp hợp quy khách.
Giá trị điển hình với khách: rút ngắn chu kỳ chọn và dặm (dùng ma trận chín nhanh tiếp cận phong cách mục tiêu), giảm tỷ lệ lỗi (vòng kín độ dày màng + phân xử mẫu niêm phong), né rủi ro hợp quy (báo cáo thử + SDS + tính toán). Trong dải công nghiệp hóa chất và chế tạo thiết bị chín Phật Sơn, năng lực cung "gần, tùy chỉnh, truy vết" như này đang thành lựa chọn thực tế sơn nghệ thuật vân hoa trung cao.
34. Triển vọng tương lai
Bước tiếp sơn nghệ thuật vân hoa là ba tuyến "vân tức chức năng, xanh hóa, số hóa" tiến cùng. Vân tức chức năng: trên nếp nhăn/điểm búa chồng dẫn tĩnh, kháng khuẩn, chịu hóa, chịu nhiệt, thậm chí dùng cấu trúc vân điều tiết kỵ nước/xuất âm/xúc giác. Xanh hóa: hàm rắn cao phổ biến, nước từ trong nhà ra ngoài trời, khám phá UV/bột vân, phối hợp trị VOC và ràng buộc carbon. Số hóa: công thức — quy trình — kiểm toàn chuỗi dữ liệu, dùng AI hỗ trợ DOE và xử sự cố, vân cũng "đo được, dự đoán được, truy vết được".
Với nhà sản xuất như Kexin Materials, cạnh tranh từ "có ra vân không" nâng lên "ra vân có ổn định, có hợp quy, có tùy chỉnh, có truy vết không". Ai làm trước sơn nghệ thuật vân hoa từ "nghề thầy" thành "sản phẩm số hóa", người đó nắm quyền chủ động sơn trang trí công nghiệp giai đoạn sau. Với người dùng, đề xuất sớm đưa vân vào nghiệm thu chuẩn hóa và quản lý chuỗi cung, để "hiệu quả nghệ thuật" thực chìm thành "tài sản giao được, copy được".
Câu hỏi thường gặp (FAQ)
Q1: Sơn vân búa và sơn vân nhăn cái nào che khuyết hơn?
Sơn vân búa nhờ đốm bột nhôm + lõm, che triệt để vết hàn, xước nền; máy công trình chọn đầu. Sơn vân nhăn nếp nông, che kém hơn nhưng chất cảm tinh tế. Cả hai đều che khuyết mạnh hơn sơn phẳng. Nếu nền cực xấu (lỗ khí sâu, u hàn lớn), mọi sơn vân cần trét bột lót trước, sơn vân chỉ che lỗi "nông".
Q2: Tại sao sơn vân búa tôi phun không ra vân?
Đa số màng quá mỏng hoặc dung môi bay chậm gây chảy bằng. Tăng độ dày màng, tăng tỷ lệ dung môi bay nhanh, xác nhận lượng và quy cách bột nhôm, rồi soát thixotropy có thiếu, dung môi pha có bị đổi. Đề xuất theo thứ tự "cố định độ dày màng → chỉnh độ nhớt → đối chiếu bột nhôm → xem thixotropy" đơn biến số, ghi mỗi đổi.
Q3: Sơn vân nhăn nứt là sao?
Chất nhăn quá lượng, lò tăng nhiệt gấp hoặc màng quá dày đều nứt. Giảm chất nhăn, đổi tăng nhiệt bậc thang (kết màng trước rồi kéo mở), kiểm soát độ dày thường giải được. Vẫn nứt, soát tỷ lệ coban mangan có lệch, chi tiết có cục bộ quá nhiệt (lò thổi gió trực tiếp).
Q4: Sơn vân búa làm màu được không?
Được. Dùng hiệu ứng màu (bột đồng vàng, xà cừ màu) hoặc màu trong suốt chồng bột nhôm, làm vàng búa, xanh búa, xanh dương búa..., cơ lý không đổi. Lưu ý bột đồng vàng dễ oxy hóa đổi màu, ngoài trời hoặc yêu cầu cao cần nhựa chịu thời tiết hoặc sơn bóng trong; xà cừ làm điểm tô ổn hơn.
Q5: Sơn nghệ thuật vân hoa cần sơn lót không?
Đề xuấttương thích. Màng sơn vân dày, lên trực tiếp dễ do bám dính hoặc chống gỉ không đủ sinh vấn đề; kim loại dùng lót epoxy, nhựa dùng lót nhựa, vừa chống ăn mòn vừa bám. Cảnh nặng chống ăn mòn (máy ngoài trời, ven biển) nhất định "lót epoxy + mặt vân", không bỏ lót.
Q6: Sao sơn vân búa nước khó làm?
Sơn nước sức căng bề mặt cao, bột nhôm dễ phản ứng, nhịp bay hơi phức tạp với pha nước, cửa sổ vân hẹp. Cần bột nhôm phủ bọc silicone + phụ gia nhăn/tension chuyên dụng, và thiết kế lại đường nướng (sấy khô bọt lâu hơn). Hiện trong nhà thiết bị, tủ máy đã khả thi, ngoài trời vẫn leo dốc.
Q7: Phong cách vân có tùy chỉnh không?
Được. Qua tổ hợp bốn nhân tố quy cách bột nhôm, độ dày màng, gradient dung môi, độ nhớt nhựa, tùy chỉnh thô/mịn, sâu/nông, hoa to/hoa nhỏ, đề xuất làm mẫu vân xác nhận trước. Phong cách phức tạp (như cao quang phân vùng) cần quy trình sơn tùy chỉnh, giao nên có thẻ mẫu niêm phong.
Q8: Không khống chế tốt độ dày màng sẽ sao?
Quá mỏng không ra vân, che kém; quá dày chảy, vân đống thành bết, nhăn nứt, phí nguyên liệu. Đề xuất dùng thước màng ướt + máy đo màng khô kép, dây tự động thêm vòng kín đo dày. Viết cửa sổ độ dày màng vào tiêu chuẩn nghiệm thu, tiết kiệm hơn挑 lỗi sau.
Q9: Hiện trường có thể tùy đổi dung môi pha không?
Tuyệt đối không. Dung môi pha quyết định gradient bay hơi, đổi bậy loạn nhịp vân, là nguồn hỏng đầu bảng hiện trường (xem case 1). Phải dùng dung môi pha chỉ định công thức, thêm xong đo lại cốc Ford và thử phun. Đông hè nhiệt khác cần theo bảng hiệu chỉnh đổi, khôngdựa vào cảm giác.
Q10: Vân sơn nghệ thuật vân hoa có cấp quốc gia không?
Hiện cấp vân chủ yếu dùng "tiêu chuẩn doanh nghiệp + mẫu niêm phong" phân xử, cấp quốc gia chưa có phân cấp vân thống nhất. Đề xuất trong hợp đồngthỏa thuận mẫu vân niêm phong, cửa sổ độ dày màng, cấp đều, sai lệch lô và phương pháp tái hiện khiếu nại, định lượng mục chủ quan, tránh cãi.
Q11: Kexin Materials có làm sơn nghệ thuật vân hoa tùy chỉnh không?
Được. Kexin Materials (kexinMaterials) tại Phật Sơn, cung cấp dịch vụ tích hợp từ phát triển công thức, dặm mẫu niêm phong đến giao hàng loạt và xử sự cố hiện trường, phủ alkyd/epoxy/acrylic/polyurethane đa hệ và đa phong cách vân búa/nhăn, có dự phòng VOC thấp và hóa nước, có thể tùy chỉnh SOP riêng cho khách máy công trình, thiết bị điện, dụng cụ thiết bị.
Đọc mở rộng
- Cơ lý tạo màng sơn kim loại nhấp nhánh và định hướng bột nhôm — hiểu định hướng tấm nhôm, là logic đáy "đốm" vân búa.
- Sơn phun giả mạ điện/thay thế mạ chân không lớp kim loại — khi cần "kim loại thật" hơn thay vì "kim loại vân" thì đường đối chiếu.
- Bột nhôm bạc nước và sơn kim loại nước — cơ sở xử lý bột nhôm cần cho hóa nước sơn nghệ thuật vân hoa.