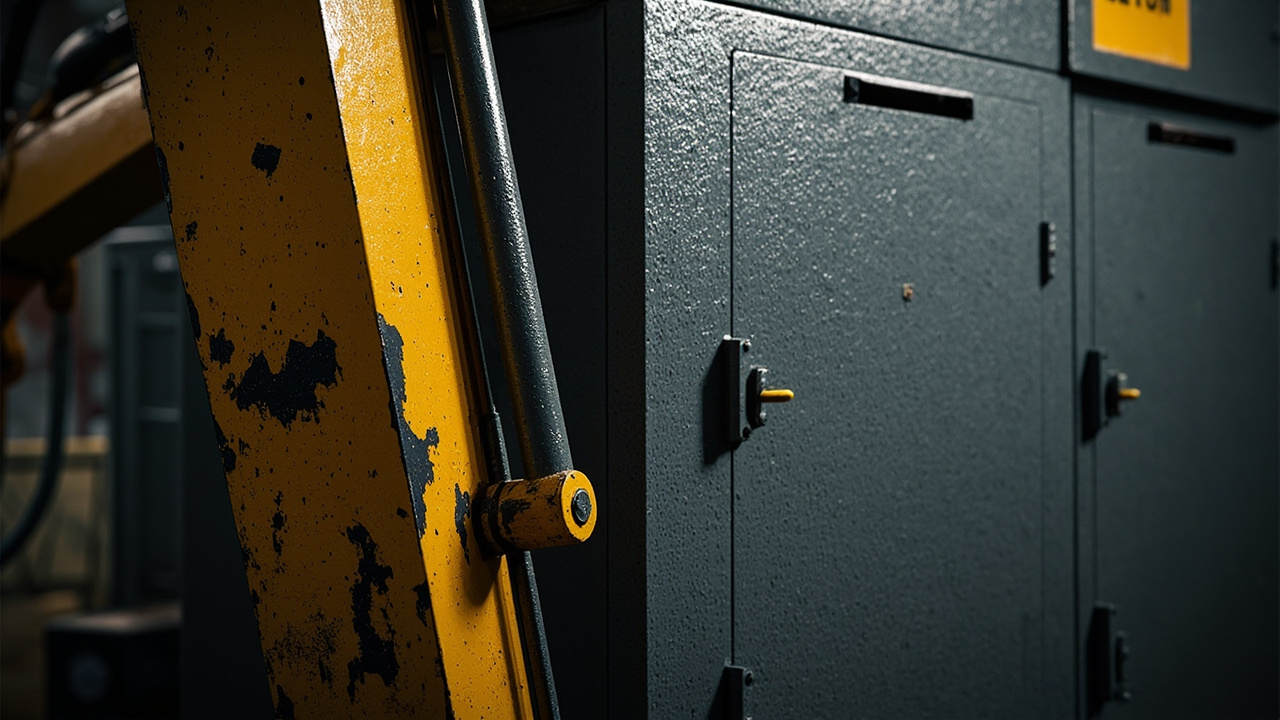
Hammer-Tone-Lack und Risslack werden gemeinsam als ”Dekorstrukturlack” oder ”Musterlack” bezeichnet und sind eine Art von Industriebeschichtung, die durch Rezeptur und Verfahren aktiv mikroskopische Oberflächenunebenheiten erzeugt, um einzigartige dekorative und funktionelle Effekte zu erzielen. Sie stehen im Gegensatz zu gewöhnlichen Industrielacken, die eine spiegelglatte Oberfläche anstreben: Normale Lacke fürchten Orangenhaut und Falten, während Hammer-Tone-Lack/Risslack genau die ”Struktur” zum Verkaufsargument machen. Diese Beschichtungen sind an Baumaschinen, Schaltschränken, Werkzeugen und Gehäusen von Instrumenten und Messgeräten äußerst verbreitet – sie können sowohl Oberflächenfehler und Schweißnarben des Basismaterials kaschieren als auch die Haptik verbessern, rutschfest, schmutzabweisend und kratzunempfindlich wirken; sie sind eine Verbindung aus industrieller Ästhetik und Pragmatismus.
Aus der Perspektive der Materialwissenschaft ist das Wesen von Dekorstrukturlacken die ”präzise Programmierung von Oberflächenspannung und Aushärtungsschrumpfung”. Während herkömmliche Beschichtungstechnik alles daransetzt, Oberflächenfehler zu beseitigen, induziert, begrenzt und fixiert der Dekorstrukturlack diese Fehler aktiv, sodass sie zu einer wiederholbaren, serienfertigen Dekorationssprache werden. Diese umgekehrte Denkweise bestimmt, dass seine Rezeptur und Verarbeitung sich stark von konventionellen Beschichtungen unterscheiden: Was im Standardsystem ein ”Unfall” wäre – Orangenhaut, Krater, Runzeln –, wird beim Dekorstrukturlack präzise kontrolliert. Dies zu verstehen, ist die Voraussetzung, um den gesamten vorliegenden Text zu begreifen.
Aus der Industriegeschichte betrachtet lässt sich der Risslack bis in die frühen ölhaltigen Alkydharzsysteme des frühen 20. Jahrhunderts zurückverfolgen, die damals mit Kobalt-Mangan-Trocknern auf kleinen Metallteilen (Leuchten, Instrumente, Schreibwaren) eine ”retro Runzel” für Kaschierung und Dekoration erzeugten; der Hammer-Tone-Lack entstand mit der Reife von nicht schwimmfähigem Aluminiumpulver und Oberflächenspannungsregelungstechnik und wurde nach dem Zweiten Weltkrieg häufig für Maschinen- und Elektrogehäuse verwendet. Beide vereinten sich unter der Idee ”Schönheit aus Fehlern zu schaffen” zur Familie der Dekorstrukturlacke und erweiterten mit dem Fortschritt der Harzindustrie (Epoxid, Acryl, Polyurethan, Polyester) stetig die Grenzen von Wetterbeständigkeit, Chemikalienbeständigkeit und Automatisierung. Heute ist es kein ”minderer Kaschierlack” mehr, sondern eine ausgereifte ”taktil-visuelle” Sprache im Industriedesign.
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials) mit Sitz in Foshan ist ein auf Industriekunden ausgerichteter Beschichtungshersteller, der bei der Harz-Effektpigment-Synergie von Dekorstrukturlacken sowie im Bereich der Zubehörformulierungen für Gehäuse von Baumaschinen und Elektrogeräten über ausgereifte Rezepturen und Erfahrung in der Serienlieferung verfügt. Dieser Artikel erklärt die Mechanismen, Rohstoffe, Rezepturen, Applikation, Qualitätskontrolle und Anwendung von Hammer-Tone-Lack und Risslack umfassend, um Ingenieuren bei Auswahl und Fehlerbehebung Umwege zu ersparen und auch Beschaffungs- sowie Projektmanagementpersonal verlässliche Abnahmestandards an die Hand zu geben.
Eins: Was sind Hammer-Tone-Lack und Risslack
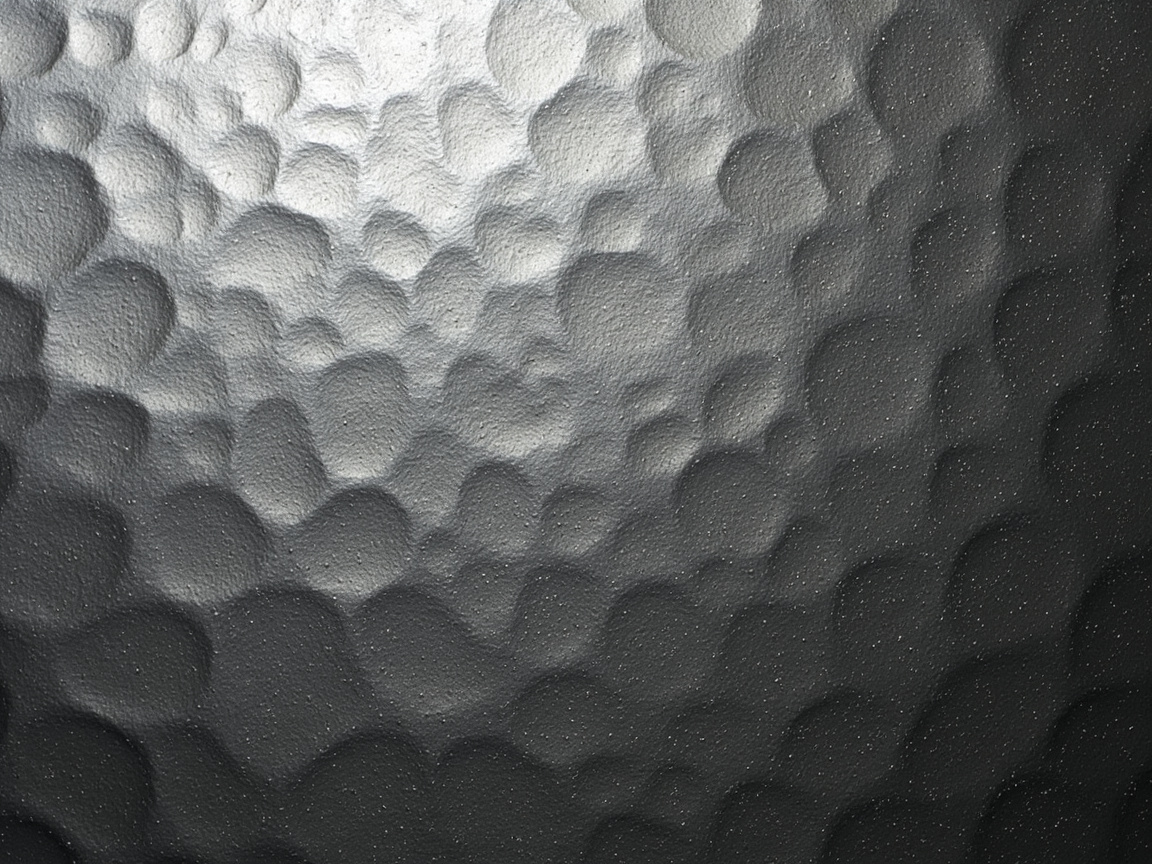
Der Hammer-Tone-Lack (hammer-tone finish) weist an der Oberfläche dicht gedrängte kleine Grübchen auf, die den Spuren ähneln, die ein Hammer auf Metall hinterlässt; er wirkt wie unzählige mikroskopische Hammerschläge, daher der Name. Er verwendet typischerweise nicht schwimmfähiges Aluminiumpulver (oder Glimmer, Edelstahlpulver), das den ”Kern” der metallischen Flecken liefert, und zieht durch Oberflächenspannungsunterschiede die Lackhaut in Unebenheiten. Der Risslack (wrinkle finish, auch als Runzellack oder eine Unterart von Orangemusterlack bezeichnet) zeigt an der Oberfläche gleichmäßig feine Runzeln oder rissartige Erhebungen, wie ein ausgetrocknetes Flussbett oder die Haut eines alten Menschen. Beide erzeugen Textur durch ”kontrollierte Unebenheit”, doch die physikalischen Mechanismen der Musterbildung unterscheiden sich: Hammer-Ton entsteht durch spannungsgetriebene ungleichmäßige Strömung, Runzeln durch unsynchronisierte Aushärtungsschrumpfung der Oberhaut.
Streng zu unterscheiden ist: Das ”Runzeln” des Risslacks ist durch die eigene chemische/physikalische Schrumpfung der Beschichtung bedingt und ein Designziel; die ”Orangenhaut” bei normalem Lack ist ein durch schlechte Verarbeitung oder rheologischen Kontrollverlust verursachter Fehler, der beseitigt werden soll. Die Struktur des Dekorstrukturlacks ist gestaltet, wiederholbar und chargenstabil, die Orangenhaut ist unkontrollierbar, zufällig und zu eliminieren – beide verlaufen gegensätzlich und sind von Natur verschieden. In der Praxis wird der ”Orangemusterlack” oft ebenfalls der Familie der Dekorstrukturlacke zugeordnet, doch liegt seine Musterbildung zwischen Hammer-Ton und Runzeln: durch Thixotropie plus schnelle Verdunstung entstehen orangeartige Erhebungen, der Mechanismus steht eher auf der Seite des Hammer-Tons.
Visuell gesehen neigt Hammer-Ton zu ”metallisch fleckig, rustikal, kraftvoll” und eignet sich für Baumaschinen und schwere Geräte; Runzeln wirkt ”fein, matt, griffig dick” und passt zu Instrumenten, Stromverteilung und Retro-Dekor. Kunden wählen oft zuerst ”welche Haptik” gewünscht ist und leiten daraus Mechanismus und Rezeptur ab – das ist wissenschaftlicher, als zuerst zu fragen, ”welches Harz wird verwendet”.
Zwei: Bildungsmechanismus des Hammer-Tons
Der Kernmechanismus des Hammer-Tons ist die ”durch Oberflächenspannungsunterschiede getriebene ungleichmäßige Strömung”. In der Nassfilmphase reichert sich das Effektpigment (Aluminiumplättchen) lokal an und verändert dort die Oberflächenspannung; gleichzeitig führt die ungleichmäßige Verdunstung des Lösungsmittels von der Filmoberfläche und den Aluminiumplättchenrändern zu einem Oberflächenspannungsgradienten. Bereiche mit niedriger Oberflächenspannung werden von den umgebenden Hochspannungsbereichen ”gezogen”, was lokale Vertiefungen bildet; die Aluminiumplättchen dienen als visuelle Anker der Textur und lassen die Vertiefungen wie metallische Flecken im Hammerschlag erscheinen. Kurz gesagt: Aluminiumplättchen bestimmen den ”Punkt”, Spannungsunterschiede die ”Vertiefung”, Lösungsmittelverdunstung den ”Rhythmus”. Diese drei gekoppelt bestimmen Dichte, Tiefe und Plastizität der Hammerpunkte.
Aus rheologischer Sicht muss der Hammer-Ton-Nassfilm vor dem staubtrockenen Zustand eine gewisse Fließgrenze und Thixotropie beibehalten, damit die durch Spannung gezogenen Vertiefungen nicht unter Schwerkraft und eigener Strömung wieder verschliffen. Ist das System zu dünn und die Thixotropie zu gering, fließt der Film nach dem Einziehen durch Spannung langsam wieder ebener, am Ende verschwindet die Struktur und nur Aluminiumpulver bleibt; ist das System zu dick und die Thixotropie zu hoch, lässt sich der Film nicht ziehen, die Struktur kommt nicht auf und es wird eine matte Ebene. Daher sind die Anforderungen an die ”Echtzeit-Rheologie” bei Hammer-Ton-Rezepturen weit höher als bei normalem Lack – gesucht ist ein enges Fenster von ”fließend genug zum Strukturbilden, aber klebrig genug zum Struktursperren”.
Die Dichte und Tiefe des Hammer-Tons werden von mehreren Faktoren gesteuert: Je gröber die Aluminiumpulverkorngröße und je höher die Dosierung, desto deutlicher die Flecken; je schneller die Lösungsmittelverdunstung und je größer der Oberflächenspannungsunterschied, desto tiefer die Vertiefungen; je höher die Schichtdicke, desto plastischer die Struktur, aber möglicherweise verliert sie an Feinheit. Durch Kombination dieser drei erstellt der Formulierer Stile wie ”grober Hammer”, ”feiner Hammer”, ”große Blüte”, ”kleine Blüte”. In der Praxis werden auch geringe Mengen silikonbasierter Oberflächenspannungsregulatoren eingeführt, um gezielt ”Niedrigspannungspunkte” zu erzeugen, damit die Vertiefungen schärfer und die Fleckenränder klarer werden.
Drei: Bildungsmechanismus des Risslacks
Die Struktur des Risslacks entsteht durch ”kontrollierte Schrumpfrunzelung während des Filmbildungsprozesses”. Es gibt typischerweise zwei Wege. Erstens oxidativ-polymerisierende Runzelung: Frühe Risslacke nutzten ölhaltige/Alkydharzsysteme mit metallseifen-Trocknern (z. B. Kobalt-, Mangan-, Calcium-, Zinkseifen-Kombinationen), die die Oberflächenoxidation fördern; die Sauerstoffaufnahme und Vernetzung der Deckschicht verläuft viel schneller als im Inneren, die Oberfläche härtet zuerst zu einer Haut, darunter schrumpft später bei Aushärtung, und die Haut wird durch das Innere in Falten gelegt. Zweitens thermoplastische/thermohärtende Runzelung: Durch Unterschiede in Glasübergangstemperatur oder Vernetzungsrate von Harzen entsteht bei Trocknung/Aushärtung eine inkonsistente Volumenschrumpfung zwischen Deckschicht und Innerem, was runzelt. Moderne Risslacke verwenden eher modifizierte Harze plus spezielle Runzelungshilfsmittel, um die Runzelungsgröße zu steuern und Geruch sowie Vergilbung früher ölhaltiger Systeme zu vermeiden.
Egal welcher Weg: Entscheidend ist stets die ”unsynchronisierte Aushärtung/Schrumpfung von Deckschicht und Innerem”: Ist sie synchron, runzelt es nicht (Film schrumpft insgesamt gleichmäßig); ist sie zu groß, reißt es (Oberhaut wird zerrissen), das Fenster muss präzise sitzen. Oxidativ-polymerisierende Typen reagieren extrem empfindlich auf Sauerstoffkonzentration und Temperatur – Luftmenge im Trockenofen, Werkstückdichte, Aufheizrhythmus verändern alle die Runzelform, weshalb dieselbe Rezeptur in verschiedenen Werkstätten unterschiedlich ”aussieht”. Thermohärtende/thermoplastische Typen hängen stärker von Harzauswahl und Härterverhältnis ab, sind weniger sauerstoffgestört und besser für automatische Linien geeignet.
Ergänzend sei gesagt: Die ”Skala” der Runzeln (Wellenlänge und Amplitude) wird von Schichtdicke, Schrumpfdifferenz und Deckschichtfestigkeit bestimmt. Je dicker der Film, je größer die Schrumpfdifferenz, je zäher die Oberfläche, desto länger und tiefer die Runzelwellen; umgekehrt fein und dicht. In der Praxis wird oft eine ”zuerst niedrige Temperatur zum Häuten, dann stufenweise Aufheizung zum Auseinanderziehen” Kurve genutzt, um dieses Fenster zu stabilisieren, siehe Abschnitt fünfzehn.
Vier: Überblick über Schlüsselrohstoffe
Das Rohstoffsytem des Dekorstrukturlacks lässt sich in sechs Funktionsmodule zerlegen:
- Harz: Hammer-Ton-Lack verwendet meist kurzöliges Alkyd, Acryl, Epoxid oder polyurethanmodifizierte Harze; Risslack traditionell Alkyd/Phenolharz, modern Epoxid, Polyester, UV-Systeme. Das Harz bestimmt Filmbildeeigenschaften (Haftung, Wetterbeständigkeit, Chemikalienbeständigkeit) und das Strukturfesterungsfenster.
- Effektpigmente: Nicht schwimmfähiges Aluminiumpulver ist der ”Fleckenkern” des Hammer-Tons; auch Glimmer, Bronzepulver, Edelstahlpulver für farbige oder spezielle Hammer-Töne.
- Runzelungsmittel/Trockner: Metallseifen-Kombinationen (oxidativer Risslack); oder spezielle Silikon-, Fluor-Hilfsstoffe zur Oberflächenspannungsregelung (Hammer-Ton-Typ).
- Füllstoffe: Talkum, Bariumsulfat, Calciumcarbonat etc. regulieren Viskosität und Texturtragfähigkeit; zu viel ebnet Struktur ein und senkt Plastizität.
- Rheologiehilfsmittel: pyrogene Kieselsäure, Bentonit, Polyamidwachs etc. als Thixotropiemittel zur Flusskontrolle, verhindern das Verschleifen der Struktur.
- Lösungsmittel/Hilfslösemittel: Der Verdunstungsgradient bestimmt den Strukturbildungsrhythmus, ein impliziter Hauptdarsteller der Rezeptur, oft unterschätzt.
Diese sechs Module sind keine einfache Addition, sondern ein stark gekoppeltes System. Beispielsweise ändert ein anderes Harz die Benetzung des Aluminiumpulvers und damit dessen Fleckenhelligkeit; ein Thixotropiemittel ändert die Schichttragfähigkeit und damit die Runzelwellenlänge. Daher geht die Rezepturentwicklung für Dekorstrukturlack fast unvermeidlich über ”Vollfaktor/Teilfaktor-Experimentmatrizen”, mit bloßer Erfahrung gelingt die Feinabstimmung selten auf Anhieb.
Konkreter: Die ”impliziten Wechselwirkungen” der Module werden oft unterschätzt: Die Polarität des Lösungsmittels verändert Orientierung und Sedimentationsrate des Aluminiumpulvers, daher wirken dieselben Aluminiumplättchen in ketonreichem System fleckiger gestreut, in aromatenreichem eher aggregiert; die Korngrößenverteilung von Füllstoffen absorbiert Oberflächenhydroxyle des Thixotropiemittels, schwächt dessen Wirkung, was zu ”gleiche Rezeptur, andere Viskosität” führt; Metallionen im Trockner können zudem die thermooxidative Alterung mancher Harze katalysieren und die Lagerstabilität senken. Diese Wechselwirkungen bedingen, dass beim Dekorstrukturlack ”Materialwechsel wie Rezepturwechsel” ist, und erklären, warum reife Werke auch die Chargennummern der Rohstoffe in das Rezepturmanagement aufnehmen (siehe Abschnitt dreißig). Für Einsteiger ist die sicherste Strategie, zuerst das Hauptvariablenpaar Harz und Aluminiumpulver festzulegen und darum Lösungsmittelgradient sowie Thixotropie/Runzelung fein zu justieren, statt mehrere Hauptvariablen gleichzeitig zu verstellen und den Überblick zu verlieren.
Fünf: Tiefenanalyse der Harzsysteme
Das Harz ist das ”Gerüst” des Dekorstrukturlacks und bestimmt Filmbildungstemperatur, obere Grenze der Materialeigenschaften und den Kompatibilitätsbereich der Strukturbildung. Häufige Typen und ihre Abwägungen:
- Kurzöliges Alkydharz: geringe Kosten, gute Benetzung von Aluminiumpulver, helle Hammer-Ton-Flecken, aber Wetter- und Chemikalienbeständigkeit mäßig, meist für Innenanlagen, Werkzeuge. Oxidativer Risslack basiert oft darauf.
- Acrylharz (thermoplastisch/thermohärtend): gute Wetterbeständigkeit, Glanz- und Farberhalt, geeignet für Outdoor-Baumaschinen-Hammer-Ton; thermohärtend kann bei hoher Temperatur vernetzen, bessere Eigenschaften, benötigt aber Ofen.
- Epoxidharz (amin-/phenolgehärtet): Haftung, Chemikalien- und Salzsprühnebelbeständigkeit exzellent, geeignet für korrosionsgeschützte Deck-/Strukturlack-Einheit oder abriebfeste Runzeln an Stromverteilern; neigt aber zu Vergilbung, bei Outdoor-Decklack vorsichtig.
- Polyurethan (PU, Zweikomponenten): stärkste Gesamteigenschaften (zäh, wetterbeständig, chemikalienbeständig, abriebfest), erste Wahl für hochwertigen Hammer-Ton an Baumaschinen; Zweikomponenten stellt Anforderungen an Verarbeitungsfenster und Topfzeit.
- Polyester/gesättigter Polyester: mit Amin-Einbrennlack, hohe Temperatur Aushärtung, hohe Härte, kontrollierbares Fließen, geeignet für automatische Runzel-/Hammer-Ton-Linien.
- UV-härtendes Harz: null/niedriger VOC, Sekundenhärtung, aber Schattenzonen an 3D-Teilen schwer zu härten, UV-Dekorstrukturlack noch in Erforschung.
Die Auswahllogik: Zuerst ”Einsatzumgebung (innen/außen, Korrosionsgrad)” und ”Applikationsart (lufttrocknend/einbrennend)” fixieren, dann im Harzmatrix den Basisharz bestimmen, schließlich um diesen Effektpigment sowie Runzelungs-/Spannungssystem gestalten. Die Foshan-Produktionslinie von Kexin New Materials liefert Kunden meist nach zwei Hauptlinien: ”Epoxidgrund + Polyurethan/Acryl-Deck” oder ”lufttrocknendes Alkyd”, abdeckend von schweren Maschinen bis Inneninstrumenten.
Sechs: Nicht schwimmfähiges Aluminiumpulver und Effektpigmente
Die ”Flecken” des Hammer-Tons sind im Wesen die räumliche Verteilung und Reflexion der Aluminiumplättchen im Film. Hier muss zwingend nicht schwimmfähiges (non-leafing) Aluminiumpulver verwendet werden, nicht schwimmfähiges. Schwimmfähiges Aluminiumpulver reichert sich an der Oberfläche zu einer durchgehenden Spiegelsilberschicht an, kaschiert die Struktur und kann keinen ”Punkt” bilden; nicht schwimmfähiges Aluminiumpulver schwebt gleichmäßig im Film, zufällig orientiert, sammelt sich durch Spannungszug in Vertiefungen und bildet diskrete silberne Fleckenkerne. Die Korngrößenverteilung ist der Stilschalter: 8–20 µm Feinpulver ergibt ”feinen Hammer, kleine Blüte”, 30–60 µm Grobpulver ”groben Hammer, große Blüte”; die Plättchendicke beeinflusst Funkeln und Deckkraft.
Die Oberflächenbehandlung des Aluminiumpulvers beeinflusst direkt die Hammer-Ton-Stabilität. Unbeschichtetes Aluminiumpulver reagiert in sauren/alkalischen oder feuchten Systemen leicht unter Gasbildung und Schwärzung; Silikon/Fettsäure-Beschichtung verbessert Chemikalienbeständigkeit und Dispersionsstabilität. Farbiger Hammer-Ton kombiniert transparente Farbpasten (z. B. transparent Gelb, transparent Blau) oder verwendet Bronzepulver, farbiges Perlglanzpigment, Edelstahlpulver. Bronzepulver gibt ”Goldhammer”-Haptik, hochwertig, neigt aber zu Oxidationsverfärbung, benötigt Klarlack oder wetterbeständiges Harz; farbiges Perlglanzpigment wirkt modern als ”Regenbogenhammer”, hat aber schwächere Deckkraft und Fleckenschärfe als Aluminium, oft als Akzent.
Die Zugabemethode des nicht schwimmfähigen Aluminiumpulvers ist ebenfalls entscheidend: In der Lackierphase bei niedriger Drehzahl dispergieren, hohe Scherung zur Plättchenzerstörung vermeiden; für wasserverdünnbare Systeme ist silikonbeschichtetes Aluminiumpulver nötig, um Wasserphasenreaktion zu isolieren, siehe Abschnitt achtundzwanzig Wasserbasierung. Der Aluminiumpulveranteil (bezogen auf Rezepturmasse) liegt üblich bei 1%–6%, zu niedrig ergibt spärliche Flecken, zu hoch Sedimentation und Überdeckung, die die Struktur ”verschmiert”.
Sieben: Runzelungsmittel und Kobalt-Mangan-Trockner
Die Seele des oxidativen Risslacks ist die Trocknerkombination. Einzeln wirkt Kobaltseife extrem schnell, führt aber zu ”Oberflächenüberoxidation, innen trocken, runzelig aber klebrig”; Manganseife fördert Unteroxidation, vertieft Runzeln, lässt Film aber dunkeln; Bleiseife (heute meist beschränkt) diente der Synergie; Calcium/Zinkseife als Hilfs- und Farbstabilisator. Klassisch ist die ”Kobalt + Mangan + Calcium/Zink” Drei- oder Vierfachkombination: Kobalt bestimmt Hautbildungsgeschwindigkeit, Mangan Runzelungstiefe, Calcium/Zink Farbe und Synergie. Kobaltgehalt (als Metall-Kobalt) liegt oft bei 0,02%–0,08% der Harzfestmasse, Mangan das 1–3-Fache, Überschuss führt zu Rissen, Vergilbung, starkem Geruch.
Neben Metallseifen nutzen moderne Risslacke auch ”spezielle Runzelungshilfsmittel” – meist hochmolekulare ungesättigte Polyester oder spezielle Wachs/Silikon-Systeme, die bei Filmbildung bevorzugt Oberhaut bilden oder migrieren und künstlich eine ”Kruste” erzeugen, wodurch die starke Sauerstoffabhängigkeit entfällt, Struktur stabiler und Geruch geringer wird, geeignet für Umwelt und Automatik. Diese Hilfsmittel dosieren oft 1%–5%, benötigen hohe Verträglichkeit mit dem Harz, Auswahl erfordert Abstimmungstest mit Basisharz.
Zu warnen ist: Trockner reagieren empfindlich auf Lagerstabilität. Heiße Lager lassen die Beschichtung im Kanister langsam voroxidieren, beim Öffnen bereits ”halbrunzelig”, bei Verarbeitung Ausschuss. Daher sollten Dekorstrukturlacke temperaturkontrolliert (empfohlen 5–35℃), lichtgeschützt, FIFO lagern – ein in der Lieferkette oft übersehener Ausfallpunkt.
Acht: Thixotropiemittel und Rheologiekontrolle
Das Thixotropiemittel entscheidet, ”ob die Struktur gesperrt werden kann”. Drei übliche Klassen: pyrogene Kieselsäure (hydrophil/hydrophob), organisches Bentonit, Polyamidwachs/ Rizinusöl-Derivate. Gemeinsam bilden sie ein 3D-Netzwerk, das das System im Ruhezustand hochviskos macht (anti-Sag, Schichtträger), unter Scherung (Spritzen) verdünnt (leichte Zerstäubung), danach Struktur rekonstruiert (Struktursperre, Antisedimentation). Hammer-Ton-Lack will ”dünn genug zum Strukturbilden, dick genug zum Sperren”, das Thixotropiemittel ist der Vereiniger dieses Widerspruchs.
Verschiedene Thixotropiemittel unterscheiden sich im Stil: pyrogene Kieselsäure verdickt stark, freundlich zu Feinstruktur, neigt aber zu Mattierung, Überschuss ”frisst” Glanz; organisches Bentonit verträglich mit lösemittelhaltigen Systemen, schnelle Thixotropie-Erholung; Polyamidwachs exzellent gegen Sedimentation, geeignet für schwere Füllstoffe und Aluminium enthaltende Systeme, kann aber schwachen Schleier bringen. In der Praxis oft kombiniert, um Sedimentation, Thixotropie und Aussehen auszubalancieren.
Thixotropie-Menge muss mit Schichtdicke und Ofenprozess gekoppelt sein: Je dicker der Film, desto stärkere Thixotropie gegen Sag nötig, aber zu stark ebnet Struktur ein und senkt Plastizität. Eine nützliche Erfahrung: Stoemer-Viskosität (KU) oder IC-Rotationsviskosimeter zur Messung der ”Thixotropie-Ringfläche” quantitativ nutzen statt nur Gefühl, so wird chargenübergreifend kontrollierbar.
Neun: Lösungsmittelsystem und Verdunstungsgradient
Das Lösungsmittel ist der ”unsichtbare Hauptdarsteller” des Dekorstrukturlacks. Der Strukturbildungsrhythmus wird vom Verdunstungsgradienten (Schichtung von schnell/langsam Verdunstendem) bestimmt: Ob ”zuerst langsam dann schnell” oder ”zuerst schnell dann langsam” hängt vom Mechanismus ab. Hammer-Ton braucht meist ”schnelle Verdunstung für Spannungsdifferenz, aber etwas langsames Verdunstendes für Fließstrukturbildung”, daher oft Kombination ”mittel/schnelle Keton-Ester + langsamer Alkohol/ Aromat”; Risslack (oxidativ) hängt mehr von Sauerstoff und Temperatur ab, Lösungsmittel regelt Fließen und Zerstäubung, falscher Gradient gibt Nadelstiche oder Strukturzerfall.
Konkret: Butylacetat, Methylethylketon (MEK), Methylisobutylketon (MIBK) sind mittelschnelle Lösungsmittel, verantwortlich für anfängliche Spannungsdifferenz und Zerstäubung; Xylol, hochsiedende Aromaten, Diacetonalkohol (DAA) sind langsame Lösungsmittel, verantwortlich für späteres Fließen und Antiweiß. Zu viel schnelles Lösungsmittel → sofortige Oberhaut, eingeschlossenes Innenlösungsmittel → Nadelstiche, Blasen, strukturtot; zu viel langsames Lösungsmittel → übermäßiges Fließen, Strukturzerfall, langsame Trocknung, staubanfällig. Lösungsmittel justieren heißt ”Zeitachse” justieren.
Unter Umweltdruck sind hochsiedende schädliche Lösungsmittel (z. B. manche Aromaten, Halogenierte) beschränkt, Umstellung auf ungiftige Ester, Alkoholether, aber Verdunstungsgradient muss neu geordnet werden, sonst driftet das Strukturfesterungsfenster. Kexin New Materials nutzt in Ersatzlösungsmittelprojekten oft GC-Verdunstungskurven-Messung zur Rezepturrückführung, verlässlicher als Siedepunktetabellen.
Zehn: Rezepturentwicklungspunkte
Die folgende Tabelle fasst Einzelfaktor-Richtungen zusammen (Hinweis: In Realität gekoppeltes System, Einzeländerung zieht oft andere nach):
| Rezepturfaktor | vergrößern | verkleinern | Anmerkung |
|---|---|---|---|
| Aluminiumpulver-Dosierung | Hammerpunkte dichter und heller | Hammerpunkte spärlicher und dunkler | Überschuss neigt zu Sedimentation, Überdeckung |
| Aluminiumpulver-Korngröße | Flecken grob | Flecken fein | Grobkorn funkelt stark, aber rau |
| Lösungsmittelverdunstungsrate | tiefe Vertiefung, starke Struktur | flache, ebene Struktur | zu schnell Nadelstiche, zu langsam Strukturzerfall |
| Harzviskosität | Strukturerhalt gut | leicht verschliffen | zu hoch Orangenhaut, zu niedrig keine Struktur |
| Thixotropiemittel | Formstabil | mehr Fluss, schwache Struktur | zu viel matt |
| Runzelungsmittel (Risslack) | Falten dicht | tendiert eben | Überschuss reißt, vergilbt |
| Schichtdicke | Struktur plastisch stark | flach, eben | zu dick Sag, Struktur tot |
| Ofen-Aufheizrate | Runzeln weiter gezogen | Struktur zusammengezogen | zu schnell Riss, zu langsam locker |
Diese Tabelle zeigt: Dekorstrukturlack ist ein ”multifaktoriell gekoppeltes” System, Einzeländerung bewegt oft das Ganze, daher muss mit Rezepturmatrix experimentell das Fenster gesperrt werden. Empfohlen: Entwicklungsdisziplin ”Basisrezeptur + Einzelvariablen-Gradient”, jede Variable mindestens 3 Stufen, orthogonaler Versuchsplan zur Komprimierung, und Ergebnis fixieren mit Texturtafel + Schichtdicke + Viskosität als drei Parametern.
Bei der Umsetzung im Projekt sollte diese Tabelle zudem mit der ”Kostenmatrix” überlagert werden: Beispielsweise kann ”Vergrößerung der Aluminiumpulverpartikelgröße” zwar die Flecken vergröbern, erhöht aber das Funkeln und die Oberflächenrauheit und kann die Glanzanforderungen des Kunden überschreiten – auch dies ist einzurechnen; ”Erhöhung des Runzelmittels” vertieft die Runzeln, opfert jedoch Witterungsbeständigkeit und Geruch. Daher besteht die wahre Arbeit des Formulierers nicht darin, ”die Textur zu erzeugen”, sondern ”im Schnittpunkt der fünf Randbedingungen Abdeckung, Haptik, physikalische Eigenschaften, Kosten und Konformität den zulässigen Bereich zu finden”. Dies ist auch der Grund, warum dieser Artikel wiederholt ”enges Fenster” und ”Musterfreigabe als Schied” betont – Dekorbeschichtung mit kunstlerischen Mustern hat keine einzig richtige Antwort, sondern nur den optimalen Kompromiss unter der Abnahme durch den Kunden.
XI. Formulierungsmatrix und quantitative Beispiele
Um ”Erfahrung” in ”reproduzierbar” zu verwandeln, folgen unten zwei quantitative, lehrorientierte Formulierungsmatrizen (Massenteile, Festkörper des Bindemittels ca. 50 %, dienen nur dem Verständnis der Struktur, keine Produktionsrezeptur).
Beispielmatrix für Hammerlack (Zweikomponenten-Polyurethan, lufttrocknend/niedrigtemperaturgehärtet):
| Komponente | A Feinhammer | B Mittelhammer | C Grobhammer |
|---|---|---|---|
| Hydroxylacrylharz (60%) | 45 | 45 | 45 |
| Nicht schwimmendes Aluminiumpulver (18 µm) | 2.0 | 3.0 | 0 |
| Nicht schwimmendes Aluminiumpulver (45 µm) | 0 | 0 | 4.5 |
| Pyrogene Kieselsäure | 0.6 | 0.8 | 1.0 |
| Mittelpigmentierte Rußpaste | 0.3 | 0.3 | 0.3 |
| Butylacetat/Xylol (7:3) | 12 | 12 | 12 |
| Verlaufmittel | 0.3 | 0.3 | 0.3 |
| Härter (N75-Äquivalent) | nach NCO:OH=1,05 | gleiche | gleiche |
Erkennbar: Fein→Grob erfolgt hauptsächlich durch Umschaltung von Aluminiumpulverpartikelgröße und -menge; das Thixotropiemittel steigt mit gröberem Pulver, um größere Vertiefungen zu fixieren; die übrige Struktur bleibt unverändert. Dies verkörpert genau den Ansatz ”vier Faktoren (Aluminiumpulverspezifikation, Schichtdicke, Lösungsmittelgradient, Harzviskosität) kombinieren zur maßgeschneiderten Stilistik”.
Beispielmatrix für Runzellack (Alkydoxidationssystem):
| Komponente | Feinrunzel | Mittelrunzel | Tiefrunzel |
|---|---|---|---|
| Kurzölalkydharz (50%) | 50 | 50 | 50 |
| Kobaltseife (6%) | 0.4 | 0.6 | 0.9 |
| Manganseife (6%) | 0.6 | 1.0 | 1.6 |
| Calciumseife (4%) | 0.8 | 0.8 | 0.8 |
| Organisches Bentonit | 0.5 | 0.7 | 1.0 |
| 200# Lösemittelöl | 15 | 15 | 15 |
Erkennbar: Die Vertiefung der Runzeln erfolgt durch steigenden Kobalt-Mangan-Anteil und -Gesamtmenge, aber ab der Stufe ”Tiefrunzel” gelangt man in den Rissbereich und muss Schichtdicke reduzieren oder Aufheizung verlangsamen. Dies ist die quantitative Grenze des ”Fensters”.
XII. Übersicht über Verarbeitungsverfahren
Hammerlack und Runzellack weisen eine gewisse Toleranz bei der Verarbeitung auf (dies ist der Grund, warum sie Oberflächenfehler des Untergrunds abdecken können), haben aber auch rote Linien. Gängige Verarbeitungsarten: Airless-Spritzen (am häufigsten, Textur kontrollierbar), Airless-Spritzlackieren (hohe Effizienz bei großen Teilen, grobe Zerstäubung erfordert Anpassung), Gießen/Tauchbeschichtung (regelmäßige Kleinteile, aber gleichmäßiger schwächer als Spritzen), elektrostatisches Spritzen (spart Farbe, erfordert Leitfähigkeit und Widerstandsanpassung). Walzen/Streichen wird für Dekorbeschichtung mit kunstlerischen Mustern normalerweise nicht verwendet – manuelle Spuren zerstören die Texturgleichmäßigkeit.
Die Vorbehandlung des Untergrunds bestimmt die untere Grenze von Erfolg oder Misserfolg: Stahl muss entfettet, entrostet und geschliffen werden, Strahlen Sa 2,5 oder Power-Tool St 3 wird empfohlen; Guss-Schweißspritzer und -poren zuerst mit Spachtelmasse füllen, dann die Texturbeschichtung auftragen (Texturbeschichtung kann ”flache” Fehler verdecken, aber keine ”tiefen” Defekte). Kunststoffteile erfordern Flamm-/Plasmabehandlung oder Primer zur Haftungsverbesserung. Verarbeitungsumgebung: Temperatur 10–35℃, relative Luftfeuchte ≤85%, Vermeidung von niedriger Temperatur und hoher Feuchte, die zu langsamer Trocknung, Läufern und Weißanlaufen führen.
Unabhängig von der Methode ist das Dreischritt-Verfahren ”zuerst Muster, dann Standard festlegen, dann Massenproduktion” ein eisernes Gesetz. Musterteile müssen an geräten, Schichtdicken und Trocknern validiert werden, die mit denen des Kunden identisch sind; Texturstil und Chargenkonsistenz zählen erst dann.
XIII. Viskositätskontrolle und Ford-Becher
Die Viskosität ist das erste Maß bei der Verarbeitung von Dekorbeschichtung mit kunstlerischen Mustern. In der Industrie wird weit verbreitet der Ford-Becher Nr. 4 (FC4) verwendet, um die Auslaufzeit in Sekunden als schnellen Vor-Ort-Indikator zu messen. Spritzviskosität von Hammerlack wird oft auf 25–40 Sekunden (FC4, 23℃) kontrolliert, Runzellack 20–35 Sekunden, konkret anpassbar je nach Spritzpistole und Schichtdickenziel. Viskosität zu niedrig → Zerstäubung zu fein, Film zu dünn, Textur schwach oder verschwindend; zu hoch → Orangenschalen, Partikel, Pistolenverstopfung.
Aber der Ford-Becher ist nur eine ”Einpunkt-Grobmesung”, wirklich zu steuern ist die ”Echtzeit-Rheologie”: mit Rotationsviskosimeter die scheinbare Viskosität über der Scherrate und die Thixotropie-Schleifenfläche messen. Praxisnaher vor Ort: täglich mit FC4 kalibrieren + Probebeschichtung, ”Sekunden – Mustextur” als SOP binden. Temperatur beeinflusst Viskosität stark, im Winter und Sommer bei gleichen Sekunden ist die tatsächliche Viskosität unterschiedlich, daher Wasserbad konstanter Temperatur oder Temperaturkorrekturtabelle nutzen.
Zur Verdünnung: unbedingt das in der Rezeptur vorgeschriebene Verdünnungsmittel verwenden, nicht beliebig normalen Verdünner zugeben, sonst gerät der Verdunstungsgradient in Unordnung und die Textur entgleist. Nach Zugabe von Verdünnungsmittel FC4 erneut messen und Probe spritzen, ”nach Gefühl zugeben” ist verboten.
XIV. Schichtdickenkontrolle
Die Schichtdicke ist der erste Hebel für die dreidimensionale Textur. Trockenfilm von Dekorbeschichtung mit kunstlerischen Mustern beträgt normalerweise 35–70 µm, deutlich höher als bei normaler Industrie-Decklack (20–35 µm). Zu dünn → Textur kommt nicht, schlechte Abdeckung; zu dick → Läufer, Textur ”verklebt zu Brei”, Runzelrisse, Kostenverschwendung. Steuerung: Nassfilmkamm für sofortiges Feedback, Trockenfilmdickenmessgerät für Stichproben nach Härtung; Spritzgeschwindigkeit, Pistolenabstand, Luftdruck und Überlappung bestimmen gemeinsam.
Verschiedene Stile entsprechen unterschiedlichen Schichtdickenbändern: Feinhammer 35–45 µm, Mittelhammer 45–60 µm, Grobhammer 55–70 µm; Feinrunzel 30–45 µm, Tiefrunzel 50–70 µm. Ungleichmäßige Schichtdicke am selben Werkstück führt zu ”einer Stelle Feinhammer, anderer Stelle Grobhammer”, daher nutzen automatische Linien oft Reziprokator + Schichtdickenregelkreis, manuelle Linien verlassen sich auf stabilen Rhythmus des Technikers. Kexin New Materials schreibt bei Kundenlieferung oft das ”Schichtdickenfenster” in den Abnahmestandard, z. B. ”Grobhammer 55±8 µm, Texturgleichmäßigkeit visuell Grad A”.
Schichtdicke muss auch mit Untergrund und Grundierung passen: direkt auf rauem Guss erfordert dickere Schicht zum Einebnen; bei Epoxidgrundierung kann Decklack moderat dünner. Aber Verdünnung hat als Untergrenze, dass Textur erhalten bleibt.
XV. Auslegung der Trocknungskurve
Die Trocknungskurve von Runzellack ist äußerst kritisch, Kernlogik: ”zuerst niedrige Temperatur, damit Oberfläche oxidiert/verkrustet, dann Temperatur erhöhen, damit innere Schicht härtet und schrumpft und Falten zieht”. Typische Stufenkurve: Werkstück bei Raumtemperatur in Ofen → 80–100℃ für 8–15 Minuten (Verkrustungsphase, Sauerstoffaufnahme und Vernetzung der Oberfläche führend) → stufenweise auf 120–150℃ für 15–30 Minuten (Ziehphase, innere Schicht schrumpft und zieht Runzeln, härtet vollständig) → langsam abkühlen und aus Ofen. Zu schnelles Aufheizen führt zu ”toten Runzeln” oder Rissen, zu langsam zu lockerer Textur und hohem Energieverbrauch.
Hammerlack (lufttrocknend/niedrigtemperaturgehärtet) hängt wenig von Trocknung ab, aber Niedrigtemperaturhärtung (60–80℃ 15–20 Min) beschleunigt Fixierung, Texturfixierung und Lösemittelabzug, verbessert Aussehenskonsistenz. Zweikomponenten-Polyurethan-Hammerlack meidet hohe Temperatur (>120℃ neigt zu Vergilbung, Glanzverlust), meist lufttrocknend oder niedrigtemperaturgehärtet; Epoxid/Polyester-Einbrennlack kann Standard-Einbrennkurve 140–180℃ folgen.
Der Trockenraum selbst muss gleichmäßige Temperatur haben: Temperaturdifferenz oben/unten, vorne/hinten ≤5℃, gleichmäßige Luftführung, nicht direkt auf Werkstückoberfläche (um Texturverzug durch Wind zu vermeiden). Viele Vor-Ort-Mängel stammen eigentlich aus willkürlicher Änderung der Trocknungskurve oder ungenauer Temperaturmessung – empfohlen ist ein Ofentemperatur-Tracking-Gerät (datenaufzeichnend), um die tatsächliche Temperaturkurve der Werkstückoberfläche zu messen, statt nur das Zifferblatt zu sehen.
XVI. Spritzausrüstung und Spritzpistolen
Airless-Spritzpistole am verbreitetsten: Gravity (Kleinserien, schneller Farbwechsel) und Pressure-Feed (Großserien, kontinuierliche Zufuhr). Düsendurchmesser oft 1,3–1,8 mm, Hammerlack eher grob kann 1,5–1,8 mm nutzen, um übermäßige Zerstäubung zu reduzieren und Flecken zu erhalten; Runzeln 1,3–1,5 mm. Luftdruck 2,5–4,0 bar, Pistolenabstand 15–25 cm, gleichmäßige Bewegung, Überlappung 1/2–2/3.
Kernpunkt ist die ”Zerstäubungskörnung”: Hammerlack braucht ”grobe Zerstäubung, Körnigkeit behalten”, daher nicht zu hoher Druck, nicht zu naher Abstand, damit Aluminiumpulver blättchenförmig statt neblig auf den Film fällt, Flecken werden deutlich; zu feine Zerstäubung verteilt Aluminium zu gleichmäßig, Hammerpunkte werden matschig. Runzeln gegenteilig: gleichmäßig dünn mehrschichtig spritzen, damit Schichtdicke und Sauerstoffkontaktfläche stabil.
Automatische Linie nutzt Reziprokator + elektrostatische Rotationsglocke, Vorteile programmierbar, gleichmäßige Schichtdicke, datenrückverfolgbar; Schwierigkeit: hohe Scherung der Glocke kann Alublättchen zerstören, Elektrostatik ändert Auftreffverteilung, Hammerlack-Parameter neu kalibrieren nötig. Ob manuell oder automatisch, Druckschwankungen von Pistole und Pumpe müssen stabil sein, instabiler Druck = Schichtdickenschwankung = Texturschwankung.
XVII. Trocknungs- und Härteausrüstung
Ofentypen: Konvektionswarmluftofen (am häufigsten, geringe Kosten, gleichmäßige Temperatur durch Luftführung), Infrarot/Ferninfrarot (schnelles Aufheizen, für dünne Teile, aber dicke Teile ungleich innen/außen), UV (nur UV-Systeme), Gas-katalytisches Infrarot. Dekorbeschichtung mit kunstlerischen Mustern nutzt meist Konvektionswarmluft, da ”langsames Anheizen, gleichmäßige Temperatur, Sauerstoffkontrolle” nötig.
Ausrüstungspunkte: Temperaturgleichmäßigkeit (Leerlast/Belastung Differenz), einstellbare Luftmenge ohne direkten Teilebeschuss, Abluft führt Lösemittel und Reaktionsnebenprodukte ab (Oxidationssystem braucht moderate Sauerstoff, aber Lösemitteldampf darf nicht bis Explosionsgrenze akkumulieren). Ketten/Netzbandgeschwindigkeit bestimmt Verweilzeit im Ofen, bildet mit Temperatur die ”Zeit-Temperatur-Kurve”. Empfohlen: jede Linie mit ”Ofentemperaturverteilungskarte” und ”Produkttemperatur-Tracking” doppelt kalibrieren.
Energieverbrauch und Kosten entstehen hier: Stufenkurve spart Zeit gegenüber Konstanttemperatur, aber Temperatursteuerung komplexer; Wärmerückgewinnung, zonale Temperatursteuerung senken Einzelenergie. Kexin New Materials simuliert bei Kundenproduktionslinienplanung Ofenlänge, Kettengeschwindigkeit, Temperaturzonen gemeinsam mit Rezepturfenster, um Entkopplung von ”Rezeptur kann Textur, Ausrüstung kann sie nicht” zu vermeiden.
XVIII. Qualitätskontrollmethoden
QC von Dekorbeschichtung mit kunstlerischen Mustern hat zwei Ebenen ”physikalisch-chemisch” und ”Aussehen”. Physikalisch-chemisch: Viskosität (FC4/Rotation), Feinheit, Festkörper, Dichte, Lagerstabilität (50℃ 7 Tage keine Gelierung/Schichtung), Trockenzeit, Haftung (Gitterschnitt), Härte (Bleistift/Shore), Schlagfestigkeit, Biegung, Salzsprühnebel, Wasserbeständigkeit, Chemikalienbeständigkeit – grundsätzlich Industrielack-Standard, aber mit Zusatz ”Texturstabilität”.
Aussehens-QC ist schwierig: Textur ist Mischung aus ”subjektiv+objektiv”. Objektiv: Mehrwinkel-Photometrie/Texturmeser, Konfokalmikroskop für Tiefe und Wellenlänge der Vertiefung; subjektiv: Vergleich mit Standardplatte (Grad A/B/C), einheitlicher Sichtwinkel und Beleuchtung (z. B. D65 Lichtquelle, 45° Beobachtung). Empfohlen: ”Kunden-Musterfreigabeplatte” als Schiedsgrundlage, jede Charge mit Freigabemuster vergleichen, bei Abweichung Linie stoppen.
Prozess-QC: Erstmusterbestätigung pro Schicht (Schichtdicke+Textur+Trocknung), Online-Dickenmessung, Trockner-Temperaturregistrierung, Verdünnungsmittel-Chargenprüfung. Statistische Prozesskontrolle (SPC) nimmt Schichtdicke und FC4 in Kontrollkarten, Texturfehlerrate von ”nachträglichem Aussortieren” zu ”vorheriger Steuerung”. Kexin New Materials führt ”Chargenrückstellung+Datenkarte” ein, bei Kundenbeschwerde Rückverfolgung zur spezifischen Charge Rezeptur und Prozessparameter.
XIX. Häufige Mängel und Gegenmaßnahmen
| Mangel | Ursache | Gegenmaßnahme |
|---|---|---|
| Hammertextur nicht sichtbar | Wenig Alupulver, dünner Film, langsame Verdunstung, niedrige Thixotropie | Alupulver erhöhen, Schichtdicke erhöhen, schnellere Verdunstung, Thixotropie zugeben |
| Textur durch Verlauf verschwunden | Niedrige Viskosität, unzureichende Thixotropie, dünner Film, viel langsames Lösemittel | Viskosität erhöhen, Thixotropie zugeben, Schichtdicke steuern, langsames Lösemittel reduzieren |
| Runzelrisse | Zu viel Runzelmittel, schnelles Aufheizen, zu dicke Schicht | Runzelmittel reduzieren, langsamer aufheizen, Schichtdicke senken |
| Runzeln ungleichmäßig | Ungleichmäßiges Spritzen, ungleichmäßige Ofentemperatur, Sauerstoffschwankung | Spritzen normieren, gleichmäßiger Ofen, Luftmenge stabilisieren |
| Oberfläche klebrig | Unzureichende Härtung, Trocknerungleichgewicht, niedrige Temp hohe Feuchte | Trocknung verlängern, Trockner anpassen, Umgebung verbessern |
| Farbton fleckig | Effektpigmentenschichtung, schlechter Verlauf, Alublättchenorientierung chaotisch | Dispergierung optimieren, Verlauf zugeben, Scherung stabilisieren |
| Nadelstiche/Blasen | Zu viel schnelles Lösemittel, Schichtdickensprung, Untergrundporen | Verdunstungsgradient anpassen, Schichtdicke steuern, Untergrund einebnen |
| Ungleichmäßiger Glanz | Lokale Ansammlung von Thixotropie-Mittel, ungleichmäßiger Klarlack | Thixotropie optimieren, einheitlicher Klarlack |
| Vergilbung | Epoxid/Alkyd wetterbeständig schlecht, zu viel Trockner, hohe Temperatur | Wetterbeständiges Harz wechseln, Trockner steuern, Ofentemperatur senken |
| Chargenfarbunterschied | Alupulver-Charge, Harzfarbton, Schichtdickenschwankung | Rohstoffe standardisieren, Schichtdickenregelkreis, Mustervergleich |
Fehlerbehebungsdisziplin: zuerst Schichtdicke und Trocknung fixieren, dann Rezeptur ändern, um Mehrfaktoränderung und Nicht-Zuordbarkeit zu vermeiden. Jedes Mal nur eine Variable ändern und dokumentieren ist Grundlage der Engineering-Vermarktung von Dekorbeschichtung mit kunstlerischen Mustern.
XX. Fallstudien zur Fehlerbehebung
Fall 1 (Hammertextur verschwunden): Eine Baumaschinenfabrik spritzte dunkelgrauen Hammerlack ”wie normale graue Farbe”. Prüfung: FC4 nur 18 Sekunden (niedrig), Schichtdicke 28 µm (dünn), Verdünnungsmittel von Arbeitern durch Schnelltrockner ersetzt. Gegenmaßnahme: FC4 auf 32 Sekunden, Schichtdicke auf 58 µm, vorgeschriebenes Verdünnungsmittel wiederherstellen und 0,2% pyrogene Kieselsäure zugeben. Nach Neuspritzen Flecken zurück. Lehre: Vor-Ort ”Eile” und wahloses Verdünnungsmittelwechseln ist der Hauptkiller.
Fall 2 (Runzelrisse): Eine Schaltschrankfabrik hatte nach Start von Tiefrunzellack 30% Risse. Kurvenprüfung: direkt 150℃ ohne Verkrustungsphase, Schichtdicke 75 µm. Gegenmaßnahme: 90℃/12 min Verkrustung + 140℃/20 min Ziehen, Schichtdicke auf 60 µm, Kobalt-Mangan-Gesamtmenge -20%. Risse null. Lehre: Aufheizkurve und Schichtdicke sind ”doppelte rote Linien” der Runzeln.
Fall 3 (Fleckig): Gehäuse eines Instruments hatte lokal dunkle ”Wolkenflecken” in Hammerlack. Ursache: Alupulver setzte im Behälter ab, ungleichmäßig gerührt, Pistolendruckschwankung. Gegenmaßnahme: Anti-Setz-Wachs, Rührwerk im Behälter, Druckregler + Online-Drucküberwachung. Lehre: bei Alusystemen ist ”gleichmäßige Dispergierung” häufiger übersehen als Rezeptur selbst.
Fall 4 (Lager-Gelierung): Kundenlager bei Sommer 40℃, Öffnen zeigte halbe Runzeln. Ursache: Trockner präoxidierte bei Heißlagerung. Gegenmaßnahme: temperaturkontrolliertes Lager + lichtgeschützt + FIFO, Lieferant kleine Verpackung. Lehre: Lieferkettentemperatursteuerung ist versteckter Ausfallpunkt.
XXI. Anwendung auf Baumaschinen und -geräten
Baumaschinen (Bagger, Lader, Betonpumpenausleger, Fräsen) sind Hauptgebiet von Hammerlack: Außeneinsatz, viele Schweißspritzer, stoßanfällig, Hammerlack deckt einmalig Untergrundunebenheiten ab, versteckt Kratzer, zeigt Haptik, dunkelgrau oder Baumaschinen-Gelb mit Hammertextur ist Klassiker. Bei Großteilen wie Auslegern meist Zweikomponenten-Polyurethan-Hammerlack, lufttrocknend oder niedrigtemperaturgehärtet, für Witterungsbeständigkeit, Zähigkeit und schnelles Tempo.
Auswahlpunkte: für Außen wetterbeständig Acryl/Polyurethan-System; mit Epoxidgrundierung für Korrosionsschutz; Schichtdicke Mittel-Grobhammer 50–65 µm für Abdeckung/Kosten; an belasteten Teilen wie Auslegern Flexibilität der Beschichtung achten (zu hart/spröde vermeiden). Kexin New Materials liefert Hammerlacksysteme an viele Baumaschinenfabriken im Raum Foshan, Erfahrung: ”Texturstil, Schichtdickenfenster, Trocknungs/Lufttrocknungskurve” als kundenspezifische SOP binden, um ”künstlerischen Effekt” in ”chargenkonsistentes lieferbares Aussehen” zu wandeln.
Wartungsseite: Hammerlackoberfläche schmutzbeständig, leicht abwischbar, Kratzer unsichtbar, senkt Optikbeschwerden in Garantiezeit; aber tiefe Kratzer zeigen Untergrund, Nachlackieren nötig – Nachlackierstelle Textur schwer identisch mit Original, daher ”Reparaturset + Anleitung” empfohlen.
XXII. Anwendung in Schaltgeräten
Schaltschränke, Elektrogehäuse, Schaltanlagen nutzen meist Runzellack: runzlige Oberfläche matt, nicht reflektierend, griffig, Fingerabdrücke und Staub unauffällig, pflegeleicht; zudem ableitfähig kombinierbar (Elektrosicherheit). Runzellack an Innenanlagen hat niedrige Wetteranforderung, Alkyd/Epoxid-System genügt, Kosten kontrollierbar.
Prozesspunkte: Schalteile meist dünnes Stahlblech, Vorbehandlung Phosphatierung/Elektrotauchlack optimal; Runzellack 40–60 µm, Stufentrocknung; an Kühlkörpern achten, dass Lack Wärmeabgabe nicht behindert (Textur erhöht Oberfläche, leicht kühlend, aber zu dick isoliert). Ableitfähiger Runzellack muss Widerstand regeln (meist 10^6–10^9 Ω·cm), durch leitfähige Füllstoffe (leitfähige Ruße, Metallpulver) und Rezeptur, ohne Textur zu brechen.
Kexin New Materials entwickelte für Elektroausrüstungskunden ”Epoxidrunzel + ableitfähig” Integrationssystem, durch Kontrolle von Füllstoffform und -gehalt erreicht es bei erhaltener Runzelform antistatische Werte, eingesetzt in mehreren Schaltprojekten.
XXIII. Anwendung auf Handwerkzeugen
Handwerkzeuge (Schraubenschlüssel, Zangen, Wagenheber, Elektrowerkzeuggehäuse) nutzten früher viel ölhaltigen Runzellack, stark geruchsbelastet, Korrosion mäßig. Heute Umstieg auf Epoxid/Polyurethan für Korrosion und Haptik. Werkzeuglack muss abriebfest, schweißbeständig, ölbeständig, haftstark, Runzel/Hammer bietet Rutschfestigkeit und Haptik, typisch ”funktional+ästhetisch”.
Prozess: Werkzeuge meist Kleinteile, große Stückzahl, geeignet Tauch/Gießbeschichtung + Gestellhärtung, oder automatische Spritzlinie; auf Lackfreie Zone an Aufhängung achten, Nachlackieren und Rostschutz. Farbe neben klassisch Schwarz, Rot, Blau auch farbiger Hammerlack (Blauhammer, Grünhammer) für Markenerkennung.
Kostensensibilität ist Merkmal der Werkzeugbranche, daher Abwägung zwischen ”Harzklasse, Schichtdicke, Ausbeute”: mittleres Alkyd/Epoxid lufttrocknend senkt Ausrüstungsinvest, deckt Untergrund durch Schichtdicke und Textur, Ausbeute für Kosten.
XXIV. Anwendung auf Instrumenten und Messgeräten
Gehäuse von Instrumenten und Messgeräten (Durchflussmesser, Steuergeräte, Analysatoren) legen Wert auf Ästhetik und Fehlerabdeckung, Hammer/Runzel beide gängig. Instrumente meist innen, klein, fein, tendieren zu ”Feinhammer/Feinrunzel” für hochwertigen Look; zudem fingerabdruckbeständig, reinigungsmittelbeständig, niedriger Glanz nicht blendend.
Materialien bevorzugen mehrfach Acryl-/Epoxid-Feinstruktursysteme, Filmdicke eher dünn (35–50 µm) zur Erhaltung der Details; bei Geräten mit Displays darf der Lackfilm die Montagespalten nicht beeinträchtigen. Hochwertige Instrumente verwenden auch „Hammerfinish + Klarlack“, um Wetterbeständigkeit und Haptik zu verbessern. Kexin New Materials lieferte einmal für einen Hersteller von Prüfgeräten eine zonenweise Beschichtungslösung mit „mattem feinem Hammerfinish + lokalem Hochglanz-Logo-Bereich“, um Markenerkennung und insgesamt dezentes Erscheinungsbild auszubalancieren.25. Anwendungserweiterung in andere Branchen
Die Anwendung von Dekorationsstrukturlacken greift weiter aus: Feuerlöschgeräte (mattes rotes Runzel, wetterbeständig + erkennbar), Fitnessgeräte (farbiges Hammerfinish, rutschfest und schweißbeständig), Landmaschinen (grobes Hammerfinish zur Rostüberdeckung und Wetterbeständigkeit), Gehäuse für Kommunikationsgeräte (dunkelgraues Runzel, entspiegelt und nicht reflektierend), Militär/Sonderausrüstung (Tarnstruktur + Funktionsüberlagerung), Metallteile für Möbel (künstlerisches Hammerfinish, dekorativ). Das Merkmal „Mängelüberdeckung + Haptik + funktional stapelbar“ macht sie im mittleren Metall-Dekorbereich nahezu unersetzlich.
Die Richtung der Funktionsüberlagerung verdient besondere Beachtung: ableitfähig, antibakteriell, chemikalienbeständig, hitzebeständig, flammhemmend – den „Dekorationsstrukturlack“ zum „Funktionbeschichtung“ aufwerten. Beispielsweise hammerfinishlack für Lebensmittelmaschinen mit Reinigungsbeständigkeit, runzellack für Laborgestelle mit Reagenzienbeständigkeit. Solche Sonderanfertigungen sind Wachstumsfelder für Fabriken wie Kexin New Materials mit Rezepturentwicklungsfähigkeit.
26. Kosten und Lieferkette
Kostenstruktur von Dekorationsstrukturlacken: Harz (größter Anteil, 30%–50%), Aluminiumpulver/Effektpigmente (Hammerfinish deutlich), Lösemittel, Hilfsmittel, Füllstoffe. Ein Kostensenkungsirrtum ist „Harzqualität kürzen“ – dies opfert physikalische Eigenschaften und Strukturbildungsfenster, führt stattdessen zu sinkender Ausbeute und insgesamt höheren Kosten. Bessere Kostensenkung liegt in: gezielter Aluminiumpulverbeschaffung (festgelegte Spezifikation und Charge), lokaler Lösemittelersatz (Beibehaltung des Gradienten), Ausbeuteverbesserung (Wiederholarbeit senken), Filmdickengrenze nach unten (Verbrauchssenkung bei Erhalt der Struktur).
Risikopunkte der Lieferkette: Aluminiumpulver schwankt durch Aluminiumpreis und Beschichtungsprozess; Trocknungsmittel-Metallseifen durch umweltbedingte Produktionsbeschränkungen; Spezialhilfsmittel importabhängig. Empfehlung: Mechanismus „Doppel-Lieferant + Sicherheitsbestand + Chargen-Musterarchivierung“ aufbauen. Die Temperaturkontrolle in der Lagerung (siehe Abschnitte 7, 20) wird oft unterschätzt, ist aber versteckte Kosten für Chargenstabilität. Kexin New Materials beliefert Kunden über lokale Chemie-Zulieferer in Foshan und stabile Rohstoffkanäle mit terminlich kontrollierbaren Hammer-/Runzelsystemen und fixiert im Angebot ein „Filmdicke – Ausbeute – Stückpreis“-Kopplungsmodell, um späteren Streit über Filmdicke zu vermeiden.
27. Umweltschutz und Sicherheit (VOC, Arbeitssicherheit)
Lösemittelhaltige Dekorationsstrukturlacke haben hohe VOC, stehen bei verschärftem Umweltschutz vor Nutzungsbeschränkung. Konformitätspfade: high-solid (Festkörper ≥70%, Lösemittel senken), Wasserbasis (siehe 28), UV/Pulver (Strukturbildung schwer, in Forschung), sowie VOC-Erfassung und -Verbrennung (RTO). Unternehmen müssen sich an örtliche „Technische Anforderungen an Beschichtungsprodukte mit niedrigem flüchtigem organischem Verbindungsgehalt“ halten.
Arbeitssicherheit: Aluminiumpulverstaub brennbar/explosiv, Lagerung und Dosierung benötigen Explosionsschutz, Erdung, Konzentrationskontrolle; Lösemitteldämpfe brennbar, Werkstattlüftung und Brandarbeit-Management strikt; Trocknungsmittel-Metallseifen teils cobalthaltig (CMR-Stoff), benötigen MSDS-Kontrolle und Kontaktschutz. Wasserbasis senkt zwar VOC, aber wasserbasierte Aluminiumpulverbehandlung und Abwasser benötigen gesondertes Management.
Grüne Transformation ist nicht „Wasser wechseln und fertig“, sondern Systemprojekt aus Rezeptur – Prozess – Ausrüstung – Konformität. Kexin New Materials entwarf neue Produktionslinien nach niedrigem VOC und Arbeitsgesundheitsmanagement, bietet Kunden Konformitätsunterlagen (Prüfberichte, SDS, VOC-Kalkulation für Applikation) und senkt deren Umweltprüfungsrisiko.
28. Transformation zur Wasserbasis
Die Wasserbasis-Umwandlung von Dekorationsstrukturlacken ist ein harter Brocken der Branche. Schwierigkeiten: hohe wässrige Oberflächenspannung, Aluminiumpulver reagiert leicht mit Wasser zu Gas und Schwärzung, Verdunstungsrhythmus komplex mit Wasserphase gekoppelt, enges Strukturbildungsfenster. Durchbrüche in drei Punkten: ① silikon-/siliciumdioxid-beschichtete wässrige Aluminiumpasten, Wasserphase isolieren, stabile Dispersion (Details siehe wässrige Aluminiumpaste und wässrige Metallfarbe); ② spezielle wässrige Runzel-/Spannungshilfsmittel, Oberflächenspannungsdifferenz neu aufbauen; ③ Backkurve neu gestalten (wässrig benötigt längeres Flash-Off zur Entlüftung, dann Temperaturanstieg).
Wässriges Hammerfinish erreicht derzeit bei Inneninstrumenten, Gehäusen nahezu lösemittelhaltige Wirkung; bei Außenbaumaschinen wegen Wetterbeständigkeit und Strukturstabilität noch in der Anlaufphase. Runzel-Wasserbasis ist relativ leichter (oxidativ zu thermohärtend/hilfsmitteltyp geändert), aber Entspiegelung und Haptik neu einzustellen. Kostenmäßig wässrig derzeit höher (beschichtete Aluminiumpaste teuer, Ausrüstungsumbau), langfristig durch Politik und Kohlenstoffbeschränkung fallend.
Kexin New Materials hat bei wässriger Aluminiumpulverbehandlung und wässrigen Dekorlacken Probeproduktionslinien aufgebaut, Ziel ist, bei Beibehaltung der „Hammerpunkt/Falte“-Sprache VOC unter wässrigen Standard zu senken und Kunden im Außenbereich Konformitäts-Upgrade-Pfad zu reservieren.
29. Standards und Normen
Dekorationsstrukturlacke überspannen viele Normen, Auswahl und Abnahme erfordern „Puzzeln“: allgemeine Basis siehe GB/T Industrielack-Allgemeinmethoden (Viskosität, Haftung, Bewitterung etc.); Korrosionsschutz-Paket siehe ISO 12944 (Schutzbeschichtungssysteme), GB/T 9276 etc.; Sicherheitskonformität siehe niedrige VOC-Grenzwerte, GB 30981 (VOC Industrie-Schutzbeschichtung), EU-Label (z.B. Cobalt CMR-Kennzeichnung); Branchenanwendung siehe Bau-/Elektrogeräte-eigene Beschichtungsnormen.
Textur selbst wird derzeit meist durch „Unternehmensstandard + Musterarchiv“ schiedsgerichtlich geregelt, auf nationaler Normenebene noch keine einheitliche Texturgrade. Empfehlung an Kunden und Lieferanten im Vertrag zu vereinbaren: Texturstil-Muster, Filmdickenfenster, Strukturgleichmäßigkeitsgrad, Chargenkonsistenz-Toleranz, Streit-Reproduktionsmethode. „Subjektive Textur“ als „abnahmefähige Klausel“ zu schreiben, ist Schlüssel zur Streitvermeidung. Kexin New Materials liefert bei Übergabe Textur-Musterkarte und entsprechende Prozessparameterkarte als Abnahmebasis beider Seiten.
30. Digitalisierung von Farbe und Rezepturmanagement
Die „Digitalisierung“ von Dekorationsstrukturlacken hat zwei Ebenen: Farbdigitalisierung und Rezeptur/Prozess-Digitalisierung. Bei Farbe, wegen Textur-Einfluss auf Lichtreflexion, normale Farbdifferenzgeräte leicht fehlurteilend, benötigen multiwinkel (inkl. Texturoberfläche) oder „Farbdifferenz + Texturgerät“-Kombination, mit fixierter Beobachtungsgeometrie und Lichtquelle; kundenspezifisches Farbarchiv und Muster-Spektraldatei aufbauen.
Rezepturmanagement: LIMS/Rezeptursystem nutzen, um Charge-Nummern von Harz, Aluminiumpulver, Hilfsmitteldosierung, Viskosität, Filmdicke, Ofenkurve zu protokollieren, rückverfolgbare Datenkette bilden; mit DOE-Software (Versuchsplanung) Faktorenanalyse, Entwicklungszyklus neuer Stile verkürzen. Prozessdigitalisierung bedeutet, Spritzparameter, Kettengeschwindigkeit, Temperaturzonen an MES anzuschließen, „strukturrelevante Variablen“ Echtzeit überwachen, mit SPC Fehlerrate kontrollieren.
Bei Mehrstandort/Mehrkunden verhindert Cloud-Rezepturbibliothek + Rechtemanagement „Meister kündigt und nimmt Rezeptur mit“. Kexin New Materials lagert reife Stile von Dekorationsstrukturlacken als kundenspezifische Rezepturkarten (mit Rohstoff-Ersatzliste und Notfall-Fehlerbehebungstabelle), sichert Lieferstabilität und senkt Personenabhängigkeit.
31. Projektauswahl-Checkliste
Checkliste für Ingenieure und Einkauf (in Anforderungsdokument kopierbar):
- Nutzungsumgebung: Innen/Außen? Korrosionsgrad? Temperaturbereich? Bestimmt Harz und Filmdicke.
- Textursprache: Hammerfinish oder Runzel? grob/fein/tief/flach? farbig oder metall? Stil-Muster festlegen.
- Substrat und Vorbehandlung: Stahl/Guss/Kunststoff? passende Grundierung (Epoxid/Kunststoffgrund)? Mängelüberdeckungsuntergrenze?
- Applikationsart: Spritzen/Gießen/Elektrostatisch? manuell/automatisch? Produktionstakt?
- Filmdickenfenster: Trockenfilm-µm Ziel und Toleranz, in Abnahme schreiben.
- Backkurve: Stufenparameter (Hautbildung Temp/Zeit, Auseinanderziehen Temp/Zeit), mit Ofentemperaturmesser messen.
- Viskosität-SOP: FC4 Sekunden + Verdünner-Vorgabe + Temperaturkorrektur.
- Funktionsüberlagerung: ableitfähig/chemikalienbeständig/hitzebeständig/antibakteriell? Indikatoren auflisten.
- Umweltkonformität: VOC-Grenzwert, Niedrig-VOC- oder Wasserbasis-Route? Prüfbericht und SDS nötig.
- Abnahmestandard: Textur-Mustergrad, Farbdifferenztoleranz, Chargenkonsistenz, Streit-Reproduktionsprozess.
- Lieferkette: Lieferzeit, Sicherheitsbestand, Doppellieferant, Lager-Temperaturkontrollanforderung.
- Reparaturlösung: Nachlackierverfahren und Strukturabweichungserwartung, Reparaturset bereithalten.
Diese Checkliste vor die Angebotsphase zu setzen, reduziert späteres „Ware nicht wie bestellt“ stark.
32. Häufige kognitive Irrtümer
Irrtum 1: „Strukturlack einfach draufspritzen, schon Struktur“. Falsch. Struktur ist Schmal-Fenster-Design, Filmdicke/Viskosität/Ofenweg eines außerhalb = Fehlschlag.
Irrtum 2: „Mehr Aluminiumpulver, deutlichere Struktur“. Überschuss senkt eher ab, überdeckt zu stark, verwischt Struktur, und Kosten sowie Absetzrisiko steigen.
Irrtum 3: „Runzel desto tiefer desto schöner“. Zu tief leicht rissig, schmutzfangend, rau, Elektrogeräte eher feine Runzel.
Irrtum 4: „Verdünnerwechsel egal“. Falsch, Verdunstungsgradienten-Chaos ist vor Ort Übeltäter Nr.1 (siehe Fall 1).
Irrtum 5: „Wasserbasis ist Umweltsache erledigt“. Wasserbasis benötigt beschichtete Aluminiumpaste, Abwasser und Ausrüstungsumbau, ist Systemprojekt (siehe 28).
Irrtum 6: „Orangenhaut = Hammerfinish“. Orangenhaut ist unkontrollierter Defekt, Hammerfinish ist kontrolliertes Design, Mechanismus und Aussehen verschieden.
Irrtum 7: „Textur nicht in Vertrag schreiben“. Subjektives nicht quantifiziert = Streit, muss Muster + Klausel (siehe 29).
33. Fähigkeitspositionierung von Kexin New Materials
Kexin New Materials (kexinMaterials) in Foshan, für Industriekunden wie Baumaschinen, Elektrogeräte, Werkzeuge/Instrumente, bietet Dekorationsstrukturlack-„Rezepturentwicklung – Musterung/Musterarchiv – Serienlieferung – Vor-Ort-Fehlerbehebung“ integriert. Drei Fokusfähigkeiten: erstens Harz – Effektpigment – Hilfsmittel synergische Rezepturbibliothek, abdeckend Alkyd/Epoxid/Acryl/Polyurethan-Mehrfachsysteme und grob/mittel/fein Hammer, fein/mittel/tief Runzel Mehrfachstile; zweitens Texturstil, Filmdickenfenster, Back-/lufthärtende Kurve als kundenspezifisches SOP binden, Batch-Konsistenz erreichen; drittens Niedrig-VOC- und Wasserbasis-Reserve, für Kunden Konformitäts-Upgrade reservieren.
Typischer Kundenwert: Auswahl- und Musterungszyklus verkürzen (mit reifer Matrix Zielstil schnell annähern), Fehlerrate senken (Filmdicke-Closed-Loop + Muster-Schiedsgericht), Konformitätsrisiko meiden (Prüfbericht + SDS + Kalkulation). Im reifen Chemie- und Ausrüstungsbau-Cluster Foshan wird solch „nah, anpassbar, rückverfolgbar“ Lieferfähigkeit pragmatische Wahl für mittlere/höhere Dekorationsstrukturlacke.
34. Ausblick
Nächster Schritt von Dekorationsstrukturlacken: „Struktur gleich Funktion, Grünung, Digitalisierung“ drei Linien parallel. Struktur gleich Funktion: auf Runzel/Hammerpunkt ableitfähig, antibakteriell, chemikalienbeständig, hitzebeständig stapeln, sogar Struktur selbst für Hydrophobie/Akustik/Taktik nutzen. Grünung: high-solid Verbreitung, Wasserbasis von Innen nach Außen, UV/Pulver-Struktur-Erforschung, mit VOC-Governance und Kohlenstoffbeschränkung. Digitalisierung: Rezeptur – Prozess – Qualität voll datenmäßig, AI für DOE und Fehlerbehebung, Textur auch „messbar, vorhersagbar, rückverfolgbar“.
Für Hersteller wie Kexin New Materials, Wettbewerb steigt von „kann Struktur“ zu „Struktur stabil, konform, anpassbar, rückverfolgbar“. Wer zuerst Dekorationsstrukturlack von „Meisterhandwerk“ zu „Datenprodukt“ macht, hält Initiative nächste Phase Industrie-Dekorbeschichtung. Für Nutzer: Textur früh in standardisierte Abnahme und Lieferkettenmanagement einbinden, damit „Kunsteffekt“ wirklich zu „lieferbares, replizierbares Asset“ wird.
Häufige Fragen (FAQ)
Q1: Welcher deckt Mängel besser, Hammerfinish- oder Runzellack?
Hammerfinishlack durch Aluminiumflecken + Vertiefung deckt Schweißnarben, Kratzer am Substrat am gründlichsten, Baumaschinen erste Wahl; Runzellack Falte flacher, Mängeldeckung etwas geringer aber feinere Haptik. Beide decken viel stärker als Flachlack. Bei extrem schlechtem Substrat (tiefe Poren, große Schweißwülste) vor jeder Strukturlack Spachtel glätten, Strukturlack deckt nur „flache“ Mängel.
Q2: Warum zeigt mein Hammerfinishlack beim Spritzen keine Struktur?
Meist zu dünner Film oder zu langsames Lösemittel verdunstend zu Fließen. Erst Filmdicke erhöhen, schnellverdunstendes Lösemittel erhöhen, Aluminiumpulver-Dosierung und Spezifikation prüfen, dann Thixotropie mangelnd, Verdünner falsch gewechselt prüfen. Empfehlung nach „feste Filmdicke → Viskosität → Aluminiumpulver → Thixotropie“ Einzelvariablen prüfen, jedes Änderung notieren.
Q3: Was ist mit Runzellack-Riss?
Runzelmittel überschüssig, Ofen zu schnell heiß, oder Filmdicke zu groß reißt. Runzelmittel senken, Stufenaufheizung (erst Haut dann auseinander), Filmdicke kontrollieren löst meist. Wenn noch rissig, Cobalt-Mangan-Verhältnis prüfen, Werkstück lokal überhitzt (Ofenluft direkt) prüfen.
Q4: Kann Hammerfinishlack farbig gemacht werden?
Ja. Mit farbigen Effektpigmenten (Bronzepulver, farbiges Perlglanz) oder transparenter Farbpaste über Aluminiumpulver, macht Goldhammer, Grünhammer, Blauhammer etc., Mechanismus gleich. Bronze leicht oxidierend verfärbend, Außen/hochfordernd braucht wetterfestes Harz oder Klarlack; Perlglanz als Akzent sicherer.
Q5: Braucht Dekorationsstrukturlack Grundierung?
Empfohlen. Strukturlack film dick, direkt leicht Haftung oder Rostschutz mangelnd; Metall mit Epoxidgrund, Kunststoff mit Kunststoffgrund, Korrosion und Haftung zusammen. Schwer-Korrosionsschutz (Außenmaschine, Küste) unbedingt „Epoxidgrund + Strukturlack“, Grund nicht sparen.
Q6: Warum schwer wässriger Hammerfinishlack?
Wässrig hohe Oberflächenspannung, Aluminiumpulver leicht reagierend, Verdunstungsrhythmus mit Wasserphase komplex, enges Strukturfesterfenster. Braucht silikonbeschichtetes Aluminiumpulver + spezielles Runzel/Spannungshilfsmittel, Backkurve neu (längeres Flash-Off). Derzeit Inneninstrument, Gehäuse machbar, Außen noch Anlauf.
Q7: Kann Texturstil customisiert werden?
Ja. Durch Aluminiumpulver-Spezifikation, Filmdicke, Lösemittelgradient, Harzviskosität vier Faktoren kombiniert, grob/fein, tief/flach, großblumig/kleinblumig customisierbar, erst Texturmuster bestätigen. Komplexstil (z.B. Zonen-Hochglanz) braucht customisierten Beschichtungsprozess, Lieferung mit Musterkarte.
Q8: Was bei Filmdicke schlecht kontrolliert?
Zu dünn keine Struktur, schlechte Deckung; zu dick Läufer, Struktur verklebt matschig, Runzel rissig, Kostenverschwendung. Empfehlung Nassfilmkamm + Trockenfilmdickenmesser doppelt, Automatiklinie Dicken-Closed-Loop. Filmdickenfenster in Abnahmestandard schreiben spart mehr als nachträglich Ausschuss.
Q9: Darf vor Ort Verdünner beliebig wechseln?
Absolut nicht. Verdünner bestimmt Verdunstungsgradient, wilder Wechsel chaotisiert Strukturrhythmus, vor Ort Ausfallquelle Nr.1 (siehe Fall 1). Muss Rezeptur-Verdünner nutzen, nach Zugabe Ford-Becher neu messen und Probespritzen. Winter/Sommer Temperaturunterschied braucht Korrekturtabelle, nicht Gefühl.
Q10: Gibt nationale Texturgrad-Norm für Dekorationsstrukturlack?
Derzeit Texturgrad meist durch „Unternehmensstandard + Muster“ schiedsgerichtlich, nationale Norm keine einheitliche Texturklasse. Empfehlung Vertrag Texturmuster, Filmdickenfenster, Gleichmäßigkeitsgrad, Chargen-Toleranz, Streit-Reproduktion vereinbaren, subjektives quantifizieren, Streit meiden.
Q11: Kann Kexin New Materials customisierte Dekorationsstrukturlacke?
Ja. Kexin New Materials (kexinMaterials) in Foshan bietet von Rezepturentwicklung, Musterung/Musterarchiv bis Serienlieferung und Vor-Ort-Fehlerbehebung integriert, abdeckend Alkyd/Epoxid/Acryl/Polyurethan-Mehrfachsysteme und viele Hammer/Runzel-Stile, mit Niedrig-VOC- und Wasserbasis-Reserve, kann für Baumaschinen-, Elektro-, Werkzeug-/Instrumentkunden spezifisches SOP customisieren.
Erweiterte Lektüre
- Metall-Flacklack-Filmbildungsmechanismus und Aluminiumpulver-Orientierung — Aluminiumblatt-Orientierung verstehen, ist Hammerfinish-„Fleck“-Basismechanismus.
- Spritz-Chrom-Imitation/Vakuum-Beschichtung-Ersatz Metallbeschichtung — wenn „echteres Metall“ statt „Strukturmetall“ gewünscht, Vergleichsroute.
- Wässrige Aluminiumpaste und wässrige Metallfarbe — Aluminiumpulver-Behandlungsbasis für Dekorationsstrukturlack-Wasserbasis.