ハンマートーン塗料としわ塗料は総称して「美術模様塗料」または「模様塗料」と呼ばれ、配合と工程によりSurfaceの微小な起伏を意図的に作り出し、独特の装飾性と機能性を得る一類の工業塗料である。これらは鏡面のような平滑さを求める一般的な工業ペイントとは逆で:普通のペイントはオレンジピールやしわを嫌うが、ハンマートーン塗料/しわ塗料はまさに「模様」を売りにする。この種の塗料は、工程機械、配電盤、工具設備、計装機器の外装に極めて一般的であり——下地の欠陥や溶接痕を隠すだけでなく、質感を高め、滑り止め、耐汚染、傷を隠す効果があり、工業美学と実用主義の融合体である。
材料科学の視点から見ると、美術模様塗料の本質は「Surface張力と硬化収縮の精密なプログラミング」である。普通の塗料工程はSurface欠陥の排除に腐心するが、美術模様塗料はこれらの欠陥を意図的に誘発し、制約し、Curingして、再現性があり量産可能な装飾言語とする。この逆転の発想が、その配合と工程が常規の塗料と大きく異なることを決定づける:常規のSystemでは「事故」にあたるオレンジピール、クレータ、しわが、美術模様塗料では逆に精密に制御されなければならない。この点を理解することが、本稿の全内容を読み解く前提である。
産業史から見ると、しわ塗料は早くも20世紀初頭のOil-BasedアルキドSystemにさかのぼり、当時はコバルト・マンガン乾燥剤によりMetal小物(照明器具、計器、文房具)に「レトロなしわ」を作って欠陥隠しと装飾とした;ハンマートーン塗料は非浮遊性アルミ粉とSurface張力調整技術の成熟に伴い興起し、第二次世界大戦後に機械と電気外装へ広く用いられた。両者は「欠陥で美を造る」という理念の下で美術模様塗料の一族を成し、樹脂工業(エポキシ、アクリル、ポリウレタン、ポリエステル)の進歩とともにWeather-Resistant性、耐薬製製製品性、自動化の境界を絶えず広げてきた。今日、それはもはや「低級な欠陥隠しペイント」ではなく、工業デザインにおける成熟した「触覚—視覚」言語である。
Kexin New Materials(広東)有限公司(kexinMaterials)は仏山に位置し、工業顧客向けの塗料メーカーであり、美術模様塗料の樹脂—効果顔料の協奏、工程機械と電気設備外装の配套分野で成熟した配合と量産納入の実績を持つ。本稿はハンマートーン塗料としわ塗料の機構、原材料、配合、Application、製製製品質管理と応用を徹底解説し、エンジニアが選定とトラブルシューティングで遠回りしないよう助け、また調達とプロジェクト管理担当者が実行可能な検収基準を構築するための参考とする。
一、ハンマートーン塗料としわ塗料とは何か
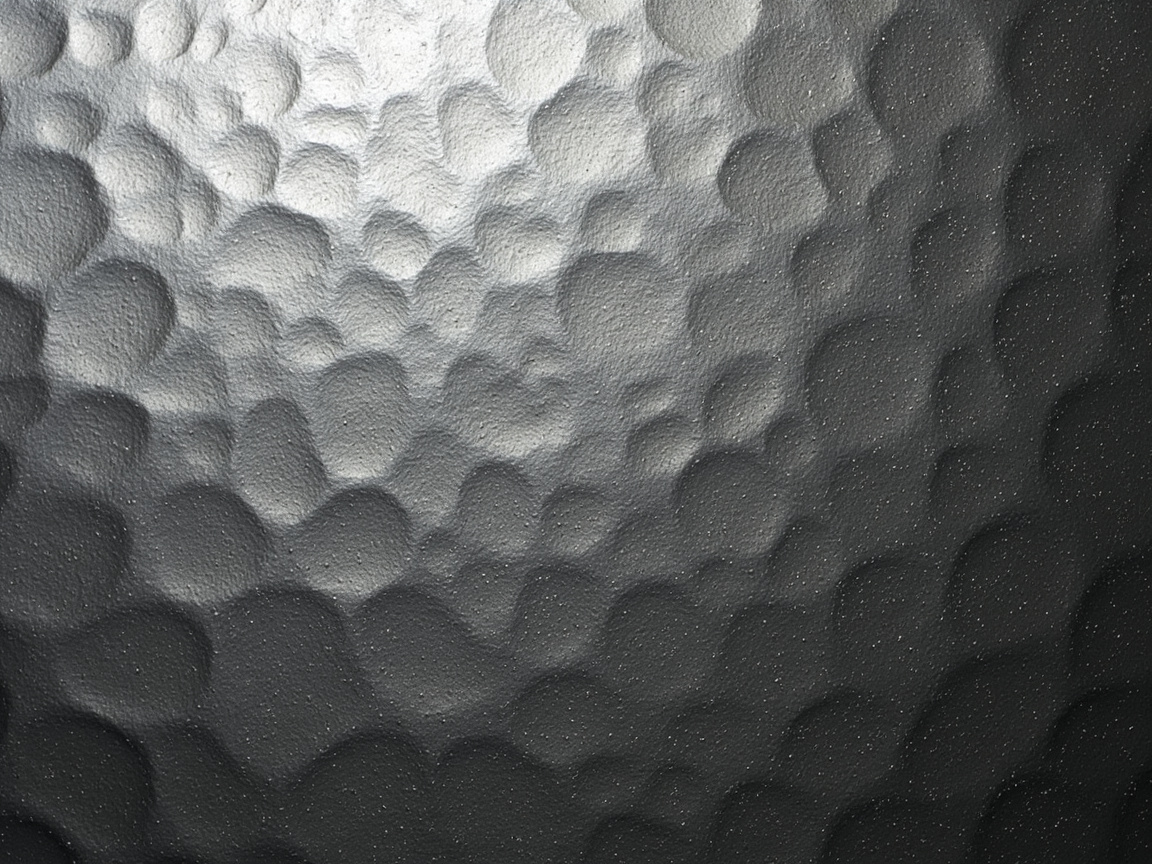
ハンマートーン塗料(hammer-tone finish)のSurfaceは、鉄槌でMetalを叩いた後に残る密集した小さな凹み模様を呈し、無数の微型ハンマー印のような観感からこの名がある。通常、非浮遊性アルミ粉(または雲母、ステンレス粉)がMetal斑点の「核」をProvidesし、さらにSurface張力差が塗膜を引っ張って凹凸を作る。しわ塗料(wrinkle finish、起皱漆、橘纹漆の一分支とも呼ばれる)のSurfaceは均一で細密なしわまたは亀裂状態態態の起伏であり、乾いた河床や老人の皮膚のようである。両者とも「制御された不平整」でテクスチャを作るが、模様を成す物理的機構は異なる:ハンマー紋は張力駆動の不均一流動であり、しわは硬化収縮の非同期による表皮のしわである。
厳密に区別すべきは:しわ塗料の「しわ」は塗料自身の化学/物理収縮によって生じるもので、設計目標である;一方、普通のペイントの「オレンジピール」はApplication不Good好好やレオロジー失控による欠陥で、排除すべきものである。美術模様塗料の模様は設計され、再現可能で、ロット安定性のあるものであり、オレンジピールは制御不能で、ランダムで、排除すべきものであり、両者は方向が逆で本質が異なる。工学的には「橘纹漆」も美術模様塗料の一族に含めることが多いが、その成紋はハンマー紋としわの間にあり、チクソ+早揮発の堆積でオレンジの皮状態態態の起伏を作り、機構はハンマー紋側に近い。
視覚言語として、ハンマー紋は「Metalの斑、荒々しさ、力強さ」に偏り、工程機械、重型設備に適し;しわは「繊細、つや消し、手触りの厚み」に偏り、計器、配電、レトロ装飾に適する。顧客が選定する際は多く先に「どちらの質感にするか」を決め、それから逆算して機構と配合を導くが、これは先に「どの樹脂を使うか」を問うより科学的である。
二、ハンマー紋の形成機構
ハンマー紋のコア機構は「Surface張力差駆動の不均一流動」である。Wet Filmの中で、効果顔料(アルミ片)は局所的に濃縮し、その箇所のSurface張力を変化させる;同時に溶媒が膜Surfaceとアルミ片の縁から不均一に揮発し、Surface張力勾配を生む。Surface張力の低い領域は周囲の高張力領域に「引っ張られ」、局所的な凹陷を形成する;アルミ片はテクスチャの視覚的アンカーとして、凹陷をMetal斑点のハンマー印観感に呈する。要するに:アルミ片が「点」を定め、張力差が「凹」を定め、溶媒揮発が「リズム」を定める。この三者が結合し、ハンマー点の疎密、深さ、立体感を決定する。
レオロジーの観点から、ハンマー紋のWet Filmは指触乾燥前に一定の降伏値とチクソ性を保ち、張力で引き出された凹陷が重力と自己流動で再びレベリングしないようにしなければならない。Systemが薄すぎ、チクソが低すぎると、張力が膜を引き凹ませた後、膜がゆっくり平滑性し、最終的に模様が消えアルミ粉だけが残る;Systemが濃すぎ、チクソが高すぎると、膜が引っ張られず、模様が出ずつや消し平面になる。したがってハンマー紋配合の「リアルタイムレオロジー」への要求は普通のペイントよりはるかに高い——求めるのは「成紋に足る流動性と、紋を锁するに足る粘性」の狭いウィンドウである。
ハンマー紋の疎密と深さは多重の要因で制御される:アルミ粉の粒径が粗く、使Coverageが多いほど斑点は明瞭になり;溶媒の揮発が早く、Surface張力差が大きいほど凹陷は深く;Film Thicknessが大きいほど模様の立体感は強まるが細密感を失う可能性がある。配合者はこの三者の組み合わせで、「粗锤」「細锤」「大花」「小花」などの異なる風格を作る。実践では少量のシリコーン系Surface張力調整剤を導入し、意図的に「低Surface張力点」を作り、凹陷をより鋭利に、斑点の縁をより明瞭にする。
三、しわ塗料の形成機構
しわ塗料の模様は「成膜過程における制御された収縮起皱」に由来する。典型的な経路は二つある。一つは酸化重合起皱:初期のしわ塗料はOil-Based/アルキドSystemを用い、Surface酸化を促進するMetal石鹸乾燥剤(コバルト、マンガン、カルシウム、亜鉛石鹸の複合など)を加え、表層の酸素吸収架橋が内層よりはるかに早く、表層が先に皮を結び、内層が後から硬化収縮し、皮が内部に引き出されてしわになる。もう一つは熱可塑性/熱硬化性起皱:樹脂のガラス転移Temperature差または架橋速度差により、表層と内層が乾燥/硬化時に体積収縮の不一致を生じて起皱する。現代のしわ塗料は変性樹脂+専用起皱助剤でしわの尺度を制御することが多く、初期Oil-BasedSystemの臭気と黄変を避ける。
いずれの経路でも鍵は「表層と内層の硬化/収縮の非同期」である:同期すればしわがない(膜全体が均一収縮)、差が大きすぎれば割れる(表皮が破られる)、ウィンドウを正確に合わせる必要がある。酸化重合型は酸素濃度、Temperatureに極めて敏感で——焼き窯の風量、工件の配置Density、昇温リズムがしわの形態を変え、これが同じ配合が異なる工場で模様が「変わる」理由である。熱硬化/熱可塑型は樹脂選定と硬化剤配合比により依存し、酸素干渉が小さく、自動ラインに適する。
補足すべきは、しわの「尺度」(波長と振幅)はFilm Thickness、収縮差、表層強度の三者で決まることである。膜が厚く、収縮差が大きく、表層が靭いほど、しわの波長は長く、深く;逆なら細密である。工学的には「先低温で皮を結ばせ、再度段階昇温で引き離す」焼き付け曲線でこのウィンドウを安定させることが多い、詳細は第十五節を参照。
四、主要原材料総覧
美術模様塗料の原材料Systemは六つの機能モジュールに分解できる:
- 樹脂:ハンマー紋塗料は短油アルキド、アクリル、エポキシまたはポリウレタン変性樹脂を多く用い;しわ塗料は伝統的にアルキド/フェノールを用い、現代はエポキシ、ポリエステル、UV Systemを用いる。樹脂は成膜物性(付着性、Weather-Resistant性、耐薬製製製品性)と成紋ウィンドウを決定する。
- 効果顔料:非浮遊性アルミ粉はハンマー紋の「斑点核」;雲母、銅金粉、ステンレス粉でカラーまたは特殊ハンマー紋を作ることもある。
- 起皱剤/乾燥剤:Metal石鹸複合物(しわ塗料酸化型);または専用シリコーン系、フッ素系助剤でSurface張力を調整(ハンマー紋型)。
- 填料:タルク、硫酸バリウム、炭酸カルシウムなどでViscosityとテクスチャの保持を調整、多すぎると模様を押し潰し立体感を下げる。
- レオロジー助剤:気相シリカ、ベントナイト、ポリアミドワックスなどのチクソ剤で流動を制御し、テクスチャの平滑性消失を防ぐ。
- 溶媒/助溶媒:揮発勾配が成紋のリズムを決定し、配合の隠れた主役であり、見くびられがちである。
この六モジュールは単純な加算ではなく、強結合システムである。例えば樹脂を変えるとアルミ粉の濡れが変わり、ひいては斑点の輝きに影響する;チクソ剤を加えるとFilm Thicknessの保持能力が変わり、ひいてはしわの波長が変わる。したがって美術模様塗料の配合開発はほぼ必然的に「全因子/部分因子実験マトリックス」を辿り、経験だけの微調整で一度に決まることは難しい。
より具体的に、各モジュールの「隠れた相互作用」は見くびられがちである:溶媒の極性はアルミ粉の配向と沈降速度を変え、同じアルミ粉でもケトン類の多いSystemでは斑点がより散らばり、芳香族の多いSystemではより集まる;填料の粒径分布はチクソ剤のSurface水酸基を吸着しチクソ強度を弱め、「配合表は同じだが実Viscosityが異なる」を招く;乾燥剤中のMetalイオンは一部の樹脂の熱酸化老化を催化し、貯蔵安定性を下げることもある。これらの相互作用が美術模様塗料「材料を替えれば方も替わる」を決定づけ、成熟工場が原料ロット番号も配合管理に組み込む理由でもある(第三十節参照)。初心者にとって最も確実な戦略は、先に樹脂とアルミ粉という「主変数」を固定し、その周りで溶媒勾配とチクソ/起皱を微調整し、複数の主変数を同時に動かして方向を見失うことを避けることである。
五、樹脂Systemの深層解析
樹脂は美術模様塗料の「骨格」であり、成膜Temperature、物性上限、成紋互換区間を決定する。一般的な幾つかの類とその取捨選択は以下の通り:
- 短油アルキド樹脂:コスト低、アルミ粉の濡れがGood好好く、ハンマー紋斑点が明るいが、Weather-Resistant性と耐薬製製製品性は並で、屋内設備、工具に多く用いられる。酸化型しわ塗料はこれを基とすることが多い。
- アクリル樹脂(熱可塑/熱硬化):Weather-Resistant性がGood好好く、光沢と色保持に優れ、屋外工程機械ハンマー紋に適する;熱硬化型はHigh Temperature架橋でき物性は更に優れるが焼き付けが必要。
- エポキシ樹脂(アミン/フェノール硬化):付着性、耐薬製製製品性、耐塩水噴霧性が極めてGood好好く、重防錆下塗り紋一体または配電設備Wear-Resistantしわに適する;但し黄変しやすく屋外面塗りは慎重に。
- ポリウレタン(PU、二液型):総合物性が最強(靭性、Weather-Resistant性、耐薬製製製品性、Wear resistance)、工程機械中高級ハンマー紋のFirst Choice;二液型はApplicationウィンドウとMixing後の使用期間に要求がある。
- ポリエステル/飽和ポリエステル:アミノ焼き付け塗料と配合し、High Temperature硬化、Hardness高、レベリング制御可能、自動ラインしわ/ハンマー紋に適する。
- UV 硬化樹脂:ゼロ/低 VOC、秒単位硬化だが、三次元部製製製品の陰影部が硬化しにくく、美術模様の UV 化は依然として探索段階。
選定ロジックは:先に「使用環境(屋内/屋外、腐食等級)」と「施工方法(自乾/焼き付け)」を锁め、次に樹脂マトリックスで基料を定め、最後にその基料を中心に効果顔料と起皱/張力システムを設計する。Kexin New Materials仏山産線は通常「エポキシ下塗り+ポリウレタン/アクリル上塗り」または「アルキド自乾」の二本柱で顧客にSolutionを定め、重型機械から屋内計器までの幅をカバーする。
六、非浮遊性アルミ粉と効果顔料
ハンマー紋の「斑点」の本質は、膜内におけるアルミ片の空間分布と反射である。ここでは必ず非浮遊型(non-leafing)アルミ粉を用い、浮遊型は使えない。浮遊アルミ粉はSurfaceに濃縮し連続鏡面銀層を形成し、模様を覆い隠して「点」にならない;非浮遊アルミ粉は膜内に均一に懸濁しランダムに配向し、張力に引っ張られて凹陷部に集まり、離散した銀色斑点核を形成する。粒径分布は風格のスイッチ:8–20 µm の細粉は「細锤小花」、30–60 µm の粗粉は「粗锤大花」を出す;片状態態態の厚みは闪烁と隠蔽に影響する。
アルミ粉のSurface処理はハンマートーン(槌目)の安定性にDirect影響する。未被覆アルミ粉は酸・アルカリ含有や高Humidityの系において反応してガスを発生しやすく、変色(黒ずみ)を起こす;シリカ/脂肪酸被覆は耐薬製製製品性と分散安定性を向上させる。カラーハンマートーンには透明色ペースト(例:透明黄、透明青)を重ねるか、銅金粉、カラーパール、ステンレス粉に変更する。銅金粉による「金槌」は質感が高級だが酸化変色しやすく、クリアコートやWeather-Resistant性樹脂との併用が必要;カラーパールによる「幻彩槌」はモダンな感覚が強いが、隠蔽性と斑点の鋭さはアルミ粉より劣り、通常はアクセントとして用いられる。非浮遊アルミ粉の添加方法も重要である:調漆段階で低速分散を行い、高速せん断による片状態態態構造の破壊を避けるべき;Water-Based系に対しては水相との反応を遮断するためシリカ被覆アルミ粉がさらに必要であり、詳細は第二十八節Water-Based化を参照。アルミ粉の配合割合(Formula質量基準)は一般的に 1%–6% であり、低すぎると斑点が疎らになり、高すぎると沈降し隠蔽過剰となってかえって模様が「べたつく」ようになる。
七、起皺剤とコバルト・マンガン乾燥剤
酸化型しわ塗料の魂は乾燥剤の配合である。コバルト石鹸単独では乾燥が極めて速いが、「Surface過酸化物化、内部未乾燥、しわはあるが粘る」を招きやすい;マンガン石鹸は下層の酸化を促進ししわを深くするが、塗膜を暗くしやすい;鉛石鹸(現代では多く制限される)はかつて相乗効果に用いられた;カルシウム/亜鉛石鹸は補助および色安定化として用いられる。業界の典型的な手法は「コバルト+マンガン+カルシウム/亜鉛」の三元または四元配合であり、コバルトが表皮の結皮速度を決め、マンガンがしわの深さを決め、カルシウム亜鉛が色安定と相乗を担う。コバルト含有量(Metalコバルト換算)は樹脂固形分の 0.02%–0.08% が一般的で、マンガンはその 1–3 倍、過剰ではしわ割れ、黄変、強い臭気を生じる。
Metal石鹸のほか、現代のしわ塗料では「専用起皺助剤」も用いられる——これらは主に高分子量不飽和ポリエステルや特殊ワックス/シリコーン系であり、成膜時に表層が優先的に皮膜を形成または移行し、人為的に「皮層」を作ることで酸素への強い依存を脱し、模様がより安定し臭気が低く、環境対応および自動ラインに適する。この種の助剤の使Coverageは通常 1%–5% であり、樹脂との相溶性要求が高く、選定には基料とのマッチング試験が必要である。
警戒すべきは:乾燥剤は貯蔵安定性に敏感であることだ。High Temperature倉庫では塗料が缶内で緩やかに予酸化し、開缶時点で「半しわ」状態態態態となり、Application不能となる。したがって美術模様塗料の保管はTemperature管理(推奨 5–35℃)、遮光、先入れ先出しとすべきであり、これはサプライチェーン段階で見落とされがちな失效点でもある。
八、チクソトロピー剤とレオロジー制御
チクソトロピー剤は「模様をロックできるか」を決定する。よく用いられる三類:気相シリカ(親水/疎水)、有機ベントナイト、ポリアミドワックス/水素化ヒマシ油誘導体。これらの共通点は三次元ネットワークを形成し、静止時には高Viscosity(垂れPrevents、Film Thickness保持)、せん断時(噴霧)には低Viscosity(霧化容易)、静置後には構造を再構築(模様ロック、沈降Prevents)することである。ハンマートーン塗料は「模様形成に十分な低Viscosity、模様ロックに十分な高Viscosity」を要し、チクソトロピー剤がこの矛盾を統一する者である。
チクソトロピー剤の種類により風合いが異なる:気相シリカは増粘が強く細纹に友好だがつや消しになりやすく、過量ではつやを「食う」;有機ベントナイトは溶剤型系との相性がGood好好く、チクソ回復が速い;ポリアミドワックスは沈降Preventsが極めてGood好好く、重質填料やアルミ粉を含む系に適するが、微弱な霧影を招く可能性がある。工学的には防沈降、チクソ、外観を両立するため常に併用される。
チクソトロピー剤のCoverageはFilm Thickness、焼付けと連動すべき:膜が厚いほど垂れPreventsに強チクソが必要だが、強すぎると模様を押しつぶし立体感を低下させる。実用的な経験としては、ストーマーViscosity(KU)や IC 回転Viscosity計で「チクソループ面積」を測定し定量化することが、手触りのみに頼るよりもバッチ間の管理に有効である。
九、溶剤系と揮発勾配
溶剤は美術模様塗料の「見えない主役」である。模様形成のリズムは揮発勾配(揮発の速さの層次)により決まる:「先緩後速」か「先速後緩」かは成纹メカニズムに依存する。ハンマートーンは通常「速揮発で張力差を作り、かつ少しの緩揮発を残して流動成纹を維持」するため、一般的に「中/速ケトンエステル + 緩アルコール/芳香族」の勾配組合せを用いる;しわ(酸化型)は酸素とTemperatureにより依存し、溶剤は主にレベリングと霧化を管轄し、勾配不適切はピンホールや模様散乱を招く。
具体例:酢酸ブチル、メチルエチルケトン(MEK)、メチルイソブチルケトン(MIBK)は中速溶剤であり、初期の張力差と霧化を担う;キシレン、高Boiling Point芳香族、ジアセトンアルコール(DAA)は緩溶剤であり、後期の流動と白化Preventsを担う。速溶剤過多→Surface瞬結皮、内部溶剤閉じ込め→ピンホール、気泡、模様死;緩溶剤過多→レベリング過剰、模様散乱、乾燥遅延、塵付着容易。溶剤調整は「タイムライン」の調整である。
環境対応圧力の下、高Boiling Point有害溶剤(一部芳香族、ハロゲン化物など)が制限され、低毒エステル類、アルコールエーテル類へ転換されるが、揮発勾配の再構成が必要であり、さもなくば成纹ウィンドウが漂移する。Kexin New Materialsは代替溶剤プロジェクトにおいて GC 揮発曲線の実測によりFormulaを逆算することが多く、Boiling Point表のみに頼るより信頼頼頼頼性が高い。
十、Formula設計の要点
以下の表は単因子の調整方向をまとめたものである(注:実際は結合システムであり、単点変更は他をしばしば牵连する):
| Formula因子 | 調大 | 調小 | 備考 |
|---|---|---|---|
| アルミ粉Coverage | 槌点がより密で明るい | 槌点が疎らで暗い | 過量は沈降・隠蔽過剰を招く |
| アルミ粉粒径 | 斑点が粗大 | 斑点が細密 | 粗粉は闪烁強但Surface糙 |
| 溶剤揮発速度 | 凹み深く、纹烈 | 纹浅近平整 | 過速はピンホール容易、過緩は纹散 |
| 樹脂Viscosity | 纹路保持Good好好 | 平滑性しやすく消失 | 過高はオレンジピール、過低は无纹 |
| チクソトロピー剤 | 定型安定 | 流動多く纹弱 | 過多はSurfaceつや消し |
| 起皺剤(しわ塗料) | 褶皺密 | 平整に近づく | 過量は割れ、黄変を招く |
| Film Thickness | 纹立体強 | 纹浅平 | 過厚は垂れ、纹堆死 |
| 焼付け昇温速度 | 皺をより広く引く | 纹収緊 | 過速は皺割れ、過緩は松散 |
この表は:美術模様塗料は「多因子結合」システムであり、単点変更はしばしば全身に波及するため、Formula行列実験によりウィンドウをロックせねばならないことを示す。 「ベースFormula + 単変数勾配」の開発規律を確立し、各変数は最低 3 段階を設け、直交表で実験量を圧縮し、テクスチャー見本 + Film Thickness + Viscosityの三パラメータで結果をCuringすることを推奨する。
工程落地時、この表はさらに「代価行列」と重ねて使用すべきである:例えば「アルミ粉粒径を調大」は斑点を太くできるが、闪烁とSurface粗度を上げ、客先光沢要求を超える可能性もあり、それも計上せねばならない;「起皺剤を調大」はしわを深くするがWeather-Resistant性と臭気を犠牲にする。ゆえにFormula師の真の仕事は「纹を作る」ことではなく、「隠蔽、質感、物性、コスト、コンプライアンスという五つの制約の交点において実行可能域を見出す」ことである。これも本稿が繰り返し「狭いウィンドウ」と「封様仲裁」を強調する理由である——美術模様塗料に唯一の正解はなく、客先検収下の最適妥協のみが存在する。
十一、Formula行列と定量化示例
「経験」を「再現可能」にするため、以下に二つの定量的な教育用Formula行列(質量部、基料固形分約 50%、構造理解用のみ、生産Formulaに非ず)を示す。
ハンマートーン塗料(二液型ポリウレタン、自乾/低温焼付け)示例行列:
| 成分 | A 細槌 | B 中槌 | C 粗槌 |
|---|---|---|---|
| ヒドロキシアクリル樹脂(60%) | 45 | 45 | 45 |
| 非浮遊アルミ粉(18 µm) | 2.0 | 3.0 | 0 |
| 非浮遊アルミ粉(45 µm) | 0 | 0 | 4.5 |
| 気相シリカ | 0.6 | 0.8 | 1.0 |
| 中色素カーボンブラックペースト | 0.3 | 0.3 | 0.3 |
| 酢酸ブチル/キシレン(7:3) | 12 | 12 | 12 |
| 平滑性剤 | 0.3 | 0.3 | 0.3 |
| 硬化剤(N75 当量) | NCO:OH=1.05 にて | 同 | 同 |
示すように:細→粗は主にアルミ粉粒径とCoverageの切替による;チクソトロピー剤は粗粉に伴い増加しより大きな凹みをロック;その他構造は不変。これはまさに「四因子(アルミ粉仕様、Film Thickness、溶剤勾配、樹脂Viscosity)組合せによるスタイル定制」の考え方を体現する。
しわ塗料(アルキド酸化型)示例行列:
| 成分 | 細皺 | 中皺 | 深皺 |
|---|---|---|---|
| 短油アルキド樹脂(50%) | 50 | 50 | 50 |
| コバルト石鹸(6%) | 0.4 | 0.6 | 0.9 |
| マンガン石鹸(6%) | 0.6 | 1.0 | 1.6 |
| カルシウム石鹸(4%) | 0.8 | 0.8 | 0.8 |
| 有機ベントナイト | 0.5 | 0.7 | 1.0 |
| 200# ソルベント油 | 15 | 15 | 15 |
示すように:しわの深さはコバルトマンガン比率と総量の上昇により、しかし「深皺」段階を超えると割れ領域に入り、Film Thickness低減または緩昇温が必要である。これが「ウィンドウ」の定量的境界である。
十二、Application工芸総覧
ハンマートーン塗料としわ塗料はApplicationにある程度の許容度を持つ(これが下地欠陥を隠蔽できる理由である)が、红線も存在する。主流施工方法:エアスプレー(最も常用、纹理制御可能)、エアレススプレー(大型製製製品Efficient率、霧化粗く調整必要)、流塗/浸塗(規則小物、但し均一性は噴霧より弱い)、静電塗装(塗料節約、導電と抵抗マッチング必要)。ロール塗装/刷毛塗装は一般に美術模様塗料には用いない——手作業痕が纹理均一性を破壊するためである。
下地処理は成否の下限を決定する:鋼材は脱脂、除錆、研磨が必要で、ブラスト Sa 2.5 または動力工具 St 3 を推奨する;鋳物の溶接跡、気孔はまずパテで平らに埋めてから紋路ペイントを塗ること(紋路ペイントは「浅い」欠陥を隠せるが、「深い」缺陷は隠せない)。 plastic/プラスチック部製製製品は火炎/プラズマ処理またはプライマー処理で付着性を向上させる必要がある。Application環境:Temperature 10–35℃、相対Humidity ≤85%、低温・高湿による乾燥遅延、たれ、白化を避ける。
いずれの方法でも、「まずサンプル作成、次に標準決定、その後量産」の三段階は鉄則である。サンプル製製製品は顧客と同一の設備、Film Thickness、焼き炉で検証し、紋路スタイルとロット一致性が確認されて初めて有効となる。
十三、Viscosity制御とフォードカップ
Viscosityは芸術紋路ペイントApplicationの第一の物差しである。業界では一般的にフォードカップ 4 号(FC4)で流出秒数を測り、現場の簡易指標とする。ハンマートーンペイントの噴塗Viscosityは通常 25–40 秒(FC4、23℃)に制御し、シボ塗料は 20–35 秒で、具体的には噴枪とFilm Thickness目標に応じて調整する。Viscosityが低すぎる→霧化が細かすぎ、膜が薄く、紋路が弱くなるか消失;高すぎる→オレンジピール、粒、詰まり。
しかしフォードカップはあくまで「単点粗測」であり、真に管理すべきは「リアルタイムレオロジー」:回転Viscosity計でせん断速度に対する見かけViscosityの曲線と、チクソトロピー環面積を測る。現場でより実践的な手法は:毎日始業時に FC4 で校正+試噴サンプルを行い、「秒数—サンプル紋路」を SOP として紐付けること。TemperatureはViscosityに顕著な影響を及ぼし、冬夏で同秒数でも実際のViscosityは異なるため、恒温水浴を用いるかTemperature補正表で換算する必要がある。
希釈について:必ず処方指定の希釈剤を使用し、安易に一般的なシンナーを加えてはならない。さもなくば揮発勾配が乱れ、紋路が制御不能となる。希釈剤を追加した後は再度 FC4 を測定し試噴することとし、「感覚で加える」ことを禁止する。
十四、Film Thickness制御
Film Thicknessは紋路の立体感を決める第一のレバーである。芸術紋路ペイントの乾燥Film Thicknessは通常 35–70 µm で、普通の工業トップコート(20–35 µm)より明らかに厚い。薄すぎる→紋路が出ない、隠蔽性が悪い;厚すぎる→たれ、紋路が「詰まって」糊状態態態になる、シボ割れ、コスト浪費。制御手段:ウェットフィルムゲージでWet Filmを即時フィードバック、乾Film Thickness計で硬化後を抜取検査;噴塗のガン移動速度、ガン距離、エア圧、重複率が総合的に決定する。
スタイルごとに異なるFilm Thickness帯がある:細ハンマー 35–45 µm、中ハンマー 45–60 µm、粗ハンマー 55–70 µm;細シボ 30–45 µm、深シボ 50–70 µm。同一工件でFilm Thickness不均一だと「一処細ハンマー一処粗ハンマー」となるため、自動ラインでは往復機+Film Thickness閉ループを、手動ラインでは技師のリズム安定に依存する。Kexin New Materialsが顧客へ納製製製品する際、しばしば「Film Thicknessウィンドウ」を検収基準に明記する。例えば「粗ハンマー 55±8 µm、紋路均一性目視 A 級」など。
Film Thicknessはまた下地、プライマーとの適合にも関わる:粗い鋳物にDirect噴塗する場合は平らに埋めるためより厚く必要;エポキシプライマーがある場合はトップコートを適度減厚可。但し減厚は紋路を失わないことを下限とする。
十五、焼き曲線設計
シボ塗料の焼き曲線は極めて重要で、コアの論理は「先に低温でSurfaceを酸化/皮膜化させ、その後昇温して内層を硬化収縮させ褶皺を引き出す」である。典型的な段階曲線:室温工件を炉入り→80–100℃ で 8–15 分保持(皮膜期、Surfaceの酸素吸収架橋が先行)→段階的に 120–150℃ へ昇温し 15–30 分保持(引き出し期、内層収縮がシボを引き出し完全硬化)→緩冷して出炉。昇温が速すぎると「皺切れ」や割れ、遅すぎると紋路が緩く、エネルギー消費が高い。
ハンマートーンペイント(自乾/低温焼型)は焼きへの依存が低いが、低温焼(60–80℃ 15–20 分)で定型、紋路固定、溶剤排出を加速し、外観一致性を向上できる。二液型ポリウレタンハンマーはHigh Temperature(>120℃ で黄変、光沢低下しやすい)を避け、自乾または低温焼を多用;エポキシ/ポリエステル焼付型は 140–180℃ の標準焼曲線を通せる。
焼炉自体が均温であるべき:上下、前後の温差 ≤5℃、風量均一、工件Surfaceへ直吹しない(紋路が風で偏るのを避ける)。多くの現場不具合は実は焼炉曲線の安易な変更や測温点の不正確さに起因する——炉温追跡器(データ記録式)で工件Surfaceの真のTemperature曲線を実測し、ダイヤル只看ではなくすることを推奨する。
十六、噴塗設備と噴枪
空気噴塗枪が最主流:重力式(小ロット、換色早い)と圧送式(大ロット、連続供給)。ノズル口径は常に 1.3–1.8 mm、ハンマーが粗めなら 1.5–1.8 mm で過霧化を減らし斑点を残す;シボは 1.3–1.5 mm。エア圧 2.5–4.0 bar、ガン距離 15–25 cm、ガン移動速度均一、重複 1/2–2/3。
鍵は「霧化粒度」:ハンマーは「粗霧化、顆粒感を残す」が必要なため、エア圧は高すぎず、距離も近すぎず、アルミ粉を霧状態態態ではなく片状態態態で膜に落とし、斑点を明瞭にする;霧化が細かすぎるとアルミ粉が均一に分散し、ハンマー点がぼやける。シボは逆に、均一薄噴多層で、Film Thicknessと酸素接触面を安定させる。
自動ラインは往復噴塗機+静電スピンカップを用い、プログラム可、Film Thickness均一、データ追跡可能という利点がある;難点はスピンカップの高せん断がアルミ片を破壊、静電が着弾分布を変える可能性があり、ハンマーParametersの再標定が必要。手動自動を問わず、噴枪とポンプの圧力変動は安定させること、圧力不安定=Film Thickness変動=紋路変動。
十七、焼きと硬化設備
焼炉タイプ:対流熱風炉(最も普及、低コスト、均温は風道設計に依存)、赤外/遠赤外(昇温早い、薄物向け、但し厚物は表里不均)、UV(UV 系のみ)、ガス触媒赤外。芸術紋路ペイントは「緩昇、均温、酸素制御」を要するため、対流熱風が主。
設備要点:Temperature均一性(無負荷/負荷温差)、風量調整可かつ直吹しない、排風で溶剤と反応副生物を排出(酸化型は適度酸素必要、但し溶剤蒸気が爆発限界まで蓄積してはならない)。チェーン/ネットベルト速度が炉内滞留時間を決定し、Temperatureと共に「時間—Temperature曲線」を構成。各ラインで「炉温分布図」と「製製製製品Temperature追跡」の二重標定を行うことを推奨。
エネルギー消費とコストもこの工程に:段階曲線は恒温より省時だが控温が複雑;排熱回収、ゾーン別控温で単製製製品エネルギー消費を低減可。Kexin New Materialsは顧客のライン計画時に、焼道長、チェーン速度、温区と処方ウィンドウを連成シミュレーションし、「処方で紋路可、設備で作れず」の乖離を避ける。
十八、製製製品質制御方法
芸術紋路ペイントの QC は「理化学」と「外観」の二層に分かれる。理化学:Viscosity(FC4/回転)、細度、不揮発分、Density、貯蔵安定性(50℃ 7 日で膠化/分層なし)、乾燥時間、付着性(クロスカット)、Hardness(鉛筆/ショア)、耐衝撃、曲げ、耐塩水噴霧、Water-Resistant、耐薬製製製品——基本は工業ペイント規格を準用するが、「テクスチャ安定性」項目を追加する。
外観 QC が難点:紋路は「主観+客観」のMixing。客観法は多角度光沢/テクスチャ計、共焦点顕微で凹み深さと波長を測定;主観法は標準サンプル比較(A/B/C 級)、視角と光照統一(例 D65 光源、45° 観察)に依存。顧客封印サンプルを仲裁根拠として構築し、量産各ロットを封印サンプルと比較、超差即停止線とすることを推奨。
工程 QC:每班首件確認(Film Thickness+紋路+乾燥)、在線Film Thickness測定、焼道Temperature記録、希釈剤ロット照合。統計的工程制御(SPC)でFilm Thicknessと FC4 を管理図に組込み、紋路不Good好好率を「事後選別」から「事前制御」へ。Kexin New Materialsは「ロット留_sample+データカード」を推進し、顧客苦情時に特定ロットの処方と工程Parametersへ遡れる。
十九、一般的な不具合と対策
| 不具合 | 成因 | 対策 |
|---|---|---|
| ハンマー紋不顕 | アルミ粉少、膜薄、揮発遅、チクソ低 | アルミ粉追加、Film Thickness増、揮発早、チクソ追加 |
| 紋路平滑性消失 | Viscosity低、チクソ不足、膜薄、遅溶剤多 | 増粘、チクソ追加、Film Thickness制御、遅溶剤減 |
| シボ割れ | 起皺剤過量、昇温急、Film Thickness過大 | 起皺剤減、緩昇温、Film Thickness降 |
| 皺不均 | 噴塗不均、焼温不均、酸素濃度変動 | 噴塗規範、均温焼炉、風量安定 |
| Surfaceベタつき | 硬化不足、乾燥剤不均衡、低温高湿 | 焼延、乾燥剤調整、環境改善 |
| 色むら | 効果顔料分層、平滑性差、アルミ粉配向乱 | 分散最適化、平滑性追加、せん断安定 |
| ピンホール/気泡 | 快溶剤過多、Film Thickness急増、下地気孔 | 揮発勾配調整、Film Thickness制御、下地填平 |
| 光沢不均 | チクソ剤過量局所聚集、クリアコート不均 | チクソ最適化、均一クリアコート |
| 黄変 | エポキシ/アルキドWeather-Resistant差、乾燥剤過量、High Temperature | Weather-Resistant樹脂交換、乾燥剤制御、炉温降 |
| ロットColor Difference | アルミ粉ロット、樹脂色相、Film Thickness変動 | 原料定標、Film Thickness閉ループ、封印比較 |
トラブル排除規律:先にFilm Thicknessと焼きを固定し、その後処方を動かし、多因子同時変更による帰因不能を避ける。毎回一変数のみ変更し記録することが、芸術紋路ペイント工程化の基本である。
二十、トラブル排除ケーススタディ
ケース一(ハンマー消失):某工程機械厂が噴出した濃灰ハンマーが「普通の灰ペイントのよう」。排查:FC4 仅 18 秒(偏低)、Film Thickness 28 µm(偏薄)、希釈剤が作業員により快乾型に交換されていた。対策:FC4 を 32 秒へ、Film Thicknessを 58 µm へ、指定希釈剤復元し 0.2% 気相シリカを追加。再噴で斑点復元。教訓:現場の「急ぎ」による安易な希釈剤交換が頭号 killer。
ケース二(シボ割れ):某配電盤厂の深シボ塗料がライン後 30% 割れ。曲線査:入炉即 150℃ 直衝(皮膜段なし)、且Film Thickness 75 µm。対策:90℃/12 min 皮膜 + 140℃/20 min 引き出しへ変更、Film Thickness 60 µm へ降、コバルトマンガン総量 20% 下調。割れゼロ。教訓:昇温曲線とFilm Thicknessはシボの「二重赤線」。
ケース三(色むら):某機器殻ハンマーが局所暗く「雲斑」に。根因はアルミ粉が缶内沈底、攪拌不均、且噴枪圧力変動。対策:防沈ワックス追加、缶内攪拌装備、穏压弁+在線圧力監視。教訓:アルミ粉系「均一分散」は処方自体よりしばしば軽視される。
ケース四(貯蔵膠化):顧客倉庫夏季 40℃ 保管、開缶即半皺。根因乾燥剤が熱貯下で予酸化。対策:控温倉庫+避光+先入先出、供給商が小Packagingへ変更。教訓:サプライチェーン温控は隐性失效点。
二十一、工程機械と設備への応用
工程機械(掘削機、ローダ、ポンプ車アーム、舗装機)はハンマートーンペイントの主戦場:野外作業、溶接跡多、磕碰されやすく、ハンマー紋は一度に下地不平整を隠蔽、傷を隠し、質感を示せ、濃灰または工程機械黄配ハンマーが業界古典。Applicationでアーム等大型件は多く二液型ポリウレタンハンマーを用い、自乾または低温焼で、Weather-Resistantと靭性と快テンポを両立。
選定のポイント:屋外Weather-Resistant性を優先する場合はアクリル/ポリウレタン系を選択;エポキシプライマーと併用して防錆性を向上;Film Thicknessは中粗ハンマー50–65 µmとして隠蔽性とコストのバランスを図る;ブームなどの荷重部製製製品には塗膜の柔軟性に注意(過度な硬脆を避ける)。Kexin New Materialsは佛山周辺の多数の建設機械メーカーにハンマー紋系を供給しており、経験として「テクスチャースタイル、Film Thicknessウィンドウ、焼付/自然乾燥曲線」の3つを顧客専用SOPとして一体化し、「美術効果」を「バッチごとに一致した納製製製品可能な外観」に変えている。
メンテナンス側:ハンマー紋面は汚れに強く、拭き取りが容易で、傷が目立たず、保証期間中の外観クレームを低減する;ただし深い傷は依然として下地が露出するため補修ペイントが必要——補修箇所の紋様はオリジナルと完全に一致させるのが難しいため、「補修キット+手法説明」のProvidesを推奨する。
二十二、配電開閉装置への応用
配電盤、電気制御箱、開閉盤には多くの場合しわ塗料が使用される:しわSurfaceは消光され、反射せず、手触りが厚く、指紋やほこりが目立たず、メンテナンスが楽である;同時に静電Prevents機能(配電Safety)を重層させることも可能。しわ塗料は屋内機器ではWeather-Resistant性要求が低く、アルキド/エポキシ系で十分であり、コストを抑えられる。
工程の要点:配電部製製製品は薄鋼板が多く、前処理はリン酸塩処理/電着下地が優れる;しわ塗料のFilm Thicknessは40–60 µmとし、段階焼付と組み合わせる;放熱部製製製品については塗膜が放熱を妨げないよう注意(紋様がSurface積を増やすことでかえってわずかに放熱に有利だが、厚すぎると断熱する)。静電Preventsしわ塗料は体積抵抗率を制御する必要があり(通常10^6–10^9 Ω·cm)、導電性充填剤(導電カーボンブラック、Metal粉など)と配合の協働により達成され、かつ紋様を崩してはならない。
Kexin New Materialsは電気機器顧客向けに「エポキシしわ+静電Prevents」一Systemを開発しており、導電性充填剤の形状態態態と含有量を制御することで、しわ形状態態態を維持しつつ帯電Prevents指標を達成し、複数の配電プロジェクトで使用されている。
二十三、手動工具への応用
手工具(レンチ、ペンチ、ジャッキ、電動工具筐体)はかつてOil-Basedしわ塗料を大量に使用していたが、臭気が強く、耐食性も一般的であった。現在はエポキシ/ポリウレタン系へ移行し、耐食性と手触りを向上させている。工具用塗料はWear-Resistant耗、耐汗、Oil-Resistant、密着性が強く、しわ/ハンマー紋が滑り止めと質感をProvidesし、「実用+美観」の典型である。
工程上、工具は小物が多く大量生産であるため、浸漬塗装/流し塗り+吊り具焼付、または自動噴塗ラインに適している;吊り具接触点の「塗料なし領域」の補塗と防錆に注意が必要。色彩は定番の黒、赤、青のほか、カラーハンマー紋(青ハンマー、緑ハンマーなど)がブランド識別性を高める。
コスト敏感は工具業界の特徴であるため、多くの場合「樹脂グレード、Film Thickness、歩留まり」の間で妥協する:中級アルキド/エポキシ自乾を用いて設備投資を下げ、Film Thicknessと紋様で下地を隠し、歩留まりでコストを換算する。
二十四、計器への応用
計器・機器の筐体(流量計、制御器、分析装置)は美観と隠蔽性を兼ね備え、ハンマー紋/しわ紋はどちらも常連である。機器は多くが屋内、小型、外観が精緻であるため、「細ハンマー/細しわ」で高級感を示す傾向がある;同時に耐指紋、耐洗剤、低光沢で目に刺さないことが要求される。
材料はアクリル/エポキシ細紋系を多く選び、Film Thicknessはやや薄く(35–50 µm)詳細を保つ;ディスプレイ付き機器の場合、塗膜が組立隙間に影響してはならない。高級機器では「ハンマー紋+クリアコート」でWeather-Resistant性と触感を向上させることもある。Kexin New Materialsは検査機器メーカー向けに「つや消し細ハンマー+部分高光沢ロゴ領域」のゾーン別塗装Solutionをカスタマイズし、ブランド識別と全体の落ち着いた印象のバランスを取った。
二十五、その他業界への応用拡大
美術紋様塗料の応用はさらに広がっている:消防器材(つや消し赤しわ、Weather-Resistant+識別)、フィットネス器材(カラーハンマー紋、滑り止め耐汗)、農機具(粗ハンマーで錆を隠しWeather-Resistant)、通信頼頼頼設備キャビネット(濃灰しわ、消光で反射なし)、軍事/特殊装備(迷彩紋様+機能重層)、FurnitureMetal部製製製品(芸術ハンマー紋、装飾)。その「隠蔽+質感+機能重層可能」という特性により、中級Metal装飾分野でほぼ代替不可能となっている。
機能重層の方向性は特に注目に値する:静電Prevents、抗菌、耐薬製製製品、耐熱、難燃——「装飾紋様塗料」を「機能コーティング」へ昇華させる。例えば食製製製品機械用耐洗浄ハンマー紋塗料、実験室台架用耐試薬しわ塗料。このようなカスタマイズは、配合開発能力を持つKexin New Materialsのような工場にとっての増収分野である。
二十六、コストとサプライチェーン
美術紋様塗料のコスト構造:樹脂(最大占比、30%–50%)、アルミ粉/エフェクト顔料(ハンマー紋を顕著にする)、溶剤、助剤、充填剤。コスト削減の誤りは「樹脂グレードを削る」こと——物性と成紋ウィンドウを犠牲にし、かえって歩留まりが低下し、総合的に高くつく。よりGood好好いコスト削減は:アルミ粉の指定調達(規格・ロット固定)、溶剤の現地化代替(勾配を保つ)、歩留まり向上(手直し低減)、Film Thickness下限化(紋様を保つ前提で消費低減)。
サプライチェーンのリスク点:アルミ粉はアルミ価格と被覆工程の影響で変動;乾燥剤Metal石鹸は環境規制による生産制限を受ける;特殊助剤は輸入に依存。 「双供給業者+Safety在庫+ロット封印サンプル」メカニズムの構築を推奨。保管段階(第七、二十節参照)のTemperature管理は過小評価されがちだが、ロット安定性の隠れたコストである。Kexin New Materialsは佛山現地の化学工業配套と安定した原料ルートにより、納期管理可能なハンマー/しわ系を顧客に供給し、見積もりに「Film Thickness—歩留まり—単価」連動モデルを固定し、後期のFilm Thicknessをめぐる争議を回避している。
二十七、環境とSafety(VOC、職業Safety)
溶剤型美術紋様塗料はVOCが高く、環境規制強化下で使用制限に直面している。適合経路:高固形分(固形分≥70%、溶剤低減)、Water-Based化(二十八参照)、UV/粉体(紋様実現が難しく研究中)、およびVOC回収焼却(RTO)。企業は現地の「低揮発性有機化合物含有量塗料製製製製品技術要求」に照らし合わせる必要がある。
職業Safety:アルミ粉塵は燃爆性があり、貯蔵と投入は防爆、接地、濃度管理が必要;溶剤蒸気は可燃で、作業場換気と火気管理が厳格;乾燥剤Metal石鹸の一部はコバルト含有(CMR注視物質)であり、MSDS管理と接触防護が必要。Water-Based化はVOCを下げるが、Water-Basedアルミ粉処理と廃水は別途管理が必要。
グリーン転換は「水に替えれば終わり」ではなく、配合—工程—設備—適合のシステム工学的なものである。Kexin New Materialsは新設ラインをLow VOCと職業Health管理に基づき設計し、顧客に適合支援文書(検査報告、SDS、ApplicationVOC算出)をProvidesし、顧客の環境アセスリスクを低減している。
二十八、Water-Based化転換
美術紋様塗料のWater-Based化は業界の難題である。難点:Water-BasedはSurface張力が高く、アルミ粉が水と反応しやすくガスを発生して黒変、揮発リズムと水相の結合が複雑、成紋ウィンドウが狭い。突破口は3点:①シリコン/シリカ被覆Water-Basedアルミペーストで水相を隔離し安定分散(詳細はWater-BasedアルミシルバーペーストとWater-BasedMetalペイント);②専用Water-Basedしわ/張力助剤でSurface張力差を再構築;③焼付曲線の再設計(Water-Basedはより長いフラッシュオフ排泡が必要、その後昇温)。
Water-Basedハンマー紋は現在、屋内機器、キャビネットで溶剤型に近い効果を得られている;屋外建設機械はWeather-Resistant性と紋様安定性がなお発展途上。しわのWater-Based化は比較的容易(酸化型を熱硬化/助剤型に変更)だが、消光と手触りを再調整する必要がある。コスト上、Water-Basedは現在やや高い(被覆アルミペーストが高価、設備改造)が、長期的には政策と炭素制約により低下する見込み。
Kexin New MaterialsはWater-Basedアルミ粉処理とWater-Based美術ペイント方向に試験ラインを配置しており、目標は「ハンマー点/しわ」の語彙を保ちつつ、VOCをWater-Based基準以内に下げ、屋外顧客に適合アップグレード経路を予約することである。
二十九、標準と規範
美術紋様塗料は複数の標準にまたがり、選定と検収は「ジグソー」ができる必要がある:基礎共通はGB/T工業ペイント共通方法(Viscosity、付着性、Weather-Resistant性等)を参照;防錆配套はISO 12944(保護塗料系)、GB/T 9276等;Safety適合はLow VOC限值、GB 30981(工業防護塗料VOC)、EUラベル(コバルトのCMR表示等);業界応用は建設機械、電気機器各々の塗装規範を参照。
紋様自体は現在多くが「企業標準+封印サンプル板」で仲裁され、国標レベルでの統一紋様等級はまだない。顧客と供給業者が契約で以下を約定することを推奨:紋様スタイル封印、Film Thicknessウィンドウ、紋様均一度等級、ロット一致性許容差、異議再現方法。「主観的紋様」を「検収可能条項」として書くことが、揉めないための鍵である。Kexin New Materialsは納製製製品時に紋様封印カードと対応工程パラメータカードをProvidesし、双方の検収ベースラインとする。
三十、デジタル色と配合管理
美術紋様塗料の「デジタル化」には2層ある:色のデジタル化と配合/工程のデジタル化。色について、紋様が光反射に影響するため通常のColor Difference計は誤判定しやすく、多角度(紋様表観含む)または「Color Difference+紋様計」組合せを用い、観測幾何と光源を固定;顧客専用色庫と封印スペクトル段階案を構築する。
配合管理上、LIMS/配合システムで各ロットの樹脂ロット番号、アルミ粉ロット番号、助剤使Coverage、Viscosity、Film Thickness、焼炉曲線を記録し、遡及可能なデータチェーンを形成;DOE(実験計画法)ソフトで因子分析を行い、新スタイル開発周期を短縮。工程デジタル化は噴枪パラメータ、ライン速度、温区をMESに接続し、「紋様関連変数」をリアルタイム監視し、SPCで不Good好好率を制御する。
多拠点/多顧客に対し、クラウド配合庫+権限管理で「職人が退職して配合を持ち出す」を防げる。Kexin New Materialsは美術紋様塗料の成熟スタイルを顧客専用配合カード(原料代替リストと緊急トラブル対応表含む)として蓄積し、納製製製品安定性を保つとともに個人への依存を下げる。
三十一、プロジェクト選定チェックリスト
エンジニアと購買向けの着地リスト(要求仕様書にコピー可):
- 使用環境:屋内/屋外?腐食等級?Temperature範囲?樹脂とFilm Thicknessを決定。
- 紋様言語:ハンマー紋 or しわ紋?粗/細/深/浅?カラー or Metal?スタイル封印を決定。
- 下地と前処理:鋼/鋳/塑?プライマー併用(エポキシ/プラスチック用下地)?隠蔽下限?
- 施工方法:噴塗/流し塗り/静電?手動/自動?生産タクト?
- Film Thicknessウィンドウ:乾膜µm目標と許容差を検収に明記。
- 焼付曲線:段階パラメータ(皮膜Temperature/時間、引き出しTemperature/時間)を炉温計で実測。
- ViscositySOP:FC4秒数+希釈剤指定+Temperature補正。
- 機能重層:静電Prevents/耐薬製製製品/耐熱/抗菌?指標を列挙。
- 環境適合:VOC限值、Low VOCまたはWater-Basedルート?検査報告とSDS要。
- 検収基準:紋様封印等級、Color Difference許容差、ロット一致性、異議再現フロー。
- サプライチェーン:納期、Safety在庫、双供給業者、保管Temperature管理要求。
- 補修Solution:補修手法と紋様差異予測、補修キットを準備。
このリストを見積もり段階に前置すると、「製製製品違い」を大幅に減らせる。
三十二、よくある認識の誤り
誤り一:「紋様塗料は適当に噴けば紋様が出る」。間違い。紋様は狭ウィンドウ設計であり、Film Thickness/Viscosity/焼炉のいずれかが逸脱すれば失敗。
誤り二:「アルミ粉が多いほど紋様が目立つ」。過剰はかえって沈降、隠蔽過多、紋様を糊する、かつコストと沈降リスクが上がる。
誤り三:「しわは深いほど美しい」。過深は割れやすく、汚れを溜め、手触りが粗く、電器部製製製品は細しわが望ましい。
誤り四:「希釈剤の交換は関係ない」。間違い、揮発勾配の乱れは現場の頭号 killer(事例一参照)。
誤り五:「Water-Basedなら環境対応完了」。Water-Basedは被覆アルミペースト、廃水と設備改造が必要で、システム工学的もの(二十八参照)。
誤り六:「オレンジピール=ハンマー紋」。オレンジピールは制御不能な欠陥、ハンマー紋は制御可能な設計であり、機構と観感も異なる。
誤り七:「紋様は契約に書かなくてよい」。主観項目を定量化しないと必ず揉める、封印+条項が必須(二十九参照)。
三十三、Kexin New Materialsの能力定位
Kexin New Materials(kexinMaterials)は佛山に位置し、建設機械、電気機器、工具計器などの工業顧客向けに、美術紋様塗料の「配合開発—サンプル封印—量産納製製製品—現場トラブル対応」一貫サービスをProvidesする。その能力は3点に焦点:一は樹脂—エフェクト顔料—助剤の協働配合庫で、アルキド/エポキシ/アクリル/ポリウレタン多系と粗/中/細ハンマー、細/中/深しわ等多スタイルをカバー;二は紋様スタイル、Film Thicknessウィンドウ、焼付/自乾曲線を顧客専用SOPとして绑定し、バッチ一致を実現;三はLow VOCとWater-Based化備蓄で、顧客に適合アップグレードを予約する。
顧客への典型的な価値:選定とサンプル作成の期間短縮(成熟したマトリックスで目標スタイルに迅速に接近)、不Good好好率の低減(Film Thickness閉ループ+封様仲裁)、コンプライアンスリスクの回避(検査報告書+SDS+算定)。佛山の成熟した化学工業・裝備製造産業クラスターにおいて、このような「近隣・カスタマイズ可能・トレーサビリティ可能」な供給能力は、中高級芸術塗料の実践的な選択となりつつある。</
三十四、将来展望
芸術塗料の次のステップは、「模様即機能・グリーン化・デジタル化」の三線並行である。模様即機能:しわ/ハンマー点の基礎の上に帯電Prevents、抗菌、耐薬製製製品、耐熱を重ね、甚至模様構造そのもので撥水/音響/触覚を制御する。グリーン化:高固形分の普及、Water-Based塗料の屋内から屋外への展開、UV/粉体塗料の模様探索を進め、VOC対策と炭素制約に対応。デジタル化:配合―工程―製製製品質管理の全チェーンのデータ化、AIによるDOEとトラブルシューティング支援により、テクスチャも「測定可能・予測可能・追跡可能」となる。
Kexin New Materialsのような製造業者にとって、競争は「模様が出るかどうか」から「模様が安定しているか・コンプライアンスに適合しているか・カスタマイズ可能か・トレーサビリティ可能か」へと昇華する。誰が先に芸術塗料を「職人の技」から「データ化製製製製品」へ変えられるかが、次の段階の工業装飾塗料の主導権を握る。使用者に対しては、テクスチャを早期に標準化検収とサプライチェーン管理に組み込み、「芸術効果」を真に「納製製製品可能・再現可能な資産」として蓄積することを推奨する。
よくある質問(FAQ)
Q1:ハンマー塗料としわ塗料、どちらが欠陥隠しに優れるか?
ハンマー塗料はアルミ粉の斑点+凹みにより、下地の溶接跡・引っ掻き傷を最も完全に隠蔽し、建設機械に最適;しわ塗料はしわが浅く、隠蔽力はやや劣るが質感はより繊細。いずれも平塗り塗料よりはるかに隠蔽力が強い。下地が極めて悪い(深い気孔・大きな溶接バリ)場合、いかなる模様塗料も先にパテで平らに塗りつぶす必要があり、模様塗料は「浅い」欠陥のみを隠す。
Q2:なぜ私のハンマー塗料は噴霧しても模様が出ないのか?
大半は膜が薄すぎるか、溶剤の揮発が遅すぎてレベリングするため。まずFilm Thicknessを増し、揮発の早い溶剤の比率を上げ、アルミ粉の使Coverageと規格が適切か確認し、次にチクソトロピーが不足していないか、希釈剤が勝手に交換されていないかを排查する。「固定Film Thickness→Viscosity調整→アルミ粉照合→チクソトロピー確認」の順で単変数排查し、毎回の変更を記録することを推奨。
Q3:しわ塗料が割れるのはどうしてか?
しわ剤の過量、乾燥炉の急昇温、またはFilm Thickness過大が割れの原因となる。しわ剤を減らし、段階昇温(先に皮膜を作り後で引き伸ばす)に変更し、Film Thicknessを制御すれば通常解決する。それでも割れる場合、コバルト・マンガン比が崩れていないか、ワークが局部的に過熱していないか(乾燥炉の風が直吹き)を確認する。
Q4:ハンマー塗料をカラーにすることはできるか?
可能。カラー効果顔料(銅金粉、カラーパール)または透明色ペーストをアルミ粉に重ねることで、金ハンマー・緑ハンマー・青ハンマー等を作れ、メカニズムは変わらない。銅金粉は酸化変色しやすいため、屋外や高要求の場面ではWeather-Resistant性樹脂またはクリアコートの併用が必要;パールはアクセントとして使う方がSafety。
Q5:芸術塗料にはプライマーが必要か?
併用を推奨。模様塗料は膜が厚いため、Direct塗装すると付着や防錆不足で問題が生じやすい;Metal部製製製品にはエポキシペイント下塗り、プラスチック部製製製品にはプラスチック用下塗りを用い、防錆と付着を両立させる。重防錆シーン(屋外機械・沿岸)では必ず「エポキシプライマー+模様トップコート」Systemとし、下塗りを省略してはならない。
Q6:Water-Basedハンマー塗料が作りにくいのはなぜか?
Water-BasedはSurface張力が高く、アルミ粉が反応しやすく、揮発リズムと水相の絡みが複雑で、成模様ウィンドウが狭いため。シリコン被覆アルミ粉+専用しわ/張力助剤が必要で、焼き付け曲線の再設計(より長いフラッシュオフ・脱泡)も必要。現在は屋内計器・キャビネットで実用化済み、屋外は発展途上。
Q7:テクスチャスタイルはカスタマイズ可能か?
可能。アルミ粉規格・Film Thickness・溶剤勾配・樹脂Viscosityの四因子組み合わせにより、粗/細、深/浅、大花/小花をカスタマイズでき、まずテクスチャサンプルで確認することを推奨。複雑なスタイル(例:ゾーン別ハイライト)には専用塗装工程が必要で、納製製製品時に封様カードが必要。
Q8:Film Thickness管理が悪いとどうなるか?
薄すぎると模様が出ず隠蔽力が低下;厚すぎると垂れ、模様が潰れて糊状態態態になり、しわが割れ、コスト浪費となる。Wet Filmゲージ+乾Film Thickness計の二重管理、自動ラインでは厚み閉ループ計測を推奨。Film Thicknessウィンドウを検収基準に明記する方が、事後不Good好好選別よりコスト節約になる。
Q9:現場で勝手に希釈剤を交換してよいか?
絶対にNG。希釈剤は揮発勾配を決定し、勝手な交換は成模様リズムを乱し、現場の第一の故障源(事例一参照)。指定希釈剤を使用し、追加後フォードカップで再測定し試噴する。冬夏のTemperature差には修正表で換算し、感覚に頼ってはならない。
Q10:芸術塗料のテクスチャに国標等級はあるか?
現在テクスチャ等級は「企業標準+封様サンプル」による仲裁が主で、国標レベルでの統一テクスチャ分級は未整備。契約でテクスチャ封様、Film Thicknessウィンドウ、均一度等級、ロット許容差と異議再現方法を約定し、主観項目を定量化してトラブルを避けることを推奨。
Q11:Kexin New Materialsはカスタマイズ芸術塗料を作れるか?
可能。Kexin New Materials(kexinMaterials)は佛山に位置し、配合開発・サンプル封様から量産納製製製品・現場トラブルシューティングまでの一貫サービスをProvides。アルキド/エポキシ/アクリル/ポリウレタン多Systemと多種ハンマー/しわスタイルをカバーし、Low VOCとWater-Based化の備えもあり、建設機械・電気設備・工具計器の顧客向けに専用SOPをカスタマイズ可能。
関連記事
- メタリックペイントの成膜メカニズムとアルミ粉の配向 — アルミフレークの配向を理解することが、ハンマー塗料の「斑点」の根底ロジックである。
- スプレー仿電鍍/真空蒸着代替Metalコーティング — 「模様Metal」ではなく「真のMetal」を求める場合の対照ルート。
- Water-BasedアルミペーストとWater-BasedMetal塗料 — 芸術塗料のWater-Based化に必要なアルミ粉処理の基礎。