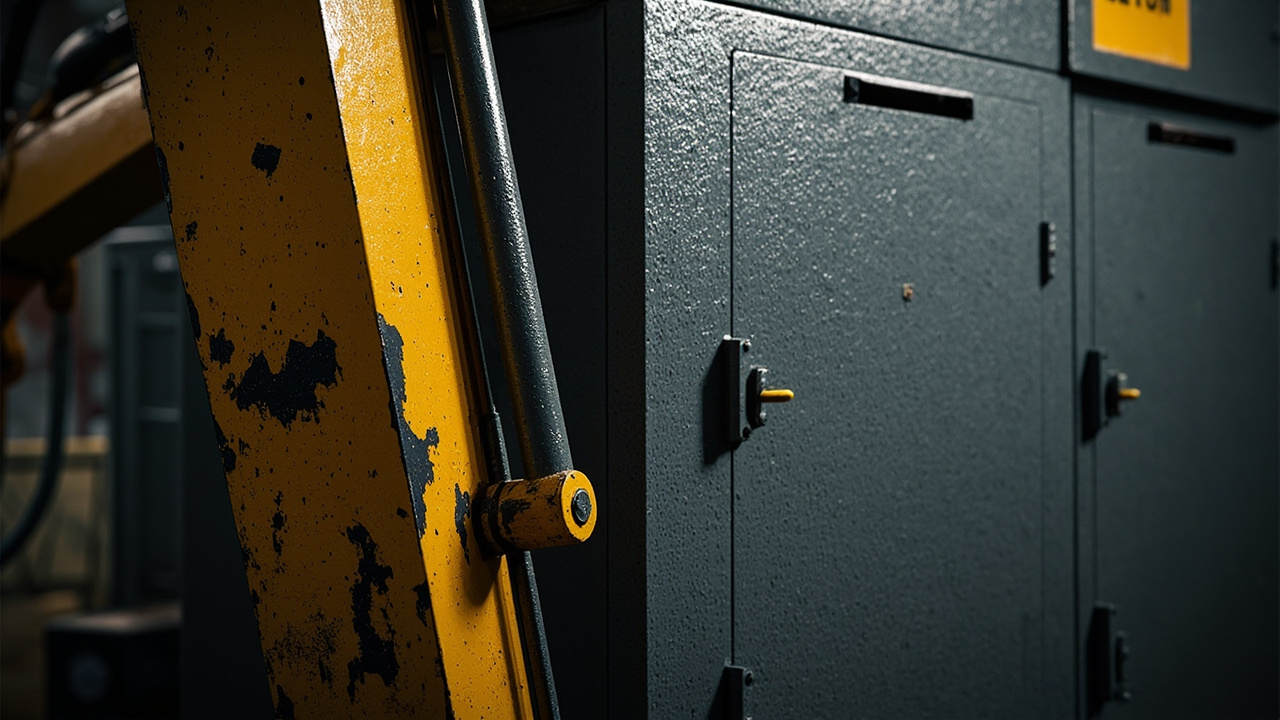
يُطلق على طلاء النمط المطرقي وطلاء التجاعيد مجتمعاً اسم "طلاء النقوش الفنية" أو "طلاء الزخارف"، وهي فئة من الطلاء الصناعي التي تُصنع عمداً من خلال التركيبة والعملية لإحداث تغيرات مجهرية على السطح للحصول على تأثيرات زخرفية ووظيفية فريدة. فهي عكس الطلاء الصناعي العادي الذي يسعى إلى سطح أملس كالمرآة: الطلاء العادي يخشى ظاهرة قشر البرتقال والتجاعيد، بينما يصنع طلاء النمط المطرقي/طلاء التجاعيد "النقوش" كبيعته المميزة. هذا النوع من الطلاء شائع جداً على الآلات الهندسية وخزائن التوزيع الكهربائي ومعدات الأدوات وأغطية الأجهزة والعدادات — فهو لا يخفي عيوب المادة الأساسية وندوب اللحام فحسب، بل يرفع الملمس ويمنع الانزلاق ويقاوم التلوث ويخفي الخدوش، وهو مزيج بين الجماليات الصناعية والنفعية العملية.
من منظور علم المواد، جوهر طلاء النقوش الفنية هو "البرمجة الدقيقة لقوة التوتر السطحي والانكماش أثناء التصلب". تبذل هندسة الطلاء العادي قصارى جهدها للقضاء على عيوب السطح، بينما يحفز طلاء النقوش الفنية هذه العيوب ويتحكم فيها ويصلبها عمداً لتصبح لغة زخرفية قابلة للتكرار والإنتاج الضخم. تحدد هذه العقلية العكسية أن تركيبته وعمليته تختلفان تماماً عن الطلاء التقليدي: ما يُعد "حادثاً" في الأنظمة العادية من قشر البرتقال وانكماش المسام والالتواء، يجب التحكم فيه بدقة في طلاء النقوش الفنية. إن فهم هذه النقطة هو شرط أساسي لفهم كامل محتوى هذا المقال.
من تاريخ الصناعة، يمكن أن يُتتبع طلاء التجاعيد إلى أوائل القرن العشرين وأنظمة الألكيد الزيتية، حيث اعتمد آنذاك على مجففات الكوبالت والمنغنيز لعمل "تجاعيد كلاسيكية" على القطع المعدنية الصغيرة (الإضاءة، الأجهزة، القرطاسية) لإخفاء العيوب والزينة؛ بينما نشأ طلاء النمط المطرقي مع نضوج تقنيات مسحوق الألمنيوم غير الطافي وتنظيم التوتر السطحي، واستُخدم على نطاق واسع بعد الحرب العالمية الثانية في الأغطية الميكانيكية والكهربائية. تحت مفهوم "صنع الجمال من العيوب" اجتمع الاثنان في عائلة طلاء النقوش الفنية، وتوسعت حدود مقاومة الطقس والمقاومة الكيميائية والأتمتة باستمرار مع تقدم صناعة الراتنجات (الإيبوكسي، الأكريليك، البولي يوريثان، البوليستر). اليوم، لم يعد "طلاء رخيص لإخفاء القبح"، بل أصبح لغة ناضجة "لمسية—بصرية" في التصميم الصناعي.
شركة كيكسين للمواد الجديدة (قوانغدونغ) المحدودة (kexinMaterials) تقع في فوشان، وهي شركة مصنعة للطلاء تخدم العملاء الصناعيين، ولديها تركيبات ناضجة وخبرة في التسليم بالجملة في مجال تناسق الراتنج—صبغة التأثير وملحقات أغطية الآلات الهندسية والمعدات الكهربائية لطلاء النقوش الفنية. يشرح هذا المقال آلية طلاء النمط المطرقي وطلاء التجاعيد والمواد الخام والتركيبة والتطبيق والرقابة النوعية والتطبيق بشكل شامل، لمساعدة المهندسين على تجنب الانحراف عند الاختيار واستكشاف الأخطاء، ولتزويد المشترين ومديري المشاريع بمعايير قبول قابلة للتنفيذ.
أولاً، ما هو طلاء النمط المطرقي وطلاء التجاعيد
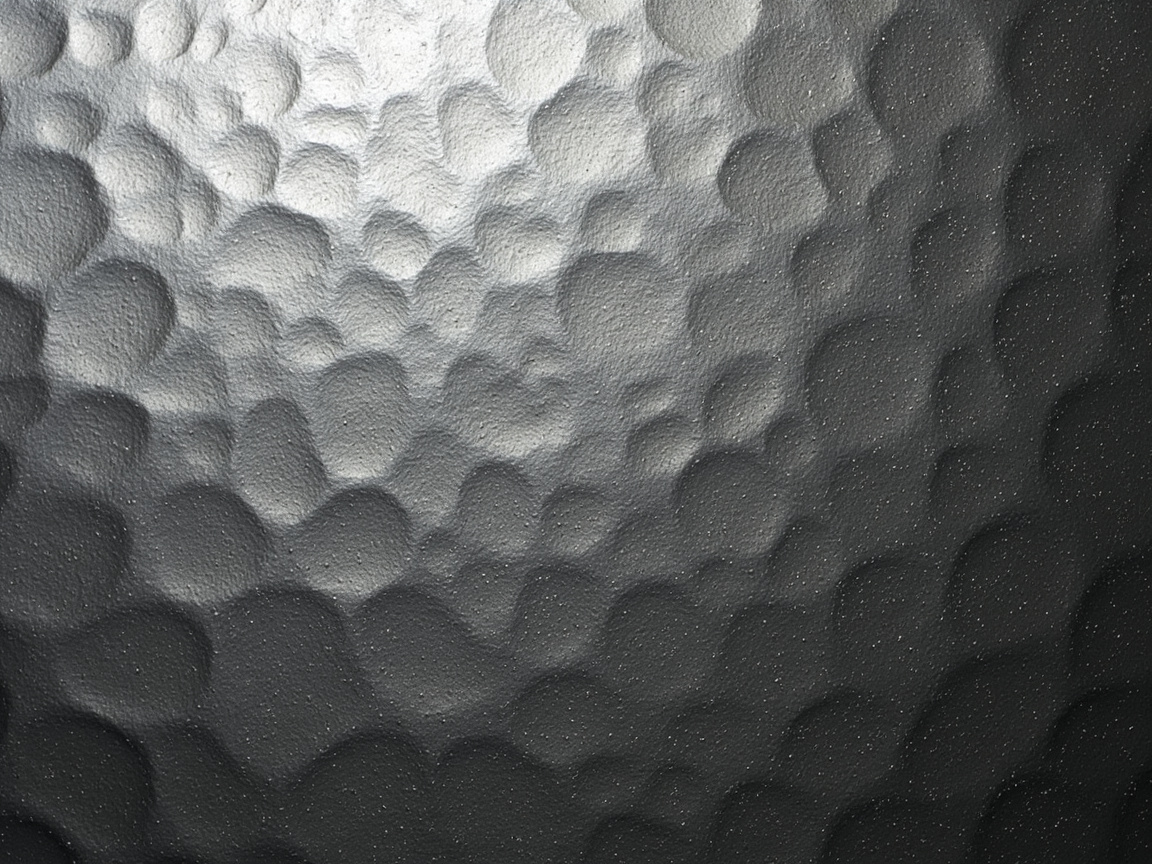
يظهر طلاء النمط المطرقي (hammer-tone finish) على السطح بقعاً غائرة كثيفة تشبه تلك التي تتركها مطرقة حديدية عند طرق المعدن، وتبدو كآلاف الطبعات المطرقة المصغرة، ولذلك سمي بهذا الاسم. يتكون عادة من مسحوق ألمنيوم غير طافٍ (أو الميكا أو مسحوق الفولاذ المقاوم للصدأ) ليوفر "نواة" البقع المعدنية، ثم يعتمد على فرق قوة التوتر السطحي لسحب طبقة الطلاء لتكوين النتوءات والغورات. أما طلاء التجاعيد (wrinkle finish، ويسمى أيضاً أحد فروع طلاء التجعد أو طلاء قشر البرتقال) فسطحه عبارة عن تموجات أو تشققات متجعدة ومتساوية وكثيفة، مثل قاع نهر جاف أو جلد شخص مسن. كلاهما يصنع النسيج عبر "عدم الاستواء المتحكم به"، لكن الآلية الفيزيائية للتشكيل مختلفة: النمط المطرقي هو تدفق غير متساوٍ مدفوع بالتوتر، والتجاعيد هي تجعد في الطبقة الخارجية ناتج عن عدم تزامن انكماش التصلب.
يجب التمييز بدقة: "التجعد" في طلاء التجاعيد هو ناتج عن انكماش كيميائي/فيزيائي ذاتي للطلاء، وهو هدف التصميم؛ بينما "قشر البرتقال" في الطلاء العادي هو عيب ناتج عن سوء التطبيق أو فقدان التحكم في اللزوجة الانسيابية، وهو ما يجب إزالته. نسيج طلاء النقوش الفنية مصمم وقابل للتكرار ومستقر بين الدفعات، أما قشر البرتقال فهو غير متحكم به وعشوائي ويجب إزالته، والاتجاهان متعاكسان والجوهر مختلف. غالباً ما يُدرج "طلاء قشر البرتقال" ضمن عائلة طلاء النقوش الفنية، لكن تشكيل نسيجه يقع بين النمط المطرقي والتجاعيد، ويعتمد على الميوعة اللزجة + تطاير سريع لتراكم تموجات تشبه قشر البرتقال، وآليته أقرب إلى جانب النمط المطرقي.
من لغة الرؤية، يميل النمط المطرقي إلى "التبقيع المعدني، الخشونة، الإحساس بالقوة"، ومناسب للآلات الهندسية والمعدات الثقيلة؛ بينما يميل التجعد إلى "النعومة، المطفي، الملمس السميك"، ومناسب للأجهزة وخزائن التوزيع والزينة الكلاسيكية. عند اختيار العملاء غالباً ما يحددون أولاً "أي ملمس مطلوب"، ثم يستنتجون الآلية والتركيبة، وهذا أكثر علمية من سؤال "أي راتنج نستخدم" أولاً.
ثانياً، آلية تشكيل النمط المطرقي
الآلية الأساسية للنمط المطرقي هي "التدفق غير المتساوي المدفوع بفرق قوة التوتر السطحي". في الطبقة المبللة، يتراكم صبغة التأثير (رقائق الألمنيوم) محلياً وتغير التوتر السطحي في ذلك الموضع؛ وفي نفس الوقت، التطاير غير المتساوي للمذيب من سطح الطبقة وحواف رقائق الألمنيوم يخلق تدرجاً في قوة التوتر السطحي. تُسحب المناطق منخفضة التوتر السطحي بواسطة المناطق المحيطة عالية التوتر مما يشكل غوراً محلياً؛ وتعمل رقائق الألمنيوم كنقاط ربط بصرية للنسيج، مما يجعل الغور يبدو كبقع معدنية على شكل طبعة مطرقة. باختصار: رقائق الألمنيوم تحدد "النقطة"، وفرق التوتر يحدد "الغور"، وتطاير المذيب يحدد "الإيقاع". يحدد اقتران هذه الثلاثة كثافة وعمق وعمق النمط المطرقي ثلاثي الأبعاد.
من منظور الانسيابية، يجب أن تحتفظ الطبقة المبللة للنمط المطرقي بقيمة خضوع وسيولة لزجة معينة قبل جفافها باللمس، بحيث لا تعود الغورات المسحوبة بالتوتر إلى التسوية تحت الجاذبية وتدفقها الذاتي. إذا كان النظام سائلاً جداً ومنخفض اللزوجة الميوعة، فبعد أن يسحب التوتر الطبقة للغور، تعود الطبقة للتدفق والتسوية تدريجياً، وفي النهاية تختفي النقوش ويبقى مسحوق الألمنيوم فقط؛ وإذا كان النظام كثيفاً جداً وعالي اللزوجة الميوعة، فلا يمكن سحب الطبقة ولا تظهر النقوش وتتحول إلى سطح مطفي مسطح. لذلك فإن متطلبات "الانسيابية اللحظية" لتركيبة النمط المطرقي أعلى بكثير من الطلاء العادي — فهي تريد نافذة ضيقة "تتدفق بما يكفي لتشكيل النسيج، وتكون لزجة بما يكفي لقفل النسيج".
تتحكم كثافة وعمق النمط المطرقي بعوامل متعددة: حجم حبيبات الألمنيوم أخشن وكميته أعلى، تكون البقع أوضح؛ وتطاير المذيب أسرع وفرق التوتر السطحي أكبر، يكون الغور أعمق؛ وسماكة الطبقة أكبر، يكون الإحساس ثلاثي الأبعاد للنسيج أقوى لكن قد تفقد الدقة. يصنع مصممو التركيبة عبر مجموعة هذه الثلاثة أنماطاً مختلفة مثل "مطرقة خشنة" "مطرقة ناعمة" "زهرة كبيرة" "زهرة صغيرة". وفي الممارسة يُدخلون أيضاً كمية صغيرة من معدلات التوتر السطحي من نوع السيليكون العضوي، لخلق "نقاط منخفضة التوتر السطحي" عمداً، لجعل الغور أكثر حدة وحواف البقع أوضح.
ثالثاً، آلية تشكيل طلاء التجاعيد
يأتي نسيج طلاء التجاعيد من "التجعد الانكماشي المتحكم به أثناء عملية تكوين الطبقة". هناك مساران نموذجيان. الأول هو التجعد بالبلمرة التأكسدية: طلاء التجاعيد المبكر استخدم أنظمة زيتية/ألكيدية، مع إضافة صابون معدني مجفف (مثل كبريتات الكوبالت والمنغنيز والكالسيوم والزنك المركبة) يعزز أكسدة السطح، حيث يتصلب التشابك السطحي بامتصاص الأكسجين أسرع بكثير من الطبقة الداخلية، فتتشكل قشرة سطحية أولاً ثم تتصلب الطبقة الداخلية وتنكمش لاحقاً، فتُسحب القشرة بواسطة الداخل مكونة التجاعيد. والثاني هو التجعد الحراري اللدن/الحراري التصلبي: بالاعتماد على فرق درجة حرارة التحول الزجاجي للراتنج أو فرق معدل التشابك، بحيث تنتج الطبقة السطحية والداخلية عدم اتساق في انكماش الحجم أثناء الجفاف/التصلب، مما يسبب التجعد. طلاء التجاعيد الحديث يستخدم أكثر راتنجات معدلة + مساعدات تجعد متخصصة للتحكم في مقياس التجعد، لتجنب رائحة ونَيْل الأنظمة الزيتية المبكرة.
بغض النظر عن المسار، المفتاح هو "عدم تزامن تصلب/انكماش السطح والداخل": إذا تزامنا لا يتجعد (تنكمش الطبقة بالكامل بشكل متساوٍ)، وإذا كان الفرق كبيراً جداً يتشقق (تتمزق القشرة السطحية)، ويجب ضبط النافذة بدقة. النوع التأكسدي البلمري حساس جداً لتركيز الأكسجين ودرجة الحرارة — فتدفق الهواء في الفرن وكثافة وضع القطع وإيقاع رفع الحرارة كلها تغير شكل التجعد، وهذا سبب "تغير" النسيج لنفس التركيبة في ورش مختلفة. أما النوع الحراري التصلبي/الحراري اللدن فيعتمد أكثر على اختيار الراتنج ونسبة المصلب، وأقل تأثراً بالأكسجين، وأنسب لخطوط الأتمتة.
جدير بالذكر أن "مقياس" التجعد (الطول الموجي والسعة) يحدده سماكة الطبقة وفرق الانكماش وقوة السطح معاً. كلما زادت سماكة الطبقة وفرق الانكماش وصلابة السطح، كان الطول الموجي للتجعد أطول وأعمق؛ والعكس فيكون ناعماً وكثيفاً. هندسياً يُستخدم غالباً منحنى حرق "تشكيل قشرة عند حرارة منخفضة أولاً، ثم رفع تدريجي لفصلها" لاستقرار هذه النافذة، انظر القسم الخامس عشر للتفاصيل.
رابعاً، نظرة عامة على المواد الخام الرئيسية
يمكن تقسيم نظام المواد الخام لطلاء النقوش الفنية إلى ست وحدات وظيفية:
- الراتنج: يستخدم طلاء النمط المطرقي غالباً ألكيد قصير الزيت، أو أكريليك، أو إيبوكسي، أو راتنج معدل بالبولي يوريثان؛ وطلاء التجاعيد تقليدياً يستخدم ألكيد/فينولي، وحديثاً يستخدم إيبوكسي وبوليستر وأنظمة UV. يحدد الراتنج الخواص الفيزيائية لطبقة التكوين (الالتصاق، مقاومة الطقس، المقاومة الكيميائية) ونافذة تشكيل النسيج.
- صبغة التأثير: مسحوق الألمنيوم غير الطافي هو "نواة البقع" للنمط المطرقي؛ ويُستخدم أيضاً الميكا أو برونز النحاس أو مسحوق الفولاذ المقاوم للصدأ لعمل ألوان أو أنماط مطرقة خاصة.
- عامل التجعد/المجفف: مركبات صابون معدني (نوع تأكسدي لطلاء التجاعيد)؛ أو مساعدات سيليكونية وفلورية متخصصة لتنظيم التوتر السطحي (نوع النمط المطرقي).
- الحشوات: بودرة التلك أو كبريتات الباريوم أو كربونات الكالسيوم لتنظيم اللزوجة وحمل النسيج، والإفراط يسطح النسيج ويقلل الإحساس ثلاثي الأبعاد.
- مساعدات الانسيابية اللزجة: ثاني أكسيد السيليكون الغازي أو البنتونيت أو شمع البولي أميد كعوامل لزوجة ميوعة للتحكم في التدفق ومنع اختفاء النسيج بالتسوية.
- المذيب/المذيب المساعد: تدرج التطاير يحدد إيقاع تشكيل النسيج، وهو البطل الخفي للتركيبة وغالباً ما يُقلل تقديره.
هذه الوحدات الست ليست مجرد جمع بسيط، بل نظام مترابط بقوة. فمثلاً تغيير نوع الراتنج يغير ترطيب مسحوق الألمنيوم، مما يؤثر على سطوع البقع؛ وإضافة عامل لزوجة ميوعة يغير قدرة تحمل سماكة الطبقة، مما يغير الطول الموجي للتجعد. لذلك فإن تطوير تركيبة طلاء النقوش الفنية يكاد حتماً يسير عبر "مصفوفة تجارب العوامل الكاملة/الجزئية"، ومن الصعب الوصول دفعة واحدة بالاعتماد على الضبط التجريبي وحده.
وبشكل أكثر تحديداً، غالباً ما يُقلل تقدير "التفاعلات الخفية" بين الوحدات: قطبية المذيب تغير اتجاه وسرعة ترسب مسحوق الألمنيوم، فنفس المسحوق في نظام غني بالكيتونات تكون بقعه أكثر تشتتاً، وفي نظام غني بالهيدروكربونات العطرية تكون أكثر تجمعاً؛ وتوزيع حجم حبيبات الحشو يمتص مجموعات الهيدروكسيل على سطح عامل اللزوجة الميوعة، مما يضعف قوة اللزوجة الميوعة، مما يؤدي إلى "نفس جدول التركيبة لكن لزوجة فعلية مختلفة"؛ وأيونات المعادن في المجفف قد تحفز أيضاً الشيخوخة الحرارية التأكسدية لبعض الراتنجات، مما يقلل استقرار التخزين. هذه التفاعلات تحدد أن طلاء النقوش الفنية "تغيير المادة كتغيير التركيبة"، وهو أيضاً سبب إدارة مصانع ناضجة لرقم دفعة المواد الخام ضمن إدارة التركيبة (انظر القسم الثلاثين). للمبتدئين، أنجع استراتيجية هي تثبيت "المتغيرين الرئيسيين" الراتنج والألمنيوم أولاً، ثم الضبط الدقيق حولهما لتدرج المذيب واللزوجة الميوعة/التجعد، لتجنب تحريك عدة متغيرات رئيسية في آن واحد والضياع.
خامساً، تحليل معمق لأنظمة الراتنج
الراتنج هو "الهيكل العظمي" لطلاء النقوش الفنية، يحدد حرارة تكوين الطبقة والحد الأعلى للخواص الفيزيائية ونطاق التوافق لتشكيل النسيج. الأنواع الشائعة وخياراتها كالتالي:
- راتنج ألكيد قصير الزيت: منخفض التكلفة، ترطيب جيد لمسحوق الألمنيوم، بقع النمط المطرقي لامعة، لكن مقاومة الطقس والكيميائية متوسطة، يُستخدم غالباً للمعدات والأدوات الداخلية. وطلاء التجاعيد التأكسدي غالباً ما يبنى عليه.
- راتنج الأكريليك (حراري اللدن/حراري التصلب): مقاومة طقس جيدة، يحافظ على اللمعان واللون، مناسب للنمط المطرقي لآلات هندسية خارجية؛ والنوع الحراري التصلب يمكن أن يتشابك عند حرارة عالية بخواص أفضل لكن يتطلب حرقاً.
- راتنج الإيبوكسي (تصلب أميني/فينولي): التصاق ومقاومة كيميائية ومقاومة رذاذ الملح ممتازة، مناسب لتكامل القاعدة والنسيج المضاد للتآكل الثقيل أو تجعد مقاوم للاحتكاك لمعدات التوزيع؛ لكن يتصفر بسهولة، يُحذر من استخدامه كطلاء نهائي خارجي.
- البولي يوريثان (PU، مكونان): أقوى خواص شاملة (مرن، مقاوم للطقس، مقاوم كيميائي، مقاوم للاحتكاك)، الخيار الأول للنمط المطرقي عالي المستوى للآلات الهندسية؛ والمكونان لهما متطلبات نافذة التطبيق وفترة الاستخدام بعد الخلط.
- البوليستر/البوليستر المشبع: مع طلاء خبز أميني، تصلب عالي الحرارة، صلابة عالية، تسوية قابلة للتحكم، مناسب لخطوط الأتمتة لتجعد/نمط مطرقي.
- راتنج معالج بـ UV: صفر/منخفض VOC، تصلب خلال ثوانٍ، لكن مناطق الظل في القطع ثلاثية الأبعاد يصعب علاجها، ولا يزال طلاء النقوش الفنية بـ UV في مرحلة الاستكشاف.
منطق الاختيار هو: أولاً قفل "بيئة الاستخدام (داخلي/خارجي، درجة التآكل)" و"طريقة التطبيق (جفاف ذاتي/حرق)"، ثم تحديد المادة الأساسية ضمن مصفوفة الراتنج، وأخيراً تصميم صبغة التأثير ونظام التجعد/التوتر حول هذه المادة الأساسية. خط إنتاج كيكسين للمواد الجديدة في فوشان يحدد عادة حلولاً للعملاء وفق خطين رئيسيين: "قاعدة إيبوكسي + وجه بولي يوريثان/أكريليك" أو "ألكيد جفاف ذاتي"، لتغطية المدى من الآلات الثقيلة إلى الأجهزة الداخلية.
سادساً، مسحوق الألمنيوم غير الطافي وصبغة التأثير
جوهر "البقع" في النمط المطرقي هو التوزيع المكاني والانعكاس لرقائق الألمنيوم داخل الطبقة. هنا يجب استخدام مسحوق ألمنيوم غير طافٍ (non-leafing)، وليس الطافي. مسحوق الألمنيوم الطافي يتراكم على السطح مكوناً طبقة فضية مرآوية مستمرة، تغطي النسيج ولا يمكن أن تشكل "نقاطاً"؛ بينما مسحوق الألمنيوم غير الطافي يعلق بشكل متساوٍ داخل الطبقة ويتجه عشوائياً، وبعد سحبه بالتوتر يتراكم عند الغورات مكوناً نوى بقع فضية منفصلة. توزيع حجم الحبيبات هو مفتاح النمط: المسحوق الناعم 8–20 µm يعطي "مطرقة ناعمة وزهرة صغيرة"، والمسحوق الخشن 30–60 µm يعطي "مطرقة خشنة وزهرة كبيرة"؛ وسماكة الرقائق تؤثر على الوميض والتغطية.
المعالجة السطحية لحبيبات الألمنيوم تؤثر مباشرة على استقرارية نمط المطرقة. الألمنيوم غير المغلف يتفاعل بسهولة مولداً غازاً ويتحول للون الأسود في الأنظمة الحمضية/القلوية أو عالية الرطوبة؛ أما التغليف بالسيليكا/الأحماض الدهنية فيعزز المقاومة الكيميائية واستقرارية التشتت. أما نمط المطرقة الملون فيدمج صبغات شفافة (مثل الأصفر الشفاف، الأزرق الشفاف) أو يستعيض عنه بمسحوق البرونز الذهبي، أو اللؤلؤ الملون، أو مسحوق الفولاذ المقاوم للصدأ. مسحوق البرونز الذهبي يعطي ملمس "المطرقة الذهبية" راقٍ ولكنه يتأكسد ويتغير لونه بسهولة، ويتطلب اقترانه بطلاء شفاف أو راتنج مقاوم للعوامل الجوية؛ واللؤلؤ الملون يعطي "مطرقة متعددة الألوان" بإحساس عصري قوي، لكن تغطيته وحدة بقعه أضعف من الألمنيوم، ويُستخدم غالباً كلمسة زينة.
طريقة إضافة الألمنيوم غير الطافي أيضاً محورية: يجب التشتيت بسرعة منخفضة أثناء مرحلة خلط الدهان وتجنب القص عالي السرعة الذي يدمر شكل القُرص؛ وللأنظمة المائية يتطلب الأمر ألمنيوم مغلف بالسيليكا لعزل تفاعل الطور المائي، انظر القسم الثامن والعشرين حول التحويل المائي. نسبة الألمنيوم (بكتلة الوصفة) شائعة بين 1%–6%، فإذا قلت يقل البقع وإذا زادت تترسب وتغطي بإفراط مما "يطمس" النمط.
سبعة، عامل التجاعيد ومجففات الكوبالت والمنغنيز
روح دهان التجاعيد المؤكسد هو المزج المركب لمجففات. الصابون الكوبالتي وحده يجف بسرعة فائقة لكنه يسبب "أكسدة سطحية مفرطة، وعدم جفاف داخلي، وتجعد لكنه لزج"؛ صابون المنغنيز يعزز أكسدة القاعدة ويعمق التجاعيد لكنه يُظلم طبقة الدهان؛ صابون الرصاص (مقيّد حالياً في الغالب) كان يُستخدم للتآزر؛ وصابون الكالسيوم/الزنك كمساعد ومثبت للون. الممارسة الكلاسيكية في الصناعة هي المزج الثلاثي أو الرباعي "كوبالت + منغنيز + كالسيوم/زنك"، حيث يحدد الكوبالت سرعة تجلد القشرة السطحية، والمنغنيز يحدد عمق التجاعيد، والكالسيوم والزنك يثبتان اللون ويتآزران. محتوى الكوبالت (بكوبالت معدني) يشكل عادة 0.02%–0.08% من المادة الصلبة للراتنج، والمنغنيز يبلغ 1–3 أضعافه، والإفراط يسبب تشقق التجاعيد وتصفر اللون ورائحة قوية.
بالإضافة إلى صابون المعادن، تستخدم دهانات التجاعيد الحديثة أيضاً "مواد مساعدة متخصصة لإحداث التجاعيد" — غالباً بوليستر غير مشبع عالي الوزن الجزيئي أو شمع/نظام سيليكوني خاص، تتشكل طبقتها السطحية أولاً أو تهاجر أثناء تكوين الطبقة، مما يصنع "قشرة" اصطناعية، وبالتالي التخلص من الاعتماد القوي على الأكسجين، فتصبح النمط أكثر استقراراً ورائحتها أخف، ومناسبة للطلاء الصديق للبيئة وخطوط الأتمتة. معدل استخدام هذه المواد المساعدة عادة 1%–5%، ومتطلبات التوافق مع الراتنج عالية، واختيارها يتطلب اختبار مطابقة مع المادة الأساسية.
ما يجب الحذر منه: المجففات حساسة لاستقرارية التخزين. المستودعات عالية الحرارة تجعل الطلاء يتأكسد مسبقاً ببطء داخل العلبة، وعند الفتح يكون "نصف متجعد"، فيُهدر عند التطبيق. لذلك يجب تخزين دهانات النمط الزخرفي عند درجة حرارة منضبطة (يُنصح 5–35℃)، بعيداً عن الضوء، وبنظام الوارد أولاً يُصرف أولاً، وهذه أيضاً نقطة فشل في سلسلة التوريد كثيراً ما تُهمل.
ثمانية، عامل الميوعة الهيكلية والتحكم في اللزوجة
عامل الميوعة الهيكلية يحدد "ما إذا كان يمكن تثبيت النمط". ثلاثة أنواع شائعة: ثاني أكسيد السيليكون الغازي (محب/كاره للماء)، البنتونيت العضوي، شمع البولي أميد/مشتقات زيت الخروع المهدرج. القاسم المشترك بينها هو تكوين شبكة ثلاثية الأبعاد، تجعل النظام عالي اللزوجة عند السكون (مقاومة التسرب، وحمل سمك الطبقة)، وينخفض لزوجة عند القص (الرش) (يسهل التذرير)، ويعيد بناء بنيته بعد السكون (تثبيت النمط، ومنع الترسب). دهان نمط المطرقة يحتاج "أن يكون مخففاً بما يكفي لتكوين النمط، وكثيفاً بما يكفي لتثبيته"، وعامل الميوعة الهيكلية هو الموحد لهذا التناقض.
لكل عامل ميوعة أسلوب مختلف: ثاني أكسيد السيليكون الغازي له قدرة تكثيف قوية، وصديق للنمط الدقيق لكنه يسبب المطفأية بسهولة، والإفراط "يأكل" اللمعان؛ البنتونيت العضوي متوافق جيداً مع الأنظمة بالمذيبات، واستجابة الميوعة سريعة؛ شمع البولي أميد يتميز بمنع الترسب بشكل ممتاز، ومناسب للأنظمة المحتوية على حشوات ثقيلة وألمنيوم، لكن قد يدخل ضبابية خفيفة. هندسياً يُستخدم غالباً بشكل مركب لمراعاة منع الترسب والميوعة والمظهر.
كمية عامل الميوعة تحتاج للارتباط بسمك الطبقة والخبز: كلما زاد السمك زادت الحاجة لميوعة قوية لمنع التسرب، لكن الميوعة المفرطة تُسطح النمط وتقلل الإحساس ثلاثي الأبعاد. خبرة عملية: قياس "مساحة حلقة الميوعة" بجهاز لزوجة ستورمر (KU) أو جهاز لزوجة دوران IC للتكميم، بدلاً من الاعتماد على اللمس وحده، ليكون التحكم عبر الدفعات ممكنًا.
تسعة، نظام المذيبات وتدرج التبخر
المذيبات هي "البطل غير المرئي" في دهانات النمط الزخرفي. إيقاع تكوين النمط يحدده تدرج التبخر (طبقات السرعة في التبخر): هل نحتاج "بطيء أولاً ثم سريع" أم "سريع أولاً ثم بطيء"، يعتمد على آلية التكوين. نمط المطرقة عادة يتطلب "تبخر سريع لخلق فرق التوتر، وإبقاء قليل بطيء للحفاظ على التدفق لتكوين النمط"، لذا يُستخدم غالباً تركيبة متدرجة من "كيتون/إستر متوسط/سريع + كحول/أروماتي بطيء"؛ أما التجاعيد (المؤكسدة) فتعتمد أكثر على الأكسجين والحرارة، والمذيبات تدير التسوية والتذرير بشكل رئيسي، وتدرج غير صحيح يسبب ثقوب إبرية أو تشتت النمط.
مثال تحديدي: أسيتات البوتيل، ميثيل إيثيل كيتون (MEK)، ميثيل إيزوبوتيل كيتون (MIBK) مذيبات متوسطة سريعة، مسؤولة عن فرق التوتر الأولي والتذرير؛ زايلين، أروماتيات عالية الغليان، ثنائي أسيتون الكحول (DAA) مذيبات بطيئة، مسؤولة عن التدفق المتأخر ومنع البياض. كثرة المذيب السريع → تجلد سطحي لحظي، وحبس مذيبات داخلية → ثقوب إبرية، فقاعات، موت النمط؛ كثرة المذيب البطيء → تسوية مفرطة، تشتت النمط، بطء الجفاف، سهولة التغبر. ضبط المذيبات هو ضبط "المحور الزمني".
تحت ضغط الحفاظ على البيئة، المذيبات الضارة عالية الغليان (مثل بعض الأروماتيات، والهالوجينات) مقيّدة، والتحول نحو الإسترات منخفضة السمية وإيثرات الكحول، لكن تدرج التبخر يحتاج لإعادة ترتيب، وإلا ينجرف نافذة تكوين النمط. شركة كيكسين للمواد الجديدة في مشاريع المذيبات البديلة غالباً ما تعتمد القياس الفعلي لمنحنى التبخر بجهاز GC لاستنتاج الوصفة عكسياً، وهو أكثر موثوقية من الاعتماد على جدول نقاط الغليان.
عشرة، نقاط تصميم الوصفة
يلخص الجدول التالي اتجاه تعديل العامل الواحد (ملاحظة: النظام فعلياً مترابط، وتغيير نقطة واحدة غالباً يجر وراءه غيرها):
| عامل الوصفة | عند الزيادة | عند النقصان | ملاحظات |
|---|---|---|---|
| كمية الألمنيوم | نقاط المطرقة أعلى كثافة وأكثر لمعاناً | نقاط المطرقة أقل كثافة وأكثر قتامة | الإفراط يسبب الترسب وتغطية مفرطة |
| حجم حبيبة الألمنيوم | بقع خشنة كبيرة | بقع دقيقة كثيفة | الحبيبات الخشنة بريقها قوي لكن السطح خشن |
| معدل تبخر المذيب | غور أعمق ونمط أشد | نمط ضحل شبه مستوٍ | السرعة المفرطة تسبب ثقوباً، والبطء المفرط يشتت النمط |
| لزوجة الراتنج | حفظ النمط جيد | يسهل التسوية والزوال | الإفراط يسبب قشر البرتقال، والقلة تلغي النمط |
| عامل الميوعة | تثبيت مستقر | تدفق أكثر ونمط أضعف | الكثرة تطفئ السطح |
| عامل التجاعيد (دهان تجاعيد) | تجاعيد كثيفة | تميل للمستوى | الإفراط يسبب التشقق وتصفر اللون |
| سمك الطبقة | إحساس النمط ثلاثي الأبعاد قوي | نمط ضحل مستوٍ | السمك المفرط يتسبب بتسرب وتكدس النمط حتى الموت |
| معدل ارتفاع حرارة الخبز | تتمدد التجاعيد أكثر | ينضم النمط | السرعة المفرطة تشقق، والبطء المفرط يُفكك |
يوضح هذا الجدول: دهانات النمط الزخرفي نظام "ترابط متعدد العوامل"، وتغيير نقطة واحدة يجر كامل المنظومة، ويجب استخدام تجارب مصفوفة الوصفة لحصر النافذة. يُنصح ببناء انضباط تطوير "وصفة أساسية + تدرج متغير أحادي"، مع ضبط كل متغير على 3 مستويات على الأقل، واستخدام جدول متعامد لضغط حجم التجارب، وتثبيت النتائج بثلاثة معايير: لوحة النمط + سمك الطبقة + اللزوجة.
عند التنفيذ الهندسي، يجب دمج هذا الجدول مع "مصفوفة التكلفة": مثلاً "زيادة حجم حبيبة الألمنيوم" وإن أضخم البقع، لكنه يرفع البريق وخشونة السطح، وقد يتجاوز متطلب لمعان العميل، فيجب احتسابه؛ و"زيادة عامل التجاعيد" تعمق التجاعيد لكن على حساب مقاومة العوامل الجوية والرائحة. لذا عمل مصمم الوصفة الحقيقي ليس "إخراج النمط"، بل "إيجاد مجال ممكن عند تقاطع خمسة قيود: التغطية، الملمس، الخواص الفيزيائية، التكلفة، الامتثال". وهذا أيضاً سبب تأكيدنا المتكرر على "النافذة الضيقة" و"التحكيم بالعينة المختومة" — دهانات النمط الزخرفي لا تملك إجابة صحيحة وحيدة، بل أفضل تسوية تحت قبول العميل.
أحد عشر، مصفوفة الوصفة ومثال كمي
لتحويل "الخبرة" إلى "قابلة لإعادة الإنتاج"، نعطي below مصفوفتي وصفة تعليميتين كميتين (أجزاء كتلية، المادة الصلبة للقاعدة حوالي 50%، للفهم البنيوي فقط، ليست وصفة إنتاجية).
مصفوفة مثال دهان نمط المطرقة (بولي يوريثان ثنائي المكونات، جفاف ذاتي/خبز منخفض الحرارة):
| المكون | A مطرقة دقيقة | B مطرقة متوسطة | C مطرقة خشنة |
|---|---|---|---|
| راتنج أكريليكي هيدروكسي (60%) | 45 | 45 | 45 |
| ألمنيوم غير طافٍ (18 µm) | 2.0 | 3.0 | 0 |
| ألمنيوم غير طافٍ (45 µm) | 0 | 0 | 4.5 |
| ثاني أكسيد السيليكون الغازي | 0.6 | 0.8 | 1.0 |
| معلق أسود الكربون متوسط الصبغ | 0.3 | 0.3 | 0.3 |
| أسيتات البوتيل/زايلين (7:3) | 12 | 12 | 12 |
| عامل التسوية | 0.3 | 0.3 | 0.3 |
| مصلب (مكافئ N75) | حسب NCO:OH=1.05 | نفسه | نفسه |
يظهر: الانتقال من الدقيق إلى الخشن يعتمد أساساً على تبديل حجم وكمية الألمنيوم؛ ويرتفع عامل الميوعة مع الحبيبات الخشنة لتثبيت الغور الأكبر؛ وبقية البنية ثابتة. وهذا يجسد فكرة "تخصيص النمط بتركيبة أربعة عوامل (مواصفات الألمنيوم، سمك الطبقة، تدرج المذيبات، لزوجة الراتنج)".
مصفوفة مثال دهان التجاعيد (ألكيدي مؤكسد):
| المكون | تجعد دقيق | تجعد متوسط | تجعد عميق |
|---|---|---|---|
| راتنج ألكيدي قصير الزيت (50%) | 50 | 50 | 50 |
| صابون كوبالت (6%) | 0.4 | 0.6 | 0.9 |
| صابون منغنيز (6%) | 0.6 | 1.0 | 1.6 |
| صابون كالسيوم (4%) | 0.8 | 0.8 | 0.8 |
| بنتونيت عضوي | 0.5 | 0.7 | 1.0 |
| زيت مذيب 200# | 15 | 15 | 15 |
يظهر: تعميق التجاعيد يعتمد على ارتفاع نسبة وكمية الكوبالت والمنغنيز، لكن تجاوز مستوى "التجعد العميق" يدخل منطقة التشقق، ويتطلب الرجوع لخفض سمك الطبقة أو تهدئة الارتفاع الحراري. هذه هي الحدود الكمية لـ "النافذة".
اثنا عشر، نظرة عامة على عملية التطبيق
دهان نمط المطرقة ودهان التجاعيد لهما قدر معين من التسامح في التطبيق (وهذا بالضبط سبب قدرتهما على إخفاء عيوب القاعدة)، لكن لهما أيضاً خطوط حمراء. طرق التطبيق السائدة: الرش بالهواء (الأكثر شيوعاً، النمط قابل للضبط)، الرش بدون هواء عالي الضغط (كفاءة عالية للقطع الكبيرة، والتذرير خشن يحتاج ضبطاً)، الصب/الغمس (قطع صغيرة منتظمة، لكن التجانس أضعف من الرش)، الرش الكهروستاتيكي (توفير دهان، يتطلب موصلية وتطابق مقاومة). الدهان بالأسطوانة/الفرشاة عموماً لا يُستخدم لدهانات النمط الزخرفي — الآثار اليدوية تدمر تجانس النمط.
تجهيز السطح الأساسي يحدد الحد الأدنى للنجاح أو الفشل: يحتاج الفولاذ إلى إزالة الزيت والصدأ والصنفرة، يُوصى بالرملي Sa 2.5 أو أدوات الطاقة St 3؛ بالنسبة للقطع المصبوبة، تتم معالجة ندوب اللحام والثقوب الهوائية أولاً بملء المعجون وتسويتها ثم تطبيق دهان النقش (دهان النقش يمكنه إخفاء العيوب "الضحلة"، لكنه لا يخفي العيوب "العميقة"). بالنسبة لقطع البلاستيك/البلاستيكية، يلزم معالجة باللهب/البلازما أو طبقة برايمر لتحسين الالتصاق. بيئة التطبيق: درجة الحرارة 10–35℃، الرطوبة النسبية ≤85%، وتجنب البرودة والرطوبة العالية التي تؤدي إلى جفاف بطيء وتسرب وتبييض.
بغض النظر عن الطريقة، فإن الخطوات الثلاث "أولاً صنع عينة، ثم تحديد المعيار، ثم الإنتاج الضخم" هي قانون حديدي. يجب التحقق من العينة على معدات وسمك طبقة وممر تجفيف متطابقة مع العميل، ولا يُعتمد إلا إذا كان أسلوب النقش متسقاً مع الدفعات.
ثالث عشر: التحكم في اللزوجة وكوب فورد
اللزوجة هي أول مقياس في تطبيق دهان النقش الزخرفي. يستخدم القطاع عموماً كوب فورد رقم 4 (FC4) لقياس ثواني التدفق كمؤشر سريع في الموقع. غالباً ما تكون لزوجة رش دهان المطرقة 25–40 ثانية (FC4، 23℃)، ودهان التجاعيد 20–35 ثانية، وتتعدل حسب البندقية وهدف سمك الطبقة. اللزوجة منخفضة جداً → تذرية مفرطة وطبقة رقيقة ونقش ضعيف أو يختفي؛ مرتفعة جداً → قشر البرتقال وحبيبات وانسداد البندقية.
لكن كوب فورد هو مجرد "قياس خشن بنقطة واحدة"، ما يجب التحكم فيه فعلياً هو "اللزوجة اللحظية": استخدام مقياس لزوجة دوار لقياس منحنى اللزوجة الظاهرية مع معدل القص، ومساحة حلقة الثيكسوتروبي. الممارسة الأكثر واقعية في الموقع: كل يوم عند بدء العمل معايرة بـ FC4 + رش عينة اختبار، وربط "الثواني—نقش العينة" كـ SOP. تأثير درجة الحرارة على اللزوجة ملحوظ، فنفس الثواني في الشتاء والصيف تعطي لزوجة فعلية مختلفة، فيلزم حمام مائي ثابت الحرارة أو التحويل حسب جدول تصحيح الحرارة.
بخصوص التخفيف: يجب استخدام المخفف المحدد في التركيبة، ولا يُسمح بإضافة مخفف عادي عشوائياً، وإلا يختل تدرج التبخر ويفقد النقش السيطرة. بعد إضافة المخفف يجب إعادة قياس FC4 ورش عينة، ويُمنع "الإضافة بالإحساس".
أربع عشر: التحكم في سمك الطبقة
سمك الطبقة هو الرافعة الأولى للإحساس ثلاثي الأبعاد بالنقش. عادة ما يكون الطلاء الجاف لدهان النقش الزخرفي 35–70 µm، أعلى بوضوح من دهان النهائي الصناعي العادي (20–35 µm). رقيق جداً → لا يظهر النقش وسوء تغطية العيوب؛ سميك جداً → تسرب وتجمد النقش "حتى الموت" كعجينة وتشقق التجاعيد وهدر التكلفة. وسائل التحكم: مشط الطبقة الرطبة لقياس الطبقة الرطبة ورد فعل فوري، ومقياس سمك الطبقة الجافة للتحقق بعد التصلب؛ وتحددها سرعة مرور البندقية والمسافة والضغط ونسبة التداخل معاً.
ترتبط الأنماط المختلفة بمدى سمك مختلف: المطرقة الناعمة 35–45 µm، المتوسطة 45–60 µm، الخشنة 55–70 µm؛ التجعيد الناعم 30–45 µm، العميق 50–70 µm. عدم انتظام السمك على نفس القطعة يؤدي إلى "مطرقة ناعمة هنا ومطرقة خشنة هناك"، لذا تستخدم الخطوط الآلية آلة ذهاب وإياب + حلقة مغلقة لقياس السمك، والخطوط اليدوية تعتمد على استقرار إيقاع الفني. عند تسليم عملاء شركة كيكسين للمواد الجديدة، غالباً ما يُكتب "نافذة سمك الطبقة" في معيار القبول، مثل "مطرقة خشنة 55±8 µm، درجة تجانس النقش بصرياً A".
يرتبط سمك الطبقة أيضاً بملاءمة السطح الأساسي والبرايمر: الرش المباشر على قطع مصبوبة خشنة يتطلب سمكاً أكبر للتسوية؛ مع وجود برايمر إيبوكسي يمكن تقليل سمك الطلاء النهائي بشكل معتدل. لكن التقليل يجب ألا يفقد النقش كحد أدنى.
خمس عشر: تصميم منحنى الخبز
منحنى خبز دهان التجاعيد بالغ الأهمية، والمنطق الأساسي هو "درجة حرارة منخفضة أولاً لسماح السطح بالأكسدة/تكوين القشرة، ثم رفع الحرارة لتصلب الطبقة الداخلية والانكماش لسحب التجاعيد". منحنى سلمي نموذجي: دخول القطعة من درجة حرارة الغرفة → 80–100℃ لمدة 8–15 دقيقة (مرحلة القشرة، تفوق أكسدة وتشابك السطح) → صعود سلمي إلى 120–150℃ لمدة 15–30 دقيقة (مرحلة السحب، انكماش الداخل يسحب التجاعيد ويتصلب تماماً) → تبريد بطيء للخروج. التسخين السريع جداً يؤدي إلى "تجمد التجعيد" أو التشقق، والبطيء جداً يعطي نقشاً فضفاضاً واستهلاك طاقة عالٍ.
دهان المطرقة (نوع التجفيف الذاتي/خبز منخفض الحرارة) يعتمد قليلاً على الخبز، لكن الخبز منخفض الحرارة (60–80℃ لمدة 15–20 دقيقة) يسرع التثبيت ويغلق النقش ويطرد المذيبات ويعزز اتساق المظهر. مطرقة بولي يوريثان ثنائية المكونات تتجنب الحرارة العالية (>120℃ يسهل اصفرارها وفقدان اللمعان)، وتُستخدم التجفيف الذاتي أو الخبز المنخفض؛ أنواع الإيبوكسي/بوليستر المخبوزة يمكن أن تتبع منحنى خبز قياسي 140–180℃.
يجب أن يكون الفرن متجانس الحرارة: الفرق بين الأعلى والأسفل والأمام والخلف ≤5℃، وتدفق هواء متساوٍ دون نفخ مباشر على سطح القطعة (تجنب انحراف النقش بالهواء). العديد من العيوب الميدانية ناتجة عن تعديل منحنى الفرن عشوائياً أو عدم دقة نقاط القياس—يُنصح باستخدام جهاز تتبع حرارة الفرن (تسجيل البيانات) لقياس منحنى الحرارة الحقيقية على سطح القطعة فعلياً، لا الاعتماد على قرص العرض فقط.
ست عشر: معدات الرش وبندقية الرش
بندقية الرش الهوائي هي الأكثر شيوعاً: نوع الجاذبية (دفعات صغيرة وتغيير لون سريع) ونوع الضغط (دفعات كبيرة وتغذية مستمرة). قطر الفوهة عادة 1.3–1.8 mm، والمطرقة الخشنة يمكن استخدام 1.5–1.8 mm لتقليل التذرية المفرطة والحفاظ على البقع؛ التجاعيد تستخدم 1.3–1.5 mm. الضغط 2.5–4.0 bar، مسافة البندقية 15–25 cm، سرعة مرور منتظمة وتداخل 1/2–2/3.
المفتاح في "حجم حبيبات التذرية": المطرقة تتطلب "تذرية خشنة مع إحساس حبيبي"، لذا لا يجب أن يكون الضغط عالياً جداً ولا المسافة قريبة جداً، للسماح للألمنيوم بالسقوط على شكل صفائح لا رذاذ، لتظهر البقع بوضوح؛ إذا كانت التذرية دقيقة جداً، يتشتت الألمنيوم بالتساوي وتصبح نقاط المطرقة ضبابية. التجاعيد على العكس، تتطلب رشاً رقيقاً ومتساوياً بطبقات متعددة لاستقرار سمك الطبقة وسطح الأكسجة.
الخطوط الآلية تستخدم آلة رش ذهاب وإياب + كوب دوران كهربائي، وميزتها قابلة للبرمجة وسمك متساوٍ وقابلة للتتبع بالبيانات؛ صعوبتها أن القص العالي للكوب قد يدمر رقائق الألمنيوم والكهرباء الساكنة تغير توزيع السقوط، فيلزم إعادة معايرة معلمات المطرقة. سواء يدوي أو آلي، يجب استقرار تذبذب ضغط البندقية والمضخة، فعدم الاستقرار = تذبذب السمك = تذبذب النقش.
سبع عشر: معدات الخبز والتصلب
أنواع الأفران: فرن هواء ساخن حملي (الأكثر شيوعاً، تكلفة منخفضة وتجانس حسب تصميم القنوات)، تحت الحمراء/بعيدة تحت الحمراء (تسخين سريع ومناسب للقطع الرقيقة لكن غير متجانس للسميكة)، UV (أنظمة UV فقط)، تحت الحمراء المحفز بالغاز. دهان النقش الزخرفي يعتمد mostly الحمل الحراري لحاجته إلى "صعود بطيء وتجانس حراري وتحكم بالأكسجين".
نقاط المعدات: تجانس الحرارة (فرق درجة الحرارة فارغ/محمل)، تدفق هواء قابل للضبط دون نفخ مباشر، وشفط لإخراج المذيبات والنواتج الثانوية (النوع المؤكسد يحتاج أكسجين معتدل لكن دون تجمع بخار المذيب لحد الانفجار). سرعة السلسلة/الشبكة تحدد زمن البقاء في الفرن، مع الحرارة تشكل "منحنى الزمن—الحرارة". يُنصح بعمل "خريطة توزيع حرارة الفرن" و"تتبع حرارة المنتج" كمعايرة مزدوجة لكل خط.
الطاقة والتكلفة أيضاً في هذا الجزء: المنحنى السلمي يوفر الوقت أكثر من الثابت لكن تحكمه أعقد؛ استرجاع الحرارة والضبط المناطقي يخفض استهلاك الطاقة للقطعة. عند تخطيط خطوط الإنتاج للعملاء، تقوم شركة كيكسين للمواد الجديدة بمحاكاة مشتركة لطول ممر الخبز وسرعة السلسلة والمناطق الحرارية مع نافذة التركيبة، لتجنب الانفصال بين "التركيبة قادرة على تكوين النقش لكن المعدات لا تستطيع".
ثماني عشر: طرق مراقبة الجودة
مراقبة جودة دهان النقش الزخرفي تنقسم إلى "فيزيائي كيميائي" و"مظهري". الفيزيائي الكيميائي: اللزوجة (FC4/دوار)، النعومة، المحتوى الصلب، الكثافة، استقرار التخزين (50℃ لمدة 7 أيام دون تجمد/طبقات)، زمن الجفاف، الالتصاق (شبكة خدش)، الصلابة (قلم رصاص/شور)، مقاومة الصدم، الانحناء، مقاومة رذاذ الملح، مقاومة الماء، مقاومة المواد الكيميائية—أساساً تتبع معايير دهان صناعي لكن مع إضافة بند "استقرار النقش".
مراقبة الجودة المظهرية هي الصعبة: النقش مزيج "ذاتي+موضوعي". الطريقة الموضوعية باستخدام مقياس إضاءة/نقش متعدد الزوايا ومجهر بؤري مشترك لقياس عمق الحفر والطول الموجي؛ الطريقة الذاتية بالمقارنة مع لوحة معيارية (درجة A/B/C)، وتوحيد زاوية الرؤية والإضاءة (مثل مصدر ضوء D65، مراقبة 45°). يُنصح بإنشاء "لوحة عينة مختومة من العميل" كمرجع تحكيم، ومقارنة كل دفعة إنتاج مع العينة المختومة، والتوقف عند التجاوز.
مراقبة الجودة العملية: تأكيد أول قطعة لكل وردة (سمك+نقش+جفاف)، قياس السمك أثناء الخط، تسجيل حرارة الفرن، مطابقة دفعة المخفف. التحكم الإحصائي بالعملية (SPC) يُدخل السمك وFC4 في خرائط التحكم، ليصبح معدل عيب النقش من "انتقاء لاحق" إلى "تحكم سابق". تطبق شركة كيكسين للمواد الجديدة "احتفاظ دفعة+بطاقة بيانات"، للرجوع إلى تركيبة و معلمات عملية دفعة محددة عند شكوى العميل.
تسع عشر: العيوب الشائعة وحلولها
| العيب | السبب | الحل |
|---|---|---|
| عدم ظهور نقش المطرقة | ألمنيوم قليل، طبقة رقيقة، تبخر بطيء، ثيكسوتروبي منخفض | زيادة الألمنيوم، زيادة السمك، تسريع التبخر، زيادة الثيكسوتروبي |
| اختفاء النقش بالتسوية | لزوجة منخفضة، ثيكسوتروبي غير كافٍ، طبقة رقيقة، مذيبات بطيئة كثيرة | زيادة اللزوجة، زيادة الثيكسوتروبي، التحكم بالسمك، تقليل المذيبات البطيئة |
| تشقق التجاعيد | عامل التجعيد زائد، تسخين حاد، سمك مفرط | تقليل عامل التجعيد، تسخين أبطأ، خفض السمك |
| تجعيد غير متساوٍ | رش غير متساوٍ، حرارة فرن غير متجانسة، تذبذب تركيز الأكسجين | توحيد الرش، فرن متجانس الحرارة، استقرار تدفق الهواء |
| لزوجة سطحية | تصلب غير كافٍ، خلل في المجفف، برودة ورطوبة عالية | إطالة الخبز، ضبط المجفف، تحسين البيئة |
| تلون غير متساوٍ | انفصال صبغات التأثير، سوء تدفق، تشتت الألمنيوم الفوضوي | تحسين التشتيت، إضافة تدفق، استقرار القص |
| ثقوب إبرية/فقاعات | مذيبات سريعة كثيرة، زيادة مفاجئة بالسمك، مسام بالسطح | ضبط تدرج التبخر، التحكم بالسمك، تسوية السطح |
| لمعان غير متساوٍ | تجمع موضعي لعامل الثيكسوتروبي، طلاء شفاف غير متساوٍ | تحسين الثيكسوتروبي، طلاء شفاف متساوٍ |
| اصفرار | إيبوكسي/ألكيد ضعيف الطقس، مجفف زائد، حرارة عالية | تبديل راتنج مقاوم للطقس، ضبط المجفف، خفض حرارة الفرن |
| فرق لوني بين الدفعات | دفعة الألمنيوم، لون الراتنج، تذبذب السمك | توحيد المواد، حلقة سمك مغلقة، مقارنة بالعينة المختومة |
انضباط استكشاف الأخطاء: تثبيت السمك والخبز أولاً، ثم تغيير التركيبة، لتجنب تغير عوامل متعددة معاً وعدم القدرة على التسبب. تغيير متغير واحد فقط وتسجيله في كل مرة هو الأساس الهندسي لدهان النقش الزخرفي.
عشرون: دراسات حالة لاستكشاف الأخطاء
الحالة الأولى (اختفاء المطرقة): مصنع آلات هندسية رش مطرقة رمادية داكنة "تبدو كدهان رمادي عادي". الفحص: FC4 فقط 18 ثانية (منخفض)، السمك 28 µm (رقيق)، واستبدل العامل المخفف بنوع سريع الجفاف. الحل: رفع FC4 إلى 32 ثانية، ورفع السمك إلى 58 µm، واستعادة المخفف المحدد وإضافة 0.2% سيليكا غازية. عادت البقع بعد إعادة الرش. الدرس: "السرعة" في الموقع وتغيير المخفف عشوائياً هو القاتل الأول.
الحالة الثانية (تشقق التجاعيد): مصنع خزائن توزيع كهرباء بنسبة تشقق 30% بعد تشغيل دهان تجاعيد عميق. فحص المنحنى: دخول مباشر 150℃ (بدون مرحلة قشرة)، والسمك 75 µm. الحل: تغيير إلى 90℃/12 دقيقة قشرة + 140℃/20 دقيقة سحب، وخفض السمك إلى 60 µm، وتقليل الكوبالت والمنغنيز الإجمالي 20%. اختفى التشقق. الدرس: منحنى التسخين والسمك هما "الخطان الأحمران" للتجاعيد.
الحالة الثالثة (تلون): قشرة آلة قياس بنقش مطرقة داكنة موضعياً كـ "بقع سحابية". السبب الجذري ترسب الألمنيوم في العلبة وخلط غير متساوٍ، وتذبذب ضغط البندقية. الحل: إضافة شمع مانع للترسب، تركيب خلط داخل العلبة، صمام ضغط مستقر + مراقبة ضغط خطية. الدرس: "التشتيت المتساوٍ" لمنظومة الألمنيوم أكثر إهمالاً من التركيبة نفسها.
الحالة الرابعة (تجمد بالتخزين): مستودع عميل صيفاً 40℃، العلبة عند الفتح نصف متجعدة. السبب الجذري أكسدة مسبقة للمجفف عند التخزين الحراري. الحل: تخزين بدرجة حرارة منضبطة+بعيد عن الضوء+أول داخل أول خارج، والمورد يحول إلى عبوات صغيرة. الدرس: تحكم حراري بسلسلة التوريد هو نقطة فشل خفية.
واحد وعشرون: التطبيق على الآلات والعدد الهندسية
الآلات الهندسية (حفارات، لوادر، أذرع مضخات الخرسانة، مداحل الطرق) هي الساحة الرئيسية لدهان المطرقة: عمل ميداني، ندوب لحام كثيرة، عرضة للصدمات، والمطرقة تخفي عدم انتظام السطح دفعة واحدة وتخفي الخدوش وتظهر ملمساً، والمطرقة بالرمادي الداكن أو الأصفر الهندسي كلاسيكية بالقطاع. بالتطبيق تُستخدم للقطع الكبيرة كالأذرع mostly مطرقة بولي يوريثان ثنائية المكونات، تجفيف ذاتي أو خبز منخفض، بجمع مقاومة الطقس والمرونة والإيقاع السريع.
نقاط الاختيار: للاستخدام الخارجي ذو المتانة الجوية يُفضل اختيار نظام أكريليك/بولي يوريثان؛ والاقتران مع برايمر إيبوكسي لرفع مقاومة التآكل؛ وسُمك الطبقة يؤخذ للطرقة المتوسطة الخشنة 50–65 µm لتحقيق توازن بين إخفاء العيوب والتكلفة؛ وللأجزاء الحاملة للحمل مثل الذراع المتحركة انتبه إلى مرونة طبقة الطلاء (تجنب القساوة والهشاشة المفرطة). تورّد شركة كيكسين للمواد الجديدة أنظمة الطرقة لعدة مصانع آلات هندسية حول فوشان، وتتمثل خبرتها في ربط "أسلوب النسيج، ونافذة سُمك الطبقة، ومنحنى الحرق/الجفاف الذاتي" كثلاثة عناصر في إجراء تشغيل قياسي (SOP) خاص بالعميل، لتحويل "التأثير الفني" إلى "مظهر قابل للتسليم متسق بكميات كبيرة".
جانب الصيانة: سطح الطرقة مقاوم للاتساخ وسهل المسح والبقع الخدشية غير ظاهرة، مما يقلل شكاوى المظهر خلال فترة الضمان؛ ولكن الخدش العميق لا يزال يكشف القاعدة ويتطلب دهان ترميم—ومكان الترميم يصعب أن يكون نسيجه متطابقاً تماماً مع الأصل، لذا يُوصى بتقديم "حزمة ترميم + تعليمات الطريقة".
اثنان وعشرون، تطبيق معدات مفاتيح التوزيع الكهربائي
خزائن التوزيع، وصناديق التحكم الكهربائي، وخزائن المفاتيح تستخدم غالباً دهان مجعد: السطح المجعد يمتص الضوء ولا يعكس، وملمسه سميك، وبصمات الأصابع والغبار غير واضحة، مما يسهل الصيانة؛ ويمكن في الوقت نفسه إضافة وظيفة موصلة للكهرباء الساكنة (أمان التوزيع). دهان مجعد على المعدات الداخلية متطلباته الجوية منخفضة، ونظام ألكيدي/إيبوكسي يكفي، بتكلفة قابلة للتحكم.
نقاط العملية: أجزاء التوزيع غالباً صفائح فولاذية رقيقة، والمعالجة الأولية يُفضل أن تكون فسفطة/دهان إلكتروفوري كقاعدة؛ وسُمك دهان مجعد 40–60 µm، مع حرق متدرج؛ وللأجزاء المشتتة للحرارة انتبه ألا تعيق طبقة الطلاء التبديد الحراري (النسيج يزيد مساحة السطح مما يساعد قليلاً على التبديد، ولكن السُمك المفرط يعزل الحرارة). دهان مجعد موصل للكهرباء الساكنة يتطلب التحكم في المقاومة النوعية (عادة 10^6–10^9 Ω·cm)، بالاعتماد على مواد حشو موصلة (مثل الكربون الأسود الموصل، مسحوق معدني) والتنسيق مع التركيبة، دون الإخلال بالنسيج.
طوّرت شركة كيكسين للمواد الجديدة لعملاء المعدات الكهربائية نظاماً متكاملاً "إيبوكسي مجعد + موصل للكهرباء الساكنة"، ومن خلال التحكم في شكل ومحتوى المواد الحشو الموصلة، حققت مؤشرات مضادة للكهرباء الساكنة مع الحفاظ على شكل النسيج المجعد، وتم استخدامه في عدة مشاريع توزيع.
ثلاثة وعشرون، تطبيق الأدوات اليدوية
الأدوات اليدوية (مفاتيح الربط، الكماشات، الروافع، هياكل الأدوات الكهربائية) استخدمت في الماضي بكثرة دهان مجعد زيتي، برائحة قوية ومقاومة تآكل متوسطة. اليوم تتجه نحو نظام إيبوكسي/بولي يوريثان لرفع مقاومة التآكل والملمس. دهان الأدوات يجب أن يكون مقاوماً للبلى، ومقاوماً للعرق، ومقاوماً للزيت، وقوة التصاقه عالية، والنسيج المجعد/الطرقي يوفر منع الانزلاق والملمس، وهو نموذج "عملي + جمالي".
في العملية، الأدوات غالباً قطع صغيرة وبكميات كبيرة، مناسبة للغمس/الصب مع تعليق وحرق، أو خط رش آلي؛ مع الانتباه لنقاط التماس في التعليق "منطقة بدون طلاء" ودهانها التكميلي ومكافحة الصدأ. في الألوان، عدا الأسود والأحمر والأزرق الكلاسيكي، الطرقة الملونة (مثل الطرقة الزرقاء، الطرقة الخضراء) ترفع تمييز العلامة التجارية.
حساسية التكلفة هي سمة صناعة الأدوات، لذا غالباً ما يتم الموازنة بين "درجة الراتنج، سُمك الطبقة، معدل الجودة": استخدام ألكيدي/إيبوكسي متوسط الجفاف الذاتي لتقليل استثمار المعدات، والاعتماد على سُمك الطبقة والنسيج لإخفاء المادة الأساسية، وتعويض التكلفة بمعدل الجودة.
أربعة وعشرون، تطبيق الأجهزة والمعدات
هياكل الأجهزة (عدادات التدفق، أجهزة التحكم، المحللات) تجمع بين الجمال وإخفاء العيوب، والطرقة/النسيج المجعد كلاهما شائع. الأجهزة غالباً داخلية، صغيرة الحجم، بمظهر دقيق، تميل إلى "طرقة ناعمة/تجعيد ناعم" لإظهار الإحساس الفاخر؛ وتتطلب في الوقت نفسه مقاومة بصمات الأصابع، ومقاومة المنظفات، ولمعان منخفض غير مزعج للعين.
في المواد، غالباً ما يُختار نظام نسيج ناعم أكريليك/إيبوكسي، بسُمك طبقة رقيق نسبياً (35–50 µm) للحفاظ على التفاصيل؛ وللأجهزة ذات الشاشات العرض، يجب ألا تؤثر طبقة الطلاء على فجوات التجميع. الأجهزة عالية المستوى تستخدم أيضاً "طرقة + طلاء شفاف" لرفع المتانة الجوية والملمس. قامت شركة كيكسين للمواد الجديدة بتخصيص مخطط طلاء مقسم "طرقة ناعمة مطفأة + منطقة شعار لامعة محلية" لمصنع أجهزة فحص، موازنة بين تمييز العلامة التجارية والانخفاض الكلي.
خمسة وعشرون، توسع تطبيقات الصناعات الأخرى
تطبيقات دهان النسيج الفني لا تزال تتوسع: معدات مكافحة الحريق (تجعيد أحمر مطفأ، مقاوم للعوامل الجوية + تعريف)، معدات اللياقة البدنية (طرقة ملونة، مقاوم للانزلاق ومقاوم للعرق)، آلات الزراعة (طرقة خشنة تخفي الصدأ وتقاوم العوامل الجوية)، خزائن معدات الاتصالات (تجعيد رمادي داكن، مطفأ غير عاكس)، المعدات العسكرية/الخاصة (نسيج تمويه + وظائف متراكمة)، القطع المعدنية للأثاث (طرقة فنية، زخرفية). سمة "إخفاء العيوب + الملمس + إمكانية تراكم الوظائف" تجعلها لا تُستبدل تقريباً في مجال الزخرفة المعدنية المتوسطة.
اتجاه تراكم الوظائف يستحق الاهتمام بشكل خاص: موصل للكهرباء الساكنة، مضاد للبكتيريا، مقاوم للمواد الكيميائية، مقاوم للحرارة، م retard للاشتعال—لترقية "دهان النسيج الزخرفي" إلى "طلاء وظيفي". على سبيل المثال، آلات الأغذية تستخدم دهان طرقة مقاوم للتنظيف، ورفوف المختبرات تستخدم دهان مجعد مقاوم للكواشف. هذا النوع من التخصيص هو مساحة النمو للمصانع مثل شركة كيكسين للمواد الجديدة التي تمتلك قدرة تطوير التركيبات.
ستة وعشرون، التكلفة وسلسلة التوريد
هيكل تكلفة دهان النسيج الفني: الراتنج (أكبر نسبة، 30%–50%)، مسحوق الألومنيوم/الصبغات المؤثرة (طرقة بارزة)، المذيبات، المواد المساعدة، المواد الحشو. سوء فهم خفض التكلفة هو "خفض درجة الراتنج"—مما يضحي بالخصائص الفيزيائية ونافذة تكوين النسيج، وبدلاً من ذلك ينخفض معدل الجودة وترتفع التكلفة الإجمالية. خفض التكلفة الأمثل يكون في: الشراء الموجه لمسحوق الألومنيوم (مواصفات ثابتة ودفعات ثابتة)، الاستبدال المحلي للمذيبات (مع الحفاظ على التدرج)، رفع معدل الجودة (خفض إعادة العمل)، تقليل سُمك الطبقة للحد الأدنى (خفض الاستهلاك مع ضمان النسيج).
نقاط مخاطر سلسلة التوريد: مسحوق الألومنيوم يتأثر بتقلبات سعر الألومنيوم وعملية الطلاء؛ صابونات المعادن المجففة تتأثر بالقيود البيئية على الإنتاج؛ المواد المساعدة الخاصة تعتمد على الاستيراد. يُوصى بإنشاء آلية "مورد مزدوج + مخزون أمان + عينة مختومة للدفعة". رابط التخزين (انظر القسمين السابع والعشرين) لضبط الحرارة غالباً ما يُقلل تقديره، لكنه تكلفة خفية لاستقرار الدفعات. تورّد شركة كيكسين للمواد الجديدة عبر الدعم الكيميائي المحلي في فوشان وقنوات المواد المستقرة أنظمة طرقة/مجعد بتسليم يمكن التحكم في موعده، وتثبت في عرض السعر نموذج الربط "سُمك الطبقة—معدل الجودة—سعر الوحدة"، لتجنب الخلاف لاحقاً بسبب نزاع سُمك الطبقة.
سبعة وعشرون، البيئة والسلامة (VOC، السلامة المهنية)
دهان النسيج الفني بالمذيبات ذو VOC عالي، ويوجه نحو القيود في ظل تشديد اللوائح البيئية. مسارات الامتثال: عالي المحتوى الصلب (محتوى صلب ≥70%، تقليل المذيبات)، التحويل المائي (انظر ثمانية وعشرون)، UV/بودرة (صعب تحقيق النسيج، قيد البحث)، وجمع وحرق VOC (RTO). يجب على الشركات المطابقة مع "المتطلبات التقنية لمنتجات الطلاء منخفضة المحتوى من المركبات العضوية المتطايرة" المحلية.
السلامة المهنية: غبار مسحوق الألومنيوم قابل للاشتعال والانفجار، التخزين والتغذية يتطلبان مضاد للانفجار، تأريض، والتحكم في التركيز؛ أبخرة المذيبات قابلة للاشتعال، تهوية الورشة وإدارة العمل الساخن صارمة؛ صابونات المعادن المجففة بعضها يحتوي على الكوبالت (مادة CMR محل اهتمام)، تتطلب إدارة MSDS وحماية من التلامس. التحويل المائي وإن خفض VOC، لكن معالجة مسحوق الألومنيوم المائي والصرف الصناعي تتطلب إدارة منفصلة.
التحول الأخضر ليس "تغيير الماء وانتهى"، بل هو مشروع منهجي يشمل التركيبة—العملية—المعدات—الامتثال. صممت شركة كيكسين للمواد الجديدة خط الإنتاج الجديد وفقاً لإدارة VOC منخفض والصحة المهنية، وتقدم للعملاء ملفات دعم امتثال (تقارير فحص، SDS، حساب VOC للتطبيق)، لتقليل مخاطر تقييم الأثر البيئي للعملاء.
ثمانية وعشرون، التحول نحو المائية
تحويل دهان النسيج الفني إلى المائية هو عظمة صعبة في الصناعة. الصعوبات: التوتر السطحي المائي مرتفع، مسحوق الألومنيوم يتفاعل بسهولة مع الماء مولداً غازاً ويصبح أسود، إيقاع التبخر معقد الاقتران بالطور المائي، نافذة تكوين النسيج ضيقة. نقاط الاختراق في ثلاثة أمور: ① معجون ألومنيوم مائي مغطى بالسيليكون/ثاني أكسيد السيليكون، لعزل الطور المائي واستقرار التشتت (انظر معجون الألومنيوم المائي والدهان المعدني المائي)؛ ② مواد مساعدة مائية متخصصة للتجعيد/التوتر السطحي، لإعادة بناء فرق التوتر السطحي؛ ③ إعادة تصميم منحنى الحرق (المائي يتطلب جفاف وميض أطول لطرد الفقاعات، ثم رفع الحرارة).
الطرقة المائية حالياً يمكنها تحقيق تأثير قريب من المذيبات في الأجهزة الداخلية وخزائن المعدات؛ أما آلات الهندسة الخارجية فلا تزال في مرحلة التسلق لمتانة العوامل الجوية واستقرار النسيج. التحويل المائي للتجعيد أسهل نسبياً (تغيير النوع التأكسدي إلى حراري/مواد مساعدة)، لكن الامتصاص والملمس يحتاجان إعادة ضبط. في التكلفة المائية حالياً أعلى (معجون الألومنيوم المغطى غالي، تحويل المعدات)، لكن على المدى الطويل تنخفض مدفوعة بالسياسات وقيود الكربون.
شركة كيكسين للمواد الجديدة وضعت بالفعل خط عينات في اتجاه معالجة الألومنيوم المائي والدهان الفني المائي، والهدف هو الحفاظ على لغة "نقطة الطرق/التجعيد" مع خفض VOC إلى ما دون المعيار المائي، لتوفير مسار ترقية امتثال للعملاء الخارجيين.
تسعة وعشرون، المعايير والمواصفات
دهان النسيج الفني يمتد عبر فئات متعددة من المعايير، والاختيار والاستلام يتطلب "تجميع الصورة": الأساس العام ينظر إلى طرق GB/T العامة لدهان صناعي (اللزوجة، الالتصاق، المتانة الجوية وغيرها)؛ التوافق المضاد للتآكل ينظر إلى ISO 12944 (نظام طلاء واقٍ)، GB/T 9276 وغيرها؛ السلامة والامتثال ينظر إلى حدود VOC المنخفض، GB 30981 (VOC لطلاء صناعي واقٍ)، وسم الاتحاد الأوروبي (مثل تعليم CMR للكوبالت)؛ تطبيق الصناعة ينظر إلى مواصفات الطلاء الخاصة بالآلات الهندسية والمعدات الكهربائية.
النسيج نفسه حالياً يعتمد غالباً على "معيار مؤسسة + لوحة عينة مختومة" للتحكيم، ولا يوجد على مستوى المعيار الوطني درجة نسيج موحدة. يُوصى للعملاء والموردين بالاتفاق في العقد على: أسلوب النسيج المختوم، نافذة سُمك الطبقة، درجة تجانس النسيج، تسامح اتساق الدفعات، طريقة إعادة إنتاج الاعتراض. كتابة "النسيج الذاتي" كـ "بند قابل للاستلام" هو مفتاح تجنب الخلاف. شركة كيكسين للمواد الجديدة تقدم عند التسليم بطاقة عينة نسيج مختومة وبطاقة معلمات العملية المقابلة، كخط أساس للاستلام من الطرفين.
ثلاثون، إدارة اللون والتركيبة رقمياً
"الرقمنة" لدهان النسيج الفني لها طبقتان: رقمنة اللون ورقمنة التركيبة/العملية. في اللون، بسبب تأثير النسيج على انعكاس الضوء، جهاز قياس فرق اللون العادي يسهل الحكم الخاطئ، يلزم استخدام متعدد الزوايا (يشمل مظهر النسيج) أو مجموعة "فرق اللون + جهاز نسيج"، وتثبيت الهندسة والإضاءة للمراقبة؛ إنشاء مكتبة ألوان خاصة بالعميل وأرشيف طيفي للعينات المختومة.
في إدارة التركيبة، استخدام نظام LIMS/تركيبة لتسجيل رقم دفعة الراتنج، رقم دفعة الألومنيوم، كمية المواد المساعدة، اللزوجة، سُمك الطبقة، منحنى الفرن لكل دفعة، لتشكيل سلسلة بيانات قابلة للتتبع؛ مع دمج برنامج DOE (تصميم التجربة) لإجراء تحليل العوامل، تقصير دورة تطوير الأنماط الجديدة. رقمنة العملية هي ربط معلمات المسدس، سرعة السلسلة، مناطق الحرارة بـ MES، لمراقبة "متغيرات النسيج ذات الصلة" في الوقت الفعلي، واستخدام SPC للتحكم في معدل العيوب.
للفروع/العملاء المتعددين، مكتبة التركيبات السحابية + إدارة الصلاحيات تمنع "اختفاء المعلم مع الوصفة". شركة كيكسين للمواد الجديدة ترسّب الأنماط الناضجة لدهان النسيج الفني كبطاقات تركيبة خاصة بالعميل (تشمل قائمة بدائل المواد وجدول استكشاف الأخطاء الطارئة)، لضمان استقرار التسليم وتقليل الاعتماد على الأفراد.
واحد وثلاثون، قائمة فحص اختيار المشروع
قائمة تنفيذية للمهندسين والمشترين (يمكن نسخها إلى وثيقة المتطلبات):
- بيئة الاستخدام: داخلي/خارجي؟ درجة التآكل؟ نطاق الحرارة؟ تحدد الراتنج وسُمك الطبقة.
- لغة النسيج: طرقة أم تجعيد؟ خشن/ناعم/عميق/ضحل؟ ملون أم معدني؟ تحديد أسلوب العينة المختومة.
- المادة الأساسية والمعالجة الأولية: فولاذ/سبيكة/بلاستيك؟ هل يوجد برايمر مقترن (إيبوكسي/بلاستيك)؟ حد إخفاء العيوب؟
- طريقة التطبيق: رش/صب/كهرباء ساكنة؟ يدوي/آلي؟ إيقاع الإنتاج؟
- نافذة سُمك الطبقة: هدف وسمك الطبقة الجافة µm والتسامح، يُكتب في الاستلام.
- منحنى الحرق: معلمات متدرجة (حرارة/زمن تكوين القشرة، حرارة/زمن السحب)، يقاس فعلياً بجهاز حرارة الفرن.
- لزوجة SOP: ثواني FC4 + مخفف محدد + تصحيح الحرارة.
- تراكم الوظائف: موصل للكهرباء الساكنة/مقاوم كيميائي/مقاوم حرارة/مضاد بكتيريا؟ سرد المؤشرات.
- الامتثال البيئي: حد VOC، مسار منخفض VOC أو مائي؟ يلزم تقرير فحص وSDS.
- معيار الاستلام: درجة عينة النسيج المختومة، تسامح فرق اللون، اتساق الدفعات، إجراء إعادة إنتاج الاعتراض.
- سلسلة التوريد: موعد التسليم، مخزون أمان، مورد مزدوج، متطلبات ضبط حرارة التخزين.
- حل الترميم: طريقة الدهان التكميلي وتوقع اختلاف النسيج، تجهيز حزمة ترميم.
وضع هذه القائمة في مرحلة طلب عرض السعر يقلل بشكل كبير "عدم تطابق البضاعة مع المواصفات" لاحقاً.
اثنان وثلاثون، مفاهيم خاطئة شائعة
المفهوم الخاطئ الأول: "دهان النسيج يخرج النسيج بأي رش". خطأ. النسيج تصميم نافذة ضيقة، أي تجاوز في سُمك الطبقة/اللزوجة/منحنى الفرن يعني الفشل.
المفهوم الخاطئ الثاني: "كلما زاد الألومنيوم زاد وضوح النسيج". الزيادة المفرطة بدلاً من ذلك تترسب، وتغطية مفرطة، وتمحو النسيج، وترفع التكلفة ومخاطر الترسيب.
المفهوم الخاطئ الثالث: "التجعيد الأعمق أجمل". العميق جداً سهل التشقق، يخفي الوسخ، خشن الملمس، والأجهزة الكهربائية يلائمها التجعيد الناعم أكثر.
المفهوم الخاطئ الرابع: "تغيير المخفف لا يهم". خطأ، اضطراب تدرج التبخر هو القاتل الأول في الموقع (انظر الحالة الأولى).
المفهوم الخاطئ الخامس: "المائي يعني انتهاء الشأن البيئي". المائي يتطلب ألومنيوم مغطى، وصرف ومعدات محولة، مشروع منهجي (انظر ثمانية وعشرون).
المفهوم الخاطئ السادس: "قشر البرتقال = الطرقة". قشر البرتقال عيب غير متحكم به، الطرقة تصميم متحكم به، الميكانيكية والمظهر مختلفان.
المفهوم الخاطئ السابع: "النسيج لا يُكتب في العقد". البند الذاتي دون تكميم سيؤدي حتماً للخلاف، يجب عينة مختومة + بند (انظر تسعة وعشرون).
ثلاثة وثلاثون، تموضع قدرة شركة كيكسين للمواد الجديدة
شركة كيكسين للمواد الجديدة (kexinMaterials) تقع في فوشان، وتوجه لعملاء صناعيين مثل الآلات الهندسية، والمعدات الكهربائية، والأدوات والأجهزة، تقدم خدمة متكاملة لدهان النسيج الفني "تطوير التركيبة—عينات وختم—تسليم إنتاجي—استكشاف أخطاء الموقع". تركز قدراتها على ثلاث نقاط: أولاً مكتبة تركيبات متناغمة من راتنج—صبغة مؤثرة—مواد مساعدة، تغطي أنظمة ألكيدي/إيبوكسي/أكريليك/بولي يوريثان وأنماط طرقة خشنة/متوسطة/ناعمة، وتجعيد ناعم/متوسط/عميق؛ ثانياً ربط أسلوب النسيج، ونافذة سُمك الطبقة، ومنحنى الحرق/الجفاف الذاتي كـ SOP خاص بالعميل، لتحقيق اتساق بكميات كبيرة؛ ثالثاً احتياطي VOC منخفض والتحويل المائي، لتوفير ترقية امتثال للعملاء.
القيمة النموذجية للعملاء: تقصير دورة اختيار النوع وأخذ العينات (الاقتراب السريع من النمط المستهدف باستخدام مصفوفة ناضجة)، وخفض معدل العيوب (التحكم المغلق بسماكة الطبقة + التحكيم بالعينة المختومة)، وتجنب مخاطر الامتثال (تقرير الفحص + SDS + الحساب). في مجمع صناعة الكيماويات وتصنيع المعدات الناضج في فوشان، تُعد هذه القدرة التوريدية "القريبة، القابلة للتخصيص، القابلة للتتبع" خياراً عملياً لدهانات الفنون والزخارف المتوسطة والعالية الجودة.
الرابع والثلاثون: التطلعات المستقبلية
الخطوة التالية لدهانات الفنون والزخارف هي التقدم المتوازي على ثلاثة مسارات: "النقش هو الوظيفة، الخضرة، الرقمنة". النقش هو الوظيفة: فوق التجاعيد/النقاط المطرقة يُضاف توصيل كهربائي، ومضاد للبكتيريا، ومقاومة كيميائية، ومقاومة حرارية، وحتى استخدام بنية النقش نفسها للتحكم في التنافر المائي/الصوتي/اللمسي. الخضرة: انتشار المحتوى الصلب العالي، وتحول الطلاء المائي من الداخل إلى الخارج، واستكشاف نقوش UV/البودرة، بالتزامن مع معالجة VOC والقيود الكربونية. الرقمنة: رقمنة سلسلة الوصفة—العملية—مراقبة الجودة بالكامل، واستخدام الذكاء الاصطناعي لمساعدة DOE واستكشاف الأخطاء، بحيث تصبح الأنسجة "قابلة للقياس، قابلة للتنبؤ، قابلة للتتبع".
بالنسبة للمصنعين مثل كيكسين للمواد الجديدة، سترتقي المنافسة من "هل يمكن إظهار النقش" إلى "هل النقش مستقر، هل هو متوافق، هل قابل للتخصيص، هل قابل للتتبع". من يُحوّل دهانات الفنون والزخارف أولاً من "حرفة المعلم الماهر" إلى "منتج رقمي"، هو من يمتلك زمام المبادرة في الجيل التالي من طلاءات الديكور الصناعي. أما للمستخدمين، فنوصي بإدراج النسيج في وقت مبكر ضمن القبول المعياري وإدارة سلسلة التوريد، للسماح لـ "التأثير الفني" بالتحول حقاً إلى "أصل قابل للتسليم، قابل للتكرار".
الأسئلة الشائعة (FAQ)
س1: أي من دهان المطرقة ودهان التجاعيد يغطي العيوب أكثر؟
دهان المطرقة يعتمد على بقع مسحوق الألمنيوم + الانخفاضات، ويوفر أقصى تغطية لندوب اللحام والخدوش على المادة الأساسية، وهو الخيار الأول للآلات الهندسية؛ دهان التجاعيد تجاعيده ضحلة، وتغطيته أقل قليلاً لكن ملمسه أكثر نعومة. كلاهما يغطي العيوب أكثر بكثير من الدهان المسطح. إذا كانت المادة الأساسية سيئة جداً (مسام عميقة، عقد لحام كبيرة)، فأي دهان نقش يتطلب أولاً معجون تملية، ودهان النقش يغطي العيوب "الضحلة" فقط.
س2: لماذا لا يظهر دهان المطرقة الخاص بي أي نقش عند الرش؟
في الغالب الطبقة رقيقة جداً أو تبخر المذيب بطيء جداً مما يسبب التسوية. أولاً زد سماكة الطبقة، وارفع نسبة المذيب سريع التبخر، وتأكد من كمية ونوعية مسحوق الألمنيوم، ثم تحقق من نقص المثيرة للّزوجة أو استبدال المخفف بشكل عشوائي. يُنصح بالفحص أحادي المتغير حسب الترتيب "تثبيت السماكة → ضبط اللزوجة → التحقق من الألمنيوم → فحص المثيرة"، وتسجيل كل تعديل.
س3: ما سبب تشقق دهان التجاعيد؟
زيادة مادة التجعيض، أو تسخين الفرن بسرعة مفاجئة، أو سماكة الطبقة المفرطة كلها تسبب التشقق. خفض مادة التجعيض، والتحول إلى تسخين متدرج (تكوين قشرة أولاً ثم سحب)، والتحكم بالسماكة يحل المشكلة عادة. إذا استمر التشقق، تحقق من اختلال نسبة الكوبالت والمنغنيز، أو تعرض العمل للحرارة الموضعية المفرطة (هواء الفرن الموجه مباشرة).
س4: هل يمكن عمل دهان مطرقة ملون؟
نعم. باستخدام صبغات تأثير ملونة (مسحوق ذهب النحاس، لؤلؤ ملون) أو صبغة شفافة فوق الألمنيوم، يمكن عمل مطرقة ذهبية أو خضراء أو زرقاء، بنفس الآلية. انتبه لتأكسس مسحوق ذهب النحاس وتغير لونه بسهولة، للخارج أو المتطلبات العالية يلزم راتنج مقاوم للطقس أو طبقة شفافة؛ اللؤلؤ كلمسة أفضل أماناً.
س5: هل دهانات الفنون والزخارف تحتاج برايمر؟
يُنصح به. طبقة دهان النقش سميكة، ووضعها مباشرة يسبب مشاكل بسبب الالتصاق أو نقص الصدأ؛ القطع المعدنية تستخدم برايمر إيبوكسي، والبلاستيك برايمر بلاستيكي، لضمان الحماية من التآكل والالتصاق. سيناريوهات مضادة للتآكل الثقيل (آلات خارجية، ساحلية) يجب نظام "برايمر إيبوكسي + سطح نقش"، لا تحذف البرايمر.
س6: لماذا صعب عمل دهان مطرقة مائي؟
التوتر السطحي المائي مرتفع، والألمنيوم يتفاعل بسهولة، وإيقاع التبخر مع الطور المائي معقد، ونافذة التشكيل ضيقة. يتطلب ألمنيوم مغلف بالسيليكون + مواد مساعدة خاصة للتجعيض/التوتر، وإعادة تصميم منحنى الحرق (تجفيف وميض أطول لطرد الفقاعات). حالياً ممكن للداخل (أجهزة، خزائن)، والخارج لا يزال قيد التطوير.
س7: هل يمكن تخصيص أسلوب النسيج؟
نعم. عبر دمج أربعة عوامل: مواصفات الألمنيوم، السماكة، تدرج المذيب، لزوجة الراتنج، يمكن تخصيص خشن/ناعم، عميق/ضحل، زهرة كبيرة/صغيرة، يُنصح أولاً بعمل لوحة نسيج للتأكيد. الأنماط المعقدة (مثل تمييز عالي اللمعان بالمناطق) تتطلب عملية طلاء مخصصة، وعند التسليم بطاقة عينة مختومة.
س8: ماذا يحدث إذا لم يتم التحكم بالسماكة جيداً؟
رقيقة جداً لا يظهر النقش وضعف التغطية؛ سميكة جداً تسرب، والنقش يتراكم كعجينة، وتجاعيد متشققة، وهدر تكلفة. يُنصح بمشط طبقة رطبة + مقياس سماكة طبقة جافة مزدوج التحكم، والخط الآلي بإغلاق قياس السماكة. كتابة نافذة السماكة في معيار القبول أوفر من فرز العيوب لاحقاً.
س9: هل يمكن تغيير المخفف عشوائياً في الموقع؟
مطلقاً لا. المخفف يحدد تدرج التبخر، والتغيير العشوائي يخل بإيقاع التشكيل، وهو المصدر الأول للفشل الميداني (انظر الحالة الأولى). يجب استخدام المخفف المحدد بالوصفة، وبعد الإضافة إعادة قياس كوب فورد وتجربة الرش. اختلاف حرارة الشتاء والصيف يتطلب تحويلاً حسب جدول التصحيح، لا بالإحساس.
س10: هل للأنسجة في دهانات الفنون والزخارف درجات معيارية وطنية؟
حالياً درجات النسيج تعتمد "معيار الشركة + لوحة العينة المختومة" للتحكيم، ولا يوجد تصنيف نسيج موحد على مستوى المعيار الوطني. يُنصح في العقد بتحديد عينة النسيج المختومة، نافذة السماكة، درجة التجانس، تفاوت الدفعات وطريقة إعادة ظهور الاعتراض، لتحويل البنود الذاتية لكمية وتجنب الجدل.
س11: هل يمكن لكيكسين للمواد الجديدة عمل دهان فنون وزخارف مخصص؟
نعم. كيكسين للمواد الجديدة (kexinMaterials) تقع في فوشان، تقدم خدمة متكاملة من تطوير الوصفة، وأخذ العينات المختومة، إلى التسليم الإنتاجي واستكشاف الأخطاء الميداني، تغطي أنظمة ألكيدي/إيبوكسي/أكريليكي/بولي يوريثان وأنماط مطرقة/تجاعيد متعددة، ولديها استعداد منخفض VOC وتحويل مائي، ويمكنها تخصيص SOP حصري لعملاء الآلات الهندسية والمعدات الكهربائية والأدوات والأجهزة.
قراءات إضافية
- آلية تكوين طلاء التأثير المعدني وتوجيه مسحوق الألمنيوم — فهم توجيه رقائق الألمنيوم هو المنطق الأساسي "لبقع" دهان المطرقة.
- طلاء بديل محاكاة الكروم بالرش/الطلاء المعدني بالتفريغ الفراغي — مسار مقارن عند الرغبة بـ "معدن حقيقي" بدلاً من "معدن نقش".
- معجون الألمنيوم المائي ودهان معدني مائي — الأساس لمعالجة الألمنيوم اللازمة لتحويل دهانات الفنون والزخارف مائياً.