La pintura martillada y la pintura arrugada se denominan colectivamente ”pintura de textura artística” o ”pintura de patrón”, y son un tipo de revestimiento industrial que, mediante formulación y proceso, fabrica activamente micro-relieves superficiales para obtener efectos decorativos y funcionales únicos. A diferencia de las pinturas industriales ordinarias que buscan una superficie plana tipo espejo: las pinturas normales temen a la piel de naranja y a las arrugas, mientras que la pintura martillada/arrugada justamente convierte la ”textura” en su punto de venta. Este tipo de revestimientos es extremadamente común en maquinaria de ingeniería, armarios de distribución, equipos herramienta y carcasas de instrumentos: puede ocultar defectos del sustrato y marcas de soldadura, al mismo tiempo que mejora la calidad, antideslizamiento, resistencia a la suciedad y camufla rayones, siendo una combinación de estética industrial y pragmatismo.
Desde la perspectiva de la ciencia de materiales, la esencia de la pintura de textura artística es la ”programación precisa de la tensión superficial y la contracción de curado”. Los proyectos de pintura ordinaria hacen todo lo posible por eliminar defectos superficiales, mientras que la pintura de textura artística induce, restringe y cura activamente estos defectos, convirtiéndolos en un lenguaje decorativo repetible y producible en masa. Esta lógica inversa determina que su formulación y proceso sean muy diferentes de los revestimientos convencionales: lo que en los sistemas habituales es un ”accidente” (piel de naranja, cráteres, arrugas), en la pintura de textura artística debe ser controlado con precisión. Comprender esto es el prerrequisito para entender todo el contenido de este artículo.
Desde la historia de la industria, la pintura arrugada se remonta a los sistemas alquídicos oleosos a principios del siglo XX, cuando mediante secantes de cobalto y manganeso se creaba un ”arrugado vintage” en piezas metálicas pequeñas (luminarias, instrumentos, artículos de papelería) para ocultar defectos y decorar; la pintura martillada surgió con la madurez de los aluminios no flotantes y la tecnología de regulación de tensión superficial, y se usó ampliamente tras la Segunda Guerra Mundial en carcasas de maquinaria y equipos eléctricos. Ambas convergieron bajo la idea de ”crear belleza con defectos” en la familia de las pinturas de textura artística, y con el avance de la industria de resinas (epoxi, acrílico, poliuretano, poliéster) han ampliado continuamente los límites de intemperismo, resistencia química y automatización. Hoy ya no es una ”pintura barata para tapar feos”, sino un lenguaje industrial maduro de ”tacto–visión”.
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), ubicada en Foshan, es un fabricante de revestimientos para clientes industriales, con formulaciones maduras y experiencia en entrega por lotes en la sinergia resina–pigmento de efecto para pinturas de textura artística y en sistemas para carcasas de maquinaria de ingeniería y equipos eléctricos. Este artículo explica a fondo el mecanismo, materias primas, formulación, aplicación, control de calidad y usos de la pintura martillada y arrugada, para ayudar a los ingenieros a evitar desvíos en la selección y solución de fallas, y también para que compras y gestores de proyecto establezcan estándares de aceptación aplicables.
I. Qué son la pintura martillada y la pintura arrugada
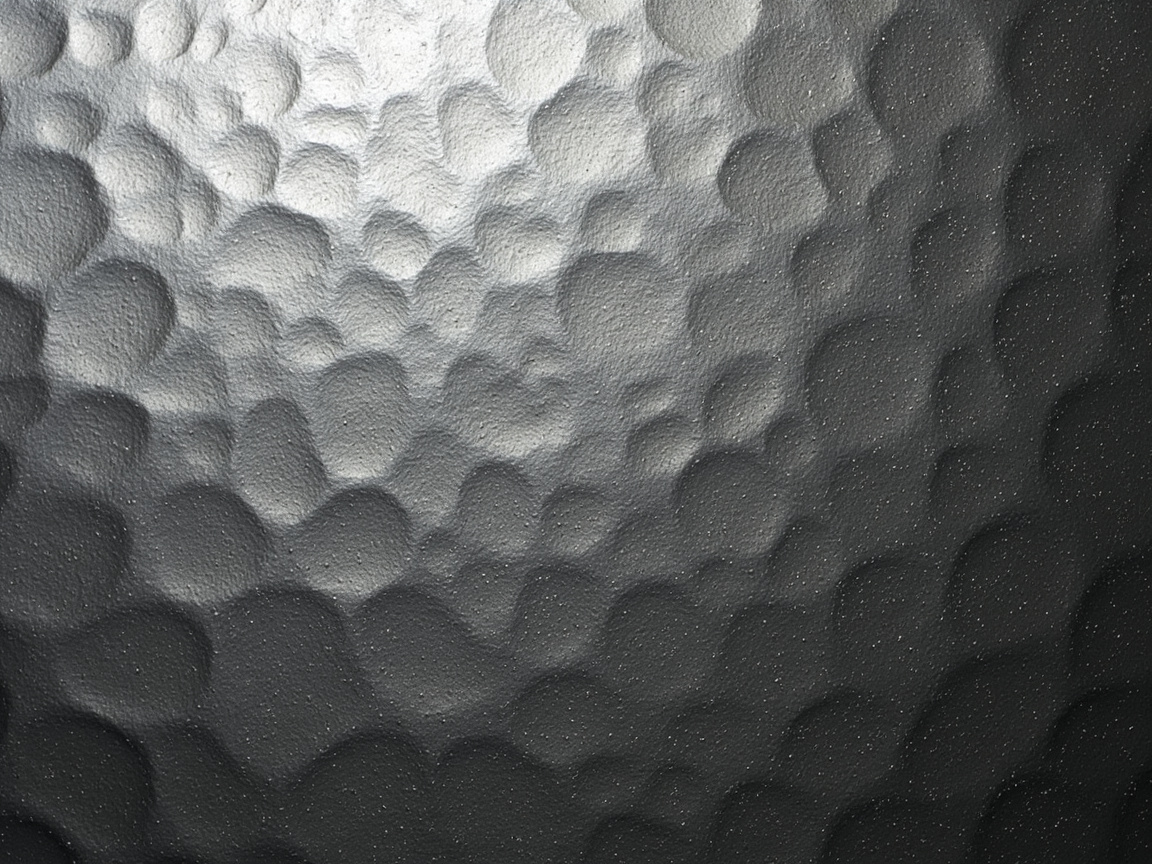
La pintura martillada (hammer-tone finish) presenta en la superficie manchas hundidas densas similares a las dejadas por un martillo golpeando metal, con apariencia de innumerables micro-golpes, de ahí su nombre. Por lo general, el aluminio no flotante (o mica, polvo de acero inoxidable) proporciona el ”núcleo” de los puntos metálicos, y luego la diferencia de tensión superficial estira la película de pintura creando relieves. La pintura arrugada (wrinkle finish, también una rama de las pinturas de piel de naranja) presenta en la superficie pliegues finos y uniformes o relieves tipo grieta, como un lecho de río seco o piel de anciano. Ambas crean textura mediante ”irregularidad controlada”, pero el mecanismo físico de formación difiere: la martillada es flujo no uniforme dirigido por tensión, la arrugada es arruga superficial por desincronización de contracción de curado.
Lo que debe distinguirse estrictamente es: la ”arruga” de la pintura arrugada es causada por la contracción química/física propia de la pintura y es el objetivo de diseño; mientras que la ”piel de naranja” de la pintura ordinaria es un defecto por mala aplicación o pérdida de control reológico que debe eliminarse. La textura de la pintura de textura artística es diseñada, repetible y estable por lote; la piel de naranja es incontrolable, aleatoria y debe eliminarse, ambas son opuestas en dirección y diferentes en esencia. En ingeniería se suele incluir la ”pintura de piel de naranja” en la familia de las pinturas de textura artística, pero su formación está entre la martillada y la arrugada, depende de tixotropía + evaporación rápida que acumula relieve tipo piel de naranja, y su mecanismo se acerca más al lado de la martillada.
En lenguaje visual, la martillada tiende a ”metal moteado, tosco, sensación de fuerza”, adecuada para maquinaria de ingeniería y equipos pesados; la arrugada tiende a ”fina, mate, tacto espeso”, adecuada para instrumentos, distribución, decoración vintage. Al seleccionar, los clientes suelen definir primero ”qué textura” y luego retroceder al mecanismo y formulación, lo cual es más científico que preguntar primero ”qué resina usar”.
II. Mecanismo de formación de la martillada
El mecanismo central de la martillada es el ”flujo no uniforme dirigido por diferencia de tensión superficial”. En la película húmeda, el pigmento de efecto (láminas de aluminio) se enriquece localmente y cambia la tensión superficial de ese sitio; al mismo tiempo, la evaporación no uniforme del solvente desde la superficie de la película y los bordes del aluminio crea un gradiente de tensión superficial. Las zonas de baja tensión superficial son ”arrastradas” por las zonas circundantes de alta tensión, formando depresiones locales; el aluminio, como ancla visual de la textura, hace que la depresión muestre la apariencia de punto metálico martillado. En resumen: el aluminio define el ”punto”, la diferencia de tensión define el ”hundido”, la evaporación del solvente define el ”ritmo”. Estos tres acoplados determinan la densidad, profundidad y tridimensionalidad de los puntos martillo.
Desde la reología, la película húmeda martillada debe mantener cierto valor de cedencia y tixotropía antes del secado al tacto, para que la depresión estirada por tensión no se re-nivele por gravedad y flujo propio. Si el sistema es muy líquido y baja tixotropía, tras hundirse la película se re-nivela lentamente y al final desaparece la textura, quedando solo el aluminio; si es muy espeso y alta tixotropía, la película no se deja estirar, la textura no surge y se vuelve plano mate. Por ello la formulación martillada exige mucho más la ”reología en tiempo real” que la pintura ordinaria: requiere una ventana estrecha de ”suficiente flujo para formar textura, pero suficiente viscosidad para fijarla”.
La densidad y profundidad de la martillada se controlan por múltiples factores: aluminio más grueso y mayor dosificación, puntos más evidentes; evaporación más rápida y mayor diferencia de tensión, depresión más profunda; mayor espesor de película, más tridimensional pero puede perder finura. El formulador combina estos tres para hacer estilos como ”martillo grueso” ”martillo fino” ”flor grande” ”flor pequeña”. En la práctica se introducen pequeñas cantidades de reguladores de tensión superficial tipo silicona, creando deliberadamente ”puntos de baja tensión superficial” para hacer la depresión más nítida y el borde del punto más claro.
III. Mecanismo de formación de la pintura arrugada
La textura de la pintura arrugada proviene de la ”contracción y arruga controlada durante la formación de película”. Hay dos rutas típicas. Una es arruga por polimerización oxidativa: las arrugadas tempranas usaban sistemas oleosos/alquídicos, con secantes de jabones metálicos que promueven oxidación superficial (cobalto, manganeso, calcio, zinc en mezcla), la capa superficial reticulada por oxígeno es mucho más rápida que la interna, la piel superficial se forma primero y la interna se contrae al curar después, siendo la piel arrugada por el interior. La otra es arruga termoplástica/termoestable: por diferencia de Tg de resina o velocidad de reticulación, la capa superficial e interna producen contracción de volumen inconsistente al secar/curar, generando arruga. Las arrugadas modernas usan más resinas modificadas + auxiliares de arruga específicos para controlar la escala, evitando olor y amarilleo de los sistemas oleosos antiguos.
Cualquiera sea la ruta, la clave es la ”desincronización de curado/contracción entre capa superficial e interna”: si sincronizan no arruga (contracción uniforme), si difieren demasiado se agrieta (piel rota), hay que acertar la ventana. El tipo oxidativo es extremadamente sensible a concentración de oxígeno y temperatura —el flujo de aire de horno, densidad de colocación de piezas y ritmo de calentamiento cambian la forma de la arruga, por eso una misma formulación ”cambia” en distintos talleres. El tipo termoestable/termoplástico depende más de selección de resina y proporción de curador, menos interferencia de oxígeno, más adecuado para líneas automáticas.
Cabe añadir que la ”escala” de la arruga (longitud de onda y amplitud) la determinan espesor de película, diferencia de contracción y resistencia superficial. Película más gruesa, mayor diferencia de contracción y piel más tenaz → arruga de onda larga y profunda; lo contrario → fina y densa. En ingeniería se usa curva de horneado de ”piel a baja temperatura primero, luego estirar con escalón de temperatura” para estabilizar esta ventana, ver sección XV.
IV. Resumen de materias primas clave
El sistema de materias primas de la pintura de textura artística se divide en seis módulos funcionales:
- Resina: la martillada usa alquídica de aceite corto, acrílica, epoxi o resina modificada con poliuretano; la arrugada tradicional usa alquídica/fenólica, moderna usa epoxi, poliéster, sistema UV. La resina determina propiedades de película (adherencia, intemperismo, resistencia química) y ventana de textura.
- Pigmento de efecto: el aluminio no flotante es el ”núcleo de punto” de la martillada; también mica, bronce, acero inoxidable para martillado colorido o especial.
- Agente de arruga/secante: mezcla de jabones metálicos (arrugada oxidativa); o auxiliares de silicona/flúor para regular tensión superficial (martillada).
- Carga: talco, barita, carbonato de calcio regulan viscosidad y soporte de textura, exceso aplana y reduce tridimensionalidad.
- Auxiliar reológico: sílice pirogénica, bentonita, cera de poliamida como tixotrópicos controlan flujo, evitan que la textura se nivele y desaparezca.
- Solvente/co-solvente: el gradiente de evaporación determina el ritmo de textura, protagonista oculto subestimado.
Estos seis módulos no se suman simple, sino acoplados fuertemente. Por ejemplo cambiar resina altera el humectado al aluminio, afectando brillo del punto; añadir tixotrópico cambia capacidad de soporte de espesor, cambiando longitud de onda de arruga. Por ello el desarrollo de formulación de pintura de textura artística casi obliga a ”matriz experimental factorial completa/parcial”, difícil acertar a la primera solo con experiencia.
Más concretamente, la ”interacción oculta” de módulos se subestima: la polaridad del solvente cambia orientación y sedimentación del aluminio, mismo aluminio en sistema con más cetonas da puntos más dispersos, en más aromáticos más agrupados; la distribución de tamaño de carga absorbe hidroxilos superficiales del tixotrópico, debilitando tixotropía, causando ”misma fórmula, viscosidad real distinta”; los iones metálicos del secante pueden catalizar envejecimiento termo-oxidativo de algunas resinas, bajando estabilidad en almacenaje. Estas interacciones hacen que en pintura de textura artística ”cambiar material es cambiar fórmula”, y por eso fábricas maduras incluyen lote de materia prima en gestión de formulación (ver sección XXX). Para novatos, la estrategia más segura es fijar primero la pareja ”resina + aluminio” como variables principales, luego microajustar alrededor gradiente de solvente y tixotropía/arruga, evitando mover varias principales a la vez y perderse.
V. Análisis profundo de sistemas de resina
La resina es el ”esqueleto” de la pintura de textura artística, determina temperatura de formación, límite de propiedades y rango compatible de textura. Tipos comunes y compromisos:
- Resina alquídica de aceite corto: bajo costo, buen humectado de aluminio, punto martillado brillante, pero intemperismo y resistencia química regulares, para equipos interiores, herramientas. Base de arrugada oxidativa.
- Resina acrílica (termoplástica/termoestable): buen intemperismo, retención de brillo y color, apta martillado de maquinaria exterior; termoestable reticulada en alta temp, mejores propiedades pero requiere horno.
- Resina epoxi (curado amina/fenólico): adherencia, resistencia química, niebla salina excelentes, apta anti-corrosión pesada base-textura integrada o arrugada resistente de equipos eléctricos; pero amarillea, cuidado en topcoat exterior.
- Poliuretano (PU, bicomponente): propiedades integrales más fuertes (tenaz, intemperie, química, abrasión), primera opción martillado medio-alto de maquinaria; bicomponente exige ventana de aplicación y vida de mezcla.
- Poliéster/saturado: con horno amino, curado alta temp, alta dureza, nivelación controlable, apta arrugada/martillada de línea auto.
- Resina UV: cero/bajo VOC, curado en segundos, pero zonas sombreadas 3D difíciles de curar, UV de textura artística aún en exploración.
La lógica de selección: primero fijar ”ambiente (interior/exterior, nivel corrosión)” y ”modo aplicación (secado/horneado)”, luego definir base en matriz de resina, finalmente diseñar pigmento de efecto y sistema de arruga/tensión. La línea de Foshan de Kexin New Materials suele plantear al cliente ”epoxi base + poliuretano/acrílico top” o ”alquídico secado auto” como dos líneas, cubriendo de maquinaria pesada a instrumento interior.
VI. Aluminio no flotante y pigmentos de efecto
El ”punto” de la martillada es esencialmente distribución espacial y reflejo de láminas de aluminio en la película. Aquí debe usarse aluminio no flotante (non-leafing), no flotante. El flotante se enriquece en superficie formando capa plateada espejo continua, tapa textura y no forma ”punto”; el no flotante suspende uniforme en película, orientación aleatoria, arrastrado por tensión se agrupa en depresiones, formando núcleos de puntos plateados discretos. La distribución de tamaño es interruptor de estilo: 8–20 µm fino da ”martillo fino flor pequeña”, 30–60 µm grueso da ”martillo grueso flor grande”; el espesor de lámina afecta destello y cubrimiento.
El tratamiento superficial del aluminio afecta estabilidad de martillada. Aluminio sin recubrir en sistema ácido/alcalino o alta humedad reacciona gas y ennegrece; recubrimiento silicio/ácido graso mejora resistencia química y dispersión. Martillado colorido suma pasta transparente (amarillo, azul transparente) o bronce, nacarado colorido, acero inoxidable. Bronce da ”martillo oro” premium pero oxida y cambia, requiere topcoat o resina intemperie; nacarado colorido da ”martillo iridiscente” moderno, pero cubrimiento y nitidez de punto más débiles que aluminio, suele ser acento.
El modo de adición del aluminio no flotante también es clave: dispersar a baja velocidad en fase de mezcla, evitar cizalla alta que dañe lámina; para sistema acuoso requiere aluminio silicio-recubierto para aislar reacción con agua, ver sección XXVIII aguificación. La proporción de aluminio (en masa de fórmula) suele 1%–6%, muy bajo puntos escasos, muy alto sedimenta y cubre exceso ”emborrona” textura.
VII. Agentes de arruga y secantes de cobalto-manganeso
El alma de la arrugada oxidativa es la mezcla de secantes. Cobalto solo seca muy rápido pero causa ”sobre-oxígeno superficial, interior sin secar, arruga pegajosa”; manganeso promueve oxidación profunda, profundiza arruga pero oscurece; plomo (hoy limitado) coordinaba; calcio/zinc como auxiliar y estabilizador de color. La práctica clásica es mezcla ternaria o cuaternaria ”cobalto+manganeso+calcio/zinc”, cobalto fija velocidad de piel, manganeso profundidad de arruga, calcio-zinc estabilizan color y sinergia. Contenido de cobalto (metal) suele 0.02%–0.08% de sólido de resina, manganeso 1–3 veces, exceso agrieta, amarillea, olor fuerte.
Además de jabones, las arrugadas modernas usan ”auxiliar de arruga específico” —poliéster insaturado de alto peso o cera/silicona especial, que forman piel superficial preferente o migran al formar película, creando artificialmente ”capa”, librándose de fuerte dependencia de oxígeno, textura más estable y menor olor, apto para eco y línea auto. Dosis 1%–5%, alta exigencia de compatibilidad con resina, probar con base.
Hay que alertar: el secante es sensible a estabilidad de almacenaje. Almacén caliente pre-oxida lento en lata, al abrir ”semi-arrugado”, desecho en aplicación. Por ello almacenaje de pintura de textura artística debe controlar temp (5–35℃), oscuridad, PEPS, punto de falla ignorado en cadena de suministro.
VIII. Tixotrópicos y control reológico
El tixotrópico decide ”si la textura se fija”. Tres tipos comunes: sílice pirogénica (hidrófila/hidrofóbica), bentonita orgánica, cera de poliamida/derivado de aceite de ricino hidrogenado. En común forman red 3D, alta viscosidad en reposo (anti-goteo, soporta espesor), baja al cizallar (spray atomiza), reconstruye al reposar (fija textura, anti-sedimento). La martillada requiere ”suficiente líquido para textura, suficiente espeso para fijar”, el tixotrópico es quien une esta contradicción.
Diferentes tixotrópicos dan estilo: sílice pirogénica espesa fuerte, amiga de textura fina pero matea, exceso ”come” brillo; bentonita orgánica compatible con solvente, recuperación tixotrópica rápida; cera poliamida anti-sedimento excelente, apta sistema con carga pesada y aluminio, pero puede dar leve neblina. En ingeniería se mezclan para equilibrar sedimento, tixotropía y aspecto.
La dosis de tixotrópico debe vincularse con espesor y horneado: película más gruesa requiere tixotropía fuerte anti-goteo, pero exceso aplana y baja tridimensionalidad. Experiencia útil: medir ”área de ciclo tixotrópico” con viscosímetro KU o IC rotacional para cuantificar, no solo tacto, así controlable entre lotes.
IX. Sistema de solventes y gradiente de evaporación
El solvente es el ”protagonista invisible” de la pintura de textura artística. El ritmo de textura lo determina el gradiente de evaporación (jerarquía de velocidad): si ”lento primero rápido después” o viceversa, según mecanismo. La martillada suele requerir ”evaporación rápida crea diferencia de tensión, pero deja lento para mantener flujo y formar textura”, por eso usa gradiente ”cetona/éster medio-rápido + alcohol/aromático lento”; la arrugada (oxidativa) depende más de oxígeno y temperatura, el solvente maneja nivelación y atomización, gradiente malo da poro o textura dispersa.
Ejemplo concreto: acetato de butilo, MEK, MIBK son solventes medio-rápidos, dan tensión inicial y atomización; xileno, aromático alto punto, DAA son lentos, dan flujo final y anti-blanco. Exceso rápido → piel instantánea, solvente atrapado adentro → poro, burbuja, textura muerta; exceso lento → nivelación excesiva, textura dispersa, secado lento, polvo. Ajustar solvente es ajustar ”eje temporal”.
Bajo presión eco, solventes nocivos alto punto (algunos aromáticos, halogenados) limitados, se va a ésteres bajos tóxicos, alcoholes éter, pero hay que reordenar gradiente o ventana deriva. Kexin New Materials en proyectos de sustitución suele medir curva GC de evaporación para deducir fórmula, más fiable que tabla de ebullición.
X. Puntos de diseño de formulación
La tabla siguiente resume ajuste monofactor (nota: es sistema acoplado, cambio puntual suele afectar otros):
| Factor de formulación | Aumentar | Disminuir | Nota |
|---|---|---|---|
| Dosis de aluminio | Punto más denso y brillante | Punto más disperso y oscuro | Exceso sedimenta, cubre exceso |
| Tamaño de aluminio | Mancha gruesa | Mancha fina | Grueso destella más pero superficie áspera |
| Velocidad evaporación solvente | Hundido profundo, textura fuerte | Textura superficial, casi plano | Muy rápido poro, muy lento dispersa |
| Viscosidad de resina | Textura se mantiene | Se nivela y desaparece | Muy alta piel naranja, muy baja sin textura |
| Tixotrópico | Fijación estable | Más flujo, textura débil | Exceso matea superficie |
| Agente arruga (arrugada) | Pliegue denso | Tiende plano | Exceso agrieta, amarillea |
| Espesor de película | Textura tridimensional fuerte | Textura superficial plana | Muy grueso goteo, textura apelmazada |
| Velocidad calentamiento horno | Arruga se abre más | Textura se contrae | Muy rápido agrieta, muy lento suelto |
Esta tabla muestra: la pintura de textura artística es sistema ”acoplado multifactor”, cambio puntual suele mover todo, debe usar matriz experimental para fijar ventana. Se recomienda disciplina de desarrollo ”fórmula base + gradiente monovariable”, cada variable al menos 3 niveles, tabla ortogonal para comprimir experimentos, y fijar resultado con muestra de textura + espesor + viscosidad.
En la implementación del proyecto, esta tabla también debe usarse superpuesta con la "matriz de costes": por ejemplo, "aumentar el tamaño de partícula del polvo de aluminio" puede engrosar los puntos, pero elevará el brillo y la rugosidad superficial, pudiendo superar los requisitos de brillo del cliente, por lo que también debe contabilizarse; "aumentar el agente arrugador" profundiza las arrugas pero sacrifica resistencia a la intemperie y olor. Por tanto, el trabajo real del formulador no es "lograr la textura", sino "encontrar el dominio factible en la intersección de las cinco restricciones: cubrimiento, textura, propiedades físicas, coste y cumplimiento normativo". Esta es también la razón por la que este artículo enfatiza repetidamente la "ventana estrecha" y el "arbitraje por muestra sellada": la pintura decorativa de textura artística no tiene una única respuesta correcta, solo el mejor compromiso bajo la aceptación del cliente.
XI. Matriz de formulación y ejemplos cuantitativos
Para convertir la "experiencia" en "reproducible", a continuación se presentan dos matrices de formulación cuantitativas con fines didácticos (partes en masa, sólidos de la base ~50%, solo para entender la estructura, no son formulaciones de producción).
Matriz de ejemplo de pintura martillada (poliuretano de dos componentes, secado en ambiente/templado a baja temperatura):
| Componente | A martillo fino | B martillo medio | C martillo grueso |
|---|---|---|---|
| Resina acrílica hidroxilada (60%) | 45 | 45 | 45 |
| Polvo de aluminio no flotante (18 µm) | 2.0 | 3.0 | 0 |
| Polvo de aluminio no flotante (45 µm) | 0 | 0 | 4.5 |
| Óxido de silicio pirogénico | 0.6 | 0.8 | 1.0 |
| Pasta de negro de humo de pigmento medio | 0.3 | 0.3 | 0.3 |
| Acetato de butilo/xileno (7:3) | 12 | 12 | 12 |
| Agente nivelador | 0.3 | 0.3 | 0.3 |
| Agente de curado (equivalente N75) | según NCO:OH=1.05 | igual | igual |
Se observa: de fino a grueso se cambia principalmente el tamaño de partícula y la dosificación del polvo de aluminio; el agente tixotrópico aumenta con el polvo grueso para fijar hundimientos mayores; el resto de la estructura permanece igual. Esto refleja precisamente la idea de "combinación de cuatro factores (especificación de polvo de aluminio, espesor de película, gradiente de solvente, viscosidad de resina) para personalizar el estilo".
Matriz de ejemplo de pintura arrugada (tipo oxidación alquídica):
| Componente | Arruga fina | Arruga media | Arruga profunda |
|---|---|---|---|
| Resina alquídica de aceite corto (50%) | 50 | 50 | 50 |
| Jabón de cobalto (6%) | 0.4 | 0.6 | 0.9 |
| Jabón de manganeso (6%) | 0.6 | 1.0 | 1.6 |
| Jabón de calcio (4%) | 0.8 | 0.8 | 0.8 |
| Bentonita orgánica | 0.5 | 0.7 | 1.0 |
| Aceite solvente 200# | 15 | 15 | 15 |
Se observa: el profundizado de arrugas depende del aumento de la proporción y cantidad total de cobalto y manganeso, pero superar el nivel "arruga profunda" entra en la zona de agrietamiento, requiriendo reducir el espesor de película o elevar la temperatura lentamente. Este es el límite cuantitativo de la "ventana".
XII. Visión general del proceso de aplicación
Las pinturas martillada y arrugada tienen cierta tolerancia en la aplicación (esta es precisamente la razón por la que pueden cubrir defectos del sustrato), pero también tienen líneas rojas. Métodos principales de aplicación: pulverización neumática (el más común, textura controlable), pulverización sin aire a alta presión (alta eficiencia en piezas grandes, atomización gruesa requiere ajuste), vertido/inmersión (piezas pequeñas regulares, pero uniformidad inferior a la pulverización), pulverización electrostática (ahorro de pintura, requiere conductividad y compatibilidad de resistencia). El rodillo/brocha generalmente no se usa en pinturas decorativas de textura artística — las marcas manuales destruyen la uniformidad de la textura.
El pretratamiento del sustrato determina el límite inferior del éxito: el acero debe desengrasarse, desoxidarse y lijarse, se recomienda granallado Sa 2.5 o herramienta motorizada St 3; las cicatrices de soldadura y porosidades de fundición se rellenan primero con masilla antes de aplicar la pintura de textura (la pintura de textura puede cubrir defectos "superficiales", no defectos "profundos"). Las piezas de plástico/plastico requieren tratamiento de flama/plasma o imprimación para mejorar la adherencia. Entorno de aplicación: temperatura 10–35℃, humedad relativa ≤85%, evitar baja temperatura y alta humedad que causen secado lento, goteo y blanqueamiento.
Cualquiera que sea el método, el proceso de tres pasos "primero muestra, luego estandarización, después producción en masa" es una regla de hierro. Las muestras deben verificarse en equipos, espesor de película y cadena de horneado consistentes con el cliente; la consistencia de estilo de textura y lote es lo que cuenta.
XIII. Control de viscosidad y copa Ford
La viscosidad es la primera regla de la aplicación de pinturas decorativas de textura artística. La industria usa generalmente la copa Ford n.º 4 (FC4) midiendo segundos de salida como indicador rápido en campo. La viscosidad de pulverización de la pintura martillada suele controlarse a 25–40 segundos (FC4, 23℃), la arrugada 20–35 segundos, ajustándose según pistola y objetivo de espesor. Viscosidad baja → atomización demasiado fina, película fina, textura débil o desaparece; alta → piel de naranja, granos, obstrucción de pistola.
Pero la copa Ford es solo una "medición gruesa de un punto", lo que realmente debe controlarse es la "reología en tiempo real": usar viscosímetro rotacional para medir la curva de viscosidad aparente vs velocidad de cizalla, y el área del bucle tixotrópico. La práctica más aplicable en campo: cada turno calibrar con FC4 + pulverizar panel de prueba, vincular "segundos — textura del panel" como SOP. La temperatura afecta significativamente la viscosidad, en invierno y verano con mismos segundos la viscosidad real difiere, requiere baño de temperatura constante o tabla de corrección por temperatura.
Sobre la dilución: usar obligatoriamente el diluyente especificado en la formulación, no agregar arbitrariamente thinner común, de lo contrario el gradiente de evaporación se desordena y la textura se pierde. Tras agregar diluyente debe medirse FC4 nuevamente y pulverizarse prueba, prohibido "agregar a ojo".
XIV. Control de espesor de película
El espesor de película es la primera palanca de la tridimensionalidad de la textura. La película seca de pinturas decorativas de textura artística suele ser 35–70 µm, claramente superior a la pintura de acabado industrial común (20–35 µm). Muy fina → textura no aparece, mal cubrimiento; muy gruesa → goteo, textura "amontonada" en pasta, agrietamiento de arrugas, desperdicio de coste. Medios de control: peine de película húmeda para retroalimentación inmediata, medidor de espesor seco para muestreo tras curado; velocidad de pasada, distancia, presión y solape de pulverización determinan conjuntamente.
Diferentes estilos corresponden a diferentes bandas de espesor: martillo fino 35–45 µm, medio 45–60 µm, grueso 55–70 µm; arruga fina 30–45 µm, profunda 50–70 µm. La inhomogeneidad de espesor en una misma pieza dará "un lado martillo fino otro grueso", por eso las líneas automáticas usan máquina reciprocante + bucle de medición, las manuales dependen del ritmo estable del técnico. Kexin New Materials al entregar al cliente suele escribir la "ventana de espesor" en el estándar de aceptación, p.ej. "martillo grueso 55±8 µm, uniformidad de textura visual grado A".
El espesor también se empareja con sustrato e imprimación: pulverizar directo sobre fundición rugosa requiere más espesor para nivelar; con imprimación epoxi la pintura de acabado puede adelgazarse moderadamente. Pero adelgazar tiene como límite no perder la textura.
XV. Diseño de curva de horneado
La curva de horneado de la pintura arrugada es crítica, la lógica central es "primero baja temperatura para oxidación/sellado superficial, luego elevar para que el interior cure y contraiga abriendo pliegues". Curva típica escalonada: pieza a temperatura ambiente entra al horno → 80–100℃ mantener 8–15 min (periodo de sellado, reticulación por oxígeno superficial adelantada) → subir escalonado a 120–150℃ mantener 15–30 min (periodo de apertura, contracción interior arranca arrugas y cura totalmente) → enfriado lento. Calentamiento muy rápido "mata arruga" o agrieta, muy lento textura suelta y alto consumo.
La pintura martillada (tipo secado en ambiente/templado bajo) depende poco del horneado, pero templado bajo (60–80℃ 15–20 min) acelera fijación, bloquea textura, elimina solvente, mejora consistencia. El martillo de poliuretano de dos componentes evita alta temperatura (>120℃ amarillea, pierde brillo), usa secado ambiente o templado bajo; tipo horno epoxi/poliéster puede usar curva estándar 140–180℃.
El horno mismo debe ser de temperatura uniforme: diferencia superior-inferior, frontal-posterior ≤5℃, flujo uniforme sin soplar directo a la superficie (evita desviar textura). Muchos defectos en campo provienen de curva de horno alterada o punto de medición inexacto — se recomienda usar registrador de temperatura de horno (tipo datos) para medir curva real de superficie de pieza, no solo el dial.
XVI. Equipos de pulverización y pistolas
La pistola neumática es la más común: gravitacional (pequeños lotes, cambio de color rápido) y de alimentación a presión (grandes lotes, suministro continuo). Boquilla usual 1.3–1.8 mm, martillo grueso puede usar 1.5–1.8 mm para reducir atomización excesiva y conservar puntos; arruga usa 1.3–1.5 mm. Presión 2.5–4.0 bar, distancia 15–25 cm, pasada uniforme, solape 1/2–2/3.
La clave está en la "granulometría de atomización": el martillo requiere "atomización gruesa, conservar sensación de partícula", por eso presión no muy alta, distancia no muy cerca, dejando aluminio caer en escamas no niebla, los puntos son evidentes; si atomización muy fina, aluminio muy uniforme, punto martillo se difumina. La arruga es opuesta, requiere pulverizado fino uniforme en multicapas, para estabilizar espesor y contacto con oxígeno.
Línea automática usa máquina reciprocante + campana electrostática, ventajas: programable, espesor uniforme, datos trazables; dificultad: alto cizalla de campana puede dañar escamas de aluminio, electrostática cambia distribución de caída, requiere recalibrar parámetros de martillo. Manual o automático, la fluctuación de presión de pistola y bomba debe ser estable, presión inestable = espesor inestable = textura inestable.
XVII. Equipos de horneado y curado
Tipos de horno: aire caliente por convección (más común, bajo coste, uniformidad por diseño de conductos), infrarrojo/lejano (calentamiento rápido, piezas finas, pero gruesas desigual interior-exterior), UV (solo sistema UV), infrarrojo catalítico de gas. Las pinturas decorativas de textura usan principalmente convección por aire caliente, pues requieren "ascenso lento, temperatura uniforme, control de oxígeno".
Puntos del equipo: uniformidad térmica (diferencia vacío/carga), flujo ajustable sin soplar pieza, extracción elimina solvente y subproductos (tipo oxidación requiere oxígeno moderado, pero sin acumular vapor a límite explosivo). Velocidad de cadena/cinta determina tiempo en horno, con temperatura forma la "curva tiempo-temperatura". Se recomienda doble calibración "mapa de distribución térmica" y "seguimiento de temperatura de producto".
Consumo y coste también aquí: curva escalonada ahorra tiempo vs constante pero control complejo; recuperación de calor, zonas de control reducen energía por pieza. Kexin New Materials al planificar líneas para clientes simula conjuntamente longitud de horno, velocidad de cadena, zonas térmicas y ventana de formulación, evitando desconexión "la formulación hace textura pero el equipo no".
XVIII. Métodos de control de calidad
El QC de pinturas decorativas de textura tiene dos niveles "físico-químico" y "apariencia". Físico-químico: viscosidad (FC4/rotacional), finura, sólidos, densidad, estabilidad al almacenamiento (50℃ 7 días sin gelificar/separar), tiempo de secado, adherencia (cuadrícula), dureza (lápiz/Shore), impacto, flexión, niebla salina, agua, químicos — básicamente estándar de pintura industrial, pero añadir ítem "estabilidad de textura".
El QC de apariencia es difícil: textura es mezcla "subjetiva+objetiva". Método objetivo: fotometría multángulo/textureómetro, microscopía confocal para profundidad y longitud de onda de hundimientos; subjetivo: comparar con panel estándar (grado A/B/C), ángulo e iluminación uniformes (p.ej. fuente D65, observación 45°). Se recomienda establecer "panel muestra sellada del cliente" como arbitraje, cada lote compara con sellada, fuera de tolerancia parar línea.
QC de proceso: primera pieza por turno (espesor+textura+secado), medición en línea, registro de horno, verificación de lote de diluyente. Control estadístico de proceso (SPC) incluye espesor y FC4 en cartas, tasa de defecto de textura pasa de "selección posterior" a "control previo". Kexin New Materials promueve "retención de lote + tarjeta de datos", ante reclamo se retrocede a parámetros de formulación y proceso del lote específico.
XIX. Defectos comunes y soluciones
| Defecto | Causa | Solución |
|---|---|---|
| Textura martillo no visible | Poco aluminio, película fina, evaporación lenta, baja tixotropía | Añadir aluminio, aumentar espesor, acelerar evaporación, añadir tixotropía |
| Textura se nivela y desaparece | Baja viscosidad, poca tixotropía, película fina, mucho solvente lento | Aumentar viscosidad, añadir tixotropía, controlar espesor, reducir solvente lento |
| Arruga agrietada | Exceso arrugador, calentamiento brusco, exceso espesor | Reducir arrugador, calentar lento, bajar espesor |
| Arruga desigual | Pulverización desigual, horno desigual, fluctuación oxígeno | Normalizar pulverización, horno uniforme, flujo estable |
| Superficie pegajosa | Curado insuficiente, desequilibrio secante, baja temp alta humedad | Extender horneado, ajustar secante, mejorar ambiente |
| Color manchado | Separación pigmento efecto, mal nivelado, orientación aluminio caótica | Optimizar dispersión, añadir nivelado, estabilizar cizalla |
| Pinholes/burbujas | Mucho solvente rápido, salto espesor, poros sustrato | Ajustar gradiente evaporación, controlar espesor, nivelar sustrato |
| Brillo desigual | Exceso tixotropía aglomerado local, capa transparente desigual | Optimizar tixotropía, capa transparente uniforme |
| Amarilleo | Epoxi/alquídico mal intemperie, exceso secante, alta temp | Cambiar resina intemperie, controlar secante, bajar horno |
| Diferencia color lote | Lote aluminio, tono resina, fluctuación espesor | Estandarizar materia, bucle espesor, comparar sellada |
Disciplina de fallas: primero fijar espesor y horneado, luego mover formulación, evitar múltiples factores simultáneos que impidan atribuir causa. Cambiar solo una variable y registrar cada vez, es la base de la ingeniería de pinturas decorativas de textura.
XX. Estudio de casos de fallas
Caso 1 (desaparición martillo): fábrica de maquinaria excavadora pulverizó martillo gris oscuro "como pintura gris común". Revisión: FC4 solo 18 s (bajo), espesor 28 µm (fino), obrero cambió diluyente por tipo secado rápido. Solución: FC4 a 32 s, espesor a 58 µm, restaurar diluyente especificado y añadir 0.2% óxido silicio pirogénico. Al repulverizar puntos recuperados. Lección: cambiar diluyente "por prisas" en campo es el asesino número uno.
Caso 2 (arruga agrietada): fábrica de gabinetes 30% agrietamiento al iniciar arruga profunda. Curva: entrada horno 150℃ directo (sin sellado), espesor 75 µm. Solución: 90℃/12 min sellado + 140℃/20 min apertura, espesor a 60 µm, cobalto+manganeso -20%. Agrietamiento cero. Lección: curva de temperatura y espesor son "doble línea roja" de arruga.
Caso 3 (manchado): caja de instrumento martillo local oscuro "manchas nube". Causa: aluminio asentado en lata, mezcla desigual, presión pistola fluctuante. Solución: cera antiasentamiento, agitador en lata, válvula estabilizadora + monitoreo presión en línea. Lección: "dispersión uniforme" de aluminio más ignorada que la formulación misma.
Caso 4 (gelificación almacenaje): almacén cliente 40℃ verano, lata abierta semiarrugada. Causa: secante preoxida bajo calor. Solución: almacén con temperatura controlada + oscuridad + PEPS, proveedor reduce envase. Lección: control térmico de cadena suministro es falla oculta.
XXI. Aplicación en maquinaria y equipos de ingeniería
Maquinaria de ingeniería (excavadoras, cargadores, brazos de bomba, extendedoras) es campo principal de pintura martillada: trabajo en campo, muchas cicatrices soldadura, golpes, el martillo cubre irregularidad una vez, esconde rayas, da textura, gris oscuro o amarillo maquinaria con martillo es clásico. Brazos grandes usan poliuretano dos componentes martillo, secado ambiente o templado bajo, equilibrando intemperie, flexibilidad y ritmo.
Puntos de selección: intemperie exterior prioriza acrílico/poliuretano; con imprimación epoxi mejora anticorrosión; espesor martillo medio-grueso 50–65 µm equilibrando cubrimiento y coste; en piezas solicitadas como brazo cuidar flexibilidad (evitar exceso dureza frágil). Kexin New Materials suministra sistemas martillo a fábricas de maquinaria en Foshan, experiencia: vincular "estilo textura, ventana espesor, curva horno/secado" como SOP exclusiva, convertir "efecto artístico" en "apariencia entregable consistente en lote".
Mantenimiento: superficie martillo anti mancha, fácil limpiar, raya no visible, reduce reclamos por apariencia en garantía; pero raya profunda expone base, requiere retoque — la textura del retoque difícil igual original, se recomienda "kit retoque + guía técnica".
XXII. Aplicación en equipos de conmutación eléctrica
Gabinetes, cajas control, armarios usan mayormente pintura arrugada: superficie mate, sin reflejo, tacto sólido, huellas y polvo no evidentes, mantenimiento fácil; además puede añadir función disipadora (seguridad eléctrica). Arruga en equipo interior baja intemperie, sistema alquídico/epoxi basta, coste controlado.
Puntos proceso: piezas de acero fino, pretratamiento fosfatizado/electroforesis óptimo; arruga espesor 40–60 µm, con horneado escalonado; en disipadores cuidar que película no obstruya disipación (textura aumenta área ligeramente ayuda, pero exceso aísla). Arruga disipadora requiere controlar resistividad (usual 10^6–10^9 Ω·cm), por carga conductora (negro humo conductor, polvo metálico) y formulación, sin romper textura.
Kexin New Materials desarrolló para clientes eléctricos sistema "epoxi arrugada + disipadora" integrado, controlando forma y contenido de carga conductora, manteniendo arruga y cumpliendo antiestática, usado en proyectos de distribución.
XXIII. Aplicación en herramientas manuales
Herramientas manuales (llaves, alicates, gatos, carcasa eléctrica) usaban pintura arrugada oleosa, olor fuerte, corrosión regular. Hoy epoxi/poliuretano para corrosión y tacto. Pintura herramienta requiere abrasión, sudor, aceite, adherencia; arruga/martillo da antideslizante y textura, típico "práctico+estético".
Proceso: piezas pequeñas gran lote, adecuado inmersión/vertido + horneado colgado, o línea automática; cuidar repintado y anticorrosión en "zona sin pintura" de gancho. Color además negro rojo azul clásico, martillo colorido (azul, verde) mejora marca.
Sensibilidad coste es característica herramienta, por eso equilibrar "grado resina, espesor, rendimiento": alquídica/epoxi secado ambiente medio reduce inversión equipo, cubrir sustrato por espesor y textura, rendimiento por coste.
XXIV. Aplicación en instrumentos y medidores
Carcasas de instrumentos (medidores flujo, control, analizadores) valoran estética y cubrimiento, martillo/arruga habituales. Interior, pequeños, precisos, tienden a "martillo fino/arruga fina" para sensación premium; requieren anti huella, limpiadores, bajo brillo no molesto.
En los materiales se selecciona preferentemente el sistema acrílico/epoxi de textura fina, con espesor de película fino (35–50 µm) para preservar los detalles; para instrumentos con pantalla, la película de pintura no debe afectar los espacios de ensamblaje. Los instrumentos de gama alta también utilizan "martillado + capa transparente" para mejorar la resistencia a la intemperie y el tacto. Kexin New Materials una vez personalizó para una fábrica de instrumentos de detección un esquema de pintura por zonas de "martillado mate fino + área de logo de alto brillo local", equilibrando la identidad de marca con la sobriedad general.25. Expansión de aplicaciones en otros sectores
La aplicación de la pintura decorativa con textura también se está extendiendo: equipos contra incendios (rojo mate arrugado, resistencia a intemperie + identificación), equipos de fitness (martillado de color, antideslizante y resistente al sudor), maquinaria agrícola (martillado grueso que oculta óxido y resiste intemperie), gabinetes de equipos de comunicación (gris oscuro arrugado, mate sin reflejo), equipos militares/especiales (textura de camuflaje + funciones superpuestas), piezas metálicas de muebles (martillado artístico, decorativo). Su característica de "ocultar imperfecciones + textura + función superponible" la hace casi insustituible en el campo de la decoración metálica de gama media.
La dirección de superposición funcional merece especial atención: disipación electrostática, antibacteriano, resistencia química, alta temperatura, ignífugo — actualizar la "pintura decorativa con textura" a "revestimiento funcional". Por ejemplo, maquinaria alimentaria con pintura de martillado resistente a limpieza, bastidores de laboratorio con pintura arrugada resistente a reactivos. Este tipo de personalización es el espacio de crecimiento para fábricas como Kexin New Materials que cuentan con capacidad de desarrollo de formulaciones.
26. Costo y cadena de suministro
Estructura de costos de la pintura decorativa con textura: resina (la mayor proporción, 30%–50%), polvo de aluminio/pigmento de efecto (martillado notable), solvente, aditivos, cargas. Un error de reducción de costos es "recortar la calidad de la resina" — sacrifica propiedades físicas y la ventana de formación de textura, en cambio baja el rendimiento y resulta más caro en conjunto. La reducción óptima está en: compra dirigida de polvo de aluminio (especificación y lote fijos), sustitución local de solvente (manteniendo gradiente), mejora de rendimiento (reducir retrabajo), minimizar espesor de película (reducir consumo manteniendo la textura).
Puntos de riesgo en la cadena de suministro: el polvo de aluminio fluctúa por precio del aluminio y proceso de recubrimiento; los jabones metálicos secantes se ven afectados por límites ambientales de producción; aditivos especiales dependen de importación. Se recomienda establecer mecanismo de "doble proveedor + inventario de seguridad + muestreo de lote sellado". El control de temperatura en almacenamiento (ver secciones 7 y 20) suele subestimarse, pero es un costo oculto para la estabilidad de lote. Kexin New Materials, mediante la cadena química local en Foshan y canales estables de materias primas, suministra a clientes sistemas de martillado/arrugado con plazos controlables, e integra en su cotización el modelo vinculante "espesor de película — rendimiento — precio unitario" para evitar disputas por espesor de película más adelante.
27. Protección ambiental y seguridad (VOC, seguridad laboral)
La pintura decorativa con textura a base de disolvente tiene alto VOC, enfrentando restricciones ante el endurecimiento ambiental. Rutas de cumplimiento: alto contenido de sólidos (≥70%, reducir solvente), base agua (ver 28), UV/polvo (difícil lograr textura, en estudio), y recolección/incineración de VOC (RTO). Las empresas deben alinearse con la norma local "Requisitos técnicos para productos de revestimiento con bajo contenido de compuestos orgánicos volátiles".
Seguridad laboral: el polvo de aluminio es combustible y explosivo, requiere almacenamiento y carga a prueba de explosión, conexión a tierra, control de concentración; el vapor de solvente es inflamable, ventilación y gestión de trabajo en caliente estrictos; algunos jabones metálicos secantes contienen cobalto (sustancia CMR de atención), requieren control por MSDS y protección de contacto. La base agua reduce VOC, pero el tratamiento de polvo de aluminio acuoso y aguas residuales requieren gestión aparte.
La transformación verde no es "cambiar a agua y listo", sino un proyecto sistémico de formulación — proceso — equipo — cumplimiento. Kexin New Materials diseñó nuevas líneas de producción según bajos VOC y gestión de salud laboral, proporcionando a clientes documentos de soporte de cumplimiento (informes de prueba, SDS, cálculo de VOC de aplicación), reduciendo riesgo de evaluación ambiental del cliente.
28. Transformación a base agua
La transformación a base agua de la pintura decorativa con textura es el hueso duro de la industria. Dificultades: alta tensión superficial del agua, el polvo de aluminio reacciona fácilmente con agua produciendo gas y ennegrecimiento, ritmo de evaporación acoplado complejamente con fase acuosa, ventana de textura estrecha. Avances en tres puntos: ① pasta de aluminio acuosa con recubrimiento de sílice/dióxido de silicio, aislando fase acuosa y estabilizando dispersión (ver pasta de aluminio plata acuosa y pintura metálica acuosa); ② aditivos acuosos especiales de arrugado/tensión, reconstruyendo diferencia de tensión superficial; ③ rediseñar curva de horneado (base agua requiere mayor secado flash para eliminar burbujas, luego elevar temperatura).
El martillado acuoso actualmente logra efecto cercano al de disolvente en instrumentos interiores, gabinetes; maquinaria de ingeniería exterior por resistencia a intemperie y estabilidad de textura sigue en desarrollo. La base agua del arrugado es relativamente más fácil (tipo oxidativo cambiado a termofijo/aditivo), pero mate y tacto deben reajustarse. En costo la base agua es actualmente más alta (pasta de aluminio recubierta cara, reforma de equipo), pero a largo plazo baja por política y restricción de carbono.
Kexin New Materials ya dispone de línea de muestreo en tratamiento de polvo de aluminio acuoso y pintura decorativa acuosa, con objetivo de mantener el lenguaje "martillado/arrugado" mientras reduce VOC bajo estándar acuoso, reservando ruta de actualización de cumplimiento para clientes exteriores.
29. Normas y estándares
La pintura decorativa con textura abarca múltiples normas, la selección y aceptación requieren "rompecabezas": base general ve GB/T métodos generales de pintura industrial (viscosidad, adherencia, intemperie, etc.); protección anticorrosión ve ISO 12944 (sistema de revestimiento protector), GB/T 9276, etc.; seguridad y cumplimiento ve límites bajos VOC, GB 30981 (VOC de revestimiento industrial protector), etiquetado UE (como marcado CMR de cobalto); aplicación industrial ve normas de pintura de maquinaria de ingeniería, equipos eléctricos respectivas.
La textura en sí misma actualmente se arbitra por "estándar empresarial + muestra sellada", a nivel nacional no hay nivel de textura unificado. Se recomienda al cliente y proveedor acordar en contrato: muestra de estilo de textura sellada, ventana de espesor de película, nivel de uniformidad de textura, tolerancia de consistencia de lote, método de reproducción de disputa. Escribir "textura subjetiva" como "cláusula aceptable" es clave para evitar disputas. Kexin New Materials al entregar proporciona tarjeta de muestra de textura sellada y tarjeta de parámetros de proceso correspondiente, como línea base de aceptación mutua.
30. Gestión digital de color y formulación
La "digitalización" de la pintura decorativa con textura tiene dos niveles: digitalización de color y digitalización de formulación/proceso. En color, por la textura que afecta reflexión de luz, el colorímetro común juzga mal, requiere multángulo (incluye apariencia de textura) o combinación "colorímetro + texturímetro", fijando geometría de observación y fuente de luz; establecer biblioteca de color exclusiva de cliente y archivo espectral de muestra.
En gestión de formulación, usar LIMS/sistema de formulación para registrar lote de resina, lote de polvo de aluminio, dosis de aditivo, viscosidad, espesor de película, curva de horno por lote, formando cadena de datos trazable; con software DOE (diseño de experimentos) para análisis de factores, acortando ciclo de desarrollo de nuevo estilo. La digitalización de proceso conecta parámetros de pistola, velocidad de cadena, zonas de temperatura a MES, monitoreando en tiempo real "variables relacionadas con textura", usando SPC para controlar tasa de defectos.
Para multi-base/multi-cliente, biblioteca de formulación en nube + gestión de permisos evita "maestro se va y lleva formulación". Kexin New Materials deposita estilos maduros de pintura decorativa con textura como tarjetas de formulación exclusivas de cliente (con lista de sustitución de materias y tabla de solución de emergencias), asegurando estabilidad de entrega y reduciendo dependencia de individuos.
31. Lista de verificación para selección de proyecto
Lista práctica para ingenieros y compras (copiable a documento de requisitos):
- Entorno de uso: ¿interior/exterior? ¿grado de corrosión? ¿rango de temperatura? Decide resina y espesor de película.
- Lenguaje de textura: ¿martillado o arrugado? ¿grueso/fino/profundo/claro? ¿color o metal? Definir muestra de estilo.
- Sustrato y pretratamiento: ¿acero/fundición/plástico? ¿imprimación compatible (epoxi/plástico)? ¿límite de ocultamiento?
- Método de aplicación: ¿pulverizado/vertido/electrostático? ¿manual/automático? ¿ritmo de producción?
- Ventana de espesor de película: objetivo y tolerancia de película seca en µm, escribir en aceptación.
- Curva de horneado: parámetros escalonados (temp/tiempo de piel, temp/tiempo de estirado), medir con perfilador de horno.
- Viscosidad SOP: segundos FC4 + diluyente especificado + corrección por temperatura.
- Superposición funcional: disipación electrostática/resistencia química/alta temp/antibacteriano? Listar indicadores.
- Cumplimiento ambiental: límite VOC, ruta baja VOC o base agua? Requerir informe de prueba y SDS.
- Estándar de aceptación: nivel de muestra de textura, tolerancia de color, consistencia de lote, proceso de reproducción de disputa.
- Cadena de suministro: plazo, inventario de seguridad, doble proveedor, requisito de temperatura en almacenamiento.
- Plan de reparación: método de retoque y expectativa de diferencia de textura, preparar kit de reparación.
Poner esta lista en fase de cotización reduce enormemente "producto no conforme" posterior.
32. Conceptos erróneos comunes
Error 1: "la pintura de textura sale textura con solo pulverizar". Falso. La textura es diseño de ventana estrecha, cualquier desviación de espesor/viscosidad/horno falla.
Error 2: "cuanto más polvo de aluminio, más textura". Exceso sedimenta, cubre demasiado, borra textura, y sube costo y riesgo de sedimentación.
Error 3: "cuanto más profundo el arrugado, más bonito". Muy profundo se agrieta, acumula suciedad, tacto áspero; piezas eléctricas mejor arrugado fino.
Error 4: "cambiar diluyente no importa". Falso, gradiente de evaporación caótico es el asesino número uno en campo (ver caso 1).
Error 5: "base agua es solo cumplimiento ambiental listo". Base agua requiere pasta de aluminio recubierta, aguas residuales y reforma de equipo, es sistema (ver 28).
Error 6: "piel de naranja = martillado". Piel de naranja es defecto incontrolable, martillado es diseño controlable, mecanismo y apariencia distintos.
Error 7: "textura no va en contrato". Ítem subjetivo sin cuantificar disputará, debe haber muestra sellada + cláusula (ver 29).
33. Posicionamiento de capacidad de Kexin New Materials
Kexin New Materials (kexinMaterials) ubicada en Foshan, orientada a clientes industriales de maquinaria de ingeniería, equipos eléctricos, herramientas e instrumentos, ofrece servicio integrado de "desarrollo de formulación — muestreo sellado — entrega en masa — solución en campo" para pintura decorativa con textura. Su capacidad enfoca tres puntos: uno, biblioteca de formulación sinérgica resina — pigmento de efecto — aditivo, cubriendo sistemas alquídico/epoxi/acrílico/poliuretano y estilos martillado grueso/medio/fino, arrugado fino/medio/profundo; dos, vincular estilo de textura, ventana de espesor, curva de horneado/auto-secado como SOP exclusiva de cliente, logrando consistencia en lote; tres, reserva de baja VOC y base agua, reservando actualización de cumplimiento para cliente.
Valor típico al cliente: acortar ciclo de selección y muestreo (usar matriz madura para acercarse rápido a estilo objetivo), reducir tasa de defectos (circuito cerrado de espesor + arbitraje de muestra), evitar riesgo de cumplimiento (informe de prueba + SDS + cálculo). En el cinturón industrial maduro químico y de equipamiento de Foshan, esta capacidad de suministro "cercana, personalizable, trazable" se vuelve opción pragmática para pintura decorativa de gama media-alta.
34. Perspectiva futura
El siguiente paso de la pintura decorativa con textura es "textura como función, verde, digital" avanzando en tres líneas. Textura como función: sobre arrugado/martillado superponer disipación electrostática, antibacteriano, resistencia química, alta temperatura, incluso usar estructura de textura para regular hidrofobicidad/acústica/tacto. Verde: popularización de alto sólido, base agua de interior a exterior, exploración UV/polvo, con tratamiento VOC y restricción de carbono. Digital: cadena de datos formulación — proceso — control calidad, usar IA para DOE y solución, textura también "medible, predecible, trazable".
Para fabricantes como Kexin New Materials, la competencia pasará de "¿sale textura?" a "¿textura estable, cumple, personalizable, trazable?". Quien primero convierta la pintura decorativa de "oficio de maestro" a "producto digitalizado", tendrá la iniciativa de revestimiento decorativo industrial de la próxima etapa. Para usuarios, se recomienda incluir textura en aceptación estandarizada y gestión de cadena de suministro lo antes posible, haciendo que "efecto artístico" se deposite como "activo entregable y reproducible".
Preguntas frecuentes (FAQ)
Q1: ¿Cuál oculta más imperfecciones, martillado o arrugado?
La pintura de martillado por manchas de aluminio + hundimiento cubre mejor cicatrices de soldadura y rayas de sustrato, primera opción en maquinaria; el arrugado es más superficial, oculta menos pero textura más fina. Ambos ocultan mucho más que pintura plana. Si sustrato muy malo (poros profundos, soldadura grande), cualquier pintura de textura requiere masilla primero, la textura solo oculta imperfecciones "leves".
Q2: ¿Por qué mi martillado no sale textura?
Probablemente película muy fina o solvente evapora lento causando nivelado. Primero aumentar espesor, subir proporción de solvente de evaporación rápida, confirmar dosis y especificación de aluminio, luego revisar tixotropía insuficiente o diluyente cambiado. Sugerir orden "fijar espesor → ajustar viscosidad → verificar aluminio → revisar tixotropía" variable por variable, registrando cada cambio.
Q3: ¿Por qué se agrieta el arrugado?
Exceso de agente arrugador, horno sube muy rápido o película muy gruesa agrieta. Reducir agente, cambiar a escalonado (piel primero, estirar después), controlar espesor suele resolver. Si aún agrieta, revisar desbalance Co/Mn, sobrecalentamiento local (aire directo de horno).
Q4: ¿Se puede hacer martillado de color?
Sí. Usar pigmento de efecto de color (bronce, perla de color) o pasta de color transparente sobre aluminio, logrando martillado oro, verde, azul, mismo mecanismo. Notar bronce se oxida, exterior o exigente requiere resina resistente o capa transparente; perla como acento más seguro.
Q5: ¿Requiere imprimación la pintura decorativa con textura?
Se recomienda. Película de textura gruesa, directo puede fallar por adherencia o anticorrosión; metal con imprimación epoxi, plástico con imprimación plástica, asegura ambos. Anticorrosión pesada (maquinaria exterior, costa) obligatorio "epoxi base + textura cara", no omitir.
Q6: ¿Por qué es difícil el martillado acuoso?
Alta tensión superficial agua, aluminio reacciona, evaporación acoplada compleja, ventana estrecha. Requiere aluminio recubierto sílice + aditivo arrugado/tensión, rediseñar horno (más secado flash). Interior en instrumentos, gabinetes ya factible, exterior en desarrollo.
Q7: ¿Se puede personalizar estilo de textura?
Sí. Por combinación de especificación de aluminio, espesor, gradiente de solvente, viscosidad de resina, se personaliza grueso/fino, profundo/claro, flor grande/pequeña, sugerir muestra de textura primero. Estilo complejo (como alto brillo por zona) requiere proceso personalizado, entrega con tarjeta de muestra sellada.
Q8: ¿Qué pasa si no controlo espesor?
Muy fino no sale textura, oculta mal; muy grueso gotea, textura se amontona en pasta, arrugado agrieta, desperdicia. Usar peine húmedo + medidor seco, línea auto con circuito de espesor. Escribir ventana de espesor en aceptación ahorra más que revisar defectos después.
Q9: ¿Se puede cambiar diluyente en campo libremente?
Absolutamente no. Diluyente decide gradiente de evaporación, cambio caótico arruina textura, causa número uno de fallo (ver caso 1). Usar diluyente especificado, tras agregar medir Ford cup y probar. Diferencia invierno/verano requiere tabla de corrección, no a ojo.
Q10: ¿Hay nivel nacional de textura para pintura decorativa?
Actualmente nivel de textura por "estándar empresarial + muestra sellada", nacional no hay gradación unificada. Sugerir en contrato acordar muestra de textura, ventana de espesor, nivel de uniformidad, tolerancia de lote y método de reproducción, cuantificar subjetivo, evitar disputa.
Q11: ¿Puede Kexin New Materials hacer pintura decorativa personalizada?
Sí. Kexin New Materials (kexinMaterials) en Foshan ofrece servicio integrado de desarrollo de formulación, muestreo sellado, entrega en masa y solución en campo, cubriendo sistemas alquídico/epoxi/acrílico/poliuretano y estilos martillado/arrugado, con reserva baja VOC y base agua, puede personalizar SOP exclusiva para maquinaria, eléctricos, instrumentos.
Lecturas adicionales
- Mecanismo de formación de película de pintura metálica brillante y alineación dirigida de aluminio — entender orientación de lámina de aluminio, es lógica base de "mancha" de martillado.
- Revestimiento metálico alternativo a cromado por pulverizado/recubrimiento al vacío — ruta contrastante si se quiere "metal real" no "metal textura".
- Pasta de aluminio plata acuosa y pintura metálica acuosa — base de tratamiento de aluminio para base agua de pintura decorativa.