La peinture martelée et la peinture ridée sont collectivement appelées « peinture décorative à motif » ou « peinture à motif ». Ce sont des revêtements industriels qui, par formule et procédé, créent activement des reliefs microscopiques en surface pour obtenir des effets décoratifs et fonctionnels uniques. À l'opposé des peintures industrielles ordinaires qui recherchent une surface plane miroir : la peinture ordinaire craint l'effet orange et les plis, tandis que la peinture martelée/ridée fait précisément de « la texture » un argument de vente. Ces revêtements sont extrêmement courants sur les machines d'ingénierie, les armoires de distribution, les outils, les boîtiers d'instruments et d'appareils de mesure — ils peuvent à la fois masquer les défauts du substrat et les cicatrices de soudure, tout en améliorant la qualité tactile, l'antidérapance, la résistance aux salissures et le camouflage des rayures, constituant une combinaison d'esthétique industrielle et de pragmatisme.
Du point de vue des sciences des matériaux, l'essence de la peinture décorative à motif est « la programmation précise de la tension superficielle et du retrait de cure ». Les projets de revêtement ordinaire s'efforcent d'éliminer les défauts de surface, tandis que la peinture décorative à motif induit, contraint et fige activement ces défauts pour en faire un langage décoratif reproductible et industrialisable. Cette pensée à l'envers détermine que sa formule et son procédé sont très différents des revêtements conventionnels : ce qui est un « accident » dans les systèmes conventionnels — effet orange, cratères, rides — doit être précisément contrôlé dans la peinture décorative à motif. Comprendre cela est le préalable à la lecture de l'ensemble de cet article.
D'un point de vue historique, la peinture ridée remonte aux premiers systèmes alkydes huileux du début du XXe siècle, où l'on utilisait des siccatifs cobalt-manganèse sur de petites pièces métalliques (lampes, instruments, papeterie) pour créer des « rides rétro » afin de masquer les défauts et décorer ; la peinture martelée s'est développée avec la maturité des poudres d'aluminium non flottantes et de la technologie de régulation de la tension superficielle, et a été largement utilisée après la Seconde Guerre mondiale pour les carters de machines et d'équipements électriques. Les deux se sont réunis sous la famille des peintures décoratives à motif sous l'idée de « créer la beauté à partir des défauts », et ont constamment repoussé les limites de la résistance aux intempéries, à la chimie et à l'automatisation avec les progrès de l'industrie des résines (époxy, acrylique, polyuréthane, polyester). Aujourd'hui, ce n'est plus une « peinture de camouflage bas de gamme », mais un langage mature « tactile-visuel » dans le design industriel.
Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), située à Foshan, est un fabricant de revêtements pour clients industriels. Elle dispose de formules matures et d'une expérience de livraison en série dans la synergie résine-pigment à effet pour peintures décoratives à motif, ainsi que dans l'équipement pour bras de machines d'ingénierie et carters d'équipements électriques. Cet article explique à fond le mécanisme, les matières premières, la formule, l'application, le contrôle qualité et l'utilisation de la peinture martelée et de la peinture ridée, afin d'aider les ingénieurs à éviter les détours lors de la sélection et du dépannage, et de fournir aux acheteurs et responsables de projet des critères d'acceptation réalisables.
I. Qu'est-ce que la peinture martelée et la peinture ridée
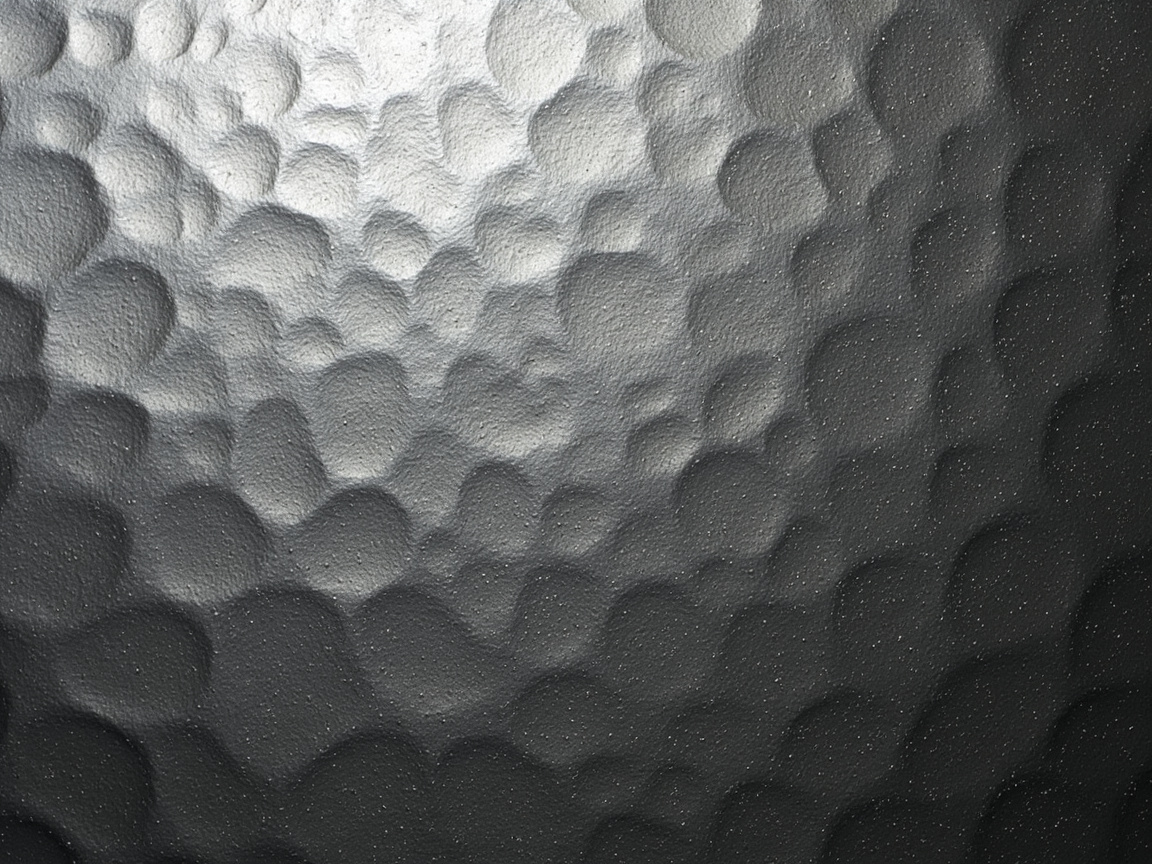
La peinture martelée (hammer-tone finish) présente en surface des taches concaves denses ressemblant aux marques laissées par un marteau frappant le métal, avec l'apparence de countless micro-impacts de marteau, d'où son nom. Elle utilise généralement de l'aluminium non flottant (ou mica, poudre d'acier inoxydable) pour fournir le « noyau » des taches métalliques, puis s'appuie sur la différence de tension superficielle pour tirer le film de peinture en relief. La peinture ridée (wrinkle finish, aussi appelée une branche de la peinture à effet orange ou peinture à rides) présente en surface un relief ridé ou craquelé fin et uniforme, comme un lit de rivière séché ou la peau d'une personne âgée. Les deux créent une texture par « une irrégularité contrôlée », mais les mécanismes physiques de formation de la texture diffèrent : la martelée est un écoulement non uniforme piloté par la tension, la ridée est un plissement de surface causé par un retrait de cure désynchronisé.
Il faut strictement distinguer : le « pli » de la peinture ridée est causé par le retrait chimique/physique de la peinture elle-même, c'est un objectif de conception ; tandis que l'« effet orange » de la peinture ordinaire est un défaut dû à une mauvaise application ou à une perte de contrôle rhéologique, à éliminer. La texture de la peinture décorative à motif est conçue, reproductible et stable d'un lot à l'autre ; l'effet orange est incontrôlable, aléatoire et à éliminer, les deux sont opposés en direction et différents en nature. On classe souvent la « peinture à effet orange » dans la famille des peintures décoratives à motif, mais sa formation de texture est entre la martelée et la ridée, s'appuyant sur la thixotropie + une évaporation rapide pour empiler un relief en peau d'orange, son mécanisme étant plus proche du côté martelé.
Sur le plan du langage visuel, la martelée penche vers « métal bigarré, rustique, sensation de force », adaptée aux machines d'ingénierie et équipements lourds ; la ridée penche vers « fin, mat, toucher épais », adaptée aux instruments, distribution électrique, décoration rétro. Lors de la sélection, les clients déterminent souvent d'abord « quel type de texture », puis remontent au mécanisme et à la formule, ce qui est plus scientifique que de demander d'abord « quelle résine utiliser ».
II. Mécanisme de formation de la martelée
Le mécanisme central de la martelée est « l'écoulement non uniforme piloté par la différence de tension superficielle ». Dans le film humide, le pigment à effet (flakes d'aluminium) s'enrichit localement et modifie la tension superficielle à cet endroit ; simultanément, l'évaporation non uniforme du solvant de la surface du film et des bords des flakes d'aluminium crée un gradient de tension superficielle. La zone à faible tension superficielle est « tirée » par les zones environnantes à haute tension, formant une dépression locale ; le flake d'aluminium, comme point d'ancrage visuel de la texture, fait apparaître la dépression comme une tache métallique en forme d'impact de marteau. En bref : l'aluminium détermine le « point », la différence de tension détermine le « creux », l'évaporation du solvant détermine le « rythme ». Ces trois couplés déterminent la densité, la profondeur et le relief des points de marteau.
D'un point de vue rhéologique, le film humide martelé doit conserver avant séchissage au toucher une certaine valeur de contrainte seuil et thixotropie, afin que la dépression tirée par la tension ne se réaplanisse pas sous la gravité et son propre écoulement. Si le système est trop dilué, thixotrope trop faible, la tension tire le film en creux puis le film se réaplanit lentement, finalement la texture disparaît, ne restant que la poudre d'aluminium ; si le système est trop épais, thixotrope trop élevé, le film ne peut être tiré, la texture ne se forme pas, devenant une surface mate. Par conséquent, la exigence de « rhéologie en temps réel » de la formule martelée est bien plus élevée que celle de la peinture ordinaire — il faut une « fenêtre étroite assez fluide pour former la texture, assez visqueuse pour la verrouiller ».
La densité et la profondeur de la martelée sont contrôlées par de multiples facteurs : plus le diamètre des flakes d'aluminium est grossier et le dosage élevé, plus la tache est visible ; plus l'évaporation du solvant est rapide et la différence de tension superficielle grande, plus la dépression est profonde ; plus l'épaisseur du film est grande, plus le relief est fort mais on peut perdre le fini dense. Le formulateur combine ces trois pour créer des styles différents comme « gros marteau », « fin marteau », « grande fleur », « petite fleur ». En pratique, on introduit aussi de petites quantités d'agents de régulation de tension superficielle type silicone, créant délibérément des « points de faible tension superficielle » pour rendre la dépression plus nette et les bords des taches plus clairs.
III. Mécanisme de formation de la peinture ridée
La texture de la peinture ridée provient de « la formation contrôlée de rides par retrait lors du filmage ». Il y a typiquement deux voies. La première est le ridage par polymérisation oxydative : les peintures ridées anciennes utilisaient des systèmes huileux/alkydes, ajoutant des siccatifs métalliques savonneux favorisant l'oxydation de surface (comme cobalt, manganèse, calcium, zinc en savons combinés), la réticulation par absorption d'oxygène de la couche superficielle étant bien plus rapide que la couche interne, la surface forme d'abord une peau, la couche interne durcit et se rétracte ensuite, la peau est tirée en rides par l'intérieur. La seconde est le ridage thermoplastique/thermodurcissable : s'appuyant sur la différence de température de transition vitreuse ou de vitesse de réticulation des résines, faisant en sorte que la couche superficielle et interne produisent un retrait volumique désynchronisé lors du séchage/cure, donc des rides. Les peintures ridées modernes utilisent davantage de résines modifiées + agents ridants spéciaux pour contrôler l'échelle des rides, évitant l'odeur et le jaunissement des systèmes huileux anciens.
Quelle que soit la voie, la clé est « la désynchronisation de cure/retrait entre surface et intérieur » : synchronisé, pas de ride (retrait uniforme du film entier) ; trop différent, fissure (peau déchirée), la fenêtre doit être calée. Le type oxydatif est extrêmement sensible à la concentration d'oxygène et à la température — le débit d'air du four, la densité de disposition des pièces, le rythme de montée en température modifient tous la forme des rides, c'est aussi pourquoi un même formulaire donne des rides « différentes » dans des ateliers différents. Le type thermodurcissable/thermoplastique dépend davantage de la sélection des résines et du ratio durcisseur, moins perturbé par l'oxygène, plus adapté aux lignes automatisées.
À noter, l'« échelle » des rides (longueur d'onde et amplitude) est déterminée par trois : épaisseur du film, différence de retrait, résistance de surface. Plus le film est épais, la différence de retrait grande, la surface tenace, plus la longueur d'onde des rides est longue et profonde ; inversement, fin et dense. On utilise souvent en ingénierie une courbe de cuisson « d'abord basse température pour former la peau, puis montée par paliers pour étirer » pour stabiliser cette fenêtre, voir section XV.
IV. Aperçu des matières premières clés
Le système de matières premières de la peinture décorative à motif peut être divisé en six modules fonctionnels :
- Résine : la peinture martelée utilise souvent alkydes courte huile, acrylique, époxy ou résines modifiées polyuréthane ; la peinture ridée utilise traditionnellement alkydes/phénoliques, modernement époxy, polyester, systèmes UV. La résine détermine les propriétés du film (adhérence, tenue aux intempéries, résistance chimique) et la fenêtre de formation de texture.
- Pigment à effet : la poudre d'aluminium non flottante est le « noyau de tache » de la martelée ; on utilise aussi mica, bronze, poudre d'acier inoxydable pour des martelées colorées ou spéciales.
- Agent ridant/siccatif : combinaison de savons métalliques (type oxydatif ridé) ; ou agents silicone/fluorés spéciaux régulant la tension superficielle (type martelé).
- Charge : talc, baryte, carbonate de calcium etc. régulent la viscosité et le support de texture, trop en écrase la texture et réduit le relief.
- Agent rhéologique : silice pyrogénée, bentonite, cire polyamide etc. comme thixotrope contrôlant l'écoulement, empêchant la texture de s'aplanir et disparaître.
- Solvant/co-solvant : le gradient d'évaporation détermine le rythme de formation de texture, acteur caché souvent sous-estimé de la formule.
Ces six modules ne s'additionnent pas simplement, mais forment un système fortement couplé. Par exemple changer de résine modifie l'humectation de l'aluminium, affectant la brillance des taches ; ajouter un thixotrope modifie la capacité de port de l'épaisseur, changeant la longueur d'onde des rides. Par conséquent, le développement de formule de peinture décorative à motif suit quasi inévitablement une « matrice expérimentale à facteurs complets/partiels », difficile d'y arriver du premier coup par simple ajustement d'expérience.
Plus concrètement, les « interactions cachées » de chaque module sont souvent sous-estimées : la polarité du solvant modifie l'orientation et la vitesse de sédimentation de l'aluminium, ainsi la même poudre d'aluminium donne des taches plus dispersées dans un système riche en cétones, plus agglomérées dans un système riche en aromatiques ; la distribution granulométrique des charges absorbe les hydroxyles de surface du thixotrope, affaiblissant l'intensité thixotrope, causant « même formule, viscosité réelle différente » ; les ions métalliques du siccatif peuvent aussi catalyser le vieillissement thermo-oxydatif de certaines résines, réduisant la stabilité au stockage. Ces interactions font que « changer de matière revient à changer de formule » pour la peinture décorative à motif, et expliquent pourquoi les usines matures incluent aussi le numéro de lot des matières dans la gestion de formule (voir section XXX). Pour les débutants, la stratégie la plus sûre est de fixer d'abord la paire « variable principale » résine + aluminium, puis d'ajuster finement autour d'eux le gradient de solvant et la thixotropie/ridage, évitant de bouger plusieurs variables principales en même temps et de s'égarer.
V. Analyse approfondie des systèmes de résine
La résine est le « squelette » de la peinture décorative à motif, déterminant la température de filmage, la limite des propriétés et l'intervalle compatible de formation de texture. Les types courants et leurs compromis :
- Résine alkydes courte huile : faible coût, bonne humectation de l'aluminium, taches martelées brillantes, mais tenue aux intempéries et chimique moyenne, utilisée pour équipements intérieurs, outils. La peinture ridée oxydative s'y base souvent.
- Résine acrylique (thermoplastique/thermodurcissable) : bonne tenue aux intempéries, rétention brillant et couleur, adaptée à la martelée de machines d'ingénierie extérieures ; le type thermodurcissable permet une réticulation haute température, propriétés supérieures mais nécessite cuisson.
- Résine époxy (durci amine/phénolique) : adhérence, résistance chimique, brouillard salin excellentes, adaptée à fond + texture anti-corrosion lourde ou ride résistante à l'usure pour équipements de distribution ; mais jaunit facilement, prudence en finition extérieure.
- Polyuréthane (PU, bi-composant) : propriétés globales les plus fortes (souplesse, tenue intempéries, chimique, abrasion), premier choix pour martelée haut de gamme de machines d'ingénierie ; le bi-composant exige fenêtre d'application et pot-life après mélange.
- Polyester/polyester saturé : avec laque amino au four, cure haute température, dureté élevée, écoulement contrôlable, adapté à rides/martelée en ligne auto.
- Résine UV : zéro/faible COV, cure en secondes, mais zones d'ombre des pièces 3D difficiles à durcir, l'UV pour motif décoratif est encore exploratoire.
La logique de sélection : d'abord verrouiller « environnement d'usage (intérieur/extérieur, niveau de corrosion) » et « mode d'application (séchage air/cuisson) », puis déterminer le liant dans la matrice de résines, enfin concevoir autour de ce liant le pigment à effet et le système de ridage/tension. La ligne de Foshan de Kexin New Materials propose généralement aux clients des solutions selon deux axes « époxy fond + PU/acrylique finition » ou « alkydes séchage air », couvrant de la machine lourde à l'instrument intérieur.
VI. Aluminium non flottant et pigments à effet
La « tache » de la martelée est essentiellement la distribution spatiale et la réflexion des flakes d'aluminium dans le film. Il faut ici utiliser de l'aluminium non flottant (non-leafing), pas flottant. L'aluminium flottant s'enrichit en surface formant une couche argent miroir continue, masquant la texture et impossible de faire des « points » ; l'aluminium non flottant est en suspension uniforme dans le film, orienté aléatoirement, tiré par la tension s'agglomère dans les dépressions, formant des noyaux de taches argentées discrètes. La distribution granulométrique est l'interrupteur de style : poudre fine 8–20 µm donne « fin marteau petite fleur », poudre grossière 30–60 µm donne « gros marteau grande fleur » ; l'épaisseur du flake affecte scintillement et pouvoir couvrant.
Le traitement de surface de l'aluminium affecte directement la stabilité de la martelée. L'aluminium non revêtu réagit facilement en dégageant gaz et noircissant dans des systèmes acides/alcalins ou à haute humidité ; le revêtement silicone/acide gras améliore la résistance chimique et la stabilité de dispersion. La martelée colorée superpose un laque transparent (jaune transparent, bleu transparent) ou utilise bronze, nacre colorée, acier inoxydable. Le bronze donne une texture « marteau doré » haut de gamme mais s'oxyde et change de couleur facilement, nécessite finition transparente ou résine résistante aux intempéries ; la nacre colorée donne un « marteau iridescent » moderne mais couvrance et netteté de tache plus faibles que l'aluminium, souvent en accent.
Le mode d'ajout de l'aluminium non flottant est aussi clé : disperser à basse vitesse en phase de réglage, éviter le cisaillement haute vitesse détruisant le flake ; pour système aqueux, aluminium à revêtement silicone pour isoler la réaction avec la phase aqueuse, voir section XXVIII sur l'aqueux. La proportion d'aluminium (en masse de formule) est courante 1 %–6 %, trop bas taches clairsemées, trop haut sédimente et surcouvre jusqu'à « boucher » la texture.
VII. Agents ridants et siccatifs cobalt-manganèse
L'âme de la peinture ridée oxydative est la combinaison de siccatifs. Le savon de cobalt seul sèche extrêmement vite mais cause « surfusion, intérieur non sec, ride collante » ; le savon de manganèse favorise l'oxydation profonde, approfondit les rides mais assombrit le film ; le savon de plomb (limité moderne) servait de synergie ; les savons calcium/zinc comme auxiliaires et stabilisateurs de couleur. La pratique classique est la combinaison ternaire ou quaternaire « cobalt + manganèse + calcium/zinc », le cobalt fixe la vitesse de peau de surface, le manganèse la profondeur de ride, le calcium-zinc stabilise couleur et synergie. La teneur en cobalt (en cobalt métal) est souvent 0,02 %–0,08 % de la résine solide, le manganèse 1–3 fois cela, excès cause fissuration, jaunissement, odeur forte.
Outre les savons métalliques, les peintures ridées modernes utilisent aussi des « agents ridants spéciaux » — souvent polyester insaturé de haut poids moléculaire ou systèmes cire/silicone spéciaux, qui forment prioritairement ou migrent en surface lors du filmage, créant artificiellement une « peau », ainsi se libèrent de la forte dépendance à l'oxygène, rides plus stables, odeur plus faible, adaptées à l'écologique et ligne auto. Le dosage de ces agents est souvent 1 %–5 %, et l'exigence de compatibilité avec la résine est élevée, la sélection nécessite test de correspondance avec le liant.
À surveiller : le siccatif est sensible à la stabilité de stockage. Un entrepôt chaud pré-oxyde lentement la peinture en pot, à l'ouverture « demi-ridée », inutilisable. Par conséquent le stockage de la peinture décorative à motif doit contrôler température (5–35 ℃ suggéré), éviter lumière, FIFO, point de défaillance souvent négligé en chaîne d'approvisionnement.
VIII. Thixotrope et contrôle rhéologique
Le thixotrope détermine « si la texture peut être verrouillée ». Trois types courants : silice pyrogénée (hydrophile/hydrophobe), bentonite organique, cire polyamide/dérivés d'huile de ricin hydrogénée. Leur point commun est de former un réseau 3D, donnant au système haute viscosité au repos (anti-coulure, port d'épaisseur), fluide sous cisaillement (pulvérisation) puis reconstruction (verrouillage texture, anti-sédimentation). La peinture martelée veut « assez fluide pour former, assez épais pour verrouiller », le thixotrope est l'unificateur de cette contradiction.
Différents thixotropes ont des styles : silice pyrogénée fort épaississant, amie des textures fines mais mate facile, excès « mange » le brillant ; bentonite organique bonne compatibilité solvant, reprise thixotrope rapide ; cire polyamide anti-sédimentation excellente, adaptée aux systèmes à charges lourdes et aluminium, mais peut introduire faible voile. On combine souvent en ingénierie pour équilibrer anti-sédimentation, thixotropie et apparence.
Le dosage du thixotrope doit être lié à l'épaisseur et cuisson : plus le film est épais, plus forte thixotropie anti-coulure nécessaire, mais trop fort écrase la texture, réduit relief. Une expérience utile : mesurer l'« aire de boucle thixotrope » par viscosimètre KU ou IC rotatif pour quantifier, plutôt que sensation, ainsi contrôlable inter-lots.
IX. Système de solvant et gradient d'évaporation
Le solvant est l'« acteur invisible » de la peinture décorative à motif. Le rythme de formation est déterminé par le gradient d'évaporation (hiérarchie de vitesse) : « d'abord lent puis rapide » ou « d'abord rapide puis lent » dépend du mécanisme. La martelée veut généralement « évaporation rapide pour tension, un peu lent pour maintenir écoulement », donc combo gradient « cétone/ester moyen-rapide + alcool/aromatique lent » ; la ridée (oxydative) dépend plus d'oxygène et température, le solvant gère surtout écoulement et atomisation, gradient inadéquat cause piqûres ou dispersion des rides.
Exemple concret : acétate de butyle, MEK, MIBK sont solvants moyen-rapides, responsables du gradient de tension initial et atomisation ; xylène, aromatique haut bouillant, DAA sont solvants lents, responsables écoulement tardif et anti-blanc. Trop de solvant rapide → peau instantanée, solvant interne piégé → piqûres, bulles, rides mortes ; trop de lent → sur-écoulement, rides dispersées, séchage lent, poussière. Régler solvant c'est régler « l'axe temporel ».
Sous pression écologique, les solvants nocifs haut bouillant (certains aromatiques, halogénés) sont limités, on passe à esters peu toxiques, éthers d'alcool, mais le gradient doit être réarrangé sinon la fenêtre dérive. Kexin New Materials dans les projets de substitution de solvant utilise souvent la courbe d'évaporation GC mesurée pour inférer la formule, plus fiable que le tableau d'ébullition.
X. Points de conception de formule
Le tableau ci-dessous résume les directions mono-facteur (noter : système couplé en réalité, modifier un point implique souvent d'autres) :
| Facteur de formule | Augmenter | Diminuer | Remarque |
|---|---|---|---|
| Dosage aluminium | Points marteau plus denses et brillants | Points marteau plus clairsemés et sombres | Excès facile sédimentation, surcouvrance |
| Diamètre aluminium | Taches grossières | Taches fines | Grosse poudre scintille fort mais surface rugueuse |
| Vitesse évaporation solvant | Dépression profonde, ride forte | Ride peu profonde quasi plate | Trop rapide piqûres, trop lent ride dispersée |
| Viscosité résine | Bonne conservation texture | Facile s'aplanir disparaître | Trop haut effet orange, trop bas pas de texture |
| Thixotrope | Forme stable | Plus d'écoulement ride faible | Excès surface mate |
| Agent ridant (ride) | Rides denses | Tend plat | Excès fissuration, jaunissement |
| Épaisseur film | Relief fort | Ride peu profonde plate | Trop épais coulure, ride bloquée |
| Vitesse montée cuisson | Ride étirée plus ouverte | Ride resserrée | Trop rapide fissuration, trop lent lâche |
Ce tableau montre : la peinture décorative à motif est un système « à facteurs multiples couplés », modifier un point implique souvent tout le système, il faut utiliser une matrice expérimentale pour verrouiller la fenêtre. Il est suggéré d'établir la discipline de développement « formule de base + gradient mono-variable », chaque variable au moins 3 niveaux, utiliser table orthogonale pour compresser, et figer le résultat par échantillon texture + épaisseur + viscosité.
Lors de la mise en œuvre du projet, ce tableau doit également être utilisé en superposition avec la « matrice des coûts » : par exemple, « augmenter la taille des particules d'aluminium en poudre » peut certes épaissir les taches, mais augmente aussi le scintillement et la rugosité de surface, risquant de dépasser les exigences de brillance du client, ce qui doit également être pris en compte ; « augmenter l'agent de gaufrage » approfondit les rides mais sacrifie la résistance aux intempéries et l'odeur. Ainsi, le véritable travail du formulateur n'est pas de « faire apparaître la texture », mais de « trouver le domaine réalisable à l'intersection des cinq contraintes que sont la couvrance, la texture, les propriétés physiques, le coût et la conformité ». C'est aussi la raison pour laquelle cet article insiste à plusieurs reprises sur la « fenêtre étroite » et l'« arbitrage par échantillon scellé » — la peinture décorative à motif n'a pas de réponse unique correcte, seulement le meilleur compromis sous réception client.
XI. Matrice de formulation et exemple quantifié
Pour transformer « l'expérience » en « reproductible », voici deux matrices de formulation pédagogiques quantifiées (en parties massiques, matière base à environ 50 % de solide, uniquement pour comprendre la structure, pas une formulation de production).
Exemple de matrice pour peinture à marteau (polyuréthane bicomposant, séchage à l'air/ambre basse température) :
| Composant | A marteau fin | B marteau moyen | C marteau grossier |
|---|---|---|---|
| Résine acrylique hydroxylée (60 %) | 45 | 45 | 45 |
| Aluminium en poudre non flottant (18 µm) | 2,0 | 3,0 | 0 |
| Aluminium en poudre non flottant (45 µm) | 0 | 0 | 4,5 |
| Silice pyrogénée | 0,6 | 0,8 | 1,0 |
| Pâte de noir de carbone à pigment moyen | 0,3 | 0,3 | 0,3 |
| Acétate de butyle/xylène (7:3) | 12 | 12 | 12 |
| Agent de niveaument | 0,3 | 0,3 | 0,3 |
| Agent de durcissement (équivalent N75) | Selon NCO:OH=1,05 | idem | idem |
On voit : le passage de fin à grossier repose principalement sur le changement de taille et de dosage de l'aluminium en poudre ; l'agent thixotrope augmente avec la poudre grossière pour verrouiller de plus grandes dépressions ; le reste de la structure reste inchangé. Cela illustre bien l'idée de « combiner quatre facteurs (spécification d'aluminium en poudre, épaisseur de film, gradient de solvant, viscosité de résine) pour personnaliser le style ».
Exemple de matrice pour peinture gaufée (type alcydique oxydatif) :
| Composant | Gaufrage fin | Gaufrage moyen | Gaufrage profond |
|---|---|---|---|
| Résine alcydique à courte huile (50 %) | 50 | 50 | 50 |
| Savon de cobalt (6 %) | 0,4 | 0,6 | 0,9 |
| Savon de manganèse (6 %) | 0,6 | 1,0 | 1,6 |
| Savon de calcium (4 %) | 0,8 | 0,8 | 0,8 |
| Bentonite organique | 0,5 | 0,7 | 1,0 |
| Huile solvant 200# | 15 | 15 | 15 |
On voit : l'approfondissement des rides repose sur l'augmentation de la proportion et de la quantité totale de cobalt-manganèse, mais dépasser le niveau « gaufrage profond » entre dans la zone de craquelure, nécessitant de réduire l'épaisseur de film ou de ralentir le chauffage. C'est la limite quantifiée de la « fenêtre ».
XII. Aperçu du processus d'application
Les peintures à marteau et gaufées ont une certaine tolérance pour l'application (c'est précisément pourquoi elles peuvent masquer les défauts du substrat), mais il y a des lignes rouges. Modes d'application courants : pulvérisation pneumatique (le plus utilisé, texture contrôlable), pulvérisation airless haute pression (efficace pour grandes pièces, atomisation grossière à ajuster), couchage par effusion/trempage (petites pièces régulières, mais uniformité inférieure à la pulvérisation), pulvérisation électrostatique (économie de peinture, nécessite conductivité et adaptation de résistance). Le rouleau/le pinceau ne sont généralement pas utilisés pour les peintures décoratives à motif — les traces manuelles détruiraient l'uniformité de la texture.
Le prétraitement du substrat détermine la limite inférieure de réussite : l'acier doit être dégraissé, dérouillé, poncé, sablage recommandé Sa 2.5 ou outil motorisé St 3 ; les soudures et porosités des pièces moulées doivent être rebouchées au mastic avant application de la peinture à motif (la peinture à motif masque les défauts « légers », pas les défauts « profonds »). Les pièces en plastique nécessitent un traitement flamme/plasma ou une couche de fond pour améliorer l'adhérence. Environnement d'application : température 10–35℃, humidité relative ≤85 %, éviter le froid et l'humidité élevée causant séchage lent, coulures, blanchiment.
Quel que soit le mode, la règle de fer est « d'abord échantillonner, ensuite normaliser, puis produire en série ». Les échantillons doivent être validés sur équipement, épaisseur de film et tunnel de cuisson identiques au client, la cohérence de style et de lot compte comme critère.
XIII. Contrôle de viscosité et coup Ford
La viscosité est la première règle des peintures décoratives à motif lors de l'application. L'industrie utilise généralement le coup Ford n°4 (FC4) pour mesurer le temps d'écoulement en secondes comme indicateur rapide sur site. La viscosité de pulvérisation de la peinture à marteau est souvent contrôlée à 25–40 secondes (FC4, 23℃), la peinture gaufée 20–35 secondes, ajusté selon le pistolet et l'objectif d'épaisseur. Viscosité trop basse → atomisation trop fine, film mince, texture faible voire disparue ; trop haute → peau d'orange, grains, bouchage pistolet.
Mais le coup Ford n'est qu'une « mesure grossière à point unique », ce qu'il faut vraiment gérer est la « rhéologie en temps réel » : utiliser un viscosimètre rotatif pour mesurer la courbe de viscosité apparente selon le taux de cisaillement, ainsi que l'aire de l'hystérésis thixotrope. La pratique plus concrète sur site : chaque début de poste, calibrer avec FC4 + pulvériser échantillon, lier « secondes — texture échantillon » en SOP. La température influence fortement la viscosité, en hiver et été même secondes donnent viscosité réelle différente, nécessite bain-marie thermostaté ou table de correction selon température.
Concernant la dilution : utiliser absolument le diluant spécifié à la formulation, ne pas ajouter arbitrairement de diluant ordinaire, sinon le gradient de volatilité s'emmêle et la texture devient incontrôlable. Après ajout de diluant, remesurer FC4 et pulvériser essai, interdit « ajouter au feeling ».
XIV. Contrôle de l'épaisseur de film
L'épaisseur de film est le premier levier du relief de la texture. Le film sec des peintures décoratives à motif est généralement 35–70 µm, nettement supérieur à la peinture de finition industrielle ordinaire (20–35 µm). Trop fin → texture ne sort pas, mauvaise couvrance ; trop épais → coulures, texture « étouffée » en pâte, craquelure des rides, gaspillage coût. Moyens de contrôle : peigne à film humide pour retour immédiat, épaissimètre à sec pour contrôle après cure ; vitesse de passe, distance pistolet, pression, taux de recouvrement déterminent ensemble.
Différents styles correspondent à différentes plages d'épaisseur : marteau fin 35–45 µm, moyen 45–60 µm, grossier 55–70 µm ; ride fine 30–45 µm, profonde 50–70 µm. Sur même pièce, épaisseur non uniforme donne « un endroit marteau fin un endroit marteau grossier », donc ligne automatique utilise souvent machine réciproque + boucle de mesure, ligne manuelle repose sur rythme stable du technicien. Kexin New Materials lors livraison client écrit souvent « fenêtre d'épaisseur de film » dans critère réception, ex « marteau grossier 55±8 µm, uniformité texture visuelle grade A ».
L'épaisseur de film doit aussi s'accorder avec substrat et apprêt : pulvériser directement sur fonte rugueuse nécessite plus épais pour combler ; avec apprêt époxy la finition peut être légèrement réduite. Mais réduction doit garder texture comme base.
XV. Conception de la courbe de cuisson
La courbe de cuisson de la peinture gaufée est extrêmement critique, logique centrale « d'abord basse température pour oxyder/croûter surface, puis monter température pour faire rétracter et tirer rides couche interne ». Courbe typique à paliers : pièce ambiante entre four → 80–100℃ maintenu 8–15 min (phase croûte, réticulation oxygène surface en avance) → monter par palier à 120–150℃ maintenu 15–30 min (phase traction, rétraction interne tire rides et cure complète) → refroidissement lent sortie. Montée trop rapide « étouffe rides » ou craquelle, trop lente texture lâche et consommation énergie haute.
La peinture à marteau (type séchage air/basse temp) dépend peu de cuisson, mais basse temp (60–80℃ 15–20 min) accélère fixation, verrouille texture, évacue solvant, améliore cohérence apparence. Marteau polyuréthane bicomposant craint haute temp (>120℃ jaunit, perd brillance), plutôt séchage air ou basse temp ; type époxy/polyester thermodurcissable peut suivre courbe standard 140–180℃.
Le four lui-même doit être à température uniforme : écart haut-bas, avant-arrière ≤5℃, flux homogène, pas de soufflage direct surface pièce (éviter déviation texture par vent). Beaucoup de défauts terrain viennent en fait modification arbitraire courbe four ou sonde inexacte — recommandé enregistreur de température four (type data-logger) pour mesurer réelle courbe température surface pièce, pas seulement cadran.
XVI. Équipement de pulvérisation et pistolets
Pistolet pulvérisation pneumatique le plus courant : gravitaire (petit lot, changement couleur rapide) et à pression (grand lot, alimentation continue). Diamètre buse souvent 1,3–1,8 mm, marteau grossier peut utiliser 1,5–1,8 mm pour réduire sur-atomisation, garder taches ; ride utilise 1,3–1,5 mm. Pression 2,5–4,0 bar, distance 15–25 cm, vitesse passe uniforme, recouvrement 1/2–2/3.
Clé est « granulométrie atomisation » : marteau veut « atomisation grossière, garder sensation particules », donc pression pas trop haute, distance pas trop proche, laisser aluminium en poudre tomber en flocons plutôt qu'en brouillard, taches visibles ; si atomisation trop fine, aluminium dispersé trop uniforme, points marteau deviennent flous. Ride inverse, pulvériser fin multi-couches uniformes, stabiliser épaisseur et surface oxygène.
Ligne automatique utilise machine réciproque + cloche électrostatique, avantages programmable, épaisseur uniforme, données traçables ; difficulté cloche haute cisaille peut détruire flocons aluminium, électrostatique change répartition chute, nécessite recalibrer paramètres marteau. Manuel ou auto, fluctuation pression pistolet et pompe doit être stable, pression instable = fluctuation épaisseur = fluctuation texture.
XVII. Équipement de cuisson et cure
Types de four : four à air chaud convectif (plus répandu, coût bas, uniformité par conception flux), infrarouge/lointain (montée rapide, bon pour pièces fines, mais pièces épaisses inégal inside-out), UV (que système UV), infrarouge catalytique gaz. Peintures décoratives à motif surtout convectif air chaud, car nécessite « montée lente, uniforme, contrôle oxygène ».
Points équipement : uniformité température (écart vide/chargé), flux réglable et pas soufflage direct pièce, extraction emporte solvant et sous-produits réaction (type oxydatif besoin oxygène modéré, mais pas accumulation vapeur solvant jusqu'limite explosion). Vitesse chaîne/convoyeur décide temps séjour four, avec température forme « courbe temps-température ». Recommandé chaque ligne faire « carte distribution température four » et « suivi température produit » double calibrage.
Consommation et coût aussi à ce stade : courbe paliers plus économique temps que constant mais contrôle complexe ; récupération chaleur, zones température réduisent énergie pièce. Kexin New Materials en planifiant ligne client, simule conjointement longueur four, vitesse chaîne, zones temp et fenêtre formulation, évite décalage « formulation fait texture, équipement ne peut pas ».
XVIII. Méthodes de contrôle qualité
Le QC des peintures décoratives à motif a deux niveaux « physico-chimique » et « apparence ». Physico-chimique : viscosité (FC4/rotatif), finesse, extrait sec, densité, stabilité stockage (50℃ 7 jours sans gélification/séparation), temps séchage, adhérence (croisillon), dureté (crayon/Shore), résistance choc, pliage, brouillard salin, eau, chimiques — base normes peinture industrielle, mais ajouter spécial « stabilité texture ».
QC apparence est difficile : texture est mélange « subjectif + objectif ». Méthode objective peut utiliser gonio-photomètre/texturomètre multi-angle, microscopie confocale pour mesurer profondeur et longueur d'onde dépressions ; méthode subjective compare échantillon standard (grade A/B/C), angle visuel et éclairage unifiés (ex source D65, observation 45°). Recommandé établir « échantillon scellé client » comme base arbitrage, chaque lot série comparé scellé, hors tolérance arrêt ligne.
QC processus : confirmation première pièce chaque poste (épaisseur + texture + séchage), mesure épaisseur en ligne, enregistrement temp four, vérification lot diluant. SPC intègre épaisseur et FC4 en cartes contrôle, taux défaut texture passe de « tri après » à « contrôle avant ». Kexin New Materials promeut « réserve échantillon lot + fiche données », réclamation client peut remonter à paramètres formulation et process lot précis.
XIX. Défauts courants et contre-mesures
| Défaut | Cause | Contre-mesure |
|---|---|---|
| Texture marteau invisible | Peu aluminium, film mince, volatil lent, thixotropie basse | Ajouter aluminium, augmenter épaisseur, accélérer volatil, ajouter thixotrope |
| Texture disparaît par niveaument | Viscosité basse, thixotropie insuffisante, film mince, solvant lent excessif | Augmenter viscosité, ajouter thixotrope, contrôler épaisseur, réduire solvant lent |
| Craquelure rides | Agent gaufrage excessif, montée temp brusque, film trop épais | Réduire agent gaufrage, monter temp doucement, réduire épaisseur |
| Ride irrégulière | Pulvérisation inégale, temp four inégale, fluctuation oxygène | Normaliser pulvérisation, four uniforme, stabiliser flux |
| Surface collante | Cure insuffisante, déséquilibre siccatif, froid humide | Prolonger cuisson, ajuster siccatif, améliorer environnement |
| Coloris bigarré | Séparation pigment d'effet, mauvais niveaument, orientation aluminium chaotique | Optimiser dispersion, ajouter niveaument, stabiliser cisaille |
| Picots/bulles | Solvant rapide excessif, épaisseur soudaine, porosité substrat | Ajuster gradient volatil, contrôler épaisseur, combler substrat |
| Brillance inégale | Thixotrope excès agrégat local, vernis inégal | Optimiser thixotrope, vernis uniforme |
| Jaunissement | Époxy/alcyd faible intempéries, siccatif excessif, haute temp | Changer résine résistante, contrôler siccatif, baisser temp four |
| Écart couleur lot | Lot aluminium, teinte résine, fluctuation épaisseur | Normaliser matière, boucle épaisseur, comparaison scellé |
Discipline dépannage : d'abord fixer épaisseur et cuisson, puis bouger formulation, éviter multi-facteurs simultanés empêchant attribution. Changer une seule variable et noter chaque fois, est base ingénierie peintures décoratives à motif.
XX. Études de cas dépannage
Cas 1 (disparition marteau) : usine machinerie engins pulvérise marteau gris foncé « comme peinture grise ordinaire ». Vérif : FC4 seulement 18 s (bas), épaisseur 28 µm (fine), diluant remplacé par ouvrier type rapide. Contre-mesure : FC4 à 32 s, épaisseur 58 µm, restaurer diluant spécifié et ajouter 0,2 % silice pyrogénée. Re-pulvérisation taches revenues. Leçon : sur site « vouloir vite » changer diluant est tueur n°1.
Cas 2 (craquelure rides) : usine armoire électrique ride profonde 30 % craquelée après ligne. Courbe : entrée four direct 150℃ (pas phase croûte), épaisseur 75 µm. Contre-mesure : 90℃/12 min croûte + 140℃/20 min traction, épaisseur 60 µm, total cobalt-manganèse -20 %. Craquelure zéro. Leçon : courbe montée et épaisseur sont « double ligne rouge » rides.
Cas 3 (bigarré) : boîtier instrument marteau localement sombre « taches nuage ». Cause aluminium en poudre sédimenté fond bidon, mal mélangé, et pression pistolet fluctuante. Contre-mesure : ajouter cire anti-sédiment, agitateur bidon, régulateur pression + monitoring en ligne. Leçon : système aluminium « dispersion uniforme » plus souvent négligé que formulation même.
Cas 4 (gélification stockage) : entrepôt client été 40℃ stockage, ouverture bidon semi-ridé. Cause siccatif pré-oxydé sous stockage chaud. Contre-mesure : entrepôt temp contrôlée + obscurité + FIFO, fournisseur petit emballage. Leçon : contrôle temp chaîne supply est point défaillance caché.
XXI. Application sur machinerie et équipements d'ingénierie
Machinerie d'ingénierie (pelle, chargeuse, flèche pompe à béton, finisseuse) est champ principal peinture marteau : travail extérieur, beaucoup soudures, facilement cabossé, marteau masque d'un coup irrégularité substrat, cache rayures, montre texture, gris foncé ou jaune machinerie avec marteau est classique industrie. Application flèche grandes pièces souvent marteau polyuréthane bicomposant, séchage air ou basse temp, équilibre intempéries souplesse et rythme rapide.
Points sélection : extérieur résistance privilégier système acrylique/polyuréthane ; avec apprêt époxy améliorer anticorrosion ; épaisseur marteau moyen-grossier 50–65 µm équilibrer couvrance coût ; pièces soumises contrainte comme flèche attention flexibilité film (éviter trop dur cassant). Kexin New Materials fournit système marteau à plusieurs usines machinerie Foshan, expérience lie « style texture, fenêtre épaisseur, courbe cuisson/séchage air » en SOP client exclusif, transforme « effet décoratif » en « apparence livrable cohérente série ».
Côté maintenance : surface marteau résiste salissure, facile nettoyage, rayures peu visibles, réduit réclamations garantie ; mais rayure profonde montre fond, nécessite retouche — texture retouche difficile identique original, donc recommandé fournir « kit retouche + notice geste ».
XXII. Application équipements électriques et armoires
Armoires électriques, boîtiers contrôle, tableaux sont souvent peinture gaufée : surface plissée mat, non réfléchissante, toucher épais, empreintes et poussière peu visibles, maintenance facile ; peut superposer fonction anti-statique (sécurité électrique). Peinture gaufée sur équipements intérieurs exigence intempéries basse, système alcyd/époxy suffit, coût maîtrisé.
Points processus : pièces électriques souvent tôle fine, prétraitement phosphatation/électrophorèse fond optimal ; peinture gaufée épaisseur 40–60 µm, avec cuisson paliers ; pièces dissipation attention film pas gêner refroidissement (texture augmente surface légèrement aide dissipation, mais trop épais isole). Peinture gaufée anti-statique doit contrôler résistivité (généralement 10^6–10^9 Ω·cm), par charges conductrices (ex noir carbone conductif, poudre métal) et formulation, sans casser texture.
Kexin New Materials a développé pour client électrique système « époxy gaufé + anti-statique » intégré, contrôlant forme et taux charges conductives, gardant rides tout en atteignant indice anti-statique, utilisé plusieurs projets électriques.
XXIII. Application outils manuels
Outils manuels (clé, pince, cric, boîtier électroportatif) autrefois beaucoup peinture gaufée huileuse, odeur forte, corrosion moyenne. Aujourd'hui bascule époxy/polyuréthane pour meilleure corrosion et toucher. Peinture outil doit résister usure, sueur, huile, adhérence forte, ride/marteau donne antidérapant et texture, typique « pratique + esthétique ».
Processus outils petites pièces, grand lot, adapté trempage/effusion + cuisson suspendu, ou ligne auto pulvérisation ; attention point contact crochet « zone sans peinture » retouche et anti-rouille. Couleur outre noir rouge bleu classiques, marteau coloré (ex bleu, vert) améliore identité marque.
Coût sensible caractéristique outils, donc balance « niveau résine, épaisseur, taux réussite » : résine alcyd/époxy séchage air milieu pour réduire invest équipement, compense substrat par épaisseur et texture, échange taux réussite contre coût.
XXIV. Application instruments et appareils de mesure
Boîtiers instruments (débitmètre, contrôleur, analyseur) accordent importance esthétique et couvrance, marteau/gaufé sont habitués. Instruments surtout intérieur, petite taille, fini raffiné, penchent « marteau fin/gaufé fin » pour sensation haut de gamme ; exigent aussi résistance empreinte, nettoyants, basse brillance non éblouissante.
Sur les matériaux, on privilégie souvent un système acrylique/époxy à grain fin, avec une épaisseur de film plutôt faible (35–50 µm) pour préserver les détails ; pour les instruments dotés d'un écran d'affichage, le film de peinture ne doit pas affecter les jeux d'assemblage. Les instruments haut de gamme utilisent également « grain martelé + couche transparente » pour améliorer la résistance aux intempéries et le toucher. Kexin New Materials a déjà personnalisé pour un fabricant d'instruments de détection un schéma de revêtement zoné « martelé mat fin + zone logo localisée brillante », équilibrant l'identité de marque et la discrétion globale.
XXV. Extension des applications à d'autres secteurs
L'application des peintures décoratives à texture s'étend encore : matériel de lutte incendie (rouge mat fripé, résistant aux intempéries + identifiable), équipements de fitness (martelé coloré, antidérapant et résistant à la sueur), machines agricoles (martelé grossier masquant la rouille et résistant aux intempéries), armoires de communication (gris foncé fripé, mat sans reflet), équipements militaires/spéciaux (texture de camouflage + superposition fonctionnelle), pièces métalliques de meubles (martelé artistique, décoratif). Leur caractéristique « masquage des défauts + texture + fonctionnalité superposable » les rend presque irremplaçables dans le domaine de la décoration métallique milieu de gamme.
La direction de superposition fonctionnelle mérite particulièrement l'attention : dissipation électrostatique, antibactérien, résistance aux produits chimiques, haute température, ignifuge — transformer la « peinture décorative à texture » en « revêtement fonctionnel ». Par exemple, peinture martelée résistant au lavage pour machines alimentaires, peinture fripée résistant aux réactifs pour établis de laboratoire. Ce type de personnalisation représente un espace de croissance pour des usines comme Kexin New Materials disposant de capacités de développement de formulations.
XXVI. Coût et chaîne d'approvisionnement
Structure de coût des peintures décoratives à texture : résine (la plus importante, 30 %–50 %), poudre d'aluminium/pigments à effet (martelé marqué), solvant, additifs, charges. L'erreur de réduction de coût est de « réduire la qualité de la résine » — ce qui sacrifie les propriétés physiques et la fenêtre de formation du grain, entraînant une baisse du taux de réussite et un coût global plus élevé. Une meilleure réduction passe par : approvisionnement ciblé en poudre d'aluminium (spécification et lot fixés), substitution locale de solvant (en préservant le gradient), amélioration du taux de réussite (réduction des retouches), et minimisation de l'épaisseur de film (réduction de la consommation tout en préservant la texture).
Points de risque de la chaîne : la poudre d'aluminium est soumise aux fluctuations du prix de l'aluminium et du procédé de revêtement ; les savons métalliques siccatifs subissent des restrictions environnementales de production ; les additifs spéciaux dépendent de l'importation. Il est recommandé d'établir un mécanisme « double fournisseur + stock de sécurité + échantillonnage de lot scellé ». Le contrôle thermique en entrepôt (voir sections VII et XX) est souvent sous-estimé, mais constitue un coût caché de la stabilité des lots. Kexin New Materials, grâce à la chaîne chimique locale de Foshan et à des canaux de matières stables, fournit à ses clients des systèmes martelés/fripés à délai maîtrisé, et intègre dans ses devis un modèle lié « épaisseur de film — taux de réussite — prix unitaire » pour éviter les litiges ultérieurs sur l'épaisseur.
XXVII. Environnement et sécurité (COV, sécurité professionnelle)
La peinture décorative à texture solvantée a un COV élevé et fait face à des restrictions d'usage sous la pression environnementale. Voies de conformité : haute teneur en solides (≥70 % de solides, réduction du solvant), dilution à l'eau (voir XXVIII), UV/poudre (texture difficile à réaliser, en étude), ainsi que collecte et incinération des COV (RTO). Les entreprises doivent se conformer aux normes locales « Exigences techniques pour les produits de revêtement à faible teneur en composés organiques volatils ».
Sécurité professionnelle : la poudre d'aluminium est combustible explosible, le stockage et le dosage nécessitent anti-explosion, mise à la terre et contrôle de concentration ; les vapeurs de solvant sont inflammables, la ventilation et la gestion des travaux à feu sont strictes ; certains savons métalliques siccatifs contiennent du cobalt (substance CMR surveillée), nécessitant gestion MSDS et protection contre l'exposition. La dilution à l'eau réduit les COV, mais le traitement de la poudre d'aluminium aqueuse et les eaux usées nécessitent une gestion séparée.
La transition verte n'est pas « changer d'eau et c'est fini », mais un projet systémique formule — procédé — équipement — conformité. Kexin New Materials conçoit dès la nouvelle ligne de production selon la basse teneur en COV et la gestion de la santé professionnelle, fournissant aux clients des documents de soutien à la conformité (rapports de test, SDS, calcul des COV de application), réduisant le risque d'évaluation environnementale des clients.
XXVIII. Transition vers la dilution à l'eau
La dilution à l'eau des peintures décoratives à texture est un os dur de l'industrie. Difficultés : tension superficielle aqueuse élevée, réaction facile de la poudre d'aluminium avec l'eau produisant gaz et noircissement, rythme d'évaporation complexe couplé à la phase aqueuse, fenêtre de formation du grain étroite. Percées sur trois points : ① pâte d'aluminium aqueuse à revêtement silice/silice, isolant la phase aqueuse et stabilisant la dispersion (voir Pâte d'aluminium aqueuse et peinture métallique aqueuse) ; ② additifs aqueux spéciaux de froissement/tension, reconstruisant le différentiel de tension superficielle ; ③ reconception de la courbe de cuisson (l'aquese nécessite un flash séchage plus long pour évacuer les bulles, puis montée en température).
Le martelé aqueux peut actuellement obtenir en intérieur (instruments, armoires) un effet proche du solvanté ; pour les machines de génie civil extérieures, la résistance aux intempéries et la stabilité de texture sont encore en progression. Le fripé aqueux est relativement plus facile (oxydatif modifié en thermodurcissable/à additifs), mais le mat et le toucher doivent être réajustés. En coût, l'aquese est actuellement plus chère (pâte d'aluminium revêtue chère, modification d'équipement), mais à long terme elle baissera sous la pression réglementaire et contrainte carbone.
Kexin New Materials a déjà déployé une ligne d'essai dans la direction du traitement de l'aluminium aqueux et de la peinture décorative aqueuse, visant à conserver le langage « point martelé / froissement » tout en réduisant les COV sous la norme aqueuse, réservant aux clients extérieurs un chemin de mise à niveau conforme.
XXIX. Normes et spécifications
La peinture décorative à texture couvre plusieurs types de normes, la sélection et la réception doivent savoir « assembler le puzzle » : général de base selon GB/T méthodes générales peinture industrielle (viscosité, adhérence, résistance aux intempéries, etc.) ; protection anticorrosion selon ISO 12944 (système de revêtement de protection), GB/T 9276, etc. ; sécurité et conformité selon limites de COV bas, GB 30981 (COV revêtement de protection industriel), étiquetage UE (ex. annotation CMR du cobalt) ; application sectorielle selon les normes de peinture respective des machines de génie civil et équipements électriques.
La texture elle-même dépend actuellement surtout de « norme d'entreprise + échantillon scellé » pour l'arbitrage, il n'y a pas encore de grade de texture unifié au niveau national. Il est recommandé au client et fournisseur de convenir au contrat : échantillon scellé du style de texture, fenêtre d'épaisseur de film, niveau d'uniformité de texture, tolérance de cohérence de lot, méthode de reproduction des litiges. Écrire la « texture subjective » comme « clause de réception vérifiable » est la clé d'éviter les litiges. Kexin New Materials fournit à la livraison une carte d'échantillon de texture scellée et la carte de paramètres de procédé correspondante, comme base de réception mutuelle.
XXX. Gestion numérique des couleurs et formulations
La « numérisation » de la peinture décorative à texture a deux niveaux : numérisation des couleurs et numérisation formulation/procédé. Pour les couleurs, comme la texture affecte la réflexion lumineuse, le colorimètre ordinaire juge mal, il faut utiliser multi-angle (avec apparence de texture) ou combinaison « écart de couleur + texturemètre », et fixer la géométrie d'observation et la source lumineuse ; établir une bibliothèque de couleurs dédiée client et un dossier spectral d'échantillon scellé.
En gestion de formulation, utiliser LIMS/système de formulation pour enregistrer chaque lot : numéro de lot de résine, numéro de lot de poudre d'aluminium, dosage d'additifs, viscosité, épaisseur de film, courbe de tunnel de cuisson, formant une chaîne de données traçable ; combiné avec logiciel DOE (plan d'expériences) pour analyse factorielle, raccourcissant le cycle de développement de nouveaux styles. La numérisation du procédé consiste à connecter paramètres de pistolet, vitesse de chaîne, zones de température au MES, surveillant en temps réel les « variables liées à la texture », contrôlant le taux de défaut par SPC.
Pour multi-sites/multi-clients, bibliothèque de formulations cloud + gestion des permissions évite « le vieux maître part avec la formulation ». Kexin New Materials consigne les styles matures de peinture décorative à texture en cartes de formulation dédiées client (avec liste de substitution de matières et tableau de dépannage d'urgence), assurant stabilité de livraison et réduisant la dépendance à l'individu.
XXXI. Liste de vérification pour sélection de projet
Liste pratique pour ingénieurs et achats (copiable au cahier des charges) :
- Environnement d'usage : intérieur/extérieur ? niveau de corrosion ? plage de température ? détermine résine et épaisseur de film.
- Langage de texture : martelé ou fripé ? grossier/fin/profond/clair ? coloré ou métallique ? fixer échantillon de style scellé.
- Subjectile et prétraitement : acier/fonte/plastique ? apprêt associé (époxy/plastique) ? limite de masquage ?
- Mode d'application : pulvérisation/flow/électrostatique ? manuel/auto ? cadence de production ?
- Fenêtre d'épaisseur de film : cible et tolérance µm film sec, inscrite à la réception.
- Courbe de cuisson : paramètres en paliers (temp/temps de formation pellicule, temp/temps d'ouverture), mesurée par enregistreur de température de four.
- Viscosité SOP : secondes FC4 + diluant spécifié + correction température.
- Superposition fonctionnelle : dissipation électrostatique/résistance chimique/haute température/antibactérien ? lister indicateurs.
- Conformité environnementale : limite COV, voie bas COV ou aqueuse ? demander rapport de test et SDS.
- Standard de réception : niveau échantillon texture, tolérance écart couleur, cohérence lot, processus de reproduction litige.
- Chaîne d'approvisionnement : délai, stock sécurité, double fournisseur, exigence contrôle thermique entrepôt.
- Plan de retouche : méthode de retouche peinture et attente différence de texture, prévoir kit de retouche.
Placer cette liste dès la phase de demande de prix réduit grandement le « produit non conforme » ultérieur.
XXXII. Idées reçues courantes
Idée fausse 1 : « la peinture à texture sort le grain peu importe comment on pulvérise ». Faux. La texture est à fenêtre étroite, si épaisseur/viscosité/courbe de four dépasse les limites, échec.
Idée fausse 2 : « plus de poudre d'aluminium, plus le grain est visible ». Excès au contraire fait déposer, surcouvre, bouche le grain, et monte coût et risque de sédimentation.
Idée fausse 3 : « plus le fripé est profond, plus c'est beau ». Trop profond fissure facile, retient saleté, toucher rugueux, les appareils électriques préfèrent fripé fin.
Idée fausse 4 : « changer de diluant n'a pas d'importance ». Faux, gradient d'évaporation perturbé est le tueur n°1 sur site (voir cas 1).
Idée fausse 5 : « aqueuse = écologique terminé ». L'aquese nécessite poudre d'aluminium revêtue, eaux usées et modification équipement, c'est systémique (voir XXVIII).
Idée fausse 6 : « peau d'orange = martelé ». Peau d'orange est défaut incontrôlé, martelé est design contrôlé, mécanisme et apparence différents.
Idée fausse 7 : « la texture n'a pas à être écrite au contrat ». Item subjectif non quantifié = litige sûr, doit être échantillon scellé + clause (voir XXIX).
XXXIII. Positionnement des capacités de Kexin New Materials
Kexin New Materials (kexinMaterials) situé à Foshan, pour clients industriels comme génie civil, équipements électriques, outils instruments, fournit service intégré de peinture décorative à texture « développement formulation — échantillon scellé — livraison en série — dépannage site ». Ses capacités se concentrent sur trois points : une bibliothèque de formulationsynergique résine — pigment à effet — additif, couvrant alkyd/époxy/acrylique/polyuréthane multi-systèmes et martelé grossier/moyen/fin, fripé fin/moyen/profond multi-styles ; deuxième, lier style de texture, fenêtre d'épaisseur, courbe cuisson/séchage auto comme SOP dédié client, réalisant cohérence en série ; troisième, réserve bas COV et aqueuse, réservant mise à niveau conforme client.
Valeur typique client : raccourcir cycle sélection et échantillonnage (matrice mature pour approcher style cible vite), réduire taux défaut (boucle épaisseur + arbitrage échantillon scellé), éviter risque conformité (rapport test + SDS + calcul). Dans la zone industrielle chimique et équipement mature de Foshan, cette capacité d'approvisionnement « proche, personnalisable, traçable » devient choix pragmatique pour peinture décorative à texture moyen-haut de gamme.
XXXIV. Perspectives futures
L'étape suivante de la peinture décorative à texture est « texture = fonction, verdisation, numérisation » en trois lignes. Texture = fonction : sur froissement/point martelé superposer dissipation électrostatique, antibactérien, résistance chimique, haute température, voire utiliser structure de texture pour réguler hydrophobie/acoustique/tactile. Verdisation : généralisation haute teneur solides, aquese de l'intérieur vers extérieur, exploration UV/poudre texture, avec traitement COV et contrainte carbone. Numérisation : formule — procédé — QC chaîne données, IA pour DOE et dépannage, la texture aussi « mesurable, prévisible, traçable ».
Pour fabricants comme Kexin New Materials, la compétition passera de « sait-il faire le grain » à « le grain est-il stable, conforme, personnalisable, traçable ». Qui transforme d'abord la peinture décorative à texture de « métier de vieux maître » en « produit numérisé », saisit l'initiative de la peinture décorative industrielle de la prochaine étape. Pour l'utilisateur, il est recommandé d'intégrer tôt la texture à réception standardisée et gestion chaîne, faire de « l'effet décoratif » un « actif livrable et reproductible ».
Questions fréquentes (FAQ)
Q1 : Lequel martelé ou fripé masque mieux les défauts ?
La peinture martelée s'appuie sur taches d'aluminium + dépression, masquant le plus complètement soudures, rayures du subjectile, premier choix génie civil ; le fripé a pli peu profond, masquage un peu moindre mais texture plus fine. Les deux masquent bien plus que peinture plane. Si subjectile très mauvais (porosités profondes, gros bourrelets), toute peinture texture nécessite enduit préalable, la peinture texture ne masque que défauts « légers ».
Q2 : Pourquoi ma peinture martelée pulvérisée n'a pas de grain ?
Souvent film trop fin ou évaporation solvant trop lente causant flow. D'abord augmenter épaisseur, hausser proportion solvant rapide, confirmer dosage et spécification aluminium, puis vérifier thixotropie insuffisante, diluant changé au hasard. Recommander ordre « fixer épaisseur → ajuster viscosité → vérifier aluminium → thixotropie » variable unique, noter chaque modification.
Q3 : Pourquoi le fripé fissure ?
Excès agent froissage, montée four trop brusque ou film trop épais fissurent. Réduire agent froissage, cuisson en paliers (pellicule d'abord puis ouverture), contrôler épaisseur résout généralement. Si encore fissure, vérifier déséquilibre Co/Mn, surchauffe locale pièce (soufflage direct four).
Q4 : La peinture martelée peut-elle être colorée ?
Oui. Pigment à effet coloré (bronze, nacre colorée) ou laque transparente colorée superposée aluminium, donne martelé or, vert, bleu, mécanisme inchangé. Noter bronze s'oxyde facile, extérieur ou exigeant nécessite résine résistante ou couche transparente ; nacre en accent plus sûr.
Q5 : La peinture décorative à texture nécessite apprêt ?
Recommandé. Film texture épais, directement pose risque adhérence ou antirouille insuffisante ; pièce métal apprêt époxy, plastique apprêt plastique, équilibre anticorrosion et adhérence. Scène anti-corrosion lourde (machine extérieure, littoral) doit « époxy fond + texture finition », pas d'omission.
Q6 : Pourquoi le martelé aqueux est difficile ?
Tension superficielle aqueuse élevée, aluminium réagit facile, rythme évaporation couplé phase aqueuse complexe, fenêtre grain étroite. Nécessite aluminium revêtu silice + agent froissage/tension spécial, et reconcevoir courbe cuisson (flash séchage plus long). Actuellement intérieur instrument, armoire faisable, extérieur encore en progression.
Q7 : Le style de texture peut être personnalisé ?
Oui. Par combinaison spécification aluminium, épaisseur, gradient solvant, viscosité résine quatre facteurs, personnaliser grossier/fin, profond/clair, grande/fleurette, recommander d'abord échantillon texture confirmer. Style complexe (ex. zonage brillant) nécessite procédé personnalisé, livraison avec carte scellée.
Q8 : Que se passe-t-il si contrôle épaisseur mauvais ?
Trop fin pas de grain, masquage mauvais ; trop épais coulure, grain bouché en pâte, fripé fissure, gaspillage coût. Recommander peigne film humide + épaissimètre sec double contrôle, ligne auto ajouter boucle mesure. Écrire fenêtre épaisseur au standard réception, plus économique que tri défaut après.
Q9 : Peut-on changer diluant au hasard sur site ?
Absolument pas. Diluant détermine gradient évaporation, changer au hasard perturbe rythme grain, source n°1 défaillance site (voir cas 1). Doit utiliser diluant spécifié formulation, après ajout re-mesurer Ford cup et essai pulvé. Hiver/été température différente nécessite table correction, pas au feeling.
Q10 : La texture de peinture décorative a-t-elle grade national ?
Actuellement grade texture dépend surtout « norme entreprise + échantillon scellé » arbitrage, pas encore grade texture unifié national. Recommander contrat convenir échantillon texture, fenêtre épaisseur, niveau uniformité, tolérance lot et méthode reproduction litige, quantifier item subjectif, éviter litige.
Q11 : Kexin New Materials peut faire peinture décorative à texture personnalisée ?
Oui. Kexin New Materials (kexinMaterials) à Foshan, fournit service intégré de développement formulation, échantillon scellé à livraison série et dépannage site, couvrant alkyd/époxy/acrylique/polyuréthane multi-systèmes et multiples styles martelé/fripé, avec réserve bas COV et aqueuse, peut personnaliser SOP dédié pour clients génie civil, équipements électriques, outils instruments.
Lecture complémentaire
- Mécanisme de formation de film de peinture métallique flash et alignement orienté de l'aluminium — comprendre l'orientation des flocons d'aluminium, est la logique sous-jacente du « point » martelé.
- Revêtement métallique alternatif type chromage pulvérisé / dépôt sous vide — route de comparaison quand on veut « vrai métal » plutôt que « métal texture ».
- Pâte d'aluminium aqueuse et peinture métallique aqueuse — base de traitement aluminium nécessaire à la dilution à l'eau de la peinture décorative à texture.