Молотковая краска и кракелюрная краска в совокупности называются «художественной текстурной краской» или «узорчатой краской», это класс промышленного покрытия, которое через рецептуру и технологию целенаправленно создаёт микрорельеф поверхности, получая уникальный декоративный и функциональный эффект. Они противоположны обычному промышленному покрытию, стремящемуся к зеркальной гладкости: обычная краска боится апельсиновой корки и складок, а молотковая/кракелюрная краска как раз делает «текстуру» своим преимуществом. Такие покрытия чрезвычайно распространены на строительных машинах, электрических шкафах, инструментах и корпусах приборов — они могут скрыть дефекты основы и сварочные швы, улучшить фактуру, противоскользить, быть стойкими к загрязнениям и маскировать царапины, представляя собой сочетание промышленной эстетики и прагматизма.
С точки зрения материаловедения, сущность художественной текстурной краски — это «точное программирование поверхностного натяжения и усадки при отверждении». В обычных лакокрасочных работах всячески стараются устранить поверхностные дефекты, а художественная текстурная краска намеренно вызывает, ограничивает и фиксирует эти дефекты, делая их воспроизводимым и серийным декоративным языком. Такое обратное мышление определяет, что её рецептура и технология сильно отличаются от обычных покрытий: то, что в традиционной системе считается «аварией» — апельсиновая корка, кратеры, морщины, — в художественной текстурной краске должно быть точно контролируемым. Понимание этого — предпосылка для прочтения всей статьи.
С точки зрения истории отрасли, кракелюрная краска восходит к началу XX века, к масляным алкидным системам, когда с помощью кобальт-марганцевых сиккативов на металлических изделиях (светильники, приборы, канцелярия) создавали «винтажные складки» для маскировки дефектов и декора; молотковая краска же возникла с развитием технологий невсплывающего алюминиевого пигмента и регулирования поверхностного натяжения и после Второй мировой войны широко применялась для корпусов машин и электрооборудования. Оба вида под идеей «создания красоты из дефектов» объединились в семейство художественных текстурных красок и с прогрессом смоловой промышленности (эпоксидные, акриловые, полиуретановые, полиэфирные) постоянно расширяли границы атмосферостойкости, химстойкости и автоматизации. Сегодня это не «низкосортная краска для маскировки», а зрелый «тактильно-визуальный» язык в промышленном дизайне.
Компания Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), расположенная в Фошане, — производитель покрытий для промышленных заказчиков, имеющий зрелые рецептуры и опыт серийных поставок в области синергии смолы и эффектных пигментов для художественных текстурных красок, а также комплексных решений для корпусов строительных машин и электрооборудования. В этой статье подробно разбираются механизмы, сырьё, рецептуры, нанесение, контроль качества и применение молотковой и кракелюрной красок, чтобы помочь инженерам сократить путь при выборе и устранении неисправностей, а также дать закупщикам и менеджерам проектов основу для применимых стандартов приёмки.
I. Что такое молотковая и кракелюрная краска
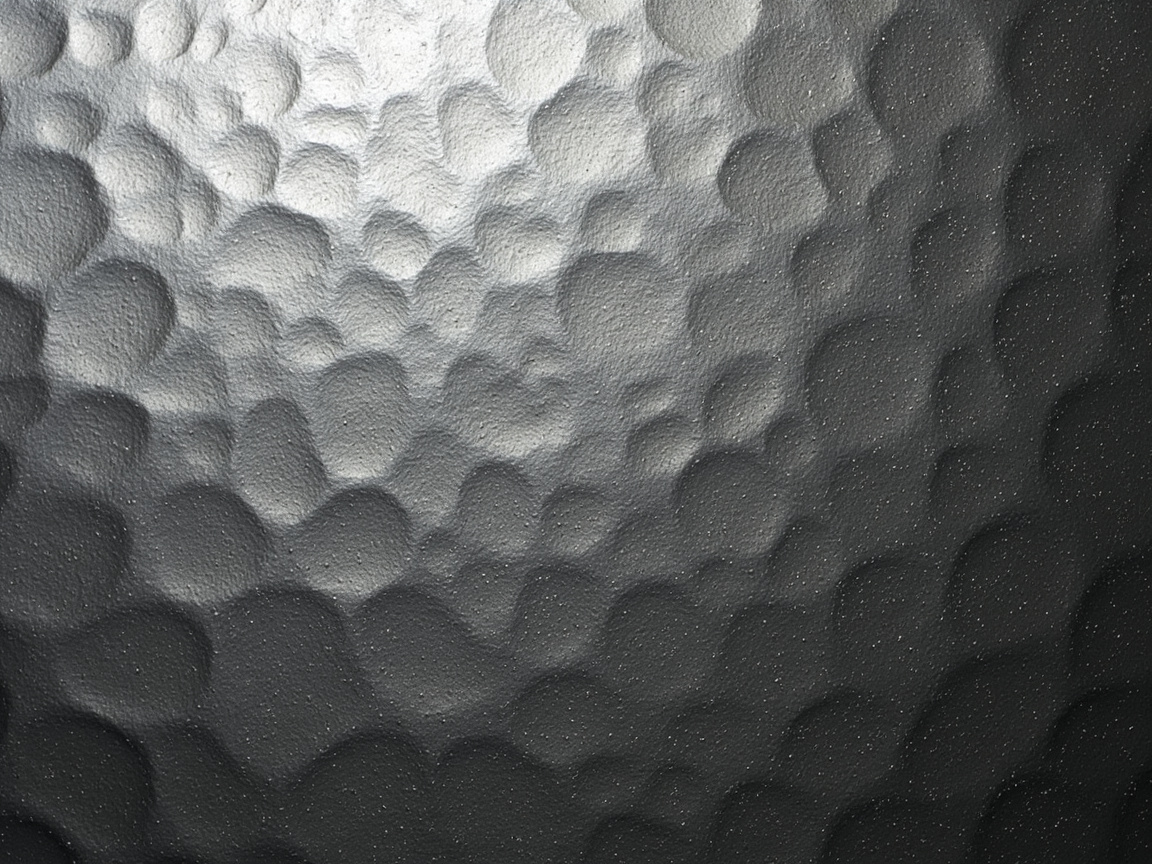
Молотковая краска (hammer-tone finish) на поверхности имеет плотные мелкие вмятины, похожие на следы ударов молотка по металлу, на вид как бесчисленные микроотпечатки молотка, отсюда и название. Обычно невсплывающий алюминиевый пигмент (или слюда, нержавеющая сталь) даёт «ядро» металлических пятен, а разница поверхностного натяжения вытягивает плёнку в неровности. Кракелюрная краска (wrinkle finish, также называемая ветвью краски с морщинами или апельсиновой текстурой) имеет на поверхности равномерные мелкие складки или трещиноподобный рельеф, как высохшее русло реки или кожа старика. Обе создают текстуру за счёт «контролируемой неровности», но физические механизмы образования узора разные: молотковый — это неравномерное течение, управляемое натяжением, а кракелюрный — это морщинистость кожицы из-за несинхронной усадки при отверждении.
Необходимо строго различать: «морщина» кракелюрной краски вызвана собственной химической/физической усадкой покрытия и является целью дизайна; а «апельсиновая корка» обычной краски — это дефект от плохого нанесения или потери реологического контроля, который нужно устранять. Текстура художественной текстурной краски спроектирована, воспроизводима и стабильна по партиям, а апельсиновая корка неконтролируема, случайна и подлежит устранению — они противоположны по направлению и различны по сути. В инженерии «краску с апельсиновой текстурой» тоже часто относят к семейству художественных текстурных красок, но её узор находится между молотковым и кракелюрным: за счёт тиксотропности и быстрого испарения накапливается апельсиновая корка, механизм ближе к молотковому.
С точки зрения визуального языка, молотковая текстура тяготеет к «металлической пятнистости, грубости, ощущению силы» и подходит для строительных машин и тяжёлого оборудования; кракелюрная — к «тонкости, матовости, плотному на ощупь» и подходит для приборов, электрораспределения, винтажного декора. При выборе клиенты часто сначала определяют «какую фактуру хотим», а затем выводят механизм и рецептуру, что научнее, чем сначала спрашивать «какую смолу использовать».
II. Механизм образования молоткового узора
Ключевой механизм молоткового узора — это «неравномерное течение, управляемое разницей поверхностного натяжения». В мокрой плёнке эффектный пигмент (алюминиевые чешуйки) локально обогащается и меняет поверхностное натяжение в этом месте; одновременно неравномерное испарение растворителя с поверхности плёнки и с краёв алюминиевых чешуек создаёт градиент поверхностного натяжения. Область с низким натяжением «оттягивается» окружающими областями с высоким натяжением, образуя локальную впадину; алюминиевые чешуйки как визуальные якоря текстуры делают впадины похожими на металлические пятна-отпечатки молотка. Коротко: алюминиевые чешуйки задают «точку», разница натяжения — «впадину», испарение растворителя — «ритм». Эта тройка в связке определяет густоту, глубину и объём молотковых точек.
С точки зрения реологии, мокрая плёнка молотковой краски до отлипа должна сохранять определённое предельное напряжение сдвига и тиксотропность, чтобы вытянутые натяжением впадины не растеклись заново под действием гравитации и собственного течения. Если система слишком жидкая и тиксотропность низкая, натяжение втянет плёнку, а затем она медленно растечётся, в итоге текстура исчезнет, останется только алюминиевый пигмент; если система слишком густая и тиксотропность высокая, плёнку невозможно вытянуть, текстура не появляется, получается матовая плоскость. Поэтому требования молотковой рецептуры к «мгновенной реологии» гораздо выше, чем у обычной краски — нужно узкое окно «достаточно текучести для образования узора, но достаточно вязкости для его фиксации».
Густота и глубина молоткового узора контролируются множеством факторов: чем крупнее фракция алюминиевого пигмента и выше его доля, тем заметнее пятна; чем быстрее испарение растворителя и больше разница поверхностного натяжения, тем глубже впадины; чем больше толщина плёнки, тем сильнее объём текстуры, но может теряться мелкость. Сочетанием этих трёх факторов рецептор создаёт разные стили — «грубый молоток», «тонкий молоток», «крупный цветок», «мелкий цветок». На практике также вводят небольшое количество силиконовых регуляторов поверхностного натяжения, намеренно создавая «точки низкого натяжения», чтобы впадины были резче, а края пятен чётче.
III. Механизм образования кракелюрной краски
Текстура кракелюрной краски происходит от «контролируемой усадочной морщинистости в процессе плёнкообразования». Типичны два пути. Первый — окислительная полимеризация с морщинами: ранние кракелюрные краски использовали масляные/алкидные системы, добавляя металлические мыла-сиккативы (например, комплексы кобальта, марганца, кальция, цинка), ускоряющие поверхностное окисление; поверхностный слой сшивается кислородом гораздо быстрее внутреннего, кожица образуется раньше, а внутренний слой отверждается и даёт усадку позже, кожица морщится от внутреннего натяжения. Второй — термопластичная/термореактивная морщинистость: за счёт разницы температуры стеклования смолы или скорости сшивания поверхностный и внутренний слои при сушке/отверждении дают неодинаковую объёмную усадку, отчего морщатся. Современные кракелюрные краски чаще используют модифицированные смолы + специальные вспомогательные морщинообразователи для контроля масштаба складок, избегая запаха и пожелтения ранних масляных систем.
Независимо от пути, ключ — «несинхронность отверждения/усадки поверхности и внутреннего слоя»: если синхронно — не морщит (плёнка равномерно сжимается), если слишком велика разница — трескается (кожица разрывается), окно надо попасть точно. Окислительный тип крайне чувствителен к концентрации кислорода и температуре — объём воздуха в печи, плотность раскладки деталей, темп нагрева меняют форму морщин, поэтому один и тот же состав в разных цехах «меняет вид». Термореактивный/термопластичный тип больше зависит от выбора смолы и соотношения отвердителя, меньше подвержен кислородным помехам, лучше для автоматических линий.
Стоит добавить, что «масштаб» морщин (длина волны и амплитуда) определяется тремя факторами: толщина плёнки, разница усадки, прочность поверхности. Чем толще плёнка, больше разница усадки и прочнее поверхность, тем длиннее волна и глубже морщины; наоборот — мельче. В инженерии часто используют кривую сушки «сначала низкая температура для кожицы, затем ступенчатый нагрев для растягивания», см. раздел XV.
IV. Обзор ключевого сырья
Систему сырья художественной текстурной краски можно разложить на шесть функциональных модулей:
- Смола: для молотковой краски чаще используют короткоцепные алкидные, акриловые, эпоксидные или полиуретановые модифицированные смолы; кракелюрная традиционно на алкидах/фенолах, современная — на эпоксидных, полиэфирных, УФ-системах. Смола определяет свойства плёнки (адгезия, атмосферостойкость, химстойкость) и окно образования узора.
- Эффектные пигменты: невсплывающий алюминиевый пигмент — «ядро пятен» молотковой; также используют слюду, бронзовый порошок, нержавеющую сталь для цветных или особых молотковых узоров.
- Морщинообразователи/сиккативы: комплексы металлических мыл (окислительный тип кракелюрной); или специальные кремний-/фторсодержащие добавки для регулирования натяжения (молотковый тип).
- Наполнители: тальк, барит, карбонат кальция регулируют вязкость и несущую способность текстуры, избыток приглаживает узор и снижает объём.
- Реологические добавки: аэросил, бентонит, полиамидный воск и др. тиксотропные агенты контролируют течение, предотвращают растекание текстуры.
- Растворители/со-растворители: градиент испарения задаёт ритм образования узора, скрытый главный герой рецептуры, часто недооцениваемый.
Эти шесть модулей не просто суммируются, а представляют собой сильно связанную систему. Например, смена смолы меняет смачивание алюминиевого пигмента, влияя на яркость пятен; добавление тиксотропа меняет несущую способность по толщине плёнки, а значит и длину волны морщин. Поэтому разработка рецептуры художественной текстурной краски почти неизбежно идёт через «полный/частичный факторный экспериментальный план», на одной интуитивной подстройке редко получается сразу.
Конкретнее, «скрытые взаимодействия» модулей часто недооценивают: полярность растворителя меняет ориентацию и скорость оседания алюминиевого пигмента, поэтому один и тот же пигмент в системе с большим количеством кетонов даёт более рассеянные пятна, а в ароматической — более собранные; гранулометрия наполнителя поглощает поверхностные гидроксилы тиксотропа, ослабляя тиксотропию, что ведёт к «рецептура одинаковая, а вязкость разная»; металлические ионы сиккатива могут катализировать термоокислительное старение некоторых смол, снижая стабильность хранения. Эти взаимодействия определяют, что в художественной текстурной краске «смена сырья — как смена рецептуры», и поэтому зрелые заводы включают номер партии сырья в управление рецептурой (см. раздел XXX). Для новичков самая надёжная стратегия — сначала зафиксировать пару «главных переменных» смола и алюминиевый пигмент, затем вокруг них подстраивать градиент растворителя и тиксотропию/морщинистость, избегая одновременного движения нескольких главных переменных и потери ориентира.
V. Глубокий разбор смоловых систем
Смола — «скелет» художественной текстурной краски, определяет температуру плёнкообразования, потолок свойств и совместимое окно узора. Распространённые типы и их выбор:
- Короткоцепная алкидная смола: низкая цена, хорошее смачивание алюминиевого пигмента, яркие пятна молотковой, но средняя атмосферо- и химстойкость, в основном для внутреннего оборудования, инструментов. Окислительная кракелюрная часто на её основе.
- Акриловая смола (термопласт/термореактив): хорошая атмосферостойкость, глянце- и цветостойкость, подходит для наружного молоткового покрытия строительных машин; термореактивная может сшиваться при высокой температуре, свойства лучше, но требует запекания.
- Эпоксидная смола (амин/фенол отверждение): адгезия, химстойкость, солестойкость отличные, подходит для тяжёлой антикоррозийной базы с текстурой или износостойкой кракелюрной для электрошкафов; но желтеет, для наружного финиша осторожно.
- Полиуретан (PU, двухкомпонентный): лучшие комплексные свойства (эластичность, атмосферостойкость, химстойкость, износостойкость), выбор №1 для средне- и высококлассного молоткового покрытия машин; двухкомпонентный имеет требования к окну нанесения и жизнеспособности смеси.
- Полиэфир/насыщенный полиэфир: с амино-печной краской, высокотемпературное отверждение, высокая твёрдость, контролируемое растекание, подходит для автоматических линий кракелюр/молоток.
- УФ-отверждаемая смола: нулевой/низкий VOC, секундное отверждение, но теневые зоны 3D-деталей трудно отверждаются, УФ-художественная текстура ещё в стадии освоения.
Логика выбора: сначала зафиксировать «условия эксплуатации (внутри/снаружи, уровень коррозии)» и «способ нанесения (самосушка/запекание)», затем в матрице смол определить базу, и вокруг неё проектировать эффектный пигмент и систему морщин/натяжения. Линия Kexin New Materials в Фошане обычно по двум основным направлениям — «эпоксидная база + полиуретановый/акриловый финиш» или «алкидная самосушка» — предлагает клиентам решения, покрывая разброс от тяжёлых машин до внутренних приборов.
VI. Невсплывающий алюминиевый пигмент и эффектные пигменты
«Пятна» молоткового узора по сути — пространственное распределение и отражение алюминиевых чешуек в плёнке. Здесь обязателен невсплывающий (non-leafing) алюминиевый пигмент, а не всплывающий. Всплывающий обогащается на поверхности сплошным зеркальным серебром, скрывает узор и не даёт «точек»; невсплывающий равномерно взвешен в плёнке, случайно ориентирован, при натяжении собирается во впадинах, образуя дискретные серебряные ядра пятен. Распределение фракций — переключатель стиля: 8–20 мкм тонкий порошок даёт «тонкий молоток, мелкий цветок», 30–60 мкм грубый — «грубый молоток, крупный цветок»; толщина чешуйки влияет на мерцание и укрывистость.
Поверхностная обработка алюминиевого пигмента напрямую влияет на стабильность молоткового узора. Непокрытый алюминий в кислотно-щелочной или влажной среде легко реагирует с газовыделением и почернением; кремний/жирнокислотное покрытие повышает химстойкость и дисперсионную стабильность. Цветной молоток получают добавлением прозрачных паст (прозрачная жёлтая, прозрачная синяя) или сменой на бронзовый порошок, цветной перламутр, нержавеющую сталь. Бронзовый порошок даёт «золотой молоток» высокого класса, но легко окисляется и меняет цвет, требует лака или атмосферостойкой смолы; цветной перламутр даёт «радужный молоток» с современным видом, но укрывистость и резкость пятен слабее алюминия, часто как акцент.
Способ ввода невсплывающего алюминиевого пигмента тоже важен: на стадии доводки краски низкоскоростное диспергирование, избегать высокоскоростного сдвига разрушающего пластинки; для водных систем нужен кремний-покрытый алюминий для изоляции от водной фазы, см. раздел XXVIII водная версия. Доля алюминиевого пигмента (по массе рецептуры) обычно 1%–6%, слишком мало — редкие пятна, слишком много — оседает и избыточная укрывистость «забивает» узор.
VII. Морщинообразователи и кобальт-марганцевые сиккативы
Душа окислительной кракелюрной краски — композиция сиккативов. Один кобальтовый сиккатив сохнет очень быстро, но ведёт к «поверхностному переокислению, непросыханию внутри, морщинисто и липко»; марганцевый ускоряет окисление низа, углубляет морщины, но темнит плёнку; свинцовый (ныне ограничен) ранее для синергии; кальциево/цинковое мыло как вспомогательное и стабилизатор цвета. Классический приём отрасли — тройной или четверной комплекс «кобальт + марганец + кальций/цинк»: кобальт задаёт скорость кожицы, марганец — глубину морщин, кальций-цинк стабилизируют цвет и синергию. Доля кобальта (по металлу) обычно 0.02%–0.08% от твёрдого остатка смолы, марганца в 1–3 раза больше, избыток — трещины, пожелтение, сильный запах.
Кроме металлических мыл, современная кракелюрная краска использует «специальные морщинообразователи» — чаще высокомолекулярный ненасыщенный полиэфир или особые воск/кремний-системы, которые при плёнкообразовании приоритетно образуют или мигрируют в поверхностный слой, искусственно создавая «корку», тем самым уходя от сильной зависимости от кислорода, узор стабильнее, запах ниже, подходит для экологии и автолиний. Доля таких добавок 1%–5%, требуют высокой совместимости со смолой, подбор через испытания с базой.
Надо остерегаться: сиккативы чувствительны к стабильности хранения. Склад с высокой температурой медленно предокисляет краску в банке, при вскрытии — «полуморщина», брак при нанесении. Поэтому хранение художественной текстурной краски должно быть с контролем температуры (5–35℃), без света, по принципу FIFO — часто упускаемая точка отказа в цепи поставок.
VIII. Тиксотропные агенты и реологический контроль
Тиксотропный агент определяет, «зафиксируется ли узор». Триобычных класса: аэросил (гидрофильный/гидрофобный), органобентонит, полиамидный воск/производные гидрированного касторового масла. Их общая черта — формирование 3D-сети, дающей высокую вязкость в покое (противостояние подтёкам, несущая толщина), при сдвиге (распыление) разжижение (легкое распыление), после покоя восстановление структуры (фиксация узора, против оседания). Молотковая краска нуждается в «достаточно жидко для узора, достаточно густо для фиксации», тиксотроп — единство этого противоречия.
Разные тиксотропы дают разный стиль: аэросил сильно загустевает, дружелюбен к мелкому узору, но легко матовеет, избыток «съедает» блеск; органобентонит хорошо совместим с растворимыми системами, быстрое тиксотропное восстановление; полиамидный воск отлично против оседания, подходит для тяжёлых наполнителей и алюминия, но может дать слабый ореол. На практике часто комбинируют для баланса оседания, тиксотропии и внешнего вида.
Дозировка тиксотропа связана с толщиной плёнки и запеканием: чем толще, тем сильнее нужна тиксотропия против подтёков, но избыток приглаживает узор, снижает объём. Практический опыт: измерять «площадь тиксотропной петли» вискозиметром Stormer (KU) или IC ротационным, а не только на ощупь, так межпартионно контролируемо.
IX. Растворительная система и градиент испарения
Растворитель — «невидимый главный герой» художественной текстурной краски. Ритм узора задаётся градиентом испарения (иерархией быстроты): нужно ли «сначала медленно потом быстро» или «сначала быстро потом медленно» — зависит от механизма. Молотковая обычно требует «быстрого испарения для разницы натяжения, но оставить немного медленного для поддержания течения узора», поэтомуобычные комбинация градиента «средне/быстрые кетоны-эфиры + медленные спирты/ароматика»; кракелюрная (окислительная) больше зависит от кислорода и температуры, растворитель отвечает за растекание и распыл, неверный градиент даёт игольчатые поры или рассыпание узора.
Конкретно: бутилацетат, метилэтилкетон (MEK), метилизобутилкетон (MIBK) — средне-быстрые растворители, отвечают за начальную разницу натяжения и распыл; ксилол, высококипящая ароматика, диацетоновый спирт (DAA) — медленные, отвечают за позднее течение и против побеления. Слишком много быстрых → мгновенная корка, внутренний растворитель заперт → поры, пузыри, замерший узор; слишком много медленных → перерастекание, рассыпание узора, медленная сушка, пыль. Настройка растворителя = настройка «оси времени».
Под давлением экологии высококипящие вредные растворители (часть ароматики, галогены) ограничены, переход на малотоксичные эфиры, алкиленгликоли, но градиент испарения надо перестроить, иначе окно узора смещается. Kexin New Materials в проектах замены растворителей часто по ГХ-кривой испарения на практике выводит рецептуру, надёжнее чем по таблице точек кипения.
X. Ключевые моменты проектирования рецептуры
Таблица суммирует однофакторные направления (внимание: на деле система связана, точечное изменение часто тянет другое):
| Фактор рецептуры | Увеличить | Уменьшить | Примечание |
|---|---|---|---|
| Доля алюминиевого пигмента | Точки гуще и ярче | Точки реже и темнее | Избыток — оседание, перекрытие |
| Фракция алюминиевого пигмента | Пятна крупные | Пятна мелкие | Крупный порошок сильно мерцает, но шероховат |
| Скорость испарения растворителя | Впадины глубже, узор резче | Узор мельче, ближе к гладкому | Слишком быстро — поры, слишком медленно — рассыпание |
| Вязкость смолы | Узор держится хорошо | Легко растекается и исчезает | Слишком высоко — апельсин, слишком низко — нет узора |
| Тиксотропный агент | Фиксация стабильна | Больше течения, слабее узор | Избыток — матовая поверхность |
| Морщинообразователь (кракелюрная) | Складки гуще | К гладкости | Избыток — трещины, пожелтение |
| Толщина плёнки | Узор объёмнее | Узор мельче, площе | Слишком толсто — подтёки, узор забит |
| Скорость нагрева при запекании | Морщины шире растянуты | Узор собран | Слишком быстро — трещины, слишком медленно — рыхло |
Эта таблица показывает: художественная текстурная краска — система «многофакторной связи», точечное изменение часто дёргает всё тело, надо фиксировать окно матричным экспериментом. Рекомендуем дисциплину разработки «базовая рецептура + однофакторный градиент», каждый фактор минимум 3 уровня, сжатие объёма ортогональной таблицей, и фиксация результата параметрами текстурный образец + толщина + вязкость.
При реализации проекта эта таблица также должна использоваться совместно с «матрицей затрат»: например, «увеличение размера частиц алюминиевого порошка» хотя и утолщает пятна, но повышает мерцание и шероховатость поверхности, может превысить требования клиента к блеску, это также нужно учитывать; «увеличение количества агента морщинистости» углубляет морщины, но жертвует атмосферостойкостью и запахом. Поэтому реальная работа разработчика рецептуры — не «сделать текстуру», а «найти область допустимых решений на пересечении пяти ограничений: укрывистость, тактильность, физические свойства, стоимость, соответствие нормам». Именно поэтому в этой статье неоднократно подчеркиваются «узкое окно» и «арбитраж по эталонному образцу» — у декоративной краски с художественной текстурой нет единственно верного ответа, есть лишь оптимальный компромисс в рамках приемки клиентом.
XI. Матрица рецептур и количественные примеры
Чтобы превратить «опыт» в «воспроизводимый», ниже приведены две количественные учебные матрицы рецептур (массовые части, твердость основы ~50%, только для понимания структуры, не производственная рецептура).
Пример матрицы краски с молотковым эффектом (двухкомпонентный полиуретан, самосушка/низкотемпературная сушка):
| Компонент | A тонкий молоток | B средний молоток | C крупный молоток |
|---|---|---|---|
| Гидроксилсодержащая акриловая смола (60%) | 45 | 45 | 45 |
| Нефлотирующий алюминиевый порошок (18 µm) | 2.0 | 3.0 | 0 |
| Нефлотирующий алюминиевый порошок (45 µm) | 0 | 0 | 4.5 |
| Аэросил (газообразный диоксид кремния) | 0.6 | 0.8 | 1.0 |
| Паста среднего пигментного сажи | 0.3 | 0.3 | 0.3 |
| Бутилацетат/ксилол (7:3) | 12 | 12 | 12 |
| Выравниватель | 0.3 | 0.3 | 0.3 |
| Отвердитель (эквивалент N75) | по NCO:OH=1.05 | то же | то же |
Видно: от тонкого к крупному — в основном переключение размера частиц и дозировки алюминиевого порошка; тиксотропный агент растет с крупным порошком для фиксации больших впадин; остальная структура неизменна. Это как раз отражает идею «комбинирования четырех факторов (спецификация алюминиевого порошка, толщина пленки, градиент растворителя, вязкость смолы) для настройки стиля».
Пример матрицы краски с морщинистым эффектом (алкидная окислительного типа):
| Компонент | Тонкая морщина | Средняя морщина | Глубокая морщина |
|---|---|---|---|
| Короткоцепочечная алкидная смола (50%) | 50 | 50 | 50 |
| Кобальтовое мыло (6%) | 0.4 | 0.6 | 0.9 |
| Марганцевое мыло (6%) | 0.6 | 1.0 | 1.6 |
| Кальциевое мыло (4%) | 0.8 | 0.8 | 0.8 |
| Органический бентонит | 0.5 | 0.7 | 1.0 |
| Растворитель 200# | 15 | 15 | 15 |
Видно: углубление морщин зависит от доли кобальта и марганца и их общего количества, но выше уровня «глубокая морщина» начинается зона растрескивания, нужно вернуться к снижению толщины пленки или замедлению нагрева. Это и есть количественная граница «окна».
XII. Обзор технологии нанесения
Краски с молотковым и морщинистым эффектом обладают определенной толерантностью к нанесению (именно поэтому они могут скрывать дефекты основания), но имеют и красные линии. Основные способы нанесения: пневматическое распыление (самое распространенное, текстура контролируема), безвоздушное распыление высокого давления (высокая эффективность для крупных деталей, грубое распыление требует настройки), налив/окунание (правильные мелкие детали, но однородность слабее чем при распылении), электростатическое распыление (экономия краски, требует проводимости и согласования сопротивления). Валик/кисть обычно не используются для декоративной краски с художественной текстурой — следы ручной работы нарушат однородность текстуры.
Предварительная обработка основания определяет нижний предел успеха: сталь нужно обезжирить, удалить ржавчину, отшлифовать, рекомендуется пескоструйная очистка Sa 2.5 или электроинструмент St 3; литейные швы, поры на отливках сначала зашпатлевать и выровнять, затем наносить краску с текстурой (краска с текстурой скрывает «мелкие» дефекты, но не скроет «глубокие»). Пластиковые детали требуют пламенной/плазменной обработки или грунтовки для улучшения адгезии. Условия нанесения: температура 10–35℃, относительная влажность ≤85%, избегать низких температур и высокой влажности, приводящих к медленной сушке, подтекам, побелению.
Независимо от способа, «сначала пробный образец, затем стандартизация, затем массовое производство» — железное правило. Образцы должны проверяться на оборудовании, толщине пленки и печи, идентичных клиентским; текстура и партионная однородность считаются действительными только при совпадении.
XIII. Контроль вязкости и стакан Форда
Вязкость — первая линейка при нанесении декоративной краски с художественной текстурой. В отрасли широко используют стакан Форда №4 (FC4) для измерения времени истечения в секундах как оперативного показателя на месте. Вязкость распыления краски с молотковым эффектом обычно 25–40 сек (FC4, 23℃), морщинистой — 20–35 сек, конкретно подстраивается под пистолет и цель по толщине. Вязкость низкая → слишком тонкое распыление, тонкая пленка, слабая или исчезающая текстура; высокая → апельсиновая корка, гранулы, забивание пистолета.
Но стакан Форда — лишь «грубое одноточечное измерение», на самом деле нужно управлять «реальной реологией»: ротационным вискозиметром измерять кривую кажущейся вязкости от скорости сдвига и площадь тиксотропной петли. Более практичный подход на месте: ежедневно перед сменой калибровка FC4 + пробное распыление на пластине, привязка «секунды — текстура пластины» в SOP. Температура сильно влияет на вязкость, зимой и летом при одинаковых секундах реальная вязкость разная, нужна водяная баня с постоянной температурой или пересчет по таблице температурных поправок.
По разбавлению: обязательно используйте указанный в рецептуре разбавитель, нельзя произвольно добавлять обычный растворитель, иначе градиент испарения нарушится, текстура выйдет из-под контроля. После добавления разбавителя нужно перемерить FC4 и сделать пробное распыление, запрещено «добавлять на глаз».
XIV. Контроль толщины пленки
Толщина пленки — первый рычаг объемности текстуры. Сухая пленка декоративной краски с художественной текстурой обычно 35–70 µm, заметно выше обычного промышленного финишного покрытия (20–35 µm). Слишком тонкая → текстура не проявляется, плохая укрывистость; слишком толстая → подтеки, текстура «забита в кашу», растрескивание морщин, трата материала. Средства контроля: гребень для измерения мокрой пленки для мгновенной обратной связи, толщиномер сухой пленки для выборочного контроля после отверждения; скорость движения пистолета, дистанция, давление, перекрытие совместно определяют результат.
Разным стилям соответствуют разные диапазоны толщины: тонкий молоток 35–45 µm, средний 45–60 µm, крупный 55–70 µm; тонкая морщина 30–45 µm, глубокая 50–70 µm. Неравномерная толщина на одной детали даст «где тонкий молоток, где крупный», поэтому на автолиниях используют манипуляторы + замкнутый контур по толщине, на ручных линиях — стабильный ритм мастера. Kexin New Materials при поставке клиентам часто вписывает «окно толщины пленки» в стандарт приемки, например «крупный молоток 55±8 µm, однородность текстуры визуально класс A».
Толщина пленки также согласуется с основанием и грунтовкой: нанесение прямо на шероховатую отливку требует большей толщины для выравнивания; при наличии эпоксидной грунтовки финишное покрытие можно немного уменьшить. Но уменьшение должно иметь пределом сохранение текстуры.
XV. Проектирование кривой сушки
Кривая сушки морщинистой краски критически важна, ключевая логика — «сначала низкая температура для окисления/образования корки поверхности, затем нагрев для усадки и сокращения внутреннего слоя, растягивающего морщины». Типичная ступенчатая кривая: деталь при комнатной температуре в печь → 80–100℃ выдержка 8–15 мин (период коркообразования, поверхностное поглощение кислорода и сшивка опережают) → ступенчатый подъем до 120–150℃ выдержка 15–30 мин (период растягивания, внутренний слой сокращается, вытягивая морщины и окончательно отверждаясь) → медленное охлаждение и выгрузка. Слишком быстрый нагрев даст «забитые морщины» или растрескивание, слишком медленный — рыхлую текстуру и высокий расход энергии.
Краска с молотковым эффектом (самосушка/низкотемпературная сушка) мало зависит от сушки, но низкотемпературная сушка (60–80℃ 15–20 мин) ускоряет фиксацию, закрепляет текстуру, удаляет растворитель, повышает однородность внешнего вида. Двухкомпонентный полиуретановый молоток боится высокой температуры (>120℃ легко желтеет, теряет блеск), чаще самосушка или низкотемпературная; эпоксидные/полиэфирные печные типы идут по стандартной кривой 140–180℃.
Сама печь должна быть с равномерной температурой: разница верх-низ, перед-зад ≤5℃, равномерный обдув без прямого дутья на поверхность (чтобы текстуру не сдувало). Многие проблемы на месте исходят из произвольного изменения кривой печи или неточности точек замера — рекомендуется использовать регистратор температуры печи (с записью данных) для реального замера кривой температуры поверхности детали, а не смотреть только на шкалу.
XVI. Оборудование для распыления и пистолеты
Пневматический пистолет самый популярный: гравитационный (мелкие партии, быстрая смена цвета) и подающий (крупные партии, непрерывная подача). Диаметр сопла обычно 1.3–1.8 mm, для более крупного молотка можно 1.5–1.8 mm чтобы уменьшить чрезмерное распыление и сохранить пятна; для морщин 1.3–1.5 mm. Давление 2.5–4.0 bar, дистанция 15–25 cm, равномерная скорость, перекрытие 1/2–2/3.
Ключ в «крупности распыления»: молоток требует «грубого распыления, сохранения зернистости», поэтому давление не слишком высокое, дистанция не слишком близкая, чтобы алюминиевый порошок ложился пластинами, а не туманом, пятна тогда заметны; при слишком тонком распылении порошок слишком равномерно диспергирован, молотковые точки размываются. Морщины — наоборот, нужно равномерно тонкими слоями, чтобы толщина и контакт с кислородом были стабильны.
На автолиниях используют манипуляторы + электростатические колокола, плюсы — программируемость, равномерность, прослеживаемость данных; сложность — высокий сдвиг колокола может разрушить алюминиевые пластины, статика меняет распределение точек, нужна перенастройка параметров молотка. Вручную или автоматически, колебания давления пистолета и насоса должны быть стабильны, нестабильное давление = колебание толщины = колебание текстуры.
XVII. Оборудование для сушки и отверждения
Типы печей: конвекционная горячим воздухом (самая распространенная, низкая стоимость, равномерность от аэродинамики), инфракрасная/дальняя инфракрасная (быстрый нагрев, для тонких деталей, но неравномерность в толстых), UV (только UV системы), газовая каталитическая инфракрасная. Декоративная краска с художественной текстурой в основном на конвекционном горячем воздухе, так как нужны «медленный подъем, равномерность, контроль кислорода».
Ключевые моменты оборудования: равномерность температуры (разница пустой/загруженной), регулируемый обдув без прямого дутья, вытяжка для удаления растворителя и побочных продуктов реакции (окислительному типу нужен умеренный кислород, но без накопления паров до взрывоопасного предела). Скорость цепи/сетки определяет время в печи, вместе с температурой формирует «кривую время-температура». Рекомендуется для каждой линии делать «карту распределения температуры печи» и «трекинг температуры изделия» двойной калибровкой.
Энергозатраты и стоимость также здесь: ступенчатая кривая экономит время против изотермической, но сложнее в контроле; рекуперация тепла, зональный контроль снижают удельный расход. Kexin New Materials при планировании линий для клиентов совместно моделирует длину печи, скорость цепи, температурные зоны с окном рецептуры, чтобы избежать разрыва «рецептура может дать текстуру, а оборудование не может».
XVIII. Методы контроля качества
QC декоративной краски с художественной текстурой делится на «физико-химический» и «внешний вид» уровни. Физико-химический: вязкость (FC4/ротационная), дисперсность, сухой остаток, плотность, стабильность хранения (50℃ 7 дней без желатинизации/расслоения), время сушки, адгезия (решетка), твердость (карандаш/Шор), ударопрочность, изгиб, солевой туман, водостойкость, химстойкость — базово по стандартам промышленных красок, но добавляется спецпункт «стабильность текстуры».
QC внешнего вида — сложная часть: текстура — смесь «субъективного + объективного». Объективно: многоугловой фотометр/текстурометр, конфокальная микроскопия для глубины и длины волны впадин; субъективно: сравнение со стандартной пластиной (класс A/B/C), единые угол и освещение (напр. источник D65, наблюдение под 45°). Рекомендуется создать «эталонный образец клиента» как арбитражную базу, каждая партия сравнивается с эталоном, при отклонении — остановка линии.
Процессный QC: подтверждение первой детали смены (толщина+текстура+сушка), онлайн-толщинометрия, запись температуры печи, проверка партии разбавителя. Статистическое управление процессом (SPC) вносит толщину и FC4 в контрольные карты, доля брака текстуры меняется с «сортировки постфактум» на «контроль заранее». Kexin New Materials внедряет «сохранение образца партии + карточка данных», при жалобе клиента можно проследить до конкретной партии рецептуры и параметров процесса.
XIX. Распространенные дефекты и меры
| Дефект | Причина | Мера |
|---|---|---|
| Молотковый эффект не виден | Мало алюминиевого порошка, тонкая пленка, медленное испарение, низкая тиксотропия | Добавить порошок, увеличить толщину, ускорить испарение, добавить тиксотроп |
| Текстура растекается и исчезает | Низкая вязкость, недостаток тиксотропа, тонкая пленка, много медленного растворителя | Увеличить вязкость, добавить тиксотроп, контролировать толщину, уменьшить медленный растворитель |
| Растрескивание морщин | Избыток агента морщинистости, резкий нагрев, большая толщина | Уменьшить агент, замедлить нагрев, снизить толщину |
| Морщины неравномерны | Неравномерное распыление, неравномерная температура печи, колебания кислорода | Стандартизировать распыление, равномерная печь, стабильный обдув |
| Липкая поверхность | Недостаточное отверждение, дисбаланс сиккатива, низкая температура и влажность | Увеличить сушку, настроить сиккатив, улучшить среду |
| Цветовая пятнистость | Расслоение эффектных пигментов, плохое растекание, хаотичная ориентация порошка | Оптимизировать диспергирование, добавить выравниватель, стабилизировать сдвиг |
| Кратеры/пузыри | Много быстрого растворителя, резкий рост толщины, поры основания | Настроить градиент испарения, контролировать толщину, выровнять основание |
| Неравномерный блеск | Локальное скопление избытка тиксотропа, неравномерное прозрачное покрытие | Оптимизировать тиксотроп, равномерное прозрачное покрытие |
| Пожелтение | Эпоксид/алкид слабой атмосферостойкости, избыток сиккатива, высокая температура | Сменить атмосферостойкую смолу, контролировать сиккатив, снизить температуру печи |
| Межпартионный цветовой разнобой | Партия порошка, цвет смолы, колебания толщины | Стандарт сырья, замкнутый контур толщины, сравнение с эталоном |
Дисциплина устранения: сначала зафиксировать толщину и сушку, затем менять рецептуру, избегать одновременного изменения многих факторов и невозможности атрибуции. Менять только один переменный и записывать — база инженерии декоративной краски с художественной текстурой.
XX. Кейсы устранения неполадок
Кейс 1 (исчезновение молотка): завод строительной техники распылил темно-серый молоток «как обычную серую краску». Проверка: FC4 всего 18 сек (низко), толщина 28 µm (тонко), рабочие заменили разбавитель на быстросохнущий. Мера: FC4 поднять до 32 сек, толщину до 58 µm, вернуть указанный разбавитель и добавить 0.2% аэросила. После повторного распыления пятна восстановились. Урок: на месте «ради скорости» менять разбавитель — главный убийца.
Кейс 2 (растрескивание морщин): завод электрошкафов, глубокая морщина, после запуска 30% растрескалось. Кривая: сразу 150℃ без периода корки, толщина 75 µm. Мера: изменить на 90℃/12 мин корка + 140℃/20 мин растягивание, толщину снизить до 60 µm, кобальт-марганец суммарно -20%. Растрескивание ноль. Урок: кривая нагрева и толщина — «двойная красная линия» морщин.
Кейс 3 (пятнистость): корпус прибора, молоток местами темнеет «облачными пятнами». Корень — алюминиевый порошок осел в банке, перемешивание неравномерно, плюс колебания давления пистолета. Мера: добавить антиседиментный воск, мешалка в банке, стабилизатор давления + онлайн-мониторинг. Урок: в алюминиевых системах «равномерная дисперсия» чаще игнорируется чем сама рецептура.
Кейс 4 (желатинизация при хранении): склад клиента летом 40℃, открыл — полузаморожено. Корень — сиккатив преокислился при горячем хранении. Мера: температурный склад + затемнение + FIFO, поставщик уменьшил упаковку. Урок: температурный контроль цепи поставок — скрытая точка отказа.
XXI. Применение на строительной технике и оборудовании
Строительная техника (экскаваторы, погрузчики, стрелы бетононасосов, асфальтоукладчики) — главное поле для краски с молотковым эффектом: полевая работа, много сварочных швов, легко повредить, молоток разом скрывает неровности основания, прячет царапины, дает текстуру, темно-серый или желтый строительной техники с молотком — классика отрасли. При нанесении крупных деталей типа стрел используют двухкомпонентный полиуретановый молоток, самосушка или низкотемпературная сушка, баланс атмосферостойкости, эластичности и быстрого цикла.
Ключ выбора: для наружи атмосферостойкость — акрил/полиуретан; с эпоксидной грунтовкой для антикоррозии; толщина средне-крупный молоток 50–65 µm для баланса укрывистости и цены; для нагруженных деталей типа рукояти — гибкость пленки (избегать чрезмерной твердости и хрупкости). Kexin New Materials поставляет молотковые системы многим заводам строительной техники в районе Фошань, опыт — связать «стиль текстуры, окно толщины, кривую сушки/самосушки» в клиентский SOP, превратить «художественный эффект» в «серийно однородный поставляемый внешний вид».
Со стороны обслуживания: молотковая поверхность грязеотталкивающая, легко моется, царапины не видны, снижает жалобы на внешний вид в гарантию; но глубокая царапина обнажает основу, нужна подкраска — текстура подкрашенного не совпадет с оригиналом, поэтому рекомендуется «ремонтный набор + инструкция».
XXII. Применение в распределительных устройствах
Распределительные шкафы, электробоксы, шкафы управления часто используют морщинистую краску: морщинистая поверхность матовая, не бликует, на ощупь плотная, отпечатки и пыль незаметны, легко обслуживать; также можно добавить антистатику (безопасность распределения). Морщинистая краска для внутренних установок с низкими требованиями к атмосферостойкости, алкид/эпоксид достаточно, стоимость контролируема.
Ключ процесса: детали тонколистовая сталь, предобработка — фосфатирование/электрофорезная грунтовка оптимально; морщинистая краска толщиной 40–60 µm, ступенчатая сушка; для теплоотводящих деталей следить чтобы пленка не мешала (текстура увеличивает площадь, слегка помогает, но избыток толщины теплоизолирует). Антистатическая морщинистая краска контролирует удельное сопротивление (обычно 10^6–10^9 Ω·cm) за счет проводящих наполнителей (проводящая сажа, металлический порошок) и рецептуры, не нарушая текстуру.
Kexin New Materials разработала для клиентов электрооборудования систему «эпоксидная морщина + антистатик» в одном, контролируя форму и долю проводящего наполнителя, сохраняя морщину и достигая антистатических показателей, применено в ряде проектов распределения.
XXIII. Применение в ручном инструменте
Ручной инструмент (гаечные ключи, плоскогубцы, домкраты, корпуса электроинструмента) раньше массово использовал масляную морщинистую краску, сильный запах, средняя коррозионка. Сейчас переходят на эпоксид/полиуретан для коррозионки и тактильности. Инструментальная краска требует износостойкости, стойкости к поту, маслу, адгезии, морщина/молоток дают противоскольжение и текстуру, типично «практичность + красота».
По процессу инструмент — мелкие детали, большие партии, подходит окунание/налив + подвески и сушка, или автолиния; нужно следить за «безкрасочными зонами» контакта подвески — подкраска и антикор. Кроме классических черного, красного, синего, цветной молоток (синий, зеленый) повышает узнаваемость бренда.
Чувствительность к цене — черта отрасли, поэтому баланс «класс смолы, толщина, выход годных»: средний алкид/эпоксид самосушка снижает вложения в оборудование, толщина и текстура скрывают основу, выход меняют на цену.
XXIV. Применение в приборах и инструментарии
Корпуса приборов (расходомеры, контроллеры, анализаторы) важны и эстетика и маскировка, молоток/морщина — частые гости. Приборы в основном внутри, маленькие, аккуратные, тяготеют к «тонкому молотку/тонкой морщине» для премиальности; также требуют стойкости к отпечаткам, чистящим средствам, низкого блеска без бликов.
На материалах в основном выбирают акриловую/эпоксидную систему с тонким рисунком, толщина пленки небольшая (35–50 µm) для сохранения деталей; для приборов с дисплеем краска не должна влиять на сборочные зазоры. Для высококлассных приборов также используют «молотковый рисунок + прозрачное покрытие» для повышения атмосферостойкости и тактильных ощущений. Kexin New Materials ранее разработала для завода контрольно-измерительных приборов схему зональной окраски «матовый мелкий молотковый + локальная глянцевая зона логотипа», сбалансировав узнаваемость бренда и общую сдержанность.25. Расширение применения в других отраслях
Применение декоративной краски с текстурой продолжает выходить за рамки: пожарное оборудование (матовая красная морщинистая, атмосферостойкость + идентификация), фитнес-оборудование (цветной молотковый рисунок, противоскольжение и устойчивость к поту), сельхозтехника (грубый молотковый, маскировка ржавчины и атмосферостойкость), шкафы телекоммуникационного оборудования (темно-серый морщинистый, матовый без бликов), военная/спецтехника (камуфляжный рисунок + функциональное наслоение), металлические детали мебели (художественный молотковый, декор). Её свойства «маскировка дефектов + текстура + возможность функционального наслоения» делают её практически незаменимой в среднем сегменте металлической декоративной отделки.
Направление функционального наслоения заслуживает особого внимания: антистатичность, антибактериальность, химическая стойкость, высокотемпературная стойкость, огнестойкость — превращение «декоративной краски с текстурой» в «функциональное покрытие». Например, морщинистая краска со стойкостью к мойке для пищевого оборудования, морщинистая краска со стойкостью к реактивам для лабораторных стеллажей. Такие индивидуальные решения — это пространство роста для таких заводов, как Kexin New Materials, обладающих возможностями разработки рецептур.
26. Себестоимость и цепочка поставок
Структура себестоимости декоративной краски с текстурой: смола (наибольшая доля, 30%–50%), алюминиевый порошок/эффектные пигменты (выраженность молоткового рисунка), растворитель, вспомогательные вещества, наполнители. Заблуждение при снижении затрат — «снизить класс смолы» — это приведёт к потере физических свойств и окна формирования рисунка, наоборот упадёт выход годной продукции и в итоге будет дороже. Лучшее снижение затрат: направленная закупка алюминиевого порошка (фикс. спецификация и партия), локальная замена растворителя (с сохранением градиента), повышение выхода годной (снижение переделок), минимизация нижнего предела толщины пленки (снижение расхода при сохранении рисунка).
Риски цепочки поставок: алюминиевый порошок подвержен колебаниям из-за цен на алюминий и технологии покрытия; металлические мыла сиккативов — ограничениям производства по экологии; специальные добавки зависят от импорта. Рекомендуется механизм «двойной поставщик + страховой запас + образцы партий на хранении». Складской этап (см. разделы 7, 20) — контроль температуры часто недооценивается, но это скрытая стоимость стабильности партий. Kexin New Materials через местную химическую инфраструктуру Фошаня и стабильные каналы сырья поставляет клиентам молотковые/морщинистые системы с контролируемым сроком, и в смете фиксирует модель взаимосвязи «толщина пленки — выход годной — цена за единицу», чтобы избежать споров о толщине пленки позже.
27. Экология и безопасность (VOC, профбезопасность)
Растворимая декоративная краска с текстурой имеет высокий VOC и при ужесточении экологии ограничивается. Пути соответствия: высокая доля нелетучих (содержание твердого ≥70%, снижение растворителя), водная основа (см. 28), УФ/порошок (сложно реализовать текстуру, в исследовании), а также сбор и сжигание VOC (RTO). Предприятиям нужно сверяться с местным «Техническим требованием к продукции красок с низким содержанием летучих органических соединений».
Профбезопасность: пыль алюминиевого порошка взрывоопасна, хранение и загрузка требуют взрывозащиты, заземления, контроля концентрации; пары растворителя горючи, строгая вентиляция цеха и управление огневыми работами; часть металлических мыл сиккативов содержит кобальт (вещество CMR), требуется контроль по MSDS и защита от контакта. Водная основа снижает VOC, но обработка водного алюминиевого порошка и сточные воды требуют отдельного управления.
Зеленая трансформация — это не «поменял на воду и готово», а системная работа рецептура—процесс—оборудование—соответствие. Kexin New Materials при строительстве новой линии сразу проектировала под низкий VOC и управление профздоровьем, предоставляя клиентам документы поддержки соответствия (протоколы испытаний, SDS, расчет VOC при нанесении), снижая риски экологической экспертизы клиента.
28. Переход на водную основу
Перевод декоративной краски с текстурой на водную основу — твердый орешек отрасли. Сложности: высокое поверхностное натяжение воды, реакция алюминиевого порошка с водой с выделением газа и почернением, сложная связь испарения с водной фазой, узкое окно формирования рисунка. Прорыв в трёх точках: ① кремний/диоксид кремния покрытый водный алюминиевый паста, изоляция от воды, стабильная дисперсия (подробнее водная алюминиевая паста и водная металлическая краска); ② специальные водные добавки для морщин/натяжения, перестройка разницы поверхностного натяжения; ③ переработка кривой запекания (водная требует более долгой сушки-всплытия для удаления пузырей, затем нагрев).
Водный молотковый рисунок сейчас может дать близкий к растворимому эффект в помещениях для приборов, шкафов; для наружных строительных машин из-за атмосферостойкости и стабильности рисунка всё ещё идёт подъём. Водная морщина относительно проще (окислительный тип заменён на термоотверждаемый/добавочный), но матовость и тактильность нужно перенастраивать. По себестоимости водная пока выше (дорогая покрытая алюминиевая паста, модернизация оборудования), но долгосрочно снижается под давлением политики и углеродных ограничений.
Kexin New Materials уже развернула опытную линию по обработке водного алюминиевого порошка и водным декоративным краскам, цель — сохраняя язык «молотковые точки/складки», снизить VOC до водного стандарта, зарезервировав для наружных клиентов путь комплаенс-апгрейда.
29. Стандарты и нормы
Декоративная краска с текстурой охватывает множество стандартов, при выборе и приемке нужно уметь «собирать пазл»: общие основы — методы GB/T для промышленных красок (вязкость, адгезия, атмосферостойкость и т.д.); антикоррозийная система — ISO 12944 (системы защитных покрытий), GB/T 9276 и др.; безопасность и комплаенс — лимиты низкого VOC, GB 30981 (VOC промышленных защитных красок), европейская маркировка (напр. CMR-обозначение кобальта); отраслевое применение — нормы окраски строительных машин, электрооборудования.
Сама текстура сейчас в основном арбитрируется через «стандарт предприятия + эталонный образец», на уровне госстандарта единой градации текстуры нет. Клиентам и поставщикам рекомендуется в договоре указывать: стиль текстуры по образцу, окно толщины пленки, класс равномерности рисунка, допуск межпартионной согласованности, метод воспроизведения разногласий. Превращение «субъективного рисунка» в «приемлемые пункты» — ключ к избежанию споров. Kexin New Materials при поставке даёт карту эталона текстуры и соответствующую карту параметров процесса как базовую линию приемки сторон.
30. Цифровизация цвета и управления рецептурой
«Цифровизация» декоративной краски с текстурой имеет два уровня: цифровизация цвета и цифровизация рецептуры/процесса. По цвету, из-за влияния текстуры на отражение света обычный колориметр ошибается, нужно многоугловое измерение (с учетом вида текстуры) или комбинация «колориметр + текстурометр», фиксировать геометрию наблюдения и источник света; создавать клиентскую цветовую базу и спектральный архив образцов.
В управлении рецептурой через LIMS/систему рецептур записывать номер партии смолы, номер партии алюминиевого порошка, дозировку добавок, вязкость, толщину пленки, кривую печи — формируя прослеживаемую цепь данных; с ПО DOE (планирование эксперимента) делать факторный анализ, сокращая цикл разработки новых стилей. Цифровизация процесса — подключение параметров пистолета, скорости линии, температурных зон в MES, мониторинг «переменных, связанных с текстурой», контроль брака по SPC.
Для многофилиальных/многоклиентских облачная база рецептур + управление правами предотвращает «уход мастера с рецептурой». Kexin New Materials оседает зрелые стили декоративной краски с текстурой в клиентские карточки рецептур (со списком замен сырья и таблицей аварийного устранения), обеспечивая стабильность поставок и снижая зависимость от отдельных лиц.
31. Чек-лист выбора проекта
Практичный список для инженеров и закупщиков (можно скопировать в ТЗ):
- Среда использования: помещение/улица? класс коррозии? диапазон температур? определяет смолу и толщину пленки.
- Язык текстуры: молотковый или морщинистый? грубый/тонкий/глубокий/мелкий? цветной или металлик? фиксируйте стиль по образцу.
- Основа и предварительная обработка: сталь/литье/пластик? нужна ли грунтовка (эпоксидная/пластиковая)? нижний предел маскировки?
- Способ нанесения: распыление/налив/электростатика? ручное/автоматическое? ритм производства?
- Окно толщины пленки: цель и допуск сухой пленки в µm, вписать в приемку.
- Кривая запекания: ступенчатые параметры (темп/время образования корки, темп/время растягивания), замерить печным термометром.
- Вязкость SOP: секунды FC4 + указанный разбавитель + поправка на температуру.
- Функциональное наслоение: антистатичность/химстойкость/высокотемп/антибактериальность? перечислить показатели.
- Экологичность: лимит VOC, путь низкого VOC или водной основы? нужны протоколы и SDS.
- Стандарт приемки: класс эталона текстуры, допуск цветоразличия, межпартионная согласованность, процедура воспроизведения разногласий.
- Цепочка поставок: срок, страховой запас, двойной поставщик, требования к температуре на складе.
- Схема ремонта: метод подкраски и ожидаемая разница текстуры, запасной ремонтный набор.
Постановка этого списка на этап запроса цены значительно сократит «несоответствие товара» позже.
32. Распространенные заблуждения
Заблуждение 1: «текстурную краску распылил как попало — и будет рисунок». Нет. Рисунок — узкое окно, выход за пределы толщины/вязкости/печи — провал.
Заблуждение 2: «чем больше алюминиевого порошка, тем ярче рисунок». Избыток — оседание, перекрытие, смазывание рисунка, рост затрат и риска седиментации.
Заблуждение 3: «чем глубже морщина, тем красивее». Слишком глубокая — трещины, грязь, шершавость, для электроприборов лучше тонкая морщина.
Заблуждение 4: «замена разбавителя неважна». Нет, сбой градиента испарения — главный убийца на месте (см. кейс 1).
Заблуждение 5: «водная основа = экология решена». Водная требует покрытой алюминиевой пасты, сточных вод и модернизации оборудования, это системная работа (см. 28).
Заблуждение 6: «апельсиновая корка = молотковый рисунок». Апельсиновая корка — неконтролируемый дефект, молотковый — контролируемый дизайн, механизм и вид разные.
Заблуждение 7: «текстуру не надо писать в договор». Субъективное без квантификации — споры гарантированы, нужен образец+пункты (см. 29).
33. Позиционирование возможностей Kexin New Materials
Kexin New Materials (kexinMaterials) расположена в Фошане, для промышленных клиентов (строительные машины, электрооборудование, инструменты и приборы) предоставляет комплексный сервис декоративной краски с текстурой «разработка рецептуры — проба и образец — серийная поставка — устранение на месте». Возможности фокусируются на трёх точках: во-первых, библиотека согласованных рецептур смола—эффектный пигмент—добавка, охват алкидных/эпоксидных/акриловых/полиуретановых систем и стилей грубый/средний/тонкий молоток, тонкая/средняя/глубокая морщина; во-вторых, привязка стиля текстуры, окна толщины, кривой запекания/самосушки к клиентскому SOP для серийной согласованности; в-третьих, резерв низкого VOC и водной основы для комплаенс-апгрейда клиента.
Типичная ценность для клиента: сокращение цикла выбора и пробы (зрелая матрица быстро приближает к целевому стилю), снижение брака (замкнутая толщина + арбитраж по образцу), избежание комплаенс-рисков (протоколы + SDS + расчет). В зрелом кластере химии и машиностроения Фошаня такие «рядом, кастомизируемо, прослеживаемо» поставки становятся прагматичным выбором для средне- и высококлассной декоративной краски с текстурой.
34. Будущее
Следующий шаг декоративной краски с текстурой — три линии «текстура как функция, экологичность, цифровизация». Текстура как функция: на базе складок/молотковых точек наслаивать антистатику, антибактериальность, химстойкость, высокотемп, даже структурой текстуры регулировать гидрофобность/акустику/тактильность. Экологичность: распространение высокой доли нелетучих, выход водной с улицы из помещения, поиск УФ/порошковой текстуры, с VOC-очисткой и углеродными ограничениями. Цифровизация: полная цепь данных рецептура—процесс—контроль, ИИ для DOE и устранения, текстура «измерима, предсказуема, прослеживаема».
Для производителей вроде Kexin New Materials конкуренция поднимется с «сможем ли сделать рисунок» до «стабилен ли рисунок, комплаентен ли, кастомизируем ли, прослеживаем ли». Кто первым превратит декоративную краску с текстурой из «ремесла мастера» в «цифровой продукт», тот возьмёт инициативу в следующем этапе промышленных декоративных покрытий. Для пользователя рекомендуем как можно раньше включить текстуру в стандартную приемку и управление цепочкой, чтобы «художественный эффект» стал «поставляемым, воспроизводимым активом».
Часто задаваемые вопросы (FAQ)
Q1: Какая краска лучше маскирует — молотковая или морщинистая?
Молотковая за счет пятен алюминиевого порошка + впадин максимально скрывает сварочные швы, царапины основы, выбор для строительных машин; морщинистая с мелкими складками маскирует чуть хуже, но текстура тоньше. Обе кроют гораздо лучше плоской краски. При очень плохой основе (глубокие поры, большие наплывы) любая текстурная краска требует сначала шпатлевки, текстурная скрывает только «мелкие» дефекты.
Q2: Почему моя молотковая краска распылилась без рисунка?
Скорее всего пленка слишком тонкая или растворитель испаряется медленно — растекание. Сначала увеличьте толщину, повысьте долю быстроиспаряющегося растворителя, проверьте дозу и спецификацию алюминиевого порошка, затем тиксотропность и смену разбавителя. Рекомендуем порядок «фикс. толщина → вязкость → алюминий → тиксотропность» по одной переменной, записывая изменения.
Q3: Почему морщинистая краска трескается?
Избыток агента морщин, слишком резкий нагрев печи или большая толщина. Снизьте агент, ступенчатый нагрев (сначала корка, потом растягивание), контроль толщины обычно решает. Если всё равно трескается — проверьте дисбаланс Co/Mn, локальный перегрев (прямой обдув печи).
Q4: Можно ли сделать молотковую краску цветной?
Можно. Цветные эффектные пигменты (бронзовый порошок, цветной перламутр) или прозрачный колер поверх алюминиевого порошка дают золотой, зеленый, синий молоток, механизм тот же. Учтите: бронза окисляется, на улице или ответственно нужна атмосферостойкая смола или лак; перламутр как акцент надёжнее.
Q5: Нужна ли грунтовка для декоративной краски с текстурой?
Рекомендуется. Пленка текстурной краски толстая, нанесение сразу грозит адгезией или недостаточной антикоррозией; для металла эпоксидная грунтовка, для пластика пластиковая — баланс защиты и адгезии. В сильной коррозии (уличные машины, побережье) обязательно «эпоксидная грунтовка + текстурная финишная», нельзя пропускать.
Q6: Почему водный молотковый труден?
Высокое натяжение воды, реакция алюминия, сложная связь испарения с водой, узкое окно. Нужна кремний-покрытая алюминиевая паста + спец. агент морщин/натяжения и переработка кривой запекания (дольше сушка-всплытие). В помещениях для приборов, шкафов уже возможно, на улице всё в подъёме.
Q7: Можно ли кастомизировать стиль текстуры?
Можно. Через комбинацию алюминиевого порошка, толщины, градиента растворителя, вязкости смолы — грубый/тонкий, глубокий/мелкий, крупный/мелкий цветок, рекомендуем сначала сделать образец. Сложный стиль (зональный глянец) требует кастомного процесса, при поставке — карта образца.
Q8: Что будет при плохом контроле толщины?
Слишком тонко — нет рисунка, плохо маскирует; слишком толсто — подтёки, рисунок слипается, морщина трескается, перерасход. Рекомендуем двойной контроль влажной гребёнкой + сухим толщиномером, на автолинии замкнутый замер. Окно толщины в стандарт приемки дешевле, чем отбраковка.
Q9: Можно ли на месте менять разбавитель?
Категорически нет. Разбавитель задаёт градиент испарения, смена рушит ритм рисунка — главный источник отказов (см. кейс 1). Только указанный разбавитель, после долива перемер Ford cup и проба. Зима/лето — поправка по таблице, не на ощупь.
Q10: Есть ли госстандарт градации текстуры для декоративной краски?
Сейчас градация по «стандарту предприятия + образцу», госстандарта нет. В договоре фиксируйте образец, окно толщины, класс равномерности, допуск партий и воспроизведение разногласий — квантифицируйте субъективное, избегайте споров.
Q11: Может ли Kexin New Materials сделать кастомную декоративную краску с текстурой?
Можно. Kexin New Materials (kexinMaterials) в Фошане даёт комплекс от разработки рецептуры, пробы и образца до серии и устранения на месте, охват алкидных/эпоксидных/акриловых/полиуретановых систем и множества стилей молоток/морщина, с резервом низкого VOC и водной основы, кастомный SOP для строительных машин, электрооборудования, инструментов и приборов.
Дополнительное чтение
- Механизм формирования пленки металлической краски с эффектом и ориентация алюминиевых пластин — понимание ориентации алюминия — база «пятен» молоткового рисунка.
- Распыляемые имитации гальваники/вакуумного напыления — альтернативные металлические покрытия — путь сравнения, когда нужен «настоящий металл», а не «текстурный металл».
- Водная алюминиевая паста и водная металлическая краска — основа обработки алюминия для водной декоративной краски с текстурой.