A tinta martelada e a tinta rugosa são coletivamente denominadas "tinta de padrão artístico" ou "tinta de textura", sendo uma categoria de revestimento industrial que, através de formulação e processo, fabrica ativamente micro relevos superficiais para obter efeitos decorativos e funcionais únicos. Elas são o oposto das tintas industriais comuns que buscam superfícies espelhadas e planas: as tintas comuns temem a casca de laranja e as rugas, enquanto a tinta martelada/tinta rugosa justamente transformam o "padrão" em ponto de venda. Este tipo de revestimento é extremamente comum em máquinas de engenharia, armários de distribuição, equipamentos ferramenta e invólucros de instrumentos e aparelhos — pode ocultar defeitos do substrato e marcas de solda, além de melhorar a textura, antiderrapagem, resistência à sujidade e camuflar arranhões, sendo uma combinação de estética industrial e pragmatismo.
Do ponto de vista da ciência dos materiais, a essência da tinta de padrão artístico é a "programação precisa da tensão superficial e da contração de cura". A engenharia de tintas comuns tenta por todos os meios eliminar defeitos superficiais, enquanto a tinta de padrão artístico induz ativamente, restringe ecura esses defeitos, tornando-os uma linguagem decorativa repetível e passível de produção em massa. Este pensamento inverso determina que sua formulação e processo sejam muito diferentes das tintas convencionais: o que nas sistemas convencionais é "acidente" — casca de laranja, retração, enrugamento — na tinta de padrão artístico deve ser precisamente controlado. Compreender isso é o pré-requisito para entender todo o conteúdo deste artigo.
Do ponto de vista da história industrial, a tinta rugosa remonta aos primórdios do século XX com sistemas alquídicos oleosos, quando se usava secantes de cobalto e manganês em pequenas peças metálicas (luminárias, instrumentos, artigos de papelaria) para criar "rugas retro" para ocultar defeitos e decorar; a tinta martelada surgiu com o amadurecimento dos flocos de alumínio não flutuantes e da tecnologia de controle de tensão superficial, sendo amplamente utilizada em invólucros de máquinas e equipamentos elétricos após a Segunda Guerra Mundial. Ambas se reuniram sob a família da tinta de padrão artístico sob o conceito de "criar beleza com defeitos", e com o progresso da indústria de resinas (epóxi, acrílica, poliuretano, poliéster) expandiram continuamente as fronteiras de resistência às intempéries, resistência química e automação. Hoje, não é mais uma "tinta barata para esconder feios", mas uma linguagem madura de "tato-visão" no design industrial.
A Kexin New Materials (Guangdong) Co., Ltd. (kexinMaterials), localizada em Foshan, é um fabricante de revestimentos voltado para clientes industriais, com formulações maduras e experiência de entrega em lote na área de sinergia resina-pigmento de efeito para tintas de padrão artístico e equipamentos de máquinas de engenharia e invólucros de equipamentos elétricos. Este artigo explica a fundo os mecanismos, matérias-primas, formulações, aplicação, controle de qualidade e uso da tinta martelada e da tinta rugosa, ajudando engenheiros a evitar desvios na seleção e solução de problemas, e fornecendo a compradores e gestores de projeto padrões de aceitação viáveis.
I. O que são tinta martelada e tinta rugosa
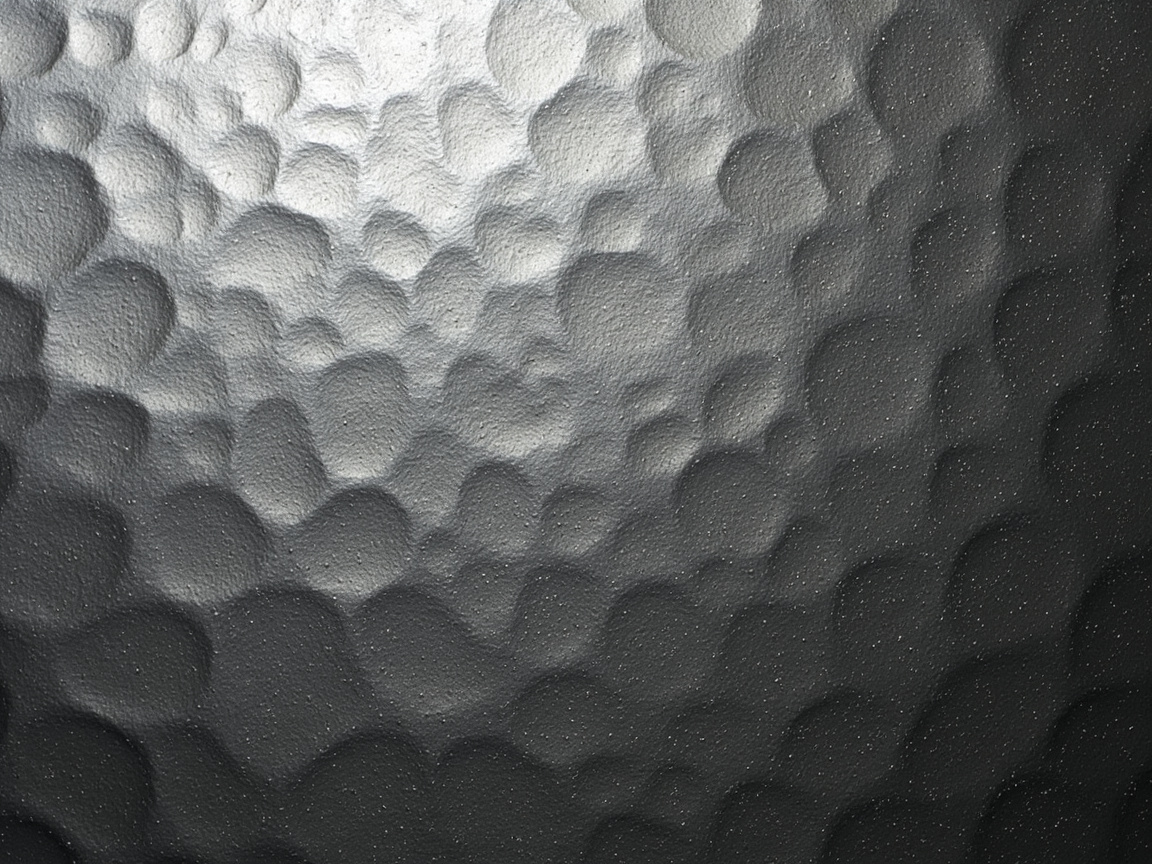
A tinta martelada (hammer-tone finish) apresenta na superfície manchas densas de pequenas covas semelhantes às deixadas por martelo batendo em metal, com aparência de inúmeras marteladas em miniatura, daí o nome. Geralmente é composta por flocos de alumínio não flutuantes (ou mica, pó de aço inoxidável) que fornecem o "núcleo" das manchas metálicas, e pela diferença de tensão superficial que puxa o filme de tinta para formar relevos. A tinta rugosa (wrinkle finish, também chamada de ramo da tinta de enrugamento ou tinta de casca de laranja) apresenta na superfície rugas finas e uniformes ou relevos semelhantes a rachaduras, como o leito de um rio seco ou a pele de uma pessoa idosa. Ambas criam textura através de "irregularidade controlada", mas os mecanismos físicos de formação de padrão são diferentes: a martelada é fluxo não uniforme dirigido por tensão, a rugosa é enrugamento da superfície causado por contração de cura dessincronizada.
Deve-se distinguir rigorosamente: o "enrugamento" da tinta rugosa é causado pela contração química/física da própria tinta e é objetivo de design; enquanto a "casca de laranja" da tinta comum é um defeito causado por má aplicação ou perda de reologia, que deve ser eliminado. O padrão da tinta de padrão artístico é projetado, repetível e com lote estável; a casca de laranja é incontrolável, aleatória e deve ser eliminada, sendo opostos em direção e diferentes em essência. Na engenharia, a "tinta de casca de laranja" é frequentemente incluída na família da tinta de padrão artístico, mas sua formação de padrão está entre a martelada e a rugosa, dependendo de tixotropia + evaporação rápida para acumular relevo de casca de laranja, com mecanismo mais próximo do lado martelado.
Na linguagem visual, a martelada tende ao "metálico irregular, rústico, com senso de força", adequada para máquinas de engenharia e equipamentos pesados; a rugosa tende ao "fino, fosco, com toque espesso", adequada para instrumentos, distribuição e decoração retro. Na seleção, os clientes geralmente definem primeiro "que tipo de textura", e depois retrocedem ao mecanismo e formulação, o que é mais científico do que perguntar primeiro "que resina usar".
II. Mecanismo de formação da martelada
O mecanismo central da martelada é o "fluxo não uniforme dirigido por diferença de tensão superficial". No filme úmido, o pigmento de efeito (floco de alumínio) se enriquece localmente e altera a tensão superficial ali; ao mesmo tempo, a evaporação não uniforme do solvente da superfície do filme e das bordas do floco de alumínio cria um gradiente de tensão superficial. A região com baixa tensão superficial é "puxada" pelas regiões vizinhas de alta tensão, formando depressões locais; o floco de alumínio, como âncora visual da textura, faz a depressão apresentar a aparência de mancha metálica martelada. Em resumo: o alumínio define o "ponto", a diferença de tensão define a "cova", a evaporação do solvente define o "ritmo". A acoplamento destes três determina a densidade, profundidade e relevo tridimensional dos pontos martelados.
Do ponto de vista reológico, o filme úmido martelado deve manter certo valor de escoamento e tixotropia antes de secar ao toque, para que a depressão puxada pela tensão não se nivele novamente sob gravidade e fluxo próprio. Se o sistema for muito diluído e com baixa tixotropia, após a tensão puxar o filme para baixo, ele lentamente nivela e o padrão desaparece, restando apenas o pó de alumínio; se o sistema for muito espesso e com alta tixotropia, o filme não é puxado, o padrão não surge e vira uma superfície fosca plana. Portanto, a formulação martelada exige muito mais "reologia em tempo real" do que a tinta comum — ela quer uma "janela estreita de fluxo suficiente para formar padrão e viscosidade suficiente para travar padrão".
A densidade e profundidade da martelada são controladas por múltiplos fatores: quanto mais grosso o diâmetro do pó de alumínio e maior a dosagem, mais evidente a mancha; quanto mais rápida a evaporação do solvente e maior a diferença de tensão superficial, mais profunda a depressão; quanto maior a espessura do filme, mais forte o relevo tridimensional mas pode perder a fineza. O formulador combina estes três para criar estilos diferentes como "martelado grosso", "martelado fino", "flor grande", "flor pequena". Na prática, também se introduz pequena quantidade de agente regulador de tensão superficial à base de silício orgânico, criando deliberadamente "pontos de baixa tensão superficial" para tornar a depressão mais nítida e a borda da mancha mais clara.
III. Mecanismo de formação da tinta rugosa
O padrão da tinta rugosa vem do "enrugamento por contração controlada durante a formação do filme". Há tipicamente dois caminhos. O primeiro é enrugamento por polimerização oxidativa: as tintas rugosas antigas usavam sistemas oleosos/alquídicos, adicionando secantes de sabão metálico que promovem oxidação superficial (como cobalto, manganês, cálcio, zinco em combinação), a camada superficial absorve oxigênio e reticulada muito mais rápido que a interna, a superfície forma pele primeiro e a interna contrai ecura depois, a pele é puxada para rugas pela interna. O segundo é enrugamento termoplástico/termofixo: depende da diferença de temperatura de transição vítrea ou taxa de reticulação da resina, fazendo com que a superfície e a interna tenham contração de volume inconsistente durante secagem/cura, assim enrugando. As tintas rugosas modernas usam mais resinas modificadas + auxiliares de enrugamento especiais para controlar a escala das rugas, evitando o odor e o amarelecimento dos sistemas oleosos antigos.
Seja qual for o caminho, o ponto chave é "dessincronização de cura/contração entre superfície e interna": se sincronizado não enruga (contração uniforme do filme todo), se a diferença é grande demais racha (pele rompida), a janela deve ser precisa. O tipo oxidativo é extremamente sensível a concentração de oxigênio e temperatura — ventilação da estufa, densidade de disposição das peças, ritmo de aquecimento alteram a forma da ruga, por isso a mesma formulação "muda" em oficinas diferentes. O tipo termofixo/termoplástico depende mais da seleção de resina e proporção de endurecedor, sofre menos interferência de oxigênio, mais adequado a linha automática.
Vale acrescentar que a "escala" da ruga (comprimento de onda e amplitude) é determinada por três fatores: espessura do filme, diferença de contração e resistência da superfície. Quanto mais espesso o filme, maior a diferença de contração e mais tenaz a superfície, maior e mais profundo o comprimento de onda da ruga; caso contrário, é fina e densa. Na engenharia, usa-se frequentemente curva de cocção "primeiro baixa temperatura para pele, depois temperatura em degraus para abrir" para estabilizar esta janela, ver seção XV.
IV. Visão geral das matérias-primas chave
O sistema de matérias-primas da tinta de padrão artístico pode ser dividido em seis módulos funcionais:
- Resina: tinta martelada usa mais alquídica de óleo curto, acrílica, epóxi ou resina modificada com poliuretano; tinta rugosa tradicionalmente usa alquídica/fenólica, moderna usa epóxi, poliéster, sistema UV. A resina determina as propriedades do filme (adesão, intempérie, química) e a janela de formação de padrão.
- Pigmento de efeito: o floco de alumínio não flutuante é o "núcleo de mancha" da martelada; também se usa mica, pó de bronze, pó de aço inoxidável para marteladas coloridas ou especiais.
- Agente de enrugamento/secante: combinação de sabão metálico (tipo oxidativo da rugosa); ou auxiliares especiais de silício, flúor para regular tensão superficial (tipo martelada).
- Carga: talco, barita, carbonato de cálcio etc. regulam viscosidade e suporte de textura, excesso aplaina o padrão e reduz relevo.
- Auxiliar reológico: sílica pirogênica, bentonita, cera de poliamida etc. como tixotrópicos controlam fluxo, evitam nivelamento e desaparecimento da textura.
- Solvente/co-solvente: o gradiente de evaporação determina o ritmo de formação de padrão, é o protagonista oculto da formulação, frequentemente subestimado.
Estes seis módulos não são simplesmente somados, mas um sistema fortemente acoplado. Por exemplo, trocar uma resina altera a umectação do pó de alumínio, afetando o brilho da mancha; adicionar um tixotrópico altera a capacidade de suporte de espessura do filme, mudando o comprimento de onda da ruga. Portanto, o desenvolvimento de formulação da tinta de padrão artístico quase inevitavelmente passa por "matriz experimental de fatores totais/parciais", difícil de acertar de uma vez só com ajustes empíricos.
Mais especificamente, as "interações ocultas" de cada módulo são frequentemente subestimadas: a polaridade do solvente altera a orientação e taxa de sedimentação do pó de alumínio, então o mesmo alumínio em sistema com mais cetonas tem manchas mais dispersas, em sistema com mais aromáticos mais aglomeradas; a distribuição de tamanho de partícula da carga absorve hidroxilas superficiais do tixotrópico, enfraquecendo a tixotropia, levando a "tabela de formulação igual, viscosidade real diferente"; os íons metálicos no secante podem catalisar o envelhecimento termo-oxidativo de certas resinas, reduzindo a estabilidade de armazenamento. Estas interações determinam que na tinta de padrão artístico "trocar material é trocar formulação", e é por isso que fábricas maduras incluem também o lote da matéria-prima no gerenciamento de formulação (ver seção XXX). Para iniciantes, a estratégia mais segura é fixar primeiro o par "variável principal" resina e alumínio, e depois ajustar finamente o gradiente de solvente e tixotropia/enrugamento em torno deles, evitando mexer em várias variáveis principais ao mesmo tempo e se perder.
V. Análise aprofundada de sistemas de resina
A resina é o "esqueleto" da tinta de padrão artístico, determinando a temperatura de formação do filme, o limite de propriedades e o intervalo de compatibilidade de padrão. Classes comuns e suas escolhas:
- Resina alquídica de óleo curto: baixo custo, boa umectação do alumínio, mancha martelada brilhante, mas intempérie e química medianas, usada em equipamentos internos, ferramentas. Tinta rugosa oxidativa frequentemente a usa como base.
- Resina acrílica (termoplástica/termofixa): boa intempérie, retenção de brilho e cor, adequada para martelada de máquinas de engenharia externas; termofixa pode reticular em alta temperatura, propriedades melhores mas requer cocção.
- Resina epóxi (cura amina/fenólica): adesão, química, névoa salina excelentes, adequada para fundo-antirrugosa de pesada anticorrosão ou rugosa resistente ao desgaste de equipamentos de distribuição; mas amarela fácil, cuidado com tinta de acabamento externa.
- Poliuretano (PU, dois componentes): propriedades gerais mais fortes (tenaz, intempérie, química, desgaste), primeira escolha para martelada de máquina de engenharia de média-alta; dois componentes exigem janela de aplicação e tempo de uso após mistura.
- Poliéster/saturado: com tinta de forno amino, cura alta temperatura, alta dureza, nivelamento controlável, adequada para linha automática de ruga/martelada.
- Resina de cura UV: zero/baixo VOC, cura em segundos, mas sombra de peças 3D difícil de curar, UV de padrão artístico ainda em exploração.
A lógica de seleção é: primeiro travar "ambiente de uso (interno/externo, nível de corrosão)" e "modo de aplicação (secagem natural/forno)", depois definir a base na matriz de resina, finalmente projetar pigmento de efeito e sistema de enrugamento/tensão em torno da base. A linha de Foshan da Kexin New Materials geralmente define planos para clientes pelas duas linhas "epóxi fundo + poliuretano/acrílica acabamento" ou "alquídica secagem natural", cobrindo de máquinas pesadas a instrumentos internos.
VI. Floco de alumínio não flutuante e pigmento de efeito
A "mancha" da martelada é essencialmente a distribuição espacial e reflexão do floco de alumínio no filme. Aqui deve-se usar floco de alumínio não flutuante (non-leafing), não flutuante. O flutuante se enriquece na superfície formando camada prateada espelhada contínua, cobrindo o padrão e impossibilitando "ponto"; o não flutuante suspende uniformemente no filme, orientação aleatória, aglomera nas depressões puxadas pela tensão, formando núcleos de manchas prateadas discretas. A distribuição de tamanho de partícula é o interruptor de estilo: pó fino 8–20 µm dá "martelado fino flor pequena", pó grosso 30–60 µm dá "martelado grosso flor grande"; espessura da escama afeta cintilação e cobertura.
O tratamento superficial do alumínio afeta diretamente a estabilidade da martelada. Alumínio sem revestimento em sistema ácido/alcalino ou alta umidade reage e libera gás, escurece; revestimento de silício/ácido graxo melhora resistência química e estabilidade de dispersão. Martelada colorida sobrepõe pasta transparente colorida (como amarelo transparente, azul transparente) ou usa pó de bronze, perolado colorido, pó de aço inoxidável. Bronze faz "martelado dourado" de textura superior mas oxida e desbota fácil, requer acabamento transparente ou resina intempérie; perolado colorido faz "martelado iridescente" moderno, mas cobertura e nitidez de mancha mais fracas que alumínio, usado como acento.
O modo de adição do alumínio não flutuante também é chave: deve-se dispersar em baixa rotação na fase de mistura, evitar cisalhamento alto que destrua a escama; para sistema aquoso requer alumínio com revestimento de silício para isolar reação com fase aquosa, ver seção XXVIII sobre aquaticação. A proporção de alumínio (em massa de formulação) comum 1%–6%, muito baixo mancha rala, muito alto sedimenta e cobre excessivo "emborra" o padrão.
VII. Agente de enrugamento e secante de cobalto-manganês
A alma da tinta rugosa oxidativa é a combinação de secantes. Sabão de cobalto sozinho seca muito rápido mas causa "superoxidação superficial, interno não seca, ruga mas pegajosa"; sabão de manganês promove oxidação profunda, aprofunda ruga mas escurece o filme; sabão de chumbo (hoje limitado) já foi usado em sinergia; sabão de cálcio/zinco como auxiliar e estabilizador de cor. A prática clássica é combinação ternária ou quaternária "cobalto + manganês + cálcio/zinco", cobalto define velocidade de pele superficial, manganês define profundidade da ruga, cálcio zinco estabiliza cor e sinergia. Teor de cobalto (como metal) comum 0,02%–0,08% do sólido da resina, manganês 1–3 vezes isso, excesso racha, amarela, cheira forte.
Além do sabão metálico, tintas rugosas modernas usam "auxiliar de enrugamento especial" — geralmente poliéster insaturado de alto peso molecular ou cera/silício especial, que na formação do filme formam ou migram preferencialmente à superfície, criando artificialmente "camada", assim livrando-se da forte dependência de oxigênio, padrão mais estável e odor menor, adequado a linha automática e ecológica. Uso comum 1%–5%, com alta exigência de compatibilidade com resina, seleção requer teste com base.
Deve-se alertar: o secante é sensível à estabilidade de armazenamento. Armazém quente faz a tinta pré-oxidar lentamente na lata, ao abrir já "meio rugosa", inutilizando aplicação. Portanto armazenagem da tinta de padrão artístico deve controlar temperatura (sugestão 5–35℃), evitar luz, PEPS, ponto frequentemente negligenciado na cadeia de suprimentos.
VIII. Tixotrópico e controle reológico
O tixotrópico determina "se o padrão pode ser travado". Três tipos comuns: sílica pirogênica (hidrófila/hidrofóbica), bentonita orgânica, cera de poliamida/derivado de óleo de rícino hidrogenado. Ponto comum é formar rede 3D, fazendo sistema ter alta viscosidade em repouso (anti-escorrimento, suporte de espessura), baixa sob cisalhamento (pulverização) e reconstruir estrutura em repouso (trava padrão, anti-sedimento). Tinta martelada quer "suficiente diluído para formar padrão, suficiente espesso para travar", o tixotrópico é o unificador desta contradição.
Diferentes tixotrópicos têm estilos: sílica pirogênica espessa forte, amiga de padrão fino mas fácil fosco, excesso "come" brilho; bentonita orgânica boa compatibilidade com solvente, recuperação tixotrópica rápida; cera de poliamida anti-sedimento excelente, adequada a sistema com carga pesada e alumínio, mas pode introduzir leve névoa. Na engenharia usa-se frequentemente combinação para equilibrar anti-sedimento, tixotropia e aparência.
Uso do tixotrópico devevincular com espessura e forno: quanto mais espesso o filme mais tixotropia forte anti-escorrimento, mas excesso aplaina padrão e reduz relevo. Experiência prática: medir "área do loop tixotrópico" por viscosímetro KU ou IC rotacional para quantificar, não só tato, assim controlável entre lotes.
IX. Sistema de solvente e gradiente de evaporação
O solvente é o "protagonista invisível" da tinta de padrão artístico. O ritmo de formação de padrão é determinado pelo gradiente de evaporação (camadas de velocidade): se "lento primeiro depois rápido" ou "rápido primeiro depois lento" depende do mecanismo. Martelada geralmente quer "evaporação rápida cria diferença de tensão, e deixa um pouco lento manter fluxo para formar padrão", portanto usa combinação gradiente "cetona/éster médio-rápido + álcool/aromático lento"; rugosa (oxidativa) depende mais de oxigênio e temperatura, solvente cuida de nivelamento e atomização, gradiente errado causa pinhole ou padrão solto.
Exemplo concreto: acetato de butila, MEK, MIBK são solventes médio-rápidos, responsáveis por diferença de tensão inicial e atomização; xileno, aromático de alto ponto de ebulição, DAA são lentos, responsáveis por fluxo tardio e anti-brancamento. Muito solvente rápido → pele instantânea superficial, solvente interno preso → pinhole, bolha, padrão morto; muito lento → nivelamento excessivo, padrão solto, secagem lenta, poeira. Ajustar solvente é ajustar "eixo de tempo".
Sob pressão ecológica, solventes aromáticos e halogenados de alto ponto e nocivos são restritos, migrando para ésteres de baixa toxicidade, éteres de álcool, mas o gradiente de evaporação deve ser reordenado, senão a janela de padrão deriva. A Kexin New Materials em projeto de solvente alternativo frequentemente usa curva de evaporação GC para inferir formulação, mais confiável que tabela de ponto de ebulição.
X. Pontos de design de formulação
A tabela abaixo resume a direção de fator único (atenção: na prática é sistema acoplado, mudança de ponto isolado frequentemente afeta outros):
| Fator de formulação | Aumentar | Diminuir | Observação |
|---|---|---|---|
| Dosagem de alumínio | Ponto martelado mais denso e brilhante | Ponto martelado mais ralo e escuro | Excesso fácil sedimentar, cobertura excessiva |
| Tamanho de partícula de alumínio | Mancha grossa | Mancha fina | Pó grosso cintila mais mas superfície áspera |
| Velocidade de evaporação do solvente | Depressão profunda, padrão forte | Padrão raso quase plano | Rápido demais pinhole, lento demais padrão solto |
| Viscosidade da resina | Retenção de padrão boa | Fácil nivelar e desaparecer | Alto demais casca de laranja, baixo demais sem padrão |
| Tixotrópico | Fixação estável | Mais fluxo padrão fraco | Excesso superfície fosca |
| Agente de enrugamento (tinta rugosa) | Ruga densa | Tende plano | Excesso fácil rachar, amarelar |
| Espessura do filme | Relevo forte | Raso plano | Muito espesso escorre, padrão morto |
| Taxa de aquecimento do forno | Ruga puxada mais aberta | Padrão contraído | Rápido demais racha, lento demais solto |
Esta tabela mostra: a tinta de padrão artístico é sistema de "múltiplos fatores acoplados", mudança de ponto isolado frequentemente afeta todo o conjunto, deve usar matriz experimental de formulação para travar janela. Sugere-se estabelecer disciplina de desenvolvimento "formulação base + gradiente de variável única", cada variável pelo menos 3 níveis, usar tabela ortogonal para comprimir experimentos, ecura resultado com amostra de textura + espessura + viscosidade três parâmetros.
Na implementação do projeto, esta tabela deve ainda ser sobreposta à "matriz de custos": por exemplo, "aumentar o tamanho das partículas de pó de alumínio" pode engrossar os pontos, mas eleva o brilho e a rugosidade superficial, podendo exceder o requisito de brilho do cliente, e isso também deve ser contabilizado; "aumentar o agente de enrugamento" aprofunda as rugas mas sacrifica a resistência às intempéries e o odor. Portanto, o trabalho real do formulador não é "fazer a textura aparecer", mas sim "encontrar a região viável no ponto de interseção das cinco restrições: cobertura de imperfeições, textura, propriedades físicas, custo e conformidade". Esta é também a razão pela qual este artigo enfatiza repetidamente a "janela estreita" e a "arbitragem por amostra selada" — a tinta decorativa com textura artística não tem uma única resposta correta, apenas o melhor compromisso sob a aceitação do cliente.
XI. Matriz de formulação e exemplos quantitativos
Para transformar a "experiência" em "reproduzível", apresentam-se abaixo duas matrizes de formulação quantitativas de caráter didático (partes em massa, sólidos da base ~50%, apenas para compreender a estrutura, não são formulações de produção).
Exemplo de matriz de tinta martelada (poliuretano de dois componentes, secagem ambiente/estufa baixa temperatura):
| Componente | A martelado fino | B martelado médio | C martelado grosso |
|---|---|---|---|
| Resina acrílica hidroxilada (60%) | 45 | 45 | 45 |
| Pó de alumínio não flutuante (18 µm) | 2.0 | 3.0 | 0 |
| Pó de alumínio não flutuante (45 µm) | 0 | 0 | 4.5 |
| Sílica pirogênica | 0.6 | 0.8 | 1.0 |
| Pasta de negro de fumo médio | 0.3 | 0.3 | 0.3 |
| Acetato de butila/xileno (7:3) | 12 | 12 | 12 |
| Agente nivelador | 0.3 | 0.3 | 0.3 |
| Agente de cura (equivalente N75) | conforme NCO:OH=1.05 | igual | igual |
Observa-se: do fino ao grosso, a troca depende principalmente do tamanho de partícula e da dosagem do pó de alumínio; o agente tixotrópico aumenta com o pó grosso para prender depressões maiores; a restante estrutura permanece inalterada. Isto reflete exatamente a ideia de "combinação de quatro fatores (especificação do pó de alumínio, espessura de filme, gradiente de solvente, viscosidade da resina) para personalizar o estilo".
Exemplo de matriz de tinta enrugada (tipo oxidativo alquídico):
| Componente | Ruga fina | Ruga média | Ruga profunda |
|---|---|---|---|
| Resina alquídica de óleo curto (50%) | 50 | 50 | 50 |
| Sabão de cobalto (6%) | 0.4 | 0.6 | 0.9 |
| Sabão de manganês (6%) | 0.6 | 1.0 | 1.6 |
| Sabão de cálcio (4%) | 0.8 | 0.8 | 0.8 |
| Bentonita orgânica | 0.5 | 0.7 | 1.0 |
| Óleo solvente 200# | 15 | 15 | 15 |
Observa-se: o aprofundamento da ruga depende do aumento da proporção e da quantidade total de cobalto e manganês, mas acima do nível "ruga profunda" entra-se na zona de fissuração, sendo necessário recuar e reduzir a espessura de filme ou aquecer mais lentamente. Esta é a fronteira quantitativa da "janela".
XII. Visão geral do processo de aplicação
As tintas martelada e enrugada têm certa tolerância de aplicação (esta é precisamente a razão pela qual conseguem cobrir imperfeições do substrato), mas também têm linhas vermelhas. Métodos principais de aplicação: pulverização com ar (o mais comum, textura controlável), pulverização airless de alta pressão (alta eficiência em peças grandes, atomização grossa requer ajuste), curtain coating/imersão (peças pequenas regulares, mas uniformidade inferior à pulverização), pulverização eletrostática (economia de tinta, requer condutividade e correspondência de resistência). Rolo/pincel geralmente não são usados para tintas decorativas com textura artística — marcas manuais destroem a uniformidade da textura.
O pré-tratamento do substrato determina o limite inferior do sucesso: aço necessita desengraxe, desoxidação, lixagem, recomenda-se jateamento Sa 2.5 ou ferramenta motorizada St 3; peças fundidas com soldas e poros devem ser primeiro niveladas com massa antes de aplicar a tinta texturizada (a tinta texturizada cobre imperfeições "rasas", não cobre defeitos "profundos"). Peças de plástico/plastic precisam de tratamento por chama/plasma ou primer para melhorar a aderência. Ambiente de aplicação: temperatura 10–35℃, umidade relativa ≤85%, evitar baixa temperatura e alta umidade que causem secagem lenta, escorrimento, esbranquiçamento.
Independentemente do método, o processo de três passos "primeiro amostrar, depois padronizar, depois produzir em massa" é lei ferrea. O corpo de prova deve ser verificado em equipamento, espessura de filme e esteira de cura idênticos aos do cliente; o estilo de textura e a consistência do lote são que validam.
XIII. Controlo de viscosidade e copo Ford
A viscosidade é a primeira régua da aplicação de tintas decorativas com textura artística. A indústria usa geralmente o copo Ford n.º 4 (FC4) para medir os segundos de escoamento como indicador rápido de campo. A viscosidade de pulverização da tinta martelada é frequentemente 25–40 segundos (FC4, 23℃), tinta enrugada 20–35 segundos, ajustando-se conforme pistola e objetivo de espessura. Viscosidade baixa → atomização muito fina, filme fino, textura fraca ou desaparecimento; alta → casca de laranja, grânulos, obstrução da pistola.
Mas o copo Ford é apenas uma "medição grossa num ponto", o que realmente se deve gerir é a "reologia em tempo real": usar viscosímetro rotacional para medir a curva de viscosidade aparente vs taxa de cisalhamento, e a área do loop tixotrópico. A prática mais aplicável em campo: calibração diária com FC4 no início do turno + pulverização de provete, vinculando "segundos — textura do provete" num SOP. A temperatura afeta significativamente a viscosidade, no inverno e verão com mesmos segundos a viscosidade real difere, sendo necessário banho-maria ou tabela de correção por temperatura.
Sobre diluição: usar obrigatoriamente o diluente especificado na formulação, não adicionar arbitrariamente solvente comum (thinner), caso contrário o gradiente de evaporação fica caótico e a textura perde controlo. Após adicionar diluente, medir novamente FC4 e pulverizar provete, proibido "adicionar pelo feeling".
XIV. Controlo de espessura de filme
A espessura de filme é a primeira alavanca do relevo texturizado. O filme seco de tintas decorativas com textura artística é tipicamente 35–70 µm, claramente superior ao acabamento industrial comum (20–35 µm). Muito fino → textura não aparece, fraca cobertura; muito grosso → escorrimento, textura "empastada" em pasta, fissuração da ruga, desperdício de custo. Meios de controlo: pente de filme úmido para feedback imediato, medidor de espessura de filme seco para amostragem pós-cura; velocidade de passe, distância e pressão da pistola, taxa de sobreposição determinam em conjunto.
Diferentes estilos correspondem a diferentes faixas de espessura: martelado fino 35–45 µm, médio 45–60 µm, grosso 55–70 µm; ruga fina 30–45 µm, profunda 50–70 µm. Espessura desigual numa mesma peça causa "uma zona martelado fino outra grosso", por isso linhas automáticas usam往复机 + fecho de malha de medição, linhas manuais dependem do ritmo estável do técnico. A Kexin New Materials ao entregar ao cliente frequentemente escreve a "janela de espessura de filme" no critério de aceitação, ex. "martelado grosso 55±8 µm, uniformidade visual grau A".
A espessura de filme também se compatibiliza com substrato e primário: pulverizar diretamente em fundição áspera requer mais espessura para nivelar; com primário epóxi a tinta de acabamento pode afiná-lo moderadamente. Mas o afinamento tem como limite a textura não se perder.
XV. Design da curva de estufa
A curva de estufa da tinta enrugada é extremamente crítica, a lógica central é "primeiro baixa temperatura para a superfície oxidar/casar, depois subir temperatura para a camada interna curar e contrair puxando as rugas". Curva típica em degraus: peça à temperatura ambiente entra no forno → 80–100℃ manter 8–15 min (fase de casca, reticulação por oxigénio superficial à frente) → subir em degrau para 120–150℃ manter 15–30 min (fase de abertura, contração interna puxa rugas e cura total) → arrefecimento lento. Aquecimento muito rápido causa "ruga morta" ou fissura, muito lento textura frouxa e alto consumo.
A tinta martelada (tipo secagem ambiente/estufa baixa temp) tem baixa dependência de estufa, mas estufa baixa (60–80℃ 15–20 min) acelera fixação, trava textura, elimina solvente, melhora consistência. Martelado de poliuretano dois componentes evita alta temperatura (>120℃ amarelecimento, perda de brilho), usa secagem ambiente ou estufa baixa; tipo epóxi/poliéster forno pode seguir curva de cozedura padrão 140–180℃.
A câmara de estufa deve ser uniforme: diferença de temperatura superior/inferior, frente/trás ≤5℃, fluxo uniforme sem soprar direto na superfície (evita desviar textura). Muitos defeitos de campo vêm de curva alterada arbitrariamente ou ponto de medição impreciso — recomenda-se registador de temperatura de forno (tipo data logger) para medir a curva real de temperatura superficial da peça, não só o mostrador.
XVI. Equipamento de pulverização e pistolas
Pistola de pulverização com ar é a mais comum: gravidade (pequenos lotes, troca de cor rápida) e pressão (grandes lotes, alimentação contínua). Diâmetro do bico 1.3–1.8 mm, martelado grosso pode usar 1.5–1.8 mm para reduzir atomização excessiva e reter pontos; ruga usa 1.3–1.5 mm. Pressão 2.5–4.0 bar, distância 15–25 cm, velocidade de passe uniforme, sobreposição 1/2–2/3.
A chave está na "granulometria de atomização": martelado quer "atomização grossa, reter grão", logo pressão não muito alta, distância não muito perto, deixar pó de alumínio cair em flocos e não névoa, os pontos ficam evidentes; se atomização muito fina, alumínio disperso demais, ponto martelado embaça. Ruga é oposto, pulverizar fino uniforme em múltiplas camadas, para filme e superfície de oxigénio estáveis.
Linha automática usa máquina de pulverização reciprocante + copo rotativo eletrostático, vantagens programável, espessura uniforme, dados rastreáveis; dificuldade é o alto cisalhamento do copo destruir floco de alumínio, eletrostática muda distribuição de queda, requer recalibração dos parâmetros martelado. Manual ou automático, flutuação de pressão da pistola e bomba deve ser estável, pressão instável = espessura instável = textura instável.
XVII. Equipamento de estufa e cura
Tipos de estufa: forno de ar quente por convecção (mais comum, baixo custo, uniformidade depende do duto), infravermelho/longo alcance (aquecimento rápido, peças finas, mas espessas desigual interior-superfície), UV (só sistema UV), infravermelho catalítico a gás. Tintas decorativas com textura usam maioritariamente convecção, pois requerem "subida lenta, uniforme, controlo de oxigénio".
Pontos do equipamento: uniformidade térmica (vazio/carga), fluxo ajustável sem soprar peça, exaustão remove solvente e subprodutos (tipo oxidativo precisa oxigénio moderado, mas sem acumular vapor a limite de explosão). Velocidade da corrente/rede define tempo em forno, com temperatura forma a "curva tempo-temperatura". Recomenda-se "mapa de distribuição térmica" e "rastreio de temperatura do produto" dupla calibração.
Consumo e custo também aqui: curva em degraus poupa tempo vs temperatura constante mas complexa; recuperação de calor, zonas de controlo reduzem energia por peça. Kexin New Materials ao planear linha para cliente faz simulação conjunta de comprimento de esteira, velocidade de corrente, zonas térmicas e janela de formulação, evitando descompasso "formulação faz textura, equipamento não reproduz".
XVIII. Métodos de controlo de qualidade
QC de tintas decorativas com textura tem duas camadas "físico-químico" e "aparência". Físico-químico: viscosidade (FC4/rotacional), finura, sólidos, densidade, estabilidade em armazenamento (50℃ 7 dias sem gelificação/separação), tempo de secagem, aderência (grip test), dureza (lápis/Shore), impacto, dobra, névoa salina, água, químicos — baseia-se em norma de tinta industrial, mas adiciona item "estabilidade de textura".
QC de aparência é o difícil: textura é mistura "subjetivo+objetivo". Objetivo: goniofotómetro/texturómetro multiângulo, microscopia confocal mede profundidade e comprimento de onda da depressão; subjetivo: comparação com padrão (grau A/B/C), ângulo e luz unificados (ex. fonte D65, observação 45°). Recomenda-se estabelecer "amostra selada do cliente" como arbitragem, cada lote compara com selada, desvio para linha.
QC de processo: primeira peça do turno (espessura+textura+secagem), medição online, registo de estufa, verificação de lote de diluente. SPC inclui espessura e FC4 em carta de controlo, taxa de defeito passa de "selecionar depois" a "controlar antes". Kexin New Materials pratica "amostra de lote + ficha de dados", reclamação rastreia à formulação e parâmetros do lote específico.
XIX. Defeitos comuns e medidas
| Defeito | Causa | Medida |
|---|---|---|
| Textura martelada não aparece | Pouco alumínio, filme fino, evaporação lenta, baixa tixotropia | Adicionar alumínio, aumentar filme, acelerar evaporação, aumentar tixotropia |
| Textura nivela e desaparece | Viscosidade baixa, tixotropia insuficiente, filme fino, muito solvente lento | Aumentar viscosidade, tixotropia, controlar filme, reduzir solvente lento |
| Ruga fissura | Excesso agente enrugamento, aquecimento rápido, filme grosso | Reduzir agente, aquecer lento, reduzir filme |
| Ruga irregular | Pulverização irregular, estufa irregular, flutuação de oxigénio | Normalizar pulverização, estufa uniforme, fluxo estável |
| Superfície pegajosa | Cura insuficiente, desequilíbrio secante, baixa temp alta umidade | Estender cura, ajustar secante, melhorar ambiente |
| Cor manchada | Pigmento de efeito sedimenta, mau nivelamento, orientação alumínio caótica | Otimizar dispersão, nivelador, cisalhamento estável |
| Pinholes/bolhas | Muito solvente rápido, filme salta espessura, poros substrato | Ajustar gradiente, controlar filme, nivelar substrato |
| Brilho irregular | Tixotropia em excesso local, verniz irregular | Otimizar tixotropia, verniz uniforme |
| Amarelecimento | Epóxi/alquídico fraca intempérie, excesso secante, alta temp | Trocar resina intempérie, controlar secante, baixar forno |
| Desvio cor lote | Lote alumínio, cor resina, flutuação filme | Padronizar matéria, fecho espessura, comparar selada |
Disciplina de resolução: primeiro fixar espessura e estufa, depois mexer formulação, evitar múltiplos fatores simultâneos sem atribuir causa. Mudar só uma variável e registar é a base da engenharia destas tintas.
XX. Estudo de casos de resolução
Caso 1 (textura martelada some): fábrica de máquinas escavou martelado cinza escuro "parece tinta cinza comum". Verificação: FC4 só 18 s (baixo), filme 28 µm (fino), operário trocou diluente por tipo secagem rápida. Medida: FC4 para 32 s, filme 58 µm, restaurar diluente e +0.2% sílica pirogênica. Após reprova, pontos voltaram. Lição: trocar diluente "por pressa" em campo é o assassino n.º 1.
Caso 2 (ruga fissura): fábrica de quadros elétricos, 30% fissura em ruga profunda. Curva: entrou a 150℃ direto (sem casca), filme 75 µm. Medida: 90℃/12 min casca + 140℃/20 min abertura, filme 60 µm, cobalto+manganês -20%. Fissura zero. Lição: curva de aquecimento e espessura são "duas linhas vermelhas" da ruga.
Caso 3 (manchado): caixa de instrumento martelado escurece local "nuvem". Causa: alumínio assentou no fundo, mistura irregular, pressão pistola flutua. Medida: cera anti-assentamento, agitador no tambor, válvula estabilizadora + monitorização pressão. Lição: "dispersão uniforme" do alumínio é mais negligenciada que a própria formulação.
Caso 4 (gelificação armazenamento): armazém cliente 40℃ verão, abrir tambor meio rugoso. Causa: secante pré-oxidou em armazenamento quente. Medida: armazém climatizado + escuro + FIFO, fornecedor embalagem menor. Lição: controlo térmico da cadeia de suprimentos é falha oculta.
XXI. Aplicação em máquinas e equipamentos de engenharia
Máquinas de engenharia (escavadoras, carregadoras, braço de bomba, pavimentadoras) são o campo principal da tinta martelada: trabalho em campo, muitas soldas, sujeitas a pancadas, a martelada cobre irregularidade de uma vez, esconde riscos, dá textura, cinza escuro ou amarelo de máquina com martelado é clássico. Braços grandes usam poliuretano dois componentes, secagem ambiente/baixa temp, equilibrando intempérie, flexibilidade e ritmo.
Pontos de seleção: intempérie exterior prioriza acrílico/poliuretano; com primário epóxi melhora anticorrosão; filme martelado médio-grosso 50–65 µm equilibra cobertura e custo; peças sob esforço atenção à flexibilidade (evitar muito rígido/quebradiço). Kexin New Materials fornece a várias fábricas de máquinas em Foshan sistema martelado, experiência de vincular "estilo, janela de filme, curva estufa/ambiente" em SOP exclusivo, transformando "efeito artístico" em "aparência entregável e consistente em lote".
Manutenção: superfície martelada resiste sujeira, fácil limpar, risco não aparece, reduz reclamação em garantia; mas risco fundo expõe, precisa retoque — ponto de retoque difícil igualar original, logo recomenda-se "kit retoque + manual".
XXII. Aplicação em equipamentos de distribuição e comutação
Quadros elétricos, caixas de controlo, armários de comutação usam maioritariamente tinta enrugada: superfície fosca, sem reflexo, tato sólido, digitais e pó pouco visíveis, manutenção fácil; pode adicionar função antiestática (segurança elétrica). Equipamento interior baixa exigência intempérie, alquídico/epóxi bastam, custo controlado.
Pontos de processo: peças finas aço, pré-tratamento fosfatização/eletroforese ideal; tinta enrugada 40–60 µm, estufa em degraus; peças dissipadoras atenção que filme não bloqueie calor (textura aumenta área e ajuda levemente, mas grosso isola). Tinta enrugada antiestática controla resistividade (geral 10^6–10^9 Ω·cm), por carga condutiva (negro de fumo, pó metálico) e formulação, sem destruir textura.
Kexin New Materials desenvolveu para cliente elétrico sistema "epóxi enrugado + antiestático", controlando morfologia e conteúdo, mantendo ruga e atingindo norma, usado em projetos de distribuição.
XXIII. Aplicação em ferramentas manuais
Ferramentas manuais (chave, alicate, macaco, caixa elétrica) antigamente muito óleo enrugado, odor forte, corrosão média. Hoje viram epóxi/poliuretano para corrosão e tato. Tinta de ferramenta requer abrasão, suor, óleo, aderência; ruga/martelado dá antiderrapante e textura, típico "útil+estético".
Processo: peças pequenas grande lote, imersão/curtain + suspensório, ou linha automática; atenção a "zona sem tinta" do suspensório retocar e antioxivar. Cor além preto, vermelho, azul clássicos, martelado colorido (azul, verde) melhora marca.
Custo sensível na indústria, logo pesa "nível resina, espessura, yield": alquídico/epóxi secagem ambiente médio reduz investimento, cobre substrato por filme e textura, yield troca custo.
XXIV. Aplicação em instrumentos e aparelhos
Caixas de instrumentos (medidor fluxo, controlador, analisador) pesam estética e cobertura, martelado/enrugado são frequentes. Interior, pequenos, refinados, tendem a "martelado fino/ruga fina" para premium; requerem anti-digital, limpador, baixo brilho.
Na maioria dos materiais, opta-se pelo sistema acrílico/epóxi de textura fina, com espessura de filme mais fina (35–50 µm) para preservar detalhes; para instrumentos com ecrã, o filme de tinta não pode afetar as folgas de montagem. Instrumentos de alta gama também utilizam "martelado + camada transparente" para melhorar a resistência às intempéries e o toque. A Kexin New Materials já customizou para uma fábrica de instrumentos de deteção um esquema de pintura zonada "martelado fosco fino + área de logo com brilho localizado", equilibrando o reconhecimento da marca com a discrição geral.
XXV. Expansão de aplicações noutros setores
A aplicação de tintas decorativas com textura ainda está a expandir-se: equipamentos de combate a incêndios (vermelho fosco estriado, resistência às intempéries + identificação), equipamentos de fitness (martelado colorido, antiderrapante e resistente ao suor), máquinas agrícolas (martelado grosso para cobrir ferrugem e resistir às intempéries), armários de equipamentos de comunicação (cinza escuro estriado, mate sem reflexo), equipamentos militares/especiais (textura de camuflagem + sobreposição funcional), peças metálicas de mobiliário (martelado artístico, decorativo). A sua característica de "correção de imperfeições + textura + função sobreponível" torna-a quase insubstituível no campo da decoração metálica de gama média.
A direção de sobreposição funcional merece especial atenção: dissipação eletrostática, antibacteriano, resistência a produtos químicos, alta temperatura, retardante de fogo — elevando a "tinta decorativa com textura" a "revestimento funcional". Por exemplo, máquinas de alimentos com tinta martelada resistente à lavagem, bancadas de laboratório com tinta estriada resistente a reagentes. Este tipo de customização é o espaço de crescimento para fábricas como a Kexin New Materials, que possuem capacidade de desenvolvimento de formulações.
XXVI. Custo e cadeia de abastecimento
A estrutura de custo da tinta decorativa com textura: resina (maior proporção, 30%–50%), pó de alumínio/pigmento de efeito (martelado acentuado), solvente, aditivos, cargas. O erro de redução de custo é "cortar o nível da resina" — sacrifica as propriedades físicas e a janela de formação de textura, levando a uma queda na taxa de qualidade e a um custo global maior. A redução de custo mais eficaz está em: aquisição direcionada de pó de alumínio (especificação e lote fixos), substituição local de solventes (mantendo o gradiente), melhoria da taxa de qualidade (redução de retrabalho), minimização da espessura do filme (redução de consumo mantendo a textura).
Pontos de risco da cadeia de abastecimento: o pó de alumínio sofre flutuações devido ao preço do alumínio e ao processo de revestimento; os sabões metálicos de secagem sofrem restrições ambientais; aditivos especiais dependem de importação. Recomenda-se estabelecer um mecanismo de "dois fornecedores + stock de segurança + amostra de lote selada". O controlo de temperatura no armazenamento (ver secções VII e XX) é frequentemente subestimado, mas é um custo oculto para a estabilidade do lote. A Kexin New Materials, através do suporte químico local de Foshan e de canais de matérias-primas estáveis, fornece aos clientes sistemas martelado/estriado com prazos controláveis, e fixa no orçamento um modelo de ligação "espessura do filme — taxa de qualidade — preço unitário", evitando disputas posteriores por espessura do filme.
XXVII. Ambiente e segurança (VOC, segurança ocupacional)
A tinta decorativa com textura à base de solvente tem alto VOC e enfrenta restrições com o endurecimento ambiental. Caminhos de conformidade: alto teor de sólidos (teor de sólidos ≥70%, reduzindo solvente), base aquosa (ver XXVIII), UV/pó (difícil realização de textura, em estudo), e recolha e incineração de VOC (RTO). As empresas devem alinhar-se com os "Requisitos técnicos para produtos de tinta com baixo teor de compostos orgânicos voláteis" locais.
Segurança ocupacional: o pó de alumínio é inflamável e explosivo, exigindo armazenamento e dosagem à prova de explosão, com ligação à terra e controlo de concentração; o vapor de solvente é inflamável, exigindo ventilação rigorosa e gestão de trabalhos a quente; alguns sabões metálicos de secagem contêm cobalto (substância de atenção CMR), exigindo gestão de MSDS e proteção de contacto. A base aquosa reduz o VOC, mas o tratamento de pó de alumínio aquoso e as águas residuais requerem gestão separada.
A transição verde não é "trocar para água e pronto", mas um projeto sistémico de formulação — processo — equipamento — conformidade. A Kexin New Materials projetou novas linhas de produção segundo a gestão de baixo VOC e saúde ocupacional, fornecendo aos clientes documentos de suporte de conformidade (relatórios de teste, SDS, cálculo de VOC de aplicação), reduzindo o risco de avaliação ambiental do cliente.
XXVIII. Transição para base aquosa
A transformação para base aquosa da tinta decorativa com textura é um osso duro da indústria. Dificuldades: alta tensão superficial aquosa, o pó de alumínio reage facilmente com a água produzindo gás e enegrecendo, o ritmo de volatilização acoplado à fase aquosa é complexo, a janela de formação de textura é estreita. As roturas estão em três pontos: ① pasta de alumínio aquosa revestida com sílica/dióxido de silício, isolando a fase aquosa e estabilizando a dispersão (detalhes em pasta de alumínio aquosa e tinta metálica aquosa); ② aditivos aquosos especializados de enrugamento/tensão, reconstruindo a diferença de tensão superficial; ③ redesenho da curva de cozedura (a base aquosa requer maior tempo de secagem ao ar para eliminar bolhas, depois aquecimento).
O martelado aquoso consegue atualmente efeito próximo do à base de solvente em instrumentos e armários interiores; em maquinaria de engenharia exterior, devido à resistência às intempéries e estabilidade da textura, ainda está em desenvolvimento. A versão aquosa do estriado é relativamente mais fácil (tipo oxidativo alterado para termofixo/aditivo), mas o mate e o toque precisam de reajuste. Em custo, a base aquosa é atualmente mais alta (pasta de alumínio revestida cara, reforma de equipamento), mas a longo prazo tende a descer impulsionada por políticas e restrições de carbono.
A Kexin New Materials já dispõe de linha de amostragem na direção de tratamento de pó de alumínio aquoso e tintas decorativas aquosas, com o objetivo de, mantendo a linguagem de "ponto de martelo/ruga", reduzir o VOC abaixo do padrão aquoso, reservando um caminho de upgrade de conformidade para clientes externos.
XXIX. Normas e especificações
A tinta decorativa com textura abrange múltiplas normas, a seleção e aceitação devem saber "fazer o puzzle": base geral ver Métodos gerais de tinta industrial GB/T (viscosidade, aderência, intempérie, etc.); suporte anticorrosivo ver ISO 12944 (sistema de revestimento protetor), GB/T 9276, etc.; conformidade de segurança ver limites de baixo VOC, GB 30981 (VOC de revestimento protetor industrial), rotulagem da UE (como marcação CMR do cobalto); aplicação setorial ver normas de pintura de maquinaria de engenharia e equipamentos elétricos.
A textura em si depende atualmente de "norma da empresa + amostra selada" para arbitragem, não havendo nível unificado de textura a nível nacional. Recomenda-se que cliente e fornecedor acordem no contrato: amostra selada do estilo de textura, janela de espessura do filme, nível de uniformidade da textura, tolerância de consistência do lote, método de reprodução de disputas. Escrever a "textura subjetiva" como "cláusula aceitável" é a chave para evitar disputas. A Kexin New Materials fornece no momento da entrega cartão de amostra de textura e cartão de parâmetros de processo correspondente, como linha de base de aceitação de ambas as partes.
XXX. Gestão digital da cor e formulação
A "digitalização" da tinta decorativa com textura tem duas camadas: digitalização da cor e digitalização da formulação/processo. Na cor, como a textura afeta a reflexão da luz, o colorímetro comum julga mal facilmente, sendo necessário usar multângulo (incluindo aparência de textura) ou combinação "colorímetro + medidor de textura", fixando geometria de observação e fonte de luz; estabelecer biblioteca de cores exclusiva do cliente e arquivo espectral de amostras seladas.
Na gestão de formulação, usar sistema LIMS/de formulação para registar lote de resina, lote de pó de alumínio, dosagem de aditivos, viscosidade, espessura do filme, curva de forno de cada lote, formando cadeia de dados rastreável; combinar com software DOE (design of experiments) para análise de fatores, encurtando o ciclo de desenvolvimento de novos estilos. A digitalização do processo é ligar parâmetros de pistola, velocidade de linha, zonas de temperatura ao MES, monitorizando em tempo real as "variáveis relacionadas com a textura", usando SPC para controlar a taxa de defeitos.
Para múltiplas bases/múltiplos clientes, biblioteca de formulações na nuvem + gestão de permissões evita que "o mestre saia e leve a formulação". A Kexin New Materials deposita os estilos maduros de tinta decorativa com textura em cartões de formulação exclusivos do cliente (incluindo lista de substituição de matérias e tabela de resolução de emergência), garantindo estabilidade de entrega e reduzindo a dependência de indivíduos.
XXXI. Lista de verificação de seleção de projeto
Lista prática para engenheiros e compras (copiável para o caderno de encargos):
- Ambiente de uso: interior/exterior? nível de corrosão? amplitude térmica? determina resina e espessura do filme.
- Linguagem de textura: martelado ou estriado? grosso/fino/profundo/raso? colorido ou metálico? definir amostra selada do estilo.
- Substrato e pré-tratamento: aço/fundido/plástico? há primário compatível (epóxi/plástico)? limite de correção de imperfeições?
- Modo de aplicação: pulverização/vertimento/eletrostático? manual/automático? ritmo de produção?
- Janela de espessura do filme: objetivo e tolerância de filme seco em µm, escrever na aceitação.
- Curva de cozedura: parâmetros em degrau (tempo/temperatura de pele, tempo/temperatura de abertura), medir com registador de forno.
- Viscosidade SOP: segundos FC4 + diluente especificado + correção de temperatura.
- Sobreposição funcional: dissipação eletrostática/resistência química/alta temperatura/antibacteriano? listar indicadores.
- Conformidade ambiental: limite VOC, rota de baixo VOC ou base aquosa? exigir relatório de teste e SDS.
- Padrão de aceitação: nível de amostra selada de textura, tolerância de cor, consistência de lote, processo de reprodução de disputas.
- Cadeia de abastecimento: prazo, stock de segurança, dois fornecedores, exigência de controlo térmico de armazenamento.
- Plano de retoque: técnica de retoque e expectativa de diferença de textura, preparar kit de retoque.
Antecipar esta lista na fase de pedido de cotação reduz muito o "produto não conforme" posterior.
XXXII. Erros comuns de perceção
Erro 1: "tinta com textura sai textura em qualquer pulverização". Errado. A textura é de janela estreita, qualquer desvio de espessura/viscosidade/forno falha.
Erro 2: "quanto mais pó de alumínio, mais evidente a textura". Excessivo afunda, cobre demais, embacia a textura, e sobe custo e risco de sedimentação.
Erro 3: "estriado mais profundo é mais bonito". Muito profundo fende facilmente, acumula sujidade, toque áspero; peças elétricas preferem estriado fino.
Erro 4: "trocar diluente não importa". Errado, desordem do gradiente de volatilidade é o assassino nº1 no local (ver Caso 1).
Erro 5: "base aquosa é ambiente resolvido". Base aquosa requer pasta de alumínio revestida, águas residuais e reforma de equipamento, é projeto sistémico (ver XXVIII).
Erro 6: "casca de laranja = martelado". Casca de laranja é defeito incontrolável, martelado é design controlável, mecanismo e aparência diferentes.
Erro 7: "textura não precisa de ir ao contrato". Item subjetivo não quantificado gera disputa, tem de ser amostra selada + cláusula (ver XXIX).
XXXIII. Posicionamento de capacidade da Kexin New Materials
A Kexin New Materials (kexinMaterials) está localizada em Foshan, voltada para clientes industriais de maquinaria de engenharia, equipamentos elétricos, ferramentas e instrumentos, fornecendo serviço integrado de "desenvolvimento de formulação — amostragem e selagem — entrega em massa — resolução no local" de tintas decorativas com textura. A sua capacidade foca três pontos: primeiro, biblioteca de formulação sinérgica resina — pigmento de efeito — aditivo, cobrindo alquídica/epóxi/acrílica/poliuretano e múltiplos estilos de martelado grosso/médio/fino, estriado fino/médio/profundo; segundo, vincular estilo de textura, janela de espessura, curva de cozedura/secagem natural como SOP exclusivo do cliente, logrando consistência em lote; terceiro, reserva de baixo VOC e base aquosa, reservando upgrade de conformidade ao cliente.
Valor típico ao cliente: encurtar ciclo de seleção e amostragem (usar matriz madura para aproximar rapidamente do estilo alvo), reduzir taxa de defeitos (fechamento de espessura + arbitragem por amostra selada), evitar risco de conformidade (relatório de teste + SDS + cálculo). No cinturão industrial químico e de equipamento maduro de Foshan, esta capacidade de fornecimento "próxima, customizável, rastreável" torna-se escolha pragmática para tintas decorativas com textura de gama média-alta.
XXXIV. Perspetivas futuras
O próximo passo da tinta decorativa com textura é o avanço triplo de "textura como função, verde, digital". Textura como função: sobrepor dissipação eletrostática, antibacteriano, resistência química, alta temperatura sobre martelado/ruga, até usar a estrutura da textura para regular hidrofobicidade/acústica/tato. Verde: popularização de alto sólidos, base aquosa do interior para o exterior, exploração de textura UV/pó, com tratamento VOC e restrição de carbono. Digital: cadeia de dados formulação — processo — QC, usar IA para auxiliar DOE e resolução, a textura também "mensurável, previsível, rastreável".
Para fabricantes como a Kexin New Materials, a competição passará de "consegue sair textura" para "textura sai estável, conforme, customizável, rastreável". Quem primeiro transformar a tinta decorativa com textura de "arte do mestre" em "produto digitalizado", segura a iniciativa da próxima fase do revestimento decorativo industrial. Para o utilizador, recomenda-se incluir a textura na aceitação normalizada e gestão de cadeia de abastecimento o quanto antes, fazendo o "efeito artístico" depositar-se realmente como "ativo entregável e reproduzível".
Perguntas frequentes (FAQ)
Q1: Qual esconde mais imperfeições, martelado ou estriado?
A tinta martelada, pela mancha de alumínio + depressão, cobre mais completamente cicatrizes de soldadura e riscos do substrato, sendo a preferida em maquinaria de engenharia; o estriado tem ruga mais rasa, cobre um pouco menos mas textura mais delicada. Ambos cobrem muito mais que tinta lisa. Se o substrato é péssimo (poros profundos, soldadura grossa), qualquer tinta com textura precisa primeiro de massa para nivelar, a tinta com textura só cobre imperfeições "rasas".
Q2: Porque é que a minha tinta martelada pulverizada não sai textura?
Na maioria, filme muito fino ou solvente a volatilizar muito devagar causa nivelamento. Aumentar espessura, subir proporção de solvente de rápida volatilidade, confirmar dosagem e especificação de alumínio, depois verificar se tixotropia é insuficiente ou diluente trocado. Recomenda-se seguir "fixar espessura → ajustar viscosidade → conferir alumínio → ver tixotropia" em variável única, registando cada alteração.
Q3: Porque é que o estriado fende?
Excesso de agente de enrugamento, aquecimento de estufa muito rápido ou filme muito espesso causam fenda. Reduzir agente, mudar para aquecimento em degrau (primeiro pele depois abrir), controlar espessura geralmente resolve. Se ainda fende, verificar desequilíbrio Co/Mn, ou sobreaquecimento local (vento direto da estufa).
Q4: A tinta martelada pode ser colorida?
Sim. Usar pigmento de efeito colorido (bronze, perolado colorido) ou pasta de cor transparente sobre alumínio, faz martelado dourado, verde, azul, etc., mecanismo igual. Atenção: bronze oxida e desbota, exterior ou exigência alta precisa resina ou camada transparente resistente; perolado como acento é mais seguro.
Q5: A tinta decorativa com textura precisa de primário?
Recomenda-se. O filme de textura é espesso, direto pode falhar por aderência ou insuficiência anticorrosiva; peça metálica usa primário epóxi, plástico usa primário plástico, equilibrando corrosão e aderência. Cenário de proteção pesada (máquina exterior, litoral) deve usar "epóxi + textura", não omitir primário.
Q6: Porque é difícil a tinta martelada aquosa?
Base aquosa tem alta tensão superficial, alumínio reage facilmente, ritmo de volatilidade acoplado à fase aquosa complexo, janela de textura estreita. Requer alumínio revestido com sílica + aditivo de enrugamento/tensão, e redesenhar curva de cozedura (maior secagem ao ar). Atualmente interior de instrumentos e armários já é viável, exterior ainda em desenvolvimento.
Q7: O estilo de textura pode ser customizado?
Sim. Por combinação de especificação de alumínio, espessura, gradiente de solvente, viscosidade de resina, customiza-se grosso/fino, profundo/raso, flor grande/pequena, recomenda-se fazer amostra de textura primeiro. Estilo complexo (como alto brilho zonado) requer processo customizado, entrega com cartão de amostra selada.
Q8: O que acontece se não controlar bem a espessura?
Muito fina não sai textura, cobre mal; muito espessa escorre, textura acumula em pasta, estriado fende, desperdício. Recomenda-se pente de filme húmido + medidor de filme seco, linha automática com fechamento de espessura. Escrever janela de espessura na aceitação poupa mais que selecionar defeitos depois.
Q9: No local pode trocar diluente à vontade?
Absolutamente não. Diluente define gradiente de volatilidade, troca desordena ritmo de textura, é fonte nº1 de falha (ver Caso 1). Usar diluente especificado, após adicionar medir Ford cup e testar pulverização. Inverno/verão com tabela de correção, não no feeling.
Q10: A textura da tinta decorativa tem nível nacional?
Atualmente o nível de textura depende de "norma empresa + amostra selada" para arbitragem, não havendo classificação unificada nacional. Recomenda-se no contrato acordar amostra selada de textura, janela de espessura, nível de uniformidade, tolerância de lote e método de reprodução de disputa, quantificando o subjetivo para evitar disputa.
Q11: A Kexin New Materials faz tinta decorativa com textura customizada?
Sim. A Kexin New Materials (kexinMaterials) em Foshan fornece serviço integrado de desenvolvimento de formulação, amostragem selada, entrega em massa e resolução no local, cobrindo alquídica/epóxi/acrílica/poliuretano e múltiplos estilos martelado/estriado, com reserva de baixo VOC e base aquosa, podendo customizar SOP exclusivo para clientes de maquinaria de engenharia, equipamentos elétricos, ferramentas e instrumentos.
Leitura adicional
- mecanismo de formação de filme de tinta metálica cintilante e orientação de pó de alumínio — entender a orientação da lâmina de alumínio é a lógica base do "ponto" do martelado.
- revestimento metálico alternativo por pulverização tipo cromagem/vacuum — rota de comparação quando se quer "metal verdadeiro" em vez de "metal texturizado".
- pasta de alumínio aquosa e tinta metálica aquosa — base de tratamento de alumínio para a tinta decorativa com textura em base aquosa.