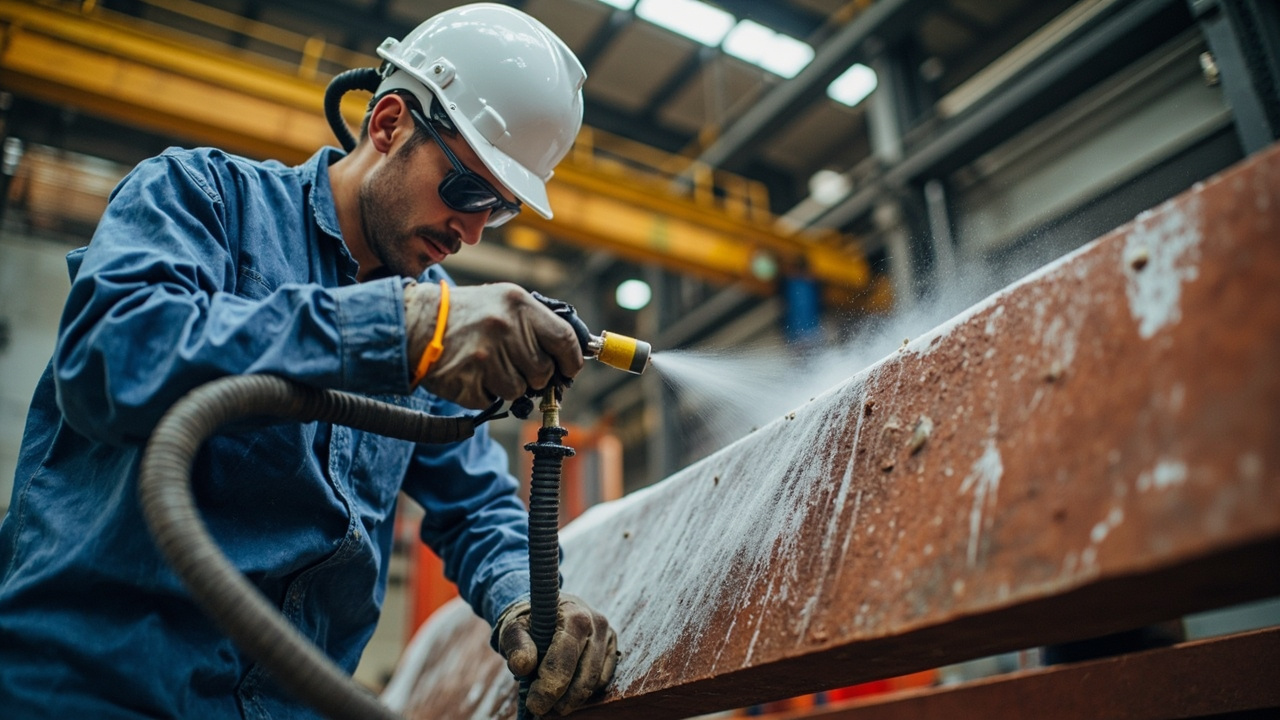
En los proyectos de protección anticorrosión de estructuras de acero, puentes, tanques de almacenamiento, tuberías y todo tipo de equipos mecánicos, existe un viejo dicho repetidamente verificado: “Tres partes pintura, siete partes preparación”. Su significado es que, cuántos años podrá servir finalmente un revestimiento anticorrosión, tres partes dependen de la propia pintura anticorrosiva y siete partes del tratamiento de superficie previo a la aplicación. Por muy buena que sea la imprimación epoxi rica en zinc, por muy cara que sea la capa de acabado de poliuretano, siempre que las capas de óxido, la cascarilla de laminación, los aceites y las sales solubles sobre el sustrato no se hayan limpiado a fondo, la adherencia no se logrará, los medios corrosivos penetrarán por los puntos débiles, y en pocos meses aparecerán ampollas, oxidación y descamación. Este artículo explica a fondo el asunto del ”tratamiento de superficie para pintura anticorrosiva”: qué grado es exactamente el granallado Sa2.5, por qué la rugosidad se controla en 30–75 µm, en qué consiste la herramienta motorizada St3, cómo elegir respectivamente en los dos casos de obra nueva y mantenimiento, y cuál es su relación real con el Sa2.5 del que tanto se habla en el campo de las pinturas industriales.
Como proveedor de sistemas de revestimiento protector industrial, Kexin New Materials (kexinMaterials) siempre ha considerado el ”grado de tratamiento de superficie” como la restricción principal de los documentos de compatibilidad en el diseño de selección de imprimaciones anticorrosivas y capas de acabado compatibles. Ya sea que finalmente elija pintura anticorrosiva alquídica, pintura anticorrosiva epoxi o un sistema acuoso anticorrosivo, el grado de tratamiento de superficie es la condición previa que determina la vida útil del revestimiento. Los grados de clasificación, intervalos de rugosidad y parámetros de compatibilidad citados en este artículo provienen de TDS públicas, ISO 8501-1, ISO 12944-2018 y GB/T 25251-2010, entre otras normas nacionales e internacionales, y pueden citarse con confianza.
一、Por qué el tratamiento de superficie decide el éxito o fracaso de la pintura anticorrosiva
Los estudios estadísticos sobre fallos de revestimientos demuestran repetidamente que el tratamiento de superficie inadecuado es la primera causa de fallo prematuro en la protección anticorrosión mediante pintura, y su impacto suele ser mayor que la suma de la selección de la pintura y la técnica de aplicación. La razón puede entenderse desglosada en tres puntos:
- La raíz de la adherencia está en la interfaz. La unión de la pintura anticorrosiva con el acero se basa en el anclaje mecánico sumado a la adsorción química o polar. Las capas de óxido, los aceites y la cascarilla de laminación sobre el sustrato interrumpen esta unión, y la adherencia cae a cero directamente. Sin un tratamiento de superficie calificado, por muy cara que sea la pintura, no ”se agarra”.
- Los residuos de impurezas son el punto de partida de la corrosión. Las grietas bajo la cascarilla de laminación y los iones cloruro y sales solubles escondidos en las picaduras de óxido forman una pila galvánica bajo el revestimiento, provocando un fallo oculto de ”la película de pintura parece intacta, pero por dentro ya está oxidada por completo”. Una vez iniciado este fallo, el costo de reparación supera con creces la inversión de haber hecho correctamente el tratamiento previo.
- La rugosidad determina la profundidad de anclaje. El relieve microscópico formado por el granallado son los ”remaches” del remachado mecánico de la pintura. Si la rugosidad es insuficiente, la película de pintura no ”se agarra”; si es excesiva, los picos quedan sin cubrir y en los valles se acumula aire formando poros pinhole. Por lo tanto, la rugosidad no es un número arbitrario, sino un parámetro de proceso compatible con el tipo de pintura y el espesor de película.
Por lo tanto, el tratamiento de superficie para pintura anticorrosiva no es un proceso auxiliar de ”frotar un par de veces con lija”, sino una decisión de ingeniería igual de importante que el rendimiento de la pintura. Invertir prioridad de presupuesto y plazo en el tratamiento previo es mucho más rentable que reparar repetidamente después.
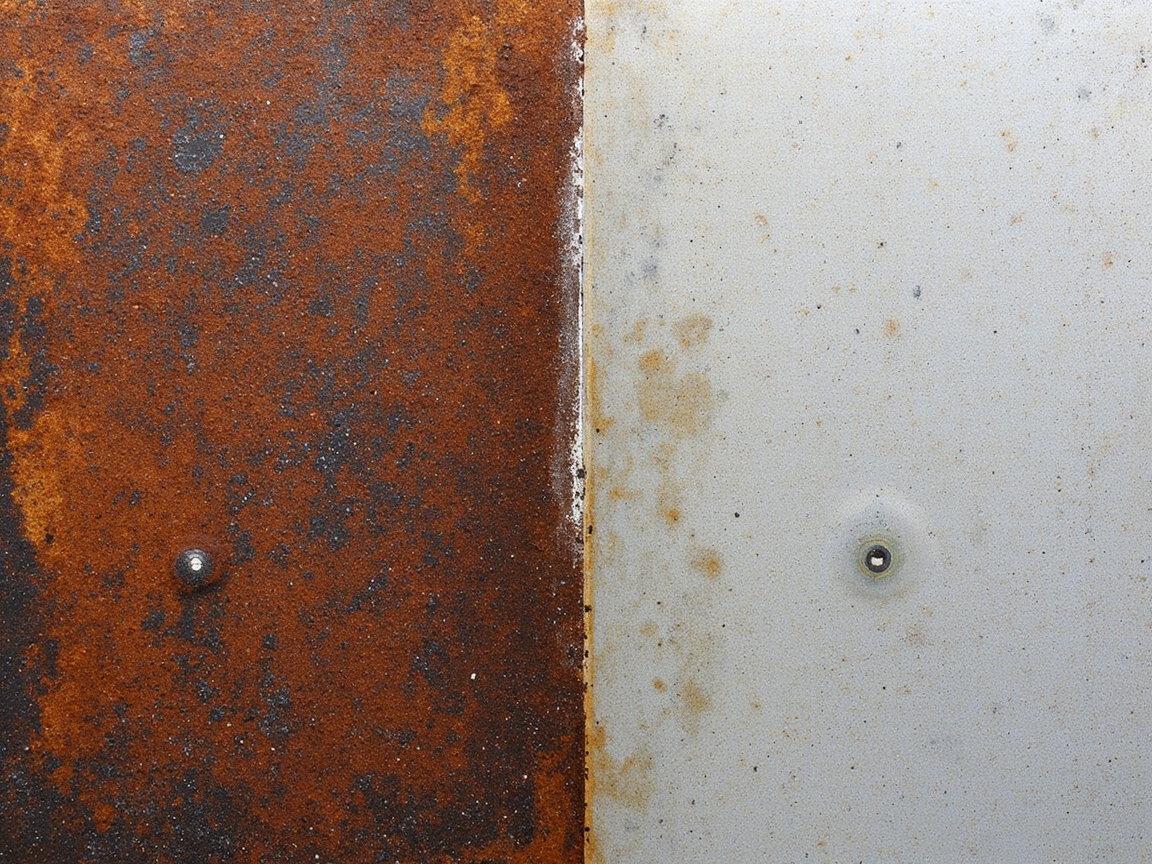
二、Sistema de grados de tratamiento de superficie: empezando por ISO 8501-1
Los términos ”Sa2.5″ ”St3″ que se mencionan en la industria no son términos inventados por los fabricantes, sino que provienen de ISO 8501-1 «Preparación de superficies de acero previa a la aplicación de pinturas y productos relacionados — Evaluación visual de la limpieza de la superficie». Esta norma divide la calidad de limpieza del acero sin pintar en dos series principales:
- Serie Sa (Blast cleaning, limpieza por proyección): limpieza mediante impacto de abrasivos como granallado, shot blasting, etc.; los grados de menor a mayor son Sa1, Sa2, Sa2.5, Sa3.
- Serie St (Hand and power tool cleaning, limpieza manual y con herramientas motorizadas): limpieza con cepillos de alambre, muelas, lijadoras y otras herramientas manuales o motorizadas; los grados principales son St2 y St3.
La razón de separar ambos radica en que existe una diferencia de orden de magnitud en su capacidad de limpieza y efecto alcanzable. La limpieza por proyección puede eliminar casi por completo la cascarilla y el óxido y crear un perfil de anclaje uniforme, mientras que la limpieza con herramientas motorizadas solo puede eliminar las capas sueltas en el rango visible, no puede eliminar a fondo la cascarilla fuertemente adherida, y tampoco logra crear establemente la rugosidad ideal.
Muchos ingenieros en campo confunden ”granallado Sa2.5″ con ”herramienta motorizada St3″, creyendo que ”basta con quitar el óxido”. Pero la diferencia en la vida de adherencia entre ambos es de varias veces, especialmente en ambientes de corrosión grave (grados C4, C5 en ISO 12944), donde usar St3 equivocadamente como Sa2.5 suele provocar fallos prematuros. A continuación se explica cada uno por separado.
三、Granallado Sa2.5 (Sa 2½): el umbral recomendado para pintura anticorrosiva
“Sa2.5″ es Sa 2½ (limpieza por proyección muy exhaustiva, casi blanco), el grado recomendado más comúnmente usado para imprimaciones de protección industrial. Según lo estipulado en ISO 8501-1, Sa 2½ requiere que la superficie de acero no tenga grasas, suciedad, cascarilla de laminación, manchas de óxido ni impurezas de pintura vieja visibles; cualquier rastro residual debe ser solo manchas puntuales o rayadas de decoloración leve. En términos直观, a simple vista el conjunto es un gris metálico uniforme, solo se permiten muy pocas manchas claras dispersas, no se permiten manchas de óxido en placa ni cascarilla residual.
Los archivos de investigación confirman la universalidad de Sa2.5: los requisitos de tratamiento de superficie de la pintura anticorrosiva alquídica (según GB/T 25251-2010) se especifican claramente como ”granallado Sa2.5, rugosidad 30–75 µm“; la pintura epoxi universal resistente al desgaste Jotacote Universal N10 de Jotun también indica para acero al carbono ”St 2 (mínimo) / Sa 2½ (recomendado, ISO 8501-1)”. Se ve así que, ya sea pintura anticorrosiva alquídica tradicional o sistema epoxi moderno, Sa2.5 es el grado recomendado universal para imprimaciones anticorrosivas.
3.1 Por qué la rugosidad es 30–75 µm
El granallado no es solo ”eliminar óxido”, sino que al mismo tiempo crea un perfil de anclaje microscópico. El intervalo de rugosidad dado en los archivos es 30–75 µm (según datos de pintura anticorrosiva alquídica GB/T 25251-2010). La lógica de este intervalo es:
- Límite inferior 30 µm para garantizar anclaje: el espesor de película seca de la imprimación anticorrosiva suele estar en decenas a cientos de micras; si la rugosidad es muy baja (por ejemplo solo 10–15 µm), el anclaje mecánico de la película con el sustrato es insuficiente y la adherencia disminuye notablemente.
- Límite superior 75 µm para evitar falta de cubrimiento y atrapamiento de aire: cuando la rugosidad es excesiva, los picos del granallado pueden penetrar el espesor de diseño y ”exponer el hierro”, y en los valles se puede atrapar aire fácilmente formando poros o ampollas, convirtiéndose en punto de partida de corrosión.
- Compatibilidad con el espesor de película: generalmente la imprimación anticorrosiva en una sola capa tiene un espesor de 60–80 µm; la rugosidad de 30–75 µm justo hace que la película ”cubra” picos y valles, formando una barrera anticorrosiva continua y densa.
En campo se usan comúnmente bloques comparadores de rugosidad (como cinta de replicación según ISO 8503 + medidor de rugosidad) para determinar cualitativa o cuantitativamente si se encuentra en el intervalo de 30–75 µm.
3.2 Sa2.5 no es cuanto más alto mejor
Alguien cree erróneamente que ”cuanto más blanco se granalla mejor”, pero en realidad Sa3 (grado blanco, brillo metálico uniforme en toda la superficie) aunque es el más exhaustivo, eleva considerablemente costo, plazo y consumo de abrasivo, y para la mayoría de los sistemas de pintura anticorrosiva no aporta un aumento de vida necesario. Salvo casos de interior de tanques, grado alimenticio o corrosión extrema (CX offshore), Sa2.5 es el mejor equilibrio entre rentabilidad y confiabilidad. Buscar ciegamente Sa3 solo encarece la construcción, sin prolongar multiplicadamente la vida de protección.
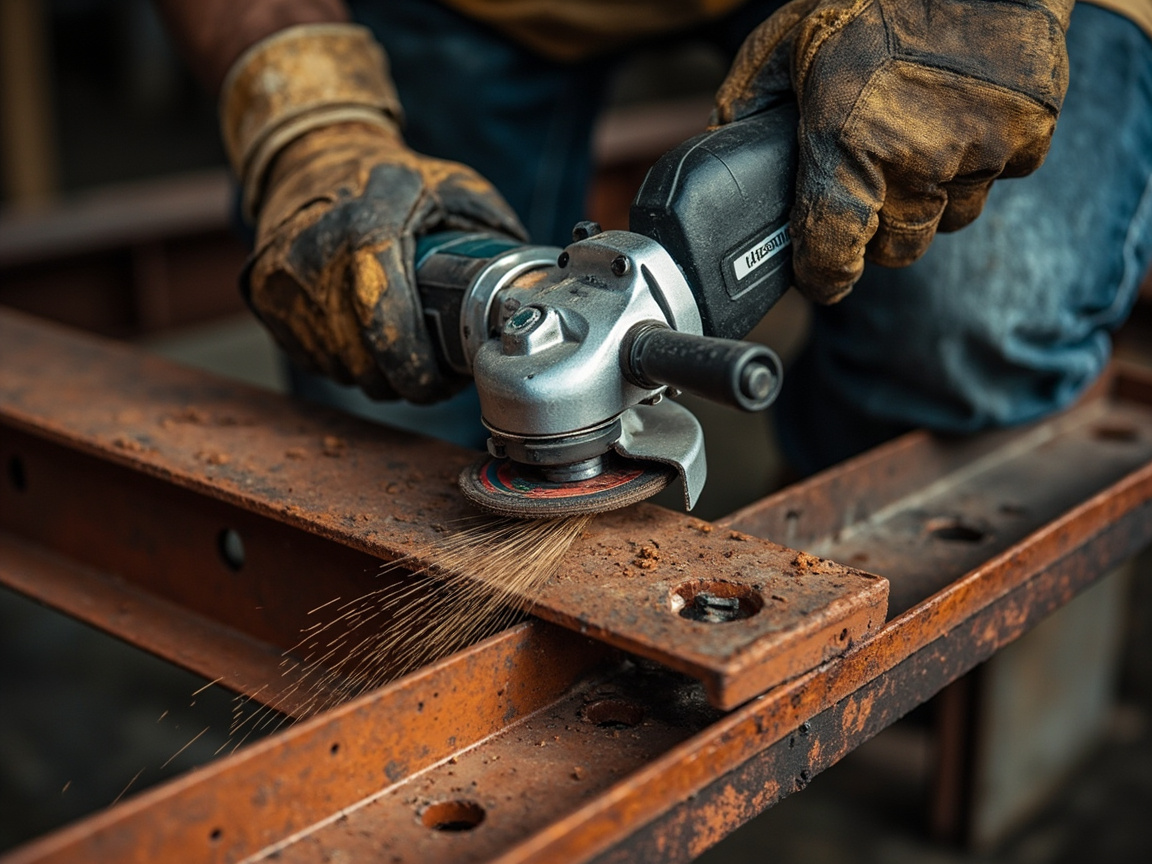
四、Herramienta motorizada St3: la ”limpieza manual exhaustiva” en mantenimiento de campo
St3 es el grado más alto en limpieza manual y con herramientas motorizadas (ISO 8501-1). Su requisito es: usar cepillos de alambre, ruedas de alambre rotativas, muelas, lijadoras eléctricas y otras herramientas para limpiar el acero a fondo hasta eliminar cascarilla suelta, aceites y partes sueltas de pintura vieja, y presentar el color base del metal, debiendo la superficie tener cierta rugosidad (provista por las marcas de lijado). La palabra clave es ”a fondo” — St2 solo requiere ”eliminar básicamente las capas sueltas, conservando la cascarilla fuertemente adherida”, mientras St3 exige mayor limpieza, más cercana al metal base.
En los archivos de investigación, el tratamiento de superficie de la pintura anticorrosiva alquídica permite explícitamente ”o herramienta motorizada St3“ (según GB/T 25251-2010), lo que indica que St3 es una alternativa disponible fuera de Sa2.5, cuando en campo no hay condiciones para granallar.
4.1 Límites de capacidad de St3
Debe reconocerse con claridad el límite de St3: la limpieza con herramientas motorizadas no puede como el granallado desprender en placa la cascarilla fuertemente adherida, solo puede tratar hasta ”en el rango visible no hay óxido suelto ni suciedad evidentes”. Por lo tanto:
- St3 es aplicable a campos de mantenimiento con corrosión leve, cascarilla básicamente intacta o donde no se puede parar la producción para granallar;
- La adherencia y durabilidad de St3 son significativamente menores que Sa2.5, correspondiendo generalmente a grados de corrosión más bajos (como C2–C3 de ISO 12944);
- En corrosión grave (C4 o superior) o ambiente sumergido, St3 no debe ser la opción principal, debe granallarse a Sa2.5 o superior.
五、Selección de tratamiento de superficie según diferentes condiciones de trabajo
El tratamiento de superficie para pintura anticorrosiva no tiene una respuesta de ”talla única”, el núcleo es ver si la condición de trabajo es obra nuevao mantenimiento, así como el estado actual del sustrato.
5.1 Acero estructural nuevo: priorizar Sa2.5
El acero de nuevas naves industriales, puentes y tanques de almacenamiento suele presentar, al salir de fábrica, costras de laminación por oxidación. Si estas costras están firmemente adheridas al sustrato, antes del granallado pueden proteger el acero a corto plazo; pero si el recubrimiento falla, las grietas bajo la costra se convierten en focos de corrosión. Por ello, la mejor práctica en proyectos nuevos es:
- Instalar una cámara de granallado en taller o planta, granallar toda la superficie a Sa2.5, con rugosidad controlada entre 30–75 µm;
- Aplicar inmediatamente tras el granallado una imprimación de taller (como imprimación epoxi de taller) para prevenir la oxidación secundaria;
- Ejecutar posteriormente el sistema "imprimación — capa intermedia — capa de acabado".
En condiciones nuevas se dispone de equipo de granallado (hay equipo, se puede parar la producción, se pueden izarse piezas), por lo que Sa2.5 es la respuesta estándar, sin necesidad de conformarse con St3.
5.2 Mantenimiento / sitio con pintura antigua: lijar a St3 pintura antigua del mismo tipo
Equipos, tuberías y estructuras de acero en servicio, al hacer mantenimiento, a menudo no pueden parar producción ni trasladarse a una cámara de granallado; entonces se recurre a la limpieza con herramientas motorizadas St3, siguiendo el principio de "lijar pintura antigua del mismo tipo":
- Si el recubrimiento original es sistema alquídico y aún adhiere bien, en el mantenimiento se limpian las zonas dañadas y con óxido hasta St3, y se repinta con pintura anticorrosiva y de acabado alquídica del mismo tipo, evitando incompatibilidades entre pinturas distintas que causen levantamiento o arrugas;
- Si el recubrimiento original ha fallado en gran superficie, hay que ampliar la limpieza hasta Sa2.5 (si las condiciones lo permiten) y replantear el sistema;
- "Mismo tipo" es clave: aplicar directamente sobre pintura alquídica antigua una pintura bicomponente de fuerte disolvente puede fallar por hinchamiento del sustrato viejo; en mantenimiento se prioriza un producto compatible con el sistema original.
Según la definición St3 de ISO 8501-1, el lijado de mantenimiento de pintura antigua debe "eliminar completamente la pintura suelta y el óxido, exponer el sustrato metálico y presentar rugosidad", que es precisamente la aplicación típica de St3 en sitios de mantenimiento.
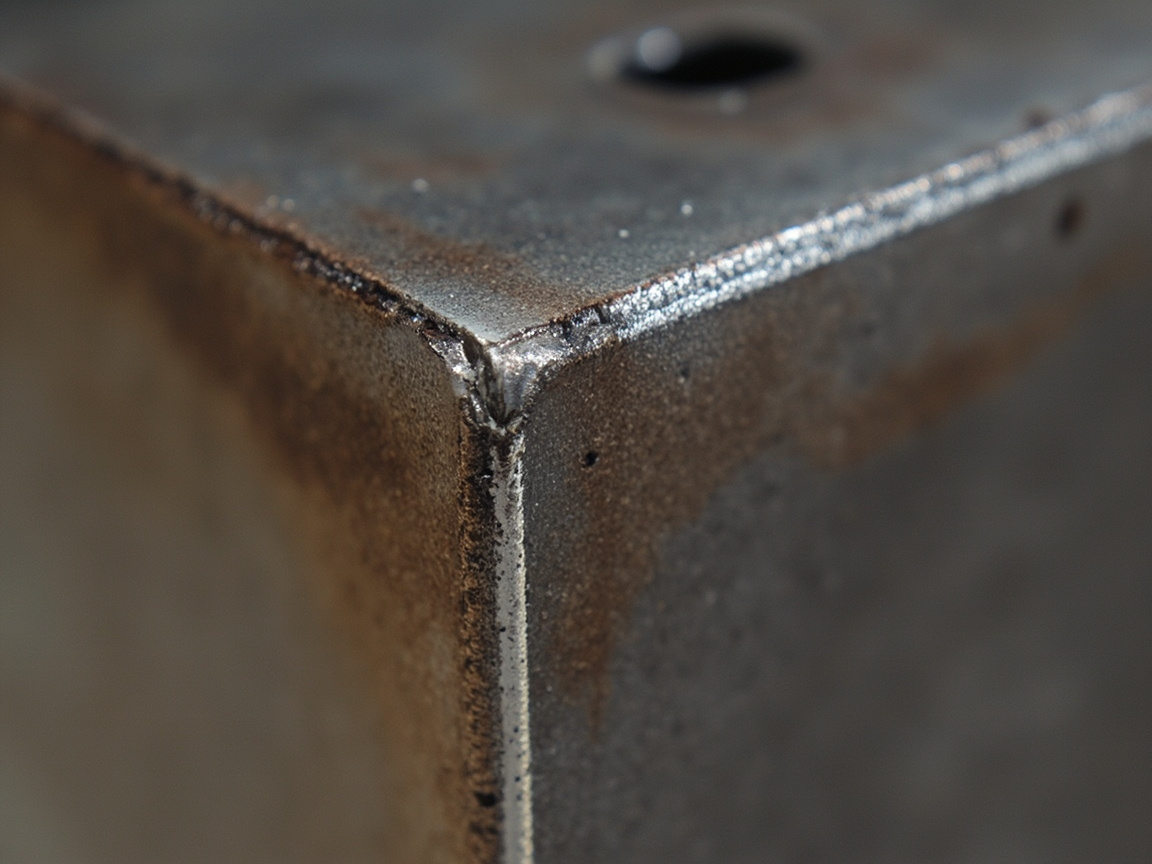
5.3 Zonas quemadas por soldadura: tratamiento local St3
En obras nuevas o de mantenimiento, las soldaduras y zonas afectadas térmicamente suelen presentar por el calor de soldadura costras de oxidación por quemadura, salpicaduras y decoloración; estas zonas son puntos débiles de corrosión temprana. Principio de tratamiento:
- Tras soldar, retirar primero la escoria y eliminar salpicaduras;
- En la decoloración por quemadura y zonas cercanas con óxido, lijar con herramientas motorizadas hasta St3, y si es necesario granallar localmente hasta Sa2.5;
- Aplicar luego imprimación anticorrosiva, asegurando que el espesor de película en la soldadura no sea menor que en zonas planas.
El tratamiento St3 de zonas quemadas por soldadura, aunque local, decide directamente la durabilidad de toda la soldadura y no debe omitirse. Los requisitos de sistemas de productos como Jotun en sus archivos también enfatizan universalmente "soldaduras, bordes y superficies de corte requieren lijado adicional", que en esencia es limpieza local de nivel St3.
VI. Relación entre Sa2.5 de pintura anticorrosiva y Sa2.5 de revestimiento industrial
Los lectores suelen preguntar: ¿el Sa2.5 que menciona la pintura anticorrosiva y el Sa2.5 que mencionan los revestimientos industriales de protección (como pinturas epoxi, de poliuretano) son lo mismo? La respuesta es la misma norma, el mismo nivel, solo difieren en escenario de aplicación.
Según ISO 8501-1, la definición de Sa2.5 es uniforme y no cambia por el tipo de pintura. La diferencia está en:
- Pintura anticorrosiva (como pintura anticorrosiva alquídica GB/T 25251-2010) toma Sa2.5 directamente como premisa de aplicación, con rugosidad de sistema 30–75 µm;
- Revestimiento industrial (como Jotacote Universal N10 de Jotun) también recomienda Sa2.5 (ISO 8501-1), y su requisito de tratamiento superficial indica "acero al carbono St 2 (mínimo) / Sa 2½ (recomendado)";
- En el sistema ISO 12944-2018, Sa2.5 es el umbral general de limpieza por proyección para revestimientos protectores de acero estructural en grados de corrosión C2–C5; ya sea imprimación rica en zinc, capa intermedia epoxi o capa de acabado de poliuretano, todos se basan en un sustrato Sa2.5.
En otras palabras, el Sa2.5 de pintura anticorrosiva es parte del sistema Sa2.5 de revestimiento industrial. La imprimación anticorrosiva, como primera capa del sistema "imprimación — intermedia — acabado", suele exigir el tratamiento superficial más estricto, pues decide directamente la adherencia de todo el sistema al sustrato. Entendiendo esto, no se tomará como experiencia "la pintura anticorrosiva solo necesita un lijado rápido".
VII. Tabla comparativa de niveles de tratamiento superficial (núcleo)
Reunir los niveles anteriores en una tabla que compare definición, efecto alcanzable, rugosidad típica y escenario de aplicación, para facilitar la selección in situ.
| Nivel | Fuente normativa | Método de limpieza | Efecto alcanzable | Rugosidad típica | Escenario de aplicación |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Proyección ligera | Solo elimina impurezas sueltas, deja gran costra y óxido | Baja | Casi no usado en anticorrosión |
| Sa 2 | ISO 8501-1 | Proyección | Mayor parte de costra, óxido y pintura vieja eliminados, permite leve decoloración | Media | Imprimación de protección general (baja corrosión) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Proyección total | Nivel casi blanco, solo queda leve mancha de color | 30–75 µm | Imprimación anticorrosiva, recomendación general para revestimiento industrial (C2–C5) |
| Sa 3 | ISO 8501-1 | Proyección a blanco | Brillo metálico uniforme total, sin impureza visible alguna | Alta | Interior de tanques, grado alimentario, extremo (CX) |
| St 2 | ISO 8501-1 | Manual / motorizada | Elimina básicamente capa suelta, conserva costra adherida | Baja | Mínimo, ambiente leve |
| St 3 | ISO 8501-1 | Herramienta motorizada | Limpieza total hasta sustrato metálico, con rugosidad | Media-baja | Sitio de mantenimiento, lijado de pintura vieja mismo tipo, zonas quemadas por soldadura (C2–C3) |
El sentido de esta tabla es: cuando en planos o normas veas "tratamiento superficial Sa2.5", debes asociar de inmediato "rugosidad 30–75 µm + equipo de granallado + criterio visual casi blanco" como requisito integral, no simplemente entenderlo como "quitar el óxido".
VIII. Mecanismo de tratamiento superficial y adherencia
¿Por qué Sa2.5 adhiere mucho mejor que St3? Desde el mecanismo, hay dos vías:
- Anclaje mecánico: el perfil de 30–75 µm del granallado actúa como infinidad de microganchos; la película de pintura al curar se incrusta, formando fuerte unión mecánica. Las marcas de St3 con herramienta motorizada son más superficiales e irregulares, con anclaje naturalmente menor.
- Limpieza de interfaz: Sa2.5 elimina costra, óxido y sales solubles, exponiendo superficie metálica activa que favorece la adsorción de grupos polares de la pintura; St3 suele dejar costra adherida y sales, existiendo "capa límite débil" en la interfaz que se despega con humedad.
Además, las sales solubles residuales (como cloruros) absorben humedad y destruyen la adherencia, por lo que tras el granallado a veces se hace detección de sales (método Bresle), eslabón a menudo ignorado pero crucial en el sistema Sa2.5. En acero estructural en ambiente marino o de alta niebla salina cerca de plantas químicas, el control de sales es tan importante como Sa2.5.
IX. Soluciones y limitaciones factibles in situ
La selección de nivel no solo mira el ideal técnico, sino las condiciones del sitio. Restricciones y respuestas comunes:
- Sin equipo de granallado / imposible parar producción: solo vía St3 con herramienta motorizada, aceptando menor durabilidad, para ambiente leve C2–C3 o reparación temporal.
- Espacio confinado / equipo en servicio: el granallado genera mucho polvo y dificulta recuperar abrasivo; suele cambiarse a St3 o granallado local + equipo de vacío.
- Pintura antigua con plomo / pigmentos nocivos: el lijado con herramienta motorizada genera polvo tóxico; requiere lijado húmedo o de vacío con protección, prohibido lijado en seco con dispersión.
- Forma compleja / soldaduras en rincones: el granallado no alcanza ángulos ciegos; complementar con herramienta motorizada hasta St3, luego pintar todo.
- Temperatura y humedad / punto de rocío: sea Sa o St, antes de pintar tras tratamiento hay que controlar punto de rocío (temp. sustrato ≥ 3℃ sobre punto de rocío), humedad relativa (usual ≤ 85%) y temperatura (5–35℃), si no la oxidación reaparece antes de pintar.
Se ve que St3 no es "hacer a medias", sino solución factible bajo condiciones del sitio; pero su uso debe tener claro el grado de corrosión esperado y plan de ciclo de mantenimiento, no un vago "lijado rápido".
X. Inspección de calidad: no solo a ojo
Un tratamiento superficial calificado debe ser inspeccionable y aceptable; se sugiere incluir los siguientes medios en la entrega y acta de recepción:
- Evaluación visual:Compare con las fotografías estándar según ISO 8501-1 para confirmar el grado Sa/St;
- Rugosidad: utilice cinta de replicación + medidor de rugosidad o bloques de comparación para confirmar que se encuentra en 30–75 µm (para sistema de imprimación anticorrosión);
- Sales: detecte las sales solubles mediante el método de parche Bresle; si supera el límite, es necesario limpiar o enjuagar de nuevo;
- Grado de polvo: método de cinta de presión ISO 8502-3 para confirmar que la superficie no tiene polvo suelto;
- Monitoreo del tiempo de retorno de óxido: el intervalo desde el granallado hasta la aplicación de la imprimación debe ser lo más corto posible; si se excede, es necesario volver a inspeccionar.
Redactar esto como elementos de aceptación puede evitar disputas por "parece que está bien, pero se oxida a los seis meses".
XI. Errores comunes en el tratamiento de superficies
Error 1: Usar St3 como si fuera Sa2.5. En entornos de corrosión grave, usar lijado con herramientas motorizadas en lugar de granallado reduce enormemente la adherencia y la vida útil.
Error 2: Solo eliminar el óxido sin controlar la rugosidad. Granallado excesivo o insuficiente, el perfil de anclaje no está en 30–75 µm, lo que causa falta de cubrimiento o falta de adherencia.
Error 3: No pintar mucho tiempo después del granallado. En ambientes de alta humedad, el óxido reaparece en pocas horas, perdiéndose todo el trabajo previo; es necesario usar imprimación de taller o controlar el intervalo.
Error 4: Ignorar las sales solubles. En estructuras de acero costeras o de plantas químicas, solo se granalla sin medir sales; la retención de iones cloruro provoca ampollas tempranas.
Error 5: Aplicar pintura de fuerte disolvente sobre pintura vieja al azar. Sin seguir el principio de "mismo tipo", aplicar pintura de dos componentes de fuerte disolvente sobre capa vieja de pintura alquídica causa levantamiento y arrugas.
Error 6: No tratar las salpicaduras de soldadura. Los puntos de salpicadura de escoria se convierten en fuentes de corrosión, provocando fallo prematuro de toda la soldadura.
XII. Recomendaciones de compatibilidad con los nuevos materiales de Kexin
Kexin New Materials (kexinMaterials) enfatiza el principio de "el grado de tratamiento de superficie primero" en el diseño de imprimaciones anticorrosión y sistemas de protección industrial: ya sea que elija pintura alquídica anticorrosión o un sistema a base de agua/epoxi anticorrosión, en el documento de compatibilidad especificaremos claramente Sa2.5 recomendado (rugosidad 30–75 µm), así como el límite de limpieza con herramientas motorizadas St3 para escenarios de mantenimiento. El beneficio es que el usuario, al recibir el revestimiento, también obtiene el estándar claro de "hasta qué nivel debe tratarse el sustrato", en lugar de probar por experiencia.
Para proyectos nuevos, recomendamos avanzar con el proceso de taller "granallado Sa2.5 + imprimación de taller + sistema principal anticorrosión"; para el mantenimiento de equipos en servicio, se ejecuta el plan in situ de "lijado al mismo tipo de pintura vieja hasta St3 + granallado parcial de repuesto + repintado compatible". Debe informar al equipo técnico los tres datos: "grado de corrosión (C2–C5 de ISO 12944), si se puede parar la producción, sistema de pintura vieja existente", para que proporcionemos tratamiento de superficie y compatibilidad de revestimiento específicos, en lugar de recomendar una pintura anticorrosión genérica.
Además, la calidad del tratamiento de superficie también afecta la adherencia de los sistemas a base de agua: ya sea pintura anticorrosión a base de disolvente o a base de agua, el grado de sustrato es el requisito previo. Sobre las diferencias de adherencia entre pintura a base de agua y pintura de aceite, puede consultar Comparación de adherencia entre pintura a base de agua y pintura de aceite; y los requisitos especiales de temperatura, humedad y secado/curado para la aplicación de pintura a base de agua se explican sistemáticamente en Secado y curado de pintura a base de agua. Para escenarios de renovación que cambian a sistema a base de agua sobre pintura alquídica vieja, también puede leer Repintado con pintura a base de agua sobre pintura de aceite, donde hay guías operativas más concretas sobre tratamiento de capa vieja y pruebas de compatibilidad.
XIII. Incluir el tratamiento de superficie en normas y entregas
Por último, recomendaciones prácticas para personal de ingeniería y compras:
- En el documento técnico de compra de revestimientos, establezca como cláusulas obligatorias "grado de tratamiento de superficie Sa2.5 (ISO 8501-1), rugosidad 30–75 µm, punto de rocío 3℃ por encima, humedad relativa ≤ 85%";
- En proyectos de mantenimiento, indique por separado los requisitos de "lijado al mismo tipo de pintura vieja St3, lijado parcial St3 en zonas quemadas por soldadura";
- La aceptación se controle con inspección visual + rugosidad + sales, y se conserven registros;
- Presupueste y programe el tratamiento de superficie como partida independiente, para evitar que se comprima por hábito.
El tratamiento de superficie parece "un trabajo grueso antes de empezar", pero en realidad es la base técnica de todo el sistema anticorrosión. Si se hace bien esta etapa, la pintura anticorrosión podrá cumplir su vida de protección esperada.
XIV. Matriz de grados de corrosión ISO 12944 y tratamiento de superficie
Relacionar el grado de tratamiento de superficie con el entorno de corrosión es el paso más útil en el diseño de compatibilidad. Según ISO 12944-2018, los entornos de corrosión del acero se dividen de menor a mayor en C2 (bajo), C3 (medio), C4 (alto), C5 (muy alto) y CX (extremo, offshore), además de entornos de inmersión Im1–Im3. Diferentes grados tienen distintos umbrales mínimos de tratamiento de superficie, lo que determina directamente cuánto durará el sistema de pintura anticorrosión:
- C2–C3 (corrosión baja a media, como interiores secos, atmósfera urbana común): admite limpieza con herramientas motorizadas St3, correspondiente a sistemas de protección ligera como pintura alquídica anticorrosión, lo más usado en mantenimiento in situ;
- C4 (corrosión alta, como atmósfera industrial, plantas costeras): se recomienda granallado Sa2.5, rugosidad 30–75 µm, con imprimación epoxi o a base de agua anticorrosión, para asegurar durabilidad a medio y largo plazo;
- C5–CX (muy alto a extremo, como plataformas offshore, plantas químicas, zonas de salitre): debe ser Sa2.5 o incluso Sa3 local, con imprimación rica en zinc y sistema multicapa "imprimación—intermedia—acabado", no se puede esperar que una sola pintura anticorrosión aguante.
La revelación clave de esta matriz es: el grado de tratamiento de superficie nunca es un indicador aislado, sino un parámetro de sistema vinculado a "entorno de corrosión + compatibilidad de revestimiento + vida de diseño (baja L, media M, alta H, muy alta VH de ISO 12944)". En el documento de compatibilidad, deben escribirse juntos el grado de corrosión, la vida esperada y el grado Sa/St, para eliminar la arbitrariedad de "elegir grado por intuición" in situ. Los archivos de investigación confirman esto: Jotun Barrier 80 UHS alcanza vida "muy alta (VH)" bajo C5, y su premisa es precisamente una base granallada calificada y la compatibilidad adecuada con rica en zinc. En otras palabras, si se elige mal el grado, por cara que sea la pintura anticorrosión no se recupera.
Preguntas frecuentes
1. ¿En qué difieren realmente Sa2.5 y St3 en el tratamiento de superficie para pintura anticorrosión?
Sa2.5 es limpiar el acero mediante granallado hasta "casi blanco", sin óxido ni cascarilla visibles, y crear perfil de anclaje de 30–75 µm; St3 es limpiar "a fondo" hasta la base metálica con herramientas motorizadas (amoladora angular, cepillo de alambre, etc.), pero no puede desprender toda la cascarilla adherida, y la rugosidad es más superficial. La adherencia y durabilidad difieren por varias veces: Sa2.5 sirve para anticorrosión pesada, St3 para mantenimiento y entornos leves.
2. ¿Por qué la rugosidad del granallado para pintura anticorrosión debe controlarse en 30–75 µm?
Según datos de pintura alquídica anticorrosión GB/T 25251-2010, el intervalo de rugosidad del sistema es 30–75 µm. El límite inferior garantiza la fuerza de anclaje mecánico del bloqueo de la película; el superior evita exposición de hierro en picos y acumulación de aire en valles que formen poros. Se combina con espesor de película simple de imprimación (normalmente 60–80 µm) para formar barrera continua y densa.
3. ¿Debe usarse obligatoriamente granallado Sa2.5 en estructuras de acero nuevas?
Si hay condiciones de granallado (equipo, parada de producción, capacidad de izaje), Sa2.5 es la respuesta estándar y también el grado recomendado general para imprimaciones como pintura alquídica anticorrosión, pintura epoxi anticorrosión (ISO 8501-1). Solo en mantenimiento in situ sin posibilidad de granallado se recurre a limpieza con herramientas motorizadas St3.
4. ¿Por qué en el mantenimiento de pintura vieja se debe "lijado al mismo tipo St3"?
Si en mantenimiento se aplica a ciegas pintura de dos componentes de fuerte disolvente, puede causar levantamiento por hinchamiento del disolvente en la capa vieja. Seguir el principio de "mismo tipo de pintura vieja", aplicar pintura alquídica anticorrosión del mismo tipo sobre capa vieja alquídica y lijar con herramientas motorizadas hasta St3 evita problemas de incompatibilidad, y es la práctica segura para mantenimiento in situ.
5. ¿Cómo tratar las zonas quemadas por soldadura?
La zona afectada térmicamente de la soldadura suele generar cascarilla oxidada por quemadura, salpicaduras y decoloración, siendo punto de alta incidencia de corrosión temprana. Primero retire salpicaduras de escoria, luego lije con herramientas motorizadas hasta St3 (si es necesario, granallado parcial hasta Sa2.5), y aplique imprimación anticorrosión, asegurando espesor de película en soldadura no menor que en zonas planas.
6. ¿Es el mismo estándar Sa2.5 de pintura anticorrosión y Sa2.5 de pintura industrial?
Es el mismo estándar (ISO 8501-1), definición uniforme, no cambia según tipo de pintura. El Sa2.5 de imprimación anticorrosión es parte del sistema de revestimiento protector industrial (ISO 12944-2018), como primera capa del sistema "imprimación—intermedia—acabado", y suele tener el requisito de tratamiento de superficie más estricto.
7. ¿Cuánto tiempo después del granallado debe pintarse la imprimación?
Lo más corto posible, para evitar retorno de óxido. En alta humedad puede oxidar en pocas horas, por eso tras granallado se suele usar imprimación de taller, o controlar estrictamente el intervalo y reinspeccionar. Antes de pintar también debe controlarse punto de rocío (temperatura de sustrato 3℃ sobre el punto de rocío) y humedad relativa (normalmente ≤ 85%).
8. ¿Puede usarse herramienta motorizada St3 en entorno de corrosión grave?
No se recomienda. St3 no desprende totalmente la cascarilla adherida, y adherencia y durabilidad son claramente inferiores a Sa2.5, normalmente corresponde a entorno leve C2–C3 de ISO 12944. En C4 o superior o inmersión debe granallarse a Sa2.5 o más.
9. ¿Debe detectarse también la sal soluble en el tratamiento de superficie?
Es muy necesario en entornos de alta salinidad como costa o alrededor de plantas químicas. Los iones cloruro residuales absorben humedad y destruyen la adherencia; se usa comúnmente método de parche Bresle, si excede hay que limpiar o enjuagar de nuevo. El control de sales es tan importante como Sa2.5.
10. ¿Cómo aceptar si el tratamiento de superficie es calificado?
Se recomienda inspección visual (fotografías estándar ISO 8501-1) para confirmar grado Sa/St, medidor de rugosidad para confirmar 30–75 µm, método Bresle para sales, método de cinta de presión ISO 8502-3 para polvo, y escribir estos puntos en el acta de aceptación conservando registros.
Lectura adicional
- Comparación de la adherencia entre revestimiento a base de agua y pintura de aceite:desde el mecanismo de interfaz hasta las diferencias medidas, comprenda el requisito común del nivel de tratamiento de superficie para la adherencia de diferentes tipos de pintura.
- Repintado con revestimiento a base de agua sobre pintura de aceite:guía operativa de tratamiento de la capa antigua y pruebas de compatibilidad para renovar superficies de pintura alquídica vieja a un sistema a base de agua, en concordancia con el escenario de mantenimiento St3 de este artículo.
- Pintura de poliuretano para madera (pintura PU para madera):observación del revestimiento protector para madera en escenarios de aplicación cruzados, que forma con la anticorrosión de acero estructural de este artículo una referencia complementaria "metal—madera" (lectura relacionada).