Introducción: Tuberías de gas natural — el recubrimiento debe "prevenir la corrosión" y también "ayudar a ahorrar gas"
En los costos operativos de los gasoductos de larga distancia, más del 60% corresponde al consumo energético de los compresores (para impulsar el gas y vencer la resistencia de la pared interna de la tubería). Por cada reducción de 5 μm en la rugosidad superficial de la pared (Ra), la resistencia al transporte de gas disminuye aproximadamente un 5%-8%, y el consumo energético de los compresores se reduce un 3%-5%. Para gasoductos de miles de kilómetros, esto puede ahorrar anualmente entre varios millones y decenas de millones de yuanes en costos energéticos. El recubrimiento interno líquido epoxi sin solvente (100% VS / una sola capa DFT > 65 μm) reduce la rugosidad de la pared interna del tubo de acero desnudo de Ra 30-60 μm a <5 μm, y al mismo tiempo proporciona protección anticorrosiva a largo plazo en entornos corrosivos de 60-80 °C, combinando la doble función de reducción de resistencia y protección anticorrosiva.
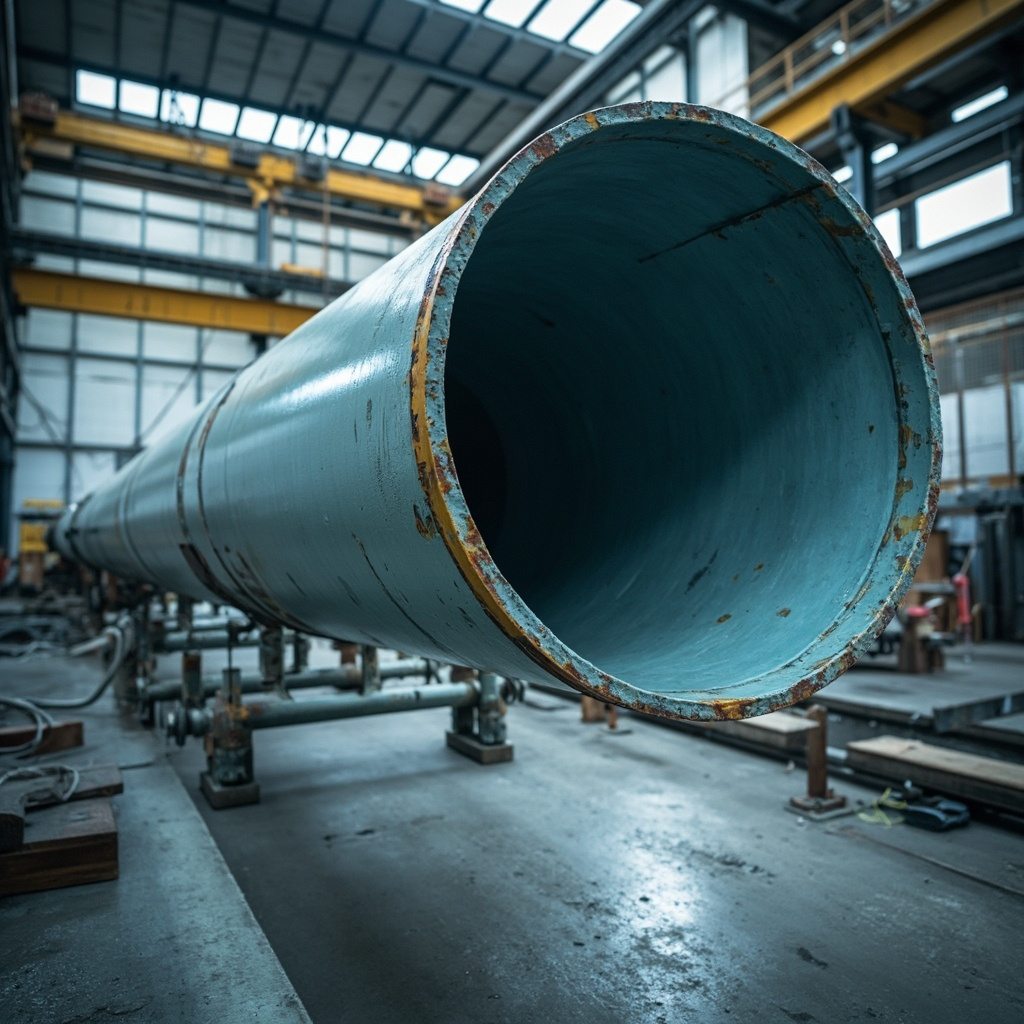
I. Indicadores clave de rendimiento del recubrimiento interno de tuberías (norma API RP 5L2)
| Indicador de rendimiento | Requisito estándar (API RP 5L2) | Valor típico medido de epoxi sin solvente | Método de ensayo |
|---|---|---|---|
| Espesor de película seca (DFT) | >65μm (una sola capa) | 80-120μm | Medidor de espesor de película seca (especial para interior de tubería) |
| Rugosidad superficial (Ra) | <5μm (requisito de reducción de arrastre) | 2-4μm | Perfilómetro de aguja de contacto |
| Adherencia (método de tracción) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Poros | 0 (cero poros) | 0 | Chispa de alto voltaje (1500V/65μm DFT) |
| Resistencia a la niebla salina (ASTM B117) | >500h (cruz de corte) | >1500h | ASTM B117 + clasificación ISO 4628 |
II. Resumen comparativo de parámetros técnicos
| Indicador técnico | Requisito estándar | Nivel de alta calidad | Método de detección |
|---|---|---|---|
| Adherencia | ≥3MPa | ≥5MPa | Método de tracción ISO 4624 |
| Resistencia a la niebla salina | ≥500h | ≥1000h | ASTM B117 |
| Resistencia a la intemperie (QUV) | ≥1000h retención de brillo >50% | ≥3000h retención de brillo >80% | ISO 16474-3 |
| Contenido de VOC | Cumple con estándar GB | 50% por debajo del límite | GB/T 23985 |
| Ventana de aplicación | 5-35°C | -10~40°C (rango amplio de temperatura) | Condiciones recomendadas en TDS |

II. Proceso de aplicación por pulverización APCA
El rociado del revestimiento interno de tuberías utiliza el proceso APCA (Airless Plural Component Application/Aplicación sin aire de dos componentes a alta presión)——(1) la pintura base y el agente de curado permanecen separados antes de entrar en la pistola de rociado——se transportan a través de dos líneas de calentamiento independientes hasta la parte frontal de la pistola (cada línea a 50-60°C para reducir la viscosidad); (2) se mezclan instantáneamente en la cámara de mezcla de la pistola en proporción 1:1 (o según la fórmula); (3) el rociador rotativo (Rotary Spray Nozzle) gira a 3000-8000 rpm——aplicando uniformemente el recubrimiento en la pared interna de la tubería; (4) el rociador avanza a velocidad constante de 0.3-1 m/s a lo largo del eje de la tubería. Para tuberías de gran diámetro Ø500-1420 mm, se utiliza un robot rastreador de rociado de tuberías (Crawler)——el robot incorpora iluminación + cámara + rociador——el operador lo controla de forma remota desde fuera de la boca de la tubería.
La aplicación del revestimiento interno de la tubería debe completarse en la línea de fabricación de tubos de la fábrica (prefabricación en fábrica) — es casi imposible aplicar el revestimiento interno a las tuberías ya soldadas in situ (en campo). Por lo tanto, la zona de soldadura de la tubería (Field Joint) es el "tragaluz" del revestimiento interno que no puede recibir protección del revestimiento interno — es necesario compensar mediante el revestimiento externo y la protección catódica.
Profundización técnica: método de optimización sistemática de parámetros de proceso (DOE, diseño de experimentos)
La optimización del proceso de producción de pinturas no debe depender del "método de prueba y error", sino adoptar el diseño experimental DOE como método científico. Tomando como ejemplo el proceso de dispersión: los factores que afectan la calidad (velocidad lineal/tiempo/tasa de carga/temperatura), 4 factores con 3 niveles cada uno, requieren 81 experimentos en un factorial completo; el DOE utiliza experimentos ortogonales L9 (9 veces) o método de superficie de respuesta (27 veces) para reducir drásticamente el número de experimentos, y al mismo tiempo obtiene los efectos principales e interacciones de cada factor. Por ejemplo, se descubre que "la interacción velocidad lineal × tiempo es significativa": alta velocidad lineal + tiempo corto y baja velocidad lineal + tiempo largo pueden lograr el mismo efecto de dispersión, pero el primero ahorra más del 20% de energía.
En el análisis DOE, la interpretación del valor P: P95% de confianza). El DOE genera como resultado final un conjunto de modelos predictivos (ecuaciones de regresión polinómica) — introducir velocidad de línea / tiempo / temperatura → predecir finura / viscosidad / brillo — proporcionando a los ingenieros de formulación una herramienta de "optimización digital de formulaciones".
Práctica de la industria: de "el tacto del maestro experimentado" a "la estandarización de parámetros"
El desafío común de la industria de recubrimientos: cuando los maestros experimentados se jubilan, se llevan el "tacto" (resistencia de agitación / aplicación con espátula en placa de finura / observación visual del brillo de película húmeda) — los nuevos empleados no pueden replicarlo. Convertir el "tacto" en parámetros estándar cuantificables (1) resistencia de agitación → lectura de viscosímetro; (2) aplicación con espátula en placa de finura → lectura de placa de finura (μm); (3) brillo de película húmeda → medidor de brillo (valor GU). La "tarjeta de parámetros estándar" de cada proceso se coloca junto al equipo — los nuevos empleados operan según la "tarjeta" en lugar de "por intuición". La "estandarización de parámetros" es un paso clave para que una fábrica de recubrimientos pase de ser un "taller" a ser una "fábrica".
Preguntas frecuentes
Q1: ¿Cómo se cuantifica el efecto de ahorro de energía por reducción de resistencia del revestimiento interno de la tubería?Mediante el "Factor de Eficiencia de la Tubería (Efficiency Factor)" EF = volumen de gas transportado real / (volumen de gas transportado teórico de tubería lisa) × 100%. La tubería de acero desnuda sin revestimiento interno tiene EF≈92%-95%, tras el revestimiento interno EF≈98%-100%. Cada 1% de aumento en EF — para una tubería de transporte de gas de 1000 km / Ø1000 mm — ahorra anualmente entre 2 y 5 millones de yuanes en consumo de energía de compresores.
Q2: ¿Por qué se necesita calentar la epoxi sin solvente al rociarla dentro de las tuberías?La viscosidad de la epoxi sin solvente a temperatura ambiente es >5000 mPa·s — no se puede rociar por atomización. Al calentarla a 50-60 °C la viscosidad baja a <1000 mPa·s — se puede atomizar. Pero el calentamiento acorta el Pot Life — a 50 °C el Pot Life puede ser solo de 20-40 min frente a 2-4 h a temperatura ambiente — se debe usar el sistema de mezcla en línea APCA (se rocía inmediatamente después de mezclar / sin premezclar).
Q3: ¿Cómo afecta la desviación en la proporción de mezcla de APCA (como 1:0.9 o 1:1.1) al rendimiento del recubrimiento?¡Grave! Desviación en la proporción de pintura principal/endurecedor >5% — desequilibrio en la relación NCO/OH —> desviación del 10% → curado incompleto del recubrimiento (dureza↓/resistencia química↓) o sobrecurado (agrietamiento frágil). La bomba dosificadora del sistema APCA debe calibrarse diariamente — verificando la precisión de la proporción mediante el pesaje del peso real de salida de los dos componentes en 1 minuto.
Q4: ¿Cómo se realiza la inspección de calidad del recubrimiento interior de la tubería?(1) El robot de inspección de tuberías tipo oruga (Crawler/con sonda DFT + electrodo de detección de poros + cámara) recorre automáticamente el interior de la tubería a 0.2-0.5 m/s midiendo DFT y poros: se considera apto si >99% de la longitud total de la tubería cumple; (2) El DFT se mide cada 10 m; (3) La detección de poros se realiza en el 100% de la longitud total. El grado de automatización de la inspección de calidad del recubrimiento interior es mayor que el del revestimiento exterior (el exterior requiere inspección manual: tuberías grandes permiten entrada humana / tuberías pequeñas dependen de robots).
Q5: ¿Qué hacer si no se puede aplicar el recubrimiento interno en la junta de soldadura (Field Joint) de la tubería?La zona de la junta de soldadura tiene unos 200-300 mm de ancho — sin protección de recubrimiento interno — esta parte de la pared interna de la tubería queda expuesta. Dos estrategias de compensación: (1) usar tramos de tubería de junta fabricados con aleación resistente a la corrosión (CRA/acero inoxidable 316L) (tubo compuesto mecánicamente) — alto costo; (2) combinación de recubrimiento externo en la junta + protección catódica (CP) — la corriente de CP también genera efecto de protección catódica en la pared interna de la tubería en la junta — este es el esquema estándar para tuberías de transporte a larga distancia.
Q6: ¿El "pigging" (limpieza con dispositivos de inspección) de tuberías con revestimiento interno daña el revestimiento interno?Tiene un daño leve pero aceptable. El cepillo de alambre y la copa rascadora de poliuretano del pig (dispositivo de limpieza) causan una fricción a largo plazo sobre el revestimiento interno que reduce lentamente su espesor (aproximadamente 1-3 μm de reducción por cada 100 limpiezas con pig). La frecuencia de limpieza con pig de la tubería (1-4 veces al año / depende de la velocidad de deposición de impurezas en el tubo) tiene un impacto acumulativo sobre la vida útil del revestimiento, por lo que se debe reservar un margen de desgaste al diseñar el espesor del revestimiento.
Q7: ¿Cuáles son los requisitos de resistencia a la presión del recubrimiento para tuberías de gas natural a alta presión?El recubrimiento en sí no necesita soportar presión (la tubería de acero soporta la presión), pero el recubrimiento debe evitar la formación de burbujas (burbujeo por RGD) debido a la expansión del gas que escapa por los microporos del recubrimiento durante la descompresión rápida de gas (Rapid Gas Decompression) —este es el ensayo clave que distingue los recubrimientos internos para gas natural de los recubrimientos para tuberías de líquidos (ISO 23936-2/NORSOK M-710). La alta densidad de reticulación de la epoxi sin solvente presenta buena resistencia al RGD.
Q8: ¿Tiene algún significado funcional el "brillo" del revestimiento interno?Sí. Una superficie de revestimiento interno de alto brillo (>85GU/60°) es más lisa → el coeficiente de fricción entre el gas y la pared del tubo es menor → el efecto de reducción de arrastre es mejor. El brillo inicial del revestimiento interno y la retención del brillo tras el servicio son indicadores indirectos para medir la durabilidad de la reducción de arrastre.
Q9: ¿Cuál es la diferencia esencial en la formulación entre el recubrimiento interno de tubería y el recubrimiento externo de tubería (3PE/FBE)?El recubrimiento interno (epoxi líquido) — baja viscosidad (calentado a 50-60 °C) / el método de aplicación es por pulverización — se enfoca en la reducción de la fricción (lisura de la superficie) y la resistencia a la corrosión ácida por trazas de H₂S/CO₂ en el gas. El recubrimiento externo (3PE/FBE/polvo) — estado sólido / el método de aplicación es por extrusión o fusión de polvo — se enfoca en la resistencia mecánica a impactos (pedruscos en el relleno) y la resistencia a la corrosión del suelo/aguas subterráneas. Los requisitos de rendimiento del recubrimiento interno y externo difieren enormemente — las formulaciones no son intercambiables.
Q10: ¿Requisitos especiales de recubrimiento para tuberías de hidrógeno (Hydrogen Pipeline)?El hidrógeno, como la molécula más pequeña, presenta una permeabilidad y un riesgo de RGD muy superiores a los del gas natural. El recubrimiento interno de las tuberías de hidrógeno debe superar la prueba de RGD de ISO 23936-2 (atmósfera de hidrógeno/100 bar → despresurización rápida/10 ciclos/sin formación de ampollas). La tendencia a la formación de ampollas de los epoxis sin solvente estándar bajo RGD de hidrógeno es significativamente mayor que en el gas natural, por lo que se requiere una mejora de la formulación (mayor densidad de reticulación + menor porosidad).
Lecturas relacionadas
Resumen
El recubrimiento interno de tuberías de epoxi líquido sin solvente (API RP 5L2/DFT > 65 μm/Ra 20 años). El proceso de pulverización airless caliente bicomponente APCA es la tecnología central para el recubrimiento interno de tuberías. El recubrimiento interno de tuberías debe realizarse en la fábrica de fabricación de tubos; las juntas soldadas in situ no pueden recubrirse. Kexin New Materials proporciona a los clientes de tuberías una gama completa de productos de recubrimiento interno y externo para tuberías y soporte técnico de pulverización APCA.