Hacer que el revestimiento a base de agua mantenga estables a la vez "el color" y "el brillo" es el punto donde muchas fábricas de muebles fracasan más fácilmente, desde la muestra hasta la producción en masa. El sistema de base solvente se apoya en disolventes fuertes para homogeneizar pigmentos y resina y en un secado superficial rápido, por lo que la diferencia de color y el brillo son relativamente fáciles de controlar; en el sistema de base agua, el agua evapora lentamente y las partículas de emulsión y los tensioactivos participan en la formación de película, y con un descuido aparecen floatación y floración, diferencia de color entre piezas del mismo lote, y superficies mate con zonas brillantes y zonas oscuras. Este artículo parte de la lógica subyacente de la gestión del color y el control del brillo, desglosa respectivamente los puntos clave de estabilidad en sistema acuoso para pintura pigmentada, barniz con coloración transparente, mate y alto brillo, y ofrece una lista de control aplicable en fábrica.
Como proveedor de revestimientos que sirve a largo plazo a empresas de muebles y carpintería, KeXin New Material(kexinMaterials) ofrece una solución integral desde la pasta de color, la dispersión hasta el mateado para sistemas de tintorería y acabado transparente de revestimiento para madera a base de agua; muchos de los métodos de control de este artículo provienen también de la experiencia de su taller de tintorería en primera línea. En la etapa de selección se puede consultar primero nuestro sistema de productos de revestimiento para madera, y fijar la familia de productos correspondiente según los cuatro objetivos "pintura pigmentada / barniz / mate / alto brillo".
I. Por qué el tinturado en base agua es más difícil que en base solvente
Primero aclarar las dificultades, para así aplicar el remedio correcto:
- Evaporación lenta del agua y ventana de formación de película larga: las partículas de pigmento tienen más tiempo para "moverse" en la película húmeda, y son fácilmente empujadas a la superficie por el gradiente de tensión superficial (floatación) o se aglomeran (floración).
- Interferencia de emulsión y tensioactivos: el sistema acuoso contiene partículas de emulsión y diversos aditivos, y su interacción con pigmentos y dispersantes es compleja; si no se maneja bien, se produce floculación, engrosamiento de partículas y mal desarrollo del color.
- Amplificación de variables de aplicación: cada pequeño cambio en la proporción de dilución con agua, el espesor de película, la velocidad de secado y la tasa de absorción del sustrato hace saltar la diferencia de color ΔE y el brillo; los problemas "tapados" por el disolvente rápido en el sistema de base solvente se exponen en el sistema acuoso.
- Sensibilidad a las condiciones de comparación de color: la diferencia de color entre película húmeda y seca del revestimiento a base de agua (más claro y oscuro tras secar) es más evidente que en base solvente; si no se compara con fuente de luz uniforme y color de fondo estándar, es fácil que "se vea igual, pero al secar sea distinto".
En una frase: el tinturado en base agua no es simplemente "añadir pasta de color y mezclar", sino bloquear a la vez tres cosas: dispersión del pigmento, compatibilidad del sistema y parámetros de aplicación.
II. Base de la gestión del color: primero tener la regla, luego hablar de control
Sin cuantificación no hay estabilidad. La fábrica debe establecer al menos tres bases:
- Consenso de los tres elementos del color: matiz (H), saturación (C), luminosidad (L). Al comunicar, no digas solo "un poco más rojo", sino "matiz con tono amarillo 2 grados, luminosidad baja 3".
- Diferencia de color ΔE: usar un espectrofotómetro para dar valores; generalmente en muebles se requiere ΔΕ≤1.5 (difícil de distinguir a simple vista), y en control estricto se requiere ≤1.0. Primero fijar el umbral, luego hablar de "estabilidad".
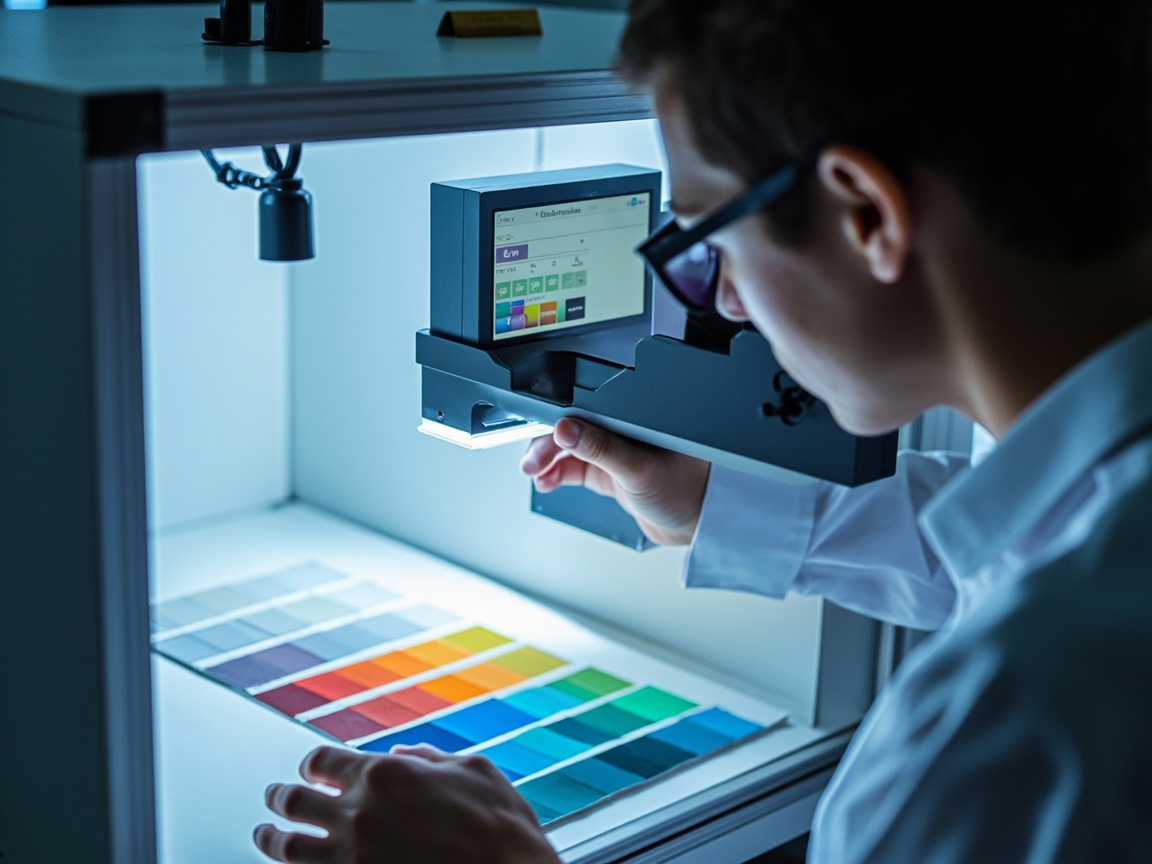
- Condiciones estándar de comparación de color: fuente de luz fija (como luz diurna D65, luz comercial TL84), ángulo de observación y fondo fijos (gris neutro), espesor de película y material base fijos. Una misma placa bajo luz amarilla y bajo luz diurna puede diferir en un tono de color; si las condiciones no son uniformes, toda "diferencia de color" es ruido.
III. Dispersión de pigmentos: la base del tinturado en base agua
Si el color es estable o no, siete décimas partes están en la dispersión. El núcleo de la dispersión acuosa es abrir los aglomerados de pigmento y estabilizarlos, evitando su re-floculación.
3.1 Dificultades de la dispersión acuosa
- Difícil humectación: la tensión superficial del agua es alta y difícil de humectar la superficie de pigmentos orgánicos, se necesita un humectante eficiente para "arrastrar el pigmento a la fase acuosa".
- Floculación y engrosamiento de partículas: si el tipo o dosis del dispersante no es correcta, la carga de las partículas de pigmento es inestable y la barrera estérica insuficiente, volverán a aglomerarse, manifestándose como color más oscuro, mal desarrollo del color y desviación de color tras almacenamiento.
- Floatación y floración: diferentes pigmentos (como blanco de titanio y rojo orgánico) tienen distinta densidad, tamaño de partícula y energía superficial, y migran a velocidades distintas durante la evaporación lenta, apareciendo estrías o desviación de color superficial en la película seca.
3.2 Dispersante y molienda
- Según el tipo de pigmento elegir dispersante polimérico (aniónico / no iónico / peine), y determinar la dosis mediante pruebas de desarrollo de color y almacenamiento en calor; no es cuanto más mejor.
- Usar molino de arena / molino de perlas para moler el pigmento a la fineza adecuada (generalmente ≤15–20 μm, colores oscuros y transparentes más fino); la fineza insuficiente causa directamente diferencia de color y brillo rugoso.
- El pH, el contenido no volátil y la compatibilidad de la pasta de color deben coincidir con la pintura base; la pasta de color comprada debe pasar una prueba de compatibilidad a pequeña escala, para evitar "la pasta es buena, pero al mezclarla se floración".
IV. Sistema de pasta de color: autotintar o usar la del fabricante
Las fábricas suelen tomar dos caminos:
| Ruta | Ventaja | Riesgo | Aplicación |
|---|---|---|---|
| Pintura pre-tintada por fabricante | Lote estable, comparación de color rápida, responsabilidad clara | Baja flexibilidad de cambio de color, cantidad mínima de pedido | Color fijo de gran volumen |
| Autotintado en fábrica (pintura base + pasta de color) | Flexibilidad de cambio de color, respuesta rápida de lotes pequeños | Depende de capacidad de dispersión y comparación de color | Personalizado, multicolor, lote pequeño |
| Pasta de color universal comprada | Bajo costo, gran variedad | Alto riesgo de compatibilidad con pintura base | Requiere verificación estricta |
Sugerencia: para color fijo de gran volumen usar pre-tintado del fabricante; para multicolor personalizado usar pintura base de lote pequeño + pasta de color especial verificada como compatible. Sea cual sea la ruta, la pasta de color debe archivarse (número de lote, fineza, referencia ΔE), logrando "rastreable al cambiar lote, comprobable al surgir problema".
V. Control de diferencia de color en pintura pigmentada
El color sólido (como blanco, gris, color Morandi) es el color de producción en masa más alto en fábricas de muebles; puntos clave de control:
- Base consistente: las piezas del mismo color deben tener el mismo material base, el mismo pretratamiento y la misma imprimación de sellado; de lo contrario, la diferencia de absorción de color del sustrato pasa directamente a la diferencia de color de la capa de acabado. Si el sellador acuoso no se hace bien, el pino y el roble pueden diferir en medio tono.
- Espesor de película consistente: la pintura pigmentada cubre según el espesor de película; una fluctuación de ±5 μm en el espesor de pulverizado puede hacer saltar la luminosidad. Usar pulverizado mixto/electrostático para reducir la varianza del espesor es más radical que ajustar la pasta de color.
- Dilución con agua constante: cada lote diluir con agua desionizada en la misma proporción y registrarlo; más agua → película fina → sube luminosidad, baja saturación, y seca más rápido favoreciendo floración.
- Referencia de comparación húmedo-seco: establecer placa de contraste "película húmeda — película seca estándar", y comparar el color según el valor espectrofotométrico de la película seca, evitando engañarse con la película húmeda.
- Retención de muestra por lote: dejar muestra de película seca estándar por lote; el lote siguiente compara contra "la película seca del lote anterior", no cada vez contra la carta de color de hace diez años.
VI. Barniz y coloración transparente: dejar ver la veta de madera y mantenerla estable
El barniz (pintura transparente) y la coloración transparente (efecto abierto / semiabierto que muestra la veta) son más exigentes en uniformidad, porque la veta del sustrato es en sí misma una variable.
- Coloración uniforme del sustrato: primero hacer blanqueado / corrección de color o tinte de fondo uniforme, para que el color de madera de distintas zonas converja; de lo contrario al aplicar el barniz queda "dos colores en una misma placa".
- Desarrollo de color de pasta transparente: el óxido de hierro transparente y los pigmentos orgánicos transparentes requieren buena dispersión para colorear uniformemente; la floculación se manifiesta de inmediato como floración.
- Brillo y amarilleo del barniz mismo: la resistencia al amarilleo y transparencia del barniz acuoso dependen de la resina (como sistema acrílico / de poliuretano); la sensación de transparencia y retención de color de la veta tras el acabado dependen de la selección de resina, no del tinturado.
- Compatibilidad entre capas: debe verificarse la compatibilidad de tinte de fondo — imprimación — capa de acabado, evitando que la fase solvente/agua de la capa de acabado "muerda" el color de la capa inferior.
Para efectos transparentes con alta exigencia de dureza y transparencia en la capa de acabado, puede referirse a la idea de acabado transparente de la pintura de poliuretano para madera (pintura PU para madera) para seleccionar el sistema de resina; para piezas planas transparentes que buscan eficiencia y ecología, también puede evaluar el revestimiento de curado UV para madera de acabado estable.
VII. Control de brillo: cómo estabilizar mate, semimate y alto brillo
El brillo lo decide la "planitud microsuperficial": cuanto más plano, más brillante; cuanto más rugoso, más mate. En el sistema acuoso, las claves que afectan la planitud superficial:
7.1 Principio del mateante
El mate se logra añadiendo mateante de sílice (método gas / precipitado), que se suspende en la superficie de la película creando rugosidad microsuperficial y dispersa la luz incidente reduciendo el brillo. Los puntos clave:
- Tamaño de partícula y porosidad: partícula gruesa matea fuerte pero tacto áspero y fácil sedimentación; partícula fina buen tacto pero matea débil. Elegir la gradación según el brillo objetivo.
- Dispersión y anti-sedimentación: el mateante sedimenta fácil, requiere aditivo anti-sedimento y cizalla adecuada, si no queda "arriba brillante abajo mate" y distinto brillo entre cubos.
- Recubribilidad:La adherencia al repintar la capa base con mucho mateante en polvo y la unión intercapas deben verificarse, para evitar floración y descamación al repintar superficies mate.</
7.2 Grados de brillo y aplicaciones típicas
| Brillo (ángulo 60°) | Tipo | Aplicación típica | Enfoque de control |
|---|---|---|---|
| ≥85 | Alto brillo | Piano, muebles de espejo de alta gama | Superficie extremadamente plana, sin piel de naranja ni partículas |
| 60–85 | Semimate / Satinado | Muebles modernos y minimalistas | Ajuste fino de mateante en polvo, espesor de película estable |
| 30–60 | Brillo huevo / Semimate suave | Dormitorio, muebles infantiles | Gradientado de polvo mate, prevención de sedimentación |
| ≤30 | Mate total | Estilo nórdico, efecto abierto | Mateado fuerte, equilibrio entre tacto y anti-sedimentación |
| ≤10 | Mate extremo / Táctil piel | Alta costura, superficies táctiles | Estructura mate especial + aditivo táctil |
7.3 Variables que afectan la uniformidad del brillo
- Espesor de película: Con la misma formulación mate, al aumentar el espesor de película → el brillo sube (el mateante en polvo queda "enterrado"), la fluctuación del espesor se convierte directamente en fluctuación del brillo.
- Velocidad de secado: Si la superficie seca muy rápido se forma costra y el interior no nivela → piel de naranja reduce el brillo y lo hace desigual; si es muy lento, nivela bien pero es fácilmente contaminado por polvo o perturbado secundariamente.
- Agua y aditivos: Exceso de agua altera la distribución resina/mateante en polvo; el agente nivelante o táctil mal añadido eleva el brillo en conjunto o genera niebla.
- Planeidad de la base: La planeidad del sustrato y de la imprimación se transmite directamente a la capa de acabado; si la base no es plana, por muy brillante que sea quedará mate en un sector.
八、Influencia cuantitativa de las variables de aplicación en la diferencia de color y el brillo
Se enumeran los variables de "mano temblorosa" más comunes en una tabla comparativa, para facilitar la resolución de fallas:
| Variable | Dirección de cambio | Influencia en el color | Influencia en el brillo |
|---|---|---|---|
| Proporción de agua | Aumento | Película fina → luminosidad sube, saturación baja | Generalmente baja el brillo, fácil floración |
| Espesor de película | Aumento | Cubrimiento aumenta, luminosidad baja levemente | Sube el brillo (mateante enterrado) |
| Velocidad de secado | Demasiado rápida | Fácil flotación de color y floración | Piel de naranja, brillo desigual |
| Humedad ambiental | Excesiva | Secado lento, riesgo de desviación de color | Pérdida de brillo superficial, blanqueamiento |
| Absorción de agua del sustrato | Desigual | Diferencia de color en mismo lote | Diferencia de brillo localizada |
| Distancia de pistola | Inestable | Fluctuación de espesor → diferencia de color | Fluctuación de brillo, piel de naranja |
Conclusión: Los problemas de diferencia de color y brillo, en más del 80% son por "parámetros de aplicación fuera de control", no por error de la pasta de color. La fábrica debe convertir cada ítem de la tabla anterior en un punto de inspección.
九、Tabla comparativa de defectos comunes de tintura y brillo
| Defecto | Manifestación | Causa principal | Contramedida |
|---|---|---|---|
| Flotación de color | Desviación de una fase de color en superficie | Diferencia de velocidad de migración de pigmentos | Ajustar dispersante, controlar secado |
| Floración | Rayas / manchas nubosas | Floculación, desarrollo de color desigual | Redispersar, estabilizar sistema |
| Diferencia de color en mismo lote | Una pieza dos colores | Espesor de película / base distintos | Controlar espesor, unificar base |
| Gran diferencia húmedo-seco | En húmedo parece bien, en seco se desvía | Ventana de formación de película larga | Establecer referencia de película seca |
| Brillo desigual | Un sector brillante otro opaco | Espesor / sedimentación de mateante | Anti-sedimentación, control de espesor |
| Floración en mate | Superficie mate moteada | Sedimentación / mala dispersión de mateante | Gradientado, reforzar cizalla |
| Piel de naranja en alto brillo | Superficie con piel de naranja sin brillo | Atomización / mal nivelado | Ajustar nivelado, cambiar método de pulverizado |
十、Configuración de hardware del taller de tintura de la fábrica
Para estabilizar la tintura y el brillo, se recomienda equipar al menos:
- Cabina de luz de comparación de color (D65/TL84/CWF u otras fuentes múltiples), para fijar condiciones de comparación.
- Espectrofotómetro, que da L*a*b* y ΔE, reemplazando el "ojométrico casi igual".
- Biblioteca de muestras de color estándar: muestras de película seca archivadas por código de color + lote, con revisión periódica de envejecimiento o cambio de color.
- Equipo de pesaje y mezcla de precisión: dosificación de pasta de color a nivel de gramo, eliminando el "gotear a ojo".
- Sala de muestras pequeñas con temperatura y humedad controladas: mismo ambiente que la línea grande, evitando que la muestra pequeña sea exacta y la línea grande se desvíe.
Eleve la tintura de "el ojo del maestro" a un sistema de "instrumento + estándar + registro", para que la personalización multicolor sea rápida y estable.
十一、Cooperación con Kexin New Materials
Kexin New Materials (kexinMaterials) aporta valor en el control de tintura y brillo al "adelantar las variables a la formulación": proporciona pastas de color especiales y revestimientos base compatibles ya verificados, reduciendo el riesgo de compatibilidad en la autotintura de fábrica; ofrece soluciones de gradientado mate y anti-sedimentación separadas para mate/alto brillo, logrando consistencia de brillo entre lotes; y mediante el paquete "muestra de color estándar + método de comparación + tarjeta de parámetros de aplicación", transforma la tasa de rendimiento del taller de tintura de dependencia empírica a control por parámetros. Para fábricas de muebles multicolor a medida, este suministro integrado "pasta de color — revestimiento base — proceso" es más fácil para mantener ΔE y fluctuación de brillo dentro del rango aceptable para el cliente que la compra fragmentada.
十二、Errores comunes de tintura y brillo
Error 1: Si el color no es correcto, añadir pasta de color. Muchas "diferencias de color" son por espesor de película, base o secado; añadir pasta solo desestabiliza más el sistema, primero revise los parámetros de aplicación.
Error 2: Mate significa añadir más mateante en polvo. Exceso de mateante causa tacto áspero, fácil sedimentación y mal repintado; debe resolverse con gradientado y anti-sedimentación, no añadiendo cantidad ciegamente.
Error 3: Comparar color a ojo basta. Bajo distintas fuentes la error del ojo humano es enorme; debe usarse cabina de luz + espectrofotómetro para cuantificar ΔE, o las quejas no cesan.
Error 4: Si la muestra pequeña es exacta, la línea grande lo será. La muestra y la línea difieren en ambiente, espesor y secado; debe verificarse en condiciones de línea y guardar muestra de película seca estándar.
Error 5: El barniz no tiene diferencia de color. La transparencia, amarilleo y uniformidad de la capa transparente del barniz afectan directamente la presentación de la veta de madera; también debe controlarse la selección de resina y la consistencia de aplicación.
十三、Proceso de prevención y revisión de quejas por diferencia de color
Aunque el sistema sea estable, en muebles a medida ocasionalmente hay quejas por diferencia de color. La clave es convertir la "discusión posterior" en un ciclo cerrado de "prevención previa + atribución posterior":
- Bloquear muestra al recibir pedido: antes de firmar, ambas partes firman y sellan muestra de película seca estándar como única base de aceptación, evitando peleas por "color de memoria".
- Retención de muestras por lote y trazabilidad: dejar muestra de película seca, registrar lote de pasta, espesor y parámetros ambientales por lote; ante problema se localiza rápido si es pasta, aplicación o base.
- Tabla de atribución de quejas: al recibir queja de color, primero llenar tabla — mismo lote o entre lotes, misma pieza o entre piezas, bajo qué fuente es visible, ΔE medido — luego decidir si es formulación, proceso o condición de comparación.
- Corregir no encubrir: si es por espesor, controlar espesor; si es base, unificar base; si es pasta, redispersar; no añadir pasta ciegamente desestabilizando el sistema.
- Retroalimentar al estándar: tras revisión de cada queja, actualizar tarjeta de proceso y biblioteca de muestras, para que el mismo problema no se repita.
El valor de este proceso: la queja por diferencia de color pasa de "pelea mística" a "atribución por datos", fábrica y cliente aceptan conclusiones cuantificables.
十四、Control en base agua de efectos especiales: táctil piel, satinado y flash metálico
Además de colores sólidos y barnices convencionales, los muebles modernos suelen tener efectos especiales, con puntos de control particulares:
- Efecto táctil piel / suave: mediante estructura mate especial y aditivo táctil logra tacto "piel de bebé"; difícil es estabilidad de dispersión del aditivo y equilibrio anti-mancha — poco aditivo no hay tacto, mucho absorbe manchas y deja marcas. Requiere capa transparente fácil de limpiar.
- Satinado / brillo huevo: brillo en rango 30–60, exige lo máximo en gradientado de mateante y uniformidad de espesor; es zona de "un poco y vuelca", debe controlarse por parámetros no por tacto.
- Flash metálico (aluminio en base agua / perlado):En los sistemas a base de agua, el polvo de aluminio se oxida y desprende gas fácilmente y es difícil orientarlo, por lo que se requiere pasta de aluminio recubierta especial y agentes orientadores, y controlar el cizallamiento de la agitación para evitar la ruptura; durante la aplicación, la distancia de la pistola y la velocidad de pasada determinan directamente la uniformidad del brillo metálico.
- Efecto degradado/corrección de color abierto: se basa en teñido de fondo + corrección de color transparente en múltiples capas, exige una uniformidad extremadamente alta de cada capa y compatibilidad entre capas, es adecuado para alta personalización pero el rendimiento sube lentamente, requiere SOP por pasos.
El punto en común de estos efectos es: cuanto más "avanzado", más depende del control parametrizado, y no se puede entregar "a juicio del maestro experimentado". Antes de aceptar este tipo de pedidos, la fábrica debe primero consolidar claramente la ficha de proceso en una línea piloto, y luego pasar a la producción en masa.
XV. Almacenamiento de pastas de color y gestión de lotes
La pasta de color en sí es también una "materia prima que cambia", si la gestión no es adecuada, por muy estable que sea lo anterior no sirve de nada:
- Almacenamiento a temperatura constante y protegido de la luz: la pasta de color, afectada por luz, calor y ciclos de congelación-deshielo, sufre floculación y sedimentación; el almacén debe controlarse entre 5–35℃, evitando luz solar y ciclos de congelación-deshielo.
- PEPS y vigencia: la pasta de color tiene fecha de uso; la pasta próxima a vencer reduce la reproducibilidad del color y la compatibilidad, debe seguirse el sistema PEPS por número de lote, evitando "usar pasta vieja en línea nueva".
- Recuperación de temperatura y homogeneización antes del uso: la pasta sacada de cámara fría usada directamente para mezclar pintura tiene viscosidad y estado de dispersión incorrectos, debe recuperar temperatura y homogeneizarse a baja velocidad antes de dosificar.
- Retención de muestra vinculada al lote: retener una pequeña muestra de cada lote de pasta; si hay desviación de color se puede comparar si es problema de pasta nueva o de aplicación, acortando el tiempo de atribución.
Gestionar la pasta de color como "materia prima química" y no como "agua con pigmento" es la base implícita para la estabilidad del teñido.
XVI. Impacto de la tintura automatizada y el rociado con robot en la consistencia del color
Cuando la fábrica instala tintura automática y robots de rociado, la consistencia del color cambia cualitativamente:
- Precisión de dosificación: la máquina bombea la pasta de color según la fórmula con precisión de gramos, eliminando el error aleatorio de la gota manual, estrechando significativamente la fluctuación de ΔE.
- Espesor de película estable: la velocidad, distancia y tasa de solape del robot son constantes, la varianza del espesor de película es muy inferior a la manual, reduciendo directamente la diferencia de color y fluctuación de brillo por espesor.
- Pero es más exigente con la base: la máquina no "ve" la pieza, la absorción desigual de la base y el pretratamiento inconsistente se amplifican fielmente, por lo que el prerrequisito de la automatización es SOPizar el pretratamiento.
- Activos digitales de fórmulas: la fórmula de tintura se consolida digitalmente, reproducible al cambiar de persona o línea, es clave para la escalabilidad de fábricas de colores personalizados.
La automatización no es "comprar y ya está estable", sino convertir la experiencia manual en proceso digital reproducible, y el prerrequisito sigue siendo que todos los controles básicos previos estén en su lugar.
XVII. Estándares comunes de verificación de color por el cliente y respuestas
En muebles a medida es frecuente que el cliente traiga un objeto físico (muestra de tela, piedra, tablero de competidor) para comparar; esta "comparación de color entre materiales" es la más propensa a disputas:
- Metamerismo entre materiales: la reflexión espectral de tela y pintura, piedra y pintura es distinta, pueden coincidir bajo una fuente de luz pero desviarse al cambiarla, debe explicarse anticipadamente y fijar la fuente de luz de aceptación.
- Muestra sellada como evidencia: la muestra estándar de película seca firmada por ambas partes es la única base de aceptación, indicando fuente de luz y umbral de ΔE, evitando "de memoria".
- Cuantificación del intervalo aceptado: escribir "más o menos" como ΔE≤1.5 (o valor especificado por cliente), solo fuera de umbral se juzga no conforme, reduciendo controversia subjetiva.
- Muestra piloto y línea principal en mismas condiciones: la muestra sellada debe hacerse con espesor, base y secado cercanos a la línea principal, si no, la muestra en sí no es representativa.
Escribir las reglas de verificación de color en anexo de contrato y ficha de proceso reduce mucho el costo de comunicación por reclamos de diferencia de color.
XVIII. Gestión antierrores diaria en taller de tintura
Por buen que sea el sistema, teme la relajación diaria; se recomienda hacer del antierrores un hábito:
- Doble firma en etiqueta de pasta: nombre + número de lote con doble firma, evitando pasta equivocada que cause floración en lote entero.
- Registro de limpieza por lote del tanque de mezcla: prevenir contaminación cruzada de color, especialmente el residuo al pasar de oscuro a claro es fuente contaminante invisible.
- Inspección diaria de cabina de luz: luz envejecida o fallada no compara, evitando "se ve bien bajo lámpara mala, se desvía bajo lámpara del cliente".
- Revisión periódica de muestras estándar: la muestra de película seca envejece y cambia, renovar al vencer, si no la muestra sellada se distorsiona.
- Prueba piloto antes de cambio: al cambiar proveedor, lote o fórmula, primero validar en prueba piloto antes de línea, no apostar con producción en masa.
Estos "detalles" acumulados son la disciplina base para que la fábrica de colores a medida no fracase, más económica que cualquier equipo avanzado.
XIX. Colaboración interdepartamental entre tintura y brillo
La estabilidad del color no es solo del departamento de revestimiento: I+D define fórmula y muestra estándar, producción gestiona parámetros de aplicación, control de calidad gestiona comparación de color y retención de muestras, ventas gestiona muestras selladas y criterio de reclamos. Los cuatro departamentos comunicándose en el mismo lenguaje L*a*b* y ΔE convierten la "diferencia de color" de disputa a colaboración cuantificable. Muchas fábricas con gran tecnología siguen teniendo reclamos, el problema es falta de base de datos unificada entre departamentos, frente y producción hablan cada uno por su lado, y al final culpan a la fórmula.
Preguntas frecuentes
1. ¿Por qué la pintura a base de agua flota el color y se floración más fácil que la de base solvente?
Porque el agua evapora lento, ventana de formación de película larga, partículas de pigmento permanecen más en película húmeda, sumado a emulsión y surfactante en formación, migraciones distintas causan flotado y floración. El núcleo es buena dispersión y compatibilidad de sistema.
2. ¿La fábrica debe comprar espectrocolorímetro sí o sí?
Altamente recomendado. Ojo humano erra mucho entre luces, el espectro da L*a*b* y ΔE para cuantificar diferencia a umbral aceptable (ej. ΔE≤1.5), base de entrega estable de colores a medida.
3. ¿Cómo corregir mate con brillo irregular (claro/oscuro)?
Probablemente sedimentación de mateante o espesor desigual. Medidas: elegir mateante de gradación adecuada, añadir antiasentamiento y reforzar dispersión/cizallado; también reducir varianza de espesor de rociado, evitando "enterrar" mateante en zonas gruesas y aclarar.
4. Pintura sólida mismo lote distinto color, ¿qué revisar primero?
En orden: ¿base y pretratamiento consistentes?, ¿imprimación selladora uniforme?, ¿espesor de rociado estable?, ¿proporción de agua registrada igual?, ¿comparación con película seca?. Mayoría de diferencias vienen de espesor y base, no de pasta.
5. Gran diferencia húmedo-seco en pintura a base de agua, ¿qué tomar como base?
Valor espectro de película seca. Tras secar suele aclarar/oscurecer, debe crear tabla "húmedo–seca estándar", comparar y retener con muestra seca, evitando engaño de húmedo.
6. Alto brillo no llega, siempre naranja, ¿qué hacer?
La piel de naranja suele ser mala atomización o poco nivelado, secado superficial rápido. Cambiar a rociado mixto, ajustar nivelador y gradiente de evaporación, controlar espesor y humedad/temperatura, y base/imprimación lisas que transmitan a capa de acabado.
7. ¿Seguro usar pasta genérica externa en autotintura?
Con riesgo. pH, dispersante y compatibilidad con pintura base pueden fallar y flocular. Toda pasta externa debe pasar prueba de compatibilidad y almacenamiento en calor, priorizar pasta especial validada por fabricante.
8. ¿Cómo evitar "dos colores en mismo tablero" en barniz transparente teñido?
Primero teñido/base uniforme para igualar madera, luego pasta transparente bien dispersa, y validar que base–acabado no se muerden. La desigualdad de veta es causa principal de diferencia en efecto transparente.
9. ¿Más mateante igual más mate, se puede seguir añadiendo?
No recomendado. Exceso baja tacto, sedimenta, afecta adherencia de repinte y unión entre capas; controlar brillo objetivo por gradación de partícula, antiasentamiento y espesor.
10. ¿Normal que un tablero se vea distinto bajo luces distintas?
Normal, se llama "metamerismo/igualdad condicional". Por eso usar cabina estándar a luz fija y datos espectro, no ojo en un solo ambiente.
Lecturas adicionales
- Ciencia de formulación y aplicación de revestimiento acuoso para madera: desde lógica base de resina y dispersión de pigmento, completa la base de formulación de estabilidad de tintura de este artículo.
- Revestimiento nano a base de agua para muebles de madera maciza de alta gama: equilibrio entre resistencia al desgaste y transparencia: orientado a efecto madera transparente alto brillo, entiende puntos avanzados de capa transparente y presentación de veta.
- Cómo seleccionar revestimiento industrial a base de agua en contexto de sustitución de solvente por agua: sistema de resina y condiciones de uso: extiende control de color y brillo de madera a industria, crea marco de selección multiescena.
- Color y efecto de pintura automotriz: pintura metálica, perlada y cambio de color según ángulo
- Secado y curado de pintura automotriz: temperatura ambiente, horno, infrarrojo y vida útil