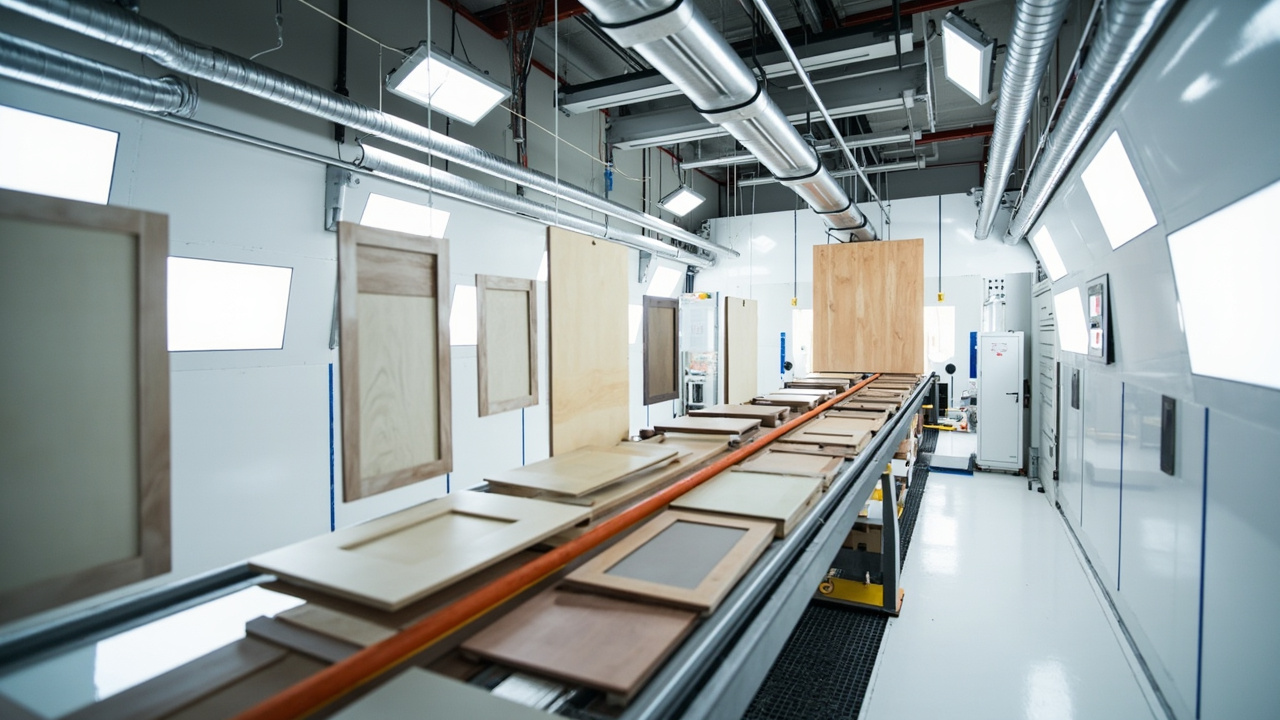
Wasserverdünnbare Beschichtung ist vom „ob man sie nutzen kann“ zum „wie man sie in der Fabrik stabil und gut nutzt“ gelangt, dazwischen liegt eine echte Produktionslinie. Für Fabriken von Holztüren, Küchenschränken und maßgefertigten Möbeln ist die Umstellung von Öl auf Wasser nicht so einfach, wie Farbeimer durch Wasselack-Eimer auszutauschen, sondern eine systematische Transformation, die Linienkörper, Trocknung, Umgebung, Prozesse und Kosten betrifft. Viele Fabriken erzielen in der Probeproduktion gute Ergebnisse, sobald sie auf die Massenproduktionslinie gehen, treten jedoch Ablaufen, Weißanlaufen, nicht einhaltbare Taktzeiten und stark steigende Nacharbeitsraten auf – im Kern wird die Anforderung des wasserverdünnbaren Systems an die „Prozesskontrolle“ unterschätzt. Aus der Perspektive der Fabrik wird in diesem Artikel der Umsetzungspfad von wasserverdünnbarer Holzbeschichtung auf den drei Produktionslinien für Holztüren, Küchenschränke und maßgefertigte Möbel detailliert aufgeschlüsselt, mit Fokus auf die drei Kennzahlen, die Besitzer und Werksleiter am meisten interessieren: Trocknungstakt, Ausbeute und Gesamtkosten.
Als Beschichtungslieferant, der langfristig Möbel- und Holzbauunternehmen dient, hat Kexin New Materials (kexinMaterials) bei wasserverdünnbaren Holzbeschichtungssystemen und Linienausrüstungen zahlreiche OEM-Umsetzungsfälle gesammelt; die Methodik dieses Artikels stammt ebenfalls aus diesen Praxiserfahrungen. Wenn Sie gerade eine wasserverdünnbare Umstellung planen oder bewerten, können Sie zunächst unser Holzbeschichtungssortiment mit Ihrer eigenen Produktfamilie abgleichen und dann mit konkreten Takt- und Ausbeutezielen technische Lösungen besprechen.
I. Zuerst rechnen: Warum Möbelfabriken Wasserlinien einführen
Bei jeder Umstellung in einer Fabrik ist der erste Treiber nie „Umweltsentimentalität“, sondern „ohne Umstellung verliert man Aufträge, bekommt Strafen oder wird zur Produktionsbeschränkung gezwungen“. Für Fabriken von Holztüren, Küchenschränken und maßgefertigten Möbeln kommt der reale Druck zur Wasserumstellung hauptsächlich aus drei Bereichen:
Erstens die Vorschriften. Die Grenzwerte für schädliche Stoffe in Holzbeschichtungen, die VOC-Emissionsbekämpfung in verschiedenen Regionen und die Anforderungen der Umweltinspektionen an die Ablufterfassung in Spritzkabinen lassen die traditionellen ölhaltigen Hoch-VOC-Linien mit steigenden Compliance-Kosten oder sogar Produktionsbeschränkungsrisiken konfrontiert sein. Zweitens die Kunden. Immobilien mit hochwertiger Ausstattung, Ketten-Maßanfertigung und Exportaufträge schreiben „wasserverdünnbar“, „geringer Geruch“, „niedriger VOC“ häufig in Ausschreibungen und Werksaudit-Klauseln; wer keine wasserverdünnbare Lösung vorlegen kann, scheidet direkt aus. Drittens Arbeiter und Arbeitsplatz. Der stechende Geruch von Ölfarbe führt zu schwieriger Personalrekrutierung und hohen arbeitsmedizinischen Risiken; Wasserlinien sind in Werkstattumgebung und Personal Einsatz deutlich freundlicher.
Aber die andere Seite der Chance ist das Risiko: Die Umstellung auf Wasserlinien erfordert hohe Investitionen, die Ausbeute in der Anlaufphase schwankt; wer nur auf den Materialstückpreis schaut, gelangt leicht zum falschen Schluss „Wasser ist teurer“. Später wird dieses Bias mit einem vollständigen Kostenmodell korrigiert.
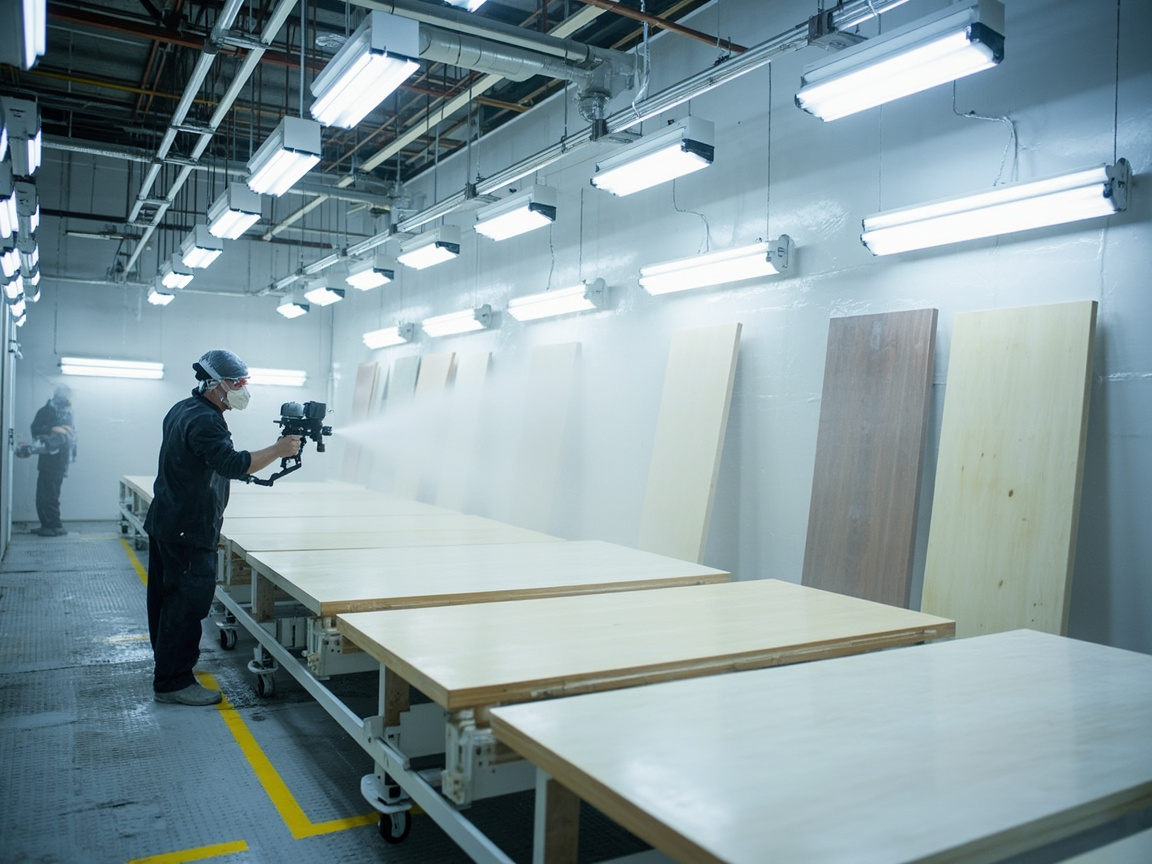
II. Kern der Linienumstellung: Nicht die Farbe wechseln, sondern die gesamte Logik von „Förderung + Zerstäubung + Trocknung“
Ölfarbe trocknet durch schnelle Verdunstung starker Lösemittel und ist umgebungstolerant; wasserverdünnbare Beschichtung bildet den Film durch Wasserverdunstung und reagiert empfindlicher auf Temperatur, Feuchtigkeit, Konvektion und Filmsdicke. Daher muss bei der Einführung einer Wasserlinie wirklich geändert werden, „wie das Wasser stabil abgeführt und der Lackfilm gleichmäßig aufgebaut wird“.
2.1 Auswahl der Spritzmethode
Drei gängige Wege:
- Druckluftspritzen (Umbau herkömmlicher Spritzpistolen): Niedrige Gerätekosten, direkte Weiterverwendung vorhandener Spritzkabinen, aber grobe Zerstäubungspartikel und hohe Lacknebelverstreuung; wasserverdünnbare Beschichtung reagiert empfindlich auf Viskosität, leicht auftretendes Orangenhaut und Ablaufen gleichzeitig. Geeignet für Übergangsphase mit kleiner Charge und niedrigem Takt.
- Airless-Mischspritzen (Luft + Airless): Feine Zerstäubung, hohe Übertragungseffizienz, leichter kontrollierbare Filmsdicke; die Hauptwahl für Holztüren und Flachteile, kann Ablaufen und Orangenhaut deutlich reduzieren.
- Elektrostatisches Spritzen: Lackausnutzung über 80%, besonders geeignet für formlich relativ reguläre Küchenschranktüren und Holztüren, aber die Leitfähigkeit der wasserverdünnbaren Beschichtung erfordert spezielle Widerstandsregulierung und elektrostatische Spezialrezeptur; Geräte- und Prozessschwelle am höchsten.
Auswahlkriterien: Zuerst Spritzmethode nach den drei Faktoren „Werkstückformkomplexität + Takt + Budget“ festlegen, dann rückwärts die Lackrezeptur anpassen (z. B. elektrostatische Linie muss niedrigwiderständige wasserverdünnbare Beschichtung verwenden). Viele Fabriken stellen es auf den Kopf: kaufen zuerst Lack und stellen dann fest, dass man nicht spritzen kann; die Nacharbeit liegt ganz an den Geräten.
2.2 Lackförderung, -regulierung und temperaturkonstante Zufuhr
Wasserverdünnbare Beschichtung hat enge Temperatur- und Viskositätsfenster, am besten mit temperaturkonstantem Lackförder- und -reguliersystem: Originallacktank → Rührtank (konstante Temperatur, langsames Rühren gegen Ablagerung) → isolierte Leitung → Spritzpistole. Kernfunktion ist, die Viskosität – die wichtigste Variable für Zerstäubung und Ablaufen – festzulegen. Ohne temperaturkonstante Zufuhr unterscheidet sich die Viskosität im Sommer und Winter deutlich, dieselbe Pistole spritzt zwei Effekte, die Ausbeute schwankt zwangsläufig.
III. Trocknungstakt: Die Lebensader der Kapazität
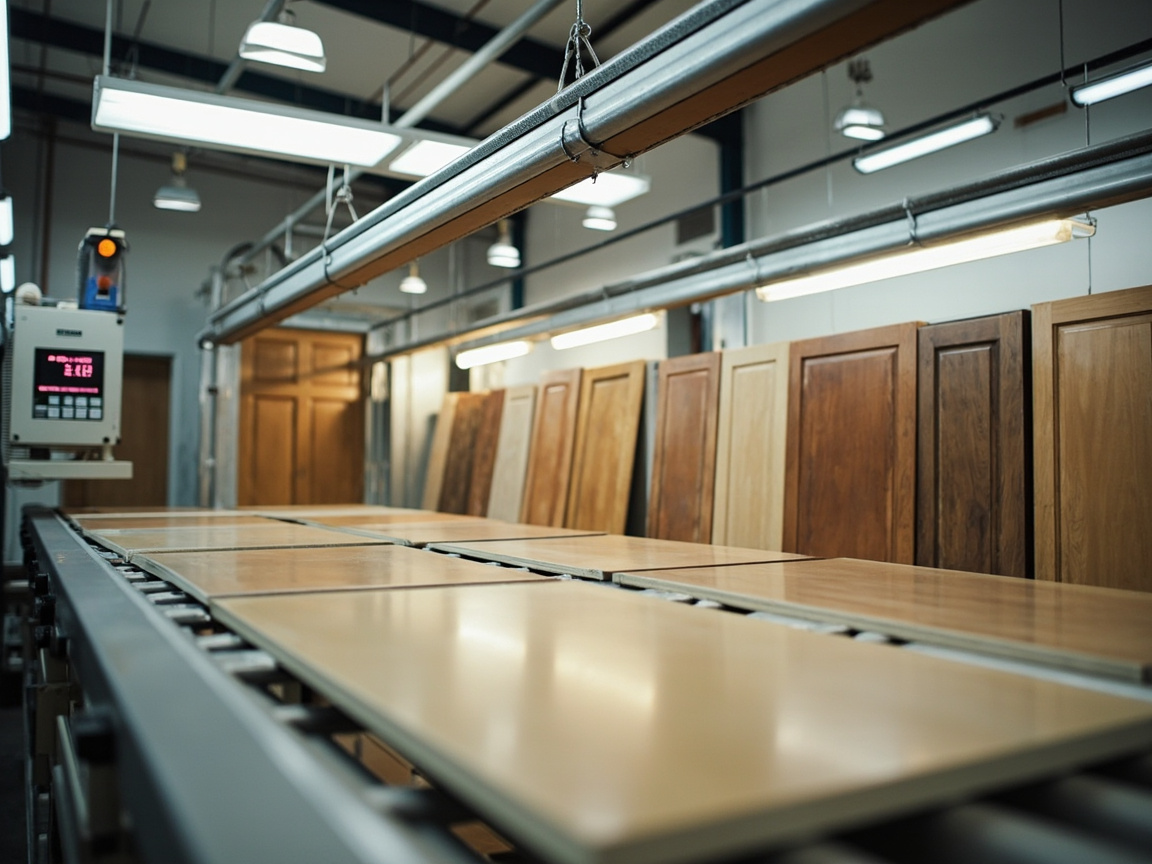
Das größte „gefühlte Langsam“ der wasserverdünnbaren Beschichtung liegt in der Trocknung. Wenn der Trocknungstakt gut gestaltet ist, steht die Kapazität der gesamten Linie.
3.1 Zwei Phasen der Trocknung
Die Trocknung von wasserverdünnbarer Beschichtung teilt sich in „Wasserverdunstung (Oberflächentrocken)“ und „Filmdurchtrocknung/vernetzung (abhängig vom System)“. Schnelles Oberflächentrocknen bedeutet nicht durchgetrocknet; viele Fließbänder gehen nach scheinbarem Oberflächentrocknen in die nächste Station, nach Stapelung Feuchtigkeitsrückgewinnung, Druckstellen, Verklebung. Taktgestaltung muss nach der Durchtrocknungszeit „stapelbar/verpackbar“, nicht nach Oberflächentrocknungszeit.
3.2 Kombination aus Infrarot und Heißluft
Reine natürliche Trocknung auf der Massenlinie gleich suizidale Produktionsplanung. Fabriken nutzen gängige Kombinationen:
- Infrarotstrahlung (IR): Direktes Erhitzen des Werkstücks, schnelle Erwärmung, hohe Effizienz bei dünnen Holztüren, geeignet für Oberflächentrocknung und Fixierung, aber Vorsicht vor lokaler Überhitzung, die zu Oberflächenhaut und innerem Nicht-Trocken führt.
- Heißluftkonvektion: Führt Wasser von der Filmoberfläche ab, löst „Oberfläche trocken, innen feucht“, effektiver bei dicken Filmen und Rillenteilen.
- IR + Heißluft-Gradient: Erst IR schnell fixieren, dann Heißluft langsam entwässern – reife Kombination, kann Einzeltrocknung von natürlichen Stunden auf zehn bis wenige Dutzend Minuten drücken, bestimmt direkt die Tageskapazität.
Taktberechnungsbeispiel: Wenn effektive Trocknung pro Durchgang 25 Minuten benötigt (IR + Heißluft), Spritztakt 3 Min/Stück, dann benötigt Trocknungsabschnitt parallel ca. 9 Stationen (inkl. Puffer), daraus Länge des Trocknungsofens und Fördergeschwindigkeit bestimmen. Das ist die ingenieurtechnische Logik „Takt treibt Geräte“.
3.3 Takt für Mehrfachdurchgänge und Schleifen
Wasserverdünnbare Holzbeschichtung meist 2–3 Durchgänge (Grundierung + Decklack oder Grundierung + Zwischenbeschichtung + Decklack), zwischen jedem Oberflächentrocknen + leichtes Schleifen. „Trocknung + Schleifen“ als Zyklus für Gesamttakt rechnen, viel wichtiger als nur Spritzen betrachten. Maßgefertigte Möbel wegen kleiner Teile und vieler Chargen eher „kleiner Zyklus, mehrere Linien“; Holztüren wegen großer Teile und flacher Fläche eher „lange durchgehende Linie“.
IV. Konstant temperierte und befeuchtete Umgebung: Unterschätzte unsichtbare Kapazität
Das Umgebungsfenster der wasserverdünnbaren Beschichtung ist enger als das ölhaltige. Unter 10°C, relative Feuchtigkeit über 75%–80%, verlangsamt sich Wasserverdunstung drastisch, sogar „Filz auf Lackfilm“ (frühe Feuchtigkeitsrückgewinnung, Weißanlaufen). Daher ist Werkstattumgebungsumbau harte Investition:
- Konstant temperierte und befeuchtete Spritzkabine und Trockenbereich: Spritzen und Trocknen in Fenster Temperatur 20–30°C, Feuchtigkeit 50%–70% kontrollieren.
- Entfeuchtungsanlage: In Regenzeit und sommerlichen Hochfeuchtigkeitsgebieten unverzichtbar, sonst steht ganze Linie an feuchten Tagen still.
- Isolation und Sauberkeit: Staubablagerung vor Oberflächentrocknen der wasserverdünnbaren Beschichtung deutlicher, Spritzkabine mit Überdruck sauberer als ölhaltige wichtiger.
Viele Fabriken investieren das ganze Budget in Spritzpistolen, ignorieren Konstantefeuchte, Resultat: ein Drittel des Jahres (Feuchtezeit) Kapazität halbiert. Umgebungskontrolle ist kein Luxus, sondern „Basisabsicherung“ der Kapazität.
V. Ausbeute und Nacharbeit: Das wahre Kostenloch der Wasserlinie
Was Fabriken am meisten fürchten, ist nicht teures Material, sondern „von hundert Teilen zwanzig zurück“. Gängige Mängel und Gegenmaßnahmen des wasserverdünnbaren Systems:
| Mangel | Typische Erscheinung | Hauptursache | Gegenmaßnahme |
|---|---|---|---|
| Ablaufen | Tränen, Ansammlung an dicken Stellen der Vertikalfläche | Niedrige Viskosität / große Filmsdicke / unzureichendes Ablaufen | Viskosität erhöhen, Filmsdicke kontrollieren, Ablaufmittel regulieren |
| Orangenhaut | Orangenhaut auf Oberfläche, uneben | Schlechte Zerstäubung / zu schnelles Oberflächentrocknen / falsche Viskosität | Auf Mischspritzen wechseln, Verdunstungsgradient regulieren |
| Weißanlauf / Feuchtigkeitsrückgewinnung | Lackfilm weiß, trüb | Hohe Feuchte, niedrige Temp, Wasserretention | Temperatur erhöhen, entfeuchten, Trocknung verlängern |
| Quellung der Fasern | Leiter der Holzmaserung tritt hervor | Wasser lässt Holz aufquellen | Zuerst versiegeln, Wasser kontrollieren, Quellbehandlung machen |
| Krater (Löcher) | Lokale Grundierungssicht, Vertiefungen | Öl / Silikonverschmutzung / Oberflächenspannung | Entölen, Verschmutzungsquelle kontrollieren, Ablaufmittel zugeben |
| Partikel | Sandkorngefühl auf Oberfläche | Staub, Lackrückstände, Schleifstaub | Saubere Spritzkabine, filtern, leicht schleifen und entstauben |
| Schlechte Haftung | Schicht- oder Untergrundablösung | Unzureichendes Schleifen / schlechte Versiegelung / falsche Kombination | Schleifen normieren, passende Versiegelungsgrundierung |
Ausbeuteverbesserung gelingt nicht durch „einmal mehr spritzen“, sondern indem man die Kontrolle obiger Variablen in die SOP schreibt: Viskosität mit Becherviskosimeter pro Schicht prüfen, Umgebungstemperatur und -feuchte gekoppelt alarmieren, Holzfeuchte bei Werkstückeingang messen, pro Charge Haftung und Graustufentafel machen. Aus „Menschenkontrolle“ „Parameterkontrolle“ machen, dann kann Ausbeute stabil ansteigen.
VI. Holztüren, Küchenschränke, maßgefertigte Möbel: Unterschiede der drei Linientypen
| Dimension | Holztürfabrik | Küchenschrankfabrik | Maßgefertigte Möbelfabrik |
|---|---|---|---|
| Werkstückeigenschaften | große Teile, flache Flächen, mittlere Losgröße | Türblätter regelmäßig, elektrostatisch möglich | kleine Teile, viele Chargen, viele unregelmäßige Formen |
| Beschichtungsverfahren | hauptsächlich Airless-Misch/Walzen | elektrostatisch/Airless-Misch | Airless-Misch + manuelles Nachspritzen |
| Trocknungsschwerpunkt | Langstrecke IR + Warmluft | schnelle Trocknung nach Elektrostatik | mehrere Linien, kleiner Kreislauf |
| Taktzeitdruck | mittel | hoch (skaliert) | hoch (zerstückelte Liefertermine) |
| Qualitäts-Schmerzpunkt | Faseraufrichtung, Läufer | Apfelfarbe, Partikel | Läufer an unregelmäßigen Formen, Farbabweichung |
| Schwierigkeit der Wasserbasierung | mittel | niedrig (regelmäßig) | hoch (nicht normgerecht) |
Fazit: Küchenschränke sind aufgrund regelmäßiger Werkstücke am leichtesten wasserbasierbar, maßgefertigte Möbel stellen aufgrund von Nicht-Normteilen die größte Herausforderung an die Technik, Holztüren liegen dazwischen, haben aber ein ausgeprägtes Problem mit Faseraufrichtung. Das Umbaukonzept darf nicht „ein Schema für drei Betriebe“ sein, sondern muss nach Werkstückfamilien separat entworfen werden.
VII. Werkstückfeuchte und Holzvorbereitung: die übersehene vorgelagerte Stufe
Bevor wasserverdünnbare Beschichtung eingesetzt wird, ist das Holz selbst eine Variable. Ist der Holzfeuchtegehalt zu hoch, führt die innen-außen-Druckdifferenz des Wassers nach dem Beschichten zu Rissen, Faseraufrichtung und verminderter Haftung; ist der Feuchtegehalt zu niedrig, saugt das Holz die Farbe ungleichmäßig auf. Die Fabrik sollte „Werkstückfeuchte“ als obligatorische Eingangsprüfung festlegen, empfohlen wird ein Bereich von 8 %–12 %, sowie folgende Vorbehandlung:
- Konditionierung und Ausgleich: Rohteile mindestens 48 Stunden in der Werkstattumgebung ausgleichen, um innere und äußere Feuchteunterschiede zu beseitigen.
- Faseraufrichtungs-Vorbehandlung: Bei Harthölzern mit deutlichen Gefäßen wie Eiche oder Esche zunächst dünn einen Wassernebel oder niedrigfeststoffhaltigen Primer sprühen, nach Faseraufrichtung mit 320–400 Körnung leicht schleifen, dann erst den eigentlichen Grundierung auftragen, was die Faseraufrichtung am Endprodukt stark reduziert.
- passender Sperrgrund: Das wasserverdünnbare System muss einen passenden Sperrgrund verwenden, um ungleichmäßiges Farbsaugen des Holzes und Gerbstoffaustritt (insbesondere Tanninschäden bei Kiefer, Eiche) zu kontrollieren.
- Füllen von Poren und Spachtel: Holzarten mit tiefen Gefäßen zuerst porenfüllen, damit die Decklack eben wird und Membrandickenungleichgewicht sowie Läufer durch Nachspritzen reduziert werden.
Wird diese Stufe nicht ordentlich gemacht, rettet auch die beste Spritzpistole danach die Qualitätsrate nicht. Viele Fabriken schieben „Faseraufrichtung“ auf die Farbe, dabei liegt die Wurzel in der Holzvorbereitung.
VIII. Viskosität und Rheologie: der übersehene „unsichtbare Parameter“
Die Verarbeitungsviskosität der wasserverdünnbaren Beschichtung bestimmt direkt Zerstäubungspartikelgröße, Verlauf und Läuferbeständigkeit und ist eine alltäglichere Variable als „welche Markenfarbe man wählt“. Kernpunkte:
- mit Viskositätsbecher quantifizieren: Vor Schichtbeginn jeden Tag mit Becher Nr. 4 Viskosität messen, aufzeichnen und Zielbereich fixieren (z. B. Airless-Misch 25–35 Sekunden), „nach Gefühl Wasser zugeben“ ist verboten.
- Wasserzugabeverhältnis kontrollieren: wasserverdünnbare Beschichtung erlaubt meist 5 %–15 % entionisiertes Wasser, zu viel zerstört Emulsionsstabilität und führt zu Kraterbildung und Glanzverlust; hartes Wasser (Calcium-Magnesium-Ionen) verursacht zudem Flockung, es muss Reinstwasser sein.
- Temperatur mit Viskosität gekoppelt: Pro 1 ℃ Anstieg sinkt Viskosität deutlich, hier liegt der Sinn von temperierter Farbzufuhr. Im Winter ohne Heizung Wasser zum Viskositätsabbau zugeben heißt, Risiken für die nächste Station aufzusparen.
- Rheologieadditive: Mit assoziativen Verdickungsmitteln eine pseudoplastische „hohe Scherung niedrige Viskosität, niedrige Scherung hohe Viskosität“ einstellen, beim Spritzen gute Zerstäubung, nach Pistolenstopp läuferbeständig – der entscheidende Rezepturhebel für Qualität.
Viskosität als Prozessparameter zu verwalten statt als freie Interpretation des Farbmischers, ist die Wasserscheide für einen stabil laufenden Wasserlackierungsbetrieb.
IX. Technische Parameter von Trockenöfen und Werkstattlayout
Nach Festlegung des Takts muss es auf Geräteabmessungen heruntergebrochen werden. Eine praktische Schätzkette:
- Ziel-Tageskapazität ÷ effektive Arbeitszeit = erforderlicher Beschichtungstakt (Teile/Minute).
- effektive Trocknungszeit pro Lauf × Sicherheitsfaktor = Belegungsdauer der Trocknungsstation.
- Trocknungsdauer ÷ Takt = parallel benötigte Werkstückzahl im Trocknungsbereich.
- Werkstückabstand × Parallelzahl = Förderlänge, daraus Trockenofengröße und IR/Warmluft-Anordnung bestimmen.
Layout empfohlen als U-Form oder gerade geschlossene Schleife „Spritzen – Anlaufen – Starktrocknen – Kühlen – Schleifen – nächster Lauf“, um Transport und Stoßschäden zu reduzieren; zwischen Starktrocknung und Spritzkabine Pufferlager einrichten, um Taktsschwankungen aufzufangen. In feuchten Südregionen muss die Entfeuchtungsanlagenkapazität nach dem schlechtesten Monat dimensioniert sein, nicht nach dem Durchschnitt, sonst gibt es jährlich eine Restzeit mit reduzierter Kapazität.
X. Qualitätsraten-Daten: Produktionslinie mit KPI steuern
Die Wasserlinie ist schwer wegen vieler Variablen, der Lösungsweg ist, jede Variable in einen aufzeichnungsfähigen KPI zu verwandeln:
- Farbeverbrauch pro Teil: Überwachung der Beschichtungseffizienz und Verschwendung, Elektrostatiklinie sollte deutlich unter Luftzerstäubung liegen.
- Nacharbeitsrate (nach Fehlerart): Läufer, Apfelfarbe, Faseraufrichtung jeweils Anteil, zur Lokalisierung von Verbesserungsschwerpunkten.
- Viskositätsstabilität: Schwankungsbereich der Schichtprüfung, spiegelt Zuverlässigkeit des Farbversorgungssystems.
- Umgebungs-Überschreitungsdauer: kumulierte Minuten von Temperatur/Feuchte außerhalb des Fensters, korreliert mit Qualitätsschwankung.
- trocknungskonformer Takt: gemessene stapelbare Zeit vs. Soll-Takt, um falsches Anlaufen zu identifizieren.
Diese als Tagesboard machen, in der Anlaufphase wöchentlich reviewen, in drei Monaten lässt sich die Nacharbeitsrate von zweistellig auf einstellig drücken. Datenisierung ist keine Formalität, sondern der einzige Weg, „Meister-Erfahrung“ in „werksweit kopierbaren Standard“ zu verwandeln.
XI. Klimaregionale Unterschiede: Süden Schwüle vs. Norden Winter
Dieselbe Wasserlinie, je nach Region andere Schmerzpunkte:
- feuchte Südregionen: Schwüle und Platregen sind der Hauptkiller, Entfeuchtungskapazität und Betriebsstrategie entscheiden über Leben und Tod, Trocknungsbereich braucht Reserve.
- Nord-Winter: Niedrigtemperatur ist Hauptwiderspruch, Werkstattbeheizung + Trocknungsbereichsaufheizung müssen ausreichen, sonst verdunstet Wasser kaum; zudem im Norden trocken, Staubpartikelproblem stärker, Spritzkabinenreinheit erhöhen.
- West/Hochland: Niedriger Luftdruck beeinflusst Konvektionswärmeübertragung, Trockenofenauslegung nach örtlichem Druck korrigieren.
Umbaukonzept muss „örtliche Klimaextreme“ als Eingabe haben, statt fremde Pläne zu kopieren. Viele Fabriken kopierten Süd-Konfiguration nach Norden und hatten dann Winterstillstand – aus genau diesem Grund.
XII. Produktionsablauf-Kopplung Wasser- und Lösemittellinie (Übergangsphase)
Die meisten Fabriken schneiden die Lösemittellinie nicht abrupt ab, sondern betreiben sie langfristig parallel. Punkte zum Ablauf in der Übergangsphase:
- nach Produktfamilie trennen: regelmäßige, chargenstarke, geruchsempfindliche Aufträge zuerst auf Wasser; unregelmäßige, eilige, nicht normgerechte auf Lösemittel, schrittweise verlagern.
- physische Trennung der Spritzkabinen: Wasser und Lösemittel im selben Werk sollten verhindern, dass Lösemitteldämpfe die Wasserlinie kontaminieren (Kraterbildung), am besten eigene Spritzkabine und Trocknungsbereich.
- Doppellinien-Schulung: Vermeidung von Fehlbedienung in Mischlinien, besonders Farbmischen und Reinigen (Wasserausrüstung darf keine Lösemittelreste haben).
- Kundenkommunikation: klarstellen, welche Produkte wasserbasiert sind, entsprechende Prüfberichte und Umwelterklärungen, Compliance-Asset als Argument beim Auftragsgewinn nutzen.
Bei ordentlicher Übergangsphasenverwaltung lässt sich Lieferung sichern und Öl schrittweise reduzieren, das Peinliche „komplett online aber Aufträge nicht bedienbar“ wird vermieden.
XIII. Gesamtkostenkalkulation: nicht nur Materialeinzelpreis rechnen
Ein häufiger Irrtum ist, „Wasserlack-Einzelpreis ÷ Farbe-Einzelpreis“ als Schlussfolgerung zu nehmen und zu urteilen, Wasser sei teurer. Die Fabrik sollte Gesamtkosten pro qualifiziertem Teil (TCO) rechnen:
- Materialkosten: Wasserlack-Einzelpreis kann höher sein, aber Feststoffgehalt, Deckkraft und Beschichtungseffizienz (bei Elektrostatik hohe Ausbringung) verteilen das; vergleichen nach „Verbrauch pro Teil“ statt „Preis pro kg“.
- Energiekosten: Trockenofen, Entfeuchtung, Temperierung sind neue Stromkosten, aber Lösemittellinie hat auch Abluftbehandlungsstrom, netto vergleichen.
- Arbeit & Nacharbeit: Nach SOP bei Wasserlinie sinkt Nacharbeitsrate, spart implizit viel Arbeit und Ausschuss.
- Linienabschreibung: Spritzkabine, Trockenofen, Temperatur/Feuchte, Farbversorgung Investition pro Teil verteilt.
- Compliance & Auftrag: Mehrauftragsfähigkeit und Befreiung von Produktionsstopp durch Wasser sind schwer bezifferbare, aber reale Erträge.
Die meisten Fabriken stellen nach stabilen Lauf fest: Material pro Teil leicht höher, aber Nacharbeitsrate von zweistellig auf einstellig gesunken, Auftragsaufschlag und Stoppbefreiungsertrag decken Umbauabschreibung, Gesamtkosten sogar kontrollierbar oder sinkend. Schlüssel ist „stabiler Lauf“ – genau das ist der Wert der Prozessausstattung.
XIV. Umsetzungsfahrplan: schrittweise Anlaufphase
Nicht „auf einen Schlag“ komplett auf Wasser umstellen, stabiler ist:
- Muster & Produktfamilienfilter: Zuerst regelmäßige, chargenstarke Familien (z. B. flache Küchenschranktürblätter) als Wasserpilot.
- Kleinline-Validierung: Eine temperierte/klimatisierte Kleinline bauen, Viskosität, Trocknung, Qualität-SOP durchlaufen, Prozesskarten erarbeiten.
- Schlüsselgeräte ergänzen: Nach Takt Airless-Misch/Elektrostatik, IR+Warmluft, Entfeuchtung und Farbversorgung hochrechnen.
- Serienanlauf: Nach stabiler Qualität auf Holztüren, Maßanfertigung etc. ausweiten, Lösemittellinie schrittweise ersetzen.
- Systemfestigung: „Grundierung – Zwischenbeschichtung – Decklack“ Ausstattung, Prozesskarten, Prüflisten als Werksstandard schreiben, Abhängigkeit von Personen senken.
Für Unternehmen, die Effizienz und Umweltschutz gleichermaßen gewichten, können flache Teile parallel UV-härtende Holzbeschichtung evaluieren
Anwendung in der Batch-Linie: Durch Strahlungshärtung zur sofortigen Aushärtung wird der Taktungsengpass des „langsamen Wasserverdunstens“ umgangen; für Decklack-Schichten mit hohen Anforderungen an Härte und Abriebfestigkeit kann weiterhin der Zubehör-Ansatz des Polyurethan-Holzbeschichtung (PU-Holzbeschichtung) als Klarlack referenziert werden.
15. Zusammenarbeit mit Kexin New Materials
Kexin New Materials (kexinMaterials) bietet im obigen Implementierungspfad nicht nur Farbe, sondern ein Paket aus „Rezeptur + Prozesskarte + Hochlauf-Begleitproduktion“: Lösungen für Grundierung und Quellungsbehandlung bei dem Problem des Holztür-Quellens, niedrigohmige wasserverdünnbare Rezepturen für die elektrostatische Linie von Küchenschränken sowie anpassbare Mehrzweck-Systeme mit einstellbarer Viskosität für kundenspezifische Non-Standard-Teile. Der Wert liegt nicht in den Leistungsparametern einer einzelnen Farbdose, sondern darin, die vier Dinge „Linie – Umgebung – Prozess – Beschichtung“ auszurichten, damit die Fabrik mit replizierbaren SOPs die Qualitätsausbeute und das Takt halten kann.
Es wird empfohlen, dass die Fabrik vor dem Start der Umrüstung eine Anforderungsliste aus „Teilefamilien-Verzeichnis, Zieltakt, vorhandene Spritzkabine und Trocknungsbedingungen, lokale Temperatur- und Feuchtigkeitsextreme, Auftrags-Compliance-Anforderungen“ erstellt und mit dem Lieferanten eine gemeinsame Prozessbewertung durchführt, anstatt zuerst Farbe zu kaufen und sich dann etwas einfallen zu lassen. Dies ist auch die von Kexin New Materials in mehreren Möbel-OEM-Projekten verifizierte Implementierungsmethode, die die Wasserverdünnung von „ausprobiert“ zu „berechnet“ macht.
16. Häufige Fehlentscheidungen bei Auswahl und Hochlauf
Fehlermeinung 1: Wasserverdünnbare Farbe ist einfach teuer, rechnet sich nicht. Der Fehler liegt darin, nur den Materialeinzelpreis zu vergleichen. Rechnet man Nacharbeit, Auftragsannahme, Produktionsbeschränkungen und Netto-Energieverbrauch in die TCO ein, sind viele Projekte wirtschaftlich.
Fehlermeinung 2: Mit der besten Spritzpistole ist alles gelöst. Die Spritzpistole ist nur ein Glied; konstante Temperatur von Farbversorgung und -regulierung, Trocknungstakt sowie konstante Umgebungsfeuchte entscheiden ebenso über Erfolg oder Misserfolg.
Fehlermeinung 3: Lufttrocknung reicht aus. In der Massenproduktionslinie bedeutet Lufttrocknung einen Produktionszusammenbruch; zwingend erforderlich ist die Kombination aus IR + Heißluft + Entfeuchtung.
Fehlermeinung 4: Ein Parametersatz für alle Werkstücke. Die Unterschiede zwischen Holztüren, Küchenschränken und kundenspezifischen Möbeln sind enorm; zwingend muss pro Familie der Prozess festgelegt werden.
Fehlermeinung 5: Qualitätsausbeute hängt vom Gefühl des Meisters ab. Das wasserverdünnbare System hat viele Variablen; zwingend muss parametriert und SOP-isierit werden, sonst kippt es beim Personalwechsel.
Fehlermeinung 6: Holzvorbereitung ist optional. Feuchtigkeitsgehalt und Quellungsvorbehandlung bestimmen direkt Haftung und Oberflächenglätte; lässt man diesen Schritt aus, rettet auch die beste Farbe nichts.
17. Quantifizierbare Checkliste für Abnahme der Umrüstung
Ob die Umrüstung auf eine wasserverdünnbare Linie erfolgreich ist, muss anhand einer Gruppe lieferbarer quantitativer Kennzahlen abgenommen werden, nicht mit „sieht gut aus“. Es wird empfohlen, folgende Liste in das Abnahmeprotokoll aufzunehmen: Farbverbrauch pro qualifiziertem Teil, gemessener Wert der stapelbaren Zeit im Trocknungsabschnitt, monatliche durchschnittliche Nacharbeitsrate (nach Fehlerkategorie), kumulierte Dauer von Umgebungsüberschreitungen, Gesamtkosten pro qualifiziertem Teil (TCO) im Vergleich zur Baseline. Nur wenn diese Zahlen erreicht sind, läuft die Umrüstung rund; andernfalls sollte zurückverfolgt werden, wo bei Linie, Umgebung oder Prozesskarte Parameter entglitten sind. Die Abnahme von „Gefühl“ zu „Daten“ zu machen, ist die letzte Hürde, damit die Wasserverdünnung vom Versuchsbetrieb in die stabile Massenproduktion gelangt, und liefert zudem eine replizierbare Baseline-Vorlage für spätere Linienausweitungen.
Häufig gestellte Fragen
1. Wo liegt bei der Einführung einer wasserverdünnbaren Linie in Möbelfabriken der größte Kapazitätsengpass?
Im Trocknungstakt. Wasserverdünnbare Farbe bildet durch Wasserverdunstung den Film; Lufttrocknung ist extrem langsam und feuchtigkeitsempfindlich. In der Massenproduktion muss das Wasser durch Kombination aus Infrarot + Heißluft und konstanter Temperatur/Feuchte stabil entfernt werden, sonst wird der Takt der gesamten Linie vom Trocknungsabschnitt blockiert.
2. Welche Art – Holztüren, Küchenschränke oder kundenspezifische Möbel – eignet sich am besten für den Einstieg in Wasserbasierung?
Küchenschranktüren sind formstabil, elektrostatisierbar und leicht zu batch-fertigen – am besten für Wasserbasierungs-Pilotprojekte geeignet; kundenspezifische Möbel mit vielen Non-Standard-Teilen sind am schwierigsten; Holztüren liegen dazwischen, haben aber ausgeprägte Quellungsprobleme. Empfehlung: mit formstabilen Teilen beginnen, dann auf Non-Standard-Teile ausweiten.
3. Der Einzelpreis wasserverdünnbarer Farbe ist höher als der von Farbe – wie rechnet die Fabrik fair?
Mit den Gesamtkosten pro qualifiziertem Teil (TCO): Farbverbrauch pro Teil, Netto-Energieverbrauch, Rückgang der Nacharbeitsrate, Linienabschreibung sowie Auftrags- und Nicht-Beschränkungs-Erträge einrechnen, statt nur den Farbpreis pro kg zu vergleichen. Nach Anlaufen sind die Gesamtkosten oft kontrollierbar oder sogar niedriger.
4. Geht es ohne konstant temperierte und feuchte Raumproduktion nur in Trockenzeiten?
Sehr riskant. Hohe Feuchte und niedrige Temperatur lassen wasserverdünnbare Farbe wieder anfeuchten und weiß anlaufen, die Trocknung stockt; in der Regenzeit kann die Kapazität halbiert werden. Langfristig muss entfeuchtet und temperiert werden, um das Umgebungsfenster zu fixieren, sonst keine Kapazitätsgarantie.
5. Was ist bei elektrostatischem Spritzen wasserverdünnbarer Farbe zu beachten?
Die Leitfähigkeit der wasserverdünnbaren Farbe muss speziell auf den Widerstand der Elektrostatikausrüstung abgestimmt werden; zwingend erforderlich sind niedrigohmige wasserverdünnbare Rezepturen und elektrostatische Spezialprozesse, sonst geringe Auftragsrate und Durchschlaggefahr. Ausrüstung und Beschichtung müssen synchron ausgewählt werden.
6. Wenn die Ausbeute der wasserverdünnbaren Linie nicht steigt, was prüft man zuerst?
In Reihenfolge prüfen: wird Viskosität pro Schicht kontrolliert, überschreitet Umgebungs-Temperatur/Feuchte Grenzen, ist Holzfeuchte in Ordnung, Sauberkeit der Spritzkabine, korrekte Grundierungsabdichtung und -zubehör. Die meisten Probleme liegen bei „Parameter entglitten“ statt in der Farbe selbst.
7. Wie plant man den Takt bei Mehrfachbeschichtung?
„Trocknung + Schleifen“ als einen Zyklus für den Gesamtakt betrachten, nicht nur das Spritzen. Wasserbasiert meist 2–3 Gänge, zwischen jedem Hafttrocknung + Leichtschliff; kundenspezifische Möbel eignen sich für kleine Zyklen auf mehreren Linien, Holztüren für durchgehende Langlinien.
8. Muss bei der Umrüstung die ganze Linie auf Wasser umgestellt werden?
Nicht nötig. Stabilerer ist stufenweise: zuerst kleine Linie mit formstabilen Teilen zur Verifikation, Prozesskarte erarbeiten, dann Schlüsselausrüstung ergänzen und Hochlauf der Massenproduktion, zuletzt auf Non-Standard-Teile ausweiten. Ein Big-Bang verursacht oft zu hohe Verluste in der Hochlaufphase.
9. Wie löst man das Quellungsproblem?
Wasser ist die Hauptursache. Gegenmaßnahmen: zuerst grundieren um Wassereindringung zu reduzieren, Quellungsvorbehandlung (dünner Wassernebel, nach Quellen leichtschleifen), Spritzmenge und Schichtdicke kontrollieren, sowie bei der Grundierungsabstimmung wasserverdünnbare Grundierung mit guter Sperrwirkung wählen.
10. Wie wählt man zwischen Wasserbasierung und UV-Härtung?
Planenteile, Batch, formstabile Teile bevorzugt UV-Härtung: Strahlungshärtung sofort, extrem effizient, niedriger VOC; unregelmäßige, Non-Standard-, Kleinserienteile eignen sich weiterhin für wasserverdünnbares Spritzen. Auch Kombination möglich: Wasserbasis für Grund und unregelmäßige Teile, UV für Planen-Oberflächen.
Empfohlene weiterführende Lektüre
- Rezepturwissenschaft und Verarbeitungsumsetzung wasserverdünnbarer Holzbeschichtungen: Vollständige Erklärung der Holz-Wasserbasierung von Harzsystemen bis zur Verarbeitung, ergänzt die technische Basis der „Linie–Beschichtung“-Ausrichtung dieses Artikels.
- UV-härtende Holzbeschichtung – Effizienz, Umweltfreundlichkeit und Prozessgrenzen: Hochleistungs-Alternative für Planenteil-Massenproduktion, geeignet für Fabriken, die den Trocknungstakt-Engpass der Wasserbasierung umgehen wollen.
- Grüne Transformation von Industriebeschichtungen: Politik, Markt und Umsetzungspfade: setzt die Wasserbasierung der Möbelfabrik in den größeren Rahmen der grünen Transformation, um die langfristige Logik von Auftragsannahme und Compliance zu verstehen.
- Anwendung von Nanobeschichtung auf Holz- und Kunststoffoberflächen
- Nano-Antibakterielle Beschichtung: Ag-, ZnO-Partikel und antibakterielle Mechanismen