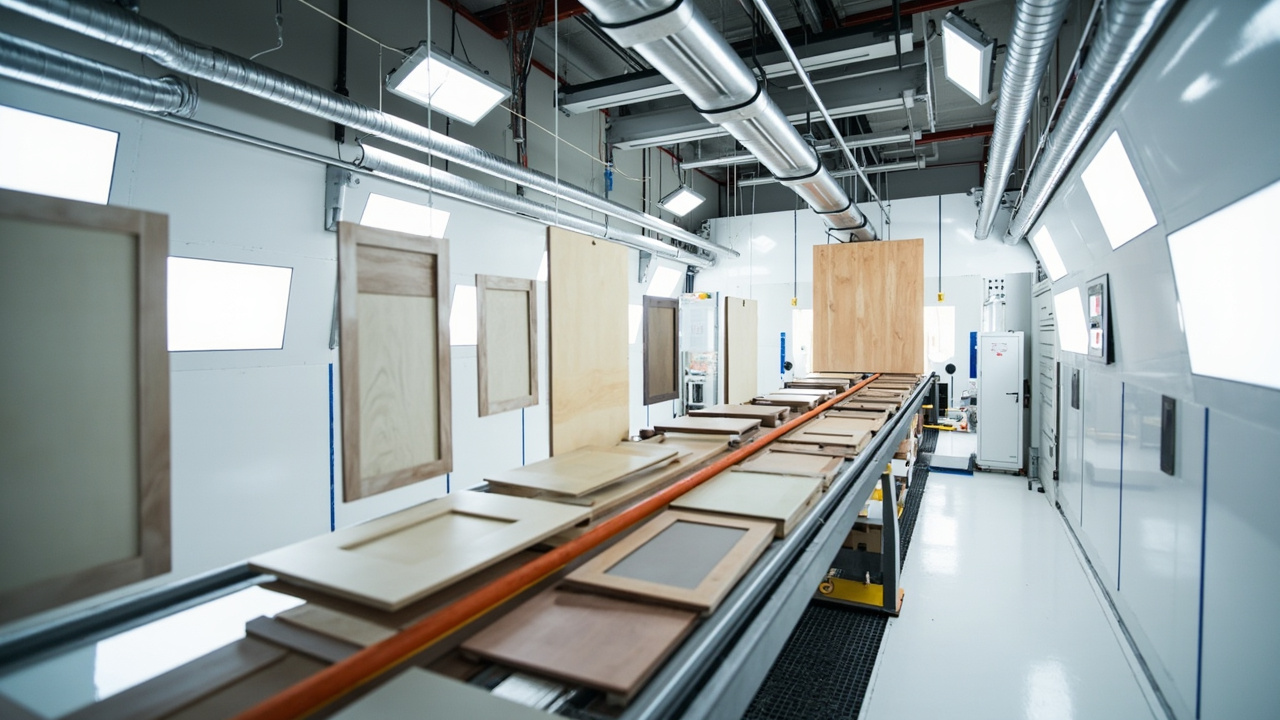
Водное покрытие прошло путь от «можно ли использовать» до «как стабильно и хорошо использовать на производстве», и между ними лежит реальная производственная линия. Для фабрик по производству деревянных дверей, кухонных шкафов и мебели на заказ замена масляной краски на водную — это не просто замена банки с краской на банку с водным покрытием, а системная модернизация, затрагивающая линию, сушку, окружающую среду, технологию и затраты. Многие фабрики показывают неплохие результаты на этапе пробных образцов, но при запуске в массовое производство возникают подтёки, побеление, несоответствие такта, резкий рост процента брака — в основе этого лежит недооценка требований водной системы к «контролю процесса». В этой статье с позиции фабрики подробно разбираются пути внедрения водного деревянного покрытия на трёх типах линий: деревянные двери, кухонные шкафы и мебель на заказ, с акцентом на три показателя, которые больше всего волнуют владельцев и начальников цехов: такт сушки, выход годных изделий и совокупная стоимость.
Как поставщик покрытий, долгое время обслуживающий мебельные и деревообрабатывающие предприятия, Кэсинь Новые Материалы (kexinMaterials) накопил большое количество примеров внедрения OEM в области водных деревянных систем и сопутствующего линейного оборудования, и методология этой статьи также основана на этом передовом опыте. Если вы планируете или оцениваете модернизацию под водное покрытие, сначала вы можете сверить ассортимент своей продукции с нашей системой продуктов деревянного покрытия, а затем обсуждать техническое решение с конкретными целями по такту и выходу годных.
I. Сначала посчитаем: почему мебельным фабрикам нужна водная линия
Для любой модернизации на фабрике первым драйвером никогда не была «экологическая сознательность», а было «без модернизации потеряешь заказы, получишь штраф, попадёшь под ограничение производства». Для фабрик по производству деревянных дверей, кухонных шкафов и мебели на заказ реальное давление в пользу перехода на водное покрытие исходит в основном из трёх источников:
Во-первых, законодательство. Ограничения по вредным веществам в деревянных покрытиях, борьба с выбросами ЛОС в разных регионах, требования экологических проверок к улавливанию отходящих газов в окрасочных цехах — всё это повышает затраты на соответствие традиционных линий с высоким содержанием ЛОС или даже создаёт риск ограничения производства. Во-вторых, клиенты. Жилая недвижимость с отделкой, сетевые заказы на мебель на заказ, экспортные заказы часто прописывают «водное», «низкий запах», «низкий ЛОС» в тендерную документацию и условия аудита предприятия; не имея водного решения, ты просто выбываешь. В-третьих, рабочие и рабочая среда. Резкий запах масляной краски приводит к трудностям с наймом и высоким профессиональным рискам для здоровья, тогда как водная линия明显 более дружелюбна к цеховой среде и персоналу.
Но оборотной стороной возможностей является риск: модернизация водной линии требует больших вложений, в период раскатки колеблется выход годных, и если смотреть только на удельную цену материала, легко прийти к ошибочному выводу, что «водное дороже». Далее мы исправим это отклонение с помощью полной модели затрат.
II. Ядро модернизации линии: не замена краски, а замена всей логики «транспортировка + распыление + сушка»
Масляная краска полагается на быстрое испарение сильного растворителя и терпима к окружающей среде; водное покрытие формирует плёнку за счёт испарения воды и более чувствительно к температуре, влажности, конвекции и толщине плёнки. Поэтому при внедрении водной линии на самом деле нужно изменить то, «как вода стабильно уходит и как плёнка покрытия равномерно растёт».
2.1 Выбор способа распыления
ТриЧасто задаваемыеных пути:
- Пневматическое распыление (модернизация традиционного пистолета): низкая стоимость оборудования, прямое использование существующей камеры, но частицы распыления грубоваты, много летящего тумана краски, водное покрытие чувствительно к вязкости — легко возникают одновременно апельсиновая корка и подтёки. Подходит для переходного периода малых партий и низкого такта.
- Комбинированное распыление (воздух + безвоздушное): тонкое распыление, высокая эффективность переноса, легче контролировать толщину плёнки — основной выбор для деревянных дверей и плоских деталей, значительно снижает подтёки и апельсиновую корку.
- Электростатическое распыление: утилизация краски может достигать более 80%, особенно подходит для относительно правильных по форме дверей кухонных шкафов и деревянных дверей, но проводимость водного покрытия требует специальной настройки сопротивления и электростатической специальной рецептуры, порог оборудования и технологии самый высокий.
Ключ выбора: сначала по трём элементам «сложность формы изделия + такт + бюджет» определите способ распыления, затем в обратном порядке потребуйте соответствия рецептуры покрытия (например, для электростатической линии обязательно низкоомное водное покрытие). Многие фабрики делают наоборот: сначала покупают краску, а потом обнаруживают, что распылить нельзя, и весь брак уходит в оборудование.
2.2 Подача и термостатирование краски
Водное покрытие имеет узкое окно по температуре и вязкости, лучше всего оснастить системой подачи и термостатирования краски: бак исходной краски → бак смешивания (постоянная температура, медленное перемешивание против оседания) → утеплённая магистраль → пистолет. Основная функция — зафиксировать переменную «вязкость», которая сильнее всего влияет на распыление и подтёки. Без термостатированной подачи летом и зимой вязкость отличается, один и тот же пистолет даёт два эффекта, выход годных неизбежно колеблется.
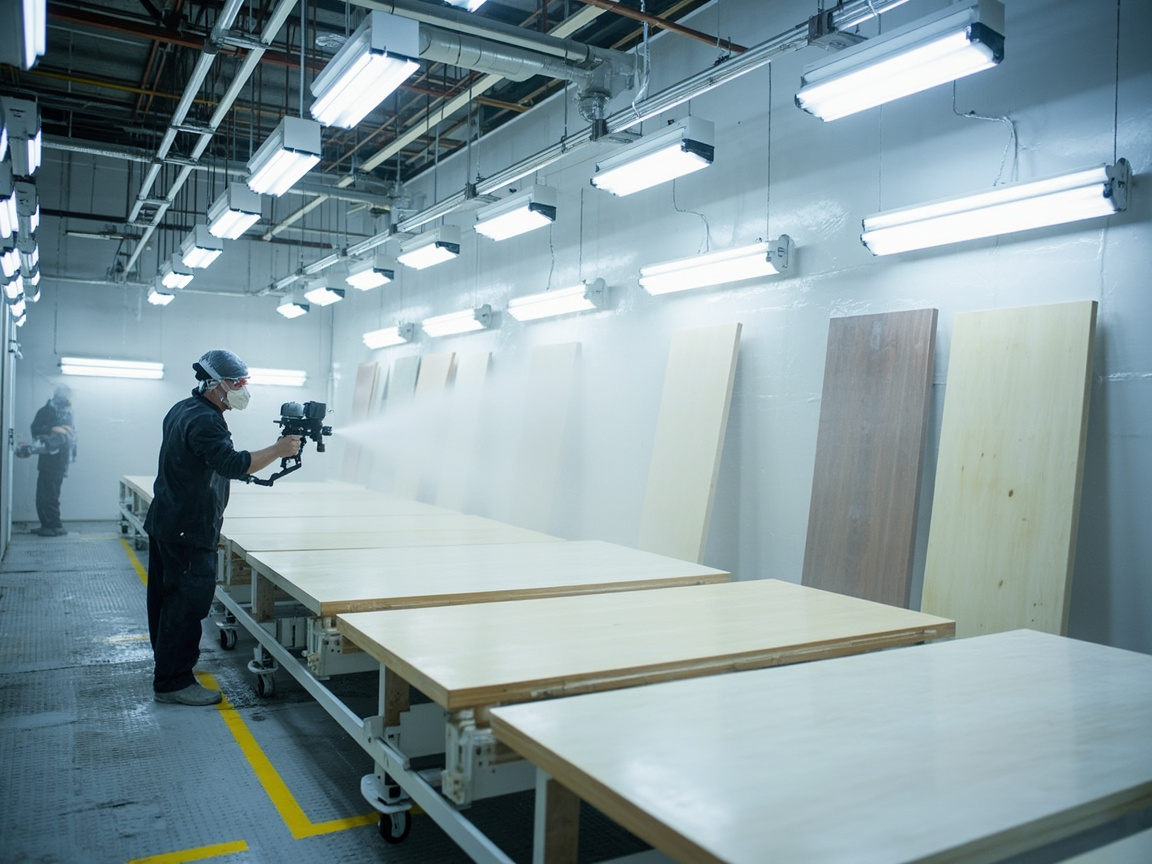
III. Такт сушки: ключевая точка производственной мощности
Самое большое «ощущение медленности» водного покрытия — в сушке. Хорошо спроектировав такт сушки, вы удержите производственную мощность всей линии.
3.1 Два этапа сушки
Сушка водного покрытия делится на «испарение воды (поверхностная сушка)» и «практическая сушка/сшивание плёнки (зависит от системы)». Быстрая поверхностная сушка не означает полную просушку; многие поточные линии, кажется, сохнут и переходят к следующей операции, а при штабелировании дают отсыревание, вмятины, слипание. Проектирование такта должно идти по времени практической сушки «годно к штабелированию/упаковке», а не по времени поверхностной сушки.
3.2 Комбинация инфракрасного и горячего воздуха
Просто естественная сушка на массовой линии равносильна самоубийственному планированию. Фабрики обычно используют комбинацию:
- ИК (инфракрасное) излучение: прямой нагрев изделия, быстрый подъём температуры, высокая эффективность для тонких деревянных дверей, подходит для фиксации поверхностной сушки, но надо беречься локального перегрева, ведущего к корке на поверхности при непросохшем внутри.
- Конвекция горячего воздуха: уносит влагу с поверхности плёнки, решает проблему «поверхность сухая, внутри влажное», эффективнее для толстых плёнок и деталей с пазами.
- ИК + градиент горячего воздуха: сначала ИК для быстрой фиксации, затем медленное обезвоживание горячим воздухом — зрелая комбинация, сжимающая сушку одного слоя с естественных нескольких часов до десятков минут, напрямую определяющая дневную мощность.
Пример расчёта такта: если эффективная сушка одного слоя требует 25 минут (ИК+горячий воздух), а такт распыления 3 мин/изделие, то сушильный участок нужно параллельно на ~9 рабочих мест (с буфером), исходя из этого определяют длину сушильной печи и скорость конвейера. Это инженерная логика «такт определяет оборудование в обратном порядке».
3.3 Такт многослойности и шлифования
Водное деревянное покрытие обычно 2–3 слоя (грунт+финиш или грунт+средний+финиш), между слоями нужна поверхностная сушка + лёгкое шлифование. Считать общий такт как цикл «сушка + шлифование» важнее, чем смотреть только на скорость распыления. Мебель на заказ из-за мелких деталей и частых партий больше подходит «малые циклы, много линий»; деревянные двери из-за крупных плоских деталей — «длинная непрерывная линия».
IV. Постоянные температура и влажность: недооценённая скрытая мощность
Диапазон условий для водного покрытия уже, чем у масляного. При температуре ниже 10℃ и относительной влажности выше 75%–80% испарение воды резко замедляется, вплоть до «плесени на плёнке» (раннее отсыревание и побеление). Поэтому модернизация цеховой среды — это жёсткая инвестиция:
- Камера распыления и зона сушки с постоянными температурой и влажностью: контроль распыления и сушки в окне температуры 20–30℃, влажности 50%–70%.
- Осушающие установки: обязательны для регионов с дождливым сезоном и летней высокой влажностью, иначе вся линия в период возврата сырости простаивает.
- Изоляция и чистота: до поверхностной сушки водного покрытия пыль заметнее, положительное давление и чистота камеры важнее, чем для масляного.
Многие фабрики вкладывают весь бюджет в пистолеты, игнорируя постоянную влажность, и в итоге треть года (влажный сезон) мощность падает вдвое. Контроль среды — не украшение, а «страховка минимальной мощности».
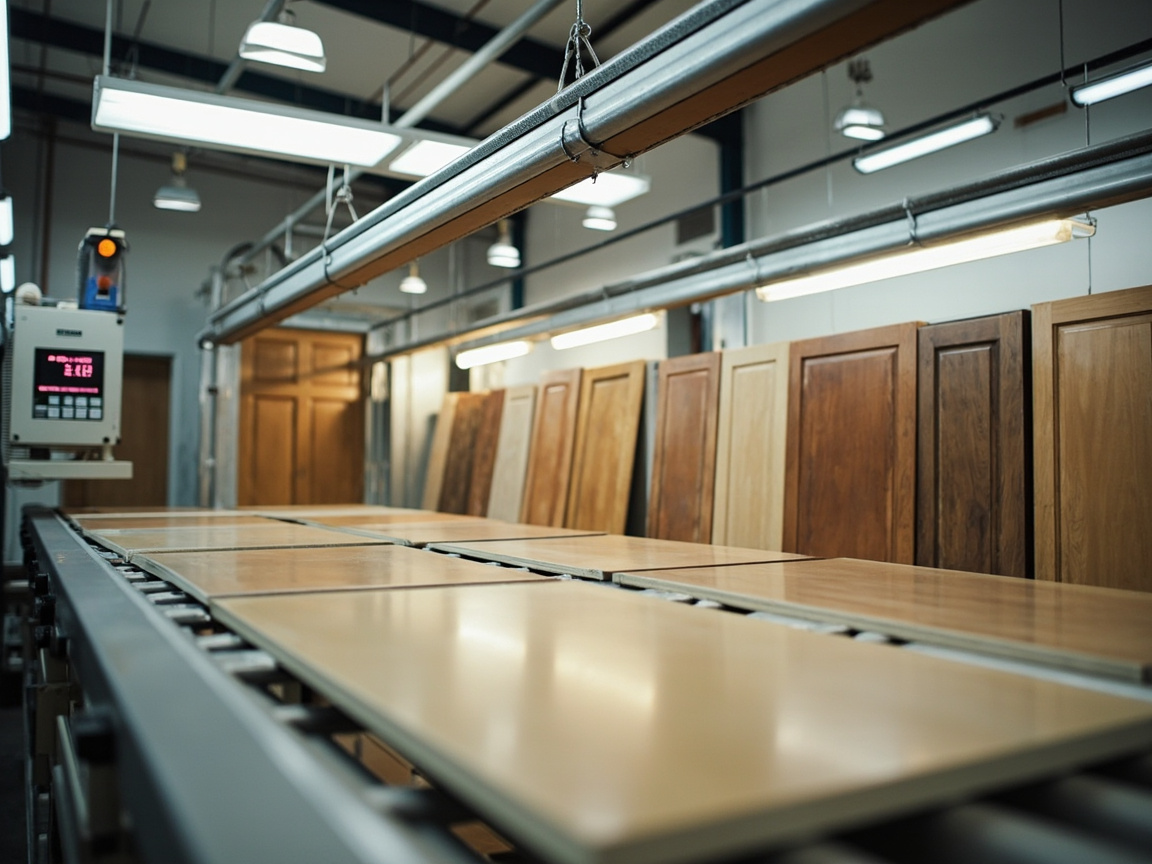
V. Выход годных и переделки: настоящая воронка затрат водной линии
Фабрики больше всего боятся не дорогого материала, а «сделал сто — вернул двадцать». Типичные дефекты водной системы и меры:
| Дефект | Типичное проявление | Основная причина | Мера |
|---|---|---|---|
| Подтёки | Слёзы, скопления на толстых участках вертикальных поверхностей | Низкая вязкость / большая толщина / недостаток растекания | Повысить вязкость, контролировать толщину, настроить добавку растекания |
| Апельсиновая корка | Поверхность апельсиновой коркой, неровная | Плохое распыление / слишком быстрая поверхсушка / неверная вязкость | Сменить на комбинированное распыление, настроить градиент испарения |
| Побеление / отсыревание | Плёнка белеет, теряет прозрачность | Высокая влажность, низкая температура, задержка воды | Поднять температуру, осушить, продлить сушку |
| Вздутие волокон | Выпуклость сосудов древесины | Вода раздувает волокна дерева | Сначала запечатать грунтом, контролировать воду, сделать обработку от вздутия |
| Кратеры (свил) | Локальные точки до основы | Масло / силиконовое загрязнение / поверхностное натяжение | Обезжирить, контролировать источник загрязнения, добавить растекание |
| Частицы | Ощущение песка на поверхности | Пыль, шлам краски, шлифовальная пыль | Чистая камера, фильтрация, лёгкое шлифование с удалением пыли |
| Плохая адгезия | Расслоение между слоями или с основой | Недостаточное шлифование / плохая изоляция / ошибка совместимости | Регламентировать шлифование, использовать совместимый изолирующий грунт |
Повышение выхода годных достигается не «дополнительным слоем», а внесением контроля перечисленных переменных в SOP: контроль вязкости по кружке каждую смену, сигнализация по температуре/влажности, входной контроль влажности изделия, адгезия и тест-пластины каждой партии. Превращение «ручного контроля» в «параметрический контроль» — залог стабильного роста выхода годных.
VI. Деревянные двери, кухонные шкафы, мебель на заказ: различия трёх типов линий
| Измерение | Фабрика деревянных дверей | Фабрика кухонных шкафов | Фабрика мебели на заказ |
|---|---|---|---|
| Характер изделия | Крупные, плоские, средняя партия | Правильные дверцы, возможен электростатический | Мелкие, частые партии, много нестандартных |
| Способ распыления | В основном комбинированное / нанесение валиком | Электростатическое / комбинированное | Комбинированное + ручная подкраска |
| Акцент сушки | Длинная линия ИК+горячий воздух | Печь быстрой сушки после электростатики | Много линий, малые циклы |
| Давление такта | Среднее | Высокое (масштаб) | Высокое (дробные сроки) |
| Боль выхода годных | Вздутие волокон, подтёки | Апельсиновая корка, частицы | Подтёки нестандарта, разнооттеночность |
| Сложность водного | Средняя | Низкая (правильные) | Высокая (нестандарт) |
Вывод: кухонные шкафы из-за правильных изделий легче всего перевести на водное, мебель на заказ из-за нестандарта самая требовательная к технологии, деревянные двери посередине, но с выраженной проблемой вздутия волокон. Решение модернизации нельзя «одним чертежом на троих», нужно проектировать отдельно по семейству изделий.
VII. Влажность изделия и предобработка древесины: игнорируемый предварительный барьер
До внедрения водного покрытия сама древесина — переменная. Слишком высокая влажность древесины после распыления из-за перепада давления воды внутри и снаружи даёт трещины, вздутие волокон и падение адгезии; слишком низкая — неравномерное впитывание. Фабрика должна сделать «влажность изделия» обязательным входным контролем, рекомендуемый диапазон 8%–12%, и провести следующую предобработку:
- Выдержка и балансировка: заготовки в цеховой среде балансируют более 48 часов для устранения разницы влажности внутри и снаружи.
- Предобработка вздутия волокон: для дуба, ясеня и других твёрдых пород с явными сосудами сначала тонко распылить водяной туман или низкотвёрдый изолирующий грунт, после вздутия лёгкое шлифование 320–400 зернистостью, затем основной грунт — значительно снижает вздутие готового изделия.
- Совместимый изолирующий грунт: водная система обязательно требует совместимого изолирующего грунта для контроля неравномерного впитывания и выхода таннинов (особенно сосна, дуб с дубильным загрязнением).
- Заполнение пор и шпатлёвка: породы с глубокими сосудами сначала заполняют поры, тогда финишная краска ложится ровно, уменьшая дисбаланс толщины и подтёки из-за подкраски.
Если этот этап не сделан, никакой хороший пистолет не спасёт выход годных. Многие фабрики винят краску во «вздутии волокон», а корень в операции предобработки древесины.
VIII. Вязкость и реология: игнорируемый «скрытый параметр»
Рабочая вязкость водного покрытия напрямую определяет размер частиц распыления, растекание и стойкость к подтёкам — это более повседневная переменная, чем «какой бренд краски выбрать». Ключевые моменты:
- Количественно по кружке: перед каждой сменой мерить вязкость 4-й кружкой, записывать и фиксировать целевой диапазон (например, комбинированное распыление 25–35 сек), запретить «разбавлять водой на глаз».
- Контроль доли воды: водное покрытие обычно допускает 5%–15% деионизированной воды, избыток разрушает стабильность эмульсии, ведёт к кратерам и потере блеска; жёсткая вода (ионы кальция и магния) вызывает флокуляцию, нужна только чистая вода.
- Вязкость в связке с температурой: при повышении температуры на 1℃ вязкость заметно падает — в этом смысл термостатированной подачи. Зимой без нагрева добавлять воду для снижения вязкости — значит копить риск для следующей операции.
- Реологические добавки: ассоциативный загуститель даёт псевдопластичность «низкая вязкость при высоком сдвиге, высокая при низком» — при распылении хорошо распыляется, после остановки пистолета стойко к подтёкам, ключевой рычаг рецептуры для выхода годных.
Управлять вязкостью как технологическим параметром, а не свободной импровизацией красильщика — водораздел гладкой работы водной линии.
IX. Инженерные параметры сушильной печи и планировки цеха
После определения такта нужно перейти к размерам оборудования. Практичная цепочка оценки:
- Целевая дневная мощность ÷ эффективное время = требуемый такт распыления (изд/мин).
- Время эффективной сушки одного слоя × коэффициент безопасности = время занятости рабочих мест сушильного участка.
- Время сушки ÷ такт = число параллельных изделий на сушильном участке.
- Интервал между изделиями × число параллельных = длина конвейера, по ней определяют размер печи и раскладку ИК/горячего воздуха.
По планировке рекомендуется «распыление — поверхсушка — сильная сушка — охлаждение — шлифование — следующий слой» в U-образном или прямом замкнутом контуре, чтобы сократить перевозки и сколы; между сильной сушкой и камерой — буферный кэш для поглощения колебаний такта. В южных влажных зонах мощность осушителей проектировать по худшему месяцу, а не по среднему, иначе часть года мощность будет урезана.
X. Оцифровка выхода годных: управляй линией через KPI
Сложность водной линии в обилии переменных, решение — превратить каждую переменную в записываемый KPI:
- Расход краски на изделие: мониторинг эффективности окраски и потерь, на электростатике должен быть заметно ниже, чем при пневматике.
- Процент переделок (по типам дефектов): сколько подтёков, апельсиновой корки, вздутий — локализация фокуса улучшений.
- Стабильность вязкости: разброс при контроле каждой смены, отражает надёжность системы подачи.
- Время выхода среды за пределы: накопленные минуты превышения окна температуры/влажности, связь с колебаниями выхода годных.
- Фактический такт сушки: измеренное время годности к штабелированию против проектного, выявление ложной поверхсушки.
Сделайте из этого ежедневную доску, в период раскатки разбор раз в неделю — за три месяца переделки упадут с двузначных до однозначных. Оцифровка — не формализм, а единственный путь превратить «опыт старого мастера» в «воспроизводимый стандарт всей фабрики».
XI. Различия климатических зон: южный сезон сырости vs северная зима
Одна и та же водная линия в разных регионах имеет разные боли:
- Южные влажные зоны: возврат сырости и дожди — главный убийца, ёмкость и стратегия осушителей решают судьбу, сушильный участок нужен с резервом.
- Северная зима: низкая температура — главное противоречие, отопление цеха + нагрев сушильного участка обязательны, иначе вода почти не испаряется; при этом на севере сухо, острее вопрос пыли и частиц, чистоту камеры надо усилить.
- Запад / плато: низкое давление влияет на эффективность конвективного теплообмена, дизайн печи корректировать по местному давлению.
Проект модернизации должен брать на вход «экстремумы местного климата», а не копировать чужой чертёж. Многие фабрики скопировали южную конфигурацию на север — и зимой встали, именно по этой причине.
XII. Стыковка расписания водной и масляной линий (переходный период)
Большинство фабрик не рубят масляную линию одним ударом, а долго держат вместе. Ключевые моменты расписания перехода:
- Разделение по семейству продуктов: правильные, крупные партии, чувствительные к запаху заказы сначала на водное; нестандарт, срочные, негабарит — на масляное, постепенный перенос.
- Физическая изоляция камер: при совместном цехе надо не допустить загрязнения водной линии парами масляного растворителя (ведёт к кратерам), лучше отдельные камеры и зоны сушки.
- Обучение персонала обеим линиям: избегать ошибок при смешанной линии, особенно при смешивании и промывке (оборудование водного запрещает остатки масляного растворителя).
- Коммуникация с клиентом: чётко указать, какие продукты уже на водном, соответствующие протоколы и экологические декларации, превратить актив соответствия в аргумент для заказов.
При грамотном управлении переходом можно и поставки держать, и постепенно уходить от масла, избежав неловкости «всё запустили, но заказы не тянем».
XIII. Комплексный расчёт затрат: не считайте только удельную цену материала
Распространённое заблуждение — делить «удельную цену водного покрытия ÷ удельную цену масляной краски» и делать вывод, что водное дороже. Фабрике надо считать совокупную стоимость единицы годного изделия (TCO):
- Материальные затраты:удельная стоимость водной краски может быть выше, но сухой остаток, укрывистость и эффективность нанесения (высокий коэффициент использования при электростатическом распылении) снижают удельные затраты; сравнивать нужно по «расходу краски на единицу изделия», а не по «цене за килограмм».
- Энергозатраты:сушильная печь, осушение и поддержание постоянной температуры — это дополнительные расходы на электричество, но и на линии с растворимой краской есть затраты на электричество для очистки выбросов, поэтому нужно сравнивать по чистой разнице.
- Трудозатраты и переделки:после внедрения SOP на водной линии частота переделок снижается, что неявно экономит значительные трудозатраты и бракованные изделия.
- Амортизация линии:вложения в камеру распыления, сушильную печь, систему постоянных температуры и влажности, систему подачи и регулировки краски распределяются на единицу изделия.
- Соответствие и заказы:возможность принимать заказы благодаря водной краске и освобождение от ограничений на производство — это трудно учитываемая, но реально существующая выгода.
Большинство фабрик после налаживания процесса обнаруживают: материальные затраты на единицу слегка растут, но частота переделок снижается с двузначных до однозначных чисел, премия за заказы и выгода от отсутствия ограничений на производство покрывают амортизацию модернизации, и совокупная себестоимость становится контролируемой или даже снижается. Ключ — в «налаживании процесса» — именно в этом и заключается ценность комплексной технологии.
XIV. Дорожная карта внедрения: поэтапный рост
Не рекомендуется «одним махом» переводить всю линию на водную краску; более устойчивый путь таков:
- Пробные образцы и отбор семейств изделий:сначала выберите семейства изделий с правильной геометрией и большим объемом партий (например, плоские дверные панели кухонь) для пилотного применения водной краски.
- Проверка на малой линии:постройте малую линию с постоянными температурой и влажностью, отработайте SOP по вязкости, сушке и выходу годных, зафиксируйте технологические карты.
- Доукомплектация ключевым оборудованием:исходя из такта, установите смешанное воздушное/электростатическое распыление, ИК+горячий воздух, осушение и систему подачи/регулировки краски.
- Наращивание серийного выпуска:после стабилизации выхода годных расширяйтесь на деревянные двери, индивидуальную мебель и другие нестандартные изделия, постепенно заменяя линию с растворимой краской.
- Закрепление системы:оформите комплекс «грунтовка—промежуточное покрытие—финишное покрытие», технологические карты и листы проверок в виде корпоративного стандарта, снижая зависимость от людей.
Для предприятий, которые уделяют внимание и эффективности, и экологичности, по плоским изделиям можно одновременно оценить применение УФ-отверждаемого деревянного покрытия на серийных линиях, используя мгновенное отверждение излучением для обхода узкого места по такту из-за «медленного испарения воды»; для слоев финишной краски с высокими требованиями к твердости и износостойкости можно по-прежнему использовать подход к прозрачному покрытию на основе полиуретановой деревянной краски (PU деревянная краска).
XV. Сотрудничество с Kexin New Materials
Кесинь Синь Цайляо (kexinMaterials) в описанном выше пути внедрения предоставляет не просто краску, а пакет «рецептура + технологическая карта + сопровождение при наращивании выпуска»: решения по запечатыванию и обработке поднятия ворса для деревянных дверей, низкоомные водные рецептуры для электростатических линий кухонь, многорежимные системы с регулируемой вязкостью для нестандартных изделий на заказ. Его ценность не в параметрах производительности банки краски, а в выравнивании «линии — среды — технологии — покрытия», позволяя фабрике стабилизировать выход годных и такт с помощью воспроизводимого SOP.
Рекомендуем фабрикам перед запуском модернизации составить перечень «список семейств изделий, целевой такт, имеющиеся камеры распыления и условия сушки, экстремальные значения местных температуры и влажности, требования к заказам и соответствию» в виде таблицы потребностей и провести совместную технологическую экспертизу с поставщиком, а не сначала купить краску, а потом думать. Это также метод внедрения, проверенный Kexin New Materials в нескольких проектах мебельных OEM, который превращает водную модернизацию из «нащупывания» в «расчет».
XVI. Распространенные заблуждения при выборе и наращивании
Заблуждение первое: водная краска — это дорого, расчет не сходится. Ошибка в сравнении только удельной стоимости материала. Если включить в TCO переделки, заказы, ограничения производства, чистую разницу по энергозатратам, многие проекты окупаются.
Заблуждение второе: покупка лучшего пистолета решит всё. Пистолет — лишь одно из звеньев; постоянная температура подачи краски, такт сушки и постоянная влажность среды в равной степени определяют успех.
Заблуждение третье: естественной сушки достаточно. На серийной линии естественная сушка означает крах производительности, необходима комбинация ИК+горячий воздух+осушение.
Заблуждение четвертое: один набор параметров для всех изделий. Различия между семействами изделий (деревянные двери, кухни, мебель на заказ) огромны, необходимо разрабатывать технологию по семействам.
Заблуждение пятое: выход годных зависит от чутья мастера. Водная система имеет много переменных, необходимо параметризовать и внедрять SOP, иначе при смене людей всё рухнет.
Заблуждение шестое: предварительная обработка древесины необязательна. Влажность и предварительная обработка поднятия ворса напрямую определяют адгезию и ровность поверхности; пропуск этого этапа не спасет даже лучшая краска.
XVII. Количественный чек-лист приемки модернизации
Успешность модернизации водной линии нужно принимать по набору измеримых показателей, а не по принципу «выглядит нормально». Рекомендуем включить в акт приемки следующий чек-лист: расход краски на единицу годных изделий, фактическое время до возможности штабелирования в зоне сушки, среднемесячная частота переделок (по типам дефектов), суммарное время выхода среды за границы, совокупная себестоимость единицы годных изделий (TCO) в сравнении с базовой линией. Только при достижении этих показателей модернизация считается налаженной, иначе нужно проследить, где вышли из-под контроля параметры линии, среды или технологической карты. Превращение приемки из «чутья» в «данные» — последний рубеж, через который водная модернизация переходит от опытного к стабильному серийному производству, и который также дает воспроизводимый базовый шаблон для последующего расширения линий.
Часто задаваемые вопросы
1. В чем главный узкий момент производительности при переводе мебельной фабрики на водную линию?
В такте сушки. Водная краска формирует пленку за счет испарения воды, естественная сушка крайне медленная и боится влажности, для серийного производства необходимо стабильно удалять воду с помощью комбинации ИК+горячий воздух и среды с постоянными температурой и влажностью, иначе такт всей линии упирается в стадию сушки.
2. Деревянные двери, кухни, мебель на заказ — какие из них больше всего подходят для первого перехода на водную краску?
Дверные панели кухонь имеют правильную геометрию, подходят для электростатики и легко идут в серию, лучше всего подходят для пилотного внедрения водной краски; мебель на заказ с наибольшим количеством нестандартных изделий — сложнее всего; деревянные двери — посередине, но с острой проблемой поднятия ворса. Рекомендуем начинать с правильных изделий, затем расширяться на нестандартные.
3. Удельная стоимость водной краски выше, чем у обычной краски, как фабрике считать честно?
Считать по совокупной себестоимости единицы годных изделий (TCO): включить расход краски на изделие, чистую разницу по энергозатратам, снижение частоты переделок, амортизацию линии, выгоду от заказов и отсутствия ограничений производства, а не сравнивать только цену за килограмм краски. После налаживания совокупная себестоимость часто контролируема или даже ниже.
4. Можно ли работать только в сухой сезон без цеха с постоянными температурой и влажностью?
Риск очень высок. Высокая влажность и низкая температура вызывают у водной краски побеление от влаги и остановку сушки, в сезон дождей производительность может упасть вдвое. В долгосрочной перспективе необходимо осушение и постоянная температура, чтобы зафиксировать окно условий среды и иметь гарантированный минимум производительности.
5. На что обратить внимание при электростатическом распылении водной краски?
Проводимость водной краски нужно специально подстраивать по сопротивлению под электростатическое оборудование, необходимо комплексное применение низкоомных водных рецептур и специальной электростатической технологии, иначе коэффициент переноса краски низкий и возможен пробой. Оборудование и краска должны подбираться синхронно.
6. Если выход годных на водной линии не растет, с чего начать проверку?
Проверяйте по порядку: проводится ли ежесменный контроль вязкости, не выходит ли температура и влажность среды за границы, соответствует ли влажность изделия норме, чистота камеры распыления, правильность запечатывания грунтовкой и совместимости. Большинство проблем — в «потере контроля параметров», а не в самой краске.
7. Как выстраивать такт при многослойном нанесении?
Считать «сушка+шлифовка» как один цикл в общем такте, а не смотреть только на распыление. Водная краска обычно 2–3 слоя, между ними нужна поверхностная сушка + легкое шлифование, для мебели на заказ подходят малые циклы на нескольких линиях, для деревянных дверей — длинная непрерывная линия.
8. Обязательно ли переводить всю линию на водную краску при модернизации?
Не обязательно. Устойчивее поэтапный путь: сначала проверка на малой линии с правильными изделиями, фиксация технологических карт, затем доукомплектация ключевым оборудованием, наращивание серийного выпуска и, наконец, расширение на нестандартные изделия. «Одним махом» легко понести большие потери на этапе наращивания.
9. Как решить проблему поднятия ворса?
Вода — главная причина поднятия ворса. Меры: сначала запечатывание для уменьшения проникновения воды, предварительная обработка поднятия ворса (сначала тонкое распыление водяного тумана, после набухания легкое шлифование), контроль количества наносимой воды и толщины пленки, а также выбор водной грунтовки с хорошей запечатывающей способностью в комплексе.
10. Как выбирать между водной краской и УФ-отверждением?
Для плоских, серийных, правильных изделий приоритет — УФ-отверждение: мгновенное формирование пленки излучением, очень высокая эффективность, низкий VOC; для фигурных, нестандартных, мелкосерийных изделий по-прежнему подходит водное распыление. Возможна и комбинация: водная краска для грунта и фигурных частей, УФ — для плоских лицевых слоев.
Дополнительное чтение
- Наука рецептур водных деревянных покрытий и практика нанесения:полное объяснение деревянной водной модернизации от смол до практики нанесения, восполняющее техническую базу выравнивания «линии — покрытия» в данной статье.
- УФ-отверждаемые деревянные покрытия — эффективность, экологичность и границы технологии:высокоэффективная альтернатива для серийного производства плоских изделий, подходит фабрикам, желающим обойти узкое место по такту сушки водной краски.
- Зеленая трансформация промышленного покрытия: политика, рынок и пути внедрения:помещает водную модернизацию мебельных фабрик в более широкую рамку зеленой трансформации, помогая понять долгосрочную логику заказов и соответствия.
- Применение нанопокрытия на поверхности древесины и пластика
- Нанопокрытие с антибактериальным эффектом: частицы Ag, ZnO и механизм антибактериального действия