Il rivestimento a base d'acqua è passato dal "se si può usare" al "come usarlo stabilmente e bene in fabbrica", nel mezzo c'è una vera linea di produzione. Per le fabbriche di porte in legno, armadietti da cucina e mobili su misura, il passaggio da olio a acqua non è semplicemente sostituire i secchi di vernice con secchi di rivestimento ad acqua, ma è una ristrutturazione sistemica che coinvolge linea, essiccazione, ambiente, processo e costi. Molte fabbriche ottengono buoni risultati nella fase di prova, ma una volta sulla linea di produzione di massa compaiono colature, opacizzazione, ritmo di produzione insufficiente e tasso di rilavorazione alle stelle; l'essenza è aver sottovalutato i requisiti del sistema a base d'acqua per il "controllo del processo". Dal punto di vista della fabbrica, questo articolo analizza chiaramente il percorso di implementazione del rivestimento a base d'acqua su tre tipi di linee di produzione per porte in legno, armadietti da cucina e mobili su misura, concentrandosi su tre indicatori di maggior interesse per proprietari e direttori di fabbrica: ritmo di essiccazione, tasso di resa e costo complessivo.
Come fornitore di rivestimenti che serve a lungo aziende di mobili e lavorazione del legno, Kexin New Materials (kexinMaterials) ha accumulato numerosi casi di implementazione OEM nel sistema per legno a base d'acqua e nell'equipaggiamento di linea; la metodologia di questo articolo proviene anche da queste esperienze di prima linea. Se stai pianificando o valutando una ristrutturazione a base d'acqua, puoi prima confrontare la tua famiglia di prodotti con il nostro sistema di prodotti per rivestimenti per legno, poi portare obiettivi specifici di ritmo e resa per discutere la soluzione tecnica.
I. Prima fai i conti: perché le fabbriche di mobili devono adottare la linea a base d'acqua
Per qualsiasi ristrutturazione in fabbrica, il primo motore non è mai la "passione ecologica", ma il "non ristrutturare significa perdere ordini, essere sanzionati, essere limitati nella produzione". Per le fabbriche di porte in legno, armadietti da cucina e mobili su misura, le pressioni reali che spingono la base d'acqua provengono principalmente da tre fonti:
La prima sono le normative. I limiti di sostanze nocive per i rivestimenti per legno, le rettifiche locali delle emissioni VOC, i requisiti di raccolta dei gas di scarico nelle cabine di spruzzatura durante le ispezioni ambientali, fanno sì che le linee a olio tradizionali ad alto VOC affrontino costi di conformità in aumento o persino rischi di limitazione della produzione. La seconda sono i clienti. I progetti di finitura immobiliare, i sistemi su misura in catena e gli ordini di esportazione spesso scrivono "a base d'acqua" "basso odore" "basso VOC" nei termini di gara e di ispezione in fabbrica; senza una soluzione a base d'acqua si è direttamente esclusi. La terza sono gli operai e il cantiere. L'odore pungente della vernice a olio causa difficoltà di reclutamento e alti rischi per la salute professionale; la linea a base d'acqua è evidentemente più favorevole per l'ambiente di officina e l'impiego.
Ma l'altra faccia dell'opportunità è il rischio: la ristrutturazione della linea a base d'acqua richiede grossi investimenti e il tasso di resa fluttua nel periodo di avviamento; se si guarda solo al prezzo unitario del materiale, è facile trarre la conclusione errata che "la base d'acqua è più costosa". Più avanti useremo un modello di costo completo per correggere questo scostamento.
II. Il cuore della ristrutturazione della linea: non è cambiare la vernice, ma cambiare l'intera logica di "trasporto + atomizzazione + essiccazione"
La vernice a olio si affida all'evaporazione rapida di solventi forti ed è tollerante verso l'ambiente; il rivestimento a base d'acqua forma il film tramite l'evaporazione dell'acqua ed è più sensibile a temperatura, umidità, convezione e spessore del film. Pertanto, adottando la linea a base d'acqua, ciò che va realmente modificato è "come far andare via l'acqua stabilmente e far crescere uniformemente il film".
2.1 Scelta del metodo di spruzzatura
Tre percorsi comuni:
- Spruzzatura ad aria (modifica pistola tradizionale): basso costo dell'attrezzatura, riutilizzo diretto della cabina esistente, ma granuli di atomizzazione grossolani e alta dispersione della nebbia di vernice; il rivestimento a base d'acqua è sensibile alla viscosità, facilmente con buccia d'arancia e colature simultanee. Adatto a periodo di transizione con basso ritmo e piccoli lotti.
- Spruzzatura mista aria-arialess (aria + senza aria): atomizzazione fine, alta efficienza di trasferimento, spessore del film più controllabile; è la scelta principale per porte in legno e pezzi piatti, riduce significativamente colature e buccia d'arancia.
- Spruzzatura elettrostatica: il tasso di utilizzo del rivestimento può superare l'80%, particolarmente adatto a pannelli di armadietti da cucina e porte in legno di forma relativamente regolare, ma la conducibilità del rivestimento a base d'acqua richiede resistenza dedicata e formulazione elettrostatica speciale; soglia di attrezzatura e processo più alta.
Punti chiave di selezione: prima determina il metodo di spruzzatura in base ai tre elementi "complessità della forma del pezzo + ritmo + budget", poi richiedi al contrario che la formulazione del rivestimento si adatti (es. la linea elettrostatica deve abbinare rivestimento a base d'acqua a bassa resistenza). Molte fabbriche fanno l'inverso: comprano prima la vernice e poi scoprono di non poter spruzzare, la rilavorazione ricade tutta sull'attrezzatura.
2.2 Alimentazione e regolazione vernice e fornitura a temperatura costante
Il rivestimento a base d'acqua ha finestra di temperatura e viscosità stretta, meglio dotarsi di sistema di alimentazione e regolazione vernice a temperatura costante: serbatoio vernice originale → serbatoio regolazione (temperatura fissa, agitazione lenta anti-sedimento) → tubazione isolata → pistola. La funzione centrale è bloccare la variabile "viscosità" che più influenza atomizzazione e colature. Senza fornitura a temperatura costante, in estate e inverno la viscosità varia di molto, la stessa pistola spruzza due effetti diversi, il tasso di resa fluttuerà inevitabilmente.
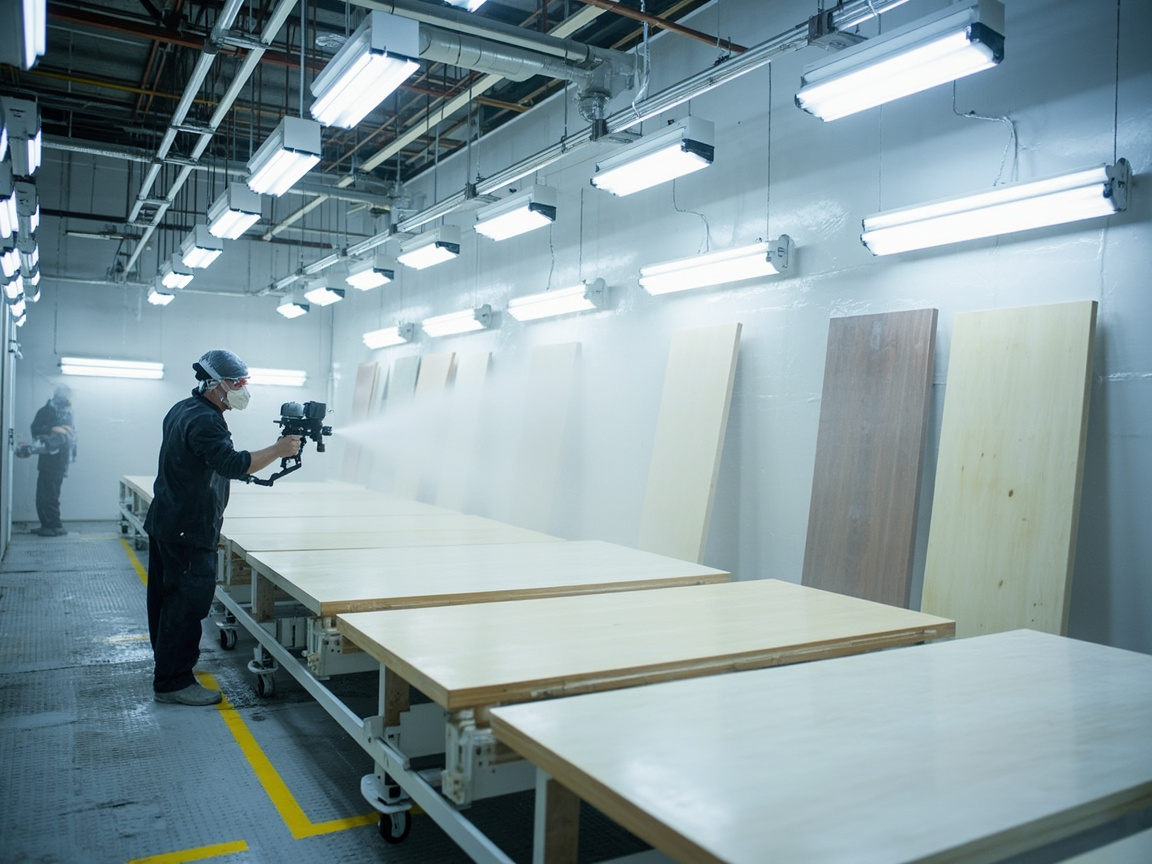
III. Ritmo di essiccazione: il punto vitale della capacità produttiva
La "lentezza percepita" maggiore del rivestimento a base d'acqua sta nell'essiccazione. Progettando bene il ritmo di essiccazione, l'intera linea regge la capacità.
3.1 Due fasi dell'essiccazione
L'essiccazione a base d'acqua si divide in "evaporazione dell'acqua (asciugatura superficiale)" e "indurimento/retticolazione del film (dipende dal sistema)". Asciugatura superficiale veloce non significa asciutto completo; molte linee sembrano asciutte in superficie ed entrano nel processo successivo, poi impilando si ha ritorno di umidità, segni da pressione, incollaggio. La progettazione del ritmo deve basarsi sul tempo di indurimento "impilabile/imballabile", non sul tempo di asciugatura superficiale.
3.2 Combinazione di infrarossi e aria calda
L'asciugatura naturale da sola sulla linea di massa equivale a pianificazione suicida. Le fabbriche usano comunemente la combinazione:
- Radiazione infrarossa (IR): riscalda direttamente il pezzo, riscaldamento rapido, alta efficienza su porte in legno a pannello sottile; adatta a fissaggio superficiale, ma attenzione a surriscaldamento locale che causa crosta superficiale e interno umido.
- Convezione ad aria calda: porta via l'acqua dalla superficie del film, risolve "superficie asciutta interno umido", più efficace su film spessi e pezzi con scanalature.
- Gradiente IR + aria calda: prima IR per fissaggio rapido, poi aria calda per disidratazione lenta; combinazione matura che comprime l'essiccazione singola da ore naturali a dieci-minuti-trenta minuti, determina direttamente la capacità giornaliera.
Esempio di algoritmo del ritmo: se l'essiccazione efficace singola richiede 25 minuti (IR + aria calda), ritmo di spruzzatura 3 min/pezzo, allora la sezione di essiccazione necessita di circa 9 stazioni parallele (con cache), da cui determinare lunghezza forno e velocità di trasporto. Questa è la logica ingegneristica "il ritmo determina l'attrezzatura a ritroso".
3.3 Ritmo di più passate e carteggiatura
Il legno a base d'acqua di solito 2–3 passate (fondo + finitura o fondo + intermedio + finitura), tra ogni passata serve asciugatura superficiale + leggera carteggiatura. Considerare "essiccazione + carteggiatura" come un ciclo per il ritmo totale, è molto più lungo che guardare solo la spruzzatura. I mobili su misura, per pezzi piccoli e lotti numerosi, si adattano a "piccoli cicli molte linee"; le porte in legno, per pezzi grandi e superfici piane, si adattano a "linea lunga continua".
IV. Ambiente a temperatura e umidità costanti: capacità invisibile sottovalutata
La finestra ambientale del rivestimento a base d'acqua è più stretta dell'olio. Sotto 10℃, umidità relativa sopra 75%–80%, l'evaporazione dell'acqua rallenta drasticamente, persino "muffa del film" (ritorno di umidità precoce e opacizzazione). Pertanto la ristrutturazione ambientale della officina è un investimento obbligato:
- Cabina di spruzzatura e area di essiccazione a temperatura e umidità costanti: controllare spruzzatura ed essiccazione nella finestra 20–30℃, umidità 50%–70%.
- Gruppo deumidificatore: essenziale in zone umide di plumbee e estate, altrimenti l'intera linea si ferma nei giorni di umidità.
- Isolamento e pulizia: prima dell'asciugatura superficiale la caduta di polvere è più evidente nel rivestimento a base d'acqua; la cabina in pressione positiva e pulita è più critica che per l'olio.
Molte fabbriche spendono tutto il budget sulle pistole, ignorando l'umidità costante, col risultato che un terzo dell'anno (stagione umida) la capacità crolla della metà. Il controllo ambientale non è ornamento, è la "polizza di base" della capacità.
V. Resa e rilavorazione: il vero buco nero di costo della linea a base d'acqua
Quello che le fabbriche temono non è materiale costoso, ma "fare cento pezzi e restituirne venti". Difetti comuni del sistema a base d'acqua e contromisure:
| Difetto | Manifestazione tipica | Causa principale | Contromisura |
|---|---|---|---|
| Colatura | Strisce lacrima e accumuli su spessi verticali | Bassa viscosità / film spesso / scarsa livellatura | Aumentare viscosità, controllare spessore, regolare agente livellante |
| Buccia d'arancia | Superficie a buccia d'arancia, irregolare | Scarsa atomizzazione / asciugatura superficiale troppo rapida / viscosità errata | Cambiare a spruzzatura mista, regolare gradiente evaporazione |
| Opacizzazione / ritorno umidità | Film opaco e traslucido perso | Ritenzione acqua ad alta umidità e bassa temp | Alzare temperatura e deumidificare, estendere essiccazione |
| Gonfiore venature | Rilievo pori venatura legno | Acqua fa gonfiare legno | Prima sigillare, controllare acqua, trattare gonfiore |
| Crateri | Punti concavi a fondo scoperto locali | Inquinamento olio / silicone / tensione superficiale | Degrassare, controllare fonte inquinamento, aggiungere livellante |
| Granuli | Sensazione sabbiosa superficie | Polvere, residui vernice, polvere carteggiatura | Cabina pulita, filtrazione, carteggiatura leggera e rimozione polvere |
| Scarsa adesione | Distacco tra strati o da supporto | Carteggiatura insufficiente / scarsa chiusura / abbinamento errato | Carteggiatura normata, fondo sigillante abbinato |
Migliorare la resa non significa "spruzzare un'altra passata", ma scrivere il controllo delle variabili sopra nello SOP: viscosità controllata a ogni turno con coppa, allarme collegato a temperatura/umidità ambiente, test umidità pezzo all'ingresso, adesione e pannello grigio per ogni lotto. Trasformare "controllo umano" in "controllo a parametri", così la resa sale stabilmente.
VI. Porte in legno, armadietti da cucina, mobili su misura: differenze tra tre tipi di linea
| Dimensione | Fabbrica porte in legno | Fabbrica armadietti da cucina | Fabbrica mobili su misura |
|---|---|---|---|
| Caratteristiche del pezzo | Pezzi grandi, superfici piane, quantità media | Pannelli porta regolari, idonei alla elettrostatica | Pezzi piccoli, lotti numerosi, molte forme irregolari |
| Metodo di spruzzatura | Prevalenza aria mista/rivestimento a rullo | Elettrostatica/aria mista | Aria mista + ritocco manuale |
| Priorità di essiccazione | Linea lunga IR + aria calda | Forno a rapida essiccazione post-elettrostatica | Molte linee a piccolo ciclo |
| Pressione di ciclo | Media | Alta (su scala) | Alta (consegne frammentate) |
| Punti critici resa | Sollevamento venature, colature | Buccia d'arancia, granuli | Colature su forme irregolari, differenze di colore |
| Difficoltà idrosolubilizzazione | Media | Bassa (regolari) | Alta (non standard) |
Conclusione: i mobili da cucina, grazie ai pezzi regolari, sono i più facili da rendere a base d'acqua; i mobili su misura, per via del non standard, mettono più alla prova la lavorazione; le porte in legno stanno nel mezzo ma con problema di sollevamento venature evidente. Il piano di ristrutturazione non può "usare un unico disegno per tre tipi di azienda", deve essere progettato separatamente per famiglia di pezzi.
VII. Contenuto di umidità del pezzo e pretrattamento del legno: il livello preliminare trascurato
Prima dell'applicazione del rivestimento a base d'acqua, il legno stesso è una variabile. Un contenuto di umidità del legno troppo alto, dopo la spruzzatura, causa crepe, sollevamento venature e calo dell'adesione per differenziale di pressione interno-esterno dell'acqua; troppo basso tende a assorbire il rivestimento in modo non uniforme. La fabbrica deve rendere "contenuto di umidità del pezzo" un controllo obbligatorio all'ingresso, suggerito tra 8%–12%, e fare i seguenti pretrattamenti:
- Stagionatura ed equilibrio: i pezzi grezzi in legno devono equilibrare nell'ambiente officina per oltre 48 ore, eliminando la differenza di umidità interno-esterno.
- Pretrattamento sollevamento venature: per legni duri a vasi evidenti come quercia, frassino, prima spruzzare sottile nebulizzazione d'acqua o fondo a basso solido, dopo il sollevamento venature carteggiare leggero 320–400 mesh, poi applicare il primer ufficiale, riducendo notevolmente il sollevamento venature del prodotto finito.
- Fondo sigillante abbinato: il sistema a base d'acqua deve usare fondo sigillante abbinato, per controllare assorbimento non uniforme del rivestimento e trasudazione di tannini (specialmente inquinamento da acido tannico di pino, quercia).
- Riempimento pori e stucco: legni a vasi profondi riempire prima i pori, così la finitura sarà piana, riducendo squilibrio dello spessore del film e colature dovuti a ritocchi.
Se questo livello non è fatto bene, per quanto buona la pistola dopo non si recupera la resa. Molte fabbriche attribuiscono il "sollevamento venature" alla vernice, ma la radice sta nel processo di pretrattamento del legno.
VIII. Viscosità e reologia: il "parametro invisibile" trascurato
La viscosità di applicazione del rivestimento a base d'acqua determina direttamente dimensione goccioline atomizzazione, livellamento e resistenza colature, è variabile più quotidiana della "scelta di quale marca di vernice". Punti chiave:
- Quantificare con coppa viscosità: all'inizio di ogni turno misurare viscosità con coppa n. 4, registrare e bloccare intervallo target (es. spruzzatura aria mista 25–35 secondi), vietato "diluire con acqua a sensazione".
- Controllare rapporto diluizione acqua: il rivestimento a base d'acqua generalmente ammette 5%–15% acqua deionizzata, eccesso rompe stabilità emulsione, causa crateri e opacizzazione; acqua dura (ioni calcio magnesio) causa anche flocculazione, usare acqua pura.
- Viscosità legata a temperatura: ogni 1℃ di aumento temperatura, viscosità scende sensibilmente, qui sta senso dell'alimentazione vernice a temperatura costante. D'inverno senza riscaldare si aggiunge acqua per abbassare viscosità, equivale accumulare rischio alla fase successiva.
- Ausili reologici: usare addensante associativo per ottenere pseudoplasticità "alta viscosità a basso taglio, bassa viscosità ad alto taglio", in spruzzatura atomizza bene, dopo pistola ferma resiste colature, è leva chiave di formula per la resa.
Gestire la viscosità come parametro di processo, non come libera iniziativa dell'operaio diluizione, è lo spartiacque per far girare bene la linea a base d'acqua.
IX. Parametri ingegneristici di forno di essiccazione e layout officina
Dopo definito il ciclo, bisogna tradurlo nelle dimensioni attrezzatura. Una catena di stima pratica:
- Capacità giornaliera target ÷ ore lavoro effettive = ciclo di spruzzatura richiesto (pezzi/minuto).
- Tempo effettivo essiccazione per passata × coefficiente sicurezza = durata occupazione postazioni segmento essiccazione.
- Tempo essiccazione ÷ ciclo = numero pezzi paralleli necessari nel segmento essiccazione.
- Distanza tra pezzi × numero paralleli = lunghezza trasporto, da cui dimensioni forno essiccazione e disposizione IR/aria calda.
Nel layout si suggerisce "spruzzatura—asciugatura superficiale—essiccazione forte—raffreddamento—carteggiatura—passata successiva" a U o ciclo lineare chiuso, riducendo movimentazione e urti; tra segmento essiccazione forte e cabina spruzzo prevedere buffer cache, assorbendo fluttuazioni ciclo. Nelle zone umide del sud, capacità gruppo deumidificazione progettare sul mese peggiore, non sulla media, altrimenti parte dell'anno capacità ridotta.
X. Resa digitalizzata: gestire la linea con KPI
La linea a base d'acqua è difficile per molte variabili, la soluzione è trasformare ogni variabile in KPI registrabile:
- Consumo vernice per pezzo: monitorare efficienza verniciatura e sprechi, linea elettrostatica deve essere nettamente inferiore a spruzzatura aria.
- Tasso rilavorazione (per tipo difetto): colature, buccia d'arancia, sollevamento venature quanto pesano ciascuno, per individuare priorità miglioramento.
- Stabilità viscosità: range fluttuazione controllo per turno, riflette affidabilità sistema alimentazione vernice.
- Tempo fuori limite ambiente: minuti cumulati di temperatura umidità oltre finestra, correlati a fluttuazioni resa.
- Ciclo essiccazione qualificato: tempo impilabile misurato vs ciclo progettato, identificare asciugatura superficiale falsa.
Farne cruscotto giornaliero, in fase di ramp-up revisione settimanale, in tre mesi si porta tasso rilavorazione da due cifre a una cifra. Digitalizzare non è formalismo, è l'unica via per trasformare "esperienza del vecchio maestro" in "standard replicabile di tutta la fabbrica".
XI. Differenze climatiche regionali: umidità di ritorno sud vs inverno nord
Stessa linea a base d'acqua, dolori diversi per zona:
- Zone umide sud: umidità di ritorno e plumbee sono il killer numero uno, capacità e strategia gruppo deumidificazione decidono vita o morte, segmento essiccazione deve avere ridondanza.
- Inverno nord: bassa temperatura è contraddizione principale, riscaldamento officina + riscaldamento segmento essiccazione devono essere adeguati, altrimenti acqua quasi non evapora; inoltre nord secco, problema polvere granuli più evidente, pulizia cabina spruzzo da aumentare.
- Ovest/altopiano: bassa pressione influenza efficienza scambio convettivo, forno essiccazione progettare con correzione pressione locale.
Il piano di ristrutturazione deve avere in input "valori estremi clima locale", non copiare disegni altrui. Molte fabbriche copiano configurazione sud su nord, risultato fermo invernale, per questo motivo.
XII. Collegamento pianificazione linea a base d'acqua e linea a solvente (periodo transizione)
La maggior parte fabbriche non taglia via linea a solvente di colpo, ma coesiste a lungo. Punti pianificazione transizione:
- Suddivisione per famiglia prodotto: ordini regolari, lotti, sensibili odore prima su base d'acqua; irregolari, urgenti, non standard su solvente, migrazione graduale.
- Isolamento fisico cabina: acqua e solvente stessa officina devono evitare vapore solvente solvente inquini linea a base d'acqua (causa crateri), meglio cabina e area asciugatura indipendenti.
- Formazione doppia linea personale: evitare errori linea mista, specialmente diluizione e pulizia (attrezzatura a base d'acqua vieta residuo solvente).
- Comunicazione clienti: chiarire quali prodotti già a base d'acqua, relativi report test e dichiarazione eco, trasformare asset conformità in argomento vendita.
Gestione transizione adeguata, garantisce consegne e riduce solvente progressivamente, evitando imbarazzo di "tutta online ma non regge ordini".
XIII. Costo complessivo: non calcolare solo prezzo materiale
Un errore comune è prendere "prezzo vernice base acqua ÷ prezzo vernice solvente" come conclusione, dicendo base acqua più cara. La fabbrica deve calcolare costo totale per pezzo qualificato (TCO):
- Costo materiale: prezzo unitario vernice base acqua può essere alto, ma solidi, copertura ed efficienza verniciatura (alta resa elettrostatica) diluiscono; confrontare per "consumo vernice per pezzo" non "prezzo al kg".
- Costo energia: forno essiccazione, deumidificazione, temperatura costante sono nuovi costi elettrici, ma linea solvente ha pure costo trattamento fumi, confronto netto.
- Manodopera e rilavorazione: linea base acqua con SOP rilavorazione scende, risparmio nascosto molto in manodopera e scarti.
- Ammortamento linea: cabina, forno, temp umid costante, sistema trasporto vernice spesi ripartiti per pezzo.
- Conformità e ordini: capacità acquisizione ordini e non limitazione produzione portate da base acqua, ricavo reale sebbene non contabilizzabile.
Molte fabbriche dopo averla fatta girare bene scoprono: materiale per pezzo leggermente su, ma rilavorazione da due cifre a una cifra, premio ordini e ricavo no-limit coprono ammortamento, costo complessivo anzi controllato o in calo. Chiave è "farla girare bene" — ecco valore abbinamento processo.
XIV. Roadmap implementazione: ramp-up a fasi
Non consigliato "tutto di colpo" linea intera a base acqua, percorso più stabile:
- Campionatura e filtro famiglia prodotto: prima scegliere famiglia prodotto regolare e lotto grande (es. pannelli mobili cucina piatti) per prova base acqua.
- Verifica linea piccola: costruire linea piccola temp umid costante, far girare viscosità, essiccazione, SOP resa, sedimentare scheda processo.
- Completare attrezzatura chiave: risalire da ciclo per aria mista/elettrostatica, IR+aria calda, deumidificazione e sistema trasporto vernice.
- Ramp-up produzione: resa stabile poi estendere a porte legno, su misura non standard, sostituendo gradualmente linea solvente.
- Consolidamento sistema: scrivere "fondo—intermedio—finitura" abbinato, scheda processo, tabella controllo come standard aziendale, riducendo dipendenza da persona.
Per aziende che puntano sia efficienza che eco, i pezzi piatti possono anche valutare in parallelo rivestimento per legno a indurimento UVNella linea di produzione in batch, l'applicazione con indurimento istantaneo per irraggiamento aggira il collo di bottiglia del ritmo dovuto alla "lenta evaporazione dell'acqua"; per lo strato di finitura con elevati requisiti di durezza e resistenza all'usura, si può ancora fare riferimento all'idea di abbinamento della vernice per legno poliuretanica (vernice per legno PU) per la vernice trasparente di finitura.
XV. Collaborazione con Kexin New Materials
Kexin New Materials (kexinMaterials) nel percorso di implementazione sopra descritto fornisce non solo la vernice, ma un pacchetto "formula + scheda di processo + affiancamento in produzione durante la fase di ramp-up": per il problema del sollevamento delle venature delle porte in legno offre soluzioni di sigillatura del fondo e trattamento del sollevamento, per la linea elettrostatica dei mobili da cucina fornisce formulazioni a base d'acqua a bassa resistenza, per i pezzi su misura non standard fornisce sistemi multi-scenario con viscosità regolabile. Il suo valore non sta nei parametri di prestazione della singola latta di vernice, ma nell'allineare le quattro cose "linea produttiva — ambiente — processo — rivestimento", permettendo alla fabbrica di stabilizzare resa e ritmo con SOP replicabili.
Si consiglia alla fabbrica, prima di avviare la ristrutturazione, di organizzare "elenco delle famiglie di pezzi, ritmo target, attuali cabine di spruzzatura e condizioni di essiccazione, valori estremi locali di temperatura e umidità, requisiti di conformità degli ordini" in una tabella delle richieste, e fare una revisione congiunta del processo con il fornitore, anziché comprare prima la vernice e poi cercare soluzioni. Questo è anche il metodo di implementazione verificato da Kexin New Materials in vari progetti OEM di mobili, che trasforma la conversione all'acqua dal "provare fino a trovare" nel "calcolare per ottenere".
XVI. Errori comuni nella selezione e nel ramp-up
Errore 1: la vernice a base d'acqua è cara, non conviene economicamente. L'errore sta nel confrontare solo il prezzo unitario del materiale. Mettendo nel TCO i rifacimenti, gli ordini, la limitazione della produzione e il saldo energetico, molti progetti sono vantaggiosi.
Errore 2: comprare la pistola di spruzzatura migliore risolve tutto. La pistola è solo uno degli anelli; la temperatura costante di alimentazione e regolazione vernice, il ritmo di essiccazione e l'umidità costante dell'ambiente determinano ugualmente il successo.
Errore 3: l'asciugatura naturale è sufficiente. Sulla linea di produzione in serie l'asciugatura naturale significa collasso della capacità produttiva; è necessaria la combinazione IR + aria calda + deumidificazione.
Errore 4: un set di parametri per tutti i pezzi. Le famiglie di pezzi di porte in legno, mobili da cucina e mobili su misura differiscono enormemente; è necessario definire il processo per famiglia.
Errore 5: la resa dipende dal tocco del maestro esperto. Il sistema a base d'acqua ha molte variabili; deve essere parametrizzato e reso SOP, altrimenti con il cambio di personale si va in crisi.
Errore 6: il pretrattamento del legno è opzionale. Il contenuto di umidità e il pretrattamento del sollevamento delle venature determinano direttamente l'adesione e la planarità della superficie; saltando questo passaggio, per quanto buona sia la vernice, non si può recuperare.
XVII. Elenco quantitativo per l'accettazione della ristrutturazione
Che la ristrutturazione della linea a base d'acqua sia riuscita si deve verificare con un gruppo di indicatori quantificabili e consegnabili, non con un "sembra accettabile". Si consiglia di scrivere il seguente elenco nel verbale di accettazione: consumo di vernice per pezzo qualificato, valore misurato del tempo impilabile nella sezione di essiccazione, tasso medio mensile di rifacimento (classificato per difetto), tempo cumulato di superamento dei limiti ambientali, costo totale per pezzo qualificato (TCO) a confronto con la baseline. Solo quando questi numeri raggiungono lo standard la ristrutturazione può dirsi a regime; altrimenti si deve risalire a quale parametro di linea, ambiente o scheda di processo è fuori controllo. Trasformare l'accettazione dal "tatto" ai "dati" è l'ultimo ostacolo perché la conversione all'acqua passi dalla produzione pilota alla produzione in serie stabile, e può anche fornire un modello di baseline replicabile per future espansioni di linea.
Domande frequenti
1. Nella conversione alla linea a base d'acqua di una fabbrica mobili, qual è il maggior collo di bottiglia della capacità produttiva?
Nel ritmo di essiccazione. La vernice a base d'acqua forma il film tramite evaporazione dell'acqua; l'asciugatura naturale è molto lenta e teme l'umidità. In produzione in serie si deve contare su combinazione infrarossi + aria calda e ambiente a temperatura e umidità costanti per rimuovere stabilmente l'acqua, altrimenti l'intera linea viene bloccata dalla sezione di asciugatura.
2. Tra porte in legno, mobili da cucina e mobili su misura, quale tipo è più adatto a iniziare per primo con l'acqua?
I pannelli delle ante da cucina sono pezzi regolari, elettrostaticizzabili e facilmente prodotti in batch, i più adatti per un primo pilota di conversione all'acqua; i mobili su misura hanno molti pezzi non standard e sono i più difficili; le porte in legno stanno nel mezzo ma con evidente problema di sollevamento venature. Si consiglia di partire dai pezzi regolari, poi espandere ai pezzi non standard.
3. Il prezzo unitario della vernice a base d'acqua è più alto della vernice, come deve calcolare la fabbrica per essere equo?
Calcolare con il costo totale per pezzo qualificato (TCO): includere consumo di vernice per pezzo, saldo energetico, riduzione del tasso di rifacimento, ammortamento della linea, ricavi da ordini e da esenzione limitazione produzione, non solo il prezzo al chilo di vernice. Una volta a regime, il costo complessivo è spesso controllabile o addirittura inferiore.
4. Senza officina a temperatura e umidità costanti, produrre solo nella stagione asciutta è fattibile?
Rischio molto alto. Alta umidità e bassa temperatura fanno tornare umida e sbiancare la vernice a base d'acqua e ne bloccano l'essiccazione; nella stagione umida la capacità può dimezzare. A lungo termine è necessario dotarsi di deumidificazione e temperatura costante, bloccando la finestra ambientale, per avere una capacità garantita.
5. Cosa occorre notare nello spruzzamento elettrostatico della vernice a base d'acqua?
La conducibilità della vernice a base d'acqua deve essere regolata appositamente per abbinarsi all'equipaggiamento elettrostatico; è necessaria una formulazione a base d'acqua a bassa resistenza e un processo dedicato elettrostatico, altrimenti il tasso di trasferimento è basso e facile la perforazione. Equipaggiamento e rivestimento vanno selezionati in sincrono.
6. La resa della linea a base d'acqua non sale, cosa controllare prima?
In ordine: se la viscosità è controllata a ogni turno, se temperatura e umidità ambientali superano i limiti, se il contenuto di umidità del pezzo è qualificato, la pulizia della cabina, se la sigillatura del primer e l'abbinamento sono corretti. La maggior parte dei problemi deriva da "parametri fuori controllo" non dalla vernice stessa.
7. Come organizzare il ritmo nelle verniciature multiple?
Considerare "essiccazione + carteggiatura" come un ciclo nel calcolo del ritmo totale, non guardare solo la spruzzatura. L'acqua richiede solitamente 2–3 passate, ogni passata necessita di fuori polvere + leggera carteggiatura; i mobili su misura si adattano a cicli piccoli e linee multiple, le porte in legno a linea lunga continua.
8. La ristrutturazione deve mettere tutta la linea in acqua?
Non necessariamente. Più stabile è a fasi: prima linea piccola di pezzi regolari per verificare, sedimentare la scheda di processo, poi completare le attrezzature chiave, ramp-up produttivo, infine espandere ai pezzi non standard. Il taglio netto rischia perdite eccessive in fase di ramp-up.
9. Come risolvere il problema del sollevamento delle venature?
L'acqua è la causa principale. La contromisura è prima sigillare il fondo per ridurre la penetrazione d'acqua, fare un pretrattamento di sollevamento (nebulizzare leggera acqua, attendere il rigonfiamento e carteggiare leggero), controllare quantità d'acqua e spessore del film in applicazione, e nella sigillatura del primer scegliere un primer a base d'acqua con buona chiusura.
10. Come scegliere tra conversione all'acqua e indurimento UV?
Per pezzi piatti, in batch, regolari dare la priorità all'indurimento UV: indurimento istantaneo per irraggiamento, efficienza altissima, basso VOC; per pezzi sagomati, non standard, a piccolo lotto resta adatta la spruzzatura a base d'acqua. Si può anche combinare: acqua per fondo e sagome, UV per strato superficiale piatto.
Letture supplementari
- Scienza formulativa e implementazione applicativa della vernice per legno a base d'acqua: dalla sistema resina all'implementazione applicativa, guida completa alla conversione all'acqua per legno, integra la base tecnica di allineamento "linea — rivestimento" di questo articolo.
- Vernice per legno a indurimento UV — efficienza, ecologia e limiti di processo: soluzione alternativa ad alta efficienza per produzione in serie di pezzi piatti, adatta alle fabbriche che vogliono aggirare il collo di bottiglia del ritmo di essiccazione a base d'acqua.
- Transizione verde del rivestimento industriale: politiche, mercato e percorsi di implementazione: inquadra la conversione all'acqua delle fabbriche mobili nel quadro più ampio della transizione verde, per comprendere la logica di lungo periodo di ordini e conformità.
- Applicazione del rivestimento nano su superfici di legno e plastica
- Rivestimento nano antibatterico: particelle di Ag, ZnO e meccanismo antibatterico