لقد انتقل الطلاء المائي من "هل يمكن استخدامه" إلى "كيفية استخدامه بثبات في المصنع"، وبينهما يفصل خط إنتاج حقيقي. بالنسبة لمصانع الأبواب الخشبية وخزائن المطبخ والأثاث المخصص، فإن التحول من الزيت إلى الماء ليس مجرد استبدال عبوات دهان الزيت بعبوات طلاء مائي، بل هو تحويل نظامي يشمل خط الإنتاج والتجفيف والبيئة والعمليات والتكلفة. العديد من المصانع تحقق نتائج جيدة في مرحلة اختبار العينات، ولكن بمجرد تشغيل خط الإنتاج الضخم تظهر ظواهر التقطر والتبييض وعدم مواكبة الإيقاع وارتفاع معدل إعادة العمل، والسبب الجوهري هو التقليل من متطلبات "التحكم في العملية" لنظام الطلاء المائي. تشرح هذه المقالة من منظور المصنع مسار تطبيق الطلاء المائي على ثلاثة خطوط إنتاج للأبواب الخشبية وخزائن المطبخ والأثاث المخصص، مع التركيز على ثلاثة مؤشرات يهتم بها المالك ومدير المصنع أكثر من غيرها: إيقاع التجفيف ومعدل الجودة والتكلفة الشاملة.
بصفتها مورد طلاء يخدم منذ فترة طويلة شركات الأثاث والنجارة، تتمتع شركة كيكسين للمواد الجديدة (kexinMaterials) بخبرة واسعة في الحالات العملية لتطبيق نظام الطلاء المائي للخشب وملحقات خطوط الإنتاج، وتستمد المنهجية في هذه المقالة من هذه الخبرات الميدانية. إذا كنت تخطط أو تقيّم التحول إلى الطلاء المائي، يمكنك أولاً الرجوع إلى نظام منتجات طلاء الخشب الخاص بنا لمقارنته بعائلة منتجاتك، ثم التحدث عن الحلول التقنية مع أهداف محددة للإيقاع ومعدل الجودة.
أولاً، احسب الحسابات أولاً: لماذا يجب على مصانع الأثاث تشغيل خط مائي
أي تحويل يقوم به المصنع، فإن الدافع الأول ليس "شعوراً بالحفاظ على البيئة"، بل "عدم التحويل سيعني فقدان الطلبات والتعرض للعقوبات والحد من الإنتاج". بالنسبة لمصانع الأبواب الخشبية وخزائن المطبخ والأثاث المخصص، تأتي الضغوط الواقعية للتحول المائي بشكل رئيسي من ثلاثة جوانب:
الأول هو اللوائح. قيود المواد الضارة في دهانات الخشب، ومكافحة انبعاثات VOC في مختلف المناطق، ومتطلبات التفتيش البيئي لجمع الغازات العادمة في ورش الرش، كلها تجعل خطوط الزيت التقليدية عالية VOC تواجه ارتفاع تكاليف الامتثال بل وحتى مخاطر الحد من الإنتاج. الثاني هو العملاء. غالباً ما تدرج الطلبات العقارية المكسوة والطلبات المخصصة المتسلسلة وطلبات التصدير "مائي" "رائحة منخفضة" "VOC منخفض" في بنود المناقصات وتفتيش المصانع، ومن دون تقديم حل مائي يتم الإقصاء المباشر. الثالث هو العمال والموقع. الرائحة النفاذة لدهان الزيت تؤدي إلى صعوبة التوظيف ومخاطر صحية مهنية عالية، بينما خط الطلاء المائي أكثر ملاءمة بوضوح لبيئة الورشة والتوظيف.
لكن الجانب الآخر من الفرصة هو المخاطر: استثمار التحول لخط مائي كبير وتقلب معدل الجودة خلال فترة التسلق، وإذا نظرت فقط إلى سعر وحدة المادة، من السهل التوصل إلى استنتاج خاطئ بأن "المائي أغلى". لاحقاً سنصحح هذا الانحراف بنموذج تكلفة كامل.
ثانياً، جوهر تحويل خط الإنتاج: ليس استبدال الطلاء، بل استبدال منطق "النقل + الرذاذ + التجفيف" بالكامل
يعتمد دهان الزيت على التبخر السريع للمذيبات القوية، وهو متسامح مع البيئة؛ بينما يعتمد الطلاء المائي على تبخر الماء لتكوين الغشاء، وهو أكثر حساسية لدرجة الحرارة والرطوبة والحمل الحراري وسماكة الغشاء. لذلك عند تشغيل خط مائي، ما يجب تغييره حقاً هو "كيفية التخلص من الماء بثبات وترك الغشاء ينمو بشكل متساوٍ".
2.1 اختيار طريقة الرش
ثلاثة مسارات شائعة:
- الرش الهوائي (تحويل المسدس التقليدي): تكلفة المعدات منخفضة، ويمكن استخدام غرف الرش الأصلية مباشرة، لكن حبيبات الرذاذ خشنة وتطاير ضباب الطلاء كبير، والطلاء المائي حساس للزوجة، مما يسهل ظهور قشر البرتقال والتقطر معاً. مناسب لفترة الانتقال بكميات صغيرة وإيقاع منخفض.
- الرش المختلط (هواء + بدون هواء): رذاذ دقيق وكفاءة نقل عالية وسيطرة أسهل على سماكة الغشاء، وهو الخيار السائد للأبواب الخشبية والقطع المسطحة، ويمكنه تقليل التقطر وقشر البرتقال بشكل ملحوظ.
- الرش الكهروستاتيكي: يمكن أن تصل استفادة الطلاء إلى أكثر من 80%، ومناسب بشكل خاص لألواح أبواب خزائن المطبخ والأبواب الخشبية ذات الأشكال المنتظمة نسبياً، لكن الموصلية الكهربائية للطلاء المائي تتطلب ضبط المقاومة خصيصاً وتركيبة مخصصة للكهرباء الساكنة، ومعداته وعتبة عملياته هي الأعلى.
نقاط اختيار النوع: حدد طريقة الرش أولاً وفقاً لثلاثة عناصر هي "تعقيد شكل القطعة + الإيقاع + الميزانية"، ثم اطلب عكسياً مطابقة تركيبة الطلاء (مثل خط الكهرباء الساكنة يجب أن ي配备 طلاء مائي منخفض المقاومة). العديد من المصانع تعكس الأولويات، تشتري الطلاء أولاً ثم تكتشف أنه لا يمكن رشه، وتقع إعادة العمل كلها على المعدات.
2.2 نقل وتعديل الطلاء وتزويد الطلاء بدرجة حرارة ثابتة
الطلاء المائي حساس لدرجة الحرارة ونافذة الزوجة ضيقة، من الأفضل ت配备 نظام نقل وتعديل طلاء بدرجة حرارة ثابتة: خزان الطلاء الأصلي → خزان تعديل الطلاء (درجة حرارة ثابتة وتحريك بطيء لمنع الترسب) → أنابيب عازلة → مسدس الرش. الدور الأساسي هو قفل المتغير الأكثر تأثيراً على الرذاذ والتقطر وهو "الزوجة". بدون تزويد طلاء بدرجة حرارة ثابتة، يختلف الفارق في الزوجة بين الصيف والشتاء، ونفس المسدس يخرج تأثيرين مختلفين، مما يؤدي حتماً إلى تقلب معدل الجودة.
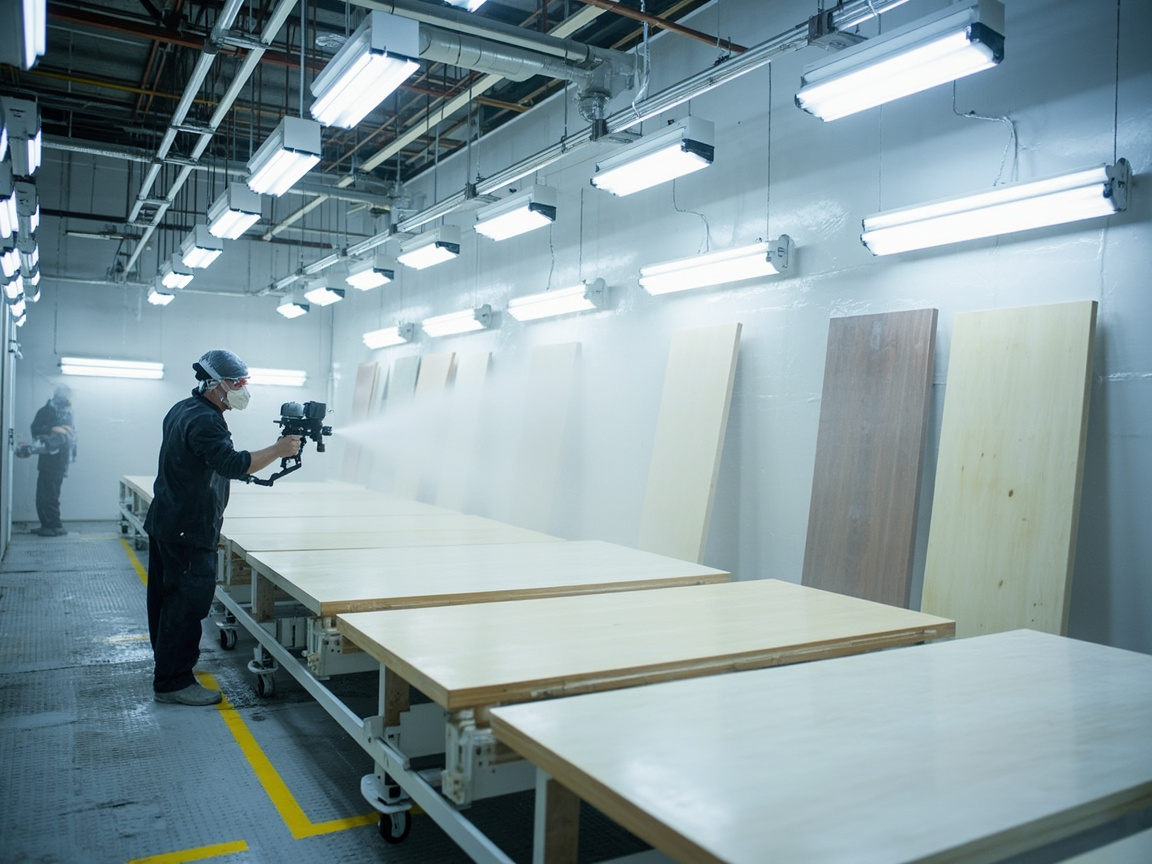
ثالثاً، إيقاع التجفيف: نقطة الحياة للإنتاجية
أكبر "بطء محسوس" للطلاء المائي هو التجفيف. بتصميم إيقاع التجفيف جيداً، يثبت إنتاج الخط بأكمله.
3.1 مرحلتا التجفيف
ينقسم تجفيف الطلاء المائي إلى "تبخر الماء (الجفاف السطحي)" و"الجفاف الفعلي/التفاعل المتشابك للغشاء (حسب النظام)". الجفاف السطحي السريع لا يعني الجفاف التام، فالعديد من خطوط الإنتاج تدخل القطع إلى العملية التالية بعد الجفاف السطحي، ثم تظهر الرطوبة العائدة والعلامات والالتصاق بعد التكديس. يجب أن يعتمد تصميم الإيقاع على "وقت الجفاف الفعلي القابل للتكديس/التغليف" وليس وقت الجفاف السطحي.
3.2 م combination الأشعة تحت الحمراء والهواء الساخن
الترك الجاف الطبيعي وحده على خط الإنتاج الضخم يعادل جدولة انتحارية. المجموعات الشائعة في المصانع:
- الإشعاع بالأشعة تحت الحمراء (IR): تسخين القطعة مباشرة، تسخين سريع وكفاءة عالية للأبواب الخشبية الرقيقة، مناسب لتثبيت الجفاف السطحي، لكن يجب منع السخونة الموضعية المفرطة التي تؤدي إلى قشرة سطحية والجفاف الداخلي غير المكتمل.
- حمل الهواء الساخن: إزالة الماء من سطح الغشاء، حل مشكلة "السطح جاف والداخل رطب"، أكثر فعالية للأغشية السميكة والقطع ذات الأخاديد.
- تدرج الأشعة تحت الحمراء + الهواء الساخن: تثبيت سريع بـ IR أولاً، ثم تجفيف بطيء بالهواء الساخن، وهو مجموعة ناضجة يمكنها ضغط التجفيف لكل طبقة من عدة ساعات طبيعية إلى عشرات الدقائق، مما يحدد سعة الإنتاج اليومية مباشرة.
مثال على خوارزمية الإيقاع: إذا كان التجفيف الفعال لكل طبقة يتطلب 25 دقيقة (IR + هواء ساخن)، وإيقاع الرش 3 دقائق/قطعة، فإن قسم التجفيف يحتاج إلى حوالي 9 محطات متوازية (بما في ذلك التخزين المؤقت)، وبناءً عليه تحدد طول فرن التجفيف وسرعة النقل. هذه هي المنطق الهندسي لـ "اشتقاق المعدات من الإيقاع".
3.3 إيقاع الطبقات المتعددة والصنفرة
الطلاء المائي للخشب عادة 2–3 طبقات (أساس + نهائي أو أساس + متوسط + نهائي)، وكل طبقة تتطلب جفافاً سطحياً وصنفرة خفيفة. احسب إيقاع الدورة الكلية لـ "التجفيف + الصنفرة" كدورة، وهو أبعد من مجرد النظر إلى سرعة الرش. الأثاث المخصص بسبب القطع الصغيرة والدفعات المتعددة، أكثر ملاءمة لـ "دورات صغيرة وخطوط متعددة"؛ الأبواب الخشبية بسبب القطع الكبيرة والأسطح المسطحة، مناسبة لـ "خط طويل مستمر".
رابعاً، درجة حرارة ورطوبة ثابتتين: قدرة إنتاجية خفية يتم التقليل من شأنها
نافذة بيئة الطلاء المائي أضيق من الزيت. درجة الحرارة أقل من 10℃، والرطوبة النسبية أعلى من 75%–80%، يتباطأ تبخر الماء بشكل حاد، بل و"يتشعرر الغشاء" (تبييض الرطوبة العائدة المبكرة). لذلك فإن تحويل بيئة الورشة استثمار إلزامي:
- غرف رش وتجفيف بدرجة حرارة ورطوبة ثابتتين: التحكم في الرش والتجفيف في نافذة درجة حرارة 20–30℃ ورطوبة 50%–70%.
- وحدات إزالة الرطوبة: ضرورية في مناطق المطر الموسمي والصيف عالي الرطوبة، وإلا يتوقف الخط بأكمله في أيام الرطوبة العائدة.
- العزل والنظافة: قبل الجفاف السطحي للطلاء المائي تظهر الغبار أكثر وضوحاً، والضغط الإيجابي والنظافة في غرف الرش أكثر أهمية من الزيت.
العديد من المصانع تنفق كل الميزانية على المسدسات، وتتجاهل الرطوبة الثابتة، والنتيجة أن ثلث السنة (الموسم الرطب) ينخفض الإنتاج إلى النصف. التحكم البيئي ليس تحسيناً ثانوياً، بل هو "تأمين أساسي" لقدرة الإنتاج.
خامساً، معدل الجودة وإعادة العمل: الثقب الأسود الحقيقي لتكلفة الخط المائي
أكثر ما يخشاه المصنع ليس غلاء المادة، بل "صنع مائة قطعة وإرجاع عشرين". الأمراض الشائعة لنظام الطلاء المائي وحلولها:
| العيب | الأداء النموذجي | السبب الرئيسي | الحل |
|---|---|---|---|
| التقطر | دموع ورواسب في الأماكن السميكة العمودية | زوجة منخفضة/سماكة غشاء كبيرة/تسوية غير كافية | رفع الزوجة، التحكم بسماكة الغشاء، ضبط عامل التسوية |
| قشر البرتقال | سطح قشر برتقالي وغير مستوٍ | رذاذ رديء/جفاف سطحي سريع/زوجة غير مناسبة | استبدال الرش المختلط، ضبط تدرج التبخر |
| التبييض/الرطوبة العائدة | تبييض الغشاء وفقدان الشفافية | رطوبة عالية ودرجة حرارة منخفضة واحتباس الماء | رفع الحرارة وإزالة الرطوبة، إطالة التجفيف |
| انتفاخ الألياف | بروز قنوات نسيج الخشب | تسبب الماء في انتفاخ الخشب | سد الأساس أولاً، التحكم بالماء، معالجة الانتفاخ |
| الثقوب المنكمشة | نقاط غائرة مكشوفة القاعدة محلياً | تلوث زيت/سيليكون/توتر سطحي | إزالة الزيت، التحكم بمصدر التلوث، إضافة تسوية |
| الحبيبات | إحساس رملي على السطح | غبار، بقايا طلاء، غبار الصنفرة | غرف رش نظيفة، ترشيح، صنفرة خفيفة وإزالة الغبار |
| التصاق ضعيف | انفصال بين الطبقات أو من القاعدة | صنفرة غير كافية/إغلاق رديء/عدم تطابق | صنفرة منتظمة، إغلاق أساس مطابق |
تحسين معدل الجودة لا يعتمد على "رش طبقة إضافية"، بل على كتابة التحكم في المتغيرات المذكورة أعلاه في SOP: فحص الزوجة بكوب زوجة كل وردة، إنذار مترابط لدرجة حرارة ورطوبة البيئة، فحص محتوى رطوبة القطعة عند الدخول، وعمل لوحة التصاق وتدرج رمادي لكل دفعة. بتحويل "التحكم البشري" إلى "تحكم بالمعلمات"، يمكن لمعدل الجودة أن يرتفع بثبات.
سادساً، الأبواب الخشبية وخزائن المطبخ والأثاث المخصص: اختلافات خطوط الإنتاج الثلاثة
| البعد | مصنع الأبواب الخشبية | مصنع خزائن المطبخ | مصنع الأثاث المخصص |
|---|---|---|---|
| خصائص القطعة | قطع كبيرة، سطح مسطح، دفعة متوسطة | ألواح أبواب منتظمة، قابلة للكهرباء الساكنة | قطع صغيرة، دفعات متعددة، أشكال غير منتظمة كثيرة |
| طريقة الرش | الرش المختلط/الدهان بالأسطوانة أساساً | كهرباء ساكنة/رش مختلط | رش مختلط + رش يدوي تكميلي |
| تركيز التجفيف | خط طويل IR + هواء ساخن | فرن جفاف سريع بعد الكهرباء الساكنة | دورات صغيرة وخطوط متعددة |
| ضغط الإيقاع | متوسط | عالي (توسع نطاق) | عالي (تسليم مجزأ) |
| نقطة ألم الجودة | انتفاخ الألياف، التقطر | قشر البرتقال، الحبيبات | تقطر الأشكال غير المنتظمة، فرق اللون |
| صعوبة الطلاء المائي | متوسطة | منخفضة (منتظمة) | عالية (غير معيارية) |
الخلاصة: خزائن المطبخ هي الأسهل للطلاء المائي بسبب انتظام القطع، والأثاث المخصص هو الأكثر اختباراً للعمليات بسبب عدم المعيارية، والأبواب الخشبية تقع في المنتصف ولكن مشكلة انتفاخ الألياف بارزة. لا يمكن لحل التحويل أن يكون "رسمة واحدة لثلاثة مصانع"، بل يجب التصميم حسب عائلة القطع separately.
سابعاً، محتوى رطوبة القطعة ومعالجة الخشب المسبقة: حاجز مسبق متجاهل
قبل تطبيق الطلاء المائي، الخشب نفسه متغير. محتوى رطوبة الخشب مرتفع جداً، بعد الرش يؤدي فرق الضغط الداخلي والخارجي للماء إلى التشقق وانتفاخ الألياف وانخفاض الالتصاق؛ ومحتوى الرطوبة المنخفض جداً يسهل امتصاصاً غير متساوٍ للطلاء. يجب على المصنع اعتبار "محتوى رطوبة القطعة" عنصر فحص إلزامي عند الدخول، يُنصح بالتحكم بين 8%–12%، وإجراء المعالجة المسبقة التالية:
- توازن التخمير: ترك القطع الخام تتوازن في بيئة الورشة لأكثر من 48 ساعة، لإزالة فرق الرطوبة الداخلي والخارجي.
- معالجة انتفاخ الألياف مسبقاً: للخشب الصلب بقنوات واضحة مثل البلوط والدردار، رش طبقة رقيقة من ضباب الماء أو أساس إغلاق منخفض الصلب أولاً، بعد انتفاخ الألياف صنفرة خفيفة 320–400 حبة، ثم تطبيق البرايمر الرسمي، مما يقلل انتفاخ الألياف في المنتج النهائي بشكل كبير.
- تطابق أساس الإغلاق: يجب استخدام أساس إغلاق مطابق في النظام المائي، للتحكم في الامتصاص غير المتساوي للخشب وتسرب التانين (خاصة تلوث حمض التانيك للصنوبر والبلوط).
- ملء المسام والمعجون: الأخشاب ذات القنوات العميقة تملأ المسام أولاً، حتى يكون الطلاء النهائي مستوياً، وتقليل اختلال سماكة الغشاء والتقطر بسبب الرش التكميلي.
إذا لم تُنجز هذه المرحلة جيداً، مهما كان المسدس جيداً لاحقاً لا يمكن إنقاذ معدل الجودة. العديد من المصانع تعزو "انتفاخ الألياف" إلى الطلاء، بينما الجذر في عملية المعالجة المسبقة للخشب.
ثامناً، الزوجة والسريان: "معلمة خفية" يتم تجاهلها
زوجة التطبيق للطلاء المائي تحدد مباشرة حجم حبيبات الرذاذ والتسوية ومقاومة التقطر، وهي متغير أكثر يومية من "اختيار أي علامة طلاء". النقاط:
- التكميم بكوب الزوجة: قياس الزوجة بكوب رقم 4 قبل بدء كل وردة، وتسجيل وقفل النطاق المستهدف (مثل الرش المختلط 25–35 ثانية)، يمنع "تخفيف الماء بالحس اليدوي".
- التحكم بنسبة تخفيف الماء: يسمح الطلاء المائي عادة بإضافة 5%–15% ماء أيوني، الإفراط يدمر استقرار المستحلب ويؤدي إلى الثقوب المنكمشة وفقدان اللمعان؛ الماء الصلب (أيونات الكالسيوم والمغنيسيوم) يسبب التخثر أيضاً، يجب استخدام ماء نقي.
- ارتباط الزوجة بدرجة الحرارة: كل 1℃ ارتفاع في الحرارة ينخفض الزوجة بشكل ملحوظ، وهنا تكمن أهمية تزويد الطلاء بدرجة حرارة ثابتة. في الشتاء بدون تسخين تضيف الماء لخفض الزوجة، يعادل تجميع المخاطر للعملية التالية.
- عوامل السريان: استخدام مكثف نوع الارتباط لضبط سيولة زائفة "لزوجة منخفضة عند قص عالٍ، لزوجة عالية عند قص منخفض"، تسهل الرذاذ عند الرش ومقاومة التقطر بعد إيقاف المسدس، وهي رافعة تركيبية رئيسية لمعدل الجودة.
إدارة الزوجة كمعلمة عملية وليس اجتهاداً حراً لعامل التحضير، هي نقطة التحول لتشغيل الخط المائي بسلاسة.
تاسعاً، المعلمات الهندسية لفرن التجفيف وتخطيط الورشة
بعد تحديد الإيقاع، يجب النزول إلى أبعاد المعدات. سلسلة تقدير عملية:
- سعة الإنتاج اليومية المستهدفة ÷ ساعات العمل الفعالة = إيقاع الرش المطلوب (قطعة/دقيقة).
- وقت التجفيف الفعال لكل طبقة × معامل أمان = مدة احتلال محطات قسم التجفيف.
- مدة التجفيف ÷ الإيقاع = عدد القطع المتوازية المطلوبة في قسم التجفيف.
- المسافة بين القطع × العدد المتوازي = طول النقل، وبناءً عليه تحدد أبعاد فرن التجفيف وتوزيع IR/الهواء الساخن.
في التخطيط يُنصح بجعل "الرش — الجفاف السطحي — الجفاف القوي — التبريد — الصنفرة — الطبقة التالية" على شكل حلقة U أو خط مستقيم مغلق، لتقليل النقل والاصطدام؛ وضع تخزين مؤقت بين قسم الجفاف القوي وغرف الرش لامتصاص تقلبات الإيقاع. المناطق الجنوبية عالية الرطوبة يجب تصميم سعة وحدة إزالة الرطوبة حسب أسوأ شهر وليس المتوسط، وإلا ينخفض الإنتاج لجزء من السنة.
عاشراً، جودة البيانات لمعدل الجودة: إدارة خط الإنتاج بـ KPI
صعوبة الخط المائي تكمن في كثرة المتغيرات، والحل هو تحويل كل متغير إلى KPI قابل للتسجيل:
- كمية الطلاء المستهلكة لكل قطعة: مراقبة كفاءة الطلاء والهدر، يجب أن يكون خط الكهرباء الساكنة أقل بوضوح من الرش الهوائي.
- معدل إعادة العمل (حسب تصنيف العيب): ما نسبة التقطر وقشر البرتقال وانتفاخ الألياف، لتحديد أولوية التحسين.
- استقرار الزوجة: نطاق التقلب في فحص كل وردة، يعكس موثوقية نظام تزويد الطلاء.
- مدة تجاوز البيئة للحد: الدقائق التراكمية لتجاوز درجة الحرارة والرطوبة للنافذة، المرتبطة بتقلب الجودة.
- إيقاع التجفيف المؤهل فعلياً: وقت التكديس المقاس مقابل الإيقاع المصمم، لتحديد الجفاف السطحي الزائف.
بجعل هذه لوحة يومية، ومراجعة أسبوعية خلال فترة التسلق، يمكن خلال ثلاثة أشهر خفض معدل إعادة العمل من رقم مزدوج إلى رقم مفرد. البيانات ليست شكلاً، بل هي المسار الوحيد لتحويل "خبرة المعلم القديم" إلى "معيار قابل للتكرار في المصنع بأكمله".
حادي عشر، اختلاف المناطق المناخية: أيام الرطوبة العائدة الجنوبية مقابل شتاء الشمال
نفس الخط المائي، باختلاف المنطقة تختلف نقاط الألم:
- المناطق الجنوبية عالية الرطوبة: أيام الرطوبة العائدة والموسم المطير هي القاتل الأول، سعة واستراتيجية تشغيل وحدة إزالة الرطوبة تحدد البقاء، ويجب ترك مساحة احتياطية في قسم التجفيف.
- شتاء الشمال: الانخفاض الحراري هو التناقض الرئيسي، يجب توفر تدفئة الورشة + تسخين قسم التجفيف، وإلا لا يتبخر الماء تقريباً؛ وفي نفس الوقت الشمال جاف، مشكلة غبار الحبيبات بارزة أكثر، يجب زيادة نظافة غرف الرش.
- الغرب/الهضاب: الضغط المنخفض يؤثر على كفاءة الحمل الحراري، يجب تصحيح تصميم فرن التجفيف حسب الضغط المحلي.
يجب أن يكون لحل التحويل "قيمة المناخ المحلي المتطرفة" كمدخل، وليس نسخ رسومات الآخرين. العديد من المصانع تنسخ إعدادات الأقران الجنوبيين إلى الشمال، والنتيجة توقف الشتاء، لهذا السبب.
ثاني عشر، ربط جدولة الخط المائي والخط الزيتي (فترة الانتقال)
معظم المصانع لا تقطع الخط الزيتي دفعة واحدة، بل يتعايشان لفترة طويلة. نقاط جدولة فترة الانتقال:
- تقسيم حسب عائلة المنتج: الطلبات المنتظمة والكمية والحساسة للرائحة تذهب للمائي أولاً؛ الأشكال غير المنتظمة والطلبات العاجلة وغير المعيارية تذهب للزيت، مع الانتقال التدريجي.
- عزل فيزيائي لغرف الرش: تواجد الماء والزيت في نفس الورشة يجب منع بخار مذيبات الزيت من تلويث الخط المائي (مسبباً الثقوب المنكمشة)، يفضل غرف رش وتجفيف مستقلة.
- تدريب مزدوج الخط للموظفين: تجنب الأخطاء في الخطوط المختلطة، خاصة في تحضير الطلاء والتنظيف (معدات الطلاء المائي تمنع بقايا مذيبات الزيت).
- تواصل مع العملاء: توضيح أي منتجات أصبحت مائية، مع تقارير الفحص وإقرارات البيئة المقابلة، لتحويل أصول الامتثال إلى لغة بيع للطلبات.
بإدارة فترة الانتقال بشكل جيد، يمكن ضمان التسليم والتخلص التدريجي من الزيت، وتجنب حرج "التشغيل الكامل لكن عدم القدرة على استقبال الطلبات".
ثالث عشر، التكلفة الشاملة: لا تحسب سعر وحدة المادة فقط
من المضلل الشائع أخذ "سعر وحدة الطلاء المائي ÷ سعر وحدة دهان الزيت" كاستنتاج، للوصول إلى حكم أن المائي أغلى. ما يجب على المصنع حسابه هو التكلفة الإجمالية لكل قطعة مؤهلة (TCO):
- تكلفة المواد: قد يكون سعر وحدة الطلاء المائي مرتفعًا، لكن المحتوى الصلب والتغطية وكفاءة الطلاء (معدل الاستخدام المرتفع تحت التطبيق الإلكتروستاتيكي) سيخففان التكلفة؛ يجب المقارنة بناءً على "كمية الطلاء المستهلكة لكل قطعة" وليس "سعر الكيلوغرام الواحد".
- تكلفة الطاقة: أفران التجفيف وإزالة الرطوبة والحرارة الثابتة هي تكاليف كهرباء إضافية، لكن خطوط الدهان الزيتي لديها أيضًا تكاليف كهرباء لمعالجة الغازات الضارة، فيجب المقارنة بالصافي.
- العمالة وإعادة العمل: بعد توحيد إجراءات التشغيل القياسية (SOP) لخط الطلاء المائي، تنخفض نسبة إعادة العمل، مما يوفر ضمنيًا كمية كبيرة من العمالة والقطع التالفة.
- استهلاك خط الإنتاج: يتم توزيع استثمارات غرف الرش وأفران التجفيف والحرارة والرطوبة الثابتتين ونظام نقل وتنظيم الطلاء على كل قطعة.
- الامتثال والطلبات: القدرة على استلام الطلبات الناتجة عن الطلاء المائي والإعفاء من القيود الإنتاجية هي عوائد حقيقية وإن كانت يصعب احتسابها.
معظم المصانع بعد تشغيل الخط بسلاسة تجد أن: تكلفة المواد لكل قطعة ترتفع قليلاً، لكن نسبة إعادة العمل تنخفض من رقم مزدوج إلى رقم مفرد، والعلاوة على استلام الطلبات وعوائد الإعفاء من القيود الإنتاجية تغطي استهلاك التحويل، فتصبح التكلفة الإجمالية قابلة للتحكم بل وقد تنخفض. المفتاح هو "التشغيل بسلاسة" — وهذا بالضبط قيمة التوافق التقني للعمليات.
الرابع عشر، خارطة طريق التنفيذ: التصاعد على مراحل
لا يُنصح بـ"التحول الكلي دفعة واحدة" إلى الماء بالكامل، والمسار الأكثر استقرارًا هو:
- اختبار العينات وفرز عائلات المنتجات: اختر أولاً عائلات المنتجات ذات الأشكال المنتظمة والكميات الكبيرة (مثل أبواب الخزائن المسطحة) لعمل تجربة الطلاء المائي.
- التحقق على خط صغير: إنشاء خط صغير بدرجة حرارة ورطوبة ثابتتين، لإتقان لزوجة التجفيف ونسبة الجودة ضمن إجراءات التشغيل القياسية (SOP)، وتدوين بطاقات العمليات.
- استكمال المعدات الرئيسية: بناءً على وتيرة الإنتاج، تركيب الرش المختلط/الإلكتروستاتيكي، والأشعة تحت الحمراء + الهواء الساخن، وإزالة الرطوبة ونظام نقل وتنظيم الطلاء.
- التصاعد الإنتاجي: بعد استقرار نسبة الجودة، التوسع إلى أبواب الخشب والأثاث المخصص وغير المعياري تدريجيًا، والاستعاضة التدريجية عن خط الدهان الزيتي.
- تثبيت النظام: كتابة توافق "الأساس—الوسط—النهائي" وبطاقات العمليات وجداول الفحص كمعيار للمؤسسة، لتقليل الاعتماد على الأفراد.
بالنسبة للمؤسسات التي توازن بين الكفاءة والبيئة، يمكن أيضًا تقييم تطبيق طلاء خشبي بالتصلب بالأشعة فوق البنفسجية (UV) على خطوط الإنتاج بالجملة للقطع المسطحة، باستخدام التصلب الفوري بالإشعاع لتجاوز عنق زجاجة الوتيرة المتمثل في "بطء تبخر الماء"؛ ولطبقات الطلاء النهائي ذات المتطلبات العالية للصلابة والWear-Resistant، يمكن الرجوع إلى فكرة التوافق لـدهان خشبي بولي يوريثان (PU دهان خشبي) لعمل طلاء شفاف.
الخامس عشر، التعاون مع كيكسين للمواد الجديدة
كيكسين للمواد الجديدة (kexinMaterials) في مسارات التنفيذ المذكورة أعلاه لا تقدم الطلاء فقط، بل حزمة "التركيبة + بطاقة العمليات + مرافقة الإنتاج أثناء التصاعد": تقديم حلول سد الأساس ومعالجة انتفاخ الألياف لأبواب الخشب، وتركيبة مائية منخفضة المقاومة لخطوط الدهان الإلكتروستاتيكي للخزائن، ونظام متعدد السيناريوهات بلزوجة قابلة للتعديل للقطع المخصصة غير المعيارية. قيمتها لا تكمن في معلمات أداء علبة الطلاء الواحدة، بل في مواءمة "خط الإنتاج—البيئة—العملية—الطلاء" كأربعة أمور، لتمكين المصنع من استقرار نسبة الجودة والوتيرة باستخدام إجراءات تشغيل قياسية قابلة للتكرار.
يُنصح المصنع قبل بدء التحويل بجمع "قائمة عائلات القطع، الوتيرة المستهدفة، ظروف غرف الرش والتجفيف الحالية، القيم المتطرفة لدرجة الحرارة والرطوبة المحلية، متطلبات الامتثال لاستلام الطلبات" في جدول متطلبات، وإجراء تقييم مشترك للعمليات مع المورد، بدلاً من شراء الطلاء أولاً ثم إيجاد الحلول. وهذه أيضًا طريقة التنفيذ التي تحول الطلاء المائي من "تجربة" إلى "حساب" والتي تحققت منها كيكسين للمواد الجديدة في مشاريع متعددة لمصنعي الأثاث بتصنيع التعاقدي (OEM).
السادس عشر، المفاهيم الخاطئة الشائعة في الاختيار والتصاعد
المفهوم الخاطئ الأول: الطلاء المائي غالي الثمن ولا يمكن تعويض تكلفته. الخطأ في مقارنة سعر المادة فقط. عند إدخال إعادة العمل واستلام الطلبات والقيود الإنتاجية وصافي الطاقة في التكلفة الإجمالية للملكية (TCO)، تكون many مشاريع مجدية اقتصاديًا.
المفهوم الخاطئ الثاني: شراء أفضل مسدس رش يحل كل شيء. مسدس الرش مجرد حلقة واحدة، ودرجة حرارة نقل وتنظيم الطلاء الثابتة ووتيرة التجفيف وثبات رطوبة البيئة تحدد النجاح بنفس القدر.
المفهوم الخاطئ الثالث: التجفيف الطبيعي كافٍ. على خط الإنتاج بالجملة يعني التجفيف الطبيعي انهيارًا للإنتاجية، ويجب استخدام مجموعة الأشعة تحت الحمراء + الهواء الساخن + إزالة الرطوبة.
المفهوم الخاطئ الرابع: مجموعة واحدة من المعلمات تناسب كل القطع. الاختلاف بين عائلات القطع كأبواب الخشب والخزائن والأثاث المخصص ضخم، ويجب تحديد العمليات لكل عائلة على حدة.
المفهوم الخاطئ الخامس: نسبة الجودة تعتمد على حدس المعلم الماهر. نظام الطلاء المائي متغيراته كثيرة، ويجب وضع المعلمات وإجراءات التشغيل القياسية، وإلا فإن تغيير الأفراد سيؤدي إلى فشل.
المفهوم الخاطئ السادس: المعالجة المسبقة للخشب اختيارية. تحدد نسبة الرطوبة والمعالجة المسبقة لانتفاخ الألياف الالتصاق وسطح الاستواء مباشرة، وتخطي هذه الخطوة لا يمكن لأي طلاء جيد إنقاذه.
السابع عشر، قائمة التحقق الكمي لتقبل التحويل
ما إذا كان تحويل خط الطلاء المائي ناجحًا يجب قبوله بمجموعة من المؤشرات الكمية القابلة للتسليم، وليس "يبدو جيدًا". يُنصح بكتابة القائمة التالية في شهادة القبول: كمية الطلاء المستهلكة للقطعة الصالحة، القيمة المقاسة لزمن التكديس الممكن في قسم التجفيف، متوسط نسبة إعادة العمل الشهرية (مصنفة حسب العيوب)، المدة التراكمية لتجاوز البيئة للحدود، التكلفة الإجمالية لكل قطعة صالحة (TCO) مقارنة بالخط الأساسي. فقط عندما تصل هذه الأرقام إلى المعايير يُعتبر التحويل ناجحًا بسلاسة، وإلا يجب الرجوع إلى أي جزء من خط الإنتاج والبيئة وبطاقة العمليات خرجت معلماته عن السيطرة. تحويل القبول من "الحدس" إلى "البيانات" هو الحاجز الأخير لتحويل الطلاء المائي من الإنتاج التجريبي إلى الإنتاج الضخم المستقر، ويمكن أن يوفر قالبًا خطيًا أساسيًا قابلاً للتكرار للتوسع اللاحق.
الأسئلة الشائعة
1. ما هو عنق زجاجة الإنتاج الأكبر عند تحويل مصنع الأثاث إلى خط مائي؟
في وتيرة التجفيف. يعتمد الطلاء المائي على تبخر الماء لتكوين الغشاء، والتجفيف الطبيعي بطيء جدًا ويخشى الرطوبة، ويجب في الإنتاج بالجملة الاعتماد على مجموعة الأشعة تحت الحمراء + الهواء الساخن وبيئة درجة حرارة ورطوبة ثابتتين لإزالة الماء بثبات، وإلا ستُقفل وتيرة الخط بأكمله عند قسم التجفيف.
2. أي من أبواب الخشب والخزائن والأثاث المخصص الأنسب للتحويل المائي أولاً؟
أبواب الخزائن ذات الأشكال المنتظمة والقابلة للتطبيق الإلكتروستاتيكي والسهلة للإنتاج بالجملة، هي الأنسب لعمل تجربة الطلاء المائي أولاً؛ الأثاث المخصص قطعه غير معيارية وكثير ويصعب؛ أبواب الخشب بينهما لكن مشكلة انتفاخ الألياف بارزة. يُنصح بالبدء من القطع المنتظمة ثم التوسع إلى غير المعيارية.
3. سعر وحدة الطلاء المائي أعلى من الدهان، كيف يحسب المصنع بإنصاف؟
باستخدام التكلفة الإجمالية لكل قطعة صالحة (TCO): إدخال كمية الطلاء المستهلكة لكل قطعة وصافي الطاقة وانخفاض نسبة إعادة العمل واستهلاك خط الإنتاج وعوائد استلام الطلبات والإعفاء من القيود الإنتاجية، بدلاً من مقارنة سعر الطلاء لكل كيلوغرام فقط. بعد التشغيل بسلاسة غالبًا ما تكون التكلفة الإجمالية قابلة للتحكم أو أقل.
4. بدون ورشة بدرجة حرارة ورطوبة ثابتتين، هل الإنتاج في موسم الجفاف فقط مجدٍ؟
المخاطرة عالية جدًا. الرطوبة العالية والحرارة المنخفضة ستجعل الطلاء المائي يمتص الرطوبة ويبيض ويتوقف تجفيفه، وقد ينخفض الإنتاج في الموسم الرطب إلى النصف. على المدى الطويل يجب تجهيز إزالة الرطوبة ودرجة الحرارة الثابتة، لقفل نافذة البيئة، لضمان الحد الأدنى للإنتاج.
5. ما الذي يجب الانتباه إليه في الرش الإلكتروستاتيكي للطلاء المائي؟
يجب ضبط موصلية الطلاء المائي للمقاومة خصيصًا لتتناسب مع المعدات الإلكتروستاتيكية، ويجب تجهيز تركيبة مائية منخفضة المقاومة وعملية إلكتروستاتيكية مخصصة، وإلا فإن معدل التغطية منخفض وسهل الاختراق. يجب اختيار المعدات والطلاء بشكل متزامن.
6. إذا لم ترتفع نسبة الجودة لخط الطلاء المائي، ماذا نفحص أولاً؟
بالترتيب: هل تُفحص اللزوجة كل وردة؟ هل تجاوزت حرارة ورطوبة البيئة الحدود؟ هل نسبة رطوبة القطعة ضمن المواصفات؟ نظافة غرفة الرش؟ صحة سد البرايمر والتوافق؟ معظم المشاكل ناتجة عن "فقدان السيطرة على المعلمات" وليس الطلاء نفسه.
7. كيف ترتب وتيرة التطبيق متعدد الطبقات؟
اعتبر "التجفيف + الصنفرة" دورة لحساب الوتيرة الإجمالية، وليس فقط وقت الرش. المائي عادةً 2–3 طبقات، بين كل طبقة يلزم جفاف سطحي + صنفرة خفيفة، والأثاث المخصص يناسب خطوطًا صغيرة متعددة الدورات، وأبواب الخشب تناسب خطًا طويلاً متواصلاً.
8. هل يجب تحويل الخط بالكامل إلى الماء حتمًا؟
لا ضرورة. الأكثر استقرارًا هو التدرج: أولاً التحقق على خط صغير للقطع المنتظمة، وتدوين بطاقات العمليات، ثم استكمال المعدات الرئيسية والتصاعد الإنتاجي، وأخيرًا التوسع إلى غير المعيارية. التحول دفعة واحدة يسهل تكبد خسائر كبيرة أثناء التصاعد.
9. كيف تحل مشكلة انتفاخ الألياف�strong>
الماء هو السبب الرئيسي لانتفاخ الألياف. الحل: أولاً سد الأساس لتقليل تسرب الماء، وعمل معالجة مسبقة لانتفاخ الألياف (رش رذاذ ماء خفيف أولاً وتركه ينتفخ ثم صنفرته خفيفًا)، والتحكم في كمية ماء التطبيق وسماكة الغشاء، واختيار برايمر مائي جيد الإغلاق في توافق الأساس.
10. كيف تختار بين الطلاء المائي والتصلب بالأشعة فوق البنفسجية (UV)؟
للقطع المسطحة والإنتاج بالجملة والمنتظمة يُفضل التصلب UV، بتصلب فوري بالإشعاع وكفاءة عالية جدًا ومنخفض VOC؛ للقطع غير المنتظمة وغير المعيارية والكميات الصغيرة يظل الطلاء المائي بالرش مناسبًا. ويمكن الجمع: المائي للأساس والقطع غير المنتظمة، وUV لطبقات سطح القطع المسطحة.
قراءات إضافية
- العلم وراء تركيبة الطلاء الخشبي المائي والتنفيذ العملي: شرح شامل للطلاء الخشبي المائي من نظام الراتنج إلى التنفيذ العملي، يكمل القاعدة التقنية لمواءمة "خط الإنتاج—الطلاء" المذكورة في هذا المقال.
- طلاء خشبي بالتصلب UV — الكفاءة والبيئة وحدود العملية: بديل فعال للإنتاج بالجملة للقطع المسطحة، مناسب للمصانع التي تريد تجاوز عنق زجاجة وتيرة تجفيف الطلاء المائي.
- التحول الأخضر لطلاء صناعي: السياسات والسوق ومسارات التنفيذ: وضع الطلاء المائي لمصانع الأثاث في إطار تحول أخضر أوسع، لفهم المنطق طويل الأمد لاستلام الطلبات والامتثال.
- تطبيق طلاء نانو على الأسطح الخشبية والبلاستيكية
- طلاء نانو مضاد للبكتيريا: جزيئات Ag وZnO وآلية مضادة للبكتيريا