O revestimento à base de água passou de "se pode ou não ser usado" para "como usar de forma estável e eficaz na fábrica", e pelo meio existe uma linha de produção real. Para fábricas de portas de madeira, armários e mobiliário personalizado, a substituição do óleo pela água não é tão simples como trocar o balde de tinta por um balde de tinta à base de água, mas sim uma reestruturação sistémica que envolve linha, secagem, ambiente, processo e custos. Muitas fábricas obtêm bons resultados na fase de amostragem, mas ao entrar na linha de produção em massa surgem escorrimentos, branqueamento, desfasamento do ritmo e disparo da taxa de retrabalho — a essência é a subestimação dos requisitos do sistema à base de água relativamente ao "controlo do processo". Este artigo, sob a perspetiva da fábrica, explica detalhadamente os caminhos de implementação do revestimento à base de água em três tipos de linhas de produção — portas de madeira, armários e mobiliário personalizado — com foco em três indicadores que mais preocupam os donos e diretores de produção: ritmo de secagem, taxa de qualidade e custo global.
Como fornecedor de revestimentos com serviço de longa data a empresas de mobiliário e marcenaria, a KeXin New Material(kexinMaterials) acumulou numerosos casos de implementação OEM no sistema de revestimento para madeira à base de água e equipamento de linha associado, e a metodologia deste artigo provém também desta experiência de primeira linha. Se está a planear ou avaliar a reestruturação para base de água, pode primeiro comparar a sua família de produtos com o nosso sistema de produtos de revestimento para madeira e, em seguida, abordar a proposta técnica com objetivos concretos de ritmo e qualidade.
I. Faça primeiro as contas: por que as fábricas de mobiliário devem adotar a linha à base de água
Para qualquer reestruturação numa fábrica, o primeiro motor nunca é o "sentimento ambiental", mas sim "se não reestruturar perde encomendas, sofre penalizações ou é sujeita a limitação de produção". Para fábricas de portas de madeira, armários e mobiliário personalizado, a pressão real para impulsionar a base de água provém principalmente de três fontes:
A primeira são as regulamentações. Os limites de substâncias nocivas em revestimentos para madeira, as ações de controlo de emissões de VOC em várias regiões e os requisitos de recolha de gases residuais na cabine de pintura impostos pelas inspeções ambientais fazem com que as linhas de óleo tradicionais de alto VOC enfrentem aumento de custos de conformidade ou mesmo risco de limitação de produção. A segunda são os clientes. Mobiliário de acabamento integrado imobiliário, marcas de personalização em cadeia e encomendas de exportação frequentemente incluem "à base de água", "baixo odor" e "baixo VOC" nas cláusulas de concurso e inspeção de fábrica; quem não apresenta uma solução à base de água é eliminado diretamente. A terceira são os operários e o local de trabalho. O odor irritante da tinta de óleo causa dificuldade de recrutamento e alto risco para a saúde ocupacional; a linha à base de água é claramente mais favorável em termos de ambiente de oficina e mão de obra.
Mas a outra face da oportunidade é o risco: a reestruturação para base de água exige grande investimento e a taxa de qualidade flutua no período de ramp-up; se olhar apenas para o preço unitário do material, é fácil chegar à conclusão errada de que "a base de água é mais cara". Mais à frente usaremos um modelo de custos completo para corrigir esse desvio.
II. O núcleo da reestruturação da linha: não é trocar a tinta, é trocar toda a lógica de "transporte + atomização + secagem"
A tinta de óleo depende da evaporação rápida de solventes fortes e é tolerante ao ambiente; o revestimento à base de água forma película pela evaporação de água e é mais sensível a temperatura, humidade, convecção e espessura do filme. Por isso, ao adotar a linha à base de água, o que realmente deve ser alterado é "como fazer a água sair de forma estável e deixar o filme de tinta crescer uniformemente".
2.1 Escolha do método de pintura
Três rotas comuns:
- Pintura com ar (reestruturação de pistola tradicional): baixo custo de equipamento, reutiliza a cabine existente, mas a atomização é grosseira e a névoa de tinta dispersa muito; o revestimento à base de água é sensível à viscosidade, facilmente surgindo casca de laranja e escorrimento em simultâneo. Adequado para período de transição de pequeno lote e baixo ritmo.
- Pintura mista (ar + sem ar): atomização fina, alta eficiência de transferência, espessura do filme mais controlável, sendo a escolha principal para portas de madeira e peças planas, reduzindo significativamente escorrimento e casca de laranja.
- Pintura eletrostática: a taxa de utilização do revestimento pode atingir mais de 80%, especialmente adequada para painéis de armários e portas de madeira de formato relativamente regular, mas a condutividade do revestimento à base de água requer ajuste específico de resistência e formulação dedicada à eletrostática, tendo o equipamento e o processo o limiar mais elevado.
Pontos de seleção: primeiro defina o método de pintura pelos três fatores "complexidade da forma da peça + ritmo + orçamento", e depois exija em contrapartida a correspondência da formulação do revestimento (ex.: linha eletrostática deve usar tinta à base de água de baixa resistência). Muitas fábricas invertem a ordem: compram a tinta primeiro e depois descobrem que não conseguem pintar, e o retrabalho recai todo no equipamento.
2.2 Alimentação e preparação de tinta e fornecimento de tinta com temperatura controlada
O revestimento à base de água tem janela estreita de temperatura e viscosidade, sendo ideal configurar um sistema de alimentação e preparação de tinta com temperatura controlada: tanque de tinta original → tanque de preparação (temperatura fixa, agitação lenta anti-assentamento) → tubagem de isolamento térmico → pistola. A função central é bloquear a variável "viscosidade", que mais afeta a atomização e o escorrimento. Sem fornecimento de tinta com temperatura controlada, no verão e inverno a viscosidade varia muito, a mesma pistola produz dois efeitos e a taxa de qualidade inevitavelmente flutua.
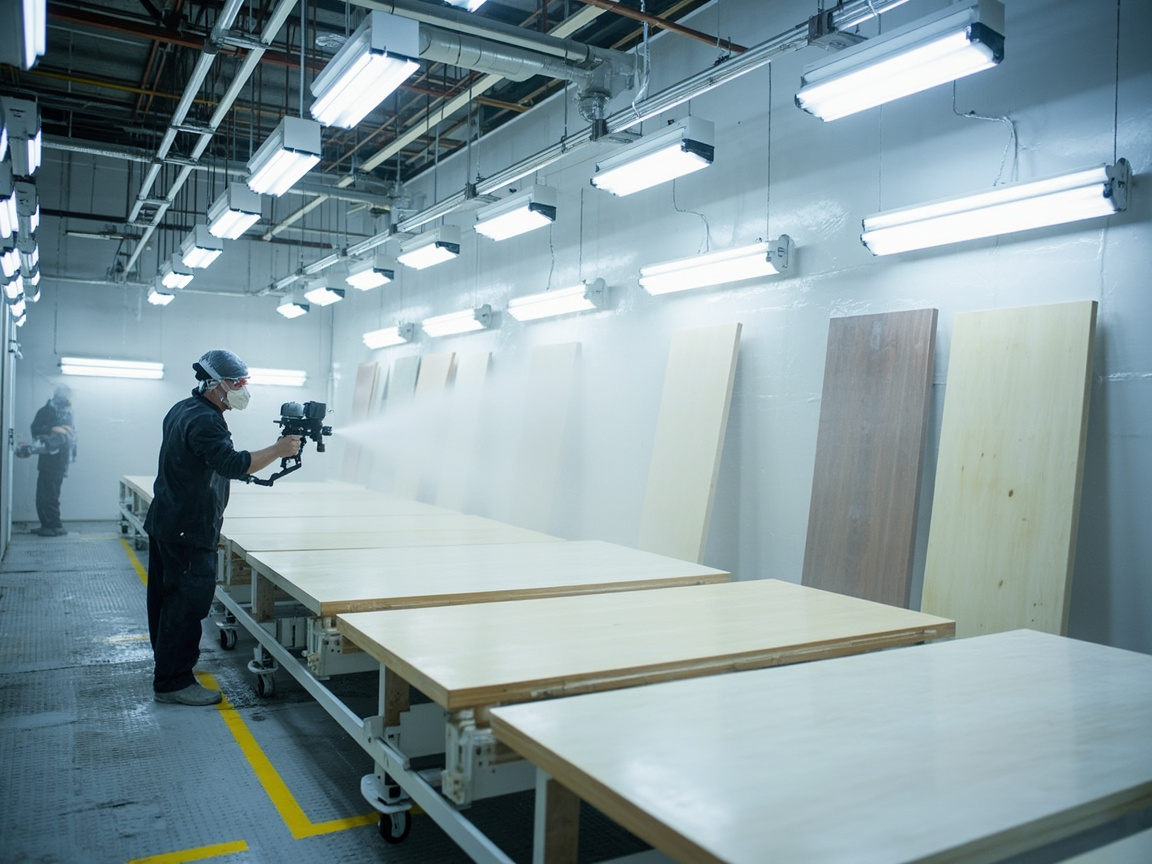
III. Ritmo de secagem: o ponto vital da capacidade
O "sensação de lentidão" maior do revestimento à base de água está na secagem. Se o ritmo de secagem for bem concebido, a capacidade de toda a linha fica assegurada.
3.1 Duas fases da secagem
A secagem do revestimento à base de água divide-se em "evaporação de água (secagem superficial)" e "secagem total/reticulação do filme (depende do sistema)". Secagem superficial rápida não significa secagem completa; muitas linhas, parecendo secas à superfície, passam à fase seguinte e, ao empilhar, surgem humidade de retorno, marcas de pressão e aderência. O design do ritmo deve basear-se no tempo de secagem total "empilhável/embalável", não no tempo de secagem superficial.
3.2 Combinação de infravermelhos e ar quente
Secagem natural pura numa linha de produção em massa equivale a um planeamento suicida. Combinações comuns na fábrica:
- Radiação infravermelha (IR): aquece diretamente a peça, sobe a temperatura rápido, alta eficiência para portas de madeira de chapa fina, adequada para fixação superficial, mas deve evitar sobreaquecimento local que cause crosta superficial e interior não seco.
- Convecção de ar quente: remove a água da superfície do filme, resolve "superfície seca e interior húmido", mais eficaz para filmes espessos e peças com sulcos.
- Gradiente IR + ar quente: primeiro IR para fixação rápida, depois ar quente para desidratação lenta — combinação madura que reduz a secagem de uma passada de várias horas naturais para dezenas de minutos, determinando diretamente a capacidade diária.
Exemplo de cálculo de ritmo: se a secagem efetiva de uma passada exigir 25 minutos (IR + ar quente) e o ritmo de pintura for 3 min/peça, então o segmento de secagem necessita de cerca de 9 postos em paralelo (incluindo cache), definindo assim o comprimento do forno de secagem e a velocidade de transporte. Esta é a lógica de engenharia de "ritmo determina equipamento por retrocesso".
3.3 Ritmo de múltiplas passadas e lixagem
O revestimento para madeira à base de água costuma ter 2–3 passadas (primário + acabamento ou primário + intermédio + acabamento), cada uma exigindo secagem superficial + lixagem leve. Considerar "secagem + lixagem" como um ciclo para o ritmo total é muito mais realista do que olhar apenas para a pintura. Mobiliário personalizado, por peças pequenas e lotes numerosos, adequa-se mais a "pequenos ciclos e múltiplas linhas"; portas de madeira, por peças grandes e superfícies planas, adequam-se a "linha longa contínua".
IV. Ambiente de temperatura e humidade controladas: capacidade invisível subestimada
A janela ambiental do revestimento à base de água é mais estreita que a do óleo. Abaixo de 10℃ ou humidade relativa acima de 75%–80%, a evaporação de água cai drasticamente, podendo até "o filme de tinta criar bolor" (branqueamento por humidade de retorno precoce). Por isso a reestruturação do ambiente da oficina é um investimento obrigatório:
- Cabine de pintura e área de secagem com temperatura e humidade controladas: controlar pintura e secagem na janela de 20–30℃ e humidade 50%–70%.
- Unidade de desumidificação: essencial em regiões de chuva da primavera e verão húmido, senão toda a linha para nos dias de humidade alta.
- Isolamento e limpeza: antes da secagem superficial o revestimento à base de água mostra mais poeira, a cabine com pressão positiva e limpa é mais crítica que no óleo.
Muitas fábricas investem todo o orçamento na pistola e ignoram a humidade controlada, resultando em capacidade reduzida a metade num terço do ano (época húmida). O controlo ambiental não é ornamental, é o "seguro base" da capacidade.
V. Taxa de qualidade e retrabalho: o verdadeiro buraco negro de custos da linha à base de água
O que as fábricas mais temem não é material caro, mas "fazer cem e devolver vinte". Defeitos comuns do sistema à base de água e medidas:
| Defeito | Manifestação típica | Causa principal | Medida |
|---|---|---|---|
| Escorrimento | Trilhas de lágrimas e acúmulo em zonas espessas verticais | Baixa viscosidade/grande espessura/má nivelamento | Aumentar viscosidade, controlar espessura, ajustar agente nivelante |
| Casca de laranja | Superfície ondulada, irregular | Má atomização/secagem superficial rápida/viscosidade inadequada | Trocar para pintura mista, ajustar gradiente de evaporação |
| Branqueamento/humidade de retorno | Filme esbranquiçado e opaco | Água retida por alta humidade e baixa temperatura | Subir temperatura e desumidificar, prolongar secagem |
| Inchamento de veios | Salto dos poros do veio da madeira | Água faz a madeira inchar | Primeiro selar fundo, controlar água, tratar inchamento |
| Crateras | Pontos côncavos com base exposta local | Óleo/poluição por silício/tensão superficial | Desengordurar, controlar fonte de poluição, adicionar nivelante |
| Grânulos | Sensação arenosa na superfície | Poeira, resíduo de tinta, pó de lixagem | Cabine limpa, filtragem, lixagem leve e remoção de pó |
| Baixa aderência | Descamação entre camadas ou do substrato | Lixagem insuficiente/mau selamento/erro de compatibilidade | Padronizar lixagem, usar primário selante compatível |
Melhorar a taxa de qualidade não se faz "pintando mais uma passada", mas sim escrevendo o controlo das variáveis acima no SOP: medir viscosidade com copo viscosimétrico a cada turno, alarme ligado a temperatura/humidade, teste de teor de água da peça à entrada, e aderência e placa cinzenta por lote. Transformar "controlo humano" em "controlo por parâmetros" para a taxa de qualidade subir de forma estável.
VI. Portas de madeira, armários, mobiliário personalizado: diferenças das três linhas
| Dimensão | Fábrica de portas de madeira | Fábrica de armários | Fábrica de mobiliário personalizado |
|---|---|---|---|
| Característica da peça | Peça grande, superfície plana, lote médio | Painel regular, eletrostática possível | Peça pequena, lotes numerosos, muitas formas irregulares |
| Método de pintura | Maioritariamente mista/roller | Eletrostática/mista | Mista + retoque manual |
| Foco de secagem | Linha longa IR + ar quente | Forno rápido pós-eletrostática | Múltiplas linhas pequeno ciclo |
| Pressão de ritmo | Média | Alta (escala) | Alta (prazos fragmentados) |
| Dor de qualidade | Inchamento de veios, escorrimento | Casca de laranja, grânulos | Escorrimento irregular, diferença de cor |
| Dificuldade de base de água | Média | Baixa (regular) | Alta (não standard) |
Conclusão: armários, por peças regulares, são os mais fáceis de converter; mobiliário personalizado, por não standard, é o mais exigente em processo; portas de madeira ficam no meio mas com problema de inchamento de veios acentuado. O plano de reestruturação não pode ser "um desenho para três tipos", deve ser concebido por família de peças.
VII. Teor de água da peça e pré-tratamento da madeira: o pré-requisito ignorado
Antes da implementação do revestimento à base de água, a própria madeira é variável. Teor de água demasiado alto causa, após pintura, fissuras, inchamento de veios e queda de aderência por diferencial de pressão interna/externa; teor demasiado baixo absorve tinta irregularmente. A fábrica deve tornar o "teor de água da peça" teste obrigatório à entrada, recomendando 8%–12%, com pré-tratamento:
- Equilíbrio de cura: peça crua em equilíbrio no ambiente da oficina por mais de 48 horas, eliminando diferença interna/externa de água.
- Pré-tratamento de inchamento: para madeiras duras de poros evidentes como carvalho e freixo, pulverizar fina névoa de água ou selante de baixo sólido, após inchamento lixar leve 320–400, depois primário formal, reduzindo muito o inchamento final.
- Selante compatível: sistema à base de água deve usar selante compatível, controlando absorção irregular e exsudação de tanino (especialmente contaminação ácida de pinho e carvalho).
- Enchimento de poros e massa: madeiras de poros profundos primeiro encher poros, para o acabamento ficar plano, reduzindo desequilíbrio de espessura e escorrimento por retoque.
Se esta etapa falhar, nem a melhor pistola salva a qualidade. Muitas fábricas culpam a tinta pelo "inchamento", mas a raiz está no pré-tratamento da madeira.
VIII. Viscosidade e reologia: o "parâmetro invisível" negligenciado
A viscosidade de aplicação do revestimento à base de água determina diretamente o tamanho de partícula de atomização, nivelamento e resistência a escorrimento, sendo variável mais quotidiana que "qual marca de tinta escolher". Pontos:
- Quantificar com copo viscosimétrico: antes de cada turno medir com copo n.º 4, registar e fixar intervalo alvo (ex.: pintura mista 25–35 s), proibido "misturar água ao feeling".
- Controlar proporção de água: revestimento à base de água permite geralmente 5%–15% de água desionizada; excesso destrói estabilidade da emulsão, causa crateras e perda de brilho; água dura (iões cálcio/magnésio) causa floculação, deve usar água pura.
- Viscosidade ligada à temperatura: cada 1℃ de subida reduz viscosidade visivelmente, daí o sentido do fornecimento com temperatura controlada. No inverno, aquecer e não adicionar água para baixar viscosidade equivale a acumular risco para a próxima etapa.
- Agente reológico: espessante associativo para pseudoplasticidade "baixa viscosidade em alto cisalhamento, alta em baixo", boa atomização ao pintar e anti-escorrimento após parar pistola, sendo alavanca-chave de formulação para qualidade.
Gerir a viscosidade como parâmetro de processo, não como liberdade do preparador, é a linha divisória para a linha à base de água correr bem.
IX. Parâmetros de engenharia do forno de secagem e layout da oficina
Após definir ritmo, passar às dimensões do equipamento. Cadeia de estimativa prática:
- Capacidade diária alvo ÷ tempo útil = ritmo de pintura necessário (peças/min).
- Tempo efetivo de secagem de uma passada × coeficiente de segurança = tempo de ocupação de postos no segmento de secagem.
- Tempo de secagem ÷ ritmo = n.º de peças em paralelo no segmento de secagem.
- Espaçamento da peça × n.º paralelo = comprimento de transporte, definindo dimensão do forno e disposição IR/ar quente.
No layout recomenda-se "pintura — secagem superficial — secagem forte — arrefecimento — lixagem — próxima passada" em U ou linha fechada reta, reduzindo transporte e choques; segmento de secagem forte e cabine com cache de amortecimento para absorver flutuação de ritmo. Sul húmido deve dimensionar capacidade de desumidificação pelo mês pior, não média, senão capacidade descontada parte do ano.
X. Qualidade por dados: gerir linha com KPI
A linha à base de água é difícil por ter muitas variáveis; a solução é tornar cada variável um KPI registável:
- Consumo de tinta por peça: monitorizar eficiência e desperdício, linha eletrostática deve ser claramente inferior à de ar.
- Taxa de retrabalho (por tipo de defeito): quanto de escorrimento, casca de laranja, inchamento, para localizar foco de melhoria.
- Estabilidade de viscosidade: amplitude de flutuação por turno, reflete fiabilidade do sistema de alimentação.
- Tempo de violação ambiental: minutos acumulados de temperatura/humidade fora da janela, associados à flutuação de qualidade.
- Ritmo de secagem qualificada: tempo empilhável real vs ritmo de design, identificar secagem superficial falsa.
Colocar estes num painel diário, rever semanalmente na fase de ramp-up, em três meses a taxa de retrabalho cai de dois dígitos para um dígito. Digitalização não é formalismo, é o único caminho para tornar "experiência do mestre" em "padrão replicável de toda a fábrica".
XI. Diferenças regionais de clima: sul húmido vs inverno norte
Mesma linha à base de água, dor diferente por região:
- Sul húmido: dias de humidade de retorno e chuva da primavera são o assassino n.º 1; capacidade e estratégia da unidade de desumidificação decidem vida ou morte, segmento de secagem com redundância.
- Inverno norte: baixa temperatura é contradição principal, aquecimento da oficina + aquecimento do segmento de secagem obrigatórios, senão água quase não evapora; norte seco agrava grânulos de poeira, limpar cabine reforçada.
- Oeste/planalto: baixa pressão afeta eficiência de convecção, forno de secagem deve corrigir pela pressão local.
O plano de reestruturação deve ter "extremo climático local" como input, não copiar desenho alheio. Muitas fábricas copiam configuração do sul para o norte e param no inverno, por essa razão.
XII. Articulação de produção entre linha à base de água e linha de óleo (período de transição)
A maioria não corta a linha de óleo de uma vez, mas coexiste longo prazo. Pontos de produção na transição:
- Divisão por família de produto: peças regulares, em lote, sensíveis a odor primeiro à base de água; irregulares, urgentes, não standard no óleo, migração gradual.
- Isolamento físico da cabine: água e óleo na mesma oficina devem evitar vapor de solvente de óleo poluir linha de água (causa crateras), melhor cabine e secagem independentes.
- Formação dupla de pessoal: evitar erro de linha mista, especialmente preparação e limpeza (equipamento de água proíbe resíduo de solvente de óleo).
- Comunicação com cliente: clarificar quais produtos já à base de água, relatórios e declaração ambiental correspondentes, transformar ativo de conformidade em argumento de venda.
Transição bem gerida garante entrega e reduz óleo progressivamente, evitando o embaraço de "tudo online mas não consegue receber encomenda".
XIII. Custo global: não calcule só o preço unitário do material
Um engano comum é usar "preço unitário da tinta à base de água ÷ preço da tinta de óleo" como conclusão, dizendo que a base de água é mais cara. A fábrica deve calcular o custo total por peça qualificada (TCO):
- Material: O preço unitário do revestimento à base de água pode ser mais alto, mas o teor de sólidos, a cobertura e a eficiência de aplicação (alta taxa de utilização com eletrostática) diluem o custo; compare por "consumo de tinta por peça" em vez de "preço por quilograma".
- Energia: O forno de secagem, a desumidificação e a temperatura constante são novos custos de eletricidade, mas a linha de base solvente também tem custos de eletricidade com tratamento de gases, devendo-se comparar o valor líquido.
- Mão de obra e retrabalho: Após a padronização SOP da linha de base água, a taxa de retrabalho cai, poupando implicitamente muita mão de obra e peças defeituosas.
- Depreciação da linha: O investimento em cabina de pintura, forno de secagem, temperatura e humidade constantes e sistema de alimentação e circulação de tinta é amortizado por peça.
- Conformidade e encomendas: A capacidade de captação de encomendas e a isenção de paralisação produtiva trazidas pelo base água são benefícios reais, embora difíceis de contabilizar.
A maioria das fábricas, após estabilizar a produção, verifica: o material por peça sobe ligeiramente, mas a taxa de retrabalho desce de dois dígitos para um dígito, e o prémio de encomenda e o ganho de isenção de paralisação cobrem a depreciação da reforma, tornando o custo global controlável ou até inferior. A chave é "estabilizar a produção" — e este é exatamente o valor do suporte tecnológico.
XIV. Roteiro de implementação: ramp-up por fases
Não se recomenda a "mudança abrupta" de toda a linha para base água; o caminho mais estável é:
- Amostragem e seleção de famílias de produtos: Selecionar primeiro famílias de peças regulares e de grande volume (como portas de armários planas) para projeto-piloto de base água.
- Validação em linha pequena: Construir uma pequena linha com temperatura e humidade constantes, validar viscosidade, secagem e SOP de rendimento, consolidando fichas de processo.
- Complemento de equipamentos críticos: Instalar, conforme o ritmo, pulverização mista/eletrostática, IR+ar quente, desumidificação e alimentação/circulação de tinta.
- Ramp-up de produção em massa: Após rendimento estável, expandir para portas de madeira, móveis por medida e outros não standard, substituindo gradualmente a linha de base solvente.
- Consolidação do sistema: Escrever o sistema "primário—camada intermédia—acabamento", fichas de processo e listas de verificação como norma da empresa, reduzindo a dependência de pessoas.
Para empresas que valorizam eficiência e ecologia, peças planas podem avaliar em simultâneo a aplicação de revestimento para madeira de cura UV em linhas de produção em massa, usando cura por radiação instantânea para contornar o gargalo de ritmo da "lenta evaporação de água"; para camadas de acabamento com elevados requisitos de dureza e resistência ao desgaste, pode ainda referenciar a abordagem de tinta para madeira de poliuretano (tinta PU para madeira) para a camada transparente.
XV. Colaboração com a Kexin New Materials
Kexin New Materials (kexinMaterials) no percurso acima não fornece apenas tinta, mas um pacote de "formulação + ficha de processo + acompanhamento de ramp-up": soluções de selagem e tratamento de encrespamento para portas de madeira, formulação aquosa de baixa resistência para linha eletrostática de armários, e sistema multi-cenário de viscosidade ajustável para peças não standard por medida. O seu valor não está nos parâmetros de desempenho do frasco de tinta, mas em alinhar "linha—ambiente—processo—revestimento" para que a fábrica estabilize rendimento e ritmo com SOP replicável.
Recomenda-se que, antes de iniciar a reforma, a fábrica organize "lista de famílias de peças, ritmo alvo, condições atuais de cabina e secagem, extremos locais de temperatura/humidade, requisitos de conformidade de encomendas" numa tabela de necessidades, fazendo revisão conjunta de processo com o fornecedor, em vez de comprar tinta primeiro e depois resolver. Este é também o método de implementação validado pela Kexin New Materials em vários projetos OEM de mobiliário, que transforma a base água de "experimental" em "calculado".
XVI. Erros comuns de seleção e ramp-up
Erro 1: Tinta aquosa é cara, não compensa. O erro é comparar só o preço do material. Incluindo retrabalho, encomendas, paralisação, energia líquida no TCO, muitos projetos são viáveis.
Erro 2: Comprar o melhor pistola resolve tudo. A pistola é só um elo; alimentação/circulação com temperatura constante, ritmo de secagem e humidade constante decidem igualmente o sucesso.
Erro 3: Secagem natural chega. Em linha de produção em massa, secagem natural significa colapso de capacidade; é obrigatório o combo IR+ar quente+desumidificação.
Erro 4: Um parâmetro para todas as peças. Portas de madeira, armários e móveis por medida têm famílias muito distintas; deve-se definir processo por família.
Erro 5: Rendimento depende do "feeling" do mestre. O sistema aquoso tem muitas variáveis; deve ser parametrizado e SOPizado, senão trocar de pessoa causa falha.
Erro 6: Pré-tratamento da madeira é opcional. Teor de humidade e pré-tratamento de encrespamento decidem aderência e planicidade; pular isto nem a melhor tinta salva.
XVII. Lista quantificável de aceitação da reforma
O sucesso da reforma da linha aquosa deve ser aceite por indicadores quantificáveis entregáveis, não por "parece ok". Recomenda-se incluir na folha de aceitação: consumo de tinta qualificado por peça, tempo real de empilhamento na secagem, taxa média mensal de retrabalho (por tipo de defeito), tempo acumulado de desvio ambiental, custo total por peça qualificada (TCO) vs base. Só com estes números em meta a reforma está estabilizada; caso contrário, retroceder à linha, ambiente ou ficha de processo onde o parâmetro fugiu. Tornar a aceitação de "feeling" em "dados" é a última barreira da base água do piloto à produção estável, e dá template base replicável para expansão.
Perguntas frequentes
1. Na linha aquosa de fábrica de móveis, onde está o maior gargalo de capacidade?
No ritmo de secagem. A tinta aquosa forma filme por evaporação de água, secagem natural é lenta e sensível à humidade; produção em massa exige IR+ar quente e ambiente controlado para retirar água estável, senão o ritmo fica preso na secagem.
2. Portas de madeira, armários ou móveis por medida: qual é melhor para começar?
Portas de armário são regulares, eletrostaticáveis e fáceis de lotear, ideais para piloto; móveis por medida têm muitas peças não standard e são os mais difíceis; portas de madeira estão no meio mas com encrespamento. Recomenda-se começar por peças regulares e expandir.
3. Tinta aquosa é mais cara que tinta, como a fábrica calcula com justiça?
Use o custo total por peça qualificada (TCO): inclua consumo por peça, energia líquida, queda de retrabalho, depreciação e ganhos de encomenda/isenção, não só preço por kg. Após estabilizar, o custo global costuma ser controlável ou menor.
4. Sem oficina de temperatura/humidade constante, produzir só na estação seca serve?
Risco alto. Alta humidade e baixa temperatura causam branqueamento por humidade e paragem de secagem; na estação húmida a capacidade pode cair metade. Longo prazo exige desumidificação e temperatura constante para garantir base de capacidade.
5. O que observar na pulverização eletrostática de tinta aquosa?
A condutividade aquosa precisa de resistência ajustada ao equipamento; exige formulação aquosa de baixa resistência e processo eletrostático dedicado, senão baixa transferência e ruptura. Equipamento e tinta selecionados em sincronia.
6. Rendimento da linha aquosa não sobe, por onde começar?
Por ordem: viscosidade verificada por turno, desvio de temperatura/humidade, teor de humidade da peça, limpeza da cabina, selagem e compatibilidade do primário. A maioria dos problemas é "parâmetro descontrolado", não a tinta.
7. Como organizar o ritmo em pintura multi-camada?
Considere "secagem+lijagem" como ciclo no ritmo total, não só pulverização. Base água costuma 2–3 camadas, com secagem ao toque+lijagem leve entre elas; móveis por medida usam ciclos pequenos multi-linha, portas de madeira linha longa contínua.
8. A reforma tem de ser toda aquosa de uma vez?
Não. Mais estável é por fases: piloto pequeno de peças regulares, consolidar ficha, complementar equipamentos, ramp-up, depois expandir a não standard. Mudança abrupta gera grande perda no ramp-up.
9. Como resolver o encrespamento?
A água é a causa. Solução: selar antes para reduzir penetração, pré-tratamento (névoa fina de água, deixar inchar, lixar leve), controlar água aplicada e espessura, e primário aquoso de boa selagem.
10. Como escolher entre base água e cura UV?
Peças planas, em massa e regulares: priorizar UV, cura instantânea, eficiência alta, baixo VOC; peças irregulares, não standard, pequenos lotes: base água por pulverização. Combinação possível: base água para fundo/irregular, UV para face plana.
Leitura adicional
- Ciência da formulação e implementação de revestimento para madeira à base de água: do sistema de resina à implementação, guia completo da base água para madeira, complementando a base técnica de alinhamento "linha—revestimento" deste artigo.
- Revestimento para madeira de cura UV — eficiência, ecologia e limites de processo: alternativa eficiente para produção em massa de peças planas, para fábricas que querem contornar o gargalo de secagem da base água.
- Transição verde de revestimento industrial: política, mercado e caminho de implementação: coloca a base água de mobiliário num quadro maior de transição verde, entendendo a lógica de longo prazo de encomendas e conformidade.
- Aplicação de revestimento nano em superfícies de madeira e plástico
- Revestimento nano antibacteriano: partículas de Ag, ZnO e mecanismo antibacteriano