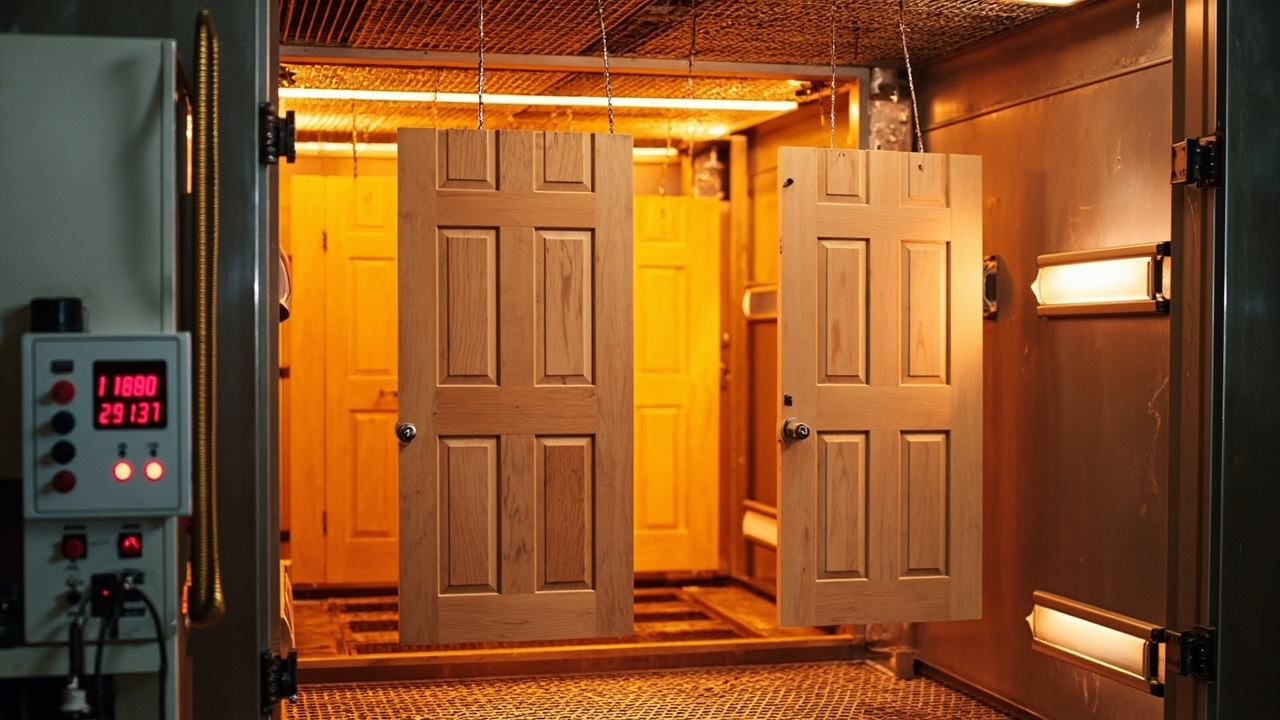
“La pintura a base de agua se seca lento y se blanquea al humedecerse” es casi la primera queja de cada fábrica y maestro que recién conoce las pinturas a base de agua. Esta frase es correcta, pero solo dice la mitad: la pintura a base de agua efectivamente forma película por evaporación de agua y es sensible a la temperatura y humedad, pero su ”lentitud” y ”miedo a la humedad” son procesos físicos calculables e intervenibles, no misticismo. Este artículo parte del mecanismo de formación de película, traduce ”por qué es lenta, por qué teme a la humedad” en ventanas operables de temperatura y humedad, y luego da un conjunto completo de medidas prácticas: elevar temperatura, deshumidificar, convección forzada, secantes/coalescentes, asistencia IR y aire caliente, y diferencias invierno-verano, para convertir el secado de cuello de botella en un proceso controlable.
Como proveedor de revestimientos que sirve a largo plazo a empresas de muebles y carpintería, kexinMaterials (KeXin New Material) ha acumulado gran cantidad de datos de campo en el secado de sistemas de revestimiento a base de agua para madera; las ventanas de temperatura/humedad y planes de secado de este artículo también provienen de esa experiencia de primera línea. En la etapa de selección puede consultar primero nuestro sistema de productos de pintura para madera, y según ”pieza, ritmo, clima local” fijar la formulación amigable con el secado correspondiente.
一、Cómo se ”seca” realmente la pintura a base de agua
Para resolver el problema, primero entienda el mecanismo. El secado de la pintura a base de agua (tomando dispersiones acrílicas/poliuretano a base de agua como ejemplo) consta aproximadamente de tres pasos:
- Evaporación de agua y acercamiento de partículas: tras la aplicación, el agua difunde de la superficie de la película al aire, las partículas de emulsión se acercan gradualmente, la viscosidad sube y se alcanza el ”secado superficial”.
- Deformación y fusión de partículas: cuando el agua es suficientemente poca y el sistema supera la temperatura mínima de formación de película (MFFT), la cubierta de las partículas se ablanda y se fusiona por compresión en una película continua. Este paso requiere agente coalescente (coalescent, como éteres de alcohol) para ablandar temporalmente las partículas; de lo contrario, a baja temperatura no se fusionan y la película se ve polvosa y discontinua.
- (Algunos sistemas) Curado autocrosslinkable: los sistemas con grupos hidroxilo/carboxilo o monómeros reticulantes introducidos experimentan autocrosslinking durante el secado, mejorando aún más la densidad y resistencia.
Conclusión clave: secado = el agua se va + fusión de partículas, ambos controlados directamente por temperatura y humedad. Si el agua no se va (alta humedad), todo lo demás se detiene; si la temperatura es insuficiente (por debajo de MFFT), las partículas no se fusionan, parece seca superficialmente pero en realidad es ”falso secado”.
二、Por qué es ”lenta” y por qué ”teme a la humedad”
2.1 Causa raíz de la lentitud: la evaporación depende del gradiente de concentración
La velocidad con que el agua pasa de la película húmeda al aire depende de la diferencia entre la presión parcial de vapor de agua en la superficie de la película y la del aire. Cuanto más seco el aire (menor humedad absoluta), mayor la diferencia y más rápido sale el agua; viceversa, más lento. Por tanto, la ”velocidad de secado” no es un valor fijo, sino producto del estado ambiental.
2.2 Causa raíz del miedo a la humedad: la humedad relativa frena la evaporación
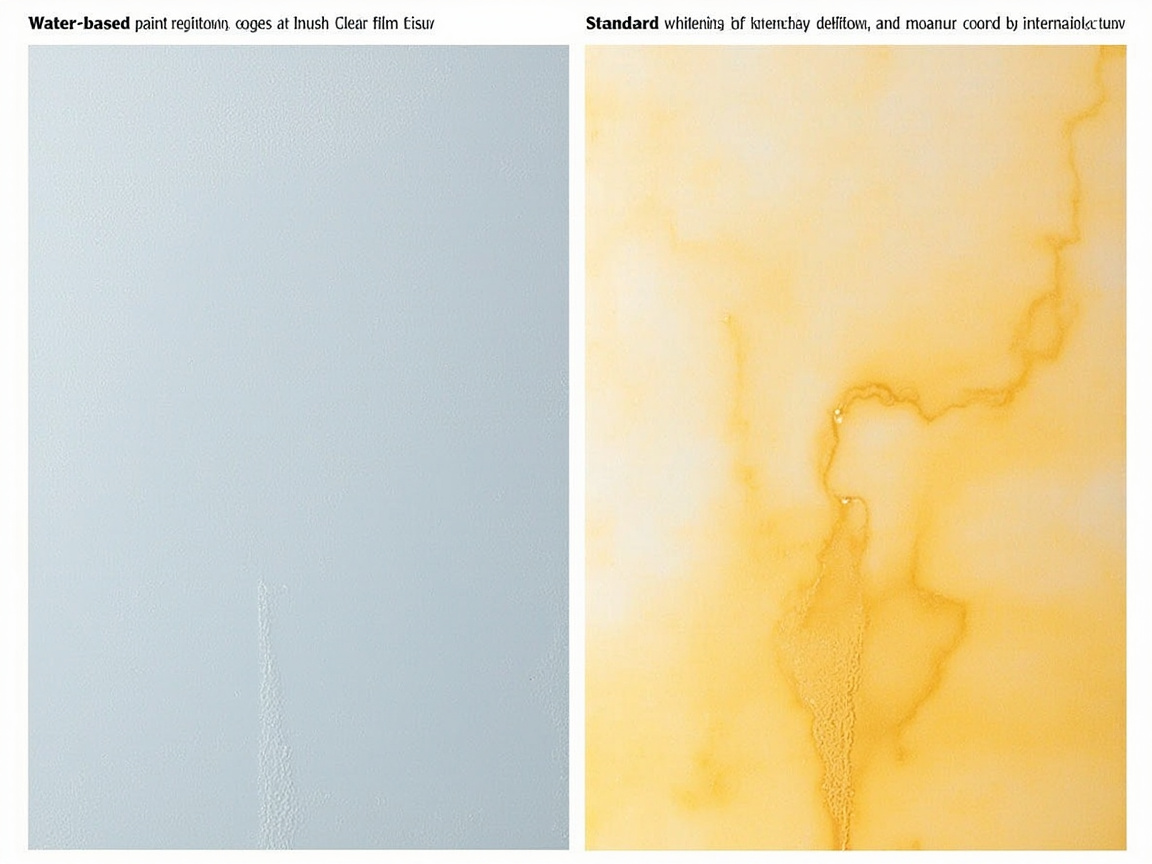
Cuando la humedad relativa (RH) del aire se acerca a 100%, la presión parcial de vapor de agua en el aire está cerca de la saturación, el agua en la película húmeda casi no tiene adónde ir y la evaporación tiende a cero: esta es la esencia física de ”en días lluviosos la pintura a base de agua no se seca en todo el día”. Peor aún, si la temperatura de la pieza o superficie de la película es inferior al punto de rocío del aire, el agua del aire puede condensarse sobre la película, causando retorno de humedad, blanqueo y pérdida de transparencia.
En una frase: la alta humedad impide la evaporación del agua, la baja temperatura impide la fusión de partículas; la combinación de ambas es la ”combinación mortal” de la pintura a base de agua.
三、Efecto de la temperatura: lenta a baja temperatura, y separación entre secado superficial y profundo
Cada vez que baja la temperatura, la presión de vapor saturado del agua desciende y la evaporación se ralentiza; al mismo tiempo la viscosidad del sistema aumenta y las partículas se endurecen, siendo más difícil alcanzar la MFFT para completar la fusión. Así aparecen fenómenos típicos:
- Secado superficial aceptable, profundo muy deficiente: el agua superficial sale primero formando una costra, el interior frío y húmedo no seca en mucho tiempo, al apilarse quedan marcas de presión, pegajosidad y retorno de humedad.
- Residuo de agente coalescente: a baja temperatura se añade más coalescente para promover la fusión, pero la baja temperatura también impide su evaporación, dejando la película blanda, pegajosa y con mala resistencia.
Por tanto, en invierno no se puede solo ”esperar”, hay que elevar activamente la temperatura y controlar la humedad para volver al ventana de formación de película.
四、Ventana de temperatura y humedad ambiental: primero fije el estándar, luego hable de medidas
Combinando la mayoría de sistemas de revestimiento a base de agua para madera, la ventana recomendada de aplicación y secado es aproximadamente la siguiente (suje to a la ficha del producto):
| Etapa | Temperatura | Humedad relativa | Descripción |
|---|---|---|---|
| Aplicación por pulverización | 15–30℃ | 40%–70% | Muy baja favorece piel de naranja, muy alta dificulta secado |
| Secado superficial (nivelado) | 20–30℃ | 50%–70% | Equilibrio entre nivelado y anti-polvo |
| Secado forzado | 30–50℃ (pieza) | Control+extracción de humedad | IR/aire caliente, con extracción de humedad |
| Apilable/empaquetable | Según sistema | — | Juzgar por secado profundo, no superficial |
| Zona prohibida | 80%RH | — | Fácil falso secado, retorno de humedad, blanqueo |
Nota: la etapa de secado no solo debe ”calentar”, sino ”expulsar el agua evaporada”; de lo contrario la humedad local se acumula y se pierde el trabajo.
五、Medida 1: Elevar temperatura (fusionar partículas, activar agua)
Elevar la temperatura es el medio de aceleración más directo, pero hay que ”calentar la pieza”, no solo el aire:
- Calefacción de taller: mantener el ambiente estable sobre 20℃, evitar baja temperatura global en invierno.
- Precalentamiento de pieza: tableros gruesos y piezas frías se precalientan antes de pulverizar, reduciendo el efecto ”película fría” y acortando el secado superficial.
- Calentamiento en etapa de secado: en secado forzado mantener superficie de pieza estable a 30–50℃ (según límite del sistema), acelerando notablemente.
- Evitar sobrecalentamiento local: IR directo a tablero fino forma costra superficial y interior húmedo; combinar con aire caliente para sacar agua interna.
六、Medida 2: Deshumidificar (cortar el ”agua sin adónde ir”)
Al elevar temperatura debe deshumidificar simultáneamente, si no el agua evaporada queda en el aire y reinicia el ciclo:
- Deshumidificación por refrigeración: enfriar aire bajo punto de rocío para condensar agua y luego calentar y enviar, apto para la mayoría de talleres, buena economía.
- Deshumidificación por rotor: más estable en baja humedad (ej. RH<40%), apto para líneas rápidas exigentes, pero alto consumo.
- Extracción interconectada: horno de secado con extractor expulsa aire húmedo y entra aire nuevo seco, formando ciclo ”evaporación—expulsión”.
- Estrategia de plumas/retorno de humedad: en temporada húmeda del sur, diseñar capacidad de deshumidificación para el mes peor y prever unidad de respaldo, si no parte del año la línea se detiene.
七、Medida 3: Convección forzada (”soplar” el agua)
En aire estático, sobre la película se acumula una capa límite de aire saturado que ”ahoga” la evaporación. La convección forzada rompe esa capa:
- Velocidad y caudal de aire: en secado usar convección de velocidad controlable, sacar agua sin exceso que cause piel de naranja y polvo.
- Diseño de dirección: atender ranuras y caras verticales de la pieza, evitar rincones muertos con agua sin secar.
- Bajo aire en nivelado: antes del secado superficial, etapa de nivelado con baja velocidad para garantizar nivelado; al entrar a secado aumentar convección.
- Limpieza: la convección levanta polvo, sincronizar limpieza de cabina y secado o habrá granos en película seca.
八、Medida 4: Secantes y agentes coalescentes (palanca de velocidad desde la formulación)
Además del control ambiental, la formulación también puede ”acelerar”:
- Agente coalescente (coalescent): como éteres de alcohol, ésteres de alcohol, baja la MFFT para fusionar partículas a menor temperatura. La dosis debe equilibrar ”promover fusión” y ”residuo blando”, y evaporarse en secado posterior.
- Enfoque de secante/promotor de crosslinking: en sistemas acuosos con grupos de crosslinking oxidativo (como alquídico acuoso, algunas dispersiones de poliuretano autocrosslinkables), introducir jabones metálicos secantes (cobalto, manganeso, zirconio) para promover crosslinking oxidativo; en sistemas autocrosslinkables usar ácido latente/promotor de crosslinking para bajar temperatura de curado y acortar secado profundo.
- Amina multifuncional y ajuste de pH: algunos sistemas disparan crosslinking por pH, ajuste razonable acelera.
- Advertencia de uso cauteloso: exceso de secante acorta vida útil, película frágil, amarilleo o inestabilidad en almacenamiento; exceso de coalescente queda en película blanda y mala resistencia. La aceleración por formulación debe ser dosificada por proveedor tras validación de estabilidad, prohibido añadir en campo.
九、Medida 5: IR + aire caliente (la solución correcta para producción en fábrica)
Solo secado natural o calefacción simple frenará la producción en masa. La combinación madura en fábrica es radiación IR + convección de aire caliente:
- IR fija rápido: radiación calienta directo la pieza, secado superficial en minutos, evita goteo y polvo.
- Aire caliente deshidrata lento: saca por convección el agua de película y superficie, resolviendo ”superficie seca, interior húmedo”.
- Control por gradientes: primero IR corto para fijar, luego aire caliente más largo para deshidratar, finalmente enfriar y fijar: rápido y profundo.
- Coincidir con ritmo: según ”tiempo de secado profundo apilable” definir largo de horno y velocidad de transporte, no tiempo de secado superficial; ver método de retroceso de ritmo.
Para piezas planas, en lote y regulares, si quiere evitar del todo el cuello ”evaporación de agua”, evaluar revestimiento para madera de curado UV con curado instantáneo por radiación; para capas de acabado de alta dureza, también puede referirse al revestimiento de poliuretano para madera (pintura PU para madera).
十、Diferencias de aplicación invierno-verano: un parámetro no sirve todo el año
| Dimensión | Verano (calor y humedad alta) | Invierno (frío y humedad baja) |
|---|---|---|
| Contradicción principal | Humedad alta, fácil retorno y blanqueo | Baja temperatura, partículas no fusionan, secado lento |
| Medida clave | Fuerte deshumidificación + extracción + control de espesor | Calefacción/precalentamiento + coalescente + IR/aire caliente |
| Riesgo secado superficial | Rápido superficial pero interior no, piel de naranja | Lento superficial, polvo, fácil goteo |
| Coalescente | Reducir levemente | Necesario en cantidad y garantizar evaporación posterior |
| Anti-condensación | Pieza fría con aire húmedo condensa agua | Sin calefacción suficiente, menos condensación |
| Ventilación | Reforzar extracción de humedad | Equilibrar aislamiento y renovación |
Núcleo: en verano prevenir ”humedad”, en invierno prevenir ”frío”; las medidas son casi opuestas, debe haber ”tarjeta de proceso estacional” para cambiar, no un parámetro todo el año.
十一、Pintado multicapa e intervalo de repintado
El revestimiento a base de agua para madera suele ser 2–3 manos; el secado entre capas define ritmo global y adherencia:
- Seco superficial basta para lijar suave: no esperar secado total, pero sí secado superficial completo y sin arena pegajosa; lijar muy pronto daña película húmeda.
- Confirmar secado profundo antes de repintar: especialmente espesor alto y frío/húmedo, repintar sin secar profundo enclaustra agua interna causando burbujas, blanqueo entre capas y mala adherencia.
- Compatibilidad fondo-acabado: validar compatibilidad y ventana de secado entre sistemas distintos, evitar ”fondo lento, acabado rápido” que cause crudo.
- Periodo de cura: antes de empaquetar y presionar confirmar tiempo apilable; el crosslinking total de pintura a base de agua suele tardar días, evitar presión y agua en ese lapso.
十二、Defectos comunes de secado y medidas
| Defecto | Manifestación | Causa principal | Medida |
|---|---|---|---|
| Secado lento | No seca, pegajosa | Frío/húmedo, mala ventilación | Elevar temp, deshumidificar, convección |
| Retorno y blanqueo | Película blanca opaca | Condensación alta humedad / no secó | Control humedad, extender secado |
| Falso secado | Seca superficie, no interior | Mala fusión por frío | Elevar temp, añadir coalescente |
| Burbujas/poros | Burbujas internas | Agua interna enclaustrada, ebulle | Control espesor, secado gradiente |
| Marca y pegado | Apilado pega | Apilar sin secar profundo | Producir por secado profundo |
| Piel de naranja | Superficie rugosa | Secado superficial muy rápido / convección alta | Ajustar nivelado, bajar velocidad aire |
| Marca de condensación | Huella de agua superficial | Pieza bajo punto de rocío | Precalentar, controlar humedad |
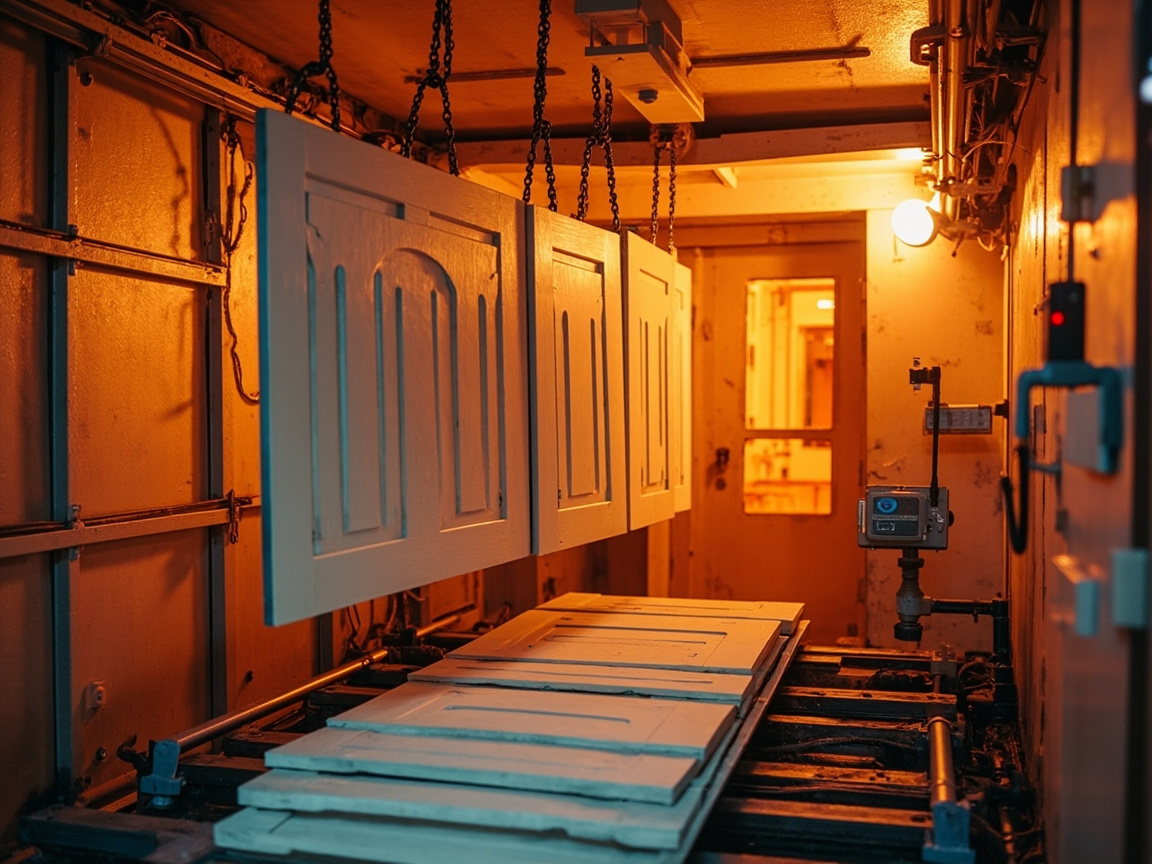
十三、Puntos de diseño de la etapa de secado en fábrica
Convertir las medidas anteriores en equipo:
- Zona de precalentamiento: pieza precalentada a temperatura de proceso antes de cabina, reduce película fría.
- Zona de nivelado: baja velocidad de aire, temp/humedad controladas, garantizar nivelado y anti-polvo.
- Zona de secado fuerte: gradiente IR+aire caliente, con extracción de vapor de agua.
- Zona de enfriado y fijado: enfriar a temperatura apilable antes de trasladar, evita marcas.
- Ciclo ambiental cerrado: cabina y secado con temp/humedad constantes, limpieza independiente, evitar contaminación cruzada con solventes de pintura de aceite.
- Alarma interconectada: anomalía de temp/humedad, velocidad aire, temp pieza alerta auto y reduce velocidad, evita lote defectuoso.
El principio de diseño siempre es trinidad ”calentar+deshumidificar+extraer”, hacer solo uno deja déficit.
十四、Colaboración con kexinMaterials
kexinMaterials (KeXin New Material) en el secado aporta valor al anteponer ”requisitos ambientales” en la formulación: para alta humedad del sur, sistemas amigables con secado y coalescente eficiente que reducen carga de deshumidificación; para invierno del norte, formulaciones acuosas de baja MFFT y fusión en frío que bajan umbral de calefacción; y mediante ”tarjeta de proceso estacional + sugerencia de parámetros de secado + acompañamiento en producción” estabiliza ritmo y calidad de secado profundo en distintos climas. Para la fábrica, elegir proveedor que entrega secado como ”formulación+proceso” suele resolver en origen mejor que añadir deshumidificadores después.
十五、Errores comunes de secado
Error 1: Secado superficial es estar seca del todo. Falso. La pintura a base de agua suele secar superficial rápido y profundo lento; antes de apilar producir por tiempo de secado profundo o habrá marcas y pegado.
Error 2: Solo calentar sin deshumidificar. Calentar evapora agua, pero sin expulsar aire húmedo la humedad local se acumula y el secado se estanca. Debe calentar+extraer en sincronía.
Error 3: En invierno más coalescente lo arregla todo. Exceso deja película blanda y mala resistencia, y en frío él mismo no evapora; debe combinar con temperatura y ventilación.
Error 4: Secado natural basta. En línea de producción el secado natural es colapso de capacidad; debe usar combinación IR+aire caliente+deshumidificación.
Error 5: Un parámetro todo el año. Verano anti-humedad, invierno anti-frío, medidas opuestas, debe haber tarjeta estacional.
Error 6: Añadir secante en campo para acelerar. El exceso de agente de secado provoca fragilidad, amarilleo y acorta el tiempo de uso, y debe ser verificado cuantitativamente por el proveedor.
XVI. Balance entre consumo energético y costo: cómo calcular la cuenta de deshumidificación y calefacción
Acelerar el secado cuesta dinero (electricidad, gas, equipos), pero en el balance general suele ser rentable:
- Deshumidificación vs. retrabajo: Sin deshumidificación en temporada húmeda, la humedad de retorno causa blanqueo, el índice de retrabajo se dispara, y la pérdida por piezas desechadas y mano de obra supera con creces el costo eléctrico de los equipos de deshumidificación. Considere la deshumidificación como un "seguro" en lugar de un "desperdicio".
- Calefacción vs. ciclo: Sin elevar la temperatura en invierno, el ciclo de secado se alarga exponencialmente, y el costo oculto por incumplimiento de plazos de entrega es mayor que el gasto de calefacción.
- IR + aire caliente vs. ocupación de espacio: El secado forzado reduce el tiempo de permanencia de las piezas en proceso, libera área de taller y capital de rotación, siendo un beneficio indirecto.
- Agente formador de película vs. rendimiento: La cantidad suficiente de agente formador de película permite el secado a baja temperatura, pero requiere elevar la temperatura y ventilar para evaporarlo por completo; de lo contrario queda residuo blando, debiendo equilibrar entre "poder secar" y "secar bien".
Se sugiere a las fábricas elaborar una comparación mensual entre el costo eléctrico de secado, el costo de deshumidificación y el costo de retrabajo por secado deficiente; la mayoría descubrirá que controlar activamente el secado dentro de la ventana es más económico que "apostarle al clima".
XVII. Soluciones de secado para fábricas de distinto tamaño
No todas necesitan un sistema completo automatizado; elija según la escala:
- Fábrica de producción en masa grande: Cabina de pulverización con temperatura y humedad constantes + horno de secado IR + aire caliente + deshumidificación por rueda rotativa + suministro y ajuste de pintura, todo parametrizado, buscando ritmo y consistencia.
- Fábrica de fabricación a medida mediana: Pulverización neumática mixta + deshumidificación por refrigeración + cámara de secado IR/aire caliente modular, programación por familia de piezas, equilibrando flexibilidad y estabilidad.
- Pequeño taller: Al menos equipar una pequeña cámara de horneado de temperatura constante independiente y un deshumidificador, evitar trabajar con alta humedad y baja temperatura, y usar "producción en horas valle + horneado forzado pequeño" para minimizar el riesgo de secado.
Cualquiera que sea la escala, la base es la trinidad de "calentamiento + deshumidificación + evacuación de humedad", solo difiere el grado de automatización. Ignorar cualquiera de ellos conllevará costo de retrabajo bajo condiciones climáticas específicas.
XVIII. Relación entre secado y emisiones de VOC
Muchos creen que "base de agua = cero VOC, sin necesidad de tratamiento", pero no es así; la etapa de secado está directamente relacionada con las emisiones de VOC:
- El agente formador de película se evapora: Los agentes formadores de película tipo éter-alcohol entran en los gases de escape durante el secado, pertenecen a la categoría de VOC, y deben incluirse en la recolección y tratamiento de gases; no pueden eximirse por ser "base de agua".
- La etapa de secado es el pico de emisión: El secado forzado expulsa agua y auxiliares rápidamente juntos; el aire de escape contiene tanto vapor de agua como materia orgánica, por lo que el sistema de evacuación debe considerar simultáneamente deshumidificación y tratamiento de VOC (como concentración + combustión o adsorción).
- Dirección de formulación baja en VOC: Elegir sistemas acuosos con baja demanda de agente formador de película y bajo MFFT reduce desde la fuente las emisiones orgánicas en la etapa de secado y la carga de tratamiento final.
- El cumplimiento no es el final: La acuosidad reduce el total de VOC, pero aún debe cumplir límites como GB 30981 y completar la recolección de gases; al diseñar el proceso de secado se debe reservar interfaz de tratamiento sincrónicamente.
Diseñe la etapa de secado como "lugar de generación de emisiones" en lugar de solo "equipo de aceleración", para equilibrar eficiencia y cumplimiento.
XIX. Monitoreo de secado con datos: sensores y tableros
Al igual que otras etapas de la línea de base de agua, el secado también debe digitalizarse:
- Sensor de temperatura y humedad multipunto: Colocar sensores en cabina, zona de nivelado, zona de secado fuerte y zona de enfriamiento, mostrar en tiempo real y alarmar por exceso, evitando "ajustar a ojo".
- Seguimiento de temperatura de pieza: Medir la temperatura superficial de la pieza en estaciones clave de la cadena de transporte, confirmar si alcanza la ventana de fusión, no solo ver temperatura ambiental.
- Registro de velocidad/caudal de aire: La velocidad de aire en la sección de convección se incluye en la inspección, para evitar que la attenuación del ventilador ralentice el secado sin que nadie lo note.
- Tablero de secado: Hacer un tablero diario con "valor medido de tiempo apilable, tiempo de sobrepaso ambiental, tasa de defectos por secado", analizando en conjunto con ritmo y rendimiento.
La digitalización convierte el secado de "depender del clima" a "parámetros controlables", siendo la base de la estabilidad a escala.
XX. Ejemplos de reforma de secado para dos tipos de fábricas
- Fábrica de puertas de madera (piezas grandes y superficies planas): Principalmente línea larga continua, IR para fijación + horno de deshidratación por aire caliente largo, con deshumidificación por refrigeración y evacuación de humedad; el punto clave es evitar costra en placas finas y falta de secado en bordes gruesos, el horno de secado se dimensiona según "tiempo de secado real apilable".
- Fábrica de gabinetes (lotes regulares): Tras pulverización electrostática conectar horno de secado rápido, ritmo alto, la etapa de secado debe ser corta e intensa, con deshumidificación por rueda rotativa para minimizar el impacto de temporada húmeda, asegurando estabilidad de capacidad diaria.
Ambos ejemplos muestran: la solución de secado debe crecer sobre la familia de piezas y el ritmo; copiar el horno de otros suele dar "dimensiones correctas, lógica errónea".
XXI. Lista rápida de solución de fallas por secado deficiente
Ante "no seca / no seca bien" en sitio, localice en 5 minutos en este orden:
- Ver ambiente: ¿Están fuera de rango temperatura y humedad (75%RH)? Primero vuelva a la ventana.
- Tocar pieza: ¿Está la pieza fría por debajo del punto de rocío? Precalentar antes de pulverizar.
- Revisar espesor de película: ¿Se pulverizó muy grueso causando falta de secado interno? Reducir y aplicar en varias capas.
- Verificar auxiliar: ¿Está el agente formador de película en cantidad, o fue diluido arbitrariamente en sitio? Completar según fórmula.
- Inspeccionar equipo: ¿IR / aire caliente / deshumidificación / evacuación realmente funcionan? ¿Está attenuado el caudal y velocidad de aire?
- Ver sustrato: ¿Están adecuados el pretratamiento y sellado, causando absorción de agua desigual y secado local lento?
La mayoría de problemas de secado caen en estos seis puntos; revisar en orden es mucho más seguro y rápido para limitar pérdidas que agregar agente de secado a ciegas.
XXII. Un consejo en una frase para fábricas nuevas en línea de base de agua
No vea el secado como el "comprar una caja de horneado" menor; es un proyecto de sistema de "elevar temperatura + deshumidificar + evacuar humedad + parámetros". Primero en línea pequeña domine la ventana de temperatura-humedad, la dosis de agente formador de película y el ritmo de secado, y deje muestra estándar; luego deduzca el tamaño del equipo según el ritmo, y finalmente expanda producción. Mejor subir la pendiente más lento que forzar producción en masa en línea no verificada — el retrabajo por secado deficiente suele ser más caro que la depreciación de reforma, y además arruina plazos y confianza del cliente.
XXIII. "Conjunto mínimo viable" de parámetros de secado
Para fábricas principiantes, no es necesario gestionar todos los parámetros de una vez; primero bloquee el conjunto mínimo viable para evitar ocho de cada diez accidentes: temperatura ≥15℃, humedad ≤75%, espesor de película no exceder límite, agente formador de película según fórmula, evacuación de humedad de etapa de secado encendida. Haga de estos cinco la lista de inspección obligatoria al encender, luego complemente gradualmente sensores y tableros; es más fácil de implementar y mantener que un sistema complejo de una vez. Cuando este mínimo corra estable, entonces hable de refinamiento y automatización, con ritmo más firme y menor costo de prueba-error.
XXIV. Para cerrar
El secado es la etapa más subestimada y decisiva para el éxito en la implementación de pintura de base de agua. Trátelo como proyecto de sistema no como equipo puntual, y gestiónelo con datos no con experiencia, y la fábrica podrá convertir "lento" y "miedo a la humedad" en parámetros de proceso realmente controlables. Cuando la ventana de temperatura-humedad, el agente formador de película y el ritmo de secado se escriben en la tarjeta de proceso, el beneficio de la acuosidad caerá firmemente en rendimiento y costo, en lugar de quedarse en el buen efecto de la muestra de prueba.
Preguntas frecuentes
1. ¿Por qué la pintura de base de agua se seca más lento que la pintura?
Porque la formación de película depende de la evaporación del agua y no de la evaporación rápida de solventes fuertes; la tasa de evaporación del agua está estrictamente controlada por temperatura y humedad; y la fusión de partículas requiere alcanzar la temperatura mínima de formación de película. Con ambiente húmedo y frío, el secado se ralentiza drásticamente, mientras la pintura de aceite "se va cuando quiere" con solventes de bajo punto de ebullición.
2. En días lluviosos la pintura de base de agua no seca en todo el día, ¿qué hacer?
La alta humedad hace que la presión parcial de vapor de agua en el aire esté cerca de saturación, y el agua no tiene adónde ir. La solución es deshumidificar (por refrigeración / rueda rotativa) + evacuar humedad (expulsar aire húmedo) + elevar temperatura, llevar el ambiente a la ventana de 20–30℃ y 50%–70% de humedad, y usar secado forzado IR + aire caliente.
3. ¿Por qué en invierno la pintura de base de agua "seca superficialmente pero no a fondo"?
A baja temperatura las partículas no alcanzan el MFFT, la cáscara seca pero adentro no fusiona, siendo un "falso secado". Se necesita elevar temperatura para fusionar partículas y agregar suficiente agente formador de película (evaporar luego), no solo mirar la superficie.
4. ¿Se puede agregar agente de secado / formador de película uno mismo en sitio?
No se recomienda. Exceso de agente formador de película deja residuo blando y mala resistencia; exceso de agente de secado (como jabones metálicos) causa fragilidad, amarilleo y acorta el tiempo de uso. Debe ser dosificado por el proveedor tras verificación de estabilidad; agregar arbitrariamente en sitio es de alto riesgo.
5. ¿El secado infrarrojo puede quemar la pintura?
Sí, si IR es muy fuerte y la pieza muy fina, la superficie forma costra y adentro no seca, siendo más lento y propenso a grietas. La práctica correcta es IR corto para fijar + aire caliente para deshidratar continuamente, formando gradiente, no hornear fuerte a ciegas.
6. ¿A mayor velocidad de convección forzada seca más rápido?
No. Velocidad de aire excesiva causa piel de naranja y levanta polvo, arruinando el nivelado. Debe haber bajo viento en nivelado y convección moderada en secado, cuidando rincones y superficies verticales de ranuras.
7. ¿En qué difieren las estrategias de secado de verano e invierno?
En verano el conflicto principal es alta humedad, el punto es fuerte deshumidificación y evacuación, control de espesor para evitar humedad de retorno; en invierno es baja temperatura, el punto es calefacción y precalentamiento, suficiente agente formador de película, IR / aire caliente para promover fusión. Las estrategias son casi opuestas, requieren cambio de tarjeta de proceso por estación.
8. ¿Cuánto esperar entre capas para repintar en múltiples capas?
El nodo entre capas es "secado superficial listo, lijable leve sin pegar lija", pero antes de repintar debe confirmar el secado real de la capa inferior, especialmente en capa gruesa y baja temperatura-alta humedad; recubrir sin secado real causa burbujas oscuras, blanqueo y desprendimiento entre capas.
9. ¿Por qué la pieza "condensa" mostrando marcas de agua?
Cuando la temperatura de la pieza o película está por debajo del punto de rocío del aire, el agua del aire se condensa en la superficie, causando marcas de agua y blanqueo por humedad de retorno. La solución es precalentar la pieza antes de pulverizar y controlar humedad ambiental, evitando pieza fría en aire húmedo.
10. Para piezas planas que quieren resolver totalmente el secado lento, ¿hay otra vía?
Sí. Piezas planas regulares pueden evaluar revestimiento decorativo de madera de curado UV; la película se forma instantáneamente por irradiación, casi sin afectación por temperatura-humedad, eficiencia muy alta y bajo VOC, siendo otra idea para rodear el "cuello de botella de evaporación de agua".
Lectura adicional
- Panorama de la industria de revestimiento para madera: sistema, patrón y tendencias: Sitúa el secado y proceso de base de agua en el panorama general del revestimiento para madera, entendiendo la interacción entre tecnología y mercado.
- Revestimiento decorativo de madera de curado UV — eficiencia, ecología y límites de proceso: Solución de curado que rodea totalmente el cuello de botella de evaporación de agua, adecuada para acelerar secado de lotes de piezas planas.
- Cumplimiento VOC de revestimiento industrial a base de agua y práctica GB30981: Entender el beneficio ambiental de la acuosidad desde la perspectiva de cumplimiento, haciendo eco al balance de energía de secado y deshumidificación de este artículo.
- Secado y curado de revestimiento automotriz: temperatura ambiente, horneado, infrarrojo y tiempo de uso
- Formación y curado de nanorecubrimiento: ambiente / IR / horneado y espesor (nm–µm)