La sedimentación de las pastas madre de base al agua es la migración de las partículas de pigmento desde la zona útil de la pintura hacia el fondo del envase durante el almacenamiento en reposo y con el recipiente cerrado, provocada por la diferencia de densidad, la atracción entre partículas y la pérdida de la viscosidad estructural. El resultado son tres estados de inestabilidad distinguibles: sedimento blando, sedimento duro y separación de una fase líquida clara en la parte superior. La redispersabilidad es la capacidad del sistema de volver a un estado homogéneo y utilizable tras una energía de agitación definida. Su importancia técnica es directa: la pasta madre es la referencia de concentración de la fórmula de entintado, y en cuanto la fracción volumétrica de pigmento deja de ser la misma arriba y abajo, un mismo código de fórmula produce dos colores distintos según el momento de la vida del producto en estantería. El problema no está en la fórmula, sino en que la composición de esa porción de pintura que se extrae ya ha derivado.
El proceso real de un centro regional de mezcla de colores: un bote de 0,41 L de pasta madre negra al agua permanece 11 meses en el soporte de entintado sin que nadie lo voltee. Al abrirlo, la capa superior de pintura es grisácea y claramente más fluida; se deja caer la espátula según el método de caída libre de GB/T 6753.3-1986: la punta atraviesa el líquido sobrenadante y encuentra resistencia a unos 25 mm, hay que empujar con fuerza para tocar fondo y en el fondo queda un bloque oscuro y denso que cuesta mucho desplazar con la cara de la espátula, pero tras unos 4 min de agitación manual todavía vuelve a mezclarse hasta dar una pintura homogénea. Con la graduación del grado de sedimentación de esa norma, corresponde a la categoría de 2 puntos. El técnico de color toma pintura de ese bote con el código de fórmula original y la compara con la muestra de retención de hacía tres meses: el ΔE*ab a 45° frontal pasa del valor habitual de 0,3 a 1,8, y la diferencia de luminosidad en visión lateral a 110° es todavía mayor; sobre un mismo vehículo, las dos piezas repintadas muestran dos caras de color distintas bajo luz rasante. La revisión posterior confirma que no cambiaron ni la fórmula, ni el código de color, ni los parámetros de proyección: la variable restante era que aquel bote llevaba 11 meses en reposo y que antes de tomar la muestra solo se había agitado 20 s a mano. La sedimentación en sí no es la incidencia; lo es tomar muestra sin haber evaluado el grado de sedimentación.
Resumen ejecutivo: primero las conclusiones comprobables
- La velocidad de sedimentación depende del cuadrado del tamaño de partícula: con el planteamiento de Stokes, v = g·(ρp − ρf)·d² / (18μ). Para dióxido de titanio rutilo (densidad ≈ 4,2 g/cm³) en medio acuoso, con una diferencia de densidad de ≈ 3,2 g/cm³ y una viscosidad del medio de 100 mPa·s, una partícula de 0,1 μm sedimenta a ≈ 0,015 mm/d, una de 1 μm a ≈ 1,51 mm/d y un flóculo de 10 μm a ≈ 150,7 mm/d; recorrer la altura de bote de 98,5 mm que fija ASTM D869 les lleva respectivamente unos 6 540 d, 65 d y 0,65 d.
- Los tres estados de inestabilidad tienen criterios visuales distintos y también tratamiento distinto: la sedimentación gravitatoria se ve como una capa densa en el fondo con un sobrenadante relativamente claro; la floculación con aparición de gruesos se ve como una subida de la finura (lectura mayor en el rastrillo) y una pérdida de poder tintométrico; el colapso de la estructura tixotrópica empieza por la exudación, con una fase clara de baja viscosidad arriba, y entonces la velocidad de sedimentación del mismo sistema puede ser dos órdenes de magnitud superior a la original.
- Hay cuatro familias de criterios de evaluación vigentes: GB/T 6753.3-1986 (envejecimiento en caliente a 50±2 ℃ durante 30 d, graduación de 10 a 0 por caída de espátula; adopta ASTM D1849:1980 de forma no equivalente); ASTM D869 (bote de muestra de 500 mL, espátula de 45±1 g, envejecimiento en estantería de 6 meses, escala de 10 a 0, y el propio documento declara una precisión limitada); determinación de la sedimentación según ISO 21545:2018 (publicada el 2018-07-25, ISO/TC 35/SC 9); e ISO 8781-1:1990, que evalúa la dispersión del pigmento a partir de la variación del poder tintométrico.
- La conversión entre envejecimiento acelerado y almacenamiento natural solo sirve como cribado: la nota de GB/T 6753.3-1986 indica que 30 d a 50±2 ℃ equivale aproximadamente a medio año o 1 año de almacenamiento en condiciones naturales; en caso de controversia hay que pasar el ensayo arbitral a 23±2 ℃ o 25±1 ℃, almacenando de 6 a 12 meses según el plazo definido para el producto.
- Para decidir si una pasta sigue siendo utilizable hay que pasar cuatro puertas, no mirar si ha caído al fondo: recuperación del poder tintométrico tras mezclar con la energía definida (criterio ISO 8781-1), variación de la finura (GB/T 1724-2019 / GB/T 6753.1-2007 / ISO 1524:2020, con rastrillos de 0~50 μm y graduación de 2,5 μm como lo más corriente), tasa de variación de la viscosidad y deriva del color multiángulo. Si uno solo de los cuatro se sale, no se puede tomar muestra para fórmula.
- Antisedimentación y nivelación comparten la misma palanca: en las referencias públicas del sector la dosis de antisedimentante suele estar en la banda del 0,2 % al 1,0 % sobre fórmula total; la bentonita, la cera de poliamida, la sílice pirógena y las poliureas modificadas tienen cada una su ventana de aplicación. Dosificar por encima de esa ventana se paga con peor nivelación, menor brillo y atomización más gruesa; en los efectos metálicos se suma además una orientación defectuosa.
- Las cláusulas de almacenamiento deben escribirse en cifras: las condiciones de guarda habituales para pasta madre son 5~35 ℃, envase cerrado y protección frente a la luz, y la vida útil indicada suele ser de 12 meses; en sistemas al agua conviene añadir además el criterio de ciclos hielo-deshielo (la práctica habitual de GB/T 9268-2008 es congelar a (-5±2) ℃ durante 18 h más descongelar a (25±2) ℃ durante 6 h por ciclo, de 1 a 5 ciclos; con el criterio de ASTM D2243 / D2245 es -18 ℃ durante 17 h más 7 h a temperatura ambiente).
I. La sedimentación no es un solo fenómeno: criterio visual y causa de los tres mecanismos de inestabilidad
En el taller se suele decir «está sedimentado» para todo lo que se ve al abrir el bote, pero estos tres estados tienen causas, grado de reversibilidad y costes de tratamiento muy distintos. Separarlos es el requisito previo para convertir la decisión entre descartar o mezclar en una acción comprobable.
1. Sedimentación gravitatoria: dónde está la frontera entre sedimento blando y sedimento duro
Una partícula aislada que cae en un medio en reposo alcanza una velocidad uniforme cuando se equilibran la gravedad, el empuje hidrostático y la resistencia viscosa: es el planteamiento de Stokes. Cuanto más gruesa es la partícula, mayor la diferencia de densidad y menor la viscosidad del medio, más rápida es la caída. El sedimento blando es aquel cuya capa sedimentada sigue mojada por la pintura y en la que las partículas no han llegado a formar una red de contacto rígido: basta con agitar a mano para recuperarlo. El sedimento duro se produce cuando las partículas del fondo se compactan bajo la columna de líquido superior, la fracción volumétrica sube hasta que hay contacto puntual y puentes entre partículas, y la energía necesaria para redispersar deja de ser «agitar un poco más» y pasa a ser desmenuzar un aglomerado ya compactado. La distinción se apoya en la caída de la espátula y en la resistencia al desplazamiento lateral, no en apreciar a ojo si el tono es más o menos intenso: tanto GB/T 6753.3-1986 como ASTM D869 emplean una espátula de masa definida (la primera, de unos 30 g, unos 100 mm de longitud y unos 20 mm de ancho de hoja; la segunda, de 45±1 g, con lámina de 125 mm de largo y unos 20 mm de ancho) en caída libre.
2. Floculación y aparición de gruesos: la subida de la finura es la pista principal
Un anclaje insuficiente del dispersante, un cosolvente que arranca las cadenas adsorbidas de la superficie del pigmento, o un pH que sale de la banda útil de 7~10 de los dispersantes poliméricos aniónicos, hacen que el pigmento ya desagregado vuelva a aproximarse y forme flóculos laxos. Hidráulicamente un flóculo se comporta como una partícula grande y, por la ley del cuadrado, sedimenta más deprisa; al mismo tiempo sube la lectura de finura en el rastrillo, baja el poder tintométrico y cambian la transparencia y el brillo de la película seca. En la industria a esto se le llama «aparición de gruesos». Suele presentarse junto con una sedimentación rápida, pero la causa es distinta: lo que hay que reponer es anclaje de dispersión y molturación, y añadir solo antisedimentante servirá para sostener en suspensión también más cantidad de gruesos.
3. Colapso de la estructura tixotrópica y exudación de fase
El sistema antisedimentación trabaja con la viscosidad estructural a bajo esfuerzo de cizalla: en reposo forma una red tridimensional que sostiene las partículas y bajo cizalla esa red se abre de forma temporal para permitir el bombeo y la proyección. Cuando la red se debilita por el tiempo, la temperatura, los electrolitos o un problema de compatibilidad, el efecto macroscópico es primero la exudación: arriba aparece una fase clara de baja viscosidad y abajo el producto se espesa. El coste de este paso es muy alto, porque si el pigmento cae dentro de la zona clara, la viscosidad del medio puede pasar del orden de 100 mPa·s al orden de 1 mPa·s, y una misma partícula de 1 μm salta de unos 1,51 mm/d a unos 150,7 mm/d, justo dos órdenes de magnitud: es la ruta habitual del «no parecía tener problema y a los tres meses tiene un fondo duro». La interacción con la red que forman el agente mateante y la sílice pirógena se trata en estabilidad del brillo en pinturas mate y control de la sedimentación del agente mateante.
| Tipo de inestabilidad | Lo que se ve al abrir el bote | Comportamiento de la espátula y del desplazamiento | Variables dominantes | Reversibilidad y dirección del tratamiento |
|---|---|---|---|---|
| Sedimentación gravitatoria (blanda) | Capa superior algo clara, color intenso en una película fina del fondo, interfaz progresiva | La espátula llega al fondo por su propio peso; resistencia leve al desplazarla con la cara | Tamaño de partícula, diferencia de densidad, viscosidad a bajo esfuerzo de cizalla | Prácticamente reversible; mezclar con la energía definida y reverificar el poder tintométrico |
| Sedimentación gravitatoria (dura) | Sobrenadante claro y grisáceo, bloque oscuro y denso en el fondo | No llega al fondo con su propio peso, hay que empujar; resistencia evidente al desplazar | Tiempo de compactación, fracción volumétrica, contacto interfacial | Parcialmente reversible; exige redispersión a alto esfuerzo de cizalla y riesgo elevado de descarte |
| Floculación con aparición de gruesos | Subida de la consistencia global, color más apagado, sin fase clara apreciable | Resistencia repartida en todo el bote, no concentrada en el fondo | Anclaje del dispersante, pH, cosolventes | Irreversible por vía mecánica; hay que rematchear o cambiar el sistema de dispersión |
| Colapso tixotrópico (exudación) | Fase clara de baja viscosidad arriba, pasta abajo | Sin resistencia arriba, cambio brusco a duro abajo | Resistencia de la red, temperatura, compatibilidad con electrolitos | Decidir primero si la red puede recuperarse y después si ya ha habido sedimentación |
II. De dónde sale el orden de magnitud de la velocidad de sedimentación: Stokes y sus límites de aplicabilidad
Para convertir «cuánto tiempo puede estar este bote» en un problema estimable hace falta una decisión de orden de magnitud, no una predicción exacta. La velocidad uniforme de caída de una partícula esférica aislada en régimen laminar es v = g·(ρp − ρf)·d² / (18μ), donde g vale 9,81 m/s², ρp es la densidad del pigmento, ρf la del medio, d el diámetro de la partícula y μ la viscosidad del medio. La tabla siguiente usa valores típicos para dióxido de titanio rutilo (ρp ≈ 4,2 g/cm³) y medio de base acuosa (ρf ≈ 1,0 g/cm³, diferencia de densidad de 3,2 g/cm³), y toma como altura de caída la altura de bote de 98,5 mm que fija ASTM D869.
| Caso | Tamaño d | Diferencia de densidad Δρ | Viscosidad del medio μ | Velocidad de sedimentación v | Tiempo para recorrer 98,5 mm |
|---|---|---|---|---|---|
| Pigmento inorgánico bien desagregado | 0,1 μm | 3,2 g/cm³ | 100 mPa·s | ≈ 0,015 mm/d | ≈ 6 540 d |
| Pigmento orgánico de tamaño fino | 0,2 μm | 3,2 g/cm³ | 100 mPa·s | ≈ 0,060 mm/d | ≈ 1 630 d |
| Dióxido de titanio en estado de dispersión habitual | 1 μm | 3,2 g/cm³ | 100 mPa·s | ≈ 1,51 mm/d | ≈ 65 d |
| Pigmento de baja densidad tipo negro de humo | 1 μm | 0,8 g/cm³ | 100 mPa·s | ≈ 0,38 mm/d | ≈ 261 d |
| Zona clara después de la exudación | 1 μm | 3,2 g/cm³ | 1 mPa·s | ≈ 150,7 mm/d | ≈ 0,65 d |
| Sistema antisedimentación de alta viscosidad estructural | 1 μm | 3,2 g/cm³ | 5 000 mPa·s | ≈ 0,030 mm/d | ≈ 3 270 d |
| Aglomerado tras la floculación con aparición de gruesos | 10 μm | 3,2 g/cm³ | 100 mPa·s | ≈ 150,7 mm/d | ≈ 0,65 d |
| Pigmentos efecto de polvo de aluminio y mica | 5 μm (equivalente) | 1,7 g/cm³ | 500 mPa·s | ≈ 4,0 mm/d | ≈ 24,6 d |
1. El tamaño de partícula entra al cuadrado y el coste de los gruesos se amplifica
De 0,1 μm a 1 μm hay un factor 100, y de 1 μm a 10 μm otros 100: con la misma diferencia de densidad y la misma viscosidad, las velocidades se llevan cuatro órdenes de magnitud. Esto explica por qué en el sector una «subida de la finura de 2 μm» parece un cambio menor, pero combinada con un sistema antisedimentación que ha dejado de funcionar se vuelve un desastre: el estado de dispersión por el que ya se pagó en el molturado se revierte por culpa de las condiciones de almacenamiento. La agregación y la modificación de superficie en los sistemas de dispersión de pigmentos se amplían en dispersión y estabilidad en recubrimientos nanoparticulados: agregación y modificación de superficie.
2. Diferencia de densidad, partículas laminares y correcciones por efecto de concentración
Las densidades de los pigmentos más corrientes difieren mucho: dióxido de titanio rutilo ≈ 4,2 g/cm³, sulfato de bario precipitado ≈ 4,5 g/cm³, talco y mica ≈ 2,7~2,8 g/cm³, polvo de aluminio ≈ 2,7 g/cm³, negro de humo ≈ 1,8~2,0 g/cm³, ftalocianinas ≈ 1,5 g/cm³ (valores de fuentes públicas). Que la diferencia de densidad sea pequeña no significa que el riesgo lo sea: el negro de humo tiene un Δρ bajo, pero su alta superficie específica y su tendencia a flocular forman aglomerados grandes que devuelven el problema a la zona fuerte de la ley del cuadrado. En partículas laminares o en escamas (aluminio, mica) el coeficiente de resistencia se aparta de forma acusada de la hipótesis esférica, de modo que el valor de Stokes solo sirve para comparar entre casos, no como predicción medida. Subir el contenido en sólidos añade además sedimentación perturbada: con una corrección tipo Richardson–Zaki y un exponente de ≈ 4,65 en bajo Reynolds, a fracción volumétrica 0,1 la velocidad cae a ≈ 61 %, a 0,2 a ≈ 35 % y a 0,4 a ≈ 9 %. Todos los casos de la tabla anterior tienen números de Reynolds entre 10⁻¹³ y 10⁻⁶, así que la hipótesis de régimen laminar se cumple; pero por debajo de ≈ 0,2 μm el movimiento browniano empieza a competir con la sedimentación y por encima de ≈ 100~200 μm la estela de la partícula cambia de régimen y la propia fórmula deja de valer: no se debe extrapolar en ninguno de los dos extremos.
III. Antisedimentación y nivelación comparten la misma palanca: ventanas de selección de aditivos
El antisedimentante construye viscosidad a bajo esfuerzo de cizalla mediante puentes de hidrógeno, redes del tipo «casa de cartas» o interacciones entre partículas, y con ello sube el μ de la tabla anterior. No es «cuanto más, más estable», sino una ventana con límite superior e inferior: por debajo de ella la red no dura todo el almacenamiento; por encima se eleva también la viscosidad en la zona de alto esfuerzo de cizalla y aparecen mala nivelación, piel de naranja, menos brillo y una atomización más gruesa, además de orientación defectuosa del aluminio en los colores efecto. En la documentación técnica pública es práctica habitual combinar un gel inorgánico (bentonita) con un modificador reológico orgánico; por ejemplo, 0,5 % de sílice pirógena más 0,3 % de bentonita modificada (sobre fórmula total) para mejorar la estratificación en almacenamiento a alta temperatura, o 0,8 % de cera de poliamida para sistemas con alta carga de pigmento. La sílice pirógena exige un tratamiento de 10~15 min a no menos de 2 000 rpm de dispersión rápida para abrir los agregados; si no se hace, la red queda mal repartida y el efecto antisedimentación se reduce. El equilibrio entre dispersar y evitar la sedimentación se desarrolla en nanosílice en pinturas: dispersión, control de la sedimentación, mate y resistencia a la abrasión.
| Tipo de aditivo | Dosis según fuentes públicas (sobre fórmula total) | Modo de acción | Qué pasa si falta | Qué pasa si se excede la ventana |
|---|---|---|---|---|
| Sílice pirógena | 0,2 %~1,0 %, habitual 0,5 % | Red de puentes de hidrógeno entre partículas; sube la viscosidad a bajo esfuerzo de cizalla | Se ve fondo sedimentado antes de 30 d de envejecimiento en caliente | Sube también la viscosidad a alto esfuerzo de cizalla; bajan nivelación y atomización |
| Bentonita modificada (gel inorgánico) | 0,3 %~5 %, y más alto en sistemas con negro de humo y verde ftalocianina | Hinchazón por hidratación hasta formar gel; retiene agua y estabiliza la viscosidad | La viscosidad deriva con el tiempo y el sistema se vuelve pastoso | Secado superficial más lento, sensibilidad al espesor de película, la lectura de finura se resiente por las propias partículas |
| Cera de poliamida | 0,2 %~1,0 %, habitual 0,8 % | Red de puentes de hidrógeno de las cadenas moleculares; afecta poco al brillo | No contiene la sedimentación en sistemas con alta carga de pigmento | Requiere preactivación con disolvente; sin activar genera defectos tipo ojo de pez |
| Poliureas modificadas | 1 %~10 % (criterio de fórmula de pasta concentrada) | Puentes de hidrógeno de los grupos urea; tixotropía relativamente suave | La estratificación aparece antes en los grados de baja viscosidad | Aumenta la resistencia a la extrusión y al bombeo |
| Poliuretano asociativo / derivados de celulosa | Se ajusta al objetivo de nivelación y se combina con los anteriores | Crea estructura por asociación con las partículas de la emulsión | Después de exudar, no recupera | Sube el riesgo sobre resistencia al agua y marcado, y baja el brillo |
Conviene no olvidar una frontera adicional: la dosis del propio dispersante se calcula sobre la superficie específica del pigmento, y las fuentes públicas dan 10 %~20 % para negros de humo de alto poder tintométrico, 5 %~10 % para pigmentos orgánicos corrientes y 2 %~5 % para pigmentos inorgánicos tipo óxidos de hierro y dióxido de titanio (siempre sobre masa de pigmento). El dispersante libre que queda por encima del punto de saturación de la adsorción no ayuda a la antisedimentación y en cambio puede degradar la resistencia al agua de la película y favorecer la aparición de ampollas: es lo contrario de la intuición de «si se asienta, echo más aditivo».
IV. Cómo se mide: graduación al abrir, envejecimiento acelerado, poder tintométrico, finura y hielo-deshielo
Cuatro criterios resuelven cuatro preguntas distintas: si el producto es utilizable al final de la vida en estantería, cómo cribar durante el desarrollo de la fórmula, si el estado de dispersión se ha degradado y si el transporte en frío rompe o no la red. Mezclarlos entre sí es la principal fuente de disputa en la aceptación de pasta madre.
| Dimensión evaluada | Método y condiciones citables | Expresión del resultado | Fase de aplicación | Limitaciones conocidas |
|---|---|---|---|---|
| Grado de sedimentación y remixado | GB/T 6753.3-1986: envejecimiento en caliente a 50±2 ℃ durante 30 d (bote de 0,41 L con cierre a presión, muestra a unos 15 mm del borde superior), o 6~12 meses en condiciones naturales; caída de espátula de unos 30 g | Seis categorías: 10 / 8 / 6 / 4 / 2 / 0; 0 significa que no se redispersa en 3~5 min de agitación manual | Aceptación común de producto terminado y de pasta madre | La graduación se apoya en vista y tacto; la concordancia entre operadores exige correlación |
| Apertura tras envejecimiento en estantería | ASTM D869: bote de muestra de 500 mL (diámetro interior 85,5±1,5 mm, altura 98,5±1,5 mm), llenado hasta 13 mm del borde, 6 meses de estantería, espátula de 45±1 g | Escala de 10 a 0; los estados intermedios se anotan con impares | Aceptación entre proveedor y cliente y cita en pliegos | El propio estándar declara una precisión limitada; al citarlo en un pliego hay que fijar la desviación admisible |
| Determinación de la sedimentación (referencia internacional vigente) | ISO 21545:2018 Paints and varnishes — Determination of settling (publicada el 2018-07-25, ISO/TC 35/SC 9) | Magnitud de sedimentación o categoría, según lo que diga el texto de la norma | Unificar criterios en exportación y con proveedores multinacionales | El detalle del método lo fija el texto oficial; este documento no lo sustituye |
| Degradación del estado de dispersión | ISO 8781-1:1990 (características de dispersión de pigmentos y cargas mediante la variación del poder tintométrico) | Desviación relativa del poder tintométrico antes y después del almacenamiento | Discriminar aparición de gruesos y eficacia de la redispersión | Necesita placas de referencia y una base de pintura estable como patrón |
| Finura y aparición de gruesos | GB/T 1724-2019, GB/T 6753.1-2007 (equivalente a ISO 1524; la edición 2020 es la versión internacional vigente), ASTM D1210; rastrillos de 0~50 / 0~100 / 0~150 μm con graduación de 2,5 μm | Límite superior de lectura de gruesos en μm, convertible a Hegman (0 equivale a 100 μm, 4 a 50 μm, 8 a 0 μm) | Punto final del molturado y reensayo tras el almacenamiento | El ángulo de lectura de 15°~30° y el control de 23±2 ℃ y humedad afectan a la reproducibilidad |
| Consistencia y tixotropía | GB/T 9269 / ASTM D562 (viscosímetro tipo Stormer, 200 rpm); rangos públicos de equipo 40~141 KU, 32~1099 g, 27~5274 cP, con una precisión de ≈ ±1 % | Valor en KU o en g; el índice de tixotropía se expresa como relación entre viscosidad a bajo y a alto esfuerzo de cizalla | Equilibrio entre bombeo, proyección y capacidad antisedimentación | Los valores de equipos de principio distinto no son directamente comparables |
| Frío y ciclos hielo-deshielo | GB/T 9268-2008 (práctica habitual: congelar a (-5±2) ℃ durante 18 h más descongelar a (25±2) ℃ durante 6 h por ciclo, de 1~5 ciclos); ASTM D2243 / D2245: -18 ℃ durante 17 h más 7 h a temperatura ambiente | Categoría o porcentaje de rotura de viscosidad, coagulación, aparición de gruesos, gelificación y variación de viscosidad | Transporte invernal y almacenes de tiendas en clima frío | La sensibilidad al hielo-deshielo varía mucho entre grados acuosos y hay que calibrarla por producto |
La finura también merece escribirse por tipo de producto en la especificación: las capas de acabado de alta decoración (barnices de automóvil, barnices de mueble de gama alta) se suelen controlar por debajo de 20 μm y algunas exigencias llegan a 10 μm; los acabados industriales y de construcción corrientes se mueven en 30~40 μm; las manos de fondo y las pinturas anticorrosivas, dominadas por la función, admiten 50~60 μm. La pasta madre es un semiacabado, y las fuentes públicas del sector suelen fijar una finura de la pasta concentrada no superior a 5 μm y del producto terminado no superior a 20 μm, con una variación de finura tras el envejecimiento en caliente no superior a 2 μm como línea de cribado (criterio de la norma interna del fabricante).
V. Cómo se decide la redispersabilidad: de la caída al fondo a la consistencia del entintado, pasando por cuatro puertas
Convertir «con un revolcón sirve» en un proceso reproducible exige pasar cuatro puertas en orden. Su función es evitar confundir «se ha mezclado» con «no ha cambiado nada».
1. Primera puerta: cuantificar la energía de mezcla
Agitar a mano, oscilar el bote en vortex, meter una bola de agitación dentro del envase o voltearlo en máquina comunican energías distintas al sistema y dan resultados distintos. El lenguaje de aceptación debe escribirse en energía, no en la acción: «tomar muestra tras 120 s de oscilado» y «tomar muestra tras 5 min de dispersión rápida a 3 000 rpm» no son intercambiables. La toma de muestra para graduar la caída al fondo se hace antes de mezclar, porque la lectura de la espátula es en sí la prueba de «cuánto ha caído» y después de mezclar ya no se puede constatar. Entre las descripciones cuantitativas publicadas en el sector figuren mejoras como pasar, tras añadir antisedimentante, de un sedimento duro de 15 mm a los 7 d en envejecimiento a 50 ℃ a una profundidad de sedimentación no superior a 2 mm a los 14 d, con una variación de la viscosidad de aplicación no superior al 8 %.
2. Segunda puerta: recuperación del poder tintométrico
Se prepara una escala de dilución con una base fija y se compara el poder tintométrico de la muestra almacenada con el de la muestra fresca de retención (criterio ISO 8781-1). Que el poder tintométrico se recupere significa que el pigmento ha vuelto a su fracción volumétrica de trabajo; si en el mismo nivel de dilución la luminosidad sale baja o el tono se desplaza, las partículas siguen aglomeradas y la trayectoria óptica equivalente ha cambiado. Conviene dar el criterio en tramos: ΔE*ab no superior a 0,5 se acepta; entre 0,5 y 1,5 se verifica (mirando a la vez el multiángulo y el poder tintométrico); por encima de 1,5 no se admite la toma de muestra para fórmula. Los umbrales de clasificación son de convención del sector y cada proyecto los fija en el acuerdo técnico entre proveedor y cliente.
3. Tercera puerta: variación conjunta de finura y viscosidad
Si después de mezclar la lectura de finura coincide con la previa al envejecimiento (desviación contenida dentro de una graduación del rastrillo, habitualmente no superior a 2 μm), no ha habido aparición de gruesos irreversible. La tasa de variación de la viscosidad suele fijarse, según las fuentes públicas del sector, en una línea no superior al 10 %~15%. Las dos hay que verlas juntas: finura constante con fuerte subida de viscosidad apunta a la capa de solvatación o a una deriva de pH; viscosidad constante con subida de la finura apunta a desorción del dispersante y floculación.
4. Cuarta puerta: color multiángulo y verificación de la orientación

En las pastas madre efecto metálico coexisten una diferencia de densidad (el aluminio ≈ 2,7 g/cm³) y un problema de orientación de las partículas laminares: el gradiente de concentración que crea el reposo primero altera el flash y después el tono de fondo. El criterio de medición combina iluminación a 45° con ángulos de observación de 15°, 25°, 45°, 75° y 110° desviados del espeular (condiciones geométricas multiángulo coincidentes con SAE J1545); la repetitividad del propio equipo y la diferencia entre instrumentos suelen situarse en torno a 0,02 ΔE*ab y 0,2 ΔE00. La clave de lectura es esta: si 45° pasa pero 110° se sale, hay que sospechar primero de la concentración y la orientación de las laminares, no de la proporción de pastas de la fórmula. El metamerismo y su prevención en fórmula se tratan en ciencia del color en recubrimientos: causa raíz, detección y estrategias de prevención en fórmula del metamerismo, y los defectos de orientación del aluminio y las fronteras de los parámetros de proyección en orientación del aluminio en base metálico y control del efecto flip-flop.
VI. Operativa del centro de mezcla: rotación de existencias, muestras de retención y actuación en planta
La mayoría de los problemas de sedimentación de un centro de color no son de fórmula, sino de gestión de estantería. El volumen del bote de pasta madre va de 0,5 L a 5 L y la altura en reposo decide directamente qué significa «mucho tiempo»; con el orden de magnitud de la tabla 2, una partícula de 1 μm recorre 98,5 mm en unos 65 d en un sistema de 100 mPa·s, de modo que un bote sin voltear durante 11 meses hacía mucho que había cruzado esa línea. Lo implantable en el sector es escribir en el procedimiento las cuatro operaciones de voltear, comprobar, retener y decidir.
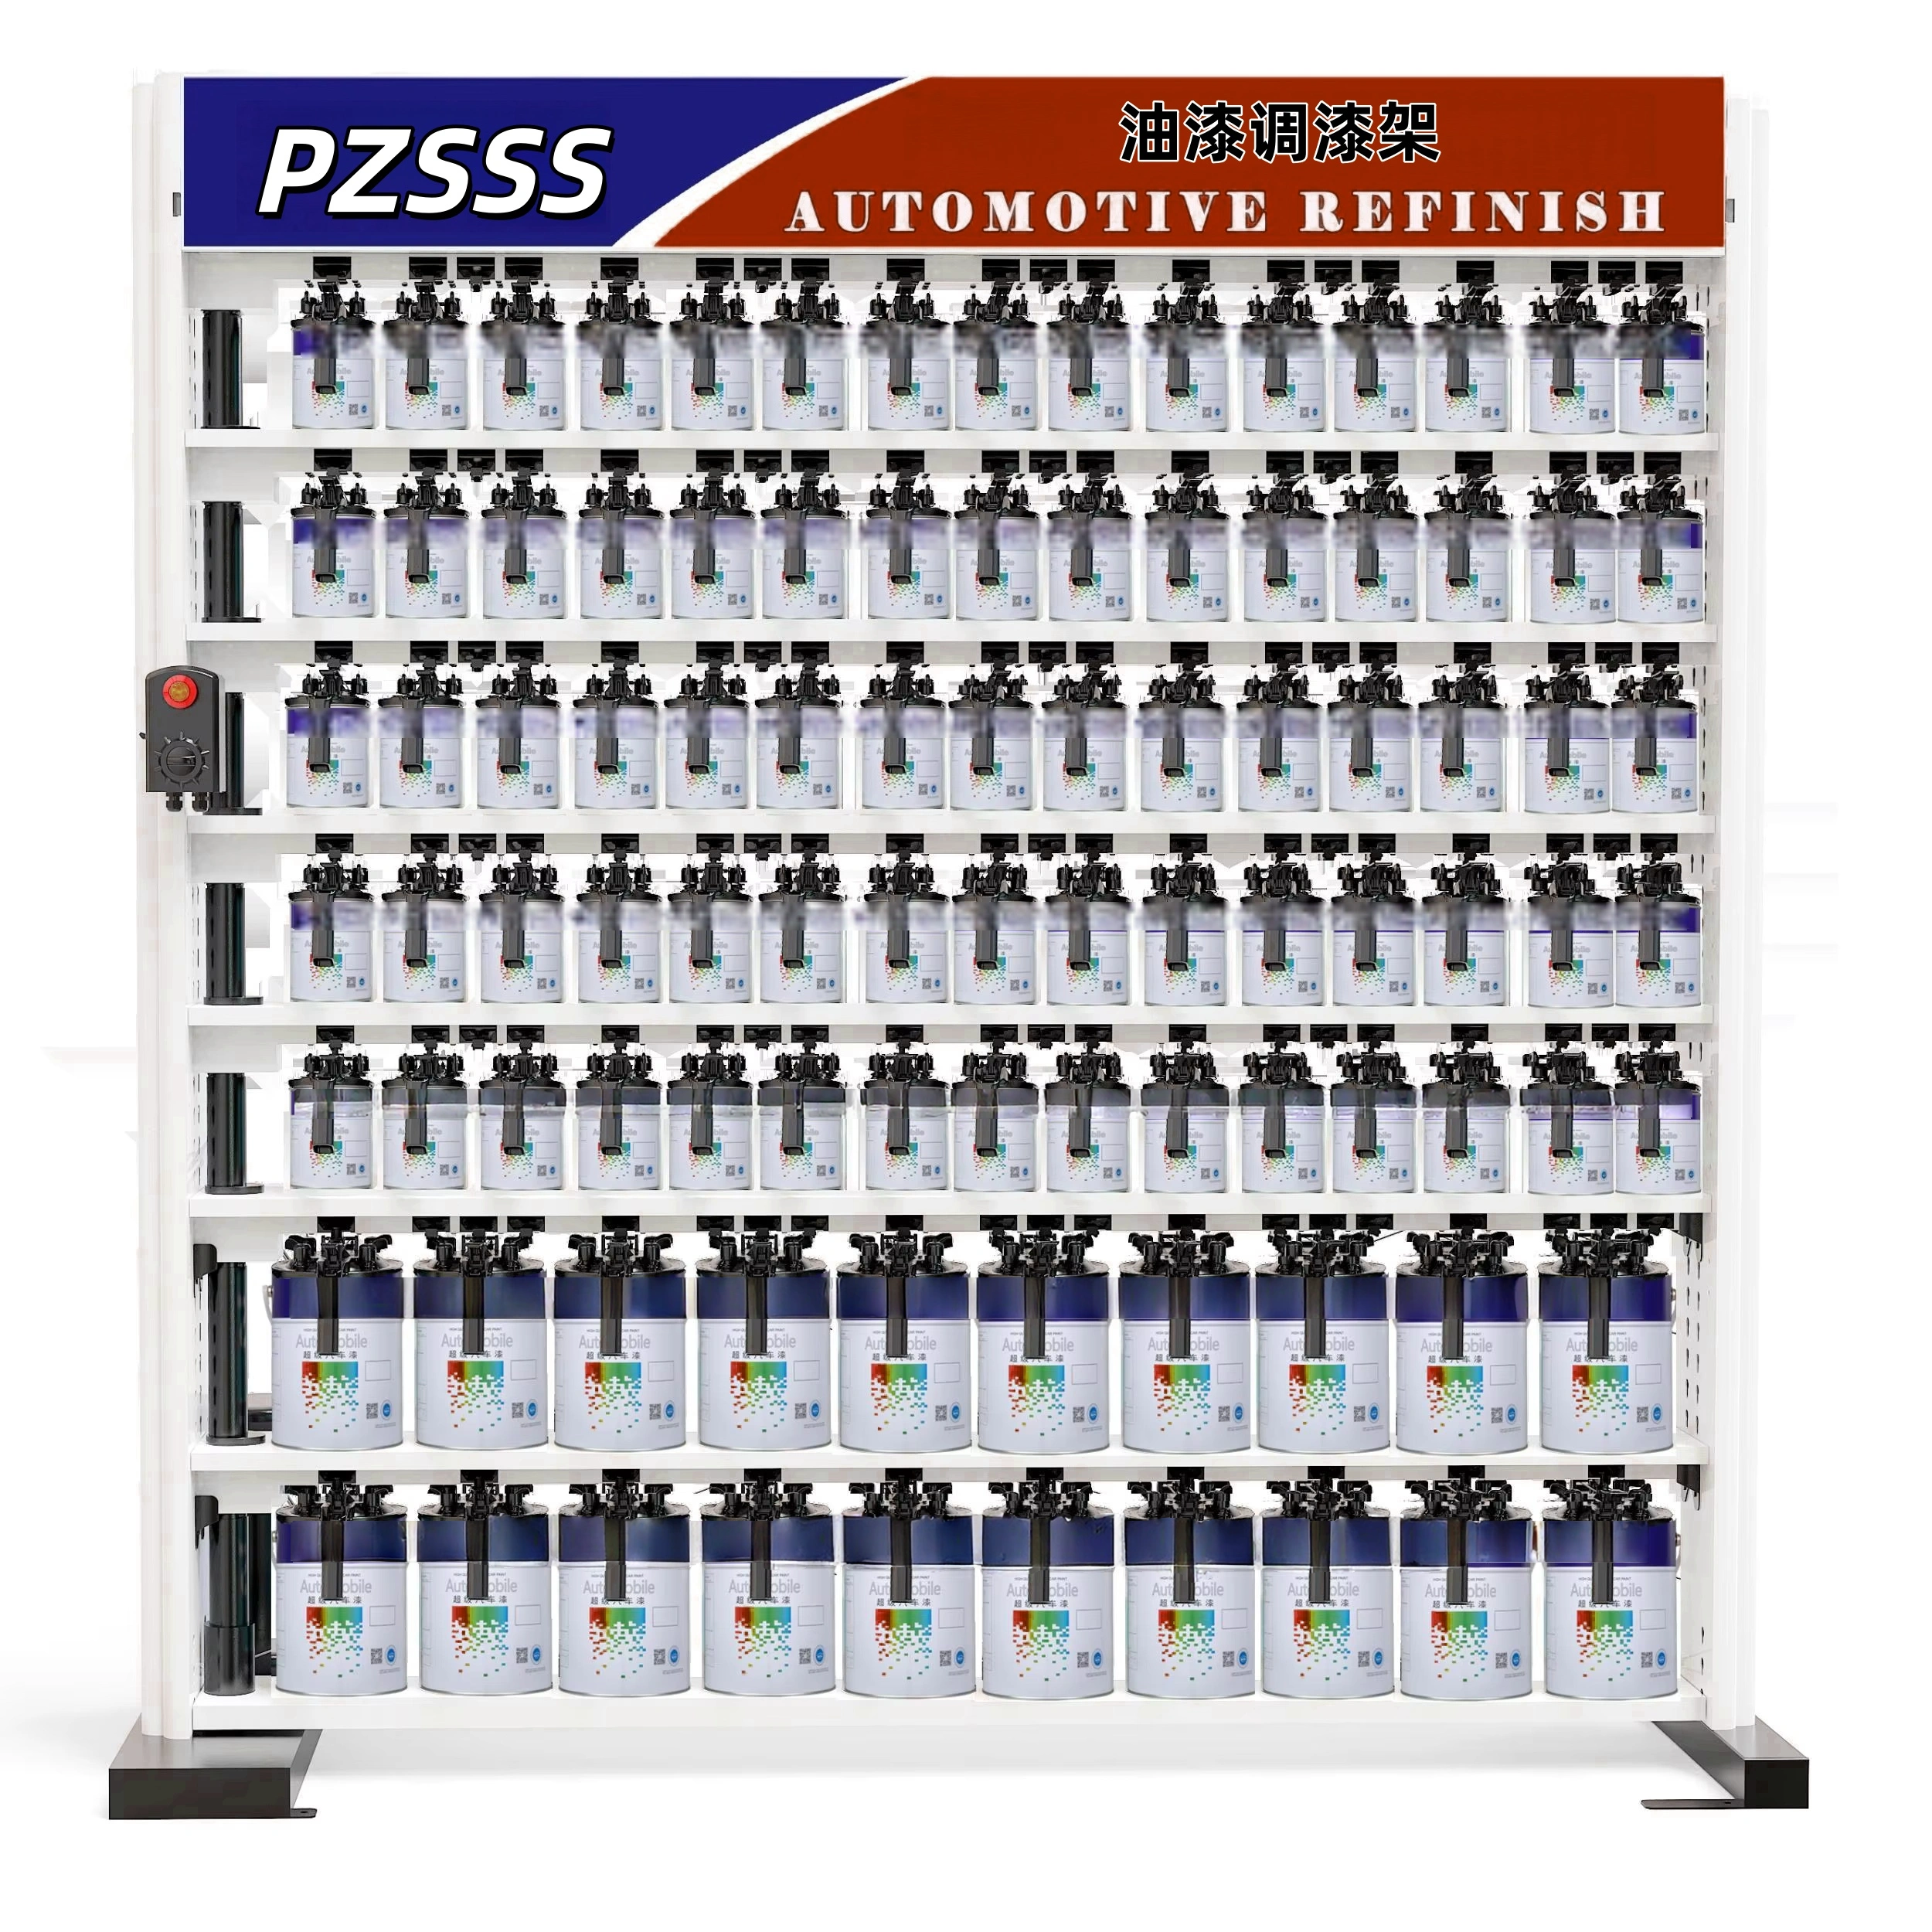
- Primero en entrar, primero en salir, y período de rotación: cada bote lleva pegada la fecha de apertura y la de caducidad, y la vida útil se toma de la indicada por el proveedor (habitualmente 12 meses según las fuentes públicas, con guarda a 5~35 ℃ en envase cerrado y protegido de la luz); se consume primero lo anterior. Las pastas de alta frecuencia y las de baja frecuencia van en zonas distintas del rack, y a las de baja frecuencia se les acorta el ciclo de volteo.
- Volteo y trasvase periódicos: girar o invertir el bote una vez por ciclo para que la capa compactada vuelva a mojarse por la pintura; en pastas efecto con gran diferencia de densidad conviene combinarlo con una oscilación breve. El volteo se registra por día, de modo que un lote con controversia pueda rastrearse.
- Muestras de retención: al abrir cada lote de pasta madre se guarda una pequeña cantidad precintada como línea base de referencia de poder tintométrico y de color; al cambiar de bote, primero se compara con la muestra retenida y después se sube la pieza a la fórmula del vehículo.
- Mezclar antes de tomar muestra: mezclar siempre por tiempo o por energía fijos y solo entonces extraer, para no usar el material de la capa superior como si fuera la concentración estándar; el pretratamiento de mezcla ha de ser idéntico entre botes de un mismo lote.
- Temperatura y condiciones de almacén: el calor del verano en el almacén baja la viscosidad del medio y a la vez acelera los cambios químicos, y el frío del transporte invernal hay que evaluarlo con el criterio de hielo-deshielo; el registro de temperatura y humedad del almacén es el eslabón que más se suele saltar después del albarán de aceptación.
- Criterio de descarte: se descarta cuando la espátula da 0 puntos (sin homogeneizar tras 3~5 min de agitación manual) o cuando una de las cuatro puertas se sale y el reensayo lo confirma. No se admite «compensar el color» aumentando la toma de muestra para meter el bote en la fórmula.
Lo que aporta la digitalización aquí es el proceso, no la medición del color en sí: enlazar código de fórmula, lote de pasta, hora de toma de muestra y registro de color es lo que permite, cuando aparece una deriva de ΔE, localizar «qué bote, qué mezcla, qué lote». El camino de un centro de color desde la experiencia individual hacia la operación con datos se describe en transformación digital del centro de mezcla de pintura de refacción automotriz: de la experiencia artesanal a la inteligencia en la nube.

VII. Escribir las condiciones de almacenamiento en la especificación: aceptación de entrada y tratamiento en planta
En los acuerdos técnicos de compra, la descripción de la pasta madre se redacta de forma habitual como «aspecto uniforme, sin sedimentación»: ese criterio está abocado a fallar al final de la vida en estantería, porque una sedimentación blanda leve es una consecuencia física. La redacción comprobable debe fijar condiciones, método y categorías, y dejar escrito en qué momento se dispara la repetición del ensayo.
| Comprobación | Método y condiciones | Criterio de aceptación | Tratamiento de la no conformidad |
|---|---|---|---|
| Envase y estado de llenado | Revisar la estanidad y el marcado del bote, registrar fecha de fabricación y fecha de caducidad; guardar muestra de retención con el criterio de GB/T 6753.3-1986 (bote de 0,41 L, muestra a unos 15 mm del borde) | Tapa sin hinchazón ni fugas; condiciones de guarda dentro de 5~35 ℃ y sin luz directa | Los lotes con cierre dudoso se aíslan y se reevalúan antes de volver a entrar en almacén |
| Consistencia de masa antes y después del almacenamiento | GB/T 6753.3-1986: 30 d a 50±2 ℃ y luego 24 h a temperatura ambiente antes de pesar | Una diferencia de peso superior al 1 % indica cierre deficiente del envase; ese grupo de resultados no se admite | Repetir la medida con un envase de estanidad verificada |
| Grado de sedimentación | Caída de espátula (GB/T 6753.3-1986 / ASTM D869), con muestra observada antes de mezclar | No inferior a 6 puntos (sedimento blando, la espátula llega al fondo por su peso, resistencia leve al desplazar) como línea de aceptación habitual | Por debajo de 4 puntos se evalúa el coste de la redispersión a alto esfuerzo de cizalla; con 0 puntos, descarte |
| Piel, presión interior y olor | Observar y registrar al abrir, con graduación de seis categorías (10 ninguno, 8 muy leve, 6 leve, 4 moderado, 2 bastante grave, 0 grave) | No inferior a 8 puntos en cada apartado; el olor a podrido o ácido se trata por separado | Los lotes con sospecha de degradación microbiológica o química se devuelven al proveedor para análisis |
| Finura | Método del rastrillo según GB/T 1724-2019 / ISO 1524, eligiendo la escala según el tipo de producto | Pasta concentrada no superior a 5 μm y producto terminado no superior a 20 μm; variación tras envejecimiento en caliente no superior a 2 μm | Si la variación se pasa y la viscosidad sube al mismo tiempo, se declara el fallo del sistema de dispersión |
| Poder tintométrico y color | Escala de dilución con base fija y lectura a 45°/75°/110°, comparada con la muestra de retención | ΔE*ab no superior a 0,5 se admite sin más; entre 0,5 y 1,5 se verifica; por encima de 1,5 se retira | Los lotes en verificación solo se evalúan en pruebas de proyección y no entran en la fórmula del vehículo |
| Frío y transporte | De 1~5 ciclos según el criterio de GB/T 9268-2008 o ASTM D2243 | Sin rotura de viscosidad, sin coágulos no redispersables y con la variación de viscosidad dentro de la banda definida | Añadir cláusula antigelo a los envíos de invierno o pasar a transporte a temperatura controlada |
La especificación debe dejar escritas además tres cosas: la prescripción concreta de la energía de mezcla (tiempo, o velocidad de giro por duración), el número de reensayos de descarte y los puntos de toma de muestra (tres: capa superior, zona media y fondo), y el origen de los criterios de cálculo. Para todo valor que figure en la ficha técnica del proveedor, la aceptación debe indicar si se midió o no en la proporción de aplicación; en un sistema al agua no conviene incluir el agua de dilución al calcular el contenido en sólidos ni el VOC, y esta diferencia de criterio es una causa frecuente de que los datos de envejecimiento en caliente no cuadren entre dos laboratorios.
VIII. Consulta rápida de los datos clave
- La dependencia de la velocidad de sedimentación respecto al tamaño de partícula es cuadrática: 0,1 μm da ≈ 0,015 mm/d, 1 μm ≈ 1,51 mm/d y 10 μm ≈ 150,7 mm/d (con Δρ = 3,2 g/cm³ y μ = 100 mPa·s).
- Si tras la exudación el medio queda a 1 mPa·s, una partícula de 1 μm sube a ≈ 150,7 mm/d, unas 100 veces el valor del sistema original.
- Corrección por sedimentación perturbada: a fracción volumétrica 0,1 / 0,2 / 0,4 la velocidad baja a ≈ 61 % / 35 % / 9 % (bajo Reynolds, exponente ≈ 4,65).
- Correspondencia entre envejecimiento acelerado y almacenamiento natural: 50±2 ℃ × 30 d ≈ 6~12 meses en condiciones naturales (nota de GB/T 6753.3-1986); una diferencia de peso superior al 1 % indica envase no estanco.
- Clasificación de la sedimentación al abrir: seis categorías, 10 / 8 / 6 / 4 / 2 / 0; 0 se define como la imposibilidad de redispersar en 3~5 min de agitación manual.
- Las dimensiones del bote cambian el orden de magnitud: ASTM D869 usa bote de 500 mL, diámetro interior 85,5±1,5 mm, altura 98,5±1,5 mm y llenado hasta 13 mm del borde; con 85,5 mm de diámetro, una capa depositada de 5 mm ocupa ≈ 28,7 mL, unos 6 % de los 473 mL de capacidad del bote.
- Criterios de finura por tipo de producto: acabado por debajo de 20 μm (en algunos casos por debajo de 10 μm), acabado corriente 30~40 μm, mano de fondo 50~60 μm; pasta concentrada no superior a 5 μm y variación tras envejecimiento en caliente no superior a 2 μm.
- Condiciones de medida de la consistencia: tipo Stormer a 200 rpm, con rangos de 40~141 KU / 32~1099 g / 27~5274 cP y una precisión de ≈ ±1 %; el índice de tixotropía se expresa habitualmente como relación entre la viscosidad a bajo y a alto esfuerzo de cizalla, con bandas de 3,5~5,0 en los casos publicados.
- Criterios de consistencia del entintado: ΔE*ab no superior a 0,5 se acepta, 0,5~1,5 se verifica, por encima de 1,5 se retira; ángulos de observación multiángulo de 15°, 25°, 45°, 75° y 110° (iluminación a 45°).
IX. Preguntas frecuentes
1. Hay material caído en el fondo del bote de pasta madre; después de mezclar, ¿se puede seguir usando la fórmula original?
No se puede dar por bueno alegando «ya está mezclado»; hay que decidir en dos pasos. La acción inicial es registrar el grado de sedimentación con la caída de espátula antes de mezclar, para conservar la prueba de «cuánto ha caído y si se ha compactado». El segundo paso es pasar las cuatro puertas después de mezclar: comparar con la muestra de retención para ver si el poder tintométrico se ha recuperado (criterio ISO 8781-1), comprobar que la finura del rastrillo coincide con la previa al envejecimiento (desviación dentro de una graduación, habitualmente no superior a 2 μm), verificar que la tasa de variación de la viscosidad cae en la banda del 10 %~15 % y que los valores de color a 45°/75°/110° no se salen. Solo si las cuatro pasan se usa el código de fórmula original; si una se sale, la concentración útil de pigmento de ese bote ya ha cambiado y seguir empleando acumula la desviación entre fórmula y pieza rociada sobre las propias piezas.
2. ¿Cómo se leen las categorías de sedimentación? ¿Basta con que no haya llegado al fondo para aceptarlo?
No. GB/T 6753.3-1986 y ASTM D869 usan una espátula de masa definida: la primera, de unos 30 g, unos 100 mm de longitud y unos 20 mm de ancho de hoja; la segunda, de 45±1 g, con lámina de 125 mm y unos 20 mm de ancho, y la dejan caer en caída libre desde la altura del borde del bote. 10 puntos es suspensión total, sin cambio respecto al estado original; 8 puntos se nota claramente la sedimentación, la espátula arrastra algo de pigmento depositado y el desplazamiento lateral no ofrece resistencia apreciable; 6 puntos hay ya bloques de pigmento pero la espátula, con su propio peso, los atraviesa y llega al fondo; 4 puntos el propio peso no llega al fondo y desplazarla ofrece dificultad, aunque redispersa con facilidad; 2 puntos hay que atravesar el sedimento a presión y el desplazamiento junto a la pared encuentra resistencia clara, pero todavía se puede homogeneizar; 0 puntos es un bloque duro que no redispersa en 3~5 min de agitación manual. La línea de aceptación depende del uso: la habitual es no inferior a 6 puntos, por debajo de 4 hay que evaluar el coste de redispersar y con 0 se descarta.
3. Si a 50 ℃ no sedimenta en 7 días de envejecimiento en caliente, ¿quiere decir que aguanta un año?
No se puede extrapolar así. GB/T 6753.3-1986 solo da una correspondencia aproximada: 30 d a 50±2 ℃ equivalen, en grandes rasgos, a medio año o 1 año de almacenamiento en condiciones naturales, y ese «en grandes rasgos» viene de la enorme distancia entre formulaciones y sistemas. El uso real del envejecimiento acelerado es el cribado horizontal: comparar, con la misma base y el mismo método de toma de muestra, distintos sistemas antisedimentación o distintos estados de dispersión según el tamaño de partícula. Para fijar la vida útil hay que hacer el ensayo arbitral a 23±2 ℃ o 25±1 ℃ durante 6~12 meses según el plazo previsto para el producto, registrando a la vez finura, viscosidad, poder tintométrico y color, y no apuntar solo «si ha caído o no». Hay un detalle que se pasa por alto: terminado el envejecimiento en caliente hay que dejar 24 h a temperatura ambiente antes de pesar, y una diferencia de peso superior al 1 % revela que el envase no cerraba bien, de modo que ese grupo de resultados no es admisible en sí mismo.
4. Tras añadir antisedimentante han aparecido problemas de nivelación y de brillo; ¿cómo se recupera el equilibrio?
Retrocediendo por la línea «resistencia de la red: viscosidad a alto esfuerzo de cizalla». El antisedimentante existe para subir la viscosidad a bajo esfuerzo de cizalla, pero pasar de su ventana eleva también la viscosidad en la zona de cizalla de aplicación, y eso se traduce en mala nivelación, piel de naranja, atomización más gruesa y menos brillo; en un base que lleva polvo de aluminio, una red demasiado fuerte además «inmoviliza» las laminares y aparece una orientación defectuosa que separa el flash y el efecto flip-flop de la carta de referencia. El orden útil es: revisar primero el proceso de dispersión (la sílice pirógena necesita 10~15 min a no menos de 2 000 rpm para abrir los agregados), después la estructura de la combinación (gel inorgánico y modificador orgánico repartidos cada uno en una zona de esfuerzo de cizalla) y solo al final la dosis total. No se intente corregir con más antisedimentante una sedimentación causada por floculación: la causa de la floculación está en la capa de adsorción y en el pH, y la aparición de gruesos se resuelve rematcheando o cambiando el sistema de dispersión.
5. Después de un transporte invernal al exterior, la pasta madre aparece estratificada o con sensación de granulado; ¿cómo se valora?
Primero hay que distinguir una deriva de viscosidad reversible de un daño por hielo-deshielo. El frío por sí mismo sube la viscosidad y hace que la caída de espátula «se lea» más floja; hay que estabilizar a la temperatura de referencia (23±2 ℃) y volver a medir, para no tomar el efecto térmico por un fallo estructural. Si el sistema ha llegado a congelarse en el almacén o durante el transporte, las partículas de la emulsión se comprimen, se deshidratan e incluso se rompe la emulsión, y el cuadro es un granulado que no redispersa, una caída fuerte de la viscosidad o una subida anómala. Los criterios de evaluación son los de GB/T 9268-2008 (congelar a (-5±2) ℃ durante 18 h más descongelar a (25±2) ℃ durante 6 h por ciclo, de 1~5 ciclos, práctica habitual) o los de ASTM D2243 / D2245, con -18 ℃ durante 17 h más 7 h a temperatura ambiente. Se decide por cuatro apartados: coágulos no redispersables, rotura de viscosidad o gelificación, subida de la finura y desviación del poder tintométrico y del color. Un lote con sensación de granulado y lectura creciente en el rastrillo no debe seguir usándose tras filtrarlo: filtrar solo traslada el problema del bote al filtro.
6. ¿Por qué un mismo código de fórmula da dos colores en un bote nuevo y en uno viejo?
Porque el código de fórmula describe «la porción de pintura que se extrajo», no «esta familia de pasta madre». Durante el reposo se forma un gradiente de fracción volumétrica de pigmento entre arriba y abajo, y la profundidad de la toma, la forma de mezclar antes de extraer y la cantidad que queda en el bote (que fija la altura en reposo) cambian la concentración efectiva. En pastas madre efecto metálico, el gradiente de concentración de las laminares altera primero el flash a 15°/25° y después el tono de fondo a 45°, y la diferencia de luminosidad a 110° suele delatar el problema antes que la visión frontal. Las tres palancas de control son: uniformar la energía de mezcla antes de cada toma, conservar muestras de retención por lote como referencia y acortar el ciclo de volteo en los productos de baja frecuencia. La medición multiángulo, sus condiciones geométricas (iluminación a 45° y observación a 15°/25°/45°/75°/110°) y su coherencia con SAE J1545 se amplían en los artículos sobre operación del centro de color y sobre ciencia del color.
7. Cuando la pasta madre ha caído al fondo, ¿se puede recuperar el color aumentando la cantidad de toma?
No es recomendable: convierte un riesgo de consistencia en un riesgo de fórmula. Aumentar la toma supone dar por hecho que la concentración de pigmento del bote es uniforme pero baja, y en un bote sedimentado la distribución de concentración es función del tiempo y de la posición: más baja arriba, más alta abajo, con lo que mover ligeramente el punto de extracción invierte el signo del error. Además, sobreestimar la concentración comprime las proporciones relativas de las demás pastas de la fórmula, sube el riesgo de metamerismo y dificulta decidir la coincidencia bajo distintas fuentes de luz. Lo correcto es devolver primero la concentración a un estado uniforme con la energía de mezcla definida y pasar después las dos verificaciones de poder tintométrico y finura; si no pasan, se descarta o se rebaja a uso exclusivo en pruebas de proyección, y el resultado se anota en el expediente del lote para que el proveedor pueda juzgar si el problema está en la ventana de la fórmula o en la exposición del almacén.
8. ¿Cómo se escriben en la especificación de compra las cláusulas de almacenamiento de la pasta madre para que la aceptación no acabe en discusión?
Con cuatro bloques: condiciones, método, categorías y reinspección. En condiciones, la banda de temperatura (por ejemplo 5~35 ℃, envase cerrado y sin luz), la vida útil (habitualmente 12 meses según la indicación del proveedor) y si se exige o no transporte antigelo. En método, la referencia usada (por ejemplo, grado de sedimentación según GB/T 6753.3-1986 o ASTM D869, finura según GB/T 1724-2019 y con el criterio de ISO 1524, consistencia según GB/T 9269 / ASTM D562 a 200 rpm). En categorías, la línea de aceptación (por ejemplo sedimentación no inferior a 6 puntos, finura de la pasta no superior a 5 μm, variación tras envejecimiento en caliente no superior a 2 μm, tasa de variación de viscosidad no superior al 15 %, ΔE*ab no superior a 0,5). En reinspección, los puntos de toma (capa superior, zona media y fondo), la energía de mezcla y el número de reensayos antes del descarte. Conviene cerrar con una nota de criterio: los valores se rigen por el acuerdo técnico entre proveedor y cliente y por la ficha técnica del proveedor, los ensayos se realizan en la proporción de aplicación y, en sistemas al agua, el agua de dilución no se computa.
X. Referencias y notas sobre los criterios empleados
- GB/T 6753.3-1986, métodos de ensayo de estabilidad al almacenamiento de pinturas (aprobada el 1986-08-26, en vigor desde el 1987-08-01, revisada y confirmada el 2011-04-18; adopta ASTM D1849:1980 de forma no equivalente): envejecimiento en caliente a 50±2 ℃ durante 30 d, bote de 0,41 L con cierre a presión, muestra a unos 15 mm del borde, caída de espátula de unos 30 g, graduación de seis categorías para piel, presión, corrosión y olor a podrido, escala de 10 a 0 para el grado de sedimentación y ensayo arbitral a 23±2 ℃ o 25±1 ℃.
- ASTM D869 (D869-85 reaprobada en 2011 y 2015, con ediciones vigentes hasta 2021), Standard Test Method for Evaluating Degree of Settling of Paint: bote de muestra de 500 mL (diámetro interior 85,5±1,5 mm, altura 98,5±1,5 mm), llenado hasta 13 mm del borde, espátula de 45±1 g, envejecimiento en estantería de 6 meses, escala de 10 a 0, y una sección de precisión que reconoce el carácter subjetivo del método; cita ASTM D1309 como método relacionado de sedimentación acelerada.
- ISO 21545:2018 Paints and varnishes — Determination of settling (publicada el 2018-07-25, ISO/TC 35/SC 9); ediciones de adopción equivalentes BS ISO 21545:2018 (12 páginas) y DIN EN ISO 21545. El detalle del método lo fija el texto oficial.
- ISO 8781-1:1990 Pigments and extenders — Methods of assessment of dispersion characteristics — Part 1 (evaluación de las características de dispersión a partir de la variación del poder tintométrico de los pigmentos de color).
- Finura: ISO 1524 (edición vigente 2020), GB/T 6753.1-2007, GB/T 1724-2019, ASTM D1210; rastrillos de 0~50 / 0~100 / 0~150 μm con graduación de 2,5 μm, equivalencia Hegman y micras (0 equivale a 100 μm, 4 a 50 μm, 8 a 0 μm), ángulo de lectura de 15°~30° y entorno de ensayo a 23±2 ℃.
- Consistencia y reología: ASTM D562, GB/T 9269-2009 (viscosímetro tipo Stormer, 200 rpm, 40~141 KU / 32~1099 g / 27~5274 cP, precisión de ≈ ±1 %). Hielo-deshielo: GB/T 9268-2008, ASTM D2243 / D2245.
- Toma de color y multiángulo: condiciones geométricas habituales con iluminación a 45° y observación a 15°/25°/45°/75°/110° desviados del espeular, SAE J1545, repetitividad y diferencia entre instrumentos de los equipos multiángulo (en torno a 0,02 ΔE*ab y 0,2 ΔE00, según las especificaciones públicas de los fabricantes).
- Criterios físicos: sedimentación uniforme de Stokes v = g·(ρp − ρf)·d² / (18μ) y sus fronteras de aplicabilidad (hipótesis esférica, régimen laminar, por debajo de ≈ 0,2 μm manda el movimiento browniano y por encima de ≈ 100~200 μm cambia la estela); corrección exponencial tipo Richardson–Zaki para la sedimentación perturbada; densidades de referencia de los pigmentos (dióxido de titanio rutilo ≈ 4,2, sulfato de bario ≈ 4,5, mica y polvo de aluminio ≈ 2,7~2,8, negro de humo ≈ 1,8~2,0, ftalocianinas ≈ 1,5 g/cm³).
- Datos de fuentes públicas del sector y de fabricantes: condiciones de almacenamiento de las pastas concentradas a 5~35 ℃ con vida útil de 12 meses en la mayoría de los casos; antisedimentante al 0,2 %~1,0 % sobre fórmula total; dispersante calculado sobre la superficie específica del pigmento (10 %~20 % para negros de humo de alto poder tintométrico, 5 %~10 % para orgánicos corrientes, 2 %~5 % para inorgánicos); pH habitual de las pastas universales 7,5~9,0 y banda útil de los dispersantes poliméricos aniónicos en torno a 7~10; banda de control de viscosidad de las pastas al agua de 2 000~5 000 mPa·s (criterio de literatura de patentes); los datos de mejora tras envejecimiento a 50 ℃ (variación de finura no superior a 2 μm, tasa de variación de viscosidad no superior al 15 %, porcentaje de sedimentación del pigmento no superior al 3 %) proceden de documentación técnica pública de fabricantes.
- Nota de criterio: las velocidades de sedimentación de la tabla 2 son estimaciones de orden de magnitud calculadas con la fórmula y no equivalen a valores medidos; las mejoras citadas en el texto (profundidad de sedimentación, tasa de variación de la viscosidad de aplicación, umbrales de clasificación de ΔE, valores de las líneas de aceptación habituales) responden a convención del sector y a fuentes públicas, y no constituyen un compromiso de prestaciones para ninguna formulación concreta. Los límites de cada proyecto deben fijarse en el documento de diseño, la ficha técnica del proveedor y el acuerdo técnico del contrato.
Last updated: 2026-11-18
Documento preparado por el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd., dirigido a las áreas de proceso, calidad y compras del sector de la pintura de refacción automotriz y de las pastas madre al agua. Es documentación técnica de ámbito B2B y no constituye base de diseño ni compromiso de prestaciones: los indicadores de almacenamiento y de aceptación de un sistema concreto deben confirmarse con reensayos de laboratorio y verificación en planta. La actividad comercial de la empresa es el suministro de productos de grado industrial y el soporte técnico, en régimen EXW / FOB.