
La transferencia térmica de veteado de madera (también llamada transferencia por sublimación o transferencia al vacío) consiste en aplicar sobre la superficie de una película de recubrimiento ya curada un papel de transferencia o una lámina de PET que llevan la tinta con el dibujo del veteado; al calentar, la tinta se ablanda y sublima y migra hacia la capa superficial del recubrimiento, de modo que al retirar el portador el dibujo queda retenido dentro de la propia película. Se distingue del laminado con film y del prensado en caliente de papel impregnado: en estos últimos el veteado está en una capa de film o de papel y la interfaz se encuentra en la capa de adhesivo, mientras que en la transferencia el dibujo queda retenido en la franja superficial de 40–60 µm del recubrimiento (criterio divulgado; véase la nota de procedencia más abajo). Con base en las dos líneas editoriales ya presentes en el sitio —recubrimiento de muebles sobre tableros de partículas y control del realce de veta en barnices al agua— este texto solo trata la línea de la transferencia: ventana de temperatura de transferencia, lectura del grado de transferencia, acompañamiento de la capa de acabado y aceptación de la durabilidad; los problemas de la interfaz del adhesivo en el laminado y en el papel impregnado quedan fuera del alcance de este artículo.
El escenario real de fallo se repite en las plantas de muebles y de perfiles: las puertas de cocina, tres meses después de la instalación por parte del cliente, presentan los bordes del veteado borrosos, como velados por una bruma, y el muestreo revela que al aplicar el barniz de acabado transparente la capa transferida aún no se había enfriado del todo y el disolvente volvió a levantar la tinta; los perfiles de carpintería orientados al sur, tras dos años de servicio, pierden saturación de forma general y no tiñen al frotar con la mano, y el dictamen es que el recubrimiento en polvo quedó infracurado y se produjo polvificación, no una «caída de la tinta»; en las caras transferidas del mobiliario de tablero, durante el muestreo de resistencia a las manchas, al retirar una mancha de café queda una pérdida de brillo localizada con exposición del color de fondo, y el problema está en que el espesor de la capa de acabado estaba por debajo del mínimo de la ficha de proceso, no en los parámetros de transferencia. Los tres tipos de reproceso figuran como «aspecto conforme» en la inspección de salida, pero ningún ensayo cubría las cargas térmicas, de humedad y mecánicas presentes en el servicio. La página control de la diferencia de color en barnices para muebles ya aclara el criterio ΔE, así que aquí no se repite el algoritmo colorimétrico y se atiende solo a tres cuestiones: control del proceso de transferencia, compatibilidad de la capa de acabado y criterios de aceptación verificables.
TL;DR · seis conclusiones anticipadas
- La ventana se fija por la temperatura metálica de la pieza: ruta de bolsa de vacío 180–200 ℃ con mantenimiento 12–18 min; 190–200 ℃ / 15 min es el punto ideal que da la investigación experimental; a ≥195 ℃ con una permanencia superior a 20 min aparece el reenganche del papel o del film.
- El veteado solo entra en el recubrimiento, no en la madera; la penetración, según criterio divulgado, es de 40–60 µm, de ahí que el límite de vida del dibujo sea el límite de durabilidad del propio recubrimiento de polvo base.
- Dos líneas para el espesor del polvo base: GB/T 5237.4-2017 exige en la cara decorativa un mínimo local de 40 µm y un espesor medio de 60 µm~120 µm; el criterio divulgado para la operación de transferencia sugiere 60–80 µm o 70–90 µm.
- El criterio de contacto es la uniformidad, y no una magnitud máxima a toda costa: se aspira hasta −0.09 ~ −0.1 MPa y se mantiene 3–5 min para verificar la estanqueidad; en secciones complejas mandan la membrana de silicona y la disposición de los puntos de aspiración.
- Las tres rutas de capa de acabado (polvo transparente / UV al agua / UV excimérico) tienen compromisos distintos; un cierre prematuro produce poros y blanqueamiento, y el criterio vuelve a GB/T 4893.10-2024 (rayado) y GB/T 4893.1-2021 (líquidos).
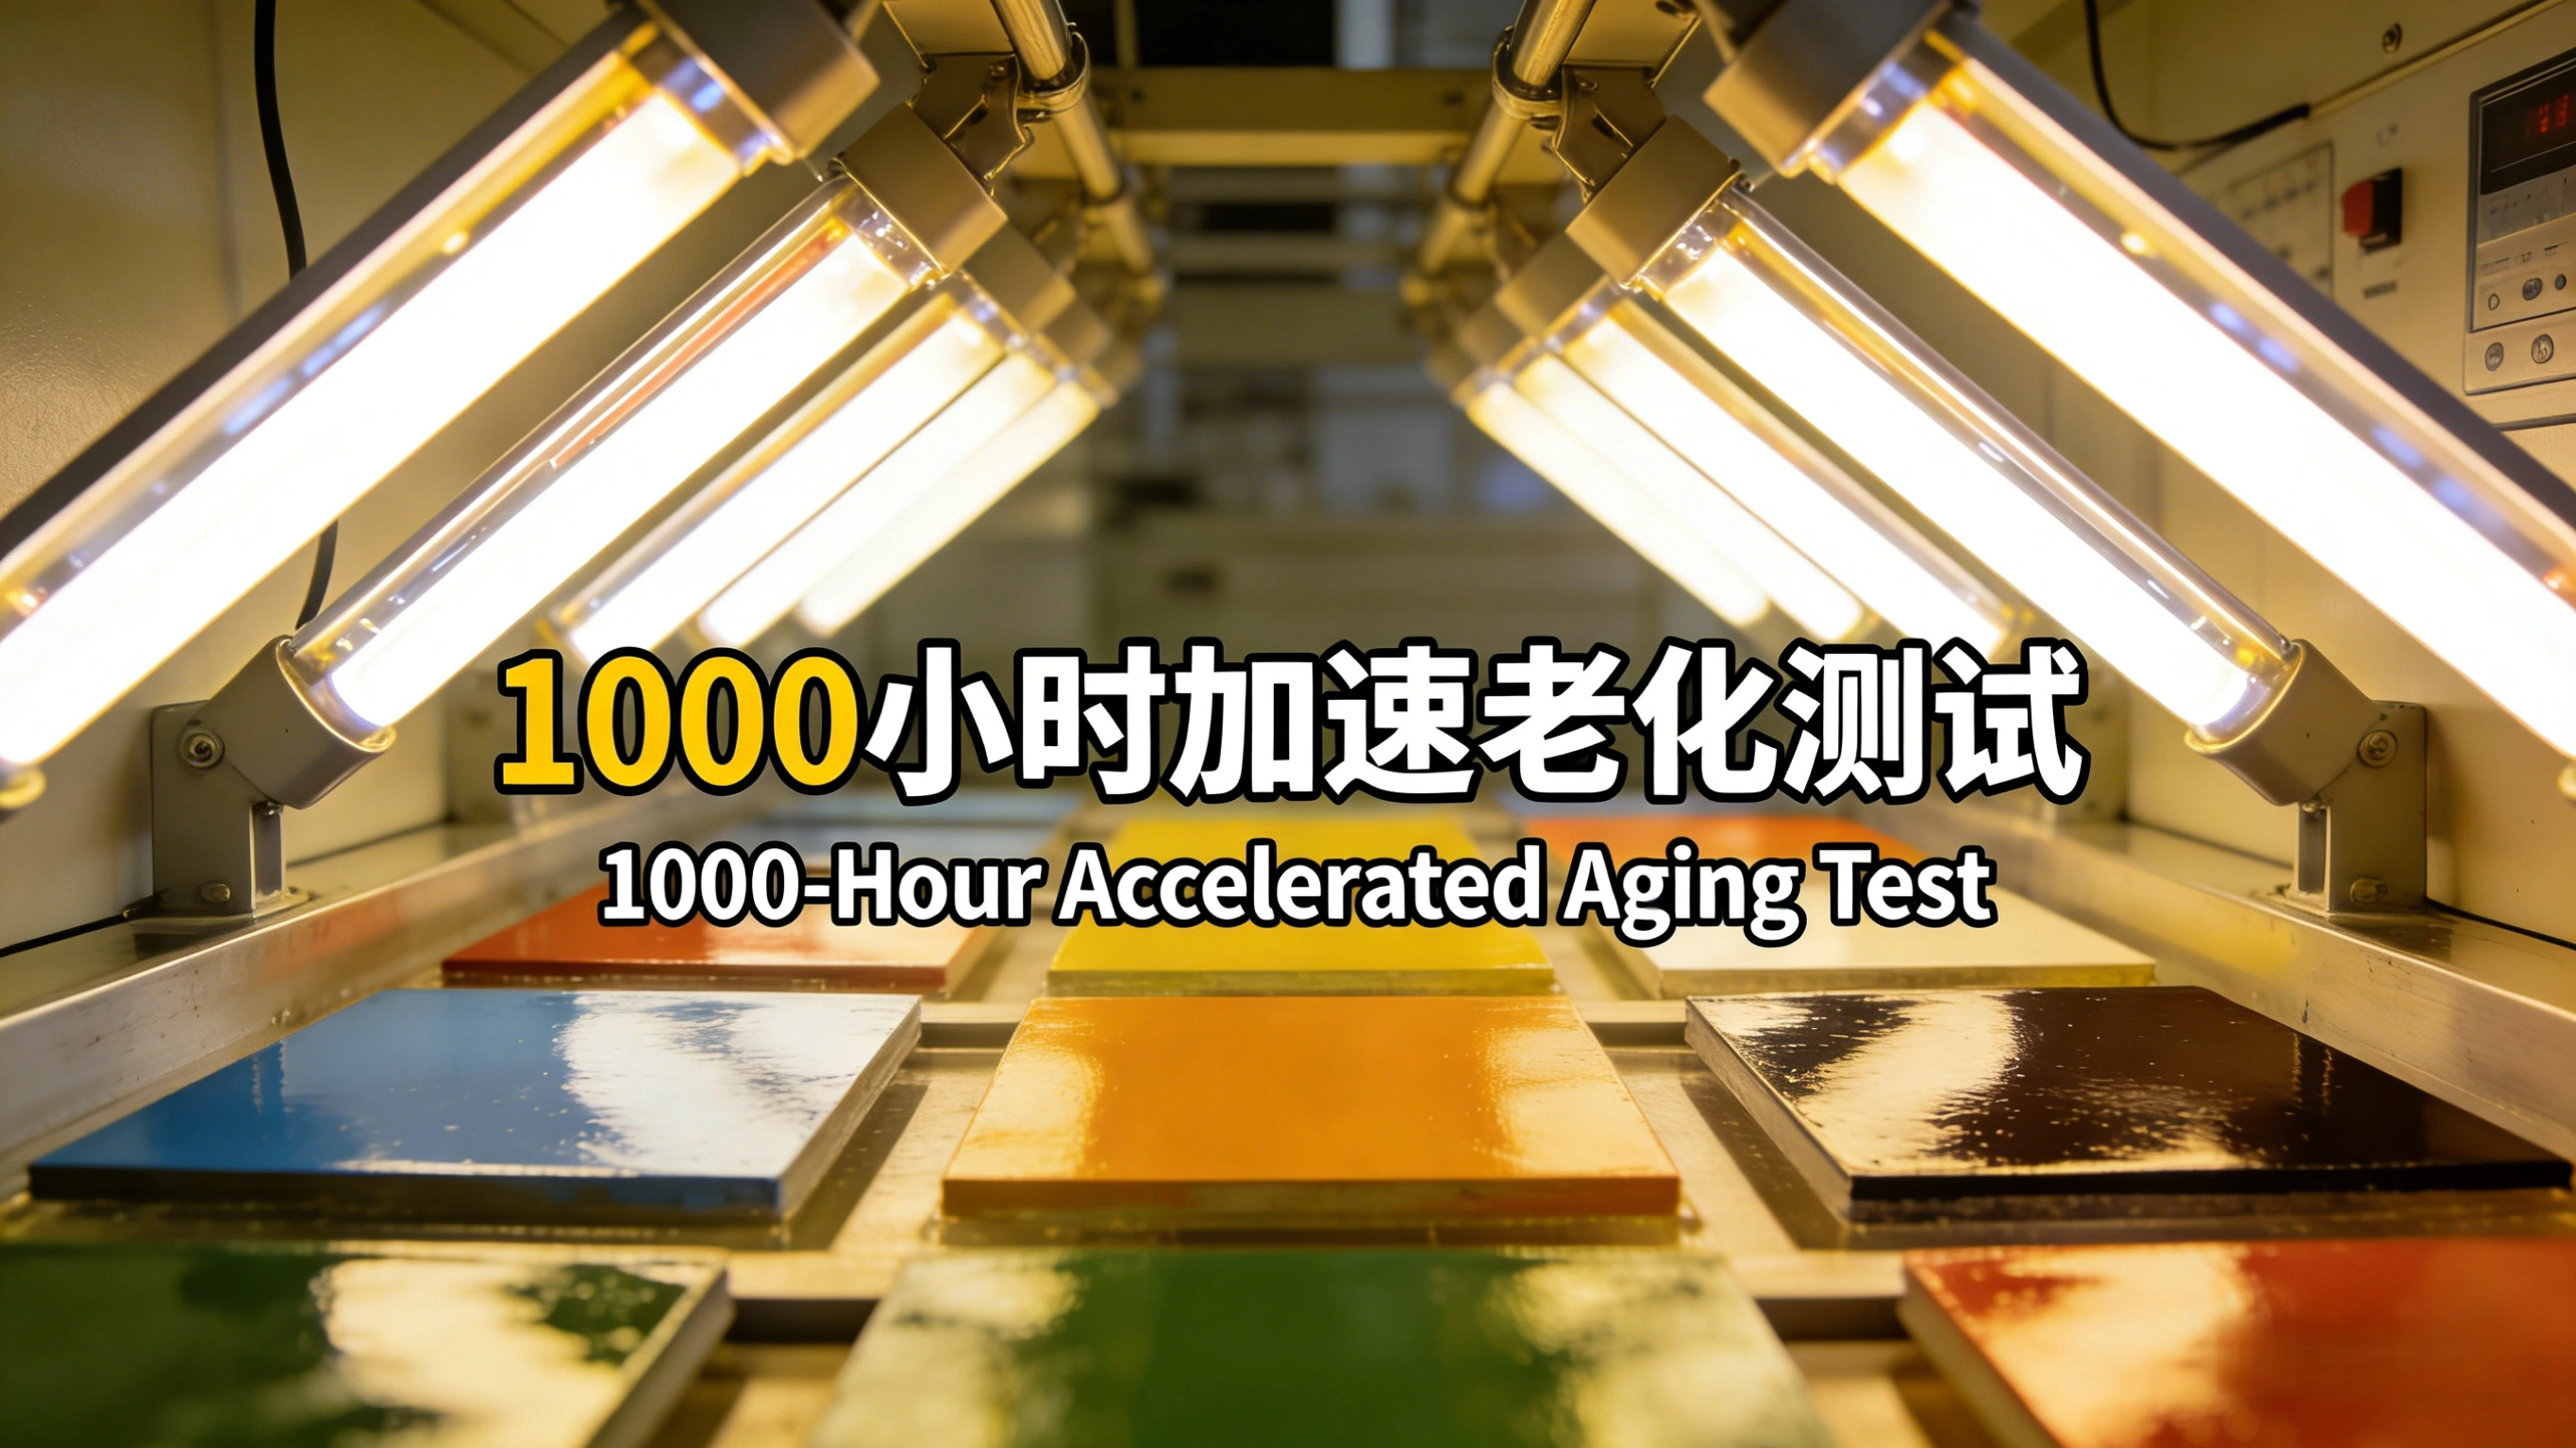
- Para exterior solo se declara la clase de la norma, nunca los años: xenón según GB/T 1865-2009 a 1000 h o 4000 h, y la clasificación por exposición natural es a 1 año / 3 años / 5 años con una retención de brillo no inferior al 50%.
Uno · trazar primero la frontera: la divergencia de las tres rutas de acabado
Detrás de un mismo «efecto veta de madera» puede haber tres estructuras de interfaz por completo distintas, y los criterios, los equipos y los modos de fallo no son intercambiables entre ellas.
1.1 Transferencia por sublimación: el veteado cae dentro del recubrimiento
El sustrato completa primero el espray y el curado de la imprimación o del recubrimiento en polvo; después se le pega el papel o film impreso con la tinta de veteado, se hace adherir la cara del film a la cara del recubrimiento mediante el vacío de la bolsa de vacío o la presión de una platina, y entra en horno o en prensado para calentar. En la franja de 180–200 ℃ la tinta sublima y penetra en la capa superficial del recubrimiento; al retirar el portador, el veteado pasa a formar parte del recubrimiento. El límite de durabilidad de esta ruta lo fija la resina de la película de base: el dibujo transferido no se adhiere directamente al aluminio ni al tablero, sino al recubrimiento, de modo que la formulación, el grado de curado y el espesor de la película deciden juntos cuánto dura el dibujo.
1.2 Estampado de transferencia sobre película de barniz: baja temperatura y ciclo corto, criterios distintos
El estampado de transferencia sobre películas de acabado al agua o UV sigue tiempos de calentamiento más breves y temperaturas más bajas (los parámetros del fabricante de films, según criterio divulgado, son 140–180 ℃ y 10–30 s, y en equipo de platina 160–180 ℃ y 18–25 s); la penetración térmica es pequeña y el veteado queda sobre todo en la capa superficial del recubrimiento. Su riesgo no está en la durabilidad sino en el mordido del color y en la ventana de repintado: si se transfiere con el acabado aún sin reticular, la tinta migra en sentido contrario hacia el barniz; si se aplica la capa de acabado justo después de transferir, la capa de cierre levanta como poros los compuestos de bajo punto de ebullición todavía no evacuados, con la misma mecánica que en poros y ampollas de disolvente en barnices para muebles.
1.3 Laminado y papel impregnado: la interfaz está en el adhesivo y es otro asunto
En el laminado al vacío con film de PVC/PP y en el prensado en caliente de chapa con papel impregnado en melamina, el veteado está dentro de la capa de film o de papel, y la adherencia y la durabilidad dependen del adhesivo y de los parámetros de prensado. La influencia de la diferencia de densidad en los cantos de los tableros sobre la adherencia del acabado, así como el realce de veta y su control por lijado-húmedo, ya se desarrollan en las dos páginas recubrimiento de muebles sobre tableros de partículas y realce de veta en barnices al agua; este texto no las repite y solo menciona, en el apartado sexto, la parte que se solapa con la transferencia (el vacío de contacto en cantos y ranuras).
| Aspecto | Transferencia por sublimación (eje de este texto) | Estampado de transferencia sobre barniz | Laminado / chapa con papel impregnado |
|---|---|---|---|
| Dónde está el veteado | En los 40–60 µm superficiales del recubrimiento curado | En la capa superficial del recubrimiento, con poca penetración | Dentro de la capa de film o de papel; la interfaz está en el adhesivo |
| Ventana térmica típica | 180–200 ℃ con mantenimiento 12–18 min | 140–180 ℃ y 10–30 s, o 160–180 ℃ y 18–25 s | La fijan la temperatura de prensado y el tipo de adhesivo; no aplica la ventana de transferencia |
| Forma de contacto | Vacío de bolsa de vacío −0.09 ~ −0.1 MPa, o platina | Platina, membrana de silicona, laminado continuo por rodillos | Laminadora al vacío, prensa en caliente |
| Modos de fallo principales | Transferencia insuficiente, imagen doble, reenganche, polvificación | Mordido del color, poros, deslaminado entre capas | Ampollas, despegue del adhesivo, levantado de canto |
| Base de aceptación | Normas de recubrimientos + comparación con testigos de transferencia | Normas de resistencia del barniz (serie GB/T 4893) | Criterio de tableros decorativos GB/T 15102-2017 |
Escribir las tres rutas en una misma ficha de proceso es un error frecuente: temperatura, tiempo y criterios provienen de rutas distintas, y el operario que sigue la ficha no reconoce los síntomas de fallo de ninguna de ellas.
Dos · Ventana de temperatura, tiempo y vacío: aclarar primero las divergencias de criterio
2.1 Las seis combinaciones de temperatura y tiempo divulgadas
La literatura y la documentación de fabricantes ofrecen ventanas de transferencia que no coinciden entre sí; no es que alguien se equivoque, sino que responden a formatos de equipo distintos, a espesores de pared de perfil diferentes, a resinas de imprimación distintas y a sistemas de film y tinta diversos. La tabla siguiente pone las seis versiones una al lado de otra e indica las condiciones de cada una; ninguna puede copiarse tal cual como ficha de proceso de otra línea de producción.
| Origen del criterio | Temperatura | Tiempo | Condiciones de validez |
|---|---|---|---|
| Investigación experimental en planta de perfiles de aluminio (artículo) | 190–200 ℃ | 15 min | Transferencia en bolsa de vacío, polvo base poliéster, un solo tipo de papel con tinta |
| Frontera de fallo del mismo estudio experimental | ≥195 ℃ | Hasta 20 min | Aparece reenganche del papel/film; hay que limitar la permanencia máxima |
| Procedimiento operativo de empresa | 180–200 ℃ | 12–18 min | A mayor temperatura, menor tiempo; desviación del registro de horno ±3 ℃ |
| Documentación del fabricante de films y de equipo | 220 ℃ | 3 min | Línea de transferencia continua, perfiles de pared fina, con penetración declarada de 40–60 µm |
| Ejemplo de realización de patente | 200–220 ℃ | 20–30 min | Proceso combinado con relieve por ataque alcalino y capa base por electrodeposición |
| Transferencia plana por platina | 160–180 ℃ | 18–25 s | Prensado de film PET, caras decorativas planas; no es la ruta de bolsa de vacío |
Lo importante al leer la tabla no es elegir un número, sino confirmar tres cosas. Primera, si la temperatura se refiere a la del mostrador del horno, a la del aire caliente o a la temperatura metálica del perfil: tanto el curado como la transferencia deben regirse por la temperatura metálica de la pieza, y entre horno y material puede haber 10–20 ℃ de diferencia en piezas de pared gruesa o con cámaras huecas. Segunda, desde cuándo se cuenta el tiempo: la distancia entre el instante de entrada al horno y el instante en que se alcanza la temperatura mínima basta, en una línea continua, para provocar una tanda con desviación de color. Tercera, la diferencia de temperatura entre las distintas posiciones dentro del mismo horno: el procedimiento exige registrar cada hora la temperatura de cada zona, con una desviación respecto al valor de ajuste no superior a ±3 ℃.
2.2 Fallos en los dos extremos de la desviación de temperatura
La infratemperatura se manifiesta como una sublimación insuficiente de la tinta: veteado difuso, color más pálido y pérdida de adherencia; su diagnóstico es del mismo origen que la «desviación de color por transferencia insuficiente» descrita en el control de la diferencia de color del barniz. La sobretemperatura se manifiesta como amarilleo del recubrimiento, difusión lateral de la tinta que emborrona las líneas y, en el peor caso, reblandecimiento secundario del recubrimiento que se reengancha al film portador y lo destroza al retirarlo durante el enfriamiento. El polvo base oscuro absorbe más calor que el claro, de modo que una misma curva térmica no es equivalente sobre los dos colores: al cambiar de color hay que rehacer probetas con gradiente.
2.3 Vacío y uniformidad del contacto
En la ruta de bolsa de vacío el criterio es «presión de contacto uniforme», no un vacío máximo a toda costa. El procedimiento operativo exige aspirar hasta −0.09 ~ −0.1 MPa y mantener el vacío 3–5 min observando si el valor retrocede, para juzgar así la estanqueidad; además, otra versión divulgada describe el rango de vacío que admite el film como 0.3–0.8 MPa. Cuando el vacío es insuficiente, el film se despega localmente de la superficie del recubrimiento y aparecen zonas en blanco o imágenes dobles; en secciones complejas con ranuras y nervios hacen falta membranas de silicona más elásticas y una buena disposición de los puntos de aspiración, porque subir solo el vacío suele acabar pinchando el film en las aristas vivas.
Tres · Grado de transferencia y nitidez: juzgar con probetas, no con la experiencia a ojo
3.1 Las seis variables causales
El grado de transferencia queda controlado a la vez por seis factores: la capacidad de desprendimiento del film portador (PET habitual de 12–25 µm, con tolerancia de espesor ±1 µm), el peso molecular de la tinta y el tamaño de partícula del pigmento, la porosidad y la capacidad de absorción del recubrimiento, la presión de contacto y la uniformidad del vacío, el solape de pasadas y la orientación del dibujo, y la velocidad de enfriamiento. Suele subestimarse el peso del propio recubrimiento: un polvo de poliéster puro con mal alisado presenta una micro-ondulación superficial grande y su nitidez de veteado queda por debajo de un sistema de polvo de poliuretano hidroxilado; un espesor demasiado fino no cubre suficiente y uno demasiado grueso genera poros y piel de naranja por liberación de tensiones internas durante el calentamiento de transferencia. Por eso el criterio divulgado mantiene el espesor del polvo base de transferencia en 60–80 µm, mientras que un estudio experimental sobre perfiles de aluminio considera que 70–90 µm se acerca más al óptimo de calidad.
3.2 Método de lectura: testigo del mismo panel más probetas con gradiente de horno
La manera correcta es dejar sobre una misma superficie un «testigo de referencia» y unas «probetas de gradiente»: se toma el mismo perfil y se le aplican 3–5 escalones térmicos de 5 ℃ cada uno, o bien se sacan de una misma tanda escalones por tiempo, y se comparan bajo la misma fuente de luz y el mismo nivel de iluminancia. La inspección debe hacerse con una iluminancia de 600–800 lux y a una distancia visual de 0.5–1.0 m; para ver si el borde del veteado sangra se usa lupa, en lugar de acercar el ojo. Las cifras del criterio del fabricante de films, «grado de transferencia ≥95%» y «nitidez del dibujo ≥ grado 4», son criterios de materia prima: solo sirven como línea de aceptación a la entrada y no sustituyen la caracterización del recubrimiento acabado.
| Defecto | Carácter en planta | Causa principal | Tratamiento y reprocesabilidad |
|---|---|---|---|
| Transferencia insuficiente | Veteado pálido, asoma el color de fondo | Temperatura baja o tiempo corto, capa de tinta delgada, polvo base demasiado grueso | Se puede transferir una vez más dentro del mismo sistema de color de fondo, rehaciendo el testigo |
| Imagen doble / desalineado | Doble imagen, dibujo desplazado | Deslizamiento del envoltorio, aspiración demasiado rápida, tensión irregular del papel | No admite retransferencia; hay que lijar, repintar el polvo base y rehacer |
| Manchas y nubosidad | Tonos desiguales por zonas | Vacío irregular, pliegues del film, gradiente térmico en el horno | Revisar primero el contacto y las zonas térmicas, y después decidir si se da de baja |
| Pérdida de color localizada | Al frotar sale una mancha de color | Recubrimiento infracurado, pigmento con resistencia térmica inferior a 200 ℃ | Se juzga problema del lote de imprimación; aislamiento de toda la tanda |
| Arañazo del film portador | Surcos filamentosos en la superficie | Ángulo de despegue demasiado grande, retirar el film sin enfriar | Hay que enfriar por debajo de 40–50 ℃ antes de retirar; los casos leves se tapan con el acabado |
| Blanqueamiento tras el acabado | Veteado velado, pérdida de brillo | Bajos puntos de ebullición no evacuados, cierre prematuro, poros | Se trata según el criterio de poros y ampollas de disolvente |
El pigmento mismo debe seleccionarse para el proceso de alta temperatura: el criterio divulgado exige un pigmento de transferencia con resistencia térmica no inferior a 200 ℃ y resistencia a la luz no inferior al grado 7; de lo contrario la desviación de color aparece ya durante la fase caliente de la transferencia, y hablar después de durabilidad carece de sentido. La resistencia a la luz que da el criterio del film es, para tipo exterior, no inferior al grado 6, y para tipo interior, no inferior al grado 4; ambas no son intercambiables.
Cuatro · La capa de acabado: si se puede aplicar, qué aplicar y cuánto aplicar
4.1 Las tres rutas de capa de acabado
Sobre la cara transferida hay tres rutas habituales en ingeniería para la capa transparente: acabado con polvo transparente (puede ir al mismo horno que la transferencia, pero exige ajustar la ventana de curado), acabado con UV al agua (su mecánica y la selección de oligómeros están en barnices curables por UV al agua) y acabado tacto suave por UV excimérico (véase barnices para madera de tacto suave por UV excimérico). Las tres difieren mucho en el equilibrio entre resistencia al rayado, a las manchas, brillo y tacto: la reticulación UV da alta densidad de entrecruzamiento y buena resistencia al rayado, pero un cierre demasiado rápido empuja el disolvente hacia fuera y forma poros; el polvo transparente es grueso y untuoso pero rellena y aplana el tacto del veteado; el excimérico ofrece buen mate sedoso pero con película delgada y alta exigencia de humectación del sustrato. El control de la uniformidad de espesor en el recubrimiento por rodillo o por cascada no se repite aquí; véase recubrimiento por rodillo de tableros planos para muebles.
| Ruta | Ventana de compatibilidad | Criterios disponibles | Riesgo específico |
|---|---|---|---|
| Acabado con polvo transparente | Mismo sistema de curado que el polvo base; requiere un segundo calentamiento | Dureza por indentación, embutición (Erichsen), clases de durabilidad | El nuevo calentamiento re-difunde el veteado |
| Acabado con UV al agua | Curado por haz de alta energía tras el secado a tacto; atención a la inhibición por oxígeno | Resistencia a líquidos, a las manchas y al rayado | Un cierre prematuro provoca poros y blanqueamiento |
| Acabado UV excimérico | Película delgada, requiere alta humectación | Brillo a 60°, resistencia al rayado, tacto | Sensible a la polaridad de la cara transferida; pérdida de adherencia localizada |
| Sin capa de acabado | Salida directa de fábrica | Solo los criterios del recubrimiento y de la propia capa transferida | Sin margen en resistencia a las manchas y al rayado |
4.2 Ventana de repintado de la capa de acabado y riesgo de mordido del sustrato
La capa de acabado debe aplicarse solo cuando la capa transferida se haya enfriado del todo y los compuestos de bajo punto de ebullición se hayan evacuado; la ventana de repintado tras la transferencia coincide con la ventana de resistencia al reblandecimiento del barniz al agua, cuyo criterio está en resistencia al reblandecimiento y ventana de repintado del barniz de acabado para madera al agua. El riesgo de mordido (que el disolvente del acabado vuelva a levantar la tinta transferida) está directamente ligado al grado de entrecruzamiento de la imprimación: si la imprimación está infracurada, la tinta ya penetró demasiado durante la transferencia y, al superponer el disolvente del acabado, los bordes del veteado quedan difusos.
Cinco · Adherencia y orden de combinación
Las exigencias de la transferencia sobre la superficie de la imprimación se escriben en dos operaciones. La primera es el lijado y la gradación de grano: la micro-planitud de la superficie del polvo base fija el límite superior de la nitidez del veteado; la operación de lijado y la limpieza del polvo abrasivo están en lijado en el recubrimiento de madera, y la ventana de lijabilidad de la imprimación lijable y el riesgo de jabones metálicos están en criterio de lijabilidad de la imprimación lijable. La segunda es curar por completo antes de transferir: el recubrimiento debe formar una red densa y entrecruzada; un recubrimiento infracurado que «se seca por fuera y está húmedo por dentro» se reblandece aún más durante el calentamiento de la transferencia, con penetración excesiva de la tinta y bordes de dibujo difusos, y cae en paralelo la durabilidad a largo plazo. La adherencia se juzga por el ensayo de corte cruzado (GB/T 9286-2021, separación 2 mm) hasta grado 0; el criterio del procedimiento operativo, «área desprendida no superior al 5%», corresponde al grado 1, y no deben mezclarse ambas redacciones. El lado del perfil añade un conjunto más severo de criterios de interfaz: adherencia en seco, adherencia en húmedo (inmersión a 38 ℃±5 ℃ durante 24 h) y adherencia en agua hirviendo (ebullición 20 min) exigen todos grado 0.
Seis · Cantos, ranuras y diferencias del sustrato
Los tableros y los perfiles de aluminio se comportan en los cantos de un modo distinto al de las caras planas. El canto del tablero de partículas y del tablero de fibra MDF tiene baja densidad y alta absorción de barniz, y el film de transferencia cuesta que adhiera en el borde, con aparición de franjas en blanco y de pérdida de brillo según el ángulo; en el perfil de aluminio el film se levanta en las aristas convexas y queda colgado en las ranuras, defecto propio de la ruta de bolsa de vacío, por lo que el criterio divulgado recomienda membranas de silicona más elásticas y ajustar la posición de los puntos de aspiración. La humedad y la temperatura superficial del propio sustrato también influyen en el resultado: el procedimiento operativo fija el ambiente de taller en 10–35 ℃ y una humedad relativa del 60%–70%; si el papel de transferencia se humedece debe precalentarse para desecarlo, porque de lo contrario la humedad se vaporiza durante el calentamiento y forma burbujas directamente. Los criterios concretos de acabado de tableros y de adherencia en cantos están en recubrimiento de muebles sobre tableros de partículas, y el comportamiento del realce de veta durante el pintado, en realce de veta en barnices al agua.
Siete · Panorama de los datos clave
- Espesor del polvo base de transferencia: en la cara decorativa, espesor local no inferior a 40 µm y espesor medio recomendado de 60 µm~120 µm (GB/T 5237.4-2017); el criterio divulgado para la operación de transferencia sugiere 60–80 µm o 70–90 µm.
- Temperatura y tiempo: en la ruta de bolsa de vacío, 180–200 ℃ con mantenimiento de 12–18 min; el punto ideal del estudio experimental es 190–200 ℃ y 15 min; a ≥195 ℃ con una permanencia superior a 20 min aparece el reenganche del papel o del film.
- Vacío: se aspira hasta −0.09 ~ −0.1 MPa y se mantiene el vacío 3–5 min para comprobar la estanqueidad; existe además la redacción divulgada que sitúa el rango de vacío admisible del film en 0.3–0.8 MPa.
- Profundidad de penetración de la tinta: tras la transferencia el veteado entra 40–60 µm en el recubrimiento (criterio divulgado), de modo que la durabilidad del propio recubrimiento fija el límite de vida del dibujo.
- Selección del pigmento: resistencia térmica no inferior a 200 ℃ y resistencia a la luz no inferior al grado 7; el film portador de PET es habitualmente de 12–25 µm, con tolerancia de espesor ±1 µm.
- Resistencia del barniz de interior: la humedad-calor y el calor seco se ensayan ambos a 70 ℃ durante 20 min (GB/T 4893.2-2020 y GB/T 4893.3-2020); el ensayo de líquidos usa ácido acético al 10% y carbonato de sodio al 10% durante 24 h (GB/T 4893.1-2021).
- Criterio del tablero decorativo: desgaste de la abrasión superficial ≤80 mg/100 r, y el color liso sin descubrimiento tras 350 r; la solidez a la luz se evalúa con lana azul grado 6 y carta de gris grado 4 (GB/T 15102-2017).
- Durabilidad acelerada de exterior: xenón según el método 1, ciclo A, de GB/T 1865-2009, con tiempos de ensayo por nivel de película de 1000 h (niveles I y II) y 4000 h (nivel III); la clasificación por envejecimiento natural tiene tiempos de ensayo de 1 año, 3 años y 5 años (GB/T 5237.4-2017).
Ocho · Criterios de durabilidad y de resistencia química: separar interior y exterior
Las caras interiores del mueble y las exteriores de la edificación siguen dos lógicas distintas, y mezclarlas lleva a formular a la vez dos tipos de compromiso erróneo.
8.1 Interior: con los criterios del barniz y del tablero decorativo
Las cargas de servicio de las puertas de armario y de los tableros de interior son líquidos fríos, tazas calientes, manchas y fricción. Los métodos de ensayo recaen en la serie GB/T 4893: resistencia a líquidos fríos (GB/T 4893.1-2021, con ácido acético al 10% y carbonato de sodio al 10% actuando cada uno 24 h), resistencia a la humedad-calor y al calor seco (GB/T 4893.2-2020 y GB/T 4893.3-2020, ambos a 70 ℃ y 20 min), resistencia al choque de frío-calor (GB/T 4893.7-2013: alta temperatura a 40 ℃±2 ℃ con humedad relativa 95%±3% mantenida 1 h, baja temperatura a −20 ℃±2 ℃ mantenida 1 h, en total 3 ciclos), resistencia al impacto (GB/T 4893.9-2013, altura de impacto 50 mm), resistencia a la abrasión (GB/T 4893.8-2023, abrasión de 60 r), resistencia al rayado (GB/T 4893.10-2024) y adherencia por corte cruzado (GB/T 4893.4-2023). El lado del tablero decorativo añade, en GB/T 15102-2017, líneas cuantitativas: desgaste ≤80 mg/100 r, sin descubrimiento del color liso tras 350 r, retención de más del 50% del dibujo tras 100 r en los estampados, resistencia al rayado ≥1.5 N sin rayas continuas mayores del 90%, resistencia a las manchas por encima del grado 4 en color liso y del grado 5 en estampado, calor seco y quemadura de cigarrillo por encima del grado 4, vapor de agua y grietas por encima del grado 4, y solidez a la luz con lana azul grado 6 correspondiente a carta de gris grado 4. Los productos de clase suelo emplean la clasificación por vueltas de abrasión de GB/T 18102-2020 (uso comercial I ≥12000 r, comercial II ≥9000 r, doméstico I ≥6000 r, doméstico II ≥4000 r, adoptada con modificaciones de EN 13329:2016) y no deben citarse de forma intercambiable con las piezas de puerta de armario.
8.2 Exterior: con las clases del sistema de recubrimiento, sin prometer años
La vida del dibujo en perfil de exterior depende del sistema de polvo base. GB/T 5237.4-2017 clasifica el comportamiento de la película, según el resultado del envejecimiento acelerado, en niveles I, II y III, y salvo indicación se suministra en nivel I: el envejecimiento acelerado sigue GB/T 1865-2009 método 1, ciclo A, con envejecimiento por arco de xenón a 1000 h (niveles I y II) y 4000 h (nivel III); el nivel III exige una retención de brillo no inferior al 75% y una diferencia de color ΔEab no mayor de 3. La resistencia a la humedad-calor sigue GB/T 1740 a 47 ℃±1 ℃ durante 1000 h (niveles I y II) o 4000 h (nivel III). La resistencia a la niebla salina sigue GB/T 10125 en ensayo de salina de ácido acético durante 1000 h (niveles I y II) o 2000 h (nivel III), con un ancho de corrosión por penetración bajo la película, a un solo lado de la raya, no superior a 4 mm. El envejecimiento natural sigue GB/T 9276, con tiempos de ensayo de clasificación de 1 año, 3 años y 5 años, y en todos los niveles se exige una retención de brillo no inferior al 50%.
En la documentación de fabricantes son habituales afirmaciones como «el exterior conserva 5–8 años sin desteñir» o «más de 10 años con sistema de fluorocarbono»; se trata de un criterio empírico, no de un criterio verificable. Este texto no formula ningún compromiso por años y solo deja claras dos cosas: a qué tiempo de ensayo de qué nivel corresponde el sistema elegido, y que el límite de durabilidad del dibujo no puede superar al del propio sistema de polvo base. El estudio experimental aporta además una comparación útil: bajo lámpara UVB313, con 9 h de luz por día, 189 h en total a lo largo de 3 semanas y 60–65 ℃ en la cámara, las muestras con imprimación de polvo de fluorocarbono y papel de veteado de ultra-resistencia alcanzaron un grado 4 en la carta de gris de desteñido; las muestras del poliéster ordinario de la misma tanda quedaron claramente por debajo.
8.3 Resistencia química y a las manchas
Los criterios del perfil exterior figuran en los métodos de ensayo de GB/T 5237.4-2017: la resistencia al ácido clorhídrico aplica 10 gotas de disolución de ácido 1+9 y deja reposar a 18 ℃~27 ℃ durante 15 min; la resistencia a la lechada de mortero se coloca a 38 ℃±3 ℃ con humedad relativa 95%±5% durante 24 h; la resistencia a detergentes usa una disolución de 30 g/L en inmersión a 38 ℃±1 ℃ durante 72 h; y la resistencia a disolventes sigue el método de frotado de GB/T 8013.3, con un resultado deseable de grado 3 o grado 4. El lado interior del mueble sigue el ácido acético al 10% y el carbonato de sodio al 10% de GB/T 4893.1-2021 durante 24 h, más los medios de mancha cotidianos. En el estudio experimental se verificó por separado la resistencia a reactivos de la capa transferida: tras dejar en reposo 48 h ácido clorhídrico al 10%, hidróxido de sodio al 10% y etanol, y frotar para observar, los sistemas de calidad no mostraron cambio visible en la superficie.
8.4 Sustancias nocivas y criterio medioambiental
Para el mueble acabado rige GB 18584-2024, sobre límites de sustancias nocivas en muebles, promulgado el 2024-06-25 y en vigor desde el 2025-07-01, que cubre formaldehído, bencenos y TVOC, migración de elementos nocivos, ftalatos y demás apartados; la emisión de formaldehído del sustrato de tablero se mide según GB 18580-2017 (límite de clase E1 de 0.124 mg/m³), con la clasificación de GB/T 39600-2021 en clase E0 de 0.050 mg/m³ y clase ENF de 0.025 mg/m³. El punto medioambiental propio de la operación de transferencia está en la tinta y en el film portador: la fase de impresión aplica el límite de compuestos orgánicos volátiles de la tinta de GB 38507-2020, y el papel y film usados se recogen clasificados como residuo recuperable.
Nueve · Línea de decisión del reproceso: retransferible frente a lijado y repintado
El orden de decisión debe empezar por preguntar «en qué capa está la interfaz». Si el veteado está dentro del recubrimiento, la transferencia insuficiente es una falta de penetración y se admite volver a pasar la transferencia una vez dentro del mismo sistema de color de fondo, pero hay que re-dejar testigos y muestra de referencia, y el segundo calentamiento sube la saturación global, de modo que la referencia de color debe anotar en la ficha «se admite un tono más oscuro». La imagen doble, el araño del portador y las franjas en blanco dentro del film son defectos de contacto y de operación: re-transferir no elimina la imagen superpuesta y solo queda lijar el recubrimiento y repintar el polvo base. La pérdida de color localizada y la polvificación general son problemas del lote de imprimación: se aísla la tanda completa y se rastrea la curva de curado, en lugar de hacer una segunda transferencia sobre el mismo lote. El cálculo del coste del reproceso debe explicitar el número de operaciones: lijar y repintar equivale a rehacer lijado, polvo base, curado y transferencia, cuatro pasos, con un coste muy superior al de una segunda transferencia, pero con un riesgo de calidad menor que tapar el defecto aplicando la capa de acabado encima.
Diez · Aceptación y coste: convertir el precio unitario por metro cuadrado en coste de pieza conforme
El sistema de muestra maestra es la palanca de fiabilidad más importante de la operación de transferencia. Conviene fijar a la vez tres elementos: la muestra homologada (con tarjeta de fuente de luz estándar y distancia visual fijada), la probeta de gradiente de horno (que se rehace en cada cambio de color o de film) y la muestra testigo (con exposición natural al sol de la misma tanda, fotografiada de forma periódica para registrar el ΔE). En la escritura del muestreo, separar «grado de transferencia / nitidez / ΔE» en tres apartados es mucho más ejecutable que un «aspecto correcto»: el film de entrada se acepta por el criterio del fabricante, con grado de transferencia ≥95% y nitidez ≥ grado 4, y el producto acabado se acepta por la serie GB/T 4893 o por las clases de GB/T 5237.4. El límite del cálculo de coste también hay que escribirlo: sustituir el «precio unitario por metro cuadrado» por el «coste de pieza conforme por metro cuadrado = material + energía + consumibles de acabado + tasa de reproceso amortizada»; una sola variación de la tasa de reproceso se come todo el diferencial de precio entre films y pinturas, y es la razón de que la operación de transferencia no deba cotizar en exterior por pieza suelta. El criterio comercial se ejecuta en B2B y las condiciones de entrega se negocian solo como EXW o FOB.
Once · Preguntas frecuentes (FAQ)
P1 · ¿La transferencia térmica de veteado «imprime» el dibujo en la propia madera?
No. El objeto de la transferencia es el recubrimiento, no la madera ni el sustrato de tablero; tras sublimar, la tinta penetra en la capa superficial del recubrimiento ya curado, y la penetración indicada es de 40–60 µm. Por eso la reparabilidad del veteado se juzga con la lógica del recubrimiento: si se lija la película, el veteado desaparece, y esto es por completo distinto de la ruta de fallo y de reproceso del teñido de madera maciza o de la chapa de madera; ni el presupuesto ni los documentos de aceptación pueden aplicar el mismo razonamiento.
P2 · ¿La temperatura de transferencia debe fijarse por la del horno o por la de la pieza?
Por la temperatura metálica de la pieza. En perfiles de pared gruesa y piezas con cámaras huecas hay un retardo notable entre absorber calor del horno y alcanzar la temperatura en el interior: cuando el horno marca 200 ℃, el centro de la sección puede estar solo a 180 ℃; y en una línea continua un pico breve puede sobrecalentar las piezas de pared fina. Con un data logger de perfil de temperatura se mide la curva real, se toma como inicio del conteo el instante en que el material alcanza la temperatura mínima y se exige registrar cada hora que la desviación entre zonas esté dentro de ±3 ℃; esto es más fiable que copiar en la ficha un 195 ℃ cualquiera.
P3 · ¿Por qué los dos extremos del mismo perfil salen más claros que el centro?
Suele ser un problema de contacto y de campo térmico, no de la tinta. En los extremos, junto a la toma de aspiración, la presión del film es menor que en la zona central y el gas sublimado se acumula localmente, provocando transferencia insuficiente; al mismo tiempo, la diferencia de temperatura entre la boca del horno y su centro llega a 5–10 ℃. El tratamiento es revisar la disposición de los puntos de aspiración y el estado de las juntas de estanqueidad, y confirmar con una probeta de gradiente si la diferencia viene del contacto o de la temperatura, en lugar de cambiar el film al primer problema.
P4 · ¿Después de transferir hay que aplicar capa de acabado sí o sí?
Depende de las cargas de servicio. En puertas de armario de interior con necesidades de tazas calientes, manchas y fricción intensa, la capa de acabado aporta margen de resistencia al rayado y a las manchas, y el criterio sigue GB/T 4893.3-2020, GB/T 4893.10-2024 y GB/T 4893.1-2021; una cara transferida sin acabado deja la capa de tinta expuesta y en los ensayos de resistencia a las manchas pierde brillo con más facilidad tras frotar. Del lado del perfil de exterior normalmente no se añade capa de acabado, porque el propio sistema de polvo base ya está diseñado por clases según GB/T 5237.4-2017, y superponer otra capa de polvo transparente implica un segundo calentamiento y el riesgo de re-difundir el veteado.
P5 · Tras el acabado el veteado sale velado, como empañado, ¿es culpa del barniz de acabado?
Revise primero el tiempo y la evacuación, no cambie de barniz de entrada. Si al salir de la transferencia no se enfrió lo suficiente y se aplicó la capa de cierre sin evacuar los compuestos de bajo punto de ebullición, se forman micro-poros y dispersión bajo la película, que visualmente es «una bruma», con la misma mecánica que la página de poros y ampollas de disolvente en barnices para muebles. Lo segundo es el mordido por disolvente: con la imprimación poco entrecruzada, el disolvente del acabado vuelve a levantar la tinta y los bordes del veteado quedan difusos. El primero se corrige ajustando el enfriamiento y la permanencia, y el segundo obliga a volver a la curva de curado.
P6 · ¿Se puede citar el «N años sin desteñir en exterior» del fabricante como cláusula de aceptación?
No es recomendable. El compromiso por años depende del lugar concreto de exposición, de la orientación de la instalación, de la frecuencia de limpieza y del lote de polvo base, y le faltan condiciones de ensayo reproducibles; escrito en contrato, no se puede ni aceptar ni arbitrar. La versión redactable es citar las clases de la norma: envejecimiento acelerado a 1000 h o 4000 h, con sus retenciones de brillo y límites de ΔEab, o los tiempos de ensayo de clasificación por exposición natural a 1 año / 3 años / 5 años, y acordar por separado el laboratorio tercero y el criterio de juicio.
P7 · ¿Son intercambiables el papel de transferencia y el film de PET?
En la ruta de platina son parcialmente intercambiables; en la ruta de bolsa de vacío no se sustituyen a la ligera. El sustrato de papel y el film portador de PET tienen distinta temperatura de despegue, distinta contracción térmica y distinta rigidez; en las versiones divulgadas el film portador de PET es habitualmente de 12–25 µm, con una contracción térmica no superior al 2% tras 30 min a 150 ℃ constante, y la misma tinta da un grado de transferencia distinto sobre los dos portadores. Cambiar de portador obliga a rehacer la probeta de gradiente y el testigo, sin heredar la ficha de proceso original.
P8 · Para el muestreo de resistencia a las manchas de una cara transferida, ¿cómo se juzga la conformidad?
Las piezas de interior siguen los medios de GB/T 4893.1-2021 (ácido acético al 10% y carbonato de sodio al 10%) y el tiempo de acción de 24 h, junto con el criterio de resistencia al rayado de GB/T 4893.10-2024; el criterio del tablero decorativo puede tomar como referencia el «por encima del grado 4 en color liso y del grado 5 en estampado» de GB/T 15102-2017, valorando con carta de gris y a la vista bajo fuente de luz estándar a 600–800 lux. La clave del dictamen es registrar a la vez las dos conclusiones, pérdida de brillo y cambio de color: escribir solo «sin cambio visible» deja la reinspección sin término de comparación.
Doce · Material de referencia y nota de procedencia
1. GB/T 5237.4-2017, «Perfiles de aluminio para arquitectura — Parte 4: perfiles recubiertos con polvo», promulgado el 2017-10-14 y en vigor desde el 2018-05-01, en sustitución de GB/T 5237.4-2008; los datos de espesor, adherencia, resistencia química y clasificación de envejecimiento acelerado y natural de este texto proceden de la retranscripción divulgada de ese documento.
2. GB/T 1865-2009, «Pinturas y barnices — Envejecimiento artificial y exposición a radiación artificial con arco de xenón filtrado»; GB/T 1740 (resistencia a la humedad), GB/T 10125 (niebla salina), GB/T 9286-2021 (corte cruzado), GB/T 6739-2022 (dureza de lápiz), GB/T 8013.3 (resistencia a disolventes) y GB/T 9276 (envejecimiento natural).
3. Versiones vigentes de la serie GB/T 4893 de ensayos fisicoquímicos del barniz de superficies de mueble: .1-2021, .2-2020, .3-2020, .4-2023, .7-2013, .8-2023, .9-2013 y .10-2024.
4. GB/T 15102-2017, «Tableros de fibras y de partículas recubiertos con papel impregnado», y el estándar de tablero decorativo equivalente GB/T 34722-2017; GB/T 18102-2020, «Suelos laminados de madera de papel impregnado» (adaptado con modificaciones de EN 13329:2016).
5. GB 18584-2024, «Límites de sustancias nocivas en muebles» (promulgado el 2024-06-25, en vigor desde el 2025-07-01), GB 18580-2017, GB/T 39600-2021 y GB 38507-2020.
6. La bibliografía de investigación experimental sobre veteado por transferencia térmica en perfiles de aluminio (ventana ideal de 190–200 ℃ / 15 min, frontera de reenganche a 195 ℃ y 20 min, espesor de 70–90 µm, y los datos de 189 h con UVB313 y de reactivos al 10% durante 48 h) procede de la retranscripción divulgada de artículos técnicos del sector; sus condiciones dependen de una marca concreta de polvo y de un papel de tinta específicos, y al citarlos hay que rehacer la verificación.
7. La documentación divulgada por los fabricantes de films y de equipo (film portador de 12–25 µm, 140–180 ℃ / 10–30 s, grado de transferencia ≥95%, resistencia a la luz grado 6 / grado 4, ΔE ≤1.5 tras 500 h de QUV, penetración de 40–60 µm, 5–8 años en exterior, etc.) se corresponde con un criterio de fabricante: todo lo etiquetado en este texto como «criterio divulgado» no ha sido contrastado por un laboratorio tercero, sirve solo para la criba de procesos y no puede usarse como cláusula de aceptación contractual.
8. Páginas relacionadas del sitio: control de la diferencia de color en barnices para muebles, recubrimiento por rodillo de tableros planos para muebles, barnices curables por UV al agua, barnices para madera de tacto suave por UV excimérico, resistencia al reblandecimiento y ventana de repintado del barniz al agua y lijado en el recubrimiento de madera.
Last updated: 2026-11-14. El contenido técnico de este artículo fue preparado por el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd., y la firma externa se ajusta a esa denominación. Este texto se dirige a clientes de fabricación; el suministro de muestras y el presupuesto siguen el criterio B2B y las condiciones de entrega se pactan como EXW o FOB. Todos los números de norma citados se refieren a sus versiones vigentes, y los datos con criterio divulgado no se toman como base de aceptación; la combinación concreta y los criterios de aceptación se rigen por el acuerdo técnico entre ambas partes.