La retouche de la peinture automobile est ce qui donne le plus de maux de tête aux propriétaires et aux techniciens, non pas à cause du pistolet, mais à cause du « défaut d'accord de couleur ». Sur un même véhicule, avec un même numéro de teinte, refaire une plaque de peinture présente souvent une différence de couleur visible à l'œil nu, particulièrement évidente sous le soleil. Le mélange manuel traditionnel repose sur l'expérience des anciens, comparant à l'œil et ajoutant des pastes colorantes au feeling, ce qui donne une mauvaise stabilité et un taux de reprise élevé. La retouche automobile moderne est depuis longtemps entrée dans l'ère du mélange par ordinateur : on utilise un spectrophotomètre pour lire les données spectrales de la couleur de la carrosserie, on appelle la base de données de formules pour calculer automatiquement les proportions des bases colorantes, puis on combine avec le procédé de pulvérisation pour maintenir la différence de couleur dans une plage difficilement perceptible à l'œil nu. Cet article décompose systématiquement les technologies clés du mélange de couleurs automobiles, de la principes de mesure de couleur, du calcul de formule, de l'évaluation de la différence de couleur jusqu'à la mise en œuvre sur site, pour aider les ateliers de retouche à faire évoluer le « au feeling » vers un travail standard « reproductible et numérisable ».
En tant que fournisseur de système de peinture de retouche automobile, Kexin New Materials (kexinMaterials) a accumulé une grande quantité de données de terrain sur la stabilité des bases colorantes, la base de données de formules et l'équipement de mélange par ordinateur. Cet article combinera également les normes générales de l'industrie pour la mesure des couleurs et la différence de couleur, afin d'expliquer clairement la logique centrale du mélange de couleurs automobiles, vous permettant d'établir des critères de jugement citables lors de la sélection et de la mise en œuvre.
I. Pourquoi le mélange de couleurs automobile est difficile : la nature physique de la couleur
Pour bien mélanger les couleurs, il faut d'abord comprendre comment la couleur apparaît. La couleur de carrosserie que nous voyons est le résultat de l'illumination du film de peinture par une source lumineuse, de l'absorption sélective et de la réflexion de la lumière visible par les pigments, puis de l'entrée dans l'œil humain. Les pigments et les pigments à effet dans le film de peinture déterminent la forme du spectre de réflexion, tandis que la source lumineuse, l'angle d'observation, l'épaisseur du film et le brillant de surface modifient la couleur finalement perçue par l'œil. Les trois raisons fondamentales de la difficulté du mélange de couleurs de retouche automobile sont : premièrement, la peinture d'origine est cuite à haute température, l'état de dispersion des pigments est différent de la peinture de retouche durcie à température ambiante ; deuxièmement, après le vieillissement de la carrosserie, le vernis jaunit et la peinture de fond décolore, la couleur de référence a déjà dérivé ; troisièmement, l'orientation de disposition des pigments à effet (flakes métalliques, flakes nacrés) est influencée par la technique de pulvérisation, provoquant un effet métachromatique, la mesure et la pulvérisation doivent être contrôlées.
Parce que la couleur est le résultat de l'interaction « lumière — peinture — œil », se fier uniquement à l'œil nu sous une seule source lumineuse est loin d'être suffisant. Le mélange par ordinateur utilise des instruments à la place de l'œil pour une mesure objective, une base de données à la place de la mémoire pour la recherche de formule, et un colorimètre à la place de l'expérience pour la réception, transformant le jugement subjectif en chiffres quantifiables. Sur le principe de disposition et l'optique des pigments à effet eux-mêmes, voir un autre article de ce lot Principe des pigments à effet de peinture pigmentée automobile (nacré/métallique).
II. Spectrophotomètre : transformer la couleur en chiffres
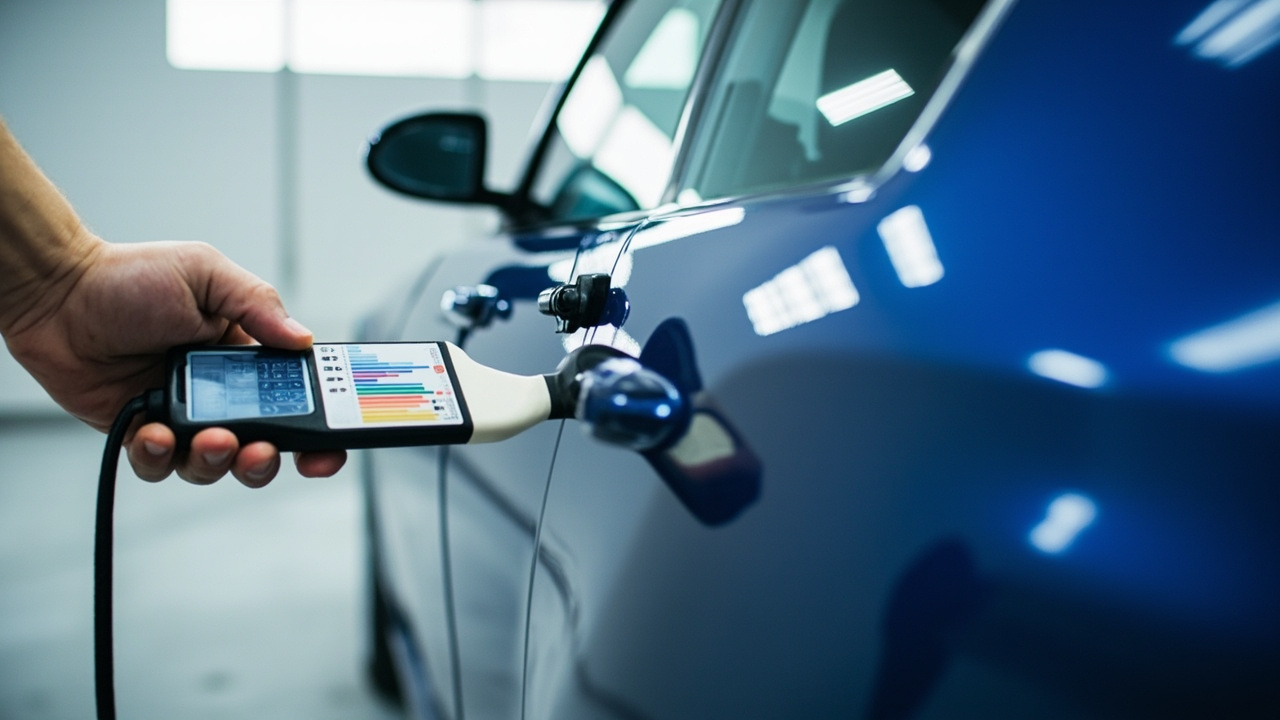
La première étape du mélange par ordinateur est d'utiliser un spectrophotomètre pour collecter la courbe de réflexion spectrale de la couleur de la carrosserie. L'instrument émet une source lumineuse standard (souvent D65 simulant la lumière du jour) vers la surface peinte, mesure le taux de réflexion à plusieurs longueurs d'onde (généralement un point tous les 10 nanomètres ou tous les 20 nanomètres, couvrant le spectre visible 400–700 nanomètres), obtenant ainsi une courbe de réflexion complète. Cette courbe est plus fiable qu'une seule valeur de couleur, car le problème de métamérisme (différentes réflexions spectrales perçues comme même couleur par l'œil) peut être identifié par comparaison des courbes.
Les colorimètres se divisent en plusieurs types selon la structure géométrique ; pour la retouche automobile, on utilise couramment des colorimètres multi-angles (comme angles d'observation 15°, 25°, 45°, 75°, 110°, etc.) pour capturer l'effet métachromatique des peintures métalliques et nacrées. Lors de la mesure, choisir une zone plane, sans rayure, non cristallisée de la carrosserie, éviter les arêtes et les zones déjà retouchées ; prendre plusieurs mesures par endroit et faire la moyenne pour réduire les différences locales. La lumière ambiante doit être stable, idéalement dans une boîte de source lumineuse standard ou sous la plaque de calibration intégrée du colorimètre. L'instrument lui-même doit être régulièrement calibré avec une plaque blanche standard et un piège noir pour assurer la cohérence des lectures.
La couleur mesurée est couramment exprimée dans l'espace colorimétrique CIE L*a*b* (soit CIELAB). L* représente la clarté (axe noir-blanc, 0 pour noir, 100 pour blanc), a* représente l'axe rouge-vert (positif pour rouge, négatif pour vert), b* représente l'axe jaune-bleu (positif pour jaune, négatif pour bleu). Ces trois valeurs situent la couleur dans un espace colorimétrique uniforme, et la distance entre valeurs voisines correspond approximativement à la taille de la différence de couleur perçue par l'œil.
III. Base de données de formules et système de bases colorantes : le « stock de matières » du mélange
Après avoir mesuré le L*a*b* de la couleur cible, le système de mélange appelle la base de données de formules pour rechercher la formule de référence la plus proche. Les fabricants de peinture de retouche automobile établissent généralement un vaste système de bases colorantes et une bibliothèque de formules, couvrant les numéros de teinte des principales gammes de véhicules. La base colorante (pâte colorante) est une unité de coloration de base pré-broyée avec une dispersion pigmentaire stable, divisée par teinte en blanc, noir, jaune, rouge, bleu, orange, violet, vert, ainsi qu'aluminium, poudre nacrée, bases transparentes, agents de contrôle de couleur, etc.
La logique de fonctionnement du logiciel de mélange par ordinateur est : en partant du numéro de teinte d'origine le plus proche, selon l'écart entre la lecture du colorimètre et la plaque standard, utiliser un algorithme de formulation (comme le modèle optique Kubelka-Munk, l'itération des moindres carrés) pour calculer par inversion quelles bases colorantes ajouter ou réduire et de combien. Les systèmes modernes peuvent également choisir différents modèles de calcul selon les caractéristiques du matériau (peinture unie, peinture à flocon d'argent, peinture perlée), car le comportement de diffusion des flakes métalliques et nacrés diffère des pigments ordinaires.
Il faut souligner que la stabilité de la base colorante elle-même détermine le taux de réussite du mélange. Les fluctuations de teinte, de finesse et de teneur en pigment entre lots d'une même base se transmettent directement à la formule finale. Par conséquent, le fournisseur de système doit solidement contrôler la dispersion des pigments, le contrôle de finesse et la stabilité au stockage des bases colorantes. Kexin New Materials (kexinMaterials) adopte un contrôle standardisé sur le broyage des bases colorantes et la cohérence des lots, dans le but de faire en sorte que la même formule, reproduite à différents moments et dans différentes boutiques, reste dans une plage contrôlable, réduisant les reprises dues au « formulaire correct, couleur qui dérive ».
IV. Évaluation de la différence de couleur : ΔE et seuil perceptible à l'œil nu
Si le mélange est précis ou non, doit finalement être jugé par la différence de couleur. L'industrie utilise généralement la formule de différence de couleur CIE 1976 ΔE*ab pour exprimer la distance euclidienne de deux couleurs dans l'espace L*a*b* : ΔE = √[(ΔL*)² + (Δa*)² + (Δb*)²]. Plus le ΔE est grand, plus la différence de couleur est grande. Mais l'œil humain a une sensibilité différente à la clarté, rouge-vert, jaune-bleu ; les formules ultérieures CIE 1994, CIEDE2000 ont corrigé les pondérations, se rapprochant de la vision réelle. Cependant, le ΔE*ab reste largement utilisé comme jugement initial dans l'industrie de la retouche pour sa simplicité et son intuitivité.
Concernant « à partir de quelle différence de couleur l'œil nu la distingue », l'expérience industrielle est approximativement : ΔE inférieur à 1,0 est généralement indiscernable à l'œil nu ; 1,0–2,0 perceptible lors d'une comparaison par une personne dédiée mais pas facile à découvrir à distance normale ; 2,0–3,0 visiblement évident ; supérieur à 3,0 la différence de couleur est marquée. La réception de retouche automobile prend souvent un ΔE contrôlé à 1,5 voire 1,0 comme standard élevé. Notez que le ΔE est une valeur globale ; parfois les écarts de L*, a*, b* ne sont pas grands individuellement mais la combinaison donne une déviation globale, pouvant aussi être remarquée par le client. Il faut donc non seulement regarder le ΔE total, mais aussi les directions de déviation des trois composantes.
La mesure de la différence de couleur doit se faire sous source lumineuse standard (recommandé D65 ou boîte multi-sources incluant D65, A, TL84, CWF, etc.), en se basant sur la source lumineuse du scénario d'usage principal du client. La même zone de retouche doit être mesurée à plusieurs angles (surtout l'angle de flash et la vue frontale pour les peintures à effet), car la différence de couleur des peintures métalliques varie avec l'angle. Le tableau ci-dessous donne les plages de référence des critères de différence de couleur couramment utilisés en retouche automobile :
| Différence de couleur ΔE*ab | Significativité visuelle | Suggestion de réception retouche | Traitement typique |
|---|---|---|---|
| ≤ 1,0 | Presque indiscernable à l'œil nu | Excellent, livrable directement | Aucun traitement nécessaire |
| 1,0–1,5 | Perceptible par comparaison dédiée | Conforme au standard élevé | Micro-ajustement ou acceptation |
| 1,5–2,0 | Parfois découvrable à distance normale | Généralement conforme | Selon exigence client |
| 2,0–3,0 | Visiblement évident | Reprise nécessaire | Re-mélange et re-pulvérisation |
| > 3,0 | Différence de couleur marquée | Non conforme | Refaire entièrement la plaque |
V. Métachromatisme : la plus grande variable du mélange des peintures à effet
La différence de couleur de la peinture unie (monochrome) est principalement un décalage de L*, a*, b*, relativement facile à contrôler. Mais les peintures à flocon d'argent et nacrées contiennent des flakes métalliques ou nacrés, la lumière subit réflexion et interférence sur les couches de flakes, la couleur change fortement selon l'angle d'observation, cet effet « métachromatique » augmente brusquement la difficulté de mélange. Avec la même formule, si la pression d'air, la vitesse de passage du pistolet, l'épaisseur du film varient lors de la pulvérisation, l'orientation des flakes métalliques (à plat ou dressés) diffère, vu de face plus sombre, vu de côté plus clair, ou l'inverse.
Par conséquent, le mélange par ordinateur des peintures à effet ne peut pas se contenter du L*a*b* à un seul angle, il faut utiliser un colorimètre multi-angles pour collecter les données d'au moins trois angles (comme 25°, 45°, 75° ou 15°, 45°, 110°) et contrôler séparément la différence de couleur à chaque angle. Lors du mélange, on utilise souvent des techniques comme « ajuster la clarté vue de côté », « contrôle de la différence face-côté » : ajouter des bases spécifiques pour modifier la couvrance des flakes et la transparence de la couleur de fond, ramenant ainsi la différence face-côté vers la cible. Ces techniques dépendent de la compréhension du comportement optique des pigments à effet, voir Principe des pigments à effet de peinture pigmentée automobile (nacré/métallique).
L'expérience sur site est : pour les peintures à effet, il vaut mieux faire une pulvérisation de transition (dégradé) sur toute la plaque et les plaques adjacentes plutôt que de retoucher seulement un petit morceau avec une frontière dure, sinon la différence de couleur selon l'angle sera très choquante au bord. La pulvérisation de dégradé combinée à la formule précise sortie par ordinateur peut « cacher » la différence de couleur dans le gradient.
VI. Influence du procédé de pulvérisation sur la différence de couleur : bien mélangé doit aussi être bien pulvérisé
Beaucoup de reprises ne sont pas dues à un mélange imprécis, mais au procédé de pulvérisation qui « dévie » la couleur. Les variables de procédé clés affectant la couleur finale incluent :
Premièrement, l'épaisseur du film de peinture. Avec la même formule, pulvériser fin laisse transparaître le fond, plus sombre ; pulvériser épais donne une meilleure couvrance, plus vif. La peinture unie est relativement insensible à l'épaisseur de film, la peinture à effet est extrêmement sensible — l'épaisseur modifie le nombre de couches de flakes, la différence face-côté change en conséquence. Il faut construire selon l'épaisseur de film sec (DFT) recommandée par la formule, et contrôler avec un épaissimètre.
Deuxièmement, le pistolet et la pression d'air. Pression haute, atomisation fine, particules petites, les flakes métalliques s'aplatissent plus facilement, couleur plus claire ; pression basse, particules grosses, plus de flakes dressés, couleur plus foncée. La vitesse de passage et le taux de recouvrement modifient aussi la quantité de peinture par unité de surface, affectant ainsi l'épaisseur et l'orientation. Il est recommandé de fixer le modèle de pistolet, la pression à la buse et le rythme de passage comme partie intégrante de la formule.
Troisièmement, le ratio de dilution et l'environnement de cabine. Le type de diluant (séchage rapide/lent) modifie l'écoulement et le flash, la température et l'humidité affectent l'évaporation du solvant et le retrait du film. Lors de fortes fluctuations de température et d'humidité, la même formule peut aussi dériver. La cabine doit maintenir une température et humidité stables (ex. 20–25℃, humidité relative 50%–70%), et calibrer la formule dans des conditions standard.
Quatrième, l'influence du vernis. Le brillant, le jaunissement et l'épaisseur de film du vernis de finition transparent modifient l'apparence de la couleur sous-jacente. Le vernis de l'ancienne voiture a déjà jauni ; si l'on utilise un vernis transparent neuf hautement transparent pour la retouche, la couleur de fond paraîtra plus « froide ». Si nécessaire, effectuer un polissage global des zones adjacentes ou appliquer un vernis global pour unifier la référence de brillance.VII. Différences de stratégie de teinture entre peintures unies et peintures à effet
La teinture des peintures unies est relativement directe : en utilisant la couleur mesurée L*a*b* comme cible, ajuster les bases noir/blanc et colorées pour que les trois composantes se rapprochent de l'objectif, un ΔE contrôlé à moins de 1,5 est généralement suffisant. L'essentiel est la pureté et le pouvoir couvrant des bases, en évitant d'introduire des couleurs parasites.
La teinture des peintures à effet est beaucoup plus complexe. On détermine d'abord la couleur de fond (luminosité et teinte en vue latérale), puis l'écart entre vue frontale et latérale et l'intensité du scintillement. L'approche courante est : utiliser une pâte d'aluminium ou des nacres pour contrôler la luminosité et le scintillement, utiliser des bases transparentes pour ajuster la teinte latérale, et un agent de contrôle de couleur pour affiner l'écart frontale-latérale. L'ordre de teinture est d'abord la grande direction (noir/blanc, teinte principale) puis les détails (légère dominante rouge ou verte en vue latérale) ; à chaque étape, mesurer sous plusieurs angles, éviter de ne fixer qu'un seul angle et faire exploser un autre angle.
Pour les peintures nacrées, il faut également prendre en compte la couleur d'interférence de la couche nacrée ; les nacres de différentes tailles de particules et revêtements présentent différents décalages de teinte (ex. nacre blanche dominante bleue, nacre jaune dominante dorée). Lors de la teinture, les traiter comme une variable indépendante. Pour ces formules de haute difficulté, les fabricants matures fournissent une combinaison « perle nacrée + agent de contrôle de couleur » avec une fenêtre d'ajout recommandée, réduisant le coût d'essai-erreur des ateliers.
VIII. Vieillissement et décalage de la couleur de référence : comment appareiller une vieille voiture
Pour la retouche d'une voiture neuve, la référence est la couleur d'origine d'usine ; pour la retouche d'une vieille voiture, la référence est « la couleur de carrosserie déjà vieillie ». Les UV font jaunir le vernis et décolorer certains pigments organiques de la peinture de fond, provoquant un décalage global de teinte de la vieille voiture. Si l'on teinte directement selon le code couleur d'origine, la retouche paraîtra trop neuve et trop vive, détonnant avec la vieille peinture environnante.
La méthode de traitement : prendre comme référence de mesure la couleur réellement vieillie de la carrosserie, et non le code couleur d'origine. Le spectrocolorimètre balaie la zone de vieille peinture pour obtenir le L*a*b* réel, la formule est recalculée en conséquence. Pour un jaunissement de vernis sévère, on peut d'abord poncer et polir le vieux vernis environnant pour réduire l'interférence du jaunissement, ou évaluer uniformément l'apparence « avec le vieux vernis » lors de la comparaison. Pour les zones larges et très visibles (ex. portes, ailes), il est recommandé de faire une transition de fusion locale, permettant un raccord naturel entre ancienne et nouvelle couleur, plutôt qu'un bord dur.
IX. Erreurs courantes de teinture et dépannage
Les erreurs fréquentes en teinture et pulvérisation proviennent pour la plupart du processus plutôt que de l'équipement. Problèmes typiques :
Premier, ne mesurer qu'un point avant de teinter. Le vieillissement et l'éclairage varient selon les positions de la carrosserie, la mesure sur un seul point est peu représentative. Il faut mesurer plusieurs points et faire la moyenne, en évitant les traces de retouche. Deuxième, ignorer la source lumineuse. Une couleur « juste » sous la lampe jaune chaude de l'atelier paraît totalement décalée en plein jour. La comparaison et la réception doivent se faire sous cabine de source lumineuse standard selon D65 etc. Troisième, ne contrôler que la vue frontale pour les peintures à effet. L'écart frontale-latérale non géré crée une bande lumineuse sur le côté au soleil. Mesure obligatoire sous multiples angles. Quatrième, déconnexion entre pulvérisation et teinture. La teinture se fait dans des conditions idéales, mais lors de la pulvérisation la pression et l'épaisseur de film varient, la couleur dérive naturellement. Fixer les paramètres de pulvérisation dans la fiche technique. Cinquième, vernis inadapté. Mauvais vernis ou épaisseur inégale, décalage global de l'apparence. Unifier le système de vernis et le brillant.
Le tableau de dépannage peut être le suivant :
| Phénomène | Cause probable | Solution |
|---|---|---|
| Écart de couleur visible au soleil | Écart frontale-latérale non contrôlé / épaisseur de film inégale | Mesure sous multiples angles, fixer l'épaisseur de film |
| Trop neuve ou trop vive | Teinture selon code d'origine sans compter le vieillissement | Prendre comme référence la couleur vieillie mesurée de la carrosserie |
| Bord dur et éblouissant | Petite retouche dure sans fusion | Pulvérisation de toute la pièce ou en transition de fusion |
| Même formule, deux résultats différents | Écart de lot des bases / instrument non calibré | Contrôler le lot des bases, calibrer le spectrocolorimètre |
| Changement après vernis | Jaunissement du vernis / brillant inégal | Unifier le vernis et la référence de polissage |
X. Sélection et maintenance du système de teinture informatisé
Pour choisir un système de teinture informatisé en atelier de retouche, examiner quatre points : la précision et la capacité multi-angles du spectrocolorimètre, la couverture et la fréquence de mise à jour de la bibliothèque de formules, si le logiciel prend en charge l'alerte de métamérisme, et si le fabricant peut fournir durablement des bases stables. Le matériel n'est qu'un accès, la bibliothèque de formules et les bases sont le vrai cœur de compétitivité. Après la mise en service, faire la maintenance quotidienne : calibration régulière de l'instrument, conservation adéquate du blanc de référence, stabilité de la source lumineuse environnante, utilisation des bases selon le principe premier entré premier sorti et dans la période de validité, éviter la sédimentation et la pelliculation.
En gestion des données, il est recommandé de conserver pour chaque commande les données de mesure, la formule finale, les paramètres de pulvérisation et le ΔE de réception, formant la « bibliothèque de formules réussies » de l'atelier. La prochaine fois pour même voiture et même couleur, appeler directement et ajuster légèrement, améliorant efficacité et stabilité. Pour les ateliers en chaîne, mettre les données sur le cloud pour partager permet « une teinte en un atelier, utilisée par plusieurs ». Cette approche livrant ensemble « peinture + données + procédé » est la valeur du système associé de Kexin New Materials (kexinMaterials) — non seulement des bases colorées, mais aussi des limites de procédé de teinture reproductible.
XI. Liaison avec le système de peinture d'origine automobile
La teinture de retouche n'est pas un maillon isolé, elle doit se raccorder au système de peinture d'origine (apprêt électrophorétique, couche intermédiaire, peinture pigmentée, vernis). La peinture pigmentée d'origine subit une cuisson à haute température, la dispersion des pigments et l'orientation des pigments à effet diffèrent de la retouche à température ambiante, donc la formule de retouche nécessite souvent une correction « état retouche » du code d'origine. Comprendre le système de revêtement OEM aide à juger la couche où se trouve la couleur de référence : le problème de teinte est parfois non pas dans la couche de peinture, mais dans la transparence de la couleur de fond, la migration de couleur de l'apprêt intermédiaire ou le jaunissement du vernis. Sur l'apprêt électrophorétique et l'ensemble du système d'origine, voir en complément Système de revêtement de peinture d'origine automobile et procédé d'apprêt électrophorétique. Maîtriser la perspective système améliore nettement le taux de réussite de teinture et le taux de conformité du premier essai.
XII. Tendances de la teinture numérique et de la gestion des données couleur
La teinture informatisée aujourd'hui, le matériel (spectrocolorimètre, logiciel de formules) est mature, la vraie compétition bascule vers les « données ». Qui possède une base de données couleur plus complète, plus précise et plus vivante, peut creuser l'écart sur le taux de réussite du premier essai et l'efficacité de l'atelier. L'industrie passe de la « bibliothèque de formules monoposte » vers une « plateforme de données couleur collaborative en cloud », avec plusieurs axes techniques clairs.
Le premier est le partage de la bibliothèque de formules en cloud. Le catalogue central du fabricant couvre les codes d'origine des principales gammes, mais l'atelier rencontre quotidiennement surtout des formules pratiques « modèles fréquents de l'atelier + équipement de l'atelier + procédé de l'atelier ». Après anonymisation, monter ces formules réussies sur le cloud crée un effet réseau « une teinte en un atelier, utilisée par plusieurs », réduisant significativement les essais-erreurs répétés. La condition est une collecte normalisée : à chaque fois conserver la courbe de réflectance mesurée, la formule finale, les paramètres de pulvérisation, le ΔE de réception, et non seulement noter « à peu près ».
Le deuxième est la base de données spectrales remplaçant les valeurs de couleur uniques. Les systèmes anciens ne stockaient que trois nombres L*a*b*, incapables de traiter le métamérisme ; les plateformes modernes stockent la courbe complète de réflectance (un point tous les 10 nm), permettant de quantifier l'écart total et de comparer spectre à spectre point par point, alertant le risque « valeurs proches mais séparation sous source lumineuse ». Plus la base spectrale est grande, plus les contraintes de l'algorithme de recalcul de formule sont fortes, plus la recommandation est précise.
Le troisième est la recommandation de formule assistée par algorithme. Basée sur les formules réussies historiques + l'écart de mesure actuel, utiliser un modèle optique de coloration pour une recommandation itérative, compressant le processus du technicien « réglage à l'aveugle vers proche ». Mais être lucide : l'algorithme assiste, ne remplace pas ; il faut finalement pulvériser sur panneau et accepter sous multiples angles, car la pulvérisation « retravaille » la couleur. Fermer la boucle recommandation algorithme + mesure instrument + pulvérisation normalisée est la chaîne complète de la teinture numérique.
Le quatrième est la connexion des données couleur avec l'extrémité de fabrication. L'usine d'origine établit déjà un dossier spectral par code en production de masse ; si l'extrémité retouche peut lire le même spectre plutôt que seul le texte du code, elle peut directement faire la correction « état retouche », réduisant le décalage de référence dû à la différence cuisson haute température / durcissage ambiant. Cette同源 des données côté véhicule et côté retouche est une direction à haute valeur pour le taux de conformité du premier essai.
Le cinquième est la fondation incontournable de la qualité des données. Même la meilleure plateforme, si l'instrument n'est pas calibré, la lumière environnante instable, la collecte non normalisée, entre la poubelle et sort la poubelle. L'atelier doit donc écrire dans le quotidien le calibrage du spectrocolorimètre, la maintenance de la cabine de source standard, le SOP de collecte, traitant la qualité des données comme un actif aussi important que la peinture elle-même. Kexin New Materials (kexinMaterials), en promouvant l'accompagnement « peinture + données + procédé », prend aussi la normalisation de collecte et le partage de formules en cloud comme leviers de mise en œuvre, aidant les ateliers en chaîne à transformer l'expérience des anciens en actif numérique reproductible, plutôt qu'en perte au départ en retraite.
Sur un cycle plus long, la valeur des données de teinture s'étend aussi à la traçabilité qualité et à l'indemnisation d'assurance. Les données spectrales et de procédé conservées par commande peuvent servir de preuve objective en litige de couleur ; dans les scénarios de voiture d'occasion et de réparation accident, elles prouvent aussi la conformité de la couleur de retouche avec l'origine. Quand les données traversent toute la chaîne « mesure couleur — formule — pulvérisation — réception — traçabilité », la teinture automobile passe vraiment du savoir-faire à un génie auditable.
XIII. Liste de configuration standard de l'atelier de teinture
Pour stabiliser la teinture informatisée, l'atelier a besoin d'un matériel complet et calibratable. Cette liste peut servir de base d'auto-contrôle pour l'atelier de retouche :
Premier, spectrocolorimètre (multi-angles prioritaire). C'est l'entrée de données de teinture, choisir un modèle avec 15°/25°/45°/75°/110° etc., avec blanc de référence et piège noir pour calibration régulière, environnement de mesure unifié sous cabine de source standard.
Deuxième, cabine de source lumineuse standard. Intègre D65, A, TL84, CWF etc., pour comparaison à l'œil humain et réception multi-sources, évitant l'erreur sous lampe jaune chaude d'atelier.
Troisième, ustensiles de teinture et de mesure. Gobelets gradués, balance électronique (précision 0,1 g), baguettes de mélange, pour doser précisément les bases en volume ou masse.
Quatrième, contrôle viscosité et épaisseur de film. Coupe DIN 4 (avec chronomètre), épaissimètre humide et sec, pour quantifier les paramètres de pulvérisation, éviter le ressenti.
Cinquième, équipement de pulvérisation et durcissage. Pistolet (1,2–1,4 mm), système de purification d'air comprimé, infrarouge ou étuve, pour transformer la formule en panneau acceptable.
Sixième, panneaux de comparaison et bibliothèque de formules. Conserver les panneaux de formules réussies de l'atelier et les données mesurées correspondantes, formant un actif réutilisable.
Combiner ces six catégories d'équipements avec un SOP normalisé permet à la teinture informatisée de passer de « parfois juste » à « toujours stable ». L'équipement est le squelette, les données et la discipline sont l'âme.
XIV. Boucle de gestion de la qualité de teinture
La teinture n'est pas un acte unique, mais une boucle améliorable. Gérer avec la logique PDCA (Planifier—Exécuter—Vérifier—Améliorer) permet de faire monter continuellement le taux de réussite et l'efficacité.
Phase de planification : collecter la courbe de réflexion de la carrosserie avec un spectrophotomètre, appeler la bibliothèque de formules pour calculer à l'inverse la formule initiale, et enregistrer le Δ;E cible et la tolérance multi-angles.
Phase d'exécution : doser strictement selon la formule, pulvériser selon la fiche de procédé, fixer la pression du pistolet, le mouvement de pulvérisation et l'épaisseur du film, et reproduire « le teintage » et « la pulvérisation » comme un ensemble global.
Phase de contrôle : acceptation par mesure de couleur multi-angles, enregistrer le Δ;E de vue frontale et latérale, le brillant et l'apparence, juger si la fenêtre établie est atteinte ; si non conforme, revenir à la phase de planification pour un ajustement fin.
Phase d'amélioration : conserver les données de mesure de couleur, de formule, de procédé et d'acceptation de chaque commande dans la base cloud, en faire le point de départ de la prochaine teinte identique pour le même véhicule, et réaliser une analyse des causes racines des écarts fréquents.
Cette boucle fermée semble fastidieuse, mais elle permet de transformer « le toucher du vieux maître » en « actif du magasin ». Lorsque les données s'accumulent continuellement, le teintage passe de l'art à l'ingénierie, le taux de reprise et les coûts diminuent, et la satisfaction client augmente.
XV. Complément sur les idées reçues courantes en teintage
Outre les points clés mentionnés précédemment, voici plusieurs erreurs facilement négligées :
Erreur 1 : un instrument cher est forcément précis. Faux. Même le spectrophotomètre le plus cher, s'il n'est pas calibré et que la lumière ambiante est chaotique, ses données ne sont pas fiables. La calibration et le SOP déterminent davantage la fiabilité que le prix.
Erreur 2 : plus la bibliothèque de formules est complète, mieux c'est. Faux. Une base volumineuse mais aux données sales donne des recommandations erratiques. Mieux vaut une base petite mais où chaque entrée est propre et traçable.
Erreur 3 : n'accepter qu'en lumière du jour. Faux. Le client peut regarder le véhicule dans un parking souterrain ou sous un lampadaire la nuit, il faut obligatoirement une acceptation multi-sources.
Erreur 4 : un faible écart de couleur équivaut au succès. Faux. Il faut aussi examiner la différence frontale/latérale, le brillant et la cohérence après vieillissement ; se fier uniquement au ΔE entraîne des erreurs de jugement.
Inscrire ces erreurs dans la formation permet d'éviter bien des détours.
Questions fréquentes
Q : Le teintage par ordinateur est-il à 100 % exempt d'écart de couleur ?
R : Non. Le teintage par ordinateur objectivise la mesure de couleur et le calcul de formule, et peut grandement améliorer le taux de réussite, mais la couleur finale dépend encore de l'épaisseur du film de pulvérisation, de la pression d'air, de la température et de l'humidité, du vernis et du référentiel de vieillissement. Même avec un ΔE instrument à moins de 1,0, si le procédé de pulvérisation est hors contrôle, une déviation peut subsister. Une teinte juste n'est qu'un préalable, c'est une pulvérisation juste qui fait le résultat.
Q : Quel ΔE est considéré comme conforme ?
R : L'expérience du secteur veut que ΔE*ab inférieur à 1,0 soit quasi imperceptible à l'œil, 1,0–1,5 soit une conformité de haut standard, 1,5–2,0 généralement acceptable, 2,0–3,0 visiblement perceptible nécessitant une reprise, et supérieur à 3,0 non conforme. Les peintures à effet nécessitent aussi un contrôle de la différence frontale/latérale par angle, on ne peut pas se contenter du ΔE total.
Q : Pourquoi la peinture métallique est-elle plus difficile à teinter que la peinture unie ?
R : La peinture métallique contient des flocons métalliques, la couleur varie selon l'angle d'observation (effet goniochromatique). Avec une même formule, des épaisseurs de film ou pressions d'air différentes modifient l'orientation des flocons, et la couleur frontale/latérale change. Il faut utiliser un spectrophotomètre multi-angles pour contrôler séparément les écarts de couleur à plusieurs angles, bien plus difficile que la peinture unie limitée à L*a*b*.
Q : Pourquoi une retouche sur ancien véhicule paraît-elle toujours « trop neuve » ?
R : Le vernis de l'ancien véhicule jaunit et la peinture de fond décolore, la couleur réelle de la carrosserie a dérivé. Si l'on teinte selon le code couleur d'origine neuf, la retouche paraîtra trop neuve et trop vive. La bonne méthode est de prendre comme référence la couleur vieillie mesurée sur la carrosserie pour la mesure et le calcul inverse de formule, et d'effectuer un fondu de transition sur les zones très visibles.
Q : Qu'est-ce que la métamérie, et l'ordinateur de teintage peut-il la détecter ?
R : La métamérie désigne deux couleurs qui paraissent différentes sous des sources lumineuses différentes (courbes de réflexion spectrales distinctes). Comparer sous une seule lampe induit en erreur sur une « correspondance ». Le teintage par ordinateur collecte la courbe de réflexion spectrale complète et peut accepter sous plusieurs sources dans une cabine de lumière standard, permettant d'identifier le risque de métamérie.
Q : Pourquoi la teinte est juste mais la pulvérisation dévie ?
R : La variable la plus courante est l'épaisseur du film de peinture et la pression du pistolet. L'épaisseur modifie le nombre de couches et l'orientation des pigments à effet, la pression change la finesse d'atomisation et le plaquage des flocons métalliques. Il faut figer le modèle de pistolet, la pression à la buse et le rythme de pulvérisation dans la fiche de procédé, à traiter avec la formule comme un tout.
Q : Le vernis influence-t-il la couleur finale ?
R : Oui. Le brillant, l'épaisseur et le jaunissement du vernis modifient l'apparence de la couche inférieure. Le vernis de l'ancien véhicule a jauni, le neuf est plus transparent, la couche inférieure paraît plus froide. Si nécessaire, polir uniformément ou appliquer un vernis global pour établir un référentiel de brillant cohérent avant comparaison.
Q : Comment entretenir un spectrophotomètre ?
R : Calibrer régulièrement avec la plaque blanche étalon et le piège noir, conserver la plaque blanche étalon à l'abri de la lumière et de l'humidité ; environnement de mesure à source stable ; utiliser les bases de couleur selon le principe FIFO et dans leur période de validité, éviter la sédimentation et le pelage ; conserver les données de mesure et de formule de chaque commande pour constituer sa propre base de réussites.
Q : Le magasin doit-il créer sa propre bibliothèque de formules ?
R : C'est très recommandé. La base globale du fabricant couvre les gammes principales, mais les « formules de terrain » des modèles et procédés courants du magasin sont plus proches de la réalité. Conserver et partager les valeurs de mesure, formules, paramètres de pulvérisation et ΔE d'acceptation améliore nettement l'efficacité et la stabilité, particulièrement pour les magasins en chaîne.
Q : Quelle différence entre teintage de retouche et teintage d'origine ?
R : L'origine peint en série sous ligne de cuisson haute température, dispersion des pigments et orientation des effets stables, production selon code couleur ; la retouche est mono-pièce à durcissement ambiant, devant gérer le référentiel de vieillissement, le fondu local et les écarts d'équipement. La formule de retouche nécessite souvent une correction « état retouche » du code d'origine, dépendant davantage de l'instrument et de la discipline de procédé.
Lecture complémentaire
- Principe des pigments à effet des peintures automobiles (nacré/métallique) : comprendre en profondeur le comportement optique des flocons métalliques et nacrés, base du contrôle de l'effet goniochromatique et du taux de réussite en teintage.
- Système de peinture d'origine automobile et procédé d'apprêt électrophorétique : juger du niveau de source d'écart de couleur sous l'angle OEM, établir une pensée d'ensemble « fond — intermédiaire — couleur — vernis ».
- Mécanisme hydrophobe du revêtement nano céramique automobile : comprendre l'influence du revêtement céramique au-dessus du vernis sur le brillant et l'apparence, éviter de confondre l'effet de revêtement avec un écart de couleur.
- Propreté de l'atelier de pulvérisation automobile et conception de la cabine : flux d'air, filtration et contrôle environnemental
- Protection par revêtement du système triélectrique des véhicules à énergie nouvelle
- Système de peinture de retouche automobile : peinture 2K unie, base + vernis et monocomposant