Dans les systèmes de revêtement anticorrosion lourds, l'apprêt époxy riche en zinc est presque la « apprêt standard pour les environnements de corrosion C4 et au-delà ». Sa particularité ne réside pas dans le « film de peinture qui bloque l'eau », mais dans le fait que les particules de poudre de zinc, denses comme une couche, à l'intérieur du film agissent comme une « armure électrochimique » — lorsque le substrat en acier est rayé et que le revêtement est localement endommagé, le zinc se sacrifie en premier pour protéger le fer situé dessous contre la rouille. Cette « protection cathodique » est l'essence qui distingue l'apprêt riche en zinc des apprêts antirouille ordinaires. Mais riche en zinc ne signifie pas « plus il y a de zinc, mieux c'est » ; cela implique la teneur critique en poudre de zinc, le réseau conducteur, le traitement de surface et la logique de compatibilité. Cet article explique l'apprêt époxy riche en zinc de fond en comble, de la mécanique électrochimique à la sélection pour les projets.
En tant que fournisseur de systèmes de revêtement anticorrosion lourds, Kexin New Materials (kexinMaterials) utilise l'apprêt époxy riche en zinc comme première ligne de défense dans les environnements à forte corrosion pour les ponts, les réservoirs et les plates-formes offshore, et définit la teneur en zinc et l'épaisseur du film selon la norme ISO 12944 et le niveau de corrosion du projet, afin d'assurer la synergie entre la protection cathodique et la barrière. Les critères de mécanisme et de sélection de cet article proviennent également de ces pratiques de terrain.
I. Qu'est-ce que l'apprêt époxy riche en zinc
L'apprêt époxy riche en zinc est un apprêt anticorrosion lourd à durcissement bi-composant, utilisant la résine époxy comme liant, et une grande quantité de poudre de zinc métallique (en flocons ou sphérique) comme charge principale. La proportion massique de poudre de zinc dans le film sec est généralement très élevée (selon la définition de l'apprêt riche en zinc dans l'ISO 12944-5, la teneur massique de poudre de zinc dans le film sec doit souvent atteindre ≥ 80 % pour être qualifiée d'« apprêt riche en zinc / à poudre de zinc », à vérifier selon la norme et la FDS du produit). C'est cette forte proportion de poudre de zinc qui lui confère une double fonction de « barrière » et de « protection cathodique ».
Comparé au riche en zinc inorganique (type éthyl silicate), l'époxy riche en zinc est plus tolérant sur le traitement de surface et la fenêtre d'application, a une meilleure flexibilité, et s'associe parfaitement avec les couches intermédiaires époxy et les finitions polyuréthane, c'est donc le plus utilisé dans l'anticorrosion lourde des structures en acier.
II. Mécanisme de protection cathodique : pourquoi le zinc « meurt à la place du fer »
L'acier en mer et dans l'atmosphère humide forme des micro-piles, le fer agissant comme anode se dissout et rouille. Le potentiel électrode du zinc est plus négatif (plus actif) que celui du fer ; lorsque le film de peinture riche en zinc est en contact électrique avec l'acier et qu'un électrolyte (pellicule d'eau) est présent, le zinc perd des électrons et s'oxyde en priorité :
Anode (zinc) : Zn → Zn²⁺ + 2e⁻ Cathode (fer) : O₂ + 2H₂O + 4e⁻ → 4OH⁻
Les électrons circulent du zinc vers le point de rupture du fer via le réseau conducteur de poudre de zinc, maintenant le fer en « cathode » et donc non corrodé — c'est la protection anodique sacrificielle. Même si le film présente une micro-rupture, le zinc forme un cercle de protection autour, retardant l'expansion des points de rouille. C'est la raison pour laquelle, après rayure, l'apprêt riche en zinc ne présente pas de « propagation de rouille ».
III. Teneur critique en poudre de zinc et réseau conducteur
La protection cathodique suppose que les particules de zinc se touchent mutuellement et sont en contact avec l'acier, formant un chemin conducteur continu. Si la teneur en zinc est trop basse, les grains sont isolés par la résine, le réseau est rompu, la protection cathodique échoue et il ne reste qu'un effet de barrière ordinaire. Il existe donc une « teneur critique en poudre de zinc » : en dessous, le qualificatif « riche en zinc » est usurpé.
Signification pratique :
- La teneur massique de poudre de zinc dans le film sec doit atteindre le seuil exigé par la norme / FDS (souvent ≥ 80 %, selon la définition des apprêts contenant du zinc dans l'ISO 12944-5) ;
- Un excès de résine réduit la conductivité, il faut équilibrer « formation du film » et « conduction » ;
- La forme de la poudre de zinc (les flocons s'imbriquent plus facilement en réseau) et la distribution granulométrique influencent la densité du réseau.
À préciser : une teneur élevée en zinc améliore la protection, mais trop élevée rend le film poreux, réduit l'adhérence et augmente les fumées de soudage ; ce n'est donc pas « plus c'est mieux », mais « atteindre le critique et garder une marge de sécurité ».
IV. Synergie entre barrière et protection cathodique
L'apprêt riche en zinc ne repose pas que sur l'électrochimie. Le film intact est aussi une barrière : le réseau époxy dense plus la couche de zinc allongent le chemin de pénétration de l'eau et de l'oxygène. Les deux agissent ensemble :
- Zone intacte : barrière principalement, empêche le milieu de toucher l'acier ;
- Zone endommagée : le zinc se sacrifie, la protection cathodique assure le recours.
Mais il y a une dimension temporelle : le zinc se consomme progressivement avec la protection, à long terme l'effet cathodique diminue, et la durée de vie repose finalement sur le système de barrière supérieur (couche intermédiaire époxy à micacée de fer, finition polyuréthane). L'apprêt riche en zinc ne peut donc quasiment pas être utilisé seul en surface exposée à l'atmosphère ; il faut obligatoirement l'associer à une intermédiaire et une finition — utilisé seul en finition, il se pulvérise et échoue par consommation du zinc.
V. Traitement de surface et principes de compatibilité
L'apprêt riche en zinc a des exigences strictes de traitement de surface :
- Propreté : généralement Sa 2.5 (quasi-blanc), Sa 3 en environnement sévère (selon ISO 8501-1 / GB/T 8923). Détails du traitement de surface dans ce lot Traitement de surface au sablage Sa2.5 et niveaux de sablage ;
- Rugosité : moyenne (G) à grossière (R), favorable à l'ancrage et au contact conducteur ;
- Désalage : zones marines / usines chimiques doivent contrôler les sels solubles, éviter le cloquage osmotique sous peinture.
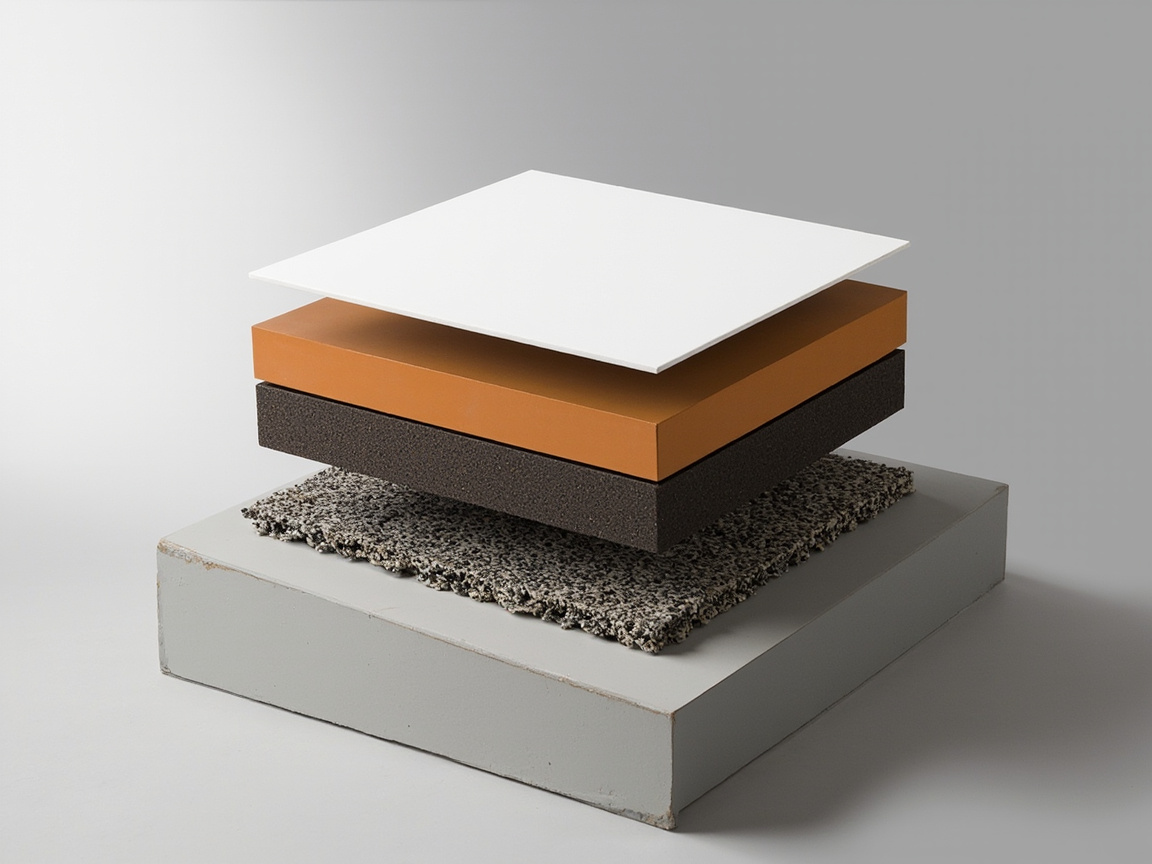
Niveaux de compatibilité (selon ISO 12944-5, typique C4 et au-delà) :
| Niveau | Fonction | Type courant |
|---|---|---|
| Apprêt | Protection cathodique + adhérence | Apprêt époxy riche en zinc (zinc ≥ critique) |
| Intermédiaire | Épaissir la barrière | Couche intermédiaire époxy à micacée de fer (voir Mécanisme de barrière de la couche intermédiaire à micacée de fer) |
| Finition | Tenue aux intempéries et esthétique | Polyuréthane aliphatique (voir Tenue aux intempéries de la finition polyuréthane aliphatique) |
Kexin New Materials (kexinMaterials) adopte souvent pour les ponts transmarins le système trois couches « époxy riche en zinc + époxy micacé de fer + polyuréthane aliphatique », fixant le DFT de chaque couche selon le niveau de corrosion (C4/C5/CX), pour que protection cathodique, barrière et tenue aux intempéries aient des rôles distincts.
VI. Paramètres clés de mise en œuvre
L'application bi-composant de l'époxy riche en zinc nécessite attention :
- Ratio de mélange : strictement selon FDS (souvent base : durcisseur comme 10:1 ou 8:1 en masse), l'erreur empêche le durcissement ;
- Pot life : le zinc réagit avec l'amine et la charge est lourde, la viscosité monte vite, préparer et utiliser sur le champ ;
- Épaisseur : DFT simple souvent 60–80 µm, trop épais favorise la fissuration et la sédimentation du zinc ; épaisseur totale de l'apprêt selon le système ;
- Environnement : température du substrat > point de rosée + 3 °C, humidité ≤ 80–85 %, le riche en zinc blanchit facilement par humidité ;
- Recouvrement : intervalle de recouvrement avec l'intermédiaire selon FDS, au-delà il faut égrener.
Attention particulière : avant de appliquer l'intermédiaire sur l'apprêt riche en zinc, la surface peut présenter une couche pulvérulente de « sels de zinc » (carbonate basique de zinc), à dépoussiérer ou traiter légèrement, sinon l'adhérence intercouche est affectée.
VII. Jugement de défaillance et idées reçues
- Idée reçue 1 : plus de zinc, mieux c'est. Trop élevé rend poreux, mauvaise adhérence, forte fumée de soudage ;
- Idée reçue 2 : le riche en zinc peut être utilisé seul. En surface exposée, seul il se pulvérise par consommation du zinc, doit être associé ;
- Idée reçue 3 : après rayure, pas de rouille garantie. La protection cathodique a portée et durée de vie, une grosse rupture doit être réparée ;
- Idée reçue 4 : on peut relâcher le traitement de surface. En dessous de Sa2.5, réseau conducteur et adhérence sont réduits.
Jugement de défaillance : si le film se pulvérise en grand, les points de rouille se propagent vite, décollement intercouche, vérifier si la teneur en zinc est conforme, si traitement de surface et compatibilité sont corrects, plutôt que simplement épaissir.
VIII. Choix entre époxy riche en zinc aqueux et non
Dans les zones à COV strictement contrôlés, l'époxy riche en zinc aqueux (voir ce lot Apprêt époxy riche en zinc aqueux) réduit les émissions, mais le réseau conducteur et la fenêtre de procédé sont plus sensibles. La sélection doit peser entre la limite GB 30981 (voir Réglementation des limites de COV des revêtements industriels (GB 30981)) et la fiabilité de protection ; pour les structures clés, privilégier le système solvant mature.
IX. Choix entre époxy riche en zinc et inorganique riche en zinc
Les apprêts riches en zinc se divisent en époxy (organique) et inorganique (éthyl silicate). L'inorganique résiste à la chaleur, dureté haute, liaison acier très forte, mais fragile, sensible au traitement de surface (souvent Sa3 exigé) et à l'humidité d'application, et difficile à recouvrir de certaines finitions ; l'époxy riche en zinc est flexible, large compatibilité, meilleure tolérance à l'humidité, c'est le courant principal de l'anticorrosion lourde acier. Principe : pour substrats nus haute température ou abrasifs, envisager inorganique ; pour ponts, réservoirs, usines courants, privilégier époxy riche en zinc, scellé par intermédiaire époxy micacé de fer et finition polyuréthane. Les deux répondent au mécanisme de « protection cathodique », la différence est dans le liant et la tolérance d'application, non dans le principe de protection lui-même.
X. Influence thermique du soudage et de la coupe
Lors du soudage et de la coupe des structures en acier revêtues, le zinc et la résine dans l'apprêt riche en zinc produisent des fumées sous l'effet de la chaleur ; les composés contenant du zinc et les vapeurs d'amines sont nocifs pour la santé, un extraction locale des fumées et une protection du personnel sont donc nécessaires. Parallèlement, la haute température détruit le revêtement, un « zone non revêtue » doit être réservée de part et d'autre de la soudure ou un retraitement et une reprise de peinture doivent être effectués après soudage. Le projet doit indiquer sur les plans la zone de soudage interdite au revêtement et le procédé de reprise, afin d'éviter l'accumulation de fumées de soudage et l'omission de peinture après soudage. Pour les grands composants, il est recommandé de revêtir d'abord puis d'assembler et souder, puis d'effectuer à nouveau le traitement de surface et le revêtement correspondant sur la zone de soudure, afin d'assurer la continuité de l'anticorrosion globale.
XI. Détails de la reprise et de la compatibilité intercouches
Avant d'appliquer la couche intermédiaire sur l'apprêt riche en zinc, la surface peut générer une couche de carbonates basiques de zinc pulvérulente (sels de zinc) ; si elle n'est pas traitée, l'adhérence intercouche sera affaiblie. Les méthodes incluent un ponçage léger, le dépoussiérage ou l'usage d'un agent de traitement spécialisé. L'intervalle de reprise doit strictement suivre la TDS : trop tôt provoque le décollement par dissolution, trop tard nécessite un égrenage. La couche intermédiaire utilise couramment l'époxy micacé (voir mécanisme de blindage de la couche intermédiaire à oxyde de fer micacé) pour épaissir le blindage, et la finition utilise un polyuréthane aliphatique (voir tenue aux intempéries de la finition polyuréthane aliphatique). L'ordre des trois couches et la répartition du DFT doivent être consignés dans le cahier des charges, sur lesquels le contrôleur se base pour la réception.
XII. Validation par brouillard salin et corrosion cyclique
La fiabilité de l'apprêt riche en zinc repose sur des essais : le brouillard salin neutre (NSS, GB/T 1771 / ASTM B117) observe la propagation au niveau de la rayure ; la corrosion cyclique (comme ISO 12944-9 ou PROHESION) se rapproche davantage du vrai alternance humide-sec ; l'arrachement d'adhérence (GB/T 5210 / ISO 4624) valide la liaison. L'évaluation ne se limite pas à « pas de bullage », mais examine surtout l'étendue du cercle de protection du zinc au niveau de la rayure et la surface de rouille rouge. Ces essais sont des preuves de sélection ; la TDS du fabricant doit fournir les données correspondantes, et pour les projets importants un échantillonnage peut être envoyé à un tiers pour retest.
XIII. Limites d'application et signaux d'alerte de défaillance
L'apprêt riche en zinc n'est pas universel : en milieu fortement acide ou alcalin, le zinc lui-même est rapidement consommé ; pour ces milieux, il faut choisir un époxy résistant aux produits chimiques ou un revêtement de doublage ; en immersion prolongée en eau douce neutre et stérile, la protection cathodique est efficace mais nécessite un taux de zinc suffisant. Les signaux d'alerte de défaillance incluent : pulvérulence blanche de rouille en grande surface, expansion rapide de rouille rouge au niveau des rayures, bullage et décollement intercouche. En cas d'apparition, il faut vérifier le taux de zinc, le traitement de surface et le système associé, plutôt que simplement épaissir. Une conception rationnelle fait porter à l'apprêt riche en zinc la « protection cathodique précoce + adhérence », et confie la longévité à long terme au système de blindage supérieur.
XIV. Influence de la forme du zinc en poudre (lamellaire et sphérique)
La poudre de zinc dans l'apprêt riche en zinc époxy peut être sphérique ou lamellaire. La poudre de zinc sphérique est peu coûteuse et bien fluide, mais nécessite un taux plus élevé pour former un réseau conducteur continu ; la poudre de zinc lamellaire s'enchaine plus facilement en réseau, atteint la conductivité critique à un taux légèrement plus bas, avec un meilleur blindage et une sédimentation plus lente. Lors de la sélection, ne regardez pas seulement le pourcentage de taux de zinc, mais aussi la forme de la poudre de zinc et la distribution granulométrique — deux produits indiquant tous deux « zinc en film sec 80 % » peuvent avoir des performances de conductivité et de protection différentes. La TDS du fabricant indique généralement le type de poudre de zinc et l'épaisseur recommandée, qui doit être validée avec le système associé plutôt que de se fier uniquement aux chiffres.
XV. Stabilité au stockage et contrôle de la sédimentation du zinc
L'apprêt riche en zinc, en raison de la densité élevée de la poudre de zinc, sédimente et agglomère facilement au stockage, affectant l'uniformité de l'application et le réseau conducteur. Mesures de contrôle : ajout d'anti-sédiment et d'agent thixotrope dans la formulation ; broyage et dispersion suffisants avant expédition ; éviter la stagnation prolongée et la haute température lors du transport et stockage ; mélanger uniformément avant application, si nécessaire avec agitation mécanique. Pour un produit légèrement sédimenté, une agitation suffisante peut restaurer ; s'il y a un fond durci, ne pas utiliser. Le « pulvériser dès l'ouverture du pot » sans agitation est une erreur implicite courante, qui doit être soulignée dans la notice de travail par l'étape de pré-agitation.
XVI. Différences avec l'apprêt riche en zinc époxy à l'eau
L'apprêt riche en zinc époxy à l'eau utilise un époxy dispersé dans l'eau comme base, avec un VOC plus bas, satisfaisant aux limites strictes GB 30981, adapté aux zones à ventilation restreinte et aux zones à forte exigence environnementale ; mais la formation de son réseau conducteur et sa cure sont plus sensibles à la température et l'humidité, les basses températures et haute humidité posent facilement problème, et sa tenue à l'eau précoce et l'établissement de l'adhérence sont lents. L'apprêt riche en zinc époxy solvant a une fenêtre de procédé tolérante et des performances stables, restant le courant principal pour les structures critiques. Le principe de protection cathodique des deux est identique, la différence réside dans le support et la fenêtre d'application. Pour les scénarios intérieurs à forte pression d'émission ou de maintenance, l'à l'eau peut être priorisé ; pour les corps principaux maritimes et ponts, le système solvant mature reste prioritaire.
XVII. Dosages typiques dans les réservoirs et les ponts
L'épaisseur du film sec et le taux de zinc de l'apprêt riche en zinc époxy déterminent la durée de protection. Dans les systèmes de ponts, on utilise couramment un apprêt riche en zinc simple de 60–80 µm, recouvert d'époxy micacé et de polyuréthane ; l'extérieur des réservoirs est similaire ; les zones enterrées ou d'embruns peuvent augmenter l'épaisseur de l'apprêt et le taux de zinc pour renforcer la marge de protection cathodique. La quantité n'est pas « plus épais c'est mieux » : trop épais provoque facilement des craquelures, la sédimentation du zinc, et augmente le coût. La pratique rationnelle est de définir le DFT selon le niveau de corrosion et de durabilité de l'ISO 12944, puis de calculer le taux d'application théorique et la consommation par mètre carré, à consigner dans le budget et la réception.
XVIII. Discussion sur le « rayon d'efficacité » de la protection cathodique
La protection par l'apprêt riche en zinc au niveau d'une rayure a une portée spatiale : le zinc alimente le point de défaut via le réseau, mais pour un point de défaut trop éloigné le courant s'atténue et la protection diminue. On dit couramment que sa portée « d'auto-réparation » est limitée, on ne peut pas compter sur l'apprêt pour protéger un acier nu de grande surface. Par conséquent, la conception du système doit garantir un film de peinture intact et peu de pores, la protection cathodique n'étant qu'une ligne de défense locale de dernier recours. Comprendre cette limite évite le jugement erroné « avec du riche en zinc tout va bien », et il faut toujours accorder de l'importance au traitement de surface et au blindage à film épais.
XIX. Résumé des normes et essais
Normes centrales liées à l'apprêt riche en zinc : ISO 12944-5 (définition et système de l'apprêt contenant du zinc, correspondant à GB/T 30790.5), ISO 8501-1 (traitement de surface, correspondant à GB/T 8923), GB/T 1771 et ASTM B117 (brouillard salin), GB/T 5210 / ISO 4624 (adhérence par arrachement), dosage du taux de zinc (méthode chimique ou XRF semi-quantitatif). La sélection et la réception doivent citer ces normes, faisant du « riche en zinc » un indicateur technique vérifiable plutôt qu'un mot marketing, réduisant la substitution de qualité inférieure et les litiges.
XX. Stockage et durée de conservation de l'apprêt riche en zinc
Le composant principal et le durcisseur de l'apprêt riche en zinc époxy doivent être conditionnés séparément, stockés au frais et au sec, à l'abri de la chaleur et du gel. La poudre de zinc dans le composant principal sédimente lentement ; au-delà de la durée de conservation, même sans sédimentation dure, le réseau conducteur et la dispersion peuvent changer, et les performances baissent. Les achats doivent être échelonnés selon le dosage du projet, évitant le stockage prolongé ; à l'arrivée, vérifier la date de production et la durée de conservation, les anciens lots en priorité. Les composants ouverts non utilisés doivent être scellés et protégés de l'humidité, le durcisseur surtout craint l'absorption d'humidité. Inscrire le « premier entré premier sorti » et l'enregistrement des lots dans le système d'entrepôt est un maillon de base pour garantir que la peinture appliquée est conforme, souvent négligé par les petits projets.
XXI. Comparaison avec le zinc pulvérisé à froid et la galvanisation
Outre la peinture apprêt riche en zinc époxy, on peut utiliser sur site le zinc pulvérisé à froid (pulvérisation de zinc) ou la galvanisation à chaud pour fournir une protection cathodique. Le zinc pulvérisé à froid projette du zinc pur sur la surface pour former une couche de zinc, même principe de protection, épaisseur ajustable, adapté aux grands composants et à la maintenance ; la galvanisation à chaud immerge l'acier dans le zinc fondu, couche épaisse et durable, mais limitée par la taille et la déformation de la pièce. L'avantage de l'apprêt riche en zinc époxy est la flexibilité d'application, le système de peinture associable, et le faible coût. Les trois peuvent être combinés : appliquer un apprêt riche en zinc époxy sur une pièce galvanisée nécessite attention à l'interface, évitant le décollement entre les deux couches de zinc. La sélection doit juger selon la taille de la pièce, les conditions de service et la durée de vie, plutôt que selon une préférence unique.
XXII. Considérations spéciales en zone d'embruns marins
La zone d'embruns marins, avec alternance humide-sec, oxygénation suffisante et chlorures concentrés, est la partie de corrosion la plus sévère de l'acier. L'apprêt riche en zinc y doit assurer à la fois la protection cathodique et la résistance à l'abrasion et aux chocs. En association, on utilise couramment un système à DFT élevé « apprêt riche en zinc époxy + époxy micacé + polyuréthane ou polysiloxane », en épaississant si nécessaire. Mais la zone d'embruns subit des dommages mécaniques fréquents, le cercle de protection du zinc après rayure est limité, nécessitant une double ligne de défense avec la protection cathodique structurelle. La conception doit classer la zone d'embruns comme le plus haut niveau de protection selon les exigences des structures en mer de l'ISO 12944-9, et non la traiter comme une zone atmosphérique ordinaire, sinon une corrosion de grande surface apparaît en quelques années.
XXIII. Défauts courants d'application et corrections
Défauts fréquents d'application de l'apprêt riche en zinc : mélange non homogène causant une non-cure partielle, nécessite agitation mécanique et revérification du ratio ; épaisseur inégale causant perte de protection localisée ou craquelure par excès, contrôler avec un peigne humide ; peinture sur acier ayant refait de la rouille causant rouille intercouche, nécessite retraitement ; dépassement de l'intervalle de reprise sans égrenage causant décollement, respecter strictement la fenêtre ; sels de zinc non éliminés causant mauvaise adhérence de la finition, ponçage léger et dépoussiérage. Les défauts se situent surtout dans « homme, environnement, ratio » ; prévenir la majorité par une fiche de procédé et une confirmation de premier échantillon. Un échantillon témoin sur site doit être établi, et ne généraliser qu'après conformité, évitant les erreurs par lots.
XXIV. Principe de conception coordonnée de protection cathodique
L'apprêt riche en zinc n'est pas exclusif avec le courant imposé ou les anodes sacrificielles. Pour les parois internes de réservoirs et les tuyaux enterrés, le revêtement est principal et l'électrochimie auxiliaire : le revêtement réduit le courant de protection requis à très bas, l'anode ou le courant imposé ne complète que les défauts, prolongeant grandement la durée du système. En conception, noter : l'apprêt riche en zinc contient déjà du zinc, son association avec un courant imposé doit éviter le « surprotection » provoquant un dégagement d'hydrogène endommageant le revêtement ; son association avec une anode sacrificielle en aluminium nécessite un matching de potentiel. Inscrire les deux protections dans le plan global d'anticorrosion est une pratique courante pour les installations à longue durée, conforme aussi à la pensée système de l'ISO 12944.
XXV. Synthèse d'expérience en pratique de projet
D'après de nombreux projets de ponts et réservoirs, l'apprêt riche en zinc époxy est stable, mais la condition de réussite pointe presque toujours le même fait : traitement de surface adéquat, ratio précis, système complet. Dans tous les cas de défaillance précoce, un retour retrouve souvent un des éléments : niveau de traitement insuffisant, dérive du ratio de mélange ou absence de finition. À l'inverse, les projets strictement selon le système restent intacts longtemps même en zone d'embruns et zones industrielles. Ces expériences montrent que l'apprêt riche en zinc ne repose pas sur une seule haute performance, mais joue par coordination systémique, toute omission de maillon affaiblit l'effet global.
XXVI. Détails de gestion de température en construction hivernale
La basse température ralentit significativement la réaction de cure, en cas de mauvaise gestion apparaissent facilement ramollissement et adhérence insuffisante. La pratique : consulter la météo à l'avance, choisir les périodes de température moyenne plus élevée pour concentrer les travaux ; préchauffer légèrement le substrat sans surchauffe locale ; utiliser un durcisseur à cure basse température ; allonger l'intervalle minimal de reprise et la période de cure avant mise en service. Sur site, faire d'abord un essai de petite surface, confirmer séchage tactile et dureté normaux avant déploiement complet. La gestion de température semble triviale, mais est le point de bascule de la qualité hivernale, méritant une directive de travail dédiée.
XXVII. Incompatibilités courantes dans les systèmes de revêtement
Dans la conception de système, les incompatibilités les plus faciles incluent : utilisation exposée directe sur l'apprêt riche en zinc, causant consommation et pulvérulence du zinc ; couche intermédiaire incompatible avec l'apprêt, provoquant décollement par dissolution ; finition à tenue insuffisante, délavage et décoloration à court terme ; répartition irrationalle des épaisseurs de film sec de chaque couche, épaisseur totale non conforme. La racine de l'incompatibilité est souvent l'assemblage par expérience plutôt que la sélection selon norme. La bonne pratique est de sélectionner le système selon le niveau d'environnement de protection, en définissant apprêt, intermédiaire, finition par rôle, et d'inscrire le modèle et l'épaisseur de chaque couche, donnant base claire à l'application et au contrôle, réduisant les risques d'association arbitraire.
XXVIII. Méthodes de prévention des litiges qualité
Une fois la rouille précoce apparue sur l'apprêt riche en zinc, des litiges de responsabilité entre applicateur et fournisseur surgissent souvent. Le moyen le plus efficace de prévenir est la preuve de processus : bloc témoin du niveau de sablage signé des deux parties ; ratio de mélange enregistré par équipement de mesure ; surveillance en temps réel de l'environnement ; confirmation de l'échantillon témoin ; archivage des essais d'adhérence et d'épaisseur après finition. Quand tous les maillons clés ont données et images, la définition de responsabilité est claire, forçant aussi chaque partie à opérer normalement. Déplacer la gestion qualité en amont vaut plus que disputer après coup, c'est aussi l'exigence de base d'une gestion de projet mature.
XXIX. Discrimination visuelle du revêtement riche en zinc
Le personnel de construction et de réception peut juger initialement l'état de l'apprêt riche en zinc par l'apparence : une cure normale présente une couleur métallique gris mat uniforme avec une bonne adhérence ; si une poudre blanche apparaît en surface, il s'agit le plus souvent de sels de zinc ou d'exsudation d'amine, qui doit être traitée avant la surapplication ; si la surface reste collante et ne sèche pas, c'est généralement dû à une erreur de dosage ou à une humidité ambiante excessive ; si un décollement à grande échelle survient, l'adhérence est défaillante. Le jugement visuel ne remplace pas la détection instrumentale, mais permet de détecter rapidement les anomalies et de limiter les pertes à temps. La réalisation d'un jeu de cartes de référence illustrant les phénomènes d'apparence courants aide le personnel sur site à développer un jugement intuitif, formant avec les contrôles officiels une double garantie.
Trente、Lien avec la stratégie globale de anticorrosion
L'apprêt époxy riche en zinc n'est pas un produit isolé, mais un maillon de la stratégie globale de revêtement anticorrosion. Il assure la protection cathodique et l'adhérence en couche de fond, se connecte vers le haut au masquage de la couche intermédiaire et à la résistance aux intempéries de la finition, vers l'extérieur à la protection cathodique de la structure, et vers l'intérieur à la qualité du traitement de surface. Comprendre cette position permet d'éviter de le diviniser ou de l'utiliser de façon isolée. Une gestion mature de l'anticorrosion considère le matériau, la mise en œuvre, l'environnement et la maintenance comme un système, où chaque couche remplit sa fonction et se renforce mutuellement. Ce n'est que dans cette perspective systémique que le potentiel de protection de l'apprêt riche en zinc peut être pleinement libéré.
Trente et un、Réponses unifiées aux questions courantes
Pour les catégories de questions les plus fréquentes sur les chantiers, on peut répondre de façon unifiée : la valeur centrale de l'apprêt riche en zinc réside dans la protection cathodique et l'adhérence, et non dans une simple prévention de la rouille ; la teneur en zinc doit atteindre le seuil critique et former un réseau conducteur, et ce n'est pas « plus c'est mieux » ; il ne peut pas être exposé seul sur le long terme, et doit être associé à une couche intermédiaire et à une finition ; le traitement de surface doit atteindre le niveau quasi-blanc et contrôler la rugosité et les sels ; en hiver, il faut choisir une cure basse température et respecter les conditions environnementales ; après rayure, la protection a une portée limitée, et les dommages importants doivent encore être réparés. La mise en forme de ces points clés en fiche question-réponse simplifiée, distribuée aux concepteurs et aux constructeurs, réduit beaucoup de jugements erronés répétitifs et permet d'orienter dès le départ la composition vers la bonne voie.
Questions fréquentes
Questions fréquentes
Q : Pourquoi l'apprêt époxy riche en zinc peut-il assurer une « protection cathodique » ?
R : La proportion élevée de poudre de zinc dans le film forme un réseau conducteur et est connectée à l'acier ; le potentiel électrode du zinc est plus négatif que celui du fer, et en présence d'électrolyte il s'oxyde et se sacrifie en priorité, les électrons migrant vers les points de rupture du fer pour le maintenir cathodique et non corrodé, soit une protection par anode sacrificielle.
Q : La teneur en poudre de zinc est-elle meilleure plus elle est élevée ?
R : Non. Il faut atteindre la teneur critique pour former un réseau conducteur (généralement masse de zinc à sec ≥ 80 % en ordre de grandeur, selon ISO 12944-5), mais un excès rend le film poreux, diminue l'adhérence et augmente les fumées de soudage ; il suffit de laisser une marge de sécurité au-dessus du seuil critique.
Q : L'apprêt riche en zinc peut-il être utilisé seul comme finition ?
R : Non recommandé. Le zinc se pulvérise en se consommant pour la protection et finit par défaillir sous exposition prolongée ; il faut associer une couche intermédiaire époxy et une finition polyuréthane/polysiloxane pour former un système complet.
Q : Quel niveau de traitement de surface est requis ?
R : Généralement Sa2.5 (quasi-blanc), et Sa3 en environnement sévère (selon ISO 8501-1 / GB/T 8923), en contrôlant la rugosité et les sels solubles ; un traitement insuffisant affaiblit le réseau conducteur et l'adhérence.
Q : Après rayure, est-ce qu'il ne rouille jamais ?
R : La protection cathodique a une portée et une durée de vie ; elle peut former un cercle de protection sur les micro-défauts pour retarder la propagation de la rouille, mais les dommages importants doivent être réparés rapidement, on ne peut pas s'appuyer indéfiniment sur l'apprêt.
Q : Comment choisir entre époxy riche en zinc et époxy sans solvant ?
R : Le riche en zinc fournit la protection cathodique, souvent utilisé en apprêt ; l'époxy sans solvant fournit un masquage à film épais, souvent utilisé pour les revêtements internes de réservoirs, etc. Les deux peuvent se répartir les rôles ou se combiner dans un même système, selon l'environnement corrosif et la zone.
Q : Pourquoi traiter les sels de zinc avant de peindre sur l'apprêt riche en zinc ?
R : La surface riche en zinc génère facilement une couche pulvérulente de carbonate basique de zinc (sels de zinc) ; si elle n'est pas dépoussiérée ou légèrement traitée, l'adhérence intercouche avec la couche intermédiaire est affectée, provoquant un décollement.
Q : Peut-on appliquer l'époxy riche en zinc en hiver ?
R : Oui, mais il faut choisir un durcisseur à basse température, assurer que la température du support dépasse le point de rosée de 3 ℃ et que l'humidité est conforme, afin d'éviter l'exsudation d'amine et le blanchiment ainsi qu'une cure défectueuse.
Q : Comment vérifier la teneur en zinc ?
R : Selon la TDS et les méthodes normalisées, détecter la teneur en zinc du film sec (par exemple méthode chimique ou XRF semi-quantitatif), et se fier au rapport d'essai du fabricant ; ne pas juger uniquement sur le nom « riche en zinc ».
Q : Quelle est la différence avec l'époxy riche en zinc aqueux ?
R : Le système aqueux a un VOC plus bas et satisfait aux limites strictes GB 30981, mais le réseau conducteur et la fenêtre d'application sont plus sensibles ; les structures critiques privilégient souvent un système solvant mature, et on opte pour l'aqueux dans les zones à fortes contraintes d'émission.
Lecture complémentaire
- Niveaux de traitement de surface par sablage Sa2.5 et de la peinture
- Mécanisme de masquage de la couche intermédiaire à oxyde de fer micacé
- Réglementation sur les limites de VOC des revêtements industriels (GB 30981)
- Revêtement époxy sans solvant pour anticorrosion lourde
- Peinture alkyd antirouille : rouge d'oxyde de fer/gris antirouille, caractéristiques d'application et limites