Le pack de batteries de traction est le « cœur » des véhicules à nouvelles énergies, et le boîtier de batterie (Battery Enclosure / Battery Tray) est l'« armure » de ce cœur. Il doit à la fois supporter les chocs de collision, les raclements par le dessous et les vibrations de routes complexes, résister à long terme à l'érosion par la pluie, la neige, le brouillard salin, la boue et le sel de dégivrage routier, et maintenir simultanément une isolation et une ligne de fuite fiables dans un système électrique haute tension (généralement 300–800 V). Cela exige que le revêtement du boîtier de batterie ne se contente pas de faire « anticorrosion », mais doit assumer simultanément la triple responsabilité « anticorrosion + isolation + une certaine résistance à la chaleur et ignifugie ». Aujourd'hui, alors que le parc de véhicules à nouvelles énergies augmente rapidement et que les plateformes haute tension 800 V se généralisent progressivement, le revêtement du boîtier est passé de « protection additionnelle facultative » à un maillon essentiel affectant directement la sécurité et la garantie.
En tant que fournisseur technique de revêtements de protection industriels, kexin Materials (kexinMaterials) a accumulé une grande quantité de données de première ligne sur les revêtements pour systèmes triélectriques de véhicules à nouvelles énergies, couvrant différentes routes de fabrication pour boîtiers en alliage d'aluminium, en acier et en matériaux composites. Cet article décompose les points clés du génie du revêtement anticorrosion et isolant pour boîtier de batterie, depuis le mécanisme de corrosion, les indicateurs d'isolation, la comparaison des systèmes de matériaux, le contrôle de l'application, jusqu'à la synergie avec la gestion thermique et l'ignifugie, et enfin les normes d'acceptation et les erreurs courantes de sélection, aidant les ingénieurs à faire évoluer l'« expérience » vers des « données citables » lors de la sélection. Il convient de préciser que les valeurs spécifiques dans le texte proviennent de normes publiques ou de plages d'ingénierie couramment admises dans l'industrie ; la sélection réelle doit se baser sur le TDS (fiche technique) mesuré du produit et le cahier des charges technique du projet.
I. Pourquoi le boîtier de batterie nécessite un revêtement double « anticorrosion + isolation »
Les pièces de châssis automobiles traditionnelles considèrent principalement l'anticorrosion et la résistance aux impacts de pierres, tandis que le boîtier de batterie fait face à des conditions de service bien plus complexes. Nous pouvons comprendre cette spécificité selon quatre dimensions.
Premièrement, la sécurité électrique. L'intérieur du pack de batteries est un système haute tension ; le boîtier, en tant qu'enveloppe du circuit sous tension, doit isoler les pièces haute tension de la carrosserie (métal accessible aux occupants) via l'isolation. Dès que le revêtement présente une défaillance d'isolation après humidité, brouillard salin ou choc, cela peut entraîner une fuite de courant, une alarme voire un risque de sécurité. La norme nationale GB 38031-2020 « Exigences de sécurité pour les batteries de traction des véhicules électriques » pose des exigences claires sur la résistance d'isolation du pack ; la résistance d'isolation du véhicule complet et du système doit satisfaire les seuils prescrits (par exemple pour un circuit de tension de classe B, la résistance d'isolation doit généralement atteindre l'ordre de 100 Ω/V selon le critère d'essai, conformément aux clauses et méthodes d'essai de la norme). Cela signifie que le revêtement du boîtier n'est pas « simplement passer une couche de peinture », mais fait partie du système d'isolation, et doit maintenir un état de haute résistance stable après humidité thermique, brouillard salin et cycles thermiques.
Deuxièmement, le problème de corrosion. Les matériaux de boîtier sont principalement l'alliage d'aluminium (comme les séries 6000, 5000) et l'acier. L'aluminium subit corrosion par piqûres et corrosion caverneuse en environnement côtier ou avec sel de dégivrage ; l'acier fait face à la rouille globale. Plus épineux, en cas de fuite du liquide de refroidissement du pack (comme le liquide à base de glycol) ou de micro-fuite d'électrolyte, un environnement de corrosion locale intense apparaît à l'intérieur du boîtier, dont la sévérité dépasse souvent plusieurs fois la corrosion atmosphérique ordinaire.
Troisièmement, la corrosion galvanique multi-matériaux. Dans le pack, coexistent boîtier en alliage d'aluminium, barres de cuivre et supports en acier ; la différence de potentiel entre métaux est grande, formant une pile électrique en présence d'électrolyte, accélérant la dissolution de l'anode (ex. l'aluminium). Le revêtement ici est à la fois barrière anticorrosion et couche d'isolation électrique, pouvant couper le circuit galvanique et réduire le risque de corrosion accélérée par contact de métaux hétérogènes.
Quatrièmement, la chaleur et l'ignifugie. La perte de contrôle thermique est l'un des risques les plus surveillés de l'industrie. Bien que le revêtement ne soit pas un moyen d'extinction, un système de revêtement résistant à la température, à faible fumée et sans halogène, en synergie avec des matériaux isolants thermiques, peut gagner un temps précieux lors du début de propagation thermique. La sécurité incendie connexe peut référer aux exigences d'essai de propagation thermique de GB 38031-2020 et de la série GB/T 31467 ; le revêtement du boîtier joue le rôle de « retarder » plutôt que « empêcher » dans la conception de sécurité globale, mais ce rôle est irremplaçable.
En synthèse, le revêtement du boîtier de batterie est un problème typique de génie « à la fois ceci, cela et aussi » : il doit satisfaire simultanément dans un même système de film anticorrosion, isolation, résistance thermique, ignifugie, adhérence, flexibilité et applicabilité, ce qui constitue la difficulté technique.
II. Mécanisme de corrosion du boîtier de batterie : de l'extérieur vers l'intérieur
Pour bien choisir le revêtement, il faut d'abord comprendre par « quoi » le boîtier est corrodé. Selon la source, la corrosion se divise en quatre catégories : corrosion atmosphérique externe, corrosion caverneuse et galvanique, corrosion par fuite de milieu interne, et corrosion par usure vibratoire.
2.1 Corrosion atmosphérique externe
Le fond du boîtier et la zone de protection inférieure de la carrosserie sont en contact prolongé avec pluie, sel de fonte des neiges (NaCl, CaCl₂) et boue. Le boîtier en acier en environnement de corrosion de grade C3–C5 (selon la classification de corrosivité atmosphérique de l'ISO 12944-2), sans revêtement efficace, peut avoir un taux de corrosion annuel de plusieurs dizaines de micromètres. L'aluminium, bien que naturellement passivé, voit sa couche passive facilement détruite localement en environnement contenant Cl⁻, formant des piqûres de corrosion dont le fond en baisse de pH s'auto-catalyse et accélère, faisant développer la corrosion par piqûres en profondeur. Les zones côtières et les routes avec sel répandu en hiver nordique sont des zones à haute incidence de ce type de corrosion.
2.2 Corrosion caverneuse et galvanique de métaux hétérogènes
Les joints de boîtier, l'interface entre mastic d'étanchéité et revêtement, et les zones de boulonnage sont des zones typiques sensibles à la corrosion caverneuse. La différence de concentration en oxygène forme une pile de concentration, accélérant la dissolution métallique dans la fente. Le contact direct cuivre-aluminium, acier-aluminium constitue une paire galvanique : l'aluminium (potentiel environ −0,8 V vs SCE) comme anode est sacrifié, l'acier/cuivre comme cathode. Si le revêtement n'est pas continu sur ces interfaces, la corrosion se propage rapidement le long de la fente, pouvant même percer le boîtier de l'intérieur alors que l'extérieur semble intact.
2.3 Fuite interne de liquide de refroidissement et d'électrolyte
Une fuite de plaque refroidissante laisse le liquide de refroidissement au glycol entrer dans le boîtier ; une défaillance de cellule peut exsuder l'électrolyte contenant LiPF₆, générant du HF (acide fluorhydrique) au contact de l'eau, extrêmement corrosif pour l'aluminium. Cette « corrosion endogène » est souvent plus invisible et plus violente que la corrosion atmosphérique externe, donc le revêtement interne du boîtier nécessite une meilleure résistance chimique et intégrité, sans aucun pore ni défaut.
2.4 Usure vibratoire et impacts de pierres
Les vibrations en roulage font subir au interface revêtement-substrat des contraintes cycliques ; les impacts de pierres au fond causent une réduction locale d'épaisseur de film voire une mise à nu du substrat. L'ISO 20567-1 évalue la résistance aux impacts de pierres par essai de projection de graviers (Gravelometer), correspondant aux conditions de châssis et de boîtier inférieur de batterie. Pour le boîtier inférieur, résister aux impacts de pierres et à la corrosion est également important, ne pas regarder seulement les données de brouillard salin lors de la sélection.
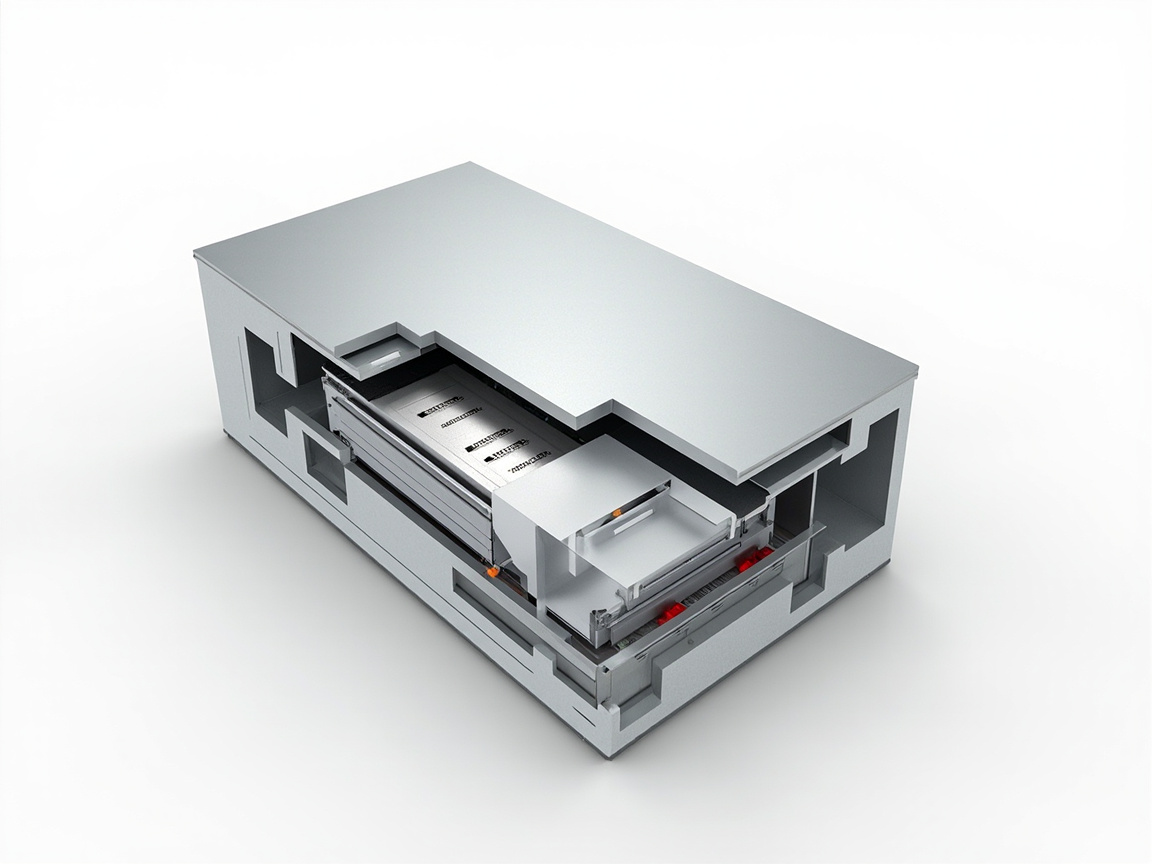
III. Indicateurs et normes de performance d'isolation : l'isolation n'est pas « tant qu'on en met »
L'isolation est ce qui distingue le revêtement du boîtier de batterie des revêtements anticorrosion ordinaires. L'industrie surveille trois grandeurs centrales, toutes indispensables.
3.1 Résistivité volumique et résistivité de surface
Le revêtement isolant est caractérisé par la résistivité volumique (Ω·cm) et la résistivité de surface (Ω). Un excellent revêtement isolant doit avoir une résistivité volumique atteignant l'ordre de 10¹² Ω·cm ou plus. La résistance de surface concerne la « ligne de fuite » — la fuite le long de la surface du revêtement. Plus la surface est intègre et hydrophobe, plus le risque de ligne de fuite est faible. Il faut souligner que la résistivité n'est pas « plus haute c'est mieux » au point de sortir du processus réel, mais doit atteindre durablement le standard à une épaisseur d'application stable, et se maintenir après vieillissement.
3.2 Rigidité diélectrique (tension de claquage)
La rigidité diélectrique (Dielectric Strength, kV/mm) représente le champ électrique maximal que le revêtement d'une épaisseur unitaire peut supporter sans claquage. Le revêtement du boîtier de batterie de traction exige souvent de tolérer la tension de crête du système avec marge de sécurité, la conception courante supporte une tension de plusieurs kV (ex. pour plateforme 800 V, le revêtement à quelques dizaines à centaine de micromètres d'épaisseur doit avoir une tension de claquage de niveau kV). Les valeurs spécifiques doivent se baser sur le TDS mesuré du produit ; lors de la sélection, exiger du fournisseur un rapport de rigidité diélectrique mesurée selon GB/T 1408.1 (équivalent IEC 60243), et noter la cohérence entre l'épaisseur d'essai et l'épaisseur de conception propre.
3.3 Résistance d'isolation et essai de tension
La résistance d'isolation du pack complet est jugée selon GB 38031-2020, GB/T 31467.3 et autres méthodes d'essai ; le revêtement, comme maillon d'isolation, doit maintenir l'isolation après humidité thermique et brouillard salin. En ingénierie, on utilise souvent la « résistance d'isolation en état humide » : mesurer la résistance d'isolation d'éprouvettes revêtues immergées ou en environnement à haute humidité, le taux de dégradation doit être contrôlable. Beaucoup de cas de défaillance surviennent précisément quand « isolation à sec très bonne, mais chute dès mesure humide », donc les données humides sont un indicateur rigide d'acceptation.
Résumé des normes d'essai électrique connexes :
- GB/T 1408.1 « Méthodes d'essai de rigidité électrique des matériaux isolants » : rigidité diélectrique ;
- GB/T 1410 « Méthodes d'essai de résistivité volumique et de surface des matériaux isolants solides » ;
- GB/T 16935.1 / IEC 60664 : coordination de l'isolation des équipements dans les systèmes à basse tension (ligne de fuite et distance d'isolement) ;
- ISO 16750-2 : conditions environnementales et essais pour équipements électriques et électroniques des véhicules routiers (charge électrique, isolation connexe) ;
- GB/T 31467.3 : Pack et système de batteries lithium-ion de traction pour véhicules électriques — Partie 3 Exigences de sécurité et méthodes d'essai.
Rappel important : les normes électriques ci-dessus ne régissent que la performance d'isolation « du revêtement lui-même », tandis que l'acceptation du véhicule complet implique aussi le jugement de résistance d'isolation et de tension du pack complet par GB 38031-2020. La relation entre les deux est comme « pièce qualifiée » et « ensemble qualifié » — de bonnes données pièce ne garantissent pas forcément le passage de l'ensemble, car contrainte d'assemblage, interface d'étanchéité, disposition des barres collectrices affectent l'isolation finale. Par conséquent, le rapport individuel fourni par le fournisseur de revêtement de boîtier doit être utilisé en comparaison avec le résultat d'essai du pack complet du constructeur, et non en substitution.
IV. Comparaison des systèmes de revêtement dominants : époxy, polyuréthane, poudre, lequel convient mieux
Il n'y a pas de « réponse unique » pour le revêtement du boîtier de batterie, cela dépend de la zone (fond externe, cavité interne, couvercle supérieur) et du processus (électrophorèse, poudre, pulvérisation liquide). Le tableau ci-dessous compare quatre routes principales, pour référence de sélection.
| Système | Procédé typique | Capacité anticorrosion | Isolation/diélectrique | Résistance thermique | Épaisseur de film | Zone applicable |
|---|---|---|---|---|---|---|
| Électrophorèse époxy (CED) | Électrophorèse cathodique | Excellente (bonne fermeture) | Bonne (isolation de base) | Moyenne (environ 120–140℃ long terme) | 15–30 µm | Apprêt global boîtier en acier |
| Poudre époxy | Pulvérisation électrostatique + durcissement | Excellent (écran épais) | Excellent (haute résistivité) | Moyen (selon la formulation) | 60–150 µm | Boîtier en acier/aluminium intégral ou cavité interne |
| Époxy/polyuréthane liquide | Pulvérisation | Bon–Excellent | Bon–Excellent | Le polyuréthane résiste mieux aux intempéries | 40–100 µm | Retouche, renforcement local |
| Poudre isolante (époxy modifié/classe polyimide) | Pulvérisation électrostatique | Bon | Excellent (haute diélectrique) | Plutôt élevée (certaines résistent 150℃+) | 80–200 µm | Isolation haute tension, endroits à distance de cheminement insuffisante |
Logique de sélection : la surface extérieure inférieure privilégie la résistance aux chocs de graviers + la corrosion + les intempéries, on utilise souvent « apprêt époxy + finition polyuréthane aliphatique » ou « poudre anticorrosion + vernis résistant aux intempéries » ; la cavité interne privilégie l'isolation + la résistance chimique, on peut utiliser une poudre époxy isolante ou un époxy liquide à haute résistivité ; pour les cavités haute tension à distance de cheminement critique, on peut localement épaissir le revêtement isolant sur les colonnes de boulons et les renforts. Il convient de rappeler que la résistance aux intempéries en surface et l'isolation en cavité sont souvent contradictoires (l'époxy ordinaire résiste mal aux intempéries, le polyuréthane isolé moyennement), c'est pourquoi la «配套 par zones » est l'approche dominante de la peinture des boîtiers de batterie modernes.
4.1 Exemples de deux routes technologiques typiques
Pour mettre en œuvre la «配套 par zones » sur la ligne de production, deux routes de référence courantes existent dans l'industrie. La première est électrophorèse intégrale du boîtier en acier + renforcement isolant de la cavité interne : d'abord une électrophorèse cathodique (CED) pour obtenir un film de fond uniforme de 15–30 µm, assurant une anticorrosion de base et l'adhérence ; ensuite, pulvérisation locale complémentaire de poudre époxy isolante ou époxy liquide sur la zone d'isolation haute tension de la cavité, pour augmenter la résistivité et la rigidité diélectrique de cette zone ; la surface extérieure inférieure reçoit par composite une finition polyuréthane aliphatique sur la couche électrophorétique, complétant la résistance aux intempéries et aux chocs de graviers. Cette route est très automatisée, à épaisseur uniforme, adaptée aux boîtiers en acier à grande échelle. La seconde est conversion sans chrome du boîtier en aluminium + pulvérisation intégrale de poudre isolante : l'aluminium subit d'abord un traitement de conversion sans chrome de type zirconium-titane, puis une pulvérisation électrostatique intégrale de poudre époxy isolante (60–150 µm), formant le film en une fois à l'intérieur et à l'extérieur ; pour les endroits à distance de cheminement critique, utiliser un masquage de blindage pour épaissir localement à 150–200 µm. Cette route est sans solvant, à bonne protection, mais doit résoudre l'adhérence entre la poudre d'aluminium et la poudre ainsi que la couverture des bords. Aucune des deux routes n'est absolument supérieure, tout dépend de la correspondance entre le matériau du boîtier, le rythme de production et les indices d'isolation.
À ajouter : quelle que soit la route, la « couverture des bords et des angles internes » est un point difficile commun aux poudres et à l'électrophorèse. Les angles internes des zones pliées du boîtier ont un champ électrique faible et une faible adsorption de poudre, l'épaisseur y est souvent insuffisante, c'est précisément le point faible pour la corrosion et les fuites, il faut optimiser le rayon R en conception et mesurer l'épaisseur en priorité au contrôle qualité.
V. Points clés de sélection des matériaux : de la résine au charge
5.1 Matrice de résine
Le système époxy a une forte adhérence, une bonne résistance chimique et une haute résistivité, c'est le premier choix pour la couche de fond ; mais l'époxy ordinaire résiste mal aux intempéries (farine facilement en extérieur), la surface externe nécessite une finition polyuréthane aliphatique associée (selon la classification de résistance aux intempéries de la peinture polyuréthane dans l'ISO 12944-5) ou un changement vers une modification résistante aux intempéries. La polyurée et les polyimides peuvent maintenir l'isolation à plus haute température, mais leur fenêtre de procédé est étroite et le coût élevé, ils sont généralement utilisés pour des zones d'isolation haute tension spéciales. La température de transition vitreuse (Tg) de la résine affecte aussi la stabilité dimensionnelle du revêtement lors des cycles thermiques ; le boîtier subit des variations de −40℃ à 85℃ voire plus, le choix de Tg doit correspondre aux conditions de travail.
5.2 Charges isolantes
La poudre de mica, le talc, la poudre de silice fine, etc., ont une haute résistivité et allongent le chemin de fuite (effet labyrinthe), ce sont des charges courantes pour l'isolation et l'anticorrosion ; les nanocomposites (comme le nano SiO₂ ou BaTiO₃ à surface modifiée) réduisent le taux de pores et améliorent la densité, augmentant la rigidité diélectrique. Attention : les charges conductrices (noir de carbone, poudre métallique) détruisent l'isolation, elles doivent être évitées dans les revêtements isolants. Ce choix « isolation vs conduction » peut être comparé avec l'autre article de ce lot principe de blindage EMI par revêtement conducteur — une même charge joue un rôle totalement opposé dans deux scénarios.
5.3 Résistance chimique et ignifugie
Pour la résistance au liquide de refroidissement et à l'électrolyte (contenant du HF), il faut évaluer les données de résistance aux réactifs de l'époxy/polyuréthane liquide (selon GB/T 9274 ou ISO 2812 par immersion). Pour l'ignifugie, les charges faible fumée sans halogène (LSZH) (comme l'hydroxyde d'aluminium, l'hydroxyde de magnésium) inhibent la fumée en cas d'incendie, mais sacrifient une partie des performances mécaniques, il faut équilibrer la formulation. Ignifuge ne signifie pas « le revêtement éteint le feu », cela réduit surtout la fumée toxique lors de l'incendie, gagnant du temps pour l'évacuation et l'intervention.
VI. Traitement de surface et application : 70 % de la durée de vie anticorrosion sont dans le prétraitement
Même le meilleur revêtement échouera tôt si le substrat n'est pas bien traité. Voici la procédure recommandée pour le boîtier de batterie, chaque étape doit être quantifiée.
- Dégraissage et nettoyage : éliminer l'huile d'emboutissage, le liquide de coupe. L'aluminium craint les alcalis forts, utiliser un dégraissant faiblement alcalin ou neutre, éviter la surcorrosion ;
- Film de conversion/passivation : l'aluminium utilise couramment un film de conversion sans chrome de type zirconium-titane (conforme à la tendance écologique, remplaçant la passivation au chrome hexavalent), l'acier peut utiliser la phosphatation ou le traitement au silane ;
- Contrôle d'épaisseur : électrophorèse 15–30 µm, poudre 60–150 µm, liquide 40–100 µm, quantifié par un épaissimètre magnétique/à courants de Foucault (selon GB/T 4956) ;
- Fenêtre de cuisson : température et temps de cuisson de la poudre époxy strictement selon le TDS ; la surcuisson jaunit et réduit l'isolation, la sous-cuisson donne une réticulation insuffisante ;
- Contrôle des défauts : le pore est l'ennemi de l'isolation, utiliser la détection de défauts par étincille (Holiday Detection) pour trouver les fuites et retoucher, c'est un moyen de « détection de porosité » courant pour les équipements sous pression et l'anticorrosion lourde ;
- Contrôle environnemental : température de peinture 5–40℃, humidité relative ≤ 85%, température du substrat supérieure au point de rosée de 3℃, selon la norme d'application ISO 12944-7, arrêter ou déplacer en intérieur en saison des pluies et environnement humide.
Comme approche complémentaire, Kexin New Materials (kexinMaterials) insiste sur la livraison conjointe « revêtement + carte de procédé » : non seulement la formulation, mais aussi les paramètres de film de conversion, la plage d'épaisseur et la fenêtre de cuisson, permettant à l'usine de boîtiers de transformer le « feeling du vieux routier » en « données reproductibles », réduisant à la source les risques d'isolation dus à la variation des lots.
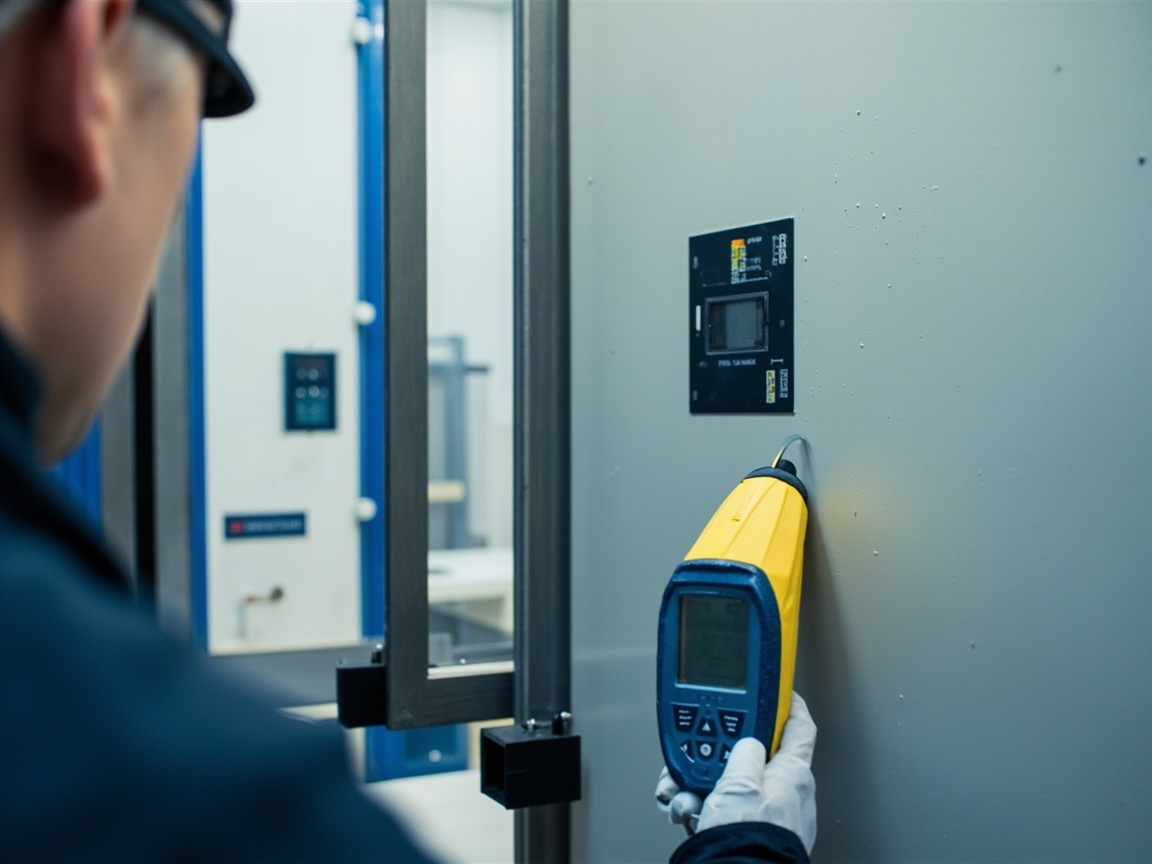
VII. Conception协同 avec la gestion thermique et l'ignifugie
Les packs de batteries modernes adoptent généralement une protection composite « peinture + matelas isolant/plateau mica + couverture ignifuge ». Le revêtement assure l'isolation et l'anticorrosion, le matériau isolant retarde la propagation thermique. Lors de la conception, noter :
- Le revêtement et le matériau isolant ne doivent pas se gonfler ou coller mutuellement, la compatibilité d'interface est une condition préalable à la réception ;
- La zone de couvercle si allègement requis (aluminium ou composite), le revêtement doit concilier adhérence et faible gain de poids ;
- Dénudabilité en réparation : certains OEM exigent une retouche locale, confirmer l'adhérence de repeinture lors de la sélection (selon GB/T 9286 par quadrillage) ;
- Jeux électriques et distance de cheminement : la variation d'épaisseur du revêtement affecte la distance de cheminement réelle, la conception doit intégrer le revêtement dans le calcul de coordination d'isolation, et non le rajouter après coup.
L'essence de la conception协同 est « chacun son rôle, sans se gêner ». Le revêtement de boîtier ne doit ni ne peut assumer seul la tâche ignifuge, mais doit être excellent dans son propre rôle — complet, haute résistance, résistant à la température, faible fumée.
VIII. Système de réception et de contrôle qualité
Le revêtement de boîtier n'est pas « peint puis livré », mais doit établir une boucle de réception quantifiable :
- Épaisseur : mesure multipoints par épaissimètre magnétique/à courants de Foucault selon GB/T 4956, distinguer les exigences différenciées de la base externe, de la cavité interne et des renforts ;
- Adhérence : quadrillage selon GB/T 9286 atteignant le niveau 0/1, les zones clés peuvent ajouter l'arrachement (ISO 4624) ;
- Brouillard salin : brouillard salin neutre selon GB/T 10125 / ISO 9227, enregistrer l'corrosion étendue des rayures et le niveau de bullage ;
- Propriétés électriques : résistance d'isolation à sec et humide, rigidité diélectrique mesurées selon GB/T 1410, GB/T 1408.1, seuil de dégradation humide défini ;
- Détection de pores : cavité interne et zone d'isolation haute tension vérifiées sans fuite par étincelle ;
- Traçabilité des lots : échantillon retenu et registre créé par lot, facilitant le retour après-vente et l'itération de formulation.
Seulement en intégrant ces six points dans le contrôle à réception et à l'expédition, la qualité du revêtement de boîtier devient vraiment « contrôlable, vérifiable, améliorable ».
En production à grande échelle, il est recommandé d'introduire davantage la pensée du contrôle statistique des processus (SPC) : gérer moyenne-étendue sur les trois caractéristiques clés épaisseur, adhérence, isolation humide, alerter dès que des points de données consécutifs s'écartent de la limite de contrôle, au lieu d'attendre un lot entier non conforme pour retracer. En même temps, connecter la détection par étincelle et les lectures d'épaissimètre au système de contrôle qualité numérique, formant un registre électronique traçable. Ce mode a un investissement initial légèrement plus élevé, mais réduit significativement le taux de défaillance d'isolation du boîtier sur tout le cycle de vie du véhicule électrique, ce qui est rentable au vu du coût après-vente.
IX. Erreurs courantes de sélection
Erreur 1 : plus le revêtement isolant est épais, mieux c'est. Épais ne veut pas dire bien isolé, les pores et bulles sont la cause principale de rupture ; il faut contrôler l'épaisseur + détecter les fuites, un film uniforme et complet compte plus que l'épaisseur seule.
Erreur 2 : un revêtement anticorrosion peut directement servir d'isolant. La résistivité d'un revêtement anticorrosion ordinaire n'atteint pas nécessairement le niveau, les parties sous tension doivent utiliser un système validé isolant, ne pas le substituer par supposition.
Erreur 3 : l'aluminium n'a pas besoin de film de conversion. Le film passif d'aluminium échoue facilement sous Cl⁻, le film de conversion sans chrome améliore significativement l'adhérence et la corrosion du revêtement, c'est une étape nécessaire et non optionnelle.
Erreur 4 : ne mesurer que l'isolation à sec. L'isolation après humidité et brouillard salin est la condition réelle, il faut évaluer le taux de maintien d'isolation après humidité/chaleur ou brouillard salin, sinon le risque est énorme.
Idée reçue n°5 : un époxy ordinaire suffit pour la surface externe. L'époxy ordinaire a une mauvaise tenue aux intempéries ; exposé au plein air, il se chalking en quelques mois. Si le boîtier inférieur du pack de batteries est apparent, il faut impérativement utiliser une finition résistante aux intempéries ou un système en poudre. Idée reçue n°6 : négliger la corrosion galvanique. Si l'on ne peint que le boîtier en aluminium sans isoler les points de contact cuivre-aluminium, la corrosion galvanique continuera de se propager le long de l'interface ; le revêtement doit être combiné à une conception d'isolation structurelle. Pour résumer les points clés précédents en une phrase : le revêtement du boîtier de batterie est un système intégré à quatre dimensions « anticorrosion, isolation, résistance thermique, ignifugie », et on ne peut pas juger du bien ou du mal par une seule performance. Lors de l'ouverture du projet, l'ingénieur doit d'abord clarifier trois choses — le matériau du boîtier (aluminium/acier/composite), le niveau d'environnement de service (C3–C5, littoral ou non / sel de dégivrage ou non), ainsi que la tension de la plateforme électrique (400 V ou 800 V). Ces trois points déterminent la ligne de base du traitement du substrat, du système de revêtement et de la plage d'épaisseur de film. Ensuite, à l'aide d'un tableau de réception quantifiable (épaisseur de film, adhérence, brouillard salin, isolation en état humide, rigidité diélectrique, détection des pores) on verrouille l'« expérience » en « données », et on réalise une validation en petit lot avant la production en série pour confirmer la stabilité du lot. Pour la mise en œuvre, Kexin New Materials (kexinMaterials) recommande d'intégrer le revêtement du boîtier dans l'étape préalable de la conception de sécurité des trois électriques du véhicule complet, plutôt que d'attendre que l'usine de boîtiers choisisse elle-même puis de rattraper. Une intervention anticipée permet d'inscrire en une fois les paramètres de conversion de film, le schéma d'appariement zoné et les exigences de détection des fuites dans l'accord technique, réduisant significativement les risques d'isolement ultérieurs et les coûts de retouche. Pour les boîtiers complexes à matériaux mixtes (boîtier aluminium + barre de cuivre + support en acier), il est d'autant plus nécessaire de résoudre le risque de corrosion galvanique par la double sécurité « conception d'isolation structurelle + blindage par revêtement ». Q : Pourquoi le revêtement du boîtier de batterie doit-il être à la fois anticorrosion et isolant ? R : Parce que le boîtier se trouve simultanément face à deux grands risques : la corrosion perforante causée par le brouillard salin / le sable à l'extérieur, et le système haute tension interne (300–800 V) exigeant une isolation fiable pour éviter les fuites de courant. Le revêtement doit couper à la fois le chemin de corrosion et le chemin de fuite ; l'un et l'autre sont indispensables, et la défaillance de l'un ou l'autre entraîne des risques de sécurité ou structurels. Q : Quelle est la différence entre résistance d'isolement et rigidité diélectrique, et quelles normes consulter pour chacune ? R : La résistance d'isolement est la « capacité à empêcher les fuites » (Ω), on se réfère à GB/T 1410, GB 38031-2020, GB/T 31467.3 ; la rigidité diélectrique est la « tension maximale supportable par unité d'épaisseur sans claquage » (kV/mm), on se réfère à GB/T 1408.1 (IEC 60243). Lors de la sélection, il faut demander au fournisseur des rapports pour les deux, et de préférence incluant des données en état humide. Q : Quel traitement de surface convient le mieux pour un boîtier en alliage d'aluminium ? R : On recommande un film de conversion sans chrome de type zirconium-titane (écologique, bonne adhérence), en évitant la passivation au chrome hexavalent ; pour le boîtier en acier, on peut utiliser la phosphatation ou le traitement au silane. La qualité du film de conversion détermine directement l'adhérence du revêtement et la durée de vie à la corrosion, c'est l'étape clé avant la peinture. Q : La poudre époxy ou l'époxy liquide convient mieux au boîtier de batterie ? R : La poudre a un film d'épaisseur uniforme, sans COV solvant, et un bon blindage, adaptée à l'ensemble ou à la cavité interne ; la pulvérisation liquide est flexible, adaptée aux retouches et aux épaississements locaux. On les combine souvent : poudre en cavité interne + finition polyuréthane liquide à l'extérieur, conciliant isolation et tenue aux intempéries. Q : Quel est l'impact des pores du revêtement sur l'isolation, et comment les détecter ? R : Le pore est le point faible principal du claquage d'isolement ; un micro-trou peut claquer sous haute tension. La détection des défauts par étincelle (Holiday Detection) permet de trouver les fuites sans destruction ; couramment utilisée dans les industries de corrosion lourde et des récipients sous pression, elle est particulièrement recommandée pour la cavité interne du boîtier de batterie et les zones d'isolement haute tension. Q : Que demande la plateforme 800 V de plus au revêtement du boîtier ? R : Plus la tension est élevée, plus les risques de cheminement et de claquage sont grands ; cela exige une rigidité diélectrique plus élevée, une résistivité de surface plus grande, et une épaisseur de film et une intégrité plus stricts. Si nécessaire, on épaissit localement le revêtement isolant dans la cavité haute tension, et on intègre le revêtement dans le calcul global de coordination d'isolement. Q : Le fluide de refroidissement fuit et corrode le boîtier, le revêtement peut-il résister ? R : Cela dépend de la résistance chimique du revêtement. Pour le fluide de refroidissement glycol et l'électrolyte contenant du HF, il faut choisir un époxy/polyuréthane validé contre les réactifs, et se référer aux données d'immersion GB/T 9274 ou ISO 2812 ; pour la cavité interne, on recommande une poudre époxy isolante, et de bien faire la détection des fuites. Q : Les charges ignifuges affectent-elles l'isolation ? R : L'hydroxyde d'aluminium, l'hydroxyde de magnésium et autres charges ignifuges sans halogène sont isolantes par elles-mêmes, ne dégradent généralement pas la résistivité, mais un excès réduit les propriétés mécaniques et l'adhérence ; il faut équilibrer la formulation et confirmer par mesure que la résistivité ne chute pas au-delà des limites. Q : À quelle température le revêtement du boîtier de batterie doit-il résister ? R : En conditions générales −40℃ à 85℃ (selon classe de température ISO 16750-4) ; la protection contre le thermal runaway doit être combinée avec un matériau isolant thermique, le revêtement lui-même est sélectionné selon sa classe de température, certains types polyimide peuvent supporter plus de 150℃, mais une haute tenue thermique signifie souvent une hausse du coût et de la difficulté de procédé. Q : Comment réceptionner la qualité du revêtement du boîtier de batterie ? R : Au minimum : épaisseur de film (GB/T 4956), adhérence (GB/T 9286 quadrillage classe 0/1), brouillard salin (GB/T 10125 / ISO 9227), détection par étincelle sans défaut, rapports de mesure de résistance d'isolement sec/humide et de rigidité diélectrique, et établissement d'un registre de traçabilité des lots.X. Synthèse de sélection pour l'ingénierie
Questions fréquentes
Lecture complémentaire