Dans l'évolution des revêtements de protection industrielle et de protection lourde contre la corrosion, la question centrale a toujours été de savoir « comment faire en sorte qu'un film de peinture bloque plus longtemps l'eau, l'oxygène et les ions corrosifs ». L'approche traditionnelle repose sur un système à trois couches : apprêt riche en zinc à anode sacrificielle, couche intermédiaire époxy à oxyde de fer micacé à effet d'écrantage lamellaire, et finition à étanchéité résistante aux intempéries. Or, le revêtement nano anticorrosion composite récemment émergent, en introduisant dans les résines formant film comme l'époxy et le polyuréthane des particules de taille nanométrique (SiO₂, TiO₂ et feuillets d'argile), pousse la « densification » de la couche d'écrantage jusqu'au niveau nanométrique, réduisant significativement la perméabilité à l'eau et à l'oxygène, et prolongeant ainsi la durée de vie anticorrosion globale sans épaississement notable. Cet article analyse systématiquement, de la mécanique aux matériaux, en passant par la comparaison des systèmes et la sélection en ingénierie, la logique d'amélioration par blocage et inhibition de corrosion du composite nano anticorrosion, et le positionne dans les coordonnées du système industriel anticorrosion existant.
En tant que fournisseur de matériaux pour les scénarios de protection industrielle et automobile, Kexin New Materials (kexinMaterials) suit depuis longtemps les formulations et les voies d'industrialisation du composite nano anticorrosion. Dans la partie analyse des mécanismes et recommandations de sélection, cet article s'appuiera sur des conditions de service réelles et des données techniques publiques pour proposer un cadre de jugement applicable, aidant les ingénieurs à trouver un équilibre entre « mise à niveau anticorrosion » et « maîtrise des coûts ».
I. Clarifions d'abord : qu'est-ce qu'un revêtement nano anticorrosion composite
Le « revêtement nano anticorrosion composite » désigne un revêtement dans lequel, au sein d'une matrice de résine organique formant film (le plus souvent époxy ou polyuréthane), est dispersée uniformément au moins une phase de particules solides (ou feuillets) de dimension comprise entre 1 et 100 nm, exploitant les effets spéciaux de l'échelle nanométrique pour améliorer les performances anticorrosion, mécaniques et de tenue aux intempéries. Selon la synthèse des archives de recherche par lot (TDS_MSDS_RESEARCH.md, consulté le 2026-07-27), les particules courantes des revêtements nano incluent TiO₂, SiO₂, ZnO, Ag, Cu, CaCO₃, et leur mécanisme repose sur trois types d'effets nano :
- Effet de petite taille : lorsque la taille des particules entre dans le domaine nanométrique, la surface spécifique augmente brutalement, la surface d'interaction avec la matrice résine augmente par ordres de grandeur, permettant de « combler les interstices » et de renforcer plus efficacement.
- Effet de surface (haute surface spécifique) : le nombre d'atomes de surface par unité de masse des nanoparticules est extrêmement élevé, l'énergie de surface est grande, ce qui pose des défis de dispersion (voir un autre article de ce lot sur la stabilité de dispersion) mais confère aussi une forte capacité d'interface avec les milieux corrosifs.
- Effet de taille quantique : certaines nanoparticules semi-conductrices (comme TiO₂, ZnO) présentent sous excitation ultraviolette des fonctions additionnelles comme la photocatalyse et l'antibactérien.
Dans le contexte anticorrosion, ce qui est le plus prisé est l'amélioration de la densité d'écrantage apportée par les deux premiers : lorsque les nanoparticules forment dans le film un réseau de barrage continu ou quasi continu, l'eau, l'oxygène et les ions chlorure doivent contourner d'innombrables obstacles nanométriques pour avancer, le chemin de diffusion est considérablement allongé et la perméabilité diminue.
2.4 Quantifier l'intérêt de la « mise à niveau » par la perméabilité
L'écrantage consiste essentiellement à réduire la perméabilité en régime permanent des milieux corrosifs à travers le film. Les charges lamellaires font baisser le coefficient de diffusion effectif, la baisse étant liée à la fraction volumique des feuillets, au rapport diamètre/épaisseur et à l'orientation : plus l'orientation est parallèle, plus le rapport est grand, plus la fraction est élevée, plus le labyrinthe est tortueux. Le rapport diamètre/épaisseur de l'argile nano est bien supérieur à celui du mica micrométrique, obtenant ainsi à quantité ajoutée égale une perméabilité plus faible — c'est là la « mise à niveau » du composite nano par rapport à l'écrantage lamellaire traditionnel, et la base théorique lui permettant de maintenir un fort écrantage en couche mince.
II. Mécanisme central un : comment les nanofeuillets améliorent l'écrantage
L'écrantage d'un film de peinture époxy ou polyuréthane ordinaire repose sur la densité de la résine après formation du film et le contrôle de la concentration volumique en pigment (PVC). Mais même ainsi, les microporosités au niveau moléculaire et les défauts d'interface dus au retrait de cure offrent des « raccourcis » à l'eau et à l'oxygène. L'idée du composite nano est d'utiliser des charges nanolamellaires pour boucher ces raccourcis.
2.1 Feuillets d'argile et « effet labyrinthe »
Les « feuillets d'argile » mentionnés dans les recherches désignent généralement des silicate lamellaires comme la montmorillonite, après intercalation organique. Ces feuillets ont une épaisseur d'environ 1 nm et un très grand rapport diamètre/épaisseur. Lorsqu'ils sont dispersés avec une certaine orientation (par exemple parallèle à la surface du substrat), les milieux corrosifs doivent, pour traverser le film, contourner à plusieurs reprises les bords des feuillets, formant le « effet labyrinthe » (tortuous path). Selon la section cinq des archives, l'entrée « composite nano anticorrosion » indique clairement : les feuillets nano SiO₂/TiO₂/argile améliorent l'écrantage et réduisent la perméabilité à l'eau et à l'oxygène, et après composite avec époxy/polyuréthane, peuvent retarder le chemin des milieux corrosifs.
2.2 Remplissage et renfort par nano SiO₂
Les particules de nano SiO₂ sont sphériques et de petite taille, peuvent s'insérer dans les volumes libres et microdéfauts du réseau de cure de la résine, augmentant la densité de réticulation et la compacité du film. Elles améliorent aussi la dureté et la résistance à l'usure, offrant un tampon contre la défaillance anticorrosion due aux dommages mécaniques en service longue durée. Le SiO₂ est chimiquement inerte et bien compatible avec la résine principale, c'est une charge nano facile à industrialiser dans les systèmes anticorrosion industriels.
2.3 Double rôle du nano TiO₂
Le nano TiO₂, d'une part par sa petite taille et son indice de réfraction élevé, améliore la résistance du revêtement au vieillissement UV (absorption/diffusion UV) ; d'autre part, sous excitation UV, il présente une activité photocatalytique capable de dégrader les polluants organiques de surface pour un auto-nettoyage. Mais les archives rappellent : la photocatalyse du TiO₂ peut accélérer le vieillissement de la résine organique adjacente, aussi dans les formulations réelles on le traite souvent par enrobage (comme enrobage SiO₂) pour isoler les sites actifs et éviter l'« auto-dommage ».
3.4 Quantifier l'« amélioration par inhibition » par méthode électrochimique
En ingénierie, on utilise souvent la spectroscopie d'impédance électrochimique (EIS) pour évaluer l'évolution de la couche d'écrantage avec le temps d'immersion. Le revêtement composite nano, grâce à l'effet labyrinthe, voit le module d'impédance basse fréquence |Z| décroître plus lentement et la plateforme d'angle de phase s'élargir, signe d'une durée de vie d'écrantage plus longue. Combiner EIS et brouillard salin (GB/T 1771) permet de distinguer les deux mécanismes « défaillance d'écrantage » et « corrosion d'interface », plus proche du service réel que de ne regarder que la durée de brouillard salin. Cela rappelle aussi : l'« amélioration » du composite nano doit être vérifiable quantitativement, et non se contenter d'énoncés conceptuels.
III. Mécanisme central deux : l'amélioration par inhibition n'est pas que « bloquer », elle peut aussi « passeriver »
L'« amélioration » du composite nano anticorrosion ne se limite pas à l'écrantage physique, elle se manifeste aussi par une synergie d'inhibition :
- Barrière inerte + inhibition active : lorsque la surface des nanoremplisseurs est fonctionnalisée (par exemple chargée de groupes inhibiteurs, ou portant des composés de passivation type phosphate), même si le milieu perce localement l'écrantage, les substances inhibitives libérées par les nanoparticules peuvent former un film passif à l'interface métal, inhibant la dissolution anodique.
- Synergie avec la poudre de zinc : dans un système d'apprêt riche en zinc, l'introduction d'une quantité appropriée de nano SiO₂ ou de feuillets peut, sans réduire la teneur en zinc (les archives exigent ≥ 80 % de zinc en film sec pour l'apprêt riche en zinc, comme le Jotun Barrier 80 UHS apprêt époxy riche en zinc conforme ASTM D520 Type II), réduire la sédimentation du zinc, améliorer l'uniformité d'application et diminuer la porosité.
- Tendance à l'auto-réparation : certains systèmes composites nano utilisent le remplissage physique des feuillets sur les rayures et la diffusion d'inhibiteur, offrant un certain tampon « auto-guérison » aux microdommages, bien que cela ne soit pas équivalent à une vraie auto-réparation chimique, à considérer avec raison en ingénierie.
À souligner : la précondition de l'amélioration par inhibition est que les nanoparticules soient stablement dispersées et bien liées à l'interface. En cas d'agglomération, non seulement le réseau d'écrantage est interrompu, mais l'agglomérat lui-même peut devenir le point de départ d'un microélément corrosif. Cela fait écho à un autre article de ce lot sur la stabilité de dispersion — si la dispersion est mal faite, l'avantage du nano anticorrosion se retourne en défaut.
3.5 Tendance au chargement d'inhibiteurs
Une direction plus avancée consiste à « charger » les inhibiteurs dans des nanoconteneurs (comme SiO₂ mésoporeux, double hydroxyde lamellaire), fermés en temps normal et libérés sur stimulation corrosive, réalisant une « inhibition à la demande ». Cela relève de l'anticorrosion intelligente, pas encore répandue dans les peintures industrielles de masse, mais déjà validée dans la protection d'équipements à haute valeur ajoutée, représentant la voie du composite nano passant du « blocage passif » à la « protection active », résolvant au passage le problème de pollution ou de consommation prématurée du film par ajout direct d'inhibiteur.
IV. Composite avec époxy/polyuréthane : pourquoi ces deux résines
Le revêtement nano anticorrosion composite ne constitue pas un système à part, mais s'ajoute comme « composant fonctionnalisé » sur des systèmes de résine matures. Les archives indiquent clairement « composite avec époxy/polyuréthane, retarder le chemin des milieux corrosifs », pour des raisons pragmatiques :
4.1 Résine époxy : champ de bataille principal de l'anticorrosion
La peinture époxy a une forte adhérence, bonne résistance chimique, et après cure une haute densité de réticulation, c'est la force principale d'apprêt et couche intermédiaire en protection industrielle (selon ISO 12944). L'ajout de nanoremplisseurs à l'époxy améliore encore son excellent écrantage. Référence : Jotun Jotacote Universal N10 peinture époxy universelle résistante à l'usure des archives, volume solide 72 ± 2 %, VOC selon GB 30981-2020 de 239 g/L, épaisseur de film sec DFT jusqu'à 75–300 µm, matrice idéale pour la modification composite nano.
4.2 Polyuréthane : couche de finition résistante aux intempéries
La finition polyuréthane (surtout acrylique polyuréthane) résiste aux intempéries, conserve le brillant et résiste à l'usure, souvent utilisée en couche externe du système. L'ajout de nano TiO₂, SiO₂ dans la finition polyuréthane combine résistance UV et hydrophobie auto-nettoyante. Référence : BASF Glasurit 923-666 HS vernis (2K acrylique polyuréthane, haut solide) des archives, solide 50–55 %, VOC ≤ 419 g/L, dureté crayon > 2H, montrant que la finition polyuréthane est déjà forte en dureté et durabilité, et le composite nano renforce simultanément anticorrosion et décoration.
4.3 Système typique : le composite nano dans quelle couche
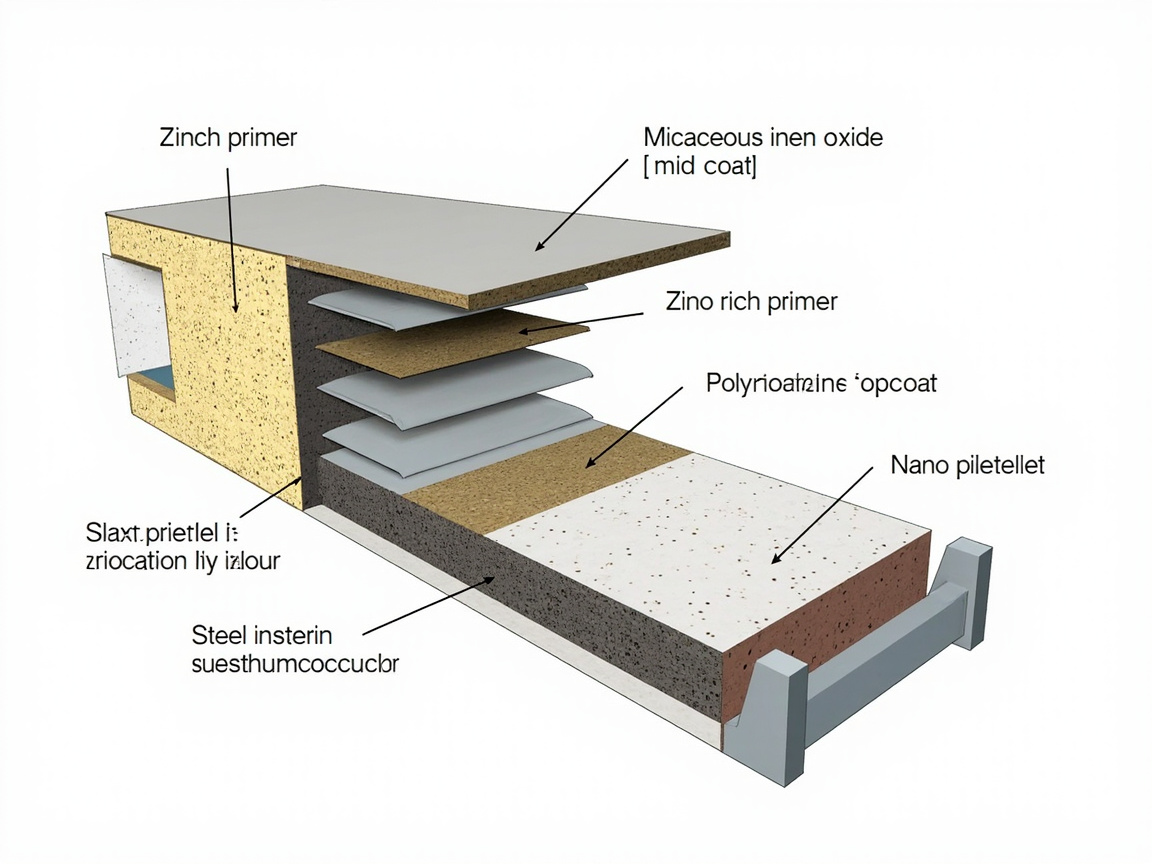
Le système de protection lourde traditionnel (selon la synthèse des paramètres de finition époxy polyuréthane section deux des archives) est : apprêt époxy riche en zinc (70–80 µm) + couche intermédiaire époxy à oxyde de fer micacé (100–150 µm) + finition époxy polyuréthane (100–120 µm). Le composite nano peut s'intégrer de trois façons :
- Nanorisation de l'apprêt : ajouter du nano SiO₂ dans l'apprêt époxy riche en zinc, réduisant la porosité et améliorant l'application ;
- Lamellisation de la couche intermédiaire : remplacer ou compléter partiellement l'oxyde de fer micacé par des feuillets nano argile/mica, renforçant l'effet labyrinthe ;
- Fonctionnalisation de la finition : couche de polyuréthane additionnée de TiO₂/SiO₂ nano pour améliorer la tenue aux intempéries et l'auto-nettoyage.
V. Lien avec les mécanismes traditionnels : protection cathodique et effet écran du zinc riche et de l'hématite
Pour comprendre en quoi le composite nano est une « amélioration », il faut d'abord voir clairement quels mécanismes éprouvés il prolonge. Selon la section 2 des archives, « Mécanismes clés et points de sélection » :
- Protection cathodique : dans l'apprêt riche en zinc, la poudre de zinc (≥ 80 % dans le film sec) agit comme anode sacrificielle, se corrodant en priorité pour protéger le substrat en acier. Le apprêt époxy riche en zinc Jotun Barrier 80 UHS a une teneur en extrait sec de 95 ± 2 % en poids, un COV de 134 g/L (GB 30981 / GB/T 34682), et atteint le niveau de durabilité « très élevé (VH) » sous le test ISO 12944-6 en C5.
- Effet écran : les paillettes d'oxyde de fer micacé dans la couche intermédiaire époxy allongent le chemin de diffusion des milieux corrosifs — ce qui est de même nature que l'« effet labyrinthe » de l'argile nano, sauf que l'échelle des plaquettes passe du micrométrique (oxyde de fer micacé) au nanométrique (argile), rendant le chemin plus sinueux et la perméabilité plus faible.
- Principe de système : apprêt (anticorrosion/adhérence) + couche intermédiaire (épaississement/écran) + finition (tenue aux intempéries/décor), c'est la structure de conception des systèmes ISO 12944-2018.
On voit donc que le revêtement anticorrosion composite nano ne renverse pas la tradition, mais pousse la dimension « écran » vers le plus fin : l'hématite est un écran à plaquettes micrométriques, l'argile nano est un écran à plaquettes nanométriques ; les deux peuvent se superposer pour former une barrière composite multi-échelles. Pour le concepteur, c'est un moyen incrémental d'amélioration anticorrosion, et non un remplacement par tout neuf.
À préciser : la protection cathodique et l'effet écran ne sont pas isolés : lorsque le zinc de l'apprêt riche est consommé à un certain point, son effet écran s'affaiblit, et c'est alors que les plaquettes de la couche intermédiaire (qu'elles soient micrométriques d'hématite ou nano d'argile) prennent le relais pour l'écran. Le composite nano s'insère donc idéalement dans la « couche intermédiaire ou la finition » comme un maillon du relais d'écran, plutôt que de remplacer l'apprêt à anode sacrificielle. Placer le composite nano au bon endroit du système est la clé du succès de la conception.
VI. Tableau comparatif du renforcement anticorrosion : mécanismes et données des différentes voies
Le tableau ci-dessous compare le composite nano avec trois voies anticorrosion traditionnelles sur un même repère ; les données proviennent toutes des archives de cette étude, facilitant le jugement transversal lors de la sélection.
| Voie anticorrosion | Mécanisme central | Matériaux/systèmes représentatifs | Données clés (selon archives) | Scénarios d'application | Faiblesses relatives |
|---|---|---|---|---|---|
| Écran physique traditionnel | Film de peinture dense bloquant eau/oxygène/ions | Peinture alkyd/époxy antirouille | Apprêt alkyd brouillard salin env. 500 h (ISO 12944 C3, ex. Würth Rust Stop) | Protection atmosphérique générale, apprêt de transport | Micro-pores au niveau moléculaire dans la couche d'écran |
| Protection cathodique zinc riche | Anode sacrificielle en poudre de zinc | Apprêt époxy riche en zinc | Zinc film sec ≥ 80 % ; Barrier 80 UHS VOC 134 g/L, C5 « très élevé » | Très forte corrosion, offshore/haute corrosion | Tenue aux intempéries limitée seul sans finition |
| Écran à plaquettes micrométriques | Oxyde de fer micacé allongeant le chemin de diffusion | Couche intermédiaire époxy hématite | Épaisseur couche intermédiaire 100–150 µm | Couche intermédiaire de système, épaississement et écran | Échelle des plaquettes au micrométrique |
| Écran composite nano | Plaquettes nano SiO₂/TiO₂/argile réduisant perméabilité eau-oxygène | Époxy/polyuréthane composite nano | Ratio taille/épaisseur des plaquettes extrême, effet labyrinthe | Amélioration anticorrosion, écran fin à faible épaisseur | Dépend de la stabilité de dispersion |
Ce tableau montre : la valeur différenciante du revêtement anticorrosion composite nano réside dans « obtenir une perméabilité plus basse avec une couche plus fine », particulièrement adapté aux scénarios exigeants sur l'épaisseur, le poids propre ou l'apparence, tout en voulant prolonger significativement la durée de vie. Il peut s'utiliser avec zinc riche et hématite, sans exclusion mutuelle.
VII. Sélection pour l'ingénierie : quand faut-il passer au composite nano
L'adoption ou non d'un revêtement anticorrosion composite nano doit revenir au cas réel, et non « nano pour le nano ». Sur la base des données et mécanismes des archives, voici la liste de décision :
- Niveau de corrosion élevé (C4–C5 ou CX) : le système traditionnel est déjà à la limite, le composite à plaquettes nano peut servir de renfort incrémental en couche intermédiaire ou finition, formant une barrière multi-échelles avec l'apprêt riche en zinc.
- Épaisseur de film limitée : comme certaines pièces de précision, raccords internes de tuyauterie, impossible d'appliquer une couche épaisse, l'avantage « fin et dense » du composite nano est marqué.
- Tenue aux intempéries et auto-nettoyage conjoints : structures extérieures (pylônes, ponts, réservoirs), finition polyuréthane additionnée de TiO₂/SiO₂ nano assure UV et facilité de nettoyage.
- Environnement atmosphérique général sensible au coût (C2–C3) : privilégier le traitement de surface (sablage Sa 2½, ISO 8501-1) et le système standard trois couches, le gain marginal du composite nano peut ne pas couvrir la prime.
Sur le traitement de surface, les archives insistent à répétition :
7.5 Recommandations d'insertion du composite nano selon le niveau de corrosion (ISO 12944)
| Niveau de corrosion | Exemple d'environnement | Recommandation d'insertion nano |
|---|---|---|
| C2 faible | Intérieur sec, atmosphère douce | Généralement inutile, système standard trois couches suffit |
| C3 moyen | Urbain, atmosphère industrielle légère | Option finition additionnée TiO₂ nano anti-salissure auto-nettoyant |
| C4 élevé | Industriel, littoral | Couche intermédiaire additionnée plaquettes nano renforçant l'écran |
| C5/CX très élevé | Offshore, chimie, haute humidité | Apprêt zinc riche + intermédiaire nano + finition nano, système multi-échelles |
Suivre les niveaux de corrosion (C2–CX) et la conception de système ISO 12944-2018, d'abord fixer le niveau, puis décider dans quelle couche insérer le composite nano, est plus économique que « nano sur tout le système », et valorise mieux l'effet incrémental « d'amélioration anticorrosion ». Aussi avancé soit le composite nano, il ne se passe pas d'un traitement de substrat conforme. Acier au carbone : sablage Sa 2½ recommandé, rugosité 30–75 µm ; inox : meulage abrasif non métallique pour rayures garantissant l'adhérence. Un revêtement composite nano directement sur huile, rouille superficielle ou vieille peinture non adhérente verra son réseau d'écran s'effondrer par défaut d'adhérence.
VIII. Contrôle et validation : ne pas se laisser mener par le mot « nano »
Les archives « Contrôle et caractérisation des peintures nano » et « État du marché et des normes » avertissent clairement : il n'existe pas encore de norme mondiale obligatoire unique pour « revêtement nano », l'achat et l'évaluation doivent s'appuyer sur rapports de laboratoire tiers, en regardant surtout épaisseur, angle de contact, brouillard salin et abrasion. Pour le composite nano anticorrosion, surveiller :
- Brouillard salin : selon GB/T 1771-2007 (équivalent ASTM B117, DIN EN ISO 9227), observer durée sans bullage, corrosion marginale ≤ 1–2 mm ; forte corrosion peut viser 1000–3000 h.
- Adhérence : quadrillage GB/T 9286, niveau 0/1 excellent (perte ≤ 5 %).
- Épaisseur et perméabilité : profilomètre/SEM pour épaisseur réelle couche nano, si besoin EIS pour évolution de l'écran dans le temps.
- Qualité de dispersion : distribution granulométrique et potentiel Zeta (DLS) pour confirmer vraie dispersion et non fausse agglomération.
Kexin New Materials (kexinMaterials) dans ses systèmes anticorrosion exige comme critère d'acceptation les données brouillard salin, adhérence et caractérisation tiers, évitant qu'un « nano conceptuel » ne fausse la décision ; ce qui compte est la baisse de perméabilité et la durée de vie, non l'étiquette « nano ».
IX. Stockage, transport, application et détails de qualité sur le terrain
Même le meilleur revêtement anticorrosion composite nano doit aboutir à « transport stable, application uniforme, contrôle précis ». Avec les paramètres d'application et stockage des peintures industrielles des archives, voici les détails opérationnels pour éviter que les perfs labo ne tombent à zéro sur le chantier.
9.1 Emballage et stockage
Réf. paramètres peinture de finition époxy-polyuréthane des archives : base 20 kg + durcisseur 4 kg, stockage 5–35℃, durée 12 mois. Si le système nano est fourni en deux composants « pâte nano + peinture base », noter : la pâte nano est sensible température et cisaillement, éviter chocs et soleil en transport ; entrepôt « premier entré premier sorti », si dépassement revérifier Zeta et granulométrie avant sortie, car sédimentation longue peut donner faible floculation invisible mais réduisant l'écran.
9.2 Environnement d'application
Le dossier précise que les exigences de l'environnement de application du revêtement industriel sont une température de 5–35℃, une humidité relative ≤ 80%, et une température du substrat supérieure au point de rosée d'au moins 3℃. Le revêtement composite nano est particulièrement sensible à la condensation — dès qu'il y a de l'eau de condensation à la surface du substrat, l'interface entre les nano-plaques et la résine est coupée par le film d'eau, et l'adhérence comme la protection chutent toutes deux drastiquement. Par conséquent, en saison des pluies ou sur des chantiers à fort écart de température jour/nuit, il est impératif de mesurer réellement le point de rosée et de contrôler strictement l'humidité, et mieux vaut attendre la fenêtre favorable que de prendre des risques.
9.3 Mode de application et ordre de préparation de la peinture
Privilégier la pulvérisation sans air à haute pression ou la pulvérisation pneumatique ; le pinceau et le rouleau sont réservés aux petites réparations. L'ordre de préparation de la peinture compte : mélanger d'abord le nanopigment liquide avec la base de la peinture principale à basse vitesse (éviter le cisaillement à haute vitesse qui introduit des bulles et de nouveaux agglomérats), puis ajouter le durcisseur selon le manuel, laisser mûrir et filtrer avant pulvérisation. Ne jamais verser directement la poudre nano dans la peinture principale et mélanger à haute vitesse, cela ne ferait que créer de nouveaux agglomérats durs et annuler tous les efforts.
9.4 Libération qualité
Outre l'DFT conventionnel (épaisseur du film sec, référence à l'intervalle de 75–300 µm du Jotacote Universal N10 selon la conception), le quadrillage d'adhérence (GB/T 9286, grade 0/1 étant excellent), il est recommandé pour le composite nano d'ajouter un « contrôle microscopique du premier échantillon » — après durcissement sur plaque d'essai, faire une coupe SEM pour confirmer un bon orientation des plaques, sans agglomérat, avant application en série. Déplacer le contrôle vers le premier échantillon coûte bien moins cher que de refaire toute la surface après coup.
9.5 Perspective du coût sur le cycle de vie complet
La prime du composite nano anticorrosion provient principalement des nanoremplissants et du procédé de modification de surface. Mais le coût réel de la défaillance anticorrosion (arrêt de production, sablage et repeinture, amincissement structurel) est souvent bien supérieur à l'écart de prix du revêtement. Prenons un pont ou un réservoir en environnement corrosif C5 : si le composite nano prolonge le cycle de grande révision de 8 à 12 ans, les économies cumulées de mise en œuvre et d'arrêt de production couvrent généralement plusieurs fois l'augmentation du matériau. Il faut donc évaluer avec le coût sur le cycle de vie complet (LCC) plutôt qu'au prix unitaire, position que Kexin New Materials soutient systématiquement dans ses recommandations.
X. Idées reçues courantes et attentes rationnelles
- Idée reçue 1 : « La peinture nano est forcément dix fois plus anticorrosion que la peinture ordinaire. » Faux. Si la dispersion est mauvaise ou le traitement du substrat médiocre, le nano introduit au contraire des défauts.
- Idée reçue 2 : « Avec du nano, on peut se passer de l'apprêt riche en zinc. » Faux. La protection cathodique ne peut être remplacée par le blindage des nano-plaques, ils sont complémentaires.
- Idée reçue 3 : « Le composite nano équivaut à l'auto-réparation. » La plupart ne font qu'un renforcement passif de barrière ; l'auto-réparation active nécessite des microcapsules supplémentaires.
- Idée reçue 4 : « Plus la couche nano est épaisse, mieux c'est. » Un taux de nanoremplissage trop élevé nuit à la continuité de la résine, augmente la fragilité, il existe une fenêtre de dosage optimal.
Si vous évaluez un système de revêtement pour un projet précis, vous pouvez d'abord obtenir un cadre de jugement au niveau système via notre guide de sélection des revêtements industriels à l'eau, puis décider d'ajouter ou non ce moyen incrémental selon la mécanique du composite nano de cet article ; si vous hésitez entre voie solvantée et voie aqueuse, vous pouvez aussi consulter comparaison de sélection entre peinture à l'eau et peinture solvant pour l'arbitrage global.
XI. Questions fréquentes
Q : Entre le revêtement composite nano anticorrosion et l'apprêt époxy riche en zinc traditionnel, lequel est meilleur en anticorrosion ?
R : Leurs mécanismes diffèrent, on ne peut les comparer directement. Le riche en zinc repose sur l'anode sacrificielle du zinc (protection cathodique), le composite nano repose sur l'effet labyrinthe des plaques pour réduire la perméabilité à l'eau et à l'oxygène (blindage physique). En ingénierie, on ajoute souvent du nano-SiO₂ dans l'apprêt riche en zinc pour améliorer l'application et la densité, ils agissent en synergie plutôt qu'en substitution. Pour laAnticorrosion lourde, on recommande encore la combinaison complète « apprêt riche en zinc + couche intermédiaire micacée/nano + finition polyuréthane ».
Q : Les nano-plaques réduisent-elles vraiment la perméabilité à l'eau et à l'oxygène, sur quoi cela se base-t-il ?
R : Le fondement mécanique est l'« effet labyrinthe » : lorsque les nano-plaques d'argile ou de mica s'orientent parallèlement dans le film, les milieux corrosifs doivent contourner répétitivement les bords des plaques, le chemin de diffusion efficace s'allonge fortement, d'où une baisse de perméabilité. Les archives de recherche de ce lot indiquent explicitement « les nano-plaques SiO₂/TiO₂/argile améliorent le blindage et réduisent la perméabilité à l'eau et à l'oxygène », c'est un mécanisme composite consensuel dans le secteur.
Q : Le composite nano anticorrosion convient-il à l'automobile ?
R : Oui, mais plutôt sur les parties de « anticorrosion fonctionnelle » comme le blindage de châssis, le boîtier de batterie, la protection des pièces structurelles, plutôt que la finition esthétique. La finition automobile privilégie l'aspect et la résistance aux intempéries, le nano-TiO₂/SiO₂ sert surtout à renforcer l'anti-UV et l'auto-nettoyage des vernis polyuréthane. La peinture automobile doit aussi respecter la limite VOC GB 24409-2020.
Q : Pourquoi la stabilité de dispersion est-elle si critique pour le nano anticorrosion ?
R : Les nanoparticules ont une grande surface spécifique et une énergie de surface élevée, elles s'agglomèrent très facilement. Une fois agglomérées, le réseau labyrinthe des plaques se rompt, et l'agglomérat lui-même peut devenir le point de départ d'un micro-élément corrosif, renversant l'avantage en défaut. Ainsi, la modification de surface, les dispersants et l'ultrason/broyage à billes sont le préalable à l'industrialisation du composite nano, un autre article de ce lot « stabilité de dispersion des revêtements nano » y consacre un développement.
Q : Le VOC du revêtement composite nano anticorrosion est-il élevé ?
R : Le VOC dépend de la résine de base et du taux de matières non volatiles choisis, non de « la présence de nano ». Par exemple, l'apprêt époxy riche en zinc Jotun Barrier 80 UHS des archives a un VOC de 134 g/L (GB 30981), le vernis polyuréthane BASF Glasurit 923-666 HS a un VOC ≤ 419 g/L. En choisissant une base époxy/polyuréthane haute teneur en solides et en contrôlant le solvant, le composite nano peut aussi être bas VOC, conforme à GB 30981-2020 et GB 24409-2020.
Q : L'exigence de traitement de surface lors de l'application est-elle plus élevée ?
R : Le traitement de surface est identique à l'anticorrosion lourde classique : acier au carbone recommandé sablage Sa 2½ (ISO 8501-1), rugosité 30–75 µm ; inox nécessite un meulage avec abrasif non métallique pour créer des rayures. Le revêtement composite nano craint plus la défaillance d'adhérence, car le réseau de blindage s'effondre globalement s'il se détache avec l'ancienne peinture, le traitement du substrat ne doit donc en aucun cas être omis.
Q : Comment vérifier l'effet nano anticorrosion revendiqué par le fournisseur ?
R : Exiger un rapport d'essai tiers, en ciblant : brouillard salin (GB/T 1771, durée et classe), adhérence (quadrillage GB/T 9286 grade 0/1), épaisseur de film et caractérisation de la couche nano (SEM/TEM, profilomètre), perméabilité (EIS impédance électrochimique). Les archives signalent aussi qu'il n'existe pas de norme nano mondiale obligatoire unique, il faut juger sur les données et non sur l'étiquette.
Q : L'augmentation de coût du composite nano anticorrosion en vaut-elle la peine ?
R : Cela dépend du niveau de corrosion et de l'objectif de durée de vie. Pour environnement atmosphérique général C2–C3, la combinaison standard à trois couches suffit, le gain marginal du composite nano est limité ; pour scénarios C4–C5, épaisseur limitée ou besoin de haute tenue et auto-nettoyage, le composite nano apporte un allongement de vie par « film mince à haut blindage » qui couvre généralement sa prime matière. Évaluer par coût sur cycle de vie complet, non au seul prix unitaire.
XII. Lectures complémentaires
Les trois articles suivants, issus de la liste blanche et déjà publiés, vous permettent d'approfondir la chaîne technique « combinaison — sélection — formation de film » :
- Guide de sélection des revêtements industriels à l'eau : comprendre au niveau système la combinaison apprêt/intermédiaire/finition et l'adéquation au niveau de corrosion, préalable à l'évaluation de l'ajout ou non du composite nano.
- Comparaison de sélection entre peinture à l'eau et peinture solvant : arbitrage global sur la voie de résine de base (époxy/polyuréthane aqueux vs solvantés), lié au VOC et à l'adaptation d'application du composite nano.
- Principes scientifiques des revêtements bois à l'eau : comprendre par transposition la mécanique de formation de film et le rôle des additifs, utile aussi pour saisir la dispersion et l'interface des nanoparticules dans la matrice résine.