
La montmorillonite modifiée organiquement (Organically Modified Montmorillonite, abrégée OMMT) est une nano-charge de silicate lamellaire obtenue par échange cationique aux sels d'ammonium quaternaire à partir de la montmorillonite sodique naturelle (Na⁺-MMT) : épaisseur d'un feuillet d'environ 1 nm, dimension latérale de 100 nm–1 500 nm, rapport d'aspect α=2L/t couramment de 30–150 ; incorporée à hauteur de 1 wt%–8 wt% dans un revêtement polymère, elle peut, par le chemin tortueux de Nielsen, multiplier par un ordre de grandeur la distance de diffusion de l'eau, de l'oxygène dissous et des ions chlorure, et constitue une voie mature et bien établie de nano-charge bidimensionnelle en anticorrosion lourde, emballage barrière, peinture d'origine automobile et revêtements de génie maritime.
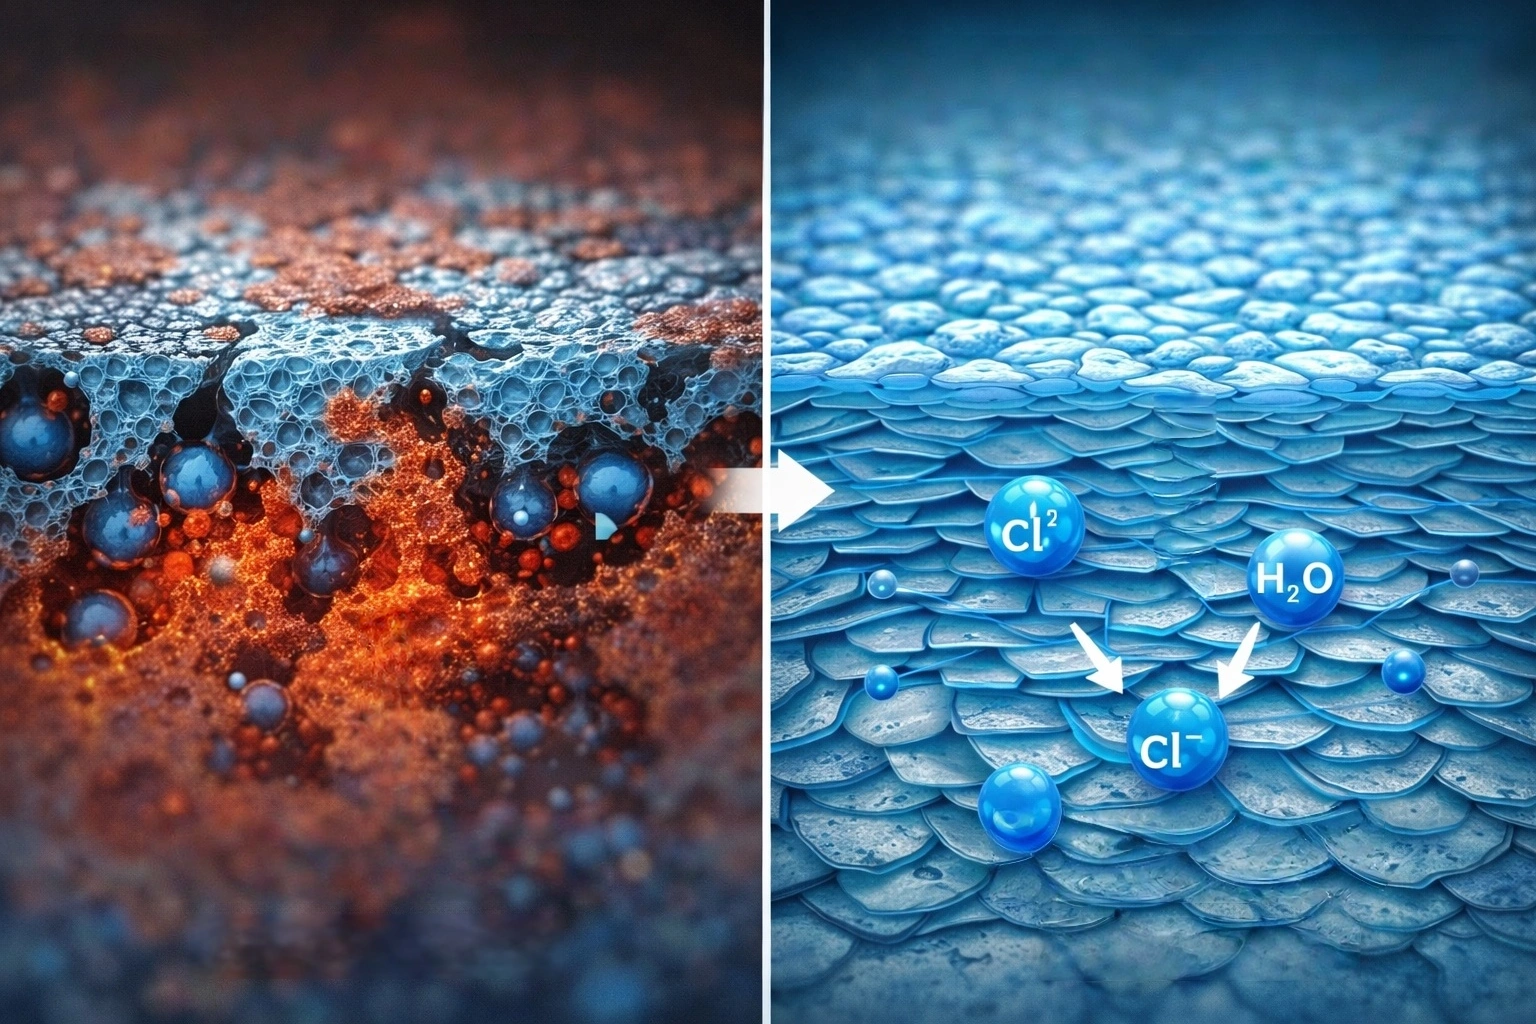
Les trois scénarios de défaillance les plus courants sur chantier sont liés à la vitesse de transport de l'eau, de l'oxygène et des Cl⁻ : d'abord, sur les structures en acier côtières et les ponts, la couche intermédiaire présente en 5–8 ans des cloquages locaux et une corrosion filiforme ; deuxième, sur les éléments de châssis et les caisses de véhicules utilitaires, sous l'effet des sels de déverglaçage, le front de décollement cathodique progresse depuis la rayure vers les deux côtés ; troisième, la couche de finition interne des cuves de stockage chimique perd précocement son brillance et voit sa dureté baisser sous l'effet de l'immersion en solvants. L'approche traditionnelle consiste à épaissir le revêtement ou à augmenter la teneur en écailles de verre, mais l'accroissement d'épaisseur engendre coûts, séchage et contraintes internes ; et l'intérêt de l'OMMT tient précisément à ce qu'avec un dosage inférieur à 5 wt% et sans guère modifier la limite de viscosité d'application, elle transforme un revêtement dense en « un labyrinthe de couches empilées ».
TL;DR : six critères de décision en bref
- La distance interfoliaire d₀₀₁ est la preuve la plus directe de l'intercalation : la montmorillonite sodique en brut présente environ 1.2 nm (dépendante de l'humidité relative), Cloisite 15A se situe couramment à 3.1–3.2 nm, Cloisite 30B à environ 1.8–1.9 nm, et après exfoliation le pic de diffraction bas angle en XRD (2θ<5°) s'affaiblit voire disparaît ; les données de chaque grade se réfèrent au TDS du fournisseur et à la XRD mesurée.
- La capacité d'échange cationique CEC fixe la limite de greffage de l'ammonium quaternaire : la CEC théorique de la montmorillonite est d'environ 80–120 meq/100 g, et le taux de substitution organophile est généralement conçu à 90%–110% de la CEC ; le dépasser introduit au contraire de l'ammonium quaternaire libre et nuit à la résistance initiale à l'eau du revêtement.
- Fenêtre de dosage typique 1 wt%–8 wt% : la transmitance et le gain mécanique présentent le plus souvent un point d'inflexion vers 3 wt%–5 wt% ; continuer à ajouter accroît la viscosité et dégrade la dispersion ; dans les mélanges PPO/PS, la littérature signale un seuil de percolation d'environ 4 wt% (chiffres de littérature ouverte, voir Références).
- Le rapport d'aspect α du modèle Nielsen–Bharadwaj est la variable centrale : Dc/D₀=(1−φ)/(1+αφ/2) suppose des feuillets parallèles et d'extension infinie, et la correction de Bharadwaj introduit une longueur finie et un angle d'orientation ; pour α=100 et φ=3 vol%, le facteur théorique de barrière se situe dans la plage de 3–5 fois.
- Cas de littérature ouverte avec époxy + 2 wt%–5 wt% Cloisite 30B : le brouillard salin neutre GB/T 1771-2007 / ISO 9227 passe de 500 h à 800 h–1 000 h, et l'impédance basse fréquence |Z|0.01 Hz augmente de 1–2 ordres de grandeur ; les données concrètes varient sensiblement selon la formulation, l'épaisseur du film et la maturation, et ne sont citées ici qu'à titre de chiffres de littérature ouverte.
- Les critères d'exfoliation doivent être examinés « par trois voies à la fois » : pic bas angle en XRD + distribution des feuillets individuels en TEM + hausse du module de stockage G′ en rhéologie basse fréquence ; n'utiliser qu'une seule de ces voies conduit facilement à confondre « intercalé non exfolié » avec « exfoliation totale », et alors la capacité de barrière reste nettement en dessous de l'attente théorique.
I. Structure cristalline de la montmorillonite et CEC
La montmorillonite est un silicate lamellaire de type 2:1 : deux feuillets tétraédriques silicium-oxygène encadrent un feuillet octaédrique aluminium-oxygène, et entre les couches les charges sont compensées par des cations échangeables tels que Na⁺, Ca²⁺ et K⁺, qui adsorbent en outre une ou plusieurs couches de molécules d'eau. C'est précisément cette structure « cations échangeables + faible liaison de van der Waals » qui fait de l'OMMT une nano-charge réunissant à la fois les trois caractéristiques suivantes : une distance interfoliaire concevable chimiquement, des feuillets exfoliables mécaniquement et une efficacité à un dosage inférieur à 1 wt%.
La CEC (Cation Exchange Capacity, capacité d'échange cationique) est le point d'ancrage pour choisir la quantité d'ammonium quaternaire et juger le taux de substitution. La CEC de la montmorillonite naturelle se situe généralement entre 80–120 meq/100 g ; plus elle est élevée, plus il y a de cations échangeables entre les couches et plus la marge d'organophilisation est grande. En pratique, on conçoit le taux de substitution organophile à « 90%–110% de la CEC théorique » : s'il est trop bas, il reste des Na⁺ nus entre les couches et l'hydrophobation est incomplète ; s'il est trop haut, l'excès d'ammonium quaternaire reste libre hors des feuillets et devient un canal d'absorption d'eau précoce du revêtement.
1.1 Répartition des rôles entre la montmorillonite et d'autres silicates lamellaires
Dans l'industrie, les silicates lamellaires courants ne se limitent pas à la montmorillonite. Pour choisir une charge, il ne suffit pas de regarder « s'il s'agit ou non d'un nano-feuillets », mais aussi son rapport d'aspect, sa chimie interfoliaire, sa tenue en température et aux acides et aux bases.
| Charge | Type de cristal | Dimension typique du feuillet | Rapport d'aspect α | CEC / meq·100 g⁻¹ | Usage principal en revêtement |
|---|---|---|---|---|---|
| Montmorillonite MMT / OMMT | Aluminosilicate octaédrique 2:1, expandable | Épaisseur ≈1 nm, latéral 100–1 500 nm | 30–150 | 80–120 | Anticorrosion lourde, vernis barrière, primer aqueux, vernis d'origine automobile |
| Sépiolite Sepiolite | Silicate lamellaire à chaînes 2:1, baguette unidimensionnelle | Largeur 20–40 nm, longueur 0.5–5 μm | 20–100 | 20–40 | Thixotropie et anti-sédimentation, revêtements haute température ; contribution barrière moindre que MMT |
| Kaolin Kaolin (exfolié) | Aluminosilicate lamellaire 1:1 | Épaisseur 0.1–1 μm, diamètre 1–10 μm | 5–20 | <15 | Pigment de charge, charge barrière (micrométrique), revêtements ignifuges |
| Laponite silicate de lithium synthétique | Discodal 2:1, diamètre du disque 25 nm | Épaisseur ≈1 nm, diamètre ≈25 nm | ≈5 | ≈80 | Thixotropie des peintures aqueuses, stabilisant de polymérisation en émulsion ; barrière faible |
| Mica Mica / titané | Lamellaire 2:1, clivage naturel | Épaisseur 10–200 nm, diamètre 5–100 μm | 50–200 | 5–20 | Blindage physique, vernis anti-perméation, faible degré d'exfoliation |
Ce tableau permet de tirer trois conclusions : seules la montmorillonite et la Laponite possèdent un espace interfoliaire échangeable avec CEC≥80, de sorte qu'elles seules permettent une véritable « intercalation chimique » ; la sépiolite est une baguette unidimensionnelle, très épaississante mais faiblement barrière ; le kaolin exfolié et la mica sont de l'ordre micrométrique, agissant par densité de packing et non par effet nanométrique, et exigeant souvent 5 wt%–15 wt% pour observer une baisse nette de la transmitance. C'est aussi la raison pour laquelle cet article traite l'OMMT séparément.
II. Les trois voies d'organophilisation par ammonium quaternaire
Pour convertir la Na⁺-MMT en OMMT, la voie industrielle dominante est l'échange cationique à l'ammonium quaternaire ; en laboratoire, on a aussi employé le pyridinium, l'imidazolium et les silanes ammonium. Le choix de l'ammonium quaternaire détermine directement : la distance interfoliaire d₀₀₁, la stabilité thermique, la polarité et la compatibilité avec la résine. En pratique, on distingue trois classes selon l'agencement des chaînes alkyle.
2.1 Les « trois frères » chaîne simple / double chaîne / hydroxyalkyle
L'ammonium quaternaire monoalkylé (p. ex. triméthyl/octadécylammonium, code 9AT) tend à s'organiser « en oblique » entre les couches, et d₀₀₁ remonte de 1.2 nm vers environ 2.4 nm ; de polarité faible, il convient aux matrices non polaires comme les polyamides et les polyoléfines. L'ammonium quaternaire dialkyle-diméthylé (grade industriel souvent appelé 2M2HT / 2HT2M) forme un agencement « bicouche parallèle », avec un d₀₀₁ courant de 3.1–3.6 nm et une exfoliation plus aisée. L'ammonium quaternaire hydroxyalkylé (méthyl·bis(hydroxyéthyle), code MT2EtOH) introduit deux –OH, et d₀₀₁ redescend en réalité vers 1.8–1.9 nm, mais forme des liaisons hydrogène plus fortes avec des résines polaires comme l'époxy et le polyuréthane aqueux, ce qui en fait un grade courant des systèmes époxy.
À titre d'exemple avec les grades courants du marché (données tirées des TDS ouverts des fournisseurs et de compilations bibliographiques ; chaque lot est confirmé par mesure) : Cloisite Na⁺ environ 1.2 nm, Cloisite 15A environ 3.1 nm, Cloisite 20A environ 2.8 nm, Cloisite 30A environ 2.5 nm, Cloisite 93A environ 2.2 nm, Cloisite 25A environ 3.6 nm, Cloisite 30B environ 1.8 nm. La clé du choix du grade n'est pas « plus l'espace interfoliaire est grand, mieux c'est », mais l'adéquation à la polarité de la matrice et à la température de réticulation visée : quand l'époxy réticule à 180 ℃, les ammoniums quaternaires hydroxyalkylés tombent facilement en défaillance par élimination de Hofmann et il faut les remplacer par un imidazolium ou un phosphonium plus stable thermiquement ; à l'inverse, pour un acrylique aqueux séché à 80 ℃, on peut employer le 30B à polarité adaptée.
Au-delà des ammoniums quaternaires, deux voies confidentielles méritent d'être mentionnées : l'une sont les silanes ammonium de couplage (p. ex. γ-aminopropyltriéthoxysilane KH-550), qui se condensent avec les silanols interfoliaires de la montmorillonite et s'ancrent simultanément à l'extrémité de la résine ; l'autre est l'intercalation de monomères réactifs, où l'on intercale d'abord le méthacrylate d'hydroxyéthyle (HEMA) puis polymérise in situ, de sorte que les feuillets restent « épinglés » de façon covalente au réseau de résine et l'atténuation de barrière à long terme est moindre. Selon la littérature, le coût et le degré d'industrialisation de ces deux voies restent inférieurs à l'échange à l'ammonium quaternaire, et cet article ne les développe pas.
III. Intercalation en solution, intercalation en fusion et intercalation par polymérisation in situ
Pour que l'OMMT passe du « sac de charge » au « système de revêtement », il existe trois grandes voies de procédé, et le choix dépend de la forme de la résine, du plafond de VOC, de la capacité de production et des équipements.
Intercalation en solution : la résine est dissoute dans un solvant polaire (cyclohexanone, xylène, DMF, NMP ou éthanol/eau), mélangée à l'OMMT sous cisaillement rapide puis séchée jusqu'à formation du film. C'est la voie de laboratoire la plus ancienne et aussi la méthode industrielle couramment utilisée aujourd'hui pour les peintures aqueuses et les vernis d'origine automobile à faible teneur en solides : le solvant polaire pénètre entre les couches et, avec l'énergie d'agitation, ouvre d₀₀₁. Son inconvénient est le coût de récupération du solvant et de conformité VOC. Intercalation en fusion : sans solvant, une extrudeuse bi-vis fond et mélange directement la résine et l'OMMT à 180 ℃–260 ℃ ; très employée pour les peintures en poudre, les adhésifs thermofusibles polyester/PA et les masterbatches granulaires, avec une consommation énergétique et une barrière d'équipement plus élevées. Intercalation par polymérisation in situ : on introduit d'abord le monomère (ε-caprolactame, acrylate ou prépolymère époxy) entre les couches puis on initie la polymérisation, de sorte que les chaînes en croissance « décollent » les feuillets, avec un bon degré d'exfoliation ; ses applications typiques sont les masterbatches nylon 6/argile et les adhésifs photocurables. Pour arbitrer entre les trois en pratique, on peut partir d'une question : combien de grammes par litre de VOC le système tolère-t-il ? La réponse élimine d'emblée au moins une des voies.
Côté équipement de dispersion, l'expérience industrielle largement utilisée est dispersion à grande vitesse (1 000–1 500 r/min, 15–30 min) + broyage à billes ou aux three-roll (finesse ≤15 μm). En dessous de ce seuil, l'OMMT reste dans le revêtement sous forme d'empilements intercalés de 10–30 feuillets : le pic bas angle en XRD est encore là, mais la barrière n'atteint que trois à cinq dixièmes de la valeur théorique.
IV. Critères d'exfoliation : XRD d₀₀₁ + TEM + rhéologie basse fréquence
La morphologie de l'OMMT dans le revêtement se classe en trois niveaux selon le « degré d'expansion interfoliaire » : séparation de phase (tactoid) — les feuillets restent empilés comme dans le minerai, sans changement net de d₀₀₁ ; intercalé (intercalated) — les molécules de résine pénètrent entre les couches, d₀₀₁ remonte de 0.5–2 nm et le pic bas angle du XRD se déplace vers les petits angles ; exfolié (exfoliated) — les feuillets se dispersent individuellement dans la résine et le pic bas angle du XRD (2θ<5°) s'affaiblit nettement voire disparaît. Pour juger l'exfoliation, le seul XRD ne suffit pas :
- XRD : rayonnement Cu Kα avec λ=0.154 06 nm, balayage 2θ=1°–10°, et remontée de d₀₀₁ par la loi de Bragg nλ=2d·sinθ. Plus d₀₀₁ est grand, plus l'intercalation est complète ; la disparition du pic <5° indique que la majorité des feuillets sont exfoliés. Mais l'écart apparent entre d₀₀₁=3.5 nm et d₀₀₁=4.0 nm ne dit rien de la qualité de la barrière : il faut aussi examiner l'orientation des feuillets.
- TEM : permet de voir directement si les feuillets individuels de l'ordre du nm sont uniformément répartis ; c'est la « référence », mais elle exige une préparation soignée (ultramicrotomie de 60–80 nm, coloration au RuO₄ ou à l'acide osmique) ; on compte au moins 5 champs de vision par lot.
- Rhéologie basse fréquence : la hausse de 1–2 ordres de grandeur du module de stockage G′ au voisinage de 0.01 rad/s, avec apparition d'un « palier basse fréquence », est l'empreinte physique de la percolation du réseau de feuillets ; plus rapide que le XRD et adaptée aux contrôles en ligne.
| Morphologie | d₀₀₁ / nm | Pic bas angle XRD | Aspect en TEM | Hausse de G′ en basse fréquence | Facteur typique de barrière |
|---|---|---|---|---|---|
| Séparation de phase (tactoid) | ≈ minerai 1.2 | 2θ ≈ 7°, pic aigu | Agrégats empilés de 15–30 couches | Non appréciable | 1–1.5 fois |
| Intercalé (intercalated) | 2.5–3.5 | 2θ ≈ 2.5°–3.5°, encore intense | Bandes régulières, couches écartées | 0.5–1 ordre de grandeur | 2–4 fois |
| Exfolié (exfoliated) | >5 ou sans pic | 2θ<2° très affaibli | Feuillets individuels dispersés au hasard | 1–2 ordres de grandeur | 4–10 fois (borné par φ et α) |
V. Chemin tortueux de Nielsen–Bharadwaj et rapport d'aspect
Le modèle classique du mécanisme barrière est le « chemin tortueux » proposé par Nielsen en 1967 : les feuillets imperméables obligent les molécules en diffusion à les contourner, et le trajet effectif de diffusion s'allonge. En supposant des feuillets parallèles et bien plus grands que l'épaisseur du revêtement, on obtient le coefficient de diffusion relatif Dc/D₀=(1−φ)/(1+αφ/2), où φ est la fraction volumique de feuillets et α=2L/t le rapport d'aspect. Bharadwaj, en 2001, a corrigé deux hypothèses — la longueur finie du feuillet et un angle d'orientation θ par rapport au plan du revêtement — et obtenu la forme corrigée : Dc/D₀=(1−φ)/(1+(α·S/4)φ·tan⁻¹(...)) (dérivation complète dans Bharadwaj 2001). Sur le plan de l'ingénierie, cela signifie que « plus les feuillets sont parallèles à la surface du revêtement et plus la distribution d'orientations est étroite, plus la barrière est performante ».
| φ / vol% | α = 30 | α = 50 | α = 100 | α = 150 | α = 300 |
|---|---|---|---|---|---|
| 1 | 1.7× | 2.6× | 5.0× | 7.5× | 15.0× |
| 2 | 2.4× | 4.0× | 8.0× | 11.5× | 22.5× |
| 3 | 3.0× | 5.2× | 10.5× | 15.0× | 30.0× |
| 5 | 4.0× | 7.0× | 14.0× | 20.0× | 40.0× |
| 8 | 5.4× | 9.4× | 18.7× | 26.7× | 53.3× |
Ce tableau montre deux choses : premièrement, exfolier compte plus qu'« en ajouter plus » — passer α de 30 à 100 procure un gain de barrière bien supérieur à faire passer φ de 1% à 3% — ; deuxièmement, bien qu'à 8 vol% le facteur théorique de barrière continue de croître, en pratique il plafonne souvent déjà entre 3% et 5%, car les feuillets à α élevé se ré-empilent en état intercalé sous le champ de cisaillement et l'« α apparent » redescend. C'est aussi la raison physique pour laquelle 3 wt%–5 wt% est la zone optimale dans tous les cas avec OMMT.
VI. Le triangle d'arbitrage entre dosage, viscosité et mécanique
Le gain obtenu en augmentant le dosage d'OMMT n'est pas monotone, mais résulte de trois courbes qui se tiraillent : la transmitance baisse, la viscosité monte et la ténacité augmente puis diminue. Lors de la formulation, on cherche en général une zone réalisable entre trois seuils :
- Plafond de viscosité : l'application airless exige une coupe Ford n° 4 de 60 s ≤60 s ; le vernis alkyde aqueux à 25 ℃ ne doit pas dépasser 3 000 mPa·s (Brookfield) ; au-delà de cette ligne, il faut baisser le dosage ou recourir au haut cisaillement ou au broyage à billes.
- Plancher de ténacité : la dureté de rebond GB/T 6739 / ISO 1522 ne doit pas se dégrader de plus d'un niveau ; la flexion sur axe cylindrique GB/T 6742 ou ASTM D522 ≤3 mm ne doit pas se fissurer ; et la résistance aux chocs GB/T 1732 ≥40 cm est le minimum d'ingénierie courant.
- Plancher d'adhérence : l'essai de quadrillage GB/T 9286-2021 ≤1 niveau et l'essai de traction GB/T 5210-2006 ≥3 MPa ; un dosage trop élevé réduit l'adhérence à cause des contraintes internes et d'un écart du ratio de durcisseur.
Fenêtre empirique : époxy solvanté 2 wt%–4 wt%, dispersion acrylique aqueuse 3 wt%–5 wt%, vernis d'origine automobile 1 wt%–2 wt% (pour éviter la hausse du brouillard) et systèmes de réticulation UV 0.5 wt%–2 wt% (limités par la transmitance). Ces chiffres sont une synthèse de plages usuelles de la littérature ouverte et des TDS fournisseurs, et non une valeur recommandée par notre usine ; chaque projet réel doit être re-conçu et validé selon sa résine, son durcisseur et son mode d'application.
VII. Données clés (huit, chacune avec unité)
- La distance interfoliaire de la montmorillonite sodique est d₀₀₁ ≈ 1.2 nm (dépendante de l'humidité relative ; silicate 2:1 expandable).
- La CEC théorique de la montmorillonite est 80–120 meq/100 g, et le taux de substitution organophile industriel est généralement conçu à 90%–110% de la CEC.
- L'épaisseur d'un feuillet d'OMMT est ≈ 1 nm, sa dimension latérale 100 nm–1 500 nm et son rapport d'aspect α 30–150.
- Les grades de la série Cloisite ont un d₀₀₁ courant de 1.8 nm (30B)–3.6 nm (25A) ; à confirmer par XRD mesurée sur chaque lot.
- Facteur théorique de transmitance : pour φ=3 vol% et α=100, Dc/D₀ ≈ 1/10.5 (modèle simplifié de Nielsen).
- Dans les systèmes époxy/durcisseur, 3 wt%–5 wt% d'OMMT est la fenêtre usuelle d'équilibre barrière–viscosité ; au-delà de 6 wt% la viscosité s'envole généralement.
- Cas de littérature ouverte : époxy + 2 wt% Cloisite 30B, brouillard salin neutre GB/T 1771-2007 / ISO 9227 passant de 500 h → 800 h–1 000 h, et l'impédance basse fréquence |Z|0.01 Hz augmente de 1–2 ordres de grandeur.
- La température critique de l'élimination de Hofmann des ammoniums quaternaires est ≈ 180 ℃–200 ℃ ; au-delà, il se libère des oléfines et des amines tertiaires, avec jaunissement du revêtement et effondrement interfoliaire ; pour les systèmes réticulant à haute température, il faut recourir à un organophile imidazolium ou phosphonium.
VIII. Comparaison avec d'autres nano-charges bidimensionnelles
L'OMMT n'est pas la seule charge bidimensionnelle. Le graphène, le MXene, le nitrure de bore hexagonal et la mica lamellaire apportent aussi des chemins tortueux, mais chacun a ses contraintes en coût, densité, profondeur de couleur, tenue au climat et conductivité. Avant de choisir une voie, il faut se demander : le projet cherche-t-il une barrière, une conductivité thermique, une conductivité électrique, ou seulement un blindage décoratif ?
| Dimension | OMMT | Graphène modifié | MXene (Ti₃C₂Tₓ) | Nitrure de bore hexagonal h-BN |
|---|---|---|---|---|
| Dosage typique | 1 wt%–8 wt% | 0.05 wt%–1 wt% | 0.5 wt%–5 wt% | 2 wt%–10 wt% |
| Ordre de prix (cotation ouverte) | Bas (dizaines de yuan/kg) | Moyen-élevé (centaines–milliers de yuan/kg) | Élevé (essentiellement en phase laboratoire) | Moyen-élevé |
| Effet sur la couleur du revêtement | Jaune pâle, adapté aux vernis blancs/clairs | Gris foncé–noir | Or sombre–gris | Blanc, compatible tons clairs |
| Conductivité | Isolant | Percolant jusqu'à conducteur | Percolant jusqu'à conducteur | Isolant |
| Mécanisme de barrière | Chemin tortueux + ancrage chimique interfoliaire | Chemin tortueux + haute densité | Chemin tortueux + synergie inhibitrice Ti-OH | Chemin tortueux + forte conductivité thermique |
| Défaillance fréquente | Décomposition thermique de l'ammonium, réabsorption d'humidité | Aglomérats de dispersion, perte de transmitance | Hydrolyse et oxydation, risque de corrosion galvanique | Glissement dans le plan réduisant l'adhérence |
Trois enseignements pratiques : pour l'anticorrosion lourde sensible au coût, OMMT ; pour les revêtements antistatiques ou conducteurs, graphène / MXene plutôt que OMMT ; si l'on exige conductivité thermique + isolation électrique (substrats LED, carters de traction électrique), h-BN ou un mélange h-BN/OMMT. Pour l'analyse des mécanismes et des limites d'ingénierie, voir sur le site les articles Revêtement anticorrosion MXene (Ti₃C₂Tₓ) et Dispersion et limites d'ingénierie des revêtements barrière au graphène modifié.
IX. Notes de mise en œuvre en ingénierie
9.1 Énergie de dispersion, compatibilité avec les pâtes de couleur et variabilité de lot
L'OMMT est une charge « à faible ajout et à haute sensibilité » : la variation de d₀₀₁ et d'eau libre entre lots d'un même grade provoque des dérives de formulation notables. En ingénierie, trois contrôles classiques s'appliquent : contrôle XRD à la réception sur d₀₀₁ (une fois par lot, avec une déviation acceptable de ±0.2 nm) ; finesse de broyage ≤15 μm (mesurée au finomètre à raclette) ; et essai préalable de compatibilité lors du pré-mélange avec des pâtes de couleur ou des pigments anticorrosion tels que le noir de carbone, le TiO₂ et le phosphate de zinc — les pigments inorganiques très polaires déplacent les ammoniums quaternaires des sites interfoliaires et provoquent un jaunissement localisé du revêtement. Voir sur le site la section sur l'équipement de dispersion de Dispersion et anti-sédimentation du nano-SiO₂ ; l'OMMT demande davantage de temps de dispersion, non davantage d'énergie de dispersion.
9.2 Stabilité thermique, UV et réabsorption d'humidité
L'élimination de Hofmann des organophiles ammonium quaternaire est la défaillance la plus facile à négliger : lorsque la température de réticulation, le passage au four ou le marquage laser approche 180 ℃, les ammoniums quaternaires dialkylés libèrent des oléfines et des amines tertiaires, d₀₀₁ s'effondre, la couleur jaunit et la barrière décroit ; la solution est d'employer des argiles modifiées imidazolium/phosphonium plus stables thermiquement ou d'abaisser la température de pointe du procédé. Sous un vieillissement UV, les feuillets d'OMMT sont stables, mais la dégradation de la matrice polymère les met à nu, accroît la rugosité de surface et diminue la réflectance ; c'est le même mécanisme physique que l'atténuation du SRI des revêtements à refroidissement radiatif, voir Nanorevêtements à refroidissement radiatif : sélectivité spectrale, fenêtre atmosphérique et limites de durabilité. La réabsorption d'humidité est courante dans les systèmes d'ammonium quaternaire hydroxyalkylé : les –OH et le Na⁺ résiduel attirent conjointement la vapeur d'eau, et après une immersion prolongée (GB/T 1733 / ISO 2812) l'absorption d'eau du revêtement se révèle élevée ; la parade d'ingénierie consiste à ramener le dosage sous 3 wt% et à sceller par un vernis époxy ou polysiloxane.
X. Questions fréquentes (FAQ)
- Q1 : quelle quantité d'OMMT faut-il ajouter pour être le plus efficace, et pourquoi pas davantage ?
R : dans la plupart des matrices polymères, la zone optimale se situe entre 2 wt% et 5 wt%. Le modèle de Nielsen indique que le facteur de barrière croît de façon monotone avec φ, mais que α est « ré-empilé » à mesure que le dosage augmente et revient à son point de départ ; de plus, la viscosité croît selon une puissance ≥2 et la fenêtre d'application se resserre. En dessous de 3 wt%, plus on ajoute plus on barrière, mais au-delà de 5 wt% on obtient souvent un film plus cassant et plus difficile à pulvériser. - Q2 : l'OMMT affecte-t-elle la transparence ou la couleur du revêtement ?
R : oui. Les feuillets de l'ordre du nm diffusent très peu la lumière visible, si bien qu'en dessous de 2 wt% leur effet sur le brouillard d'un vernis est négligeable ; mais un résidu d'organophile ou une mauvaise dispersion formant des tactoïds de 10–30 couches rend le film visiblement trouble. Dans les systèmes foncés, l'effet est quasi nul ; dans les systèmes clairs ou transparents, on recommande un dosage ≤2 wt% avec broyage à billes. - Q3 : est-il possible de mélanger l'OMMT avec le graphène/MXene ?
R : oui, et c'est une direction très active ces dernières années. L'OMMT apporte de grands feuillets et un ancrage chimique, tandis que le graphène/MXene apportent une forte conductivité électrique, thermique ou une synergie inhibitrice ; dans la littérature, 1 wt%–3 wt% d'OMMT + 0.1 wt%–0.5 wt% de graphène/époxy permet déjà d'obtenir à la fois 1 000 h de brouillard salin et une conductivité de surface de 10⁻³–10⁻² S/cm. En ingénierie, il faut veiller à ce que les procédés de dispersion et les directions de cisaillement des deux charges ne s'annulent pas mutuellement. - Q4 : comment savoir si mon OMMT est réellement exfolié et pas seulement intercalé ?
R : en examinant à la fois les trois voies : le pic bas angle en XRD (2θ<5°) doit s'affaiblir fortement voire disparaître ; en TEM, il faut voir des feuillets individuels répartis au hasard dans au moins 5 champs de vision ; et la rhéologie basse fréquence doit montrer une hausse de G′ d'au moins 1 ordre de grandeur. N'utiliser que le XRD conduit facilement à prendre un intercalé à faible ordre pour une exfoliation totale. Pour les contrôles en ligne, la rhéologie basse fréquence suffit, et en cas de problème on complète par XRD et TEM. - Q5 : quelles normes de durabilité et d'anticorrosion un revêtement à OMMT peut-il satisfaire ?
R : l'OMMT est une charge, pas un système, de sorte que la performance finale dépend de la résine. Les combinaisons d'acceptation courantes sont : brouillard salin neutre GB/T 1771-2007 / ISO 9227, vieillissement accéléré aux lampes au xénon GB/T 1865-2009 / ISO 11509, tenue à l'humidité et à la chaleur GB/T 1740-2007, tenue aux liquides GB/T 9274-1988 et adhérence par traction GB/T 5210-2006. Pour les systèmes marins C5-M, on se réfère aux méthodes d'essai en laboratoire de GB/T 30790.5-2014 et ISO 12944-9:2018. - Q6 : pourquoi la dispersion de l'OMMT échoue-t-elle souvent dans les systèmes aqueux ?
R : parce que les molécules d'eau entrent en concurrence pour l'intercalation et déplacent l'ammonium quaternaire ; de plus, les particules d'émulsion de résine aqueuse, de 100–300 nm, sont de la taille d'un feuillet d'OMMT, ce qui favorise la co-agglomération. La pratique d'ingénierie consiste à d'abord pré-humidifier l'OMMT avec un peu d'éthanol/glycol pour former une pâte, puis à l'ajouter à l'émulsion sous haut cisaillement (800–1 200 r/min, 15–30 min) ; stabiliser le pH entre 8 et 9 ; et éviter d'ajouter simultanément un dispersant anionique, qui provoquerait une floculation. - Q7 : l'OMMT peut-elle se combiner à l'imprégnation de silane et aux revêtements anti-graffiti ?
R : oui. L'imprégnation de silane agit par la voie « paroi de pore hydrophobe » sur le substrat béton ou minéral, tandis que l'OMMT agit par la voie « barrière à la diffusion » au sein même du revêtement, et les deux se complètent ; voir sur le site Revêtement hydrophobe par imprégnation de silane. Les revêtements anti-graffiti reposent sur une faible énergie de surface (voir la voie déperlante sans fluor) ; l'OMMT s'ajoute dans la couche intermédiaire et non dans la couche de finition, de sorte que la combinaison ne nuit pas à l'effet anti-graffiti.
Références et précisions sur les chiffres
- Nielsen, L. E. Diffusion in Heterogeneous Media I. Barrier Diffusion in a Oriented-Continuous Filler System. J. Macromol. Sci. 1967, C1(1): 929–942 — modèle originel du chemin tortueux.
- Bharadwaj, R. K. Modeling the Barrier Properties of Polymer Layered Silicate Nanocomposites. Macromolecules 2001, 34(26): 9189–9192. DOI: 10.1021/ma011090e — correction par longueur finie du feuillet et angle d'orientation.
- Alexandre, M.; Dubois, P. Polymer-Layered Silicate Nanocomposites: From Fabrication to Properties. Materials Science and Engineering R: Reports 2000, 28(1–2): 1–63. DOI: 10.1016/S0927-796X(00)00012-7 — revue de l'OMMT et classification des voies d'intercalation.
- Giannelis, E. P. Polymer Layered Silicate Nanocomposites. Advanced Materials 1996, 8(1): 29–43. DOI: 10.1002/adma.19960080105 — revue fondatrice des nanocomposites polymère/argile.
- GB/T 10125-2021 « Essais de corrosion en atmosphères artificielles — Essai au brouillard salin » (adoption à l'identique de ISO 9227:2017) et GB/T 1771-2007 « Peintures et vernis — Détermination de la résistance au brouillard salin neutre ».
- GB/T 30790.5-2014 « Peintures et vernis — Protection des structures en acier contre la corrosion par des systèmes de peinture — Partie 5 : systèmes de protection » et la Partie 9 de ISO 12944-9:2018, méthodes d'essai de performance en laboratoire.
- GB/T 1766-2008 « Peintures et vernis — Méthodes d'évaluation du vieillissement des revêtements » et GB/T 1865-2009 « Peintures et vernis — Exposition aux intempéries artificielles et au rayonnement — Exposition sous lampes au xénon avec filtrage d'énergie maximale ».
- GB/T 9286-2021 « Peintures et vernis — Essai de quadrillage », GB/T 5210-2006 « Peintures et vernis — Détermination de l'adhérence (essai de traction) » et GB/T 6739-2022 « Peintures et vernis — Essai d'amortissement au pendule ».
- Zhu Xiaoqi et coll. : « Étude des composites PBAT modifiés par montmorillonite organique », Guangzhou Chemical Industry 2015, 43(9) — le d₀₀₁ de l'OMMT-DK2 passe de 1.923 nm à 3.2–3.6 nm, résistance à la traction de 33.25 MPa à 3 wt% et allongement à la rupture de 860% à 5 wt% (cité expressément comme cas de littérature ouverte, non comme valeur garantie mesurée par notre usine).
- Les paramètres des grades de la série Cloisite sont tirés des TDS ouverts de Southern Clay Products (aujourd'hui intégré à BYK) ; les données de chaque lot sont confirmées par le rapport d'inspection d'usine.
- Toutes les valeurs concrètes de dosage, temps, températures et facteurs de gain des systèmes de revêtement citées dans ce texte sont des chiffres de littérature ouverte ou de TDS fournisseurs, et non des valeurs garanties mesurées par notre usine ; chaque projet réel doit être re-validé avec la formulation et le procédé de notre usine.
Dernière mise à jour : 2026-11-17 · Kexin New Materials (Guangdong) Co., Ltd. · Référence technique B2B ; fourniture sous EXW / FOB.