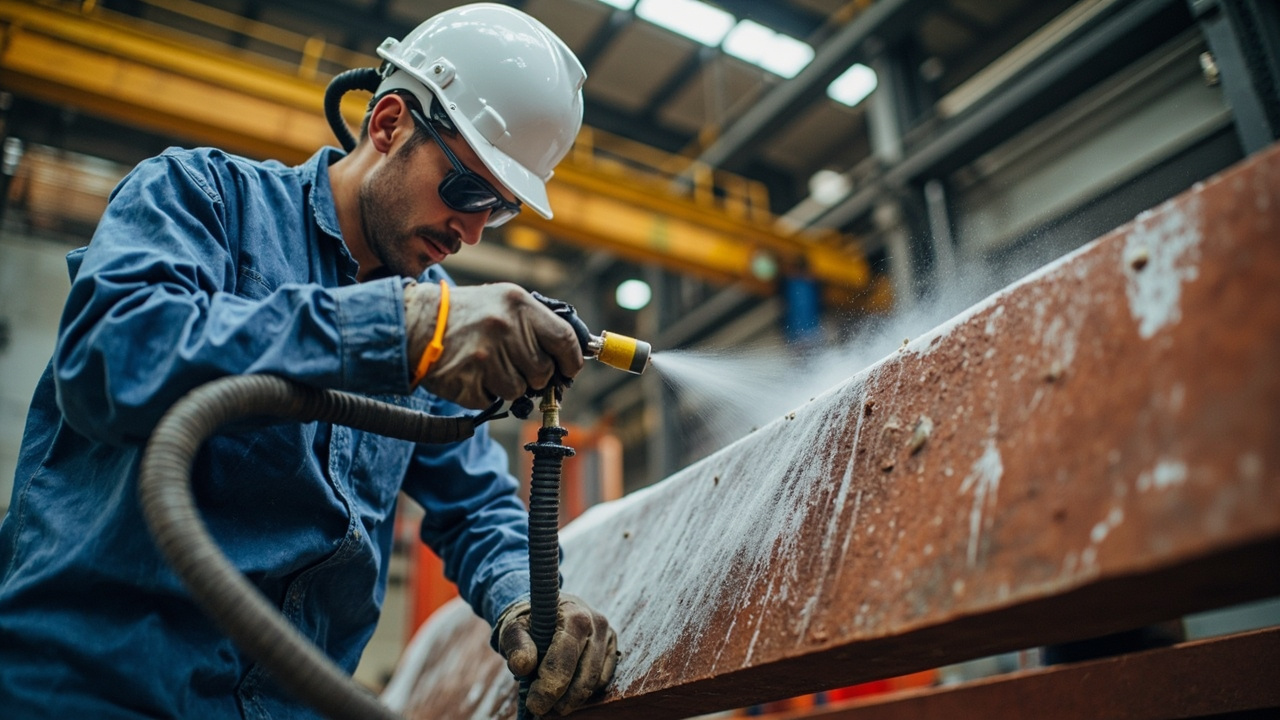
Dans les travaux de protection anticorrosion des structures en acier, ponts, réservoirs, tuyauteries et divers équipements mécaniques, il existe un vieil adage maintes fois vérifié : « trois parts de peinture, sept parts de préparation ». Cela signifie que la durée de vie d'un système de revêtement antirouille dépend à trois parts de la peinture antirouille elle-même, et à sept parts du traitement de surface avant application. Même avec la meilleure apprêt époxy riche en zinc ou la finition polyuréthane la plus chère, tant que la couche de rouille, la calamine, les huiles et les sels solubles sur le substrat ne sont pas correctement éliminés, l'adhérence ne peut s'établir ; les milieux corrosifs pénétreront par les points faibles, et en quelques mois apparaîtront cloques, rouille et décollement. Cet article explique en profondeur le « traitement de surface pour peinture antirouille » : ce qu'est exactement le grade de sablage Sa2.5, pourquoi la rugosité est contrôlée entre 30–75 µm, ce qu'est le St3 par outils mécaniques, comment choisir selon les deux cas neufs et de maintenance, et quel est son rapport avec le Sa2.5 souvent mentionné dans le domaine des revêtements industriels.
En tant que fournisseur de systèmes de revêtements de protection industriels, Kexin New Materials (kexinMaterials) place toujours le « grade de traitement de surface » en tête des contraintes des documents de compatibilité pour la sélection et la conception des apprêts antirouille et finitions associées. Que vous choisissiez finalement une peinture antirouille alkyd, une peinture antirouille époxy ou un système antirouille à l'eau, le grade de traitement de surface est la condition préalable déterminant la durée de vie du revêtement. Les classifications de grades, plages de rugosité et paramètres de compatibilité cités dans cet article proviennent tous de TDS publics, de l'ISO 8501-1, de l'ISO 12944-2018 ainsi que de la norme nationale GB/T 25251-2010 et d'autres normes internationales, et peuvent être cités en toute confiance.
I. Pourquoi le traitement de surface détermine la réussite ou l'échec de la peinture antirouille
Des études statistiques sur la défaillance des revêtements montrent à répétition que le traitement de surface inapproprié est la première cause de défaillance précoce de la peinture anticorrosion, avec une part d'influence souvent supérieure à la somme de la sélection de la peinture et de la méthode d'application. Les raisons se déclinent en trois points :
- La source de l'adhérence est à l'interface. La liaison entre la peinture antirouille et l'acier repose sur l'encastrement mécanique ajouté à l'adsorption chimique ou polaire. La couche de rouille, les huiles et la calamine sur le substrat interrompent cette liaison, ramenant l'adhérence à zéro. Sans un traitement de surface conforme, même la peinture la plus chère ne « tient pas ».
- Les impuretés résiduelles sont le point de départ de la corrosion. Les fentes sous la calamine et les ions chlorure et sels solubles cachés dans les piqûres de rouille forment une pile sous le revêtement, provoquant une défaillance masquée où « le film semble intact mais est déjà rouillé à cœur ». Une fois cette défaillance amorcée, le coût de réparation dépasse de loin l'investissement initial d'un bon traitement de fond.
- La rugosité détermine la profondeur d'ancrage. La rugosité microscopique formée par sablage constitue les « rivets » de rivetage mécanique de la peinture. Une rugosité insuffisante fait que le film « ne tient pas », un excès fait apparaître le substrat au sommet des pics et emprisonne l'air dans les vallées formant des piqûres. La rugosité n'est donc pas un chiffre arbitraire, mais un paramètre de procédé associé au type de peinture et à l'épaisseur du film.
Par conséquent, le traitement de surface pour peinture antirouille n'est pas une opération auxiliaire consistant à « frotter deux coups avec du papier de verre », mais une décision d'ingénierie aussi importante que la performance de la peinture. Investir prioritairement budget et délai sur le traitement de fond est bien plus rentable que des réparations répétées ultérieures.
II. Système de grades de traitement de surface : à partir de l'ISO 8501-1
Les termes « Sa2.5 », « St3 » mentionnés dans le secteur ne sont pas des termes inventés par les fabricants, mais proviennent de la ISO 8501-1 « Préparation de la surface de l'acier nu avant application de peintures et produits assimilés — Évaluation visuelle de la propreté de la surface ». Cette norme divise la qualité de nettoyage de l'acier non peint en deux grandes séries :
- Série Sa (Blast cleaning, nettoyage par projection) : nettoyage par impact d'abrasifs tels que sablage, grenaillage ; les grades du plus bas au plus haut sont Sa1, Sa2, Sa2.5, Sa3.
- Série St (Hand and power tool cleaning, nettoyage manuel et par outils mécaniques) : nettoyage par brosses métalliques, meules, ponceuses et autres outils manuels ou mécaniques ; les grades principaux sont St2 et St3.
La raison de séparer les deux réside dans l'écart d'ordre de grandeur de leur capacité de nettoyage et de leur effet atteignable. Le nettoyage par projection peut détacher presque toute la calamine et la rouille et créer un profil d'ancrage uniforme, tandis que le nettoyage par outils mécaniques ne peut éliminer les couches friables dans la zone visible, ne peut pas retirer totalement la calamine adhérente, et peine à produire stablement la rugosité idéale.
Beaucoup de personnel de chantier confond « sablage Sa2.5 » et « outils mécaniques St3 », pensant que « tant qu'on enlève la rouille c'est bien ». Mais l'écart de durée d'adhérence entre les deux est de l'ordre de plusieurs fois, surtout en environnement fortement corrosif (grades C4, C5 de l'ISO 12944), utiliser St3 à la place de Sa2.5 provoque souvent une défaillance précoce. L'article détaille chaque point ci-dessous.
III. Sablage Sa2.5 (Sa 2½) : le seuil recommandé pour la peinture antirouille
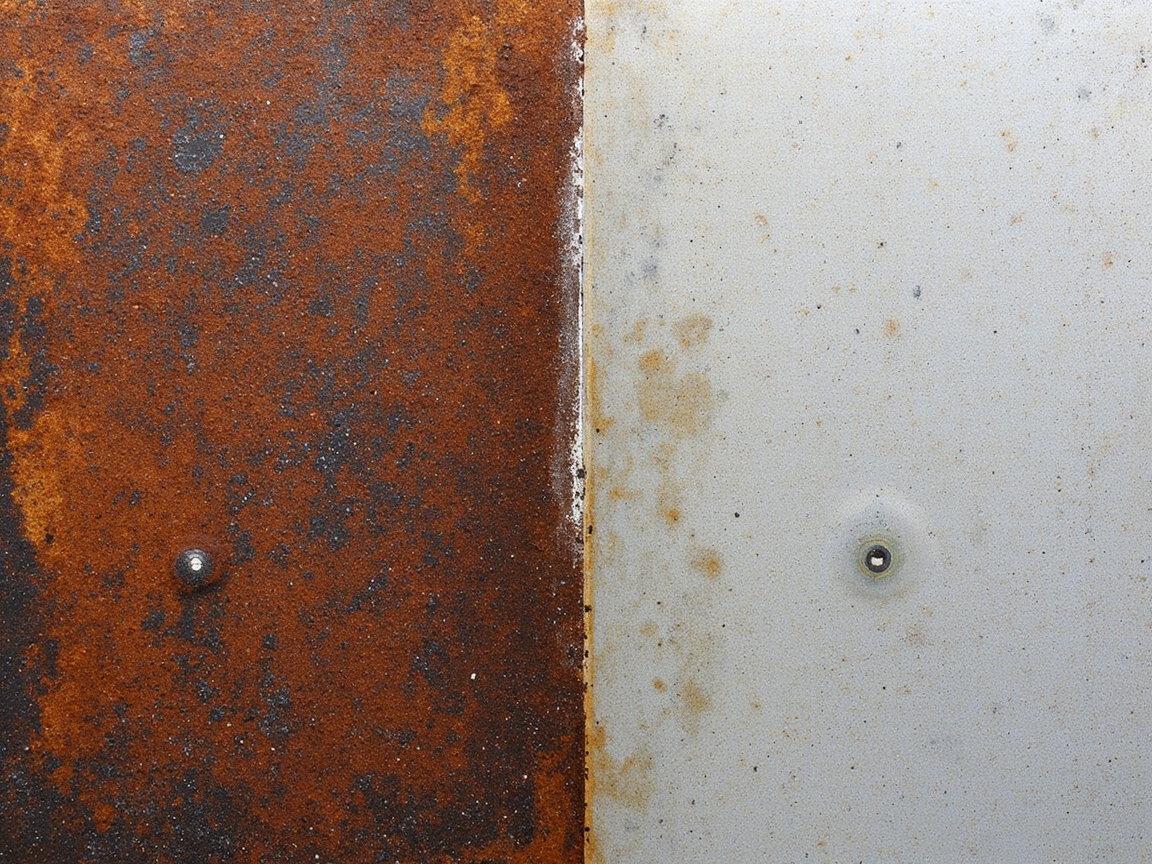
« Sa2.5 » désigne le Sa 2½ (nettoyage par projection complet, niveau quasi-blanc), le grade recommandé le plus courant pour les apprêts de protection industriels. Selon l'ISO 8501-1, Sa 2½ exige que la surface de l'acier soit exempte de graisses, saletés, calamine, taches de rouille et anciens revêtements visibles, toute trace résiduelle ne devant être que des taches ponctuelles ou striées légères. En termes visuels, l'ensemble apparaît gris métal uniforme, seules de très légères stries claires dispersées sont tolérées, aucune rouille en plaque ni calamine résiduelle n'est admise.
Des archives de recherche confirment l'universalité de Sa2.5 : l'exigence de traitement de surface de la peinture antirouille alkyd (selon GB/T 25251-2010) est explicitement « sablage Sa2.5, rugosité 30–75 µm » ; la peinture époxy universelle résistante à l'usure Jotacote Universal N10 de Jotun prescrit également pour l'acier au carbone « St 2 (minimum) / Sa 2½ (recommandé, ISO 8501-1) ». On voit que, qu'il s'agisse de peinture antirouille alkyd traditionnelle ou de système époxy moderne, Sa2.5 est le grade recommandé universel pour les apprêts antirouille.
3.1 Pourquoi la rugosité est de 30–75 µm
Le sablage ne fait pas que « dérouiller », il crée simultanément un profil d'ancrage microscopique. La plage de rugosité donnée par les archives est de 30–75 µm (selon les données de la peinture antirouille alkyd GB/T 25251-2010). La logique de ce réglage est :
- La limite basse 30 µm garantit l'ancrage : l'épaisseur de film sec de l'apprêt antirouille est généralement de quelques dizaines à plus d'une centaine de microns ; si la rugosité est trop basse (par exemple seulement 10–15 µm), l'encastrement mécanique entre le film et le substrat est insuffisant, l'adhérence diminue nettement.
- La limite haute 75 µm évite le fer nu et l'emprisonnement d'air : quand la rugosité est trop élevée, les sommets de sablage peuvent percer l'épaisseur de conception et « exposent le fer », tandis que les vallées emprisonnent facilement l'air formant piqûres ou bulles, devenant au contraire des points de départ de corrosion.
- Compatibilité avec l'épaisseur du film : l'épaisseur par couche d'un apprêt antirouille est généralement de l'ordre de 60–80 µm, la rugosité de 30–75 µm permet justement au film « d'englober » pics et vallées, formant une barrière anticorrosion continue et dense.
Sur chantier, on utilise couramment des étalons de comparaison de rugosité (tels que ruban de réplication et rugosimètre selon ISO 8503) pour juger qualitativement ou quantitativement si l'on se situe dans la plage 30–75 µm.
3.2 Sa2.5 n'est pas « plus c'est blanc mieux c'est »
Certains pensent à tort que « plus c'est blanc mieux c'est », or Sa3 (niveau blanc, brillant métallique uniforme) bien que le plus complet, fait fortement augmenter coût, délai et consommation d'abrasif, sans gain de durée nécessaire pour la plupart des systèmes de peinture antirouille. Sauf pour parois internes de réservoirs, secteur alimentaire ou corrosion extrême (CX offshore), Sa2.5 est le meilleur compromis entre rentabilité et fiabilité. Rechercher Sa3 aveuglément ne fait qu'augmenter le coût, sans prolonger la protection de façon multiple.
IV. Outils mécaniques St3 : le « nettoyage manuel complet » pour la maintenance sur site
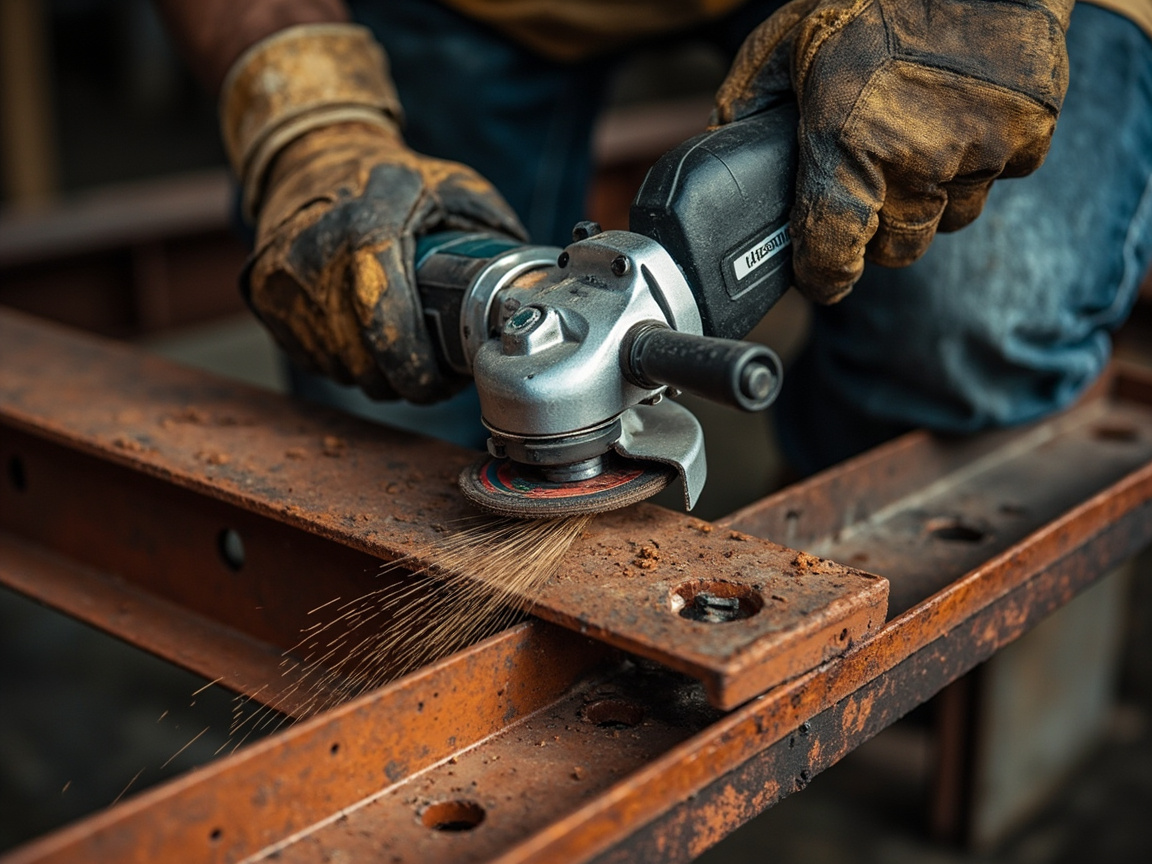
St3 est le grade le plus élevé du nettoyage manuel et par outils mécaniques (ISO 8501-1). Son exigence est : à l'aide de brosses métalliques, roues en fil d'acier rotatives, meules, ponceuses électriques, etc., nettoyer la surface de l'acier complètement jusqu'à absence de calamine non adhérente, d'huile, de parties friables d'ancien revêtement, et révéler la couleur métal de base, la surface présentant une certaine rugosité (fournie par les rayures de meulage). Le mot-clé est « complètement » — St2 n'exige que « élimination de base des couches friables, conservation de la calamine adhérente », tandis que St3 exige plus de propreté, plus proche du métal de base.
Dans les archives de recherche, le traitement de surface de la peinture antirouille alkyd autorise explicitement « ou outils mécaniques St3 » (selon GB/T 25251-2010), ce qui montre que St3 est une alternative utilisable hors sablage possible sur site, en complément de Sa2.5.
4.1 Les limites de capacité de St3
Il faut connaître clairement les limites de St3 : le nettoyage par outils mécaniques ne peut pas détacher en plaque la calamine adhérente comme le sablage, il ne peut traiter jusqu'à « aucune rouille ni saleté non adhérente visible dans la zone visible ». Par conséquent :
- St3 convient aux sites de maintenance à corrosion légère, calamine globalement intacte ou impossibilité d'arrêter la production pour sabler ;
- L'adhérence et la durabilité de St3 sont nettement inférieures à Sa2.5, correspondant généralement à des grades de corrosion plus faibles (tels que C2–C3 de l'ISO 12944) ;
- En corrosion sévère (C4 et au-delà) ou environnement immergé, St3 ne doit pas être le choix principal, il faut sabler jusqu'à Sa2.5 ou plus.
V. Choix du traitement de surface selon les différents cas
Le traitement de surface pour peinture antirouille n'a pas de réponse « unique », le cœur est de voir si le cas est neuf ou réparation, ainsi que l'état actuel du substrat.
5.1 Acier neuf : privilégier Sa2.5
L'acier des usines, ponts et réservoirs neufs sortant d'usine porte souvent une calamine de laminage. Si cette calamine est fermement liée au substrat, elle peut à court terme protéger l'acier avant le sablage ; mais en cas d'échec de la peinture, les interstices sous la calamine deviennent un foyer de corrosion. La meilleure pratique pour les projets neufs est donc :
- Installer une cabine de sablage en atelier ou sur site, sabler intégralement à Sa2.5, avec une rugosité contrôlée entre 30–75 µm ;
- Appliquer immédiatement après sablage un apprêt de chantier (comme un apprêt époxy de chantier) pour prévenir la rouille secondaire ;
- Poursuivre avec le système « apprêt — couche intermédiaire — finition ».
Les conditions de travail pour le neuf permettent le sablage (équipement, arrêt possible, levage possible), donc Sa2.5 est la réponse standard, inutile de se rabattre sur St3.
5.2 Réparation / site avec ancienne peinture : ponçage de l'ancienne peinture de même type à St3
Lors de la réparation d'équipements, tuyauteries et structures en acier déjà en service, il est souvent impossible d'arrêter la production ou de déplacer les pièces vers une cabine de sablage ; on recourt alors au nettoyage par outils mécaniques St3, en suivant le principe « ponçage de l'ancienne peinture de même type » :
- Si le revêtement d'origine est un système alkyd et qu'il adhère encore bien, lors de la réparation, nettoyer les zones endommagées et rouillées à St3, puis recharger avec le même type de peinture antirouille alkyd et de finition, pour éviter le décollement ou le plissement dus à l'incompatibilité de peintures différentes ;
- Si le revêtement d'origine a largement échoué, il faut étendre le nettoyage à Sa2.5 (si les conditions le permettent) puis refaire le système ;
- Le « même type » est la clé : recouvrir directement une ancienne peinture alkyd avec une peinture bi-composants à fort solvant peut échouer par gonflement de l'ancienne couche due au solvant ; en réparation, privilégier un produit compatible avec le système d'origine.
Selon la définition St3 de l'ISO 8501-1, le nettoyage par ponçage pour la réparation de l'ancienne peinture doit « éliminer totalement la vieille peinture non adhérente et la rouille, exposant le substrat métallique avec une rugosité », ce qui est l'application typique de St3 sur les sites de réparation.
5.3 Zones brûlées par soudure : traitement local St3
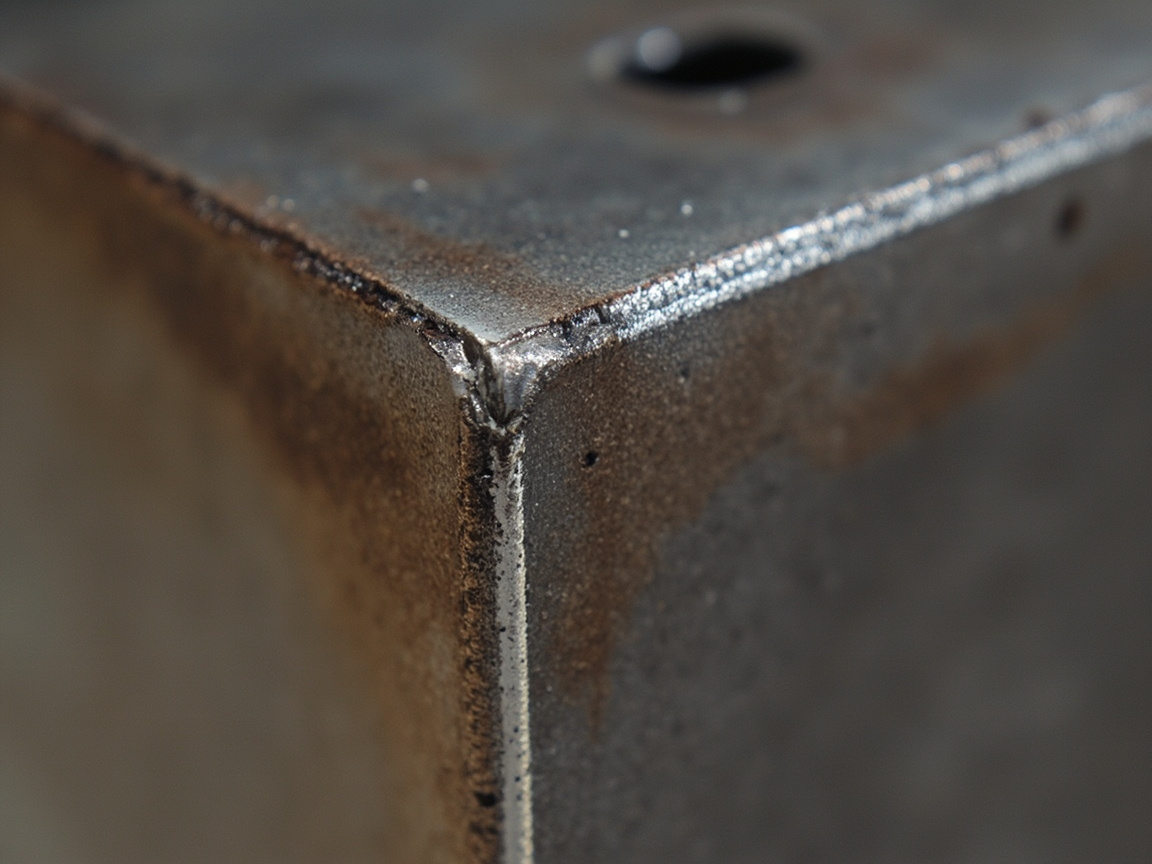
Lors de la construction neuve ou de la réparation, les soudures et zones affectées thermiquement présentent souvent, à cause de la haute température de soudage, calamine brûlée, projections et décoloration ; ces zones sont les maillons faibles les plus sujets à la rouille précoce. Principe de traitement :
- Après soudage, d'abord retirer les scories et éliminer les projections ;
- Sur la coloration oxydée de soudure et les zones rouillées adjacentes, poncer aux outils mécaniques jusqu'à St3, si nécessaire sabler localement jusqu'à Sa2.5 ;
- Puis appliquer un apprêt antirouille pour couvrir, en veillant à ce que l'épaisseur sèche de la zone de soudure ne soit pas inférieure à celle des surfaces planes.
Le traitement St3 des zones brûlées par soudure, bien que local, détermine directement la durabilité de toute la soudure et ne doit pas être omis. Les exigences de systèmes de produits comme Jotun dans les dossiers soulignent également universellement « les soudures, arêtes et surfaces de coupe nécessitent un ponçage supplémentaire », ce qui relève essentiellement du nettoyage local de niveau St3.
VI. Relation entre la peinture antirouille Sa2.5 et la peinture industrielle Sa2.5
Les lecteurs demandent souvent : le Sa2.5 mentionné pour la peinture antirouille, et le Sa2.5 mentionné pour la peinture de protection industrielle (comme la peinture époxy, la peinture polyuréthane), est-ce la même chose ? La réponse est une même norme, un même niveau, seulement le contexte d'application diffère.
Selon l'ISO 8501-1, la définition de Sa2.5 est uniforme et ne change pas selon le type de peinture. La différence réside dans :
- Peinture antirouille (comme la peinture antirouille alkyd GB/T 25251-2010) prend directement Sa2.5 comme prérequis de son propre application, avec une rugosité associée de 30–75 µm ;
- Peinture industrielle (comme Jotun Jotacote Universal N10) recommande également Sa2.5 (ISO 8501-1), son exigence de préparation de surface indique « acier au carbone St 2 (minimum) / Sa 2½ (recommandé) » ;
- Dans le système ISO 12944-2018, Sa2.5 est le seuil commun de nettoyage par projection pour le revêtement de protection des structures en acier sous les classes de corrosion C2–C5, que la couche de fond soit un apprêt riche en zinc, une couche intermédiaire époxy ou une finition polyuréthane, toutes reposent sur un substrat Sa2.5.
En d'autres termes, le Sa2.5 de la peinture antirouille fait partie du système Sa2.5 de la peinture industrielle. L'apprêt antirouille, première couche du système « fond — intermédiaire — finition », a souvent l'exigence de préparation de surface la plus stricte, car il détermine directement l'adhérence de tout le système au substrat. Comprendre cela évite de prendre « un peu de ponçage suffit pour la peinture antirouille » comme une expérience.
VII. Tableau comparatif des niveaux de préparation de surface (essentiel)
Regrouper les niveaux vus précédemment dans un tableau comparant définition, effet obtenu, rugosité typique et scénarios d'application, pour faciliter le choix sur site.
| Niveau | Source norme | Mode de nettoyage | Effet obtenu | Rugosité typique | Scénario d'application |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Projection légère | Élimine seulement les impuretés friables, laisse beaucoup de calamine et de rouille | Faible | Presque jamais pour l'anticorrosion |
| Sa 2 | ISO 8501-1 | Projection | La plupart de la calamine, rouille, ancienne peinture éliminées, légère décoloration autorisée | Moyenne | Apprêt de protection général (faible corrosion) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Projection complète | Niveau quasi-blanc, ne reste que de très légères taches | 30–75 µm | Apprêt antirouille, recommandation générale peinture industrielle (C2–C5) |
| Sa 3 | ISO 8501-1 | Projection blanche | Brillance métallique uniforme sur toute la surface, aucune impureté visible | Élevée | Paroi interne de réservoir, qualité alimentaire, extrême (CX) |
| St 2 | ISO 8501-1 | Manuel / mécanique | Élimination de base des couches non adhérentes, conserve la calamine bien adhérente | Faible | Limite minimale, environnement léger |
| St 3 | ISO 8501-1 | Outils mécaniques | Nettoyage complet jusqu'au substrat métallique, avec rugosité | Moyenne-faible | Site de réparation, ponçage ancienne peinture de même type, zones brûlées par soudure (C2–C3) |
L'intérêt de ce tableau : lorsque vous voyez « préparation de surface Sa2.5 » sur un plan ou une spécification, vous devez immédiatement associer tout le jeu d'exigences « rugosité 30–75 µm + équipement de sablage + critère visuel quasi-blanc », et non simplement le comprendre comme « enlever la rouille ».
VIII. Mécanisme de préparation de surface et d'adhérence
Pourquoi Sa2.5 adhère-t-il tellement mieux que St3 ? Sur le plan mécanique, il y a deux voies :
- Ancrage mécanique : le profil de 30–75 µm créé par sablage agit comme d'innombrables micro-hameçons ; le film de peinture durci s'y encastre, formant une liaison mécanique puissante. Les rayures du St3 par outils mécaniques sont plus superficielles et irrégulières, l'ancrage est naturellement plus faible.
- Propreté de l'interface : Sa2.5 élimine la calamine, la rouille et les sels solubles, exposant une surface métallique active favorable à l'adsorption des groupes polaires de la peinture ; St3 laisse souvent une calamine bien adhérente et des sels, créant une « couche limite faible » à l'interface, sujette au décollement par l'eau.
De plus, les sels solubles résiduels (comme les ions chlorure) absorbent l'humidité et détruisent l'adhérence ; un contrôle des sels (méthode Bresle par ex.) après sablage est souvent négligé mais crucial dans le système Sa2.5. Pour les structures en acier en environnement maritime ou en zone industrielle chimique à forte brume saline, le contrôle des sels est aussi important que Sa2.5.
IX. Solutions réalisables sur site et contraintes
Le choix du niveau ne doit pas se baser seulement sur l'idéal technique, mais aussi sur les conditions réelles. Contraintes courantes et réponses :
- Pas d'équipement de sablage / impossible d'arrêter : on ne peut suivre que la voie St3 par outils mécaniques, en acceptant une durabilité moindre, adapté aux environnements légers C2–C3 ou réparations temporaires.
- Espace confiné / équipement en service : le sablage génère beaucoup de poussière et pose un problème de récupération des abrasifs ; on opte souvent pour St3 ou sablage local + équipement de récupération sous vide.
- Ancienne peinture contenant plomb / pigments nocifs : le ponçage aux outils mécaniques génère des poussières toxiques, nécessite ponçage humide ou sous vide avec protection, le ponçage à sec dispersant la poussière est strictement interdit.
- Forme complexe / soudures d'angle interne : les angles morts du sablage ne sont pas atteints, compléter par ponçage aux outils mécaniques jusqu'à St3, puis peindre l'ensemble.
- Température et humidité et point de rosée : qu'il s'agisse de Sa ou St, avant peinture après traitement, contrôler le point de rosée (température du substrat supérieure d'au moins 3℃ au point de rosée), l'humidité relative (généralement ≤ 85 %) et la température (5–35℃), sinon la rouille revient plus vite que la peinture.
On voit que St3 n'est pas « du travail bâclé », mais une solution réalisable compte tenu des conditions sur site ; mais son usage doit s'accompagner d'une attente claire sur la classe de corrosion et d'une planification du cycle de réparation, et non d'un vague « ponçage léger ».
X. Contrôle qualité : ne pas se fier qu'à l'œil
Une préparation de surface conforme doit être contrôlable et réceptionnable ; il est recommandé d'inclure les moyens suivants dans la note de consigne et de réception :
- Évaluation visuelle:comparer avec les photos standard selon ISO 8501-1 pour confirmer le niveau Sa/St ;
- Rugosité : utiliser un ruban de copie + rugosimètre ou des étalons de comparaison pour confirmer qu'elle se situe entre 30–75 µm (pour l'apprêt anticorrosion associé) ;
- Sels : méthode du patch Bresle pour détecter les sels solubles, en cas de dépassement il faut nettoyer à nouveau ou rincer ;
- Poussière : méthode du ruban adhésif sous pression ISO 8502-3 pour confirmer l'absence de poussière en surface ;
- Surveillance du temps de rerouille : l'intervalle entre le sablage et l'application de l'apprêt doit être le plus court possible, en cas de dépassement il faut recontrôler.
Écrire ces points sous forme d'entrées de réception permet d'éviter les disputes du type « ça a l'air à peu près pareil, mais ça rouille après six mois ».
XI. Erreurs courantes de préparation de surface
Erreur 1 : utiliser St3 à la place de Sa2.5. Dans un environnement à forte corrosion, remplacer le sablage par le meulage à outils motorisés réduit considérablement l'adhérence et la durée de vie.
Erreur 2 : ne traiter que la rouille sans contrôler la rugosité. Sablage excessif ou insuffisant, ancrage hors plage 30–75 µm, provoquant either des trous de fond ou une mauvaise tenue.
Erreur 3 : ne pas peindre longtemps après le sablage. En environnement humide, la rouille revient en quelques heures, tout le travail est perdu, il faut associer un apprêt de chantier ou contrôler l'intervalle.
Erreur 4 : négliger les sels solubles. En bord de mer ou en usine chimique, la structure acier n'est sablée sans test de sel, la rétention d'ions chlorure provoque un cloquage précoce.
Erreur 5 : recouvrir au hasard d'une peinture forte en solvant sur une vieille peinture. Sans respecter le principe « même type », appliquer une peinture bicomposante forte en solvant sur un ancien film alkyd provoque un décollement et un fripage.
Erreur 6 : ne pas traiter les éclaboussures de soudure. Les points d'éclaboussures de laitier deviennent des sources de corrosion, entraînant la défaillance précoce de toute la soudure.
XII. Recommandations d'association avec Kexin New Materials
Kexin New Materials (kexinMaterials) dans la conception des apprêts anticorrosion et des systèmes de protection industrielle, insiste sur le principe « le niveau de préparation de surface en premier » : que vous choisissiez une peinture alkyd anticorrosion ou un système à l'eau/époxy anticorrosion, nous indiquons clairement dans le document de spécification le Sa2.5 recommandé (rugosité 30–75 µm), ainsi que la limite de nettoyage par outils motorisés St3 en scenario de maintenance. L'avantage est que l'utilisateur, en recevant le revêtement, reçoit aussi la norme claire « à quel niveau préparer le substrat », au lieu de tâtonner à l'expérience.
Pour les projets neufs, nous recommandons de procéder selon le flux en atelier « sablage Sa2.5 + apprêt de chantier + système principal anticorrosion » ; pour la maintenance des équipements en service, exécuter selon le plan de chantier « meulage au même type jusqu'à St3 + re-sablage local + retouche compatible ». Il faut communiquer à l'équipe technique les trois informations « niveau de corrosion (C2–C5 de l'ISO 12944), possibilité d'arrêt de production, système de vieille peinture existant », afin que nous proposions une préparation de surface et un revêtement ciblés, plutôt que de recommander vaguement une peinture anticorrosion.
De plus, la qualité de la préparation de surface affecte aussi l'adhérence des systèmes à l'eau — que ce soit une peinture anticorrosion solvantée ou à l'eau, le niveau de substrat est un préalable. Sur les différences d'adhérence entre peinture à l'eau et peinture solvantée, voir Comparaison d'adhérence entre peinture à l'eau et peinture solvantée ; et les exigences particulières de la peinture à l'eau pour la température/humidité et le séchage/curing sont expliquées systématiquement dans Séchage et curing de la peinture à l'eau. Pour les scénarios de rénovation passant d'un ancien film alkyd à un système à l'eau, voir aussi Recouvrement d'une peinture solvantée avec une peinture à l'eau, qui donne des directives opérationnelles plus concrètes sur le traitement de l'ancien film et les tests de compatibilité.
XIII. Intégrer la préparation de surface dans les spécifications et la transmission
Enfin, recommandations pratiques pour les ingénieurs et l'approvisionnement :
- Dans le document technique d'achat de revêtement, inscrire comme clause obligatoire « niveau de préparation de surface Sa2.5 (ISO 8501-1), rugosité 30–75 µm, point de rosée supérieur de 3℃, humidité relative ≤ 85% » ;
- Pour les projets de maintenance, spécifier séparément les exigences « meulage au même type St3, meulage local St3 sur brûlures de soudure » ;
- Réception par contrôle visuel + rugosité + sels, conserver les enregistrements ;
- Établir séparément le délai et le coût de préparation de surface, pour éviter qu'ils ne soient compressés par habitude.
La préparation de surface semble être « une tâche grossière avant le démarrage », mais est en réalité le fondement technique de tout le système anticorrosion. Bien faire cette étape, la peinture anticorrosion peut vraiment jouer sa durée de protection attendue.
XIV. Matrice de niveau de corrosion ISO 12944 et préparation de surface
Associer le niveau de préparation de surface à l'environnement de corrosion est l'étape la plus utile de la conception de spécification. Selon ISO 12944-2018, les environnements de corrosion de l'acier sont classés du plus faible au plus élevé en C2 (faible), C3 (moyen), C4 (élevé), C5 (très élevé) et CX (extrême, offshore), avec aussi les environnements immergés Im1–Im3. Les différents niveaux ont des seuils minimaux différents pour la préparation de surface, déterminant directement la durée du système anticorrosion :
- C2–C3 (corrosion faible à moyenne, comme intérieur sec, atmosphère urbaine ordinaire) : accepte le nettoyage par outils motorisés St3, correspondant à une peinture alkyd anticorrosion de protection légère, le plus courant en maintenance de chantier ;
- C4 (corrosion élevée, comme atmosphère industrielle, zone côtière d'usine) : recommande sablage Sa2.5, rugosité 30–75 µm, associé à un apprêt époxy ou à l'eau anticorrosion, assurant la durabilité à moyen-long terme ;
- C5–CX (très élevée à extrême, comme plateforme offshore, usine chimique, zone de brouillard salin) : doit être Sa2.5 voire localement Sa3, associé à un apprêt riche en zinc et un système multicouche « apprêt — intermédiaire — finition », ne pas compter sur une seule peinture anticorrosion.
La révélation clé de cette matrice est : le niveau de préparation de surface n'est jamais un indicateur isolé, mais un paramètre système lié à « environnement de corrosion + système de revêtement + durée de conception (faible L, moyenne M, élevée H, très élevée VH de l'ISO 12944) ». Dans le document de spécification, il faut écrire ensemble le niveau de corrosion, la durée attendue et le niveau Sa/St, afin d'éliminer l'arbitraire de « choisir le niveau au feeling » sur le chantier. Les archives de recherche le confirment aussi : Jotun Barrier 80 UHS atteint la durée « très élevée (VH) » sous C5, à la condition préalable d'un substrat sablé qualifié et d'un système riche en zinc approprié. En d'autres termes, si le niveau est mal choisi, même la peinture anticorrosion la plus chère ne peut compenser.
Questions fréquentes
1. En quoi la préparation de surface Sa2.5 et St3 pour peinture anticorrosion diffère-t-elle vraiment ?
Sa2.5 consiste à nettoyer l'acier par sablage jusqu'au « quasi-blanc », sans rouille ni calamine visible, et à créer un ancrage de 30–75 µm ; St3 utilise des outils motorisés (meuleuse, brosse rotative, etc.) pour nettoyer « complètement » jusqu'au métal de base, mais ne peut pas détacher en plaque la calamine adhérente, et la rugosité est plus faible. L'adhérence et la durabilité diffèrent par un facteur de plusieurs fois, Sa2.5 convient à la anticorrosion lourde, St3 est surtout pour maintenance et environnements légers.
2. Pourquoi la rugosité de sablage de la peinture anticorrosion doit être contrôlée entre 30–75 µm ?
Selon les données de la peinture alkyd anticorrosion GB/T 25251-2010, la plage de rugosité associée est de 30–75 µm. La limite basse garantit la force d'ancrage par verrouillage mécanique du film, la limite haute évite la mise à nu du fer au sommet des pics et le piégeage d'air dans les vallées formant des pinholes. Elle s'associe à l'épaisseur par couche de l'apprêt (généralement 60–80 µm) pour former une barrière continue et dense.
3. Les structures acier neuves doivent-elles obligatoirement être sablées Sa2.5 ?
Pour les projets neufs disposant de conditions de sablage (équipement, arrêt possible, levage possible), Sa2.5 est la réponse standard, et aussi le niveau recommandé général pour les apprêts comme peinture alkyd anticorrosion, peinture époxy anticorrosion (ISO 8501-1). Seule la maintenance de chantier impossible à sabler recourt à St3 par outils motorisés.
4. Pourquoi « meulage au même type St3 » lors de la maintenance de vieille peinture ?
Si on recouvre aveuglément d'une peinture bicomposante forte en solvant lors de la maintenance, le gonflement de l'ancien film par le solvant peut provoquer décollement et fripage. Selon le principe « même type que l'ancienne peinture », appliquer une peinture alkyd anticorrosion du même type sur un ancien film alkyd et meuler au outils motorisés jusqu'à St3 évite les problèmes d'incompatibilité, c'est la pratique sûre en maintenance de chantier.
5. Comment traiter les brûlures de soudure ?
La zone affectée thermiquement de la soudure produit souvent calamine de brûlure, éclaboussures et décoloration, point à haut risque de corrosion précoce. Il faut d'abord retirer les éclaboussures de laitier, puis meuler au outils motorisés jusqu'à St3 (si nécessaire re-sabler localement à Sa2.5), puis appliquer l'apprêt anticorrosion, en assurant que l'épaisseur de film sur la soudure n'est pas inférieure à celle de la zone plane.
6. Le Sa2.5 de la peinture anticorrosion et le Sa2.5 de la peinture industrielle sont-ils la même norme ?
Oui, c'est la même norme (ISO 8501-1), définition unifiée, ne change pas selon le type de peinture. Le Sa2.5 de l'apprêt anticorrosion fait partie du système de revêtement de protection industrielle (ISO 12944-2018), comme première couche du système « apprêt — intermédiaire — finition », ses exigences de préparation de surface sont souvent les plus strictes.
7. Dans combien de temps faut-il peindre après le sablage ?
Aussi court que possible, pour éviter la rerouille. En environnement humide, la rouille peut revenir en quelques heures, donc après sablage on associe généralement un apprêt de chantier, ou contrôle strictement l'intervalle et recontrôle. Avant peinture, il faut aussi vérifier le point de rosée (température du substrat supérieure au point de rosée de plus de 3℃) et l'humidité relative (généralement ≤ 85%).
8. Les outils motorisés St3 peuvent-ils être utilisés en environnement à forte corrosion ?
Déconseillé. St3 ne peut pas détacher complètement la calamine adhérente, l'adhérence et la durabilité sont nettement inférieures à Sa2.5, correspond généralement à l'environnement léger C2–C3 de l'ISO 12944. Pour C4 et plus ou environnement immergé, sabler à Sa2.5 ou plus.
9. Faut-il aussi détecter les sels solubles dans la préparation de surface ?
C'est très nécessaire pour les environnements à forte brume saline comme bord de mer, périphérie d'usine chimique. Les ions chlorure résiduels absorbent l'humidité et détruisent l'adhérence, on utilise couramment la méthode du patch Bresle, en cas de dépassement il faut nettoyer à nouveau ou rincer. Le contrôle des sels est aussi important que Sa2.5.
10. Comment vérifier si la préparation de surface est qualifiée ?
Recommandé : visuel (photos standard ISO 8501-1) pour confirmer le niveau Sa/St, rugosimètre pour confirmer 30–75 µm, méthode Bresle pour mesurer les sels, méthode du ruban adhésif sous pression ISO 8502-3 pour la poussière, et inscrire ces points dans le bon de réception pour enregistrement.
Lecture complémentaire
- Comparaison de l'adhérence entre revêtement à l'eau et peinture solvant : de la mécanique d'interface aux différences mesurées, comprendre le prérequis commun du niveau de préparation de surface pour l'adhérence des différents types de peinture.
- Repeindre une peinture solvant avec un revêtement à l'eau : guide de traitement de l'ancienne couche et de test de compatibilité pour la rénovation d'une ancienne peinture alkyd en système à l'eau, en écho au scénario de réparation St3 de cet article.
- Peinture polyuréthane pour bois (peinture PU bois) : examen de la protection du revêtement bois dans divers contextes d'application, formant avec la protection anticorrosion des structures en acier de cet article une comparaison complémentaire « métal — bois » (lecture associée).