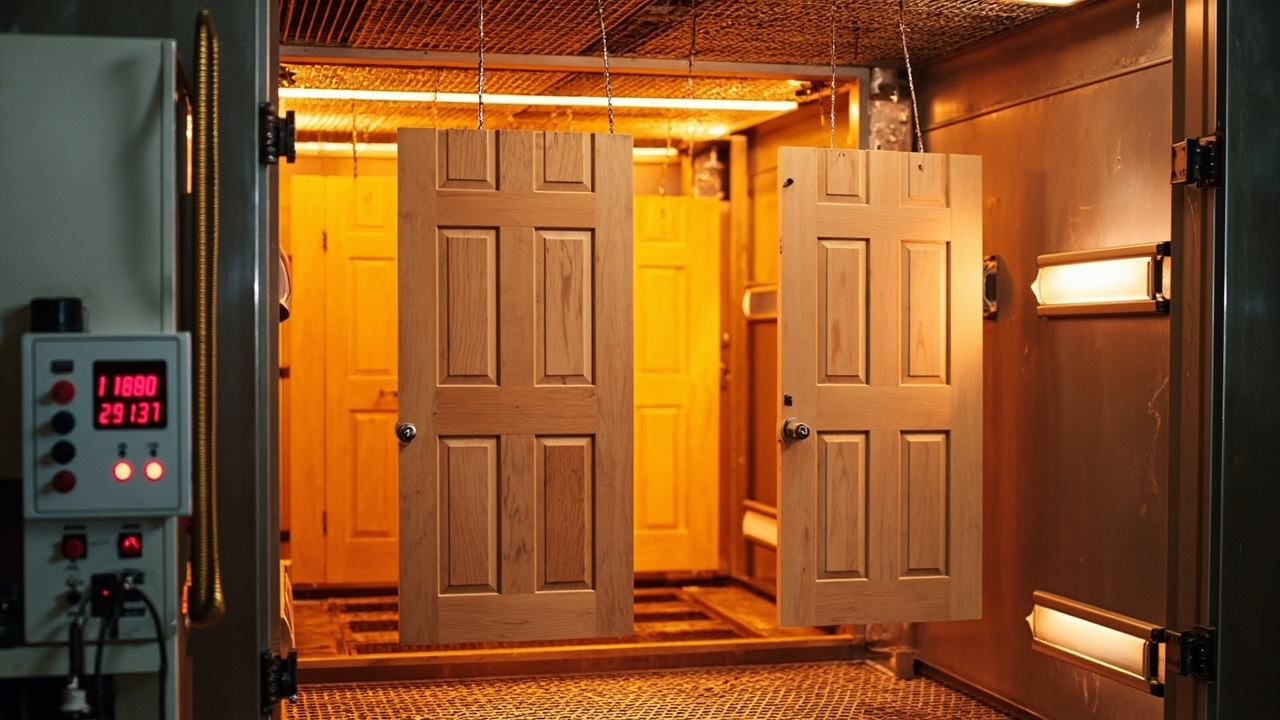
“La peinture à l'eau sèche lentement, blanchit dès qu'elle est humide” est presque la première remarque de chaque usine et de chaque vieux professionnel qui découvre la peinture à l'eau. Cette phrase est juste, mais n'en dit que la moitié — la peinture à l'eau forme bien son film par évaporation de l'eau et est sensible à la température et à l'humidité, mais sa ”lenteur” et sa ”peur de l'humidité” sont des processus physiques calculables et intervenables, et non de l'occultisme. Cet article part du mécanisme de formation du film, traduit ”pourquoi elle est lente, pourquoi elle craint l'humidité” en fenêtres opérationnelles de température et d'humidité, puis donne un ensemble de contre-mesures pratiques : augmentation de température, déshumidification, convection forcée, agents de séchage rapide/aides à la formation du film, assistance infrarouge et à air chaud, ainsi que différences hiver/été, afin de faire du séchage un process contrôlable plutôt qu'un goulot d'étranglement.
En tant que fournisseur de revêtements servant depuis longtemps les entreprises de meubles et de menuiserie, Kexin New Materials (kexinMaterials) a accumulé de nombreuses données de terrain sur l'accompagnement du séchage des systèmes de revêtement bois à l'eau ; les fenêtres de température/humidité et les solutions de séchage rapide de cet article proviennent également de ces expériences de première ligne. En phase de sélection, vous pouvez d'abord consulter notre système de produits de peinture bois, et verrouiller la formule adaptée et favorable au séchage selon ”pièce, cadence, climat local”.
I. Comment la peinture à l'eau ”sèche” vraiment
Pour résoudre le problème, il faut d'abord comprendre le mécanisme. Le séchage de la peinture à l'eau (prenons l'exemple des dispersions acryliques/polyuréthane à l'eau) se divise grosso modo en trois étapes :
- Évaporation de l'eau, rapprochement des particules : après application, l'eau diffuse de la surface du film vers l'air, les particules de latex se rapprochent progressivement, la viscosité augmente, atteignant le ”séchage de surface”.
- Déformation et fusion des particules : lorsque l'eau est suffisamment réduite et que le système dépasse la température minimale de formation de film (MFFT), l'enveloppe des particules s'assouplit, elles se compriment mutuellement et fusionnent en un film continu. Cette étape nécessite un agent de formation de film (coalescent, comme les éthers de glycol) pour assouplir temporairement les particules, sinon à basse température elles ne fusionnent pas et le film est poudreux, non continu.
- (certains systèmes) Réticulation autonome : les systèmes contenant des groupes hydroxy/carboxyle ou intégrant des monomers réticulants subissent une auto-réticulation pendant le séchage, améliorant davantage la densité et la résistance.
Conclusion clé : le séchage = l'eau s'en va + fusion des particules, les deux sont directement contrôlés par la température et l'humidité. Si l'eau ne peut pas s'en aller (humidité élevée), tout le reste s'arrête ; si la température est insuffisante (inférieure à la MFFT), les particules ne fusionnent pas, le film semble sec en surface mais est en réalité ”faussement sec”.
II. Pourquoi ”lent” et pourquoi ”craint l'humidité”
2.1 Racine de la lenteur : l'évaporation dépend du gradient de concentration
La vitesse à laquelle l'eau passe du film humide à l'air dépend de la différence de pression partielle de vapeur d'eau entre la surface du film et l'air. Plus l'air est sec (faible teneur absolue en humidité), plus la différence est grande, plus l'eau s'échappe vite ; inversement, plus c'est lent. Ainsi, la ”vitesse de séchage” n'est pas une valeur fixe, mais le produit de l'état de l'environnement.
2.2 Racine de la peur de l'humidité : l'humidité relative bloque l'évaporation
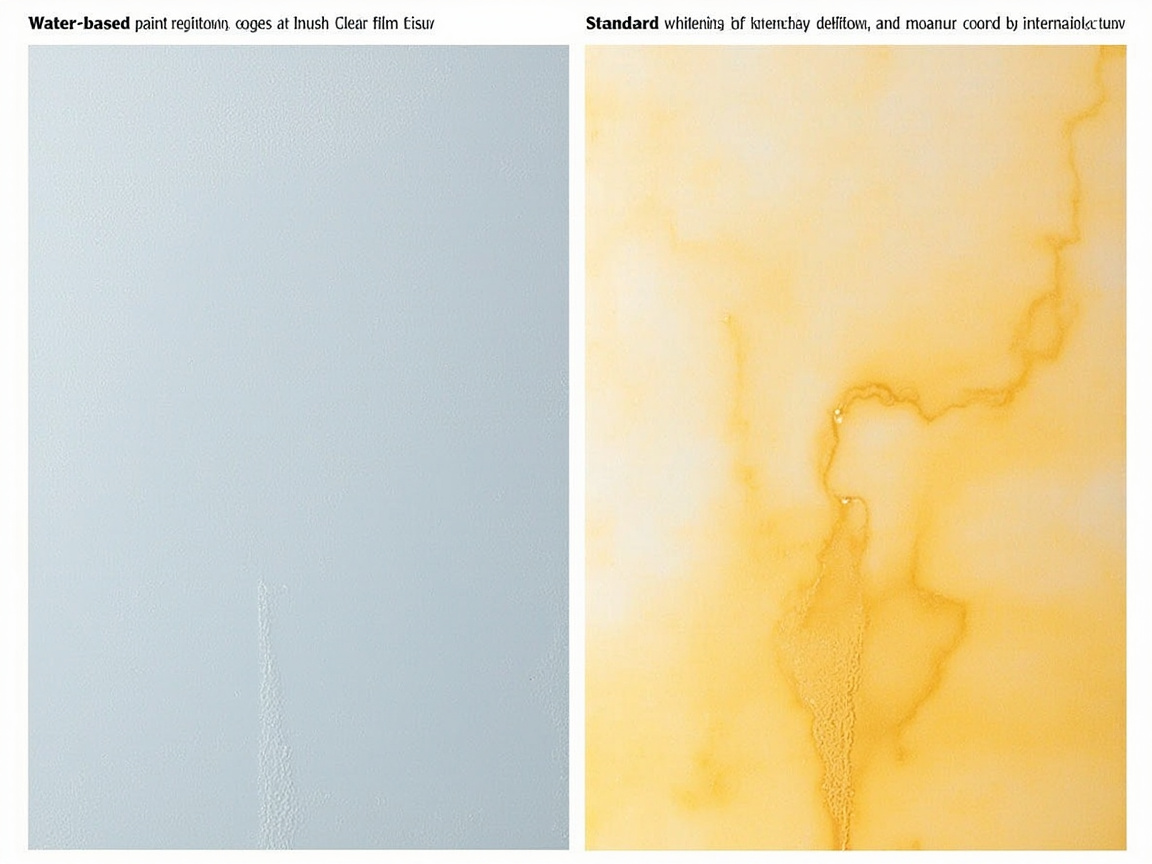
Lorsque l'humidité relative (RH) de l'air approche 100%, la pression partielle de vapeur d'eau dans l'air est proche de la saturation, l'eau dans le film humide n'a presque nulle part où aller, l'évaporation tend vers zéro — c'est l'essence physique du ”temps pluvieux, la peinture à l'eau ne sèche pas de la journée”. Pis encore, si la température de la pièce ou de la surface du film est inférieure au point de rosée de l'air, l'eau de l'air peut se condenser sur le film, causant un retour d'humidité, un blanchiment, une perte de transparence.
En un mot : la forte humidité empêche l'évaporation de l'eau, la basse température empêche la fusion des particules, la superposition des deux est la ”combinaison fatale” de la peinture à l'eau.
III. Influence de la température : basse température = lent, et séparation séchage de surface/séchage à cœur
À chaque baisse de température, la pression de vapeur saturante de l'eau diminue, l'évaporation ralentit ; simultanément la viscosité du système augmente, les particules durcissent, il est plus difficile d'atteindre la MFFT pour la fusion. Apparaissent alors des phénomènes typiques :
- Séchage de surface correct, séchage à cœur très mauvais : l'eau de surface s'échappe d'abord formant une peau, l'intérieur reste froid et humide, ne sèche pas à cœur longtemps, causant après empilement des marques de pression, collage, retour d'humidité.
- Résidus d'agent de formation de film : à basse température on ajoute plus d'agent de formation de film pour favoriser la fusion, mais la basse température l'empêche aussi de s'évaporer, rendant le film mou, collant, peu résistant.
Ainsi, en hiver, on ne peut pas seulement ”attendre”, il faut activement augmenter la température et contrôler l'humidité, ramener l'environnement de formation du film dans la fenêtre.
IV. Fenêtre de température/humidité environnementale : d'abord fixer la norme, puis parler contre-mesures
En synthétisant la plupart des systèmes de revêtement bois à l'eau, la fenêtre de application et de séchage recommandée est approximativement la suivante (se référer à la fiche technique du produit) :
| Étape | Température | Humidité relative | Description |
|---|---|---|---|
| Application par pulvérisation | 15–30℃ | 40%–70% | Trop bas = orange peel, trop haut = difficile à sécher |
| Séchage de surface (nivelage) | 20–30℃ | 50%–70% | Équilibre nivelage et protection poussière |
| Séchage forcé | 30–50℃ (pièce) | Contrôle + évacuation humidité | IR/air chaud, avec évacuation humidité |
| Empilable/emballable | Selon système | — | Juger sur séchage à cœur, non surface |
| Zone interdite | 80%RH | — | Facile faux sec, retour humidité, blanchiment |
Note : la zone de séchage doit non seulement ”chauffer”, mais surtout ”évacuer l'eau évaporée”, sinon l'humidité locale s'accumule et tous les efforts sont vains.
V. Contre-mesure 1 : augmenter la température (faire fusionner les particules, activer l'eau)
Augmenter la température est le moyen d'accélération le plus direct, mais il faut ”chauffer la pièce” et non seulement l'air :
- Chauffage d'atelier : stabiliser l'environnement au-dessus de 20℃, éviter la basse température globale hivernale.
- Préchauffage de la pièce : plaques épaisses, pièces froides préchauffées avant pulvérisation, réduire l'effet ”film froid”, raccourcir le séchage de surface.
- Augmentation température zone séchage : en zone de séchage forcé, stabiliser la surface de la pièce à 30–50℃ (selon limite système), accélération significative.
- Éviter surchauffe locale : IR direct sur plaque fine forme peau en surface, intérieur humide, faut associer air chaud pour emporter l'eau interne.
VI. Contre-mesure 2 : déshumidification (couper le ”l'eau n'a nulle part où aller”)
En augmentant la température, il faut simultanément déshumidifier, sinon l'eau évaporée reste dans l'air et recommence le cycle :
- Déshumidification par réfrigération : refroidir l'air sous le point de rosée pour extraire l'eau puis réchauffer et envoyer, adapté à la plupart des ateliers, bonne économie.
- Déshumidification par roue : plus stable pour exigence basse humidité (ex. RH<40%), adapté ligne rapide exigeante, mais forte consommation.
- Évacuation humidité couplée : four de séchage avec ventilateur d'extraction, évacuer air humide, introduire air neuf sec, former boucle ”évaporation—évacuation”.
- Stratégie mousson/retour humidité : saison humide sud, capacité déshumidification doit être conçue pour le pire mois, avec groupe de secours, sinon ligne arrêtée une partie de l'année.
VII. Contre-mesure 3 : convection forcée (”souffler” l'eau)
Dans l'air statique, une couche limite d'air saturé en surface du film s'accumule, l'évaporation s'étouffe elle-même. La convection forcée brise cette couche :
- Vitesse et débit air : zone séchage utilise convection à vitesse contrôlée, emporter l'eau sans trop souffler causant orange peel et poussière.
- Conception direction air : sillons, surfaces verticales de la pièce à couvrir, éviter angles morts où l'eau stagne.
- Faible vent en nivelage : avant séchage surface, phase nivelage faible vitesse pour garantir nivelage ; en zone séchage augmenter convection.
- Propreté : convection soulève poussière, propreté cabine et zone séchage à gérer ensemble, sinon grains sur film sec.
VIII. Contre-mesure 4 : agents de séchage rapide et agents de formation de film (levier vitesse côté formule)
Outre le contrôle environnemental, le côté formule peut aussi ”accélérer” :
- Agent de formation de film (coalescent) : ex. éthers de glycol, esters d'alcool, abaisse MFFT, permet fusion particules à plus basse température. Dosage à équilibrer entre ”favoriser fusion” et ”résidu mou”, et à évacuer par séchage ultérieur.
- Idée agent séchage/réticulation : pour systèmes aqueux à groupes oxydation-réticulation (ex. alkyde en émulsion, certaines dispersions PU auto-réticulantes), introduire quantité appropriée de siccatifs savons métalliques (cobalt, manganèse, zirconium) pour accélérer oxydation-réticulation ; pour systèmes auto-réticulants, utiliser promoteur acide latent/crosslink pour abaisser température cure, raccourcir séchage à cœur.
- Amine multifonction et ajustement pH : certains systèmes déclenchent réticulation par pH, ajustement raisonnable accélère.
- Avertissement prudence : excès siccatif réduit pot-life, film cassant, jaunissement ou instabilité stockage ; excès agent formation film reste dans film mou, mauvaise résistance. Accélération côté formule doit être dosée par fournisseur après validation stabilité, interdit ajout sauvage sur site.
IX. Contre-mesure 5 : infrarouge + air chaud assisté (la solution correcte pour la production en usine)
Compter uniquement sur le séchage naturel ou le chauffage simple, la production en série bloquera inévitablement. La combinaison mature en usine est rayonnement infrarouge (IR) + convection par air chaud :
- IR pour un durcissement rapide : le rayonnement chauffe directement la pièce, séchage de surface et mise en forme en quelques minutes, évitant les coulures et la retombée de poussière.
- Air chaud pour une déshydratation lente : emporte continuellement l'eau dans et à la surface du film par convection, résolvant le problème de « surface sèche, intérieur humide ».
- Contrôle en gradient : d'abord IR pour une mise en forme courte, puis air chaud pour une déshydratation plus longue, enfin refroidissement et mise en forme, à la fois rapide et sec réel.
- Adaptation du rythme : déterminer la longueur du four de séchage et la vitesse de convoyage selon le « temps de séchage réel empilable », et non le temps de séchage de surface, voir méthode de rétro-calcul du rythme.
Pour les pièces plates, en série et régulières, si l'on veut contourner complètement le goulot d'étranglement de « l'évaporation de l'eau », on peut évaluer la revêtement bois à durcissement UV à durcissement instantané par irradiation ; pour les couches de finition à haute exigence de dureté, on peut aussi se référer à l'approche complémentaire de la peinture bois polyuréthane (peinture bois PU).
X. Différences de mise en œuvre été/hiver : un seul jeu de paramètres ne suffit pas toute l'année
| Dimension | Été (chaud et humide) | Hiver (froid et sec) |
|---|---|---|
| Contradiction principale | Humidité élevée, risque de condensation et blanchiment | Température basse, particules ne fusionnent pas, séchage lent |
| Contre-mesures clés | Déshumidification forte + évacuation d'humidité + contrôle épaisseur film | Préchauffage + auxiliaire de formation de film + IR/air chaud |
| Risque séchage surface | Séchage surface rapide mais intérieur pas sec, risque d'orange | Séchage surface lent, retombée poussière, risque de coulures |
| Auxiliaire formation film | Peut être légèrement réduit | Nécessaire en quantité suffisante et évaporation finale assurée |
| Anti-condensation | Pièce froide rencontre air humide, risque de condensation | Chauffage insuffisant, paradoxalement moins de condensation |
| Ventilation | Renforcer évacuation humidité | Concilier isolation et renouvellement air |
Cœur : en été prévenir « l'humidité », en hiver prévenir « le froid », les contre-mesures sont presque opposées, il faut une « fiche technique saisonnière » pour basculer, et non un jeu de paramètres annuel.
XI. Multi-couches et intervalle de repassage
Le revêtement bois à l'eau nécessite souvent 2–3 passes, le séchage inter-couches détermine le rythme global et l'adhérence inter-couches :
- Séchage surface inter-couches suffit pour ponçage léger : pas besoin d'attendre le sec réel complet, mais séchage surface doit être atteint, sans accrochage au papier ; poncer trop tôt abîme le film humide.
- Confirmer sec réel avant repassage : surtout en couche épaisse et environnement froid humide, recouvrir avant sec réel enferme l'eau interne causant bulles internes, blanchiment inter-couches, mauvaise adhérence.
- Compatibilité fond–finition : la compatibilité inter-couches et la fenêtre de séchage de différents systèmes doivent être validées, éviter « fond lent, finition rapide » causant cuit à moitié.
- Période de cure : confirmer le temps empilable avant emballage et pression, la peinture à l'eau nécessite souvent plusieurs jours pour réticulation complète, éviter pression et contact eau pendant ce temps.
XII. Défauts de séchage courants et contre-mesures
| Défaut | Manifestation | Cause principale | Contre-mesure |
|---|---|---|---|
| Séchage lent | Ne sèche pas, collant | Froid humide / mauvaise ventilation | Augmenter température, déshumidifier, convecter |
| Blanchiment par humidité | Film blanchâtre, perte transparence | Condensation humide / non sec à fond | Contrôler humidité, prolonger séchage |
| Faux sec | Surface sèche, intérieur non | Fusion mauvaise par froid | Augmenter température, ajouter auxiliaire film |
| Bulles internes / piqûres | Bulles dans film | Eau interne enfermée, ébullition | Contrôler épaisseur, séchage gradient |
| Trace écrasement collage | Collage empilé | Empilé avant sec réel | Planifier selon sec réel |
| Peau d'orange | Surface orange | Séchage surface trop rapide / convection forte | Ajuster niveau, réduire vitesse air |
| Trace eau condensation | Trace eau surface | Pièce sous point rosée | Préchauffer, contrôler humidité |
XIII. Points clés de conception du segment de séchage en usine
Transformer les contre-mesures précédentes en équipement :
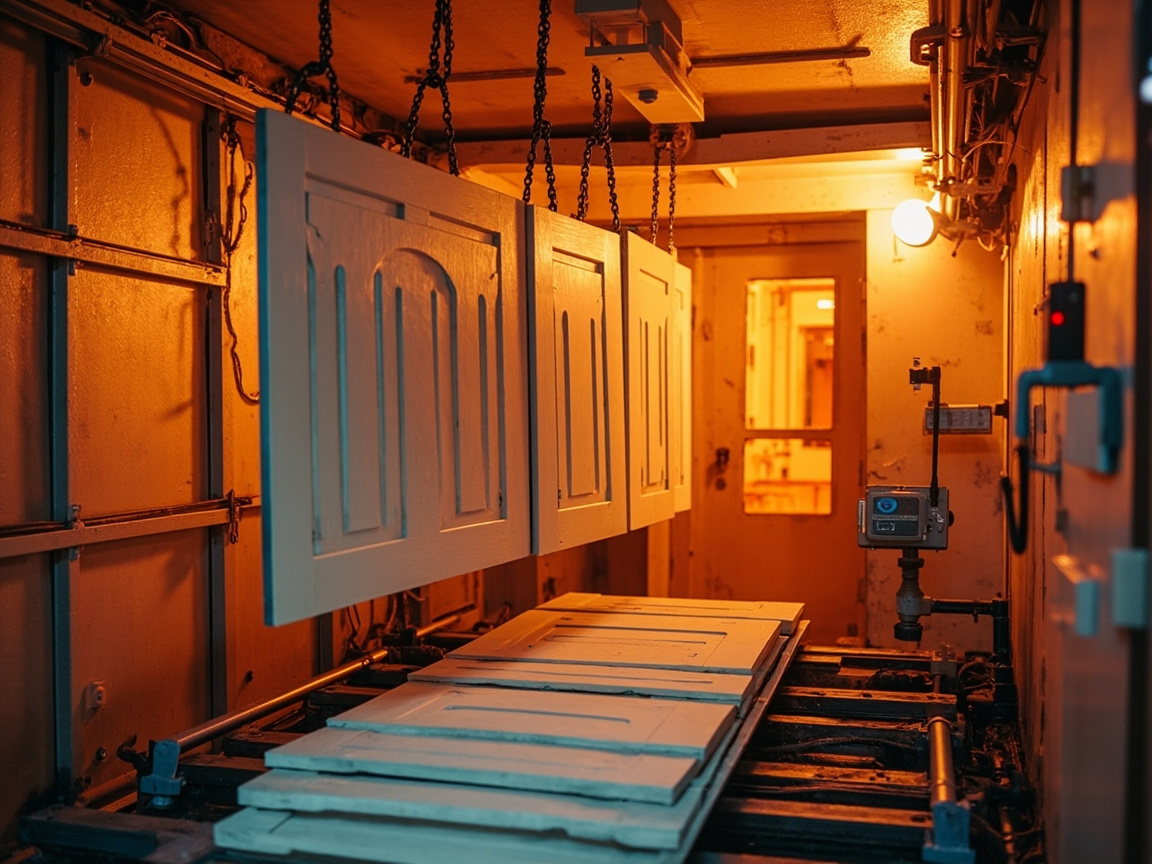
- Zone de préchauffage : préchauffer la pièce à la température technique avant cabine, réduire film froid.
- Zone de niveau : faible vitesse air, température humidité contrôlées, assurer niveau et anti-poussière.
- Zone de séchage fort : gradient IR+air chaud, avec évacuation humidité pour sortir vapeur.
- Zone refroidissement mise en forme : refroidir à température empilable avant transfert, éviter traces.
- Boucle environnement : cabine et zone séchage à température humidité constantes, propres indépendantes, éviter pollution croisée solvant huileux.
- Alarme couplée : température humidité, vitesse air, température pièce anormales déclenchent alarme et ralentissement, éviter défauts en série.
Le principe de conception reste toujours « chauffage + déshumidification + évacuation humidité » en triptyque, ne faire qu'un laisse un défaut.
XIV. Collaboration avec Kexin New Materials
Kexin New Materials (kexinMaterials) apporte sa valeur sur le séchage en intégrant « l'exigence environnement » dès la formulation : pour le sud humide, systèmes à séchage facile et auxiliaire film efficace réduisant la charge de déshumidification ; pour le nord hivernal, formulations à l'eau à faible MFFT et fusion à basse température abaissant le seuil de chauffage ; et via « fiche technique saisonnière + suggestion paramètres séchage + accompagnement réglage » aide l'usine à stabiliser rythme et qualité sec réel sous tous climats. Pour l'usine, choisir un fournisseur livrant le séchage comme « formulation + procédé » ensemble résout souvent la source mieux que d'ajouter des déshumidificateurs après coup.
XV. Idées fausses courantes sur le séchage
Idée fausse 1 : séchage surface égal sec à fond. Faux. La peinture à l'eau a souvent séchage surface rapide, sec réel lent, planifier selon sec réel avant empilement, sinon trace collage.
Idée fausse 2 : chauffer sans déshumidifier. Chauffer évapore l'eau, mais sans évacuer l'air humide, humidité locale s'accumule, séchage stagne. Il faut chauffage + évacuation synchrones.
Idée fausse 3 : plus d'auxiliaire film en hiver règle tout. Excès laisse film mou, mauvaise résistance, et difficile à volatiliser par froid, doit s'associer à température et ventilation.
Idée fausse 4 : séchage naturel suffit. En ligne de série, séchage naturel égal effondrement capacité, il faut combinaison IR+air chaud+déshumidification.
Idée fausse 5 : un jeu de paramètres pour l'année. Été anti-humidité, hiver anti-froid, contraires, il faut fiche saisonnière.
Idée fausse 6 : ajouter soi-même accélérateur sur site. Excès rend cassant, jaunit, raccourcit pot-life, doit être validé quantitativement par fournisseur.
XVI. Énergie et coût : comment calculer déshumidification et chauffage
Accélérer le séchage coûte (élec, gaz, équip), mais le bilan est souvent rentable :
- Déshumidification vs réusinage : sans déshumidification en saison humide, blanchiment et taux réusinage explosent, perte pièces et main-d'œuvre dépasse souvent facture élec déshumidificateur. Voir déshumidification comme « assurance » non « gaspillage ».
- Chauffage vs cycle : sans température en hiver, cycle séchage double, coût caché retard livraison dépasse frais chauffage.
- IR+air chaud vs occupation sol : séchage forcé raccourcit séjour en cours, libère surface atelier et fonds de roulement, gain indirect.
- Auxiliaire film vs performance : quantité suffisante permet séchage froid, mais faut température et ventilation pour évaporer, sinon mou résiduel, équilibrer « peut sécher » et « bien sec ».
Recommandé : usine compare mensuellement élec séchage, frais déshumidification, réusinage dû au séchage ; la plupart constatent : contrôler séchage activement dans la fenêtre coûte moins que « parier sur la météo ».
XVII. Solutions de séchage selon taille d'usine
Pas besoin de tout automatiser, choisir selon échelle :
- Grande usine série : cabine température humidité constantes + four IR+air chaud + déshumidification à rotor + circulation peinture, tout paramétré, recherche rythme et constance.
- Moyenne usine sur mesure : pulvérisation mixte + déshumidification frigo + chambre séchage IR/air chaud modulaire, planifier par famille pièces, souple et stable.
- Petit atelier : au moins petite étuve isolée et déshumidificateur, éviter humide froid, « production décalée + étuve forcée » pour minimiser risque séchage.
Quelle que soit l'échelle, le minimum est « chauffage + déshumidification + évacuation humidité » en triptyque, seule l'automatisation diffère. Ignorer un volet coûte réusinage par temps spécifique.
XVIII. Relation entre séchage et émission VOC
Beaucoup de gens pensent que « à l'eau = zéro COV, pas besoin de traitement », mais ce n'est pas le cas : la phase de séchage est directement liée aux émissions de COV :
- Les auxiliaires de formation de film s'évaporent : les auxiliaires de formation de film de type alcool-éther entrent dans les gaz résiduaires pendant le séchage et relèvent de la catégorie des COV ; ils doivent être inclus dans la collecte et le traitement des gaz résiduaires, et ne peuvent être exemptés au motif que le produit est « à l'eau ».
- Le segment de séchage est le pic d'émission : le séchage forcé entraîne rapidement l'eau et les auxiliaires ; l'air extrait contient à la fois de la vapeur d'eau et des composés organiques. Le système d'extraction doit prendre en compte simultanément la déshumidification et le traitement des COV (par exemple concentration + combustion ou adsorption).
- Orientation vers des formulations à faible COV : choisir des systèmes aqueux à faible besoin en auxiliaires de formation de film et à faible MFFT permet de réduire à la source les émissions organiques du segment de séchage et d'alléger la charge de traitement en fin de chaîne.
- La conformité n'est pas une fin en soi : l'usage de l'eau réduit la quantité totale de COV, mais il faut toujours respecter les limites telles que GB 30981 et assurer la collecte des gaz résiduaires ; l'interface de traitement doit être prévue dès la conception du procédé de séchage.
Concevoir le segment de séchage comme un « lieu d'émission » plutôt que comme un simple « équipement d'accélération » permet de concilier efficacité et conformité.
XIX. Surveiller le séchage par les données : capteurs et tableaux de bord
Comme pour les autres étapes de la ligne aqueuse, le séchage doit être numérisé :
- Capteurs de température et d'humidité multipoints : placer des capteurs dans la cabine de pulvérisation, la zone de niveauement, la zone de séchage forcé et la zone de refroidissement, affichage en temps réel et alarme en cas de dépassement, pour éviter de « régler à l'aveugle ».
- Suivi de la température de la pièce : mesurer la température de surface de la pièce aux postes clés de la chaîne de convoyage pour confirmer l'atteinte de la fenêtre de fusion, plutôt que de se fier uniquement à la température ambiante.
- Enregistrement de la vitesse/débit d'air : la vitesse d'air en convection fait partie des contrôles ; éviter que l'affaiblissement du ventilateur ralentisse le séchage sans que personne ne s'en aperçoive.
- Tableau de bord de séchage : présenter sous forme de tableau quotidien « temps réel d'empilement possible, durée de dépassement environnemental, taux de défauts dus au séchage », et analyser en corrélation avec le rythme et le taux de qualité.
La numérisation fait passer le séchage de « subir les conditions » à « paramètres contrôlables », base de la stabilité à grande échelle.
XX. Exemples de rénovation du séchage pour deux types d'usines
- Usine de portes en bois (pièces grandes et plates) : principalement ligne longue continue, calage IR + four à air chaud long pour déshydratation, avec déshumidification par réfrigération et extraction d'humidité ; l'essentiel est d'éviter la formation de peau sur plaques fines et le cœur cru sur pièces épaisses ; la longueur du four est définie selon le « temps de séchage réel empilable ».
- Usine de meubles de cuisine (séries régulières) : après pulvérisation électrostatique, four à séchage rapide ; rythme élevé, segment de séchage court et intense, avec déshumidification par roue pour minimiser l'impact de la saison humide et garantir une production journalière stable.
Ces deux exemples montrent ensemble : le plan de séchage doit être conçu pour la famille de pièces et le rythme ; copier le four d'un autre conduit souvent à « bonnes dimensions, mauvaise logique ».
XXI. Liste rapide de dépannage des défauts de séchage
Sur le terrain, en cas de « ne sèche pas / sèche mal », localiser en 5 minutes selon cet ordre :
- Vérifier l'environnement : température et humidité hors limites (75%HR) ? D'abord ramener dans la fenêtre.
- Toucher la pièce : la pièce est-elle froide sous le point de rosée ? Préchauffer avant pulvérisation.
- Contrôler l'épaisseur : trop épaisse causant un cœur cru ? Réduire en plusieurs passes.
- Vérifier les auxiliaires : auxiliaire de formation de film en quantité suffisante, ou dilué arbitrairement sur place ? Compléter selon la formule.
- Inspecter l'équipement : IR / air chaud / déshumidification / extraction fonctionnent-ils réellement ? Vitesse et débit d'air affaiblis ?
- Examiner le support : prétraitement et fermeture corrects, évitant absorption inégale et séchage local lent ?
La plupart des problèmes de séchage relèvent de ces six points ; un dépannage ordonné est bien plus sûr et rapide pour limiter les pertes que d'ajouter du siccatif au hasard.
XXII. Un conseil en une phrase pour les nouvelles usines en ligne aqueuse
Ne considérez pas le séchage comme l'achat d'un simple four : c'est un projet systémique « réchauffage + déshumidification + extraction + paramètres ». D'abord faire fonctionner sur une petite ligne la fenêtre température-humidité, la quantité d'auxiliaire de formation de film et le rythme de séchage, et conserver un échantillon standard ; ensuite déduire les dimensions de l'équipement à partir du rythme ; enfin seulement augmenter la production. Mieux vaut une montée en charge plus lente que de forcer la production de masse sur une ligne non validée — le retraitement des défauts de séchage coûte souvent bien plus cher que l'amortissement de la rénovation, et ruine les délais et la confiance des clients.
XXIII. « Ensemble minimal viable » des paramètres de séchage
Pour une usine débutante, inutile de gérer tous les paramètres d'un coup : verrouiller d'abord l'ensemble minimal viable évite 80 % des incidents : température ≥15℃, humidité ≤75%, épaisseur dans la limite, auxiliaire de formation de film selon formule, extraction du segment de séchage activée. Faire de ces cinq points la liste de contrôle au démarrage, puis compléter progressivement capteurs et tableaux de bord ; plus facile à mettre en œuvre et à maintenir qu'un système complexe d'un coup. Une fois cet ensemble minimal stable, passer à la finesse et l'automatisation, avec un rythme plus sûr et un coût d'essai plus bas.
XXIV. Pour conclure
Le séchage est l'étape la plus sous-estimée et la plus décisive pour la réussite de la peinture à l'eau. Le traiter comme un système et non un équipement ponctuel, le gérer par les données et non l'expérience, permet à l'usine de transformer « lent » et « peur de l'humidité » en paramètres de procédé contrôlables. Quand la fenêtre température-humidité, l'auxiliaire de formation de film et le rythme de séchage sont inscrits dans la fiche technique, le bénéfice de l'usage de l'eau rentre réellement dans le taux de qualité et les coûts, au lieu de rester un bel effet d'échantillon.
Questions fréquentes
1. Pourquoi la peinture à l'eau sèche-t-elle plus lentement que la peinture ?
Car la formation du film repose sur l'évaporation de l'eau et non sur l'évaporation rapide d'un solvant fort ; le taux d'évaporation de l'eau est strictement contrôlé par la température et l'humidité ; de plus, la fusion des particules exige d'atteindre la température minimale de formation de film. Dès que l'ambiance est humide ou froide, le séchage ralentit fortement, alors que la peinture solvant « s'en va » via ses solvants à bas point d'ébullition.
2. Par temps humide, la peinture à l'eau ne sèche pas en une journée, que faire ?
La haute humidité porte la pression partielle de vapeur d'eau proche de la saturation, l'eau n'a plus où aller. La solution : déshumidification (réfrigération / roue) + extraction (évacuer l'air humide) + réchauffage, ramener l'ambiance à 20–30℃, 50%–70% HR, et utiliser séchage forcé IR + air chaud.
3. Pourquoi en hiver la peinture à l'eau est « sèche en surface mais pas à cœur » ?
Au froid, les particules n'atteignent pas la MFFT ; l'enveloppe sèche mais l'intérieur ne fusionne pas, c'est un « faux sec ». Il faut réchauffer pour fusionner les particules et ajouter assez d'auxiliaire de formation de film (à évacuer ensuite), ne pas juger sur l'apparence.
4. Peut-on ajouter soi-même siccatif / auxiliaire de formation de film sur place ?
Déconseillé. Un excès d'auxiliaire laisse un résidu mou et moins résistant ; un excès de siccatif (ex. savons métalliques) rend cassant, jaunit et raccourcit le temps de travail. Le fournisseur doit doser après validation de stabilité ; ajouter arbitrairement sur place est très risqué.
5. Le séchage infrarouge peut-il abîmer la peinture ?
Oui, si IR trop fort et pièce trop fine, la surface forme une peau alors que l'intérieur reste humide, ce qui ralentit et craquelle. Bien faire : calage IR court + déshydratation air chaud continue, en gradient, pas un grillade intense.
6. Plus la vitesse de convection forcée est élevée, plus ça sèche vite ?
Non. Trop de vent fait orange peel, soulève la poussière, gâche le niveau. En phase de niveauement vent faible, en séchage convection modérée, en soignant les angles et faces internes.
7. Quelle différence de séchage entre été et hiver ?
En été, le problème est l'humidité : déshumidification et extraction fortes, contrôle d'épaisseur contre le retour d'humidité. En hiver, le froid : chauffage et préchauffage, assez d'auxiliaire, IR/air chaud pour fusion. Les approches sont quasi opposées, d'où fiche technique saisonnière.
8. Entre plusieurs passes, combien attendre avant repeindre ?
Le nœud inter-couche est « sec en surface, ponçable sans coller » ; mais avant repeinture, le sec à cœur de la couche inférieure doit être confirmé, surtout en épais et froid-humide, sinon bulles, blanchiment, décollement inter-couche.
9. Pourquoi la pièce « rosée » avec traces d'eau ?
Quand la pièce ou la surface du film est sous le point de rosée ambiant, l'eau de l'air y condense, causant traces, retour d'humidité et blanchiment. Solution : préchauffer la pièce avant pulvérisation, contrôler l'humidité, éviter la pièce froide face à l'air humide.
10. Pour les pièces plates, une autre voie contre le séchage lent ?
Oui. Pièces plates régulières peuvent envisager un revêtement bois durcissable UV : film instantané par rayonnement, quasi indépendant de la température-humidité, très efficace et bas COV, une autre façon de contourner le « goulot d'évaporation de l'eau ».
Lecture complémentaire
- Panorama de l'industrie du revêtement bois : système, paysage et tendances : place le séchage aqueux et le procédé dans le contexte global du revêtement bois, pour comprendre l'interaction technique-marché.
- Revêtement bois durcissable UV — efficacité, écologie et limites de procédé : solution de durcissement contournant totalement le goulot d'évaporation de l'eau, adaptée à l'accélération du séchage des pièces plates en série.
- Conformité COV et pratique GB30981 de la peinture industrielle aqueuse : comprendre le bénéfice environnemental de l'usage de l'eau sous l'angle conformité, en écho à l'arbitrage énergie séchage-déshumidification de cet article.
- Séchage et durcissement de la peinture automobile : ambiant, étuvage, infrarouge et temps de travail
- Formation et durcissement de nanorevêtement : ambiant / IR / étuvage et épaisseur (nm–µm)