
लकड़ी के ग्रेन का थर्मल ट्रांसफर प्रिंटिंग (इसे थर्मल सब्लिमेशन वुड ग्रेन ट्रांसफर या वुड ग्रेन वैक्यूम ट्रांसफर भी कहा जाता है) उस फिनिशिंग विधि को कहते हैं जिसमें लकड़ी के ग्रेन वाली स्याही लिए ट्रांसफर पेपर या PET ट्रांसफर फिल्म को, पहले से क्योर हो चुकी कोटिंग फ़िल्म की सतह पर सटकर चिपकाया जाता है; गर्मी देने पर स्याही नरम होकर उर्ध्वपातित (sublimation) होती है और कोटिंग की ऊपरी परत की ओर चली जाती है, वाहक हटाने पर ग्रेन कोटिंग की भीतरी सतह में छप कर रह जाता है। यह लैमिनेशन (फिल्म चिपकाना) या इम्प्रెग्नेटेड पेपर के हॉट-प्रेसिंग जैसा नहीं है — उन दोनों में ग्रेन अपनी अलग फिल्म या पेपर परत के भीतर होता है और इंटरफ़ेस गोंद की परत में होता है, जबकि ट्रांसफर में ग्रेन कोटिंग की ऊपरी 40–60 µm सीमा के भीतर रहता है (यह आँकड़ा सार्वजनिक रूप से उपलब्ध सामग्री के अनुसार है; डेटा आधार पर नीचे दिया गया नोट देखें)। साइट पर पहले से बनी दो रेखाओं — इंजीनियर्ड बोर्ड सब्सट्रेट पर फर्नीचर कोटिंग और वुड कोटिंग में ग्रेन रेजिंग — का पालन करते हुए यह लेख केवल ट्रांसफर की रेखा को देखता है: ट्रांसफर का तापमान विंडो, ट्रांसफर यील्ड की पढ़ाई, टॉपकोट की संगति और वेदरिंग स्वीकृति। फिल्म और इम्प्रेग्नेटेड पेपर के गोंद-इंटरफ़ेस के प्रश्न यहाँ के निर्णय दायरे में नहीं हैं।
यह विफलता दृश्य फर्नीचर और प्रोफ़ाइल प्लांटों में बार-बार लौटते हैं। एक कैबिनेट डोर ग्राहक द्वारा स्थापित किए तीन माह बाद धुंधले, मानो परत भर धुँध पसरा हो, जैसे ग्रेन किनारे दिखाती है; नमूना जाँच में पता चलता है कि क्लियर टॉपकोट तब लगाया गया जब ट्रांसफर परत पूरी तरह ठंडी नहीं हुई थी, इसलिए स्याही सॉल्वेंट से दोबारा ऊपर खिंच गई। दक्षिण मुखी खिड़की प्रोफ़ाइल अग्रभाग दो वर्ष बाद समग्र संतृप्ति खो देता है और हाथ से पोंछने पर रंग नहीं चिपकता; निर्णय यह है कि यह पाउडर कोटिंग की अल्प-क्योरिंग के बाद चाकलीकरण (chalking) है, न कि स्याही का उतरना। बोर्ड फर्नीचर के ट्रांसफर सतह पर स्टैन-रेजिस्टेंस नमूना जाँच में कॉफी का दाग पोंछने के बाद स्थानीय चमक हानि होकर नीचे का रंग झलकने लगता है, और कारण प्रक्रिया शीट की निचली सीमा से कम टॉपकोट फिल्म मोटाई होती है, न कि ट्रांसफर पैरामीटर। ये तीनों रीवर्क मामलें कारखाना-निर्गम जाँच में बाहरी रूप स्वीकार्य लिखे जाते रहे, जबकि उस जाँच का एक भी परीक्षण सेवाकाल के ताप, नमी यांत्रिक भार को कवर नहीं करता। साइट का पृष्ठ फर्नीचर कोटिंग में रंग अंतर (ΔE) नियंत्रण पहले ही ΔE के निर्णय को तय कर चुका है; यह लेख रंग-अंतर की गणित दोहराता नहीं और केवल तीन बातों पर टिका है: काबू में रहने वाली ट्रांसफर प्रक्रिया, सचमुच संगत टॉपकोट, और परखने योग्य स्वीकृति मापदंड।
TL;DR|पहले छह निष्कर्ष
- ट्रांसफर विंडो कार्य-खंड के धातु तापमान से तय होती है: वैक्यूम बैग रेखा पर 180–200 ℃ और 12–18 min रुकना; 190–200 ℃/15 min परीक्षण अध्ययन दिया गया आदर्श बिंदु है, और ≥195 ℃ पर 20 min से अधिक ठहराव पर पेपर या फिल्म उलटी चिपकने लगती है।
- ग्रेन लकड़ी में नहीं, कोटिंग में जाता है; सार्वजनिक सामग्री के अनुसार प्रवेश गहराई 40–60 µm है, इसलिए ग्रेन के जीवन की ऊपरी सीमा बेसकोट पाउडर प्रणाली की वेदरिंग सीमा के बराबर है।
- बेसकोट फिल्म मोटाई की दो रेखाएँ: GB/T 5237.4-2017 सजावटी पृष्ठ पर स्थानीय मोटाई कम से कम 40 µm और औसत 60 µm~120 µm माँगता है; ट्रांसफर प्रक्रिया के लिए सार्वजनिक सामग्री 60–80 µm या 70–90 µm सुझाती है।
- संपर्क का मापदंड समरूपता है, खींचो जितना जोर लगाओ उतना अच्छा नहीं: −0.09 ~ −0.1 MPa तक खींचकर 3–5 min रखने से वायुरोध जाँचा जाता है; जटिल अनुप्रस्थ-काट सिलिकॉन झिल्ली और निकासी बिंदुओं की व्यवस्था पर निर्भर करते हैं।
- तीनों टॉपकोट रेखाएँ (क्लियर पाउडर/वॉटरबोर्न UV/एक्साइमर UV) अलग-अलग समझौती करती हैं; जल्दी बंद करना पिन्होल और फुलाव (blushing) देता है, और निर्णय GB/T 4893.10-2024 खरोंच प्रतिरोध व GB/T 4893.1-2021 तरल प्रतिरोध पर लौटता है।
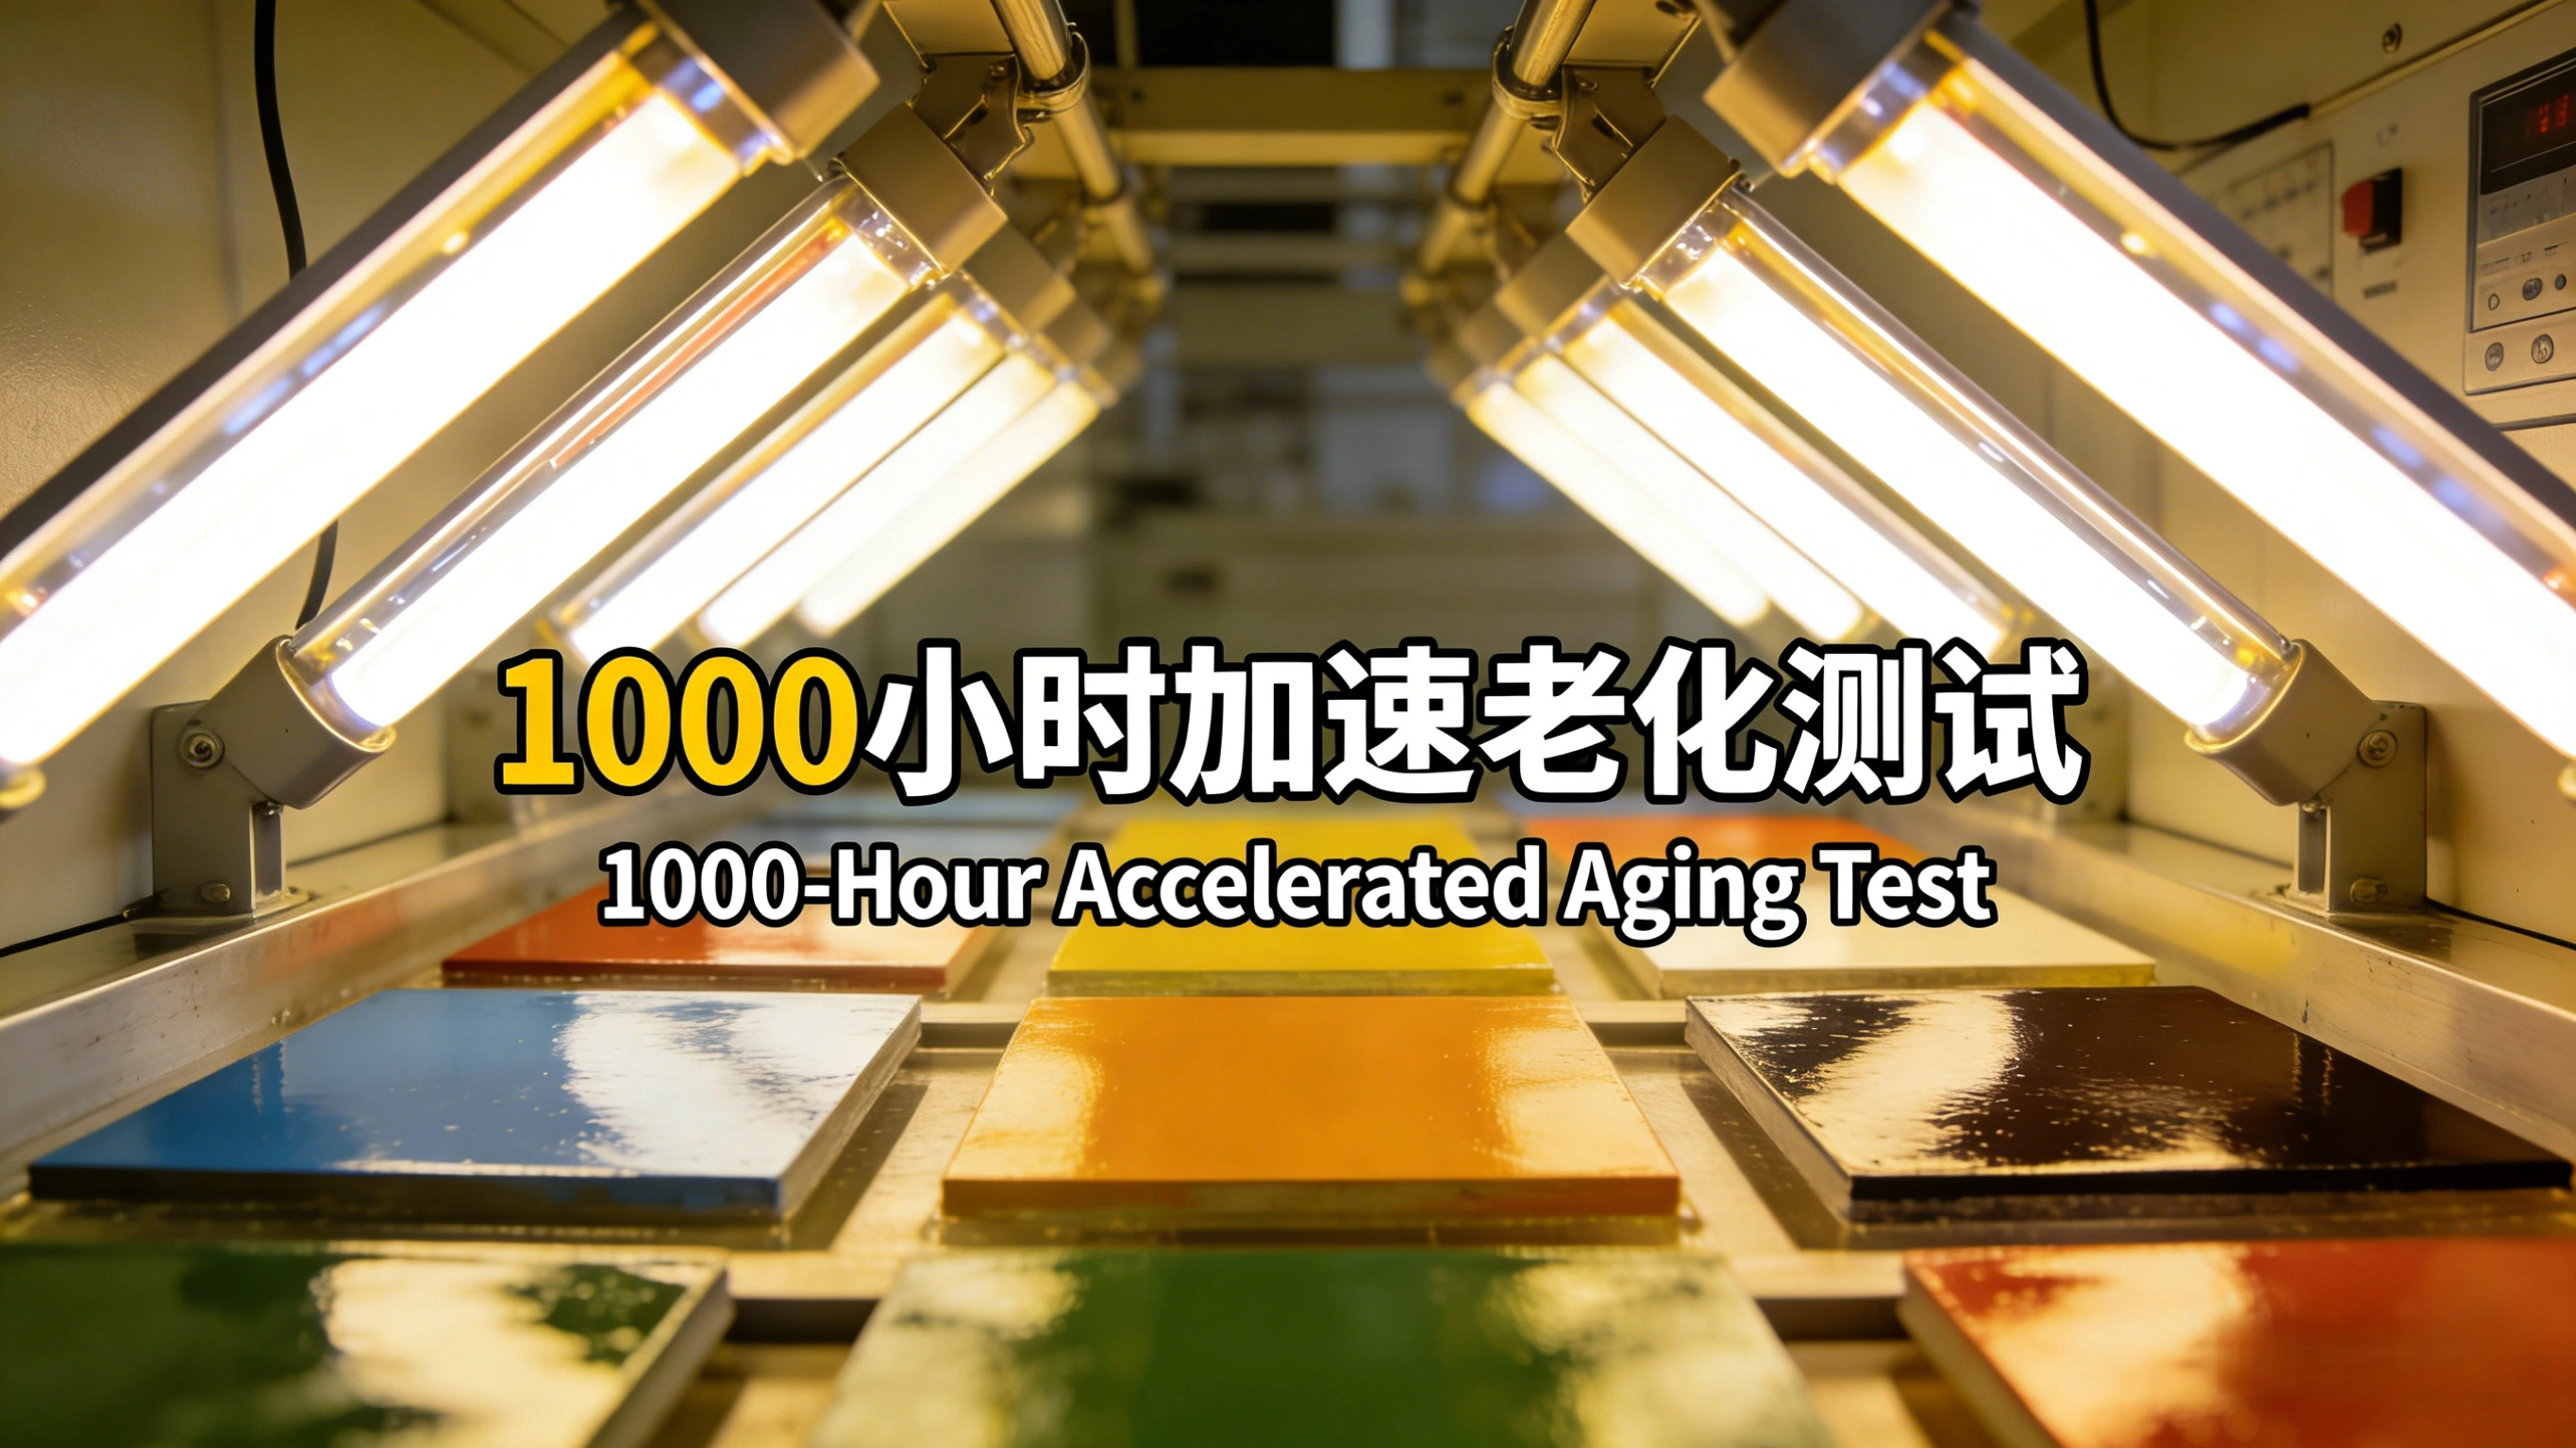
- बाहरी उपयोग में केवल मानक श्रेणी लिखें, वर्षों की संख्या नहीं: ज़ेनोन आर्क वेदरिंग GB/T 1865-2009 से 1000 h या 4000 h, और प्राकृतिक वेदरिंग श्रेणियाँ 1 वर्ष/3 वर्ष/5 वर्ष जिनमें चमक प्रतिधारण 50% से कम नहीं।
1. पहले सीमा रेखा: तीन फिनिशिंग रेखाओं का अलग होना
एक ही लकड़ी के ग्रेन के प्रभाव के पीछे तीन बिल्कुल अलग इंटरफ़ेस संरचना हो सकती हैं, और मापदंड, उपकरण तथा विफलता के स्वरूप एक रेखा से दूसरी रेखा पर उधार नहीं लिए जा सकते।
1.1 थर्मल सब्लिमेशन ट्रांसफर: ग्रेन कोटिंग के भीतर बैठता है
सब्सट्रेट पहले प्राइमर या पाउडर बेसकोट का छिड़काव और क्योरिंग से गुजरता है; फिर लकड़ी के ग्रेन की स्याही वाला ट्रांसफर पेपर या फिल्म उसके ऊपर चिपकाया जाता है, वैक्यूम बैग के नेगेटिव प्रेशर या प्लेटन के दबाव से संपर्क में रखा जाता है, और ओवन या प्रेस में गर्म किया जाता है। स्याही 180–200 ℃ की सीमा में उर्ध्वपातित होकर कोटिंग की सतह परत में चली जाती है, और वाहक हटाने पर ग्रेन कोटिंग का हिस्सा बन जाता है। इस रेखा की वेदरिंग की छत नीचे की कोटिंग के रेजिन तंत्र से तय होती है: ट्रांसफर ग्रेन सीधे एल्युमिनियम या बोर्ड पर नहीं चिपकता, वह कोटिंग पर चिपकता है, इसलिए कोटिंग की फॉर्म्युलेशन, क्योरिंग की मात्रा और फिल्म मोटाई मिलकर तय करते हैं कि ग्रेन कितने समय तक टिकेगा।
1.2 लैकर फ़िल्म पर ट्रांसफर छपाई: कम ताप, छोटा चक्र, अलग मापदंड
वॉटरबोर्न या UV टॉपकोट फिल्म पर ट्रांसफर छपाई कम गर्मी-समय और कम ताप पर चलती है (सार्वजनिक सामग्री में फिल्म आपूर्तिकर्ता के आँकड़े 140–180 ℃ पर 10–30 s, और प्लेटन उपकरण पर 160–180 ℃ पर 18–25 s देते हैं); गर्मी का प्रवेश कम होता है और ग्रेन कोटिंग की ऊपरी परत में ही रुक जाता है। यहाँ जोखिम वेदरिंग का नहीं, रंग घुलने (ब्लीड) और रिकोट विंडो का है: टॉपकोट का क्रॉस-लिंकिंग पूरा होने से पहले ट्रांसफर करने पर स्याही उलटी दिशा में लैकर में घुल जाती है; और ट्रांसफर के तुरंत बाद टॉपकोट करने पर बंद करने वाली परत बाहर न निकले निम्न-क्वथनांश पदार्थों को पिन्होल में धकेल देती है — इसकी क्रिया फर्नीचर कोटिंग में पिन्होल और भटन (boils) पर दिए गए तंत्र जैसी ही है।
1.3 लैमिनेशन और इम्प्रेग्नेटेड पेपर: इंटरफ़ेस गोंद परत में
PVC/PP फिल्म वैक्यूम लैमिनेशन और मेलामाइन इम्प्रेग्नेटेड पेपर के हॉट-प्रेस वीनर में ग्रेन फिल्म परत या पेपर परत के भीतर होता है, और अनुलेपन व वेदरिंग गोंद तथा प्रेस पैरामीटर तय करते हैं। इंजीनियर्ड बोर्ड के किनारों के घनत्व अंतर का सजावट के अनुलेपन पर असर, तथा ग्रेन रेजिंग और उसका नियंत्रण, इंजीनियर्ड बोर्ड सब्सट्रेट पर फर्नीचर कोटिंग और वॉटरबोर्न कोटिंग में ग्रेन रेजिंग के दो पृष्ठों पर पहले ही विस्तार से बताया जा चुका है; यह लेख उन्हें दोहराता नहीं और केवल अनुभाग 6 में ट्रांसफर और इन दोनों के बीच के ओवरलैप (किनारों और नालियों में संपर्क की खाली पड़ती जगह) को छूता है।
| विषय | थर्मल सब्लिमेशन ट्रांसफर (यहाँ की मुख्य रेखा) | लैकर फ़िल्म पर ट्रांसफर छपाई | लैमिनेशन/इम्प्रेग्नेटेड पेपर |
|---|---|---|---|
| ग्रेन कहाँ बैठता है | क्योर कोटिंग की ऊपरी 40–60 µm के भीतर | कोटिंग की ऊपरी परत, प्रवेश कम | अपनी फिल्म या पेपर परत में, इंटरफ़ेस गोंद में |
| आदर्श तापीय विंडो | 180–200 ℃, रुकावट 12–18 min | 140–180 ℃ पर 10–30 s, या 160–180 ℃ पर 18–25 s | प्रेस ताप और गोंद के प्रकार से तय, ट्रांसफर विंडो लागू नहीं |
| संपर्क कैसे बनता है | वैक्यूम बैग नेगेटिव प्रेशर −0.09 ~ −0.1 MPa, या प्लेटन | प्लेटन, सिलिकॉन झिल्ली, निरंतर रोलर | वैक्यूम मेंब्रेन प्रेस, हॉट प्रेस |
| मुख्य विफलता के स्वरूप | अपर्याप्त ट्रांसफर, घोस्टिंग, उलटी चिपकना, चाकलीकरण | रंग घुलना, पिन्होल, अंतर-परत पृथक्करण | ब्लिस्टर, गोंद खुलना, किनारा उठना |
| स्वीकृति का आधार | कोटिंग मानक प्लस ट्रांसफर रेफरेंस पैनल | लैकर फ़िल्म प्रतिरोध मानक (GB/T 4893 श्रृंखला) | GB/T 15102-2017 सजावटी पैनल आँकड़े |
तीनों रेखाओं को एक ही प्रक्रिया शीट में लिख देना बार-बार होने वाली गलती है: ताप, समय और मापदंड अलग-अलग रेखाओं से आते हैं, इसलिए शॉप फ्लोर शीट पर कायम चलता है और फिर भी किसी एक रेखा की विफलता-छाप से मेल नहीं खाता।
2. ताप—समय—वैक्यूम विंडो: पहले प्रकाशित आँकड़ों के मतभेद तय करना
2.1 सार्वजनिक सामग्री में मिलने वाले छह ताप-समय संयोजन
साहित्य और आपूर्तिकर्ता दस्तावेजों में दिए ट्रांसफर विंडो आपस में मेल नहीं खाते। यह किसी द्वारा गलत लिखे जाने का नतीजा नहीं, बल्कि अलग-अलग मशीन रूप, प्रोफ़ाइल की दीवार मोटाई, प्राइमर रेजिन तंत्र और फिल्म-स्याही तंत्रों का परिणाम है। नीचे की सारणी छह आँकड़ों को साथ-साथ रखती है और हर एक के लिए लिखती है कि वह किन शर्तों पर टिका है; इनमें से किसी को भी दूसरे प्लांट की प्रक्रिया शीट में सीधे उतारा नहीं जा सकता।
| आँकड़े का स्रोत | तापमान | समय | जिन शर्तों पर यह लागू है |
|---|---|---|---|
| एल्युमिनियम प्रोफ़ाइल प्लांट का परीक्षण अध्ययन (शोध-पत्र) | 190–200 ℃ | 15 min | वैक्यूम बैग ट्रांसफर, पॉलिएस्टर प्रकार का पाउडर बेसकोट, एक ही निश्चित स्याही पेपर |
| उसी परीक्षण अध्ययन की विफलता सीमा | ≥195 ℃ | 20 min तक खींचा गया | पेपर और फिल्म उलटी चिपकने लगते हैं, इसलिए ठहराव की ऊपरी सीमा चाहिए |
| कंपनी का कार्यविधि नियम | 180–200 ℃ | 12–18 min | ताप अधिक तो समय कम, ओवन रिकॉर्ड का विचलन ±3 ℃ |
| फिल्म और उपकरण आपूर्तिकर्ता का डेटा | 220 ℃ | 3 min | निरंतर ट्रांसफर लाइन, पतली दीवार वाली प्रोफ़ाइल, प्रवेश 40–60 µm का दावा |
| पेटेंट उद्भावना का कार्य-उदाहरण | 200–220 ℃ | 20–30 min | क्षार-इचिंग उभार और इलेक्ट्रोडिपोजिशन अंतर्कोट वाली संयुक्त प्रक्रिया |
| प्लेटन फ्लैट-पैनल ट्रांसफर | 160–180 ℃ | 18–25 s | PET फिल्म दबाकर चिपकाना, सपाट सजावटी सतह, वैक्यूम बैग रेखा नहीं |
इस सारणी को पढ़ते समय बात एक संख्या चुनने की नहीं, तीन बातें तय करने की है। पहली, लिखा गया ताप ओवन की डिस्प्ले रीडिंग है, गर्म हवा का ताप, या प्रोफ़ाइल का धातु ताप — क्योरिंग और ट्रांसफर दोनों को कार्य-खंड के धातु तापमान से जोड़ना चाहिए, और मोटी दीवार तथा खोखल वाले खंडों पर ओवन ताप और खंड ताप में 10–20 ℃ तक अंतर हो सकता है। दूसरी, घड़ी कहाँ से चलती है: निरंतर लाइन पर ओवन में प्रवेश और निचली ताप-सीमा पहुँचने के बीच का अंतर पूरे बैच का रंग बिगाड़ने के लिए पर्याप्त होता है। तीसरी, एक ही ओवन में अलग-अलग स्थानों का तापांतर; कार्यविधि नियम हर घंटे सभी ताप-क्षेत्रों का रिकॉर्ड माँगता है जिसमें सेट पॉइंट से विचलन ±3 ℃ से अधिक न हो।
2.2 ताप विचलन के दोनों सिरों पर विफलता
कम ताप इस तरह दिखता है कि स्याही का उर्ध्वपातन अधूरा रहता है: ग्रेन धुंधला, रंग हल्का, अनुलेपन कम — और इसकी पहचान फर्नीचर कोटिंग में रंग अंतर नियंत्रण में समझाए गए अपर्याप्त-स्थानांतरण प्रकार के रंग अंतर से जुड़ी है। अधिक ताप इस तरह दिखता है कि कोटिंग पीली पड़ती है और स्याही इधर-उधर फैलकर रेखाओं को एक गंदे धब्बे में मिला देती है; कोटिंग दूसरी बार नरम होकर वाहक फिल्म पर चिपक भी सकती है और ठंडा करते समय फिल्म खींचते समय फट जाती है। गहरे रंग के पाउडर बेसकोट अधिक गर्मी सोखते हैं, हल्के रंग कम, इसलिए एक ही ताप-वक्र गहरे और हल्के रंग पर समतुल्य नहीं होता; रंग बदलने पर सीढ़ी-ताप परख पैनल दोबारा बनाने पड़ते हैं।
2.3 वैक्यूम स्तर और संपर्क की समरूपता
वैक्यूम बैग रेखा का मापदंड समरूप संपर्क दबाव है, जितना जोर से खींचो उतना अच्छा, नहीं। कार्यविधि नियम −0.09 ~ −0.1 MPa तक खींचने और वह नेगेटिव प्रेशर 3–5 min रखकर रीडिंग के लौटने को देखने का कहता है; इसी से वायुरोध का निर्णय होता है। एक अन्य सार्वजनिक सामग्री फिल्म के सहने योग्य नेगेटिव प्रेशर को 0.3–0.8 MPa की सीमा में बताती है। वैक्यूम कम पड़ने पर फिल्म कोटित सतह से स्थानीय रूप से अलग हो जाती है और खाली धब्बे या घोस्ट छवि बनती है। नाली और रिब वाले जटिल अनुप्रस्थ-काट अधिक लचीली सिलिकॉन झिल्ली तथा बुद्धिमान निकासी-बिंदु विन्यास माँगते हैं; केवल नेगेटिव प्रेशर बढ़ाने से नुकीले कोनों पर फिल्म कट जाने की नौबत आती है।
3. ट्रांसफर यील्ड और स्पष्टता: परख पैनल से पढ़ना, आँख के अनुभव से नहीं
3.1 छह प्रभावकारी चलराशियाँ
ट्रांसफर यील्ड एक साथ छह चीजों से चलती है: वाहक फिल्म (PET सामान्यतः 12–25 µm, मोटाई सहनशीलता ±1 µm) का अलग होने का व्यवहार, स्याही का आणविक भार और पिगमेंट कण आकार, कोटिंग की सरंध्रता और सोखने की क्षमता, संपर्क दबाव तथा वैक्यूम की समरूपता, पासों का ओवरलैप और ग्रेन की विन्यास दिशा, और ठंडा होने की गति। कोटिंग के अपने प्रभाव को अक्सर कम आँका जाता है: स्लोपिंग खराब वाले शुद्ध पॉलिएस्टर पाउडर का सूक्ष्म-उतार-चढ़ाव अधिक होता है और ग्रेन की स्पष्टता हाइड्रॉक्सिल-फंक्शनल पॉलीयुरेथेन पाउडर तंत्र से कम निकलती है। बहुत पतली फिल्म ढकने में अपर्याप्त रहती है, और बहुत मोटी फिल्म ट्रांसफर की गर्मी में आंतरिक प्रतिबल छूटने से पिन्होल और ओरेंज-पील बनाती है; इसी लिए सार्वजनिक सामग्री ट्रांसफर बेसकोट को 60–80 µm पर रखती है, जबकि एल्युमिनियम प्रोफ़ाइल पर एक अन्य परीक्षण अध्ययन गुणवत्ता की छत को 70–90 µm के अधिक निकट मानता है।
3.2 पढ़ने की विधि: उसी पैनल पर रेफरेंस सैंपल और सीढ़ी-ताप परख पैनल
सही प्रथा यह है कि एक ही पैनल सतह पर मानक रेफरेंस सैंपल और सीढ़ी परख पैनल दोनों रखे जाएँ: एक ही प्रोफ़ाइल को 5 ℃ के एक-एक कदम पर 3–5 ताप सीढ़ियों से गुज़ारें, या एक ही बैच को समय-सीढ़ियों पर बाहर निकालें, और एक ही प्रकाश स्रोत तथा एक ही प्रकाश-तीव्रता पर तुलना करें। निरीक्षण 600–800 lux प्रकाश में और 0.5–1.0 m की दूरी से होना चाहिए; जब ग्रेन के किनारे के फैलने को देखना हो तो आँख पास करने के बजाय आवर्धक लेंस इस्तेमाल करें। फिल्म आपूर्तिकर्ता के आँकड़े — ट्रांसफर यील्ड ≥95% और ग्रेन स्पष्टता ग्रेड 4 या उससे बेहतर — आगमन सामग्री के मापदंड हैं: ये केवल माल-आगमन स्वीकृति रेखा पर लागू होते हैं और पूर्ण कोटिंग के गुण-निर्णय का स्थान नहीं ले सकते।
| दोष | शॉप फ्लोर पर दिखने का रूप | मुख्य कारण | कार्रवाई और रीवर्क हो सकता है या नहीं |
|---|---|---|---|
| अपर्याप्त ट्रांसफर | हल्का ग्रेन, नीचे का रंग झलकना | ताप कम या समय कम, स्याही परत पतली, बेसकोट बहुत मोटा | उसी आधार-रंग तंत्र में एक बार और ट्रांसफर हो सकता है, पर रेफरेंस दोबारा बनाना पड़ेगा |
| घोस्टिंग और रजिस्ट्रेशन खिसकना | दोहरी छवि, ग्रेन का खिसकना | लपेटन सरकना, निकासी तेज, पेपर का तनाव असमान | दोबारा ट्रांसफर नहीं होगा; कोटिंग घिसकर बेसकोट दोबारा छिड़कें और फिर से बनाएँ |
| मोटलिंग और क्लाउडिंग | स्थानीय हल्का-गहरा धब्बा | असमान वैक्यूम, फिल्म की सिलवट, ओवन के भीतर तापांतर | पहले संपर्क और ताप-क्षेत्र जाँचें, फिर स्क्रैप का निर्णय लें |
| स्थानीय रंग हानि | पोंछने पर रंग के धब्बे | अल्प-क्योर कोटिंग, पिगमेंट का ताप रेटिंग 200 ℃ से कम | प्राइमर बैच की समस्या मानकर पूरे बैच को अलग रखें |
| वाहक का रेशा खिंचना | सतह पर बाले जैसी रेखाएँ | अलग होने का कोण बड़ा, ठंडा किए बिना फिल्म खींचना | 40–50 ℃ से नीचे ठंडा होने के बाद ही खींचें; हल्के मामले टॉपकोट में छप सकते हैं |
| टॉपकोट के बाद फुलाव | ग्रेन धुंधला, चमक खो जाना | निम्न-क्वथनांश बाहर नहीं निकले, टॉपकोट जल्दी, पिन्होल | पिन्होल और भटन के मापदंडों के अनुसार कार्रवाई करें |
पिगमेंट भी उच्च-ताप प्रक्रिया के लिए चुनना पड़ता है: सार्वजनिक सामग्री माँगती है कि ट्रांसफर पिगमेंट कम से कम 200 ℃ सहें और लाइट फ़ास्टनेस ग्रेड 7 से नीचे न हो, वरना ट्रांसफर के गर्म चरण में ही रंग बदल जाएगा और बाद में वेदरिंग की बात बेमानी हो जाए। फिल्म आपूर्तिकर्ता बाहरी ग्रेड के लिए ग्रेड 6 या बेहतर और आंतरिक ग्रेड के लिए ग्रेड 4 या बेहतर लाइट फ़ास्टनेस देते हैं, और दोनों को आपस में बदला नहीं जा सकता।
4. टॉपकोट: चाहिए या नहीं, क्या लगाना है, कितना लगाना है
4.1 तीन टॉपकोट रेखाएँ
ट्रांसफर सतह के ऊपर पारदर्शी परत की इंजीनियरिंग में प्रचलित तीन रेखाएँ हैं: क्लियर पाउडर टॉपकोट (ट्रांसफर के साथ एक ही ओवन में हो सकता है, पर मेल खाती क्योर विंडो चाहिए), वॉटरबोर्न UV टॉपकोट (क्रिया-तंत्र और ओलिगोमेर चयन वॉटरबोर्न UV-क्योरेटेबल कोटिंग पर), और एक्साइमर UV सॉफ्ट-च टॉपकोट (देखें एक्साइमर UV सॉफ्ट-च वुड फर्नीचर कोटिंग)। तीनों खरोंच प्रतिरोध, स्टैन प्रतिरोध, चमक और स्पर्श-अनुभूत की समझौती में बहुत अलग हैं: UV का क्रॉस-लिंक घनत्व अधिक होता है और मार सहता है, पर इतनी जल्दी बंद करता है कि सॉल्वेंट को पिन्होल में धकेल देता है; क्लियर पाउडर मोटा और क्षमाशील है पर ग्रेन का स्पर्श-अनुभव भरकर समाप्त कर देता है; एक्साइमर उत्तम मैट सॉफ्ट-च देता है पर पतला है और सब्सट्रेट के गीलेपन (वेटिंग) से बहुत माँगता है। रोलर और कर्टन कोटिंग में फिल्म मोटाई की समरूपता यहाँ दोहराई नहीं गई; देखें फर्नीचर फ्लैट पैनल रोलर कोटिंग प्रक्रिया।
| रेखा | संगत विंडो | उपलब्ध निर्णय मापदंड | विशिष्ट जोखिम |
|---|---|---|---|
| क्लियर पाउडर टॉपकोट | बेसकोट की ही क्योर प्रणाली, दूसरी गर्मी-पास चाहिए | इंडेंटेशन कठोरता, एरिक्सन कपिंग, वेदरिंग श्रेणी | दूसरी बार गर्मी पड़ने पर ग्रेन फिर फैलता है |
| वॉटरबोर्न UV टॉपकोट | टच-ड्राई के बाद उच्च-ऊर्जा क्योरिंग, ऑक्सीजन अवरोध पर ध्यान | तरल, स्टैन और खरोंच प्रतिरोध | जल्दी बंद करने से पिन्होल और फुलाव |
| एक्साइमर UV टॉपकोट | पतली फिल्म, अधिक वेटिंग की माँग | 60° चमक, खरोंच प्रतिरोध, स्पर्श-अनुभूत | ट्रांसफर सतह की ध्रुवता के प्रति संवेदनशील, स्थानीय पकड़ छूटना |
| बिना टॉपकोट | जैसा है वैसा भेजना | केवल कोटिंग और ट्रांसफर परत के अपने मापदंड | स्टैन और खरोंच प्रतिरोध में कोई गुंजाइश नहीं |
4.2 टॉपकोट का रिकोट विंडो और स्याही उठ जाने का जोखिम
टॉपकोट केवल तभी लगाना चाहिए जब ट्रांसफर परत पर्याप्त ठंडी हो चुकी हो और निम्न-क्वथनांश पदार्थ बाहर निकल चुके हों; ट्रांसफर के बाद रिकोट का समय-विंडो वही है जो वॉटरबोर्न टॉपकोट का ब्लॉकिंग विंडो है, और मापदंड वॉटरबोर्न वुड टॉपकोट का ब्लॉकिंग प्रतिरोध और रिकोट समय विंडो पर दिए गए हैं। अंतःकोट के क्रॉस-लिंकिंग घनत्व से स्याही उठ जाने (lifting) का जोखिम सीधा जुड़ता है — टॉपकोट का सॉल्वेंट ट्रांसफर स्याही को दोबारा ऊपर खींच लेता है: जहाँ अंतःकोट अल्प-क्योर है, वहाँ ट्रांसफर के दौरान स्याही पहले ही बहुत गहरी चली गई होती है, और टॉपकोट के सॉल्वेंट की एक और पास ग्रेन के किनारे धुंधले कर देती है।
5. अनुलेपन और प्रक्रिया चरणों का क्रम
ट्रांसफर जो माँगें अंतःकोट की सतह से करता है, वे दो प्रक्रियाओं में लिखी हैं। पहली घिसाई और ग्रेट का दर्जा-बंटवारा: बेसकोट की सतह का सूक्ष्म-समतलपन ग्रेन की स्पष्टता की छत तय करता है, और घिसाई की प्रथा तथा घिसन-चूरा हटाना वुड फिनिशिंग में घिसाई प्रक्रिया पर; घिसने-योग्य सीलर का घिसाई विंडो और मेटल-सोप का जोखिम सीलर की घिसने-योग्यता के निर्णय मापदंड पर दिए हैं। दूसरी, पूरा क्योर होने के बाद ही ट्रांसफर: कोटिंग में सघन क्रॉस-लिंक्ड नेटवर्क बनना ज़रूरी है, और ऊपर से सूखा भीतर से अधूरा अल्प-क्योर कोटिंग जैसे ही ट्रांसफर की गर्मी पाएगा और भी नरम पड़ेगा, जिससे स्याही बहुत गहरी चली जाएगी, ग्रेन के किनारे धुंधले होंगे, और दीर्घकालिक वेदरिंग प्रतिरोध भी साथ में गिरेगा। अनुलेपन का निर्णय क्रॉस-कट विधि (GB/T 9286-2021, अंतराल 2 mm) पर ग्रेड 0 से होता है; कार्यविधि नियम का आँकड़ा उतरने का क्षेत्रफल 5% से अधिक नहीं, ग्रेड 1 से मेल खाता है, और दोनों को आपस में नहीं लिखा जा सकता। प्रोफ़ाइल पक्ष पर इंटरफ़ेस के एक और कठोर सेट हैं: शुष्क अनुलेपन, आर्द्र अनुलेपन (38 ℃±5 ℃ पर 24 h भिगोना) और उबलते जल का अनुलेपन (20 min तक उबालना) — तीनों में ग्रेड 0 चाहिए।
6. किनारे, नालियाँ और सब्सट्रेट के अंतर
इंजीनियर्ड बोर्ड और एल्युमिनियम किनारों पर वैसा व्यवहार नहीं करते जैसा सपाट चेहरे पर। पार्टिकल बोर्ड और एमडीएफ के किनारे कम घनत्व वाले होते हैं और अधिक कोटिंग सोख लेते हैं, इसलिए ट्रांसफर फिल्म किनारों पर नहीं चिपकती और खाली पट्टियाँ तथा कोण-आधारित चमक हानि दिखती है। एल्युमिनियम प्रोफ़ाइल के बाहरी कोनों पर फिल्म ऊपर उठ जाती है और नालियों पर हवा में लटक जाती है — यह वैक्यूम बैग रेखा की सहज कमज़ोरी है, जिसका समाधान सार्वजनिक सामग्री अधिक लचीली सिलिकॉन झिल्ली और निकासी-बिंदुओं की नई व्यवस्था में देखती है। सब्सट्रेट की अपनी आर्द्रता और पैनल का ताप भी नतीजे बदलते हैं: कार्यविधि नियम वर्कशॉप परिवेश 10–35 ℃ और सापेक्ष आर्द्रता 60%–70% पर रखता है, और नम ट्रांसफर पेपर को पहले प्रीहीट कर नमी निकालनी पड़ती है, वरना गर्मी में पानी सीधे वाष्प बनकर ब्लिस्टर बना देता है। इंजीनियर्ड बोर्ड की सजावट और किनारे के अनुलेपन के विस्तृत मापदंड इंजीनियर्ड बोर्ड सब्सट्रेट पर फर्नीचर कोटिंग पर, और कोटिंग चरण में ग्रेन रेजिंग का स्वरूप वॉटरबोर्न वुड कोटिंग में ग्रेन रेजिंग पर दिए हैं।
7. मुख्य आँकड़े एक नज़र में
- ट्रांसफर के लिए बेसकोट फिल्म मोटाई: सजावटी पृष्ठ पर स्थानीय मोटाई कम से कम 40 µm, औसत मोटाई 60 µm~120 µm होनी चाहिए (GB/T 5237.4-2017); ट्रांसफर प्रक्रिया के लिए सार्वजनिक सामग्री 60–80 µm या 70–90 µm सुझाती है।
- ताप और समय: वैक्यूम बैग रेखा पर 180–200 ℃ पर 12–18 min रुकना; परीक्षण अध्ययन का आदर्श बिंदु 190–200 ℃ पर 15 min; ≥195 ℃ और 20 min से अधिक ठहराव पर पेपर या फिल्म उलटी चिपकती है।
- वैक्यूम: −0.09 ~ −0.1 MPa तक खींचकर नेगेटिव प्रेशर 3–5 min रखें और वायुरोध जाँचें; फिल्म के सहने योग्य नेगेटिव प्रेशर के लिए सार्वजनिक सामग्री में 0.3–0.8 MPa भी लिखा मिलता है।
- स्याही के प्रवेश की गहराई: ट्रांसफर के बाद ग्रेन कोटिंग में 40–60 µm तक जाता है (सार्वजनिक रूप से उपलब्ध सामग्री), अतः कोटिंग का अपना वेदरिंग प्रतिरोध ग्रेन के जीवन की छत तय करता है।
- पिगमेंट चयन: ताप प्रतिरोध कम से कम 200 ℃, लाइट फ़ास्टनेस कम से कम ग्रेड 7; PET वाहक फिल्म सामान्यतः 12–25 µm, मोटाई सहनशीलता ±1 µm।
- आंतरिक लैकर फ़िल्म प्रतिरोध: आर्द्र-उष्ण और शुष्क-उष्ण दोनों 70 ℃ पर 20 min (GB/T 4893.2-2020, GB/T 4893.3-2020); तरल प्रतिरोध परीक्षण में 10% एसेटिक अम्ल और 10% सोडियम कार्बोनेट से 24 h-24 h कार्य (GB/T 4893.1-2021)।
- सजावटी पैनल के आँकड़े: घिसन-क्षय मान ≤80 mg/100 r, सादे रंग में 350 r के बाद नीचे का आधार न दिखे; लाइट फ़ास्टनेस में ब्लू वूल संदर्भ 6 पर ग्रे स्केल ग्रेड 4 तक पहुँचना (GB/T 15102-2017)।
- बाहरी त्वरित वेदरिंग: ज़ेनोन आर्क GB/T 1865-2009 से, विधि 1 चक्र A, परीक्षण समय 1000 h (श्रेणी I और श्रेणी II) तथा 4000 h (श्रेणी III); प्राकृतिक वेदरिंग वर्गीकरण का परीक्षण समय 1 वर्ष, 3 वर्ष और 5 वर्ष (GB/T 5237.4-2017)।
8. वेदरिंग और रासायनिक प्रतिरोध के मापदंड: आंतरिक और बाहरी आधार अलग रखें
फर्नीचर के आंतरिक पृष्ठ और भवन के बाहरी अग्रभाग दो अलग तर्कों पर चलते हैं, और दोनों को मिलाने पर दोनों तरह की गलत प्रतिबद्धता एक साथ लिख दी जाती है।
8.1 आंतरिक: लैकर फ़िल्म प्रतिरोध और सजावटी पैनल मानक प्रभावी
आंतरिक कैबिनेट डोर और मेज़ों पर सेवा-भार शीतल तरल, गरम कप, दाग और घिसन हैं। परीक्षण विधियाँ GB/T 4893 श्रृंखला में हैं: शीतल तरल प्रतिरोध (GB/T 4893.1-2021, 10% एसेटिक अम्ल और 10% सोडियम कार्बोनेट से 24 h-24 h), आर्द्र-उष्ण और शुष्क-उष्ण प्रतिरोध (GB/T 4893.2-2020 और GB/T 4893.3-2020, दोनों 70 ℃ पर 20 min), ताप-आघात प्रतिरोध (GB/T 4893.7-2013: 40 ℃±2 ℃ पर 1 h जहाँ सापेक्ष आर्द्रता 95%±3%, फिर −20 ℃±2 ℃ पर 1 h, कुल 3 चक्र), प्रभाव प्रतिरोध (GB/T 4893.9-2013, गिरावट ऊँचाई 50 mm), घिसन प्रतिरोध (GB/T 4893.8-2023, 60 r घिसना), खरोंच प्रतिरोध (GB/T 4893.10-2024) और क्रॉस-कट अनुलेपन (GB/T 4893.4-2023)। सजावटी पैनल पक्ष पर GB/T 15102-2017 अपनी मात्रात्मक रेखाएँ जोड़ता है: क्षय मान ≤80 mg/100 r, सादे रंग में 350 r के बाद आधार न दिखे, ग्रेनदार सतह पर 100 r के बाद 50% से अधिक नक्शा बचे, खरोंच प्रतिरोध ≥1.5 N और 90% से बड़ी निरंतर खरोंच न हो, स्टैन प्रतिरोध सादे रंग में ग्रेड 4 या बेहतर तथा नक्शेदार में ग्रेड 5 या बेहतर, शुष्क-उष्ण और सिगरेट-दग़ पर ग्रेड 4 या बेहतर, जल-वाष्प और दरार प्रतिरोध ग्रेड 4 या बेहतर, तथा लाइट फ़ास्टनेस में ब्लू वूल संदर्भ 6 पर ग्रे स्केल ग्रेड 4। फर्श-ग्रेड उत्पाद GB/T 18102-2020 के घिसन-आवर्तन वर्ग इस्तेमाल करते हैं (व्यावसायिक श्रेणी I ≥12000 r, व्यावसायिक श्रेणी II ≥9000 r, गृह-श्रेणी I ≥6000 r, गृह-श्रेणी II ≥4000 r, जो EN 13329:2016 का संशोधित रूप में अपनाया गया वर्गीकरण है), और इन्हें डोर-घटकों के साथ नहीं उद्धृत किया जा सकता।
8.2 बाहरी: कोटिंग प्रणाली की श्रेणी प्रभावी, वर्षों का वादा नहीं लिखा जाता
बाहरी प्रोफ़ाइल पर ग्रेन का जीवन बेसकोट पाउडर प्रणाली पर निर्भर करता है। GB/T 5237.4-2017 कोटिंग के गुणों को त्वरित वेदरिंग के नतीजे से श्रेणी I, श्रेणी II और श्रेणी III में बाँटता है, और जहाँ कुछ न लिखा हो वहाँ श्रेणी I आपूर्ति होती है: त्वरित वेदरिंग GB/T 1865-2009 की विधि 1 चक्र A से ज़ेनोन आर्क बुढ़ापा, 1000 h (श्रेणी I और II) या 4000 h (श्रेणी III), और श्रेणी III में चमक प्रतिधारण 75% से कम नहीं तथा रंग अंतर ΔEab 3 से अधिक नहीं; आर्द्र-उष्ण प्रतिरोध GB/T 1740 से 47 ℃±1 ℃ पर 1000 h (श्रेणी I और II) या 4000 h (श्रेणी III); लवण-छिड़काव प्रतिरोध GB/T 10125 के एसिटिक अम्ल लवण-छिड़काव से 1000 h (श्रेणी I और II) या 2000 h (श्रेणी III), जिसमें घिसी रेखा के दोनों ओर फिल्म के नीचे एकतरफा अंतःक्षय 4 mm से अधिक नहीं। प्राकृतिक वेदरिंग GB/T 9276 से होती है जिसका वर्गीकरण परीक्षण समय 1 वर्ष, 3 वर्ष और 5 वर्ष है, और हर श्रेणी में चमक प्रतिधारण 50% से कम नहीं।
आपूर्तिकर्ता दस्तावेजों में बाहर 5–8 वर्ष बिना फीके रहना या फ्लोरोकार्बन प्रणाली 10 वर्ष से अधिक टिकना जैसे कथन आम हैं; ये अनुभव के आँकड़े हैं, परखने योग्य मापदंड नहीं। यह लेख वर्षों की कोई प्रतिबद्धता नहीं लिखता और केवल दो बातें साफ़ करता है: चुनी गई प्रणाली किस परीक्षण-समय श्रेणी से मेल खाती है, और ग्रेन का वेदरिंग छत बेसकोट प्रणाली के अपने छत से अधिक हो ही नहीं सकता। परीक्षण अध्ययन एक उपयोगी तुलना भी जोड़ता है: UVB313 लैंप, प्रति दिन 9 h प्रकाश, लगातार 3 सप्ताह यानी कुल 189 h, और कक्ष के भीतर 60–65 ℃ की शर्तों पर, फ्लोरोकार्बन पाउडर अंतःकोट तथा अति-टिकाऊ वुड ग्रेन पेपर वाले नमूने ने फीकेपन ग्रे स्केल पर ग्रेड 4 पाया; उसी बैच की साधारण पॉलिएस्टर प्रणाली के नमूने स्पष्ट रूप से नीचे रहे।
8.3 रासायनिक और स्टैन प्रतिरोध
बाहरी पक्ष के मापदंड GB/T 5237.4-2017 की परीक्षण विधियों में लिखे हैं: हाइड्रोक्लोरिक अम्ल प्रतिरोध में 1+9 हाइड्रोक्लोरिक अम्ल विलयन की 10 बूँदें डालकर 18 ℃~27 ℃ पर 15 min रखना; मोर्टार प्रतिरोध 38 ℃±3 ℃ और सापेक्ष आर्द्रता 95%±5% पर 24 h; डिटर्जेंट प्रतिरोध 30 g/L विलयन में 38 ℃±1 ℃ पर 72 h डुबोकर; और विलायक प्रतिरोध GB/T 8013.3 की पोंछन विधि से, जिसमें नतीजा ग्रेड 3 या ग्रेड 4 होना चाहिए। फर्नीचर के आंतरिक पक्ष पर आधार GB/T 4893.1-2021 का 10% एसेटिक अम्ल और 10% सोडियम कार्बोनेट 24 h के लिए, साथ में रोजमर्रा के दाग-माध्यम। ट्रांसफर परत की अभिकर्मक सहने की क्षमता परीक्षण अध्ययन में अलग से परखी गई: 10% हाइड्रोक्लोरिक अम्ल, 10% सोडियम हाइड्रॉक्साइड और इथेनॉल को 48 h तक रखकर पोंछने पर, अच्छी तरह बनी प्रणाली की सतह में कोई स्पष्ट बदलाव नहीं दिखा।
8.4 हानिकारक पदार्थ और पर्यावरण संबंधी आँकड़े
पूर्ण फर्नीचर पर GB 18584-2024 फर्नीचर में हानिकारक पदार्थों की अधिकतम सीमा लागू होती है; यह 2024-06-25 को जारी हुई और 2025-07-01 से प्रभावी हुई, और इसमें फॉर्माल्डिहाइड, बेंजीन श्रेणी तथा TVOC, स्थानांतरणीय हानिकारक तत्व और थैलेट्स शामिल हैं। इंजीनियर्ड बोर्ड सब्सट्रेट पर फॉर्माल्डिहाइड उत्सर्जन GB 18580-2017 के अनुसार (E1 सीमा 0.124 mg/m³), और वर्गीकरण GB/T 39600-2021 से E0 ग्रेड 0.050 mg/m³ तथा ENF ग्रेड 0.025 mg/m³। ट्रांसफर प्रक्रिया के अपने पर्यावरण-बिंदु स्याही और वाहक फिल्म में हैं: छपाई चरण GB 38507-2020 की वाष्मशील कार्बनिक यौगिक सामग्री सीमा का पालन करता है, और बेकार पेपर व फिल्म को पुनर्प्रयोग योग्य अपशिष्ट के रूप में अलग एकत्र किया जाता है।
9. रीवर्क की रेखा कहाँ है: क्या दोबारा ट्रांसफर हो सकता है और क्या घिसकर रिकोट करना पड़ेगा
निर्णय-क्रम यह पूछने से शुरू होता है कि इंटरफ़ेस किस परत में है। जब ग्रेन कोटिंग के भीतर हो, तब अपर्याप्त ट्रांसफर का अर्थ है प्रवेश पर्याप्त नहीं, और उसी आधार-रंग तंत्र में दूसरा ट्रांसफर पास की अनुमति है — पर नया रेफरेंस सैंपल और तुलना सैंपल ज़रूर रखना पड़ेगा, और अतिरिक्त गर्मी-पास समग्र संतृप्ति बढ़ा देती है, अतः प्रक्रिया शीट पर रंग कोड के साथ एक कदम गहरा होने दिया जा सकता है लिखना पड़ता है। घोस्टिंग, रेशा खिंचना और फिल्म के भीतर खाली पट्टियाँ ये तीनों संपर्क तथा संचालन दोष हैं: दोबारा ट्रांसफर करने से ऊपर चढ़ी छवि नहीं हटेगी, बल्कि कोटिंग घिसकर बेसकोट दोबारा छिड़कना पड़ेगा। स्थानीय रंग हानि और समग्र चाकलीकरण अंतःकोट के बैच की समस्या हैं, और उनका जवाब पूरे बैच को अलग रखकर क्योरिंग वक्र पीछे की ओर खोजना है, उसी बैच पर दूसरा ट्रांसफर चलाना नहीं। रीवर्क लागत गिनते समय पासों की संख्या लिखनी पड़ती है: घिसकर रिकोट मतलब घिसाई, बेसकोट, क्योरिंग और ट्रांसफर चारों दोबारा — इसकी लागत-दृष्टि दूसरे ट्रांसफर से कहीं अधिक भारी होती है, पर दोष वाली सतह पर टॉपकोट से ढकने की तुलना में गुणवत्ता का जोखिम कम रहता है।
10. स्वीकृति और लागत: प्रति m² दाम को अच्छे उत्पाद की लागत में बदलें
फर्स्ट-आर्टिकल स्वीकृति ट्रांसफर प्रक्रिया का सबसे मुख्य भरोसे का लीवर है। तीन चीजें एक साथ स्थिर रखें: सील की गई स्वीकृति इकाई (मानक प्रकाश-स्रोत कार्ड और निर्धारित देखने की दूरी के साथ), सीढ़ी-ताप परख पैनल (हर रंग या फिल्म बदलाव पर नया), और रेटेन सैंपल (उसी बैच का, प्राकृतिक धूप पर लगा, समय-समय पर फोटो तथा ΔE रिकॉर्ड के साथ)। नमूना-जाँच में ट्रांसफर यील्ड, स्पष्टता और ΔE को तीन अलग मद लिखें — यह बाहरी रूप संतोषजनक से कहीं अधिक लागू होने योग्य है: आगमन फिल्म आपूर्तिकर्ता के आँकड़ों ट्रांसफर यील्ड ≥95% और स्पष्टता ग्रेड 4 या बेहतर पर स्वीकृत होती है, और पूर्ण उत्पाद GB/T 4893 श्रृंखला या GB/T 5237.4 की श्रेणियों पर। लागत-गणना की सीमा भी उतनी ही साफ़ लिखनी पड़ती है: प्रति m² दाम की जगह प्रति m² अच्छे उत्पाद की लागत = सामग्री + ऊर्जा + टॉपकोट की खपत सामग्री + उठाया गया रीवर्क दर, रखें; रीवर्क दर में एक ही हिलना फिल्मों और कोटिंग्स का पूरा दाम-अंतर निगल जाता है, और इसी कारण ट्रांसफर प्रक्रिया की इकाई-लागत बाहरी उद्धरण के लिए नहीं दी जानी चाहिए। वाणिज्यिक आधार B2B ही रहेगा, और डिलीवरी शर्तें केवल EXW या FOB पर तय होंगी।
11. आम प्रश्न और उत्तर (FAQ)
Q1 क्या वुड ग्रेन थर्मल ट्रांसफर प्रिंटिंग ग्रेन को लकड़ी में ही छाप देता है?
नहीं। ट्रांसफर का लक्ष्य कोटिंग है, लकड़ी या इंजीनियर्ड बोर्ड सब्सट्रेट नहीं; उर्ध्वपातित स्याही पहले से क्योर हुई कोटिंग की ऊपरी परत में जाती है, और सार्वजनिक रूप से दिया गया प्रवेश गहराई 40–60 µm है। अतः ग्रेन की मरम्मत-योग्यता कोटिंग के तर्क से तय होती है: कोटिंग घिस गई तो नक्शा भी गया। यह सॉलिड वुड को रंग देने या वुड वीनर चिपकाने की विफलता तथा रीवर्क पथ से बिल्कुल अलग है, इसलिए उद्धरण और स्वीकृति दस्तावेज़ों में एक ही भाषा नहीं चलाई जा सकती।
Q2 ट्रांसफर ताप ओवन के ताप से सेट करें या कार्य-खंड के ताप से?
कार्य-खंड के धातु ताप से। मोटी दीवार और खोखल वाली प्रोफ़ाइलें ओवन की हवा से भीतर तक गर्म होने में स्पष्ट पीछे रहती हैं; ओवन 200 ℃ दिखाते समय अनुप्रस्थ-काट का केंद्र अभी 180 ℃ पर हो सकता है, और उलटी ओर निरंतर लाइन का छोटा-समय का उच्च ताप पतली दीवार को अधिक गर्म कर सकता है। ओवन ताप-ट्रैकर से वास्तविक वक्र रिकॉर्ड करें, धातु निचली सीमा तक पहुँचे उसी क्षण को घड़ी का आरंभ मानें, और हर घंटे सभी ताप-क्षेत्रों का रिकॉर्ड ±3 ℃ के भीतर माँगें — यह प्रक्रिया शीट पर कहीं का 195 ℃ सीधे उतारने से अधिक भरोसे लायक है।
Q3 एक ही प्रोफ़ाइल के दोनों सिरे बीच से हल्के रंग के क्यों होते हैं?
अधिकांशतः यह संपर्क और ताप-क्षेत्र की समस्या है, स्याही की नहीं। सिरों पर वैक्यूम निकासी के पास फिल्म का दबाव मध्य भाग से कम होता है, उर्ध्वपातन गैसें स्थानीय रूप से जमा होकर ट्रांसफर कम कर देती हैं; साथ ही ओवन के मुख और केंद्र में 5–10 ℃ तक अंतर हो सकता है। जवाब यह है कि निकासी-बिंदुओं का विन्यास और सील की स्थिति जाँचें, फिर सीढ़ी परख पैनल से तय करें कि अंतर संपर्क से आया या ताप से, बजाय इसके कि हर समस्या पर फिल्म बदल दी जाए।
Q4 ट्रांसफर के बाद टॉपकोट अनिवार्य है?
यह सेवा-भार पर निर्भर करता है। यदि आंतरिक कैबिनेट डोर पर गरम कप, दाग और बार-बार रगड़ है, तो टॉपकोट खरोंच तथा स्टैन प्रतिरोध में असली गुंजाइश देता है, और निर्णय GB/T 4893.3-2020, GB/T 4893.10-2024 तथा GB/T 4893.1-2021 पर होता है। बिना टॉपकोट वाली ट्रांसफर सतह स्याही परत को सीधा खुला रखती है और स्टैन परीक्षण में पोंछने के बाद चमक खोने की संभावना अधिक रहती है। बाहरी प्रोफ़ाइल पर अलग टॉपकोट सामान्यतः नहीं किया जाता, क्योंकि बेसकोट पाउडर प्रणाली पहले से GB/T 5237.4-2017 की श्रेणियों पर डिज़ाइन की होती है, और एक क्लियर पाउडर परत जोड़ने का अर्थ दूसरी गर्मी-पास तथा ग्रेन के फिर फैलने का जोखिम है।
Q5 टॉपकोट के बाद ग्रेन धुंधला, मानो धुँध छाया हुआ दिखता है — क्या दोष टॉपकोट लैकर का है?
पहले समय और गैस-निकासी जाँचें, लैकर बदलने से पहले नहीं। यदि ठंडा करने और निम्न-क्वथनांश निकलने से पहले ही बंद करने वाली परत चढ़ जाए, तो फिल्म के नीचे सूक्ष्म पिन्होल और प्रकाश-प्रकीर्णन बनते हैं, और दिखता ठीक वही परत भर धुँध है; इसका तंत्र फर्नीचर कोटिंग में पिन्होल और भटन के पृष्ठ पर वर्णित है। दूसरा कारण सॉल्वेंट द्वारा उठा लेना है: जहाँ अंतःकोट का क्रॉस-लिंक अधूरा है, वहाँ टॉपकोट का सॉल्वेंट स्याही को दोबारा ऊपर खींचकर ग्रेन के किनारे धुंधले कर देता है। पहले का सुधार ठहराव तथा शीतलन समय के समायोजन से, और दूसरे का सुधार क्योरिंग वक्र पर लौटकर होता है।
Q6 क्या आपूर्तिकर्ता के बाहर N वर्ष बिना फीके कथन को स्वीकृति शर्त के रूप में उद्धृत किया जा सकता है?
सुझाव नहीं। वर्षों की प्रतिबद्धता विशिष्ट एक्सपोज़र स्थल, स्थापना के दिशा-अभिविन्यास, सफाई की आवृत्ति और बेसकोट बैच पर टिकी होती है, और उसके पीछे पुनरुत्पादनीय परीक्षण शर्तें नहीं होतीं; अनुबंध में लिखने के बाद उसका न तो निरीक्षण हो सकता है न मध्यस्थता। जो लिखा जा सकता है वह मानक श्रेणी का उद्धरण है: त्वरित वेदरिंग 1000 h या 4000 h साथ में उसकी चमक प्रतिधारण तथा ΔEab सीमाएँ, या प्राकृतिक एक्सपोज़र के 1 वर्ष/3 वर्ष/5 वर्ष वर्गीकरण समय, और अलग से तृतीय-पक्ष परीक्षण तथा रेटिंग करने वाले का निर्धारण।
Q7 क्या ट्रांसफर पेपर और PET फिल्म आपस में बदली जा सकती हैं?
प्लेटन रेखा पर आंशिक रूप से हाँ; वैक्यूम बैग रेखा पर सीधी छूट नहीं। पेपर और PET वाहक अलग-अलग अलग-होने के ताप, तापीय संकुचन और कठोरता वाले होते हैं: सार्वजनिक सामग्री में PET वाहक फिल्म सामान्यतः 12–25 µm मोटी और 150 ℃ पर 30 min स्थिर रखने पर तापीय संकुचन 2% से अधिक नहीं बताया गया है, और एक ही स्याही दो वाहकों पर अलग-अलग ट्रांसफर यील्ड देती है। वाहक बदलने पर नए सीढ़ी परख पैनल और नए रेफरेंस सैंपल बनाने पड़ते हैं — पुरानी प्रक्रिया शीट ज्यों की त्यों नहीं चलाई जा सकती।
Q8 ट्रांसफर सतह पर स्टैन-प्रतिरोध नमूना जाँच में पास-फेल क्या तय करे?
आंतरिक घटकों के लिए GB/T 4893.1-2021 के माध्यम (10% एसेटिक अम्ल, 10% सोडियम कार्बोनेट) और 24 h संपर्क समय लें, साथ में GB/T 4893.10-2024 का खरोंच मापदंड; GB/T 15102-2017 की सजावटी पैनल रेखा — सादे रंग में ग्रेड 4 या बेहतर और नक्शेदार में ग्रेड 5 या बेहतर — संदर्भ के लिए ली जा सकती है, रेटिंग ग्रे स्केल से और देखना मानक प्रकाश-स्रोत पर 600–800 lux पर। निर्णय का सार यह है कि चमक हानि और रंग परिवर्तन दो अलग निष्कर्ष रिकॉर्ड करें; केवल स्पष्ट बदलाव नहीं लिखने से पुनः-परीक्षण की तुलना का आधार नहीं बचता।
12. संदर्भ सामग्री और डेटा आधार पर नोट
1. GB/T 5237.4-2017 वास्तुकला के लिए एल्युमिनियम मिश्र धातु प्रेसित प्रोफ़ाइल — भाग 4: पाउडर-कोटेड प्रोफ़ाइल, जारी 2017-10-14, प्रभावी 2018-05-01, GB/T 5237.4-2008 का स्थान लेती है; इस लेख की फिल्म मोटाई, अनुलेपन, रासायनिक प्रतिरोध तथा त्वरित और प्राकृतिक वेदरिंग वर्गीकरण के आँकड़े उसी पाठ के सार्वजनिक रूप से पुनर्मुद्रित संस्करण से लिए गए हैं।
2. GB/T 1865-2009 पेेंट्स और वार्निश — कृत्रिम मौसम-बुढ़ापा और कृत्रिम विकिरण एक्सपोज़र — फिल्टर की गई ज़ेनोन आर्क विकिरण, GB/T 1740, GB/T 10125, GB/T 9286-2021, GB/T 6739-2022, GB/T 8013.3, GB/T 9276।
3. फर्नीचर की सतह वाली कोटिंग के भौतिक-रासायनिक गुणों पर GB/T 4893 श्रृंखला के वर्तमान प्रभावी संस्करण: .1-2021, .2-2020, .3-2020, .4-2023, .7-2013, .8-2023, .9-2013, .10-2024।
4. GB/T 15102-2017 इम्प्रेग्नेटेड डेकोरेटिव पेपर से सजाए गए फाइबरबोर्ड और पार्टिकल बोर्ड, तथा इसी प्रकार की सजावटी पैनल मानक GB/T 34722-2017; GB/T 18102-2020 इम्प्रेग्नेटेड पेपर लैमिनेटेड वुड फ्लोरिंग (EN 13329:2016 को संशोधित रूप में अपनाया गया)।
5. GB 18584-2024 फर्नीचर में हानिकारक पदार्थों की अधिकतम सीमा (जारी 2024-06-25, प्रभावी 2025-07-01), GB 18580-2017, GB/T 39600-2021, GB 38507-2020।
6. एल्युमिनियम प्रोफ़ाइल पर वुड ग्रेन थर्मल ट्रांसफर के परीक्षण अध्ययन (190–200 ℃/15 min का आदर्श विंडो, 195 ℃ और 20 min पर उलटी चिपकने की सीमा, 70–90 µm फिल्म मोटाई, UVB313 पर 189 h और 10% अभिकर्मकों से 48 h के आँकड़े) उद्योग के तकनीकी शोध-पत्रों के सार्वजनिक पुनर्मिद्धता से आते हैं; उनकी शर्तें विशिष्ट पाउडर ग्रेड और स्याही पेपर पर निर्भर हैं, अतः उद्धरण से पहले उन्हें दोबारा परखना आवश्यक है।
7. फिल्म और उपकरण आपूर्तिकर्ताओं की सार्वजनिक सामग्री (12–25 µm वाहक फिल्म, 140–180 ℃/10–30 s, ट्रांसफर यील्ड ≥95%, लाइट फ़ास्टनेस ग्रेड 6/ग्रेड 4, 500 h QUV के बाद ΔE ≤1.5, प्रवेश 40–60 µm, बाहर 5–8 वर्ष आदि)। इस लेख में जहाँ भी सार्वजनिक रूप से उपलब्ध सामग्री का लेबल लगा है, वह तृतीय-पक्ष प्रयोगशाला में दोबारा जाँची गई नहीं है; केवल प्रक्रिया छँटनी के लिए दी गई है और उसे अनुबंध की स्वीकृति शर्त नहीं बनाया जा सकता।
8. इस साइट के संबंधित पृष्ठ: फर्नीचर कोटिंग में रंग अंतर नियंत्रण, फर्नीचर फ्लैट पैनल रोलर कोटिंग प्रक्रिया, वॉटरबोर्न UV-क्योरेटेबल कोटिंग, एक्साइमर UV सॉफ्ट-च वुड फर्नीचर कोटिंग, वॉटरबोर्न टॉपकोट का ब्लॉकिंग प्रतिरोध और रिकोट विंडो, वुड फिनिशिंग में घिसाई प्रक्रिया।
Last updated: 2026-11-14। इस लेख की तकनीकी सामग्री Kexin New Materials (Guangdong) Co., Ltd. की तकनीकी टीम ने संकलित की है, और बाहरी अट्रिब्यूशन इसी नाम से किया जाता है। यह लेख विनिर्माण ग्राहकों के लिए है; सैंपल और उद्धरण B2B प्रथा के अनुसार हैं तथा डिलीवरी शर्तें EXW या FOB पर तय होती हैं। सभी मानक संख्याएँ उनकी वर्तमान प्रभावी आपृतियों से जुड़ी हैं, सार्वजनिक रूप से उपलब्ध सामग्री से लिए आँकड़े स्वीकृति का आधार नहीं हैं, और वास्तविक संगति तथा निर्णय मापदंड दोनों पक्षों के तकनीकी अनुबंध से तय होंगे।